 العربية




تشغيل الألومنيوم غالبًا ما يحمل سمعة مضللة في مجال التصميم. نظرًا لأن الألومنيوم يُقطع بدقة ويتخلص من الرايش بسرعة عند سرعات دوران عالية، يفترض الكثيرون أن الحصول على مكون مخصص من المعدن الخام أمر بسيط. ولكن بعد إزالة المعدن الخام من على الطاولة، تتكشف ديناميكيات ورشة العمل في الواقع العملي. تنحني الجدران الرقيقة للخارج تحت ضغط المادة الداخلي. وتنحرف محاور الثقوب الحرجة عن استقامتها عند قلبها يدويًا مرة أخرى. أفاد مركز الأنودة أن علامات الأدوات غير المتطابقة في مجموعتين من عمليات التشكيل تظهر من خلال معالجة السطح.
تعتمد دقة تصنيع الألومنيوم على تثبيت حركات نقطة المرجع، وانحراف الأداة، وصلابة المشبك، وسرعة الدورة. إن اختيار ماكينة طحن أساسية ثلاثية المحاور، أو ماكينة طحن خماسية المحاور، أو ماكينة خراطة وطحن ثنائية المغزل، ليس استعراضًا للقوة، بل هو الحفاظ على دقة عالية في التصنيع. إنه قرار مدروس يعتمد على هندسة القطعة، والتفاوتات المسموح بها، وحجم الدفعة. 1. الطحن باستخدام الحاسوب ثلاثي المحاور: الأداة الأساسية للمكونات المنشورية والتجاويف المفتوحة
عندما يكون من الممكن الوصول إلى مكون من الألومنيوم بالكامل من اتجاه واحد من الأعلى إلى الأسفل دون وجود تجاويف مخفية أو منافذ جانبية مائلة، يظل مركز التشغيل العمودي التقليدي ثلاثي المحاور هو الحل الأكثر اقتصادية.
نهج ثلاثي المحاور من الأعلى إلى الأسفل:

[ حركة المغزل الرأسية: المحور Z ]


v

+-----------------+


قاطع تفريز طرفي

+-----------------+


[ حركة الطاولة: المحوران X وY ] ----> إعداد ملزمة صلبة على الماكينة سرير
أين تتفوق الآلات ثلاثية المحاور
تتميز الآلات ثلاثية المحاور القياسية بكتلة مادية كبيرة مقارنة بحجم منطقة عملها.
يتحرك المغزل عموديًا على طول المحور Z بينما تحمل طاولة العمل المصنوعة من الحديد الزهر الثقيل قطعة العمل على طول المحورين X و Y. تمتص هذه الكتلة الهيكلية اهتزازات القطع بكفاءة أثناء عملية تشكيل الجيوب العميقة.-
مقاطع مفتوحة ومستوية: ألواح التثبيت، ومشتتات الحرارة المسطحة، والشفاه الهيكلية، وقواعد الهياكل الإلكترونية، والأقواس.
-
إزالة سريعة للكميات الكبيرة من المعدن: تشكيل جيوب من كميات كبيرة من المواد من ألواح الألمنيوم الصلبة باستخدام قواطع خشنة فعالة. تتيح صلابة الطاولة المُقفلة للمشغلين الضغط بقوة على أدوات القطع دون خطر حدوث اهتزاز ميكانيكي.
-
أدوات ورشة عمل بسيطة: تُثبّت قطع العمل في ملزمة قياسية من نوع كورت، أو في ظروف تثبيت فراغية، أو في فكوك ألومنيوم ناعمة مُصممة خصيصًا تُقطع مباشرةً على قاعدة الماكينة أثناء الإعداد.
المفاضلة الحقيقية: تكديس المثبتات وقلب القطع
نادرًا ما ينشأ القيد الطبيعي لماكينة التفريز ثلاثية المحاور من دقة تحديد المواقع الداخلية للماكينة. ينبع ذلك من الآليات البشرية والفيزيائية لإعادة التثبيت اليدوي. عندما تتطلب قطعة ما تشغيلًا على عدة أسطح، يجب على المشغل إيقاف دورة التشغيل مؤقتًا، وإزالة الرايش المتراكم، وفك الملزمة، وتنظيف الأسطح المتوازية، وقلب القطعة، وإعادة تثبيتها على نقاط التوقف.حتى مع وجود مشغل دقيق ونقاط توقف نظيفة، يُؤدي ذلك إلى انزياح المرجع. قد تنحرف العلاقة بين ملامح السطح العلوي المقطوعة في الإعداد الأول وملامح السطح السفلي المقطوعة في الإعداد الثاني عن موضعها الصحيح. عندما يتطلب الرسم الهندسي دقة عالية في تحديد الموضع الصحيح بين الملامح على الأسطح المتقابلة، فإن الاعتماد على التقليب اليدوي في ماكينة طحن ثلاثية المحاور يزيد من مخاطر الجودة. 2. التشغيل المتزامن بخمسة محاور: تجاوز المراجع وانحراف القاطع يضيف مركز التشغيل الحقيقي بخمسة محاور محورين دورانيين إلى الحركة الخطية القياسية. في تكوين طاولة دوارة نموذجي، تميل الطاولة ذهابًا وإيابًا على طول المحور A وتدور بزاوية 360 درجة كاملة على طول المحور C.
حركة ديناميكية خماسية المحاور:

[مغزل Z ثابت]


v

+-----------------+


كهرومغناطيسية قصيرة وصلبة

+-----------------+


+-----------+ <--- مفصل محور A قابل للإمالة


قطعة العمل

+-----------+ <--- محور C دوار مستمر المنصة
بالنسبة لمعظم علب الألمنيوم الدقيقة والهياكل الإنشائية،لا تكمن القيمة التجارية للتصنيع بخمسة محاور في قطع شفرات التوربينات العضوية المعقدة. الميزة الأساسية هي التصنيع الموضعي 3+2: توجيه وقطع خمسة أوجه كاملة لجزء ما في عملية إعداد واحدة.
الميزة الهندسية: قواطع قصيرة وصلبة
تعمل كل أداة قطع كعتبة ناتئة. ومع ازدياد المسافة بين حامل الأداة وطرف القطع، تصبح الأداة أكثر مرونة بشكل كبير.
انحراف أداة القطع يتناسب طرديًا مع مكعب الطول الممتد:-
المدى الطويل في آلة طحن ثلاثية المحاور: عند الحاجة إلى تشكيل تجويف عميق أو جدار رأسي مرتفع على آلة ثلاثية المحاور، يجب أن تصل الأداة إلى عمق كبير داخل القطعة. لتجنب الاهتزاز الشديد للأداة، والرنين الحاد، وتموجات السطح، يجب على المشغل تقليل سرعة دوران المغزل، وإجراء قطع شعاعية أقل عمقًا، وتشغيل عمليات القطع ببطء.
-
النهج المائل على ماكينة طحن خماسية المحاور: في نظام خماسي المحاور، تميل طاولة المحور قطعة العمل بأكملها بزاوية. يُخلي مغزل الأداة الحافة العلوية للجزء، مما يسمح للمشغل باستخدام قاطع قصير وسميك.تتميز الأداة القصيرة بصلابة عالية، وتقطع بأقصى سرعة دون اهتزاز، وتترك سطحًا نظيفًا ومتجانسًا للجدار.
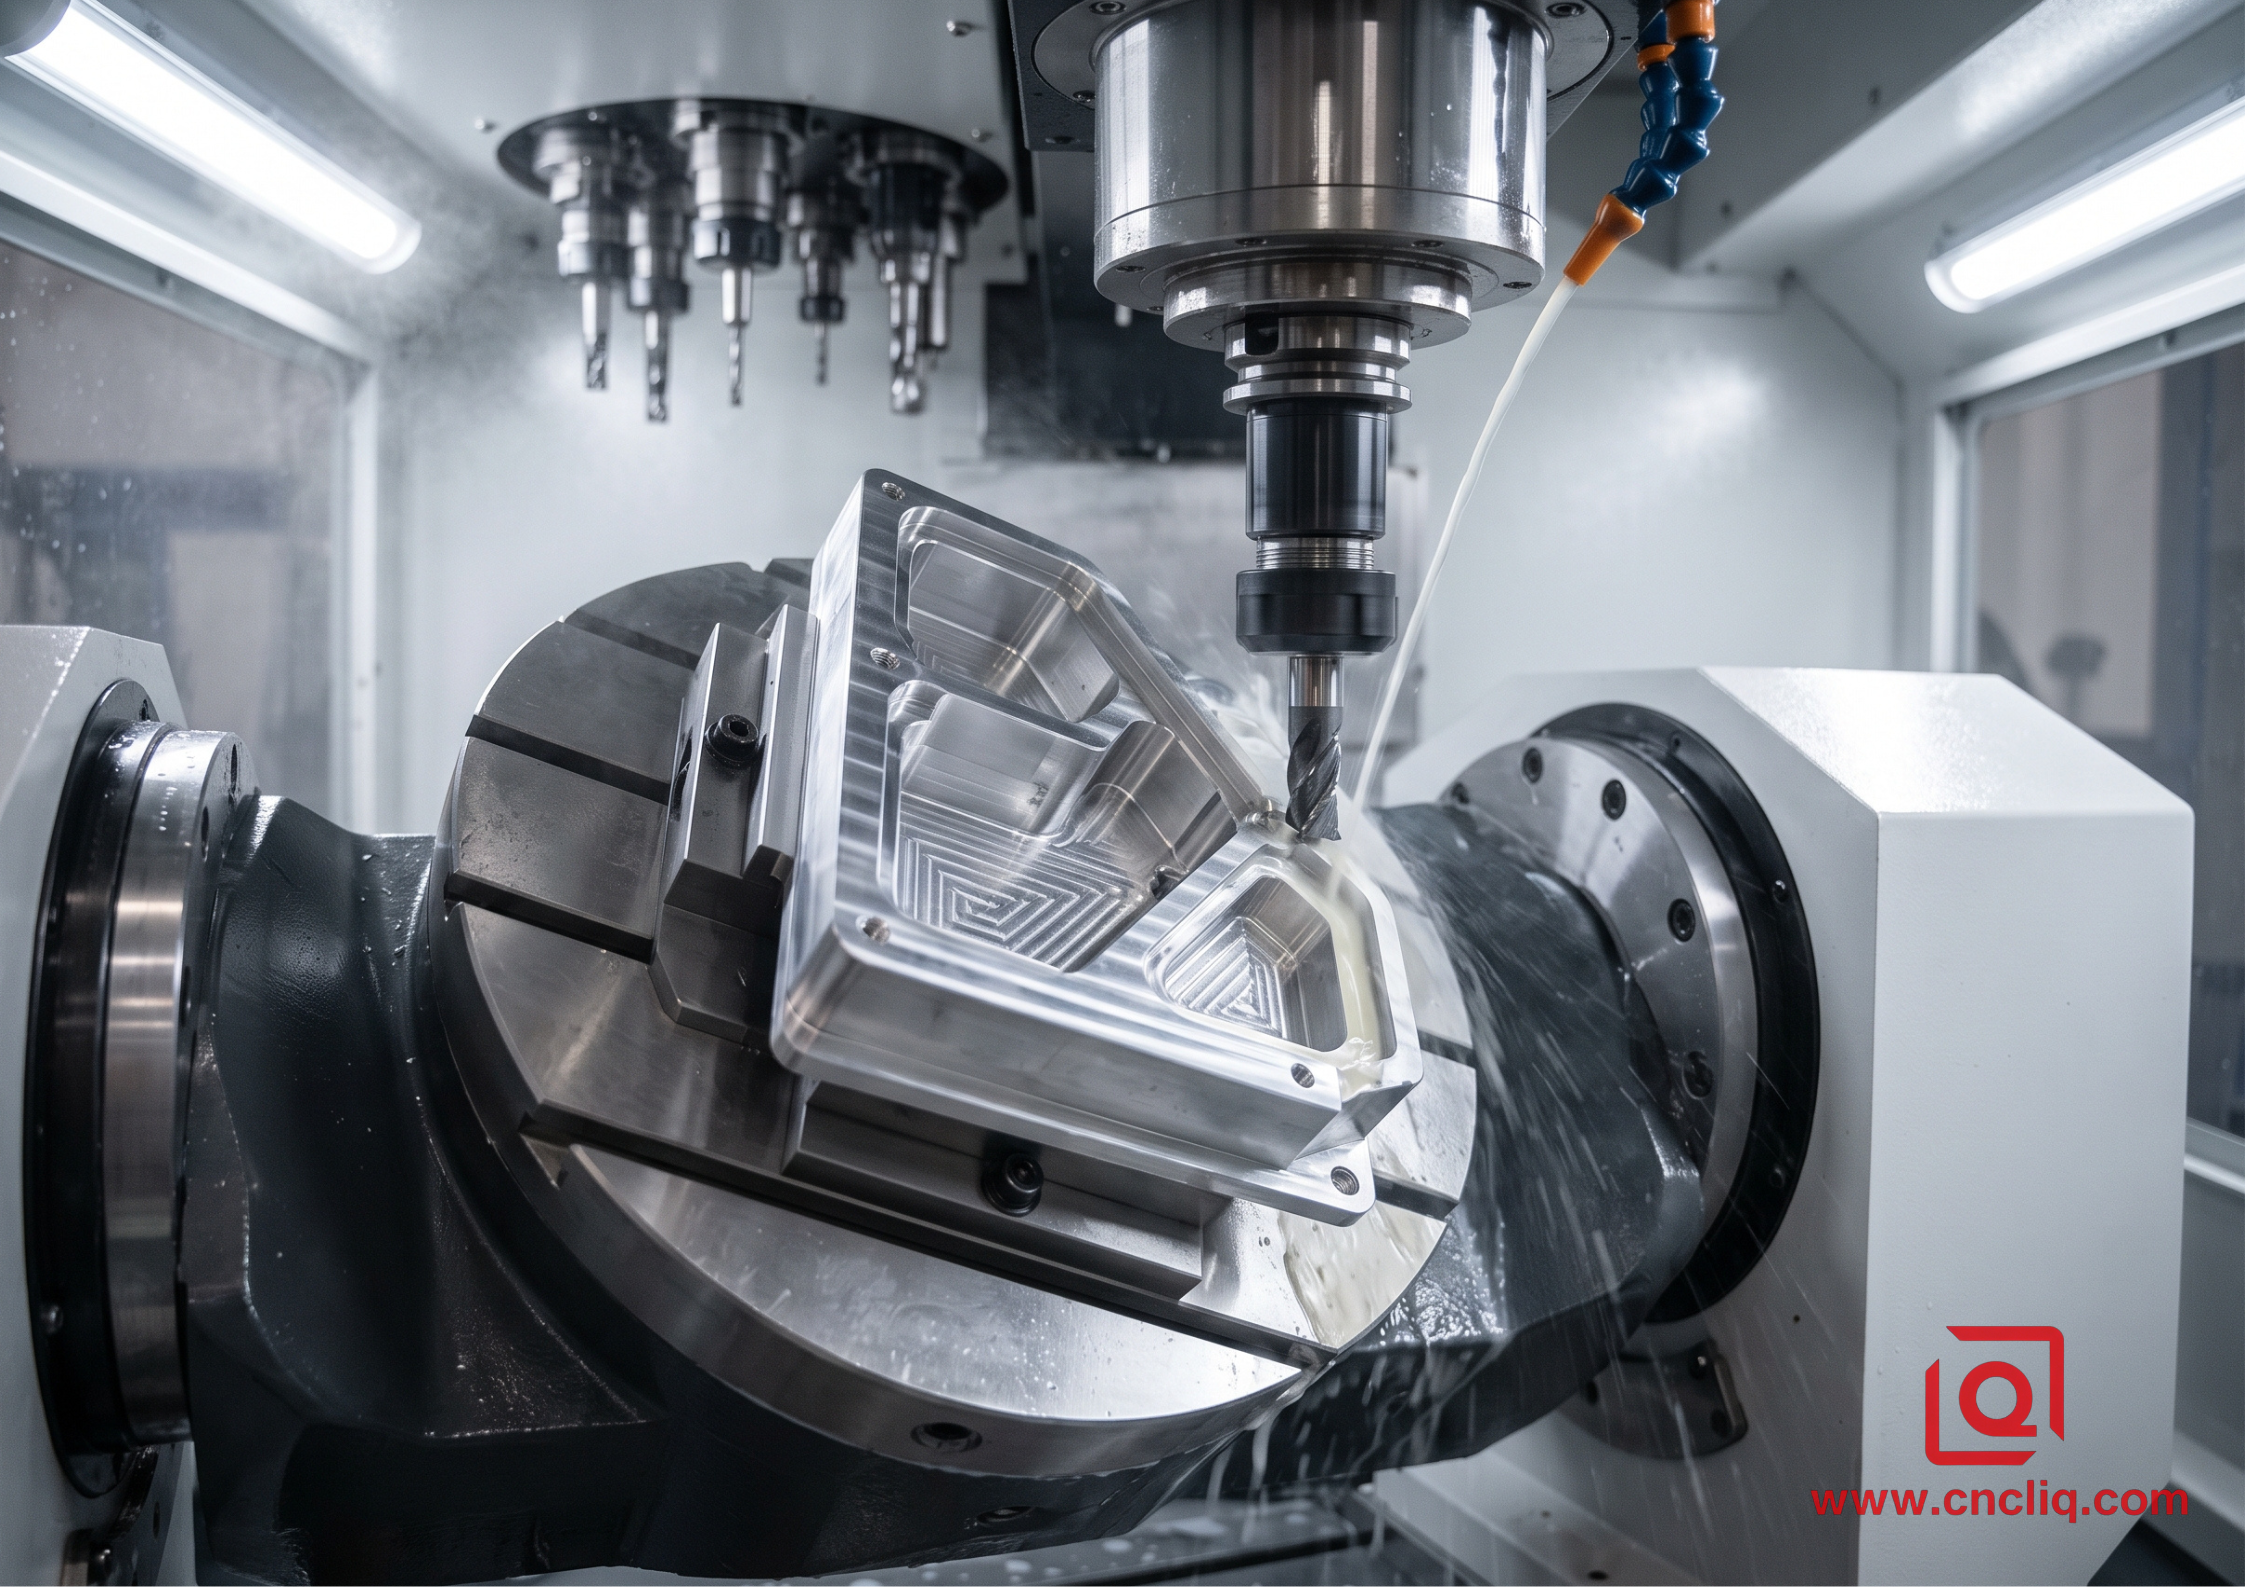
مدى وصول ممتد للأداة (تجويف ثلاثي المحاور):

|=== حامل الأداة ===|===================== ساق ممتدة =====================> [خطر الاهتزاز والانحراف]

اتجاه القطعة المائلة (تجويف خماسي المحاور):

|=== حامل الأداة ===|==== قاطع قصير ====> [صلابة عالية وتشطيب سطح ثابت]
إلغاء إعادة التموضع اليدوي
لأن آلة خماسية المحاور تعرض عدة أوجه لأداة القطع في برنامج واحد، فإن جميع الثقوب الحرجة والمنافذ الجانبية وجيوب منع التسرب ودبابيس التثبيت تشترك في نفس نقطة الأصل الإحداثية للآلة. يتم التخلص عمليًا من خطأ نقل البيانات بين الجوانب، مما يحافظ على العلاقات الموضعية الدقيقة الموضحة في الرسم ثنائي الأبعاد.
3. مراكز الخراطة والطحن: بنية "متكاملة" حقيقية
تدمج مراكز الخراطة والطحن مغزل خراطة عالي السرعة مع رأس طحن علوي ذي أداة حية ومغزل ثانوي متزامن. بدلاً من تثبيت جزء ثابت وتدوير أداة، يمكن لآلة الخراطة والطحن تدوير قطعة العمل، أو تدوير الأداة، أو تثبيت كليهما في حركة منسقة.
تسليم متزامن للمغزل:

[مغزل الخراطة الرئيسي] ===> تثبيت قطعة العمل ---> خراطة الشكل وتشكيل الثقوب العرضية


التقاط ديناميكي متزامن

[مستقبل المغزل الفرعي] <=== التقاط ظرف دقيق <-+ قطع قطعة العمل والتشطيب الجهة الخلفية
عندما مكونات الألومنيوم أسطوانية الشكل في الأساس، مثل غلاف مستشعر متدرج، أو جسم صمام، أو مشعب هيدروليكي ملولب، أو غلاف سائل ذي منافذ جانبية. يؤدي تمريرها عبر مخارط وآلات تفريز منفصلة إلى احتكاك أثناء التشغيل. تبقى الأجزاء في صناديق الورشة بين العمليات، وتتراكم الرقائق في الثقوب المغلقة، كما أن إعادة التثبيت تزيد من خطأ التمركز.
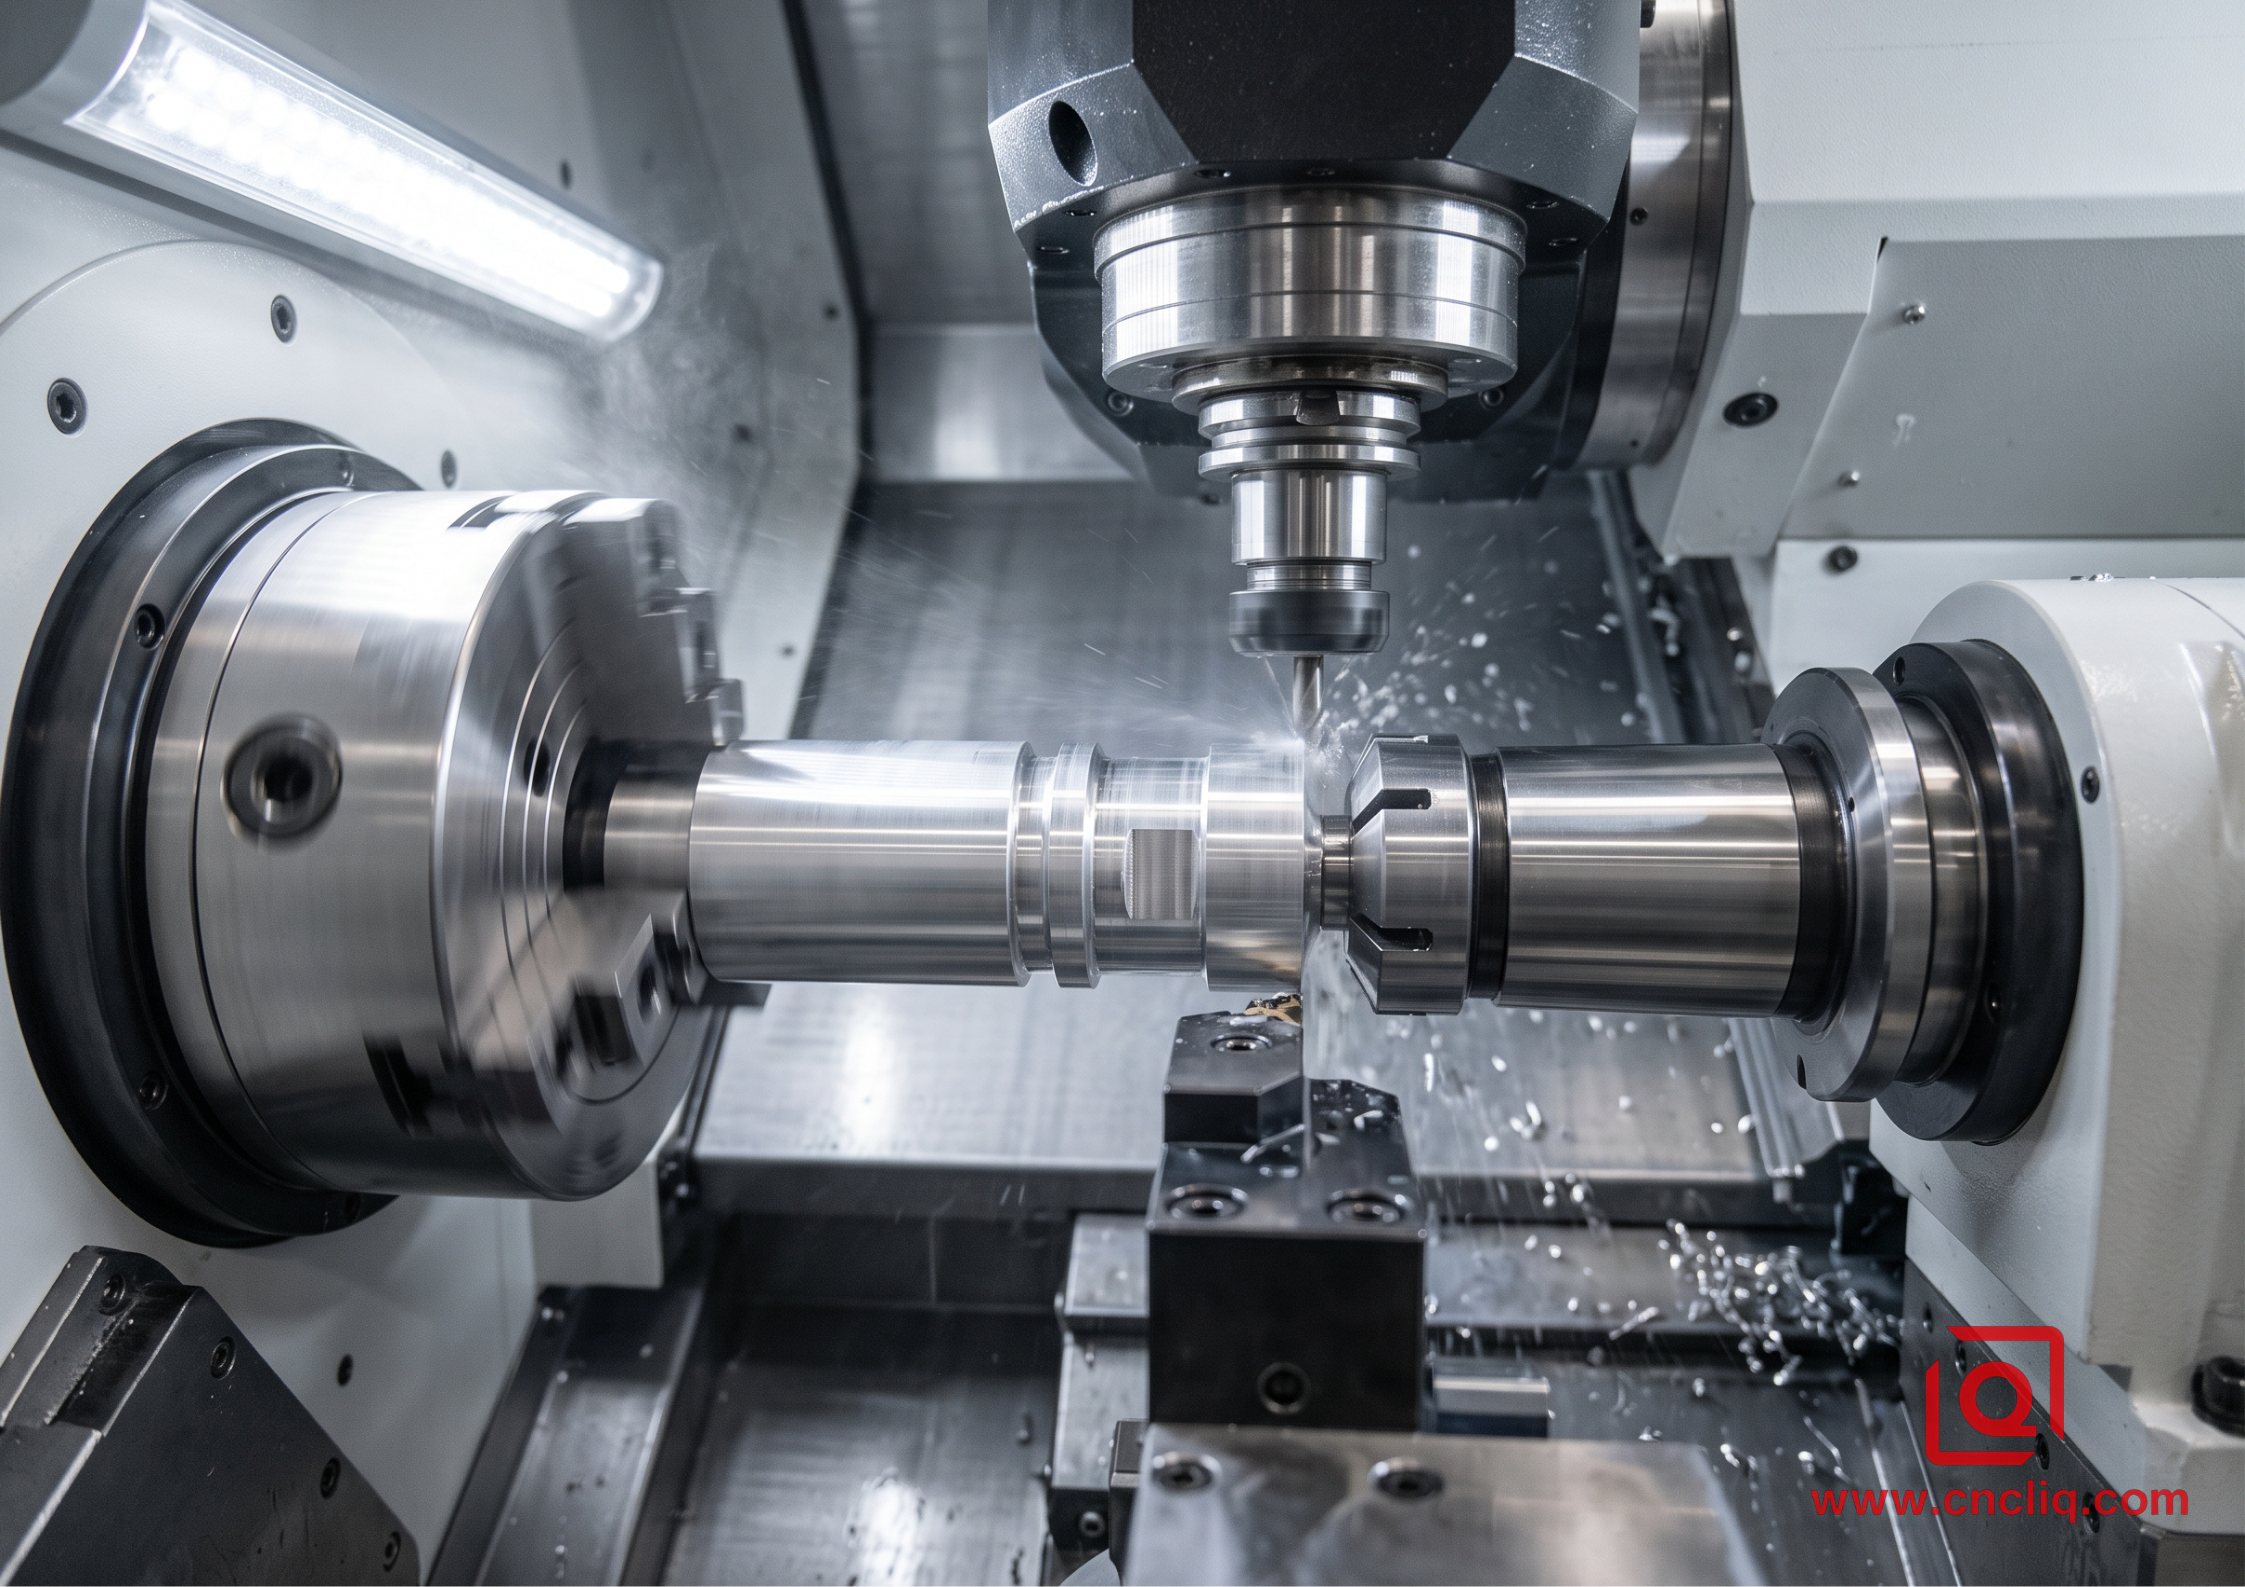
تعالج بنية الطحن والخرط هذه المشكلة من خلال تسلسل متكامل:
-
يقوم المغزل الرئيسي بتغذية قضيب الألمنيوم الخام، وتثبيته بإحكام، وتدويره لإجراء عمليات الخراطة الخارجية والداخلية عالية السرعة.
-
يتحرك رأس الطحن العلوي إلى موضعه، ويقفل المغزل عند زيادات محددة بالدرجات، وتستخدم أدوات دوارة حية لتشكيل وسادات مفاتيح مسطحة، وحفر ثقوب عرضية، وتثبيت أنماط غير مركزية. يتقدم المغزل الفرعي باتجاه المغزل الرئيسي، ويطابق سرعة دورانه، ويثبت على القطر الأمامي المشكل حديثًا باستخدام ظرف تثبيت أملس. تقوم أداة الفصل بفصل القطعة عن قضيب الخام.
-
يتراجع المغزل الفرعي ليواجه الجانب الخلفي، ويشطف التجويف الخلفي، ويطحن الميزات الخلفية، بينما يقوم المغزل الرئيسي بتغذية قطعة جديدة لبدء الجزء التالي.
يسقط المكون بالكامل في وعاء تجميع الأجزاء بعد الانتهاء، مع الحفاظ على المحاذاة المحورية بين التجويفين الأمامي والخلفي.
4. مقارنة هندسية: مصفوفة قدرات العملية
| معيار التقييم | طحن CNC ثلاثي المحاور | التصنيع بخمسة محاور | مركز خراطة وطحن ثنائي المغزل |
| ملاءمة هندسية نموذجية | صفائح مسطحة، مقاطع أحادية المستوى، تجاويف مفتوحة | متعدد الجوانب هياكل موشورية، تجاويف سفلية | أجسام دائرية مصقولة بفتحات متقاطعة وأسطح مستوية |
| أدوات تثبيت شائعة | ملاقط كورت، فكوك ناعمة، ألواح تثبيت | ملاقط ذاتية التمركز، قطع تثبيت متداخلة | مثبتات هيدروليكية، ساحبات قضبان، كوليتات دقيقة |
| إعدادات لقطعة سداسية الأضلاع | من 2 إلى 4 عمليات قلب يدوية | من 1 إلى 2 عملية إعداد إجمالاً | عملية إعداد واحدة (مكتملة في خطوة واحدة مع (المغزل الفرعي) |
| ميزة الموضع الحقيقي | يعتمد على دقة التكرار في تحديد الموقع يدويًا | مثبت ضمن إطار مرجعي إحداثي واحد | مُثبت التمركز عبر تشغيل آلة واحدة |
| استراتيجية طول الأداة | يتطلب أدوات طويلة المدى للعناصر الطويلة | إمالة الجزء لاستخدام أدوات قصيرة وصلبة | أدوات خراطة قصيرة ورؤوس طحن حية صلبة |
| اتساق تشطيب السطح | خطوط عدم تطابق الأدوات ممكنة عند الانقلاب | مزج سطح موحد عند الزوايا الوجوه | أسطح خارجية/داخلية مصقولة بنقطة واحدة، مسطحة وموحدة الشكل |
| تكاليف الإعداد والبرمجة | تكاليف برمجة منخفضة إلى متوسطة | عالية (تتطلب محاكاة فحص التصادم ثلاثي الأبعاد) | وقت إعداد طويل، وكفاءة عالية بمجرد التشغيل |
| حجم الدفعة المثالي | من النماذج الأولية إلى دفعات الإنتاج المتوسطة | من النماذج الأولية المعقدة إلى عمليات تشغيل الدفعات المتكررة | من الأحجام المتوسطة إلى العالية، عمليات التشغيل المستمرة بالتغذية من القضبان |
5. دراسة حالة من أرضية المصنع: غلاف بصري لمستشعر مستقل
نظرة عملية على غلاف مستشعر مخصص توضح كيفية مطابقة هندسة المكون مع الآلة تُغيّر الحركة النتائج.
الجزء والمتطلبات الوظيفية
قامت شركة هندسية خارجية بتطوير أسطوانة بصرية مصنوعة من الألومنيوم 6061-T6 لنظام استشعار خارجي. يحمل الغلاف الأسطواني ميزات وظيفية بالغة الأهمية:
-
ثقب بصري مركزي دقيق الصنع لتجميع العدسات.
-
أربعة فتحات توصيل مستطيلة محيطية متباعدة بزاوية 90 درجة حول الجدار الخارجي للأسطوانة.
-
أخدود مانع للتسرب في الوجه الخلفي مصمم لتثبيت حلقة مطاطية دائرية لمنع تسرب الرطوبة.
-
شرط أن تظل فتحات التوصيل الخارجية محاذية بإحكام لمحور التجويف المركزي لمنع عدم محاذاة الدبابيس أثناء تجميع الأسلاك.
التدفق الأصلي للآلات المتعددة:

[المخرطة: خراطة الثقب] --> نقل يدوي --> [مركز التصنيع العمودي: فهرسة المحور الدوار الرابع] --> نقل يدوي --> [مركز التصنيع العمودي: قلب أخدود الختم]

* ثلاث عمليات إعداد مستقلة، تدخل المشغل في كل مرحلة، خطر حدوث خدوش ناتجة عن التعامل مع أسطح الختم.
data-path-to-node="46">نهج التصنيع الأولي: 3 عمليات منفصلة
قسمت خطة التصنيع الأصلية الإنتاج على ثلاث قطع منفصلة من المعدات:
-
العملية 10 (مخرطة CNC): خراطة قطعة الألمنيوم الخام، وتشكيل القطر الخارجي تقريبًا، وحفر التجويف البصري الداخلي.
-
العملية 20 (مطحنة ثلاثية المحاور مع دوران) المُفهرسة): ثبّت القطعة المُخرَجة على محور قابل للتمدد في وحدة دوارة رباعية المحاور. حرّك القطعة أربع مرات لقطع منافذ التوصيل الجانبية وحفر الثقوب العرضية.
-
العملية 30 (مطحنة ثلاثية المحاور): اقلب المكون يدويًا بين فكي المطحنة الناعمين لتسوية الطرف الخلفي وطحن أخدود مانع التسرب الدائري.
صعوبات في أرضية المصنع
في ظل سير العمل متعدد الآلات هذا، واجه فحص الجودة مشكلات مستمرة:
-
انحراف المرجع: عند نقل القطعة من محور المخرطة إلى فكي التفريز الناعمين، تسببت الرقائق الصغيرة واختلاف التثبيت اليدوي في انحراف فتحات الموصل عن موضعها الصحيح بالنسبة للثقب البصري الرئيسي.
-
أدى نقل قطع الألومنيوم عبر ثلاث آلات منفصلة إلى زيادة علامات المناولة والخدوش الطفيفة على سطح الإغلاق الخلفي، مما تسبب في فشل إحكام الهواء أثناء الاختبارات المعملية.
-
ركود الإنتاج: أمضت القطع فترات طويلة في صناديق التخزين بانتظار توفر وقت تشغيل الآلة بين العمليات، مما تطلب انتباه المشغل المباشر في كل خطوة من خطوات النقل.
تدفق عملية الخراطة والطحن الموحدة:

[المغزل الرئيسي: تغذية قضيب الخام]

->خراطة أحادية النقطة للتجويف الداخلي والملف الخارجي

->رأس أداة دوارة يقوم بطحن 4 نوافذ توصيل جانبية باستخدام فهرسة المحور C

->مغزل فرعي يطابق سرعة الدوران، ويمسك بالقطر الخارجي النهائي باستخدام كوليتات نحاسية ناعمة

-> أداة فصل القطع تفصل القطعة النهائية عن القضيب الخام

[المغزل الفرعي: سحب وإنهاء]

-> تسوية الطرف الخلفي وتدوير مجرى الحلقة المطاطية في تمريرة واحدة
* لا حاجة لإعادة المعالجة اليدوية، دورة مستمرة، مرجع ثابت.
حل الخراطة والطحن
تم دمج مسار التوجيه في مركز خراطة وطحن ثنائي المغزل، يُغذى مباشرةً بقضبان ألومنيوم دائرية مبثوقة: تغذية القضبان تُدخل المادة الخام في ظرف التثبيت الرئيسي. تقوم قضبان الحفر الصلبة بتشكيل وتنعيم التجويف البصري الداخلي الحرج في تمريرة واحدة متواصلة، مما يضمن استدارة التجويف الداخلي ونعومته. الطحن باستخدام أداة حية: مع عمل المغزل الرئيسي كمحور فهرسة يتم التحكم فيه بالكامل، يقوم رأس الطحن العلوي ذو الأداة الحية بطحن جميع فتحات التوصيل المستطيلة الأربعة، وشطف الحواف، وحفر ثقوب التثبيت.نقل المغزل الفرعي المتزامن: يتقدم المغزل الثانوي، ويطابق الدوران، ويثبت على القطر الخارجي النهائي باستخدام حلقات نحاسية ناعمة تحمي سطح الألومنيوم. تقوم أداة الفصل بفصل القطعة بسلاسة عن قضيب الخام.
تشطيب الجانب الخلفي: ينكمش المغزل الفرعي لتسوية الكتف الخلفي، ثم يقوم بتشكيل أخدود الحلقة المطاطية باستخدام أداة أحادية النقطة.
نتائج ورشة العمل
-
إلغاء المناولة: انخفض التدخل البشري أثناء دورة التشغيل إلى تحميل قضيب الخام و فحص الأجزاء النهائية.
-
الاستقرار الهندسي: نظرًا لأن التجويف الداخلي والفتحات الخارجية وأخدود منع التسرب الخلفي قد تم تدويرها وفهرستها على منصة حركية مشتركة، فقد تم التخلص من انحراف المرجع. بقيت فتحات الموصلات محاذية للمركز البصري.
-
سلامة السطح: اختفت علامات التعامل من السطح الخلفي، واجتاز الأخدود الأملس ذو النقطة الواحدة اختبار الضغط بنجاح.
-
إجمالي وقت التسليم: أصبحت معالجة الأجزاء مستمرة.بدلاً من الانتظار بين العمليات في صناديق الورشة، كانت القطع المكتملة تخرج مباشرة من المغزل الثانوي جاهزة لإزالة النتوءات وتشطيب السطح.
6. قواعد عملية للتصميم من أجل التصنيع (DFM) لتصميم قطع ألومنيوم مخصصة
عند إعداد نماذج CAD ثلاثية الأبعاد ورسومات هندسية ثنائية الأبعاد لمراجعة التصنيع، يمكن أن تساعد التعديلات العملية في مواءمة التصاميم مع إمكانيات الآلة:
-
تحديد متطلبات الموضع الحقيقي عبر الأسطح: إذا كانت القطعة تتطلب علاقات موضعية دقيقة أو تمركزًا بين الميزات عبر ثلاثة أسطح أو أكثر، فيرجى توضيح ذلك مبكرًا. محاولة تصنيع هذه الأجزاء على ماكينة تفريز ثلاثية المحاور لتقليل تكاليف التشغيل بالساعة غالبًا ما تؤدي إلى تلفيات وتكاليف تجهيزات خاصة. تستفيد الأجزاء ذات التفاوتات متعددة الأوجه من ماكينات التفريز خماسية المحاور أو ماكينات التفريز والخرط.
تقييم زوايا الجيوب العميقة: يجب أن تتطابق زوايا الجيوب الرأسية الداخلية مع نصف قطر القاطع الدوار. إذا كان الجيب عميقًا ونصف قطر الزاوية ضيقًا، فسيتعين على ماكينة التفريز ثلاثية المحاور استخدام قاطع طويل ورفيع معرض للاهتزاز. زيادة أنصاف أقطار الزوايا الداخلية تسمح للورشة باستخدام أدوات أكثر سمكًا وصلابة، أو تجنب توجيه الجزء إلى ماكينة باهظة الثمن لمجرد تنظيف الزوايا الضيقة.
-
فحص مركز القطعة للتأكد من تناظرها أثناء الخراطة: إذا كان جزء كبير من غلاف القطعة مستديرًا أو متدرجًا أو مجوفًا على طول محور مركزي، فيجب تقييمه لإمكانية تشغيله بالخراطة والطحن. حتى المكونات المنشورية ذات الأبعاد الخارجية المربعة يمكن غالبًا خراطتها وطحنها مباشرةً من قضبان معدنية بكفاءة أكبر من تشكيل قطعة كبيرة من صفيحة صلبة.
-
التحكم في الإجهاد الداخلي للألمنيوم: تحمل صفائح الألمنيوم المدرفلة السميكة إجهادًا داخليًا متبقيًا من عمليات الدرفلة والمعالجة الحرارية. عند حفر تجاويف كبيرة من جانب واحد من الصفيحة، يتغير توازن الإجهاد الداخلي، مما يؤدي إلى انحناء طفيف للمكون عند فكه من الملزمة. بالنسبة للأجزاء ذات الجدران الرقيقة أو غير المتماثلة، حدد استخدام صفائح مُعالجة لتخفيف الإجهاد (مثل 6061-T651) أو خطط لعملية تصنيع تتضمن التشغيل الأولي، وفك التثبيت لتخفيف الإجهاد، والتشغيل النهائي. ... الخلفية: تدرج خطي (135 درجة، #1a5f8a، #0f4c75)؛ اللون: #fff؛ حجم الخط: 20 بكسل؛ وزن الخط: 900؛ تباعد الأحرف: 1 بكسل؛ نصف قطر الحواف: 12 بكسل؛ زخرفة النص: لا شيء؛ الحدود: 2 بكسل صلبة rgba(255,255,255,0.3)؛ الموضع: نسبي؛ الحد الأدنى للعرض: 390 بكسل؛ محاذاة النص: توسيط؛ الانتقال: الكل 0.3 ثوانٍ بتأثير التباطؤ؛ /* تأثير نبض الزر */ animation:pulse 2 ثانية بتأثير التباطؤ اللانهائي؛ } /* عند التمرير: يرتفع المؤشر للأعلى للتكبير، وتفتيح الخلفية */ .anodize-cta-btn:hover { background:linear-gradient(135deg,#2378a8,#155a8a); transform:translateY(-4px) scale(1.04); } /* قفزة المؤشر في الزاوية السفلية اليمنى */ .finger-pointer { position:absolute; right:20px; bottom:12px; font-size:28px; animation:fingerBounce 0.7 ثانية بتأثير التباطؤ اللانهائي؛ } /* حركة نبض الزر */ @keyframes pulse { 0%{transform:scale(1);} 50%{transform:scale(1.07);} 100%{transform:scale(1);} } /* حركة قفز الإصبع */ @keyframes fingerBounce { 0%,100%{transform:translateY(0);} 50%{transform:translateY(-8px);} }
الأسئلة الشائعة
س1: كيف أعرف ما إذا كانت قطعة الألومنيوم الخاصة بي تتطلب بالفعل تشغيلًا بخمسة محاور بدلاً من إعداد أرخص بثلاثة محاور؟
تحقق من بياناتك المرجعية وتجويفك العميق في حالة وجود أجزاء متصلة عبر ثلاثة أسطح أو أكثر، مع حدود موضع دقيقة تقل عن 0.03 مم، فإن استخدام آلة طحن ثلاثية المحاور يُجبر على إجراء عدة عمليات قلب يدوية - خطأ في تثبيت القطع في كل مرة. بينما يُلغي إعداد واحد على طاولة خماسية المحاور هذا الخطر تمامًا. بعد ذلك، انظر إلى التجاويف العميقة: إذا تجاوز العمق أربعة أضعاف نصف قطر الزاوية، فإن القطع ثلاثي المحاور يتطلب قواطع طرفية طويلة ورفيعة تُصدر اهتزازات وانحرافات. أما عند إمالة قطعة العمل على محور دوران خماسي المحاور، فإن قاطعًا طرفيًا قصيرًا وصلبًا يصل إلى العمق الكامل بسرعة دون إتلاف تشطيبات الجدران.
س2: لماذا يُفضل استخدام سبيكة 6061-T651 على سبيكة 6061-T6 القياسية للأجزاء المطحونة المعقدة ذات الجدران الرقيقة؟
السبب يكمن في رمز التصلب "51".
بعد المعالجة الحرارية للمحلول، تقوم آلة الطحن بتمديد الصفيحة ميكانيكيًا بنسبة 1% إلى 3% لإزالة الإجهادات الداخلية غير المنتظمة. يحتفظ الفولاذ T6 القياسي بالتوتر المحصور داخل الطبقة الخارجية. عند إزالة طبقات رقيقة أو جيوب عميقة أو جدران غير مستوية من الفولاذ T6 العادي، سيتشوه الجزء بمجرد فك الملزمة. يضمن طلب الفولاذ 6061-T651 استواء المادة الخام، وثباتها، وإمكانية التنبؤ بها طوال عملية التشغيل الخشن المكثف. س3: متى يصبح مركز الطحن والخرط أكثر فعالية من حيث التكلفة من تشغيل مخرطة CNC وآلة طحن منفصلتين؟ يُفضل مركز الطحن والخرط عندما يتطلب جزء دائري أو أسطواني ممرات سوائل مثقوبة بشكل عرضي، أو أنماط مسامير شعاعية، أو أسطح مسطحة مطحونة يجب أن تتوافق بدقة مع الثقوب الداخلية المخرطة. في الآلات المنفصلة، تدفع مقابل إعدادات CAM المزدوجة، وفكوك طحن ناعمة مخصصة لتثبيت جسم دائري، وإزالة النتوءات يدويًا بين المحطات، ووقت تحميل المشغل لكل دورة، بينما تقوم آلة الطحن والخرط ذات المغزل المزدوج بتغذية قضبان دائرية متواصلة، وتدويرها، وطحنها بشكل مباشر، ونقلها إلى المغزل الفرعي ديناميكيًا، وإسقاط قطعة مكتملة في الحاوية كل بضع دقائق دون أي تلف ناتج عن التعامل معها. س4: هل يمكن الحفاظ على التفاوتات الدقيقة التي يتم تحقيقها على آلة CNC من خلال عملية الأنودة بحمض الكبريتيك؟ نعم، ولكن فقط إذا قام فريق ورشة الآلات والهندسة بحساب نمو السطح الكيميائي وفقدان التآكل في أبعاد ما قبل التشغيل قبل قطع المعدن. تخترق عملية الأنودة الكبريتية القياسية من النوع الثاني عادةً 50٪ من الركيزة الألومنيومية وتنمو للخارج بنسبة 50٪ (إضافة ما يقرب من 0.010 مم إلى 0.015 مم لكل سطح، مما يقلل قطر الثقب النهائي بمقدار 0.يتراوح سمك الطبقة الصلبة من النوع 0.020 مم إلى 0.030 مم)، بينما تتراكم الطبقة الصلبة من النوع الثالث بسمك أكبر؛ لذلك، يجب قطع ثقوب المحامل الدقيقة والخيوط ذات الخطوة الدقيقة بأحجام أكبر عمدًا أو سدها بأقنعة مطاطية مخصصة قبل غمرها في الحمام الكيميائي. س5: ما هو الخطأ الأكثر شيوعًا في برامج التصميم بمساعدة الحاسوب/التصنيع من أجل التصنيع (CAD/DFM) الذي يزيد من أوقات دورة تصنيع الألومنيوم باستخدام الحاسوب (CNC) دون داعٍ؟ تصميم زوايا داخلية مربعة تصل إلى الأرضية هو أسرع طريقة لزيادة تكاليف التصنيع. نظرًا لأن أداة الطحن تدور، فلا يمكنها قطع زاوية رأسية داخلية حادة بزاوية 90 درجة؛ إن محاولة الاقتراب من الهدف تجبر الورشة على استخدام قواطع طرفية ثانوية ذات أقطار دقيقة مع تدرجات صغيرة، أو إعداد عملية قطع بالتفريغ الكهربائي (EDM) لإزالة المواد التي يمكن تجنبها بسهولة من خلال السماح بنصف قطر داخلي للتشكيل أكبر بمقدار 1 مم على الأقل من أقطار أدوات الطحن القياسية.ملخص: مطابقة هندسة القطعة مع إمكانيات الماكينة
لا يوجد تكوين واحد لماكينة CNC هو الأمثل لكل مكون ألومنيوم مخصص.
-
توفر مراكز التشغيل العمودية ثلاثية المحاور أساسًا اقتصاديًا للألواح المسطحة، والأقواس أحادية الجانب، والتشغيل الخشن للجيوب حيث يتم تثبيت الأجزاء في ملزمة قياسية.
-
تتفوق آلات الخمسة محاور في تصنيع الهياكل متعددة الأوجه والأجزاء المنشورية المعقدة، حيث تستخدم اتجاهات مائلة للوصول إلى المناطق العميقة باستخدام قواطع قصيرة وصلبة مع الحفاظ على دقة عالية في جميع الأوجه.
-
توفر مراكز الخراطة والطحن ثنائية المغزل حلاً فعالاً للأجزاء الأسطوانية ذات الميزات المتقاطعة، حيث تُكمل عمليات الخراطة والطحن في عملية واحدة متواصلة.
مراجعة يضمن تحديد الشكل الهندسي للمكون، ومواصفات التفاوتات، وكميات الدفعات مقارنةً بقدرات الآلة في المراحل المبكرة من العملية، سلاسة الإنتاج، وجودة الأجزاء المتسقة، وفعالية المشروع من الناحية الاقتصادية.
معلومات الاتصال
إخلاء المسؤولية
جميع المقالات التقنية ومواصفات المواد وتوصيات التشغيل وتفاصيل معالجة الأسطح المنشورة على هذه المدونة هي لأغراض إعلامية فقط. ولأغراض مرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في هذه المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. نظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات جودة التجليد تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية. جميع دراسات حالة العملاء المنشورة في هذه المدونة تم إخفاء هوية أصحابها وتنقيحها بالكامل.تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تُمثل معيارًا عالميًا موحدًا لجميع الطلبات.
فريق لي تشين للتصنيع
بناءً على 18 عامًا من الخبرة في الهندسة الدقيقة، تُصنّع شركة نينغبو لي تشين للصناعات مكونات معدنية عالية الدقة للأسواق العالمية المتطلبة. نعمل من مساحة 6500 متر مربع؛ مركز إنتاج مجهز بأكثر من 150 آلة، تعمل بنظامي التشغيل CNC رباعي وخماسي المحاور، بالإضافة إلى عمليات الخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يتيح لنا هذا النظام إدارة المشاريع بسلاسة، بدءًا من التصاميم الأولية باستخدام برامج التصميم بمساعدة الحاسوب (CAD) وصولًا إلى الشحنات النهائية. نتعامل مع مراقبة الجودة بدقة متناهية. نولي اهتمامًا بالغًا بالدقة الهندسية اللازمة للتفاوتات الدقيقة. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للتركيب دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الرد على طلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن تصدير سلس إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا. نرحب باستفساراتكم وعيناتكم.تفضل بزيارة موقعنا الإلكتروني أو تواصل معنا مباشرة للحصول على عرض أسعار تنافسي!
