 Deutsch




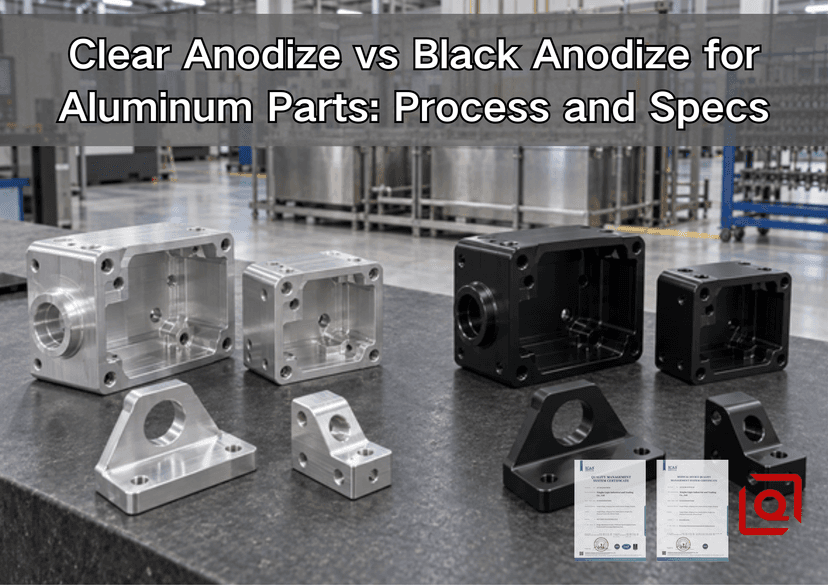
Entscheiden Sie sich immer noch zwischen klarem Eloxieren und schwarzem Eloxieren für ein Präzisionsaluminiumteil – und befürchten, dass eine einfache Farbauswahl zu einem Toleranz-, Farbabstimmungs- oder Montageproblem werden könnte? In diesem Leitfaden wird erläutert, welche Änderungen am Tank vorgenommen werden, was auf die Zeichnung gehört und was ein Käufer vor der Produktion genehmigen sollte. Dies geschieht aus Sicht der Werkstatt, wo ein Hinweis wie „schwarz eloxieren“ keine vollständige Spezifikation darstellt. Es ist nur der Anfang des Gesprächs.
Für die meisten CNC-Aluminiumkomponenten ist die schnelle Antwort einfach. Klares und schwarzes Eloxal vom Typ II nutzen die gleiche Stufe zur Bildung des grundlegenden Schwefelsäureoxids. Klar eloxiert wird ohne Farbstoff versiegelt und behält normalerweise ein silbernes bis graues metallisches Aussehen. Beim schwarzen Anodisieren wird vor dem Versiegeln ein Färbebad hinzugefügt, wodurch eine dunkle Oberfläche mit geringerem Reflexionsvermögen entsteht. Ihr Basisschutz kann vergleichbar sein, wenn Legierung, Oxiddicke, Versiegelung und Akzeptanzanforderungen gleich sind. Wählen Sie nach Funktion, Aussehen, Umgebung, Maßrisiko und Prüfung – nicht nur nach Farbe.
Praktische Regel: Wählen Sie transparent für ein natürliches Metallbild und ohne farbstoffbedingte Farbflecken. Wählen Sie Schwarz, wenn es auf Blendschutz, visuelle Identität, optische Streulichtkontrolle oder ein gleichmäßig dunkles Äußeres ankommt. Wählen Sie eine Hartbeschichtung vom Typ III – nicht einfach nur „schwarz“ –, wenn Abrieb und Verschleiß die wichtigsten technischen Faktoren sind.
Was klar und schwarz eloxiert eigentlich bedeuten
Beim Eloxieren entsteht keine Farbschicht auf dem Metall. Stattdessen dient das Teil als Anode, während der Strom eine kontrollierte Reaktion auslöst, die seine Oberfläche in poröses Aluminiumoxid verwandelt. Ein Teil dieses Oxids besetzt bereits vorhandenes Metall; der Rest erhebt sich über die alte Oberfläche. Dieses Detail ist bei jeder engen Passform wichtig.
Gemäß der MIL-PRF-8625-Terminologie ist Klasse 1 ungefärbt und Klasse 2 gefärbt. „Klar“ bedeutet in diesem Zusammenhang lediglich, dass kein Farbstoff verwendet wurde. Es sagt nichts über einen garantierten Silberton aus. Ebenso bezeichnet „schwarz“ den Farbstoff. Ein Käufer muss immer noch Typ, Filmdicke, Glanz, Versiegelung und Leistungsprüfungen angeben. NASA/JSCs Prozessspezifikation PRC-5006 Rev. D identifiziert ebenfalls Klasse 1 als nicht gefärbt und Klasse 2 als gefärbt, fordert die Farbe der Klasse 2 in der Zeichnungsnotiz und betont die Oberflächenvorbereitung und geplante Rack-Kontaktstellen.
|
Entscheidungspunkt |
Klar eloxiert |
Schwarz eloxiert |
|
Typische Beschriftung vom Typ II |
MIL-PRF-8625, Typ II, Klasse 1 |
MIL-PRF-8625, Typ II, Klasse 2, schwarz |
|
Färbeschritt |
Kein Farbstoff; Nach dem Spülen verschließen |
Schwarzer Farbstoff dringt vor dem Versiegeln in offene Poren ein |
|
Aussehen |
Silber, Satingrau oder legierungsabhängiger Naturton |
Schwarz von seidenmatt bis halbglänzend, kontrolliert durch Vorbehandlung und Muster |
|
Hauptkaufgrund |
Natürliches Aussehen, Schutz, einfache Sichtbarkeit von Schäden |
Geringer Reflexionsgrad, Produktidentität, dunkles kosmetisches Finish |
|
Typisches Ladensortiment vom Typ II |
Oft 5–25 µm; In der Zeichnung muss der erforderliche Wert bzw. Bereich angegeben werden |
Oft 8–25 µm; Färbung und Versiegelung müssen kontrolliert werden |
|
Elektrisches Verhalten |
Oxid ist isolierend |
Oxid bleibt isolierend; Farbstoff stellt die Leitfähigkeit nicht wieder her |
|
Hauptrisiko |
Unerwarteter Grau-, Gelb- oder Bronzeton |
Nicht übereinstimmender Farbton, Bronzeguss, Verblassen oder schlechte Versiegelung |
Bei diesen Dickenangaben handelt es sich um handelsübliche Bereiche und nicht um universelle Standardwerte. Die aktuelle Kaufspezifikation und die genehmigte Zeichnung bestimmen den Auftrag. Der Leitfaden des Aluminium Anodizers Council zur Eloxierung Behandelt auch Legierung, Oberflächenzustand, Filmdicke und Färbeweg als Teile einer Oberflächenbezeichnung, anstatt Eloxieren auf ein Farbwort zu reduzieren.
Der Prozess: Eine gemeinsame Route, ein wichtiger zusätzlicher Schritt
Eine stabile Eloxierung beginnt vor dem Eloxalbecken. Das endgültige Oxid folgt der vorhandenen Textur. Schnittspuren werden nicht ausgeglichen, Schweißnähte werden nicht verwischt und handpolierte Stellen werden nicht verdeckt.
1. Rezension: Überprüfen Sie Legierung, Härte, Charge, kosmetische Flächen, Gewinde, enge Passungen, elektrische Kontakte und Entwässerung.
2. Sauber: Waschen Sie Kühlmittel, Fingerabdrücke, Polierpaste und den feinen Schmutz ab, der sich zwischen den Arbeitsgängen auf einem Teil ablagert. Ein schwacher Kühlmittelfilm, der auf dem Prüfstand harmlos aussieht, kann sich später als Fleck oder blasser Fleck in der Farbe zeigen.
3. Textur erstellen: Perlstrahlen, Bürsten, Polieren oder Beibehalten der bearbeiteten Oberfläche genau so, wie es die Zeichnung erfordert.
4. Ätzen und Desoxidieren: Kontrollieren Sie den Satineffekt und entfernen Sie legierungsreichen Schmutz.
5. Gestell: sorgen für einen zuverlässigen elektrischen Kontakt. Der Kontakt hinterlässt einen kleinen unbeschichteten Zeugen, daher muss seine Position akzeptabel sein.
6. Anodisieren: Lassen Sie den Tank bis zu seinem geeigneten Fenster für Stromdichte, Chemie, Temperatur und Zeit laufen. Eine Zahl zu verfolgen, während die anderen abdriften, ist ein schlechtes Geschäft.
7. Farbe: Teile der Klasse 1 überspringen Farbstoff. Schwarze Teile der Klasse 2 gelangen in ein kontrolliertes Färbebad, während die Poren offen bleiben.
8. Siegel: Schließen Sie die Poren auf dem zugelassenen Weg, um die Flecken- und Korrosionsbeständigkeit zu verbessern.
9. Überprüfen: Überprüfen Sie Dicke, Endabmessungen, Farbe, Versiegelung, Maskierung, Kontaktmarken, Sauberkeit und erforderliche Berichte.
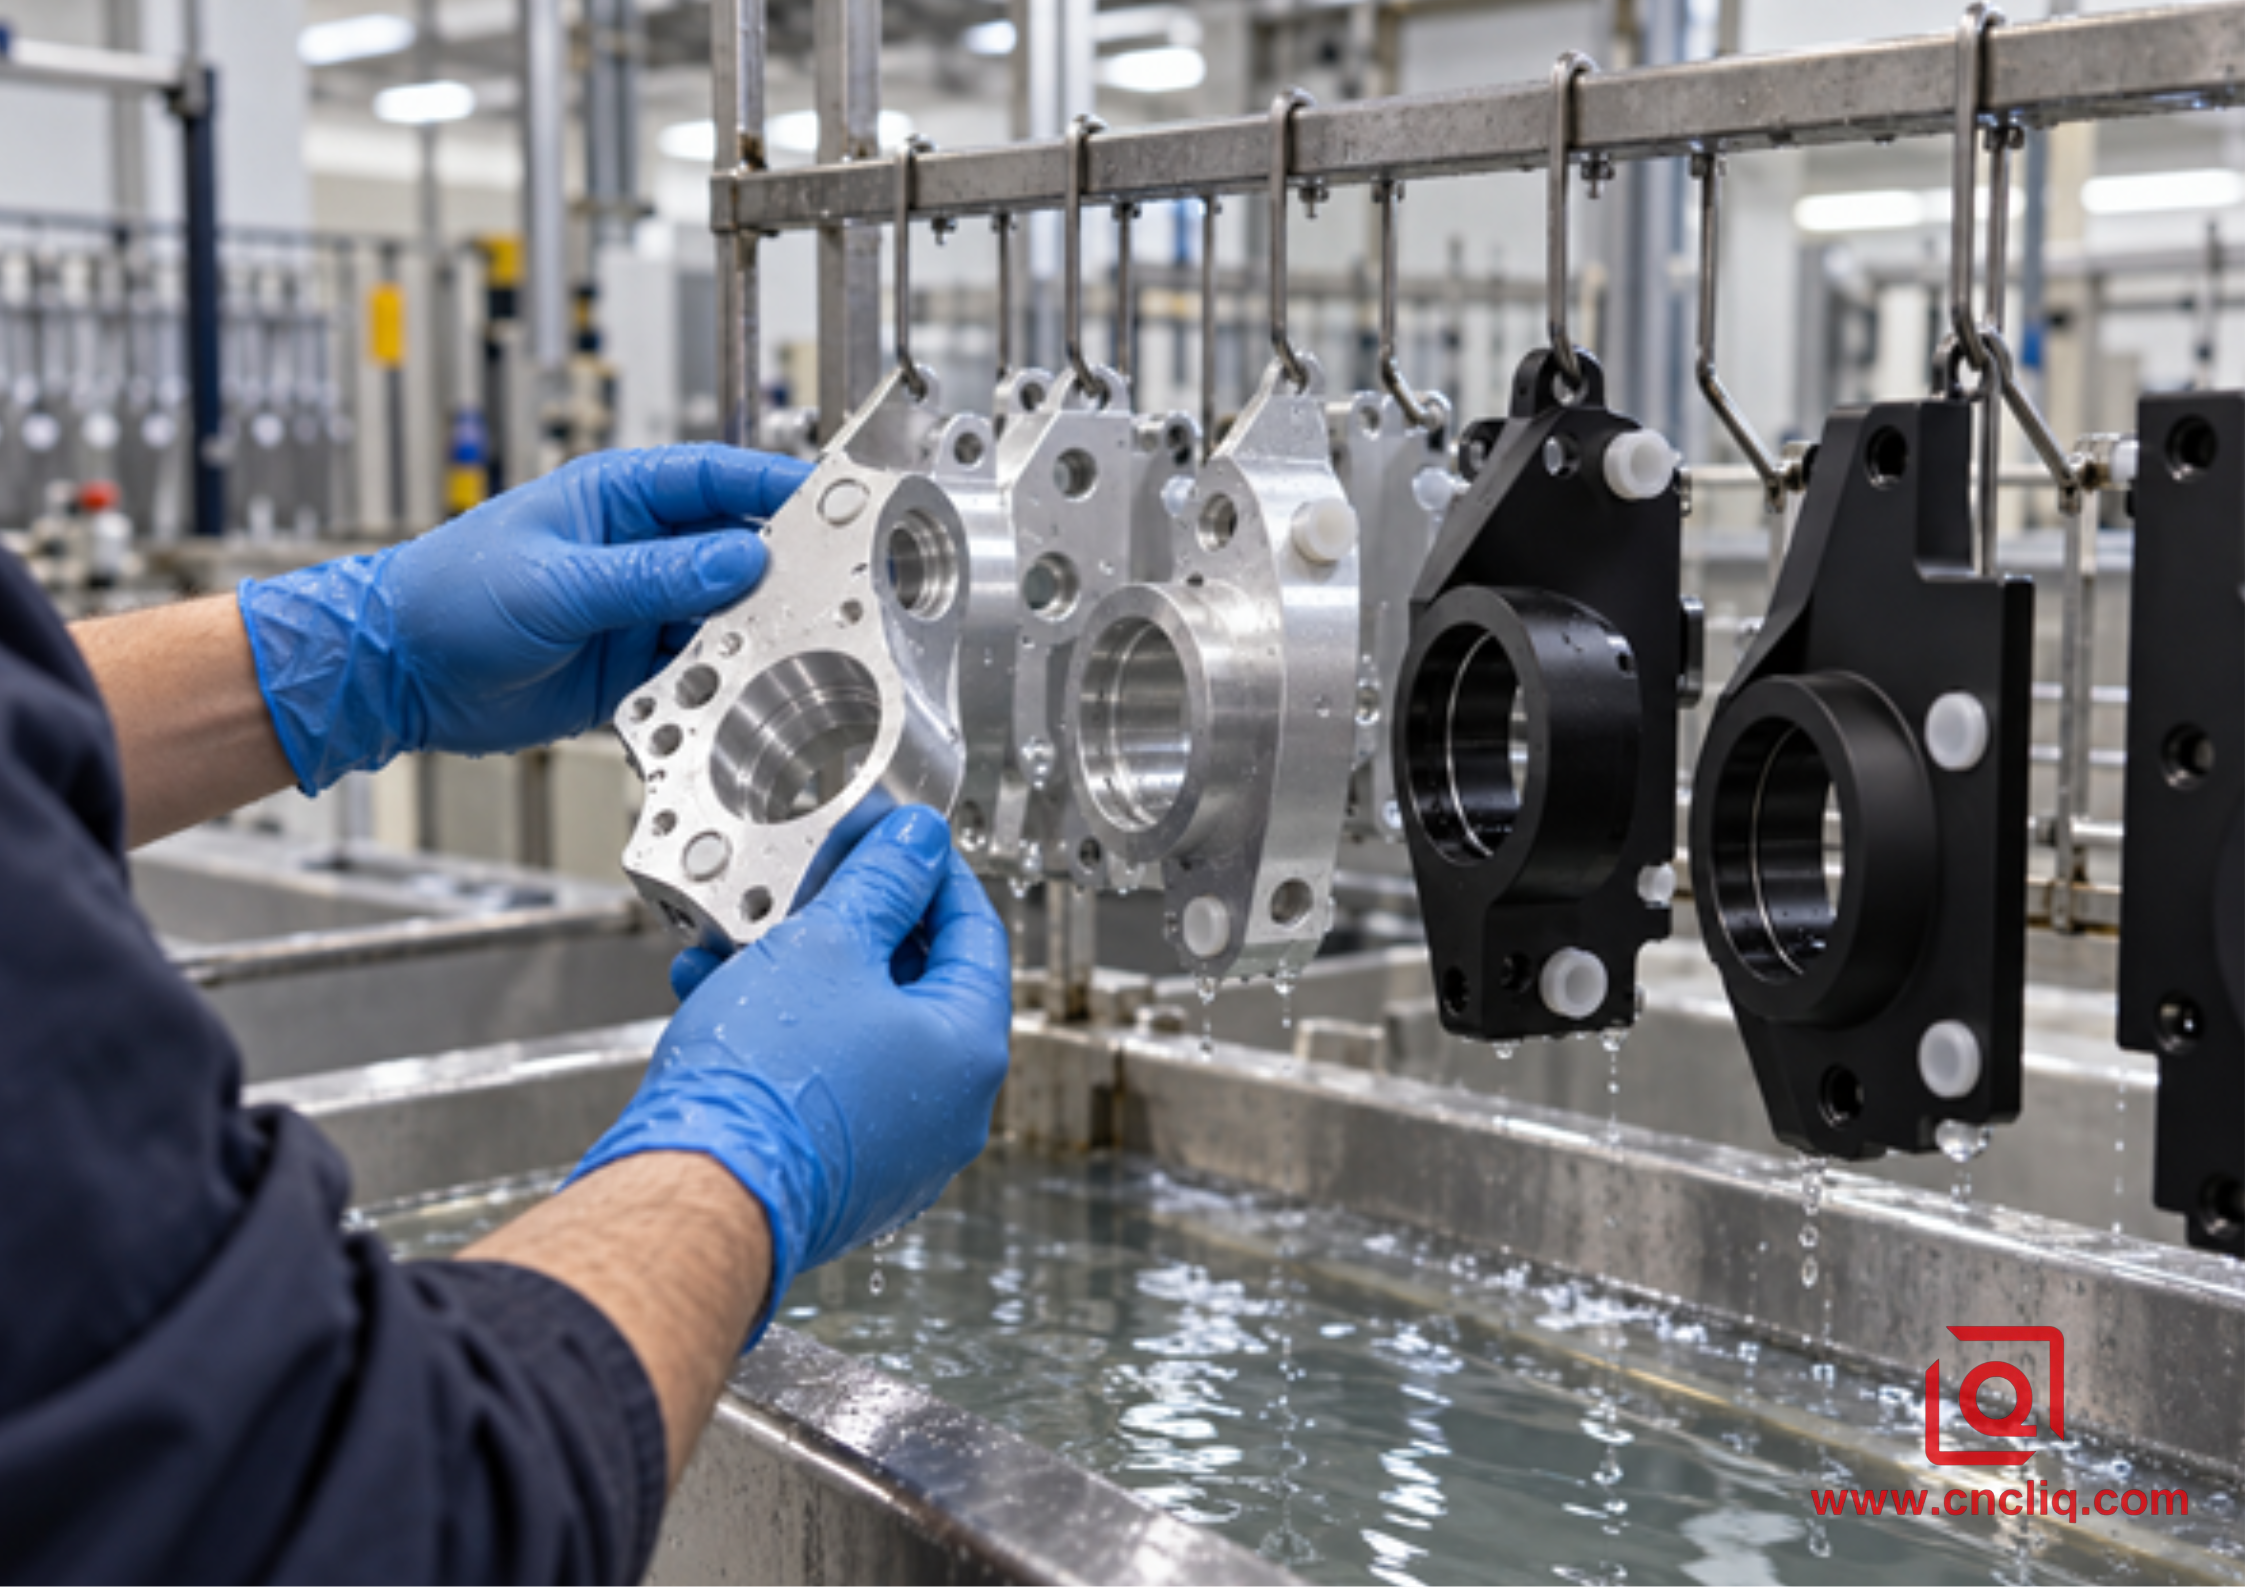
Das Abtragen, Abkleben, Spülen, Färben und Versiegeln wirkt sich auf das gelieferte Teil aus; Farbe ist nur eine Prozessvariable.
Typ II oder Typ III kommt vor Klar oder Schwarz
Ein häufiger Fehler bei der Ausschreibung besteht darin, transparent mit schwarz zu vergleichen, bevor man sich für den Eloxierungstyp entscheidet. Farbe und Beschichtungspflicht sind gesonderte Entscheidungen. Schwefelanodisierung vom Typ II wird häufig für Gehäuse, Halterungen, Platten, Kühlkörperstrukturen, Teile medizinischer Geräte und industrielle Hardware verwendet. Es bietet nützlichen Korrosionsschutz und ein breites kosmetisches Spektrum ohne den großdimensionalen Effekt einer dicken Hartbeschichtung.
Die Hartbeschichtung vom Typ III nutzt kältere, strenger kontrollierte Bedingungen, um ein dickeres, härteres Oxid für gleitende, abrasive oder stark verschleißende Oberflächen zu bilden. Es kann ungefärbt der Klasse 1 oder gefärbt der Klasse 2 sein. Natürliche Hartbeschichtung kann eher grau, anthrazitfarben, bronzefarben oder olivfarben als leuchtend silbern aussehen. Die schwarze Hartbeschichtung kann auch je nach Legierung und Dicke variieren. Wenn das Aussehen von entscheidender Bedeutung ist, genehmigen Sie ein Muster aus der Produktionslegierung mit Produktionsvorbehandlung.
Eine größere Auswahl an Oberflächen finden Sie bei Liqin Leitfaden zur Oberflächenveredelung für kundenspezifische Aluminium-OEM-Teile . Für enge Passformen und Hardcoat ist die Eloxierte DFM-Führung vom Typ III Fügt Details zum Dimensionswachstum und zur Maskierung hinzu.
Legierung, Textur und Farbkonsistenz
Legierung gehört in die Endbearbeitungsspezifikation. Wenn Käufer Wert auf eine reproduzierbare kosmetische Oberfläche legen, haben es Geschäfte mit geschmiedetem 5xxx- und 6xxx-Material in der Regel leichter. Das ist einer der Gründe, warum 6061 so oft in Gehäusen und Halterungen auftaucht: Es lässt sich sauber bearbeiten, weist eine nützliche Festigkeit auf und bietet dem Finisher normalerweise einen vorhersehbaren Ausgangspunkt. Hochfeste 2xxx- und 7xxx-Qualitäten können erfolgreich eloxiert werden, Kupfer oder Zink können jedoch den natürlichen Farbton verändern. Druckgussteile erzählen eine andere Geschichte. Bei reichlich Silizium und lokalen Strömungsschwankungen kann die eloxierte Haut wieder grau, trüb oder fleckig werden.
Kombinieren Sie keine bearbeiteten, geschmiedeten, extrudierten, geschweißten und gegossenen Bereiche und erwarten Sie einen identischen Farbton ohne Muster. Kornfluss, intermetallische Partikel, Schweißzusatz und lokale Hitze verändern die Reaktion auf das Ätzen. Verwenden Sie für die Kosmetikproduktion eine Legierung und ein einziges Temperierverfahren, halten Sie die Materialpartie dort, wo es praktisch ist, führen Sie zusammenpassende Teile zusammen und sperren Sie den Vorbehandlungsweg.
Eine Bildschirmfarbe ist ein schwacher Akzeptanzbeweis. Verwenden Sie einen signierten physischen Master sowie helle und dunkle Grenzmuster. Geben Sie Betrachtungslicht, Winkel und Entfernung an. Wenn zwei Platten in der Montage zusammenpassen müssen, identifizieren Sie sie als Satz und verarbeiten Sie sie in derselben kontrollierten Charge.
Dimensionswachstum: Das in einer Farbwahl verborgene Risiko
Anodisches Oxid wächst teilweise in und teilweise über das ursprüngliche Aluminium. Eine etwa 50/50-Aufteilung ist eine nützliche DFM-Schätzung für die konventionelle Schwefelanodisierung, das tatsächliche Verhältnis hängt jedoch von der Legierung und dem Verfahren ab. Bei einem Gesamtoxidgehalt von 20 µm geht eine Planungsschätzung von etwa 10 µm Wachstum nach außen auf jeder behandelten Oberfläche aus. Eine behandelte Bohrung kann daher etwa 20 µm an Durchmesser verlieren – genug, um einen festen Dübelsitz zu gewährleisten.
Nutzen Sie den Kostenvoranschlag für die Entwurfsprüfung und schließen Sie dann den Vertrag über den genehmigten Prozess ab. Präzisionsmerkmale erfordern im Allgemeinen eine von vier Reaktionen: Vorkompensieren der bearbeiteten Größe; Maskenlagersitze, Gewinde, Dichtungen oder Kontakte; Führen Sie einen kontrollierten Nachbearbeitungsvorgang durch, wenn freiliegendes Aluminium akzeptabel ist. oder gestalten Sie die Schnittstelle neu, sodass die Oberfläche außerhalb der kritischen Passung liegt.
Geben Sie an, ob die Maße vor oder nach der Fertigstellung gelten. Vermeiden Sie das „Anodisieren aller Oberflächen“, wenn das Teil eine Präzisionsbohrung, einen Einsatz, ein Erdungspad, einen O-Ring-Steg oder einen optischen Sitz enthält. Markieren Sie in der Zeichnung Maskierungsgrenzen und akzeptable Rackzonen.
So legen Sie für eine Zeichnung eine klare oder schwarze Eloxierung fest
Klares Startformat Typ II: ANODISIEREN NACH MIL-PRF-8625, TYP II, KLASSE 1. BESCHICHTUNGSDICKE 10–15 µm. SATINIERENDES FINISH AUF KOSMETISCHEN OBERFLÄCHEN. DIE ABMESSUNGEN GELTEN NACH DER FERTIGSTELLUNG, SOFERN NICHT VERMERKT. KENNZEICHNETE GEWINDE UND ERDUNGSPAD ABDECKEN. RACK-KONTAKT NUR AUF DER INNENFLÄCHE C ZULÄSSIG.
Schwarzes Startformat Typ II: ELOXIERT NACH MIL-PRF-8625, TYP II, KLASSE 2, SCHWARZ. BESCHICHTUNGSSTÄRKE 12–18 µm. FARBE UND GLANZ NACH GENEHMIGTEN GRENZMUSTERN. ABMESSUNGEN GELTEN NACH FERTIGSTELLUNG. KEINE SICHTBAREN RACKMARKEN AUF DER OBERFLÄCHE A ODER B.
Hierbei handelt es sich um Entwurfsbeispiele, nicht um allgemeingültige Spezifikationen. Definieren Sie vor der Freigabe die maßgebliche Revision, Typ und Klasse, Dicke und Messbereich, Vorbehandlung, kosmetische Flächen, physikalische Farbgrenzen, Maskenzonen, Rackzonen, Maßzeit, Serviceumgebung, Inspektionsmethode und erforderliche Berichte.
|
Anwendung |
Wahrscheinliche Route |
Kritischer Check |
|
Gehäuse für Bildverarbeitungskameras |
Schwarz Typ II; Typ III nur, wenn der Verschleiß dies rechtfertigt |
Maskenerdung; Definieren Sie innere Blendung und äußere kosmetische Grenzen |
|
Rahmen für Laborgeräte |
Klarer Typ II |
Halten Sie Legierung, Charge und Bürstrichtung ein |
|
Hydraulikverteiler |
Klar oder schwarz, je nach Identifikationsbedarf |
Schützen Sie versiegelte Gebiete und Häfen. Sauberkeit überprüfen |
|
Gehäuse für Unterhaltungselektronik |
Schwarzer Typ II |
Genehmigen Sie Farbton, Glanz, Gestellspuren, Kratzer und Montageübereinstimmung |
|
Verschiebbares Betätigungselement |
Typ III |
Geben Sie Dicke, Dichtung, endgültige Passung, Passung und Schmierung an |
Anonymer Kundenfall: Passende optische Sensorgehäuse
Ein anonymisierter europäischer Automatisierungskunde forderte 120 CNC-gefräste 6061-T6-Sensorgehäuse an. Das Äußere musste mattschwarz sein, ein Innenpolster musste leitfähig bleiben und in zwei Bohrungen befand sich ein Linsenträger. In der ursprünglichen Angebotsanfrage stand nur „schwarz eloxiert“, wobei Typ, Dicke, Bohrungszustand, Erdung und akzeptabler Farbton ungeklärt blieben.
Die DFM-Überprüfung hat diesen Satz in einen praktikablen Weg umgewandelt: eine verifizierte Materialcharge; eine Satin-Vorbehandlung; Typ II Klasse 2 außen schwarz; maskiertes Erdungspad und ausgewählte Fäden; langweilige Entschädigung für geplantes Wachstum; und eine versteckte interne Rackzone. Mit Musterstücken wurde vor der 120-teiligen Serie ein akzeptables Farb- und Glanzfenster ermittelt.
Der Inspektionsplan umfasste Bohrungsmessungen nach der Fertigstellung, Wirbelstromdickenprüfungen an zugänglichen Flächen, visuelle Vergleiche unter vereinbarter Beleuchtung, Gewindelehren nach der Demaskierung und eine Durchgangsprüfung an der freigelegten Unterlage. Das Ziel war kein abstraktes „perfektes Schwarz“. Es war ein Gehäuse, das zusammengebaut, geerdet und angepasst wurde.
Die gleiche Überlegung gilt für Teile zur Flüssigkeitssteuerung. Liqins kundenspezifischer CNC-gefräster eloxierter Hydraulikverteiler ist die Art von Produkt, bei dem die Sauberkeit der Anschlüsse, die Dichtflächen, die Maskierung und die Inspektion nach der Endbearbeitung wichtiger sind als der Name der Farbe.
Steht auf Ihrem Aufdruck immer noch nur „klar eloxiert“ oder „schwarz eloxiert“? Senden Sie das CAD-Modell, die 2D-Zeichnung, die Jahresmenge, die Legierung, die Verbindungsdetails und die kosmetischen Erwartungen an Das Ingenieurteam von Liqin . Eine DFM-Prüfung vor dem Angebot kann Risiken in Bezug auf Beschichtungsaufbau, Maskierung, Lagerung und Farbkontrolle aufdecken, bevor sie zu Ausschussteilen werden.
Qualitätskontrolle und häufige Fehlersignale
Das Aussehen allein reicht nicht aus, um ein präzise eloxiertes Teil auszumachen. Ein nützlicher Kontrollplan verknüpft die Zeichnung mit der Rückverfolgbarkeit des Materials, Vorabmaßen, wenn eine Kompensation verwendet wird, endgültigen CMM- oder Lehrenergebnissen, Beschichtungsdicke, Siegelqualität, Maskengrenzen, Gestellmarkierungen, Farbgrenzen und Sauberkeit.
Für Dickenprüfungen auf einer geeigneten ebenen Fläche arbeiten Prüfer üblicherweise nach ASTM B244 oder ISO 2360 und zeichnen die tatsächlichen Instrumentenstandorte auf. Wenn Salzsprühnebel in den Qualitätsplan gehört, bleibt es nicht beim Testnamen. Notieren Sie die Belichtungszeit, die Probenvorbereitung und die genaue Fehlergrenze. „Pass ASTM B117“ ist unvollständig: ASTM B117 definiert eine Testumgebung, nicht eine universelle Pass/Fail-Grenze für jedes Produkt.
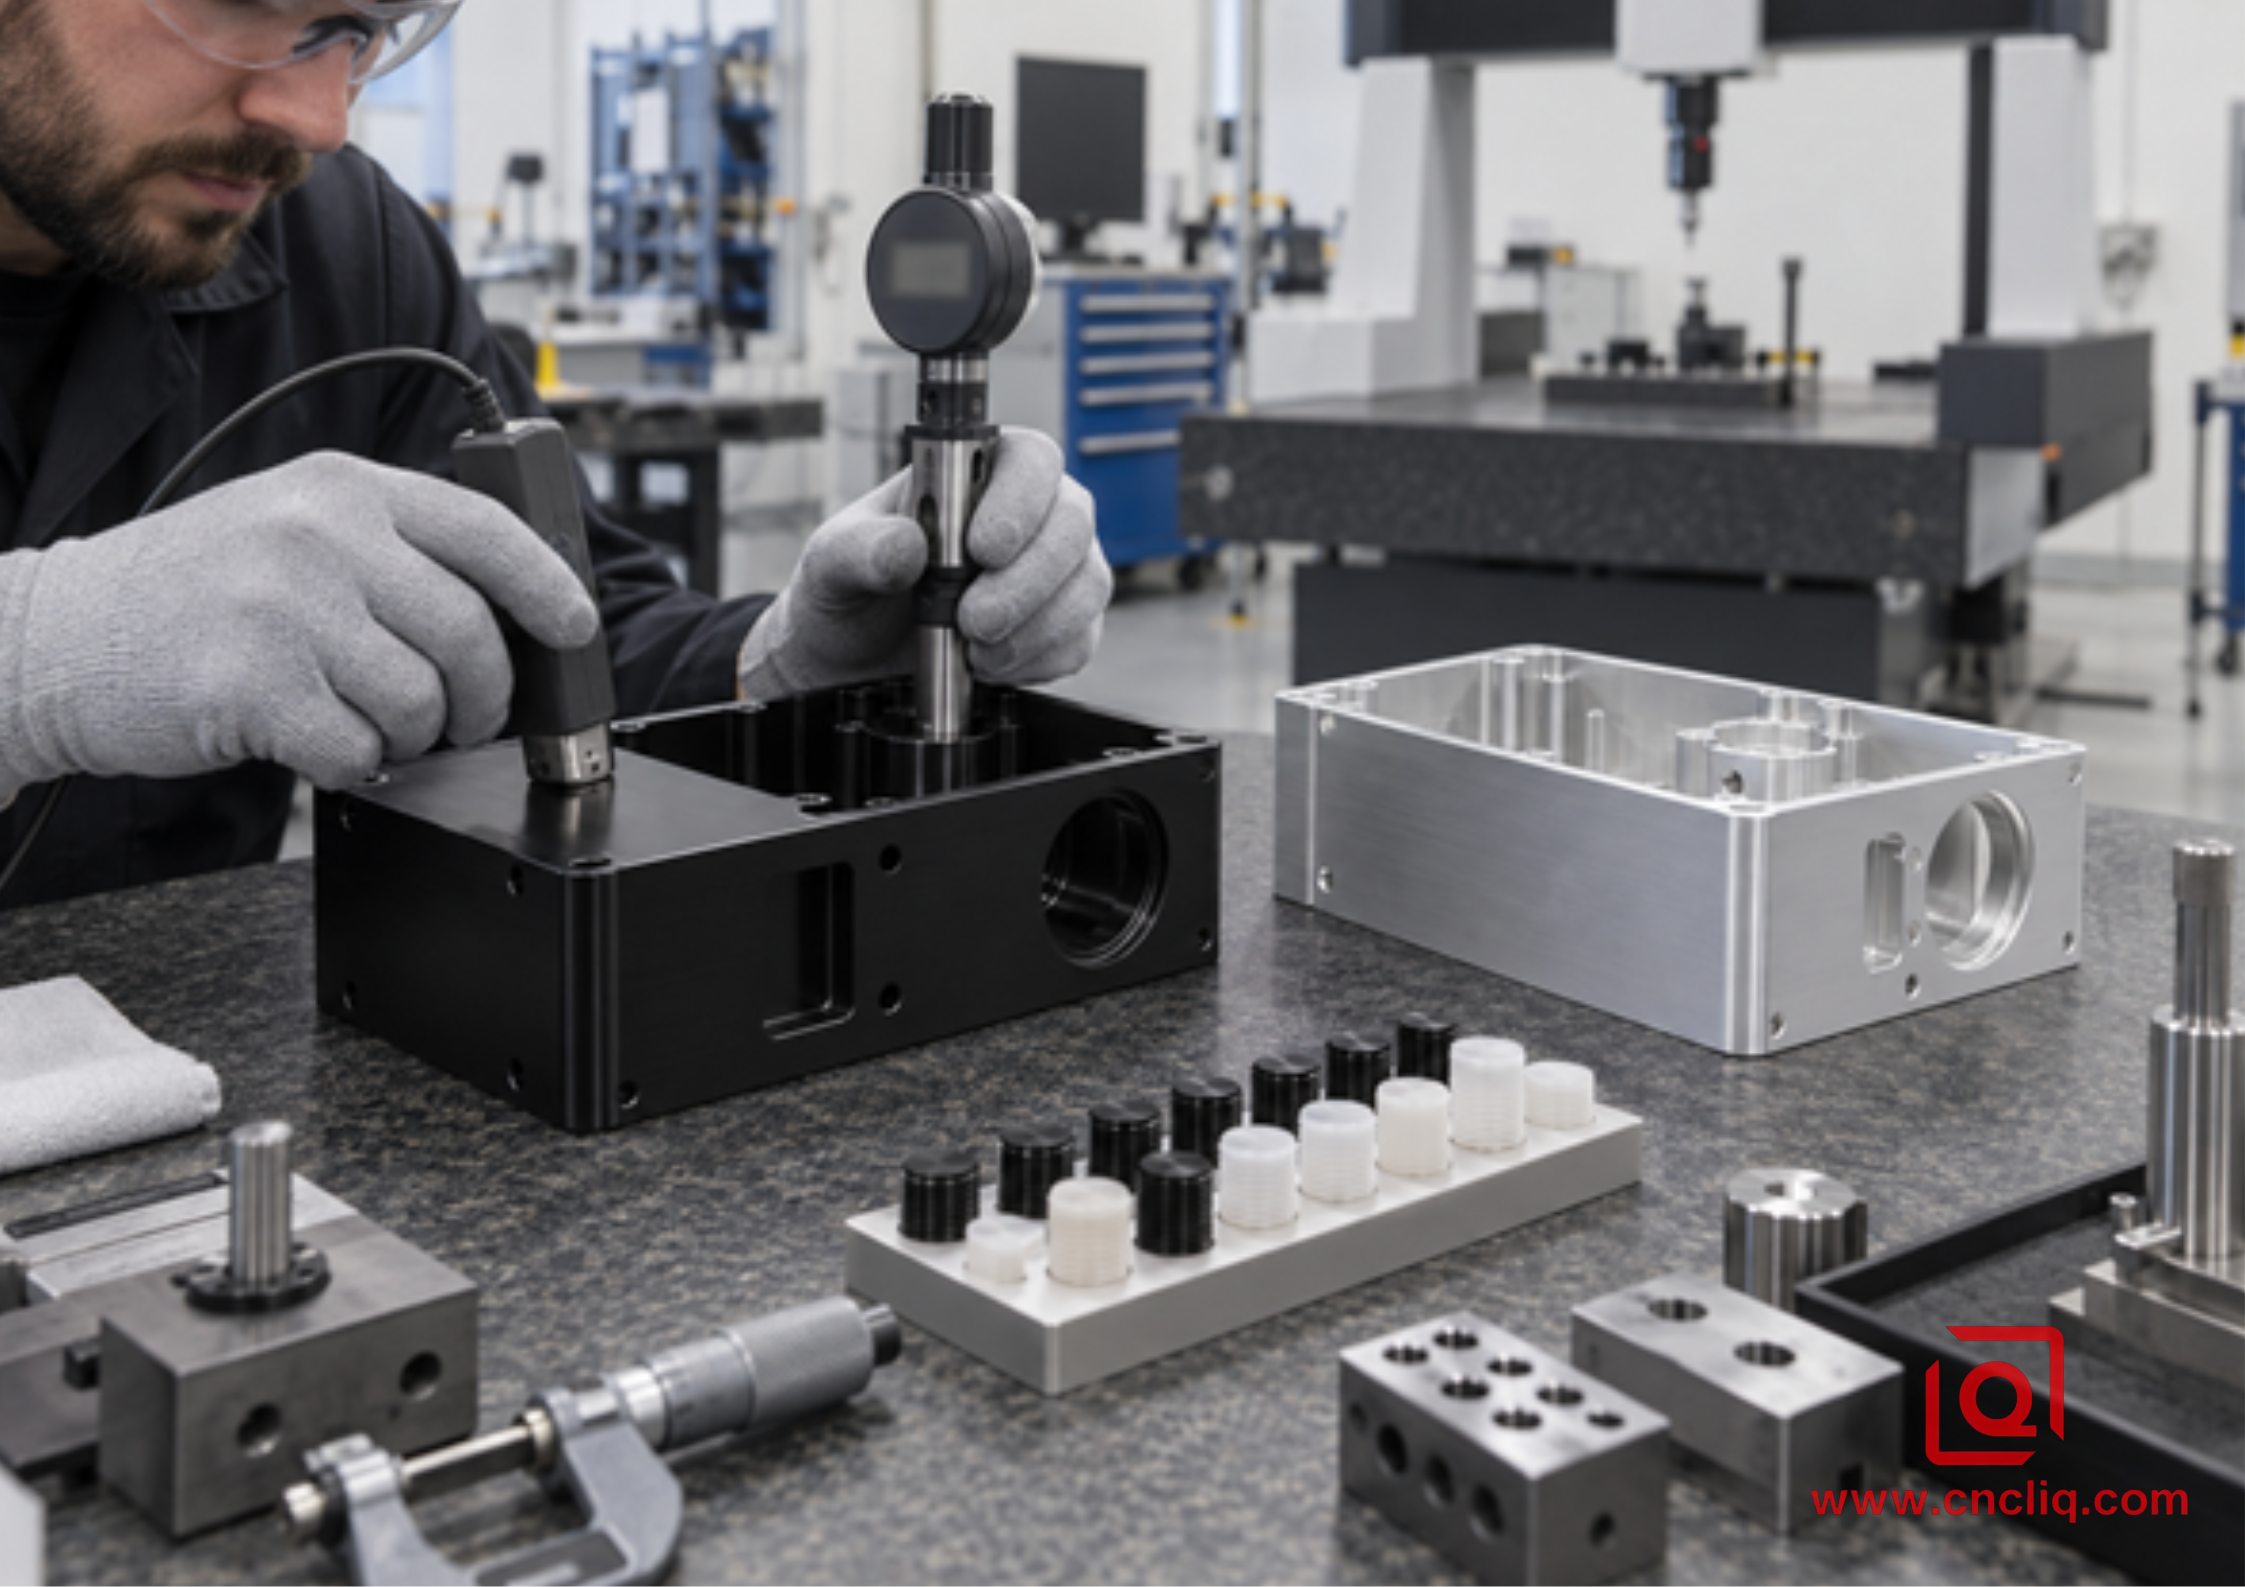
Dicke, fertige Bohrungen, Maskierung und Aussehensgrenzen sollten gemeinsam überprüft werden; Ein ansprechendes Finish kann bei der Montage immer noch scheitern.
|
Signal |
Wahrscheinliche Mitwirkende |
Antwort |
|
Der durchsichtige Teil sieht grau oder bronzefarben aus |
Legierungschemie, Ätzen, Dicke, gemischte Route |
Legierung und Charge bestätigen; Proben genehmigen; Schlossvorbehandlung |
|
Der Schwarzton variiert |
Gemischte Chargen, inkonsistente Textur, Dicke, Färbung oder Ladeposition |
Führen Sie übereinstimmende Sätze zusammen aus. Aufrechterhaltung der Badkontrolle; Verwenden Sie Grenzproben |
|
Schwarz wird braun oder reibt |
Schlechte Färbung/Versiegelung oder unverträgliche Belichtung |
Überprüfen Sie die Siegelüberprüfung, UV-Strahlung, Reinigungsmittel und die Umwelt |
|
Weiße Flecken oder Flecken |
Eingeschlossene Spülflüssigkeit, schlechter Abfluss, Kontamination |
Entwässerung hinzufügen, Spülen/Trocknen verbessern, Handhabung schützen |
|
Enge Bohrung oder Gewinde |
Beschichtungsaufbau im Toleranzstapel weggelassen |
Kompensieren, maskieren, neu entwerfen und nach der Fertigstellung prüfen |
|
Nackter Fleck auf kosmetischem Gesicht |
Kein zugelassener Rack-Standort |
Markieren Sie Rackzonen und überprüfen Sie den Gerätezugriff |
Kosten, Durchlaufzeit und das RFQ-Paket
Schwarzer Farbstoff ist selten der einzige Kostenunterschied. Losgröße, Rackschwierigkeit, Maskierungsstunden, Farbsortierung, Inspektion und Ausschussrisiko sind oft wichtiger. Die Fertigstellung eines kleinen Gehäuses mit 18 abgedeckten Löchern kann mehr kosten als die einer größeren einfachen Platte. Enge Farbgrenzen können zu mehr Mustern, der Verarbeitung einer einzelnen Charge und mehr Zeit für die Genehmigung führen. Typ III fügt Dicken- und Maßkontrollarbeiten hinzu.
Für ein zuverlässiges Angebot geben Sie Modell und Zeichnung, Legierung und Härte, Typ und Klasse, Dicke, Textur, Farbmuster, kosmetische Flächen, Masken- und Gestellzonen, Endtoleranzen, Inspektions- und Korrosionskriterien, Menge, Jahresbedarf, Servicebedingungen, Verbindungsdetails und Verpackungserwartungen an. Für den Bearbeitungsroutenkontext vor der Endbearbeitung, Liqin's 3-Achsen- oder 5-Achsen-CNC-Bearbeitungsanleitung erklärt, warum Datumskontrolle und Setup-Zählung wichtig sind.
9-Punkte-Entscheidungscheckliste für den Käufer
- Definieren Sie die Aufgabe: Aussehen, Blendung, Korrosion, Verschleiß, Isolierung oder Kennzeichnung.
- Wählen Sie Typ II oder Typ III, bevor Sie die Farbe auswählen.
- Wählen Sie Klasse 1 ungefärbt oder Klasse 2 schwarz gefärbt.
- Legierung und Härte sperren; Kontrolllose für passende Kosmetikteile.
- Definieren Sie die Textur: bearbeitet, geätzt, gestrahlt, gebürstet oder poliert.
- Kreisen Sie die Maße ein, die nach der Fertigstellung gelten, und zeigen Sie dann, wo die Werkstatt einen Ausgleich vornehmen, abkleben und ein Gestell anbringen kann.
- Genehmigen Sie physische Original- und Grenzmuster auf kritisches Erscheinungsbild.
- Verwandeln Sie „sieht gut aus“ in messbare Freigabeprüfungen für Dicke, Versiegelung, Passform, Aussehen, Sauberkeit und Korrosion.
- Senden Sie abschließend das vollständige RFQ-Paket. Ein auf fehlenden Ausführungsdetails basierender Preis ist nur eine Schätzung mit einem Währungssymbol.
Klicken Sie hier für Ihre Anfrage 👆
FAQs
1. Ist schwarz eloxiert korrosionsbeständiger als klar eloxiert?
Nicht automatisch. Führen Sie dieselbe Legierung dem gleichen Typ, der gleichen Dicke, der gleichen Versiegelung und dem gleichen Inspektionsplan durch, und die beiden Farben sollten auf der gleichen Korrosionsbasis beurteilt werden. Schwarzer Farbstoff verändert hauptsächlich das Aussehen. Kontrollieren Sie Korrosion durch die vollständige Spezifikation und den Abnahmeplan, anstatt die Leistung anhand der Farbe abzuleiten.
2. Bleibt klares Eloxieren immer silbern glänzend?
Nein. Klar bedeutet nicht gefärbt, nicht farblos. Legierung, Härte, Körnung, Ätzung, Dicke und Versiegelung können den Farbton in Satingrau, Gelblich, Bronze oder Oliv verschieben. Natürliche Hartbeschichtung vom Typ III ist oft dunkler. Wenn es auf den endgültigen Ton ankommt, verwenden Sie eine auf die Legierung abgestimmte Probe.
3. Kann Eloxieren Bearbeitungsspuren oder Kratzer verbergen?
Nein. Es folgt der vorhandenen Oberfläche und macht Abweichungen möglicherweise besser sichtbar. Definieren Sie die Vorbehandlung vor dem Eloxieren. Es ist nicht zu erwarten, dass schwarzer Farbstoff Dellen, tiefe Schnittspuren, Schweißnahtabweichungen, örtliches Mischen von Hand oder inkonsistentes Perlenstrahlen verdeckt.
4. Sollten Gewindelöcher abgedeckt werden?
Dies hängt von der Gewindegröße, der Oberflächendicke, der Passform, dem Befestigungssystem und den elektrischen Anforderungen ab. Feine Innengewinde und enge Passungen sind empfindlicher, insbesondere beim Typ III. Überprüfen Sie jeden kritischen Thread, zeigen Sie die Maskenanforderungen auf dem Druck an und beurteilen Sie nach der Fertigstellung die gelieferte Funktion.
5. Wie kann ein Käufer Kosten und Lieferzeit kontrollieren, ohne die Qualität zu beeinträchtigen?
Senden Sie frühzeitig eine vollständige Angebotsanfrage, trennen Sie funktionale von kosmetischen Flächen, lassen Sie praktische Regalpunkte zu, vermeiden Sie unnötig enge Farbgrenzen und genehmigen Sie Muster vor der Serienproduktion. Bitten Sie den Lieferanten, während des DFM Maskierungs- und Toleranzrisiken zu identifizieren. Wenn Vertraulichkeit wichtig ist, verwenden Sie die unterzeichnete NDA und den mit dem Lieferanten vereinbarten kontrollierten Dateiübertragungsweg.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Klar und schwarz eloxiert verwenden denselben grundlegenden Oxidbildungsprozess. Schwarz fügt vor dem Versiegeln Farbstoff hinzu, während Klarlack ungefärbt bleibt. Wählen Sie zuerst Typ II oder Typ III, dann Klasse 1 oder Klasse 2. Legen Sie Legierung, Textur, Dicke, Endabmessungen, Maskierung, Gestellzonen, physikalische Farbgrenzen und Inspektion fest. Eine vollständige Zeichnung und Angebotsanfrage verwandeln eine subjektive Farbanfrage in eine kontrollierte Fertigungsspezifikation, die Passform, Aussehen und Lieferung gewährleistet.
Kontaktinformationen
Unternehmen: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenwartung und Kundendienst :: service@shturl. zhuwanying@cncliq.com
Neue Anfrage, Angebot und Bestellbesprechung :: business@shturl. zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle in diesem Blog veröffentlichten technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass allgemeine Blogeinblicke unterzeichnete technische Vereinbarungen nicht ersetzen. Da kundenspezifische Teile je nach Materialwärmezahl, Maschinenkalibrierung und spezifischen Toleranzen variieren, werden verbindliche Qualitätsspezifikationen ausschließlich durch Ihre genehmigten CAD-Zeichnungen, unterzeichneten Verträge und formellen Qualitätspläne bestimmt.
Alle in diesem Blog vorgestellten Kundenfallstudien wurden gründlich anonymisiert und bereinigt. Die angezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Demonstration unserer kundenspezifischen Bearbeitungsfähigkeiten und stellen keinen einzigen universellen Standard für alle Aufträge dar.
Liqin-Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry Metallkomponenten mit hohen Toleranzen für anspruchsvolle globale Märkte. Wir operieren in einem 6.500 m² großen Produktionszentrum, das mit über 150 Maschinen ausgestattet ist, die mit 4 und 5 Achsen arbeiten CNC-Bearbeitung , Fräsdrehbearbeitung, Kaltfließpressen und Druckguss unter einem Dach. Mit diesem Setup können wir Projekte nahtlos verwalten und Teile von den ersten CAD-Konzepten direkt in die endgültigen Lieferungen überführen.
Wir übernehmen die Qualitätskontrolle ohne Kompromisse. Enge Toleranzen behandeln wir mit der nötigen Ingenieursdisziplin. Unterstützt durch die Zertifizierungen ISO 9001, ISO 13485 und IATF 16949 führen unsere QA-Ingenieure bei jeder einzelnen Produktionscharge strenge IPQC-, FQC- und OQC-Prüfungen durch. Von der KMG-Abmessungskartierung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Voraus – so erhalten Sie einsatzfertige Komponenten ohne Montageprobleme oder kostspielige Produktionsunterbrechungen. Zusätzlich zur Fertigung können Sie sich darauf verlassen, dass wir auf neue Anfragen innerhalb von zwei Stunden reagieren, direkte Unterstützung bei der Bemusterung von Prototypen erhalten und einen reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien gewährleisten.
Begrüßen Sie Ihre Anfragen und Proben. Besuchen Sie unsere Website oder Kontaktieren Sie uns direkt für ein konkurrenzfähiges Angebot!
