 Español




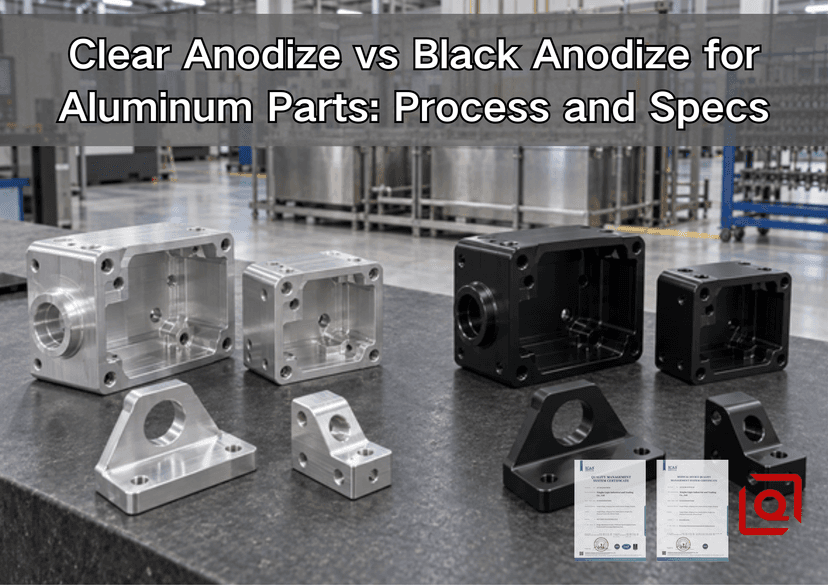
¿Aún está decidiendo entre anodizado transparente y anodizado negro para una pieza de aluminio de precisión y le preocupa que una simple elección de color pueda convertirse en un problema de tolerancia, coincidencia de colores o ensamblaje? Esta guía explica qué cambios se realizan en el tanque, qué debe incluirse en el plano y qué debe aprobar el comprador antes de la producción. Viene desde el punto de vista del taller, donde una nota como “anodizar negro” no es una especificación completa. Es sólo el comienzo de la conversación.
Para la mayoría de los componentes de aluminio CNC, la respuesta rápida es sencilla. El anodizado tipo II transparente y negro utiliza la misma etapa básica de formación de óxido de ácido sulfúrico. El anodizado transparente se sella sin tinte y normalmente mantiene una apariencia metálica plateada a gris. El anodizado negro agrega un baño de tinte antes del sellado, lo que produce una superficie oscura y con menor reflectancia. Su protección de base puede ser comparable cuando los requisitos de aleación, espesor de óxido, sellado y aceptación son iguales. Elija por función, apariencia, entorno, riesgo dimensional e inspección, no solo por el color.
Regla práctica: elija transparente para obtener una apariencia metálica natural y sin color objetivo relacionado con tintes. Elija negro cuando sea importante el control del deslumbramiento, la identidad visual, el control óptico de la luz parásita o un exterior oscuro uniforme. Elija una capa dura Tipo III, no simplemente “negra”, cuando la abrasión y el desgaste sean los principales factores de ingeniería.
Lo que realmente significa el anodizado transparente y negro
El anodizado no deja una capa de pintura sobre el metal. En cambio, la pieza sirve como ánodo mientras la corriente impulsa una reacción controlada que convierte su superficie en óxido de aluminio poroso. Parte de ese óxido ocupa metal que ya estaba allí; el resto se eleva por encima de la antigua superficie. Ese detalle importa en cada ajuste cercano.
Según la terminología MIL-PRF-8625, la Clase 1 no está teñida y la Clase 2 está teñida. En este contexto, "claro" simplemente significa que no se utilizó ningún tinte. No dice nada sobre un tono plateado garantizado. Asimismo, “negro” nombra al tinte. El comprador todavía tiene que indicar el tipo, el espesor de la película, el brillo, el sellado y las comprobaciones de rendimiento. NASA/JSC PRC-5006 Rev. D especificación del proceso Asimismo, identifica la Clase 1 como no teñida y la Clase 2 como teñida, requiere el color Clase 2 en la nota del dibujo y enfatiza la preparación de la superficie y las ubicaciones planificadas de contacto con las rejillas.
|
Punto de decisión |
anodizado claro |
Anodizado negro |
|
Llamada típica de tipo II |
MIL-PRF-8625, Tipo II, Clase 1 |
MIL-PRF-8625, Tipo II, Clase 2, negro |
|
Paso de tinte |
Sin tinte; sellar después del enjuague |
El tinte negro entra en los poros abiertos antes de sellar. |
|
Apariencia |
Tono plateado, gris satinado o natural según la aleación |
Negro desde satinado hasta semibrillante, controlado mediante pretratamiento y muestra |
|
Principal motivo de compra |
Aspecto natural, protección, fácil visibilidad de los daños. |
Baja reflectancia, identidad del producto, acabado cosmético oscuro. |
|
Gama típica de taller tipo II |
A menudo de 5 a 25 µm; el dibujo debe indicar el valor o rango requerido |
A menudo de 8 a 25 µm; Se debe controlar el tinte y el sellado. |
|
Comportamiento eléctrico |
El óxido es aislante. |
El óxido sigue siendo aislante; El tinte no restaura la conductividad. |
|
Riesgo principal |
Tono gris, amarillo o bronce inesperado |
Falta de coincidencia de tonos, fundición de bronce, decoloración o sellado deficiente |
Esas cifras de espesor son rangos comerciales comunes, no valores predeterminados universales. La especificación de compra actual y el plano aprobado controlan el trabajo. El Guía de acabado anódico del Consejo de Anodizadores de Aluminio también trata la aleación, la condición de la superficie, el espesor de la película y la ruta de coloración como partes de una designación de acabado en lugar de reducir el anodizado a una palabra de color.
El proceso: una ruta compartida, un paso adicional importante
Un acabado anodizado estable comienza antes del tanque de anodizado. El óxido final sigue la textura existente. No nivelará las marcas del cortador, no difuminará una soldadura ni ocultará un parche pulido a mano.
1. Revisar: Verifique la aleación, el temperamento, el lote, las caras cosméticas, las roscas, los ajustes, los contactos eléctricos y el drenaje.
2. Limpio: Lave el refrigerante, las huellas dactilares, la pasta de pulir y la suciedad fina que se deposita en una pieza entre operaciones. Una leve película de refrigerante que parece inofensiva en el banco puede aparecer más tarde como una mancha o una mancha pálida en el tinte.
3. Crear textura: granalle, cepille, pula o conserve el acabado mecanizado exactamente como lo requiere el dibujo.
4. Grabar y desoxidar: controla el efecto satinado y elimina el carbón rico en aleaciones.
5. Estante: proporcionar un contacto eléctrico confiable. El contacto deja un pequeño testigo sin recubrir, por lo que su ubicación debe ser aceptable.
6. Anodizar: haga funcionar el tanque hasta su ventana calificada para densidad de corriente, química, temperatura y tiempo; perseguir un número mientras los demás van a la deriva es un mal negocio.
7. Color: Las piezas de clase 1 se saltan el tinte. Las piezas negras de clase 2 ingresan a un baño de tinte controlado mientras los poros permanecen abiertos.
8. Sello: cierre los poros utilizando la ruta aprobada para mejorar la resistencia a las manchas y la corrosión.
9. Inspeccionar: verificar espesor, dimensiones finales, color, sellado, enmascaramiento, marcas de contacto, limpieza e informes requeridos.
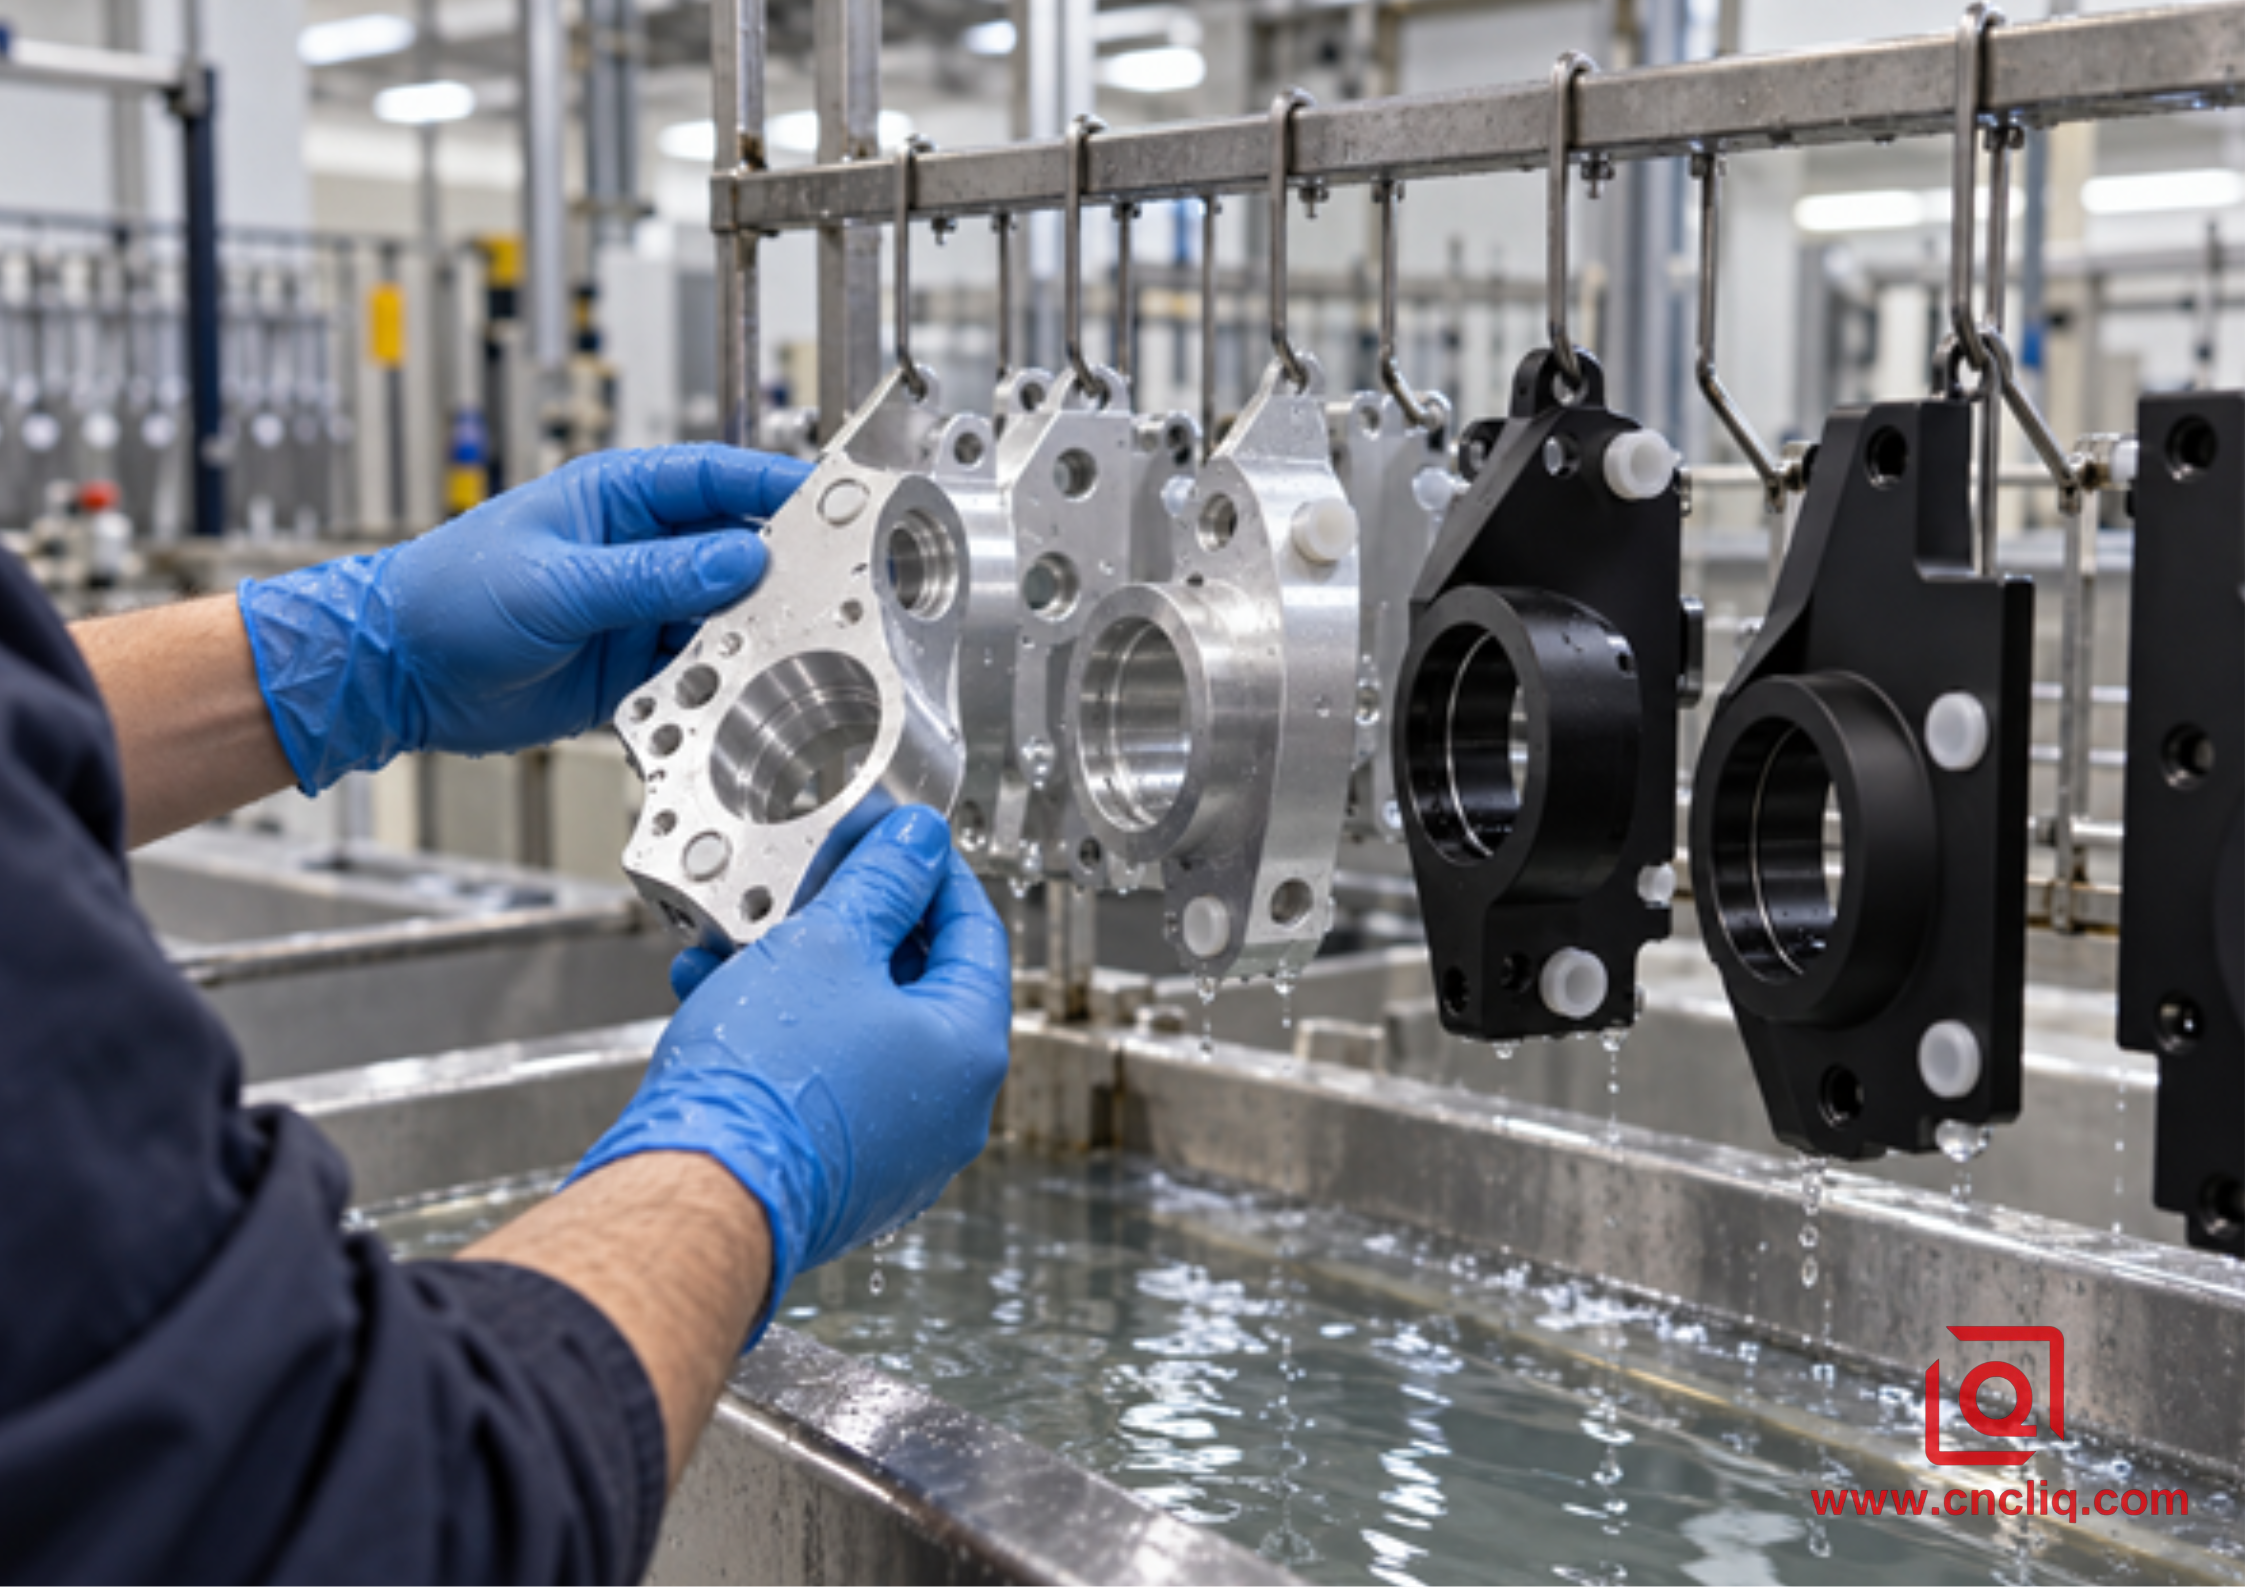
El trasiego, el enmascaramiento, el enjuague, el teñido y el sellado afectan la pieza entregada; el color es sólo una variable del proceso.
El tipo II o el tipo III vienen antes que el transparente o el negro
Un error frecuente en la solicitud de cotizaciones es comparar el transparente con el negro antes de elegir el tipo de anodizado. El color y el recubrimiento son decisiones separadas. El anodizado sulfúrico tipo II se usa ampliamente para carcasas, soportes, paneles, estructuras de disipadores de calor, piezas de equipos médicos y hardware industrial. Proporciona una útil protección contra la corrosión y una amplia gama cosmética sin el efecto dimensional grande de una capa dura gruesa.
La capa dura tipo III utiliza condiciones más frías y más estrictamente controladas para formar un óxido más espeso y duro para superficies deslizantes, abrasivas o de alto desgaste. Puede ser Clase 1 sin teñir o Clase 2 teñida. La capa dura natural puede verse gris, carbón, bronce u oliva en lugar de plata brillante. La capa dura negra también puede variar según la aleación y el espesor. Si la apariencia es crítica, apruebe una muestra hecha de la aleación de producción con el pretratamiento de producción.
Para una selección de acabados más amplia, consulte Liqin's Guía de acabados superficiales para piezas OEM de aluminio personalizadas. . Para cortes ajustados y abrigo duro, el Guía DFM anodizado tipo III añade detalles sobre el crecimiento dimensional y el enmascaramiento.
Aleación, textura y consistencia del color
La aleación pertenece a la especificación de acabado. Cuando los compradores se preocupan por una superficie cosmética repetible, a las tiendas normalmente les resulta más fácil utilizar materiales forjados 5xxx y 6xxx. Ésa es una de las razones por las que el 6061 aparece con tanta frecuencia en carcasas y soportes: se mecaniza limpiamente, tiene una resistencia útil y, por lo general, le brinda al acabado un punto de partida predecible. Los grados 2xxx y 7xxx de alta resistencia pueden anodizarse con éxito, pero el cobre o el zinc pueden cambiar el tono natural. Las piezas fundidas cuentan una historia diferente. Con mucho silicio y variación de flujo local, su piel anodizada puede volverse gris, turbia o moteada.
No combine regiones mecanizadas, forjadas, extruidas, soldadas y fundidas y espere un tono idéntico sin tomar muestras. El flujo de grano, las partículas intermetálicas, el relleno de soldadura y el calor local alteran la respuesta al grabado. Para la producción de cosméticos, utilice una aleación y un temple, sujete el lote de material cuando sea práctico, junte las piezas coincidentes y bloquee la ruta de pretratamiento.
El color de una pantalla es una prueba de aceptación débil. Utilice un maestro físico firmado más muestras de límites claros y oscuros. Indique la luz de visión, el ángulo y la distancia. Si 2 paneles deben coincidir en el ensamblaje, identifíquelos como un conjunto y procéselos en el mismo lote controlado.
Crecimiento dimensional: el riesgo oculto en la elección del color
El óxido anódico crece en parte dentro y en parte por encima del aluminio original. Una división aproximada de 50/50 es una estimación DFM útil para el anodizado sulfúrico convencional, pero la proporción real depende de la aleación y el proceso. Con 20 µm de óxido total, una estimación de planificación es de aproximadamente 10 µm de crecimiento hacia afuera en cada superficie tratada. Por lo tanto, un orificio tratado puede perder aproximadamente 20 µm de diámetro, suficiente para unir un ajuste perfecto de clavija.
Utilice el presupuesto para la revisión del diseño y luego contrate el proceso aprobado. Las características de precisión generalmente necesitan una de cuatro respuestas: compensar previamente el tamaño mecanizado; asientos, roscas, sellos o contactos de cojinetes de máscara; realizar una operación controlada de posacabado donde el aluminio expuesto sea aceptable; o rediseñar la interfaz para que el acabado quede fuera del ajuste crítico.
Indique si las dimensiones se aplican antes o después del acabado. Evite “anodizar todas las superficies” cuando la pieza contenga un orificio de precisión, un inserto, una almohadilla de conexión a tierra, una junta tórica o un asiento óptico. Marque los límites de enmascaramiento y las zonas de bastidor aceptables en el dibujo.
Cómo especificar anodizado transparente o negro en un dibujo
Borrar formato de inicio Tipo II: ANODIZAR SEGÚN MIL-PRF-8625, TIPO II, CLASE 1. ESPESOR DEL RECUBRIMIENTO 10–15 µm. ACABADO SATINADO EN SUPERFICIES COSMÉTICAS. LAS DIMENSIONES SE APLICAN DESPUÉS DEL TERMINADO A MENOS QUE SE INDIQUE. MASCARA HILOS IDENTIFICADOS Y ALMOHADILLA DE TIERRA. EL CONTACTO DEL RACK SE PERMITE EN LA CARA INTERNA C ÚNICAMENTE.
Formato inicial Negro Tipo II: ANODIZAR SEGÚN MIL-PRF-8625, TIPO II, CLASE 2, NEGRO. ESPESOR DEL RECUBRIMIENTO 12–18 µm. COLOR Y BRILLO SEGÚN LÍMITE DE MUESTRAS APROBADAS. LAS DIMENSIONES SE APLICAN DESPUÉS DEL TERMINADO. NO HAY MARCAS DE ESTANTE VISIBLES EN LAS SUPERFICIES A O B.
Estos son ejemplos de redacción, no especificaciones universales. Antes del lanzamiento, defina la revisión aplicable, el tipo y la clase, el espesor y el área de medición, el pretratamiento, las caras cosméticas, los límites de color físico, las zonas de máscara, las zonas de bastidor, el tiempo dimensional, el entorno de servicio, el método de inspección y los informes requeridos.
|
Solicitud |
Ruta probable |
verificación crítica |
|
Carcasa de cámara de visión artificial |
Negro Tipo II; Tipo III sólo si el desgaste lo justifica |
Puesta a tierra de máscara; definir el deslumbramiento interior y los límites cosméticos exteriores |
|
Marco de instrumentos de laboratorio |
Claro tipo II |
Mantenga la aleación, el lote y la dirección del cepillado. |
|
colector hidráulico |
Transparente o negro según necesidad de identificación |
Proteger las tierras y puertos de focas; verificar la limpieza |
|
Caja para electrónica de consumo |
Negro tipo II |
Aprobar color, brillo, marcas de estante, rayones y coincidencia de ensamblaje |
|
Elemento actuador deslizante |
Tipo III |
Indique el espesor, el sello, el ajuste final, la relación de unión y la lubricación. |
Caso de cliente anónimo: carcasas de sensores ópticos compatibles
Un cliente europeo de automatización anónimo solicitó 120 carcasas de sensores 6061-T6 mecanizadas por CNC. El exterior necesitaba una apariencia de color negro mate, una almohadilla interna tenía que seguir siendo conductora y dos orificios ubicaban un soporte de lente. La solicitud de cotización original decía solo “anodizado negro”, dejando sin resolver el tipo, el espesor, la condición del orificio, la conexión a tierra y el tono aceptable.
La revisión del DFM convirtió esa frase en una ruta viable: un lote de material verificado; un pretratamiento satinado; Tipo II Clase 2 negro en el exterior; almohadilla de puesta a tierra enmascarada e hilos seleccionados; soportaba una compensación por el crecimiento planificado; y una zona de rack interna oculta. Las piezas de muestra establecieron el tono aceptable y la ventana de brillo antes de la tirada de 120 piezas.
El plan de inspección combinó medición del orificio posterior al acabado, verificaciones de espesor por corrientes parásitas en pisos accesibles, comparación visual bajo iluminación acordada, calibres de rosca después del desenmascaramiento y verificación de continuidad en la plataforma expuesta. El objetivo no era un “negro perfecto” abstracto. Era una vivienda que ensamblaba, conectaba a tierra y combinaba.
El mismo pensamiento se aplica a las piezas de control de fluidos. Liqin Colector hidráulico anodizado mecanizado por CNC personalizado es el tipo de producto donde la limpieza de los puertos, las caras de sellado, el enmascaramiento y la inspección posterior al acabado superan al nombre del color.
¿Su impresión todavía dice sólo "anodizado transparente" o "anodizado negro"? Envíe el modelo CAD, el dibujo 2D, la cantidad anual, la aleación, los detalles de acoplamiento y las expectativas cosméticas a El equipo de ingeniería de Liqin . Una revisión DFM previa a la cotización puede exponer los riesgos de construcción de recubrimiento, enmascaramiento, estantería y control de color antes de que se conviertan en piezas rechazadas.
Control de calidad y señales de fallo comunes
La apariencia por sí sola no puede liberar una pieza anodizada de precisión. Un plan de control útil vincula el dibujo con la trazabilidad del material, las dimensiones de preacabado donde se utiliza la compensación, los resultados finales de la CMM o del calibre, el espesor del recubrimiento, la calidad del sellado, los límites de la máscara, las marcas de las rejillas, los límites de color y la limpieza.
Para verificaciones de espesor en un área plana adecuada, los inspectores comúnmente trabajan según ASTM B244 o ISO 2360 y registran las ubicaciones reales de los instrumentos. Si la niebla salina pertenece al plan de calidad, no se limite al nombre de la prueba. Anote el tiempo de exposición, la preparación de la muestra y el límite de falla exacto. “Pasar ASTM B117” está incompleto: ASTM B117 define un entorno de prueba, no un límite universal de pasa/falla para cada producto.
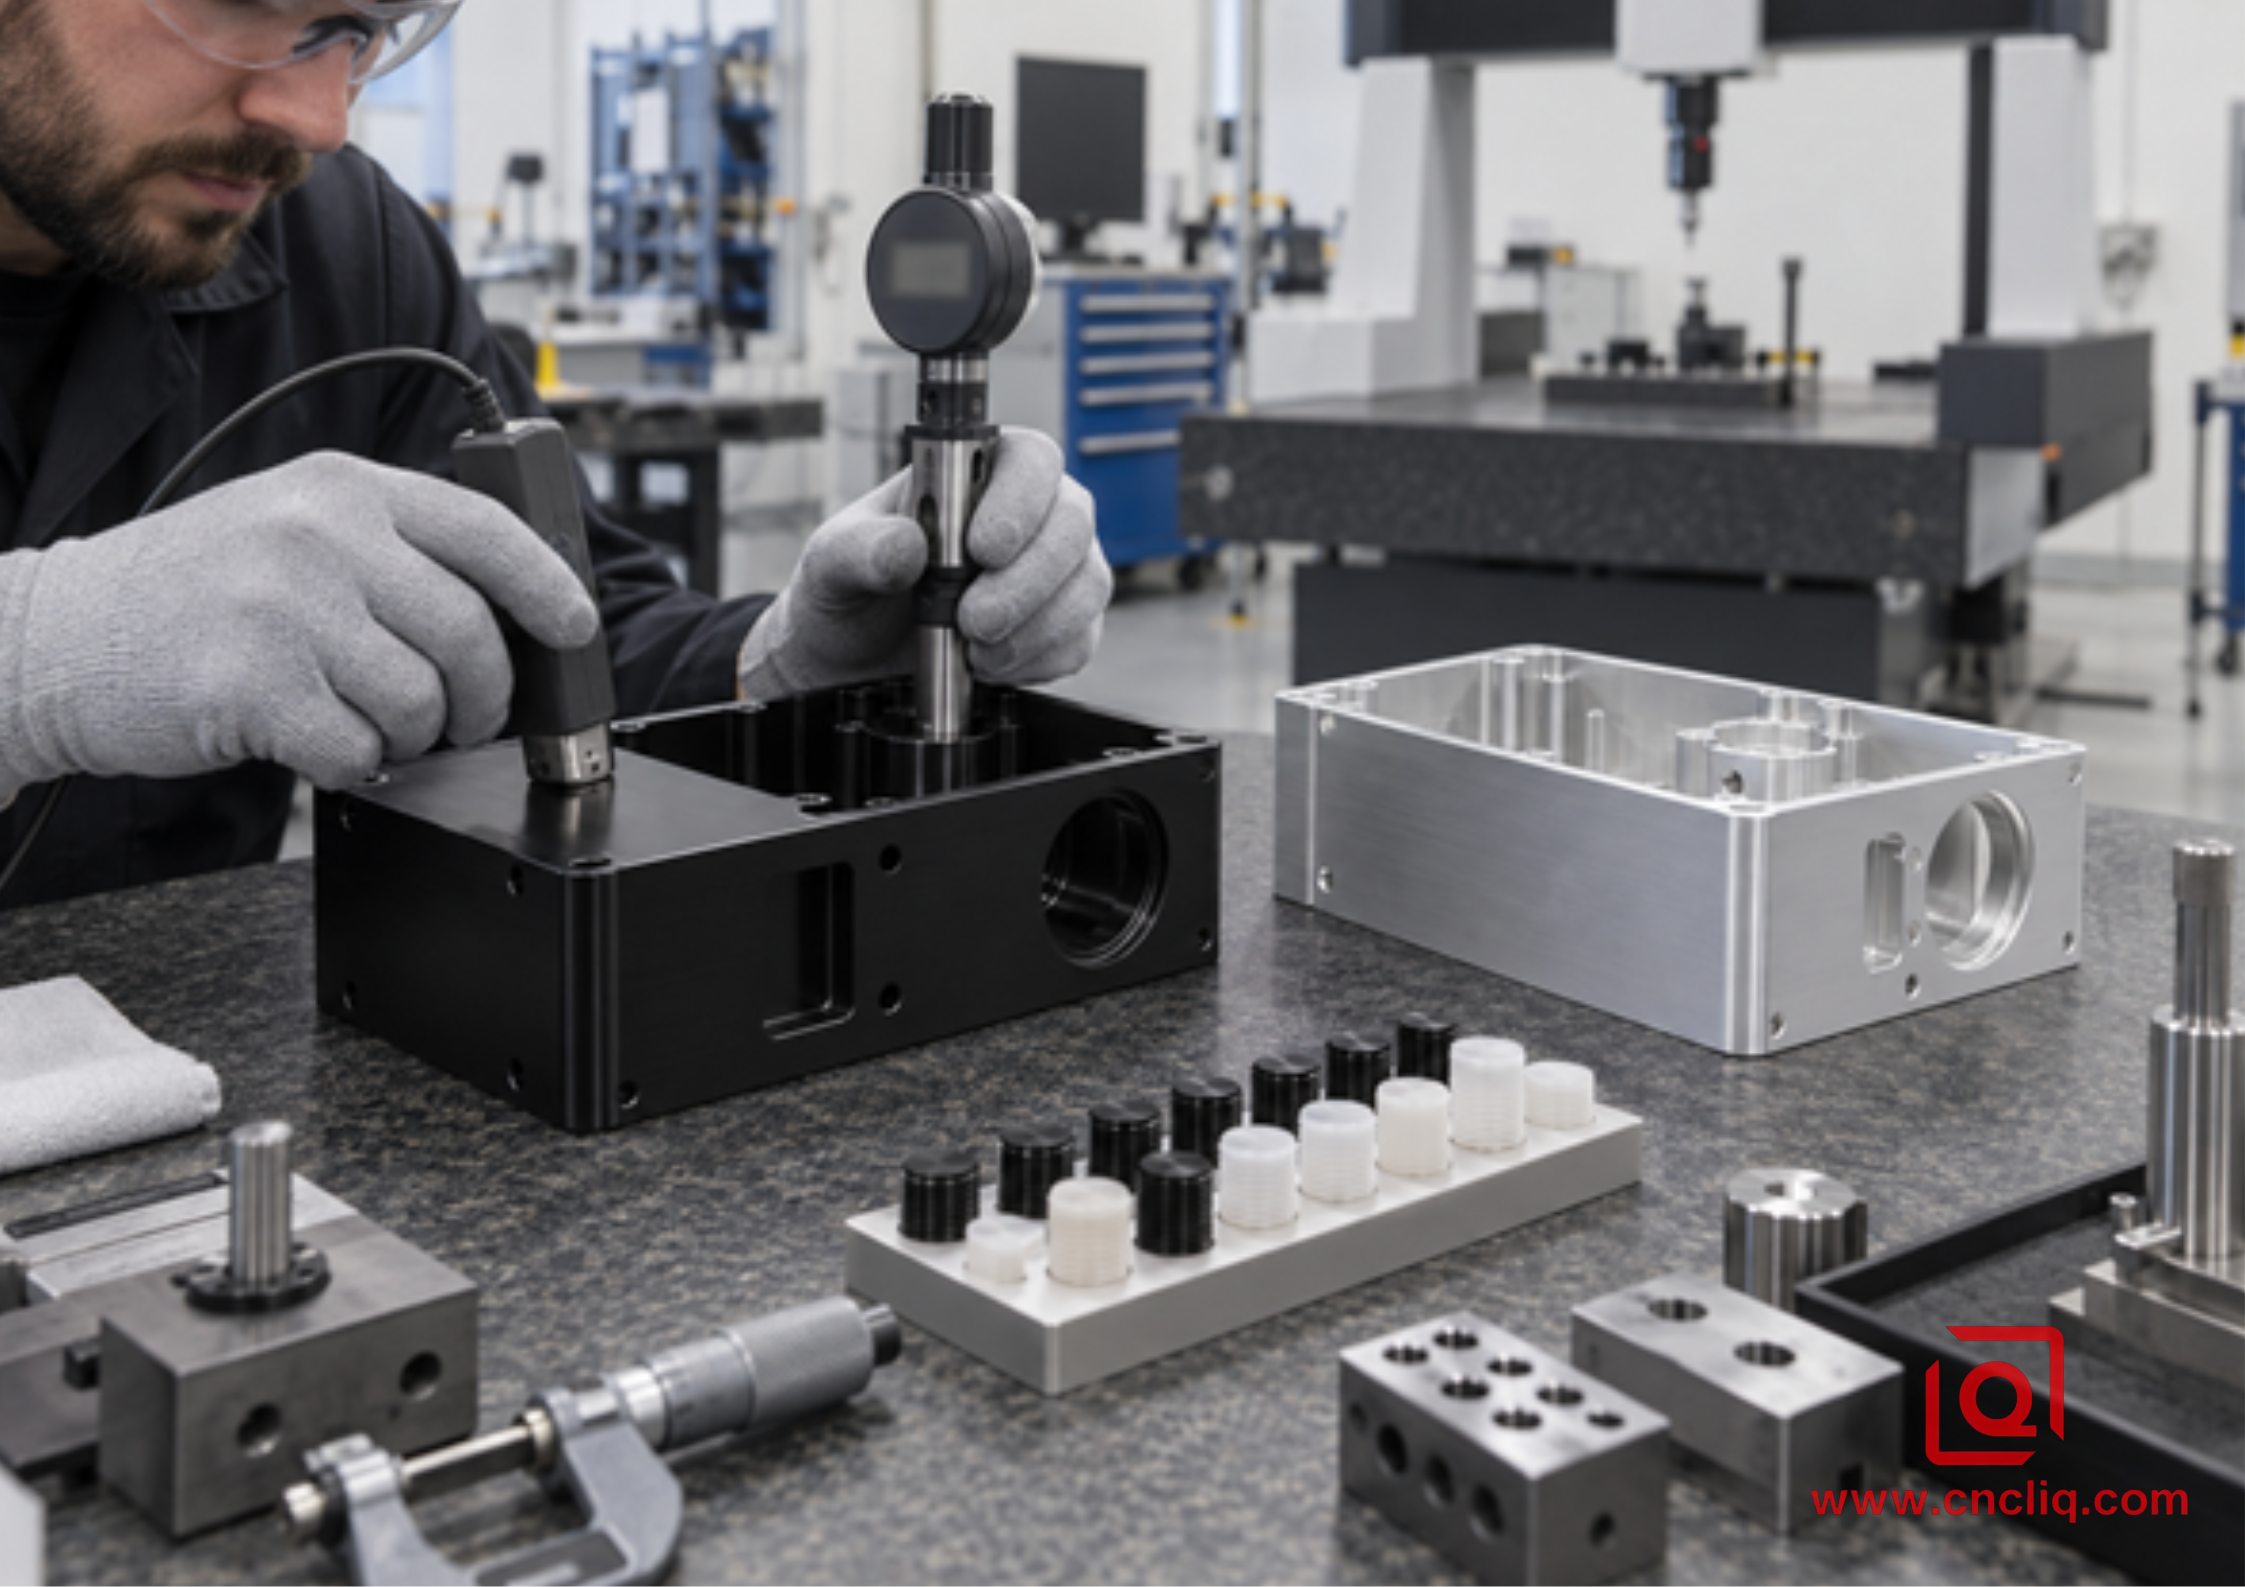
Los límites de espesor, orificios acabados, enmascaramiento y apariencia deben verificarse juntos; un acabado atractivo aún puede fallar en el montaje.
|
Señal |
Posibles contribuyentes |
Respuesta |
|
La parte transparente parece gris o bronce. |
Química de la aleación, grabado, espesor, ruta mixta |
Confirmar aleación y lote; aprobar muestras; pretratamiento de bloqueo |
|
El tono negro varía |
Lotes mixtos, textura, espesor, tinte o posición de carga inconsistentes |
Ejecute conjuntos combinados; mantener el control del baño; usar muestras límite |
|
El negro se vuelve marrón o se frota. |
Mal teñido/sellado o exposición incompatible |
Revisar la verificación del sello, los rayos UV, los limpiadores y el medio ambiente. |
|
Manchas o manchas blancas |
Enjuague atrapado, drenaje deficiente, contaminación. |
Agregue drenaje, mejore el enjuague/secado, proteja la manipulación |
|
Orificio o rosca apretados |
Construcción de recubrimiento omitida en la pila de tolerancias |
Compensar, enmascarar, rediseñar e inspeccionar después del acabado. |
|
Marca desnuda en la cara cosmética |
No hay ubicación de bastidor aprobada |
Marcar zonas de rack y revisar el acceso a los accesorios |
Costo, plazo de entrega y paquete de solicitud de cotización
El tinte negro rara vez es la única diferencia de costos. El tamaño del lote, la dificultad de las estanterías, las horas de enmascarado, la clasificación por colores, la inspección y el riesgo de rechazo suelen ser más importantes. El acabado de una carcasa pequeña con 18 orificios enmascarados puede costar más que una placa lisa más grande. Los límites de color estrictos pueden agregar muestras, procesamiento de un lote y tiempo de aprobación. El tipo III añade espesor y trabajo de control dimensional.
Para obtener una cotización confiable, proporcione el modelo y dibujo, aleación y temple, tipo y clase, espesor, textura, muestra de color, caras cosméticas, zonas de máscara y rejilla, tolerancias finales, criterios de inspección y corrosión, cantidad, demanda anual, condiciones de servicio, detalles de acoplamiento y expectativas de empaque. Para el contexto de la ruta de mecanizado antes de terminar, Liqin Guía de mecanizado CNC de 3 ejes frente a 5 ejes explica por qué son importantes el control de datos y el recuento de configuraciones.
Lista de verificación de decisión de nueve puntos del comprador
- Defina el deber: apariencia, deslumbramiento, corrosión, desgaste, aislamiento o identificación.
- Seleccione Tipo II o Tipo III antes de elegir el color.
- Seleccione Clase 1 sin teñir o Clase 2 teñida de negro.
- Bloqueo de aleación y temple; lotes de control para piezas cosméticas coincidentes.
- Defina la textura: mecanizada, grabada, granallada, cepillada o pulida.
- Encierre en un círculo las dimensiones que se aplican después de terminar, luego muestre dónde el taller puede compensar, enmascarar y colocar un estante.
- Aprobar muestras físicas maestras y de límites para una apariencia crítica.
- Convierta el “buen aspecto” en comprobaciones de liberación medibles en cuanto a espesor, sellado, ajuste, apariencia, limpieza y corrosión.
- Finalmente, envíe el paquete completo de RFQ. Un precio basado en la falta de detalles de acabado es sólo una suposición con un símbolo de moneda.
Haga clic aquí para su consulta 👆
Preguntas frecuentes
1. ¿El anodizado negro es más resistente a la corrosión que el anodizado transparente?
No automáticamente. Si se somete la misma aleación al mismo tipo, espesor, sellado y plan de inspección, los dos colores deben juzgarse sobre la misma base de corrosión. El tinte negro cambia principalmente de apariencia. Controle la corrosión a través de la especificación completa y el plan de aceptación en lugar de inferir el rendimiento del color.
2. ¿El anodizado transparente siempre permanece plateado brillante?
No. Claro significa no teñido, no incoloro. La aleación, el temple, la veta, el grabado, el espesor y el sellado pueden cambiar el tono a gris satinado, amarillento, bronce u oliva. La capa dura natural Tipo III suele ser más oscura. Utilice una muestra de aleación combinada cuando el tono final sea importante.
3. ¿Puede el anodizado ocultar marcas o rayones de mecanizado?
No. Sigue la superficie existente y puede hacer que la variación sea más visible. Definir el pretratamiento antes de anodizar. No se debe esperar que el tinte negro oculte abolladuras, marcas profundas de corte, variaciones de soldadura, mezclado manual local o granallado inconsistente.
4. ¿Deben enmascararse los agujeros roscados?
Depende del tamaño de la rosca, el grosor del acabado, el ajuste, el sistema de sujeción y las necesidades eléctricas. Las roscas internas finas y los ajustes ajustados son más sensibles, especialmente con el Tipo III. Revise cada hilo crítico, muestre los requisitos de la máscara en la impresión y mida la característica entregada después de terminar.
5. ¿Cómo puede un comprador controlar los costos y el tiempo de entrega sin debilitar la calidad?
Envíe una solicitud de presupuesto completa con anticipación, separe las caras funcionales de las cosméticas, permita puntos de rack prácticos, evite límites de color innecesariamente estrechos y apruebe muestras antes de la producción en volumen. Solicite al proveedor que identifique los riesgos de enmascaramiento y tolerancia durante el DFM. Cuando la confidencialidad sea importante, utilice el acuerdo de confidencialidad firmado y la ruta controlada de transferencia de archivos acordada con el proveedor.
Haga clic aquí para su consulta 👆
Resumen
El anodizado transparente y negro comparten el mismo proceso básico de formación de óxido; El negro agrega tinte antes de sellar, mientras que el transparente permanece sin teñir. Seleccione primero el Tipo II o el Tipo III, luego Clase 1 o Clase 2. Bloquee la aleación, la textura, el espesor, las dimensiones finales, el enmascaramiento, las zonas de la rejilla, los límites físicos del color y la inspección. Un dibujo completo y una solicitud de presupuesto convierten una solicitud de color subjetiva en una especificación de fabricación controlada que protege el ajuste, la apariencia y la entrega.
Información del contacto
Compañía: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y soporte posventa : servicio@shturl. zhuwanying@cncliq.com
Nueva consulta, cotización y discusión de pedidos : negocio@shturl. zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines informativos y de referencia únicamente. Tenga en cuenta que las ideas generales del blog no reemplazan los acuerdos técnicos firmados. Debido a que las piezas personalizadas varían según los números de calor del material, las calibraciones de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen únicamente por sus dibujos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los estudios de casos de clientes que aparecen en este blog han sido completamente anonimizados y desinfectados. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes mostradas sirven únicamente para demostrar nuestras capacidades de mecanizado personalizado y no representan un estándar universal único para todos los pedidos.
Equipo de fabricación de Liqin
Ningbo Liqin Industry, basada en 18 años de experiencia en ingeniería de precisión, fabrica componentes metálicos de alta tolerancia para mercados globales exigentes. Operamos desde un centro de producción de 6.500 m² equipado con más de 150 máquinas de 4 y 5 ejes. Mecanizado CNC , mecanizado por torno, extrusión en frío y fundición a presión bajo un mismo techo. Esta configuración nos permite gestionar proyectos sin problemas, llevando piezas desde los conceptos iniciales de CAD directamente hasta los envíos finales.
Manejamos el control de calidad sin compromiso. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Respaldados por las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan controles estrictos de IPQC, FQC y OQC en cada lote de producción. Desde mapeo dimensional de CMM y perfiles ópticos hasta pruebas de dureza y niebla salina, validamos sus especificaciones críticas por adelantado, para que reciba componentes listos para usar sin dolores de cabeza de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede confiar en nosotros para obtener tiempos de respuesta de dos horas en nuevas solicitudes de presupuesto, soporte directo para el muestreo de prototipos y envíos de exportación sin problemas en Europa, América del Norte, Asia y Oceanía.
Bienvenido a sus consultas y muestras. Visita nuestro sitio web o contáctanos directamente ¡Para una cotización competitiva!
