 Español



Descripción del Producto
| cosa | describir |
|---|---|
| Diseño/Tamaño | Según los dibujos o muestras del cliente. |
| Material | Aluminio: 6061, 6063, 6082, 7075, 5052, A380, etc. Acero inoxidable: SS201, SS301, SS303, SS304 (SS304 apto para uso alimentario), SS316, SS316L, SUS430, SS416 Acero: acero bajo en carbono, acero al carbono, 4140, 4340, Q235, Q345B, 20#, 45#, etc. Acero aleado (15Cr, 20Cr, 42CrMo), etc. Latón: HPb63, HPb62, HPb61, HPb59, H59, H68, H80, H90, etc. Cobre, bronce, cobre, etc. Titanio: TC4 (TiAl6v4, grado f5) Plástico: ABS, PC, PE, POM, Delrin, Nylon, Plástico, PP, PEI, Peek, etc. |
| proceso | Mecanizado CNC, torneado, fresado, estampado, corte, etc. |
| El tiempo de entrega | Las muestras suelen tardar entre 3 y 7 días laborables, y la producción en masa se llevará a cabo según la cantidad solicitada tras la aprobación de la muestra. |
| Tratamiento de superficies | Anodizado transparente, anodizado de color, recubrimiento químico, cepillado, pasivación, pulido, cromado, arenado, grabado láser, zincado, óxido negro, niquelado, cromado, carburización, tratamiento térmico, pintura |
| Equipos de prueba | Máquina de medición por coordenadas (CMM), instrumento de medición 2D, proyector, altímetro, micrómetro, calibre de rosca, durómetro, calibrador, calibre de pasador, probador de niebla salina, instrumento de medición de concentricidad, espectrómetro. |
| Sistema de gestión de calidad | ISO 9001:2015 IATF 16949:2016 ISO 13485:2016 |
| solicitud | Repuestos para automóviles, repuestos para maquinaria, repuestos para computadoras, repuestos médicos, repuestos para electrodomésticos, repuestos eléctricos, repuestos para productos electrónicos, repuestos electrónicos, repuestos para generadores, repuestos para alternadores, repuestos para generadores, artículos de papelería, interruptores de potencia, microinterruptores, construcción, mercancía y equipos audiovisuales. |
| Formato de archivo | Solidworks, Pro/Engineer, CAD, PDF, JPG, DXF, IGS |
| Paquete | Bolsa de plástico interior, caja de cartón exterior estándar o según los requisitos del cliente. |
| Envío | Transporte marítimo, transporte aéreo, envíos exprés internacionales (DHL, FedEx, TNT, UPS). |
| Atender | El equipo profesional de comercio exterior ofrece servicios de respuesta rápida y con gran entusiasmo. Informe de inspección dimensional/Certificado de materia prima/Informe de tratamiento de superficie/Plano de ingeniería Informe RoHS/Informe de prueba de niebla salina/Informe de prueba de dureza |
Descripción general completa del producto
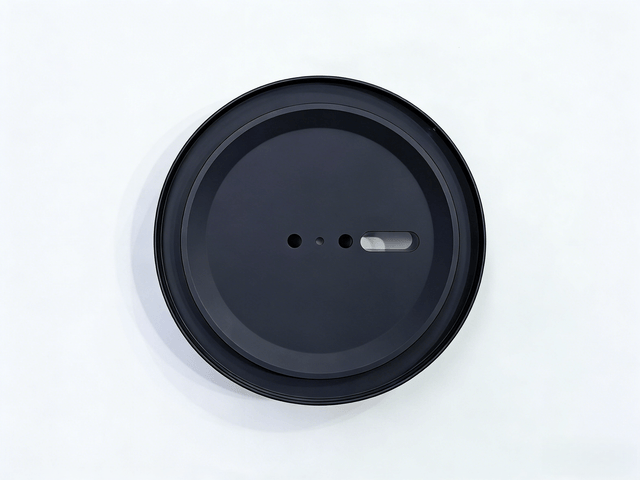
Diseñado específicamente para soportar las condiciones operativas marinas y en alta mar más exigentes del mundo, este componente de tapa superior mecanizado con precisión sirve como barrera protectora principal para sistemas de señalización marítima, iluminación de cubierta y sistemas de iluminación de navegación a prueba de explosiones. Operar en entornos oceánicos expone los componentes funcionales a una combinación implacable de aerosoles de cloruro corrosivos en el aire, lavados torrenciales con agua de mar, radiación ultravioleta solar implacable y choques mecánicos generados por las vibraciones estructurales del casco y el fuerte oleaje.
Fabricada mediante mecanizado sustractivo multieje por control numérico computarizado a partir de material forjado de alta integridad, esta tapa superior de la carcasa funciona como un escudo físico impermeable. Combina rigidez estructural con una intrincada arquitectura de sellado concéntrico, ofreciendo a los fabricantes de equipos originales industriales una solución integral de cierre de carcasa diseñada para una fiabilidad ininterrumpida, una prevención absoluta de la entrada de agua y una vida útil prolongada tanto en zonas no peligrosas como en zonas marinas clasificadas según la normativa ATEX/IECEx.
Ingeniería de Materiales y Metalurgia Estructural
-
Especificación del sustrato : Fabricado con aleación de aluminio forjado EN AW 6082-T6 de grado estructural. Dentro de la arquitectura de componentes industriales marítimos, la aleación EN AW 6082 representa la convergencia técnica óptima entre resistencia mecánica, reducción de peso y resistencia a la oxidación natural.
-
Dinámica de la corrosión : La aleación subyacente contiene una composición equilibrada de silicio, magnesio y manganeso. En el estado de temple T6, el material presenta un perfil de resistencia excepcional contra la corrosión intergranular y el agrietamiento por corrosión bajo tensión, un vector de falla frecuente en las piezas fundidas de aluminio de baja calidad cuando se someten a la inmersión prolongada y la exposición atmosférica de las capas límite marinas.
-
Rendimiento térmico y homogeneidad : Libre de porosidad interna, inclusiones de hidrógeno o microporosidades típicas de las alternativas fundidas a presión, el material forjado garantiza una conductividad térmica uniforme en toda la pieza. Esto facilita la disipación pasiva del calor en módulos de luminarias de estado sólido de alta luminosidad, a la vez que preserva la estabilidad dimensional en ciclos térmicos que abarcan desde temperaturas bajo cero en el Ártico hasta condiciones de alta radiación solar tropical.
Marco riguroso de metrología y garantía de calidad
-
Dimensionamiento y tolerancias geométricas : Fabricados en estricto cumplimiento de las clasificaciones de tolerancia generales de la norma ISO 2768-m , cada diámetro, hombro de registro, avellanado y paso de orificio cumple con tolerancias de nivel micrométrico para garantizar un montaje intercambiable sin fricción en las líneas de producción del cliente.
-
Régimen de inspección de calidad en proceso :
-
Inspección del primer artículo (FAI) : Antes de la producción en serie, cada unidad se somete a una exhaustiva inspección con una máquina de medición por coordenadas, que verifica la alineación concéntrica, la profundidad de las roscas, la planitud del plano y la excentricidad concéntrica en todas las características de los escalones.
-
Supervisión periódica mediante patrullas : La producción sigue un protocolo de calidad riguroso en planta que incluye controles de calidad obligatorios cada 2,5 horas . Cada auditoría inspecciona un mínimo de 1 unidad por centro de mecanizado, ampliándose a un mínimo de 3 unidades para operaciones críticas, con el fin de detectar el desgaste de las herramientas antes de que se produzcan desviaciones dimensionales.
-
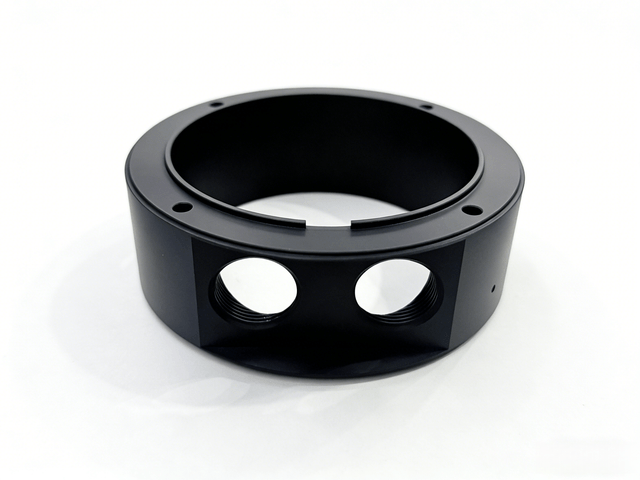
Validación de la integridad de la rosca : Los orificios de montaje axiales y los puertos radiales para tornillos de fijación (diseñados para sujetadores métricos estándar M3 y M4) se miden completamente con calibres de rosca pasa/no pasa certificados, lo que confirma la clase de acoplamiento de rosca precisa, la exactitud del diámetro primitivo y la integridad del flanco.
-
Flujo de trabajo de fabricación de precisión y acabado de superficies
-
Mecanizado CNC sustractivo avanzado:
-
Fabricadas en centros de mecanizado de alta velocidad mediante pasadas de desbaste progresivo y acabado equilibrado. Esta estrategia evita la liberación de tensiones residuales que suele provocar deformaciones en piezas circulares de borde delgado.
-
Las fresas de desbaste multicanal específicas para aluminio establecen rápidamente el perfil principal, seguidas de brocas de centrado de carburo especializadas y brocas escalonadas de precisión. Estas forman aberturas de visualización concéntricas, orificios pasantes de alambre y orificios de holgura escalonados en un único plano de referencia de sujeción, eliminando el error de acumulación radial.
-
Las roscas internas se forman mediante machos de roscar de precisión para conformado en frío sin virutas, en lugar de los machos de roscar tradicionales. Este proceso de endurecimiento por deformación en frío endurece la estructura granular interna de la rosca, lo que garantiza una densidad superior en los flancos, la ausencia total de virutas en los orificios ciegos y una excepcional resistencia al desgaste cíclico de la rosca bajo par de torsión elevado.
-
-
Anodizado negro mate industrial:
-
Antes de la conversión electroquímica, las piezas se someten a un acabado mediante chorro de arena microfino para eliminar las marcas microscópicas de las herramientas y producir una topografía superficial uniforme y sin reflejos.
-
Los componentes reciben un tratamiento de anodizado arquitectónico industrial en negro mate. Este proceso electroquímico convierte la superficie exterior en una capa cerámica de óxido de aluminio que se integra perfectamente con la aleación subyacente.
-
El sellado hidrotérmico cierra la estructura microscópica de poros tubulares, lo que da como resultado una dureza superficial excepcional, una baja reflectividad óptica y la capacidad de soportar más de 1000 horas de pruebas continuas de niebla salina neutra sin picaduras, descamación ni formación de tiza.
-
Diversos escenarios de aplicación
-
Torres de señalización y navegación marítima comercial : Se ensamblan como la principal estructura protectora superior de las luces de tope de mástil, las linternas de popa y las lámparas de navegación sectoriales instaladas en buques portacontenedores, buques tanque para productos químicos y remolcadores de alta mar.
-
Plataformas petrolíferas y de gas en alta mar (recintos a prueba de explosiones) : Integradas en accesorios de iluminación especializados, cajas de conexiones para materiales peligrosos y balizas de cubierta montadas en plataformas fijas, semisumergibles y módulos de procesamiento de FPSO que operan dentro de zonas clasificadas.
-
Grúas portuarias y aerogeneradores marinos : Instalados en dispositivos de advertencia de obstrucción para la aviación en góndolas, iluminación de grúas pórtico en muelles y reflectores de seguridad perimetrales de subestaciones marinas donde la humedad salina se mantiene constantemente por encima del 90 por ciento.
Principales ventajas del producto
-
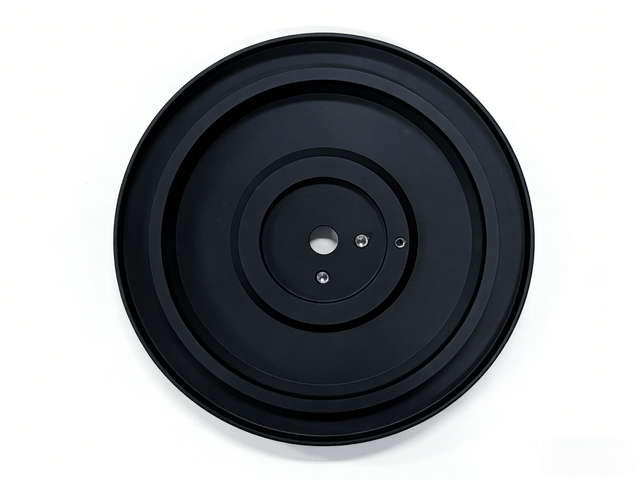
Geometría de sellado escalonado diseñada : La cara inferior presenta escalones concéntricos torneados con precisión y zonas designadas para la compresión de la junta. Al atornillarse a las carcasas correspondientes, el diseño proporciona una compresión axial uniforme a lo largo de las juntas tóricas elastoméricas, logrando índices de protección IP66, IP67 e IP68 .
-
Excepcional planitud de la superficie : la geometría de corte controlada garantiza un hombro de asiento plano, lo que asegura que el lavado a alta presión, la lluvia intensa y el lavado de cubiertas con agua verde no puedan traspasar el perímetro de la interfaz.
-
Interfaz de retención a prueba de vibraciones : Equipada con orificios radiales para tornillos de fijación M3 y posiciones roscadas axiales M4, la tapa permanece firmemente sujeta a su cuerpo base a pesar de la resonancia armónica estructural continua causada por los motores de propulsión marina a bordo o los golpes de las olas.
-
Integridad estructural monolítica : a diferencia de las tapas fundidas a presión, que pueden desarrollar microfisuras o fugas de humedad bajo una presión hidrostática intensa, el cuerpo sólido totalmente mecanizado por CNC proporciona una alta resistencia a la rotura y al impacto, soportando sin esfuerzo los golpes físicos de la caída de equipos o escombros de la plataforma.
Valor medible para el cliente
-
Eliminación de fallos catastróficos por entrada de agua : Al combinar una densidad de aleación impermeable con una geometría de sellado de microprecisión, la tapa superior elimina la entrada de agua, que sigue siendo la principal causa de empañamiento óptico, quemado del controlador y cortocircuitos eléctricos en los equipos de iluminación para plataformas marinas.
-
Reducción sustancial del mantenimiento total del ciclo de vida : El despliegue de equipos de mantenimiento en aerogeneradores marinos o mástiles de buques de alta mar conlleva costes significativos y una gran complejidad logística. Este componente de la tapa superior ofrece una vida útil operativa prolongada, lo que permite a los operadores de equipos evitar el reemplazo prematuro de piezas y los envíos de servicio no planificados a alta mar.
-
Estética arquitectónica y reputación de marca superiores : más allá de la resistencia industrial, el acabado negro profundo y no reflectante, junto con los bordes biselados, ofrecen una estética táctil y visual de primera calidad que refuerza la percepción del usuario final de excelencia estructural, lo que permite a los fabricantes de luminarias obtener un mayor valor en las exigentes licitaciones internacionales.
Preguntas frecuentes
P1: ¿Qué ventajas estructurales ofrece el EN AW 6082-T6 frente al aluminio fundido a presión convencional para esta tapa superior?
A1: A diferencia de las piezas de aluminio fundido estándar, que inherentemente sufren de microporosidad, defectos de sellado y huecos de contracción subsuperficiales —que inevitablemente actúan como vías capilares de humedad bajo la humedad marina—, la aleación forjada sólida EN AW 6082-T6 proporciona una densidad estructural continua y un flujo de grano metalúrgico uniforme cuando se mecaniza completamente mediante CNC. Esta aleación de grado marino de primera calidad ofrece una resistencia a la fluencia excepcional, una conductividad térmica superior para disipar el calor de la luminaria y una alta inmunidad al agrietamiento por corrosión bajo tensión y a la corrosión intergranular, lo que garantiza que la carcasa soporte las vibraciones constantes del motor, el choque térmico y los golpes de la cubierta de agua verde sin microfisuras ni fatiga estructural.
P2: ¿Cómo garantiza el diseño mecánico de la tapa un sellado hermético IP67/IP68 contra la entrada de polvo y agua?
A2: El rendimiento de estanqueidad fiable se consigue mediante un torneado CNC de microtolerancia que crea hombros de registro circular autocentrantes de varios niveles y juntas tóricas específicas. Al controlar estrictamente la planitud de la superficie y la concentricidad en todos los perfiles escalonados, la tapa ofrece una compresión equilibrada y sin distorsiones sobre las juntas elastoméricas cuando se aprieta mediante los sujetadores axiales M4 roscados con precisión y los tornillos de fijación radiales M3; este perfil de compresión diseñado elimina los huecos de sellado localizados y las vías de aire de microcanales, evitando el empañamiento de las lentes ópticas, los cortocircuitos del controlador y la entrada de vapor cargado de sal durante fuertes tormentas oceánicas o rutinas de lavado con agua de mar a alta presión.
P3: ¿Puede el tratamiento de superficie anodizado negro mate resistir la exposición prolongada a los rayos UV y las salpicaduras de agua salada en alta mar?
A3: Sí; antes de la conversión electroquímica, cada tapa superior se somete a un granallado de precisión para eliminar las estrías de mecanizado y crear una topografía mate isotrópica, seguido de un ciclo de anodizado negro arquitectónico de grado industrial que transforma la capa exterior en una barrera cerámica de óxido de aluminio integrada y extremadamente dura. El posterior sellado hidrotérmico cierra cada poro microscópico para impedir la entrada de cloruros en el aire, lo que permite que el acabado resista más de 1000 horas de exposición continua a la niebla salina neutra sin ampollarse, descascarillarse ni decolorarse, a la vez que resiste la degradación por rayos UV solares y proporciona un acabado antirreflejos esencial para la seguridad marítima.
TEL: +86 187 5714 8656
Correo electrónico: zhouli@chinaliqin.com
WhatsApp: +86 187 5714 8656
Sitio web: https://www.cncliq.com/