 Français




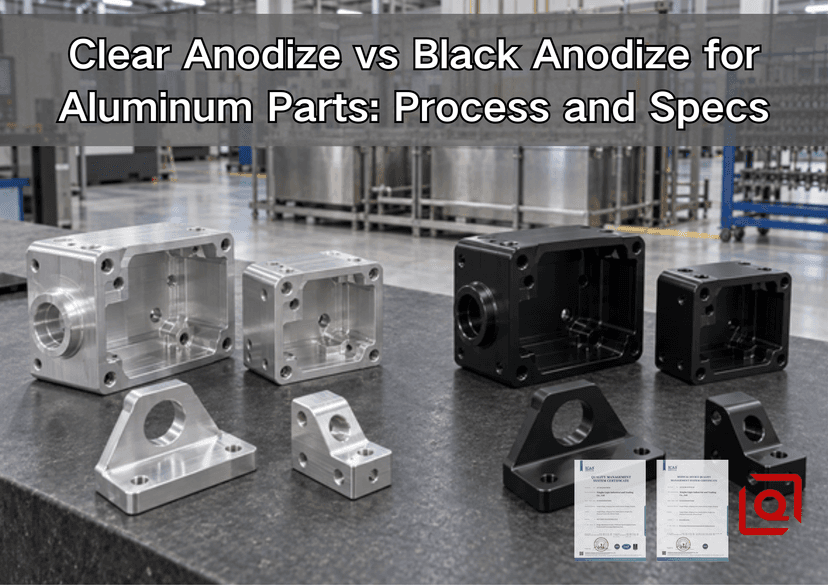
Êtes-vous encore en train de choisir entre l'anodisation transparente et l'anodisation noire pour une pièce en aluminium de précision et craignez-vous qu'un simple choix de couleur puisse devenir un problème de tolérance, de correspondance de couleur ou d'assemblage ? Ce guide explique ce qui change dans le réservoir, ce qui doit figurer sur le dessin et ce qu'un acheteur doit approuver avant la production. Cela vient du point de vue de l'atelier, où une note telle que « anodiser noir » ne constitue pas une spécification complète. Ce n'est que le début de la conversation.
Pour la plupart des composants CNC en aluminium, la réponse rapide est simple. L'anodisation transparente et noire de type II utilise la même étape basique de formation d'oxyde d'acide sulfurique. L'anodisation transparente est scellée sans colorant et conserve normalement un aspect métallique argenté à gris. L'anodisation noire ajoute un bain de teinture avant le scellement, produisant une surface sombre et moins réfléchissante. Leur protection de base peut être comparable lorsque les exigences en matière d’alliage, d’épaisseur d’oxyde, d’étanchéité et d’acceptation sont égales. Choisissez en fonction de la fonction, de l'apparence, de l'environnement, du risque dimensionnel et de l'inspection, et non pas uniquement en fonction de la couleur.
Règle pratique : choisissez le transparent pour un aspect métallique naturel et aucune cible de couleur liée à la teinture. Choisissez le noir lorsque le contrôle de l’éblouissement, l’identité visuelle, le contrôle optique de la lumière parasite ou un extérieur sombre et uniforme sont importants. Choisissez un revêtement dur de type III (pas simplement « noir ») lorsque l'abrasion et l'usure sont les principaux facteurs d'ingénierie.
Ce que signifie réellement l'anodisation transparente et noire
L'anodisation ne dépose pas de couche de peinture sur le métal. Au lieu de cela, la pièce sert d’anode tandis que le courant entraîne une réaction contrôlée qui transforme sa surface en oxyde d’aluminium poreux. Une partie de cet oxyde occupe le métal qui était déjà là ; le reste s'élève au-dessus de l'ancienne surface. Ce détail compte à chaque ajustement serré.
Selon la terminologie MIL-PRF-8625, la classe 1 est non teinte et la classe 2 est teinte. Dans ce contexte, « clair » signifie simplement qu’aucun colorant n’a été utilisé. Cela ne dit rien sur une teinte argentée garantie. De même, « noir » désigne le colorant. Un acheteur doit toujours appeler les contrôles du type, de l’épaisseur du film, de la brillance, de l’étanchéité et des performances. NASA/JSC Spécification du processus PRC-5006 Rév. D identifie également la classe 1 comme non teinte et la classe 2 comme teinte, exige la couleur de classe 2 dans la note de dessin et met l'accent sur la préparation de la surface et les emplacements prévus pour les contacts entre les crémaillères.
|
Point de décision |
Anodisation claire |
Anodisé noir |
|
Légende typique de type II |
MIL-PRF-8625, type II, classe 1 |
MIL-PRF-8625, type II, classe 2, noir |
|
Étape de teinture |
Pas de colorant ; sceller après rinçage |
Le colorant noir pénètre dans les pores ouverts avant de se sceller |
|
Apparence |
Ton naturel argenté, gris satiné ou dépendant de l'alliage |
Noir du satiné au semi-brillant, contrôlé par prétraitement et échantillon |
|
Principale raison d'achat |
Aspect naturel, protection, visibilité facile des dommages |
Faible réflectance, identité produit, finition cosmétique foncée |
|
Gamme typique d'atelier de type II |
Souvent 5 à 25 µm ; le dessin doit indiquer la valeur ou la plage requise |
Souvent 8 à 25 µm ; la teinture et le scellement doivent être contrôlés |
|
Comportement électrique |
L'oxyde est isolant |
L'oxyde reste isolant ; le colorant ne rétablit pas la conductivité |
|
Risque principal |
Ton inattendu gris, jaune ou bronze |
Inadéquation des teintes, fonte du bronze, décoloration ou mauvaise étanchéité |
Ces valeurs d'épaisseur sont des gammes commerciales courantes et non des valeurs par défaut universelles. Les spécifications d'achat actuelles et les dessins approuvés contrôlent le travail. Le Conseils sur la finition anodique de l'Aluminum Anodizers Council traite également l'alliage, l'état de surface, l'épaisseur du film et la voie de coloration comme des éléments d'une désignation de finition plutôt que de réduire l'anodisation à un mot de couleur.
Le processus : un itinéraire partagé, une étape supplémentaire importante
Une finition anodisée stable commence avant le réservoir d'anodisation. L'oxyde final suit la texture existante. Il ne nivelera pas les marques de coupe, ne mélangera pas une soudure ou ne cachera pas une pièce polie à la main.
1. Revoir: Vérifiez l'alliage, l'état, le lot, les faces cosmétiques, les filetages, les ajustements serrés, les contacts électriques et le drainage.
2. Faire le ménage: éliminez le liquide de refroidissement, les empreintes digitales, la pâte à polir et la saleté fine qui se dépose sur une pièce entre les opérations. Un léger film de liquide de refroidissement qui semble inoffensif sur le banc peut apparaître plus tard sous la forme d'une tache ou d'une tache pâle dans le colorant.
3. Créer une texture : projeter des billes, brosser, polir ou conserver la finition usinée exactement comme l'exige le dessin.
4. Graver et désoxyder : contrôler l'effet satiné et éliminer les saletés riches en alliages.
5. Étagère: fournir un contact électrique fiable. Le contact laisse un petit témoin non couché, sa localisation doit donc être acceptable.
6. Anodiser : faites fonctionner le réservoir jusqu'à sa fenêtre qualifiée pour la densité de courant, la chimie, la température et la durée ; courir après un numéro pendant que les autres dérivent est une mauvaise affaire.
7. Couleur: Les pièces de classe 1 sautent la teinture. Les pièces noires de classe 2 entrent dans un bain de teinture contrôlé tandis que les pores restent ouverts.
8. Joint: fermez les pores en utilisant la voie approuvée pour améliorer la résistance aux taches et à la corrosion.
9. Inspecter: vérifier l'épaisseur, les dimensions finales, la couleur, le joint, le masquage, les marques de contact, la propreté et les rapports requis.
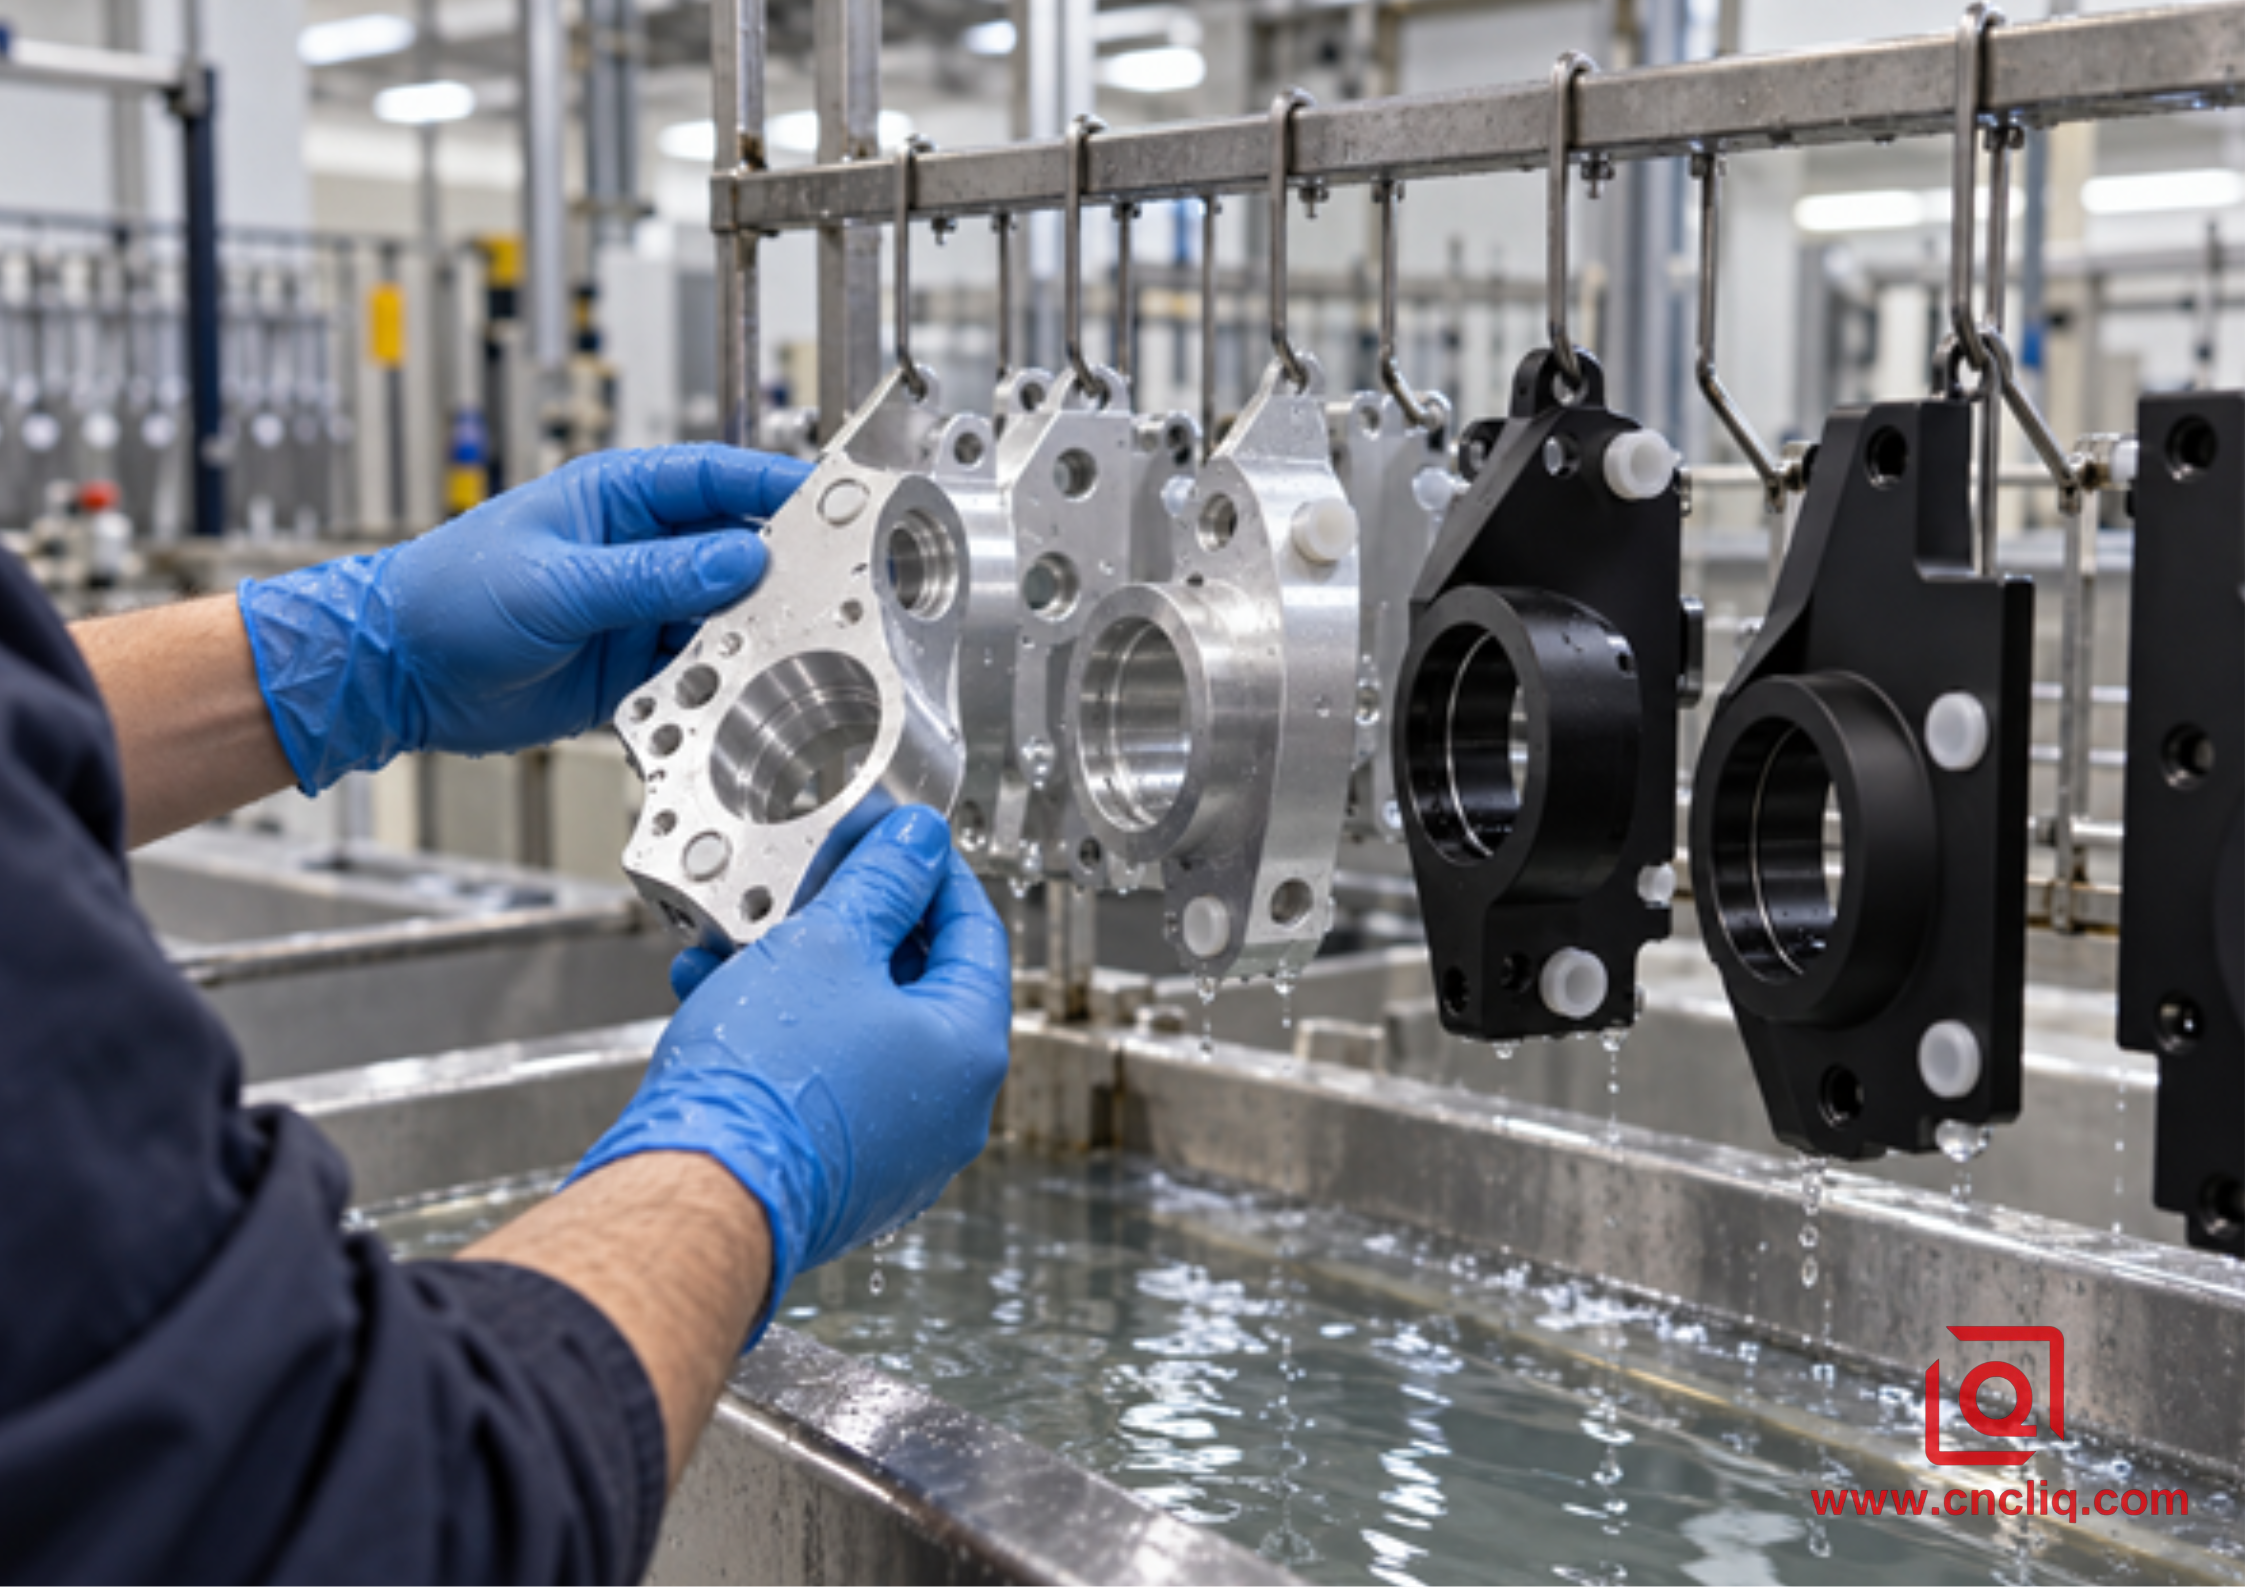
Le soutirage, le masquage, le rinçage, la teinture et le scellement affectent tous la pièce livrée ; la couleur n’est qu’une variable de processus.
Le type II ou le type III précède le transparent ou le noir
Une erreur fréquente lors des appels d'offres consiste à comparer le transparent avec le noir avant de choisir le type d'anodisation. Les tâches de couleur et de revêtement sont des décisions distinctes. L'anodisation sulfurique de type II est largement utilisée pour les boîtiers, les supports, les panneaux, les structures de dissipateurs thermiques, les pièces d'équipement médical et le matériel industriel. Il offre une protection utile contre la corrosion et une large gamme cosmétique sans l'effet dimensionnel important d'une couche dure épaisse.
Le revêtement dur de type III utilise des conditions plus froides et plus étroitement contrôlées pour former un oxyde plus épais et plus dur pour les surfaces glissantes, abrasives ou à forte usure. Il peut s'agir de classe 1 non teint ou de classe 2 teint. Le revêtement dur naturel peut paraître gris, anthracite, bronze ou olive plutôt que argenté brillant. Le revêtement dur noir peut également varier en fonction de l'alliage et de l'épaisseur. Si l'apparence est critique, approuvez un échantillon fabriqué à partir de l'alliage de production avec le prétraitement de production.
Pour une sélection de finitions plus large, voir Liqin's guide des finitions de surface pour les pièces OEM en aluminium personnalisées . Pour les ajustements serrés et les revêtements durs, le Guide DFM d'anodisation de type III ajoute des détails sur la croissance dimensionnelle et le masquage.
Alliage, texture et cohérence des couleurs
L'alliage fait partie des spécifications de finition. Lorsque les acheteurs se soucient d’une surface cosmétique reproductible, les magasins ont généralement plus de facilité avec les matériaux forgés 5xxx et 6xxx. C'est l'une des raisons pour lesquelles le 6061 apparaît si souvent dans les boîtiers et les supports : il s'usine proprement, présente une résistance utile et donne généralement au finisseur un point de départ prévisible. Les qualités 2xxx et 7xxx à haute résistance peuvent s'anodiser avec succès, mais le cuivre ou le zinc peuvent modifier le ton naturel. Les moulages sous pression racontent une autre histoire. Avec beaucoup de silicium et une variation locale du flux, leur peau anodisée peut devenir grise, trouble ou marbrée.
Ne combinez pas des régions usinées, forgées, extrudées, soudées et coulées et attendez-vous à une teinte identique sans échantillonnage. L'écoulement des grains, les particules intermétalliques, les charges de soudure et la chaleur locale modifient la réponse à la gravure. Pour la production cosmétique, utilisez un alliage et une trempe, maintenez le lot de matériaux lorsque cela est possible, assemblez les pièces à assembler et verrouillez le parcours de prétraitement.
Une couleur d’écran est une faible preuve d’acceptation. Utilisez un maître physique signé ainsi que des échantillons de limites claires et sombres. Indiquez la lumière, l’angle et la distance de visualisation. Si 2 panneaux doivent correspondre lors de l'assemblage, identifiez-les comme un ensemble et traitez-les dans le même lot contrôlé.
Croissance dimensionnelle : le risque caché dans un choix de couleur
L'oxyde anodique se développe en partie dans et en partie au-dessus de l'aluminium d'origine. Une répartition d'environ 50/50 est une estimation DFM utile pour l'anodisation sulfurique conventionnelle, mais le rapport réel dépend de l'alliage et du procédé. Avec 20 µm d’oxyde total, une estimation de planification est d’environ 10 µm de croissance vers l’extérieur sur chaque surface traitée. Un alésage traité peut donc perdre environ 20 µm de diamètre, suffisamment pour lier un ajustement serré par cheville.
Utilisez l’estimation pour l’examen de la conception, puis sous-traitez au processus approuvé. Les caractéristiques de précision nécessitent généralement l'une des quatre réponses suivantes : pré-compenser la taille usinée ; masques portant des sièges, des filetages, des joints ou des contacts ; effectuer une opération de post-finition contrôlée lorsque l'aluminium exposé est acceptable ; ou repenser l'interface afin que la finition soit en dehors de l'ajustement critique.
Indiquez si les dimensions s'appliquent avant ou après la finition. Évitez « d'anodiser toutes les surfaces » lorsque la pièce contient un alésage de précision, un insert, un plot de mise à la terre, un joint torique ou un siège optique. Marquez les limites de masquage et les zones de rack acceptables sur le dessin.
Comment spécifier une anodisation claire ou noire sur un dessin
Format de départ clair de type II : ANODISATION SELON MIL-PRF-8625, TYPE II, CLASSE 1. ÉPAISSEUR DU REVÊTEMENT 10–15 µm. FINITION SATINÉE SUR SURFACES COSMÉTIQUES. LES DIMENSIONS S’APPLIQUENT APRÈS LA FINITION SAUF INDICATION. MASQUE FILS IDENTIFIÉS ET TAMPON DE MISE À LA TERRE. CONTACT RACK AUTORISÉ SUR LA FACE INTERNE C UNIQUEMENT.
Format de départ du Black Type II : ANODISATION PAR MIL-PRF-8625, TYPE II, CLASSE 2, NOIR. ÉPAISSEUR DU REVÊTEMENT 12–18 µm. COULEUR ET BRILLANCE AUX ÉCHANTILLONS LIMITES APPROUVÉS. LES DIMENSIONS S'APPLIQUENT APRÈS LA FINITION. AUCUNE MARQUE DE RACK VISIBLE SUR LES SURFACES A OU B.
Il s’agit d’exemples de rédaction et non de spécifications universelles. Avant la publication, définissez la révision déterminante, le type et la classe, l'épaisseur et la zone de mesure, le prétraitement, les faces cosmétiques, les limites physiques de couleur, les zones de masque, les zones de rack, le timing dimensionnel, l'environnement de service, la méthode d'inspection et les rapports requis.
|
Application |
Itinéraire probable |
Vérification critique |
|
Boîtier de caméra de vision industrielle |
Noir Type II ; Type III seulement si l'usure le justifie |
Mise à la terre du masque ; définir les limites cosmétiques intérieures et extérieures |
|
Cadre d'instrument de laboratoire |
Clair Type II |
Tenir l'alliage, le lot et le sens de brossage |
|
Collecteur hydraulique |
Clair ou noir selon besoin d'identification |
Protéger les terres et les ports consacrés à la chasse au phoque ; vérifier la propreté |
|
Boîtier pour appareils électroniques grand public |
Noir Type II |
Approuver la teinte, le brillant, les marques de rack, les rayures et la correspondance d'assemblage |
|
Elément d'actionnement coulissant |
Type III |
Indiquer l'épaisseur, le joint, l'ajustement final, l'accouplement et la lubrification |
Cas client anonyme : boîtiers de capteurs optiques assortis
Un client européen anonyme en automatisation a demandé 120 boîtiers de capteur 6061-T6 usinés CNC. L'extérieur avait besoin d'un aspect noir mat, un tampon interne devait rester conducteur et 2 alésages situaient un support de lentille. La demande de prix originale indiquait uniquement « anodisé noir », laissant en suspens le type, l'épaisseur, l'état de l'alésage, la mise à la terre et la teinte acceptable.
L'examen du DFM a converti cette expression en une voie réalisable : un lot de matériaux vérifié ; un prétraitement satiné ; Type II Classe 2 noir à l'extérieur ; plot de mise à la terre masqué et fils sélectionnés ; supportait une compensation pour la croissance prévue; et une zone de rack interne cachée. Des échantillons ont établi la fenêtre de teinte et de brillance acceptable avant le tirage de 120 pièces.
Le plan d'inspection combinait la mesure de l'alésage après finition, les contrôles d'épaisseur par courants de Foucault sur les plats accessibles, la comparaison visuelle sous un éclairage convenu, les jauges de filetage après démasquage et la vérification de la continuité sur la dalle exposée. L’objectif n’était pas un « noir parfait » abstrait. C'était un boîtier assemblé, mis à la terre et assorti.
La même réflexion s'applique aux pièces de contrôle des fluides. Liqin Collecteur hydraulique anodisé usiné CNC sur mesure est le genre de produit pour lequel la propreté des ports, les faces d'étanchéité, le masquage et l'inspection après finition surpassent le nom de la couleur.
Votre impression indique-t-elle toujours uniquement « anodisation claire » ou « anodisation noire » ? Envoyez le modèle CAO, le dessin 2D, la quantité annuelle, l'alliage, les détails d'assemblage et les attentes cosmétiques à L'équipe d'ingénierie de Liqin . Un examen DFM préalable au devis peut révéler les risques liés à la construction du revêtement, au masquage, au soutirage et au contrôle des couleurs avant qu'ils ne deviennent des pièces rejetées.
Contrôle qualité et signaux de défaillance courants
L'apparence seule ne peut pas libérer une pièce anodisée de précision. Un plan de contrôle utile relie le dessin à la traçabilité des matériaux, aux dimensions de pré-finition où la compensation est utilisée, aux résultats finaux de la MMT ou de la jauge, à l'épaisseur du revêtement, à la qualité du joint, aux limites du masque, aux marques de rack, aux limites de couleur et à la propreté.
Pour les contrôles d'épaisseur sur une zone plane appropriée, les inspecteurs travaillent généralement selon la norme ASTM B244 ou ISO 2360 et enregistrent les emplacements réels des instruments. Si le brouillard salin fait partie du plan qualité, ne vous arrêtez pas au nom du test. Notez le temps d'exposition, la préparation de l'échantillon et la limite de défaillance exacte. « Pass ASTM B117 » est incomplet : ASTM B117 définit un environnement de test, et non une limite universelle de réussite/échec pour chaque produit.
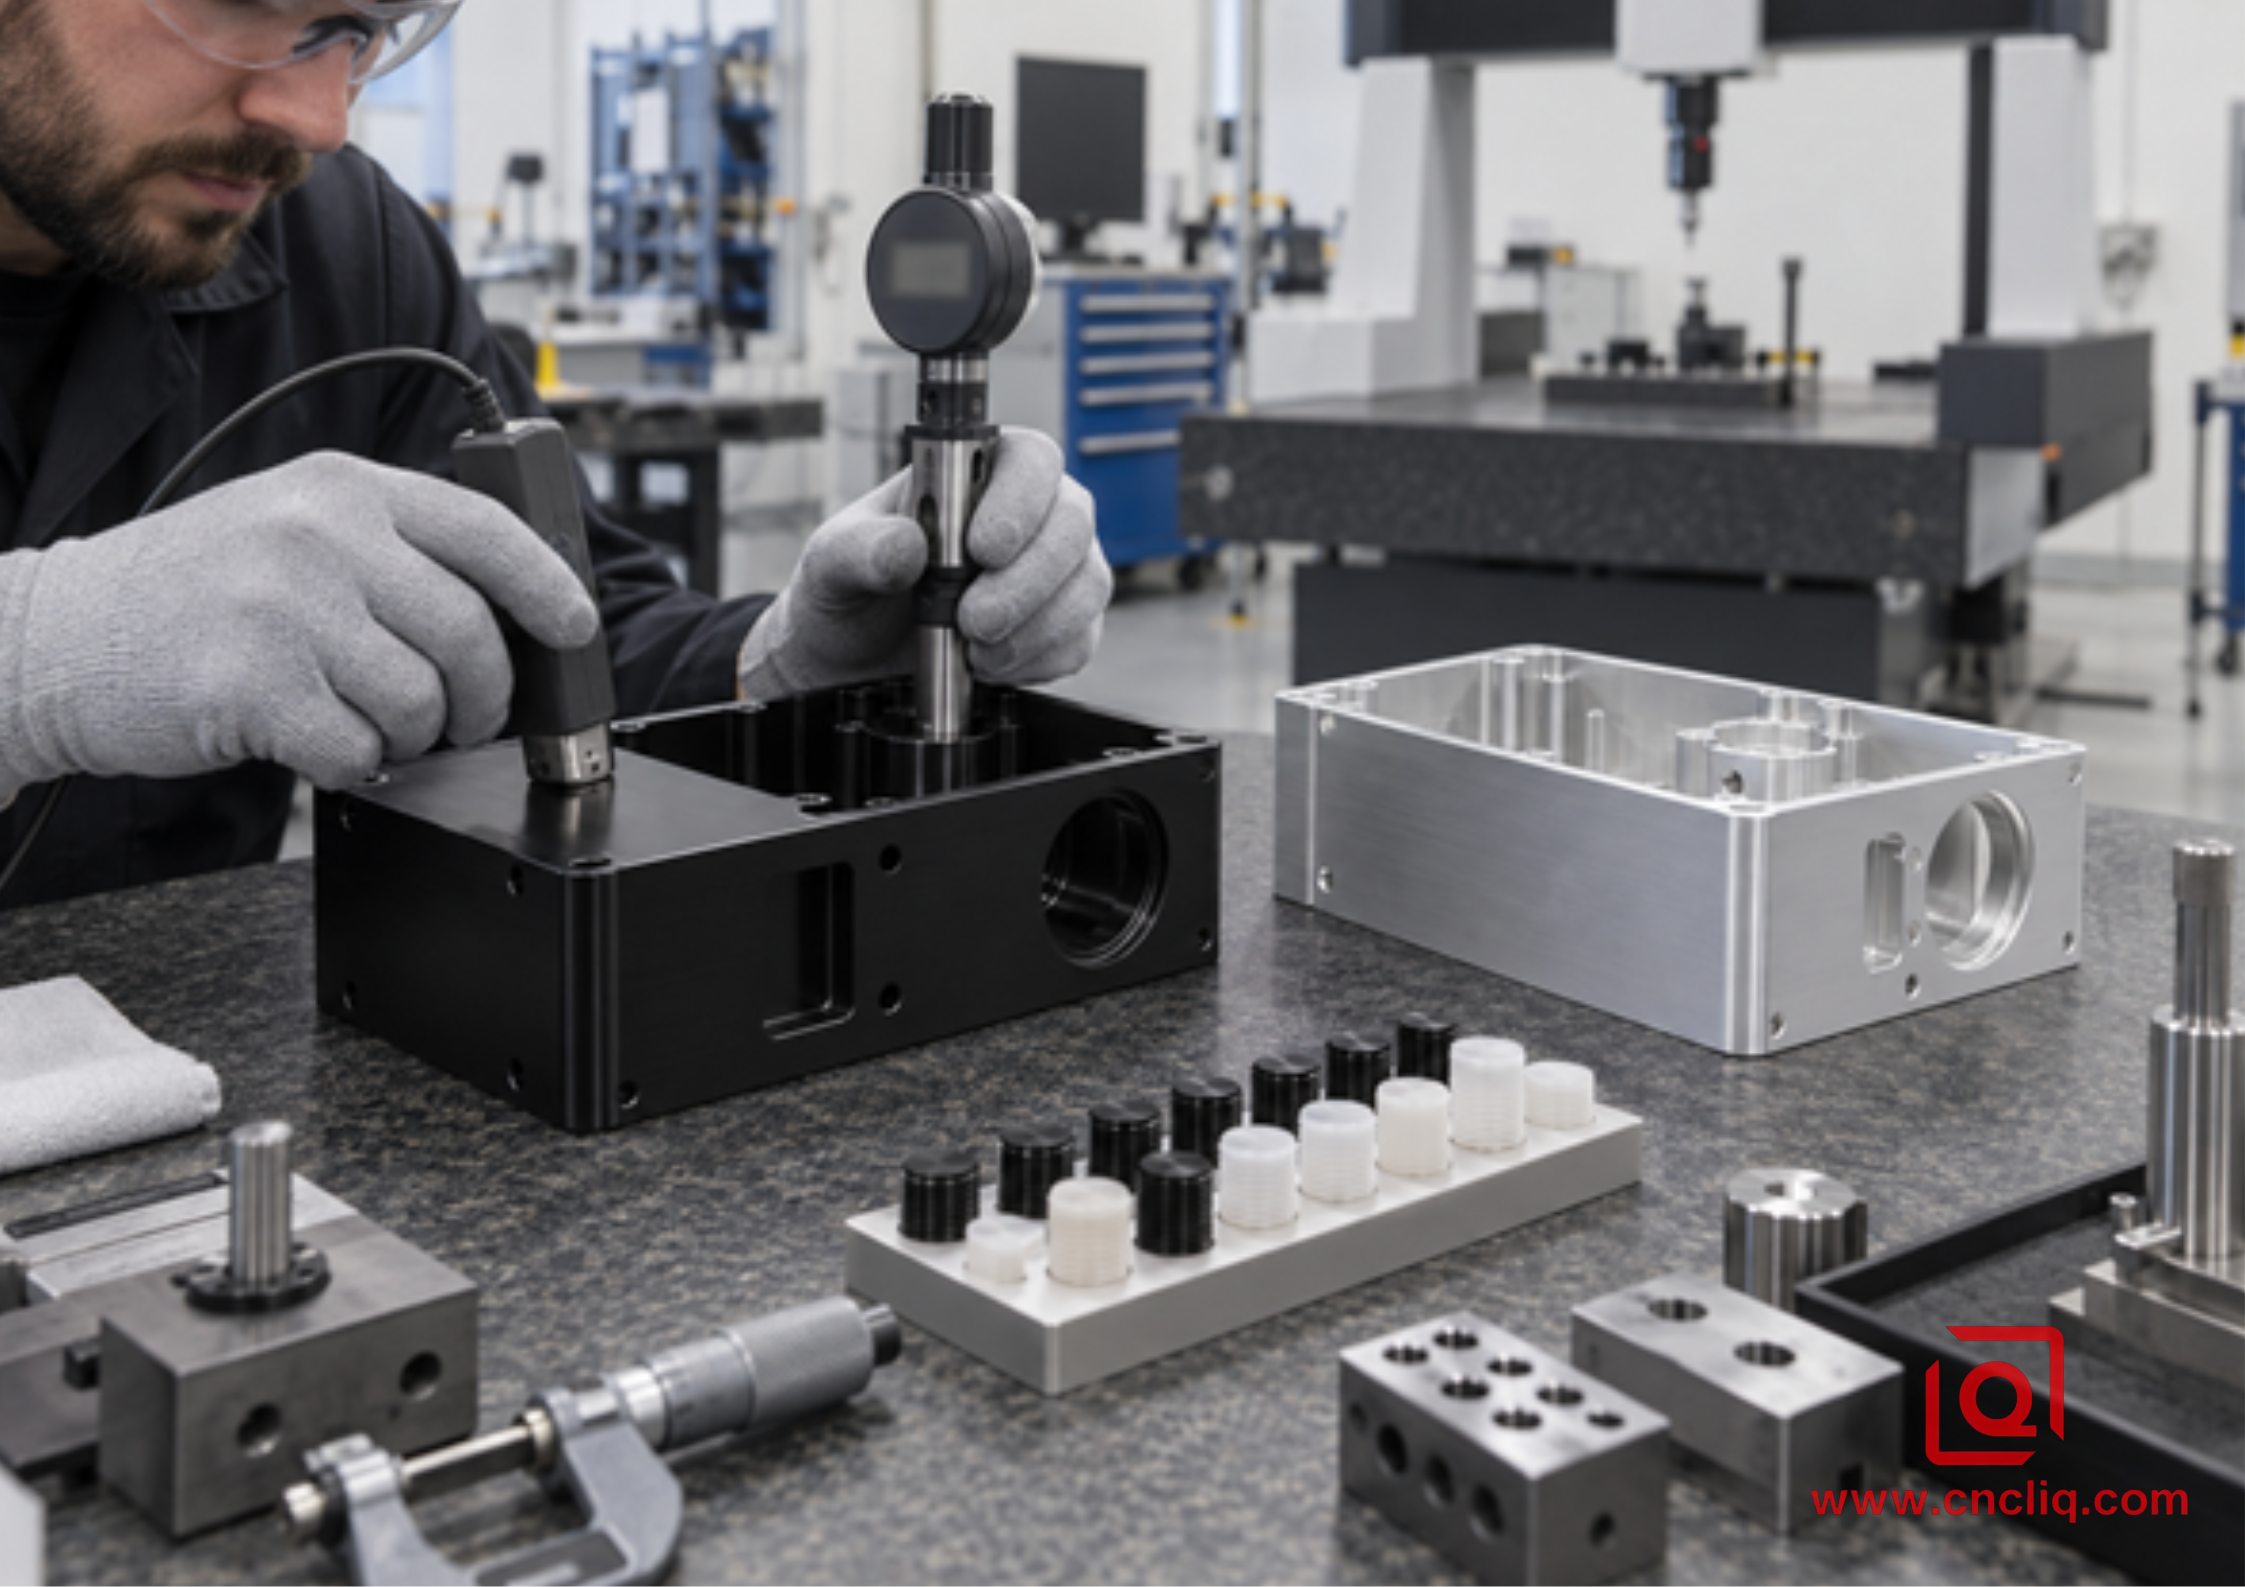
L'épaisseur, les alésages finis, le masquage et les limites d'apparence doivent être vérifiés ensemble ; une finition attrayante peut toujours échouer à l'assemblage.
|
Signal |
Contributeurs probables |
Réponse |
|
La partie transparente semble grise ou bronze |
Chimie des alliages, gravure, épaisseur, voie mixte |
Confirmer l'alliage et le lot ; approuver les échantillons ; prétraitement des serrures |
|
La teinte noire varie |
Lots mélangés, texture, épaisseur, teinture ou position de chargement incohérentes |
Exécutez des ensembles correspondants ensemble ; maintenir le contrôle du bain ; utiliser des échantillons limites |
|
Le noir vire au brun ou frotte |
Mauvaise teinture/scellement ou exposition incompatible |
Examiner la vérification des joints, les UV, les nettoyants et l'environnement |
|
Taches ou taches blanches |
Rinçage coincé, mauvais drainage, contamination |
Ajouter du drainage, améliorer le rinçage/séchage, protéger la manipulation |
|
Alésage ou filetage serré |
Construction de revêtement omise de la pile de tolérances |
Compenser, masquer, redessiner et inspecter une fois terminé |
|
Marque nue sur le visage cosmétique |
Aucun emplacement de rack approuvé |
Marquer les zones du rack et vérifier l'accès aux appareils |
Coût, délai de livraison et package RFQ
La teinture noire est rarement la seule différence de coût. La taille du lot, la difficulté des racks, les heures de masquage, le tri des couleurs, l'inspection et le risque de rejet comptent souvent davantage. Un petit boîtier avec 18 trous masqués peut coûter plus cher à finir qu'une plaque simple plus grande. Des limites de couleur strictes peuvent ajouter des échantillons, un traitement en un seul lot et un délai d'approbation. Le type III ajoute des travaux de contrôle de l’épaisseur et des dimensions.
Pour un devis fiable, fournissez le modèle et le dessin, l'alliage et la trempe, le type et la classe, l'épaisseur, la texture, l'échantillon de couleur, les faces cosmétiques, les zones de masque et de rack, les tolérances finales, les critères d'inspection et de corrosion, la quantité, la demande annuelle, les conditions de service, les détails d'accouplement et les attentes en matière d'emballage. Pour le contexte de l'itinéraire d'usinage avant la finition, Liqin's Guide d'usinage CNC 3 axes ou 5 axes explique pourquoi le contrôle des données et le nombre de configurations sont importants.
Liste de contrôle de décision en 9 points de l'acheteur
- Définir la mission : aspect, éblouissement, corrosion, usure, isolation ou identification.
- Sélectionnez Type II ou Type III avant de choisir la couleur.
- Sélectionnez Classe 1 non teint ou Classe 2 teint en noir.
- Alliage de verrouillage et trempe ; lots de contrôle pour les pièces cosmétiques assorties.
- Définir la texture : usinée, gravée, sablée, brossée ou polie.
- Encerclez les dimensions qui s'appliquent après avoir terminé, puis indiquez où le magasin peut compenser, masquer et fixer un support.
- Approuver les échantillons physiques maîtres et limites pour leur aspect critique.
- Transformez « l'apparence » en contrôles de libération mesurables pour l'épaisseur, l'étanchéité, l'ajustement, l'apparence, la propreté et la corrosion.
- Enfin, envoyez le dossier complet de la demande de prix. Un prix basé sur des détails de finition manquants n'est qu'une supposition avec un symbole monétaire.
Cliquez ici pour votre demande 👆
FAQ
1. L’anodisation noire est-elle plus résistante à la corrosion que l’anodisation transparente ?
Pas automatiquement. Mettez le même alliage dans le même type, épaisseur, joint et plan d'inspection, et les deux couleurs doivent être jugées sur la même base de corrosion. Le colorant noir change principalement d’apparence. Contrôlez la corrosion grâce à la spécification complète et au plan d’acceptation plutôt que de déduire les performances à partir de la couleur.
2. L'anodisation transparente reste-t-elle toujours argentée brillante ?
Non. Clair signifie non teint, pas incolore. L'alliage, la trempe, le grain, la gravure, l'épaisseur et le scellement peuvent faire passer le ton au gris satiné, au jaunâtre, au bronze ou à l'olive. Le revêtement dur naturel de type III est souvent plus foncé. Utilisez un échantillon assorti à l’alliage lorsque le ton final compte.
3. L’anodisation peut-elle masquer les marques d’usinage ou les rayures ?
Non. Il suit la surface existante et peut rendre les variations plus visibles. Définir le prétraitement avant anodisation. Il ne faut pas s'attendre à ce que le colorant noir cache les bosses, les marques de coupe profondes, les variations de soudure, le mélange manuel local ou le sablage aux billes incohérent.
4. Les trous filetés doivent-ils être masqués ?
Cela dépend de la taille du filetage, de l’épaisseur de la finition, de l’ajustement, du système de fixation et des besoins électriques. Les filetages internes fins et les ajustements serrés sont plus sensibles, en particulier avec le type III. Examinez chaque fil de discussion critique, affichez les exigences de masque sur l'impression et évaluez la fonctionnalité fournie une fois terminé.
5. Comment un acheteur peut-il contrôler les coûts et les délais sans affaiblir la qualité ?
Envoyez un appel d'offres complet à l'avance, séparez les faces fonctionnelles des faces cosmétiques, autorisez des points de rack pratiques, évitez les limites de couleur inutilement étroites et approuvez les échantillons avant la production en volume. Demander au fournisseur d'identifier les risques de masquage et de tolérance lors du DFM. Lorsque la confidentialité est importante, utilisez le NDA signé et la route de transfert de fichiers contrôlée convenue avec le fournisseur.
Cliquez ici pour votre demande 👆
Résumé
L'anodisation transparente et noire partage le même processus de formation d'oxyde de base ; le noir ajoute du colorant avant le scellement, tandis que le transparent reste non teint. Sélectionnez d'abord le type II ou le type III, puis la classe 1 ou la classe 2. Verrouillez l'alliage, la texture, l'épaisseur, les dimensions finales, le masquage, les zones de rack, les limites physiques de couleur et l'inspection. Un dessin complet et un appel d'offres transforment une demande subjective de couleur en une spécification de fabrication contrôlée qui protège l'ajustement, l'apparence et la livraison.
Coordonnées
Entreprise: Ningbo Liqin Industrie Co., Ltd.
Maintenance client quotidienne et support après-vente : service@shturl. zhuwanying@cncliq.com
Nouvelle demande, devis et discussion de commande : entreprise@shturl. zhouli@chinaliqin.com
Ligne d'assistance : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications des matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont uniquement à des fins d'information et de référence. Veuillez noter que les informations générales sur le blog ne remplacent pas les accords techniques signés. Étant donné que les pièces personnalisées varient en fonction des indices thermiques des matériaux, des étalonnages des machines et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies uniquement par vos dessins CAO approuvés, vos contrats signés et vos plans qualité formels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les mesures de performance, les flux de fabrication et les images affichées servent uniquement à démontrer nos capacités d'usinage personnalisé et ne représentent pas une norme universelle unique pour toutes les commandes.
Équipe de fabrication Liqin
S'appuyant sur 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques à haute tolérance pour les marchés mondiaux exigeants. Nous opérons à partir d'un pôle de production de 6 500 m² équipé de plus de 150 machines, fonctionnant en 4 axes et 5 axes. Usinage CNC , usinage fraisage-tournage, extrusion à froid et moulage sous pression sous un même toit. Cette configuration nous permet de gérer les projets de manière transparente, en prenant les pièces depuis les concepts CAO initiaux directement jusqu'aux expéditions finalisées.
Nous gérons le contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la discipline d’ingénierie dont elles ont besoin. Soutenus par les certifications ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle sur MMT au profilage optique en passant par les tests de dureté et de brouillard salin, nous validons vos spécifications critiques à l'avance. Vous recevez ainsi des composants prêts à l'emploi sans problèmes d'assemblage ni arrêts de ligne coûteux. En plus de la fabrication, vous pouvez compter sur nous pour des délais de réponse de deux heures sur les nouveaux appels d'offres, une assistance directe pour l'échantillonnage des prototypes et une expédition fluide à l'exportation vers l'Europe, l'Amérique du Nord, l'Asie et l'Océanie.
Faites bon accueil à vos demandes et échantillons. Visitez notre site Web ou contactez-nous directement pour un devis compétitif !
