Français



Description du produit
| chose | décrire |
|---|---|
| Conception/Dimensions | D'après les dessins ou échantillons du client |
| Matériel | Aluminium : 6061, 6063, 6082, 7075, 5052, A380, etc. Acier inoxydable : SS201, SS301, SS303, SS304 (SS304 de qualité alimentaire), SS316, SS316L, SUS430, SS416 Acier : acier à faible teneur en carbone, acier au carbone, 4140, 4340, Q235, Q345B, 20#, 45#, etc. Acier allié (15Cr, 20Cr, 42CrMo), etc. Laiton : HPb63, HPb62, HPb61, HPb59, H59, H68, H80, H90, etc. Cuivre, bronze, cuivre, etc. Titane : TC4 (TiAl6v4, Grade f5) Plastiques : ABS, PC, PE, POM, Delrin, Nylon, PP, PEI, Peek, etc. |
| processus | Usinage CNC, tournage, fraisage, estampage, découpe, etc. |
| Délai de livraison | Les échantillons sont généralement préparés sous 3 à 7 jours ouvrables, et la production en série sera effectuée en fonction de la quantité précise après approbation de l'échantillon. |
| Traitement de surface | Anodisation transparente, anodisation colorée, revêtement chimique, brossage, passivation, polissage, chromage, sablage, gravure laser, zingage, oxydation noire, nickelage, cémentation, traitement thermique, peinture |
| Équipement de test | Machine à mesurer tridimensionnelle (MMT), instrument de mesure 2D, projecteur, altimètre, micromètre, jauge de filetage, testeur de dureté, pied à coulisse, jauge à broches, testeur de brouillard salin, instrument de mesure de concentricité, spectromètre. |
| Système de gestion de la qualité | ISO 9001:2015 IATF 16949:2016 ISO 13485:2016 |
| application | Pièces automobiles, pièces de machines, pièces informatiques, pièces médicales, pièces d'appareils électroménagers, pièces électriques, pièces de produits électroniques, pièces électroniques, pièces de générateurs, pièces d'alternateurs, articles de papeterie, interrupteurs de puissance, micro-interrupteurs, matériel de construction, marchandises et équipements audiovisuels. |
| Format de fichier | Solidworks, Pro/Engineer, CAO, PDF, JPG, DXF, IGS |
| Emballer | Sac intérieur en plastique, carton extérieur standard, ou selon les exigences du client |
| Expédition | Fret maritime, fret aérien, transport express international (DHL, FedEx, TNT, UPS). |
| Servir | L'équipe professionnelle de commerce extérieur offre des services réactifs et dynamiques. Rapport de contrôle dimensionnel / Certificat de matière première / Rapport de traitement de surface / Plan technique Rapport RoHS / Rapport de test au brouillard salin / Rapport de test de dureté |
Présentation du produit et architecture d'ingénierie
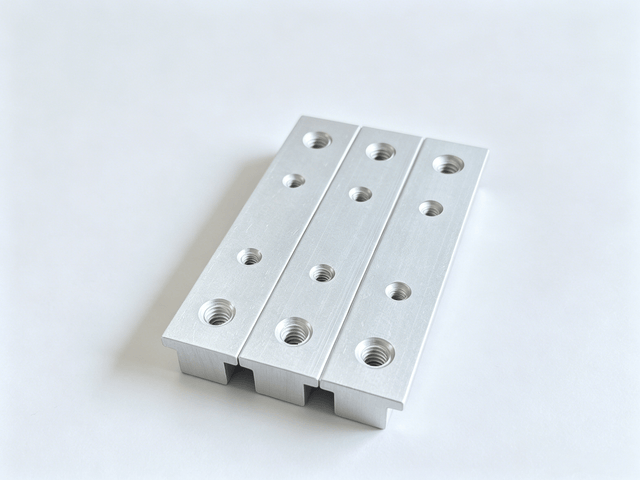
Conçu spécifiquement pour les systèmes exigeants de contrôle de mouvement, de positionnement optomécanique de haute précision et de métrologie automatisée, ce bloc coulissant d'alignement en aluminium de précision constitue un composant d'interface ultra-fiable. Doté d'un profil à rail étagé asymétrique et d'une finition anodisée argent raffinée, il assure la liaison entre les blocs de paliers linéaires, les capteurs de mesure spécialisés et les châssis de machines modulaires. Grâce à l'intégration de filetages unifiés à double standard au sein d'une plateforme monolithique unique, il offre une prévisibilité dimensionnelle exceptionnelle, une rigidité structurelle élevée et une compatibilité modulaire aisée avec les plateformes d'automatisation mondiales.
Spécifications des matériaux et avantages métallurgiques
Ce composant est usiné avec précision à partir d'un alliage d'aluminium 6061-T6 de qualité aéronautique, un matériau structurel en aluminium-magnésium-silicium réputé pour son équilibre optimal entre stabilité physique et résistance mécanique :
-
Rapport résistance/poids élevé : Avec un poids net de seulement 291 grammes, ce bloc structurel minimise la masse parasite des étages mobiles, permettant aux portiques à grande vitesse et aux robots de prélèvement et de placement d'atteindre des taux d'accélération plus élevés sans induire de vibrations inertielles excessives.
-
Stabilité structurelle exceptionnelle : grâce à un traitement thermique de mise en solution rigoureux et à un vieillissement artificiel (état T6), les micro-contraintes internes au sein du profilé forgé sont pratiquement éliminées. Le composant présente une résistance remarquable à la relaxation des contraintes, au fluage dimensionnel et à la déformation thermique lors de cycles de serrage prolongés.
-
Résistance à la corrosion et performances d'amortissement : La chimie métallurgique inhérente offre une protection atmosphérique naturelle et amortit les réverbérations mécaniques à haute fréquence générées par les servomoteurs linéaires dynamiques.
Fabrication avancée et précision des procédés
Chaque phase de production est régie par des procédures opérationnelles standard strictes afin de traduire des modèles CAO de haute précision en matériel industriel fiable :
-
Sciage de précision des profilés : Les profilés extrudés bruts sont découpés à l’aide de lames de scie circulaires en carbure dynamiques, refroidies en continu. Le procédé de coupe garantit la perpendicularité de la face par rapport au profilé extrudé à 0,4 mm près, tout en assurant une rugosité de surface Ra 3,2 sans bavures, marques d’arrachement ni irrégularités.
-
Perçage CNC multi-axes et chanfreinage étagé :
-
Le repérage est effectué avec des forets de centrage spécialisés à 90° afin de garantir une déviation nulle de la pointe de perçage et un positionnement précis de l'origine du trou.
-
Les forets à plusieurs cannelures à pas étagé sur mesure permettent de réaliser en une seule opération le diamètre intérieur et les chanfreins extérieurs (C0,7 et C1). Les entraxes critiques (28,5 mm et 63,5 mm) sont rigoureusement maintenus afin de garantir une interchangeabilité totale entre les lots de production.
-
-
Filetage sans copeaux par formage à froid (taraudage par laminage) :
-
Au lieu du taraudage conventionnel qui coupe les lignes de grain du métal, les filetages sont produits à l'aide de tarauds à profilage par rouleaux revêtus de haute précision (classe de tolérance RH5) provenant de fournisseurs d'outillage haut de gamme.
-
La technique de formage à froid réorganise en continu les lignes de grains métalliques internes le long des crêtes et des racines des filets. Cet écrouissage à froid augmente la résistance au cisaillement et à l'arrachement des filets de plus de 30 %, éliminant totalement les copeaux et l'écaillage à l'intérieur des trous borgnes et traversants.
-
-
Anodisation chimique protectrice : Après dégraissage alcalin et neutralisation par micro-gravure, les pièces subissent un procédé standardisé d’anodisation à l’argent. Le film d’oxyde microporeux ainsi formé est parfaitement étanche, assurant une conductivité électrique de surface supérieure, une résistance à l’usure par particules abrasives et un aspect satiné élégant.
Matrice complète d'inspection de la qualité
L'assurance qualité est intégrée directement à la fabrication plutôt que d'être traitée comme un filtre post-production :
-
Contrôle statistique en cours de production : des inspections sont effectuées toutes les 2 heures, avec au moins 3 pièces usinées par broche en fonctionnement. Les dimensions proches des seuils limites sont immédiatement signalées pour une compensation d’outillage prédictive.
-
Vérification géométrique multi-données : La vérification au pied à coulisse et au micromètre est effectuée sur toutes les données d'épaulement étagées (y compris les épaisseurs d'épaulement critiques telles que 25,07 mm, 6,62 mm, 3,58 mm et 2,62 mm) pour garantir que le jeu de glissement à l'intérieur des fentes correspondantes reste fluide et sans blocage.
-
Contrôle d'intégrité du filetage : Les filetages internes 8-32 UNC et 1/4-20 UNC sont soumis à un double contrôle par calibre (limites de filetage de classe 2B). Le diamètre primitif, la profondeur d'engagement et l'amorce du filetage sont systématiquement vérifiés afin de garantir un serrage parfait des boulons sur les chaînes de montage du monde entier.
Scénarios d'application variés
-
Adaptateurs de chariot à mouvement linéaire : Sert de support de montage intermédiaire rigide fixé aux chariots de guidage linéaire, convertissant le mouvement du rail en une actionnement mécanique solide pour les têtes de numérisation et les robots cartésiens multi-axes.
-
Supports pour vision industrielle et capteurs optiques : Le filetage 1/4-20 UNC intégré est directement conforme à la norme mécanique universelle pour l'instrumentation scientifique, les caméras industrielles, les objectifs télécentriques et les têtes de mesure de déplacement laser.
-
Dispositifs de métrologie et de semi-conducteurs pour salles blanches : grâce à des filetages formés à froid sans copeaux et à des surfaces anodisées résistantes à la corrosion, le bloc ne libère aucune contamination particulaire, ce qui le rend idéal pour les dispositifs d’assistance au vide, les supports de manipulation de cassettes de plaquettes et les portiques d’inspection à écran plat.
-
Outillage modulaire structurel : Sert de bloc de serrage d'alignement robuste dans les gabarits d'assemblage automatisés, les dispositifs modulaires et les sous-ensembles de composants pneumatiques.
Proposition de valeur fondamentale et avantages concurrentiels
-
Intégration clé en main aux normes internationales : En associant des points de fixation compacts 8-32 UNC à des points d'ancrage robustes 1/4-20 UNC, les ingénieurs en équipement éliminent le poids, les coûts et les tolérances d'empilement des plaques d'adaptation redondantes.
-
Élimination du grippage et de l'endommagement du filetage : Les filetages internes en aluminium forgé et écroui à froid résistent à des cycles de couple importants sans arrachement du filetage, assurant une durée de vie fiable même en cas de fortes vibrations d'atelier.
-
Mise en service accélérée des machines : La répétabilité géométrique rigide des repères de montage réduit les heures de calage mécanique, de nivellement et de recalibrage optique lors de l’intégration des machines, ce qui permet de réaliser des économies directes et de raccourcir les délais de livraison commerciale.
FAQ
Q1 : Pourquoi les filetages internes sont-ils formés par taraudage à rouleaux sans copeaux au lieu du taraudage par coupe conventionnel, et comment cela améliore-t-il les performances d'assemblage ?
Répondre:
Le taraudage par coupe classique altère intrinsèquement la structure granulaire naturelle de l'aluminium forgé, créant des concentrations de contraintes microscopiques et laissant des copeaux ou des bavures résiduelles à la base du filetage. Sous l'effet des vibrations continues de la machine ou d'interventions répétées sur site, les filetages coupés sont beaucoup plus susceptibles de s'endommager, de se gripper et de se parer de particules métalliques susceptibles de contaminer des éléments mécaniques sensibles.
Ce bloc coulissant utilise des tarauds de profilage à froid revêtus de haute qualité (classe de tolérance RH5) pour former les filetages internes par déformation plastique contrôlée. Ce procédé de formage à froid sans copeaux préserve l'intégrité du grain du bois, épousant parfaitement la géométrie du filetage, tout en induisant des contraintes résiduelles de compression bénéfiques sur les flancs. Il en résulte une amélioration de plus de 30 % de la résistance au cisaillement et de la durée de vie en fatigue du filetage interne, éliminant ainsi tout risque de copeaux et garantissant un maintien fiable du couple élevé, même après de nombreux cycles d'assemblage.
Q2 : Quel est le but fonctionnel du profil d'épaulement étagé et de la combinaison de filetages doubles 8-32 UNC et 1/4-20 UNC ?
Répondre:
Le profil d'épaulement étagé sert de référence d'alignement et de repère mécanique intégré. Il s'insère avec précision dans les rainures en T structurelles ou les logements correspondants du chariot linéaire, assurant un maintien transversal optimal et éliminant toute déviation rotationnelle lors du serrage des boulons. Ceci préserve la rectitude et l'alignement orthogonal des unités linéaires multiaxes en fonctionnement dynamique.
L'intégration délibérée de deux modèles de threads unifiés distincts assure une compatibilité matérielle complète :
-
Filetages 8-32 UNC : servent de points de montage dédiés pour les sous-composants auxiliaires, tels que les capteurs de proximité, les interrupteurs optiques, les têtes de lecture d'encodeur linéaire, les interrupteurs de fin de course et les dispositifs de gestion des câbles.
-
Filetage 1/4-20 UNC : Conforme à la norme universelle d'optique et de vision industrielle, permettant un montage direct et extrêmement solide de caméras d'inspection industrielles, d'objectifs télécentriques, de capteurs de triangulation laser ou de supports de charge utile structurelle.
La combinaison des deux dimensions de montage sur un seul bloc monolithique élimine le besoin de plaques d'adaptation auxiliaires, minimisant ainsi les tolérances d'empilement et économisant un espace précieux dans les machines d'automatisation.
Q3 : La finition de surface anodisée argent répond-elle aux exigences rigoureuses des salles blanches ou des environnements industriels corrosifs ?
Répondre:
Oui, sans hésitation. Après usinage multiaxes, chaque bloc subit un dégraissage complet, une neutralisation par micro-gravure et une anodisation argent rigoureusement contrôlée avec scellement à l'eau déminéralisée chaude. On obtient ainsi une barrière monolithique en oxyde d'aluminium électriquement non conductrice.
-
Protection contre l'usure et les produits chimiques : Le film passif dense de type céramique isole de manière fiable le substrat en aluminium 6061-T6 des fluides de refroidissement industriels, des huiles lubrifiantes et de l'humidité atmosphérique, empêchant ainsi la formation de piqûres de surface, l'oxydation et la décoloration.
-
Absence totale de particules : L'anodisation étant une conversion électrochimique intégrale du métal de base, et non une peinture pulvérisée ou un revêtement plaqué, la surface ne s'écaille pas, ne se fissure pas et ne génère pas de microparticules sous l'effet du frottement normal. Ceci garantit le respect total des seuils stricts de contamination particulaire exigés par les environnements de salles blanches des industries des semi-conducteurs, des cellules solaires et biomédicales.
-
Esthétique mate antireflet : La finition satinée uniforme diffuse les rayons lumineux directs, éliminant efficacement les reflets spéculaires et les points chauds qui pourraient compromettre la précision des systèmes d'éclairage de vision industrielle et des jauges de déplacement laser.
TÉL. : +86 187 5714 8656
Courriel : zhouli@chinaliqin.com
WhatsApp : +86 187 5714 8656
Site web : https://www.cncliq.com/