 Français



Description du produit
| chose | décrire |
|---|---|
| Conception/Dimensions | D'après les dessins ou échantillons du client |
| Matériel | Aluminium : 6061, 6063, 6082, 7075, 5052, A380, etc. Acier inoxydable : SS201, SS301, SS303, SS304 (SS304 de qualité alimentaire), SS316, SS316L, SUS430, SS416 Acier : acier à faible teneur en carbone, acier au carbone, 4140, 4340, Q235, Q345B, 20#, 45#, etc. Acier allié (15Cr, 20Cr, 42CrMo), etc. Laiton : HPb63, HPb62, HPb61, HPb59, H59, H68, H80, H90, etc. Cuivre, bronze, cuivre, etc. Titane : TC4 (TiAl6v4, Grade f5) Plastiques : ABS, PC, PE, POM, Delrin, Nylon, PP, PEI, Peek, etc. |
| processus | Usinage CNC, tournage, fraisage, estampage, découpe, etc. |
| Délai de livraison | Les échantillons sont généralement préparés sous 3 à 7 jours ouvrables, et la production en série sera effectuée en fonction de la quantité précise après approbation de l'échantillon. |
| Traitement de surface | Anodisation transparente, anodisation colorée, revêtement chimique, brossage, passivation, polissage, chromage, sablage, gravure laser, zingage, oxydation noire, nickelage, cémentation, traitement thermique, peinture |
| Équipement de test | Machine à mesurer tridimensionnelle (MMT), instrument de mesure 2D, projecteur, altimètre, micromètre, jauge de filetage, testeur de dureté, pied à coulisse, jauge à broches, testeur de brouillard salin, instrument de mesure de concentricité, spectromètre. |
| Système de gestion de la qualité | ISO 9001:2015 IATF 16949:2016 ISO 13485:2016 |
| application | Pièces automobiles, pièces de machines, pièces informatiques, pièces médicales, pièces d'appareils électroménagers, pièces électriques, pièces de produits électroniques, pièces électroniques, pièces de générateurs, pièces d'alternateurs, articles de papeterie, interrupteurs de puissance, micro-interrupteurs, matériel de construction, marchandises et équipements audiovisuels. |
| Format de fichier | Solidworks, Pro/Engineer, CAO, PDF, JPG, DXF, IGS |
| Emballer | Sac intérieur en plastique, carton extérieur standard, ou selon les exigences du client |
| Expédition | Fret maritime, fret aérien, transport express international (DHL, FedEx, TNT, UPS). |
| Servir | L'équipe professionnelle de commerce extérieur offre des services réactifs et dynamiques. Rapport de contrôle dimensionnel / Certificat de matière première / Rapport de traitement de surface / Plan technique Rapport RoHS / Rapport de test au brouillard salin / Rapport de test de dureté |
Présentation complète du produit
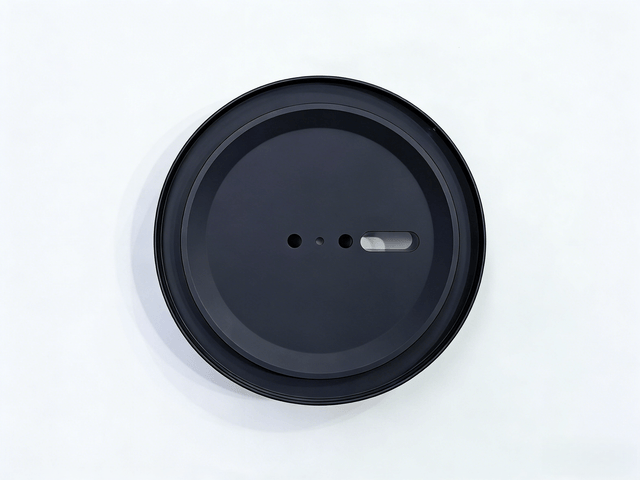
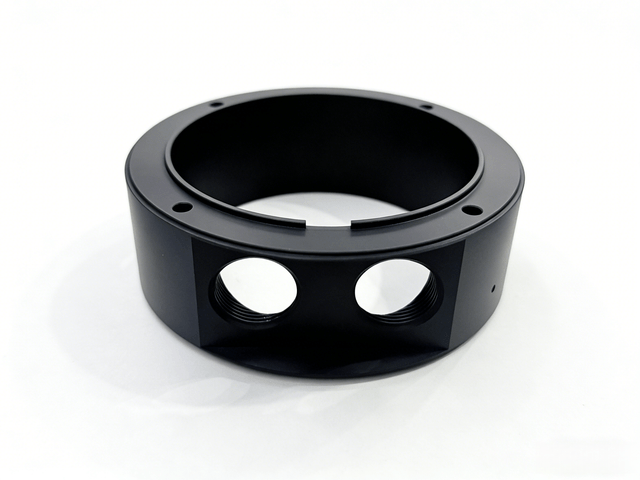
Conçu spécifiquement pour résister aux conditions d'exploitation marines et offshore les plus exigeantes au monde, ce couvercle supérieur usiné avec précision constitue la barrière de protection principale des systèmes de signalisation maritime, d'éclairage de pont et d'éclairage de navigation antidéflagrant. En milieu océanique, les équipements fonctionnels sont soumis à une combinaison impitoyable d'aérosols chlorés corrosifs, de courants marins torrentiels, de rayonnement ultraviolet solaire intense et de chocs mécaniques dus aux vibrations de la coque et à la forte houle.
Fabriqué par usinage soustractif multiaxes à commande numérique par ordinateur à partir de barres d'acier forgé de haute qualité, ce couvercle de boîtier constitue une barrière physique étanche. Alliant rigidité structurelle et architecture d'étanchéité concentrique complexe, il offre aux équipementiers industriels une solution de fermeture clé en main conçue pour une fiabilité sans faille, une étanchéité absolue et une durée de vie opérationnelle prolongée, aussi bien en zones non dangereuses qu'en milieu marin classé ATEX/IECEx.
Génie des matériaux et métallurgie structurale
-
Spécifications du substrat : Fabriqué en alliage d’aluminium corroyé de qualité structurale EN AW 6082-T6 . Dans le domaine des composants industriels maritimes, l’alliage EN AW 6082 représente le compromis technique optimal entre limite d’élasticité, réduction de poids et résistance naturelle à l’oxydation.
-
Dynamique de la corrosion : L’alliage sous-jacent présente une composition équilibrée de silicium, de magnésium et de manganèse. À l’état T6, le matériau offre une résistance exceptionnelle à la corrosion intergranulaire et à la fissuration par corrosion sous contrainte, un mode de défaillance fréquent des pièces moulées en aluminium de qualité inférieure soumises à une immersion prolongée et à l’exposition atmosphérique des couches limites marines.
-
Performances thermiques et homogénéité : Dépourvu de porosité interne, d’inclusions d’hydrogène et de micro-retraits, contrairement aux pièces moulées sous pression, le matériau forgé garantit une conductivité thermique homogène dans toute la pièce. Ceci favorise la dissipation passive de la chaleur des modules d’éclairage à semi-conducteurs haute luminosité, tout en préservant la stabilité dimensionnelle lors de cycles thermiques allant des températures glaciales de la navigation arctique aux conditions de fort ensoleillement tropical.
Cadre rigoureux de métrologie et d'assurance qualité
-
Cotation et tolérancement géométriques : Fabriqués en stricte conformité avec les classifications de tolérance générales de la norme ISO 2768-m , chaque diamètre, épaulement de registre, lamage et pas de trou respecte des tolérances micrométriques afin de garantir un assemblage interchangeable sans frottement sur les lignes de production des clients.
-
Programme d'inspection de la qualité en cours de production :
-
Inspection du premier article (FAI) : Avant la mise en production en volume, chaque configuration subit une inspection exhaustive par machine de mesure de coordonnées, vérifiant l'alignement concentrique, les profondeurs de filetage, la planéité et le faux-rond concentrique sur toutes les caractéristiques d'étape.
-
Surveillance périodique des patrouilles : La production est soumise à un protocole qualité rigoureux en atelier, avec des contrôles qualité obligatoires effectués toutes les 2,5 heures . Chaque audit porte sur au moins une unité par centre d’usinage, et sur au moins trois unités pour les opérations critiques, afin de détecter l’usure des outils avant que des dérives dimensionnelles ne se manifestent.
-
Validation de l'intégrité du filetage : Les trous de montage axiaux et les ports de vis de réglage radiaux (conçus pour les fixations métriques standard M3 et M4) sont entièrement contrôlés à l'aide de calibres de filetage Go/No-Go certifiés, confirmant la classe d'engagement précise du filetage, la précision du diamètre primitif et l'intégrité des flancs.
-
Flux de travail de fabrication de précision et de finition de surface
-
Usinage CNC soustractif avancé :
-
Fabriquées sur des centres d'usinage à grande vitesse utilisant des passes d'ébauche progressives et de finition équilibrées, ces pièces évitent la relaxation des contraintes résiduelles qui provoquent souvent une déformation des pièces circulaires à bords minces.
-
Des fraises à plusieurs dents spécifiques à l'aluminium permettent d'établir rapidement le profil de base, suivies de forets de pointage en carbure spécialisés et de forets étagés de précision. Ces derniers forment des ouvertures de visualisation concentriques, des passages de câbles et des alésages de dégagement étagés dans un seul plan de référence de serrage, éliminant ainsi les erreurs d'empilement radial.
-
Les filetages intérieurs sont formés à l'aide de tarauds à rouleaux de formage à froid de précision, sans copeaux, au lieu des tarauds à coupe traditionnels. Ce procédé de formage à froid durcit la structure du grain du filetage intérieur, assurant une densité supérieure des flancs de filetage, l'absence de copeaux dans les trous borgnes et une résistance exceptionnelle au dérapage cyclique sous couple élevé.
-
-
Anodisation noire mate industrielle :
-
Avant la conversion électrochimique, les pièces subissent un traitement de finition par micro-projection afin d'éliminer les marques d'outils microscopiques et de produire une topographie de surface uniforme et mate.
-
Les composants reçoivent un traitement d'anodisation architecturale noire mate industrielle. Ce procédé électrochimique transforme la surface extérieure en une coque céramique d'oxyde d'aluminium étroitement intégrée à l'alliage sous-jacent.
-
Le scellement hydrothermal ferme la structure poreuse tubulaire microscopique, ce qui confère une dureté de surface exceptionnelle, une faible réflectivité optique et la capacité de résister à plus de 1000 heures de tests continus au brouillard salin neutre sans piqûres, écaillage ni farinage.
-
Scénarios d'application variés
-
Tours de signalisation et de navigation maritime commerciale : Assemblées comme enveloppe supérieure de protection principale des feux de tête de mât, des lanternes de poupe et des feux de navigation sectoriels installés sur les porte-conteneurs, les chimiquiers et les remorqueurs offshore.
-
Plateformes pétrolières et gazières offshore (enceintes antidéflagrantes) : Intégrés dans des luminaires spécialisés, des boîtes de jonction pour zones dangereuses et des balises de pont montées sur des plateformes fixes, des semi-submersibles et des modules de traitement FPSO fonctionnant dans des zones classifiées.
-
Grues portuaires et éoliennes marines : Installées sur les dispositifs d'avertissement d'obstruction aérienne des nacelles, l'éclairage des portiques de quai et les projecteurs de sécurité périmétriques des sous-stations offshore où l'humidité saline reste constamment supérieure à 90 %.
Principaux avantages du produit
-
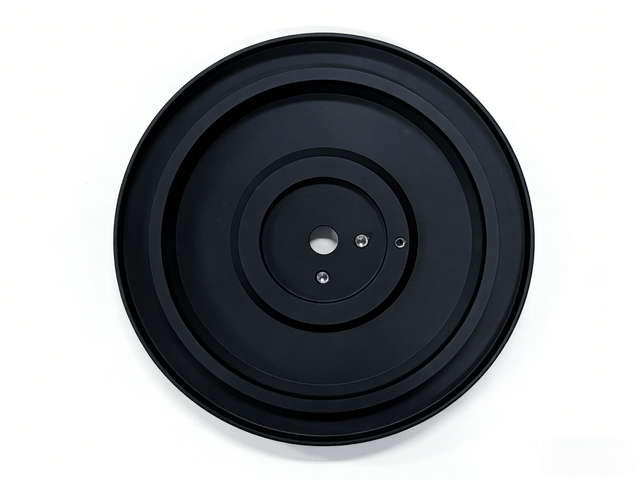
Géométrie d'étanchéité étagée : La face inférieure présente des gradins concentriques usinés avec précision et des zones de compression de joint dédiées. Une fois boulonnée dans les boîtiers correspondants, cette conception assure une compression axiale uniforme le long des joints toriques élastomères, garantissant ainsi des indices de protection IP66, IP67 et IP68 .
-
Planéité exceptionnelle de la face : La géométrie de coupe contrôlée garantit un épaulement d'assise plat, assurant que le lavage à haute pression, la pluie battante et le lavage du pont à l'eau verte ne peuvent pas franchir le périmètre de l'interface.
-
Interface de rétention résistante aux vibrations : Doté de ports de vis de réglage radiaux M3 et de positions filetées axiales M4, le couvercle reste immuablement fixé à son corps hôte sous-jacent malgré une résonance harmonique structurelle continue causée par les moteurs de propulsion marine à bord du navire ou les coups de vagues.
-
Intégrité structurelle monolithique : Contrairement aux bouchons moulés sous pression qui peuvent développer des microfissures ou des fuites d'humidité sous une pression hydrostatique importante, le corps solide entièrement usiné CNC offre une résistance élevée à l'éclatement et aux chocs, supportant sans effort les impacts physiques des équipements en chute libre ou des débris de la plateforme.
Valeur client mesurable
-
Élimination des défaillances catastrophiques dues aux infiltrations d'eau : En combinant une densité d'alliage imperméable avec une géométrie d'étanchéité micro-précise, le couvercle supérieur élimine les infiltrations d'eau, qui restent la principale cause de la formation de buée optique, de la surchauffe des pilotes et des courts-circuits électriques dans les équipements d'éclairage offshore.
-
Réduction significative des coûts de maintenance tout au long du cycle de vie : le déploiement d’équipes de maintenance sur les éoliennes offshore ou les mâts de navires de haute mer engendre des coûts importants et une complexité logistique considérable. Ce composant de couvercle supérieur prolonge la durée de vie opérationnelle, permettant ainsi aux exploitants d’éviter les remplacements de pièces prématurés et les interventions imprévues en mer.
-
Esthétique architecturale et réputation de marque supérieures : Au-delà de la résistance industrielle, la finition noire profonde et non réfléchissante et les bords chanfreinés offrent une esthétique tactile et visuelle haut de gamme qui renforce la perception d’excellence structurelle de l’utilisateur final, permettant aux fabricants de luminaires de capter une plus grande valeur ajoutée lors d’appels d’offres internationaux exigeants.
FAQ
Q1 : Quels avantages structurels l'acier EN AW 6082-T6 offre-t-il par rapport à l'aluminium moulé sous pression conventionnel pour ce couvercle supérieur ?
A1 : Contrairement aux pièces moulées sous pression en aluminium standard, sujettes à la microporosité, aux défauts de moulage et aux retassures (qui constituent des voies d’infiltration d’humidité par capillarité en milieu marin), l’alliage massif EN AW 6082-T6 forgé offre une densité structurelle continue et une structure métallurgique homogène après usinage CNC. Cet alliage de qualité marine supérieure présente une limite d’élasticité exceptionnelle, une conductivité thermique supérieure pour dissiper la chaleur des luminaires et une grande résistance à la fissuration par corrosion sous contrainte et à la corrosion intergranulaire. Il garantit ainsi la robustesse du boîtier face aux vibrations constantes du moteur, aux chocs thermiques et aux impacts répétés sur le pont, sans microfissuration ni fatigue structurelle.
Q2 : Comment la conception mécanique du couvercle assure-t-elle une étanchéité IP67/IP68 impénétrable ?
A2 : Une étanchéité fiable est assurée par un usinage CNC de haute précision, créant des épaulements circulaires auto-centrants à plusieurs niveaux et des logements dédiés pour les joints toriques. Grâce à un contrôle rigoureux de la planéité et du faux-rond sur l’ensemble des profils, le couvercle exerce une compression équilibrée et sans déformation sur les joints élastomères lorsqu’il est serré par les vis axiales M4 taraudées avec précision et les vis de blocage radiales M3. Ce profil de compression optimisé élimine les fuites d’étanchéité localisées et les micro-canaux d’air, empêchant ainsi la formation de buée sur les lentilles optiques, les courts-circuits du circuit de commande et les infiltrations de vapeurs salées lors de fortes tempêtes océaniques ou de lavages à l’eau de mer sous haute pression.
Q3 : Le traitement de surface anodisé noir mat peut-il résister à une exposition prolongée aux UV et aux embruns salés en mer ?
A3 : Oui ; avant la conversion électrochimique, chaque couvercle supérieur subit un grenaillage de précision pour éliminer les stries d’usinage et créer une topographie mate et isotrope. Ce processus est suivi d’un cycle d’anodisation noire architecturale de qualité industrielle qui transforme la couche externe en une barrière céramique d’oxyde d’aluminium intégrée et extrêmement dure. Un scellement hydrothermal ultérieur obture chaque pore microscopique pour empêcher la pénétration des chlorures présents dans l’air. La finition résiste ainsi à plus de 1 000 heures d’exposition continue au brouillard salin neutre sans cloquage, écaillage ni farinage, tout en résistant à la dégradation par les UV solaires et en offrant une finition antireflet essentielle à la sécurité maritime.
TÉL. : +86 187 5714 8656
Courriel : zhouli@chinaliqin.com
WhatsApp : +86 187 5714 8656
Site web : https://www.cncliq.com/