 Русский




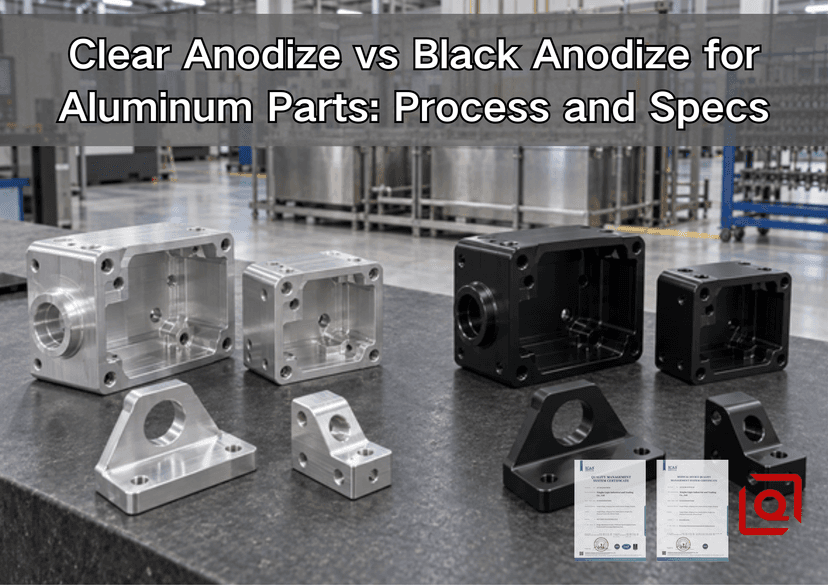
Вы все еще выбираете между прозрачным анодированием и черным анодированием для прецизионной алюминиевой детали и беспокоитесь, что простой выбор цвета может стать проблемой допуска, соответствия цвета или сборки? В этом руководстве объясняется, какие изменения произошли в резервуаре, что указано на чертеже и что покупатель должен утвердить перед производством. Это исходит из точки зрения цеха, где такое примечание, как «анодирование в черный цвет», не является полной спецификацией. Это только начало разговора.
Для большинства алюминиевых компонентов с ЧПУ быстрый ответ прост. При прозрачном и черном анодировании типа II используется одна и та же стадия образования основного оксида серной кислоты. Прозрачный анод запечатан без использования красителя и обычно сохраняет металлический вид от серебристого до серого. Черное анодирование добавляет красящую ванну перед герметизацией, создавая темную поверхность с более низким коэффициентом отражения. Их базовая защита может быть сопоставимой, если требования к сплаву, толщине оксида, уплотнению и приемке одинаковы. Выбирайте по функциям, внешнему виду, окружающей среде, размерному риску и проверке, а не только по цвету.
Практическое правило: Выбирайте прозрачный, чтобы получить внешний вид натурального металла и отсутствие цветового воздействия, связанного с красителем. Выбирайте черный, когда важны защита от бликов, визуальная идентичность, оптический контроль рассеянного света или равномерный темный внешний вид. Выбирайте твердое покрытие типа III, а не просто «черное», когда истирание и износ являются основными инженерными факторами.
Что на самом деле означают прозрачное и черное анодирование
Анодирование не оставляет слоя краски на металле. Вместо этого деталь служит анодом, в то время как ток вызывает контролируемую реакцию, которая превращает ее поверхность в пористый оксид алюминия. Часть этого оксида занимает уже находившийся там металл; остальное возвышается над старой поверхностью. Эта деталь имеет значение при каждом близком сближении.
Согласно терминологии MIL-PRF-8625, класс 1 — неокрашенный, а класс 2 — окрашенный. В этом контексте слово «прозрачный» просто означает, что краситель не использовался. Ничего не сказано о гарантированном серебристом оттенке. Точно так же «черным» называют краситель. Покупателю по-прежнему необходимо указать тип, толщину пленки, блеск, герметичность и эксплуатационные характеристики. НАСА/АО Спецификация процесса PRC-5006 Ред. D аналогично идентифицирует класс 1 как неокрашенный, а класс 2 как окрашенный, требует цвета класса 2 в примечаниях к чертежу и подчеркивает подготовку поверхности и запланированные места контакта со стойкой.
|
Точка принятия решения |
Прозрачное анодирование |
Черный анодированный |
|
Типичная выноска типа II |
MIL-PRF-8625, тип II, класс 1 |
MIL-PRF-8625, Тип II, Класс 2, черный |
|
Шаг окрашивания |
Нет красителя; уплотнение после промывки |
Черный краситель проникает в открытые поры, прежде чем закрыть их. |
|
Появление |
Серебристый, сатиновый серый или естественный тон в зависимости от сплава |
Черный цвет от сатинового до полуглянцевого, контролируемый предварительной обработкой и пробой. |
|
Основная причина покупки |
Естественный вид, защита, легкая видимость повреждений |
Низкая отражательная способность, идентичность продукта, темная косметическая отделка |
|
Типичный ассортимент магазина типа II |
Часто 5–25 мкм; на чертеже должно быть указано требуемое значение или диапазон |
Часто 8–25 мкм; краситель и герметизация должны контролироваться |
|
Электрическое поведение |
Оксид является изоляционным |
Оксид остается изолирующим; краситель не восстанавливает проводимость |
|
Основной риск |
Неожиданный серый, желтый или бронзовый тон |
Несоответствие оттенка, бронзовый отлив, выцветание или плохая герметизация |
Эти значения толщины являются обычными коммерческими диапазонами, а не универсальными значениями по умолчанию. Текущая спецификация закупки и утвержденный чертеж контролируют работу. Рекомендации Совета по анодированию алюминия по анодированию также рассматривает сплав, состояние поверхности, толщину пленки и способ окраски как части обозначения отделки, а не сводит анодирование к слову цвета.
Процесс: один общий маршрут, один важный дополнительный шаг
Стабильное анодирование начинается еще до установки ванны для анодирования. Окончательный оксид повторяет существующую текстуру. Он не выровняет следы от реза, не сгладит сварной шов и не скроет отполированный вручную участок.
1. Обзор: проверьте сплав, закалку, партию, косметические поверхности, резьбу, плотную посадку, электрические контакты и дренаж.
2. Чистый: смойте охлаждающую жидкость, отпечатки пальцев, полировочную пасту и мелкую грязь, оседающую на детали между операциями. Слабая пленка охлаждающей жидкости, которая на стенде выглядит безобидной, позже может проявиться в виде пятна или бледного пятна на краске.
3. Создать текстуру: дробеструйная обработка, кисть, полировка или сохранение обработанной поверхности точно так, как того требует рисунок.
4. Протравить и раскислить: контролировать эффект атласа и удалять копоть, богатую сплавами.
5. Стойка: обеспечить надежный электрический контакт. При контакте остается небольшой непокрытый свидетель, поэтому его расположение должно быть приемлемым.
6. Анодировать: запустить резервуар в соответствующее окно для определения плотности тока, химического состава, температуры и времени; гоняться за одним номером, пока остальные дрейфуют, — плохая сделка.
7. Цвет: Детали класса 1 пропускают краску. Черные детали класса 2 попадают в ванну с контролируемым окрашиванием, а поры остаются открытыми.
8. Тюлень: закройте поры утвержденным способом, чтобы улучшить устойчивость к пятнам и коррозии.
9. Осмотрите: проверьте толщину, окончательные размеры, цвет, уплотнение, маскировку, метки контакта, чистоту и необходимые отчеты.
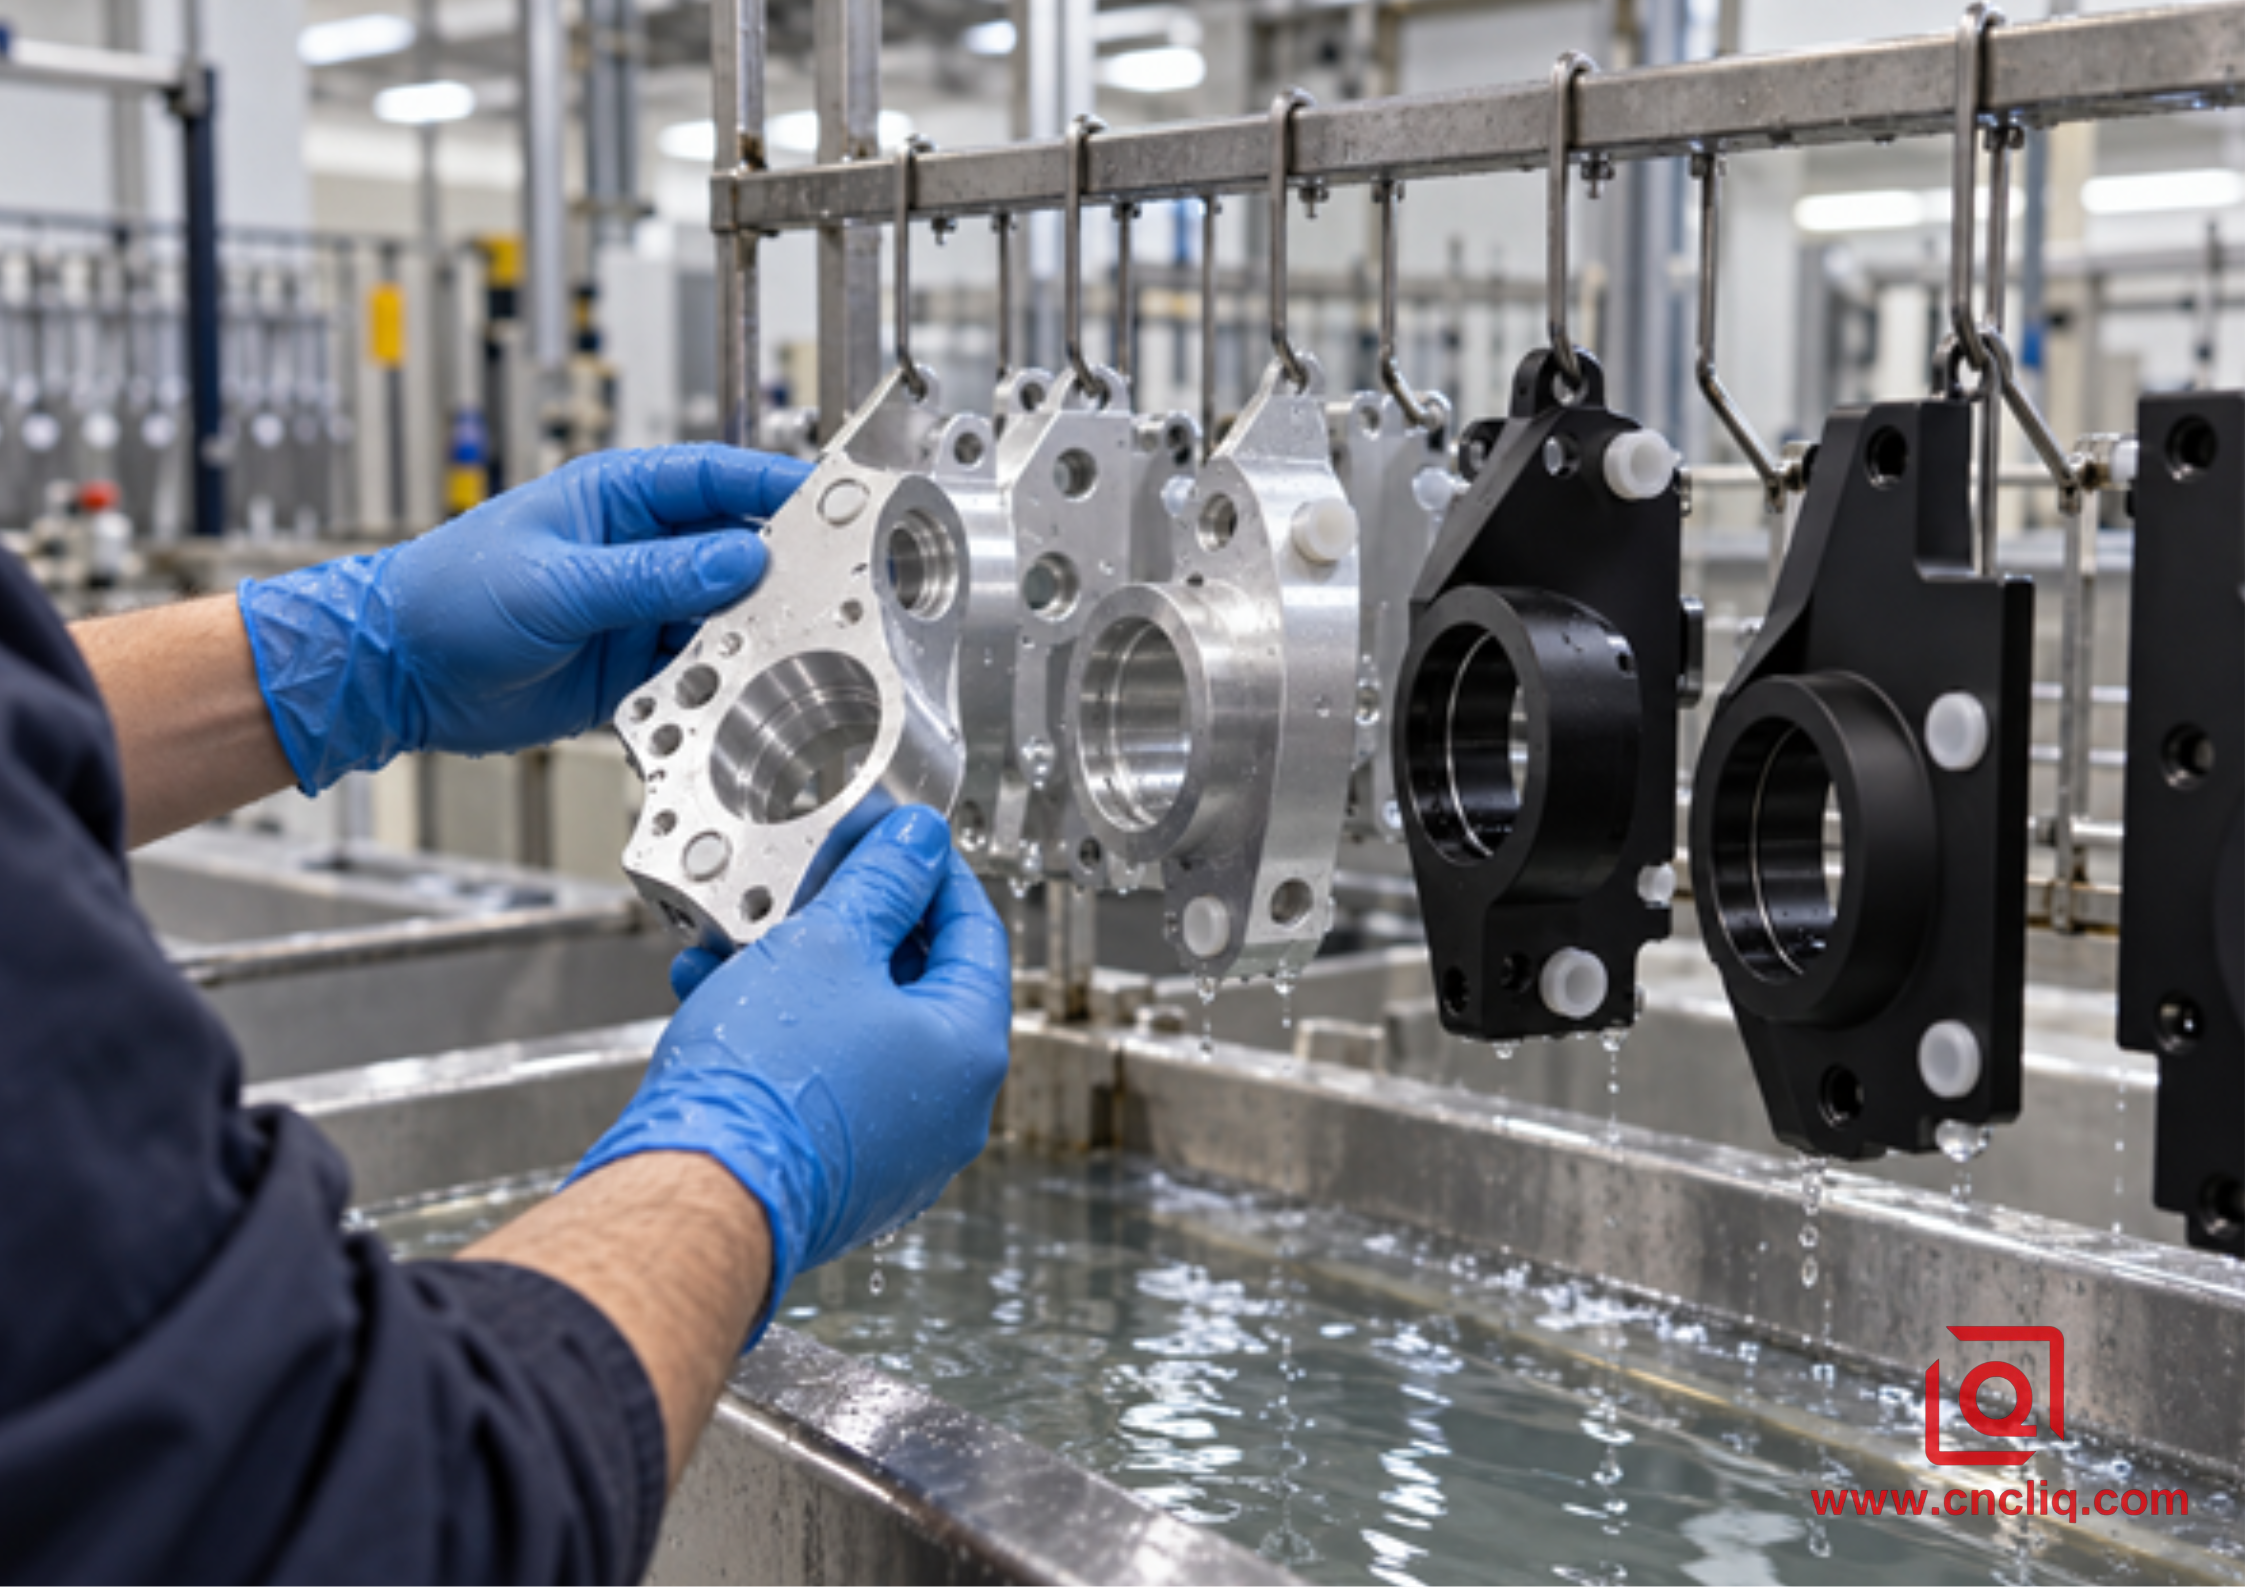
Укладка, маскировка, полоскание, окраска и герметизация влияют на поставляемую деталь; цвет — это только одна переменная процесса.
Тип II или Тип III предшествует прозрачному или черному цвету.
Частой ошибкой в запросе цен является сравнение прозрачного и черного анодирования перед выбором типа анодирования. Цвет и покрытие — это отдельные решения. Серный анод типа II широко используется для изготовления корпусов, кронштейнов, панелей, радиаторных конструкций, деталей медицинского оборудования и промышленного оборудования. Он обеспечивает полезную защиту от коррозии и широкий косметический диапазон без большого объемного эффекта толстого твердого покрытия.
В твердом покрытии типа III используются более холодные, более жестко контролируемые условия для образования более толстого и твердого оксида для скользящих, абразивных или быстроизнашивающихся поверхностей. Он может быть неокрашенным 1-го класса или окрашенным 2-го класса. Натуральное твердое покрытие может выглядеть скорее серым, угольным, бронзовым или оливковым, чем ярко-серебряным. Черное твердое покрытие также может различаться в зависимости от сплава и толщины. Если внешний вид имеет решающее значение, одобрите образец, изготовленный из производственного сплава с предварительной производственной обработкой.
Более широкий выбор отделки см. в разделе Liqin's. Руководство по обработке поверхности для нестандартных алюминиевых деталей OEM . Для плотного прилегания и жесткого покрытия Анодированная направляющая DFM типа III добавляет детализацию размерного роста и маскировки.
Сплав, текстура и постоянство цвета
Сплав относится к спецификации отделки. Когда покупатели заботятся о повторяемости косметической поверхности, магазинам обычно легче использовать кованый материал 5xxx и 6xxx. Это одна из причин, по которой 6061 так часто используется в корпусах и кронштейнах: он обеспечивает чистоту обработки, обладает полезной прочностью и обычно дает финишеру предсказуемую отправную точку. Высокопрочные марки 2xxx и 7xxx можно успешно анодировать, но медь или цинк могут изменить естественный тон. Литье под давлением рассказывает другую историю. Из-за большого количества кремния и локальных изменений потока их анодированная оболочка может стать серой, мутной или пятнистой.
Не комбинируйте обработанные, кованые, экструдированные, сварные и литые области и ожидайте получения одного идентичного оттенка без отбора проб. Поток зерна, интерметаллические частицы, присадочный материал и местное тепло изменяют реакцию на травление. Для косметического производства используйте один сплав и отпуск, удерживайте партию материала там, где это возможно, соедините сопрягаемые детали и зафиксируйте маршрут предварительной обработки.
Цвет экрана является слабым доказательством приемлемости. Используйте подписанный физический мастер, а также образцы светлых и темных границ. Укажите свет, угол и расстояние просмотра. Если две панели должны совпадать при сборке, идентифицируйте их как комплект и обрабатывайте в одной контролируемой партии.
Размерный рост: риск, скрытый в выборе цвета
Анодный оксид частично врастает в исходный алюминий, а частично над ним. Разделение примерно 50/50 является полезной оценкой DFM для обычного серного анодирования, но фактическое соотношение зависит от сплава и процесса. При общей толщине оксида 20 мкм расчетная оценка составляет около 10 мкм на каждой обработанной поверхности. Таким образом, обработанное отверстие может потерять около 20 мкм в диаметре — этого достаточно для плотной посадки дюбеля.
Используйте смету для проверки проекта, а затем заключите договор с утвержденным процессом. Для прецизионных функций обычно требуется один из четырех вариантов ответа: предварительная компенсация обрабатываемого размера; седла, резьбы, уплотнения или контакты масочного подшипника; выполнить контролируемую послефинишную операцию, где допускается оголенный алюминий; или перепроектируйте интерфейс так, чтобы его отделка не соответствовала критическим требованиям.
Укажите, применяются ли размеры до или после отделки. Избегайте «анодирования всех поверхностей», если деталь содержит прецизионное отверстие, вставку, площадку заземления, площадку для уплотнительного кольца или оптическое седло. Отметьте на чертеже границы маскировки и допустимые зоны стойки.
Как указать прозрачный или черный анод на чертеже
Очистить стартовый формат типа II: АНОДИРОВАНИЕ ПО MIL-PRF-8625, ТИП II, КЛАСС 1. ТОЛЩИНА ПОКРЫТИЯ 10–15 мкм. САТИНОВАЯ ОТДЕЛКА КОСМЕТИЧЕСКИХ ПОВЕРХНОСТЕЙ. РАЗМЕРЫ ПРИМЕНИМЫ ПОСЛЕ ОТДЕЛКИ, ЕСЛИ НЕ УКАЗАНО. РЕЗЬБЫ И ЗАЗЕМЛЕНИЕ, ОПРЕДЕЛЕННЫЕ МАСКОЙ. КОНТАКТ С РЕЙКОЙ РАЗРЕШЕН ТОЛЬКО НА ВНУТРЕННЕЙ СТОРОНЕ C.
Стартовый формат Black Type II: АНОДИРОВАНИЕ ПО MIL-PRF-8625, ТИП II, КЛАСС 2, ЧЕРНЫЙ. ТОЛЩИНА ПОКРЫТИЯ 12–18 мкм. ЦВЕТ И БЛЕСК В СООТВЕТСТВИИ С УТВЕРЖДЕННЫМИ ОБРАЗЦАМИ. РАЗМЕРЫ ПРИМЕНЯЮТСЯ ПОСЛЕ ОТДЕЛКИ. НЕТ ВИДИМЫХ МАРКИРОВОК НА ПОВЕРХНОСТИ A ИЛИ B.
Это чертежные примеры, а не универсальные спецификации. Перед выпуском определите основную версию, тип и класс, толщину и область измерения, предварительную обработку, косметические поверхности, физические пределы цвета, зоны маски, зоны стойки, размерное время, среду обслуживания, метод проверки и необходимые отчеты.
|
Приложение |
Вероятный маршрут |
Критическая проверка |
|
Корпус камеры машинного зрения |
Черный Тип II; Тип III только в том случае, если износ оправдывает его. |
Масочное заземление; определить внутренние блики и внешние косметические пределы |
|
Каркас лабораторного прибора |
Прозрачный Тип II |
Удерживайте сплав, партию и направление чистки. |
|
Гидравлический коллектор |
Прозрачный или черный в зависимости от необходимости идентификации |
Защищать земли и порты тюленей; проверить чистоту |
|
Корпус для бытовой электроники |
Черный Тип II |
Утвердить оттенок, блеск, следы стоек, царапины и соответствие сборки. |
|
Сдвижной исполнительный элемент |
Тип III |
Укажите толщину, уплотнение, окончательную посадку, сопряжение и смазку. |
Случай анонимного клиента: Соответствующие корпуса оптических датчиков
Анонимный европейский заказчик средств автоматизации запросил 120 корпусов датчиков 6061-T6, изготовленных на станках с ЧПУ. Внешний вид должен был иметь матово-черный вид, внутренняя прокладка должна была оставаться проводящей, а в двух отверстиях располагался держатель линзы. В первоначальном запросе цен было указано только «черное анодирование», оставив нерешенными тип, толщину, состояние отверстия, заземление и приемлемый оттенок.
Проверка DFM превратила эту фразу в действенный маршрут: одна проверенная партия материала; одна предварительная обработка сатина; Тип II Класс 2, черный снаружи; замаскированная площадка заземления и выбранная резьба; несла компенсацию за запланированный рост; и скрытая внутренняя зона стойки. Перед тиражом в 120 экземпляров образцы установили приемлемый диапазон цвета и блеска.
План проверки включал в себя измерение отверстия после отделки, проверку толщины вихревыми токами на доступных лысках, визуальное сравнение при согласованном освещении, измерение резьбовых калибров после демаскирования и проверку непрерывности на открытой площадке. Целью не был абстрактный «идеальный черный». Это был корпус, который собирали, заземляли и подгоняли.
То же самое относится и к деталям управления жидкостью. Лицинь индивидуальный анодированный гидравлический коллектор, изготовленный на станке с ЧПУ это тот продукт, в котором чистота портов, уплотняющих поверхностей, маскировка и послефинишный контроль превосходят название цвета.
На вашем отпечатке по-прежнему написано только «прозрачное анодирование» или «черное анодирование»? Отправьте CAD-модель, 2D-чертеж, годовое количество, сведения о сплаве, сопряжении и косметические ожидания на Инженерная команда Лицина . Проверка DFM перед ценой может выявить риски, связанные с нанесением покрытия, маскировкой, стеллажами и контролем цвета, прежде чем они станут бракованными деталями.
Контроль качества и распространенные сигналы отказов
Внешний вид сам по себе не может выделить прецизионную анодированную деталь. Полезный план контроля связывает чертеж с отслеживаемостью материала, размерами предварительной отделки, где используется компенсация, окончательными результатами КИМ или калибра, толщиной покрытия, качеством уплотнения, границами маски, метками стойки, пределами цвета и чистотой.
Для проверки толщины на подходящем плоском участке инспекторы обычно работают по ASTM B244 или ISO 2360 и записывают фактическое расположение инструментов. Если солевой туман входит в план качества, не останавливайтесь на названии теста. Запишите время выдержки, подготовку образца и точный предел разрушения. «Прохождение ASTM B117» является неполным: ASTM B117 определяет испытательную среду, а не один универсальный предел прохождения/неудовлетворения для каждого продукта.
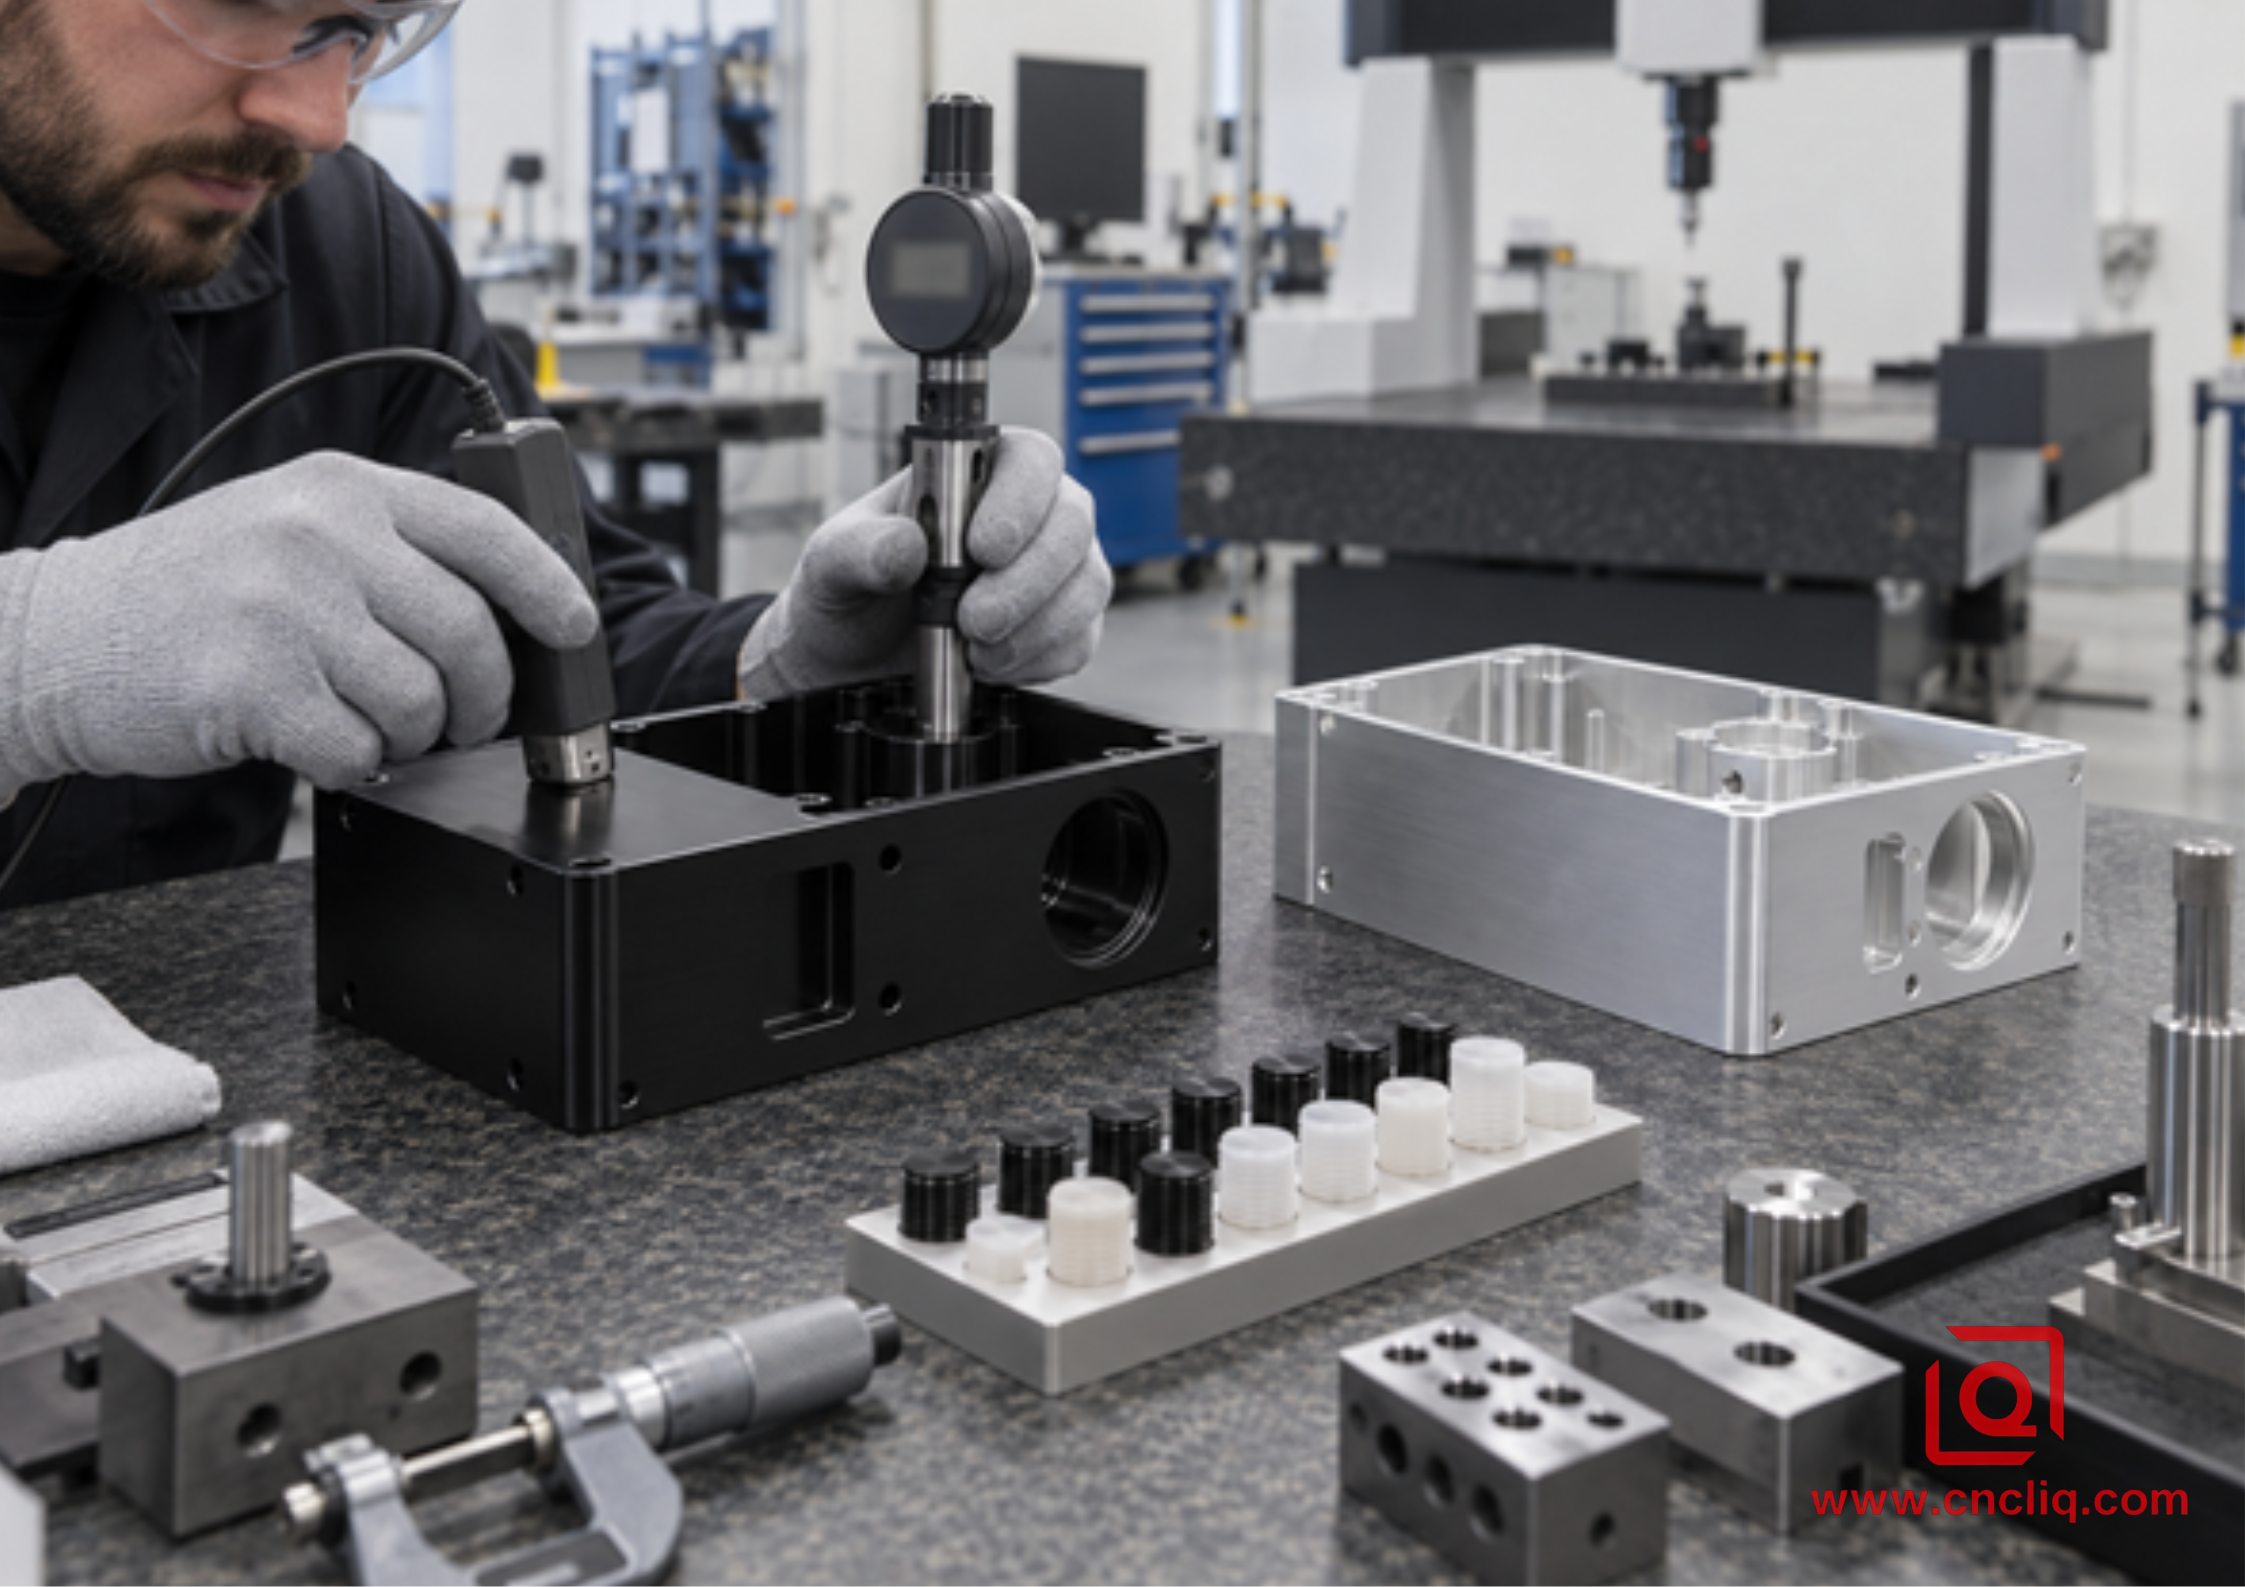
Толщину, готовые отверстия, маскировку и пределы внешнего вида следует проверять вместе; привлекательная отделка все равно может выйти из строя при сборке.
|
Сигнал |
Вероятные участники |
Ответ |
|
Прозрачная часть выглядит серой или бронзовой. |
Химия сплавов, травление, толщина, смешанный метод |
Подтвердите сплав и партию; утвердить образцы; предварительная обработка замка |
|
Черный оттенок варьируется |
Смешанные партии, неодинаковая текстура, толщина, краситель или положение загрузки |
Запускайте подобранные наборы вместе; поддерживать контроль над ванной; использовать предельные образцы |
|
Черный становится коричневым или трется |
Плохое окрашивание/запечатывание или несовместимое воздействие. |
Проверьте проверку герметичности, УФ-излучение, чистящие средства и окружающую среду. |
|
Белые пятна или пятна |
Захваченное полоскание, плохой дренаж, загрязнение |
Добавьте дренаж, улучшите полоскание/сушку, защитите транспортировку. |
|
Тугое отверстие или резьба |
Структура покрытия исключена из набора допусков |
Компенсируйте, маскируйте, перепроектируйте и проверяйте после завершения |
|
Голый след на косметическом лице |
Нет утвержденного местоположения стойки |
Отметьте зоны стойки и проверьте доступ к приборам |
Стоимость, время выполнения заказа и пакет запроса предложений
Черный краситель редко является единственной разницей в стоимости. Размер партии, сложность стойки, время маскировки, сортировка по цвету, проверка и риск отклонения часто имеют большее значение. Небольшой корпус с 18 замаскированными отверстиями может стоить дороже, чем простая пластина большего размера. Жесткие ограничения на цвет могут привести к увеличению количества образцов, обработке одной партии и времени утверждения. Тип III добавляет работу по контролю толщины и размеров.
Для получения достоверного предложения укажите модель и чертеж, сплав и состояние, тип и класс, толщину, текстуру, образец цвета, косметические поверхности, зоны маски и стойки, окончательные допуски, критерии проверки и коррозии, количество, годовую потребность, условия эксплуатации, детали сопряжения и ожидания от упаковки. Для контекста маршрута обработки перед чистовой отделкой Лицинь 3-осевая и 5-осевая направляющая для обработки с ЧПУ объясняет, почему важны контроль исходных данных и количество установок.
Контрольный список для принятия решения покупателя из 9 пунктов
- Определите обязанность: внешний вид, блики, коррозия, износ, изоляция или идентификация.
- Прежде чем выбирать цвет, выберите Тип II или Тип III.
- Выберите неокрашенный класс 1 или окрашенный в черный цвет класс 2.
- Замок сплава и отпуска; контрольные партии подобранных косметических деталей.
- Определите текстуру: обработанную, травленую, пескоструйную, матовую или полированную.
- Обведите размеры, которые будут применяться после отделки, затем покажите, где магазин может компенсировать, замаскировать и прикрепить стойку.
- Утвердить физические эталонные и граничные образцы на предмет критического внешнего вида.
- Превратите «хороший внешний вид» в измеримые проверки на толщину, герметичность, посадку, внешний вид, чистоту и коррозию.
- Наконец, отправьте полный пакет запроса предложений. Цена, основанная на отсутствующих деталях отделки, является лишь предположением с символом валюты.
Нажмите здесь для вашего запроса 👆
Часто задаваемые вопросы
1. Является ли черный анод более устойчивым к коррозии, чем прозрачный анод?
Не автоматически. Пропустите один и тот же сплав через один и тот же тип, толщину, уплотнение и план проверки, и оба цвета должны оцениваться по одному и тому же признаку коррозии. Черный краситель в основном меняет внешний вид. Контролируйте коррозию, используя полную спецификацию и план приемки, а не делая выводы о характеристиках по цвету.
2. Всегда ли прозрачный анод остается ярким серебром?
Нет. Прозрачный означает неокрашенный, не бесцветный. Сплав, закалка, зерно, травление, толщина и герметизация могут изменить тон на атласно-серый, желтоватый, бронзовый или оливковый. Естественный твердый слой типа III часто темнее. Используйте образец соответствующего сплава, когда окончательный тон имеет значение.
3. Может ли анодирование скрыть следы механической обработки или царапины?
Нет. Он повторяет существующую поверхность и может сделать изменения более заметными. Определите предварительную обработку перед анодированием. Не следует ожидать, что черный краситель скроет вмятины, глубокие следы от реза, отклонения от сварных швов, локальное ручное смешивание или неравномерную дробеструйную очистку.
4. Нужно ли замаскировать резьбовые отверстия?
Это зависит от размера резьбы, толщины отделки, посадки, системы крепления и электрических потребностей. Тонкая внутренняя резьба и плотная посадка более чувствительны, особенно для типа III. Просмотрите каждую важную нить, покажите требования к маске на распечатке и оцените реализованную функцию после завершения.
5. Как покупатель может контролировать стоимость и время выполнения заказа, не снижая при этом качество?
Отправляйте полный запрос цен заранее, отделяйте функциональные возможности от косметических, устанавливайте практичные точки стойки, избегайте излишне узких цветовых ограничений и утверждайте образцы перед серийным производством. Попросите поставщика определить риски маскировки и допусков во время DFM. Если конфиденциальность имеет значение, используйте подписанное соглашение о неразглашении и контролируемый маршрут передачи файлов, согласованный с поставщиком.
Нажмите здесь для вашего запроса 👆
Краткое содержание
Прозрачный и черный анод имеют один и тот же основной процесс образования оксидов; в черный цвет добавляется краситель перед запечатыванием, а прозрачный остается неокрашенным. Сначала выберите тип II или тип III, затем класс 1 или класс 2. Зафиксируйте сплав, текстуру, толщину, окончательные размеры, маскирование, зоны стойки, физические пределы цвета и проверку. Полный чертеж и запрос предложения превращают субъективный запрос цвета в контролируемую производственную спецификацию, которая обеспечивает соответствие, внешний вид и доставку.
Контактная информация
Компания: Нинбо Лицинь Промышленность Лтд.
Ежедневное обслуживание клиентов и послепродажная поддержка : сервис@shturl. zhuwanying@cncliq.com
Новый запрос, предложение и обсуждение заказа : бизнес@shturl. zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку нестандартные детали различаются в зависимости от плавкости материала, калибровки станка и конкретных допусков, характеристики качества переплета регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все тематические исследования клиентов, представленные в этом блоге, были полностью анонимизированы и обработаны. Показатели производительности, рабочие процессы производства и отображаемые изображения служат исключительно для демонстрации наших возможностей индивидуальной обработки и не представляют собой единого универсального стандарта для всех заказов.
Производственная группа Лицинь
Основываясь на 18-летнем опыте точного машиностроения, компания Ningbo Liqin Industry производит металлические компоненты с высокими допусками для требовательных мировых рынков. Мы работаем на базе производственного центра площадью 6500 м², оснащенного более чем 150 станками, работающими с 4 и 5 осями. обработка с ЧПУ , токарно-фрезерная обработка, холодная экструзия и литье под давлением под одной крышей. Такая настройка позволяет нам беспрепятственно управлять проектами, переходя от первоначальных концепций САПР непосредственно к завершенным поставкам.
Мы осуществляем контроль качества без каких-либо компромиссов. Мы относимся к жестким допускам с учетом необходимой им инженерной дисциплины. Опираясь на сертификаты ISO 9001, ISO 13485 и IATF 16949, наши инженеры по обеспечению качества проводят строгие проверки IPQC, FQC и OQC для каждой отдельной производственной партии. От картографирования размеров и оптического профилирования КИМ до испытаний на твердость и солевого тумана — мы заранее проверяем ваши критически важные характеристики, поэтому вы получаете готовые компоненты без головной боли при сборке или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на нас в двухчасовом ответе на новые запросы предложений, прямой поддержке при отборе образцов прототипов и бесперебойной экспортной доставке по Европе, Северной Америке, Азии и Океании.
Приветствуем ваши запросы и образцы. Посетите наш сайт или свяжитесь с нами напрямую за конкурентоспособное предложение!
