 Русский




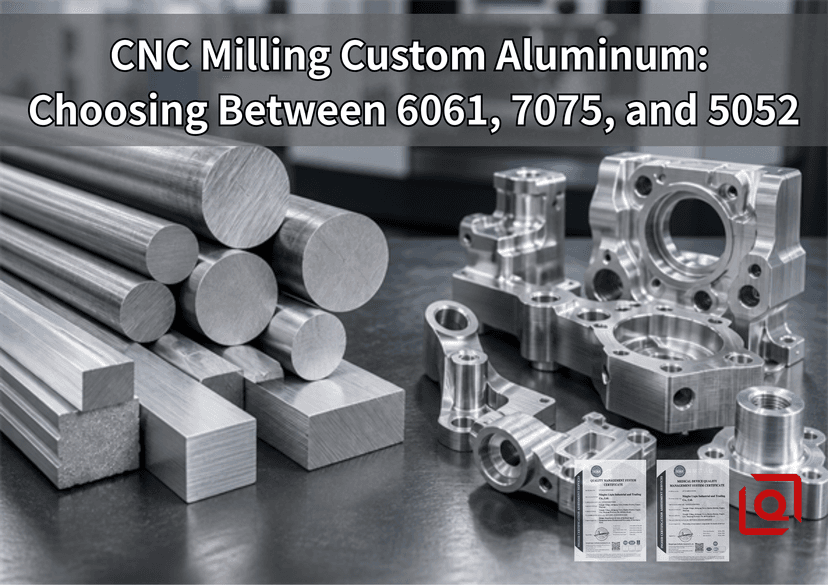
Прекратите рассматривать обозначения алюминиевых сплавов как простые флажки на двухмерном чертеже. Выбор материала определяет успех или провал индивидуального заказа. Ваш сплав влияет на скорость перемещения инструмента, удаление стружки, качество поверхности и на то, будет ли заготовка деформироваться в тот момент, когда вы откроете тиски. Сравнение 6061-T6 с 7075-T651 или 5052-H32 – это не только вопрос обозначений на чертеже. Кромка либо чисто врезается, либо забивается и рвёт, а тонкие стенки мгновенно теряют свою форму в тот момент, когда давление режущей кромки исчезает.
+------------------------------------------------------------------------+
| КРАТКОЕ ОПИСАНИЕ: |

- 6061-T6: Универсальная основа. Предсказуемая прочность на сдвиг, экономичность, |

и подходит для цветного анодирования с равномерным глубоким блеском. |

- 7075-T651: Высокая прочность на сдвиг и жесткие тонкие стенки. Устойчив к изгибу, |

но стоит дороже, быстрее изнашивает канавки инструмента и может выглядеть тусклым после |

| анодирования. |

| - 5052-H32: Высокопрочный листовой и листовой металл.Выдающаяся устойчивость к солевому туману |

| но липкая консистенция под концевыми фрезами; требуется обильное охлаждение для |

| предотвращения образования расплавленной стружки. |

+------------------------------------------------------------------------+
Технические основы: Практическое сравнение материалов
Перед закреплением заготовки на столе станка проверьте протокол испытаний материала на соответствие признанным производственным стандартам. Знание того, как каждый сплав ведет себя под режущим инструментом, позволяет избежать поломки резцов и брака оборудования.
| Инженерная метрика | 6061-T6 (ASTM B221 / B209) | 7075-T651 (ASTM B209 / AMS 4045) | 5052-H32 (ASTM B209) |
| Первичное легирование Смесь | Магний и кремний | Высокое содержание цинка, сбалансированное магнием | Магний с примесями хрома |
| Предел текучести | 276 МПа | 503 МПа | 193 МПа |
| Твердость по Бринеллю | 95 HBW | 150 HBW | 60 HBW |
| Характеристика обработки | Предсказуемое, четкое срезание стружки | Хрупкая, абразивная стружка; высокий износ инструмента | Липкая,пластичные ленты; склонны к размазыванию |
| Коэффициент стоимости материалов | 1,0x (базовый стандарт цеха) | 1,45x до 1,80x | 0,90x до 1,05x |
| Целевая чистота поверхности | Ra 0,4–0,8 мкм | Ra 0,2–0,6 мкм | Ra 0,8–1,6 мкм |
| Четкий, яркий сатиновый тон | Слегка тусклый или темный оттенок | Неравномерный блеск, видимые линии текстуры |
6061-T6: Надежный стандарт для мастерских
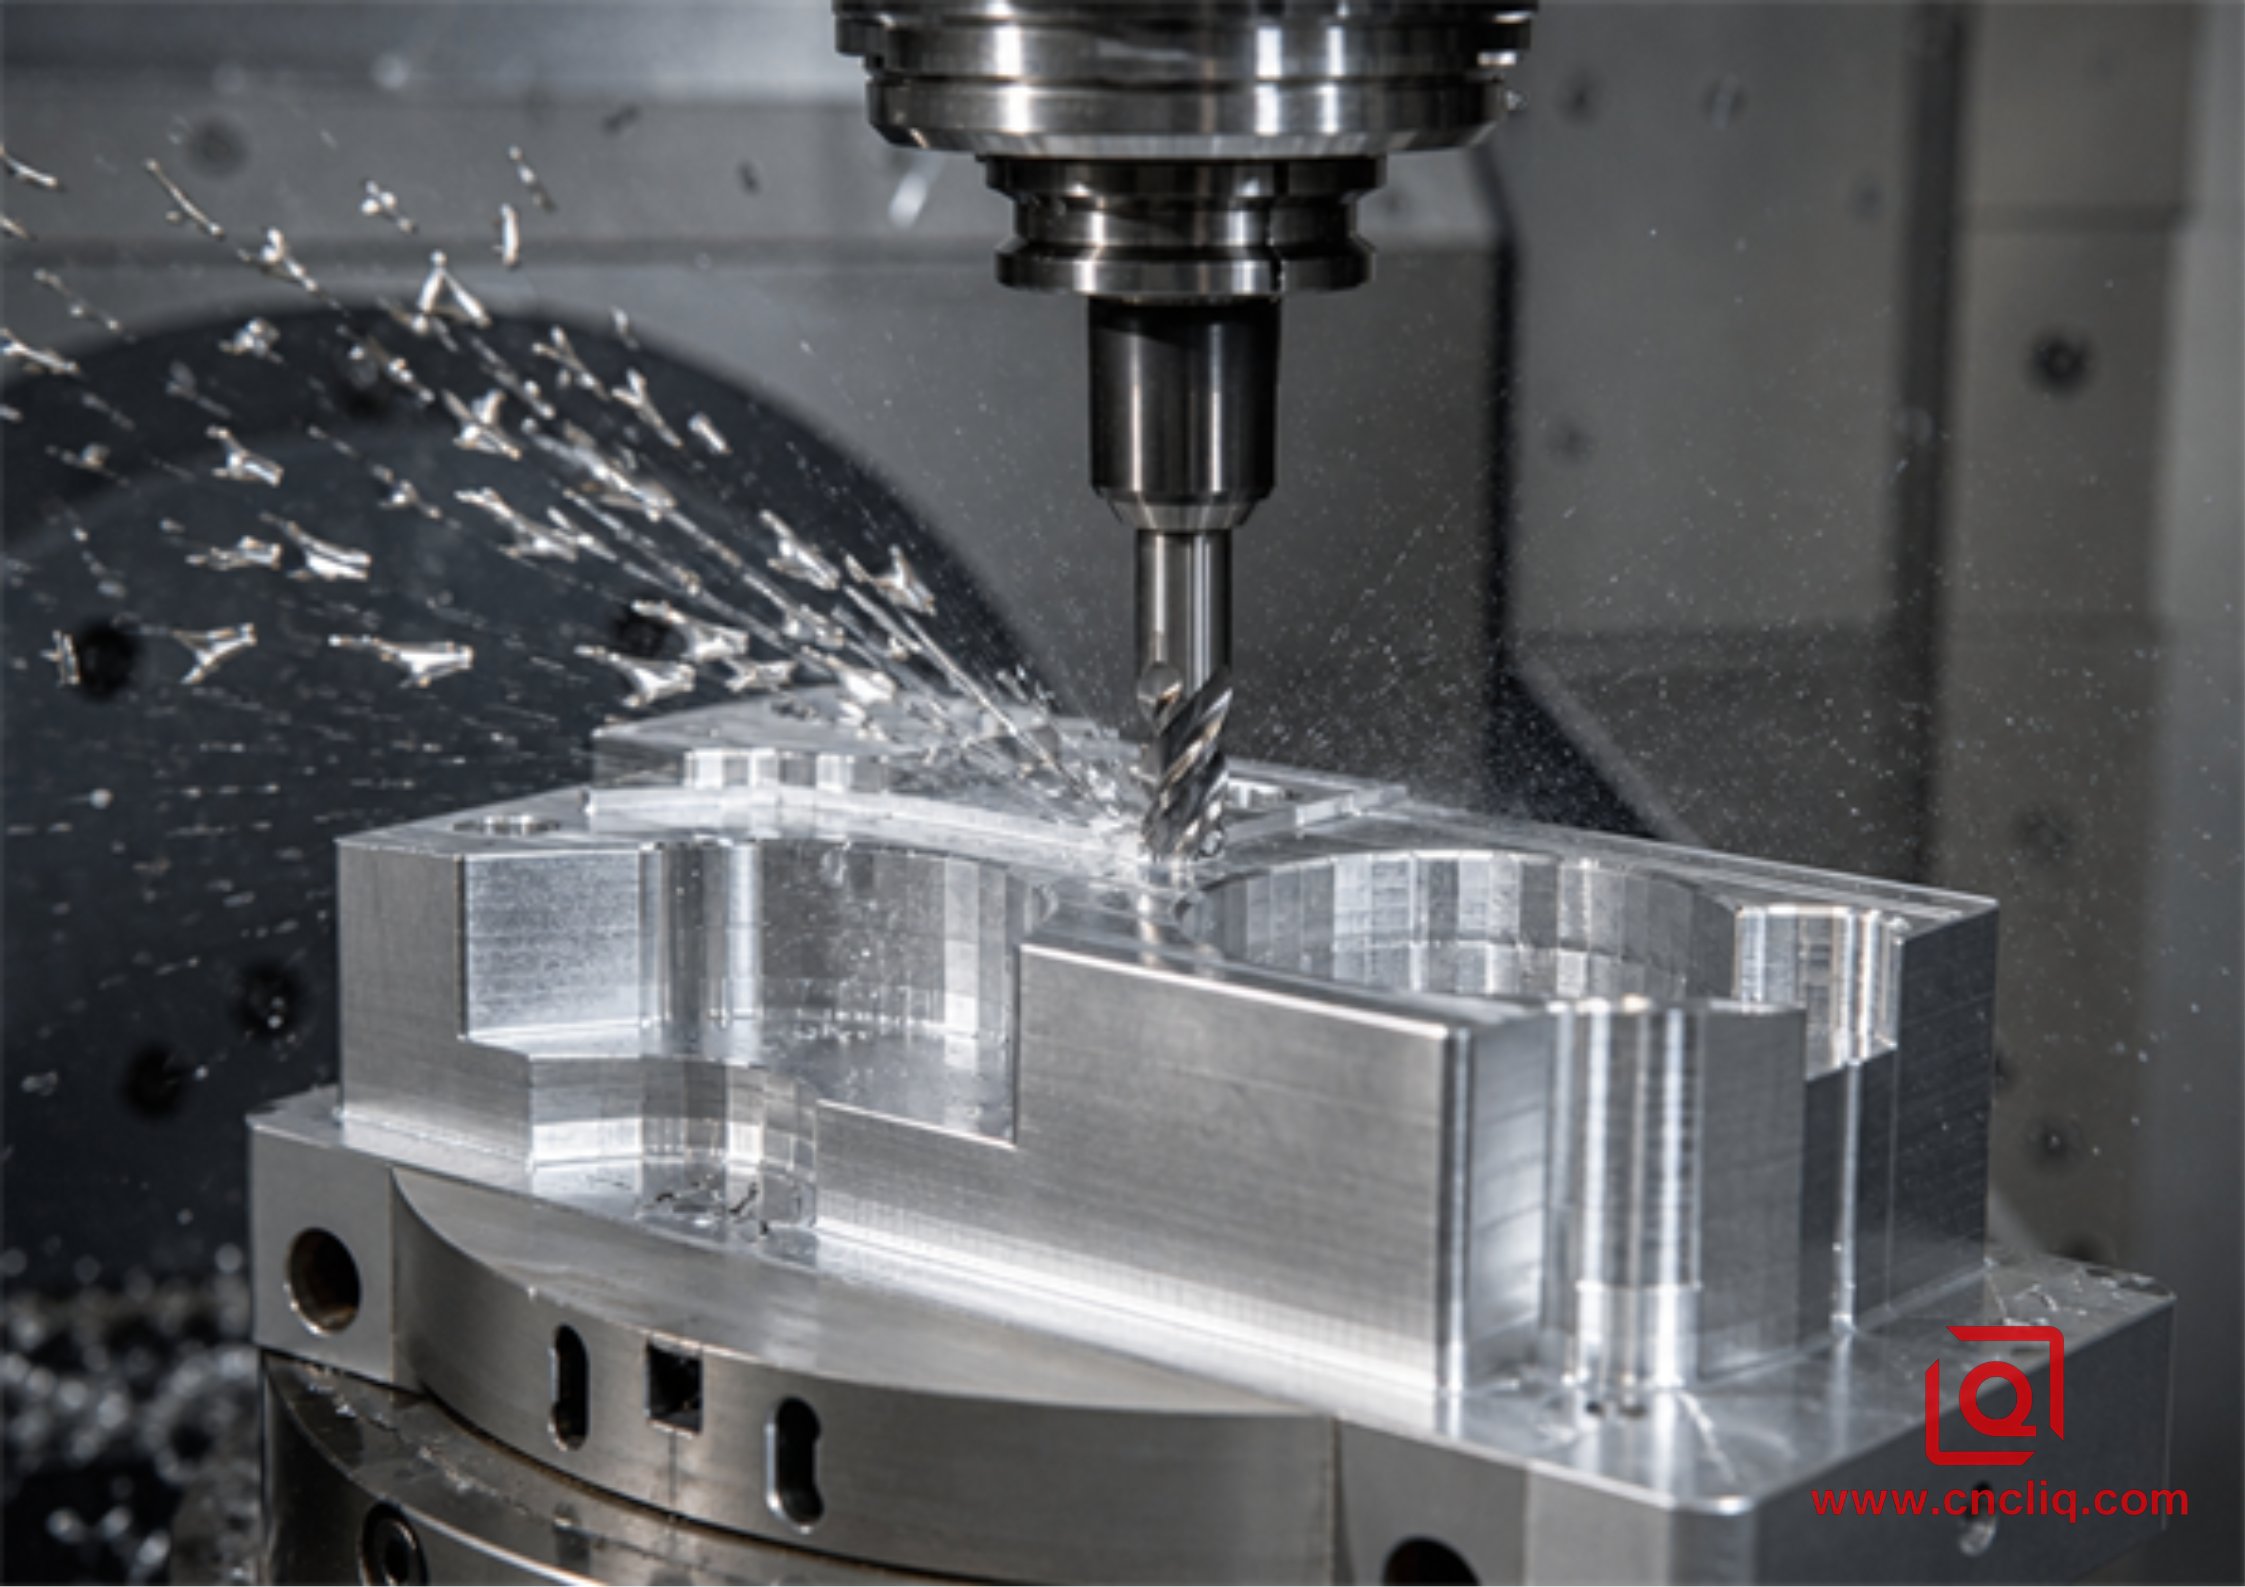
Если проект не предполагает экстремальных механических нагрузок или постоянного воздействия агрессивных химических веществ, то алюминиевый сплав 6061-T6 — это естественный выбор.Благодаря сбалансированному химическому составу твердосплавные фрезы обеспечивают чистое резание без заедания и трения. Под воздействием острого трехзубчатого фрезера стружка чисто отламывается и выходит из глубоких полостей, а не сбивается в канавки.
Умеренное давление инструмента ──>Стабильное удаление стружки ──>Предсказуемая режущая кромка жизнь
Это стандартный выбор для корпусов электроники, монтажных кронштейнов, крепежных пластин и блоков распределения жидкости.
 ТИПИЧНЫЕ МЕТОДЫ ФРЕЗЕРОВАНИЯ 6061-T6
+-------------------------------------------------------------+
| Стратегия вращения шпинделя: Свободно вращается на высоких скоростях |
| Удаление стружки: Стандартная промывка водорастворимой эмульсией |
| Стиль резки: Сбалансированная резка без чрезмерного износа режущей кромки |

+-------------------------------------------------------------+
6061 исключительно хорошо реагирует на постобработку.Косметическое анодирование типа II обеспечивает равномерную матовую поверхность с ярким совпадением цвета в больших партиях. Если скользящим поверхностям необходима износостойкость, твердое покрытие типа III создает прочный керамический барьер, который обеспечивает прочное сцепление без отслаивания.
Нужна сварка в чертеже — например, прихватка фрезерованной опорной плиты к экструдированной трубчатой раме? Сплав 6061 обеспечивает надежные TIG или MIG сварные швы без каких-либо проблем. Просто следите за горелкой: тепловое воздействие размягчает соседние заготовки, снижая локальный выход годной продукции примерно на 40%, если после этого не провести полный цикл обработки и старения всей сборки.
7075-T651: Высокая прочность на сдвиг и жесткость тонких стенок
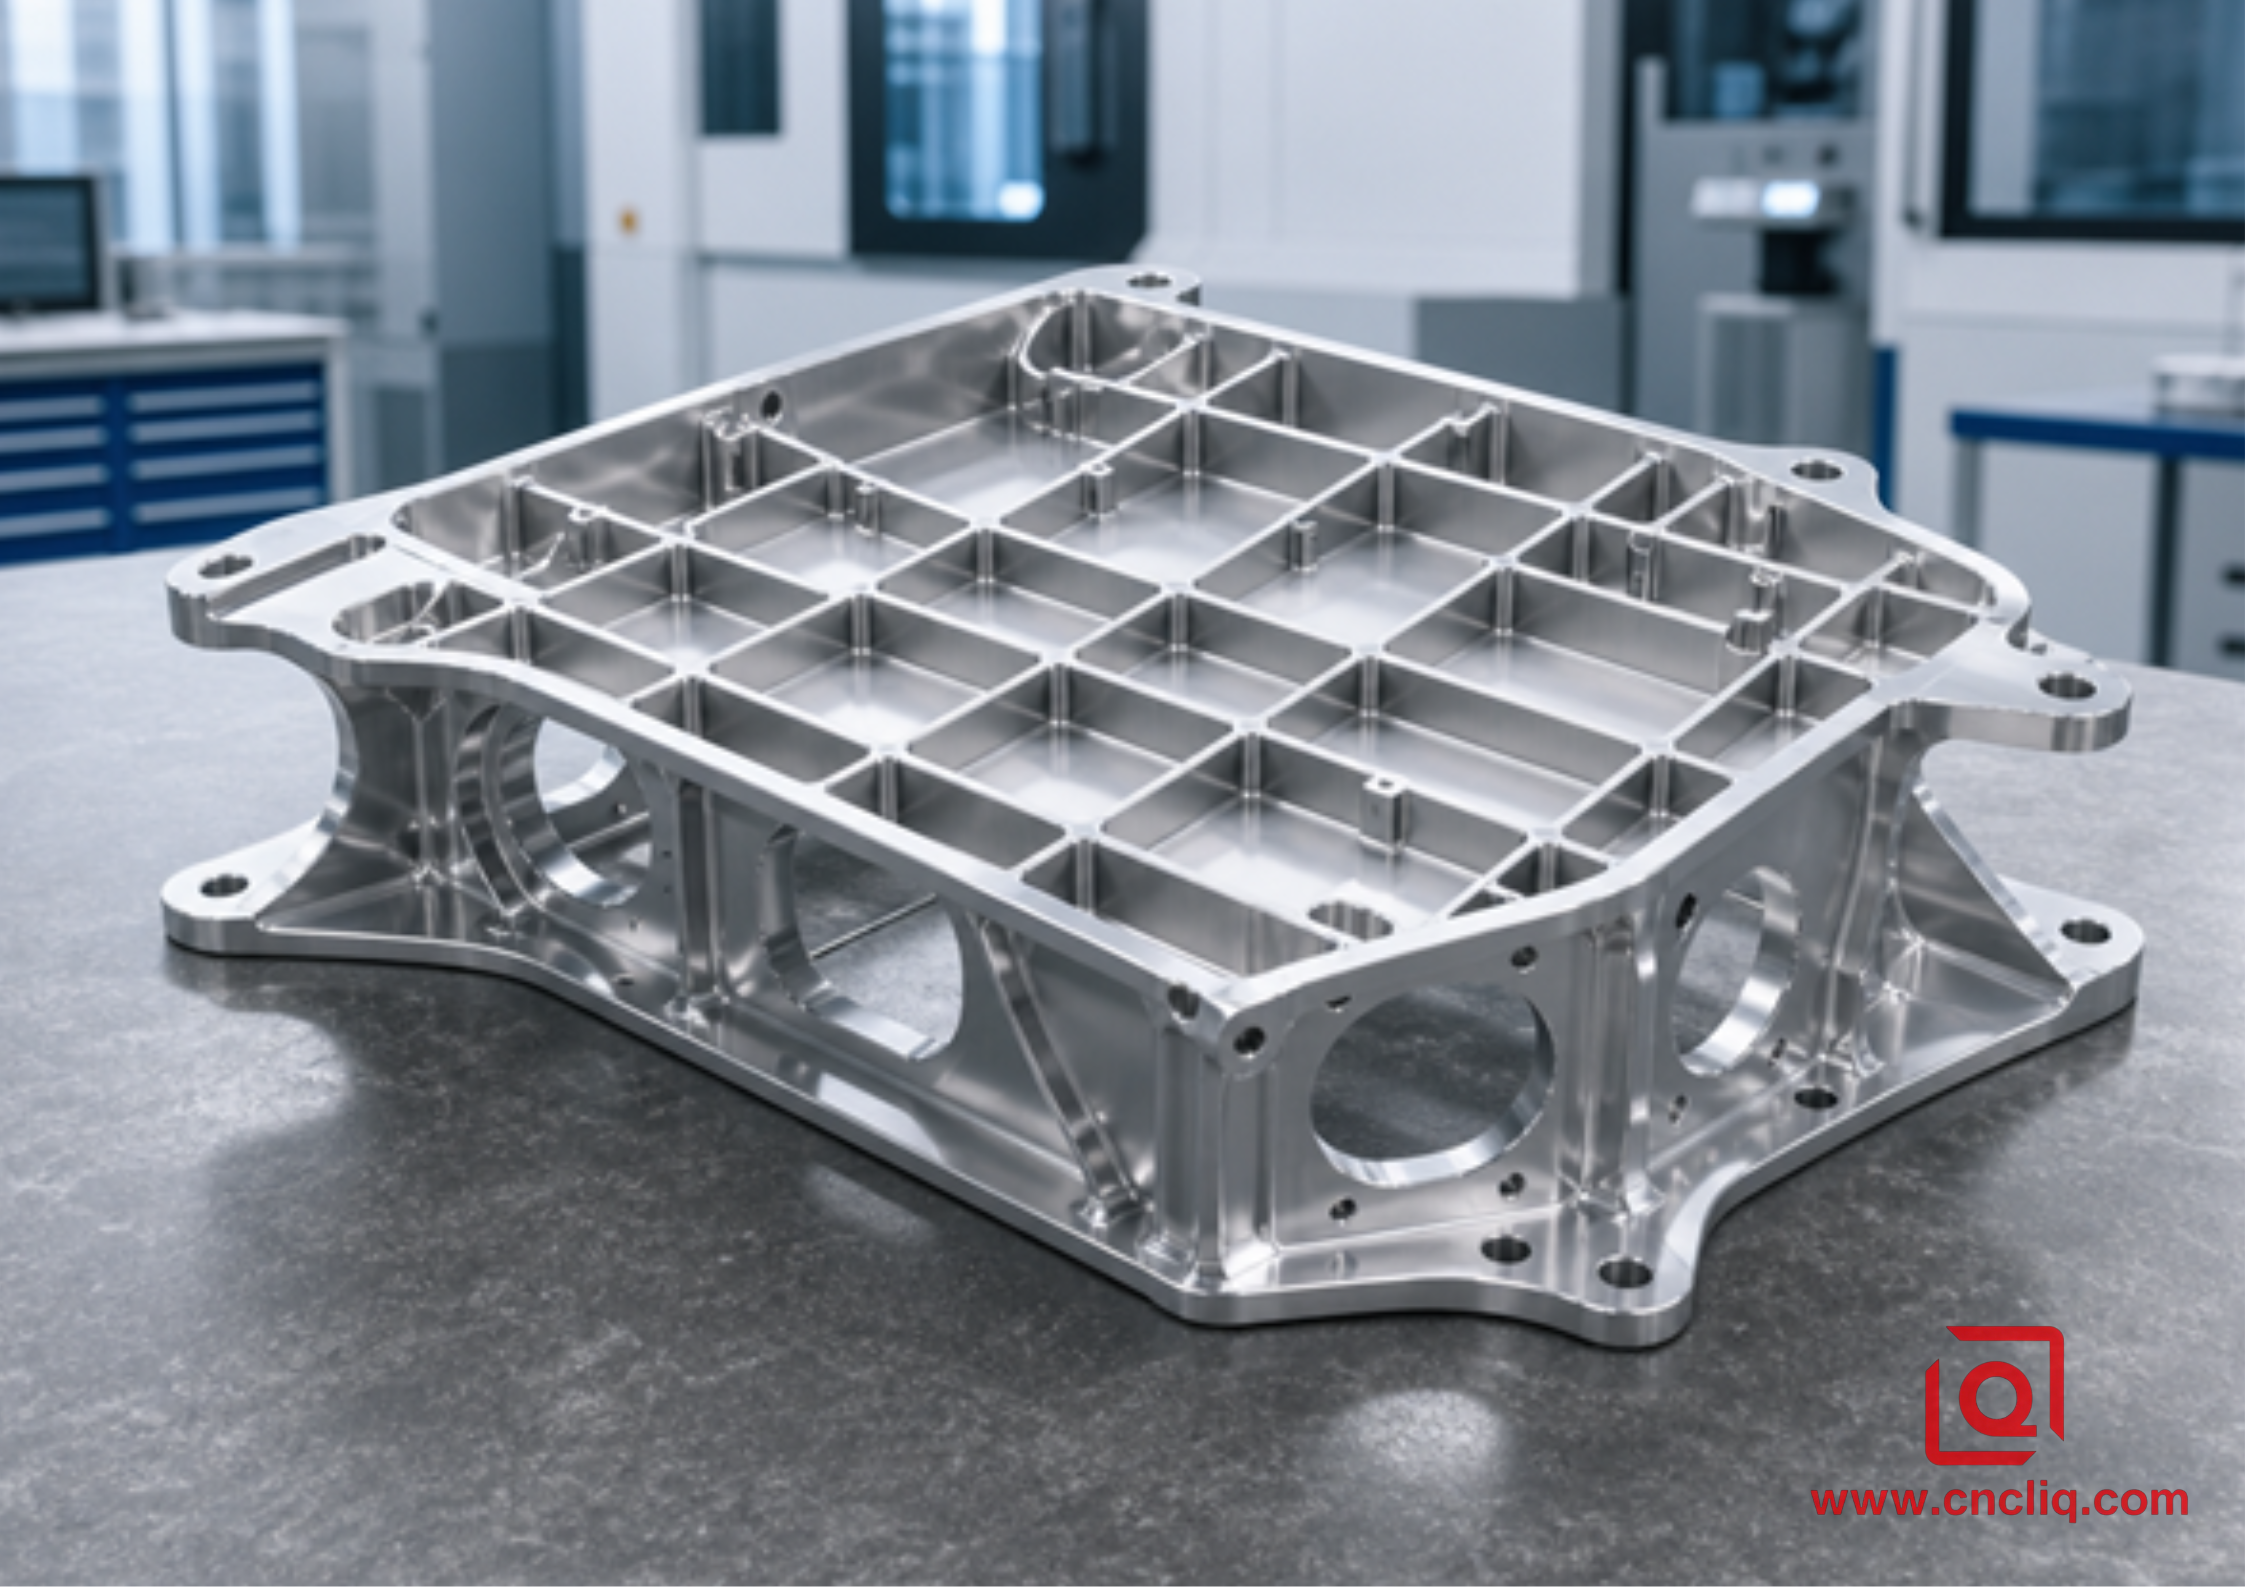
7075-T651 выдерживает высокие нагрузки. Благодаря высокому содержанию цинка, этот сплав обеспечивает предел текучести, превышающий 500 МПа, что сопоставимо с низкоуглеродистой конструкционной сталью, при этом оставаясь легким в обращении.
Обозначение «51» указывает на то, что прокатный стан растянул пластину после термообработки для снятия внутренних напряжений. Этот внутренний баланс предотвращает деформацию крупных деталей в форме банана при обработке тяжелых пазов.
Реальность цеха: износ инструмента и вибрация станка
Поскольку сплав 7075 твердый, стружка не рвется; она отслаивается четко, мелко и коротко. Однако вы услышите и почувствуете, как шпиндель работает с большей нагрузкой.
Данный материал создает значительные боковые нагрузки на инструменты с длинной стрелой, отталкивая режущие кромки и вызывая ошибки при отрыве инструмента. ПРОФИЛЬ СИЛЫ РЕЗАНИЯ
6061-T6: [==== Низкое отклонение режущей кромки, бережный срок службы кромки ====]
7075-T651: [======== Высокие боковые нагрузки на инструмент; риск вибрации при глубоких резах] =========]
Чтобы предотвратить следы вибрации и обеспечить устойчивость высоких стен:
-
Используйте инструмент с двойным контактом шпинделя, чтобы исключить люфт конуса инструмента при больших боковых нагрузках.
-
Немного уменьшите скорость вращения периферийных устройств, чтобы снизить тепловой износ твердосплавных наконечников.
-
Слегка уменьшите радиальное зацепление при чистовой обработке, чтобы инструмент оставался прямым.
 7075-T651 ОТДЕЛКА ВЫСОКИХ СТЕН ПОСЛЕДОВАТЕЛЬНОСТЬ
Черновая обработка профиля > Оставить заготовку толщиной 0,35 мм > Получистовая обработка (0,35 мм)10 мм) > Финальная пружинная обработка
Отделка и защита от коррозии
7075 полируется до чистого блеска прямо из-под режущей кромки, но его химический состав требует осторожности при обработке на заключительном этапе:
-
Косметические свойства: Высокое содержание цинка может придать стандартному прозрачному анодированию дымчато-оливковый или бледно-желтый оттенок. Если детали требуют соответствия внешнего вида компонентам из сплава 6061, сначала проведите анодирование тестового образца.
-
Коррозионная стойкость: Необработанный сплав 7075 быстро корродирует во влажном или соленом воздухе. Никогда не оставляйте динамические компоненты из сплава 7075 без защиты на открытом воздухе.Нанесите химическое конверсионное покрытие для улучшения адгезии краски или загерметизируйте их толстым слоем твердого покрытия с последующей обработкой горячей ванной с ацетатом никеля.
5052-H32: Высокая коррозионная стойкость, клейкая под шпинделем
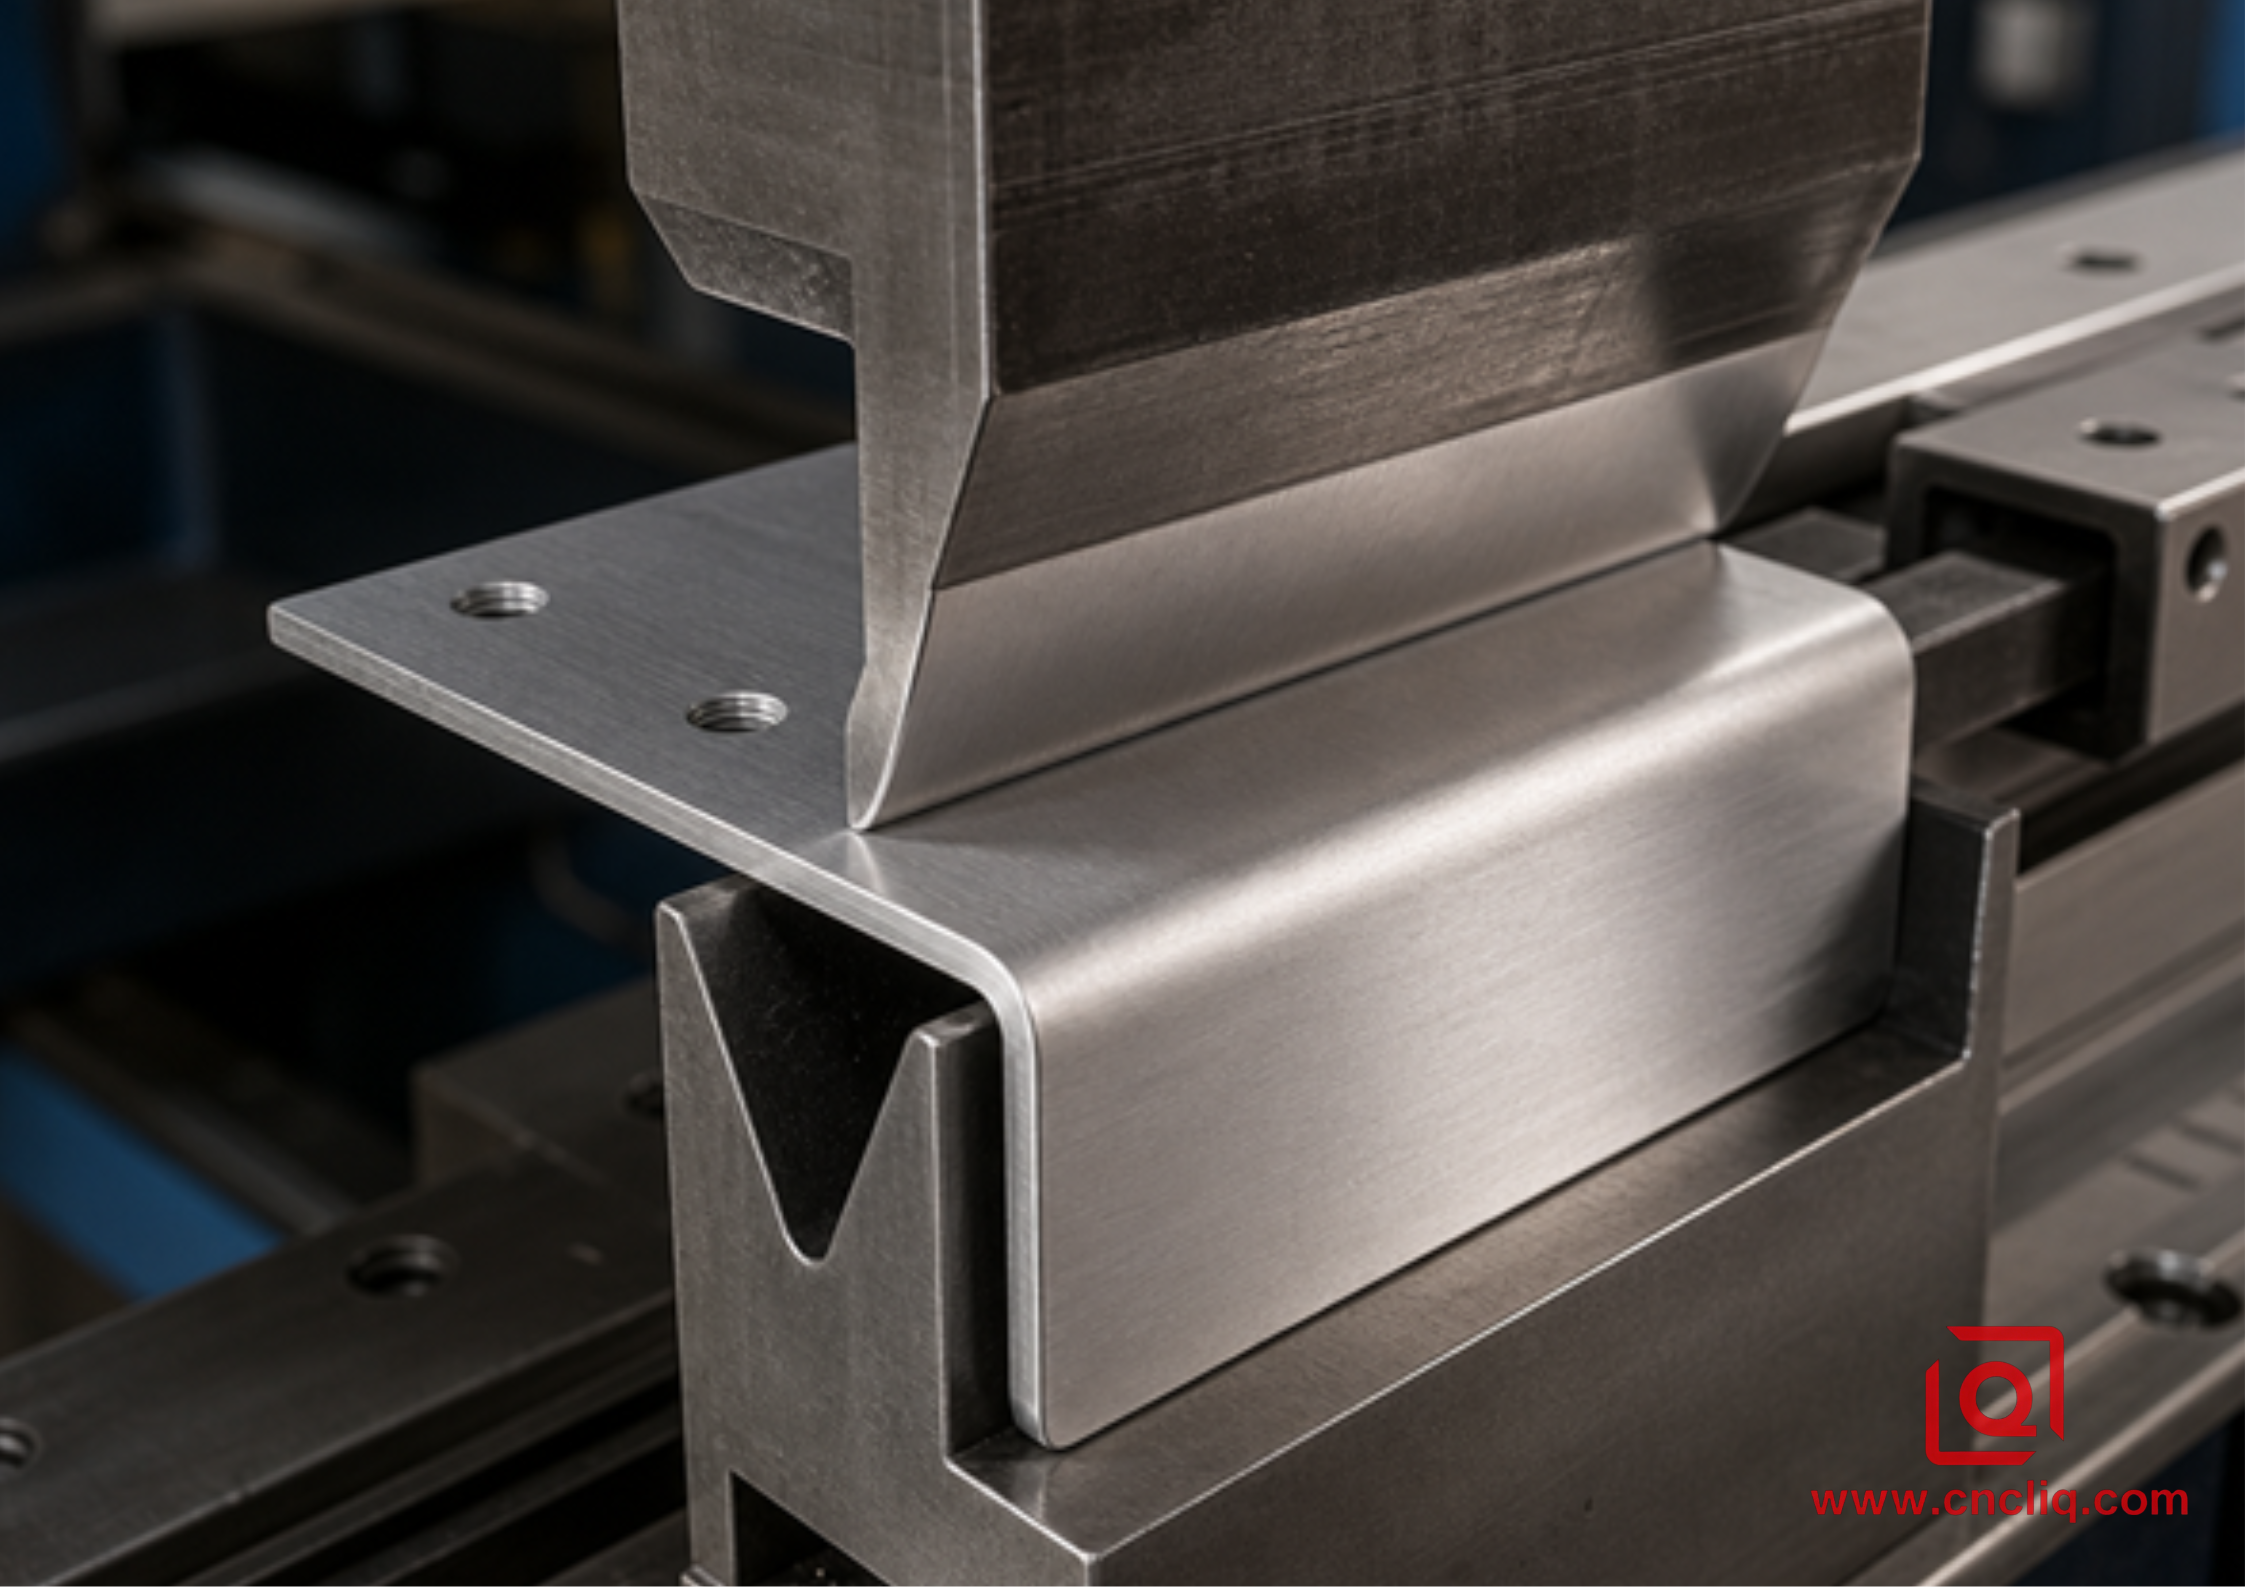
5052-H32 получает свой закалочный слой исключительно за счет холодной прокатки, полностью минуя печи закалки и старения. Оно легко выдерживает воздействие соленой воды, рассола и едких растворов без образования точечных повреждений, заслужив место в качестве предпочтительного материала для судового оборудования, герметичных сенсорных модулей и сварных жидкостных ячеек.
Однако фрезерование стали 5052 требует совершенно иного подхода в тисках:
[Вязкий/липкий материал] + [Низкая твердость 60 HBW] ──>Высокий риск образования наростов Край
Мягкая, клейкая стружка 5052 отказывается отламываться. Вместо того чтобы ломаться на короткие иглы, она покрывает канавки глазурью. Когда горячая стружка приваривается трением к передней поверхности, плотные карманы заклинивают режущую кромку — и фреза меньшего размера ломается в мгновение ока.
 ПРЕДОТВРАЩЕНИЕ НАКОПЛЕНИЯ КРАЯ В 5052-H32
+---------------------------------------------------------------+
| Тип режущей кромки: Полированная геометрия с одним или двумя канавками и высоким углом наклона |
| Подготовка канавок: Зеркально отполированные канавки (или гладкое DLC-покрытие) |
| Настройка охлаждающей жидкости: Линии подачи охлаждающей жидкости под давлением, направленные в зону резки |
| Прокладка маршрута: Специально оборудованные участки для подъема; избегайте неглубокого трения |

+---------------------------------------------------------------+
Держите режущий инструмент в движении вперед с надежным захватом. Если инструмент слегка трется, не снимая при этом стружки, поверхность упрочняется, канавка начинает заедать, а фрезерованная поверхность образует шероховатую поверхность с шероховатостью Ra 1,6 мкм.
При зажимании также следует проявлять осторожность. Затягивание тяжелых тисков против пластины 5052 может привести к деформации середины заготовки.
Металл сжимается под зажимом, вы фрезеруете его до плоской поверхности, а затем он выравнивается после снятия зажима.-
Положите заготовку на мягкие губки, подобранные под профиль детали.
-
Затяните зажимные винты с умеренным крутящим моментом – как раз достаточным для удержания положения без деформации заготовки.
-
Стремитесь к идеально плоской поверхности? Снизьте крутящий момент в тисках сразу после обработки полостей, чтобы снять защемленное напряжение. Затяните губки обратно без защемления, затем снимите защитную пленку, чтобы выровнять поверхность.
Реальный пример из практики: промышленный робот-манипулятор
 СХЕМА ИНТЕРФЕЙСА СБОРКИ

+---------------------------------------------------+

| Кронштейн сердечника 7075-T651 (высокая нагрузка, 0.штифты 0,1 мм) |

+---------------------------------------------------+

|

+---------------------------------------------------+

| Коллектор 6061-T6 (резьбовые отверстия, тип II, черный) |

+---------------------------------------------------+

|

+---------------------------------------------------+
| Защита от брызг 5052-H32 (изогнутый лист, безопасна для мойки) |

+---------------------------------------------------+
Конструкторская группа, работающая над высокоскоростной упаковочной машиной, использовала сплав 7075-T651 для всех 18 компонентов рамы пневматической захватной головки. Их подход: обеспечить исключительную жесткость по всей конструкции.
Этот выбор привел к нескольким проблемам в цехе:
-
Нарезание 48 тонких глухих резьб на нескольких монтажных блоках привело к сильному износу инструмента и многократному заклиниванию метчиков в прочном сплаве 7075.
-
Прозрачные анодированные пластины демонстрировали видимое несоответствие цвета на сопрягаемых поверхностях из-за вариаций зерна сплава.
-
Стоимость сырья резко возросла из-за использования дорогостоящего аэрокосмического сплава для простых пылезащитных крышек по периметру и вторичных блоков.
 ПЕРЕРАБОТКА ПРОЕКТА: СТОИМОСТЬ & СРАВНЕНИЕ ВРЕМЕНИ ЦИКЛА
+-------------------------+-------------------------+-------------------------+
| Первоначальная сборка (все детали из сплава 7075) | Оптимизированный многосплавный материал | Результат |

| 1420 долларов США за сборку | 910 долларов США за сборку | Снижение затрат на 35,9% |

| Время цикла: 145 минут | Время цикла: 98 минут | 32.Увеличение пропускной способности на 4% |

+-------------------------+-------------------------+-------------------------+
-
Крепежный кронштейн Core Pivot: Используется в 7075-T651. Эта деталь выдерживает высокие силы ускорения и резкие остановки, неся полезную нагрузку 15 кг. Его предел текучести 503 МПа предотвратил деформацию отверстий для установочных штифтов под циклическими нагрузками, обеспечивая выравнивание в пределах 0,010 мм.
-
Блок пневматического коллектора: Перемещен на 6061-T6. Сплав 6061 легко режется, исключает поломку метчиков на крошечных внутренних резьбах и обеспечивает равномерное анодирование матовым черным цветом, соответствующее соседним стандартным клапанам.
-
Защитный кожух по периметру: Преобразован в 5052-H32. Вырезан из листового материала толщиной 3 мм, обработан по монтажным кромкам и согнут на листогибочном прессе. Это позволило сократить время на обработку пазов, избежать разрывов углов при гибке и легко выдерживать воздействие едких растворов.
Это сочетание материалов снизило общие затраты на сборку на 35,9% и сократило время цикла шпинделя со 145 минут до 98 минут, при этом были достигнуты все цели по динамической жесткости и точности позиционирования.
Дерево решений: как выбрать следующую часть
 ПУТЬ ВЫБОРА МАТЕРИАЛА


Нагружается ли компонент динамически?
Экстремальные нагрузки / тонкие ребра, склонные к изгибу?

┌────────┴────────┐
ДА НЕТ

│ │

[ 7075-T651 ] Требуется гибка листового металла,

сварка,или промывка?

┌──┴──┐
ДА НЕТ

│ │
[ 5052-H32 ] [ 6061-T6 ]
< !---->
Используйте 6061-T6, когда:
-
Вам нужен недорогой и надежный инструмент для корпусов, усиливающих элементов, кронштейнов датчиков или декоративных крышек.
-
В чертеже указан равномерный, окрашенный цвет типа II или прочное твердое покрытие типа III.
-
Вам нужно наносить структурные TIG-сварочные швы или проделать множество глухих отверстий под резьбой M4.
Перейдите на 7075-T651, когда:
-
Нагрузки подвергаются сильным циклам, резким ударам или постоянно изгибаются — вспомните тяги подвески, стрелы квадрокоптеров или стойки гоночного автомобиля.
-
Ребра тонкие и глубокие (менее 1,5 мм), в то время как сталь 6061 отклоняется от канавки, а сталь 7075 режет точно.
-
Унции имеют значение, и вам нужен заготовочный материал, который по своим характеристикам сравним с легированной сталью.
Выберите 5052-H32, если:
-
Компонент работает в морской среде, на линиях химических процессов или в зонах, подверженных воздействию дорожной соли.
-
-
Деталь представляет собой листовой корпус, крышку или поддон для жидкости, где высокая механическая прочность является второстепенной по отношению к коррозионной стойкости.
Нажмите здесь для вашего запроса 👆
Контактная информация
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные технические условия качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры из практики клиентов, представленные в этом блоге, были тщательно анонимизированы и отредактированы.
Представленные показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей по изготовлению деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.Команда Liqin Manufacturing
Основываясь на 18-летнем опыте в области точного машиностроения, компания Ningbo Liqin Industry производит высокоточные металлические компоненты для требовательных мировых рынков. Мы работаем на предприятии площадью 6500 м²; Производственный центр, оснащенный более чем 150 станками, работающими на 4-осевых и 5-осевых станках с ЧПУ, фрезерно-токарной обработке, холодной экструзии и литье под давлением под одной крышей. Такая организация позволяет нам бесперебойно управлять проектами, доводя детали от первоначальных CAD-концепций до окончательной отгрузки. Мы обеспечиваем бесперебойный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров с помощью КИМ и оптического профилирования до испытаний на твердость и солевое распыление — мы заранее проверяем ваши критически важные характеристики, чтобы вы получали готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок производственной линии. Помимо производства, вы можете рассчитывать на нас в течение двух часов на новые запросы предложений, прямую поддержку в изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Приветствуем ваши запросы и образцы.
Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!