Русский



Описание продукта
| вещь | описывать |
|---|---|
| Дизайн/Размер | По чертежам или образцам заказчика. |
| Материал | Алюминий: 6061, 6063, 6082, 7075, 5052, A380 и т. д. Нержавеющая сталь: SS201, SS301, SS303, SS304 (SS304 пищевая), SS316, SS316L, SUS430, SS416 Сталь: низкоуглеродистая сталь, углеродистая сталь, 4140, 4340, Q235, Q345B, 20#, 45# и т. д. Легированная сталь (15Cr, 20Cr, 42CrMo) и др. Латунь: HPb63, HPb62, HPb61, HPb59, H59, H68, H80, H90 и т. д. Медь, бронза, медь и т. д. Титан: TC4 (TiAl6v4, Grade f5) Пластик: ABS, PC, PE, POM, Delrin, нейлон, пластик, PP, PEI, Peek и др. |
| процесс | Обработка на станках с ЧПУ, токарная обработка, фрезерование, штамповка, токарная обработка, резка и т. д. |
| Срок поставки | Изготовление образцов обычно занимает 3-7 рабочих дней, а серийное производство будет осуществляться в соответствии с подробным объемом после утверждения образцов. |
| Обработка поверхности | Прозрачное анодирование, цветное анодирование, химическое покрытие, шлифовка, пассивация, полировка, хромирование, пескоструйная обработка, лазерная гравировка, цинкование, черное оксидирование, никелирование, хромирование, цементация, термообработка, покраска |
| Испытательное оборудование | Координатно-измерительная машина (КИМ), двухмерный измерительный прибор, проектор, высотомер, микрометр, резьбомер, твердомер, штангенциркуль, штифтовой калибр, прибор для испытания в солевом тумане, прибор для измерения концентричности, спектрометр. |
| Система управления качеством | ISO 9001:2015 IATF 16949:2016 ISO 13485:2016 |
| приложение | Автозапчасти, детали машин, компьютерные детали, медицинские детали, детали бытовой техники, электротехнические детали, детали электронных изделий, электронные детали, детали генераторов, детали альтернаторов, канцелярские товары, силовые выключатели, микропереключатели, строительная техника, товары и аудио-видеооборудование. |
| Формат файла | Solidworks, Pro/Engineer, CAD, PDF, JPG, DXF, IGS |
| Упаковка | Внутренний полиэтиленовый пакет, внешняя стандартная картонная коробка или по требованию заказчика. |
| Перевозки | Морские перевозки, авиаперевозки, международная экспресс-доставка (DHL, FedEx, TNT, UPS). |
| Служить | Профессиональная команда специалистов по внешней торговле обеспечивает оперативное и внимательное обслуживание. Протокол контроля размеров/Сертификат на сырье/Отчет об обработке поверхности/Технический чертеж Отчет RoHS/Отчет об испытании на солевое распыление/Отчет об испытании на твердость |
Обзор продукта и архитектура проектирования
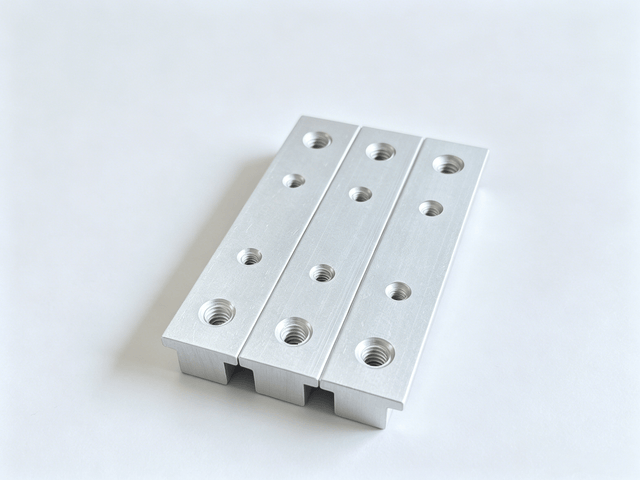
Этот прецизионный алюминиевый направляющий блок, разработанный специально для сложных систем управления движением, высокоточной оптомеханической позиционирования и автоматизированных метрологических систем, служит сверхнадежным интерфейсным компонентом. Благодаря асимметричному ступенчатому профилю направляющей и высококачественному серебристому анодированному покрытию, компонент соединяет линейные подшипниковые блоки, специализированные измерительные датчики и модульные рамы машин. Интеграция двух стандартных унифицированных резьб в единую монолитную платформу обеспечивает исключительную предсказуемость размеров, высокую структурную жесткость и легкую модульную совместимость с глобальными платформами автоматизации.
Технические характеристики материалов и металлургические преимущества
Данная деталь изготовлена методом высокоточной механической обработки из авиационного алюминиевого сплава 6061-T6, конструкционного материала на основе алюминия, магния и кремния, известного своим оптимальным балансом физической стабильности и механической прочности.
-
Высокое соотношение прочности к весу : благодаря весу всего в 291 грамм, этот конструктивный блок минимизирует паразитную массу подвижных платформ, позволяя высокоскоростным портальным кранам и роботам-манипуляторам достигать более высоких скоростей ускорения без возникновения чрезмерных инерционных вибраций.
-
Исключительная структурная стабильность : благодаря строгой термической обработке и искусственному старению (состояние Т6) внутренние микронапряжения в кованом профиле практически устранены. Компонент демонстрирует выдающуюся устойчивость к релаксации напряжений, ползучести размеров и термической деформации при длительных циклах зажима.
-
Коррозионная стойкость и демпфирующие свойства : присущий материалу металлургический состав обеспечивает естественную защиту от атмосферных воздействий и гасит высокочастотные механические колебания, создаваемые динамическими линейными сервомоторами.
Передовые технологии производства и точности технологических процессов.
Каждый этап производства регулируется строгими стандартными рабочими процедурами, позволяющими преобразовывать высокоточные CAD-модели в надежное промышленное оборудование:
-
Прецизионная профильная распиловка : Необработанные экструдированные профили разрезаются с помощью динамических твердосплавных циркулярных пил, работающих в режиме непрерывного охлаждения. В процессе резки обеспечивается перпендикулярность поверхности относительно экструдированного профиля с точностью до 0,4 мм, при этом гарантируется шероховатость торцевой поверхности Ra 3,2 без заусенцев, разрывов или неровностей.
-
Многоосевое сверление с ЧПУ и ступенчатая снятие фаски :
-
Точное позиционирование скважины осуществляется с помощью специализированных сверл с центрирующим наконечником под углом 90°, что гарантирует нулевое отклонение точки сверления и точное определение места закладки скважины.
-
Многоканавочные ступенчатые корончатые сверла, изготовленные на заказ, обрабатывают как внутренний малый диаметр, так и внешние фаски (C0.7 и C1) за один единый проход. Критические межосевые расстояния (28,5 мм и 63,5 мм) строго соблюдаются, обеспечивая полную взаимозаменяемость между производственными партиями.
-
-
Холодная формовка резьбы без образования стружки (накатка) :
-
Вместо традиционного нарезания резьбы методом резки, который перерезает волокна металла, резьба нарезается с помощью высокоточных, покрытых методом прокатки метчиков (класс точности RH5) от ведущих поставщиков инструмента.
-
Технология холодной формовки непрерывно перестраивает внутренние металлические зерна вдоль гребней и оснований резьбы. Такая холодная деформация повышает сопротивление сдвигу резьбы и прочность на вырыв более чем на 30%, полностью устраняя образование стружки и микроотслоений внутри глухих и сквозных отверстий.
-
-
Защитное химическое анодирование : После щелочной обезжиривания и микротравления детали подвергаются стандартизированному процессу серебряного анодирования. Полученная микропористая оксидная пленка полностью герметизирована, обеспечивая превосходную электропроводность поверхности, износостойкость по отношению к абразивным частицам и элегантный матовый внешний вид.
Комплексная матрица контроля качества
Система обеспечения качества интегрирована непосредственно в производственный процесс, а не рассматривается как постпроизводственный фильтр:
-
Статистический контроль в процессе производства : патрульные проверки проводятся каждые 2 часа, при этом с каждого работающего шпинделя снимается не менее 3 деталей. Размеры, приближающиеся к предельным значениям, немедленно выделяются для прогнозируемой компенсации инструмента.
-
Многоточечная геометрическая проверка : проверка штангенциркулем и микрометром выполняется по всем ступенчатым базовым точкам (включая критические толщины ступеней, такие как 25,07 мм, 6,62 мм, 3,58 мм и 2,62 мм), чтобы гарантировать, что зазор скольжения внутри соответствующих пазов остается плавным и не заедает.
-
Проверка целостности резьбы : как внутренняя резьба 8-32 UNC, так и 1/4-20 UNC проходят двойную проверку проходным/непроходным калибром (пределы резьбы класса 2B). Диаметр шага, глубина зацепления и начальный заход резьбы систематически проверяются для обеспечения бесшовного болтового соединения на сборочных линиях по всему миру.
Разнообразные сценарии применения
-
Адаптеры для кареток линейного перемещения : служат в качестве жесткой промежуточной монтажной пластины, крепящейся к кареткам линейных направляющих, преобразуя движение по направляющим в механическое движение для сканирующих головок и многоосевых декартовых роботов.
-
Крепления для систем машинного зрения и оптических датчиков : Встроенная резьба 1/4-20 UNC напрямую соответствует универсальному механическому стандарту для научных приборов, промышленных камер, телецентрических линз и лазерных измерительных головок перемещения.
-
Приспособления для полупроводниковых приборов и метрологии в чистых помещениях : Благодаря бесшовной резьбе, полученной методом холодной формовки, и коррозионностойким анодированным поверхностям, блок не выделяет твердых частиц, что делает его идеально подходящим для вакуумных приспособлений, кронштейнов для перемещения кассет с пластинами и портальных конструкций для контроля плоских панелей.
-
Структурная модульная оснастка : выполняет функцию прочного зажимного блока для выравнивания в автоматизированных сборочных приспособлениях, модульных зажимных устройствах и узлах пневматических компонентов.
Основное ценностное предложение и конкурентные преимущества
-
Интеграция по международному стандарту «под ключ» : Сочетая компактные точки крепления 8-32 UNC с усиленными анкерными креплениями 1/4-20 UNC, инженеры-конструкторы устраняют вес, стоимость и допуски на суммирование, связанные с использованием избыточных переходных пластин.
-
Исключение заедания и срыва резьбы : холодная обработка внутренней резьбы из кованого алюминия позволяет ей выдерживать значительные циклы затяжки без натяжения, обеспечивая надежный срок службы даже при сильной вибрации в цеху.
-
Ускоренная наладка оборудования : Жесткая геометрическая повторяемость монтажных соединений сокращает время, затрачиваемое на механическую подгонку, выравнивание и оптическую калибровку во время интеграции оборудования, что приводит к прямой экономии средств и сокращению сроков поставки.
Часто задаваемые вопросы
В1: Почему внутренняя резьба формируется методом бесстружечной нарезки накатом, а не традиционным методом нарезания резьбы резцом, и как это повышает качество сборки?
Отвечать:
Традиционная нарезка резьбы с помощью резца разрушает естественную структуру зерен металла в кованом алюминии, создавая микроскопические концентраторы напряжений и оставляя остаточные стружки или заусенцы вдоль основания резьбового профиля. При постоянной вибрации станка или многократном обслуживании в полевых условиях нарезанная резьба значительно более подвержена срыву резьбы, заеданию и отслаиванию металлических чешуек, что может загрязнить чувствительные механические детали.
В этом направляющем блоке используются высококачественные метчики с покрытием (класс допуска RH5), которые формируют внутреннюю резьбу исключительно за счет контролируемой пластической деформации. Этот процесс холодной формовки без образования стружки сохраняет непрерывные линии структурных волокон, строго соответствующие геометрии резьбы, одновременно создавая полезные остаточные сжимающие напряжения на боковых стенках. В результате сопротивление сдвигу и усталостная прочность внутренней резьбы улучшаются более чем на 30%, полностью исключая образование стружки и обеспечивая надежное удержание высокого крутящего момента на протяжении бесчисленных циклов сборки.
В2: Каково функциональное назначение ступенчатого профиля плеча и сочетания двойной резьбы 8-32 UNC и 1/4-20 UNC?
Отвечать:
Ступенчатый профиль плеча служит интегрированной механической базой для привязки и направляющей для выравнивания. Он точно входит в Т-образные пазы или соответствующие углубления линейной каретки, обеспечивая надежную поперечную фиксацию и исключая отклонение при затяжке болтов. Это сохраняет прямолинейность и ортогональное выравнивание многоосевых линейных блоков в условиях динамической работы.
Целенаправленная интеграция двух различных унифицированных шаблонов потоков обеспечивает полную аппаратную совместимость:
-
Резьба 8-32 UNC : служит в качестве специальных точек крепления для вспомогательных компонентов, таких как датчики приближения, оптические прерыватели, считывающие головки линейных энкодеров, концевые выключатели и приспособления для организации проводов.
-
Резьба 1/4-20 UNC : соответствует универсальному стандарту оптики и машинного зрения, обеспечивая прямую и надежную установку промышленных инспекционных камер, телецентрических линз, лазерных триангуляционных датчиков или кронштейнов для крепления несущих конструкций.
Объединение обоих монтажных размеров на одном монолитном блоке устраняет необходимость в дополнительных переходных пластинах, тем самым минимизируя допуски при сборке и экономя ценное пространство внутри автоматизированного оборудования.
В3: Соответствует ли анодированное серебристое покрытие строгим требованиям чистых помещений или агрессивных промышленных сред?
Отвечать:
Да, без всяких оговорок. После многоосевой обработки каждый блок подвергается тщательной обезжиривке, микротравлению и анодированию серебром под строгим контролем с герметизацией горячей деионизированной водой. В результате образуется монолитный, электрически непроводящий барьер из оксида алюминия:
-
Защита от износа и химических воздействий : плотная пассивная керамикоподобная пленка надежно изолирует алюминиевую подложку 6061-T6 от промышленных охлаждающих жидкостей, смазочных масел и атмосферной влажности, предотвращая образование точечных повреждений поверхности, окисление и изменение цвета.
-
Отсутствие отслаивания частиц : поскольку анодирование представляет собой интегральное электрохимическое преобразование основного металла, а не нанесение краски или гальванического покрытия, поверхность не будет отслаиваться, скалываться или образовывать микроскопические частицы пыли при обычном трении скольжения. Это обеспечивает полное соответствие строгим пороговым значениям загрязнения частицами, требуемым в чистых помещениях для производства полупроводников, солнечных батарей и биомедицинских изделий.
-
Матовое антибликовое покрытие : равномерная сатиновая поверхность рассеивает прямые лучи света, эффективно устраняя блики и засветки, которые могут снизить точность систем машинного зрения и лазерных измерителей перемещения.
ТЕЛ.: +86 187 5714 8656
Электронная почта: zhouli@chinaliqin.com
WhatsApp: +86 187 5714 8656
Веб-сайт: https://www.cncliq.com/