 العربية




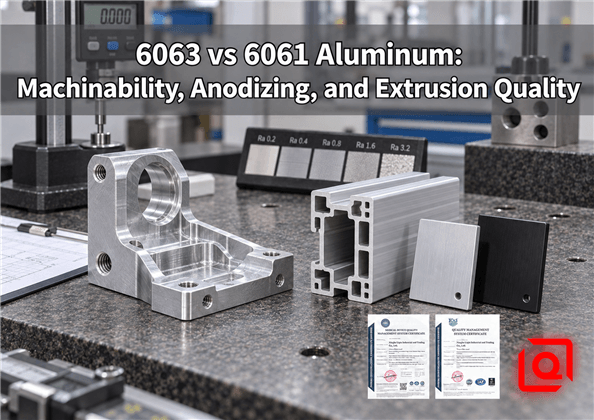
سأل أحد المشترين متجرنا ذات مرة سؤالاً بدا بسيطًا: "هل يمكننا تبديل هذا النتوء المرئي من 6063 إلى 6061 بحيث تكون ألسنة التثبيت أقوى؟" ولم تكن الإجابة سريعة بنعم أو لا. يحتوي المظهر الجانبي على زعانف رفيعة ووجه تجميلي طويل وأربعة ثقوب ما بعد التشكيل وتشطيب واضح بأكسيد يجب أن يتناسب مع الإطار المحيط. المزيد من القوة في ورقة بيانات المواد يمكن أن يؤدي بسهولة إلى إنشاء مهمة بثق أكثر صعوبة، والمزيد من خطوط القالب، وإخراج ضغط أبطأ، ونتيجة تجميلية أقل تسامحًا.
هذا هو القرار الحقيقي 6063 مقابل 6061. إنها ليست مسابقة للعثور على الألومنيوم "الأفضل". إنه قرار توجيه: ما هي السبيكة التي تمنح الرسم أفضل مسار من خلال البثق والتصنيع باستخدام الحاسب الآلي والتشطيب والفحص والتجميع؟ يشرح هذا الدليل هذا المسار من وجهة نظر أرضية المتجر. إذا قمت بإصدار رسومات أو شراء أجزاء لكسب لقمة العيش، فهذا مناسب لك. الهدف هو الأجهزة القابلة للتكرار، وليس ورقة مقارنة جميلة.
إجابة مختصرة: إليك كيفية اهتزازها عادةً على أرضية المتجر. الأحمال والخيوط والكثير من عمليات ما بعد التصنيع توجهنا نحو 6061. القسم النحيف والمعقد الذي سيراه العملاء بعد الأكسدة يضع عادةً 6063 في مقدمة الخط. إذا كان جزء واحد يحتاج إلى كليهما، فلا تخمن. قم بمراجعة الحالة المزاجية، وهندسة الملف الشخصي، ومسندات المعالجة، وفئة السطح، ووسائل شرح الطلاء النهائي معًا.
نظرة سريعة على 6063 مقابل 6061
<فئة الجدول = "MsoNormalTable" الحدود = "0" تباعد الخلايا = "0"> <الجسم> <تر>نقطة القرار
6061 ألومنيوم
6063 ألومنيوم
المعنى العملي للمصادر
السبب النموذجي لتحديده
قوة هيكلية أعلى وتصنيع CNC متعدد الاستخدامات
قابلية بثق أفضل وسطح زخرفي أنظف
ابدأ بالوظيفة، ثم تحقق من المظهر ومسار العملية
الأعصاب المقذوفة الشائعة
T6، T6510، T6511
T5، T52، T6
"6061" أو "6063" وحدهما لا يمثلان مواصفات كاملة لطلب عرض الأسعار
سلوك CNC
بشكل عام أكثر ثباتًا وأسهل في التحكم للحصول على معالجة دقيقة بعد المعالجة
تتميز الآلات بشكل جيد بهندسة الألومنيوم الحادة ولكن يمكن أن تبدو أكثر نعومة أو لزجة
يمكن أن تكون حافة الأداة، وإخلاء الشريحة، ودعم التركيبات، والحالة المزاجية أكثر أهمية من اسم السبيكة
قذف الملف الشخصي
مناسب للملفات الشخصية الأقوى والأقل تعقيدًا
يُفضل للملفات الشخصية المعقدة ورقيقة الجدران وعالية التشطيب
6063 عادةً ما يمنح مصمم القالب نافذة معالجة أوسع
الأكسدة التزيينية
جيد عندما يتم التحكم في الكمية والمعالجة المسبقة
عادةً ما يكون أكثر اتساقًا وأكثر سطوعًا في البثق المرئي
الموافقة على عينة الحدود؛ لا تستخدم أبدًا "الأكسيد الأسود" كمواصفات المظهر بالكامل
الأمثلة الأفضل
إطارات الآلة، والأقواس، والتركيبات، والمبيتات الهيكلية، والمكونات الملولبة
إطارات العرض، والزخارف، والمقاطع الجانبية للمشتت الحراري، والقضبان، والمرفقات المرئية، والأنابيب المعقدة
شاشة مفيدة، وليست حكمًا - لا يزال الرسم ودورة العمل الحقيقية لهما الكلمة الأخيرة
انظر أسفل ختم الدرجة وستجد كلا السبيكتين تنتميان إلى عائلة 6xxx القابلة للمعالجة بالحرارة. يقوم المغنيسيوم والسيليكون بمعظم أعمال التقوية. تتداخل النطاقات المسموح بها على الورق؛ ومع ذلك، فإن 6061 هي الدرجة التي يتم طلبها عادةً عندما يحتاج المصمم إلى مزيد من القوة. يقوم 6063 بتداول بعض القوة عمدًا لتسهيل تدفق المعدن واستجابة نهائية أفضل. نشرت شركة Hydro ورقة بيانات البثق 6063 بمعدل 6063 درجة عالية لتشطيب السطح والأكسدة الزخرفية، في حين أن نظرة عامة على سبائك 6063 تشير إلى أن الآلات الثقيلة والأحمال الهيكلية غالبًا ما تشير إلى 6061. وهذا مفيد إجماع الصناعة، ولكن الشهادة الخاصة بالدفعة الفعلية لا تزال تحكم الجزء.
لماذا يجب اختيار السبيكة والمزاج معًا
من الأخطاء المتكررة في طلب عرض الأسعار ملاحظة رسم تقول فقط "ألومنيوم 6061" أو "ألومنيوم 6063". المزاج ليس حاشية سفلية. نشعر بذلك عند الضغط، وعند جهاز تمليس الشعر، وتحت القاطع، ومرة أخرى عندما يقرر الجزء غير المثبت ما إذا كان سيبقى في مكانه أم لا. خذ سكة عرض 6063-T5 وأنبوب مُشكل 6063-T6. نفس عائلة السبائك، وتوقعات مختلفة تمامًا من حيث القوة والقطع. الأرقام الأخيرة مهمة أيضًا في 6061: يحدد T6511 قذفًا ممتدًا ومخففًا للضغط، وغالبًا ما يكون موضع ترحيب عندما يتم طحن جزء طويل بشكل أقوى على جانب واحد من الجانب الآخر.
عندما يشمل الشراء شريطًا أو قضيبًا أو مقطعًا جانبيًا أو أنبوبًا مقذوفًا، ASTM B221 هو مرجع شائع في أمريكا الشمالية. افتحه وستجد متطلبات الكيمياء والخصائص الميكانيكية مرتبطة بالسبائك والمزاجات المدرجة. تعمل الرسومات الأوروبية عادةً مع متطلبات سلسلة EN 755، وقد تستدعي ملفات تعريف الدقة 6060/6063 معيار EN 12020. ضع المعيار المطبق على أمر الشراء. ثم حدد الحالة المزاجية، ومراجعة رسم الملف الشخصي، ووثيقة الفحص المطلوبة، وما إذا كان قبول الأبعاد يحدث قبل أو بعد الأنودة.
يعتبر أحد أرقام القوة التي تم رفعها من مخطط الويب معيارًا سيئًا للإصدار. قم بتغيير الحالة المزاجية أو سمك القسم أو شكل المنتج أو المعيار الحاكم ويمكن أن يتحرك الحد الأدنى المطبق. أثناء العمل المفاهيمي، من العدل أن نقول إن 6061-T6 أقوى بشكل واضح من 6063-T6. ومع ذلك، بمجرد إصدار الرسم، ارجع إلى الجدول الصحيح والشهادة الخاصة بهذا القسم تحديدًا.
قابلية التصنيع في المغزل: حيث يظهر الفرق
يتم تصنيع كلا السبيكتين بشكل مريح باستخدام CNC قادر، لكنهما يفشلان بطرق مختلفة. عادة ما يشعر قذف 6061 ذو العمر الجيد بمزيد من الدعم تحت الأداة. وهذا يجعله اختيارًا مريحًا للمتجر بالنسبة للمقاعد المحملة، والرؤوس الملولبة، والتجويف المسطح، والواجهات الحاملة للحمولة. الوصفة ليست غريبة: مزامير مصقولة، وأشعل النار الإيجابي، وحمولة رقاقة حقيقية، وما يكفي من المبرد أو الهواء لإخراج الرقائق. اضبط هذه الأساسيات بشكل صحيح وتبقى الحواف حادة بينما تتصرف الأبعاد.
6063 ليس "غير قابل للتشغيل". بعيد عن ذلك. نحن نتعامل معه بانتظام على أنه ملف تعريف يحتاج إلى عمليات ثانوية دقيقة بدلاً من كونه ملفًا يريد إزالة المخزون بشكل مكثف. يمكن أن تؤدي صلابتها المنخفضة إلى تشجيع الحافة المبنية إذا قامت الأداة بفرك الرقائق الدافئة أو تثبيتها أو إعادة قصها. قد تكون النتيجة حافة ملطخة، أو وجه غائم، أو نتوء يصبح واضحًا بشكل مؤلم بعد الأنودة. حافظ على الحافة حادة. إعطاء الشريحة في مكان ما للذهاب. ادعم الجدران الرقيقة القريبة من القطع بدلاً من تثبيتها بشكل أقوى وثني القسم.
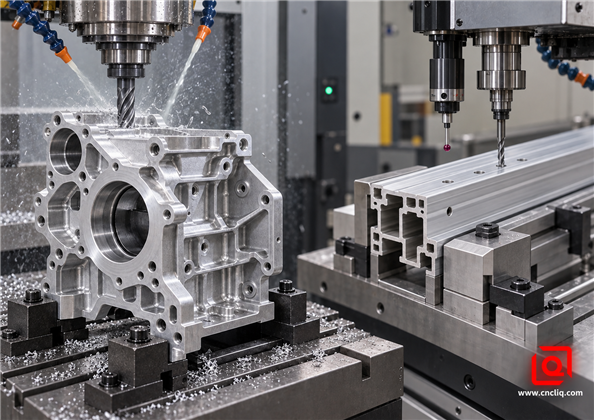
يجب التخطيط للتصنيع الثانوي حول صلابة القسم، وجودة المسند، وإخلاء الرقاقة، والسطح المرئي النهائي.
أربعة عناصر تحكم في التصنيع تهم كلتا السبيكتين
1. ابدأ من المسند المستقر. يمكن لأسطح البثق الخام أن تحمل التاج أو الالتواء أو القوس أو خطوط القالب أو الاختلاف المحلي. حدد موقعه من جدار مدعوم، أو ميزة أدوات مصممة، أو منصات مُجهزة مسبقًا. غالبًا ما تستفيد الملفات الشخصية الطويلة من الاستقصاء بدلاً من التوقف الثابت الذي يفترض الاستقامة الكاملة.
2. استخدم هندسة القطع الخاصة بالألمنيوم. أداة حادة مصقولة مع مساحة كبيرة للفلوت تقلل من الالتصاق وتعبئة الرقائق. يمكن للطلاء المختار للصلب أن يدور حول الحافة ويجعل قطع الألمنيوم الناعم أسوأ. يمكن أخذ ZrN أو DLC الرقيق في الاعتبار عندما تتطلب استراتيجية الأداة طلاءًا.
3. انتهي بعد أن يرتاح الجزء. يمكن أن تؤدي إزالة المواد الثقيلة من جانب واحد إلى التخلص من الضغط المتبقي. أولاً، قم بتحرير الجزء أو إعادة تركيبه، ثم قم بإنهاء الواجهات المهمة. ويعتمد التسلسل الدقيق على طول القسم، والحالة المزاجية، وحالة المخزون، ودرجة التحمل - وليس وصفة عامة لوقت الانتظار.
4. أداة إزالة الأزيز للطلاء، وليس للمس فقط. يمكن لثقب الريش الموجود في الثقب أو الفتحة أو الحافة أن ينجو من الفحص العرضي ثم يؤدي إلى تفتيح الكيمياء أو حرقها أو احتجازها أثناء عملية الأكسدة. تحديد فواصل الحواف وحماية الوجه التجميلي أثناء كل عملية نقل.
للحصول على مناقشة أعمق للعملية، يشرح دليل Liqin الطحن والخراطة والبثق للألمنيوم باستخدام الحاسب الآلي سبب استقامة الملف الشخصي والمسبار والرقائق السيطرة تنتمي إلى نفس خطة العملية. هل يحتوي الرسم على تجويف أو شريحة لا تقبل إلا بعد الطلاء؟ في هذه الحالة، تابع دليل Liqin إلى السماح بالتصنيع للألمنيوم المؤكسد هو الخطوة التالية الأكثر صلة.
نقطة تفتيش طلب عرض الأسعار: تحتوي الحزمة المفيدة على نموذج ثلاثي الأبعاد ورسم ثنائي الأبعاد يمكن التحكم فيه. أضف الكمية السنوية، والسبائك والمزاج المقترح، وخريطة الوجه التجميلية، ووسيلة الأنودة، وملاءمة التزاوج. مع ذلك، يمكن لـ Liqin وضع 6061 و6063 ومسار البثق الهجين بالإضافة إلى CNC جنبًا إلى جنب قبل أن يطلق أي شخص الأدوات. اطلب مراجعة سوق دبي المالي بناءً على الرسم.
الأكسدة: تبدأ عملية التشطيب قبل الخزان
اكتسب 6063 سمعته كـ "الألومنيوم المعماري" لأنه يمكن أن ينبثق بسطح أملس ويستجيب باستمرار للأكسدة الزخرفية. يساعد انخفاض مستويات النحاس والشوائب الخاضعة للتحكم. على السكك الحديدية الطويلة المرئية أو الإطار الخارجي، يكون هذا الخط الأساسي الأنظف مهمًا. تكشف التشطيبات الشفافة أو الشمبانيا أو البرونزية أو السوداء كل شيء تحتها: التقاط القوالب، وفرك المناولة، والحبوب الخشنة، ومناطق اللحام، والصنفرة القوية، والكثير من المواد غير المتطابقة.
6061 يؤكسد أيضًا بشكل جيد. يستخدم على نطاق واسع للأجزاء الآلية المؤكسدة السوداء والطبيعية. التحذير ليس أن 6061 يبدو سيئًا تلقائيًا؛ ولكن الحذر هنا هو أن الاختيار البنيوي والوعد التجميلي لابد أن تتم إدارتهما معًا. قد يتم حفر الوجه المُشكَّل آليًا والوجه البثق الذي لم يُمس بشكل مختلف. يمكن أن تهبط قطعتان من الذوبان على ظلال مختلفة قليلاً. يمكن للمنطقة الملحومة أن تكشف عن هالة. ربما لم تعد لوحة الشعار المصقولة تتطابق مع قاعدة التثبيت المخروطية.
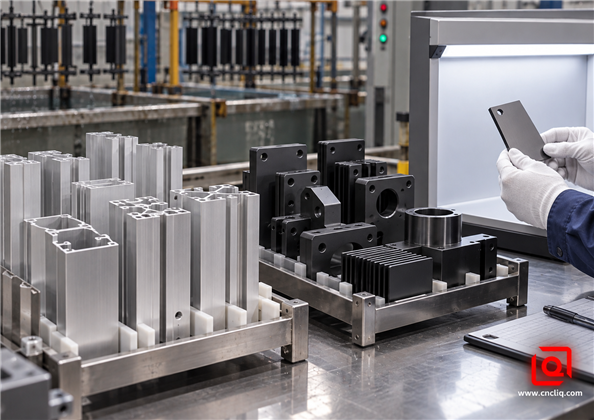
إن العينة الحدودية ومجموعة مادة واحدة والمعالجة المسبقة الخاضعة للرقابة وشروط العرض المتفق عليها تعمل بشكل أكبر على تناسق الألوان أكثر من اسم اللون الغامض.
حدد المظهر بطريقة يمكن للمصنع فحصها
· ضع علامة على الوجوه التجميلية والوجوه غير التجميلية على الرسم.
· قم بتسمية معيار الأنودة وفئة الطلاء. ISO 7599:2018، الذي تم تأكيده في عام 2023، يغطي كيفية تحديد الطلاءات الأنودية الزخرفية والوقائية ويسلط الضوء على أهمية درجة السبائك والمعالجة المسبقة للمظهر النهائي.
· اذكر اللون، واللمعان أو الملمس المتوقع، ومتطلبات الختم، وأي اختبار للتآكل أو التآكل.
· حدد عينة أو نطاقًا محدودًا معتمدًا بدلاً من الوعد بمطابقة مرئية مثالية مستحيلة عبر مجموعات غير ذات صلة.
· تحديد نقاط الاتصال وعلامات الأرفف. تحتاج الكهرباء إلى جهة اتصال، لذا فإن عبارة "لا توجد علامات في أي مكان" ليست تعليمات قابلة للتطبيق.
· استدعاء الخيوط المقنعة، والأوجه الأرضية، والاتصالات الكهربائية، ومقاعد التحمل، وغيرها من المناطق الخالية من المعاطف.
تؤدي عملية الأنودة أيضًا إلى تغيير الحجم. يتم تشكيل الطلاء جزئيًا في المعدن الأساسي وجزئيًا إلى الخارج، ولكن التغيير الدقيق للأبعاد يجب أن يأتي من العملية المعتمدة ومواصفات الطلاء. بالنسبة للتجويف الدقيق، أو الخيط، أو السكة المنزلقة، أو أرض الختم، لا تقم بتطبيق "قاعدة 50/50" العامة على الإنترنت ثم قم بتحرير الرسم. وافق على سمك النهاية، وخطة الإخفاء، وهدف الطلاء المسبق، وطريقة القياس، وأبعاد القبول النهائي مع الشركة المصنعة والمؤكسد.
بالنسبة لأعمال الديكور العامة، يمنح 6063 فريق التشطيب سطح بداية أكثر ودية. بالنسبة للأجزاء المصنعة آليًا التي تعمل بجد، غالبًا ما يوفر 6061 لفرق التصميم والتصنيع حزمة شاملة أقوى. في بعض الأحيان تكون الإجابة الأنظف هي التوقف عن مطالبة سبيكة واحدة بأداء وظيفتين. احتفظ بالسكة المرئية في 6063. ضع 6061 حيث يدخل الحمل فعليًا. ثم قم بتفصيل المفصل بحيث يتم التحكم في تغيير اللون - أو يبدو متعمدًا.
جودة النتوء: لماذا يمنح 6063 مساحة أكبر للصحافة
تخيل ما يُطلب من الصحافة القيام به. يجب أن ينقسم المعدن الساخن، ويدور، ويضغط خلال القالب، ثم ينضم مرة أخرى في قسم مجوف، ويكرر هذا الإجراء لعدة أمتار. يتدفق 6063 عادةً بوسيطة أقل من 6061. وبالتالي فإن الجدران الرقيقة والفتحات النحيفة والغرف الداخلية والتفاصيل الصغيرة المرئية تتمتع بفرصة أفضل للعمل بشكل نظيف. قد تتحسن سرعة الطباعة وقد تنخفض التعبئة الضعيفة، ولكن هذا ليس وعدًا بالسعر. الحجم، وصعوبة القالب، والتفاوتات، وعمر الأداة، والحجم، وكل عملية بعد المنشار لا تزال موجودة في عرض الأسعار.
يمكن بثق 6061، وهو الحل الصحيح للعديد من التشكيلات الهيكلية. إنه ببساطة يطلب المزيد من الصحافة ويموت عندما يصبح القسم معقدًا. تبدأ المشكلة عندما يتم اختيار 6061 للقوة ولكن يتم رسمها مثل حافة 6063 الضعيفة. لا تختفي التغييرات المفاجئة في الجدران، والألسنة الرقيقة، والجيوب الضيقة العميقة لأن قسم CAD يبدو أنيقًا. يجب على الطارد أن يسعر هذا الصداع. على مدار برنامج طويل، يمكن لقسم 6061 الأثقل قليلًا والأفضل توازنًا أن يتفوق على ملف تعريف ذكي لا يعمل بهدوء أبدًا.
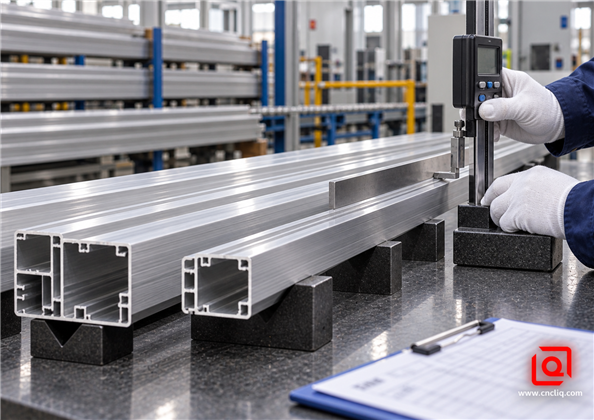
الفحص التفصيلي ليس فحصًا واردًا. قم بوضع ملف التعريف، وانظر إلى أسفل طوله، وقم بقياس القسم، وتفحص النهاية، وتأكد من الحالة المزاجية، واسأل ما إذا كان CNC لديه مرجع يمكن الوثوق به بالفعل.
العيوب التي تنتقل في اتجاه مجرى النهر
<فئة الجدول = "MsoNormalTable" الحدود = "0" تباعد الخلايا = "0"> <الجسم> <تر>الحالة الملحوظة
لماذا يهم بعد البثق
التحكم قبل CNC أو الأكسدة
الانحناء أو الالتواء
إنشاء مقاعد غير متناسقة، وانجراف موضع الثقب، وحمل مشبك متغير
تحديد الاستقامة/قبول الالتواء المطبق؛ فحص على الدعم المناسب. قم بفحص الأجزاء الطويلة عند الحاجة
خطوط القالب أو الالتقاط
يمكن أن يظل مرئيًا من خلال أكسدة واضحة أو ملونة
تعيين فئة سطح مستحضرات التجميل؛ الحفاظ على القالب. الموافقة على عينة تمثيلية بأكسيد
خلل في سمك الجدار
تغييرات في الصلابة والتبريد واستجابة الشيخوخة وانحراف الآلات
موازنة القسم حيثما أمكن ذلك؛ تحديد الجدران المهمة حقًا بدلاً من الإفراط في التسامح مع كل ميزة
حساسية خط التماس أو اللحام في المقاطع المجوفة
قد يؤثر على المظهر أو الأداء اعتمادًا على الموقع والمهمة
مراجعة مفهوم القالب وموقع التماس باستخدام الطارد؛ تطبيق أي اختبارات مطلوبة من مواصفات المنتج
مجموعات مختلطة أو مزاجية
يمكن إنشاء الظل والصلابة وتنوع الآلات
الحفاظ على إمكانية تتبع المواد وفصل الدفعات للتجمعات المرئية المتطابقة
التعامل مع الضرر
غالبًا ما تصبح علامات الفرك الصغيرة واضحة بعد المعالجة الكيميائية
استخدم الفواصل، والقفازات النظيفة، والرفوف المحمية، والتغليف المحدد من الضغط إلى النهاية
لهذا السبب لا ينبغي تقييم رسم الملف الشخصي بمعزل عن العمليات اللاحقة. تعتبر مقارنة Liqin التصنيع باستخدام الحاسب الآلي الكامل مقابل مسار البثق الزائد مفيدة عندما يمكن الحصول على مقطع عرضي ثابت استبدال كميات كبيرة من إزالة البليت. كما أنه يشرح مشكلة مسند الإسناد التي تظهر عند التعامل مع ملف تعريف أولي كما لو كان عبارة عن كتلة تم تشكيلها بدقة.
ما هي السبيكة التي تناسب الجزء الخاص بك؟
<فئة الجدول = "MsoNormalTable" الحدود = "0" تباعد الخلايا = "0"> <الجسم> <تر>متطلبات الجزء
الاختيار المحتمل
السبب
سؤال يجب حله قبل الإصدار
دعامة آلية عالية التحميل بفتحات ملولبة
متغير 6061-T6/T651
قوة أعلى وقابلية تشغيل عامة قوية
هل شكل المخزون والمزاج المخفف من التوتر مناسب لنمط إزالة المواد؟
سياج نحيف مرئي
6063-T5 أو T6
تدفق معدني جيد وإمكانية تشطيب زخرفي
ما هي الوجوه التجميلية، وما هي ميزات ما بعد التصنيع التي تحتاج إلى التسامح النهائي؟
قذف المشتت الحراري المعقد
6063 كأول دراسة لسوق دبي المالي
غالبًا ما تهيمن الزعانف المعقدة وتماسك السطح
هل يحتاج النموذج الحراري والميكانيكي حقًا إلى قوة 6061؟
عضو طويل في الآلة الهيكلية
6061 كأول دراسة لسوق دبي المالي
يمكن أن تتفوق ميزات التحميل والمرفقات على الإنهاء
هل يمكن تبسيط المقطع بدرجة كافية للحصول على قذف واستقامة ثابتين؟
لوحة أمامية ممتازة مطلية بطبقة أكسدة سوداء
6063 إذا كان مقذوفًا بشكل أساسي؛ 6061 إذا تم تشكيله بشكل كبير
يعتمد المسار على المنطقة المرئية والصلابة وميزات القطع
هل يمكن الاحتفاظ بدفعة واحدة ومسار معالجة مسبق واحد وعينة حدودية؟
نموذج أولي بهندسة غير مؤكدة وحجم منخفض
6061 ملف تعريف خام أو قياسي
يتجنب الالتزام بقالب قذف مخصص في وقت مبكر جدًا
في أي حجم تم التحقق منه يصبح البثق المخصص اقتصاديًا؟
هناك مصيدة أخرى: جزء يتم التحكم فيه عن طريق الانحراف. إن المعامل المرن لدرجات الألومنيوم هذه متشابه إلى حد كبير. احتفظ بالهندسة دون تغيير ولن يؤدي التحول إلى 6061 إلى تحويل السكة المرنة فجأة إلى عارضة صلبة. إذا كان الانحراف بدلاً من الخضوع يتحكم في التصميم، فإن تغيير موضع الجدار أو شكل القسم قد يفعل أكثر من التغيير بين هاتين السبيكتين. قم بتشغيل حالة التحميل قبل الدفع مقابل القوة التي لا يستخدمها الجزء مطلقًا.
حالة قائمة على المنتج تم التحقق منها: 6061-T6 Preform Plus Precision CNC
يعتمد المثال التالي على منتج Liqin المنشور ويتم تقديمه بدون هوية العميل أو مقاييس الطلب التي لم يتم التحقق منها. إنه مفيد لأنه يوضح المكان الذي يحتل فيه 6061 مكانه - وأيضًا لماذا يجب تعريف "البثق" بشكل صحيح.الجزء عبارة عن قطب كهربائي مانع للصواعق 6061-T6 تم إنتاجه من التشكيل المبثوق على البارد والآلات الدقيقة باستخدام الحاسب الآلي. يعتبر البثق البارد عملية تشكيل منفصلة، وليس البثق المستمر الساخن المستخدم في القضبان والإطارات الطويلة.
يحتوي المنتج على هياكل صغيرة متماثلة، وفتحات، وتجويفات، وثقوب، وخيوط، وميزات ملائمة. يبدأ مسار Liqin المنشور بإعداد شريط 6061-T6 المؤهل، ثم يشكل الفراغ الرئيسي في قالب البثق البارد المخصص. تشتمل أعمال ما بعد التشكيل على إدارة الإجهاد، وإعداد المسند، وتثبيت الضوء في تركيبات مخصصة، والتشطيب باستخدام الحاسب الآلي، وتصنيع الثقب والخيوط، وإزالة الأزيز التفصيلية، وفحص الأبعاد. تحدد صفحة المنتج على وجه التحديد التشوه الدقيق، وتحديد موضع الفراغ إلى التركيب، وتآكل القالب، والحشو الصغير المتناسق كمخاوف تتعلق بالتصنيع.
لماذا لا نحول هذا إلى ادعاء عام بأن 6061 هو الأفضل دائمًا؟ لأن الطريق يجيب على مشكلة مختلفة. هنا يحتاج المكون إلى تشكيل متكامل قريب من الشبكة وتفاصيل وظيفية دقيقة؛ جودة السطح المزخرف الطويل ليست هي المحرك الرئيسي. التشكيل الجانبي المعماري 6063 لن يحل الهندسة. الدرس الصحيح أوسع نطاقًا: اختر السبيكة ومسار التشكيل كزوج، ثم قم بتصميم مرجعيات CNC حول الحالة الفارغة الحقيقية. وهذا هو نفس الانضباط المطلوب عند المعالجة اللاحقة لمبيت 6063 المبثوق على الساخن.
هل لديك قرار مماثل بالتصنيع أو الشراء؟ شارك الحجم السنوي، والرسم، ومتطلبات المواد، ووسائل شرح التشطيب، والأسطح التي تدفع عملية التجميع. يمكن لـ Liqin مقارنة تصنيع الخامات، والتشكيل الجانبي القياسي، والبثق الساخن المخصص، والبثق البارد، والتصنيع باستخدام الحاسب الآلي دون إجبار كل جزء على عملية واحدة. أرسل طلب عرض الأسعار الخاص بك لمراجعة مسار العملية.
كيفية كتابة طلب عرض أسعار ينتج عنه عرض أسعار مفيد
يتيح طلب عرض الأسعار القوي للمورد تسعير المخاطر بدلاً من تخمينها. قم بتضمين هذه العناصر:
· سبائك ومزاج ومعيار: على سبيل المثال، AA 6063-T6 إلى البثق المتفق عليه قياسي - وليس مجرد "الألومنيوم".
· ملفات ثلاثية الأبعاد وثنائية الأبعاد يمكن التحكم فيها: النموذج ثلاثي الأبعاد ينقل الشكل؛ يحدد الرسم المسند والتفاوتات والخيوط والتشطيب والفحص.
· شكل المنتج: قالب أو لوحة أو بثق قياسي أو مقطع مخصص بالبثق الساخن أو بالبثق على البارد التشكيل.
· ملف تعريف الكمية: كمية النموذج الأولي، دفعة الإنتاج الأولى، الطلب السنوي، والعمر المتوقع للبرنامج.
· خريطة مستحضرات التجميل: أسطح A/B/C، واتجاه الحبوب، وقيود التعامل، وعلامات الحامل المسموح بها، وعينة الحدود المتطلبات.
· تفاصيل الأنودة: القياسية، النوع/الفئة، نطاق السُمك، اللون، الملمس، الختم، الاختبارات، الإخفاء، والنهائي قبول الأبعاد.
· الواجهات الوظيفية: أجزاء التزاوج، وتركيبات المحمل أو الختم، ومناطق الاتصال الكهربائية، والميزات التي يتم قياسها بعد التشطيب.
· الوثائق: شهادة المواد، وتقرير المقالة الأولى، وتنسيق الفحص، وإمكانية التتبع، وأي متطلبات تنظيمية.
إذا لم يتم تجميد القسم، فاطلب DFM قبل قطع القالب. قد يؤدي تحريك أحد الأضلاع، أو تعديل انتقال الجدار، أو فتح قناة ضيقة، أو إضافة ميزة تحديد موقع التضحية إلى تحسين استقرار الضغط وتبسيط عملية التصنيع. هذه التغييرات غير مكلفة في CAD ومكلفة بعد الموافقة على الأدوات.
التكلفة: انظر إلى ما هو أبعد من سعر الكيلوجرام الواحد
غالبًا ما يكون 6063 أرخص في الدفع خلال قالب معقد، في حين أن 6061 قد يقلل حجم القسم عندما تتحكم القوة. وهذا لا يجعل أيًا من السبائك أرخص عالميًا. تشمل تكلفة الجزء الذي تم استلامه قسط الخام، واستثمار القالب، ووقت الطباعة، والخردة، والمعالجة الحرارية، والاستقامة، والقطع، والتركيبات، ووقت دورة CNC، وإزالة الأزيز، وإنتاجية الأكسدة، والفحص، والتعبئة، والشحن.
بالنسبة للحجم المنخفض أو الهندسة المتغيرة، يمكن أن يكون المخزون القياسي 6061 والتصنيع باستخدام الحاسب الآلي هو الطريق المعقول لأنه يتجنب الأدوات المخصصة. بمجرد استقرار المقطع العرضي وزيادة الحجم، قد يزيل ملف تعريف 6063 المخصص معظم الآلات الخشنة ويكشف عن سطح تجميلي أفضل. على العكس من ذلك، قد يبرر التشكيل الجانبي المحمل بكثافة 6061 حتى لو كان البثق يعمل بشكل أبطأ. اطلب من الموردين أن يذكروا المسار الكامل وأن يحددوا الافتراضات. إن عملية البثق الرخيصة التي تؤدي إلى تمليس إضافي أو قصاصات تجميلية أو إعادة صياغة خماسية المحاور ليست جزءًا رخيصًا.
الأسئلة الشائعة
1. هل 6061 دائمًا أسهل في المعالجة من 6063؟
يعد 6061 عمومًا نقطة البداية الأسهل لأعمال CNC الإنشائية لأنه أقوى وغالبًا ما يكون أقل لزجًا، لكن النتيجة الفعلية تعتمد على المزاج وشكل المخزون وصلابة القسم وهندسة الأداة وإخلاء الرقاقة والتثبيت. يمكن لملف 6063-T6 المستقر المزود بأدوات مصقولة حادة أن يتم تصنيعه بشكل جميل، بينما يمكن أن يتحرك بثق 6061 المجهد أو ضعيف الدعم بعد التحرير.
2. هل يبدو 6063 دائمًا أفضل بعد الأكسدة؟
يُفضل 6063 عادةً في عمليات البثق المؤكسدة الزخرفية لأن كيميائيتها واستجابتها للبثق تدعم اللمسة النهائية الناعمة والمتسقة، ولكن السبائك وحدها لا يمكنها ضمان المظهر. تؤثر حالة القالب، وبنية الحبوب، ومجموعة الذوبان، والتعامل، وعلامات التشغيل الآلي، والمعالجة المسبقة، والأرفف، والتحكم في الحمام، والختم على النتيجة، لذلك يجب أن تستخدم التجميعات المرئية كميات خاضعة للرقابة وعينة حدودية معتمدة.
3. هل يمكن استخدام 6061 في التشكيلات المعقدة المبثوقة؟
نعم، يتم بثق 6061 على نطاق واسع، خاصة بالنسبة للأعضاء الهيكلية، ولكن الجدران الرفيعة جدًا، والجيوب العميقة، والفتحات الضيقة، والتغيرات المفاجئة في السُمك يمكن أن تجعل المكبس والقالب يعملان بجهد أكبر مما هو عليه الحال مع 6063. يجب على الطارد مراجعة الحجم المحدد، وتوازن الجدار، ونسبة اللسان، وموقع التماس، والتسامح، والمزاج، وفئة مستحضرات التجميل قبل إصدار الملف الشخصي.
4. ما هي السبيكة التي يجب أن أستخدمها في المشتت الحراري المؤكسد؟
6063 هو المرشح الأول المعتاد للمشتت الحراري المبثوق لأن الزعانف الدقيقة والتشطيب السطحي واقتصاديات المظهر غالبًا ما تدفع التصميم، في حين أن 6061 يستحق الاعتبار عندما تهيمن الملحقات الملولبة أو التأثير أو الأحمال الهيكلية الأعلى. ويعتمد الأداء الحراري أيضًا على هندسة الزعانف، وتدفق الهواء، ومقاومة الواجهة، والطلاء، لذا تأكد من النموذج الحراري والميكانيكي الكامل بدلاً من الاختيار حسب اسم السبيكة وحده.
5. ما الذي يجب أن أرسله للحصول على عرض أسعار دقيق 6061 أو 6063؟
أرسل ملف STEP ورسم ثنائي الأبعاد متحكم فيه، والسبائك والمزاج، ومعيار المواد المطبق، والكميات، والتنبؤات السنوية، وخريطة سطح مستحضرات التجميل، ومواصفات الأنودة، ومناطق التقنيع، وتفاوتات ما بعد التشطيب، ووثائق الفحص، والتسليم المستهدف، وأي معلومات عن أجزاء التزاوج التي تؤثر على الملاءمة؛ إذا لم يتم إصلاح السبيكة، فقل ذلك واطلب توصية سوق دبي المالي جنبًا إلى جنب.
<ديف> <نمط> أنودة-CTA-BTN { عرض: كتلة مضمنة؛ الحشو: 18px 50px 18px 40px؛ الخلفية: التدرج الخطي (135 درجة، #1a5f8a، #0f4c75)؛ اللون: #ففف؛ حجم الخط: 20 بكسل؛ وزن الخط: 900؛ تباعد الحروف: 1 بكسل؛ نصف قطر الحدود: 12 بكسل؛ زخرفة النص: لا شيء؛ الحدود: 2px الصلبة rgba(255,255,255,0.3); الموقف:نسبي؛ الحد الأدنى للعرض: 390 بكسل؛ محاذاة النص:مركز؛ الانتقال: كل 0.3 ثانية سهولة؛ /* إنشاء حساب جديد */ الرسوم المتحركة: سهولة الدخول والخروج اللامتناهية من Pulse 2s؛ } /* الاسم: اسم المنتج، اسم المنتج */ أنودة-CTA-BTN:تحوم { الخلفية: التدرج الخطي (135 درجة، #2378a8، #155a8a)؛ تحويل: ترجمة Y (-4 بكسل) مقياس (1.04)؛ } /* قم بالتسجيل في المرة القادمة */ .مؤشر الإصبع { الموقف:مطلق؛ اليمين: 20 بكسل؛ أسفل: 12 بكسل؛ حجم الخط: 28 بكسل؛ الرسوم المتحركة: ارتداد الإصبع 0.7 ثانية لسهولة الدخول والخروج؛ } /* الإضافة إلى قائمة المحتوى المفضّل */ @نبض الإطارات الرئيسية { 0%{التحويل:مقياس(1);} 50%{التحويل:مقياس(1.07);} 100%{التحويل:مقياس(1);} } /*الحصول على أفضل النتائج */ @keyframes إصبع ترتد { 0%,100%{تحويل:ترجمةY(0);} 50%{تحويل:ترجمةY(-8px);} }الملخص
6061 هو الخيار الأول العملي لأجزاء الألومنيوم القوية أو المجهزة بكثافة أو الملولبة أو الهيكلية؛ 6063 هو الخيار الأول العملي للمقاطع المعقدة، والجدران الرقيقة، والأسطح المبثوقة المرئية، والأكسدة الزخرفية المتسقة. يأتي القرار الأكثر أمانًا من مراجعة السبائك، والمزاج، وتصميم القسم، وجودة البثق، ومرجع إسناد CNC، وفئة مستحضرات التجميل، ونمو الطلاء، والفحص كنظام تصنيع واحد. أرسل حزمة رسم كاملة قبل إصدار الأدوات، ووافق على حدود النهاية الفعلية، واطلب من المورد أن يقتبس المسار بالكامل - وليس فقط المواد الخام.
<ديف> <نمط> .square-quote-btn { العرض: 240 بكسل؛ الارتفاع: 240 بكسل؛ العرض: مضمنة فليكس؛ الاتجاه المرن: العمود؛ محاذاة العناصر: مركز؛ ضبط المحتوى: مركز؛ الفجوة: 24 بكسل؛ لون الخلفية: #1a5f8a؛ اللون: #ffffff؛ حجم الخط: 28 بكسل؛ وزن الخط: 900؛ تباعد الحروف: 2 بكسل؛ نصف قطر الحدود: 8 بكسل؛ زخرفة النص: لا شيء؛ الحدود: 2px الصلبة rgba (255، 255، 255، 0.3)؛ الانتقال: كل 0.3 ثانية سهل؛ محاذاة النص: مركز؛ } /*الحياة*/ .square-quote-btn:hover { لون الخلفية: #2378a8; تحويل: ترجمةY(-4px); } .square-quote-btn:hover .arrow-icon { تحويل: ترجمةX(10px); } /* الإضافة إلى قائمة المحتوى المفضّل */ .رمز السهم { حجم الخط: 64 بكسل؛ وزن الخط: غامق؛الانتقال: سهولة التحويل بمقدار 0.3 ثانية؛ ارتفاع الخط: 1؛ }