 العربية




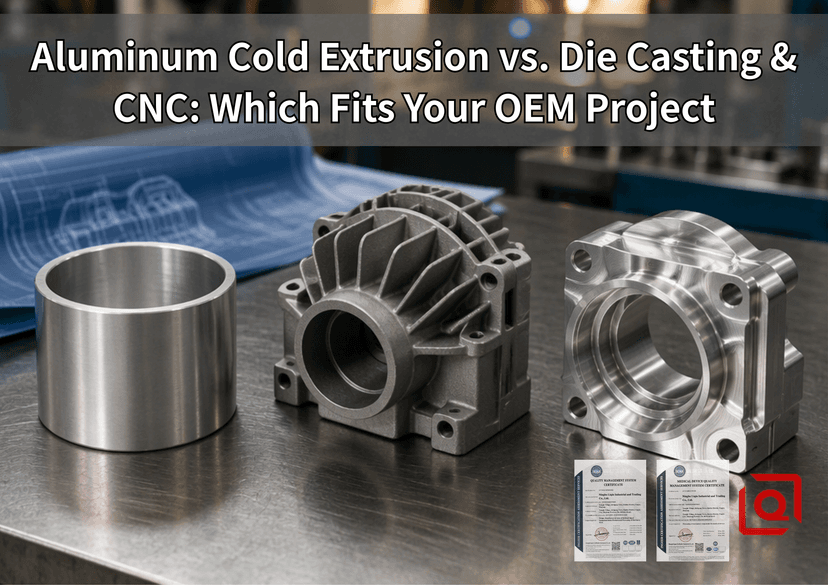
يواجه كل تصميم للأجهزة نفس عنق الزجاجة. تم قفل نموذج CAD، وتم فحص التسامح، ويواجه المصدر الآن مقايضة صعبة: كيف يمكننا توسيع نطاق هذا السكن المصنوع من الألومنيوم دون تدمير تكاليف القطع أو مكافحة الأعطال الميدانية؟
تلتزم معظم الفرق الهندسية باستخدام CNC متعدد المحاور أثناء إنشاء النماذج الأولية. بمجرد زيادة أوامر الإصدار، فإنها تتحول بشكل انعكاسي إلى الصب بالقالب عالي الضغط (HPDC)، متخطية البثق البارد تمامًا. غالبًا ما تأتي هذه القفزة بنتائج عكسية. بالنسبة للأصداف ذات التجويف العميق أو المتناظرة أو الأسطوانية، فإن القفز مباشرة من مخزون القضبان إلى الصب بالقالب يؤدي إلى ظهور مسامية مخفية، ومسامير خردة أثناء اختبارات اضمحلال الضغط، والأكسدة البقعية.
دعونا نلقي نظرة على كيفية تصرف البثق البارد، والصب بالقالب، و CNC الخام في ظل ظروف الإنتاج الحقيقية على أرضية المصنع.
ما يحدث بالفعل داخل الأدوات
لن يُظهر لك عارض CAD ثلاثي الأبعاد كيف يتشوه المعدن تحت الحمولة. يتطلب اختيار المسار الصحيح تتبع إزاحة المعدن، والإجهاد، والتاريخ الحراري خلال الدورة.
سحب الألمنيوم على البارد (الطرق بالصدمة / التشكيل على البارد)
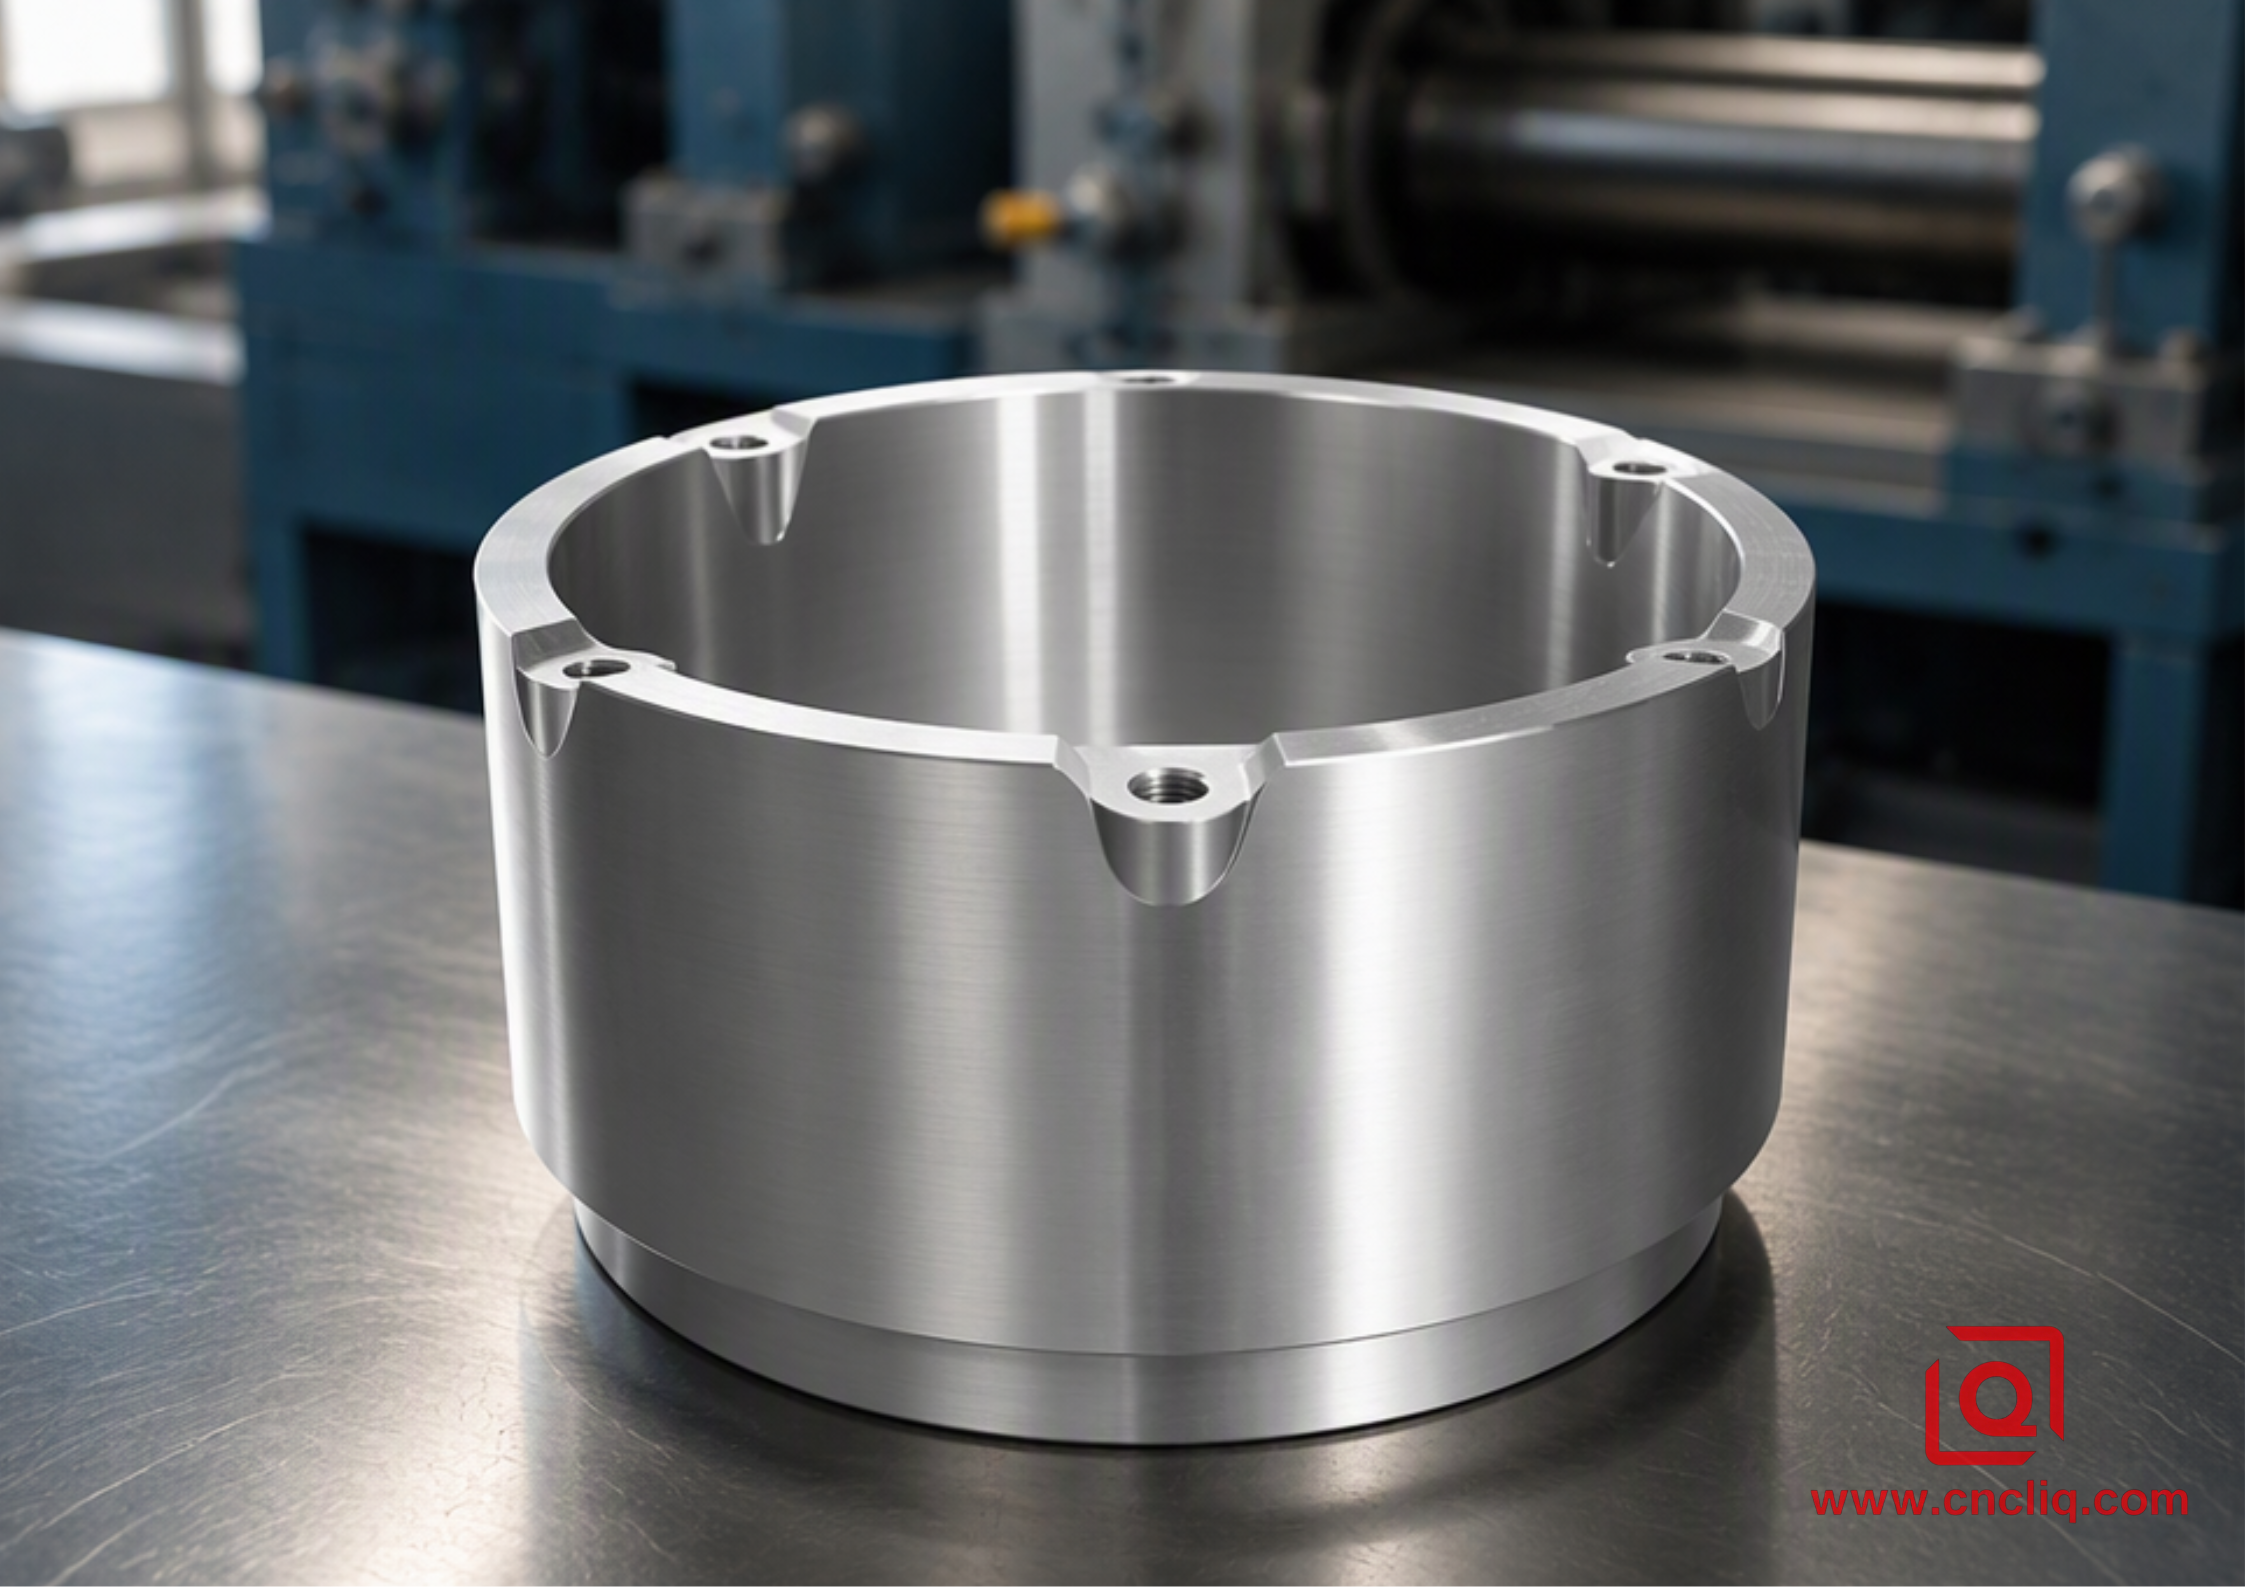
يبدأ الإنتاج ببزاقة أسطوانية ملدنة ومغلفة تم اقتصاصها من قضيب الصب المستمر. يتم تحميل البزاقة في قالب كربيد التنغستن في درجة حرارة الغرفة المحيطة، وتتلقى تأثيرًا من أداة ثقب فولاذية مدفوعة بمكبس ميكانيكي يتراوح من 250 إلى 1200 طن متري.
تتخطى البزاقة حدها البلاستيكي على الفور، وترتفع للخلف فوق طرف الثقب، وتدفع للأمام من خلال حلق القالب، أو تملأ ميزات التجويف السفلي. ونظرًا لأن التشكيل يحدث أقل بكثير من عتبة إعادة التبلور، فإن العملية تؤدي إلى تصلب شديد في العمل.
-
النتيجة: خطوط تدفق الحبوب الطولية تنحني وتلتف بشكل مستمر على طول هندسة الجزء دون قص.
-
سرعة الدورة: تشكل ضربة ضغط واحدة الجسم المجوف القريب من الشبكة خلال 2 إلى 4 ثوانٍ قبل أن يركله دبوس الضربة القاضية.
-
العمليات الثانوية: تعمل مخرطة ذات مشبك واحد على تشذيب الفم، وقطع الأخاديد الدائرية، والخيوط ذات النقاط المفردة للميل.
صب القوالب بالضغط العالي (HPDC)
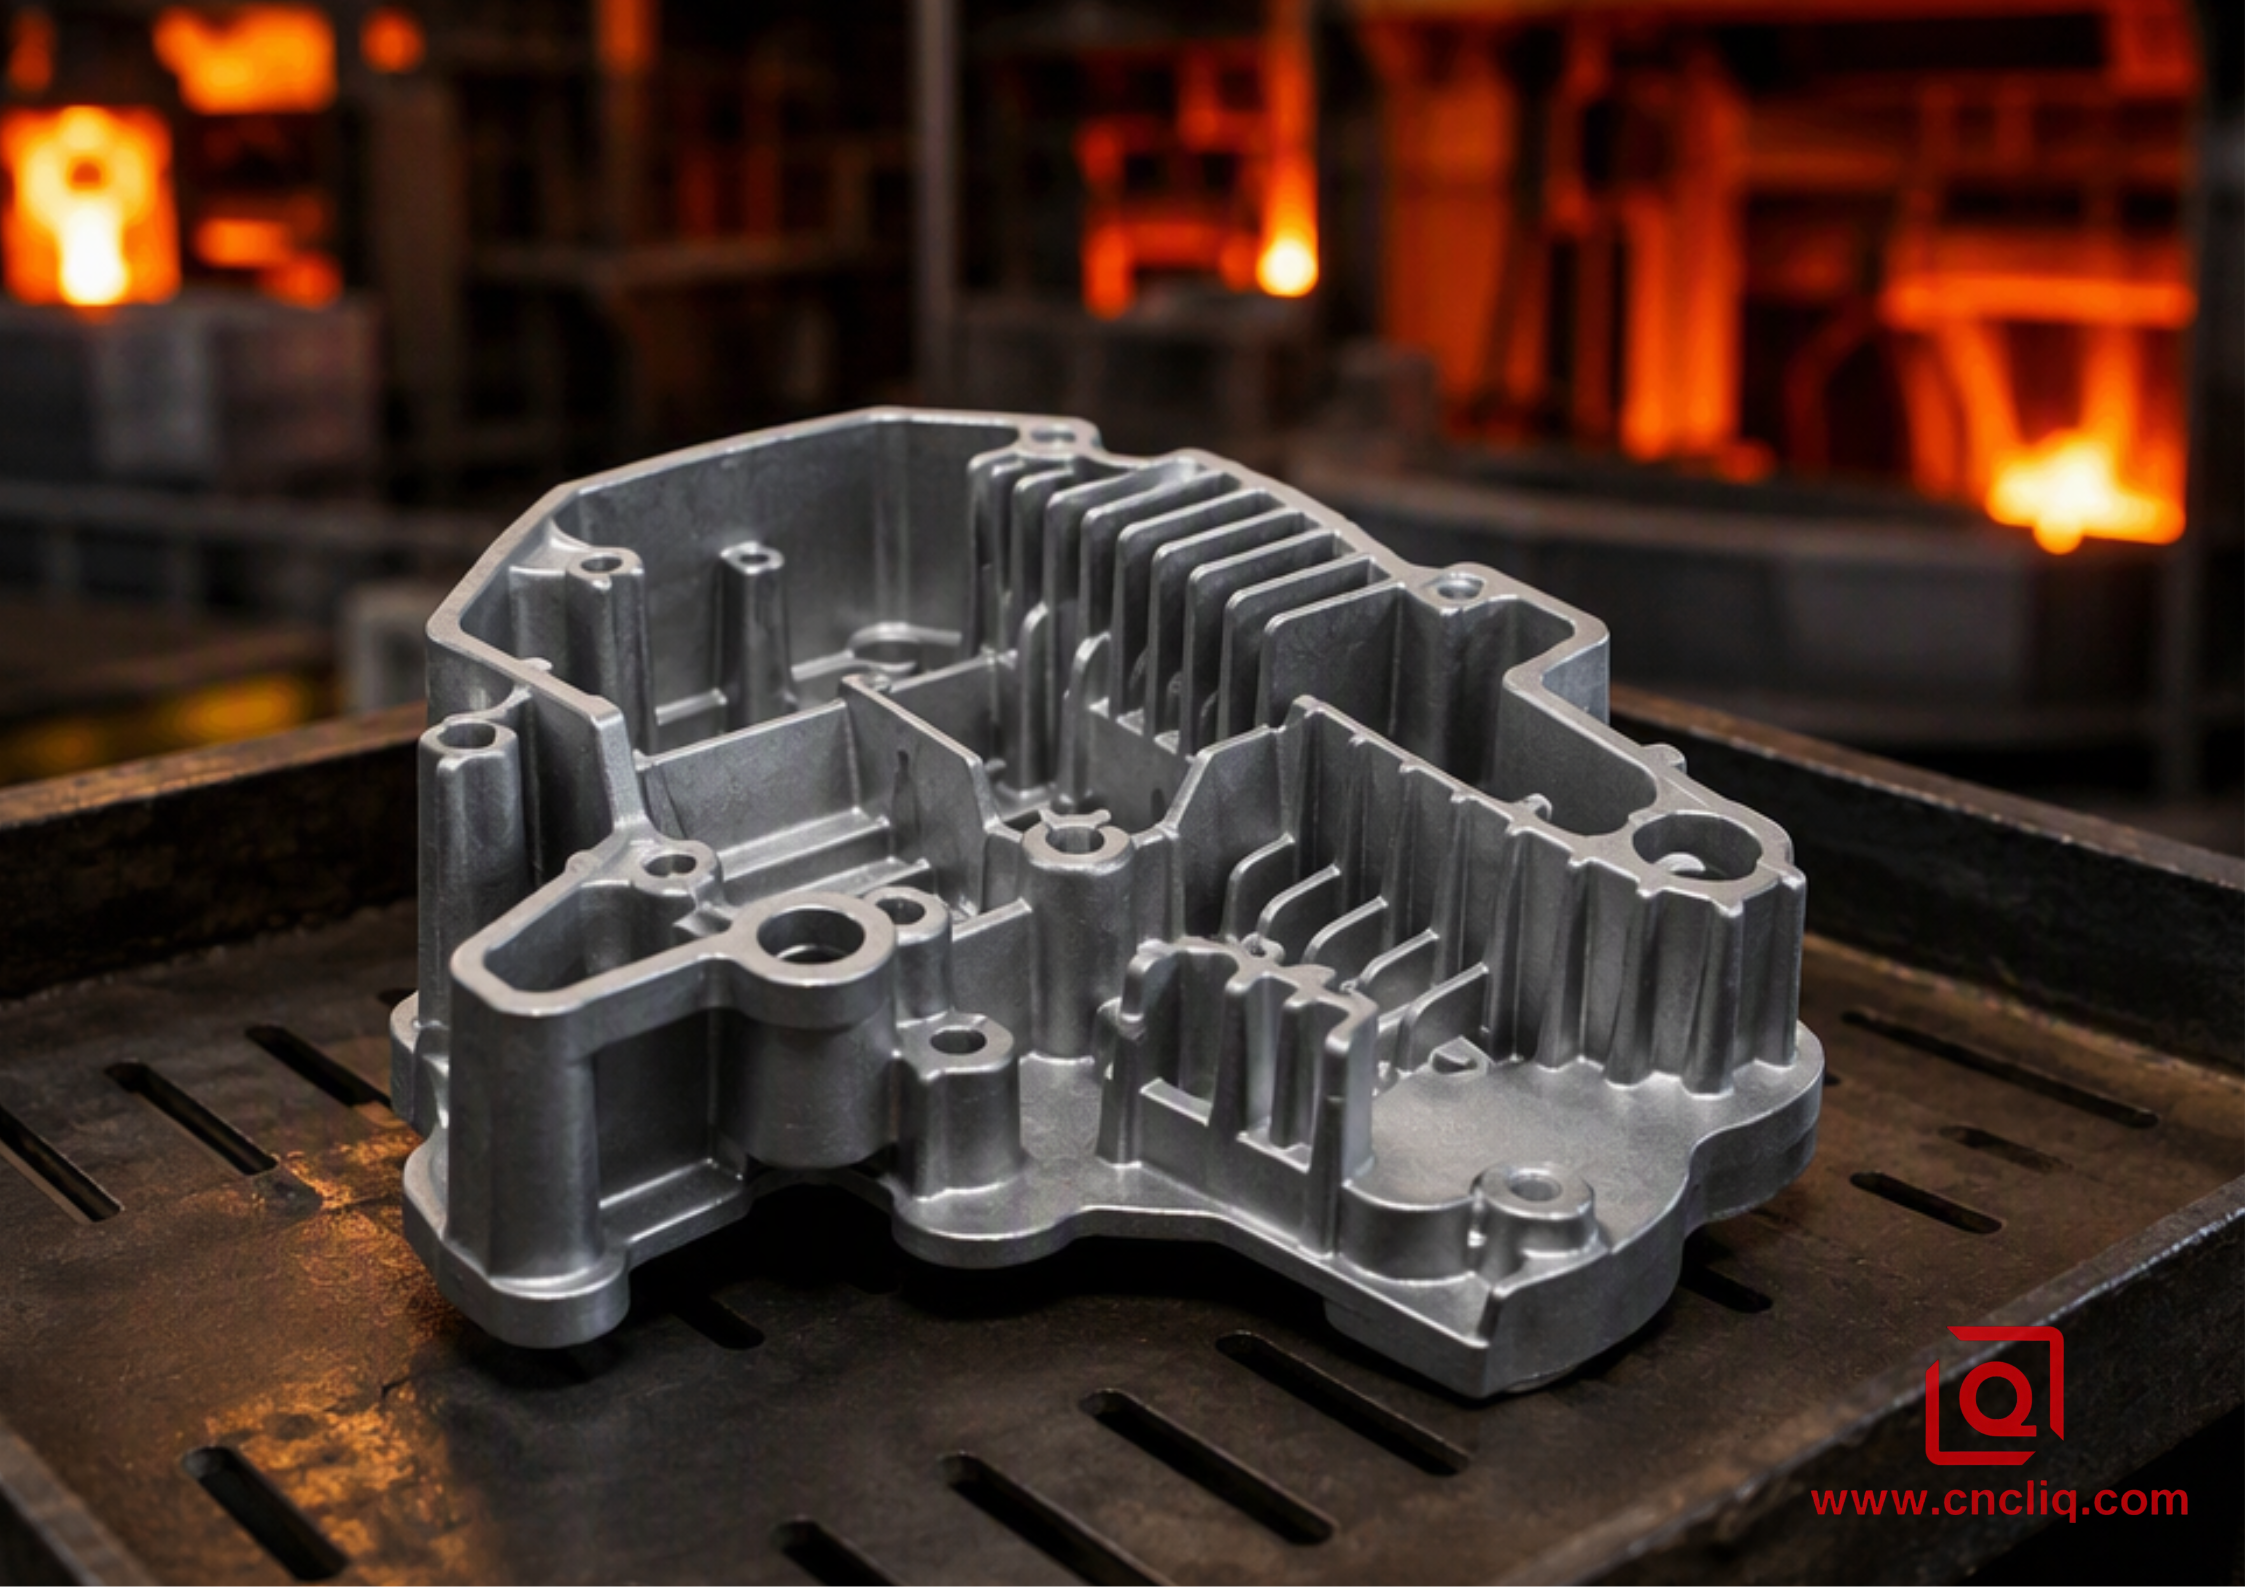
تقوم المسابك بإذابة سبائك الألومنيوم الثانوية (خليط السيليكون الثقيل مثل A380 أو ADC12) إلى ما يقرب من 660 إلى 700 درجة مئوية. تعمل الأكمام الهيدروليكية على دفع السبيكة السائلة إلى أداة فولاذية H13 بسرعة 40 إلى 60 مترًا في الثانية تحت ضغط مكثف يتراوح من 30 إلى 100 ميجا باسكال.
-
النتيجة: حرية ممتازة للحزام غير المنتظم، والزعانف الحرارية الداخلية، والرؤوس، والجدران الرقيقة التي يصل سمكها إلى 1.5 مم.
-
المشكلة: الحشو المضطرب يحبس الهواء المتسرب وعوامل الإطلاق المحروقة في المصهور. تحت نبضات الضغط الهيدروليكي أو الاهتزاز المستمر، تخلق هذه الفقاعات الداخلية مسارات تسرب وتمزقات التعب المبكرة.
التصنيع باستخدام الحاسب الآلي الطرحية
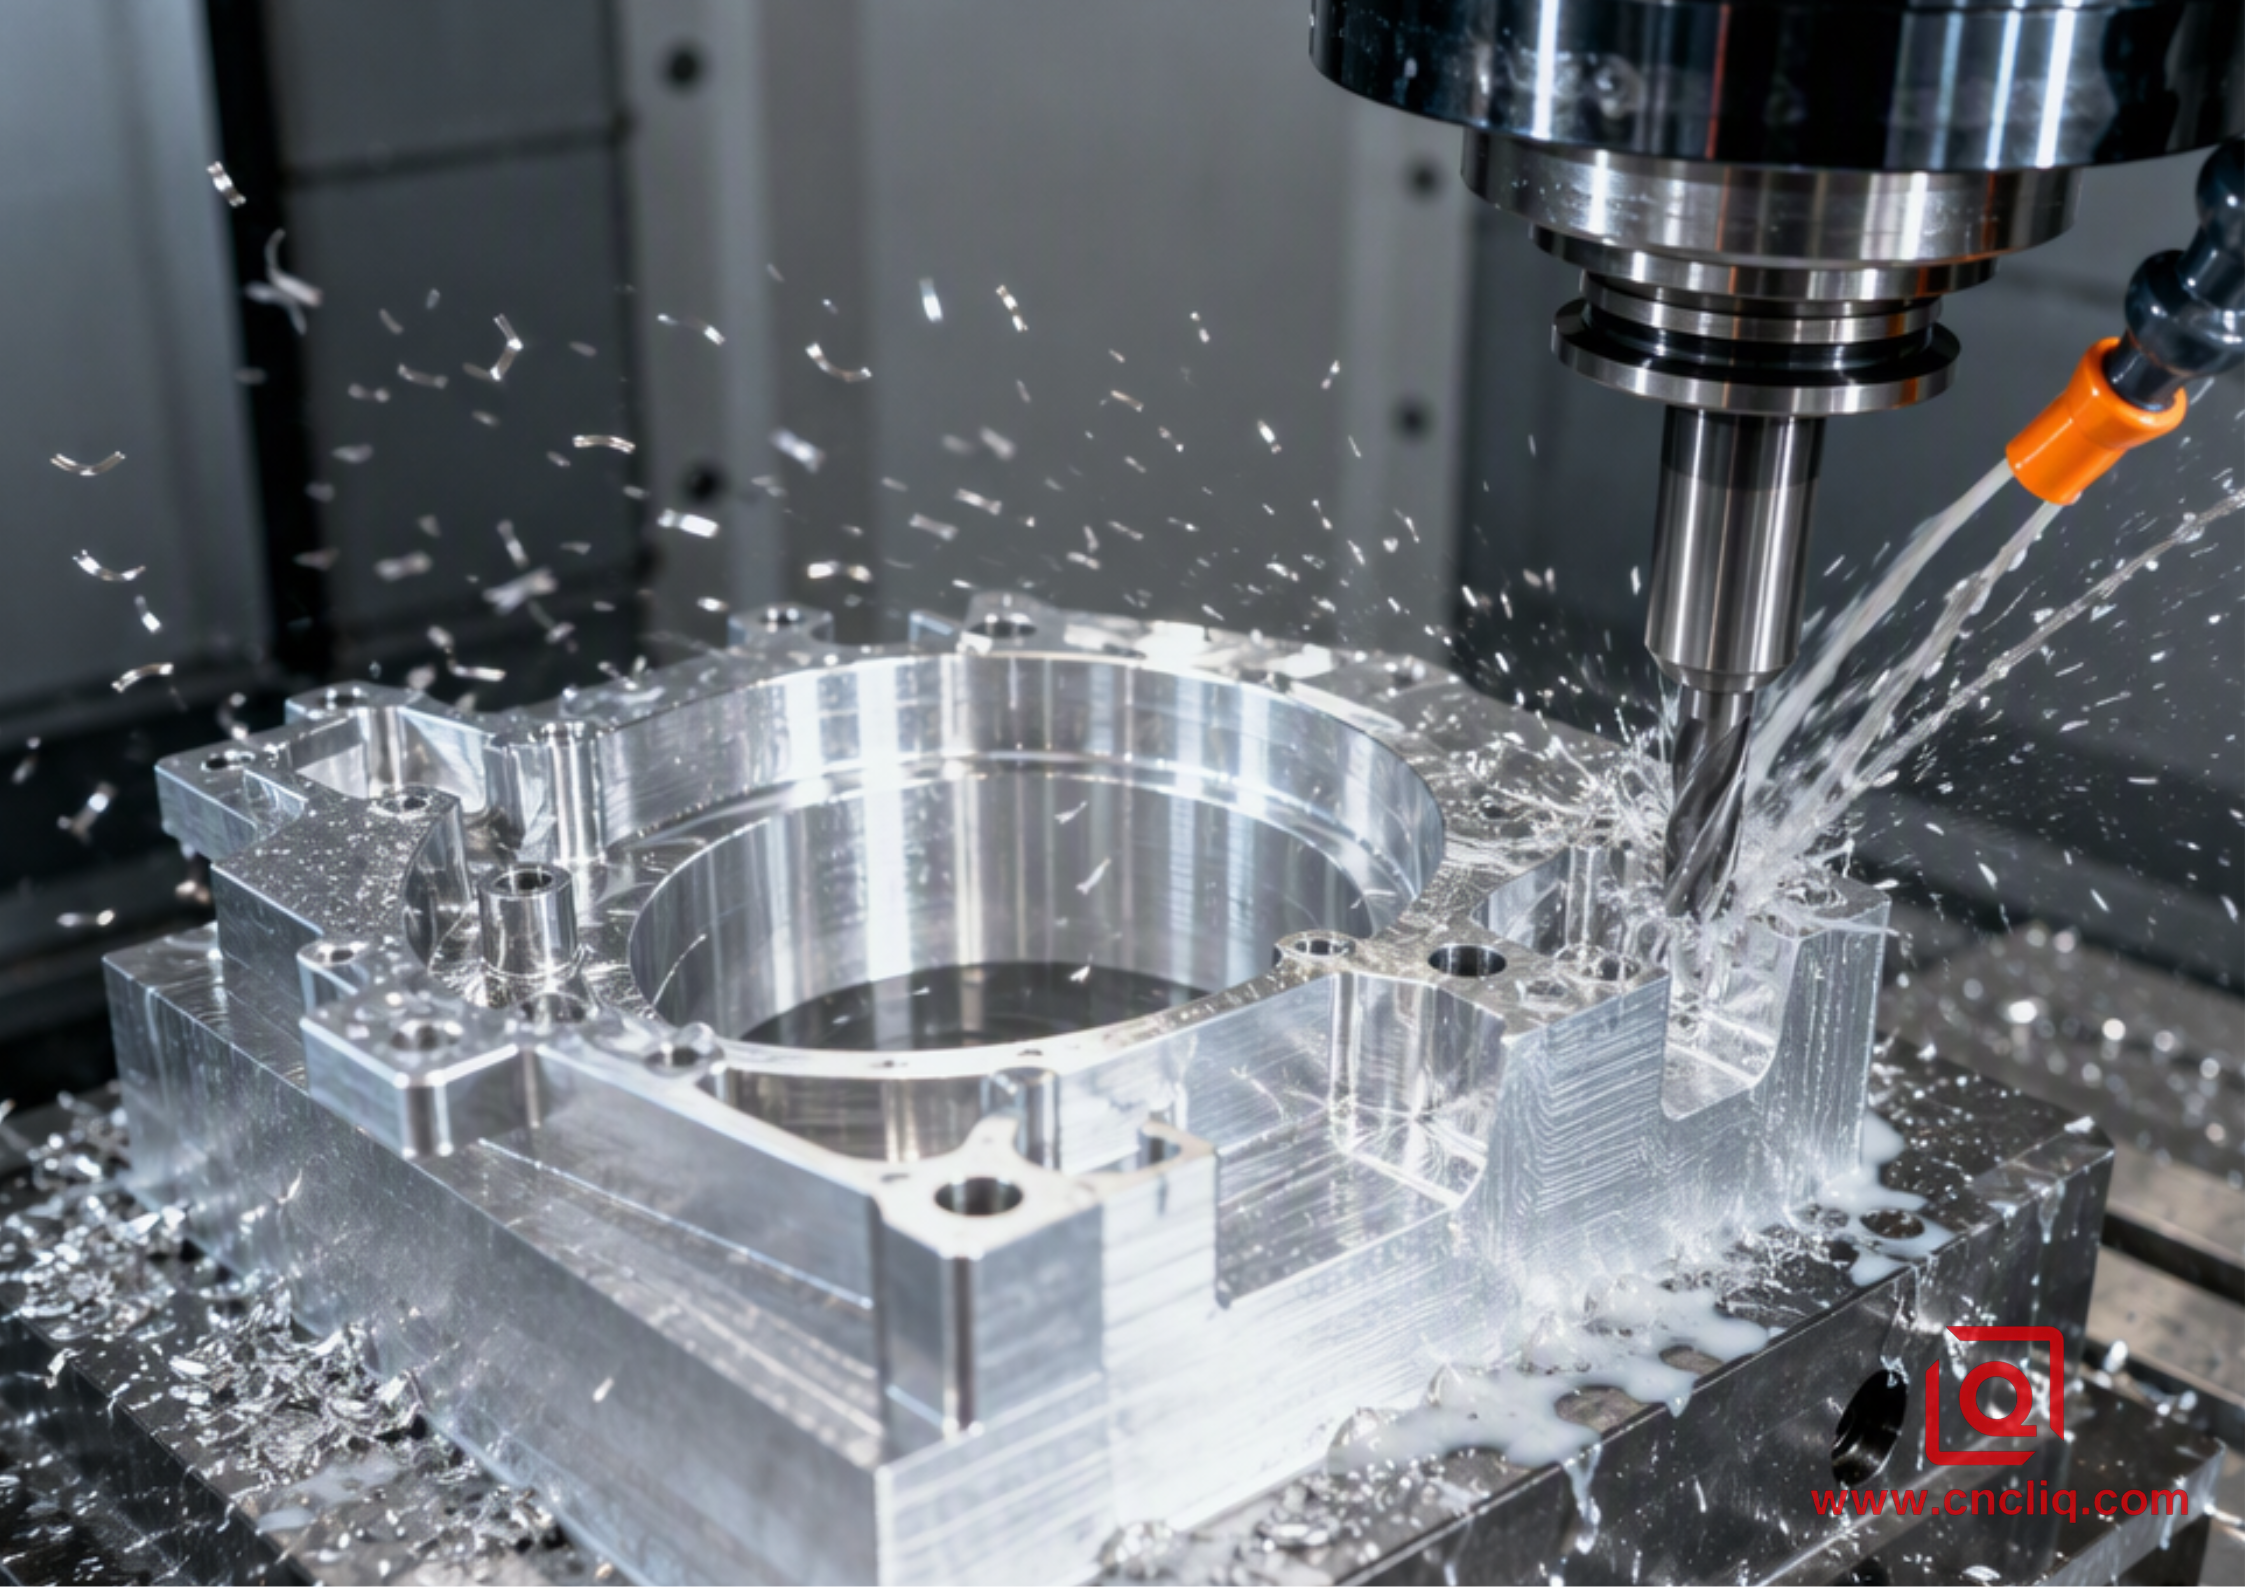
يقوم المشغلون بتركيب القضبان المطاوع 6061-T6511 المبثوقة في خراطيش مخصصة في مركز دوران الطاحونة. تدور المطاحن الطرفية المصنوعة من الكربيد بين 8000 و18000 دورة في الدقيقة، مما يؤدي إلى تصفية المخزون الخام حتى ظهور الشكل الهندسي النهائي.
-
النتيجة: تجاويف ضيقة تحمل تفاوتات تبلغ 0.005 مم، وحواف واضحة، ومدة زمنية صفرية للأدوات المحملة من الأمام.
-
المشكلة: تعمل المقاطع المجوفة العميقة على تحويل 65 إلى 80 بالمائة من مخزون القضبان الباهظة الثمن مباشرة إلى رقائق، مما يؤدي إلى تمديد أوقات دورة المغزل إلى 6 إلى 15 دقيقة لكل جزء.
الموثوقية الهيكلية: ألياف الحبوب، والمسامية، وقوة الانفجار
لا تعني أرقام الشد في ورقة البيانات سوى القليل جدًا بمجرد أن يحمل السكن سائلًا هيدروليكيًا أو دورات تحت الأحمال الحرارية للمركبة الكهربائية. تعود الموثوقية على المدى الطويل إلى البنية المجهرية الداخلية.
Cold Extrusion (Continuous Flow) Die Cast (Dendritic + Pores) CNC Solid Billet (Cut Flow)
┌──────────────────────────────┐ ┌───────────────────────────┐ ┌───────────────────────────┐
│ ══════════════════════════ │ │ · · ○ · · · · │ │ ───────────────────────── │
│ ══════════════════════════ │ │ · · · · ○ · · │ │ ──────────── [Cut] ────── │
│ ═══════╗ ╔═════════ │ │ · ○ · · · · · │ │ ═══════╗ ╔════════ │
│ ║ Flow ║ │ │ [Micro-porosity] │ │ ║ Cut ║ │
│ ║ Lines ║ │ │ │ │ ║ Lines ║ │
└────────╨────────╨──────────┘ └─────────────────────────────┘ └────────╨────────╨─────────┘
يحافظ التشكيل على البارد 6061 أو 6082 على تدفق الحبوب المعدنية المستمر على طول الجدران الجانبية للمكونات. يتيح ذلك لقطعة العمل مقاومة ارتفاعات الضغط المفاجئة وأحمال الصدمات الدورية. تعمل HPDC وفقًا لآليات متميزة: يؤدي التصلب السريع إلى بناء تكوينات شجيرية معرضة لانحباس الغاز وفراغات الانكماش الجزئي. الأجزاء التي تتم معالجتها بالكامل عبر التصنيع باستخدام الحاسب الآلي تنشأ من مخزون القضبان الذي يتميز بحبيبات موحدة. بدلاً من ذلك، تعطل التجاويف العميقة والأشكال الهندسية المتدرجة اتجاه الحبوب، مما يشكل مناطق عالية الضغط بالقرب من نصف القطر الداخلي.
مصفوفة مقارنة العمليات
| المعلمة | سحب الألمنيوم على البارد | صب القوالب بالضغط العالي (HPDC) | الدقة باستخدام الحاسب الآلي (من الخام) |
| درجات المواد | 1070، 6061، 6082، 7075 | A380، A383، ADC12، AlSi10Mg | 6061-T6، 7075-T6، 2024، 5083 |
| استخدام المواد | 88 إلى 96 بالمئة (شبه صافي) | 82 إلى 90 بالمائة (العدائين المعاد صهرهم) | 20 إلى 45 بالمائة (خسارة عالية للرقائق) |
| وقت الدورة الابتدائية | من 2 إلى 6 ثواني لكل ضربة | 25 إلى 60 ثانية لكل طلقة | من 4 إلى 20 دقيقة للقطعة الواحدة |
| كما شكلت التسامح | 0.03 إلى 0.08 ملم | 0.10 إلى 0.25 ملم | 0.005 إلى 0.02 ملم |
| خشونة السطح (Ra) | 0.4 إلى 1.6 ميكرومتر (مصقول) | 1.6 إلى 3.2 ميكرومتر (جلد مصبوب) | 0.8 إلى 3.2 ميكرومتر (علامات القطع) |
| الكثافة الداخلية | كثافة 100%؛ الألياف المستمرة | المسامية الدقيقة موجودة (الفئة 1 إلى 4) | كثافة 100%؛ قطع الألياف |
| أنودة جودة مستحضرات التجميل | موحدة ونظيفة ومشرقة | بقع رمادية باهتة من السيليكون غائمة | موحدة ونظيفة ومشرقة |
| استثمار الأدوات | 3500 إلى 15000 دولار أمريكي (اللكمة والموت) | 15000 إلى 65000 دولار أمريكي (قالب فولاذي) | 0 دولار أمريكي (الفكوك الناعمة القياسية) |
| نافذة الدفعة الاقتصادية | 3000 إلى 200000+ جهاز كمبيوتر شخصى / سنة | 10000 إلى 500000+ جهاز كمبيوتر شخصى / سنة | من 1 إلى 2500 قطعة/السنة |
قواعد سوق دبي المالي العملية للبثق البارد
للحفاظ على اللكمات من الانكسار والمعادن من القص أثناء الجري بحمولة عالية، اربط مطبوعات الأجزاء الخاصة بك بهذه القواعد الخمس التي تم اختبارها في المتجر:
-
الحد من نسب البثق: حدد تخفيض المقطع العرضي من البزاقة إلى الجدار النهائي. احتفظ بهذا المقياس بين 3.0 و8.0 عند تشكيل سبائك سلسلة 6000 على البارد. تتجاوز 10.0 طفرات الأحمال التي تتجاوز 1800 ميجا باسكال، مما يؤدي إلى طحن الأدوات في وقت قصير.
-
مطابقة النسب من الجدار إلى الأرض: تؤدي خطوات الأبعاد الصارمة - مثل إقران جانب 1.2 مم مع قاع صلب مقاس 18 مم - إلى مقاومة تدفق غير متساوٍ مما يؤدي إلى تجعد جسم العلبة أو تمزقه. استهدف أن تكون نسبة سمك الجدار إلى القاعدة 0.6:1 إلى 1.5:1 بدلاً من ذلك.
-
نصف قطر الدخول السهل: تعمل الخطوات الصلبة بزاوية 90 درجة على خنق البثق للخلف. امنح الزوايا الداخلية نصف قطر لا يقل عن 1.0 مم وانتقالات دخول القالب المفتوح إلى 1.5 مم أو أوسع حتى لا تنقطع المادة في منتصف الشوط.
-
اطلب درجة حرارة وتزييت مناسبة: قم بتغذية 6061 أو 6082 قطعة فارغة في درجة حرارة O ميتة تمامًا، مُجهزة بفوسفات الزنك أو صابون البوليمر التفاعلي. بعد التشكيل، قم بتشغيل المعالجة الحرارية للمحلول والتصلب بالترسيب (نقع عند درجة حرارة 530 درجة مئوية لمدة ساعتين، ثم يتم التبريد في الماء في أقل من 15 ثانية، ثم التعتيق عند 175 درجة مئوية لمدة 8 ساعات) للوصول إلى معدلات إنتاجية وشد تزيد عن 310 ميجا باسكال.
-
استخدم أسلوب البثق + CNC الهجين: دع البثق البارد يتعامل مع 90 بالمائة من الشكل السائب - التجاويف، والبراميل المتدرجة، وسداسي محرك الأقراص السفلي - في ثوانٍ. ثم قم بتمرير القشرة الخام إلى مخرطة عالية السرعة لتمرير التنظيف لمدة 30 إلى 50 ثانية عبر أسطح الخيوط والأخاديد الحلقية.
دراسة حالة لأرضية المتجر: مبيت مستشعر السيارات
يتطلب مورد نظام السوائل من المستوى 1 حاوية مستشعر من الألومنيوم (قطر خارجي 48 مم، تجويف 40 مم، عمق 85 مم، خيط M38×1.5 داخلي، محرك سداسي خارجي سفلي).
 Raw Billet Slug (Ø46mm x 32mm)
 │
 ▼ [1. Cold Extrusion Strike - 3.2s]
 Near-Net Cup (Ø48mm x 88mm, Wall 4mm)
 │
 ▼ [2. T6 Heat Treatment]
 Homogenized 6061-T6 Mechanical Matrix
 │
 ▼ [3. Secondary CNC Lathe - 42s]
 Final Product: Thread M38x1.5 + O-Ring Groove + Face Trim
العملية الأصلية (القضيب الصلب CNC)
استهلكت الخراطة والطحن من مادة صلبة بقطر 55 مم × 95 مم من شريط 6061-T6 610 جرامًا من المواد الخام للحصول على مبيت يبلغ وزنه 138 جرامًا. استغرق وقت المغزل 8 دقائق و 45 ثانية لكل قطعة. قام المتجر بتحويل 77.3 بالمائة من المخزون (472 جرامًا) إلى رقائق خردة، مما أدى إلى ارتفاع تكاليف الوحدة إلى 6.85 دولارًا أمريكيًا على مدى برنامج سنوي مكون من 45000 قطعة.
فشل تشغيل المسبك (ADC12 Die Casting)
أدى التحول إلى صب ADC12 إلى تقليل وقت الدورة الخام، ولكن كان على الغلاف اجتياز اختبار تسرب الهيليوم بقوة 3.5 ميجا باسكال. تسبب اضطراب الصب في معدل خردة تسرب بنسبة 8.4 بالمائة بالقرب من جذور الخيوط والإغلاق البارد للجدار الجانبي. ومما زاد الطين بلة، أن السبيكة الغنية بالسيليكون تحولت إلى اللون الرمادي الداكن في خزان الأنودة، مما أدى إلى فشلها في فحوصات جودة مستحضرات التجميل.
الإصلاح الهجين (التشكيل على البارد 6061 + مخرطة CNC)
تحول الفريق الهندسي إلى إعداد التقطيع 6061 البارد:
-
تحضير البزاقة: قطع الألمنيوم 6061-O مقصوصة ومشطوفة الحواف، ويبلغ قطرها 46 مم وطولها 32 مم، ويبلغ وزنها الإجمالي 146 جرامًا.
-
البثق البارد العكسي: مكبس 400 طن يكمل عملية الختم مرة واحدة لتشكيل جزء الكوب. يتميز الجزء النهائي بجدار بسمك 3.8 مم وهيكل سداسية سفلي متكامل، مع الانتهاء من العملية بأكملها في 3.2 ثانية.
-
المعالجة الحرارية: يتم اعتماد المعالجة التقليدية بمحلول T6 والتعمير الاصطناعي لضبط أداء المواد، مما يوفر قوة إنتاج تبلغ 275 ميجا باسكال وقوة شد تبلغ 310 ميجا باسكال.
-
ما بعد التصنيع باستخدام الحاسب الآلي: يتم إنجاز عملية الخراطة النهائية في عملية تثبيت واحدة خلال 42 ثانية. يقوم هذا الإجراء بتشكيل أخدود الحلقة O، وتقليم حافة الوجه النهائية، والضغط على فتحة الخيط الداخلي M38×1.5.
Cost Breakdown Comparison (Per Part at 45,000 Units/Year)
Pure CNC Machining: ████████████████████ 6.85 USD
Die Casting (w/ scrap):████████████ 4.20 USD (High defect rate)
Cold Extrusion+CNC: ███████ 2.95 USD (0% burst leaks)
انخفضت تكاليف القطعة النهائية إلى 2.95 دولارًا أمريكيًا، وهو ما يمثل انخفاضًا في التكلفة بنسبة 56.9 بالمائة مقارنةً باستخدام الحاسب الآلي النقي. بلغ إجمالي نفقات الأدوات 5800 دولارًا أمريكيًا لإدراج قالب التثقيب وكربيد التنجستن، وتم إطفاءها بالكامل على أول 1500 جزء. عبر كامل تشغيل 45000 وحدة، ظلت نسبة تسرب الهيليوم عند 0.00 بالمائة.
دليل المصادر
اختر CNC متعدد المحاور النقي عندما:
-
يبقى الإنتاج السنوي أقل من 2000 وحدة.
-
الهندسة غير متماثلة وتفتقر إلى التوازن المحوري أو المستوي.
-
يتوقع التصميم مراجعات متكررة في منتصف التشغيل.
-
يجب أن يكون الموضع الحقيقي والجريان أكثر إحكامًا من 0.010 مم عبر وحدات إسناد مرجعية متعددة.
اختر الصب بالضغط العالي عندما:
-
الحجم السنوي يتجاوز 15000 جزء.
-
تحتوي الهندسة على أقواس تثبيت غير متماثلة، وأقسام جدار متغيرة تصل إلى 1.5 مم، وزعانف تبريد عميقة.
-
لا يحتفظ الجزء بالسوائل المضغوطة، مما يجعل المسامية الدقيقة غير ضارة.
-
تعتمد التشطيبات الخارجية على طلاء المسحوق أو الطلاء الإلكتروني بدلاً من الطلاء الأنودي الزخرفي اللامع.
اختر البثق البارد (أو البثق البارد + CNC) عندما:
-
الحجم السنوي فوق 3000 جزء.
-
يكون المكون أنبوبيًا، أو على شكل كوب، أو أسطواني، أو متوازن دورانيًا.
-
تتطلب متطلبات التطبيق قوة مطروقة كثيفة من سلسلة 6000 أو 7000 مع عدم وجود مسامية للتسرب.
-
تتطلب المواصفات التجميلية أنودة نظيفة وموحدة.
-
أنت تريد خفض نفايات رقائق المواد الخام بنسبة 50 إلى 75 بالمائة مقارنةً باستخلاص البليت في المطحنة.
الأسئلة الشائعة
1. هل يمكن سحب سبائك الألومنيوم عالية القوة من سلسلة 7000 (مثل 7075) على البارد، أم أننا نقتصر على سلسلتي 1000 و6000؟
نعم، 7075 يتشكل باردًا، لكن هامش المعالجة الخاص بك يتقلص بشكل كبير مقارنةً بـ 6061 أو 1070. تتطلب البزاقة تصلبًا كاملاً على شكل O مقترنًا بمزلق تحويل متعدد الطبقات لتفادي الغليان. تحتاج أيضًا إلى أنصاف أقطار زاوية ثقيلة على المثقاب حتى لا تؤدي الضغوط الشديدة إلى قطع فولاذ الأداة. يتسلق تآكل اللكم والموت بسرعة؛ عند تشغيل هندسة 7075 كوبًا عميقة أو صعبة، ترفع المتاجر درجة حرارة البزاقة إلى 200 إلى 250 درجة مئوية (التكوين الدافئ) لإسقاط الحمولة دون الإضرار بمحاذاة الحبوب.
2. كيف يمكن مقارنة تكلفة الأدوات الأولية والمدة الزمنية للبثق البارد مباشرة مع الصب بالقالب؟
تعتبر أدوات التشكيل على البارد أخف وزنًا على الميزانية وتتحول بشكل أسرع. عادةً ما يتراوح سعر غرس أداة التخريم الفولاذية المقواة جنبًا إلى جنب مع ملحق الكربيد ما بين 3500 إلى 15000 دولار أمريكي، ويحتاج إلى 3 إلى 5 أسابيع من الرسومات إلى المقالات الأولى. على العكس من ذلك، تشتمل أدوات HPDC على شرائح معقدة، وتبريد داخلي، ودبابيس قابلة للفصل، مما يؤدي إلى تكاليف تصل إلى 15000 إلى 65000 دولار أمريكي بينما يمتد التسليم عبر 8 إلى 14 أسبوعًا.
3. لماذا ينتج عن البثق البارد لمسة نهائية مؤكسدة أنظف من الصب بالقالب عالي الضغط؟ مستويات السيليكون والمعادن الخالية من الفراغات تشرح الفرق. تحتوي الدرجات المصبوبة مثل A380 وADC12 على 9 إلى 12 بالمائة من السيليكون من أجل سيولة الذوبان في المقاطع الرقيقة. يقاوم هذا السيليكون انحلال الحمام الكبريتي، مما يؤدي إلى تعكير الجزء بطبقة رمادية باهتة ومبقعة. يستخدم البثق شريطًا مطاوعًا (مثل 6061 أو 6082) مع الحد الأدنى من السيليكون وعدم وجود فراغات داخلية، مما يؤدي إلى الحصول على لون مؤكسد واضح ومشرق في كل تمريرة.
4. ماذا يحدث إذا كان الجزء الخاص بنا يحتوي على دعامة جانبية غير متماثلة أو فتحة تثبيت عمودية؟ يعتمد التشكيل البارد على التدفق الشعاعي المتماثل، مما يجعل علامات التبويب أو الثقوب المتقاطعة خارج المركز مستحيلة أثناء الشوط السفلي. إن طريق الانتقال هو طريقة هجينة من خطوتين: قم بثقب العلبة أو الجسم أو الغلاف المتماثل إلى شكل قريب من الشبكة في 3 ثوانٍ، ثم قم بإسقاطه في إعداد CNC رباعي أو 5 محاور لقطع الفتحات المتقاطعة أو المسطحة أو علامات التبويب الجانبية.
5. ما هي المدة التي تستغرقها اللكمات الباردة وقوالب الكربيد قبل الحاجة إلى الاستبدال؟ حافظ على صلب الرخويات، واستخدم صابون فوسفات الزنك، وحافظ على نسب البثق أقل من 8.0، وتصل إدخالات الكربيد الصلبة إلى ما بين 200000 إلى 500000 ضربة قبل أن تنحرف عن المواصفات. عادةً ما تشهد اللكمات الفولاذية للأدوات (مثل CPM-10V أو Vanadis 4 Extra) ما بين 50.000 إلى 150.000 دورة قبل أن يؤدي التعب أو تآكل المظهر الجانبي إلى إجراء عملية تبديل.
ملخص
يعتمد اختيار المسار الصحيح على هندسة الأجزاء وحجم الدفعة والمواصفات المستهدفة. يناسب CNC متعدد المحاور المسافات القصيرة مع الأشكال الحرة غير المنتظمة حيث تكون سرعة الإعداد مهمة. قواعد الصب بالضغط العالي تعمل على تشغيل كميات كبيرة من الأجزاء المعقدة، بشرط ألا يكون الهواء المحصور والفراغات تحت السطح مصدر قلق. بالنسبة للحاويات العميقة والمستديرة التي تحتاج إلى مقاومة قوية للانفجار، وتشطيبات تجميلية نظيفة مؤكسدة، وتسعير قطع القطعة، قم بتشغيل البثق البارد المدعوم بعمليات تنظيف الآلات الثانوية السريعة.
معلومات الاتصال
تنصل
جميع المقالات الفنية ومواصفات المواد وتوصيات التصنيع وتفاصيل المعالجة السطحية المنشورة على هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يرجى ملاحظة أن الرؤى العامة للمدونة لا تحل محل الاتفاقيات الفنية الموقعة. نظرًا لأن الأجزاء المخصصة تختلف حسب أرقام حرارة المواد ومعايرات الماكينة والتفاوتات المحددة، فإن مواصفات جودة الربط تخضع فقط لرسومات CAD المعتمدة والعقود الموقعة وخطط الجودة الرسمية.
لقد تم إخفاء هوية جميع دراسات حالة العملاء الواردة في هذه المدونة وتعقيمها تمامًا. تعمل مقاييس الأداء وسير عمل التصنيع والصور المعروضة فقط على إظهار قدراتنا في التصنيع المخصص ولا تمثل معيارًا عالميًا واحدًا لجميع الطلبات.
فريق التصنيع Liqin
مبنية على 18 عامًا من الخبرة الهندسية الدقيقة، تقوم شركة Ningbo Liqin Industry بتصنيع مكونات معدنية عالية التحمل للأسواق العالمية المتطلبة. نعمل في مركز إنتاج مساحته 6500 متر مربع ومجهز بأكثر من 150 آلة، تعمل بأربعة وخمسة محاور التصنيع باستخدام الحاسب الآلي ، وتصنيع الآلات الدورانية، والبثق البارد، وصب القوالب بالضغط تحت سقف واحد. يتيح لنا هذا الإعداد إدارة المشاريع بسلاسة، مع أخذ الأجزاء من مفاهيم CAD الأولية مباشرة إلى الشحنات النهائية.
نحن نتعامل مع مراقبة الجودة دون أي تنازلات. نحن نتعامل مع التفاوتات الصارمة مع الانضباط الهندسي الذي يتطلبه. مدعومًا بشهادات ISO 9001 وISO 13485 وIATF 16949، يقوم مهندسو ضمان الجودة لدينا بإجراء فحوصات IPQC وFQC وOQC الصارمة على كل دفعة إنتاج واحدة. بدءًا من رسم خرائط أبعاد CMM والتنميط البصري وحتى اختبار الصلابة ورش الملح، فإننا نتحقق من صحة مواصفاتك الهامة مقدمًا - بحيث تتلقى مكونات جاهزة للإسقاط دون أي مشاكل في التجميع أو توقف الخطوط المكلف. علاوة على التصنيع، يمكنك الاعتماد علينا في أوقات الاستجابة لمدة ساعتين لطلبات عروض الأسعار الجديدة، والدعم المباشر لأخذ عينات النماذج الأولية، وشحن الصادرات بسلاسة عبر أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. زيارة موقعنا على الانترنت أو اتصل بنا مباشرة للحصول على عرض أسعار تنافسي!
