 العربية




هل ما زلت مترددًا بين استخدام تقنية الطحن الصاعد والطحن التقليدي لقطع الألومنيوم ذات الجدران الرقيقة، وتتساءل عن سبب تأثير الاتجاه "الأفضل" على جدار معين سلبًا على الجدار المجاور؟ يشرح هذا الدليل عملية الاختيار من منظور ورشة العمل. ستتعرف على كيفية عمل كل من تشكيل الرايش، ودعم الجدار، وانحراف أداة القطع، واتجاه مسار الأداة، وتوقيت الفحص معًا. باختصار، يُعد الطحن الصاعد الخيار الأول عادةً على ماكينات CNC الصلبة، لكن الجدران الرقيقة لا تُناسبها قواعد عامة. الاتجاه الصحيح هو الذي يُوجه قوة القطع الرئيسية إلى أقوى دعامة متاحة مع الحفاظ على استقرار عملية القطع.
إذا كنت تُعدّ طلب عرض أسعار، فأرسل النموذج ثلاثي الأبعاد، ورسمًا توضيحيًا، ونوع السبيكة ودرجة صلابتها، والحجم السنوي، ومتطلبات تشطيب السطح، والطلاء، والبيانات المهمة بعد فك التثبيت. تُمكّن هذه التفاصيل مُورّد خدمات التشغيل الآلي من تقديم عرض سعر لعملية مُحكمة بدلاً من مجرد تسعير وقت تشغيل الآلة.
الإجابة في 30 ثانية
حالة أرضية المتجر | ابدأ بـ | لماذا تُعد نقطة انطلاق منطقية | ما الذي يجب التحقق منه |
نظام تحكم رقمي حديث، تركيبات صلبة، جدار جانبي مفتوح | طحن التسلق | يؤدي تشكيل الرقائق من السميكة إلى الرقيقة إلى تقليل الاحتكاك، وعادةً ما يحسن من إخراج الرقائق. | يجب ألا تسحب القوة الجدار إلى مساحة غير مدعومة |
جدار مرن طويل مدعوم بقوة القطع | طحن التسلق | يستجيب الدعامة للحمل ويحد من حركة الجدار | تحقق من انحدار الجدار في الأعلى والوسط والأسفل |
جدار طويل ينحني أثناء نهاية التسلق | اختبار إنهاء تقليدي أو مسار تسلق على الجانب المقابل | قد يكون اتجاه الانحراف أكثر أهمية من متوسط تقليل قوة القطع | قارن كلا الاتجاهين الموجودين على القسيمة أو في المقالة الأولى |
آلة يدوية أو مستعملة ذات خلوص خلفي قابل للقياس | الطحن التقليدي | من غير المرجح أن يسحب الطاولة عبر خلوص نظام القيادة | رد الفعل العكسي، وتثبيت المشغولات، وسلامة المشغل |
فتحة بعرض كامل | لا يتم الحفاظ على أي من الاتجاهين بشكل كامل | يتم تشغيل كلا جانبي القاطع | استخدم استراتيجية دخول مُتحكم بها أو استراتيجية تكيفية وقم بإدارة الرقائق |
سطح خشن أو مؤكسد أو متقطع | يعتمد على الحالة | يمكن للدخول التدريجي التقليدي حماية الحافة؛ لكن التسلق المستقر قد يكون أفضل. | اتبع بيانات تطبيق الشركة المصنعة للأدوات |
القاعدة العملية بسيطة: يُنصح عادةً باستخدام عملية الطحن الصاعد على ماكينة CNC ثابتة، ثم التحقق من اتجاه الدعم، والتداخل القطري، واستجابة الجدار، والنتائج البُعدية. تشير شركة Seco Tools إلى أن الطحن الصاعد يُوصى به عادةً لأنه يقلل من احتكاك المدخل وينقل الحرارة إلى الرايش، مع الإقرار بأن الطحن التقليدي قد يكون مفيدًا في بعض الحالات عند العمل على الأسطح الخشنة أو ذات الجدران الرقيقة. هذا الفارق الدقيق هو جوهر هذه المقالة.
ما هي التغييرات بين عملية الطحن الصاعدة وعملية الطحن التقليدية؟
في عملية الطحن الصاعد، والتي تُسمى أيضًا الطحن الهابط، تتبع الحركة المماسية لأداة القطع عند نقطة التلامس اتجاه التغذية. تدخل السن عند أقصى سُمك للرقاقة وتخرج عند سُمك قريب من الصفر. أما في عملية الطحن التقليدية، أو الطحن الصاعد، فتدخل السن عند سُمك رقاقة قريب من الصفر وتنمو الرقاقة باتجاه المخرج.
هذا الاختلاف الهندسي الصغير يغير أربعة أشياء في آن واحد.
أولاً، تتضمن عملية القطع التقليدية مرحلة احتكاك قصيرة قبل أن تتشكل رقاقة حقيقية على الحافة. مع الألمنيوم المطاوع، قد يؤدي الاحتكاك إلى زيادة الحرارة، وتلطيخ السطح، وتراكم الرقائق على الحافة إذا كانت الحافة غير حادة أو كان معدل الرقائق المُبرمج منخفضًا جدًا. أما القطع الصاعد فيبدأ بنقطة قطع أكثر وضوحًا، لذا فإن استخدام أداة حادة مُخصصة للألمنيوم عادةً ما يُنتج قطعًا أنظف.
ثانيًا، تتغير مسارات تدفق الرقائق. يميل مسار القطع الصاعد إلى ترك الرقائق خلف أداة القطع بدلًا من نقلها إلى السن التالي. قد تلتصق رقائق الألومنيوم المعاد قطعها بالحافة وتخدش السطح، لذا فإن استخدام نفخ الهواء أو سائل التبريد الموجه بشكل صحيح يظل مهمًا حتى عندما يكون اتجاه مسار أداة القطع مناسبًا.
ثالثًا، يتغير متجه القوة. غالبًا ما توضح المخططات العامة أن قوة الرفع تدفع القطعة للأسفل، بينما ترفعها القوة التقليدية. هذا مفيد في عملية طحن الأسطح، ولكنه غير كافٍ للجدران الرأسية الرقيقة. ينتج عن الطحن الجانبي مركبات شعاعية ومماسية، ويعتمد اتجاهها الفعلي على دوران المغزل، وجانب المحيط، وزاوية الدخول، وموقع الدعم. يجب قراءة محاكاة CAM مع أداة التثبيت، وليس كسهم منفصل.
رابعًا، يُعدّ رد الفعل العكسي أمرًا بالغ الأهمية. ففي الآلات القديمة، قد يؤدي القطع الصاعد إلى سحب نظام التغذية إلى منطقة الخلوص. تستخدم مراكز التصنيع باستخدام الحاسب الآلي الحديثة أنظمة حركة مُحمّلة مسبقًا، لذا عادةً ما يتم التحكم في هذا الخطر، ولكن لا ينبغي أبدًا افتراض حدوثه عندما تكون حالة المعدات غير معروفة.
للحصول على مقارنة موجزة لسلوك الآلات متعددة المحاور وتقليل الإعداد، راجع دليل Liqin حول التصنيع باستخدام الحاسب الآلي ثلاثي المحاور مقابل التصنيع باستخدام الحاسب الآلي خماسي المحاور .
لماذا يغير الألمنيوم ذو الجدران الرقيقة القاعدة المعتادة؟
يمتصّ الجسم السميك القوة المتغيرة دون حركة ملحوظة تُذكر. أما الجدار الذي يبلغ سمكه 1.5 مم، والواقع على ارتفاع 40 مم فوق قاعدته، فيتصرف كزنبرك. تتحرك الأداة، ويتحرك الجدار، ولا يتطابق مقدار السماكة المُبرمج مع مقدار السماكة الذي تراه الحافة فعليًا.
تتناقص صلابة الجدار بسرعة مع ازدياد الارتفاع غير المدعوم. وتتصرف صلابة القاطع بطريقة مماثلة لا تقبل التهاون: فعلاقة الانحراف المنشورة من قبل ساندفيك تتناسب طرديًا مع مكعب البروز وعكسيًا مع قطر القاطع مرفوعًا للأس الرابع. بعبارة أخرى، قد يُحدث بروز بسيط فرقًا كبيرًا. استخدم أقصر تجميع عملي وأكبر أداة تسمح بها أنصاف الأقطار الداخلية.
يستجيب الألومنيوم بسرعة للحرارة. تشير شركة كايزر للألومنيوم إلى أن متوسط معامل التمدد الحراري للألومنيوم 6061 يبلغ 23.6 ميكرومتر/متر·كلفن بين 20 درجة مئوية و100 درجة مئوية. وتُعادل زيادة موضعية قدرها 10 درجات مئوية على امتداد 300 مم تمددًا حراريًا حرًا مقداره 0.071 مم تقريبًا. لن يتمدد الجزء المثبت بشكل حر أو منتظم، وهذا تحديدًا ما يجعل عملية تشطيب جدار رقيق ساخن وغير محكم بشكل متساوٍ تُسبب مفاجآت غير سارة عند الفحص البارد.
تُعدّ درجة صلابة السبيكة عاملاً مهماً أيضاً. لا ينبغي للمورد اعتبار "الألومنيوم" وصفاً شاملاً للمادة. إذ قد تصل سبائك 6061-T6 و6061-T651 و7075-T6 و7075-T651 بخصائص مختلفة من حيث الشكل النهائي وسلوك الإجهاد المتبقي. يُعدّ دليل تشغيل الألومنيوم 6061 مقابل 7075 من شركة Liqin مرجعاً داخلياً مفيداً عند الحاجة إلى الموازنة بين القوة ومقاومة التآكل والتكلفة وسهولة التشغيل.
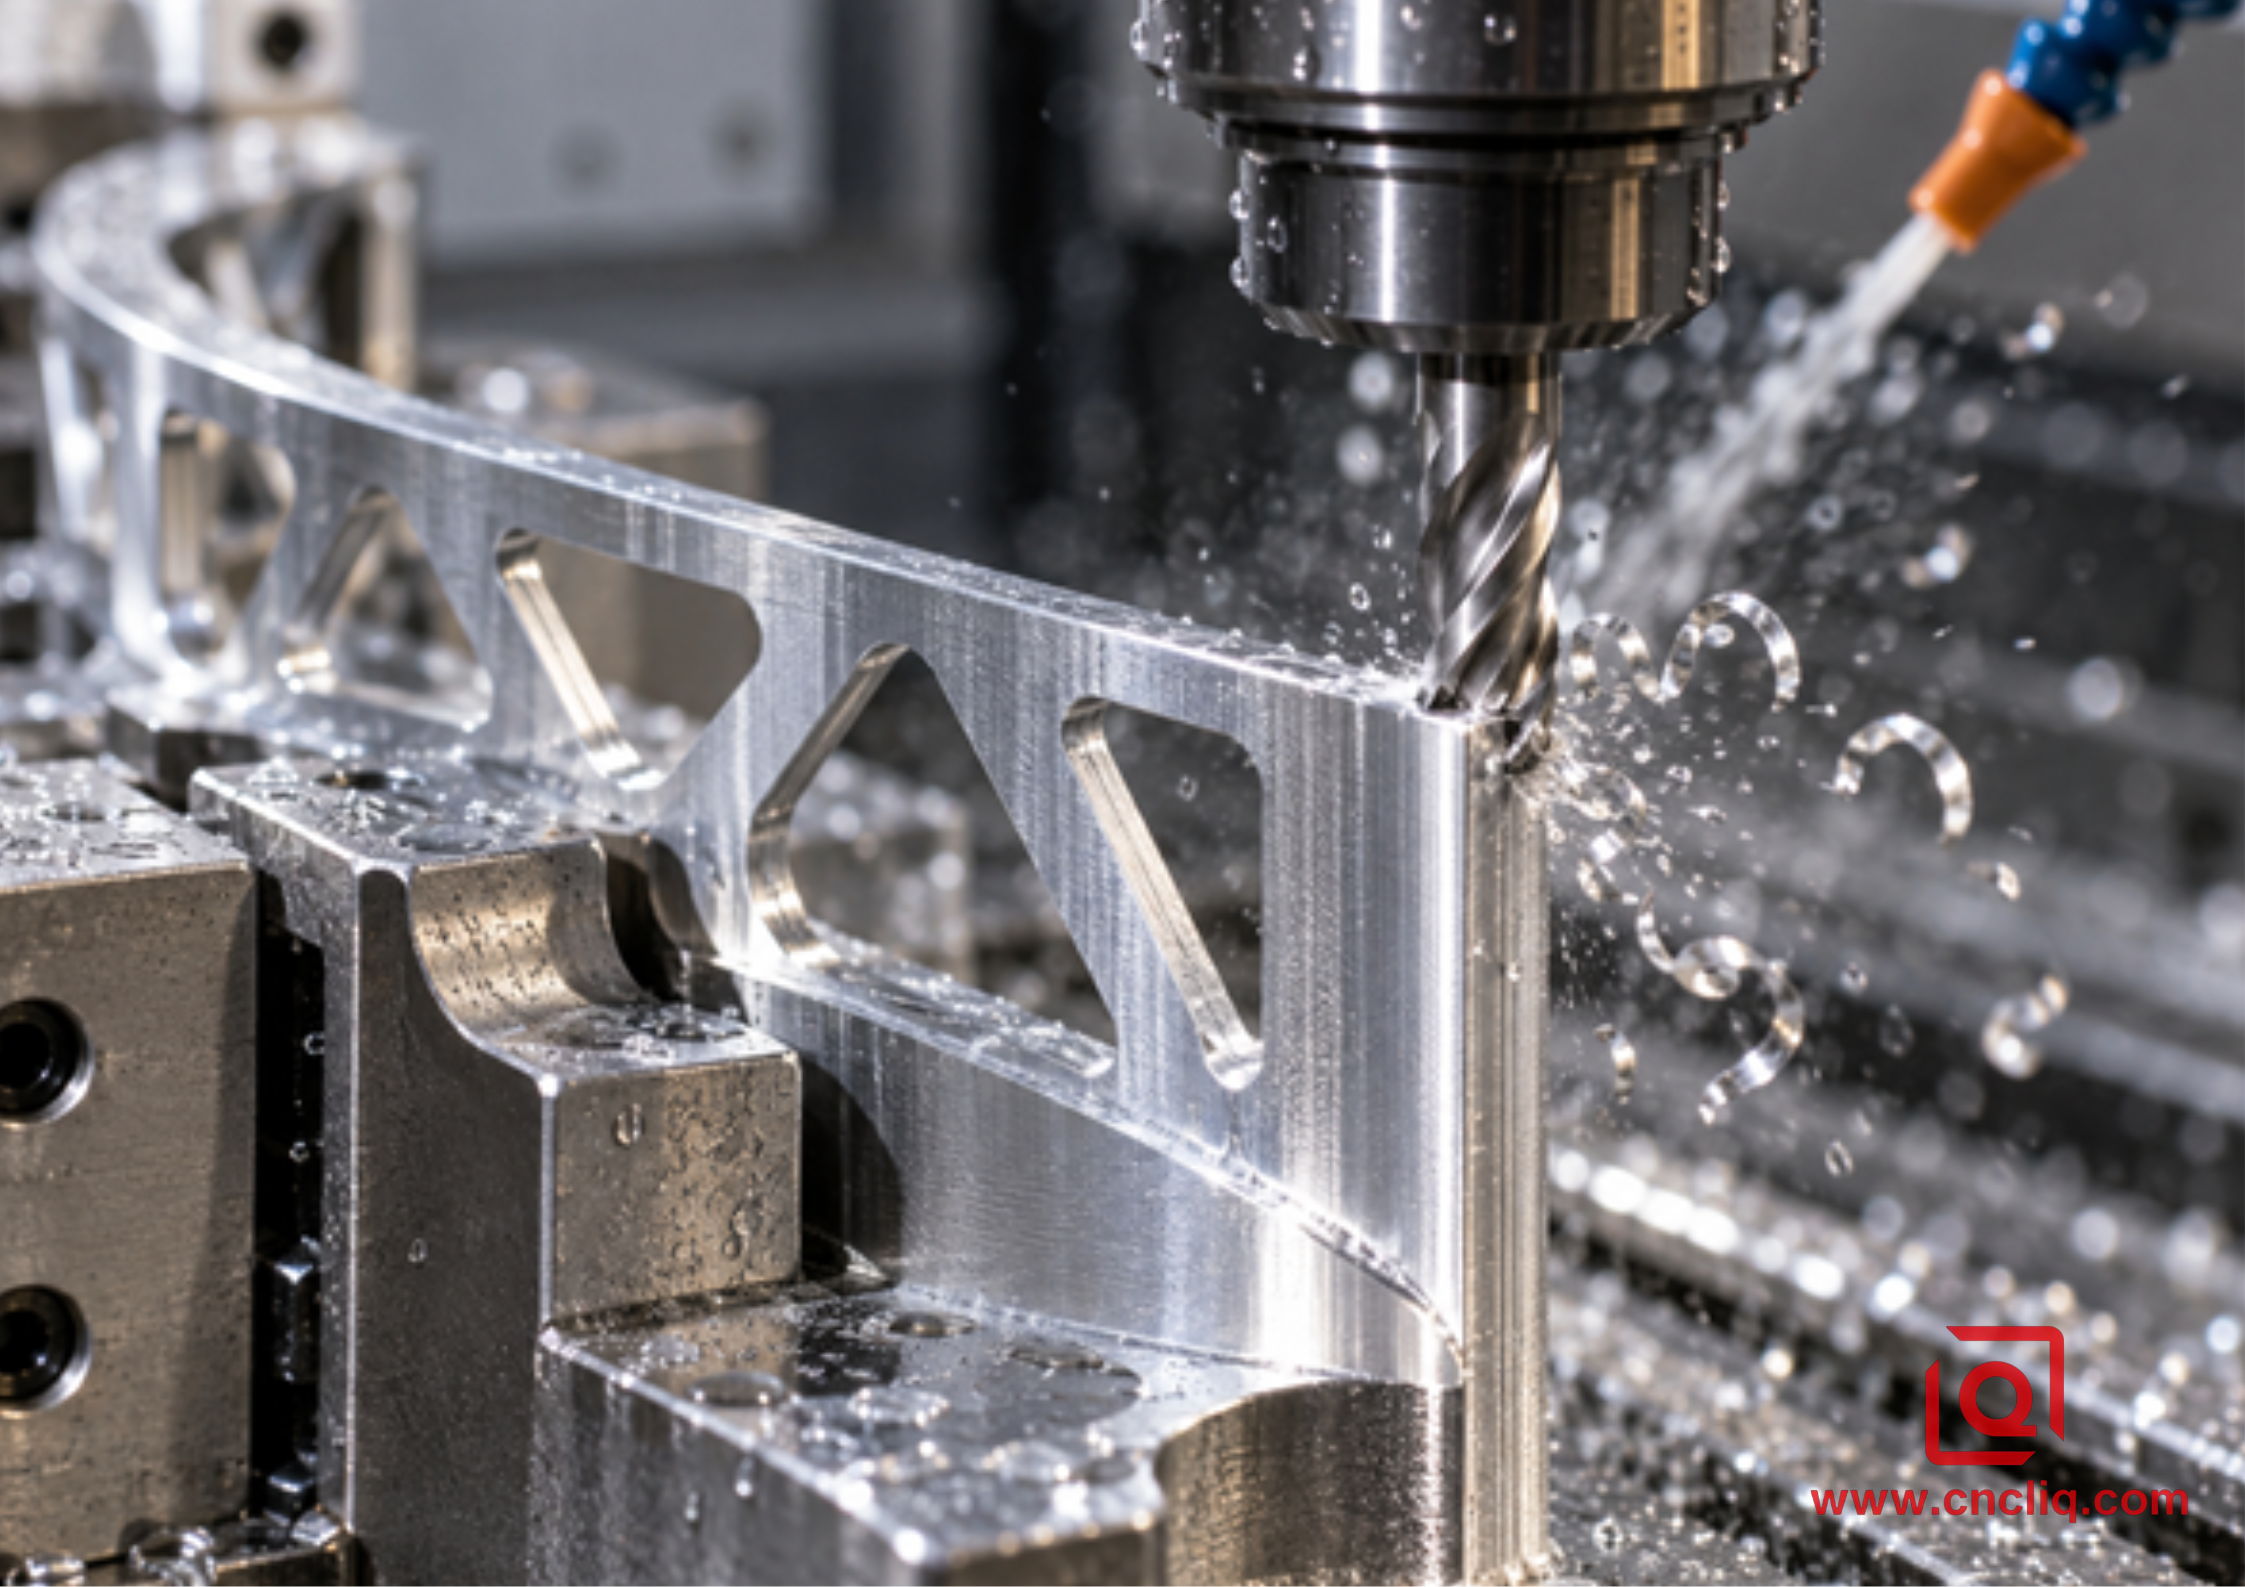
صورة مقرّبة لقاطع طرفي من الكربيد يقوم بتشطيب جدار رقيق من الألومنيوم المدعوم
طريقة أفضل لاتخاذ القرار: تتبع القوة داخل التركيب
قبل اختيار اتجاه، حدد جانب الجدار المدعوم، وجانبه الحر، وحافته العلوية، ونصف قطر قاعدته، والأضلاع المجاورة، وردود فعل المشابك. ثم اطرح خمسة أسئلة.
1. إلى أين يمكن أن يتحرك الجدار؟
الاتجاه الأقل دعمًا هو الاتجاه الأكثر خطورة. إذا دفع مسار التسلق الجدار باتجاه فك ناعم مُلائم، أو ضلع قابل للتضحية، أو دعامة شمعية، أو كتلة صلبة، فقد يكون مستقرًا للغاية. أما إذا سحب المسار نفسه الجدار باتجاه تجويف مفتوح، فقد يزداد الانحراف. قد يكون عكس المحيط أكثر فعالية من تقليل التغذية بنسبة 50% لأنه يُغير موضع إغلاق الحمل.
2. هل لا يزال الجدار متصلاً بمخزون مفيد؟
لا تقم بإزالة جميع الدعامات ثم تطلب تمريرة تشطيب لإصلاح النتيجة. قم بتشكيل الجدران الرقيقة تدريجيًا مع إبقاء جزء عريض خلفها. بدّل بين الجانبين حيثما يسمح الشكل الهندسي بذلك. توصي شركة هارفي بيرفورمانس بالتشكيل المحوري المتدرج والتمريرات الشعاعية الأخف تدريجيًا مع ازدياد ارتفاع الجدار؛ فهذا يحافظ على الدعامات لفترة أطول ويقلل ضغط الأداة بالقرب من السطح النهائي.
3. هل القاطع صلب بما فيه الكفاية؟
تحقق من قطر الأداة، وطول المجرى، ومدى وصول الحامل، والانحراف، ونصف قطر الزاوية. لا يصبح المجرى الطويل صلبًا لمجرد انخفاض معدل التغذية. في الواقع، قد يؤدي انخفاض معدل التغذية إلى تحويل القطع إلى احتكاك. يمكن للأداة ذات العنق المختصر أن توفر مدى وصول أكبر مع الحفاظ على كمية أكبر من مادة الساق، ولكن يجب أن يتناسب استخدامها مع احتياجات التجويف وإزالة الرقائق.
4. هل يتم التحكم في التعشيق الشعاعي؟
لا تتحمل الجدران الرقيقة التغييرات المفاجئة في زاوية القطع. عادةً ما يُنتج مسار القطع الخشن ذو زاوية القطع الثابتة حملاً أكثر استقراراً من مسار القطع التقليدي الذي يُغرق أداة القطع في الزوايا. عند التشطيب، اترك مسافة شعاعية ثابتة. تجنب مسار القطع "الخالي من المخزون" الذي يتناوب بين القطع والتلميع بسبب حركة الجدار.
5. ماذا يقول التفتيش بعد الإفراج؟
يمكن لمسبار مثبت على الآلة تأكيد موضع القطعة وهي لا تزال مثبتة. لكنه لا يضمن احتفاظ القطعة بنفس الشكل الهندسي بعد فك التثبيت ومعادلة درجة الحرارة. يجب فحص القطعة الأولى وهي حرة عند نقاط مرجعية محددة، مع أخذ عينات من سمك الجدار، والشكل الجانبي، والتعامد، والتسطيح، والتناقص عند أكثر من ارتفاع.
سير العمل في ورشة العمل لاختيار اتجاه الطحن
الخطوة 1: تحديد الهندسة الوظيفية
افصل الجدران الحرجة عن جدران الخلوص. يتطلب جدار بسمك اسمي 2.00 مم مع سماحية شكلية مرتبطة بالمرجع أ تصميمًا مختلفًا عن غطاء واقٍ ذي خلوص واسع. حدد أسطح منع التسرب، ومقاعد التحميل، وفتحات التوصيل، والأسطح التجميلية، والحواف التي يؤثر اتجاه النتوءات فيها على عملية التجميع.
الخطوة الثانية: تحديد نقاط مرجعية ثابتة قبل ترقيق الجزء
زوّد الآلة بميزات تحديد مواقع قوية في وقت مبكر. احتفظ بكمية كافية من المواد حول الجدار المستقبلي لمقاومة الأحمال الخشنة. إذا كان لا بد من ربط عدة أسطح بإحكام، فإن استخدام نظام رباعي أو خماسي المحاور يمكن أن يقلل من خطأ إعادة التثبيت، ولكن قلة عدد الأنظمة لا تغني عن الحاجة إلى إزالة المواد بشكل متوازن.
الخطوة 3: خشن مع تفاعل متوقع
استخدم هندسة ألومنيوم حادة، ونظامًا فعالًا لإزالة الرقائق، ومسار تعشيق ثابت عند الاقتضاء. يُعدّ التفريز الصاعد الاتجاه الابتدائي المعتاد في آلات CNC الصلبة. اترك كمية متجانسة من المادة شبه المصقولة؛ ويجب تحديد الكمية الدقيقة بناءً على ارتفاع الجدار، وحالة المادة، ومدى وصول الأداة، وقدرة العملية المقاسة، بدلًا من نسخها من مخطط عام.
الخطوة الرابعة: إنهاء جزئي مع بقاء الدعامة
اعمل على طول الجدار على مراحل أو بالتناوب بين جانبي الضلع. لا تُنهِ جانبًا كامل الارتفاع ثم تُزيل المادة التي كانت تدعم الجانب المقابل. في حال كان الجزء حساسًا للإجهاد المتبقي، قم بفك المشابك واتركه يستقر قبل تثبيته.
الخطوة 5: قم بإجراء تجربة اتجاه على المقالة الأولى
بالنسبة للجدار الصعب، قم بإنشاء قطعتين اختباريتين قصيرتين بنفس سرعة دوران المغزل، ومعدل التغذية لكل سن، والبدل القطري، والعمق المحوري، وظروف سائل التبريد، وبروز الأداة. أنهِ إحداهما بالرفع والأخرى بالطريقة التقليدية. قِس خشونة السطح، والتناقص، وسُمك الجدار، والملف الجانبي في الحالة الحرة. هذه الطريقة أسرع من مناقشة التوجهات النظرية مع إتلاف أجزاء الإنتاج.
الخطوة السادسة: إنهاء من الطرف الثابت
حيثما أمكن، ابدأ بالقرب من قاعدة الجدار أو ضلع صلب، ثم تحرك باتجاه المنطقة المرنة. حافظ على سلاسة عملية القطع عند الزوايا. تحذر أوتوديسك من أن إدخال أداة القطع في زاوية داخلية بنصف قطر يساوي نصف قطر الأداة قد يُسبب اهتزازًا وتشويهًا للسطح النهائي؛ لذا فإن استخدام مسار أداة مُدمج أو عملية إعادة تشكيل ثابتة يمنع حدوث هذه المشكلة.
الخطوة 7: لا تفكر في تمريرة زنبركية مضبوطة إلا عندما تدعمها الأدلة
يمكن لتكرار المسار بنفس الإزاحة إزالة المواد المتبقية من عملية الاستعادة المرنة، لكن تمريرة زنبركية عمياء قد تحتك بالجدار أو تسخنه أو تلمع سطحه فقط. إذا أدى إنهاء التسلق إلى تناقص ملحوظ، فجرب تمريرة تصحيح تقليدية خفيفة في ظل نفس الظروف الحرارية وظروف الدعم. سجل التغييرات.
الخطوة 8: إزالة النتوءات دون ثني الجزء
يسهل تشكيل الحواف الرقيقة يدويًا. حدد الجانب الذي قد يحمل نتوء الخروج، واختر اتجاه المسار، أو الشطف، أو أدوات كسر الحواف وفقًا لذلك. افحص الحافة بعد الأنودة أو أي عملية تشطيب أخرى للتأكد من أن تراكم الطلاء يؤثر على أجزاء التلامس.
المعلمات الأولية: استخدم نافذة، وليس وعدًا
القيم المذكورة أدناه هي نطاقات تجريبية هندسية لقاطع تفريز حاد من الكربيد مخصص للألمنيوم على ماكينة CNC صلبة. وهي ليست إعدادات إنتاج عامة. يُرجى التأكد من بيانات الشركة المصنعة للقاطع، وحدود الماكينة، وطول الأداة، وتوازن الحامل، وشكل السبيكة/المنتج، وسائل التبريد، والتثبيت قبل الاستخدام.
عامل | نهج تجريبي متحفظ للجدران الرقيقة | لماذا يُعد ذلك مهماً؟ |
قاطع | هندسة ثلاثية الشفرات، مصقولة أو خاصة بالألومنيوم | يوفر مساحة للرقائق وحافة قص حادة |
قطر الأداة | أكبر قطر مسموح به بواسطة أنصاف الأقطار الداخلية | تزداد الصلابة بشكل كبير مع زيادة القطر |
البروز | أقصر مسافة تؤدي إلى إزالة الميزة | يزداد الانحراف تقريبًا مع مكعب البروز |
سرعة القطع لـ 6061 | ابدأ ضمن نطاق الكربيد المنشور من قبل صانع الأدوات؛ تحقق من الحرارة والتوازن | تختلف حدود الآلة والطلاء وسائل التبريد والحامل |
التغذية لكل سن | حافظ على مستوى أعلى من مستوى الاحتكاك مع الحد من حمل الجدار | قد يؤدي انخفاض كمية العلف إلى تلطيخ السطح بدلاً من تقطيعه. |
تعشيق شعاعي خشن | منخفض ومتحكم به مع مشاركة مستمرة | يقلل من ارتفاعات القوة والحمل الزائد على الزوايا |
بدل التشطيب الشعاعي | موحدة، قابلة للقياس، وكبيرة بما يكفي لتشكيل رقاقة | يؤدي تمرير السطح غير المتناسق إلى ضغط غير متناسق |
استراتيجية محورية | انزل إلى أسفل أو بدّل بين الجانبين عندما يختفي الدعم | يحافظ على صلابة الجدار أثناء العملية |
سائل التبريد / الهواء | صوب بدقة نحو منطقة القطع ومسار الإخلاء | يمنع إعادة القطع والتصاق الألومنيوم |
كمثال عددي فقط، عند استخدام قاطع قطره 10 مم وسرعة قطع 400 متر/دقيقة، تصل سرعة الدوران إلى حوالي 12732 دورة في الدقيقة باستخدام المعادلة n = 1000Vc/(πD). وباستخدام 3 شفرات و0.05 مم/سن، تكون سرعة التغذية المبرمجة حوالي 1910 مم/دقيقة باستخدام المعادلة vf = n × z × fz. هذه الأرقام ليست توصية لكل أداة قطرها 10 مم، بل توضح فقط كيفية ارتباط حمل الرقاقة الموثق بسرعة دوران المغزل والتغذية، وهو أمر أكثر فائدة من تحديد معدل التغذية وحده.
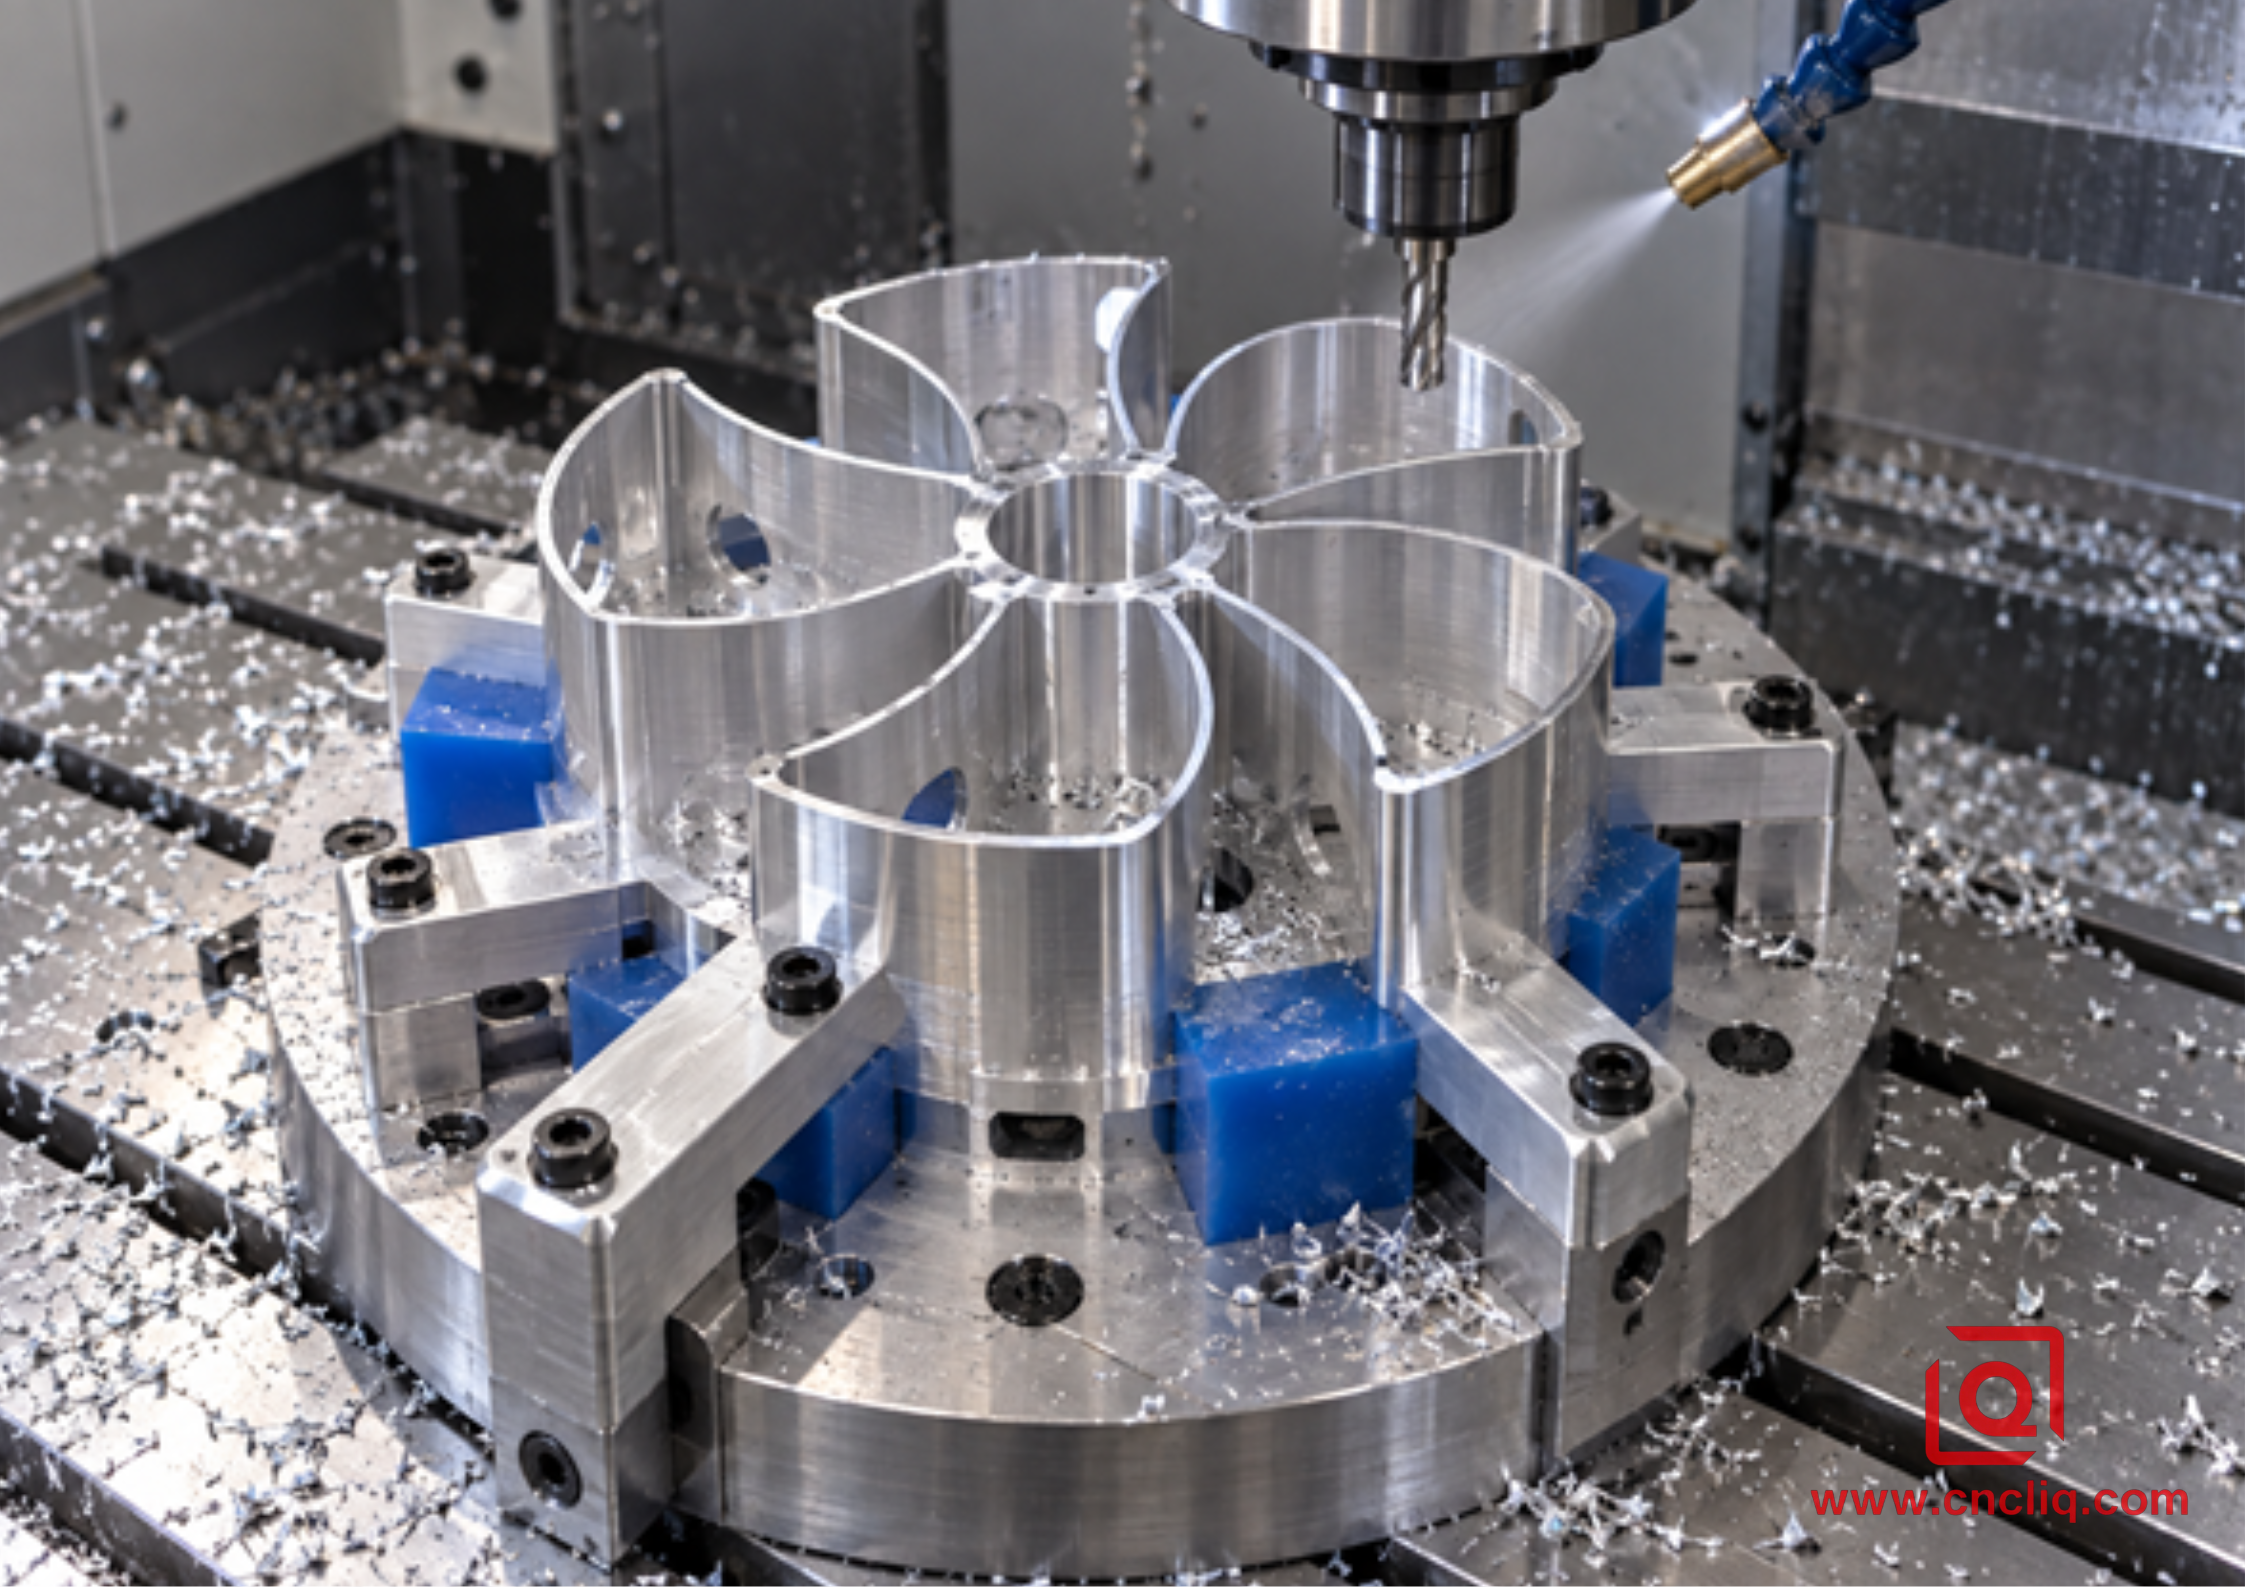
وحدة تركيب معيارية تدعم غلافًا من الألومنيوم رقيق الجدران على شكل بتلة
غالباً ما تحدد المباريات الفائز
لا يمكن للاتجاه أن يُصلح ضعف تثبيت القطعة. فالملزمة التي تضغط على غلاف رقيق لتشكيله قد تُنتج قياسًا مثاليًا أثناء التشغيل، ولكن القطعة المُحررة تكون مشوهة. استخدم تلامسًا واسعًا وقابلًا للتكرار، وتحكم في عزم أو ضغط المشبك، واحرص على إبقاء ردود فعل القطع قريبة من نقاط التثبيت.
تشمل طرق الدعم المفيدة استخدام فكوك ناعمة مصنعة آليًا، وألواح أو جسور قابلة للاستهلاك، وحشوات شمعية أو لدن حراري قابلة للإزالة، ووسائط دعم منخفضة الانصهار مختارة وفقًا لعملية معتمدة، وتجهيزات تفريغ مزودة بمحددات جانبية فعالة، وكتل دعم متوافقة. تتطلب كل طريقة خطة إزالة وتنظيف. لا تقم أبدًا بإدخال أي حشو بالقرب من أي مكون طبي أو بصري أو خاص بالتحكم في السوائل دون التأكد من متطلبات المخلفات وإمكانية التتبع.
تتناول مقالة لي تشين السابقة حول منع تشوه الجدران الرقيقة في عمليات تصنيع الألومنيوم باستخدام الحاسوب مشكلة التشوه بشكل أوسع. وللبتّ في هذا القرار تحديدًا، ينبغي مراجعة أداة التثبيت كخريطة قوى: أين سيتجه حمل الصعود، وأين سيتجه الحمل التقليدي، وأي مسار يُغلق القوة في موضع محدد بدلًا من فتح الجدار في الهواء؟
التحقق من كاميرات المراقبة: لا تثق بالملصق وحده
لا يكفي استخدام خيار "التسلق" في نافذة CAM. تأكد من اتجاه المغزل، وجانب الأداة، واتجاه المحيط المغلق، وتعويض القاطع، وبداية ونهاية القطع، وانتقالات التشغيل. في التجاويف المعقدة، قد يتغير التلامس الموضعي حتى عند تطبيق إعداد اتجاه عام واحد. تشير Autodesk صراحةً إلى أن بعض الأشكال الهندسية لا يمكنها الحفاظ على اتجاه واحد طوال المسار.
راقب المحاكاة عند الزوايا والقنوات الضيقة. سجّل أي حركة تزيد من التداخل فجأة، أو تسحب رقائق على السطح النهائي، أو تعكس اتجاهها حول نقطة فاصلة. راجع تسارع الآلة أيضًا: فقد يتأثر الجدار الرقيق بتغيرات الاتجاه المتكررة حتى عندما تبدو قوة القطع المتوسطة معقولة.
ينبغي أن يتشارك المبرمج والمُعدّ والمفتش نفس نسخة النموذج والرسم. وتسجل ورقة الإعداد العملية تجميع الأداة، والانحراف المقاس، وضغط أو عزم التثبيت، وبدلات التشغيل الخشن والتشطيب، وحالة سائل التبريد، والحد الأقصى لعمر الأداة، وإجراءات الفحص، وتوقيت فحص الحالة الحرة.
حالة عميل مجهول: علبة تحكم من الألومنيوم ذات جدران رقيقة
طلب أحد عملاء أنظمة الأتمتة الصناعية، الذي فضّل عدم الكشف عن هويته، علبة تحكم مدمجة من سبيكة الألومنيوم 6061-T651، ذات تجويف عميق، ونوافذ توصيل، ونتوءات داخلية، وجدران محيطية بسماكة اسمية 1.6 مم. ربط الرسم التخطيطي نمط التوصيل وسطح الحشية ببنية مرجعية مشتركة. اعتمد التصميم الأولي للعملية على كل محيط كعملية طحن تصاعدي، نظرًا لأن الآلة كانت من نوع CNC حديثة.
أظهرت المراجعة الهندسية وجود مشكلة: في أحد الجدران الطويلة، أدى اتجاه التسلق المُختار إلى توجيه القوة الشعاعية نحو التجويف المفتوح، بينما كان الجدار المقابل لا يزال مدعومًا بالقطعة الأصلية. وبدلًا من تحويل العملية برمتها إلى عملية طحن تقليدية، قام الفريق بتغيير التسلسل. استخدمت عملية التخشين مسار تسلق ثابت التلامس مع قطعة متجانسة. أما عملية التشطيب شبه النهائي، فقد تناوبت على الجانبين الطويلين مع بقاء جسر مؤقت بالقرب من كل فتحة توصيل. وظل التشطيب الأساسي باتجاه التسلق على الجوانب المدعومة؛ واستخدم الجدار المعرض للخطر محيطًا معكوسًا لجزء تشطيب قصير بعد أن أظهر قطع تجريبي انخفاضًا في التناقص الحر. وأخيرًا، أدت عملية كسر حافة خفيفة إلى إبعاد النتوء عن سطح الحشية.
شمل الفحص قياس سُمك الجدار على ثلاثة ارتفاعات، وقياس المظهر الجانبي بالنسبة إلى نقاط القياس الوظيفية، وفحص استواء سطح الحشية بعد فكها، وتحديد موضع الموصل باستخدام جهاز قياس الإحداثيات ثلاثية الأبعاد (CMM). لم تُثبت هذه الحالة أن عملية الطحن التقليدية أفضل بشكل عام، بل أثبتت شيئًا أكثر فائدة: أن استراتيجية متعددة الاتجاهات، مرتبطة بالدعم والقياس، يمكن أن تتفوق على الإعدادات الافتراضية لبرنامج التصنيع بمساعدة الحاسوب (CAM).
بالنسبة للأعمال المخصصة المماثلة، يُظهر غطاء الإضاءة العلوي المقاوم للانفجار المصنوع من الألومنيوم البحري والمدرج لدى شركة Liqin نوع هندسة غطاء الألومنيوم المصنّع آليًا حيث يجب مراعاة أسطح الإحكام، والأضلاع، وثبات الجدار، وحماية السطح معًا. وتعتمد الأبعاد والنتائج الخاصة بكل مشروع على الرسم المعتمد وخطة الجودة.
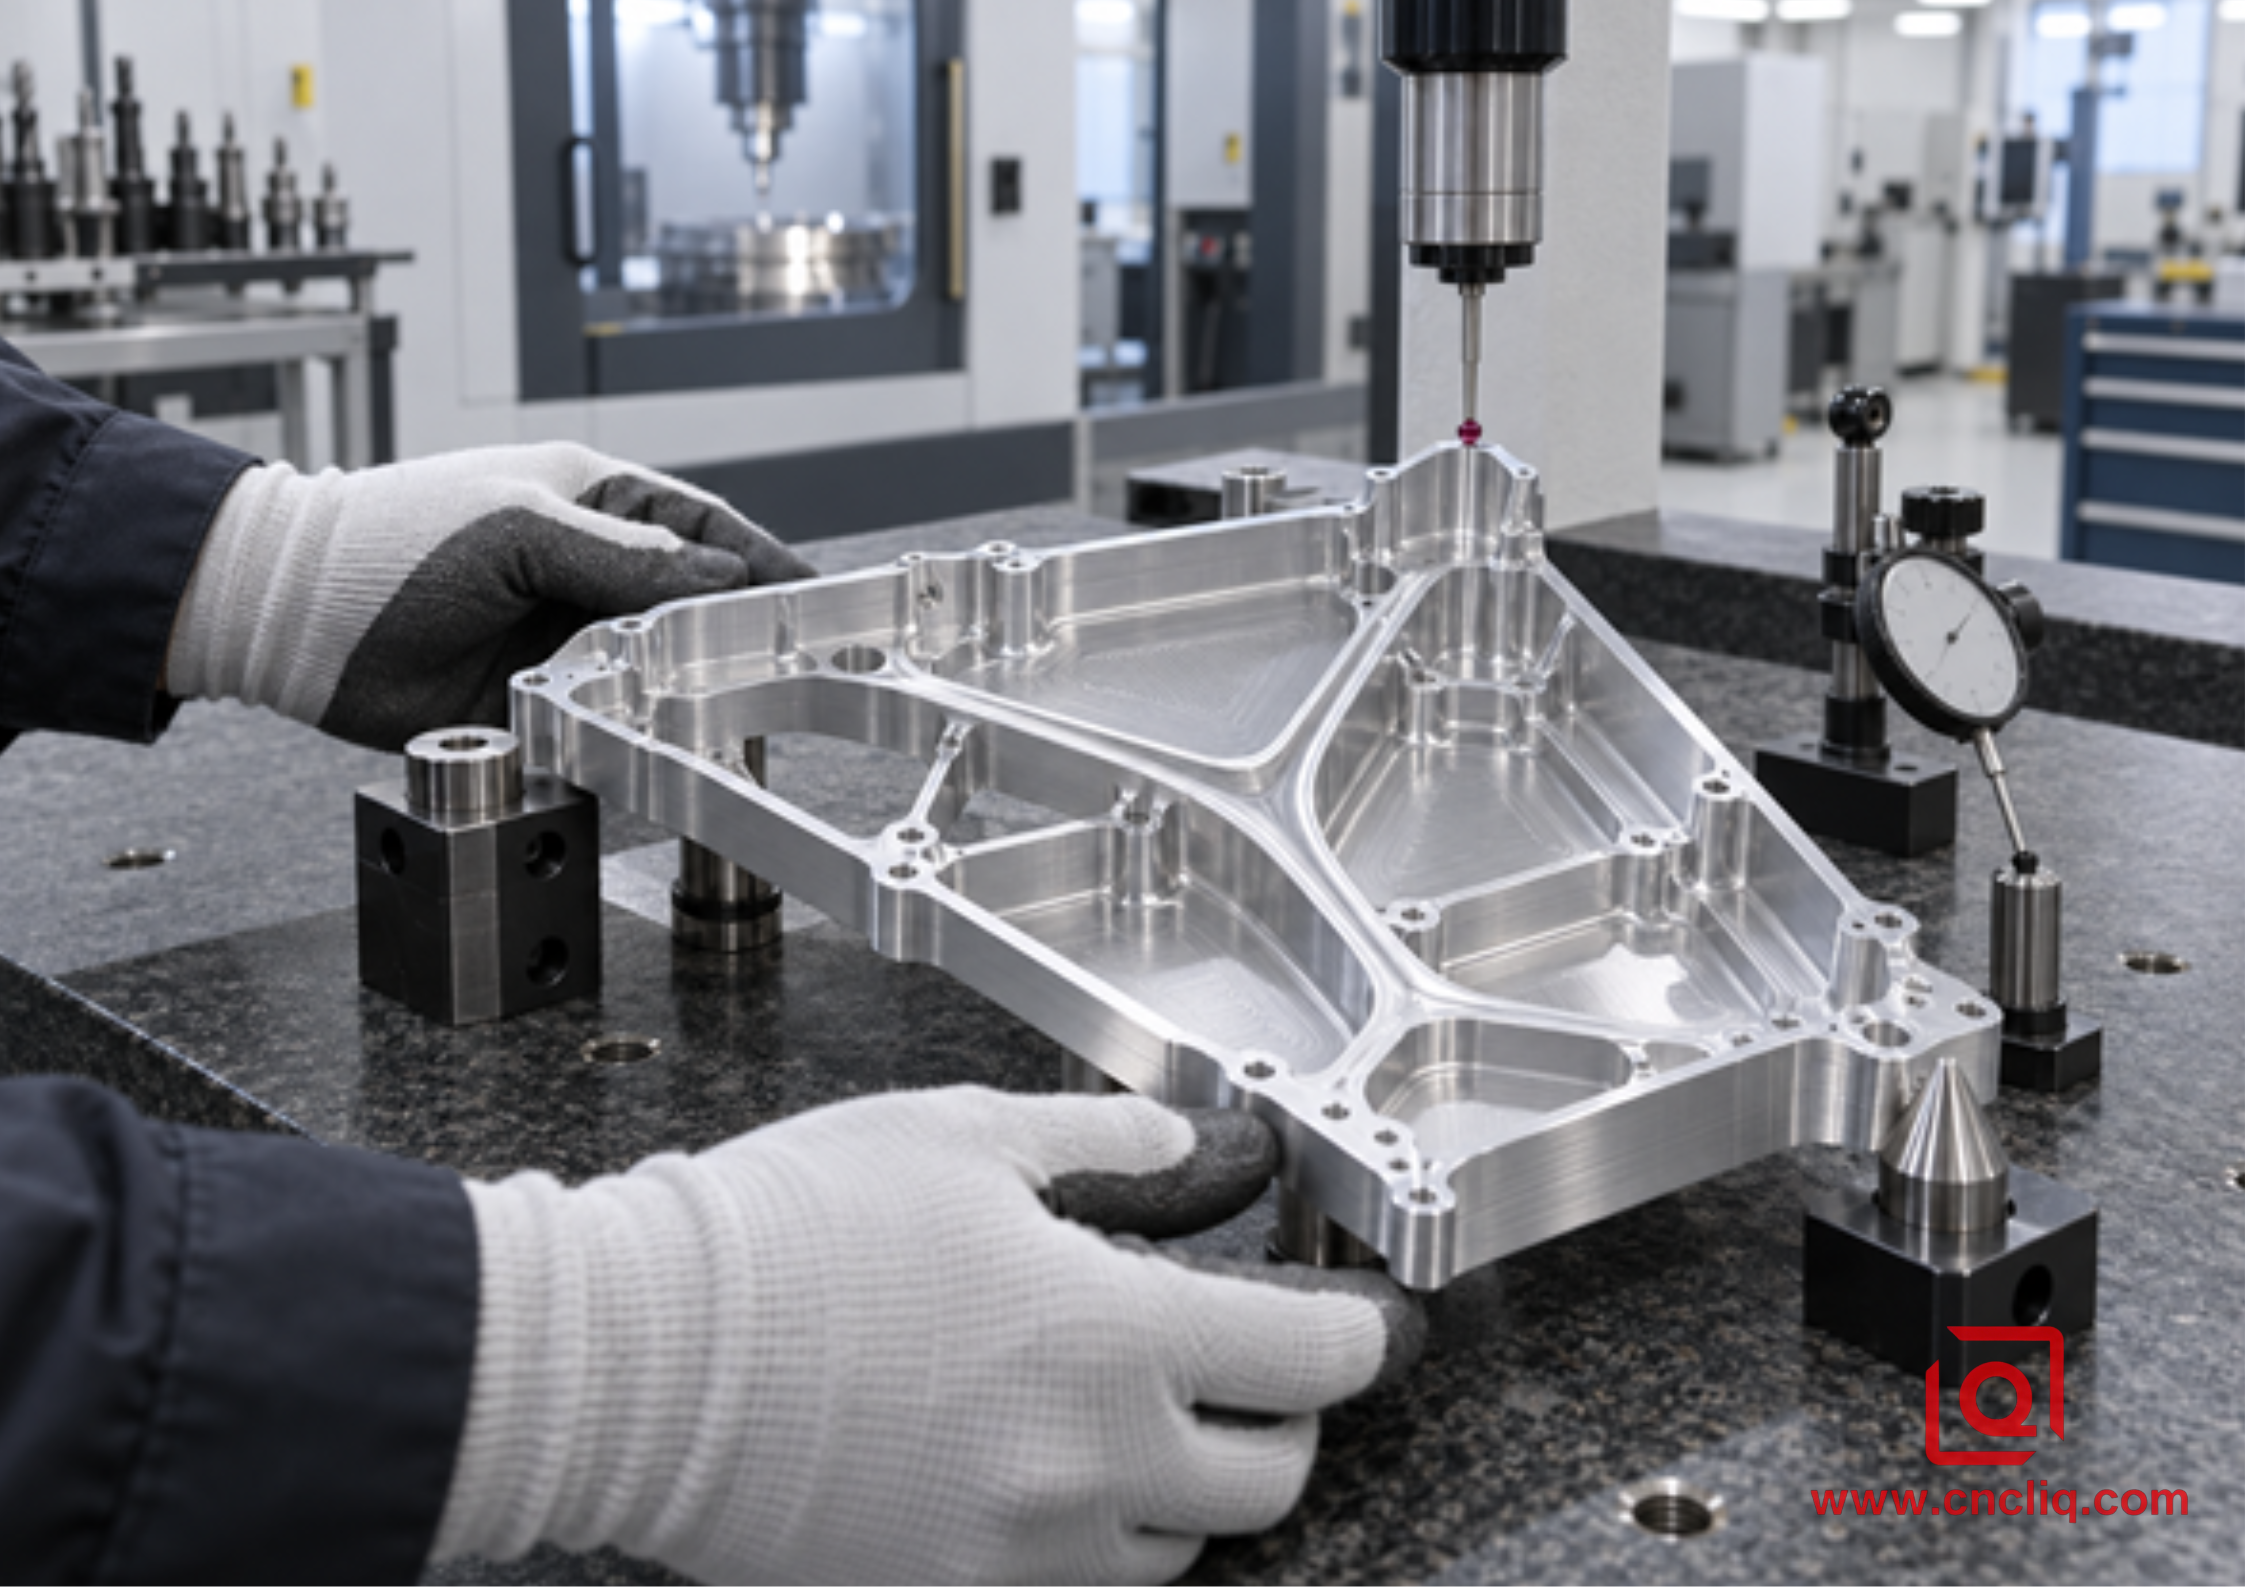
فحص صينية ألومنيوم رقيقة الجدران باستخدام جهاز قياس الإحداثيات ثلاثية الأبعاد بعد عملية التصنيع
بيانات الفحص وطلبات عروض الأسعار التي تمنع الافتراضات المكلفة
لا يُعدّ تشطيب السطح وحده دليلاً على الدقة الهندسية. فقد يبدو الجدار لامعًا ولكنه في الواقع مُدبّب؛ وقد يُشير جهاز قياس الإحداثيات ثلاثية الأبعاد (CMM) إلى جزء مُقيّد مقبول يتحرك بعد تحريره. لذا، يجب تحديد حالة الفحص، ودرجة الحرارة، وإعداد نقطة المرجع، وخطة أخذ العينات، وحالة الطلاء. تشرح مقالة ليكين حول فحص CMM لتصنيع الألمنيوم حسب الطلب كيفية دمج التحقق من الأبعاد في عملية تصنيع المعدات الأصلية (OEM) المُتحكّم بها.
للحصول على عرض سعر مناسب، يرجى تضمين ما يلي:
· رسم ثنائي الأبعاد ونموذج ثلاثي الأبعاد أصلي أو محايد؛
· السبيكة، والصلابة، وشكل المنتج، وأي بدائل معتمدة؛
· سمك الجدار الحرج، والشكل الجانبي، والتسطيح، والتعامد، وخشونة السطح؛
· المناطق التجميلية وعلامات الأدوات المسموح بها؛
· نوع الطلاء وما إذا كانت الأبعاد تنطبق قبل الطلاء أو بعده؛
· كمية النموذج الأولي، وكمية الدفعة، والطلب السنوي، والتسليم المستهدف؛
· سياق التزاوج أو التجميع للميزات الأساسية؛
· تقرير الفحص، وشهادة المواد، وتوقعات إمكانية التتبع.
إذا كان اتجاه الجدار أو نظام الإسناد أو تسلسل التفاوتات لا يزال غير واضح، فأرسل التصميم قبل اعتماد الرسم النهائي. غالبًا ما تُتيح مراجعة التصميم للتصنيع (DFM) إضافة نصف قطر دعم صغير، أو تغيير موضع نقطة التثبيت، أو تخفيف تفاوت غير وظيفي، أو تغيير تسلسل التشطيب قبل أن تُصبح هذه القرارات مُكلفة. يُمكنك إرسال الملف عبر صفحة الاتصال الخاصة بشركة Liqin للحصول على مراجعة وعرض سعر مُخصصين لمشروعك.
التعليمات
1. هل عملية الطحن الصاعدة أفضل دائمًا للألمنيوم ذي الجدران الرقيقة؟
لا. إنها نقطة البداية المعتادة في آلات CNC الصلبة لأنها تُشكّل رقاقةً متدرجة السماكة من السميكة إلى الرقيقة، وتقلل الاحتكاك عند المدخل، وتُسهّل عادةً إخراج الرقاقة بسلاسة، ولكن اتجاه دعم الجدار الرقيق قد يُلغي هذه الميزة العامة. إذا دفعت قوة الصعود الجدار إلى مساحة مفتوحة بينما يُغلقه المسار التقليدي عند نقطة الدعم، فقد تُنتج عملية تشطيب تقليدية مُتحكّم بها هندسةً أفضل. اختبر القطعة في ظل ظروف متساوية وافحصها بعد تحريرها.
2. لماذا يتم قياس جدار الألمنيوم الرقيق بشكل صحيح على الجهاز ولكنه يفشل بعد فك التثبيت؟
يمكن للمشابك، والتفريغ، والمادة الأساسية، والتدرجات الحرارية تثبيت القطعة بشكل مؤقت. يقيس المسبار حالة التقييد هذه. عند تحرير المثبت، يتوزع الإجهاد المرن والإجهاد المتبقي، وقد ينثني الجدار أو يلتوي. حدد فحصًا في حالة عدم التقييد بعد استقرار درجة الحرارة، واستخدم إزالة متوازنة للمادة، وتجنب ضغط التثبيت المفرط.
3. هل يجب عليّ تقليل معدل التغذية كلما سمعت صوت ثرثرة على الحائط؟
ليس تلقائيًا. قد يؤدي خفض معدل التغذية لكل سن بشكل مفرط إلى احتكاك الحافة الحادة، مما يزيد الحرارة ويزيد من تراكم الرواسب. تحقق أولًا من نقاط التلامس، وبروز الأداة، والانحراف، والدعم، وإزالة الرايش، وما إذا كانت القوة موجهة نحو نقطة الضعف. ثم غيّر متغيرًا واحدًا مُتحكمًا به في كل مرة. غالبًا ما يحل استخدام أداة أقصر أو تقليل التلامس القطري المشكلة بشكل مباشر.
4. هل يمكن لمسار أداة واحد أن يبقى في وضع الطحن الصاعد حول تجويف كامل؟
يمكن لنظام CAM طلب اتجاه الصعود، ولكن قد لا يظل التفاعل المحلي حول الجزر والقنوات الضيقة والمواد المتبقية والزوايا متكافئًا. يُفعّل الحفر بعرض كامل جانبي القاطع، لذا فهو ليس صعودًا خالصًا أو تقليديًا. راجع نقاط التلامس في المحاكاة، واستخدم حركات دخول سلسة، وافصل خطوط التشطيب الحرجة عند الحاجة إلى التحكم في الاتجاه.
5. ما الذي يجب على المشتري إرساله للحصول على عرض أسعار دقيق لتصنيع الجدران الرقيقة باستخدام تقنية CNC؟
أرسل النموذج ثلاثي الأبعاد، والرسم الهندسي كامل الأبعاد، ونوع سبيكة الألومنيوم ودرجة صلابتها، والبيانات المرجعية الأساسية، وسماكة الجدران والأرضيات، ومتطلبات التفاوت والخشونة، والطلاء، ووثائق الفحص، والكميات، وموعد التسليم. حدد الأسطح التي تحتاج إلى إحكام الإغلاق، أو التثبيت، أو التي ستبقى لأغراض تجميلية. تُمكّن هذه المعلومات المورّد من تخطيط التجهيزات، وتسلسل التشغيل، واتجاه القطع، والفحص، وتقييم مخاطر العملية بشكل واقعي قبل تحديد السعر.
ملخص
يُعدّ القطع الصاعد عادةً أفضل اتجاه بدء لقطع الألمنيوم ذي الجدران الرقيقة على ماكينة CNC صلبة، ولكنه ليس خيارًا مضمونًا. الطريقة الموثوقة هي تحديد قوة القطع في أداة التثبيت، والحفاظ على الدعم أثناء عمليات القطع الخشن والتشطيب شبه النهائي، واستخدام أداة قصيرة صلبة ذات تعشيق مُحكم، والتحقق من تلامس القطع في برنامج CAM، وفحص القطعة بعد فكها. عندما تُظهر الأدلة أن الجدار الضعيف يستجيب بشكل أفضل للتشطيب التقليدي أو استراتيجية القطع المختلطة، اتبع القياسات وليس التعليمات الظاهرة في نافذة برنامج CAM.
معلومات الاتصال
الشركة: شركة نينغبو ليكين للصناعات المحدودة.
الصيانة اليومية للعملاء ودعم ما بعد البيع: service@shturl. zhuwanying@cncliq.com
للاستفسارات الجديدة، وطلبات الأسعار، ومناقشة الطلبات: business@shturl.zhouli@chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تشمل عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، والتصنيع بالخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع أدقّ التفاصيل بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
