 العربية




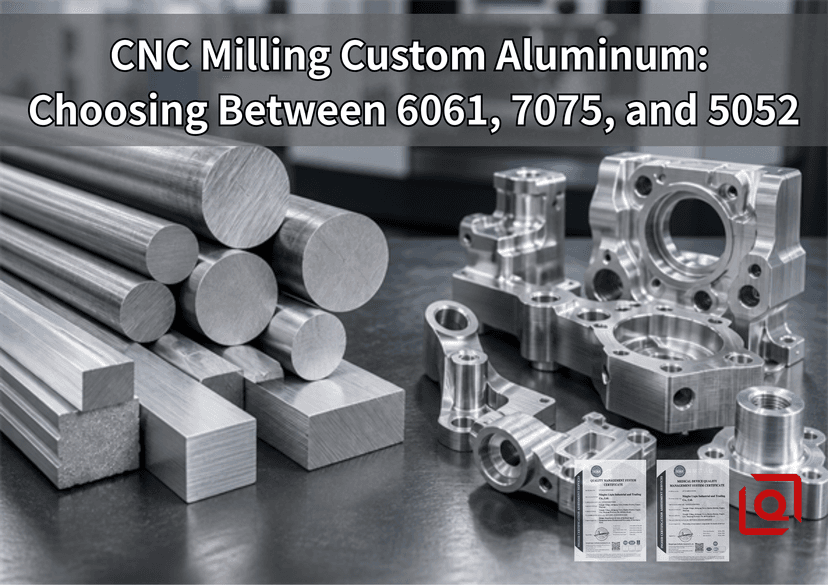
+------------------------------------------------------------------------+
| ملخص سريع: |

| - 6061-T6: أساس عالمي. قص متوقع، فعال من حيث التكلفة، |

| ويقبل عملية الأنودة الملونة بلمعان موحد وعميق. |

| - 7075-T651: يتميز بقوة قص عالية وجدران رقيقة صلبة. يقاوم الانحناء، |

| ولكنه أغلى ثمناً، ويتسبب في تآكل أخاديد الأدوات بشكل أسرع، وقد يبدو باهتاً بعد |

| عملية الأنودة. |

| - 5052-H32: صفائح وألواح مطاوعة عالية الأداء.مقاومة ممتازة لرذاذ الملح |

مقاومة عالية، لكنها لزجة تحت رؤوس القواطع؛ تتطلب سائل تبريد غزير لـ |

منع تراكم الرايش المنصهر. |

+------------------------------------------------------------------------+
الأساس التقني: مقارنة عملية للمواد
قبل تثبيت المادة على طاولة الماكينة، تحقق من تقرير اختبار المواد الخاص بك مقابل معايير التصنيع المعترف بها. إن معرفة كيفية تصرف كل سبيكة أثناء القطع يجنبك تلف أدوات القطع وتلف المعدات.
| المقاييس الهندسية | 6061-T6 (ASTM B221 / B209) | 7075-T651 (ASTM B209 / AMS 4045) | 5052-H32 (ASTM B209) |
| مزيج السبائك الأساسي | المغنيسيوم والسيليكون | زنك عالي متوازن مع المغنيسيوم | مغنيسيوم مع آثار من الكروم |
| قوة الخضوع | 276 ميجا باسكال | 503 ميجا باسكال | 193 ميجا باسكال |
| صلابة برينل | 95 HBW | 150 HBW | 60 HBW |
| طبيعة قابلية التشغيل | قص رقائق متوقع ودقيق | رقائق هشة وكاشطة؛ تآكل عالٍ للأداة | لزجة،أشرطة مرنة؛ عرضة للتلطخ |
| عامل تكلفة المواد | 1.0x (الأساس القياسي للورشة) | من 1.45x إلى 1.80x | من 0.90x إلى 1.05x |
| تشطيب السطح المستهدف | Ra من 0.4 إلى 0.8 ميكرومتر | Ra من 0.2 إلى 0.6 ميكرومتر | Ra من 0.8 إلى 1.6 ميكرومتر |
| مظهر الأنودة من النوع الثاني | لون ساتان لامع وواضح | لون باهت أو داكن قليلاً | لمعان غير متناسق، وخطوط حبيبية مرئية |
6061-T6: المعيار الموثوق به في ورش العمل
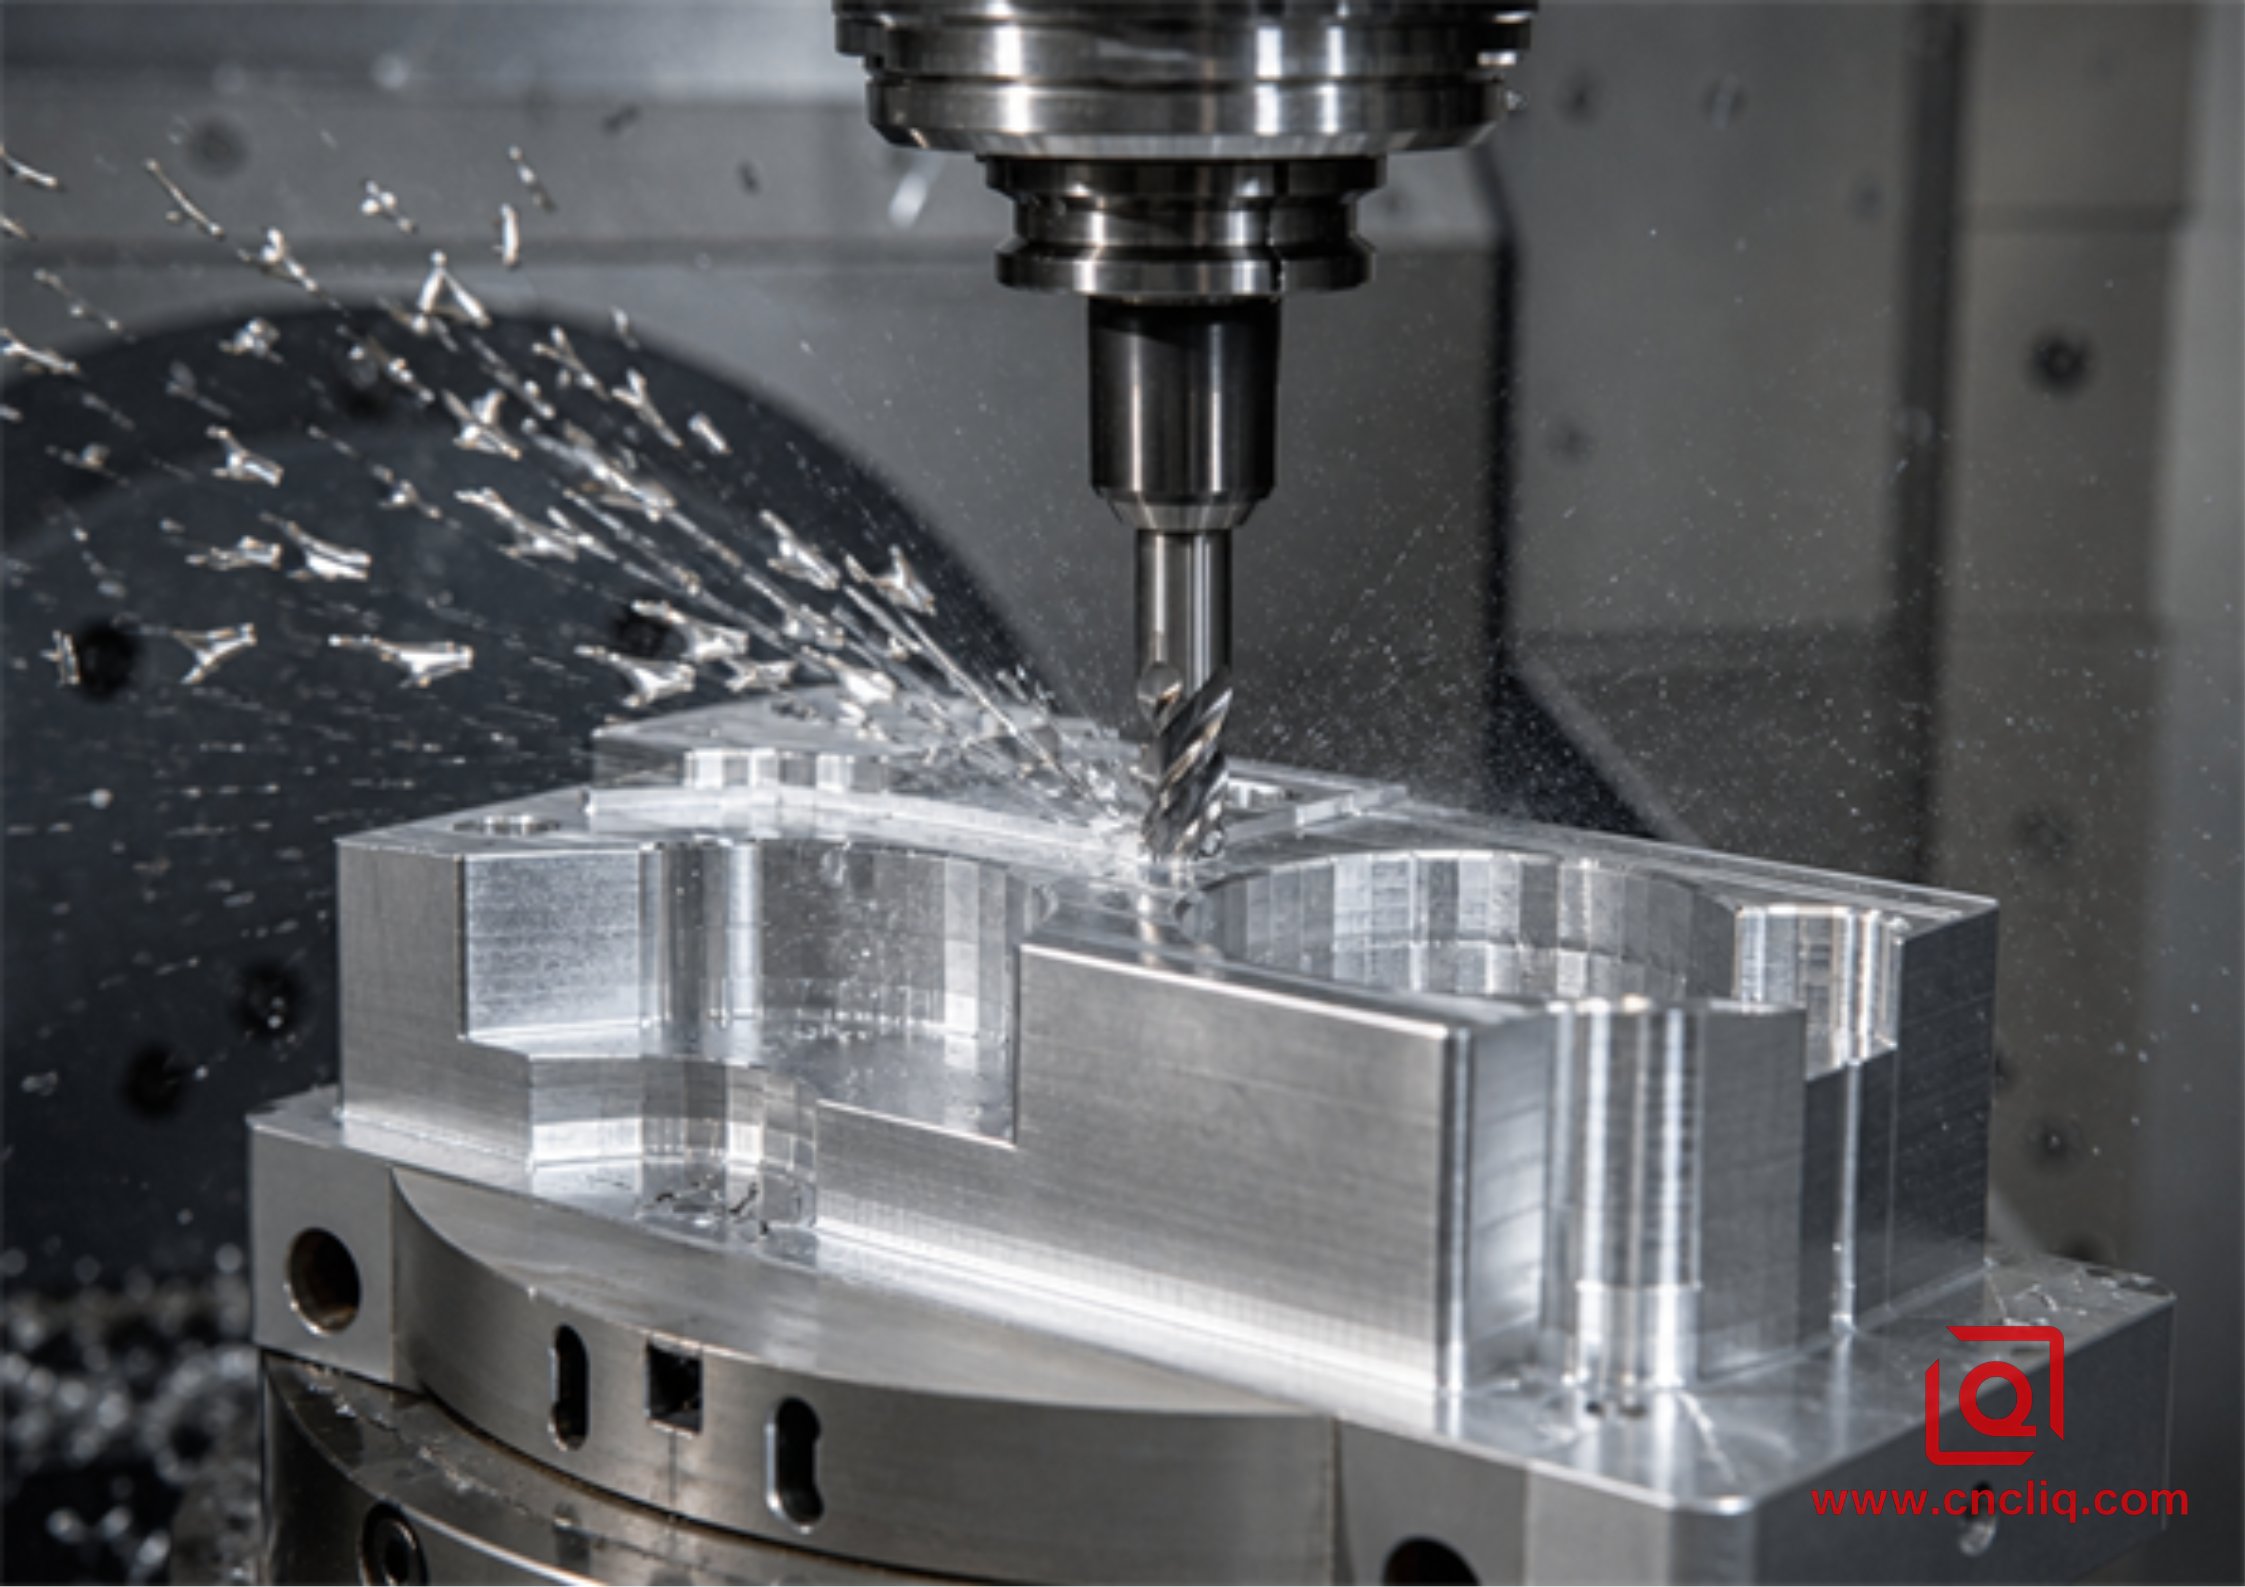
ما لم يتطلب المشروع أحمالًا ميكانيكية شديدة أو تعرضًا مستمرًا لمواد كيميائية قاسية، فإن سبيكة 6061-T6 هي الخيار الأمثل.تسمح تركيبته الكيميائية المتوازنة لقواطع الكربيد بالقطع بسلاسة دون احتكاك أو تآكل. تحت تأثير مطحنة حادة ثلاثية الشفرات، تنفصل الرقائق بسلاسة وتخرج من التجاويف العميقة بدلاً من التراكم داخل الشفرات.
ضغط أداة متوسط ──>قص رقائق مستقر ──>حافة قاطعة يمكن التنبؤ بها الحياة
يُعدّ هذا الخيار الأمثل لهياكل الإلكترونيات، وأقواس التثبيت، ولوحات التركيب، ووحدات توزيع السوائل.
 ممارسات طحن نموذجية لسبائك الألومنيوم 6061-T6

+-------------------------------------------------------------+

| استراتيجية المغزل: يدور بحرية عند السرعات العالية |

| إزالة الرقائق: غسل قياسي بمستحلب قابل للذوبان في الماء |

| أسلوب القطع: قطع متوازنة دون تآكل مفرط لأداة القطع |
... +-------------------------------------------------------------+
يستجيب 6061 بشكل ممتاز للمعالجة اللاحقة.تُنتج عملية الأنودة التجميلية من النوع الثاني سطحًا ناعمًا متجانسًا بألوان زاهية متناسقة عبر دفعات كبيرة. أما إذا كانت الأسطح المنزلقة بحاجة إلى مقاومة للتآكل، فإن الطبقة الصلبة من النوع الثالث تُشكّل حاجزًا متينًا يشبه السيراميك، يلتصق بإحكام دون تقشر. هل تحتاج إلى لحام في الطباعة - على سبيل المثال، تثبيت قاعدة مصنّعة على إطار أنبوبي مقذوف؟ يُتيح لك الألمنيوم 6061 لحامًا متينًا بتقنية TIG أو MIG بسلاسة تامة. انتبه جيدًا للشعلة: فحرارتها العالية تُليّن المعدن المجاور بشدة، مما يُقلل من معامل الصلابة الموضعي بنحو 40% ما لم تُخضع المجموعة بأكملها لدورة معالجة حرارية كاملة ودورة تقادم لاحقة.
7075-T651: قوة قص عالية وصلابة للجدران الرقيقة
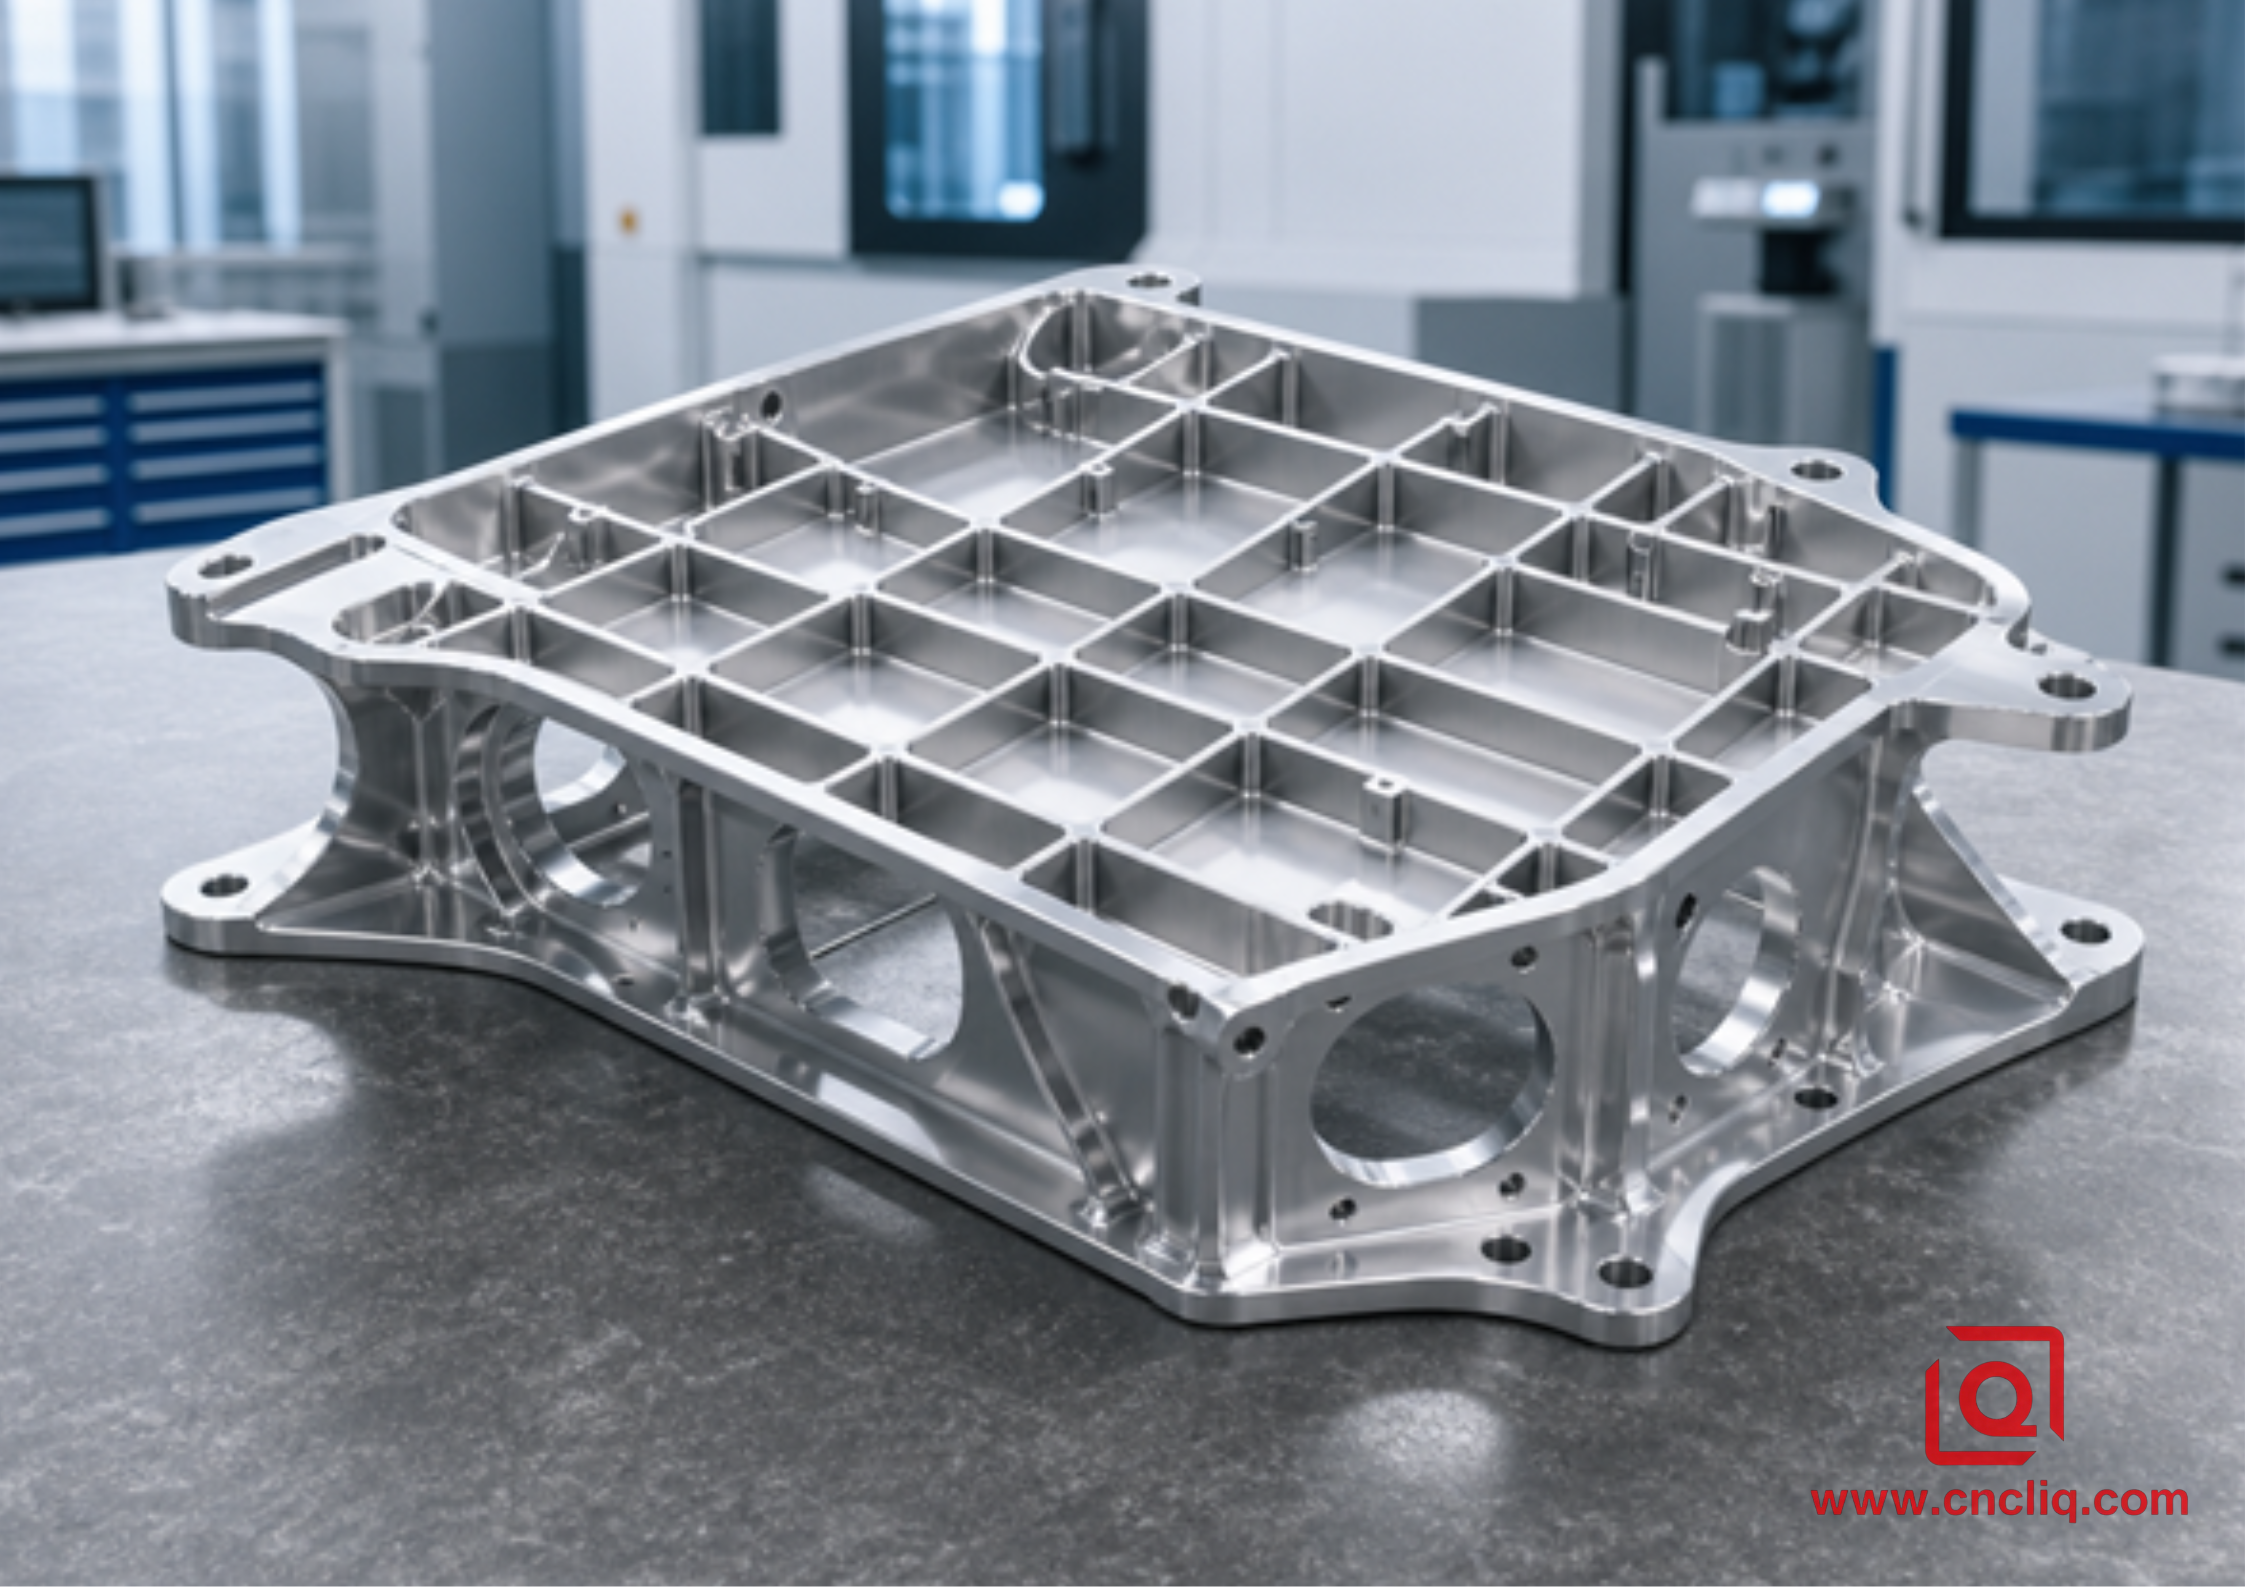
يتحمل سبيكة 7075-T651 إجهادًا عاليًا.
بفضل احتوائها على نسبة عالية من الزنك، توفر هذه الدرجة قوة خضوع تتجاوز 500 ميجا باسكال، مما يجعلها تنافس الفولاذ الإنشائي الطري مع الحفاظ على خفة وزنها. يشير رمز "51" إلى أن المصنع قام بتمديد الصفيحة بعد المعالجة الحرارية لتخفيف الإجهادات الداخلية. هذا التوازن الداخلي يمنع القطع الكبيرة من الانحناء بشكل غير منتظم عند تشكيل تجاويف سميكة. واقع ورشة العمل: تآكل الأدوات واهتزاز الماكينة نظرًا لصلابة 7075، فإن رقائق القطع لا تتمزق؛ بل تتطاير بشكل حاد ودقيق وقصير. مع ذلك، ستسمع وتشعر بجهد أكبر من المغزل.تتسبب هذه المادة في أحمال جانبية ثقيلة على الأدوات ذات المدى الطويل، مما يدفع حواف القطع بعيدًا ويتسبب في أخطاء دفع الأداة. ملف تعريف قوة القطع
6061-T6: [==== انحراف منخفض للقاطع، يحافظ على عمر الحافة ====]
7075-T651: [======== أحمال جانبية ثقيلة للأداة؛ خطر الاهتزاز عند القطع العميق ========]
لمنع علامات الاهتزاز والحفاظ على استقامة الجدران العالية:
-
استخدم أدوات المغزل ثنائية التلامس للتخلص من حركة مخروط الأداة تحت الأحمال الجانبية الثقيلة.
-
خفف السرعات المحيطية قليلاً لتقليل التآكل الحراري على رؤوس الكربيد.
-
خفف الاحتكاك الشعاعي في عمليات القطع النهائية للحفاظ على استقامة الأداة.
 7075-T651 جدار طويل تسلسل التشطيب
التشطيب الأولي ──> اترك 0.35 مم من الخام ──> التشطيب شبه النهائي (0.١٠ مم) ──> تمريرة الزنبرك النهائية
التشطيب والحماية من التآكل يُمكن تلميع سبيكة 7075 للحصول على لمعان نظيف مباشرةً من مسار القطع، ولكن تركيبها الكيميائي يتطلب عناية خاصة في المرحلة النهائية. التشطيب والحماية من التآكل الخصائص التجميلية: قد يُضفي محتوى الزنك العالي على عملية الأنودة الشفافة القياسية لونًا زيتونيًا دخانيًا أو لونًا أصفر باهتًا. إذا كانت الأجزاء تتطلب مظهرًا جماليًا متناسقًا مع مكونات 6061، فقم أولًا بمعالجة عينة اختبارية بالأكسدة.
مقاومة التآكل: يتآكل سبيكة 7075 الخام بسرعة في الهواء الرطب أو المالح. لا تترك أبدًا مكونات 7075 المتحركة مكشوفة في الهواء الطلق.ضع طبقة تحويل كيميائية لتحسين التصاق الطلاء، أو قم بتغليفها بطبقة سميكة من الطلاء الصلب متبوعة بحمام من أسيتات النيكل الساخن.
5052-H32: مقاومة عالية للتآكل، لزجة تحت المغزل
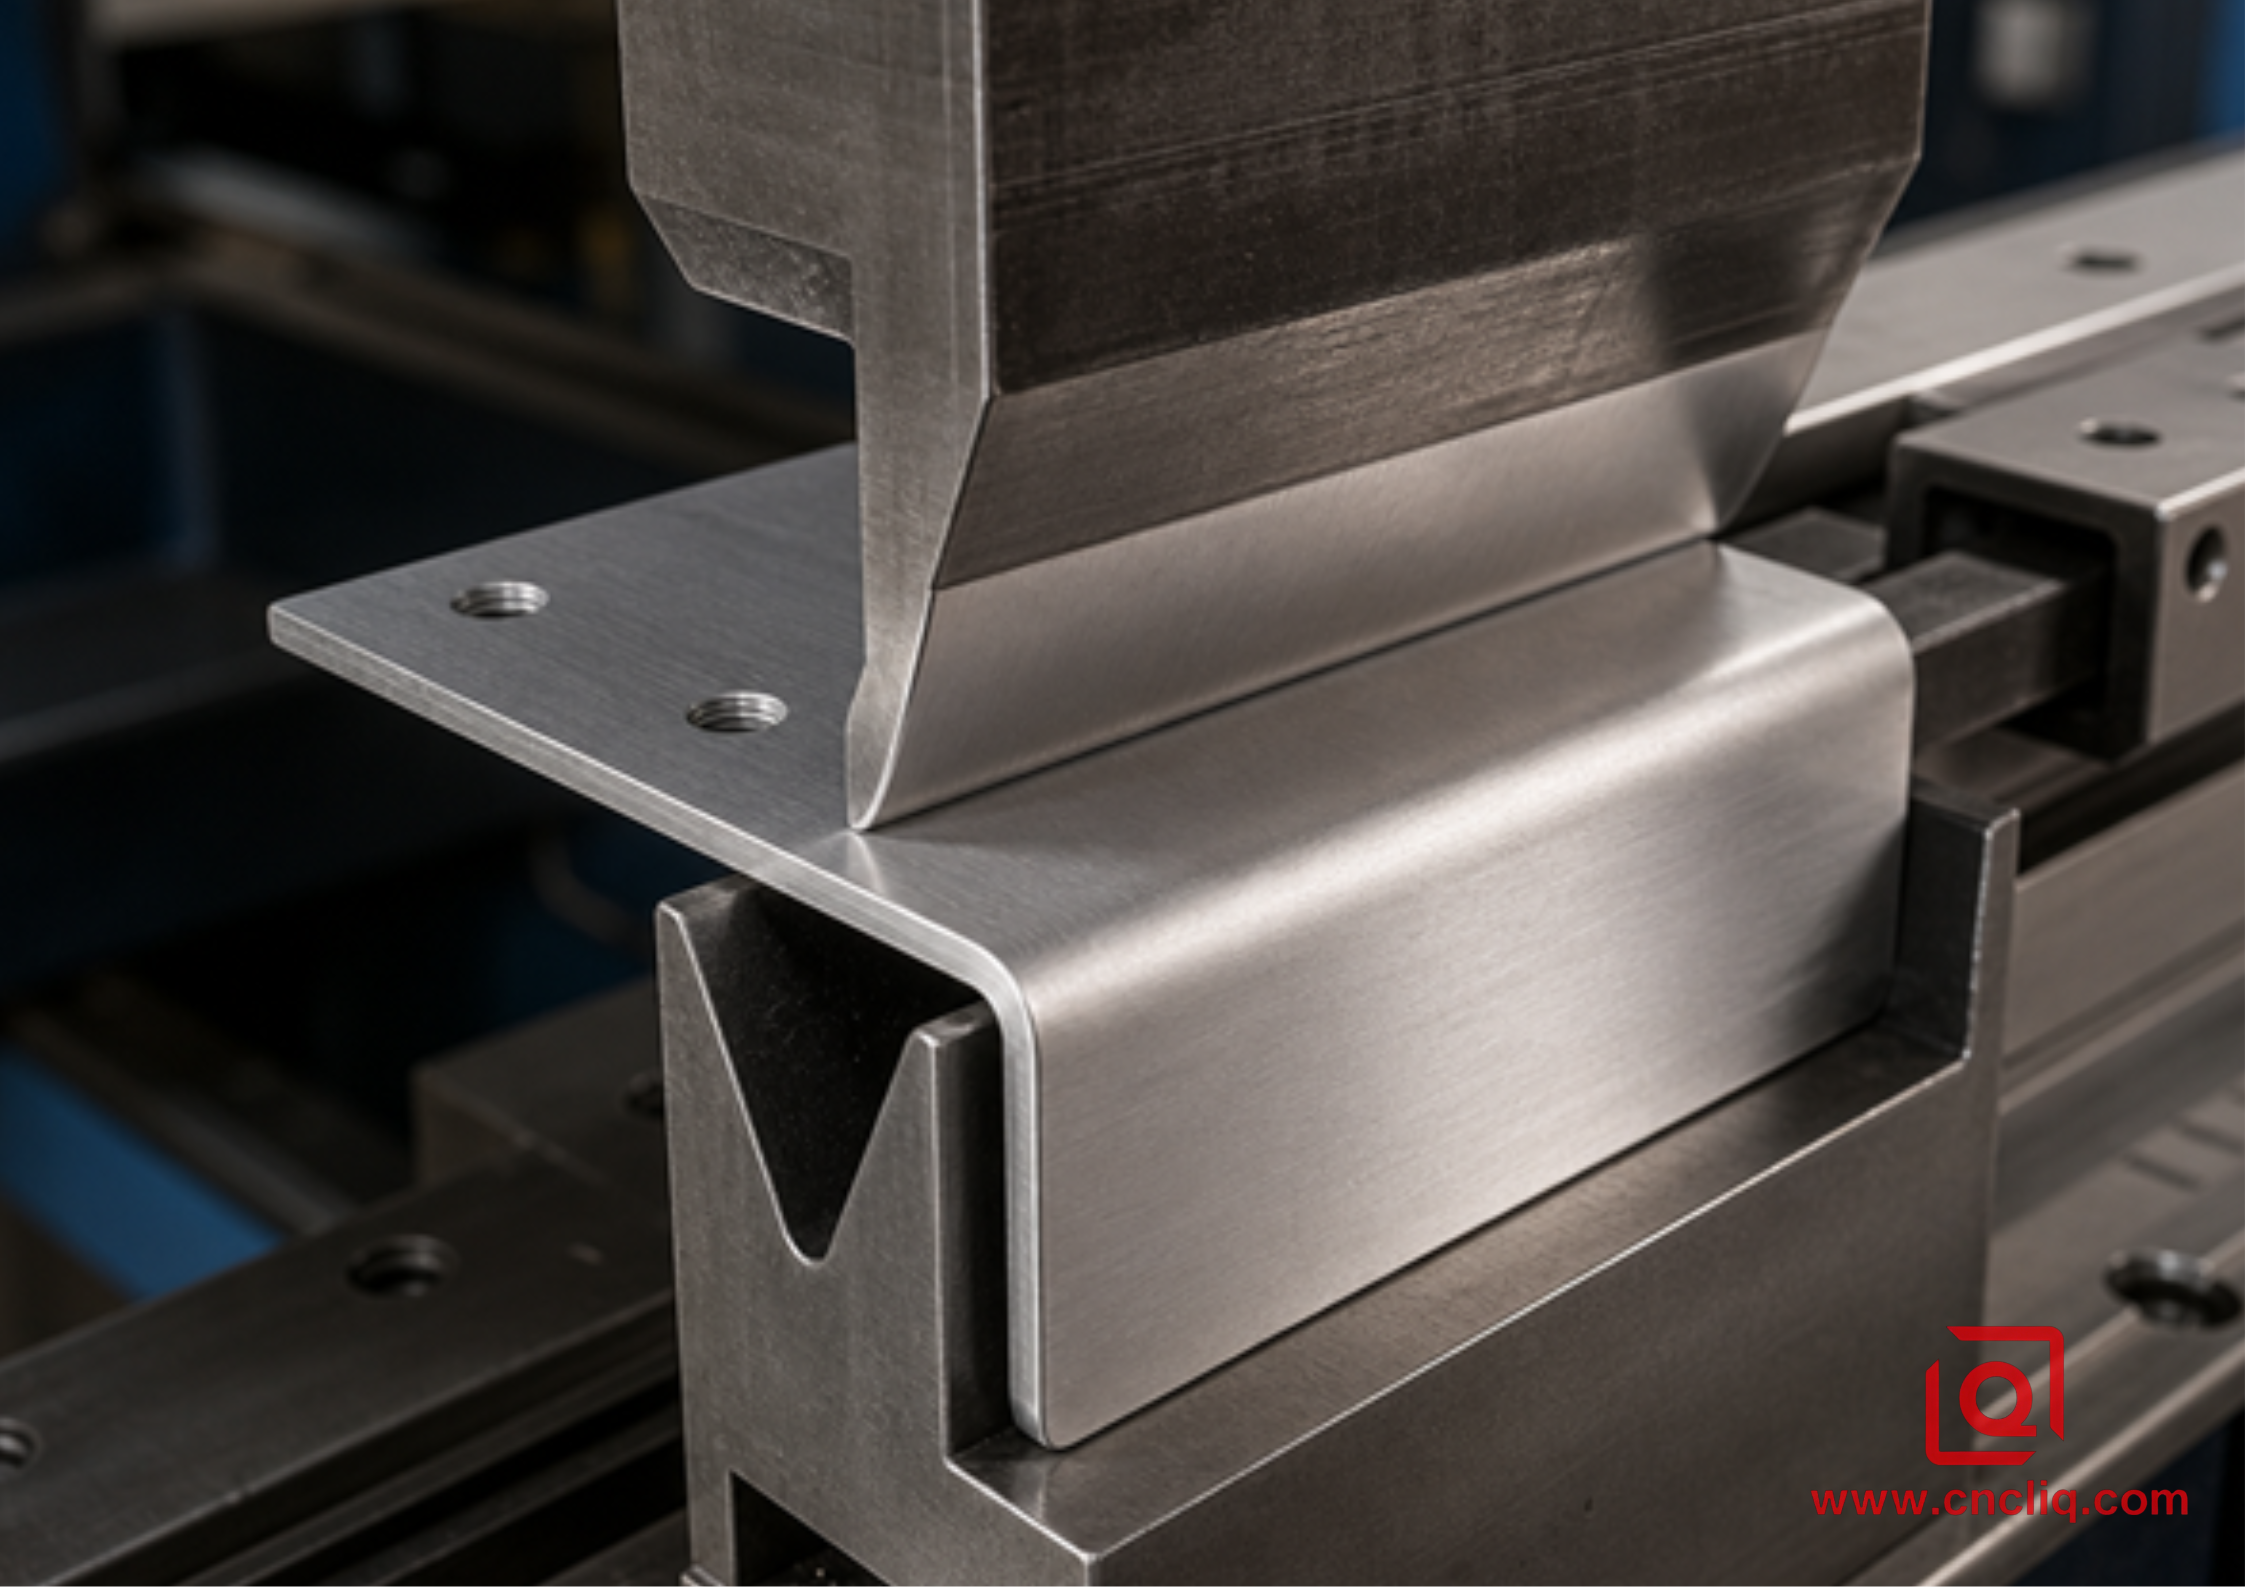
يكتسب الفولاذ 5052-H32 صلابته من عملية الدرفلة على البارد فقط، متجاوزًا بذلك أفران التبريد والتقادم تمامًا. فهو يقاوم مياه البحر المالحة ورذاذ المحلول الملحي والغسيل بمواد كاوية دون أن يتعرض للتنقر، مما يجعله الخيار الأمثل لتجهيزات القوارب، وحاويات الاستشعار المزودة بحشوات، وخلايا السوائل الملحومة.
مع ذلك، يتطلب تشكيل 5052 أسلوبًا مختلفًا تمامًا في الملزمة:
[مادة لزجة/مطاطية] + [صلابة منخفضة 60 HBW] ──> خطر تراكم عالٍ إيدج
يرفض معدن 5052 اللين واللزج التقطيع بسهولة. فبدلاً من أن يتفتت إلى إبر قصيرة، يُغطي الأخاديد بطبقة زجاجية. وبمجرد أن تلتصق الرايشة الساخنة بسطح القطع نتيجة الاحتكاك، تُعيق الجيوب المتراصة حركة القاطع، مما يؤدي إلى انكسار قاطع التفريز ذي القطر الصغير في لحظة.
 تجنب تراكم الحواف في 5052-H32

+---------------------------------------------------------------+

| تصميم القاطع: شفرة واحدة أو شفرتان مصقولتان بزاوية ميل عالية |

| تجهيز الشفرة: شفرات مصقولة كمرآة (أو طلاء DLC لامع) |

| نظام التبريد: خطوط تبريد مضغوطة موجهة إلى منطقة القطع |

| مسار القطع: مسارات مخصصة للتسلق؛ تجنب الاحتكاك السطحي |

+---------------------------------------------------------------+
حافظ على حركة أداة القطع للأمام مع تثبيتها جيدًا. إذا احتكت الأداة بشكل طفيف دون إزالة جزء كبير من المعدن، فإن السطح يتصلب، وتبدأ أداة القطع بالانزلاق، ويتحول السطح المُشَكَّل إلى سطح خشن Ra 1.6 ميكرومتر.
يتطلب التثبيت الحذر أيضًا. قد يؤدي شد ملزمة ثقيلة على صفيحة 5052 إلى تقوس منتصف قطعة العمل.
ينضغط المعدن تحت التثبيت، ثم يتم تسويته بالطحن، ثم ينحرف عن وضعه الأصلي بمجرد فك التثبيت.-
ضع الصفيحة الخام على فكي المخرطة الناعمين المتطابقين مع شكل القطعة.
-
شد براغي التثبيت بعزم دوران معتدل ومقاس - يكفي فقط لتثبيت الوضع دون إحداث أي انحناء في الصفيحة الخام.
-
هل تسعى للحصول على سطح مستوٍ تمامًا؟ قم بفك عزم دوران الملزمة مباشرة بعد إزالة التجاويف حتى يزول الإجهاد المحصور. أعد شد فكي المخرطة بإحكام دون أي ضغط، ثم قم بتسوية السطح بمسحة خفيفة.
دراسة حالة واقعية: أداة نهاية الروبوت الصناعي
 مخطط واجهة التجميع

+---------------------------------------------------+

| 7075-T651 دعامة أساسية (حمل عالي، 0.دبابيس 01 مم) |

+---------------------------------------------------+


+---------------------------------------------------+

| مشعب 6061-T6 (فتحات ملولبة، النوع الثاني، أسود) |

+---------------------------------------------------+


+---------------------------------------------------+

| واقي رذاذ 5052-H32 (صفيحة مثنية، مقاوم للغسل) |

+---------------------------------------------------+
< !---->
قام فريق التصميم في آلة تغليف عالية السرعة بتثبيت سبيكة 7075-T651 في جميع مكونات الإطار الثمانية عشر لرأس ماسك هوائي. هدفهم: ضمان صلابة فائقة في جميع أجزاء الهيكل.
أدى هذا الخيار إلى العديد من المشاكل في ورشة العمل:
-
أدى تثبيت 48 لولبًا دقيقًا مغلقًا عبر عدة قواعد تثبيت إلى تآكل كبير للأدوات وتكرار انحشار اللولب في مادة 7075 الصلبة.
-
أظهرت الألواح المؤكسدة الشفافة تباينًا واضحًا في اللون بين الأسطح المتلامسة نتيجةً لاختلافات حبيبات السبيكة.
-
ارتفعت تكاليف المواد الخام بشكل حاد نتيجة استخدام نوع باهظ الثمن من المواد المستخدمة في صناعة الطيران والفضاء في أغطية الغبار المحيطية البسيطة والكتل الثانوية.
 PROJECT إعادة التصميم: مقارنة التكلفة ووقت الدورة
+-------------------------+-------------------------+-------------------------+
| البناء الأولي (جميعها من سبائك 7075) | سبيكة متعددة مُحسَّنة | النتيجة |

| 1420 دولارًا لكل وحدة تجميع | 910 دولارات لكل وحدة تجميع | انخفاض في التكلفة بنسبة 35.9% |

| وقت الدورة: 145 دقيقة | وقت الدورة: 98 دقيقة | 32زيادة في الإنتاجية بنسبة 4% |

+-------------------------+-------------------------+-------------------------+
أعدنا تنظيم قائمة المواد عبر ثلاث درجات متميزة:
-
قوس تثبيت المحور الأساسي: موجود في 7075-T651. تتحمل هذه القطعة قوى تسارع عالية وتوقفات مفاجئة أثناء حمل حمولة 15 كجم. قوة خضوعها البالغة 503 ميجا باسكال منعت ثقوب التثبيت من التشوّه تحت الأحمال الدورية، وحافظت على المحاذاة ضمن نطاق 0.010 مم.
-
كتلة مشعب الهواء المضغوط: تم استبدالها بـ 6061-T6. يتميز الألمنيوم 6061 بسهولة القطع، مما يمنع انكسار اللولبة على الخيوط الداخلية الدقيقة، كما أنه يكتسب طبقة أنودة سوداء ساتانية متجانسة تتناسب مع الصمامات الجاهزة المجاورة.
-
غطاء الحماية المحيطي: تم تحويله إلى 5052-H32. تم قصه من صفائح بسمك 3 مم، وتم تشكيله على طول حواف التثبيت، ثم ثنيه باستخدام مكبس ثني. وقد أدى ذلك إلى تقليل وقت التشكيل، وتجنب تمزق الزوايا أثناء الثني، كما أنه يتحمل بسهولة عمليات الغسيل بالمواد الكاوية.
ساهم هذا التوافق بين المواد في خفض تكاليف التجميع الإجمالية بنسبة 35.9%، وتقليل وقت دورة المغزل من 145 دقيقة إلى 98 دقيقة، مع تحقيق جميع أهداف الصلابة الديناميكية ودقة تحديد المواقع.
شجرة القرار: كيفية اختيار الجزء التالي
 مسار اختيار المادة

│
هل يتم تحميل المكون ديناميكيًا؟

إجهاد شديد / أضلاع رقيقة قابلة للانثناء؟

┌────────┴────────┐

نعم لا

│ │

[7075-T651] يتطلب ثني الصفائح،

اللحام،أم يُغسل؟

┌──┴──┐

نعم لا

│ │

[ 5052-H32 ] [ 6061-T6 ]
< !---->
data-path-to-node="1,0">استخدم 6061-T6 عندما:
-
تحتاج إلى سبيكة عملية واقتصادية لهياكل الصفائح المعدنية، والوصلات، ودعامات الحساسات، أو الأغطية التجميلية.
-
يتطلب التصميم لونًا متجانسًا من النوع الثاني أو طبقة خارجية صلبة من النوع الثالث.
-
تحتاج إلى لحام TIG هيكلي أو عمل ثقوب مغلقة متعددة باستخدام خيوط M4.
استخدم 7075-T651 متى:
-
تتعرض الأحمال لدورات متكررة، أو صدمات عنيفة، أو انحناءات مستمرة - فكر في وصلات الطيران، أو أذرع الطائرات بدون طيار، أو الدعامات في سيارة السباق.
-
تتميز الأضلاع بأنها رفيعة وعميقة (أقل من 1.5 مم) حيث ينحرف سبيكة 6061 بعيدًا عن قناة التجويف، بينما تقطع سبيكة 7075 بدقة متناهية.
-
للأونصة أهمية، وأنت بحاجة إلى سبيكة معدنية ذات قوة تحمل عالية مثل سبائك الصلب.
اختر سبيكة 5052-H32 إذا:
-
يعمل هذا المكون في بيئات بحرية، أو خطوط معالجة كيميائية، أو مناطق معرضة لملح الطرق.
-
تجمع عملية التصنيع بين طحن الجيوب باستخدام الحاسوب (CNC) وثني الصفائح باستخدام مكابس الثني أو السحب العميق.
-
الجزء عبارة عن غلاف أو لوحة غطاء أو صينية سوائل مصنوعة من صفائح معدنية، حيث تكون مقاومة التآكل أهم من القوة الميكانيكية العالية.
معلومات الاتصال
إخلاء المسؤولية
جميع المقالات التقنية ومواصفات المواد وتوصيات التشغيل وتفاصيل معالجة الأسطح المنشورة على هذه المدونة هي لأغراض إعلامية فقط. ولأغراض مرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في هذه المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. نظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات جودة التجليد تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية. جميع دراسات حالة العملاء المنشورة في هذه المدونة تم إخفاء هوية أصحابها وتنقيحها بالكامل.تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تُمثل معيارًا عالميًا موحدًا لجميع الطلبات.
فريق لي تشين للتصنيع
بناءً على 18 عامًا من الخبرة في الهندسة الدقيقة، تُصنّع شركة نينغبو لي تشين للصناعات مكونات معدنية عالية الدقة للأسواق العالمية المتطلبة. نعمل من مساحة 6500 متر مربع؛ مركز إنتاج مجهز بأكثر من 150 آلة، تعمل بنظامي التشغيل CNC رباعي وخماسي المحاور، بالإضافة إلى عمليات الخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يتيح لنا هذا النظام إدارة المشاريع بسلاسة، بدءًا من التصاميم الأولية باستخدام برامج التصميم بمساعدة الحاسوب (CAD) وصولًا إلى الشحنات النهائية. نتعامل مع مراقبة الجودة بدقة متناهية. نولي اهتمامًا بالغًا بالدقة الهندسية اللازمة للتفاوتات الدقيقة. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للتركيب مباشرةً دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الرد على طلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن تصدير سلس إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا. نرحب باستفساراتكم وعيناتكم.تفضل بزيارة موقعنا الإلكتروني أو تواصل معنا مباشرة للحصول على عرض أسعار تنافسي!
