 العربية




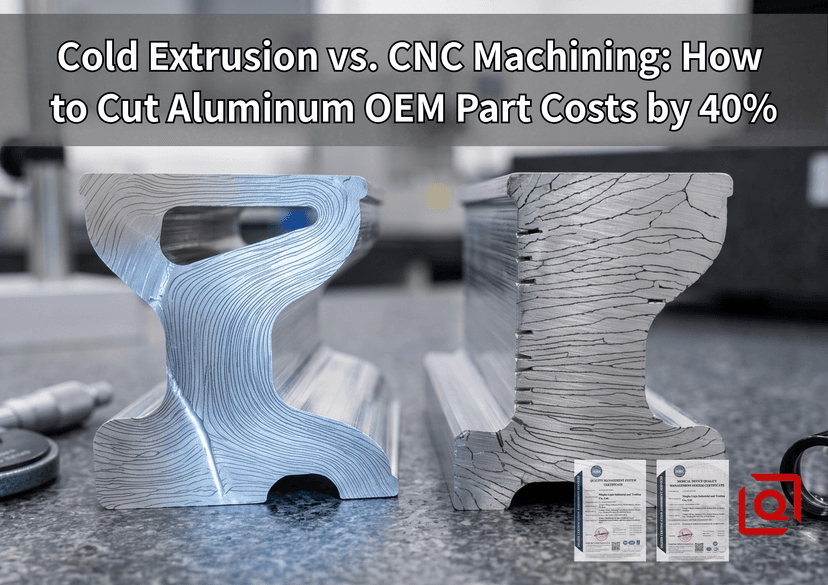
من الصعب تقبّل رؤية قضبان الألمنيوم الصلبة تتحول إلى 90% من الخردة. تصل مدة دورة الإنتاج إلى 12 دقيقة. وتتسبب ضوضاء آلات القطع في تآكل قواطع التفريز بسرعة هائلة. وينخفض مردود المواد إلى أقل من 15%.
الطحن يُعدّ خيارًا ممتازًا لإنتاج النماذج الأولية بكميات قليلة. ولكن بمجرد أن تتجاوز طلباتك السنوية 5000 وحدة، فإن إنتاج هذه الكمية من الرايش يُهدر المال. تُعيد عملية البثق البارد تشكيل المعدن بشكل لدن في درجات حرارة ورشة العمل المحيطة. يتم استخدام سبائك قريبة من الحجم النهائي، ويتم تشغيل مكبس هيدروليكي أو ميكانيكي مرة أو مرتين، مع الحفاظ على دقة أبعاد الجدران دون إنتاج كميات كبيرة من الخردة. دعونا نحلل نقطة التحول الفعلية لتكلفة الوحدة، وكيف يؤثر محاذاة الحبيبات المستمرة على عمر الإجهاد، وكيف توفر مسارات الإنتاج الهجينة - التي تجمع بين عمليات البثق البارد وعمليات CNC الثانوية السريعة - دقة أبعاد تلبي متطلبات فرق الجودة الصارمة. 1. إنتاجية المواد: المحرك الأساسي لاقتصاديات القطعة
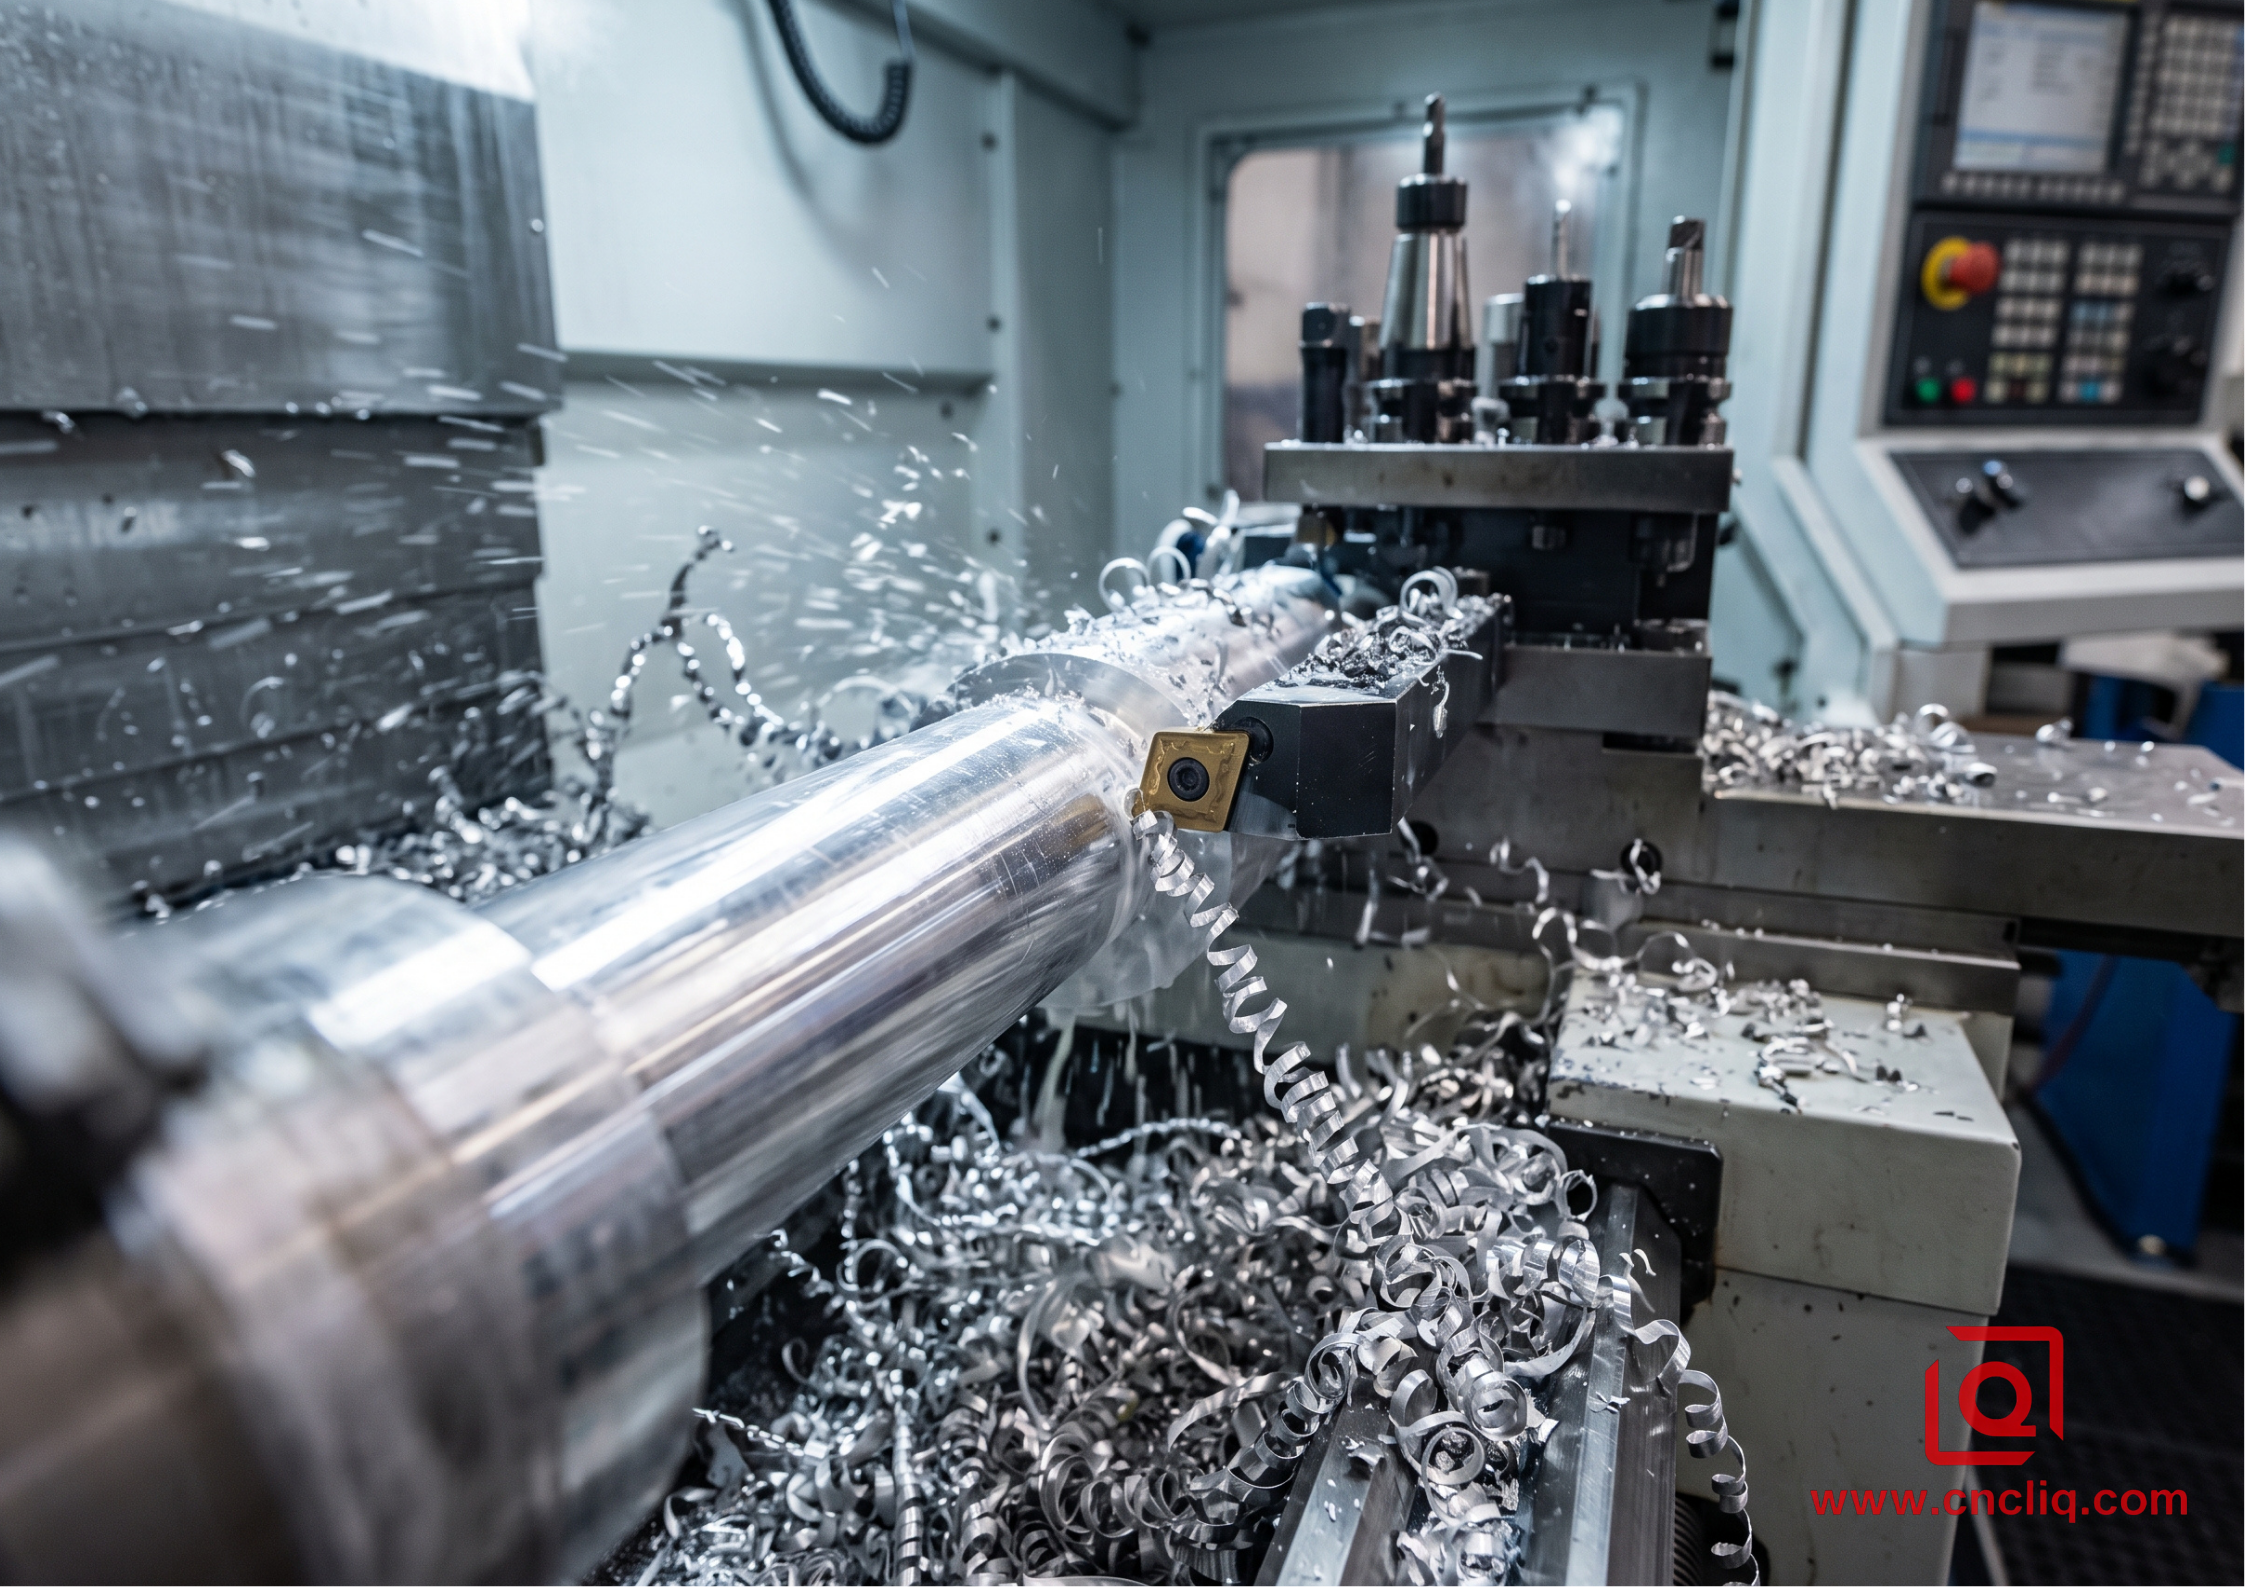
في التصنيع الميكانيكي، يُعدّ زمن الدورة مهمًا، لكن استخدام المادة الخام هو الذي يُحدد التكلفة الأساسية للقطعة.
مسار التصنيع باستخدام الحاسوب (CNC):
كتلة أسطوانية خام (1.20 كجم) ──> تجليخ خشن ذو تجويف كبير (82.5% برادة) ──> جلبة ذات حواف نهائية (0.21 كجم)

مسار البثق على البارد:
كتلة مقصوصة (0.23 كجم) ──> بثق بالصدم العكسي (نسبة إنتاج 91.3%) ──> غلاف شبه نهائي ──> حواف CNC خفيفة (0.21 كجم)
< !---->
افترض وجود غلاف مستشعر هيدروليكي ذي حافة، بقطر خارجي 52 مم، وقطر داخلي 38 مم، وعمق محوري 115 مم.
ملف نفايات المواد (الحجم السنوي: 20,000 قطعة):

مسار تصنيع البليت باستخدام التحكم الرقمي الحاسوبي:

24,000 كجم من البليت الخام المشتراة
19,800 كجم من خردة الألومنيوم المتولدة (82.5%)

مسار البثق على البارد:
4,600 كجم من القطع الخام المشتراة
400 كجم من خردة التشذيب (8.7%)
يتطلب تصنيع هذا الشكل الهندسي من قضيب صلب من الألومنيوم AL6061-T6 شراء قطعة خام وزنها 1.20 كجم لكل قطعة. وبحلول الوقت الذي تتجاوز فيه أداة التخشين القلب وتُحدد فيه أداة حفر الأخاديد مقعد الشفة، يبلغ وزن القطعة النهائية 0.21 كجم فقط. لقد قمت بتدوير 0.تحويل 99 كيلوغرامًا من الألومنيوم عالي الجودة المستخدم في صناعة الطائرات إلى رقائق منخفضة القيمة. حتى مع احتساب قيمة استرداد الخردة، فإن استرداد الرقائق لا يُغطي سوى جزء ضئيل من تكلفة شراء المواد الخام لكل طن متري.
يُغير البثق على البارد هذه النسبة.
يمكنك قصّ قطعة معدنية دقيقة عالية الجودة، تزن 0.23 كجم، مباشرةً من سلك ملفوف أو قضيب مقذوف مقطوع بالمنشار.1. 1. تشكيل كتلة المحصول إلى حجم دقيق (التفاوت: ±0.5 غرام)
2. التلدين إلى حالة O (نقع عند 415 درجة مئوية تقريبًا)
3. تطبيق طبقة تحويل فوسفات الزنك + مادة تشحيم صابونية تفاعلية
4. الطرق العكسي في قالب كربيد تحت مكبس ميكانيكي ذي ذراع متأرجح بقوة 450 طنًا
5.أخرج الغلاف القريب من الشبكة مع الحفاظ على سلامة الجزء السفلي من الشبكة.
يرتفع معدل استخدام المواد فورًا من 17.5% إلى 91.3%. عند إنتاج 20,000 وحدة سنويًا، يتم توفير ما يقارب 20 طنًا متريًا من مشتريات الألمنيوم الخام المهدرة.
2. ديناميكيات العملية والسلامة الميكانيكية
بالإضافة إلى توفير المواد الخام، يُغير التشكيل على البارد السلوك المعدني للسبيكة.
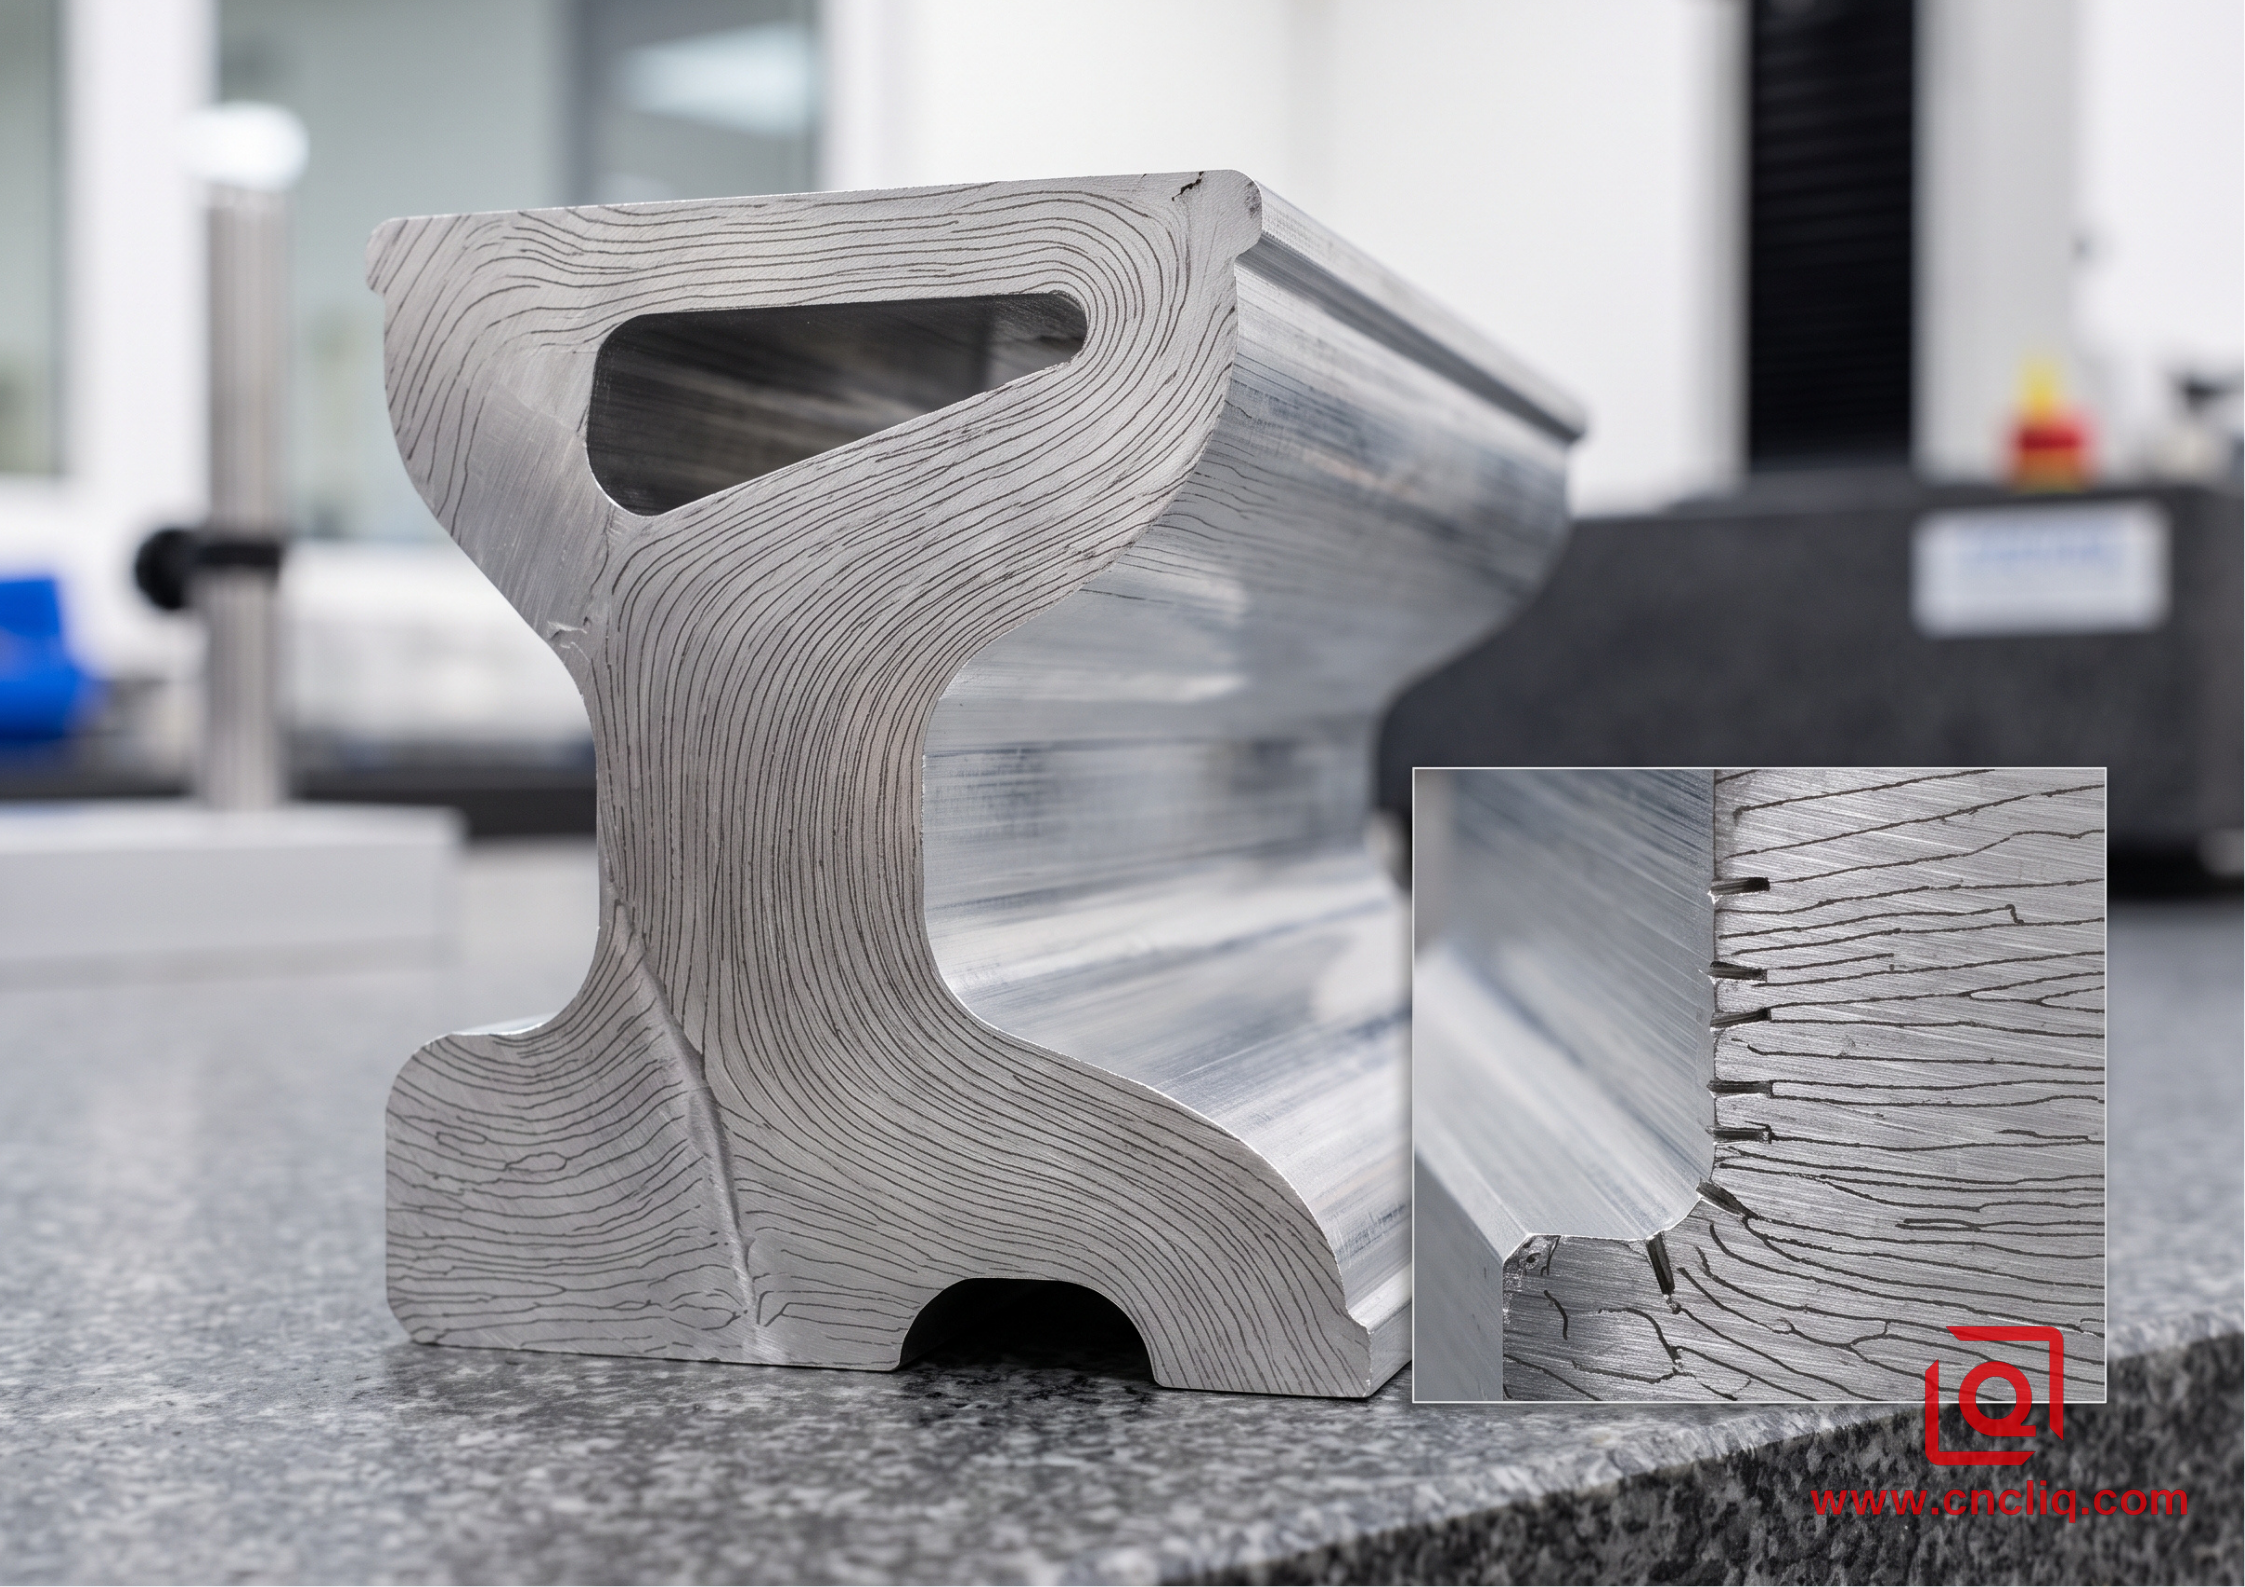
عندما تقطع قاطعة طرفية مقطعًا من الألومنيوم المبثوق، فإنها تقطع خطوط حدود الحبيبات الطولية التي تشكلت أثناء الدرفلة الأولية. وهذا يُنشئ شقوقًا دقيقة على طول الانتقالات المشغولة.
في ظل دورات الضغط الديناميكية، تعمل خطوط الحبيبات المكسورة هذه كمناطق تركيز للإجهاد.مقارنة تدفق الحبيبات:
تجويف مصنّع باستخدام الحاسوب:
─ ─ ─ ─ ─ ─ ─ ─ ─ ─ ─ ─ ─ ─ ─ (حبيبات قضيبية متصلة)
═══ سطح القطع (حبيبات منفصلة) ═════════════════
↓ تجويف داخلي (شقوق دقيقة على طول خطوط القطع)
تجويف مُشكّل بالبثق على البارد:
╭─────────────────────────╮ (تتشوه خطوط الحبيبات تشوهًا لدنًا)
│ ╭─────────────────────╮ │
│ │ ╭─────────────────╮ │ │ (يتبع المحيط بشكل متواصل حول الحافة)
│ │ │ │ │ │
يُجبر البثق على البارد المعدن على الخضوع من خلال أدوات القطع المصنوعة من فولاذ D2 المُقسّى أو الكربيد. وبدلاً من القطع بشكل عرضي، تلتف خطوط التدفق الميكروية بإحكام حول كل نصف قطر داخلي، مُرسمةً الشكل النهائي دون تمزق.
تطور قوة الشد والصلابة (AL6061):

القطعة بعد التلدين (درجة حرارة O):

• قوة الشد: 125 ميجا باسكال

• الصلابة: ~45 HBW

بعد البثق على البارد (تشوه لدني شديد / تصلب بالتشكيل):

• قوة الشد: 240 ميجا باسكال

• قوة الخضوع: ٢١٥ ميجا باسكال

المعالجة الحرارية اللاحقة T6 (التصليد + التقادم):

• قوة الشد: ٣١٠ ميجا باسكال

• قوة الخضوع: ٢٧٥ ميجا باسكال

• الصلابة: ٩٥ HBW
< !---->
يؤدي التصلب بالتشكيل إلى زيادة قيم الشد في الحالة المشكلة.تتميز سبائك 1050/1070 النقية وسبائك 5052 المُقسّاة بالتشكيل بصلابة عالية مباشرةً من القالب، دون الحاجة إلى خطوات معالجة ثانوية، مما يجعلها مثالية لمشتتات الحرارة. إذا نصّت الرسومات على استخدام سبائك 6061 بدلاً من ذلك، فيُرجى تمرير القطع عبر فرن ذي حزام شبكي مستمر لإجراء المعالجة الحرارية القياسية والتقادم الاصطناعي. هذا يضمن الوصول إلى درجة حرارة T6 الكاملة لتلبية متطلبات معيار ASTM B221. 3. مقارنة المعايير الهندسية
يتطلب تقييم ما إذا كان جزء ما مناسبًا لمغزل المخرطة أو لآلة التشكيل بالبثق مطابقة التفاوتات الهندسية مع معدل إنتاجية الدورة:
| المعيار / الميزة | التشغيل باستخدام الحاسوب (الخراطة/التفريز) | البثق البارد (الخلفي/الأمامي) | المسار الهجين (البثق + التشذيب الخفيف باستخدام الحاسوب) |
| data-path-to-node="26,1,0,0" data-index-in-node="0">استخدام المواد | 15% - 35% نموذجي في التجاويف | 90% - 96% | 85% - ٩٢٪ |
| مدة الدورة الأساسية | ٤ - ١٥ دقيقة لكل جزء | ١.٥ - ٣.5 ثوانٍ لكل شوط | شوط لمدة ثانيتين + 35 ثانية للتشطيب باستخدام آلة CNC |
| خشونة السطح (Ra) | Ra من 0.8 إلى 1.6 ميكرومتر (يتطلب تمريرة دقيقة) | Ra من 0.2 إلى 0.6 ميكرومتر (مصقول بواسطة (die) | Ra 0.4 ميكرومتر للثقب / Ra 0.8 ميكرومتر للخيوط |
| التفاوتات البُعدية | من 0.010 إلى 0.025 مم | من 0.040 إلى 0.080 مم مم | +0.012 مم في المقاعد الحساسة |
| الحد الأقصى لسمك الجدار | يمكن قطع الجدران الرقيقة حتى 0.5 مم | الحد الأدنى 1.2 مم (يعتمد على نوع السبيكة) | 0.٨ مم عبر عملية حفر ثانوية |
| تجاويف داخلية | مباشرة باستخدام أدوات متعددة المحاور | مستحيل بدون قوالب قابلة للتقسيم/الطي | تشكيل الخامة، ثم تشكيل التجاويف |
| تكلفة الأدوات الأولية | $0 قوالب صلبة مخصصة (للتثبيت فقط) | $3,500 – $12,000 (مجموعة المثقب/القالب) | $3,500 – ٨٠٠٠ دولار (أدوات مبسطة) |
| الحد الأدنى الاقتصادي للكمية | من ١ إلى ٢٥٠٠ قطعة | >أكثر من ٥٠٠٠ قطعة سنويًا | > 3000 قطعة سنويًا |
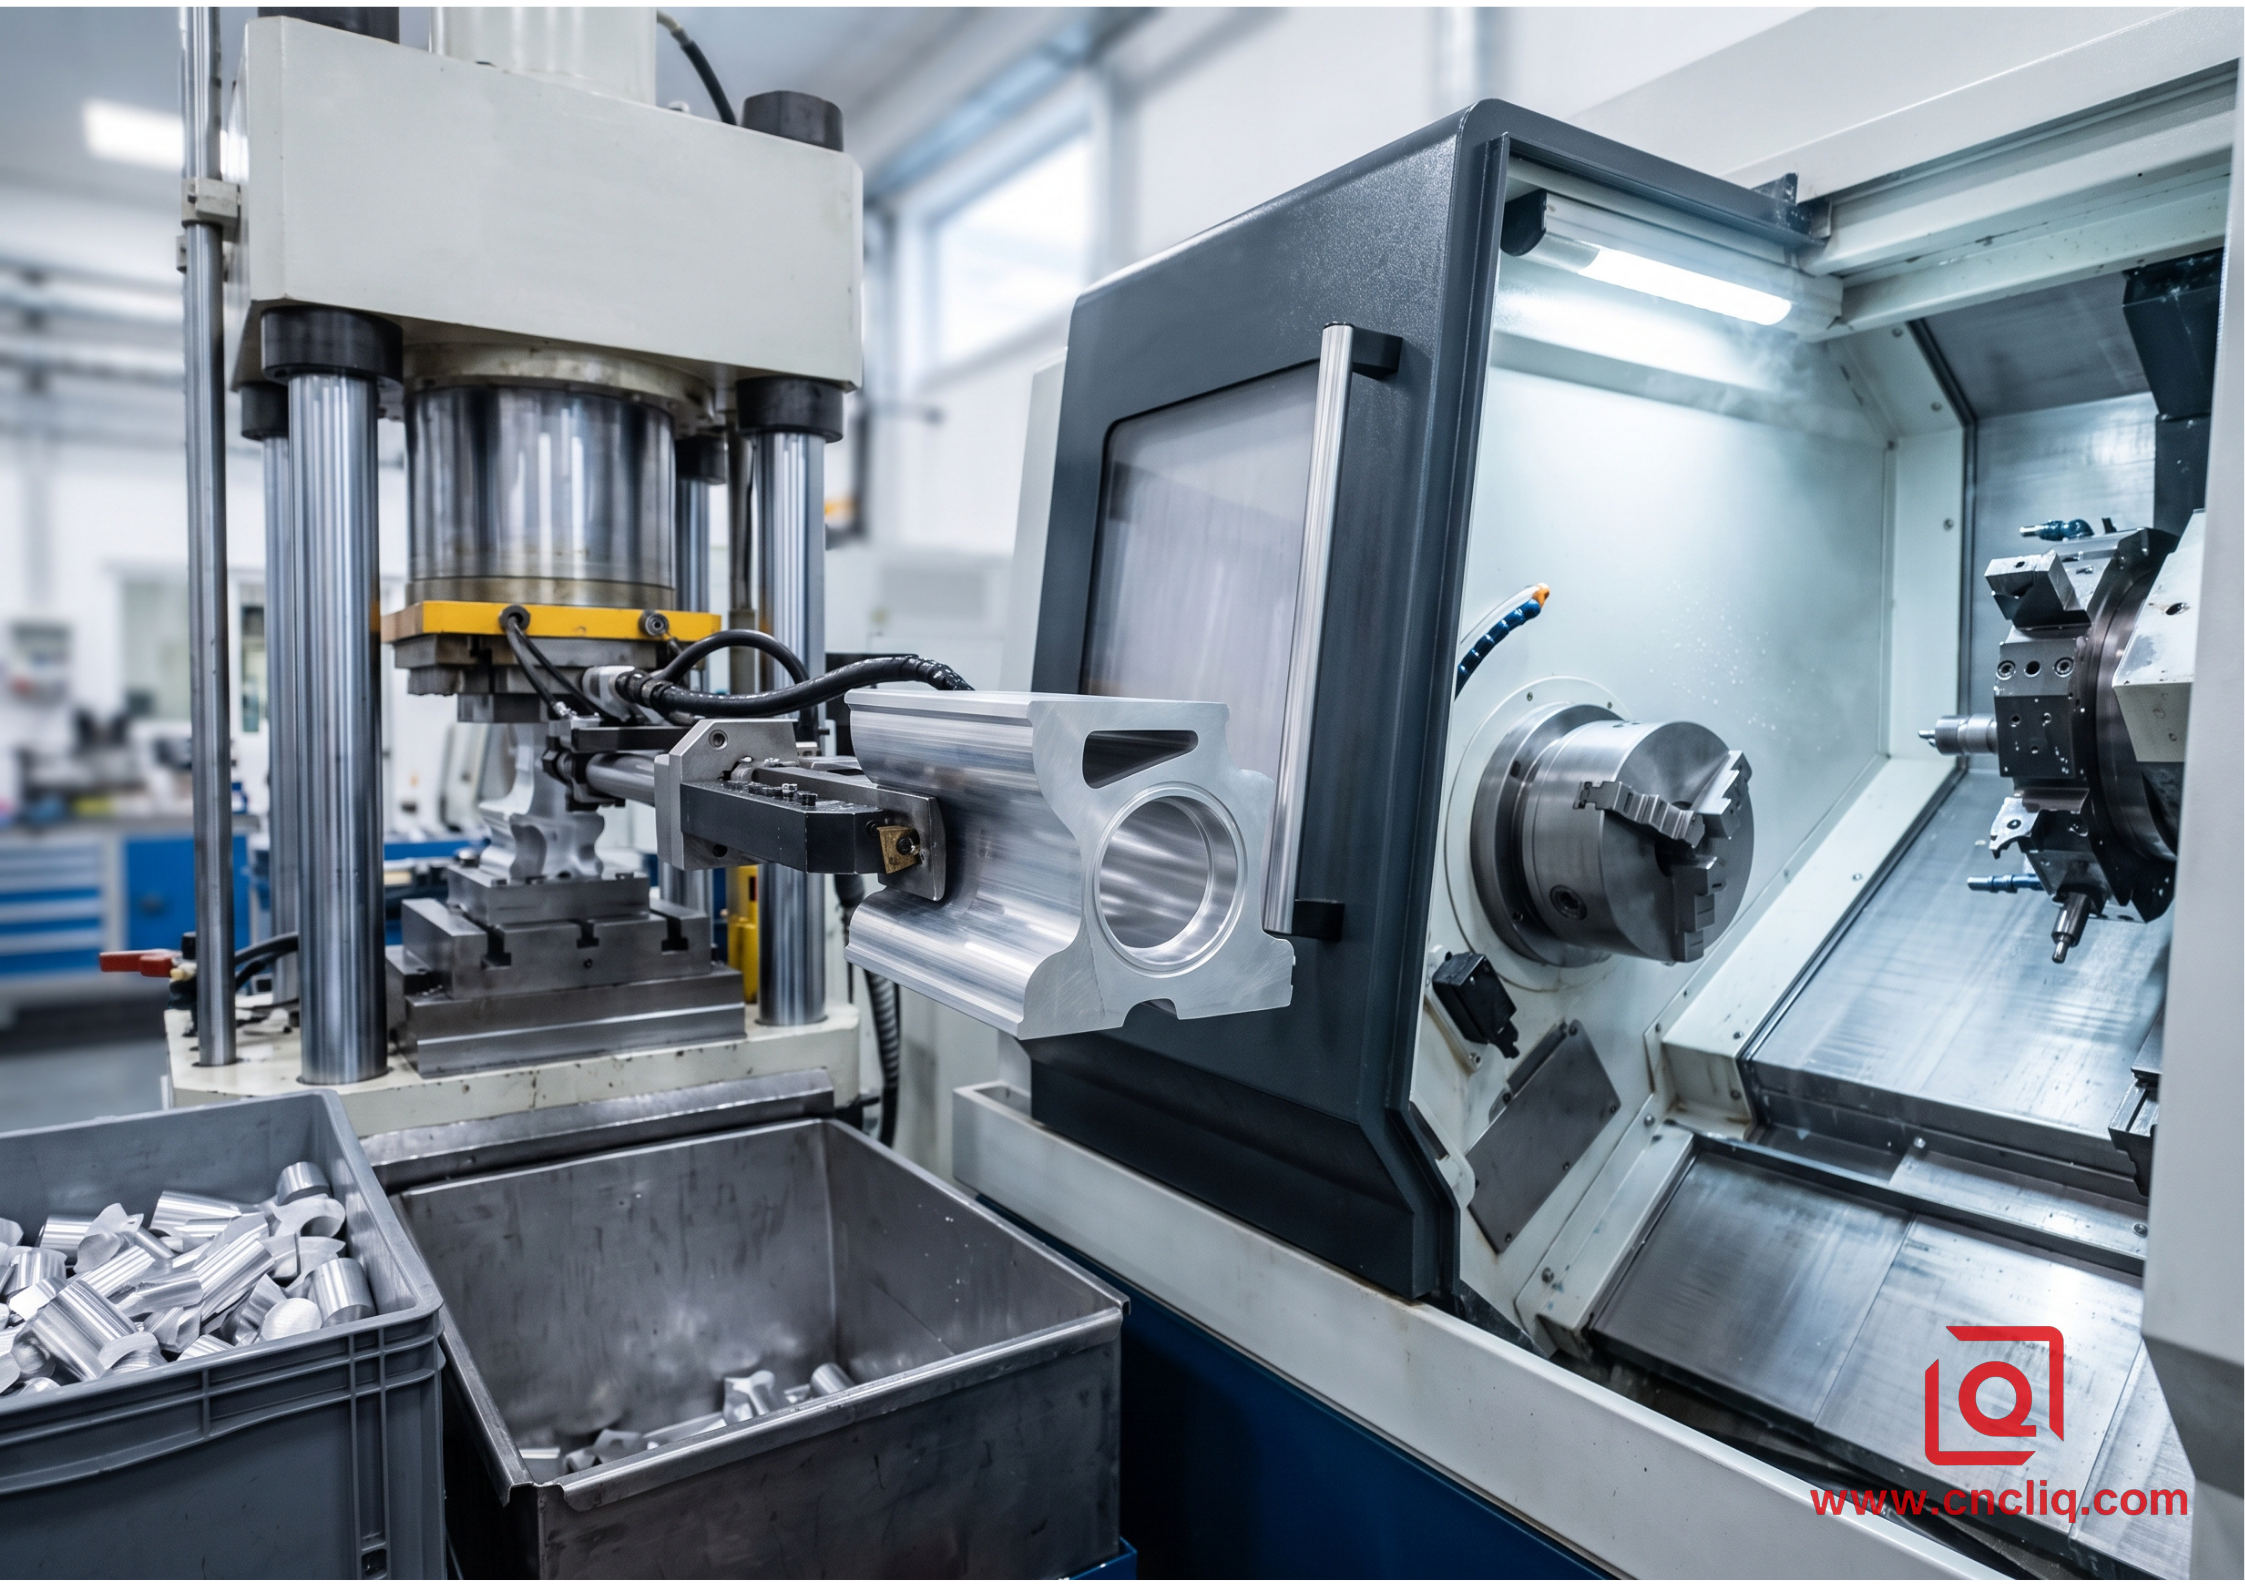
4. متى لا تزال تقنية CNC هي الأفضل (ومتى يجب الانسحاب)
لا يُعدّ البثق على البارد بديلاً شاملاً للقطع الطرحي.تحدد الهندسة العتبة.
مسار قرار المضي قدمًا / عدم المضي قدمًا:

هل الحجم السنوي أكبر من 3000 وحدة؟

├── لا ──> الالتزام بالتصنيع باستخدام الحاسوب (CNC)

└── نعم ──> هل القطعة متناظرة، أنبوبية،أم على شكل علبة؟

├── لا ──> التصنيع باستخدام الحاسوب (أو صب القوالب بالضغط العالي)

└── نعم ──> هل يتطلب تجاويف داخلية أو ثقوبًا عرضية؟

├── لا ──> البثق البارد الخالص

└── نعم ──> مسار هجين (بثق الخام + التصنيع باستخدام الحاسوب) (نهاية)
5.دراسة حالة إنتاج ميداني: غلاف صمام ألومنيوم عالي الضغط
نظرة عامة على المكون:

• التطبيق: غرفة مشغل هوائي صناعي

• المادة: AL6061 (المواصفات النهائية: معالجة حرارية T6 وفقًا للمعيار AMS 4027)

• دفعة الإنتاج: 40,000 وحدة سنويًا (يتم شحنها على دفعات ربع سنوية من 10,000 وحدة)

• المواصفات الأساسية:

- القطر الداخلي: 42.00 مم (+0.03/-0.00 مم)

- العمق المحوري: 94.00 مم

- سن لولبي داخلي متري M48x1.5

- أخدود حلقة منع التسرب السفلية (Ra 0.٤ ميكرومتر)
--->< ... --->!
المشكلة الهندسية
كان أحد عملاء أنظمة الطاقة الهيدروليكية يحصل على هذا المكون من خلال مراكز الخراطة رباعية المحاور لمدة 3 سنوات.
يتميز التصميم بتجويف بعمق 94 مم وقطر داخلي 42 مم، وينتهي بسطح سفلي داخلي مسطح يثبت عليه مانع تسرب ديناميكي. أدى إنتاج القطعة من قضيب صلب بقطر 60 مم إلى مشكلتين مزمنتين في ورشة العمل: أدى حفر ثقوب عميقة بنسبة طول إلى قطر 2.2:1 إلى حدوث اهتزاز عالي التردد عبر الجدار الخلفي. انخفضت خشونة السطح إلى Ra 1.8 ميكرومتر، متجاوزةً بذلك الحد الأدنى المطلوب من العميل وهو Ra 0.4 ميكرومتر، ما لم نُضِف عملية صقل دقيقة إضافية. استغرقت كل قطعة 8.5 دقائق لإيقاف تشغيل الماكينة. عملت مراكز الخراطة والطحن ذات المغزلين ورديتين كاملتين، لكنها وصلت إلى طاقتها القصوى عند 3200 قطعة شهريًا، مما أدى إلى تراكم الطلبات بمجرد زيادة حجم العمل.خطوات تنفيذ الإنتاج الهجين في ورشة العمل:
الخطوة 1: قصّ قطعة معدنية على البارد
قصّ قضيب AL6061 المُشكّل على البارد إلى طول 32.5 مم ووزن 310 غ. حافظ على استواء الأسطح النهائية لمنع انحراف المثقب أثناء الصدم.
الخطوة 2: التكوير والتلدين والطلاء
ضع القطع المعدنية في فرن سلة ذي ضغط جوي. سخّن إلى 415 درجة مئوية، وانقع لمدة ساعتين ونصف، ثم برّد في الفرن لخفض الصلابة إلى أقل من 48 وحدة برينل. ضع طبقة رقيقة من صابون ستيرات الصوديوم كحاجز فوق طبقة التخريش الكيميائي الدقيق لتحمّل الضغط العالي للوحدة دون تآكل الأداة.
الخطوة 3: البثق العكسي بالصدم
نفّذ عملية البثق على مكبس هيدروليكي بقوة 600 طن باستخدام رأس مثقب من كربيد التنجستن المصقول (الدرجة CD-650). يندفع الألومنيوم للخلف لأعلى على طول ساق المثقب خلال 2.2 ثانية. يعمل المثقب المُقسّى على صقل القطر الداخلي للحصول على سطح نهائي متجانس Ra 0.3 ميكرومتر مباشرةً من تجويف القالب.
الخطوة 4: المعالجة الحرارية بالمحلول والتقادم T6
اشطف الأجزاء في خزان إزالة الشحوم القلوي لإزالة بقايا مواد التشحيم.يُعالج بالحرارة عند 530 درجة مئوية لمدة 60 دقيقة، ثم يُبرد بالماء بسرعة خلال 8 ثوانٍ، يليه تقادم بالترسيب الاصطناعي عند 175 درجة مئوية لمدة 8 ساعات لاستعادة الصلابة الميكانيكية الكاملة لفولاذ T6 (95 HBW كحد أدنى).
الخطوة 5: تشكيل الخيوط الدقيقة الثانوية باستخدام الحاسوب (CNC)
يُثبت القطر الخارجي المُشكّل على البارد باستخدام فكوك ناعمة مُصممة خصيصًا. يُشكل الخيط الداخلي M48x1.5 بنقطة واحدة، ويُسوى الحافة العلوية إلى الطول الكلي النهائي، ويُقطع أخدود التثبيت الخارجي. ينخفض زمن الدورة على المخرطة إلى 42 ثانية.
الخطوة 5: تشكيل الخيوط الدقيقة الثانوية باستخدام الحاسوب (CNC)
يُثبت القطر الخارجي المُشكّل على البارد باستخدام فكوك ناعمة مُصممة خصيصًا. يُشكل الخيط الداخلي M48x1.5 بنقطة واحدة، ويُسوى الحافة العلوية إلى الطول الكلي النهائي، ويُقطع أخدود التثبيت الخارجي.
يُخفض زمن الدورة على المخرطة إلى 42 ثانية.
النتائج والتحقق
اجتاز سطح تجويف مانع التسرب السفلي الفحص عند خشونة سطح تتراوح بين 0.28 و0.35 ميكرومتر، مما ألغى الحاجة إلى عملية الصقل الثانوية تمامًا.
يؤدي الضغط على أداة التثقيب الخلفية بضربة واحدة إلى تحديد حجم التجويف الداخلي بالكامل، مما يضمن دقة عالية في ضبط انحراف التجويف عن القطر الخارجي بحيث لا يتجاوز 0.035 مم.
ارتفعت نسبة إنتاج المواد من 18.6% إلى 88.7%. وانخفضت تكلفة تصنيع القطعة من 12.10 دولارًا إلى 3.55 دولارًا.
استرد العميل تكلفة الأدوات المخصصة البالغة 6800 دولار أمريكي خلال أول 800 قطعة تم شحنها في طلب الشراء الأولي.6.كيفية تصميم عملية التشكيل بالبثق البارد (قواعد عامة للتصميم من أجل التصنيع)
إذا كنت ترغب في تحويل جزء مُخرط موجود إلى تشكيل بارد عالي السرعة دون إضاعة الوقت في إعادة تشكيل الأدوات،قم بتثبيت قواعد DFM هذه في نماذجك الصلبة مسبقًا:
نسب الأبعاد الرئيسية:


│◄── معرف البئر (d) ──►│

┌───┐ ┌───┐ ▲

│ │ │ │ │

│ │ │ │ │ عمق البثق (H)

│ │ │ │ │ النسبة القصوى: H/d <= 4 (لـ 6061)

│ │ │ │ ▼ النسبة القصوى: H/d <= 6 (لـ 1070)

└───┴─────────────┴───┘

▲ ▲
└── سُمك الجدار (t)┘

القاعدة: حافظ على قيمة t موحدة (±) ١٠٪
< !---->
-
مراعاة نسب العمق إلى القطر: في الدرجات الإنشائية مثل 6061 أو 6082، يجب ألا تتجاوز نسبة عمق البثق الخلفي إلى القطر 4:1. تتيح لك المواد عالية النقاء والمطيلة (1050، 1070، 3003) تجاوز نسبة 6:1 قبل أن يتعرض المثقب لخطر الانحناء تحت الحمل.
-
تنعيم فواصل السماكة بين الجدار والأرضية: تجنب التغيرات المفاجئة في السماكة بين القواعد السميكة والجدران الجانبية الرقيقة. يؤدي التغير المفاجئ في المقطع العرضي إلى تضييق تدفق المعدن، مما يدفع الحمل الزائد عبر السقف ويتسبب في كسر المثاقب نتيجة الإجهاد السريع. حافظ على سماكة زواياك الداخلية عند 1.0 إلى 1.5 مم كحد أدنى.
-
سماكة الأرضية مقابل سماكة الجدار: صمم سماكة الأرضية النهائية بحيث تكون 1.2 إلى 1.5 ضعف سماكة الجدار الرأسية على الأقل.إذا كان الجزء السفلي رقيقًا جدًا مقارنةً بجدار الكمّ المبثوق، فإن سطح المثقب يتعرض لإجهادات ارتداد شدّ هائلة أثناء سحب الأداة، مما يؤدي إلى تشوّه القاعدة.
-
حدد الأشكال الهندسية الهجينة بذكاء: لا تحاول تشكيل الخيوط الداخلية أو الثقوب المتقاطعة أو أخاديد حلقات التثبيت الضيقة أو التجاويف الخارجية الشديدة على البارد. شكّل القلب المجوّف السميك ذو الجدران الثقيلة والحجم الكبير على المكبس. اترك عمليات تشكيل الخيوط، وحفر المنافذ، والقطع النهائي الدقيق لمقعد الحلقة المطاطية لعملية ثانوية على مخرطة CNC.
الأسئلة الشائعة
س1: ما هي أنواع الألومنيوم التي تتفوق على التصنيع باستخدام الحاسوب (CNC) في عملية البثق على البارد؟
ج: الألومنيوم النقي 1050 و1070... بالإضافة إلى يتميز سبيكة 3003 بانسيابية استثنائية. يمكنك تشكيل مشتتات حرارية ذات زعانف عميقة أو علب بطاريات طويلة في عملية واحدة دون الحاجة إلى عمليات تلدين وسيطة. هل تحتاج إلى قوة ميكانيكية فائقة؟ يُنصح باستخدام سبيكة 6061 أو 6082. قم بتسخينها لمدة 415 درجة مئوية قبل الضغط عليها. بعد ذلك، قم بتعتيقها إلى درجة حرارة T6 وفقًا لمعيار AMS 4027/ASTM B221، مما يضمن قوة الشد المطلوبة البالغة 310 ميجا باسكال. أما السبائك فائقة الصلابة مثل 7075، فتؤدي إلى زيادة مفاجئة في أحمال التشكيل، مما يتسبب في تلف القوالب بسرعة. في هذه الحالة، يُعد التشكيل باستخدام آلة CNC أو التشكيل على الساخن الخيار الأمثل.
س٢: ما هي المدة الزمنية الفعلية وتكاليف الأدوات اللازمة لمجموعة قوالب البثق البارد؟
ج: تتراوح تكلفة إعداد مثقب وتجويف من الكربيد أحادي المحطة بين 3500 و8000 دولار أمريكي تقريبًا للمقاطع المتدرجة أو الأسطوانية القياسية، وتقترب من 12000 دولار أمريكي عند استخدام قوالب متعددة المراحل متدرجة. يستغرق بناء الأدوات - القطع الكهربائي السلكي، والتصليد الفراغي لكتل H13/DC53، وصقل مثاقب الكربيد CD-650 - من 18 إلى 25 يوم عمل. بمجرد ضبط القالب على المكبس، تُرسل تقارير فحص العينة الأولى (FAI) الكاملة، المدعومة ببيانات CMM كاملة، في غضون 5 أيام عمل.
س3: كيف تُقارن جودة سطح تجويف الألمنيوم المُشكّل على البارد بجودة سطحه بعد التشكيل باستخدام آلة CNC؟ ج: يُعطي التشكيل على البارد تجويفًا داخليًا بعد التشكيل مباشرةً خشونة سطح تتراوح بين 0.2 ميكرومتر و0.6 ميكرومتر، وذلك لأن مثقب الكربيد المصقول كالمرآة يُصقل جدار التجويف تحت ضغط هائل. تصل دقة خشونة السطح (Ra) في عمليات الخراطة أو الطحن التقليدية إلى حوالي 0.8 ميكرومتر إلى 1.6 ميكرومتر، مما يستدعي إضافة عمليات صقل ماسية ثانوية أو عمليات تجليخ دقيق لضمان تثبيت حلقات منع التسرب الهيدروليكية أو الهوائية الديناميكية دون تسريب. س4: هل يمكن تطبيق عملية الأنودة القياسية أو الصلبة مباشرةً على الألمنيوم المبثوق على البارد؟ ج: نعم، ولكن بشرط أن يكون نظام الغسيل المسبق مُحكمًا. تتطلب عمليات التشكيل الثقيلة استخدام صابون فوسفات الزنك وستيرات الصوديوم تحت ضغط عالٍ لمقاومة التآكل تحت أحمال تتراوح بين 450 و600 طن.قبل وضع القطع في خزانات الطلاء الصلب القياسية من النوع الثاني أو الثالث وفقًا لمعيار MIL-A-8625، يُنصح بإجراء عملية إزالة الشحوم القلوية بالموجات فوق الصوتية، متبوعةً بعملية حفر دقيقة بالحمض. تعمل هذه العملية على إزالة مواد التشحيم المتراكمة على السطح. بعد التحضير المناسب، تُنتج الحبيبات الكثيفة والمتصلبة طبقة أكسيد أنظف وأكثر تماسكًا من أي عملية صب. س5: أين تقع نقطة التعادل الحقيقية في التكلفة بين البثق على البارد والتصنيع باستخدام الحاسوب (CNC)؟ ج: تصل إلى نقطة التعادل عند إنتاج ما بين 3000 إلى 5000 قطعة سنويًا. أما عند إنتاج أقل من 2000 قطعة، فإن تكاليف الأدوات (من 3500 إلى 8000 دولار أمريكي) بالإضافة إلى تكاليف الإعداد تُبدد أي توفير في المواد الخام. في هذا النطاق الإنتاجي، يُعدّ تشغيل عملية التصنيع على آلة التفريز أو المخرطة أقل تكلفة. بعد تجاوز 5000 وحدة سنويًا، يؤدي معدل إنتاج المواد من 85% إلى 92%، بالإضافة إلى زمن دورة يتراوح بين ثانيتين وثلاث ثوانٍ، إلى خفض تكاليف الوحدة بنسبة تتراوح بين 30% و70%، مما يُعوّض تكلفة الاستثمار في الأدوات خلال أول 800 إلى 1200 قطعة يتم إنتاجها.هل أنت مستعد لتقييم هندسة القطعة الخاصة بك؟
إذا كان فريقك يشتري حاليًا هياكل ألومنيوم مصنعة باستخدام آلات CNC أو آلات طحن بكميات تتجاوز إذا كنت تنتج 3000 وحدة سنويًا، فمن المحتمل أنك تدفع مبالغ زائدة مقابل توليد الخردة المعدنية ووقت دورة الماكينة.
راجع رسوماتك الحالية للأجزاء الأسطوانية أو الأنبوبية أو المجوفة المتناظرة. إن الانتقال إلى شكل أولي مُشكّل بالبثق البارد شبه النهائي، مقترنًا بعمليات ثانوية مُوجّهة باستخدام الحاسوب (CNC)، يحافظ على الأداء الهيكلي، ويُحسّن تدفق الحبيبات الداخلية، ويُزيل تكاليف الوحدة غير الضرورية.
معلومات الاتصال
إخلاء المسؤولية
جميع المقالات التقنية ومواصفات المواد وتوصيات التشغيل وتفاصيل معالجة الأسطح المنشورة على هذه المدونة هي لأغراض إعلامية فقط. ولأغراض مرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات جودة الربط تخضع حصريًا لرسومات التصميم بمساعدة الحاسوب المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة تم إخفاء هوية أصحابها وتنقيحها بالكامل. تُستخدم مقاييس الأداء وسير عمليات التصنيع والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا عالميًا موحدًا لجميع الطلبات.
فريق ليكين للتصنيع
بناءً على 18 عامًا من الخبرة في الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة للأسواق العالمية المتطلبة. نعمل من مساحة 6500 متر مربع؛ مركز إنتاج مجهز بأكثر من 150 آلة، تعمل بنظامي التشغيل CNC رباعي وخماسي المحاور، بالإضافة إلى عمليات الخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يتيح لنا هذا النظام إدارة المشاريع بسلاسة، بدءًا من التصاميم الأولية باستخدام برامج التصميم بمساعدة الحاسوب (CAD) وصولًا إلى الشحنات النهائية. نتعامل مع مراقبة الجودة بدقة متناهية. نولي اهتمامًا بالغًا بالدقة الهندسية اللازمة للتفاوتات الدقيقة. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط البعدية باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري وصولاً إلى اختبارات الصلابة واختبارات رش الملح، نقوم بالتحقق من صحة مواصفاتك الأساسية مسبقًا... حتى تحصل على مكونات جاهزة للتركيب دون أي مشاكل في التجميع أو توقفات مكلفة في خط الإنتاج.إلى جانب التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا. نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
