 العربية




1. الاحتكاك الخفي في عملية خراطة الألومنيوم "السهلة"
عندما تصلنا رسومات هندسية على طاولة التشغيل الآلي مصحوبة بملاحظة عامة مثل "مادة الألومنيوم: لم تُحدد بعد" أو "ألومنيوم تجاري"، فإن أدوات القطع ستدفع الثمن. أو سيدفعه سعر الوحدة النهائية. تبدو عملية خراطة الألومنيوم على مخرطة CNC سهلة دائمًا على ورقة العملية. فالألومنيوم يُقطع بسرعة، مما يسمح لك برفع سرعة دوران المغزل إلى 4000 دورة في الدقيقة، وغمر البرج بمستحلب شبه اصطناعي قابل للذوبان في الماء بنسبة 8%، والسماح لشفرات الكربيد الحادة بقص المعدن في أوقات دورة سريعة.
ثم يحدث ما يشبه تعشيش الطيور. تتشابك عقدة خيطية متصلة من برادة الفضة حول قضيب الحفر، وتخدش التجويف الداخلي النهائي، وتحرف طرف الإدخال بمقدار 0.04 مم، وتخدش سطح مانع التسرب الديناميكي قبل أن يسقط مسبار الفحص حتى.
[Spindle / Chuck] ===> [Workpiece: Turned OD] <--- [PCD / Polished Carbide Insert]
 |
 Long Stringy Swarf / Bird's Nesting
 (Wrong Alloy / Chipbreaker Mismatch)
 v
 Scratched Sealing Surface (Ra > 1.6 µm)
2. لماذا تُعدّ ميكانيكا الرقائق أكثر أهمية من قوة الشد؟
إن اختيار الدرجة المناسبة للمكونات المصنعة حسب الطلب ليس مجرد عملية مراجعة لجدول مواد ASTM، بل هو قرار عملي في ورشة التصنيع يربط بين قابلية تشغيل قضبان الخام، وضغط القطع، وتوافقيات المغزل، وعمر الأداة، وسلامة قمة الخيط، والتشطيب الثانوي للسطح.
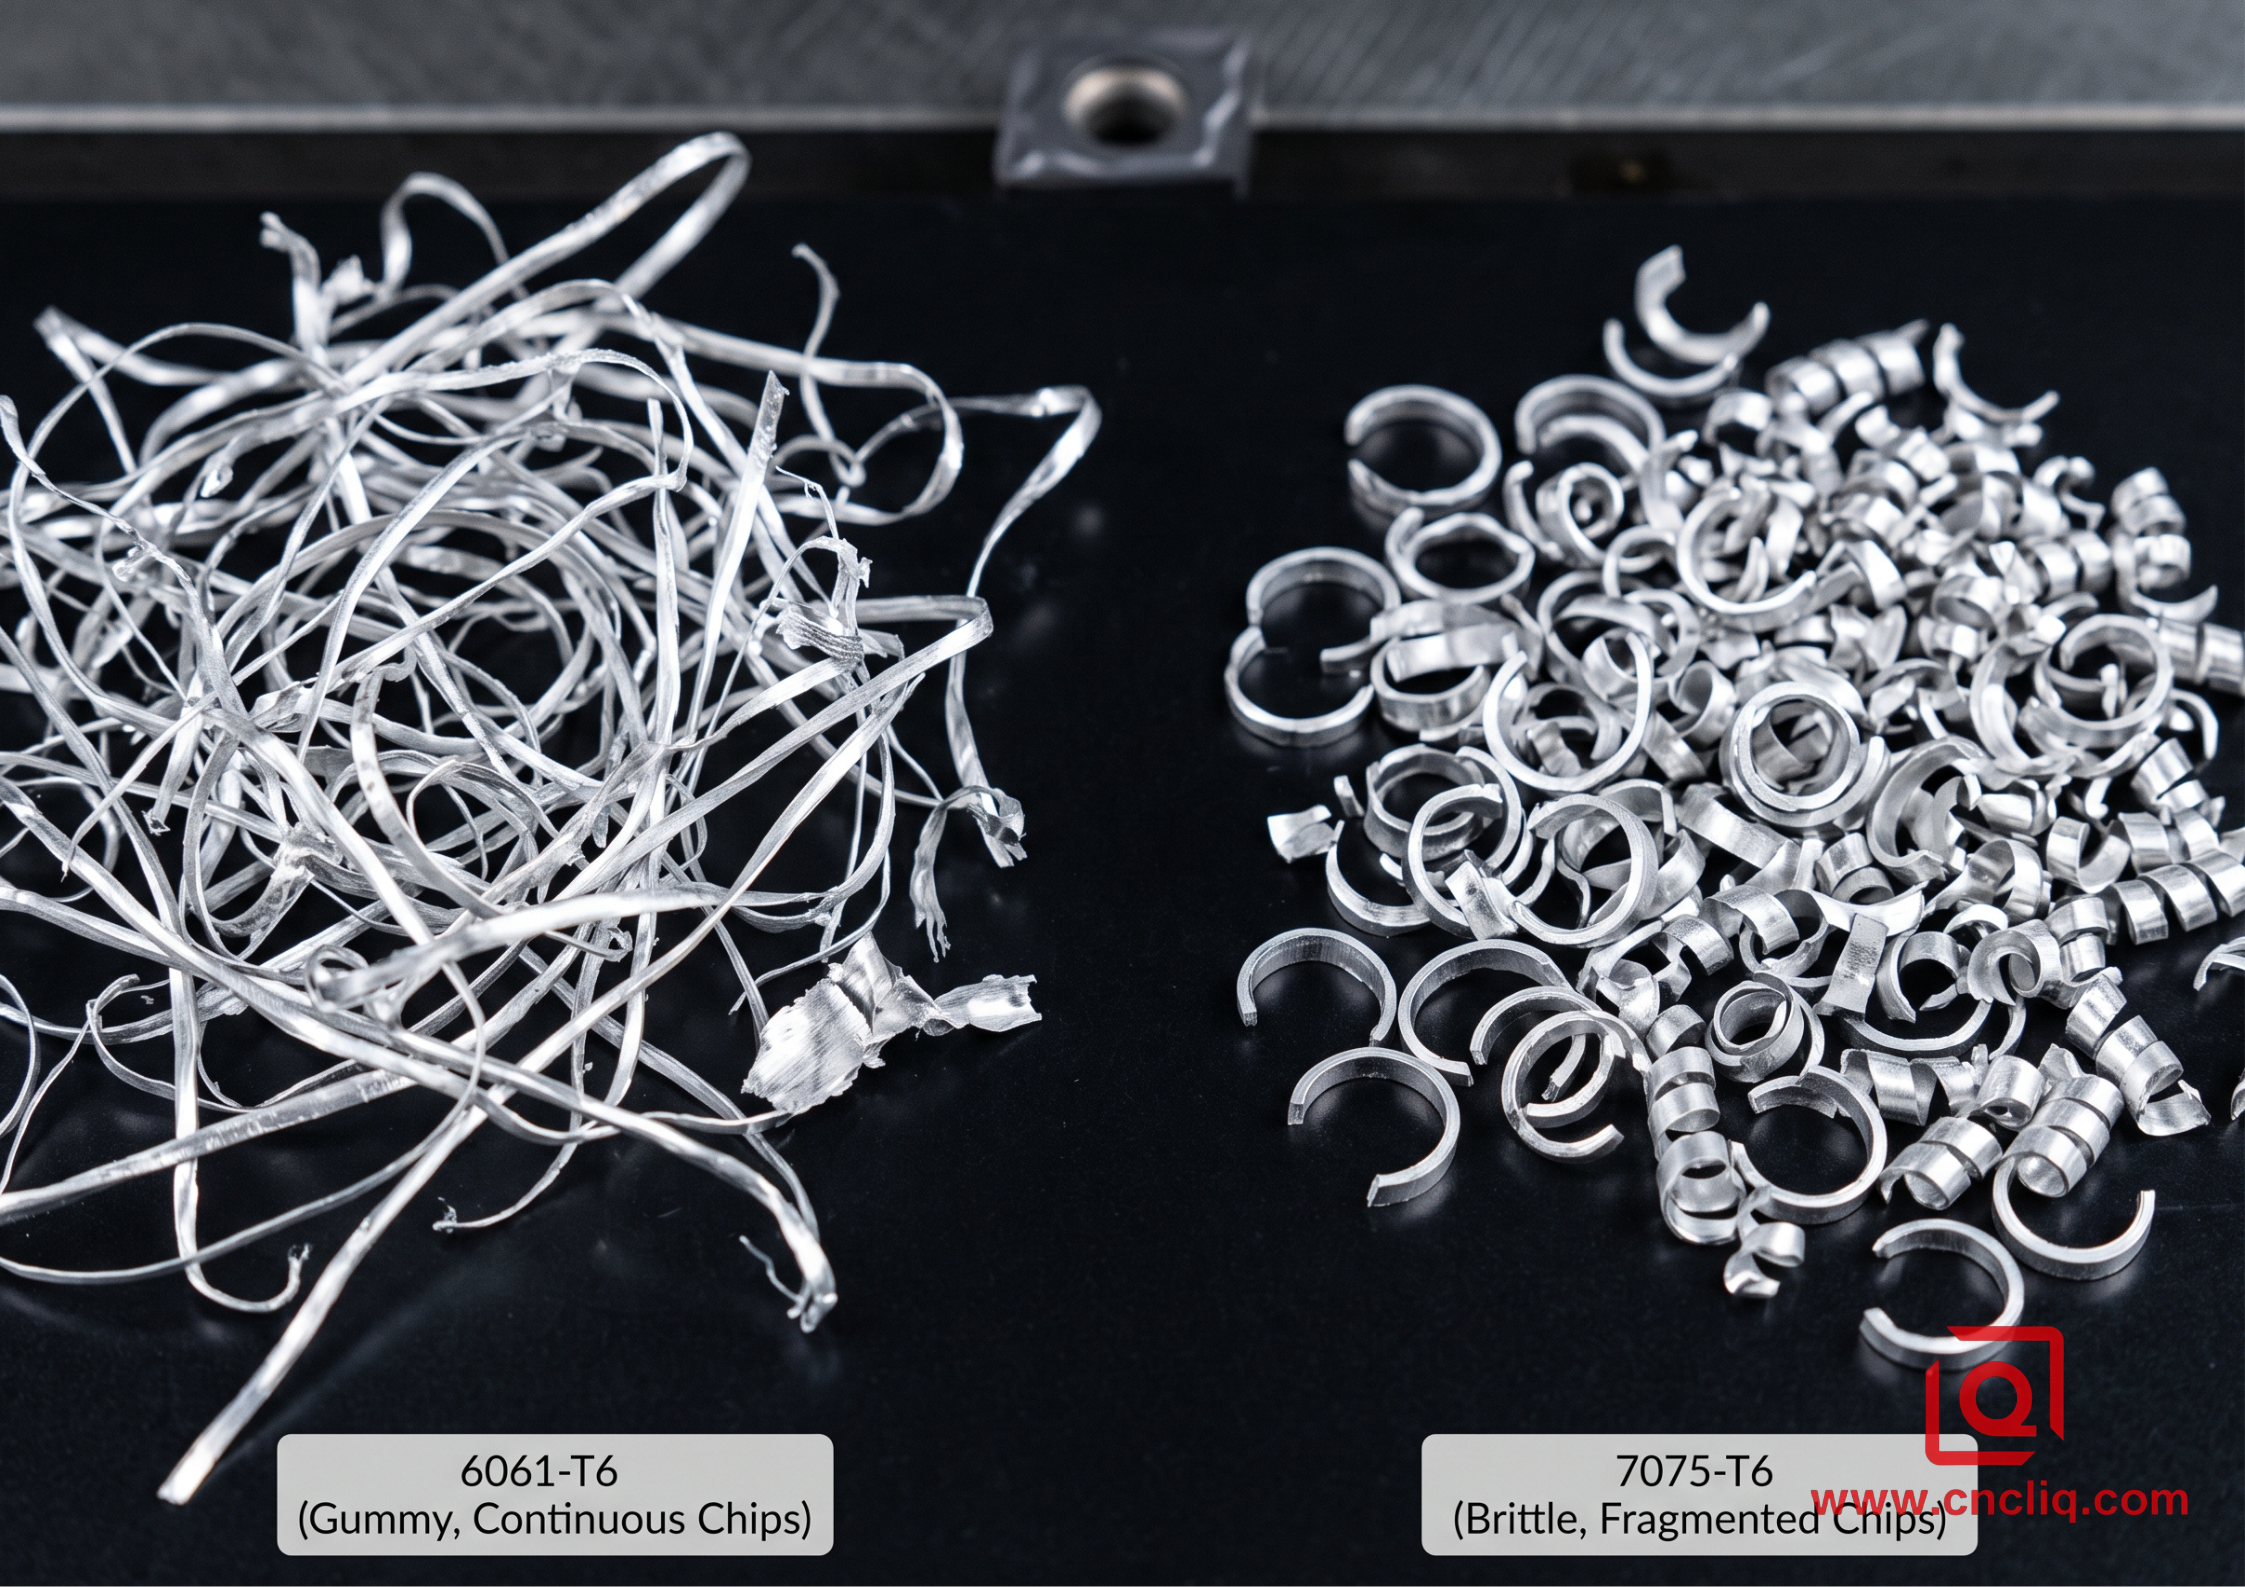
لا تحدد قوة الشد أداء المخرطة، بل التركيب الكيميائي وحالة التصليد وآلية تشكل الرايش. عند خراطة قطع أسطوانية، تولد القطع احتكاكًا مستمرًا على طول سطح القطع. إذا كانت السبيكة تفتقر إلى أطوار بين فلزية هشة، فإن الرايش يرفض الانكسار عند تجويف قاطع القطع. بدلًا من أن ينكسر إلى أجزاء نظيفة، يتدفق المعدن الساخن ويتلطخ ويلتحم احتكاكيًا على حافة القطع مكونًا حافة متراكمة. بمجرد حدوث ذلك، تتوقف أداة القطع عن قص المادة بسلاسة، بل تخترقها. تنحرف التفاوتات القطرية فورًا للخارج بمقدار 0.03 مم أو أكثر، بينما تتدهور جودة السطح من سطح أملس Ra 0.8 ميكرومتر إلى سطح ممزق وغائم Ra 3.2 ميكرومتر.
| السبيكة والمعالجة الحرارية | المعيار الدولي | سلوك تكوين الرقائق | قابلية التشغيل بالخراطة | تطبيقات الشركات المصنعة للمعدات الأصلية النموذجية |
| 6061-T6 / T651 | ASTM B221 / UNS A96061 | شريط مرن متواصل؛ يتطلب قاطعًا إيجابيًا | متوسط؛ لزج عند سرعة أقل من 350 م/دقيقة | وصلات السوائل، ووحدات الصمامات، وأغطية الحساسات |
| 7075-T6 / T651 | ASTM B211 / UNS A97075 | أشكال قصيرة وهشة على شكل حرف "C"؛ تنكسر بسهولة | ممتاز؛ ضغط أداة منخفض | أعمدة ذات إجهاد عالٍ، وأكمام فضائية، ومكابس |
| 2024-T351 | AMS 4120 / UNS A92024 | تجعيدات حلزونية ضيقة؛ خط قص يمكن التنبؤ به بدرجة عالية | ممتاز؛ ينتج أسطحًا تشبه الأرض | جلبات دقيقة، أعمدة المحرك، دبابيس التوجيه |
| 6082-T6 | EN 755 / EN AW-6082 | رقائق صلبة مجعدة؛ كاشطة قليلاً لجوانب الأدوات | جيد؛ يتطلب تدفقًا عاليًا وموجهًا لسائل التبريد | معدات ميكانيكية بحرية، دبابيس آلات ثقيلة |
3. تحليل عملية الإنتاج: تشغيل أربعة أنواع رئيسية من الألومنيوم
-
6061-T6: الأداة متعددة الاستخدامات وقيودها المتعلقة بالمطاط
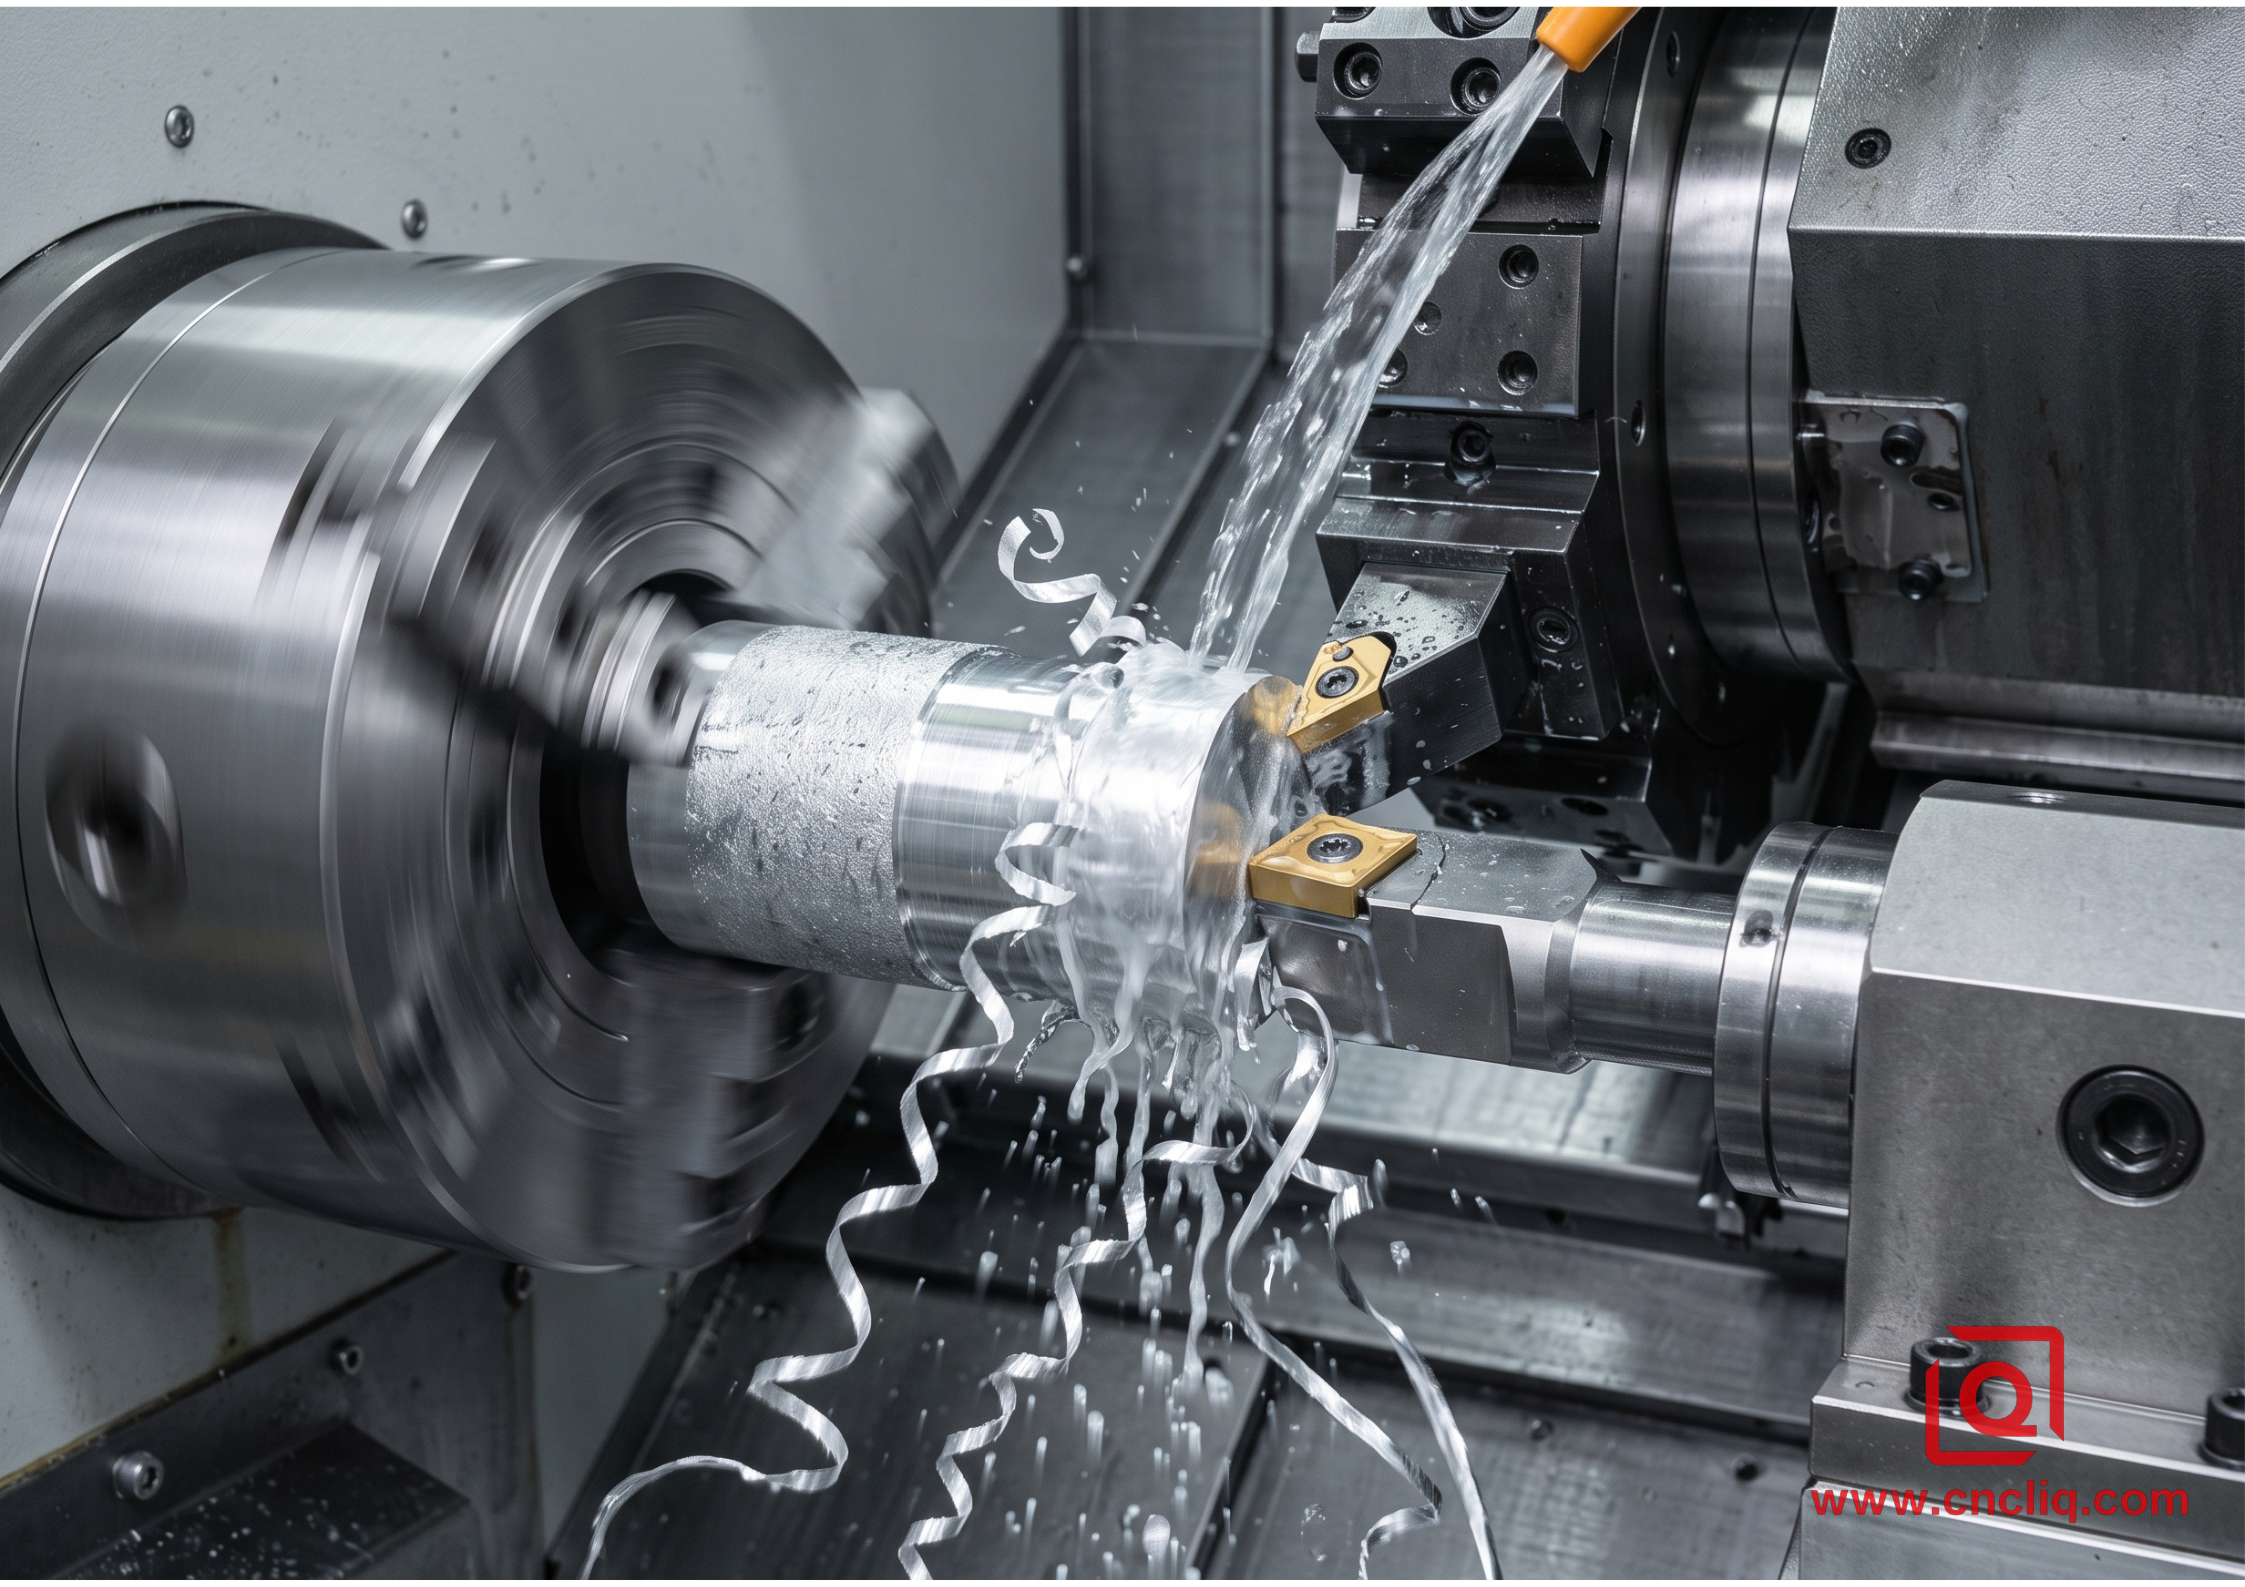
تُفضّل جميع أقسام المشتريات سبيكة 6061. فهي متوفرة بسهولة على شكل قضبان مصقولة على البارد ومبثوقة، وسهلة اللحام، وتقبل عملية الأنودة الملونة الزخرفية وفقًا للمواصفة MIL-A-8625 النوع الثاني دون أي عيوب. مع ذلك، تُظهر قضبان 6061-T6 المبثوقة ليونةً ومطاطيةً أثناء عمليات الخراطة. إذا انخفضت سرعة القطع عن 350 مترًا/دقيقة - كما هو الحال عند توجيهها لأسفل نحو الخط المركزي لعمود صغير حيث تصل سرعة دوران المغزل إلى حدود الماكينة - يتوقف المعدن عن القص بسلاسة ويبدأ بالتمزق.
لضمان تشغيل سلس لسبائك الألومنيوم 6061، يجب على الفنيين تجنب استخدام رؤوس القطع الكربيدية المطلية ذات الأغراض العامة المصممة للفولاذ، والاعتماد بدلاً من ذلك على رؤوس قطع كربيدية مصقولة غير مطلية ذات حبيبات دقيقة، مصقولة بزوايا قطع موجبة تتراوح بين 12 و18 درجة. يجب أن تبقى معدلات التغذية النهائية بين 0.08 مم/دورة و0.12 مم/دورة، لأن انخفاضها عن 0.05 مم/دورة يؤدي إلى احتكاك حافة رأس القطع وتلميعها بدلاً من قطعها، مما يُسبب تصلبًا سطحيًا واهتزازات دقيقة على سطح قطعة العمل.
[Tool Turret]
 |
 +---> Roughing: CCGT / WCGT Insert (Uncoated ground carbide, nose radius 0.8 mm)
 |
 +---> Finishing: Polished PCD (Polycrystalline Diamond) Tip, nose radius 0.4 mm
 |
 +---> Delivers consistent Ra 0.4 - 0.8 µm across 5,000+ parts
-
7075-T6: أقصى صلابة ودقة قطع حر للخيوط العميقة
إذا كانت أولوياتك هي سرعة دورات الإنتاج، ونظافة ملامح الخيوط، ودقة الأبعاد عبر آلاف القطع، فإن سبيكة 7075-T6 تتفوق بسهولة على سبيكة 6061. تعمل مصفوفة الزنك العالية فيها كطبقة هشة تتفاعل مع طرف أداة القطع الحادة. عند معدلات تغذية تبلغ حوالي 0.18 مم/دورة، تتشكل الرقائق على هيئة لفائف ضيقة تسقط مباشرة في ناقل الرقائق دون أن تتشابك مع كتل أدوات القطع المتحركة. عند تشكيل خيوط داخلية عميقة بنقطة واحدة، مثل ثقب M12x1.0، توفر سبيكة 7075 قممًا حادة وخالية من النتوءات، مما يلغي الحاجة إلى إزالة النتوءات الثانوية. أما مقاومة التآكل فهي العائق الحقيقي هنا. فبدون الحماية المدمجة من العوامل الجوية الموجودة في سبائك سلسلة 6000، تتطلب سبيكة 7075 معالجة سطحية فورية بعد خروجها من المغزل - عادةً ما تكون طبقة صلبة من النوع الثالث MIL-A-8625 بسماكة 50 ميكرومتر، مغلفة بأسيتات النيكل.
-
2024-T351 و 6082-T6: استقرار العمود النحيف مقابل مقاومة التآكل الهيكلي
تُشكّل أعمدة الدوران الطويلة والرفيعة التي تتطلب ضبطًا دقيقًا للمركزية ضمن نطاق 0.015 مم من قراءة المؤشر الكلية، معضلةً مختلفة: إذ تميل قضبان الألمنيوم 6061 القياسية إلى الانحناء عند مرورها بعمليات التشكيل الخشن، مما يُطلق إجهادات البثق المُحتبسة. لذا، يُنصح بالتحول إلى الألمنيوم 2024-T351. فهو غني بالنحاس، ما يجعله ينكسر بسلاسة عبر نطاقات حرارية واسعة، مُنتجًا خشونة سطحية (Ra) تبلغ 0.4 ميكرومتر مباشرةً من القالب. لكن تذكر أن هذا النحاس نفسه يُحوّل الأجزاء إلى كتلة موحلة وغير متجانسة في حمام الأنودة، لذا تجنب استخدامه في أي قائمة مواد تتطلب لونًا جماليًا نقيًا.
في الوقت نفسه، تحدد الرسومات الصادرة عن فرق الهندسة الأوروبية بانتظام معيار EN AW-6082-T6. على الرغم من أنه مكافئ ميكانيكيًا لمعيار 6061 من حيث القوة، إلا أن محتواه العالي من المنغنيز الذي يتراوح بين 0.40% و1.0% يجعل الرايش أكثر صلابة وأكثر كشطًا لأدوات القطع، مما يتسبب في تقدم تآكل الجوانب بنسبة 20% أسرع ويتطلب تبريدًا عبر الأداة موجهًا بضغط 20 بار مباشرة إلى منطقة القطع.
4. دراسة حالة من الشركة المصنعة الأصلية: القضاء على التسرب في مكبس مشغل بحري
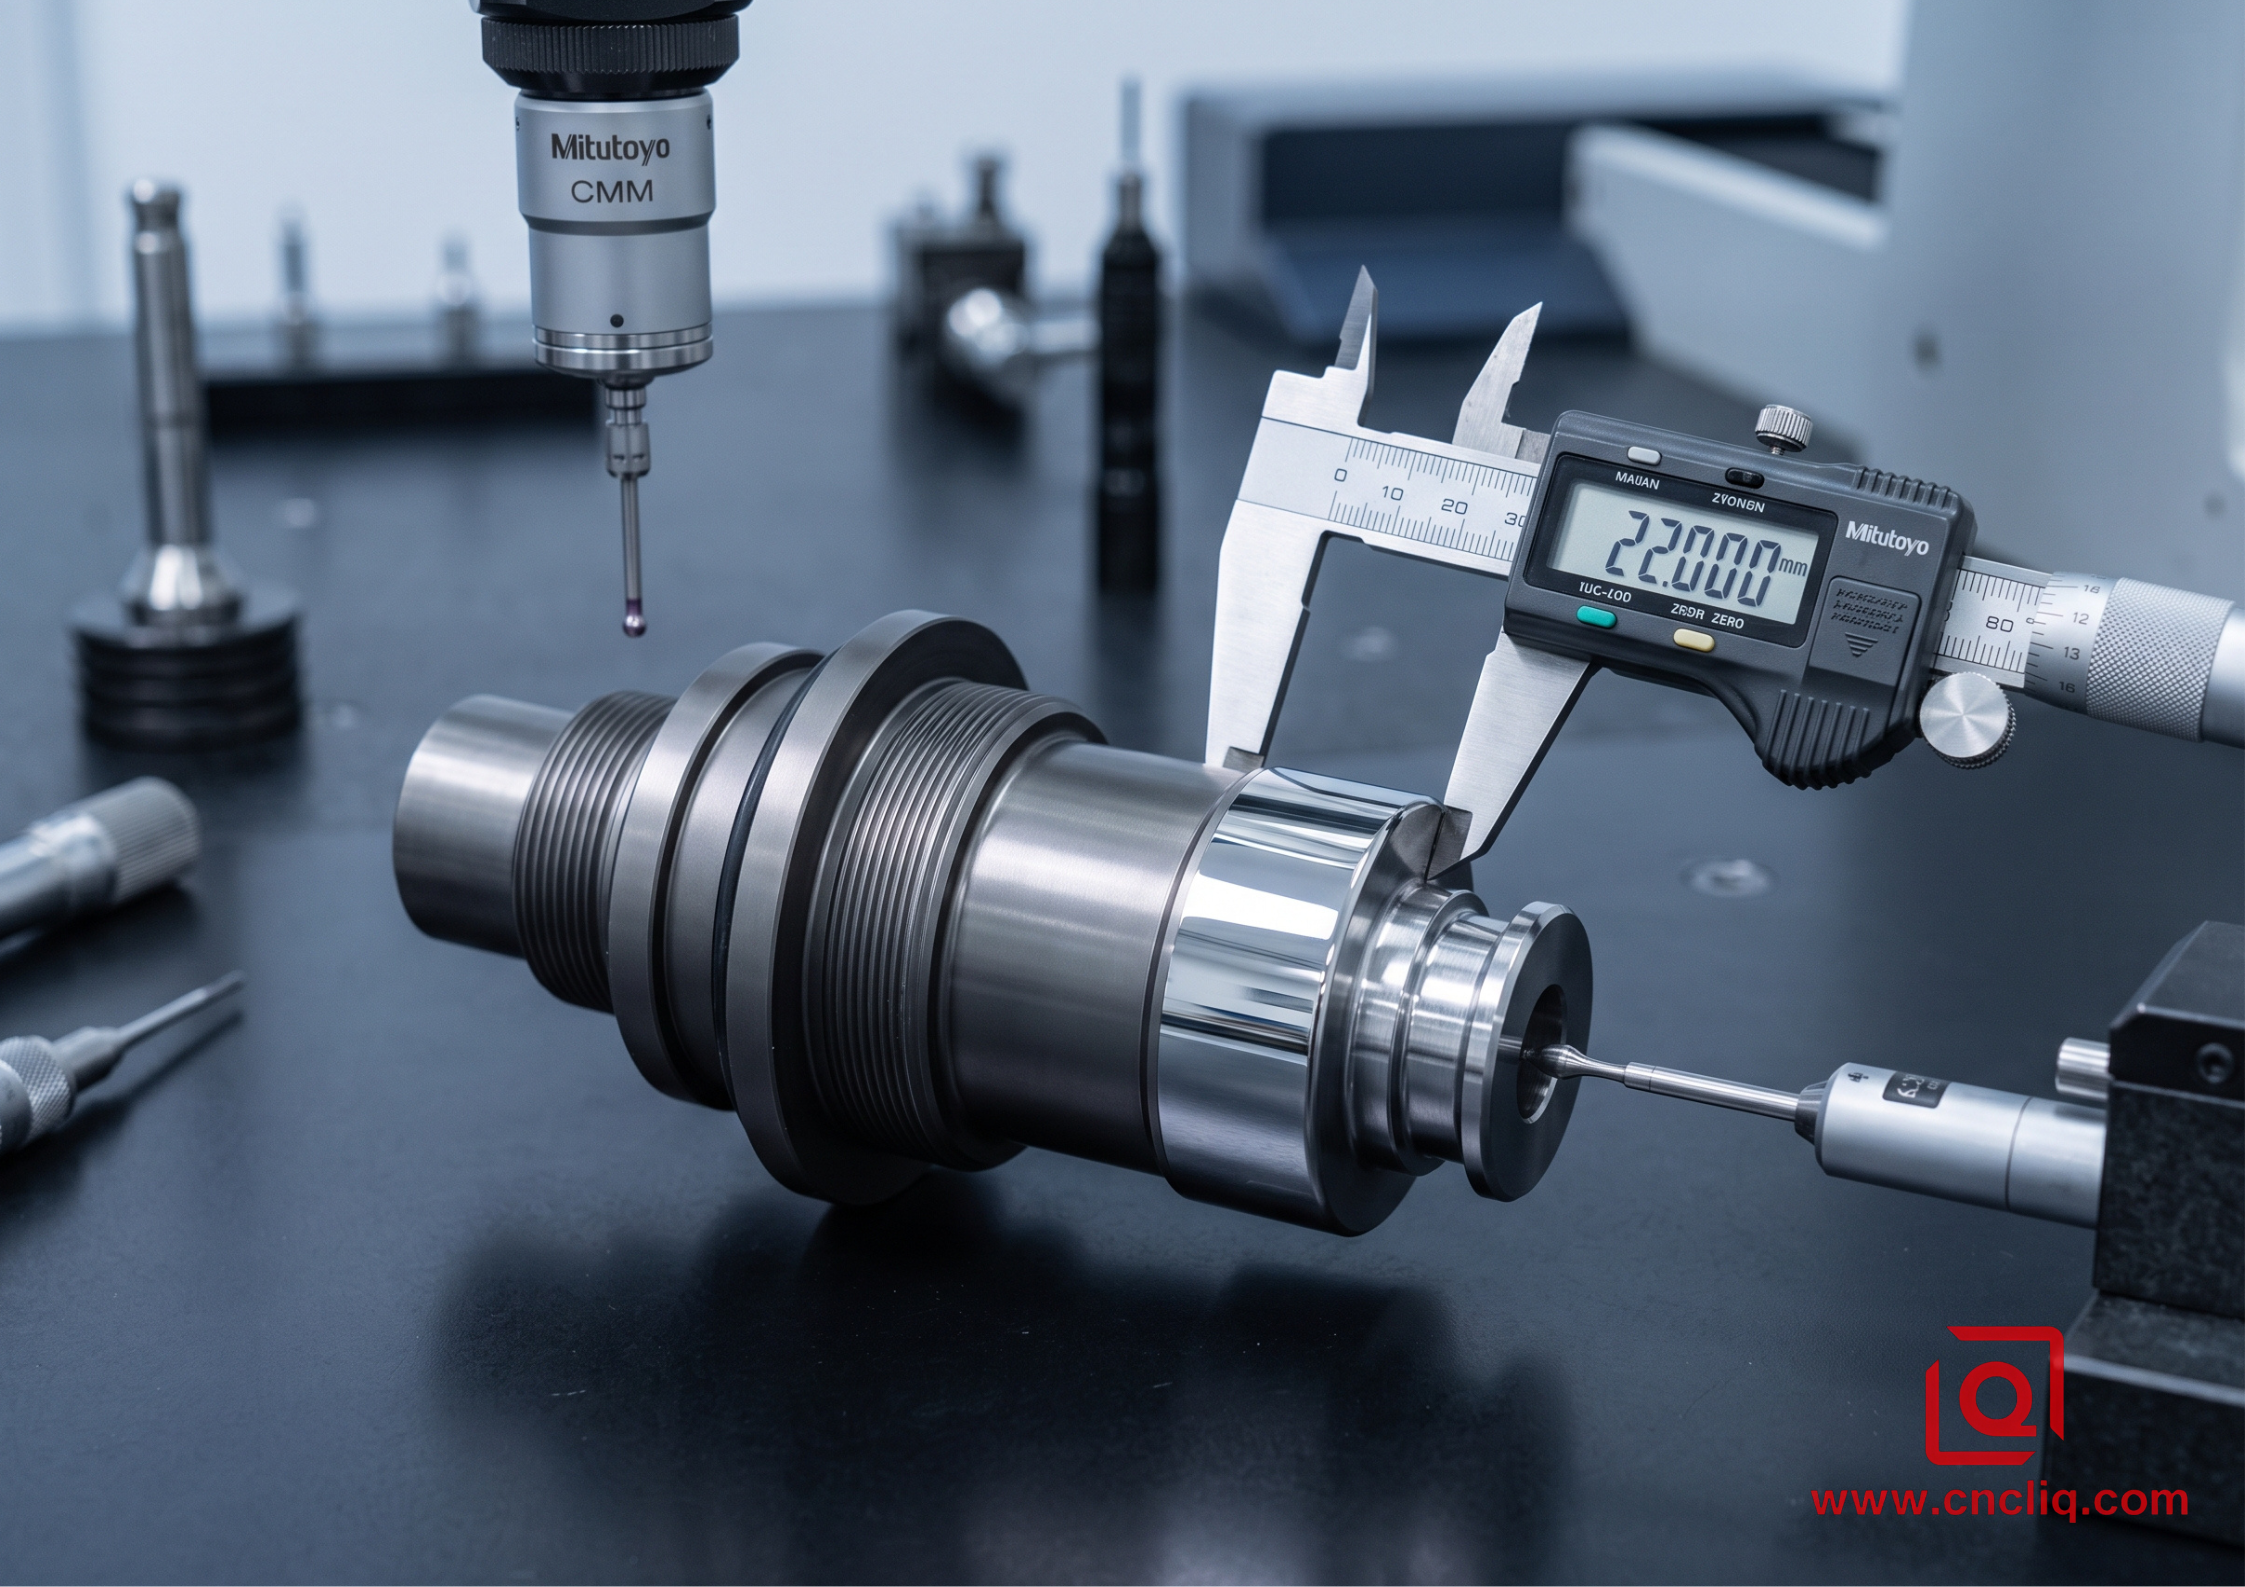
تواصل معنا مؤخرًا أحد عملائنا من مصنعي المعدات الأصلية لأنظمة الطاقة الهيدروليكية البحرية لتصنيع مكبس مشغل عالي الضغط. بدأنا بقضيب دائري مسحوب على البارد بقطر 45 مم، مصمم بطول إجمالي للمكون يبلغ 142 مم. كانت الميزة الأساسية هي محور مانع للتسرب ديناميكي بقطر 22 مم يمتد على طول 45 مم، ويتمتع بتفاوت دقيق للغاية يبلغ +0.000 / -0.012 مم، ومتطلبات سطح صارمة بحد أقصى Ra 0.4 ميكرومتر لإحكام الغلق مع كوب هيدروليكي على شكل حرف U، ومتطلبات تشغيلية لتحمل ضغط 210 بار في المياه المالحة البحرية.
حددت الرسومات الأولية للعميل استخدام سبيكة 6061-T6 مع طبقة أنودة شفافة قياسية بسماكة 10 ميكرومتر. خلال عملية الإنتاج الأولية للنموذج الأولي المكون من 50 قطعة، أدى تقشير قطعة بسماكة 45 مم إلى محور بقطر 22 مم إلى إطلاق إجهادات داخلية متبقية شديدة، مما أدى إلى اختلال محاذاة العمود بمتوسط انحراف قدره 0.028 مم على طول المحور - أي ما يقارب ثلاثة أضعاف الحد المسموح به وهو 0.010 مم. علاوة على ذلك، ظهر تمزق مجهري على قطر مانع التسرب على الرغم من تشغيل حشوات مطلية بالكربون الشبيه بالماس بسرعة 600 متر/دقيقة. تراوحت قيمة Ra لجهاز قياس التضاريس بين 0.6 ميكرومتر و0.8 ميكرومتر، وفشلت موانع التسرب المطاطية الديناميكية في اختبار تحمل الضغط تحت 210 بار.
Profilometer Trace Comparison:
6061-T6 Journal : ~~~^~~^v~~^~~~ (Ra 0.72 µm, localized micro-tearing) -> FAILED
6082-T651 Journal: ---------------- (Ra 0.31 µm, uniform shear plane) -> PASSED
بدلاً من معالجة المادة بالطحن الأسطواني الثانوي، قمنا بتصحيح المشكلة من جذورها عن طريق إعادة هيكلة استراتيجية الإنتاج:
-
تحسين السبيكة والمعالجة الحرارية: قمنا بتغيير المادة الخام إلى قضيب دائري مخفف الإجهاد من نوع EN AW-6082-T651، حيث تعمل عملية التمدد الميكانيكي على تثبيت الإجهادات الداخلية في مكانها بحيث تظل الأعمدة مستقيمة تمامًا بعد عملية التخشين العميق.
-
دورة تشغيل من مرحلتين: قمنا بتخفيض القطر بشكل تقريبي إلى 23.2 مم باستخدام إدخال CCGT مصقول بسرعة 420 م/دقيقة و0.25 مم/دورة، وأدخلنا غسلة تبريد عالية الضغط لمدة 12 ثانية لتطبيع درجة حرارة المكون عند 22 درجة مئوية، ثم قمنا بتمريرة تشطيب شعاعية نهائية بقطر 0.6 مم باستخدام إدخال الماس متعدد البلورات (PCD) بسرعة 720 م/دقيقة و0.07 مم/دورة.
-
السماحية الأبعادية للطبقة الصلبة: قمنا بتغيير معالجة السطح إلى طبقة أنودة صلبة غير مصبوغة من النوع الثالث MIL-A-8625 بسمك 25 ميكرومتر مشبعة بمادة PTFE، وقمنا بتصنيع محور الختم بحجم أصغر بمقدار 0.012 مم لكل جانب على المخرطة لمراعاة اختراق السطح بنسبة 50٪ والتراكم الخارجي بنسبة 50٪ بدقة.
أدى هذا التعديل إلى استقرار سطح المحور الدوار بين 0.28 ميكرومتر و0.34 ميكرومتر مباشرةً بعد خروجه من الماكينة، بينما ظل الانحراف الكلي للمؤشر أقل من 0.006 مم طوال عملية الإنتاج التي شملت 10000 قطعة. اجتاز كل مكبس مشغل اختبار ضغط التأهيل دون أي تسريب.
5. قائمة التحقق من طلب عرض الأسعار قبل الإنتاج لمكونات الألمنيوم المخرطة
قبل إصدار حزمة طلب عروض الأسعار أو طباعة مخططات التصنيع لمكونات OEM المصنعة بالخراطة، راجع دائمًا المواصفات. حدد درجات الصلابة الكاملة بدلًا من الدرجات العامة، مع الإشارة إلى "6061-T651" بدلًا من "6061" فقط لضمان تخفيف إجهاد القضبان. حدد بدقة ما إذا كانت تفاوتات الطباعة تُطبق قبل أو بعد الطباعة، خاصةً عند استخدام طبقات سميكة مثل الطلاء الصلب من النوع الثالث. هل تحتاج إلى دقة تشطيب أعلى من Ra 0.4 ميكرومتر؟ استبدل سبيكة 6061 غير اللزجة بسبائك سهلة التشغيل مثل 7075-T6 أو 6082-T6 لتجنب التلميع على طاولة العمل تمامًا. أخيرًا، حدد مقاس كتف العمود الأعرض ليتناسب مع مقاسات القضبان القياسية المتوفرة في السوق - مثل 25 مم، 32 مم، أو 50 مم. سيؤدي ذلك إلى تقليل دورات التشغيل الخشن والهدر في عملية التصنيع.
الأسئلة الشائعة
س1: لماذا غالبًا ما يتطور لدى الألومنيوم 6061 طبقة نهائية ضبابية وممزقة أثناء عملية الخراطة النهائية باستخدام الحاسوب؟
ج: نادرًا ما يشير ذلك السطح اللبني المتسخ إلى وجود حديد مفكوك في الماكينة؛ ببساطة، يكون سبيكة 6061 لينة ولزجة. عندما تتجه أداة القطع نحو مركز القطعة، ينخفض معدل قطع السطح بشكل حاد. وبسبب نقص السرعة، تتوقف القطعة الساخنة عن القص بسلاسة وتلتحم مباشرة بطرف الكربيد، مما يُشكل حافة غير منتظمة. من تلك اللحظة فصاعدًا، أنت تسحب إسفينًا غير حاد بدلًا من قطع المعدن. للتغلب على هذه المشكلة، ادفع سرعة القطع السطحي الثابتة (CSS) إلى أقصى حد في المنتصف، واستخدم حشوات مصقولة ذات زاوية ميل عالية تصل إلى 18 درجة من الخطاف الموجب، وحافظ على ضغط التغذية ثابتًا حتى تقطع الحافة بشكل نظيف بدلًا من الاحتكاك.
س2: ما هو الفرق العملي في التشغيل الآلي بين قضيب دائري من نوع 6061-T6 وقضيب دائري من نوع 6061-T651؟
ج: كلا النوعين متطابقان في التركيب الكيميائي وقوة الشد، لكنهما يختلفان تمامًا في السلوك بعد إزالة الطبقة الخارجية. يحتفظ قضيب T6 القياسي بإجهاد تبريد متبقٍ كبير أسفل طبقة سطحه مباشرةً. عند إزالة أحد جانبيه أو تشكيله بشكل عميق على مخرطة المحرك، تتحرر هذه القوى غير المتساوية دفعة واحدة، مما يؤدي إلى انحناء الأعمدة الطويلة كقشر الموز. أما قضيب T651، فيتم سحبه على جهاز شد للحصول على استطالة دائمة تتراوح بين 1% و3% مباشرةً بعد خزان التبريد. هذا السحب الميكانيكي يزيل إجهاد اللب المحصور، مما يعني أن الأجزاء تبقى مسطحة ومستقيمة تمامًا خلال عمليات إزالة الإجهاد الكبيرة.
س3: هل يمكن طلاء أجزاء 7075-T6 المصنعة بالخراطة بالأكسدة اللونية جنبًا إلى جنب مع مكونات 6061 في نفس التجميع؟
ج: يمكنك غمسها في نفس خط التركيب الكيميائي، لكنها لن تتطابق أبدًا بالعين المجردة. فالزنك والنحاس الكثيفان اللذان يمنحان سبيكة 7075 قوتها الخام يُلوثان أيضًا مصفوفة أكسيد الألومنيوم الشفافة. فبينما تُنتج سبيكة 6061 لونًا نقيًا ومشبعًا من خزانات الصبغ العادية، تُنتج سبيكة 7075 لونًا باهتًا نحاسيًا تحتها. وتصبح أصباغ الألوان باهتة، مائلة للرمادي، وداكنة بشكل ملحوظ. عندما تحتاج الأغطية الخارجية إلى لون موحد، احتفظ بجميع الأغطية التجميلية مصنوعة من سبيكة 6061. إذا أجبرتك الأحمال العالية على استخدام سبيكة 7075، فاستخدم صبغة سوداء غير لامعة أو استغنِ عن اللون تمامًا مع طبقة خارجية صلبة خام.
س4: كيف ينبغي أن تأخذ رسومات الأجزاء في الاعتبار النمو البعدي للأنودة الصلبة من النوع الثالث على الأقطار المخرطة؟
أ: تعمل عملية الطلاء على تراكم المواد في الأعلى؛ أما الطلاء الصلب فيتآكل المعدن الأساسي لتكوين طبقة من أكسيد الألومنيوم. ينقسم هذا النمو إلى نصفين - نصفه يخترق اللب، والنصف الآخر يمتد للخارج متجاوزًا خط الانحناء الأصلي. بالنسبة لمواصفات طلاء صلب بسماكة 25 ميكرومتر، يتمدد القطر الخارجي بمقدار 0.025 مم تقريبًا على امتداد القطر الكامل. يجب أن توضح الرسومات ما إذا كانت حدود العمود الضيقة تنطبق قبل المعالجة أو بعدها. إذا كانت الأبعاد تحدد الحجم النهائي قبل التجميع، فقم بثني محاور المحامل الحرجة قليلاً للأسفل حتى لا تتشابك بإحكام عند التجميع النهائي.
س5: متى يبرر مكون OEM التحول من 6061-T6 القياسي إلى 2024-T351 أو 6082-T6؟
ج: عليك استبدال سبيكة 6061 عندما تصل إلى أقصى حدودها الفيزيائية. اختر سبيكة 2024-T351 للدبابيس المحكمة، ومكونات ناقل الحركة، والوصلات الدقيقة، لأن محتواها من النحاس يُكسر الرقائق بسلاسة دون تكتل، مما يسمح لك بالحصول على تشطيبات سطحية مصقولة مباشرة من القطعة المُدمجة دون الحاجة إلى التلميع - بشرط ألا تحتاج إلى طلاء أنودة بألوان زاهية. استخدم سبيكة 6082-T6 للهياكل الإنشائية، والوصلات البحرية، والأنظمة الهيدروليكية الثقيلة. يُضيف هيكلها المصنوع من المنغنيز قوة خضوع أعلى بنسبة 10% إلى 15% من سبيكة 6061، كما أنها تقاوم التآكل الناتج عن مياه البحر تحت الضغط العالي.
ملخص
يعتمد اختيار سبائك الألومنيوم المناسبة لأعمال الخراطة الأصلية على تحقيق التوازن بين سهولة القطع، وإجهاد اللب، والتشطيب الثانوي. بينما تبقى سبيكة 6061-T6 الخيار الأمثل، إلا أن خصائص قصها الأكثر لزوجة تتطلب معدلات تغذية دقيقة، وسرعة قطع عالية، وكسارات رقائق قوية لتجنب تراكم الحواف أو تمزق الأسطح. عند تشغيل عمليات إنتاج بكميات كبيرة تتطلب خيوطًا دقيقة ومتينة، فإن سبيكة 7075-T6 تكسر الرقائق بسهولة وتقاوم النتوءات. بالنسبة للأعمدة الرفيعة التي لا تتحمل الانحرافات وتتطلب تشطيبات لامعة قريبة من Ra 0.4 ميكرومتر، فإن استخدام سبائك 2024-T351 وEN AW-6082-T651 المشدودة مسبقًا يمنع انحناء المواد الخام، مما يجنب الحاجة إلى تقويمها أو طحنها الثانوي. تضمن خطوات التصميم للتصنيع العملية - مثل تحديد درجات الصلابة الحقيقية، وتحديد الحجم المناسب لتراكم طبقة الأنودة بنسبة 50-50، واختيار أقطار قضبان قريبة من الحجم النهائي - دقة عالية في الطباعة، وإغلاق الأسطح بشكل مستوٍ، والحفاظ على تكاليف القطع ضمن النطاق المستهدف مباشرة بعد الخراطة.
معلومات الاتصال
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تشمل عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، والتصنيع بالخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع أدقّ التفاصيل بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
