 العربية




إن تصنيع تجويف داخلي عميق من قضيب ألومنيوم صلب على مطحنة CNC متعددة المحاور يبدو مريحًا على الورق حتى تشاهد صناديق الخردة الخاصة بك تمتلئ بالرقائق التي تمثل أكثر من نصف قطعة الخام التي دفعت ثمنها. تعد المعالجة الطرحية منطقية تمامًا لخمسة نماذج أولية سريعة أو عشرين عينة للتحقق. ولكن في اللحظة التي تتسع فيها توقعات الشراء الخاصة بك إلى عشرات الآلاف من الوحدات كل عام، فإن دفع وقت دوران الماكينة لتحويل المعدن الخام باهظ الثمن إلى خردة سوف يستنزف هامش منتجك ببطء.
إذا قمت بتصميم أو الحصول على مكونات ألومنيوم مجوفة أو على شكل كوب أو متناظرة أو متدرجة، فإن البثق البارد يوفر طريقًا فعالاً بشكل استثنائي. على أرضية متجرنا، تعمل المكابس الهيدروليكية بشكل مستمر، حيث تقوم بقص الرخويات الدائرية، وقلبها بشكل سلس، وتغطيتها بمواد تشحيم جافة متخصصة، وإزاحة المعدن إلى ما بعد نقطة إنتاجه في درجة حرارة الغرفة.
فيما يلي نظرة عملية على قذف الألمنيوم على البارد من أرضية المصنع - كيف يتدفق المعدن تحت الضغط، وكيف يزيل هيكل الحبوب المستمر تسرب الضغط، وكيف يمكن للفرق الهندسية خفض تكاليف القطع دون المساس بالسلامة الهيكلية.
 FORWARD EXTRUSION BACKWARD EXTRUSION
 [ Punch Moves Downward ] [ Punch Moves Downward ]
 +-----------------------+ +-----------------------+
 | | Punch | | | | Punch | |
 | +-------+ | | +-------+ |
 | [ Billet / Slug ] | | ^ [ Billet ] ^ |
 |-------+ +-------| | | Flows Up | |
 | Die | Extr. | Die | | | Around Punch | |
 | | Rod | | | |
 +-------+ +-------+ +-----------------------+
 (Material flows same (Material flows opposite
 direction as punch) direction to punch)
ما الذي يحدث بالفعل داخل قالب الأدوات؟
لا يعتمد البثق البارد على التسخين المسبق أو المعدن المنصهر. وبدلاً من ذلك، تقوم المكابس الميكانيكية أو الهيدروليكية ذات الحمولة العالية بدفع قطع الألمنيوم الباردة إلى ما بعد عتبة المرونة إلى نطاق التشوه البلاستيكي بالكامل من خلال القوة الميكانيكية الخام.
قبل أن تتعرض قطعة من المعدن للضغط، يتم تقطيع القضبان الدائرية الخام إلى فراغات أسطوانية تسمى البزاقات. يتم وزن كل سبيكة منفردة تلقائيًا للتحقق من اتساق الكتلة، ثم يتم وضعها في أوعية اهتزازية لإزالة الحواف الحادة التي قد تخدش الأدوات، ثم يتم غمرها في حمام تحويل سطحي متخصص.
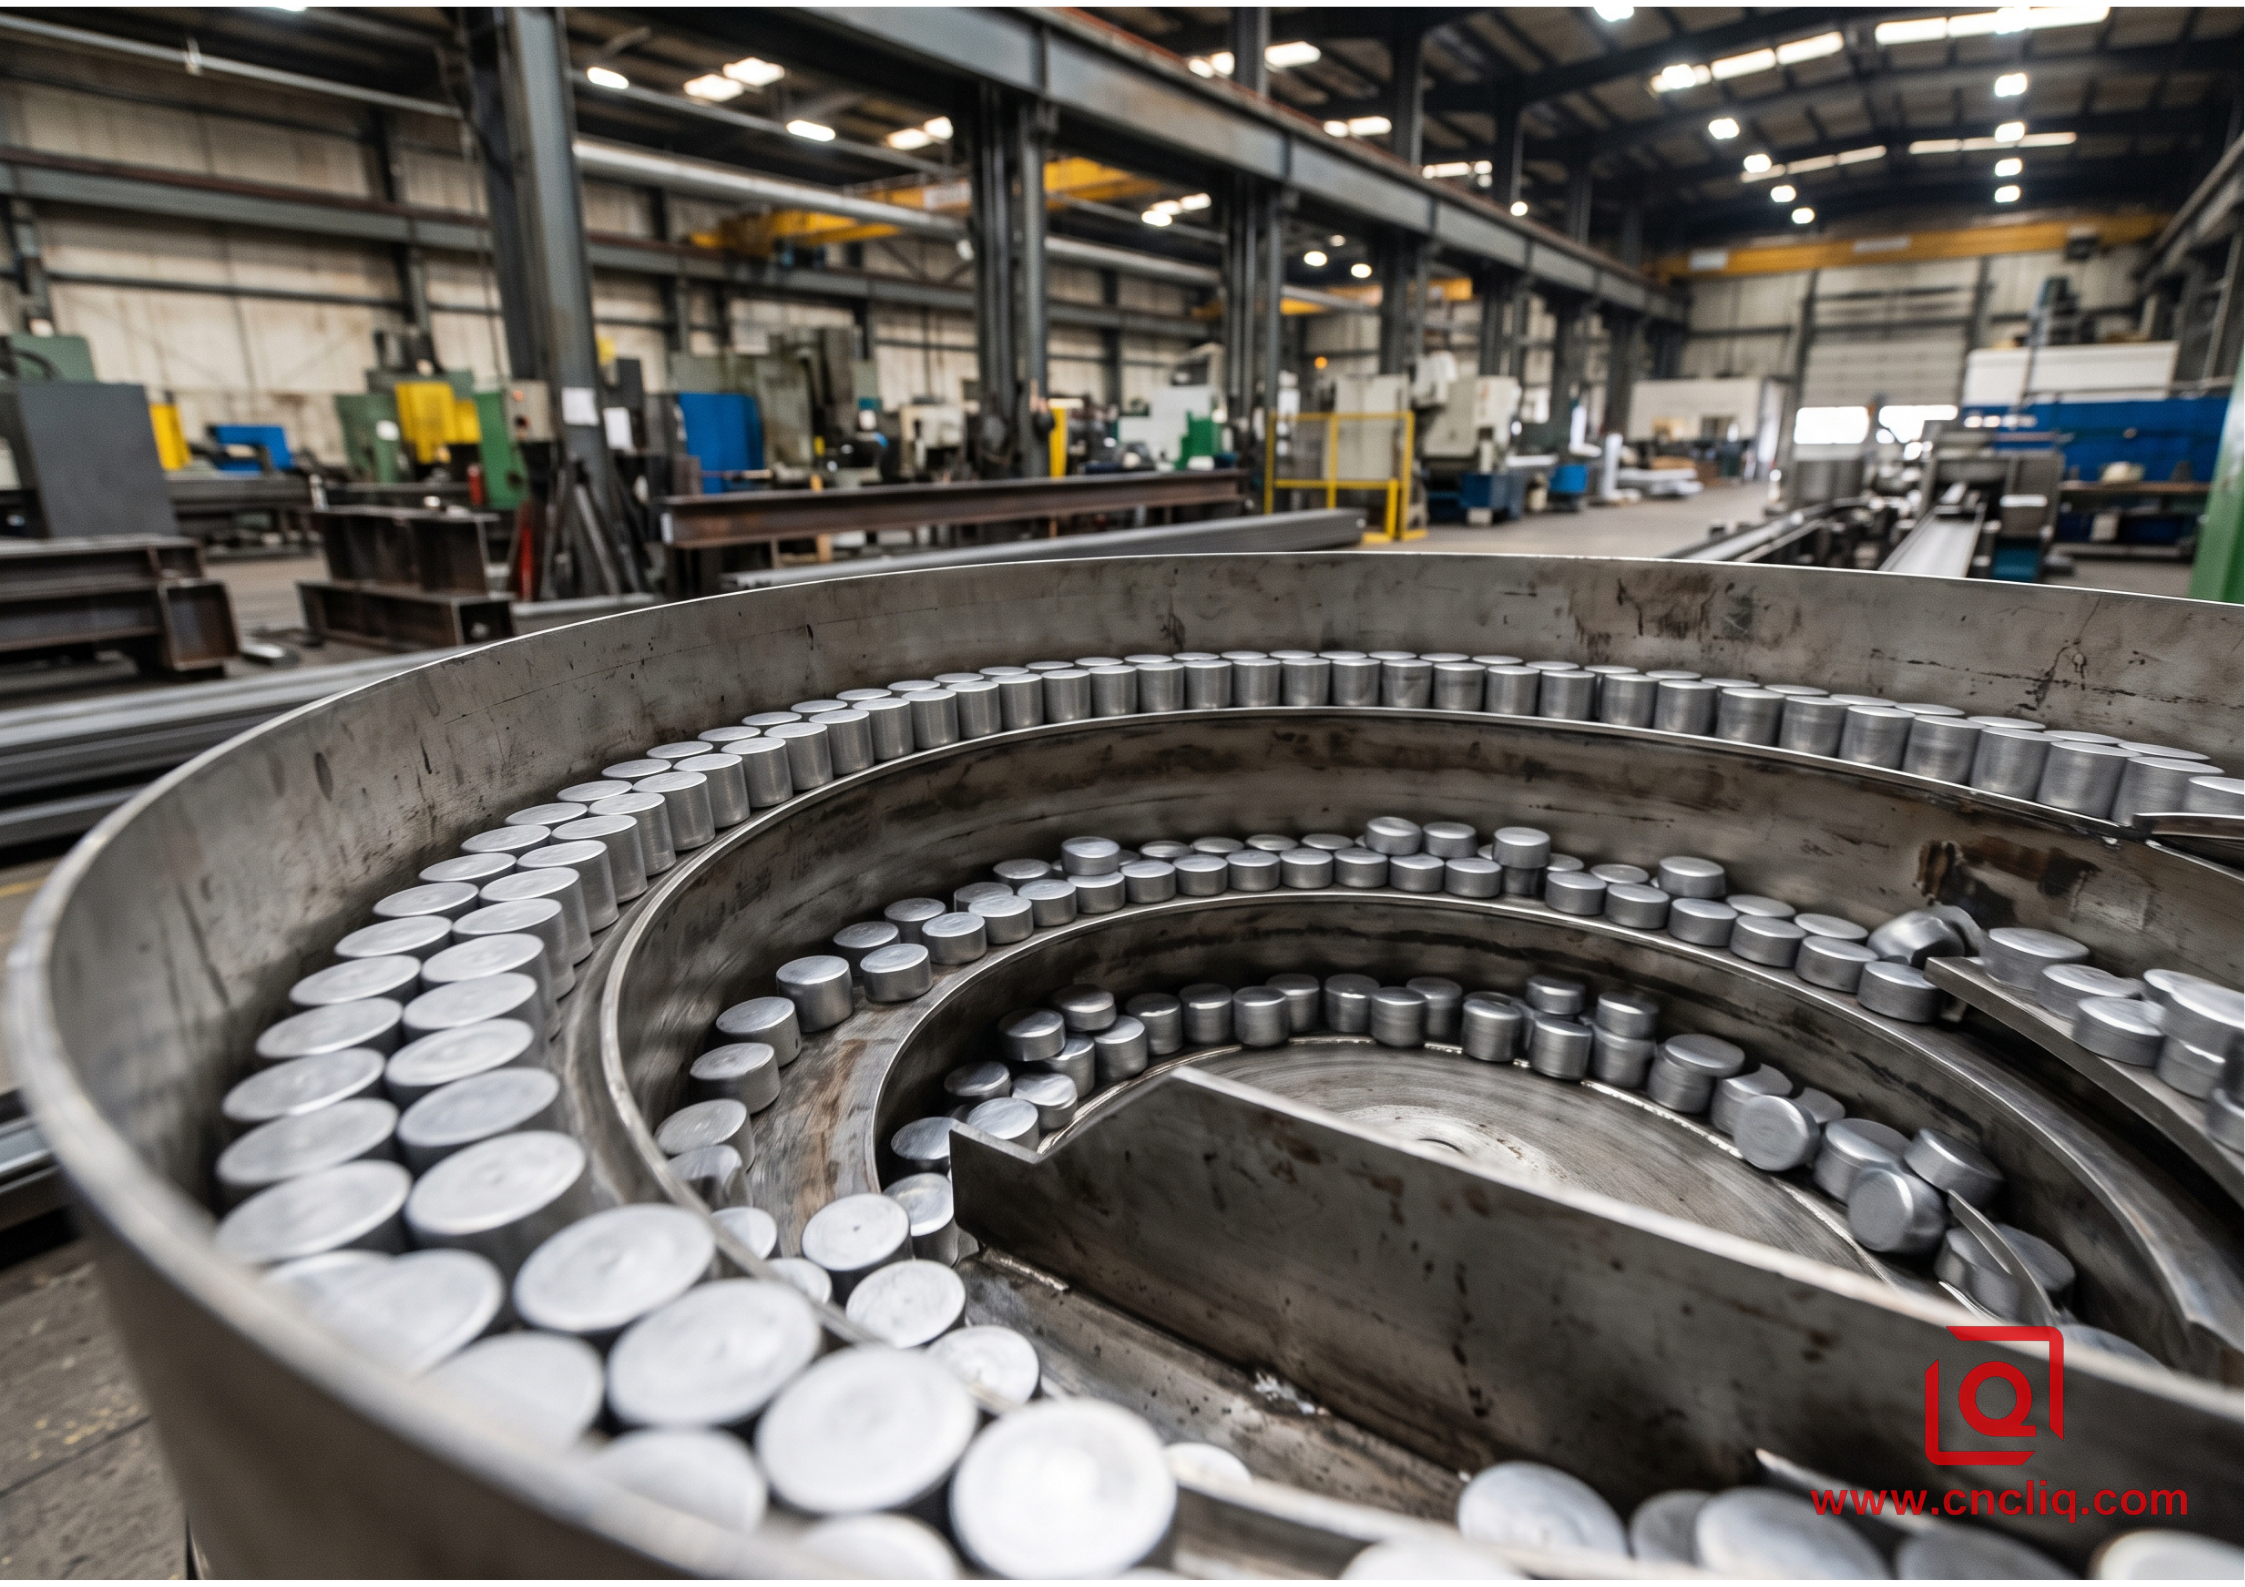
هذا الطلاء الكيميائي - عادة طبقة فوسفات الزنك المتبلورة الدقيقة المغطاة بغشاء صابون تفاعلي - يخلق حاجزًا لا غنى عنه للضغط العالي. بدون هذه الطبقة الكيميائية الرقيقة، سوف يلتصق الألومنيوم بجدران قالب الكربيد المصقول على الفور تقريبًا تحت احتكاك شديد، مما يتسبب في حدوث إزعاج وإتلاف الأدوات والتخلص من ضربة الضغط.
بعد التشحيم، تسقط البزاقة في قالب كربيد التنجستين المطحون بدقة. نظرًا لأن المثقاب الفولاذي المتصلب ينزل بمئات الأطنان من القوة المباشرة، فإن الألومنيوم المحصور يعمل مثل الشمع الكثيف في درجة حرارة الغرفة. إنه يتبع أسهل طريق متاح، ويدفع إلى المساحات المفتوحة المصممة بين المثقاب وتجويف القالب.
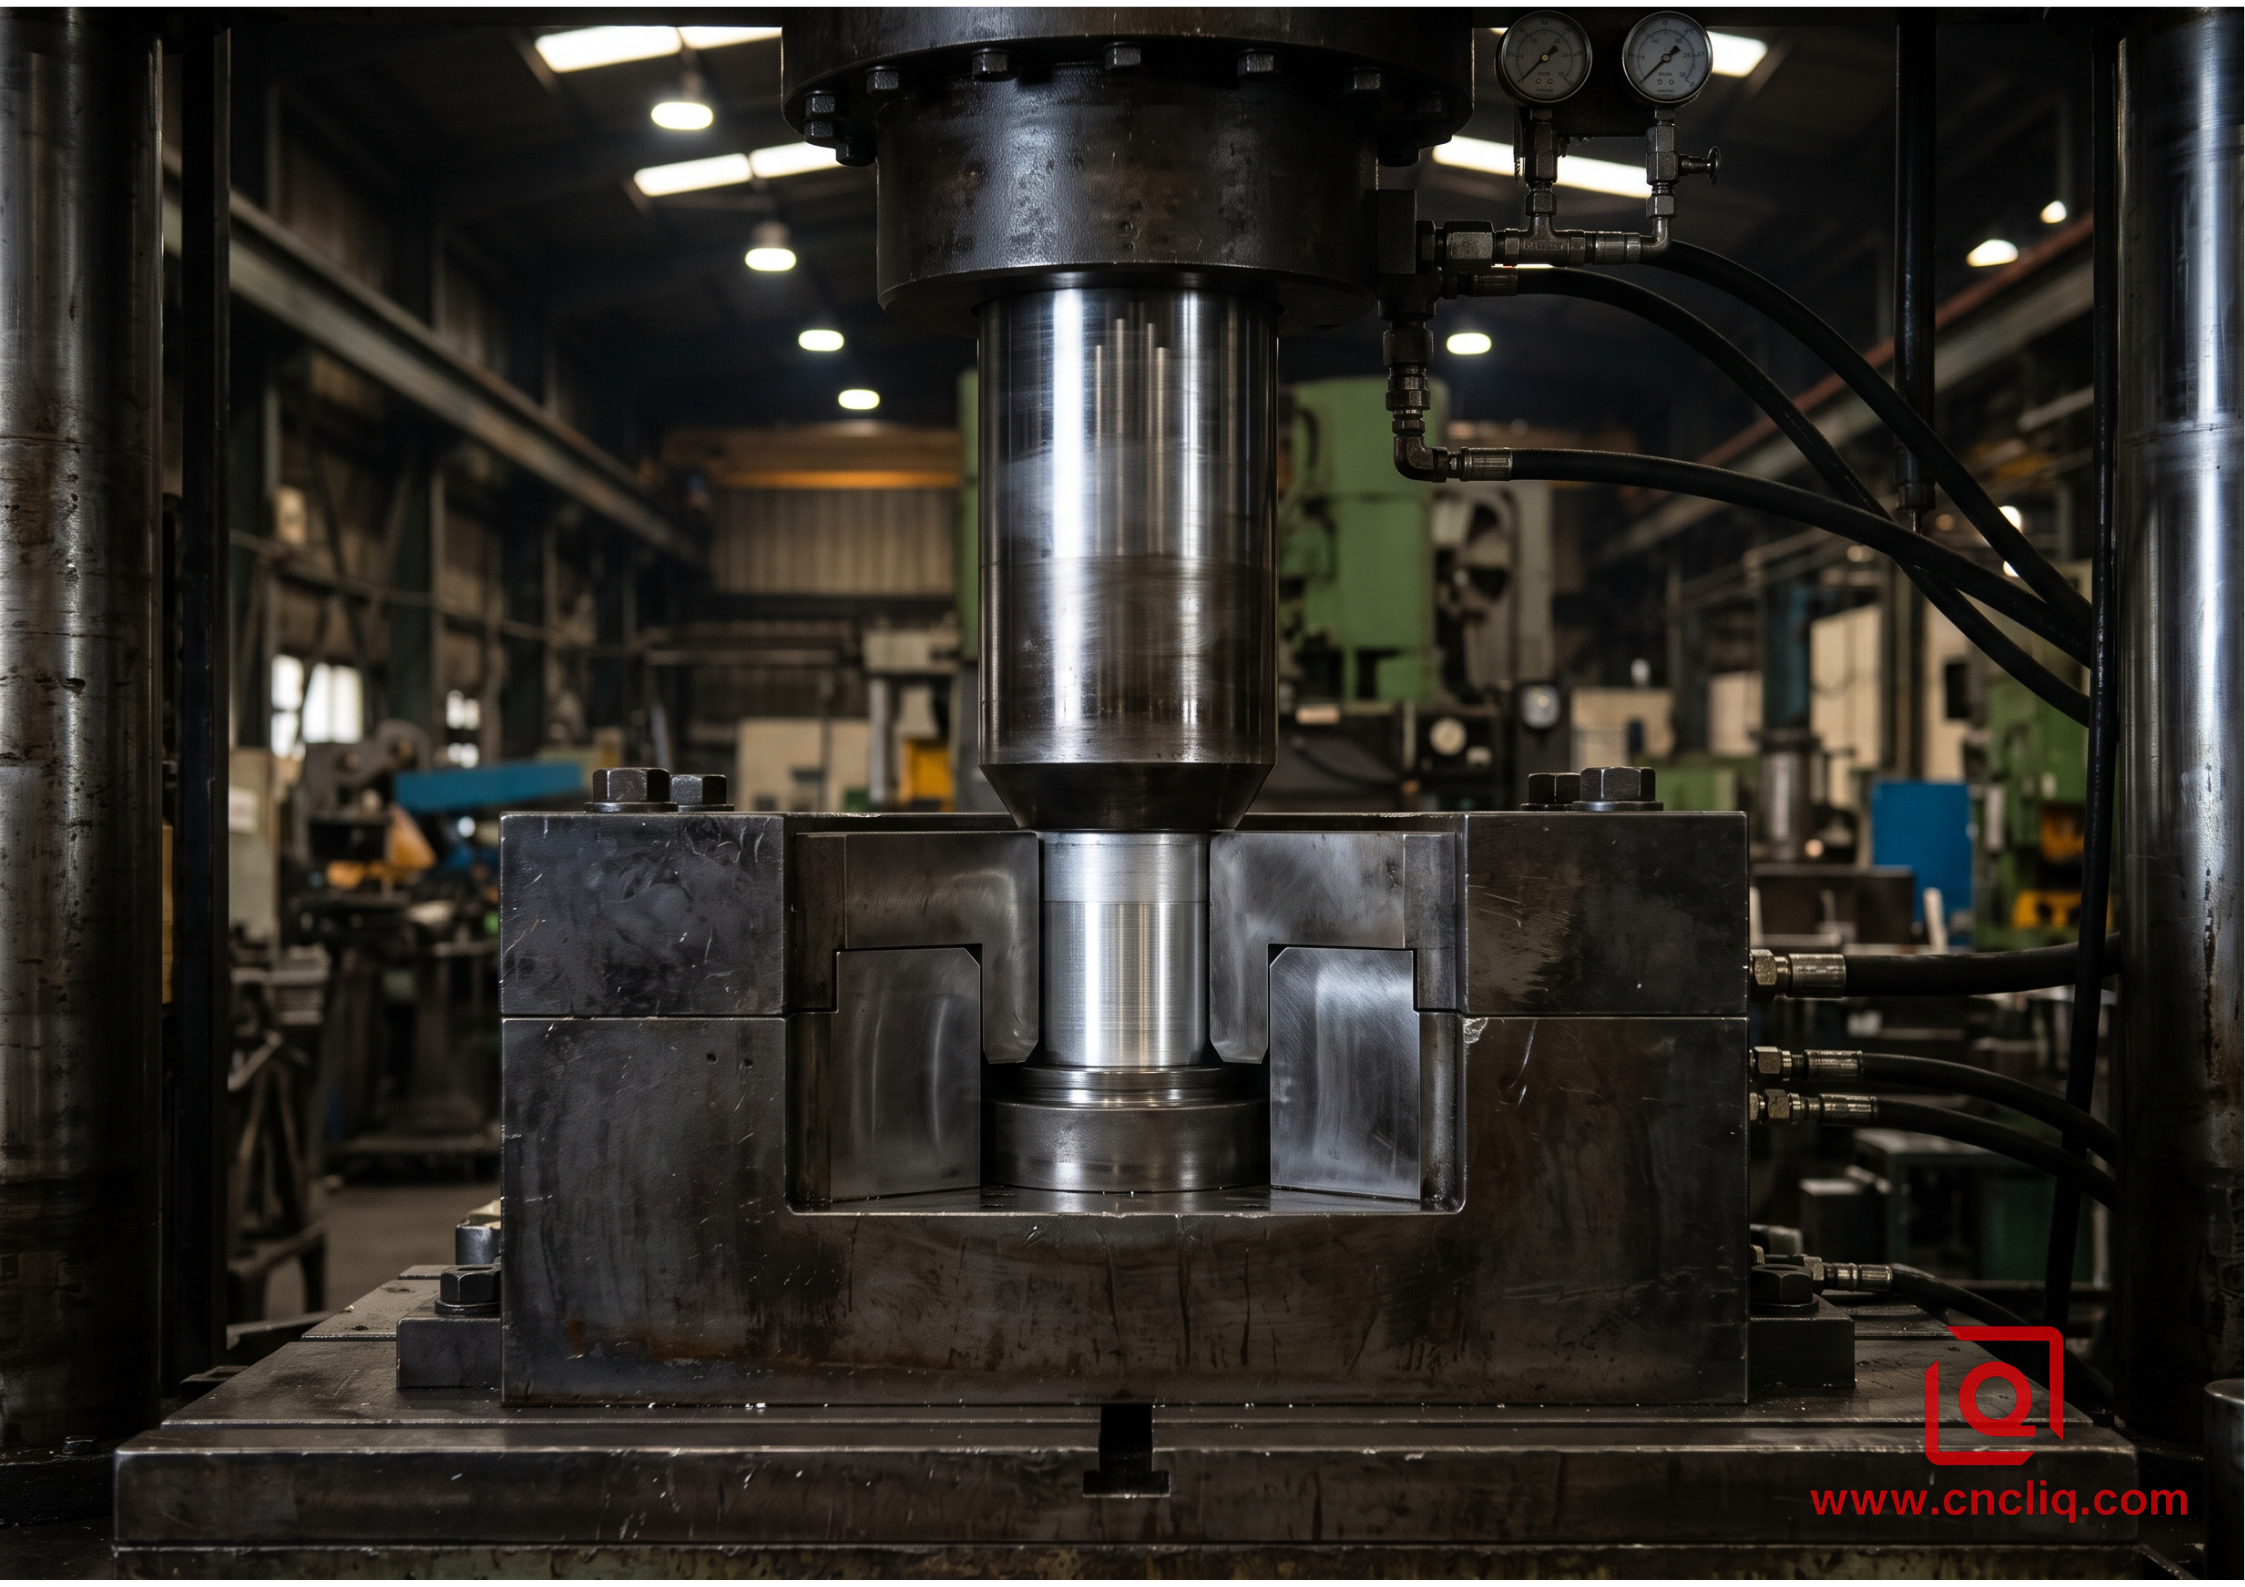
اعتمادًا على هندسة المكون المستهدف، ينشر صانعو الأدوات ثلاث إستراتيجيات أساسية لتدفق المعادن:
-
البثق الأمامي: تجبر اللكمة الهابطة البزاقة إلى الأمام من خلال تقييد العنق لأسفل في تجويف القالب. تتحرك المادة النازحة في نفس اتجاه ضربة الكبش. نحن نعتمد بشكل كبير على هذا التكوين عند تصنيع أعمدة المحرك المتدرجة، ومسامير التوصيل متعددة القطر، وبكرات الصمامات الصلبة، والمواجهات الهيكلية.
-
البثق للخلف (العكسي): تجلس البزاقة على قاعدة قالب صلبة مع عدم وجود مكان لتنتقل إليه للأسفل. عندما يتم دفع المثقاب بقوة إلى مركز البزاقة، يتدفق الألومنيوم المزاح لأعلى إلى الخلوص الحلقي المحيط بجسم المثقاب. يعد هذا الإعداد بمثابة العمود الفقري المطلق لعلب السحب العميق، وأجسام مستشعرات الضغط العالي، ومرفقات المكثفات الإلكترونية، والأسطوانات المجوفة.
-
البثق المشترك (المركب): تعمل ضربة ضغط واحدة على إزاحة الألومنيوم إلى الأسفل من خلال الحلق السفلي وإلى الأعلى حول المثقاب الهابط في وقت واحد. يتيح لنا هذا إنتاج موصل سائل كامل أو جسم صمام - يتميز بساق متدرج صلب من أحد الأطراف وتجويف مجوف عميق من الطرف الآخر - في دورة واحدة متواصلة بدون لحام ثانوي أو تجميعات متعددة القطع.
 COMBINED (COMPOUND) EXTRUSION
 [ Punch Descends ]
 +-----------------------+
 | | Punch | |
 | +-------+ |
 | ^ [ Billet ] ^ | <- Material flows UP
 | | | | around the punch
 |---+ +--|
 |Die| |Die|
 | | [Shank Stem] | | <- Material flows DOWN
 +---+ +--+ through die throat
سلوك المواد: موازنة الليونة والقوة العالية
عند دفع سبائك الألومنيوم بقوة كافية عند الضغط، فإنها لا تتصرف جميعها بنفس الطريقة، حيث إن تركيبها وبنيتها الحبيبية هي التي تحدد ذلك. يؤدي اختيار أحدهما على الآخر إلى المقايضة: مدى سهولة تدفقه في القالب مقابل قوة الخضوع التي تحتاجها فعليًا في النهاية.
| درجة السبائك | الحالة الأولية | المزاج النهائي بعد النموذج | قوة العائد النموذجية | استخدامات مكونات OEM الأساسية | ملف تعريف ارتداء الأداة |
| 1070 / 1050 | يا ملدن | H14 / H18 تصلب العمل | 95 إلى 135 ميجا باسكال | أحواض حرارة حرارية عالية الكفاءة، وأغطية فتحات تهوية بطارية السيارة الكهربائية، وعلب المكثفات | الحد الأدنى |
| 6061 | يا لينة يصلب | T4 / T6 بعد المعالجة بالحرارة | 240 إلى 275 ميجا باسكال | مكابس مكابح السيارات، والمشعبات الهيدروليكية عالية الضغط، وأجسام الاستشعار | معتدل |
| 6082 | يا لينة يصلب | T6 بعد المعالجة بالحرارة | 260 إلى 310 ميجا باسكال | وصلات الشاسيه الهيكلية للخدمة الشاقة، وبطانات التعليق، والأسطوانات الصناعية | معتدلة إلى عالية |
| 7075 | يا كروي | T6 / T73 تخفيف التوتر | 430 إلى 505 ميجا باسكال | التركيبات الهيكلية الفضائية، وعلب الذخائر الدفاعية، ونهايات قضبان الربط | عالي |
تتدفق السبائك عالية النقاء مثل 1070 و1050 مثل المعجون الناعم تحت الضغط. تحمل شبكتها البلورية الكثير من الأسطح المنزلقة وعدد قليل من عوائق صناعة السبائك، لذا فهي تملأ التجاويف العميقة بدون شقوق القص أو التلدين في منتصف العملية. إنهم يأخذون المركز الأول عندما تكون الموصلية الحرارية أو الكهربائية في ذروتها.
عندما تكون القوة وقبضة الخيط هي المتطلب، فإن درجات سلسلة 6000 مثل 6061 و6082 هي أعمدة الصناعة. صيد واحد: لا تبرد مخزون T6 البارد - فصلابته أثناء الشحن تحطم اللكمات والشقوق في الزوايا الحادة.
تحتاج البزاقات الخام 6061 إلى إعادة التبلور بالكامل أولاً: احتفظ بها عند درجة حرارة 380-415 درجة مئوية لمدة 3 ساعات تقريبًا، ثم اتركها تبرد ببطء داخل الفرن. وهذا يترك المعدن ناعمًا ومرنًا.
خلال الثواني القليلة العنيفة من تشوه البلاستيك البارد، يتعرض المعدن لتصلب شديد بسبب الإجهاد. بمجرد تشكيلها، تمر المكونات ذات الشكل القريب من الشبكة مباشرة إلى محلول مخصص للمعالجة الحرارية وفرن التعتيق الاصطناعي عند 175 درجة مئوية لمدة 8 ساعات لتحقيق الخصائص الميكانيكية الكاملة لدرجة الحرارة T6.
معايير العملية: البثق البارد، التصنيع باستخدام الحاسب الآلي، والصب بالقالب
تتضمن كل عملية تصنيع مقايضات فنية متميزة بين الاستثمار في الأدوات، واستخدام المواد، ووقت الدورة، والمتانة الهيكلية.
Grain Fiber Lines Comparison:

CNC Machining (Cut Fibers):
=================== (Cutting tool slices across native grain lines)
------------------- (Exposes microscopic leak paths and stress risers)

Cold Extrusion (Continuous Unbroken Fibers):
~~~~~~~~~~~~~~~~~~~ (Grain flow curves smoothly around structural contours)
~~~~~~~~~~~~~~~~~~~ (Maximizes burst resistance and cyclic fatigue life)
| معلمة التصنيع | سحب الألمنيوم على البارد | التصنيع باستخدام الحاسب الآلي متعدد المحاور | صب القوالب بالضغط العالي (HPDC) |
| معدل خردة المواد | 5% إلى 8% (أطراف المحاصيل الثانوية) | 55% إلى 75% (خسارة كبيرة للرقائق) | 15% إلى 25% (البوابات والمجاري والفلاش) |
| هيكل الحبوب والتعب | متفوقة (تدفق الحبوب المستمر) | معتدل (الحبوب المقطوعة بالأدوات) | منخفض إلى متوسط (عرضة للمسامية) |
| كما شكلت التسامح الأبعاد | زائد/ناقص 0.030 إلى 0.060 ملم | زائد/ناقص 0.008 إلى 0.015 ملم | زائد/ناقص 0.100 إلى 0.250 ملم |
| خشونة السطح | را 0.2 إلى 0.8 ميكرومتر | را 0.8 إلى 3.2 ميكرومتر | را 1.6 إلى 6.3 ميكرومتر |
| زمن دورة الإنتاج | 1.5 إلى 4.0 ثانية لكل قطعة | 120 إلى 480 ثانية للقطعة الواحدة | 25 إلى 60 ثانية لكل طلقة |
| مقياس الإنتاج الاقتصادي | 5000 وحدة وما فوق | من 1 إلى 500 وحدة | 10.000 وحدة وما فوق |
تمنح التصنيع باستخدام الحاسب الآلي حرية كبيرة في الأبعاد وتفاوتات صارمة للغاية. وهذا يجعلها مناسبة تمامًا لعمليات التشغيل ذات الحجم المنخفض والملفات الشخصية المعقدة غير المتماثلة. الجانب الآخر: تقطع أدوات القطع عبر الحبوب الطبيعية لمخزون القضبان المدرفلة، مما يترك أدوات رفع الضغط المجهرية وطرق التسرب المحتملة عبر الجدران الرقيقة.
يؤدي الصب بالضغط العالي إلى إنتاج أشكال معقدة بسرعة. لكن الحقن المضطرب للمعدن المنصهر يمكن أن يؤدي إلى احتجاز جيوب غازية صغيرة وفراغات انكماشية. في ظل الضغط الهيدروليكي الثابت أو التحميل المتكرر عالي الإجهاد، يمكن أن تنمو تلك المسام المخفية إلى مسارات تسرب خطيرة.
يعمل البثق البارد على إعادة تشكيل المعدن بينما يظل صلبًا تمامًا. تنحني خطوط الحبوب المستمرة للألمنيوم حول الشرائح الداخلية وتتبع خطوط الجدار، لذلك تحصل الأجزاء المبثوقة على قوة انفجار أعلى، وعمر تعب جيد، ولمسة نهائية ناعمة مصقولة مباشرة من الضغط.
المبادئ التوجيهية العملية لسوق دبي المالي لمهندسي التصميم
يتطلب تصميم جزء للبثق البارد التفكير في كيفية تدفق المعدن الصلب تحت الضغط الهيدروستاتيكي. يمكن أن تؤدي الميزات التي يبدو قطعها بمطحنة نهائية بسهولة إلى حدوث طفرات إجهاد كارثية في الأدوات الصلبة.
 PRONE TO TOOL WEAR RECOMMENDED DFM PROFILE
 | | | |
 | Sharp Corner (R = 0) | | Smooth Fillet (R >= 1.5) |
 +-------+ +-------+ \ /--------\ /
 | | \ / \ /
 | | | | | |
 (Severe tool stress concentration) (Balanced flow, extended punch lifespan)
-
نسب السمك من الأسفل إلى الجدار: في الأجزاء الأسطوانية المبثوقة للخلف، تهدف إلى الحفاظ على سمك القاعدة بحوالي 1.0 إلى 1.5 مرة من سمك الجدار الجانبي. إذا تم تصميم الأرضية السفلية بشكل رقيق للغاية مقارنة بالجدران الرأسية، فإن وجه الثقب سوف يثقب بشكل مستقيم من خلال البزاقة قبل أن يتمكن التدفق الخلفي المستمر من تثبيت نفسه.
-
الشرائح الانتقالية ونصف القطر الداخلي: تجنب أكتاف الانتقال الداخلية الحادة بزاوية 90 درجة ونصف القطر صفر. حدد دائمًا شرائح انتقالية سخية يبلغ سمكها 1.5 مم على الأقل، أو 2.5 مم بشكل مثالي عند استخدام سبائك سلسلة 6000. تعمل الخطوات الداخلية الحادة على منع إزاحة المعدن الموحد، وتحبس جيوب الهواء، وتخلق إجهادًا شديدًا في الانحناء على الكتف المثقب.
-
توزيع الجدار المتماثل: تخلق تصميمات الجدران غير المتماثلة قوى جانبية غير متساوية عبر وجه الثقب أثناء ضربة الضغط. عندما يكون أحد الجدران الجانبية أكثر سمكًا بكثير من الجدار المقابل، فإن اللكمة الهابطة تنحرف حتمًا نحو المسار الأقل مقاومة. يتسبب هذا التجول في اللكمة في حدوث نفاذ شديد لسمك الجدار ويمكن أن يؤدي إلى كسر قالب كربيد التنجستن المحيط.
-
زوايا مسودة لطيفة: على الرغم من أن البثق البارد يمكن أن ينتج جدرانًا عمودية مستقيمة مع مسودة صفرية، فإن إضافة زاوية مسودة دقيقة تتراوح بين 0.25 و0.5 درجة على طول الأسطح الداخلية غير الحرجة تقلل بشكل كبير من احتكاك الاستخراج أثناء شوط العودة. يمكن لهذه التفاصيل الصغيرة مضاعفة عمر أدوات العمل بسهولة.
معايير مراقبة الجودة والتفتيش
في عمليات البثق البارد عالية السرعة حيث يتم ضغط المكابس بما يصل إلى 45 مرة كل دقيقة، يعد التحكم الصارم في العملية أمرًا ضروريًا لضمان بقاء آلاف الأجزاء المتتالية بدقة في البعد.
-
دقة الأبعاد (DIN ISO 2768-m): الأقطار الخارجية المشكلة مباشرة ضد إدخالات قوالب الكربيد المصقولة تحمل بانتظام معايير التسامح ISO IT8 إلى IT9. تحقق التجاويف الداخلية الناعمة التي تم إنشاؤها فوق الشياق المثقوبة الأرضية اتساق ISO IT7 دون تمريرات مملة.
-
التحقق المستمر من كتلة البزاقة: تمر كل قطعة خام مقطوعة عبر أجهزة فحص الوزن عالية السرعة. في تكوين الأدوات ذات القالب المغلق، لا يمكن الهروب من حجم المواد الزائد؛ تتسبب البزاقة ذات الوزن الزائد في حدوث طفرات شديدة في الضغط الهيدروستاتيكي والتي يمكن أن تشوه بشكل دائم ألواح دعم الضغط الثقيلة.
-
سلامة السطح والاختبار غير المدمر (ASTM E1417): يؤدي التشوه البارد إلى إجهاد شديد على طول جلود الأجزاء الخارجية. يتحقق فحص التيار الدوامي الآلي واختبار اختراق الفلورسنت المنتظم من أن الأسطح المشكلة تظل خالية تمامًا من الشقوق الدقيقة الطولية أو تمزق الاحتكاك.
-
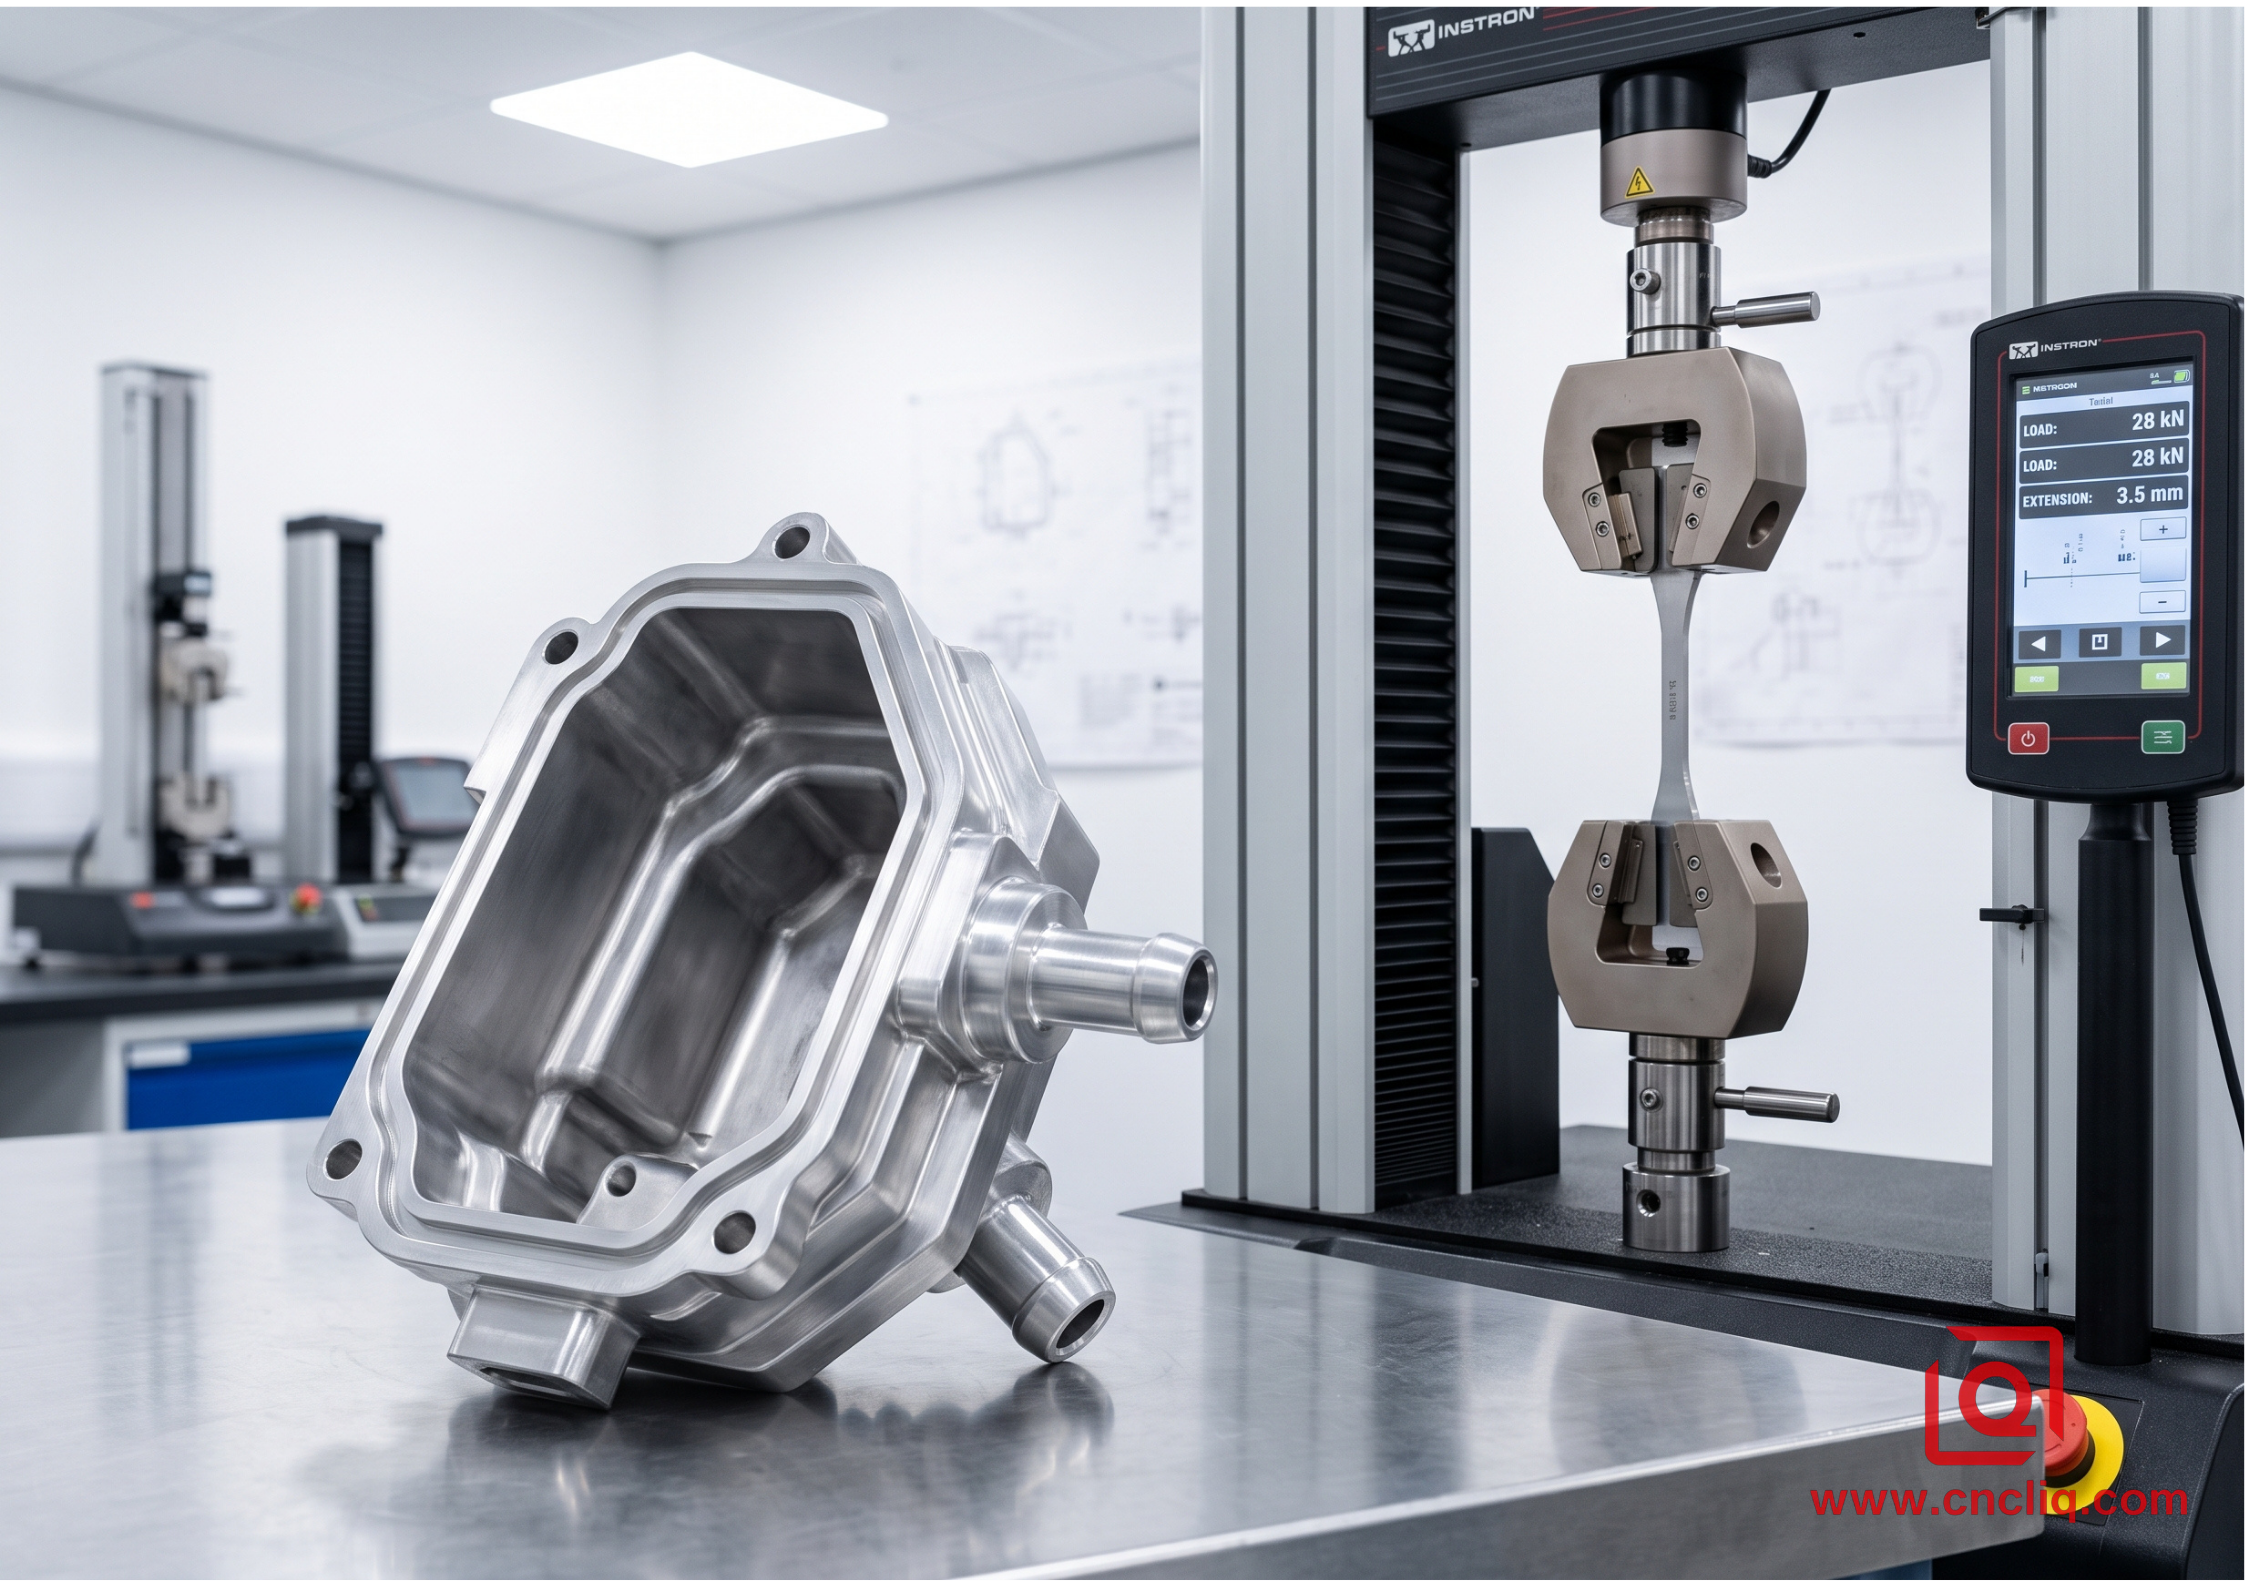
اختبار الصلابة والإثبات الميكانيكي (ASTM E10 وISO 6506-1): تخضع الأجزاء الخارجة من أفران المعالجة الحرارية T6 بعد التشكيل لاختبارات صلابة Brinell وVickers المنهجية، مقترنة بعمليات سحب شد مدمرة دورية لضمان الامتثال الكامل لقوة الخضوع عبر كل دفعة إنتاج.
انهيار تطبيق OEM في العالم الحقيقي
+-------------------------------------------------------------------------+
| CASE STUDY: AUTOMOTIVE PRESSURE HOUSING |
+-------------------------------------------------------------------------+
| Target Application: |
| - High-pressure fuel rail sensor enclosure |
| - Annual Production Volume: 120,000 units |
| - Material Specification: 6061-T6 Aluminum |
| - Performance Target: Zero leakage at 35 MPa proof pressure |
| |
| Prior Manufacturing Hurdles: |
| - Machined from solid 45 mm diameter 6061-T6 bar stock on CNC lathes |
| - Machine cycle time: 210 seconds per finished unit |
| - Material loss: 68% of raw aluminum converted into waste chips |
| - Minor porosity along cut grain lines caused occasional micro-leaks |
| |
| Implemented Cold Forming Process: |
| 1. Backward cold extrude hollow cup near-net shape in 2.2 seconds |
| 2. Perform solution and artificial aging heat treatment to T6 temper |
| 3. Quick 18-second secondary CNC pass for M18x1.5 thread and O-ring seal |
| |
| Quantified Production Gains: |
| - Raw material starting mass dropped from 385 grams to 132 grams |
| - Overall piece-part manufacturing cost decreased by 41.8% |
| - 100% burst test pass rate across 120,000 parts delivered |
+-------------------------------------------------------------------------+
اتصل أحد موردي السيارات الدوليين من المستوى الأول بفريقنا من خلال مبيت مستشعر حاجز الوقود عالي الضغط الذي يمثل تحديًا. كان شريك التصنيع الحالي الخاص بهم يقوم بتحويل المكون بالكامل من قضيب صلب مقذوف بقطر 45 مم 6061-T6.
تم ربط كل جزء بمخرطة متعددة المحاور عالية الدقة لمدة 210 ثانية، مما أدى إلى تقطيع 68% من المواد الخام الأولية إلى رقائق خردة. والأهم من ذلك، أن القطع مباشرة في القضيب الصلب عبر حدود الحبوب الطولية، مما أدى أحيانًا إلى تسرب السوائل المجهرية عبر جدار الحجاب الحاجز الرقيق أثناء اختبار التحقق من الضغط العالي عند 35 ميجا باسكال.
قام فريقنا الهندسي بنقل المكون إلى مسار تصنيع عالي الكفاءة على مرحلتين:
[Sheared 6061 Billet]
 |
 v
[Anneal Below 45 HBW Hardness]
 |
 v
[Apply Dry Phosphate Lubricant]
 |
 v
[Reverse Cold Extrude Near-Net Cup (2.2 Seconds)]
 |
 v
[Unbroken Grain Alignment Along Internal Cavity]
 |
 v
[Solution & Aging Heat Treatment to T6]
 |
 v
[High-Speed CNC Finish: Threads & Seal Groove (18 Seconds)]
لقد قمنا بقص البزاقات 6061 الملدنة الناعمة، واستخدمنا مادة تشحيم تحويل كيميائية متقدمة، وقمنا ببثق الجسم المجوف العميق للخلف على مكبس 400 طن في 2.2 ثانية فقط. أجبر هذا الإزاحة البلاستيكية هيكل حبيبات الألومنيوم الطبيعي على التدفق بشكل مستمر حول التحولات الأساسية الداخلية وحتى الجدران الجانبية.
باتباع دورة المعالجة الحرارية T6 القياسية لاستعادة الحد الأقصى من القوة الميكانيكية، قضت مخرطة CNC الثانوية 18 ثانية فقط في قطع سنون التثبيت الخارجية M18x1.5 وتثبيت أخدود ختم مطاطي.
وكانت النتائج فورية وقابلة للقياس. انخفض وزن المواد الأولية الخام من 385 جرامًا إلى 132 جرامًا للقطعة الواحدة، وهو ما يمثل انخفاضًا بنسبة 65.7% في وزن شراء المعدن الخام. انخفض إجمالي تكلفة القطعة بنسبة 41.8% بما في ذلك استهلاك الأدوات، في حين نجحت عملية محاذاة الحبوب الكثيفة والمستمرة في حل أعطال اختبار الضغط بشكل كامل عبر جميع وحدات الإنتاج التي تم تسليمها والبالغ عددها 120,000 وحدة.
الخلاصة: تقييم مشروع OEM التالي الخاص بك
يوفر بثق الألومنيوم على البارد جسرًا تصنيعيًا موثوقًا بين الاقتصاد المادي للصب ودقة السطح للتصنيع متعدد المحاور.
عندما تتطلب الأجزاء الخاصة بك تناسقًا أسطوانيًا، أو تجاويف عميقة عمياء، أو مقاومة قوية للضغط تحت التحميل الدوري، فإن التشكيل على البارد يقلل من أوقات الدورات من عدة دقائق إلى مجرد ثوانٍ مع الحد بشكل كبير من خردة المواد.
أرسل ملفات مكون STEP أو IGES الخاصة بك بالإضافة إلى متطلبات التسليم السنوية المتوقعة. ستقوم مجموعتنا الهندسية بإجراء مراجعة شاملة لسوق دبي المالي، وحساب أطنان الضغط، وتقييم مسارات تدفق الحبوب، وتحديد استراتيجية إنتاج حجمية مُحسّنة مصممة خصيصًا وفقًا لمواصفاتك الفنية الدقيقة.
معلومات الاتصال
تنصل
جميع المقالات الفنية ومواصفات المواد وتوصيات التصنيع وتفاصيل المعالجة السطحية المنشورة على هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يرجى ملاحظة أن الرؤى العامة للمدونة لا تحل محل الاتفاقيات الفنية الموقعة. نظرًا لأن الأجزاء المخصصة تختلف حسب أرقام حرارة المواد ومعايرات الماكينة والتفاوتات المحددة، فإن مواصفات جودة الربط تخضع فقط لرسومات CAD المعتمدة والعقود الموقعة وخطط الجودة الرسمية.
لقد تم إخفاء هوية جميع دراسات حالة العملاء الواردة في هذه المدونة وتعقيمها تمامًا. تعمل مقاييس الأداء وسير عمل التصنيع والصور المعروضة فقط على إظهار قدراتنا في التصنيع المخصص ولا تمثل معيارًا عالميًا واحدًا لجميع الطلبات.
فريق التصنيع Liqin
مبنية على 18 عامًا من الخبرة الهندسية الدقيقة، تقوم شركة Ningbo Liqin Industry بتصنيع مكونات معدنية عالية التحمل للأسواق العالمية المتطلبة. نعمل في مركز إنتاج مساحته 6500 متر مربع ومجهز بأكثر من 150 آلة، تعمل بأربعة وخمسة محاور التصنيع باستخدام الحاسب الآلي ، وتصنيع الآلات الدورانية، والبثق البارد، وصب القوالب بالضغط تحت سقف واحد. يتيح لنا هذا الإعداد إدارة المشاريع بسلاسة، مع أخذ الأجزاء من مفاهيم CAD الأولية مباشرة إلى الشحنات النهائية.
نحن نتعامل مع مراقبة الجودة دون أي تنازلات. نحن نتعامل مع التفاوتات الصارمة مع الانضباط الهندسي الذي يتطلبه. مدعومًا بشهادات ISO 9001 وISO 13485 وIATF 16949، يقوم مهندسو ضمان الجودة لدينا بإجراء فحوصات IPQC وFQC وOQC الصارمة على كل دفعة إنتاج واحدة. بدءًا من رسم خرائط أبعاد CMM والتنميط البصري وحتى اختبار الصلابة ورش الملح، فإننا نتحقق من صحة المواصفات الهامة الخاصة بك مقدمًا - بحيث تتلقى مكونات جاهزة للإسقاط دون أي مشاكل في التجميع أو توقفات مكلفة للخطوط. علاوة على التصنيع، يمكنك الاعتماد علينا في أوقات الاستجابة لمدة ساعتين على طلبات عروض الأسعار الجديدة، والدعم المباشر لأخذ عينات النماذج الأولية، وشحن الصادرات بسلاسة عبر أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. زيارة موقعنا على الانترنت أو اتصل بنا مباشرة للحصول على عرض أسعار تنافسي!
