 العربية




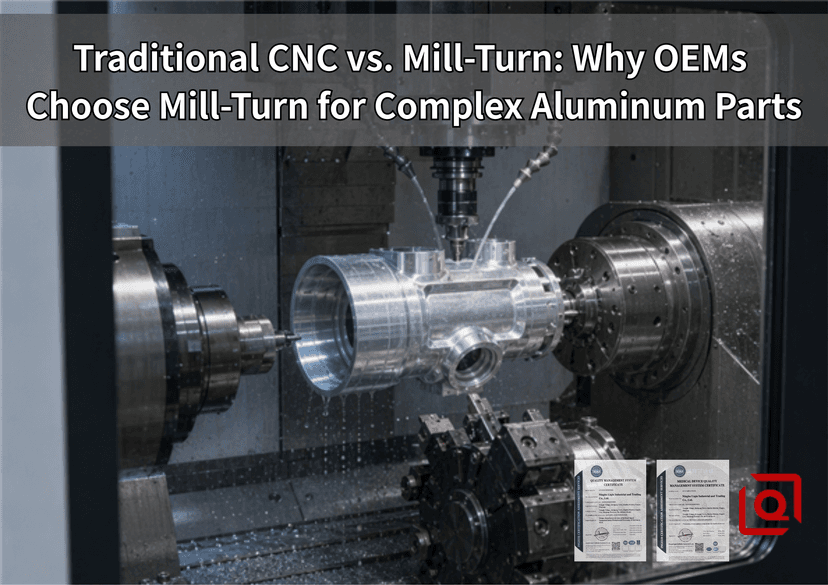
فيما يلي سيناريو يدركه كل مهندس ميكانيكي ورئيس قسم المشتريات.
تهبط طباعتك على المكتب: 6061-T6 الألومنيوم , جدران رقيقة ومحاذاة التجويف الضيقة والثقوب المتقاطعة الشعاعية التي تتقاطع مع التجويف الداخلي. أنت تحدد جريانًا يبلغ 0.012 مم وتسامحًا موضعيًا لا يترك مجالًا للانجراف.
ما يحدث بعد ذلك على الأرض يحدد ما إذا كان مشروعك سينجح أم سيتوقف.
إذا كان هذا الجزء يمر عبر إعداد تقليدي متعدد العمليات - أولًا تحويل القطر الخارجي على مخرطة ذات محورين، وإلقائه في حقيبة، وتحريكه عبر المتجر، وإعادة تثبيته في أداة تثبيت مخصصة ذات فك ناعم على مركز تصنيع رأسي ثلاثي المحاور (VMC) - فإنك تدعو إلى التغيير في كل عملية تسليم.
وهذا هو المكان الذي تغير فيه مراكز التصنيع الاقتصاد.
في منشأتنا، بالقطع مكون OEM من الألومنيوم الدقيق s ليس تمرينًا مجردًا لـ CAD؛ إنها معركة جسدية لا هوادة فيها ضد تشويه التثبيت وإعادة قطع الرقائق والتمدد الحراري وأخطاء التسامح المكدسة.
هذا هو السبب وراء ابتعاد مصنعي المعدات الأصلية المتطورين عن إعدادات الطحن والتحويل التسلسلي باستخدام الحاسب الآلي لصالح مراكز تشغيل الطحن المتكاملة - وما يحدث بالفعل داخل حاوية الماكينة لجعل هذه المكالمة تؤتي ثمارها.
التكلفة الحقيقية لـ "اختناق التحويلات"
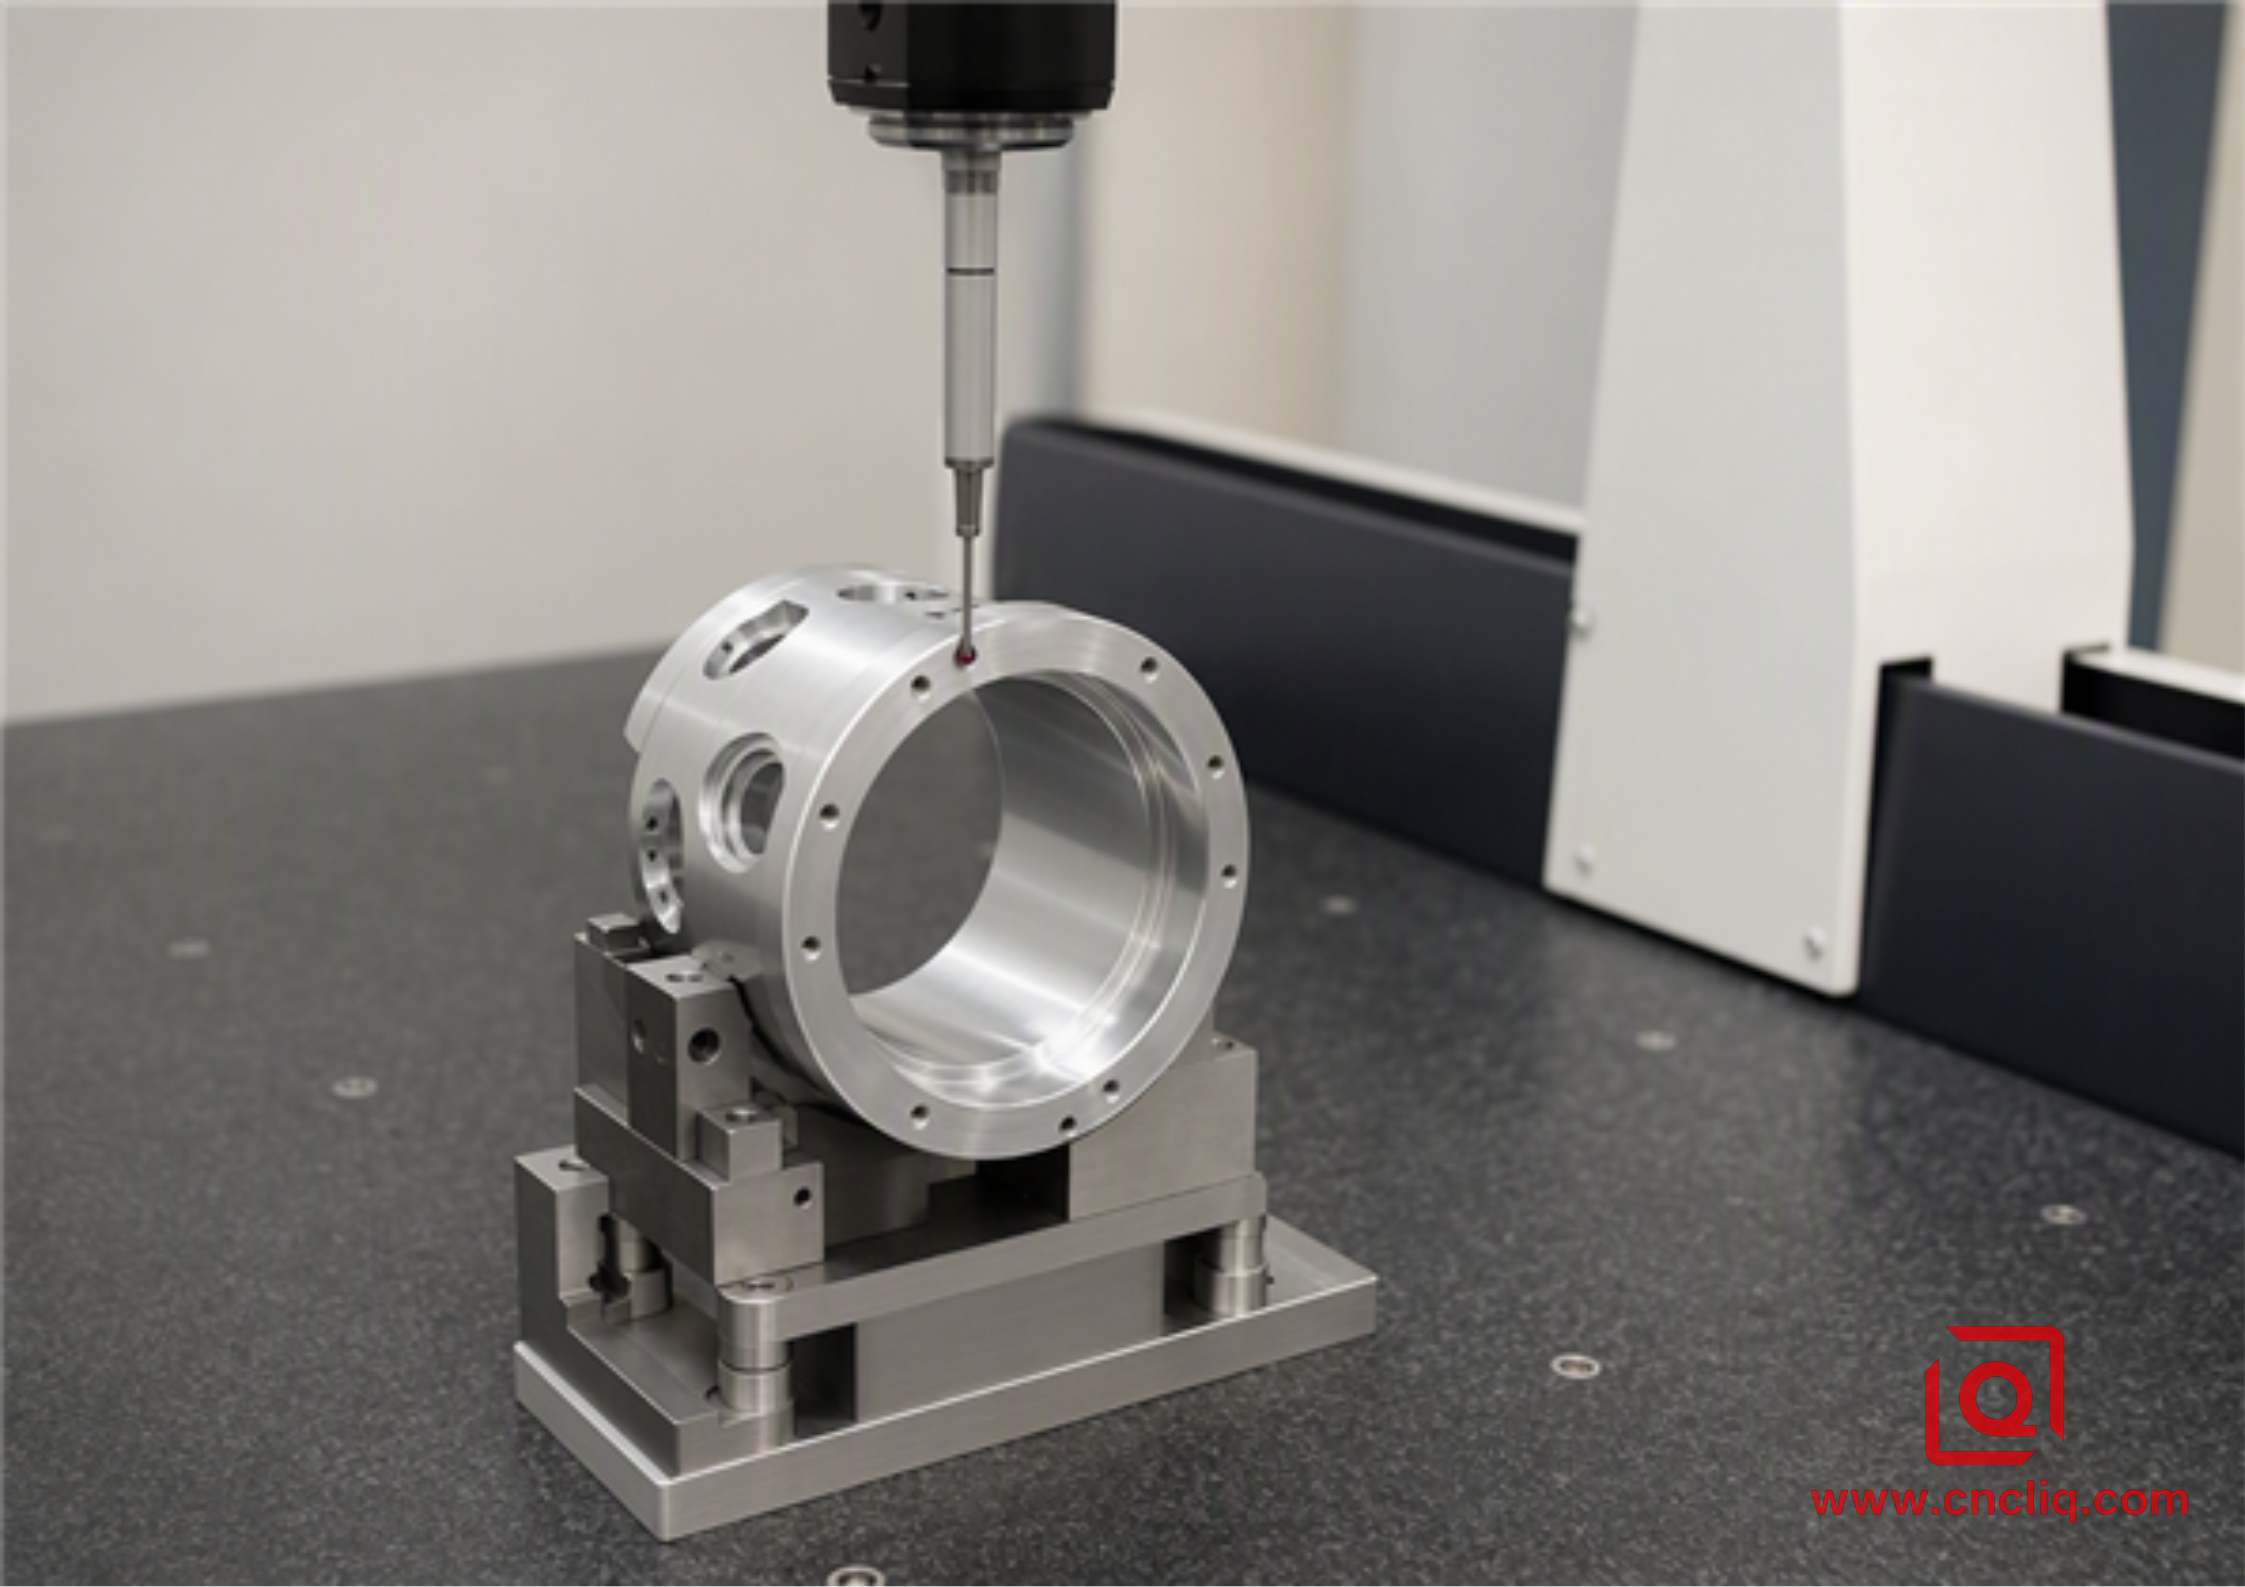
على الورق، تبدو العملية التي تتم على جهازين رخيصة. قم بتشغيل عمليات الخراطة على مخرطة غير مكلفة، وقم بتشغيل الحفر المتقاطع والطحن الجيبي على مطحنة ذات قاعدة مفتوحة. بسيطة، أليس كذلك؟
ليس تماما.
راقب الأرضية لمدة عشر دقائق. يقوم المشغل بفك المشبك الفارغ. حتى مع وجود 6061 فكًا ناعمًا مملة بعناية على أداة الطحن الثانوية، فإن الرقائق تستقر حتمًا أسفل وجه الجلوس الجزئي. تقدم شريحة طائشة مقاس 0.03 مم محاصرة أسفل كتف تحديد الموقع ميلًا زاويًا. قم بربط الملزمة الهيدروليكية إلى 2.5 ميجاباسكال، وستقوم بإدخال تشوه مرن في أسطوانة ألومنيوم رقيقة الجدران.
تقوم بطحن الميزات الشعاعية، وتخرج الجزء، وتقيسه.
تجاوز الموضع الحقيقي للميزة إلى المرجع هدفك.
لماذا؟ نظرًا لأن نظام الإحداثيات المرجعي يعيد ضبط الثانية، فقد غادرت قطعة العمل ظرف المغزل الأساسي.
Conventional Routing:
Lathe Op 10 (Datum A Created)
 → Part Ejection & Queue Wait (Thermal Drop)
 → Mill Op 20 (Re-clamp on Datum A via Soft Jaws)
 → True Position Shift + Runout Degradation
في المقابل، يقوم مركز دوران مطحنة ذو 5 محاور أو متعدد المحاور بتنفيذ ما تسميه الصناعة المعالجة "Done-in-One". يقوم المغزل الرئيسي بتثبيت قضيب الألمنيوم المبثوق مرة واحدة. يتم إجراء عمليات الدوران الخشنة، وتحديد الخطوط الخارجية، وتجويف الأدوات الحية اللامركزية، والحفر المتقاطع، والتنصت الصلب، وإزالة الأزيز تحت نظام إحداثي واحد غير مضطرب.
إذا كان الجانب الثانوي يتطلب عملاً، فإن عمود الدوران المعاكس يقوم بمزامنة سرعة الدوران مع عمود الدوران الرئيسي، ويطابق الطور وصولاً إلى 0.001 درجة عبر محاذاة مشفر المحور C، ويلتقط القطر النهائي، ويقبل الجزء أثناء القطع التلقائي.
لا يوجد لمسات يدوية للمشغل. لا يوجد خطأ في إعادة التثبيت. لا يوجد ترحيل مرجعي.
لمحة سريعة عن الإنتاج في العالم الحقيقي: مبيت مشعب السوائل
لمعرفة كيفية عمل ذلك في الممارسة العملية، دعونا نتفحص مبيت مشعب السوائل الصناعي الفعلي الذي قمنا بإنتاجه لشركة تصنيع المعدات الأصلية لمعدات الاختبار الآلية الأوروبية.
يقترن تصميم الجزء بتجويف بكرة هيدروليكي دقيق مع أربعة منافذ متشعبة مطحونة بشكل متقاطع، ومعارض زيتية بزاوية، وخيوط احتجاز خارجية.
Key Material & Geometry Baseline:
- Material: Aircraft-grade Aluminum 6061-T6 (AMS 4027 / ASTM B221)
- Raw Stock: 65 mm Diameter Cold-Drawn Round Bar
- Finished Length: 112.5 mm
- Critical Features:
 * 28.000 mm (+0.008 / -0.000 mm) Central Valve Bore
 * 4x Radial M12x1.5 Cross-Drilled & Threaded Ports
 * 0.010 mm Coaxiality along the full 110 mm axis
 * Ra 0.4 µm Internal Spool Surface Finish
لماذا يكافح الطريق التقليدي 2-Op
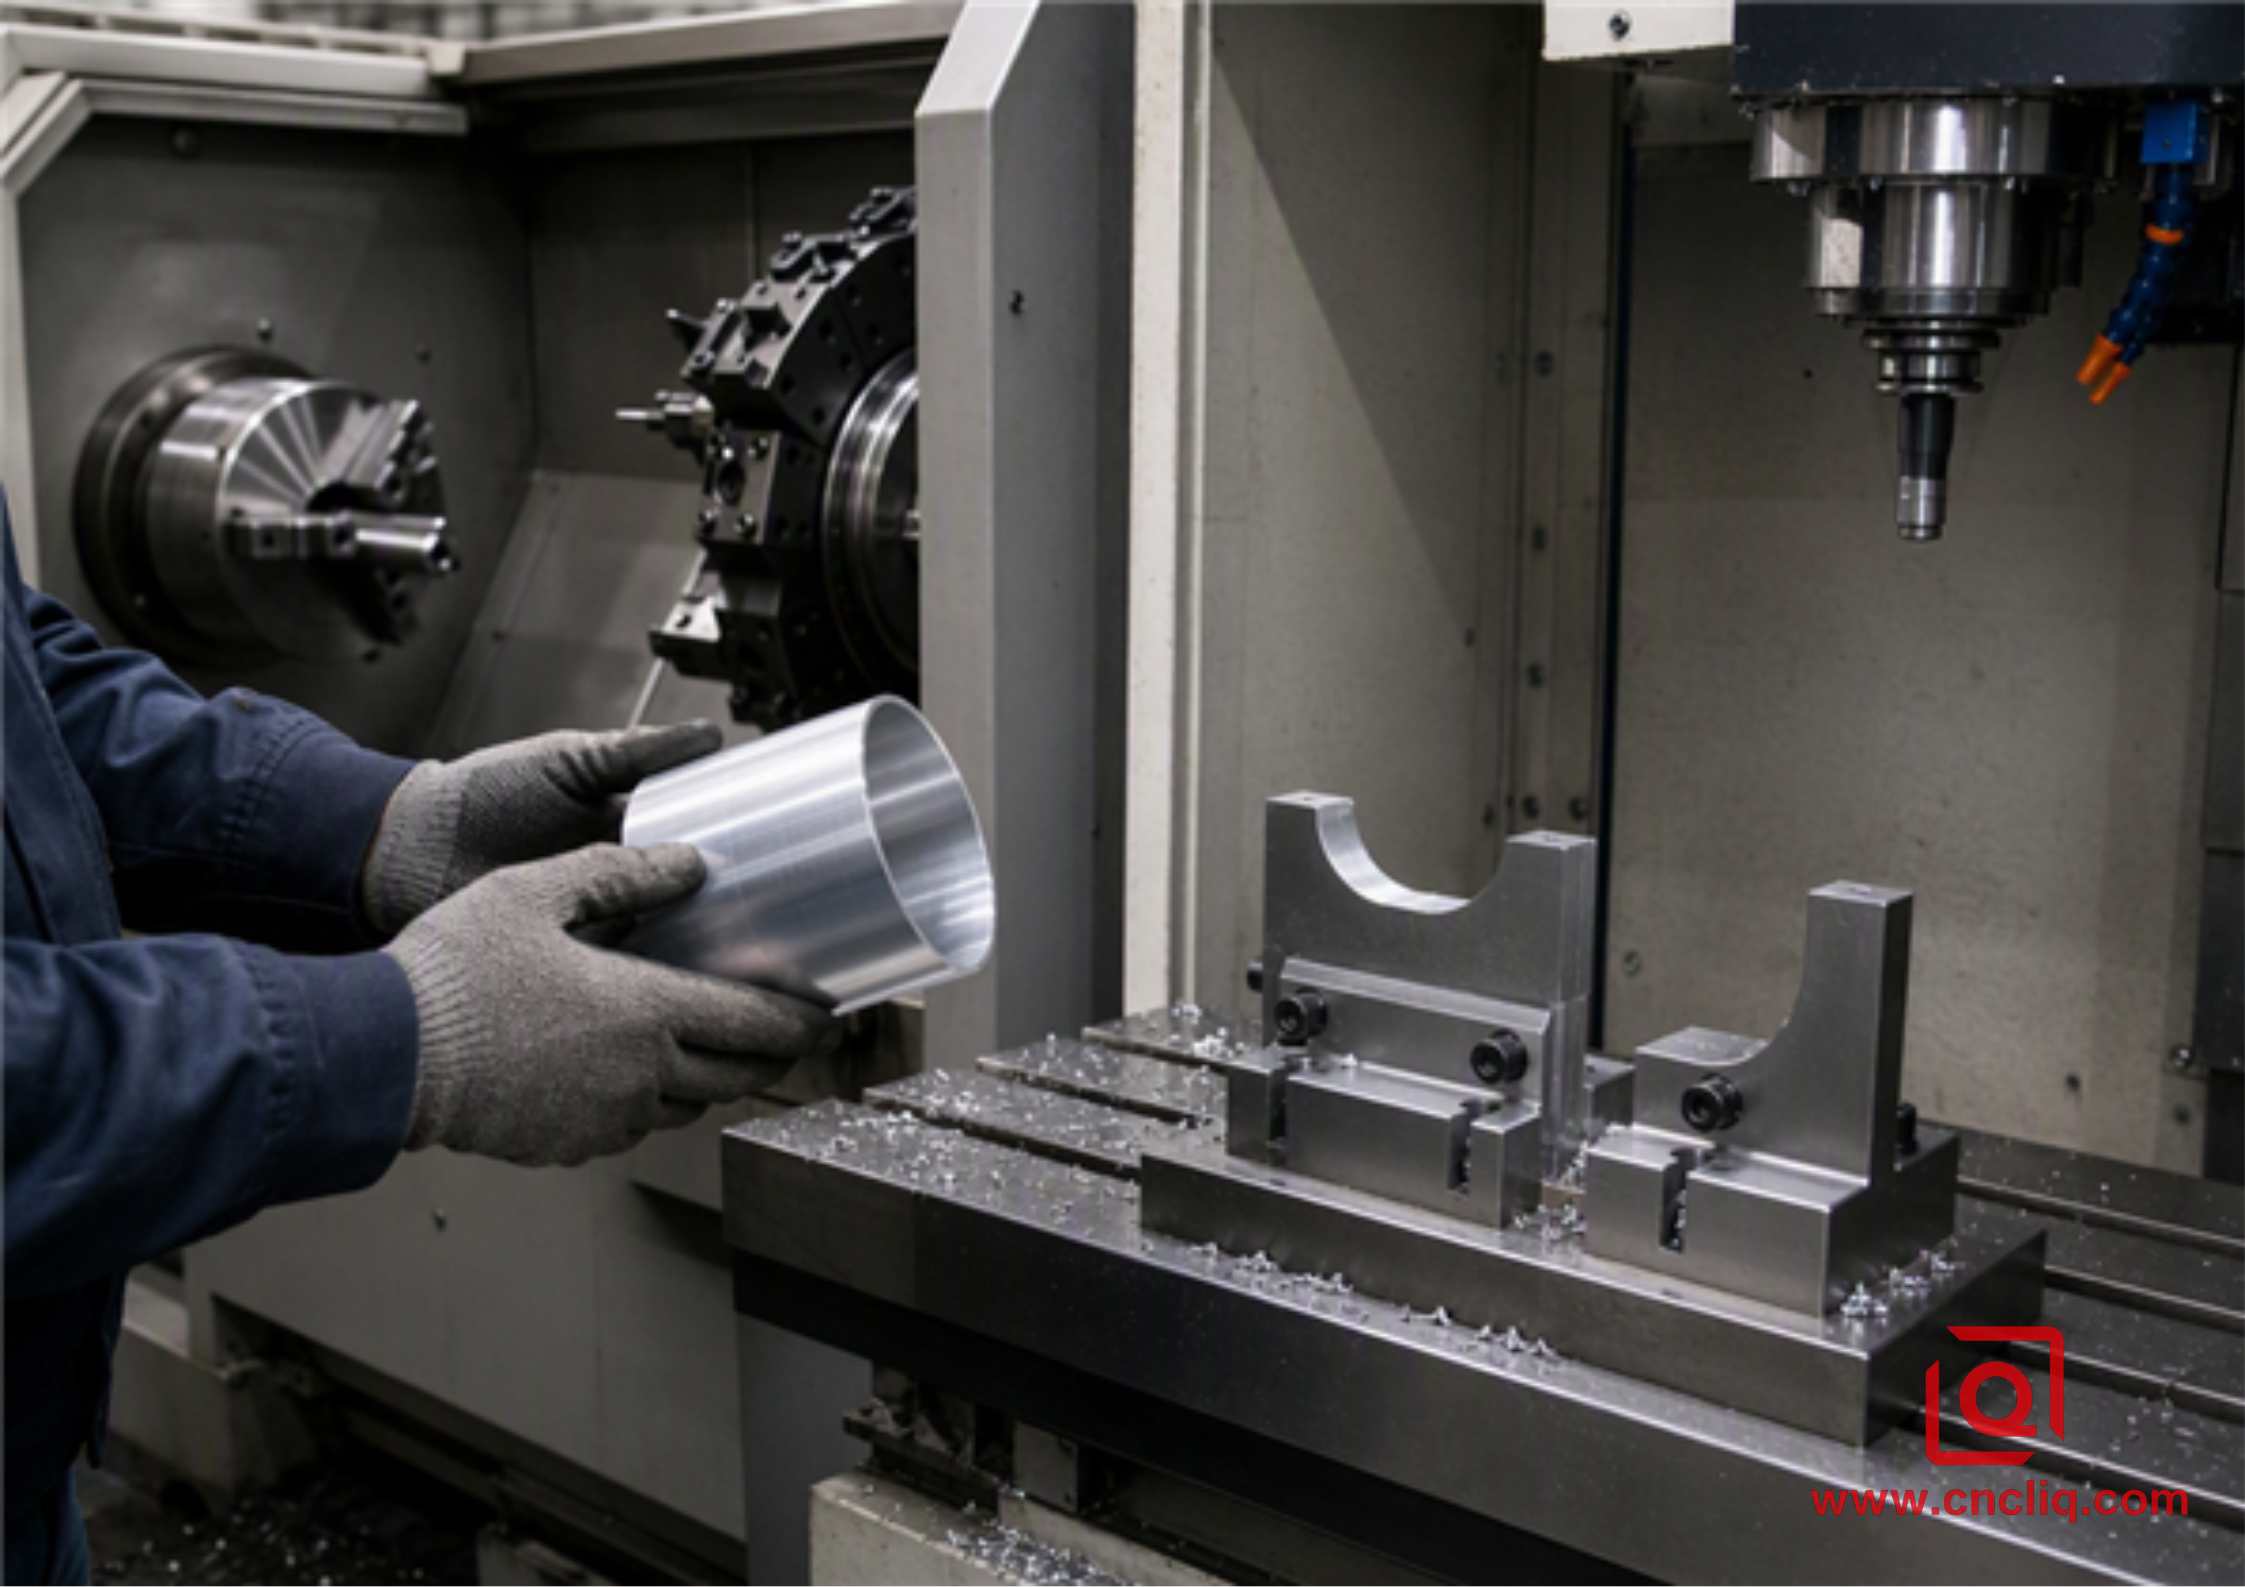
بالعودة إلى أول تشغيل للنموذج الأولي، قام العميل بإعداد من خطوتين: أدر OD، وقم بإنهائه، وحمل المعرف على مخرطة، ثم اقلب الجزء جانبًا إلى ملزمة مطحنة قياسية لإدخاله في المنافذ المتقاطعة.
النتيجة:
-
بيضاوية التجويف الهيدروليكي: ضغط الفك الملزمة مباشرة على ذلك الجدار المتحول بقطر 4 مم أدى إلى ضغط الأسطوانة بمقدار 0.018 مم خارج الدائرة. في اللحظة التي تم فيها فك المشبك، تركت مادة الزنبرك الخلفي تجويفًا بيضاويًا انفجر مباشرة من خلال فحص تسرب الهواء المتحلل.
-
اختلال الزاوي الشعاعي : أدت إعادة تصفير الجزء بشكل دوراني عبر مكتشف الحافة على مسطح مُجهز مسبقًا إلى خطأ حقيقي في الموضع يبلغ 0.038 مم على المنافذ المتقاطعة بالنسبة إلى خط التجويف المركزي - وهو ما يتجاوز وسيلة شرح الرسم البالغة 0.015 مم.
-
وقت الانتظار : استغرقت مجموعة مكونة من 500 وحدة 14 يوم عمل لإخلاء أرضية المتجر بسبب تغييرات الإعداد وأوقات الانتظار بين الأجهزة.
الإجراء المضاد الطاحونة
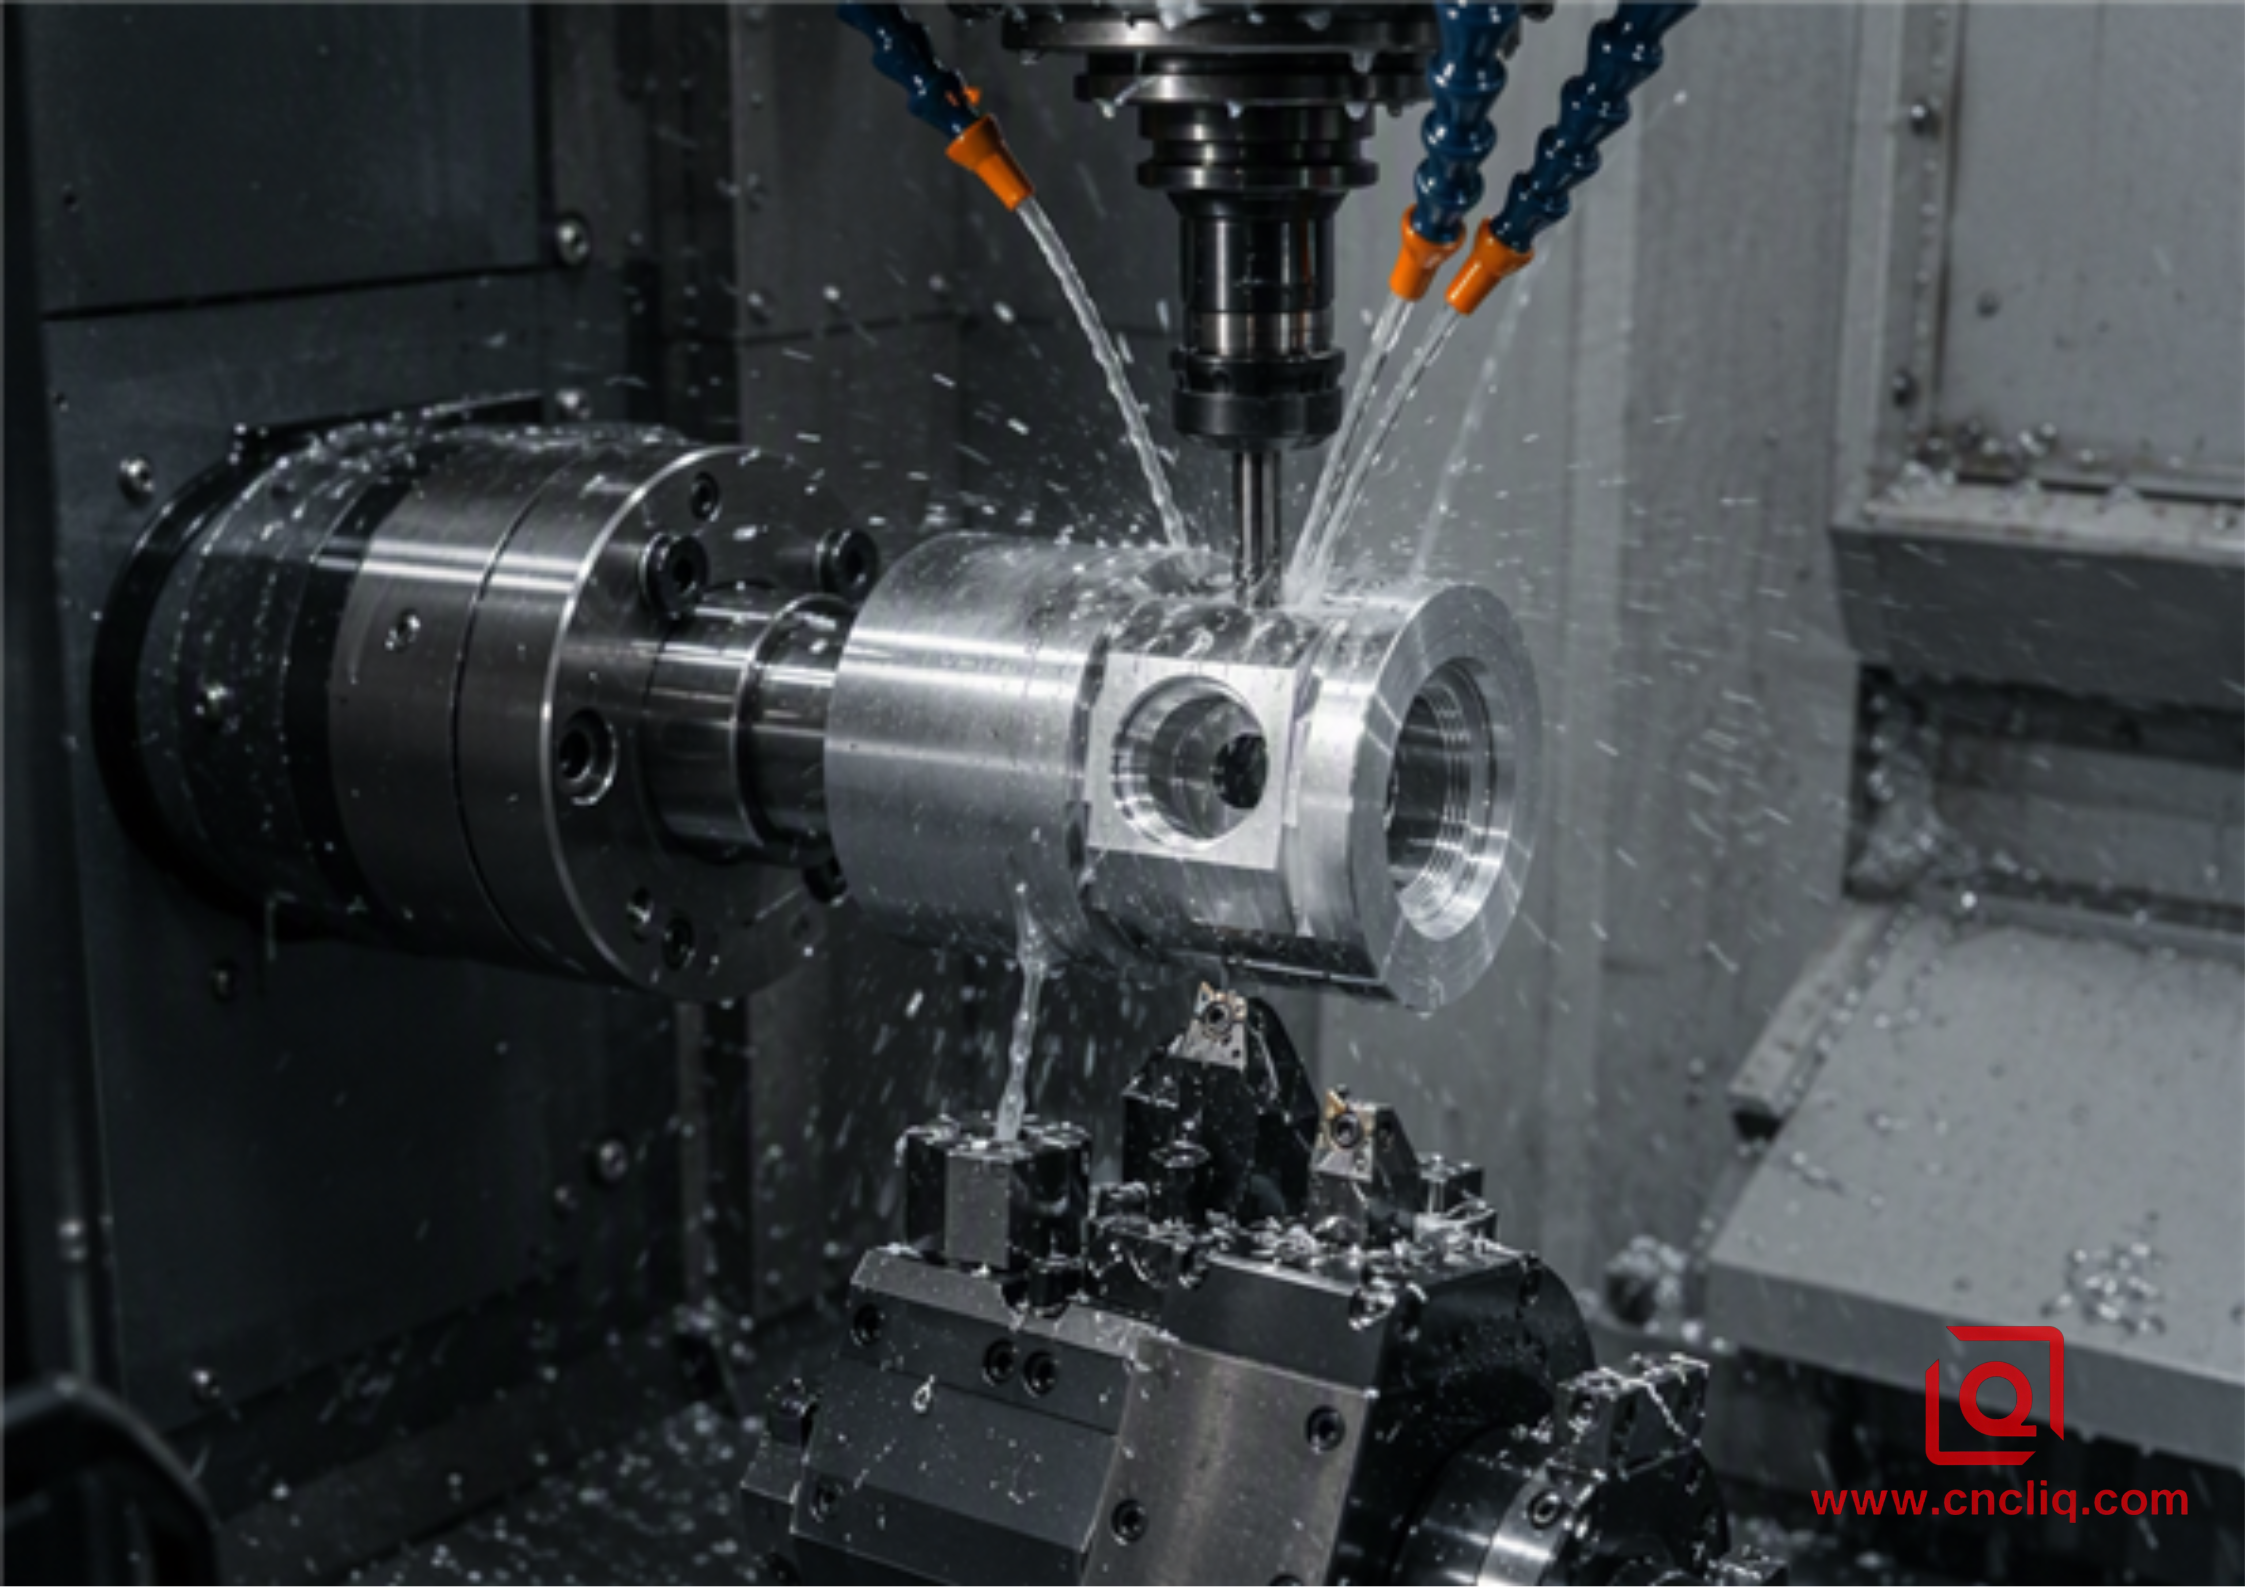
قمنا بتوجيه المهمة مباشرة إلى برج سفلي مكون من 8 محطات، ومركز دوران مطحنة مغزل الطحن العلوي على المحور B.
-
الأدوات والإعداد :
-
المغزل الرئيسي: ظرف كوليت ثلاثي الفك يحمل مخزون 65 مم.
-
الخراطة الخشنة: يتم تشغيل إدراج كربيد الماس CNMG 120408 جافًا مع نفخ هواء عالي الضغط بسرعة قطع تبلغ 280 م/دقيقة (Vc) وتغذية 0.22 مم/لفة (fn).
-
التجويف الداخلي: قضيب تثقيب دقيق يستخدم كربيد دقيق الحبيبات مصقول وغير مطلي بنصف قطر حاد يبلغ 0.2 مم ويعمل بسرعة 180 م/دقيقة مع سائل تبريد اصطناعي قابل للذوبان في الماء (تركيز 8%) يتم تسليمه من خلال الأداة عند 70 بار لإخلاء رقائق الألومنيوم الخيطية دون خدش الجدار.
-
الميزات المتقاطعة: يتم تثبيت المغزل الرئيسي ديناميكيًا عبر فرامل قرصية على المحور C تتمتع بصلابة فهرسة تبلغ 0.002 درجة. قامت مطحنة نهائية من الكربيد الصلب بطول كعب 4 مزمار بطحن مسطحات تخفيف الميناء، يليها الحفر والتنصت على الشكل.
-
-
العملية الثانوية :
-
تحرك المغزل الفرعي للأمام، وشغل الوجه الأمامي المقلوب، وعزم الدوران المطابق، ومثبت بفكوك دائرية ناعمة بقوة تثبيت 1.2 ميجا باسكال، وفصل قطعة العمل.
-
أكمل المغزل الفرعي مواجهة الوجه الخلفي والتجويف المعاكس وإزالة الأزيز.
-
النتائج تتحدث عن نفسها:
| معلمة المعالجة | التقليدية 2-Op (مخرطة + VMC) | مركز ميل-تيرن المتكامل |
| إجمالي الإعدادات / عمليات التثبيت | إعدادان متميزان (Op 10 + Op 20) | إعداد فردي واحد (نقل المغزل الفرعي) |
| إجمالي وقت دورة الأرضية | 18.5 دقيقة من التصنيع + 3 أيام من الانتظار | 6.8 دقيقة كاملة من الانخفاض في دورة واحدة |
| تتحمل استدارة الانحراف | 0.014 ملم إلى 0.022 ملم (مشوهة) | 0.003 ملم إلى 0.005 ملم (متسق) |
| الموقف الحقيقي عبر هول | 0.035 مم (خطأ التثبيت المتراكم) | 0.008 مم (تحديد موضع المحور C/Y بشكل مباشر) |
| معدل رفض الجزء النهائي | 6.4% عبر تشغيل تجريبي مكون من 500 جهاز كمبيوتر | 0.2% عبر عملية إنتاج 2000 جهاز كمبيوتر |
| المعايير المعمول بها | ISO 2768-م، ASTM B221 | ISO 2768-f، ISO 1101، ASME Y14.5 |
حركيات الآلة: لماذا تعتبر الميكانيكا مهمة للألمنيوم
لماذا تتعامل آلة الطحن مع سبائك الألومنيوم (مثل 6061، و7075-T651، و2024) بسلامة هيكلية أعلى بشكل ملحوظ من المطاحن أو المخارط المستقلة؟
يتعلق الأمر بالصلابة والاستقرار الحراري وتزامن المحور.
 +----------------------------------+
 | B-Axis Milling Spindle |
 | (12,000 RPM, Multi-Angle Mill) |
 +-----------------+----------------+
 |
 v
 +-------------------+ [Workpiece] +--------------------+
 | Main Spindle | ===[ 6061-T6 ]===| Sub-Spindle |
 | (C-Axis / 0.001°) | | (Opposed Coaxial) |
 +-------------------+ +--------------------+
 ^
 |
 +-----------------+----------------+
 | Lower Tool Turret |
 | (Static & Driven Tools) |
 +----------------------------------+
1. إدارة التمدد الحراري (ΔL = L × α × ΔT)
يتحرك الألومنيوم كثيرًا مع الحرارة، حيث يبلغ التمدد الحراري حوالي 23 × 10⁻⁶ / كلفن. قم بتمزيق 40% من الفراغ بعيدًا بتمريرة خشنة، وستشاهد ارتفاع قلب الجزء من 20 درجة مئوية بشكل مستقيم إلى 55 درجة مئوية قبل أن تعرف ذلك.
في مسار المتجر التقليدي، يبرد هذا الجزء الساخن في صندوق بلاستيكي طوال الليل، ويتقلص بشكل قابل للقياس قبل أن يقوم المشغل بتحميله في أداة الطحن في صباح اليوم التالي. أسطح المسند الخاصة بك هي أهداف متحركة بالفعل.
يؤدي تشغيل هذا على دورة طاحونة إلى السماح لسائل التبريد - أو سائل التبريد عالي الضغط من خلال المغزل - بإغلاق درجة حرارة الجزء بشكل ثابت. أنت خشن، نصف نهائي، اتركه ينقع خلال شطف مؤقت أو متوسط مدته 30 ثانية، ثم قم بجلد التمريرة النهائية دون أن تترك المهمة نفس الجيب الحراري على الإطلاق.
2. استيفاء المحور Y الشعاعي مقابل الحركة المتعامدة الحقيقية
لم يكن لمخارط الأدوات الحية الأقدم في كثير من الأحيان محور ص حقيقي يمكن الحديث عنه؛ لقد خدعوا للتو السفر المتقاطع عن طريق مزامنة الشريحة X مع محور دوران المحور C. تتعامل هذه الخدعة مع التفاوتات غير الدقيقة بشكل جيد. حاول الضغط على عمودي بمقدار 0.01 مم على أخدود مسطح أو على شكل حرف O، وسيؤدي دفع الأداة إلى تتويج الميزة في كل مرة.
تستخدم مراكز الدوران الحديثة طرقًا ميكانيكية حقيقية للمحور Y. يتحرك رأس الطحن بشكل نظيف عبر سكة توجيه هيكلية مخصصة متعامدة مع محور الدوران.
بعبارات واضحة، فإن فتح الجيب أو السقوط في أخدود الحلقة الدائرية يترك الأرضية مسطحة تمامًا، بينما تصطف الجدران الجانبية بشكل نظيف مقابل وسيلة الشرح ASME Y14.5.
التحكم في الرقائق والقواطع في تصنيع الألمنيوم عالي السرعة
يعتبر الألومنيوم ناعمًا مقارنة بالفولاذ المقاوم للصدأ أو الإنكونيل، ولكنه يمثل مشكلة مميزة خاصة به في ورشة العمل: الحافة المبنية (BUE)، وتصلب العمل تحت الأدوات الباهتة، ورقائق تعشيش الطيور التي تلتف حول ظرف الظرف.
فيما يلي كيفية إعداد معلمات القطع داخل برامجنا الخاصة بالطحن للحفاظ على تشطيبات المرآة والأبعاد الضيقة:
-
السرعات السطحية لـ 6061-T6:
سرعة الدوران: من 250 إلى 320 م/دقيقة.
تمريرات التشطيب الدوراني: 350 إلى 450 م/دقيقة مع معدل تغذية 0.08 مم/دورة للوصول إلى Ra 0.8 ميكرومتر مباشرة من الإدخال دون تلميع ثانوي.
طحن الأدوات الحية (المطاحن الطرفية من الكربيد الصلب): سرعة قطع تتراوح من 300 إلى 500 متر/دقيقة، ودفع سرعات المغزل إلى 10000-14000 دورة في الدقيقة، وحمل الرقاقة يستهدف 0.06 إلى 0.12 ملم لكل سن اعتمادًا على خروج الأداة.
-
طلاءات الأدوات:
لا تستخدم أبدًا الأدوات العامة المطلية بـ AlTiN أو TiAlN للألمنيوم. يؤدي تقارب الألومنيوم مع الطلاءات المعتمدة على الألومنيوم إلى اللحام السريع للمواد واللحام الدقيق عند حافة القطع. بدلاً من ذلك، نقوم بتشغيل طلاءات كربيد غير مصقولة (PCD للمسافات الطويلة جدًا) أو طلاءات DLC المتخصصة (الكربون الشبيه بالألماس) مع معاملات احتكاك منخفضة للغاية (أقل من 0.1).
-
تكتيكات كسر الرقائق:
تستخدم برمجة دورة الطحن القطع التذبذبي (وحدات ماكرو لكسر الرقائق) أثناء عملية الدوران القاسية. من خلال تأرجح محور التغذية مؤقتًا خارج القطع لمدة ميلي ثانية واحدة، تقوم الآلة بتقطيع رقائق الألومنيوم اللدنة إلى تجعيدات صغيرة يمكن التحكم فيها بدلاً من السماح لها بالالتفاف في أعشاش الطيور الخطرة التي تخدش الأسطح الدقيقة أو أبراج أدوات التشويش.
المبادئ التوجيهية الرئيسية لسوق دبي المالي لمكونات الألومنيوم التالية التي يتم تدويرها بالطحن
إذا كنت ترغب في زيادة كفاءة التصنيع إلى الحد الأقصى وخفض تكاليف كل وحدة، فقم ببناء نموذج التصميم بمساعدة الكمبيوتر (CAD) الخاص بك مع وضع هذه الحقائق في الاعتبار:
-
الرافعة المالية لأقطار كوليت القياسية:
صمم أكبر قطر خارجي للجزء الخاص بك ليتوافق مع أحجام مخزون القضبان الخام القياسية (على سبيل المثال، 20 مم، 25 مم، 32 مم، 50 مم). يتيح ذلك إنتاجًا آليًا يتم تغذيته بالقضبان دون الحاجة إلى طحن مسبق غير مركزي أو تحويل مخصص للمخزون الخام.
-
تجنب الجذور الداخلية العميقة الموحدة في القاعدة:
عند تصميم الجيوب على الأجسام الأسطوانية، اترك نصف قطر الزاوية الداخلية لا يقل عن 1.5 إلى 2.0 ملم. يسمح هذا لطاحونة نهاية كربيد صلبة قياسية مقاس 3 مم أو 4 مم بمزج الزاوية دون الصرير أو إثارة الثرثرة عند عدد دورات عالية في الدقيقة.
-
محاذاة الثقوب المتقاطعة مع المستويات الإحداثية:
كلما استطعت، قم بإسقاط المربع الميت للثقوب المتقاطعة على خط الوسط أو قم بتثبيتها بدقة على زوايا الفهرسة الشعاعية الشائعة. توفر الرؤوس المفصلية الحديثة قدرًا كبيرًا من الوصول، بالتأكيد، ولكن الالتزام بالطائرات القياسية لا يزال يقلل من أوقات القطع ويريحك من برمجة إجراءات فحص مسبار اللمس متعددة المحاور الكابوسية.
-
حساب التفاوتات الأنودة الثانوية:
تذكر أن الأنودة الكبريتية من النوع MIL-A-8625 من النوع II تضيف عادةً من 5 إلى 12 ميكرومتر لكل سطح (10 إلى 24 ميكرومتر إلى قطر التجويف الداخلي)، في حين أن أنودة الطلاء الصلب من النوع III تضيف 25 إلى 50 ميكرومتر لكل سطح. في برنامج دورة الطاحونة، نقوم بتحيز أداة التجويف النهائي الخاصة بنا إلى الطرف المنخفض من نطاق التسامح لترك مساحة دقيقة للتنفس لتراكم ما بعد الأنودة.
خلاصة القول: التكلفة الإجمالية للملكية
إن النظر بدقة إلى أسعار الماكينة بالساعة يفتقد الصورة الأكبر.
نعم، يحمل مركز دوران المطحنة متعدد المحاور معدل تشغيل أعلى للآلة في الساعة مقارنة بالمطحنة العمودية القياسية CNC ثلاثية المحاور.
ومع ذلك، عندما تأخذ في الاعتبار:
-
صفر تكاليف أدوات التثبيت المخصصة الثانوية (توفير 1500 إلى 4000 دولار أمريكي في تطوير الفك الناعم المخصص لكل SKU)،
-
تخفيض يصل إلى 60% في إجمالي الدورة ووقت العبور،
-
معدلات خردة أقل من 0.5% على الأجزاء عالية القيمة، و
-
ضمان الجريان والمحورية عبر مرجعيات متعددة،
...انخفاض إجمالي تكلفة الهبوط لكل قطعة مؤهلة بشكل كبير.
إذا كانت مكونات الألومنيوم الخاصة بك تتطلب محورية محكمة بين الأقطار المحولة والميزات المطحونة، ففكر في تخطي مرحل الماكينات المتعددة. يوفر التصنيع الدوراني مسارًا غير منقطع من القضبان الخام المبثوقة إلى الأجهزة النهائية التي تم التحقق منها بواسطة CMM والجاهزة لخط التجميع.
الأسئلة الشائعة
س 1: ما هي أحجام الدفعات التي تعتبر فعالة من حيث التكلفة لأجزاء الألومنيوم المطاحن مقارنة بـ CNC ثلاثي المحاور؟
ج: الاتصال الهاتفي أمر مؤلم على الواجهة الأمامية - يستغرق الأمر من 3 إلى 5 ساعات فقط من خلال محاكاة CAM وإعداد الإزاحات. بالنسبة للوظائف متعددة العمليات التي تحتاج إلى أدوات رقص مخصصة، عادةً ما تتكون اقتصاديات الدُفعات من حوالي 50 إلى 100 جزء. ومع ذلك، حتى على المدى القصير من 10 إلى 30 قطعة، فإن المعالجة الآلية الفردية تؤتي ثمارها في المرة الثانية التي يكون فيها موقعك الحقيقي أو ينخفض الجريان إلى أقل من 0.012 مم، نظرًا لأنك تتفادى تمامًا غرق 1500+ في تركيبات الطحن OP2.
س2: هل يمكن لمراكز الدوران أن تتعامل مع سبائك الألومنيوم الأكثر صلابة مثل 7075-T651 بسهولة مثل 6061؟
ج: نعم، وفي العديد من النواحي، 7075-T651 هو في الواقع أسهل للإدارة داخل حاوية دوران الطاحونة أكثر من 6061. ينتج محتواها العالي من الزنك وقوة الإنتاج رقائق قصيرة ونضرة تنكسر بشكل نظيف أثناء الدوران عالي السرعة وطحن الخيوط، مما يقضي فعليًا على تعشيش الطيور. التعديل الرئيسي من جانبنا هو تقليل سرعات السطح بنسبة 15-20% تقريبًا والتحول إلى أدوات كربيد دقيقة الحبيبات عالية القص لمنع تقطيع الحواف قبل الأوان في ظل عمليات الطحن القوية.
س 3: كيف يمكنك التحقق من الأبعاد الحرجة للأجزاء ذات القطع المتقطعة والتجويف المتقاطع؟
ج: نحن نستخدم بروتوكول التحقق ثنائي الطبقة. أولاً، يقوم مسبار اللمس البصري الموجود على الجهاز (مثل Renishaw OMP40-2) بالتحقق من مواقع مرجع الإسناد وأقطار التجويف والمسافات المحورية قبل أن يتم فصل الجزء بواسطة المغزل الفرعي. بمجرد فصلها، يتم تشغيل القطع من خلال عملية شراء كاملة للقطعة الأولى بنسبة 100% بالإضافة إلى SPC المستمر في غرفتنا عالية الجودة التي تتحمل المناخ (20 درجة مئوية ± 0.5 درجة مئوية). نحن نفحصها على CMM ونتتبع الميزات الأسطوانية باستخدام الماسحات الضوئية ذات العمود البصري، والتي تم الاتصال بها جميعًا وفقًا لمعايير المعايرة ISO 10360.
س 4: كيف تمنع مراكز الطحن أسطوانات الألمنيوم ذات الجدران الرقيقة من التكسير أثناء نقل المغزل الفرعي؟
ج: إدارة قوة التثبيت أمر بالغ الأهمية. نحن نستخدم صمامات تناسبية هيدروليكية/هوائية قابلة للبرمجة على ظرف المغزل الفرعي، مما يؤدي إلى خفض ضغط التثبيت إلى 0.8-1.2 ميجاباسكال اعتمادًا على سمك الجدار. من ناحية التركيبات، قمنا بتركيب فكوك دائرية مخصصة كاملة التلامس بزاوية 360 درجة ومتطابقة تمامًا مع OD المتحول، والتخلص من الأسنان المسننة القياسية ذات 3 فكوك. يؤدي تغليف المحيط بالكامل إلى توزيع ضغط الظرف بشكل مسطح عبر الجلد، مما يؤدي إلى القضاء على نقطة الضغط قبل أن يتمكن من وضع البيض على التجويف أو طرد الجريان.
س5: ما هي أنواع الملفات والرسومات التي توفر لك كل ما تحتاجه لعرض أسعار مهمة التصنيع مباشرة مقابل المال؟
ج: أفضل خيار هو إرسال نموذج ثلاثي الأبعاد - ويفضل أن يكون STEP AP214 أو AP242، نظرًا لأن هؤلاء يحتفظون بـ GD&T المضمن - مقترنًا بطباعة PDF نظيفة ثنائية الأبعاد. تأكد من تثبيت مسامير الطباعة ثنائية الأبعاد أسفل المسندات الأساسية (A، B، C)، والحدود الضيقة، وتشطيبات Ra المستهدفة، والمكالمات السطحية الدقيقة مثل MIL-A-8625 Type II anodize أو Type III Hardcoat. بهذه الطريقة، يمكننا تحديد مدى مرور الأداة ونمو الطلاء أثناء الخبز من اليوم الأول.
ملخص
يؤدي ارتداد أجزاء الألومنيوم الصعبة بين المخارط والمطاحن المستقلة إلى تراكم أخطاء الإعداد، وسحق الجدران الرقيقة تحت التثبيت المتكرر، وتعطيل المهام في انتظار المغزل التالي. تعبئة الخراطة متعددة المحاور، والقطع المباشر المتزامن C/Y/B، وعمليات تسليم المغزل الفرعي الآلية في 1 إمساك مستمر يوقف انجراف المسند على البارد. مدعومًا بإخلاء الرقاقة الصلبة، والسفر المتعامد الحقيقي، والنقع في درجة الحرارة المستقرة، يعمل سير العمل الفردي هذا على تقليل أوقات التشغيل بنسبة تصل إلى 60%، وتثبيت الموضع الحقيقي تحت 0.010 مم، وخفض تكلفة القطعة عند تشغيل OEM عالي التسامح.
معلومات الاتصال
تنصل
جميع المقالات الفنية ومواصفات المواد وتوصيات التصنيع وتفاصيل المعالجة السطحية المنشورة على هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يرجى ملاحظة أن الرؤى العامة للمدونة لا تحل محل الاتفاقيات الفنية الموقعة. نظرًا لأن الأجزاء المخصصة تختلف حسب أرقام حرارة المواد ومعايرات الماكينة والتفاوتات المحددة، فإن مواصفات جودة الربط تخضع فقط لرسومات CAD المعتمدة والعقود الموقعة وخطط الجودة الرسمية.
لقد تم إخفاء هوية جميع دراسات حالة العملاء الواردة في هذه المدونة وتعقيمها تمامًا. تعمل مقاييس الأداء وسير عمل التصنيع والصور المعروضة فقط على إظهار قدراتنا في التصنيع المخصص ولا تمثل معيارًا عالميًا واحدًا لجميع الطلبات.
فريق التصنيع Liqin
مبنية على 18 عامًا من الخبرة الهندسية الدقيقة، تقوم شركة Ningbo Liqin Industry بتصنيع مكونات معدنية عالية التحمل للأسواق العالمية المتطلبة. نعمل في مركز إنتاج مساحته 6500 متر مربع ومجهز بأكثر من 150 آلة، تعمل بأربعة وخمسة محاور التصنيع باستخدام الحاسب الآلي ، وتصنيع الآلات الدورانية، والبثق البارد، وصب القوالب بالضغط تحت سقف واحد. يتيح لنا هذا الإعداد إدارة المشاريع بسلاسة، مع أخذ الأجزاء من مفاهيم CAD الأولية مباشرة إلى الشحنات النهائية.
نحن نتعامل مع مراقبة الجودة دون أي تنازلات. نحن نتعامل مع التفاوتات الصارمة مع الانضباط الهندسي الذي يتطلبه. مدعومًا بشهادات ISO 9001 وISO 13485 وIATF 16949، يقوم مهندسو ضمان الجودة لدينا بإجراء فحوصات IPQC وFQC وOQC الصارمة على كل دفعة إنتاج واحدة. بدءًا من رسم خرائط أبعاد CMM والتنميط البصري وحتى اختبار الصلابة ورش الملح، فإننا نتحقق من صحة مواصفاتك الهامة مقدمًا - بحيث تتلقى مكونات جاهزة للإسقاط دون أي مشاكل في التجميع أو توقف الخطوط المكلف. علاوة على التصنيع، يمكنك الاعتماد علينا في أوقات الاستجابة لمدة ساعتين لطلبات عروض الأسعار الجديدة، والدعم المباشر لأخذ عينات النماذج الأولية، وشحن الصادرات بسلاسة عبر أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. زيارة موقعنا على الانترنت أو اتصل بنا مباشرة للحصول على عرض أسعار تنافسي!
