 العربية





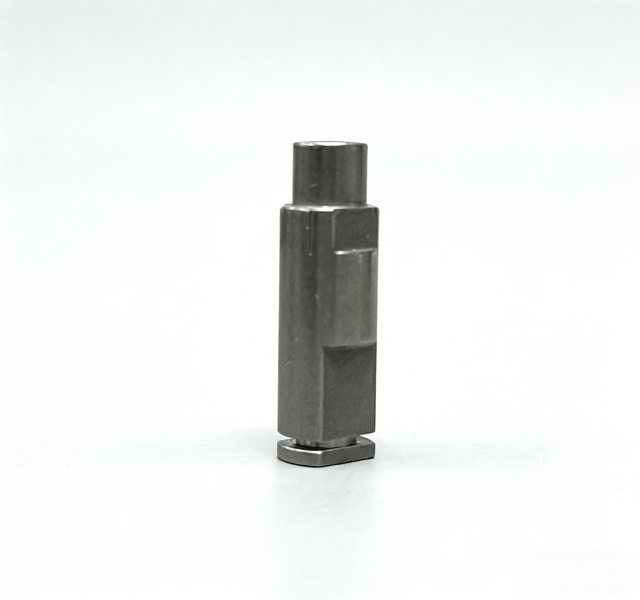
وصف المنتج
| شيء | يصف |
|---|---|
| التصميم/الحجم | وفقًا لرسومات أو عينات العميل |
| مادة | الألومنيوم: 6061، 6063، 6082، 7075، 5052، A380، إلخ. الفولاذ المقاوم للصدأ: SS201، SS301، SS303، SS304 (SS304 صالح للاستخدام مع الطعام)، SS316، SS316L، SUS430، SS416 الفولاذ: الفولاذ منخفض الكربون، الفولاذ الكربوني، 4140، 4340، Q235، Q345B، 20#، 45#، إلخ. الفولاذ السبائكي (15Cr، 20Cr، 42CrMo)، إلخ. النحاس الأصفر: HPb63، HPb62، HPb61، HPb59، H59، H68، H80، H90، إلخ. النحاس، البرونز، النحاس، إلخ. التيتانيوم: TC4 (TiAl6v4، الدرجة f5) البلاستيك: ABS، PC، PE، POM، Delrin، النايلون، البلاستيك، PP، PEI، Peek، إلخ. |
| عملية | التصنيع باستخدام الحاسوب (CNC)، الخراطة، الطحن، التشكيل، الخراطة، القطع، إلخ. |
| موعد التسليم | تستغرق العينات عادةً من 3 إلى 7 أيام عمل، وسيتم تنفيذ الإنتاج الضخم وفقًا للكمية المحددة بعد الموافقة على العينة. |
| معالجة السطح | الأنودة الشفافة، الأنودة الملونة، الطلاء الكيميائي، الصقل بالفرشاة، التخميل، التلميع، طلاء الكروم، السفع الرملي، النقش بالليزر، طلاء الزنك، أكسيد أسود، طلاء النيكل، طلاء الكروم، الكربنة، المعالجة الحرارية، الطلاء |
| معدات الاختبار | آلة قياس الإحداثيات (CMM)، أداة قياس ثنائية الأبعاد، جهاز عرض، مقياس ارتفاع، ميكرومتر، مقياس خيوط، جهاز اختبار الصلابة، فرجار، مقياس دبوس، جهاز اختبار رذاذ الملح، أداة قياس التمركز، مطياف. |
| نظام إدارة الجودة | ISO 9001:2015 IATF 16949:2016 ISO 13485:2016 |
| طلب | قطع غيار السيارات، قطع غيار الآلات، قطع غيار الكمبيوتر، قطع غيار الأجهزة الطبية، قطع غيار الأجهزة المنزلية، قطع غيار كهربائية، قطع غيار المنتجات الإلكترونية، قطع غيار إلكترونية، قطع غيار المولدات، قطع غيار المولدات الكهربائية، قطع غيار المولدات، القرطاسية، مفاتيح الطاقة، المفاتيح الصغيرة، مواد البناء، البضائع ومعدات الصوت والفيديو. |
| تنسيق الملف | Solidworks، Pro/Engineer، CAD، PDF، JPG، DXF، IGS |
| طَرد | كيس بلاستيكي داخلي، كرتون خارجي قياسي، أو حسب متطلبات العميل |
| شحن | الشحن البحري، الشحن الجوي، الشحن السريع الدولي (DHL، FedEx، TNT، UPS). |
| يخدم | يقدم فريق التجارة الخارجية المحترف خدمات سريعة الاستجابة وحماسية. تقرير فحص الأبعاد / شهادة المواد الخام / تقرير معالجة السطح / الرسم الهندسي تقرير RoHS / تقرير اختبار رذاذ الملح / تقرير اختبار الصلابة |
نظرة عامة على الهندسة وتحليل التطبيقات المستهدفة
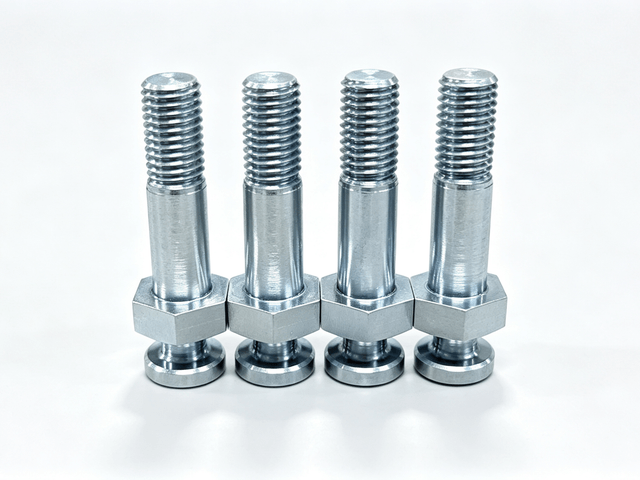
انطلاقاً من هندستها الهيكلية ومواصفاتها الفنية - المصممة خصيصاً على أنها برغي دعم شوكة يتميز بطوق قيادة سداسي متكامل ، وسيقان توجيه عالية الدقة ، وأسطح كروية محدبة مزدوجة بنصف قطر انحناء كبير ، وأخدود بكرة تثبيت عنق - تم تصميم هذا المكون لناقلات الحركة في المركبات الثقيلة، ومشغلات مجموعة نقل الحركة على الطرق الوعرة، ووصلات الصمامات الهيدروليكية المتنقلة.
في ناقلات الحركة اليدوية الآلية الحديثة، وعلب التروس ثنائية القابض، وأنظمة نقل الحركة الكهروهيدروليكية المستخدمة في الزراعة أو البناء، يجب أن تُحوّل شوكات التبديل وأذرع التحديد القوة الخطية الهيدروليكية أو الكهروميكانيكية إلى تعشيق سلس وسريع للتروس. لا تستطيع المثبتات الملولبة القياسية تلبية هذه الشروط لأن آليات التبديل تتعرض لقص دوري شديد، واهتزاز مستمر للمحرك، وغمر في السوائل، واختلالات ديناميكية. يعمل هذا المثبت المتخصص في آنٍ واحد كمرساة هيكلية عالية القوة، وواجهة محورية كروية ذاتية المحاذاة، ودبوس توجيه محوري دقيق. يوفر التاج الكروي والعنق المحيطي سطحًا منخفض الاحتكاك لوسادات شوكة التبديل أو قضبان دفع أسطوانة القابض الهوائية والهيدروليكية، مما يسمح بانحراف زاوي دقيق دون تركيز إجهاد موضعي أو انحشار.
علم المواد والسلامة المعدنية
تم تصنيع المكون من سبائك الصلب الهيكلية الأوروبية القياسية 36CrNiMo4، المتوافقة مع EN 10083 و DIN 1.6511 ، وهي درجة ممتازة من النيكل والكروم والموليبدينوم ذات صلابة كاملة معترف بها على نطاق واسع لمكونات مجموعة نقل الحركة الحرجة.
يوفر الاختيار المعدني قدرة استثنائية على تقوية اللب، ومقاومة عالية للإجهاد، وصلابة للصدمات:
-
التآزر بين الكروم والموليبدينوم: توفر الإضافة المشتركة للكروم والموليبدينوم قابلية عالية للتصلب، وقوة خضوع مرتفعة، ومقاومة ملحوظة للتصلب، مما يضمن أن البرغي يحافظ على استقرار الأبعاد في ظل درجات حرارة التشغيل المستمرة حتى 200 درجة مئوية في بيئات سائل النقل الساخن.
-
مساهمة النيكل في المتانة: يعزز وجود النيكل المتانة العالية للشق ومقاومة الكسر، مما يمنع الفشل الهش المفاجئ تحت تأثير التحولات المفاجئة أو صدمات عزم الدوران القوية.
-
التجانس الميكروي: يتم توريدها على شكل قضبان مستديرة مدرفلة على الساخن ومقشرة بقطر أولي يبلغ 20 مم ، وتخضع المادة الخام لفحص دقيق بالموجات فوق الصوتية لضمان الكثافة الداخلية، وانعدام المسامية الدقيقة، والتحكم الصارم في الشوائب.
-
خصائص ما بعد المعالجة الحرارية: بعد التبريد والتلطيف قبل أو بعد التخشين الدقيق، تحقق السبيكة مصفوفة مارتنسيتية متجانسة مع قوة شد أساسية متوازنة تتجاوز 1000 ميجا باسكال، ومعدل استطالة يزيد عن 11 بالمائة، وقوة إجهاد ديناميكي عالية.
عملية التصنيع ومسار الهندسة الدقيقة
يتطلب تصنيع هذا المكون المعقد بروتوكولاً متعدد المراحل للتصنيع باستخدام الحاسوب (CNC)، والتشكيل، وتكوين الخيوط، والتشطيب، مصمم لتحقيق مركزية دقيقة عبر أقطار وظيفية متعددة مع الحفاظ على اتجاه ألياف المواد الخام:
-
الخراطة الدقيقة متعددة المحاور ثنائية المغزل باستخدام الحاسوب: تُعالج قضبان السبائك الخام على مراكز خراطة متعددة المحاور مزودة بأدوات دوارة. يتطلب هذا المكون خراطة محورية مستمرة لإنشاء ساق التوجيه بقطر 10.2 مم ، وقطر الرأس بقطر 14.5 مم ، وشكل بكرة العنق الحرج في إعداد متزامن ، مما يزيل أخطاء التمركز بين محور خطوة الخيط ومحيط الرأس.
-
طحن سداسي دقيق (الفصل 16): يتم تصنيع طوق القيادة السداسي المتكامل بقياس 16 مم باستخدام طحن متعدد الأضلاع متزامن أو رؤوس طحن طرفية ديناميكية . هذا يزيل نقاط الضعف الهيكلية المرتبطة بالتجميعات الملحومة أو المثبتة بالضغط، مما يضمن قدرة المثبت على تحمل نقل عزم الدوران العالي دون تدوير أو قص أثناء التجميع الآلي.
-
تشكيل كروي عالي الدقة وتشطيب فائق: يتم تشكيل الأسطح الكروية المزدوجة المتخصصة - التي تتميز بنصف قطر محدب واسع يبلغ 300 مم وحافة انتقالية بنصف قطر 2.5 مم - باستخدام أدوات تشكيل متخصصة. تتطلب أسطح التلامس المحدبة تشطيبًا فائق النعومة بمعامل خشونة سطح Ra 2.0 أو أفضل، خالٍ تمامًا من خطوط التماس أو النتوءات المركزية أو علامات التدرج، مما يضمن توزيعًا متساويًا لضغط التلامس الهيدروليكي ويمنع تآكل مانع التسرب في أكواب الشوكة المتوافقة.
-
التحكم في درفلة الخيوط ونصف قطر الانتقال: يتم درفلة خيط M10 على البارد بدلاً من قطعه ، مما يضمن استمرار تدفق الحبيبات المعدنية دون انقطاع على طول جذر الخيط وقمته. يتم تشكيل التجاويف السفلية الحرجة لجذر الخيط وزوايا الانتقال بنصف قطر 0.5 مم بعناية لتخفيف تركيزات الإجهاد الميكانيكي أثناء الاهتزازات الدورية العالية .
-
المعالجة السطحية ومقاومة التآكل: تُطلى القطعة بطبقة من الزنك الأبيض المُصنّع بتقنية الطلاء الكهربائي، بسماكة لا تقل عن 0.012 مم (12 ميكرون) . تخضع الطبقة لعملية تجفيف فورية بعد الطلاء لتخفيف هشاشة الهيدروجين، تليها طبقة مانعة للتسرب. يجتاز السطح المعالج بنجاح اختبار رذاذ الملح المحايد لمدة 72 ساعة وفقًا لمعياري ASTM B117 وISO 9227 دون ظهور الصدأ الأحمر .
مراقبة الجودة الصارمة والقياسات البُعدية
تتبع عملية ضمان الجودة منهجية صارمة على مستوى صناعة السيارات، وتتضمن مراقبة العمليات الإحصائية في الوقت الفعلي على فترات منتظمة مدتها 2.5 ساعة، والتحقق الأولي من القطعة الأولى، والفحص النهائي للشحنة من جميع الأبعاد:
-
قطر الساق الحرج: يتم التحقق من القطر الخارجي البالغ 10.2 مم مع تفاوت قدره ناقص 0.02 مم باستخدام ميكرومترات رقمية عالية الدقة لضمان انزلاق سلس مع جلبات التوجيه الخطي المتوافقة .
-
سُمك الرقبة المحدد: يتم قياس بُعد الرقبة المركزي 3.92 مم مع تفاوت يتراوح من -0.10 مم إلى -0.15 مم والملامح المتناظرة R300 باستخدام أجهزة عرض الملامح الرقمية وآلات اختبار المحيط البصري لضمان التثبيت الخالي من العيوب مع مشابك التثبيت ومثبتات الشوكة .
-
تفاوتات الخيوط: يتم فحص الخيط الخارجي M10 باستخدام مقاييس حلقية معايرة 6g للقبول والرفض قبل وبعد الطلاء الكهربائي ، مما يضمن تجميع الأدوات بسرعة مع الحفاظ على أمان قص الخيط تحت عزم الدوران.
-
التفاوتات العامة والنظافة: تلتزم الأبعاد غير المتفاوتة بمعايير ISO 2768-m للتشغيل المتوسط وISO 2768-H . تخضع الأجزاء النهائية لعملية إزالة الشحوم بالموجات فوق الصوتية الصناعية لضمان خلوها التام من النتوءات المعدنية أو الرقائق أو أملاح الطلاء المتبقية.
المزايا الأساسية للمنتج والتفوق التقني
-
التكامل الوظيفي المزدوج: يجمع بين كتف توجيه محوري، ومحرك شد سداسي عالي العزم، وخيط تثبيت خارجي، ورأس تعشيق كروي ذاتي التمركز في مكون واحد مضغوط .
-
مقاومة الإجهاد الدوري العالي: يوفر الفولاذ 36CrNiMo4 المعالج بالكامل مع جذور الخيوط المدرفلة على البارد مقاومة فائقة للأحمال الديناميكية مقارنة بمثبتات الفولاذ الكربوني القياسية .
-
الحركة ذاتية المحاذاة: يستوعب الشكل الكروي الدقيق R300 حالات عدم المحاذاة الدقيقة الزاوية المتأصلة في انحراف وصلات السيارات، مما يقلل بشكل كبير من التحميل الجانبي والتآكل الاحتكاكي على مكونات المشغل .
-
مقاومة السوائل والبيئة: يوفر الطلاء الجلفاني الأبيض المتقدم بسمك 12 ميكرون حماية موثوقة ضد الرطوبة وزيوت ناقل الحركة الاصطناعية ومواد تشحيم التروس ذات الضغط الشديد وبيئات الغسيل .
القيمة التجارية والأثر الصناعي
يوفر استخدام برغي دعم الشوكة الدقيق هذا عوائد تشغيلية واقتصادية قابلة للقياس لشركات تصنيع معدات السيارات والمعدات الصناعية من الدرجة الأولى:
-
تعزيز موثوقية مجموعة نقل الحركة: من خلال تخفيف تركيزات الإجهاد ومنع انحشار نقطة الارتكاز، يعمل هذا المكون على إطالة عمر خدمة آليات النقل الداخلية إلى ما يزيد عن 500000 دورة تشغيل مستمرة، مما يقلل بشكل كبير من مطالبات الضمان ومعدلات الفشل الميداني.
-
كفاءة خط التجميع المبسطة: تعمل الحافة السداسية المتكاملة ودليل التوجيه على تسهيل المحاذاة الروبوتية السريعة والربط الآلي بعزم الدوران حتى الخضوع، مما يؤدي إلى تقصير أوقات دورة محطة تجميع المركبات .
-
خفض التكلفة الإجمالية للملكية: إن دمج مجموعات الجلبة والدبوس والمسامير متعددة القطع في جزء دقيق أحادي الكتلة يلغي عمليات التجميع الثانوية، ويبسط إدارة قائمة المواد، ويقلل من تعقيد سلسلة التوريد.
التعليمات
س1: ما هي الوظيفة الميكانيكية للوجه الكروي المحدب المتوسع R300 مم وأخدود التثبيت المخدد؟
أ: يوفر هذا التصميم الهندسي المتخصص سطح ارتكاز منخفض الاحتكاك وذاتي المحاذاة، مصمم خصيصًا لاستيعاب الانحرافات الزاوية الدقيقة أثناء تغيير التروس. يسمح الانحناء الواسع R300 مم بحركة سلسة لوسادات شوكة التغيير أو قضبان الدفع الهيدروليكية دون انضغاط موضعي للحواف أو نقاط تركيز الإجهاد أو أي احتكاك ميكانيكي. يعمل أخدود العنق المصنّع بدقة 3.92 مم كموضع تثبيت لحلقات التثبيت أو مشابك التثبيت أو نوابض الإرجاع، مما يضمن تثبيتًا محوريًا محكمًا مع الحفاظ على حرية الدوران الديناميكية. يضمن تصنيع كلا الميزتين في إعداد واحد باستخدام آلة CNC دقة عالية في التمركز وسطحًا أملسًا بمستوى Ra أقل من 2.0 ميكرون.
س2: لماذا تم اختيار فولاذ سبيكة 36CrNiMo4 لهذا المكون، وكيف تضمن عملية التصنيع تحمل إجهاد الخيوط؟
أ: يوفر سبيكة 36CrNiMo4 (EN 10083 / DIN 1.6511) توازنًا مثاليًا بين قابلية التصليد الكامل، وقوة شد أساسية تتجاوز 1000 ميجا باسكال، ومقاومة عالية للصدمات، مما يمنع الكسر الهش والفشل الناتج عن الإجهاد الدقيق في بيئات النقل القاسية. ولزيادة عمر الإجهاد إلى أقصى حد، يتم إنتاج السن اللولبي الخارجي M10 عبر عملية الدرفلة الباردة الدقيقة بدلاً من القطع أحادي النقطة. تحافظ عملية التشكيل على البارد على تدفق الحبيبات المعدنية بشكل متواصل على طول جانب السن اللولبي وجذره، مما يُدخل إجهادات ضغط متبقية مفيدة، والتي، بالإضافة إلى نصف قطر جذر تخفيف الإجهاد R0.5 مم، تمنع بدء تشقق الإجهاد وتدعم عمرًا تشغيليًا يتجاوز 500000 دورة ديناميكية.
س3: كيف يؤثر الحد الأدنى لسمك طبقة الجلفنة البيضاء البالغ 0.012 مم (12 ميكرون) على التفاوتات الدقيقة لساق التوجيه 10.2 مم وخيط M10؟
أ: تُحافظ على دقة الأبعاد من خلال تعويض التفاوتات الهندسية قبل الطلاء أثناء عمليات الخراطة وتشكيل الخيوط باستخدام الحاسوب. يتم تشكيل القطر الخارجي البالغ 10.2 مم (بتفاوت يصل إلى -0.02 مم) وقطر خطوة الخيط الخارجي بدقة متناهية وفقًا لخطوط أساسية مُعدّلة بحيث يقع تراكم الرواسب ضمن المواصفات بعد الطلاء. تُستخدم مقاييس خيوط مُعايرة بوزن 6 غرام للتحقق من الملاءمة قبل وبعد تشطيب السطح. علاوة على ذلك، تُطبق عملية تجفيف حراري بعد الطلاء لمنع تقصف الهيدروجين، مما يضمن تحقيق مقاومة التآكل برذاذ الملح المحايد لمدة 72 ساعة دون المساس بخلوص التجميع أو ثبات عزم الدوران.
الهاتف: +86 187 5714 8656
البريد الإلكتروني: zhouli@chinaliqin.com
واتساب: +86 187 5714 8656
الموقع الإلكتروني: https://www.cncliq.com/