 Deutsch




Ein Käufer stellte unserem Shop einmal eine Frage, die einfach klang: „Können wir dieses sichtbare Profil von 6063 auf 6061 umstellen, damit die Befestigungslaschen stärker sind?“ Die Antwort war kein schnelles Ja oder Nein. Das Profil hatte dünne Rippen, eine lange kosmetische Oberfläche, vier nachträglich bearbeitete Löcher und eine klare eloxierte Oberfläche, die zum umgebenden Rahmen passen musste. Eine höhere Festigkeit im Materialdatenblatt könnte leicht zu einer schwierigeren Extrusionsaufgabe, mehr Düsenlinien, einer langsameren Pressleistung und einem weniger nachsichtigen kosmetischen Ergebnis führen.
Das ist die eigentliche 6063-gegen-6061-Entscheidung. Es ist kein Wettbewerb, das „bessere“ Aluminium zu finden. Es ist eine Routing-Entscheidung: Welche Legierung ermöglicht der Zeichnung den besten Weg durch Extrusion, CNC-Bearbeitung, Endbearbeitung, Inspektion und Montage? Dieser Leitfaden erklärt diesen Weg aus der Sicht der Werkstatt. Wenn Sie Zeichnungen veröffentlichen oder Teile kaufen, um Ihren Lebensunterhalt zu verdienen, ist dies das Richtige für Sie. Das Ziel ist wiederholbare Hardware, kein hübsches Vergleichsblatt.
Kurze Antwort: So sieht es normalerweise in der Werkstatt aus. Belastungen, Gewinde und viel Nachbearbeitung führen uns zu 6061. Ein dünner, komplizierter Abschnitt, den Kunden nach dem Eloxieren sehen, bringt 6063 normalerweise an die Spitze. Wenn ein Teil beides benötigt, raten Sie nicht. Überprüfen Sie gemeinsam die Härte, die Profilgeometrie, die Bearbeitungsdaten, die Oberflächenklasse und die endgültige Beschichtungsbeschreibung.
6063 vs. 6061 auf einen Blick
|
Entscheidungspunkt |
6061 Aluminium |
6063 Aluminium |
Praktische Bedeutung der Beschaffung |
|
Typischer Grund für die Angabe |
Höhere strukturelle Festigkeit und vielseitige CNC-Fertigung |
Bessere Extrudierbarkeit und eine sauberere dekorative Oberfläche |
Beginnen Sie mit der Funktion, überprüfen Sie dann das Erscheinungsbild und die Verarbeitungsroute |
|
Gemeinsame extrudierte Zustände |
T6, T6510, T6511 |
T5, T52, T6 |
„6061“ oder „6063“ allein ist keine vollständige RFQ-Spezifikation |
|
CNC-Verhalten |
Im Allgemeinen fester und einfacher zu kontrollieren für eine genaue Nachbearbeitung |
Lässt sich gut mit scharfer Aluminiumgeometrie bearbeiten, kann sich aber weicher oder gummiartiger anfühlen |
Werkzeugschneide, Spanabfuhr, Halterung der Vorrichtung und Härte können wichtiger sein als der Name der Legierung |
|
Profilextrusion |
Geeignet für stärkere, weniger komplizierte Profile |
Bevorzugt für komplizierte, dünnwandige Profile mit hohem Finish |
6063 gibt dem Stanzformdesigner normalerweise ein größeres Verarbeitungsfenster |
|
Dekoratives Eloxieren |
Gut, wenn Charge und Vorbehandlung kontrolliert werden |
Normalerweise gleichmäßiger und heller bei sichtbaren Extrusionen |
Grenzstichprobe genehmigen; Verwenden Sie niemals „schwarz eloxiert“ als gesamte Erscheinungsbildspezifikation |
|
Best-Fit-Beispiele |
Maschinenrahmen, Halterungen, Vorrichtungen, Strukturgehäuse, Gewindekomponenten |
Displayrahmen, Zierleisten, Kühlkörperprofile, Schienen, sichtbare Gehäuse, komplexe Rohre |
Nützlicher Bildschirm, kein Urteil – die Zeichnung und der tatsächliche Arbeitszyklus haben immer noch das letzte Wort |
Schauen Sie unter das Gütesiegel und sehen Sie, dass beide Legierungen zur wärmebehandelbaren 6xxx-Familie gehören. Magnesium und Silizium leisten den größten Teil der Stärkungsarbeit. Auf dem Papier überschneiden sich die zulässigen Bereiche; Dennoch ist 6061 die Sorte, die normalerweise verwendet wird, wenn der Konstrukteur mehr Festigkeit benötigt. Bei 6063 wird bewusst etwas an Festigkeit zugunsten eines leichteren Metallflusses und einer besseren Endbearbeitung eingebüßt. Im von Hydro veröffentlichten 6063 Extrusionsdatenblatt wird 6063 hinsichtlich der Oberflächenbeschaffenheit und Dekoration hoch bewertet Eloxieren, während in der Übersicht über die 6063-Legierung darauf hingewiesen wird, dass schwerere Bearbeitungen und strukturelle Belastungen oft auf 6061 hinweisen. Das ist ein nützlicher Branchenkonsens, aber das Zertifikat denn das tatsächliche Los bestimmt immer noch den Teil.
Warum Legierung und Härte zusammen ausgewählt werden müssen
Ein häufiger RFQ-Fehler ist eine Zeichnungsnotiz, in der nur „Aluminium 6061“ oder „Aluminium 6063“ steht. Temperament ist keine Fußnote. Wir spüren es an der Presse, an der Richtmaschine, unter dem Messer und noch einmal, wenn ein nicht eingespanntes Teil entscheidet, ob es an Ort und Stelle bleiben soll. Nehmen Sie eine 6063-T5-Displayschiene und ein bearbeitetes 6063-T6-Rohr. Gleiche Legierungsfamilie, ganz unterschiedliche Erwartungen an Festigkeit und Schnitthaltigkeit. Auch bei 6061 spielen die letzten Ziffern eine Rolle: T6511 kennzeichnet ein gestrecktes, spannungsentlastetes Profil, was oft willkommen ist, wenn ein langes Teil auf einer Seite härter gefräst wird als auf der anderen.
Wenn der Kauf eine extrudierte Stange, einen Stab, ein Profil oder ein Rohr umfasst, ist ASTM B221 eine gängige nordamerikanische Referenz. Öffnen Sie es und Sie finden die chemischen und mechanischen Eigenschaftenanforderungen für die aufgeführten Legierungen und Härtegrade. Europäische Zeichnungen basieren üblicherweise auf den Anforderungen der EN 755-Serie, und Präzisionsprofile 6060/6063 berufen sich möglicherweise auf EN 12020. Geben Sie bei der Bestellung die entsprechende Norm an. Geben Sie dann die Härte, die Überarbeitung der Profilzeichnung, das erforderliche Prüfdokument an und geben Sie an, ob die Maßabnahme vor oder nach dem Eloxieren erfolgt.
Eine aus einem Webdiagramm entnommene Stärkezahl ist ein schlechtes Freigabekriterium. Ändern Sie die Härte, die Querschnittsdicke, die Produktform oder die geltende Norm, und das anwendbare Minimum kann sich ändern. Während der Konzeptarbeit kann man mit Recht sagen, dass 6061-T6 deutlich stärker ist als 6063-T6. Sobald die Zeichnung jedoch freigegeben ist, kehren Sie zur richtigen Tabelle und zum Zertifikat für genau diesen Abschnitt zurück.
Bearbeitbarkeit an der Spindel: Wo der Unterschied sichtbar ist
Beide Legierungen lassen sich problemlos auf einer leistungsfähigen CNC bearbeiten, versagen jedoch auf unterschiedliche Weise. Ein gut gealtertes 6061-Profil fühlt sich unter dem Werkzeug normalerweise unterstützender an. Dies macht es zu einer bequemen Werkstattwahl für Lagersitze, Gewindezapfen, Senkungen und lasttragende Schnittstellen. Das Rezept ist nicht exotisch: polierte Spannuten, positiver Spanwinkel, eine echte Spanladung und genügend Kühlmittel oder Luft, um die Späne herauszubekommen. Stellen Sie diese Grundlagen richtig ein und Kanten bleiben scharf, während sich Bemaßungen verhalten.
6063 ist nicht „unbearbeitbar“. Weit gefehlt. Wir behandeln es regelmäßig als ein Profil, das präzise Nachbearbeitungen erfordert, und nicht als einen Knüppel, der eine aggressive Materialentfernung erfordert. Seine geringere Härte kann eine Aufbauschneide begünstigen, wenn das Werkzeug reibt, verweilt oder warme Späne nachschneidet. Das Ergebnis kann eine verschmierte Kante, eine trübe Oberfläche oder ein Grat sein, der nach dem Eloxieren schmerzhaft sichtbar wird. Halten Sie die Kante scharf. Geben Sie dem Chip irgendwohin, wo er hingehen soll. Stützen Sie dünne Wände in der Nähe des Schnitts ab, anstatt den Abschnitt fester zu klemmen und zu verbiegen.
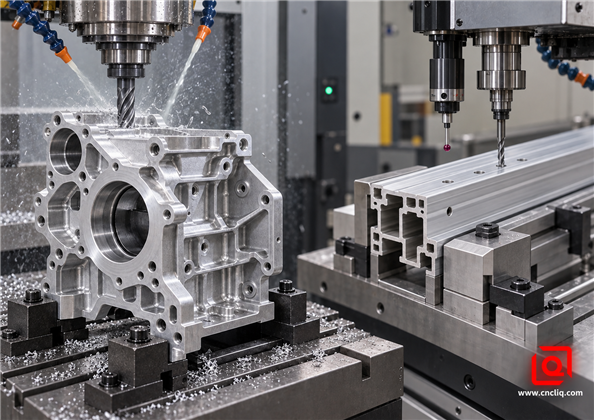
Die Sekundärbearbeitung sollte im Hinblick auf die Abschnittssteifigkeit, die Bezugsqualität, die Spanabfuhr und die endgültige sichtbare Oberfläche geplant werden.
Vier Bearbeitungssteuerungen, die für beide Legierungen wichtig sind
1. Beginnen Sie mit stabilen Bezugspunkten. Rohe Extrusionsflächen können Kronen, Drehungen, Bögen, Gesenklinien oder lokale Abweichungen aufweisen. Suchen Sie nach einer unterstützten Wand, einem entworfenen Werkzeugelement oder vorgefertigten Pads. Lange Profile profitieren oft vom Antasten statt von einem harten Anschlag, der eine perfekte Geradheit voraussetzt.
2. Verwenden Sie eine aluminiumspezifische Schneidgeometrie. Ein scharfes, poliertes Werkzeug mit großzügigem Spanraum reduziert Anhaftungen und Spanansammlungen. Eine für Stahl gewählte Beschichtung kann die Kante abrunden und einen weichen Aluminiumschnitt schlechter machen; Dünnes ZrN oder DLC können in Betracht gezogen werden, wenn die Werkzeugstrategie eine Beschichtung erfordert.
3. Fertig stellen, nachdem sich das Teil entspannt hat. Ein starker, einseitiger Materialabtrag kann Restspannungen lösen. Zuerst grob vorarbeiten, das Teil lösen oder neu einsetzen und dann die kritischen Schnittstellen fertigstellen. Die genaue Reihenfolge hängt von der Abschnittslänge, der Temperatur, dem Zustand des Rohmaterials und der Toleranz ab – kein universelles Wartezeitrezept.
4. Entgraten Sie die Beschichtung, nicht nur für die Berührung. Ein Federgrat an einem Loch, Schlitz oder einer Kante kann eine gelegentliche Inspektion überstehen und dann beim Eloxieren aufhellen, verbrennen oder Chemikalien einschließen. Definieren Sie Kantenbrüche und schützen Sie das kosmetische Gesicht bei jeder Übertragung.
Für eine tiefergehende Prozessdiskussion erklärt Liqins Leitfaden zu CNC-Fräsen, Drehen und Extrusionsnachbearbeitung von Aluminium, warum Profilgeradheit, Antastung und Spanbildung auftreten Steuerung gehören zum selben Prozessplan. Enthält die Zeichnung eine Bohrung oder einen Schieber, der erst nach der Beschichtung akzeptiert wird? Fahren Sie in diesem Fall mit Liqins Leitfaden zu Bearbeitungszugaben für eloxiertes Aluminium ist der relevantere nächste Schritt.
RFQ-Checkpoint: Ein nützliches Paket enthält das 3D-Modell und die kontrollierte 2D-Zeichnung. Fügen Sie die Jahresmenge, die vorgeschlagene Legierung und Härte, eine kosmetische Gesichtskarte, die Anodisierungsbeschriftung und die Passung hinzu. Damit kann Liqin 6061, 6063 und eine hybride Extrusions-plus-CNC-Route nebeneinander einsetzen, bevor irgendjemand Werkzeuge freigibt. Fordern Sie eine zeichnungsbasierte DFM-Überprüfung an.
Eloxieren: Das Finish beginnt vor dem Tank
6063 hat sich den Ruf als „Architekturaluminium“ erworben, weil es sich mit einer glatten Oberfläche extrudieren lässt und konsistent auf dekoratives Eloxieren reagiert. Niedrigere Kupferwerte und kontrollierte Verunreinigungen helfen. Bei einer langen sichtbaren Schiene oder Gehäuseblende ist diese sauberere Grundlinie wichtig. Klare, champagnerfarbene, bronzefarbene oder schwarze Oberflächen legen alles darunter frei: Matrizenaufnahme, Reibung bei der Handhabung, grobe Körnung, Schweißzonen, aggressives Schleifen und nicht übereinstimmende Materialchargen.
6061 lässt sich auch gut eloxieren. Es wird häufig für schwarz und natur eloxierte bearbeitete Teile verwendet. Die Vorsicht ist nicht, dass 6061 automatisch schlecht aussieht; Die Vorsicht besteht darin, dass strukturelle Entscheidungen und kosmetische Versprechen zusammen gehandhabt werden müssen. Eine bearbeitete Fläche und eine unberührte Extrusionsfläche können unterschiedlich geätzt werden. Zwei Schmelzpartien können leicht unterschiedliche Farbtöne aufweisen. Ein verschweißter Bereich kann einen Lichthof sichtbar machen. Eine polierte Logo-Platte passt möglicherweise nicht mehr zu einem perlengestrahlten Montageansatz.
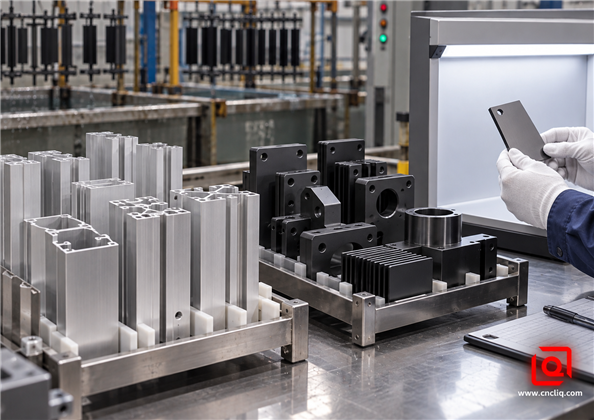
Ein Grenzmuster, eine Materialcharge, eine kontrollierte Vorbehandlung und vereinbarte Betrachtungsbedingungen tragen mehr zur Farbkonsistenz bei als ein vager Farbname.
Geben Sie das Erscheinungsbild so an, dass es von einer Fabrik überprüft werden kann
· Markieren Sie kosmetische und nicht kosmetische Gesichter auf der Zeichnung.
· Nennen Sie den Anodisierungsstandard und die Beschichtungsklasse. ISO 7599:2018, bestätigte Aktualität im Jahr 2023, behandelt die Spezifikation dekorativer und schützender anodischer Beschichtungen und unterstreicht die Bedeutung der Legierungsqualität und Vorbehandlung bis zum endgültigen Aussehen.
· Geben Sie Farbe, Glanz- oder Texturerwartung, Dichtungsanforderungen und eventuelle Korrosions- oder Verschleißtests an.
· Definieren Sie eine genehmigte Grenzprobe oder einen Grenzwertbereich, anstatt eine unmögliche perfekte visuelle Übereinstimmung über nicht verwandte Chargen hinweg zu versprechen.
· Identifizieren Sie Kontaktpunkte und Regalmarkierungen. Elektrizität benötigt einen Kontakt, daher ist „keine Markierungen irgendwo“ keine praktikable Anweisung.
· Maskierte Gewinde, Bodenflächen, elektrische Kontakte, Lagersitze und andere Bereiche ohne Beschichtung hervorheben.
Eloxieren verändert auch die Größe. Die Beschichtung wird teilweise in das Grundmetall hinein und teilweise nach außen geformt, die genaue Maßänderung sollte sich jedoch aus der genehmigten Prozess- und Beschichtungsspezifikation ergeben. Wenden Sie bei einer Präzisionsbohrung, einem Gewinde, einer Gleitschiene oder einem Dichtungssteg nicht die generische Internet-„50/50-Regel“ an und geben Sie die Zeichnung frei. Vereinbaren Sie die Oberflächendicke, den Maskierungsplan, das Vorbeschichtungsziel, die Messmethode und die endgültigen Abnahmemaße mit dem Hersteller und dem Eloxierer.
Für allgemeine Dekorationsarbeiten bietet 6063 dem Finishing-Team eine freundlichere Ausgangsoberfläche. Bei hart bearbeiteten Teilen bietet 6061 Konstruktions- und Bearbeitungsteams oft das stärkere Gesamtpaket. Manchmal ist die sauberste Antwort, nicht mehr einer Legierung zwei Aufgaben zu übertragen. Lassen Sie die sichtbare Schiene in 6063. Platzieren Sie 6061 dort, wo die Last tatsächlich eintritt. Dann detaillieren Sie die Fuge, damit eine Farbänderung kontrolliert wird – oder gewollt aussieht.
Extrusionsqualität: Warum 6063 der Presse mehr Raum gibt
Stellen Sie sich vor, wozu die Presse aufgefordert wird. Heißes Metall muss sich teilen, drehen, durch die Matrize drücken, wieder zu einem Hohlprofil zusammenfügen und diesen Vorgang meterweit wiederholen. 6063 fließt normalerweise mit weniger Strömungswiderstand als 6061. Dünne Wände, schmale Schlitze, Innenkammern und kleine sichtbare Details haben daher eine bessere Chance, sauber zu laufen. Die Druckgeschwindigkeit kann sich verbessern und schlechte Füllungen können zurückgehen, aber das ist kein Preisversprechen. Größe, Matrizenschwierigkeit, Toleranzen, Werkzeugstandzeit, Volumen und jeder Arbeitsgang nach der Säge stehen weiterhin im Angebot.
6061 kann extrudiert werden und ist für viele Strukturprofile die richtige Lösung. Es verlangt einfach mehr von der Presse und stirbt, wenn der Abschnitt komplizierter wird. Das Problem beginnt, wenn 6061 wegen seiner Stärke ausgewählt wird, aber wie ein dünner 6063-Besatz gezeichnet wird. Abrupte Wandwechsel, filigrane Matrizenzungen und tiefe, schmale Taschen verschwinden nicht, denn der CAD-Bereich sieht elegant aus. Der Extruder muss diese Kopfschmerzen einkalkulieren. Über ein langes Programm kann ein etwas schwererer und ausgewogenerer 6061-Abschnitt ein cleveres Profil schlagen, das nie ruhig läuft.
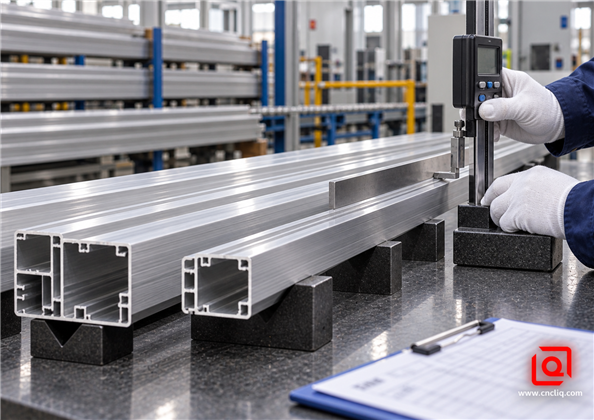
Eine Schnittlängenkontrolle ist keine Eingangskontrolle. Legen Sie das Profil aus, schauen Sie sich seine Länge an, messen Sie den Abschnitt, überprüfen Sie die Oberfläche, bestätigen Sie die Härte und fragen Sie, ob die CNC tatsächlich über einen Bezugswert verfügt, dem sie vertrauen kann.
Defekte, die sich flussabwärts ausbreiten
|
Beobachteter Zustand |
Warum es nach der Extrusion wichtig ist |
Kontrolle vor CNC oder Eloxieren |
|
Bogen oder drehen |
Erzeugt inkonsistenten Sitz, Lochpositionsabweichung und variable Klemmlast |
Anwendbare Geradheits-/Verdrehungsakzeptanz definieren; auf einer geeigneten Unterlage prüfen; Prüfen Sie lange Teile bei Bedarf |
|
Stanzlinien oder Abholung |
Kann durch klares oder farbiges Eloxieren sichtbar bleiben |
Eine kosmetische Oberflächenklasse zuweisen; den Würfel pflegen; Genehmigen Sie ein repräsentatives eloxiertes Muster |
|
Ungleichgewicht der Wandstärke |
Ändert Steifigkeit, Kühlung, Alterungsreaktion und Bearbeitungsdurchbiegung |
Vergleichen Sie den Abschnitt nach Möglichkeit. Identifizieren Sie wirklich kritische Wände, anstatt jedes Merkmal zu sehr zu tolerieren |
|
Naht- oder Bindenahtempfindlichkeit in Hohlprofilen |
Kann je nach Standort und Einsatzbereich das Aussehen oder die Leistung beeinträchtigen |
Überprüfen Sie das Düsenkonzept und die Nahtposition mit dem Extruder. Wenden Sie alle erforderlichen Tests gemäß der Produktspezifikation an |
|
Gemischte Partien oder Gemüter |
Kann Farb-, Härte- und Bearbeitungsvariationen erzeugen |
Behalten Sie die Rückverfolgbarkeit von Materialien bei und trennen Sie Chargen für übereinstimmende sichtbare Baugruppen |
|
Umgang mit Schaden |
Kleine Abriebspuren werden oft nach einer chemischen Vorbehandlung sichtbar |
Verwenden Sie vom Druck bis zur Fertigstellung Trenner, saubere Handschuhe, geschützte Gestelle und definierte Verpackungen |
Aus diesem Grund sollte eine Profilzeichnung nicht isoliert von den Nacharbeiten beurteilt werden. Liqins Vergleich von vollständiger CNC-Bearbeitung im Vergleich zu einer Extrusions-plus-Bearbeitungsroute ist nützlich, wenn ein konstanter Querschnitt große Mengen an Knüppeln ersetzen kann Entfernung. Es erklärt auch das Bezugspunktproblem, das auftritt, wenn ein Rohprofil so behandelt wird, als wäre es ein präzisionsgefertigter Block.
Welche Legierung passt zu Ihrem Teil?
|
Teileanforderung |
Wahrscheinlich Startauswahl |
Grund |
Frage, die vor der Veröffentlichung gelöst werden muss |
|
Bearbeitete Hochlasthalterung mit Gewindelöchern |
6061-T6/T651-Variante |
Höhere Festigkeit und robuste allgemeine Bearbeitbarkeit |
Sind die Form des Rohteils und die Entspannungshärte für das Materialabtragsmuster geeignet? |
|
Sichtbare dünnwandige Gehäuseschiene |
6063-T5 oder T6 |
Guter Metallfluss und dekoratives Finish-Potenzial |
Welche Flächen sind kosmetisch und welche nachbearbeiteten Merkmale benötigen eine endgültige Toleranz? |
|
Komplexe Kühlkörperextrusion |
6063 als erste DFM-Studie |
Komplizierte Flossen und Oberflächenkonsistenz dominieren oft |
Benötigt das thermische und mechanische Modell wirklich die Stärke 6061? |
|
Langes strukturelles Maschinenmitglied |
6061 als erste DFM-Studie |
Beladungs- und Befestigungsmerkmale können das Finish überwiegen |
Kann der Abschnitt für eine stabile Extrusion und Ausrichtung ausreichend vereinfacht werden? |
|
Premium schwarz eloxierte Frontplatte |
6063, wenn primär extrudiert; 6061 bei starker Bearbeitung |
Die Route hängt vom sichtbaren Bereich, der Steifigkeit und den Schnittmerkmalen ab |
Können eine Charge, eine Vorbehandlungsroute und eine Grenzprobe beibehalten werden? |
|
Prototyp mit unsicherer Geometrie und geringem Volumen |
6061 Billet oder Standardprofil |
Vermeidet eine zu frühe Festlegung auf eine dedizierte Extrusionsdüse |
Ab welchem validierten Volumen wird die kundenspezifische Extrusion wirtschaftlich? |
Es gibt noch eine weitere Falle: ein durch Ablenkung gesteuertes Teil. Der Elastizitätsmodul dieser Aluminiumsorten ist weitgehend ähnlich. Behalten Sie die Geometrie bei, damit ein Wechsel zu 6061 nicht plötzlich eine flexible Schiene in einen starren Träger verwandelt. Wenn die Durchbiegung und nicht die Nachgiebigkeit das Design bestimmt, kann eine Änderung der Wandplatzierung oder der Abschnittsform mehr bewirken als der Wechsel zwischen diesen beiden Legierungen. Führen Sie den Lastfall durch, bevor Sie für die Kraft bezahlen, die das Teil nie verbraucht.
Verifiziertes produktbasiertes Gehäuse: 6061-T6 Preform Plus Precision CNC
Das folgende Beispiel basiert auf einem veröffentlichten Liqin-Produkt und wird ohne Kundenidentität oder ungeprüfte Bestellmetriken dargestellt. Es ist nützlich, weil es zeigt, wo 6061 seinen Platz verdient – und auch, warum „Extrusion“ richtig definiert werden muss.Bei dem Teil handelt es sich um eine 6061-T6-Blitzableiterelektrode, die aus einem kaltextrudierten Vorformling und präziser CNC-Bearbeitung hergestellt wird. Beim Kaltfließpressen handelt es sich um einen diskreten Umformprozess, nicht um das kontinuierliche Heißprofilextrudieren, das für lange Schienen und Rahmen verwendet wird.
Das Produkt weist kleine symmetrische Strukturen, Schlitze, Hohlräume, Löcher, Gewinde und eng anliegende Merkmale auf. Der veröffentlichte Weg von Liqin beginnt mit der qualifizierten Vorbereitung der 6061-T6-Stangen und formt dann den Hauptrohling in einer speziellen Kaltfließpressform. Zu den Nachbearbeitungsarbeiten gehören Spannungsmanagement, Bezugsvorbereitung, leichtes Spannen in einer speziellen Vorrichtung, CNC-Endbearbeitung, Loch- und Gewindebearbeitung, detailliertes Entgraten und Maßprüfung. Auf der Produktseite werden insbesondere Mikroverformungen, die Positionierung des Rohlings zur Vorrichtung, die Abnutzung der Matrize und das konsistente Füllen kleiner Strukturen als Herstellungsprobleme genannt.
Warum nicht daraus eine allgemeine Behauptung machen, dass 6061 immer überlegen ist? Weil die Route ein anderes Problem beantwortet. Hier benötigt das Bauteil eine integrierte Near-Net-Preform und genaue Funktionsdetails; Die Qualität der dekorativen Langprofiloberfläche ist nicht der Hauptfaktor. Ein 6063-Architekturprofil würde die Geometrie nicht lösen. Die richtige Lektion ist umfassender: Wählen Sie die Legierung und die Umformroute als Paar aus und entwerfen Sie dann die CNC-Bezüge entsprechend dem tatsächlichen Zustand des Rohlings. Das ist die gleiche Disziplin, die bei der Nachbearbeitung eines warmstranggepressten 6063-Gehäuses erforderlich ist.
Haben Sie eine ähnliche Make-or-Buy-Entscheidung? Teilen Sie das Jahresvolumen, die Zeichnung, den Materialbedarf, die Endbearbeitung und die Oberflächen, die die Montage steuern. Liqin kann die Bearbeitung von Knüppeln, Standardprofilen, kundenspezifischen Warmfließpressen, Kaltfließpressen und nachgelagerter CNC vergleichen, ohne jedes Teil in einen Prozess zu zwingen. Senden Sie Ihre Angebotsanfrage für eine Prozessroutenüberprüfung.
So schreiben Sie eine Ausschreibung, die ein nützliches Angebot erstellt
Eine aussagekräftige Angebotsanfrage ermöglicht es dem Lieferanten, das Risiko einzupreisen, anstatt es abzuschätzen. Fügen Sie diese Elemente ein:
· Legierung, Härte und Standard: zum Beispiel AA 6063-T6 gemäß der vereinbarten Extrusionsnorm – nicht einfach „Aluminium“.
· 3D- und kontrollierte 2D-Dateien: Das 3D-Modell kommuniziert die Form; Die Zeichnung definiert Bezüge, Toleranzen, Gewinde, Oberflächenbearbeitung und Inspektion.
· Produktform: Knüppel, Platte, Standardextrusion, kundenspezifisches heißextrudiertes Profil oder kaltextrudiert Vorformling.
· Mengenprofil: Prototypenmenge, erste Produktionscharge, Jahresbedarf und erwartete Programmlebensdauer.
· Kosmetische Karte: A/B/C-Oberflächen, Faserrichtung, Handhabungsbeschränkungen, zulässige Rackmarkierungen und Grenzmuster Anforderung.
· Eloxierungsdetails: Standard, Typ/Klasse, Dickenbereich, Farbe, Textur, Versiegelung, Tests, Maskierung und endgültig Dimensionsakzeptanz.
· Funktionale Schnittstellen: Passteile, Lager- oder Dichtungspassungen, elektrische Kontaktzonen und danach gemessene Merkmale Fertigstellen.
· Dokumentation: Materialzertifikat, Erstartikelbericht, Inspektionsformat, Rückverfolgbarkeit und alle Vorschriften Anforderungen.
Wenn der Abschnitt nicht eingefroren ist, fragen Sie nach DFM, bevor die Stanze geschnitten wird. Das Verschieben einer Rippe, das Glätten eines Wandübergangs, das Öffnen eines schmalen Kanals oder das Hinzufügen einer Opferpositionierungsfunktion kann die Stabilität der Presse verbessern und die Bearbeitung vereinfachen. Diese Änderungen sind im CAD kostengünstig und nach der Werkzeugfreigabe teuer.
Kosten: Schauen Sie über den Preis pro Kilogramm hinaus
6063 lässt sich oft günstiger durch eine komplexe Matrize schieben, während 6061 die Abschnittsgröße reduzieren kann, wenn es auf die Festigkeit ankommt. Das macht keine der beiden Legierungen allgemein billiger. Die Kosten für die eingekauften Teile umfassen Rohlingsprämie, Matrizeninvestitionen, Presszeit, Ausschuss, Wärmebehandlung, Richten, Schneiden, Vorrichtungen, CNC-Zykluszeit, Entgraten, Eloxierungsausbeute, Inspektion, Verpackung und Fracht.
Bei geringem Volumen oder sich ändernder Geometrie können Standard-6061-Material und CNC-Bearbeitung der sinnvolle Weg sein, da dadurch spezielle Werkzeuge vermieden werden. Sobald sich der Querschnitt stabilisiert und das Volumen zunimmt, kann ein benutzerdefiniertes 6063-Profil die meisten groben Bearbeitungen beseitigen und eine bessere kosmetische Oberfläche freilegen. Umgekehrt kann ein stark belastetes Profil 6061 rechtfertigen, selbst wenn die Extrusion langsamer verläuft. Bitten Sie die Lieferanten, die vollständige Route anzugeben und Annahmen zu ermitteln. Eine billige Extrusion, die zusätzliches Richten, kosmetischen Ausschuss oder fünfachsige Nacharbeit verursacht, ist kein billiges Teil.
Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
1. Ist 6061 immer einfacher zu bearbeiten als 6063?
6061 ist im Allgemeinen der einfachere Ausgangspunkt für strukturelle CNC-Arbeiten, da es stärker und oft weniger klebrig ist, aber das tatsächliche Ergebnis hängt von der Härte, der Rohteilform, der Abschnittssteifigkeit, der Werkzeuggeometrie, der Spanabfuhr und der Spannung ab. Ein stabiles 6063-T6-Profil mit scharf polierten Werkzeugen lässt sich wunderbar bearbeiten, während sich ein beanspruchtes oder schlecht unterstütztes 6061-Profil nach dem Lösen bewegen kann.
2. Sieht 6063 nach dem Eloxieren immer besser aus?
6063 wird normalerweise für dekorativ eloxierte Strangpressteile bevorzugt, da seine Chemie und Extrusionsreaktion ein glattes, gleichmäßiges Finish ermöglichen, aber die Legierung allein kann das Aussehen nicht garantieren. Der Zustand der Matrize, die Kornstruktur, die Schmelzcharge, die Handhabung, Bearbeitungsspuren, die Vorbehandlung, das Abfüllen, die Badkontrolle und die Versiegelung haben Einfluss auf das Ergebnis. Für sichtbare Baugruppen sollten daher kontrollierte Chargen und eine genehmigte Grenzprobe verwendet werden.
3. Kann 6061 für komplexe Strangpressprofile verwendet werden?
Ja, 6061 wird häufig extrudiert, insbesondere für Strukturelemente, aber sehr dünne Wände, tiefe Taschen, enge Öffnungen und abrupte Dickenänderungen können dazu führen, dass die Presse und die Matrize härter arbeiten als bei 6063. Der Extruder sollte die umschreibende Größe, die Wandbalance, das Zungenverhältnis, die Nahtposition, die Toleranz, die Härte und die kosmetische Klasse überprüfen, bevor das Profil freigegeben wird.
4. Welche Legierung sollte ich für einen eloxierten Kühlkörper verwenden?
6063 ist normalerweise der erste Kandidat für einen extrudierten Kühlkörper, da feine Rippen, Oberflächenbeschaffenheit und Profilökonomie häufig das Design bestimmen, während 6061 in Betracht gezogen werden sollte, wenn Gewindebefestigungen, Stöße oder höhere strukturelle Belastungen dominieren. Die thermische Leistung hängt auch von der Rippengeometrie, dem Luftstrom, dem Grenzflächenwiderstand und der Beschichtung ab. Bestätigen Sie daher das vollständige thermische und mechanische Modell, anstatt nur anhand des Legierungsnamens auszuwählen.
5. Was muss ich senden, um ein genaues 6061- oder 6063-Angebot zu erhalten?
Senden Sie die STEP-Datei und die kontrollierte 2D-Zeichnung, Legierung und Härte, anwendbare Materialnorm, Mengen, Jahresprognose, Karte der kosmetischen Oberfläche, Anodisierungsspezifikation, Maskierungszonen, Nachbearbeitungstoleranzen, Inspektionsdokumente, Ziellieferung und alle Informationen zu den passenden Teilen, die sich auf die Passform auswirken; Wenn die Legierung nicht feststeht, sagen Sie es und fordern Sie eine parallele DFM-Empfehlung an.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
6061 ist die praktische erste Wahl für stärkere, stark bearbeitete, mit Gewinde versehene oder strukturelle Aluminiumteile; 6063 ist die praktische erste Wahl für komplizierte Profile, dünne Wände, sichtbare extrudierte Oberflächen und gleichmäßige dekorative Eloxierung. Die sicherste Entscheidung ergibt sich aus der Überprüfung von Legierung, Härte, Abschnittsdesign, Extrusionsqualität, CNC-Bezugspunkten, kosmetischer Klasse, Beschichtungswachstum und Inspektion als ein einziges Fertigungssystem. Senden Sie vor der Werkzeugfreigabe ein vollständiges Zeichnungspaket, genehmigen Sie eine physische Endgrenze und bitten Sie den Lieferanten, ein Angebot für die gesamte Route zu erstellen – nicht nur für das Rohmaterial.
Kontaktinformationen
Unternehmen: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenwartung und Kundendienst:service@shturl. zhuwanying@cncliq.com
Neue Anfrage, Angebot und Bestelldiskussion:business@shturl. zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle in diesem Blog veröffentlichten technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung dienen nur zu Informations- und Referenzzwecken. Bitte beachten Sie, dass allgemeine Blogeinblicke unterzeichnete technische Vereinbarungen nicht ersetzen. Da kundenspezifische Teile je nach Materialwärmezahl, Maschinenkalibrierung und spezifischen Toleranzen variieren, werden verbindliche Qualitätsspezifikationen ausschließlich durch Ihre genehmigten CAD-Zeichnungen, unterzeichneten Verträge und formellen Qualitätspläne bestimmt.
Alle in diesem Blog vorgestellten Kundenfallstudien wurden gründlich anonymisiert und bereinigt. Die angezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Demonstration unserer kundenspezifischen Bearbeitungsfähigkeiten und stellen keinen einzigen universellen Standard für alle Aufträge dar.
Liqin Manufacturing Team
Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry Metallkomponenten mit hohen Toleranzen für anspruchsvolle globale Märkte. Wir operieren in einem 6.500 m² großen Produktionszentrum, das mit über 150 Maschinen ausgestattet ist, die 4- und 5-Achsen-CNC-Bearbeitung, Fräs-Dreh-Bearbeitung, Kaltfließpressen, und Druckguss unter einem Dach. Mit diesem Setup können wir Projekte nahtlos verwalten und Teile von den ersten CAD-Konzepten direkt bis zur endgültigen Lieferung weiterleiten.
Wir übernehmen die Qualitätskontrolle ohne Kompromisse. Enge Toleranzen behandeln wir mit der nötigen Ingenieursdisziplin. Unterstützt durch die Zertifizierungen ISO 9001, ISO 13485 und IATF 16949 führen unsere QA-Ingenieure bei jeder einzelnen Produktionscharge strenge IPQC-, FQC- und OQC-Prüfungen durch. Von der KMG-Abmessungskartierung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Voraus – so erhalten Sie einsatzfertige Komponenten ohne Montageprobleme oder kostspielige Produktionsunterbrechungen. Zusätzlich zur Fertigung können Sie sich darauf verlassen, dass wir auf neue Anfragen innerhalb von zwei Stunden reagieren, direkte Unterstützung bei der Bemusterung von Prototypen erhalten und einen reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien gewährleisten.
Wir freuen uns über Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein wettbewerbsfähiges Angebot!
