 Deutsch




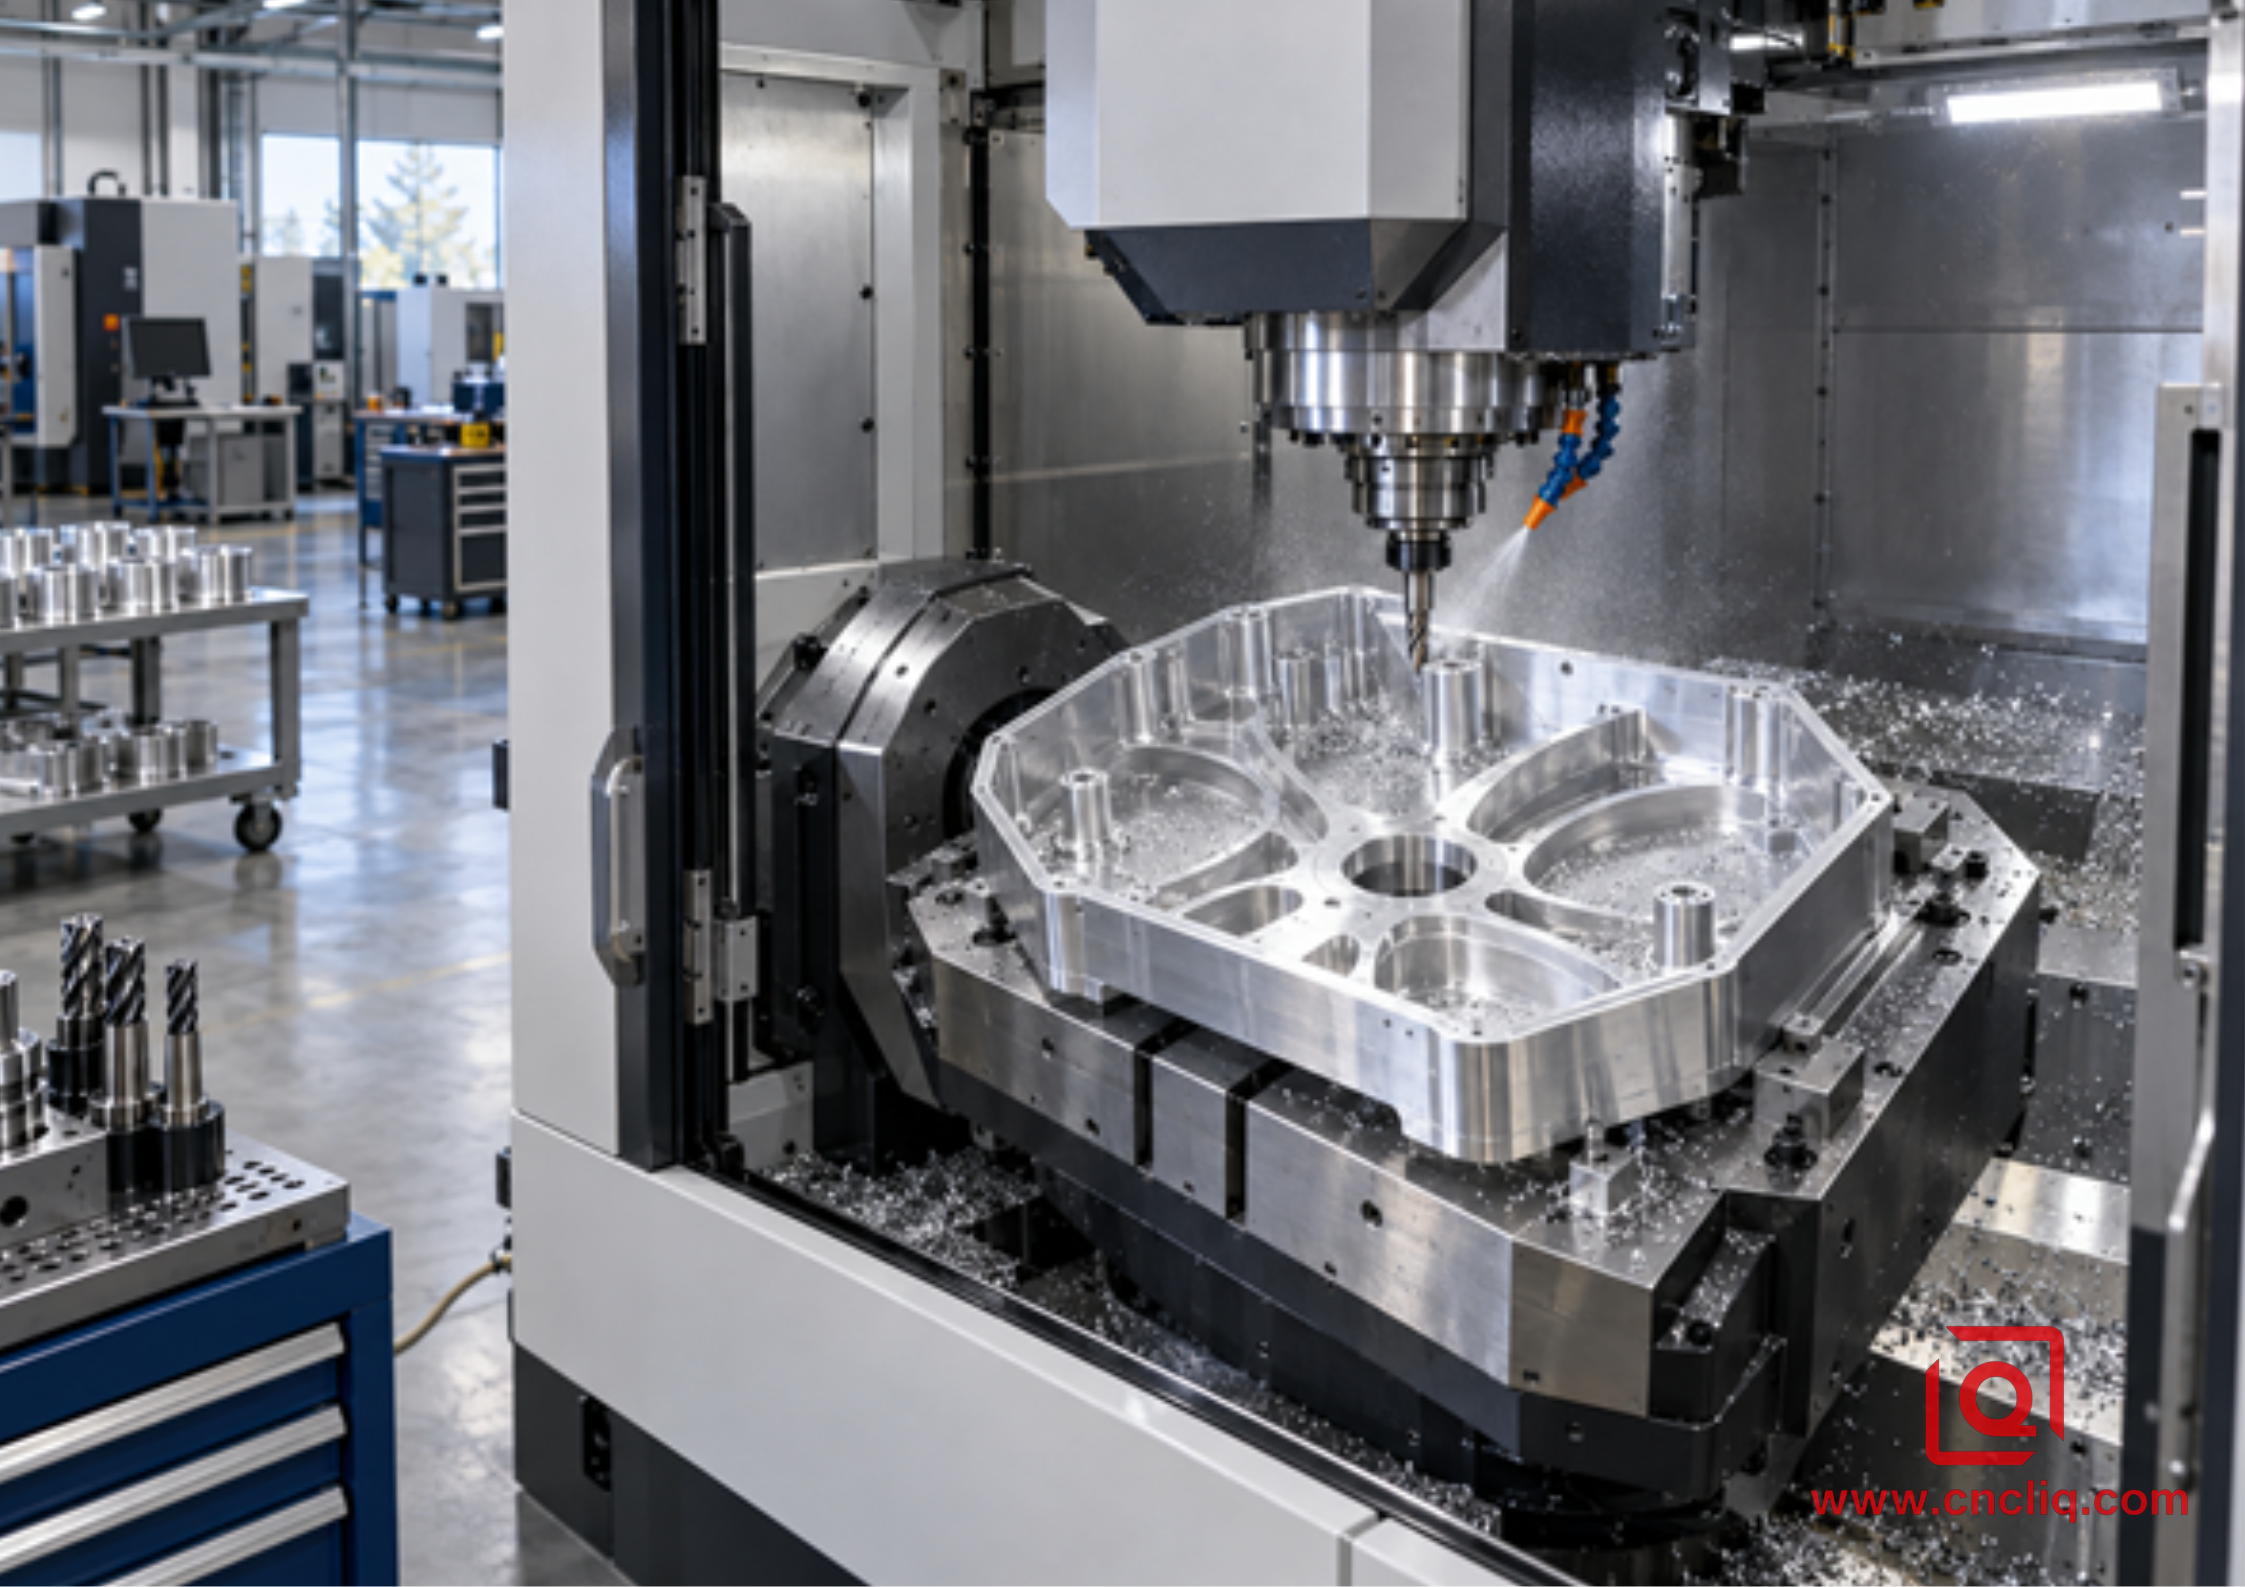
Sie überlegen noch, ob Sie für ein dünnwandiges Aluminiumteil Gleichlauf- oder Gegenlauffräsen wählen sollen – und fragen sich, warum die vermeintlich „bessere“ Richtung an einer Wand die andere beeinträchtigen kann? Dieser Leitfaden erklärt die Wahl aus praktischer Sicht. Sie erfahren, wie Spanbildung, Wandunterstützung, Werkzeugdurchbiegung, Werkzeugwegrichtung und Prüfzeitpunkt zusammenwirken. Kurz gesagt: Gleichlauffräsen ist auf einer CNC-Maschine meist die erste Wahl, doch bei dünnen Wänden gelten keine pauschalen Regeln. Die richtige Richtung ist diejenige, die die Hauptschnittkraft auf die stärkste verfügbare Unterstützung lenkt und gleichzeitig einen stabilen Eingriff gewährleistet.
Wenn Sie eine Angebotsanfrage vorbereiten, senden Sie bitte das 3D-Modell, eine Zeichnung mit Positionsnummern, die Legierung und den Härtegrad, das Jahresvolumen, die Anforderungen an die Oberflächenbeschaffenheit, die Beschichtung sowie die relevanten Bezugspunkte nach dem Entspannen. Diese Angaben ermöglichen es dem Bearbeitungsdienstleister, ein Angebot für einen kontrollierten Prozess zu erstellen, anstatt lediglich die Maschinenzeit zu berechnen.
Die 30-Sekunden-Antwort
Zustand der Verkaufsfläche | Beginnen Sie mit | Warum es ein sinnvoller Ausgangspunkt ist | Was muss überprüft werden? |
Moderne CNC-Maschine, starre Vorrichtung, offene Seitenwand | Gleichlauffräsen | Die Bildung von dicken zu dünnen Spanen verringert die Reibung und verbessert normalerweise den Spanabtransport. | Die Kraft darf die Wand nicht in den ungestützten Raum ziehen. |
Hohe, flexible Wand mit Unterstützung hinter der Schneidkraft | Gleichlauffräsen | Die Stütze nimmt die Last auf und begrenzt die Wandbewegung. | Prüfen Sie das Wandgefälle oben, in der Mitte und unten. |
Lange Wand, die sich beim Aufstieg biegt | Konventioneller Endtest oder Aufstiegspfad auf der gegenüberliegenden Seite | Die Ablenkungsrichtung kann wichtiger sein als die durchschnittliche Reduzierung der Schnittkraft. | Vergleichen Sie beide Richtungen auf einem Coupon oder im ersten Artikel. |
Manuelle oder verschlissene Maschine mit messbarem Spiel | Konventionelles Fräsen | Es ist weniger wahrscheinlich, dass der Tisch durch die Freigängigkeit des Antriebssystems gezogen wird. | Rückschlag, Werkstückspannung und Bedienersicherheit |
Schlitz in voller Breite | Keine der beiden Richtungen wird strikt beibehalten. | Beide Seiten des Schneidwerkzeugs sind im Eingriff. | Setzen Sie eine Strategie mit kontrolliertem Markteintritt oder eine adaptive Strategie ein und verwalten Sie die Chips |
Raue, oxidierte oder unterbrochene Oberfläche | Fallabhängig | Ein allmählicher, konventioneller Einstieg kann eine Kante schützen; ein stabiler Aufstieg ist möglicherweise dennoch besser. | Folgen Sie den Anwendungsdaten des Werkzeugherstellers. |
Die praktische Regel ist einfach: Auf einer stabilen CNC-Maschine sollte standardmäßig Gleichlauffräsen verwendet werden. Die Entscheidung für diese Methode sollte dann durch Überprüfung der Stützrichtung, des radialen Eingriffs, des Wandverhaltens und der Maßhaltigkeit bestätigt werden. Seco Tools weist darauf hin, dass Gleichlauffräsen in der Regel empfohlen wird, da es die Reibung beim Eintritt reduziert und die Wärme in den Span ableitet. Gleichzeitig wird jedoch anerkannt, dass konventionelles Fräsen unter bestimmten Bedingungen bei rauen oder dünnwandigen Werkstücken hilfreich sein kann. Diese Nuance steht im Mittelpunkt dieses Artikels.
Was ändert sich zwischen Gleichlauf- und Gegenlauffräsen?
Beim Gleichlauffräsen, auch Gleichlauffräsen genannt, folgt die Tangentialbewegung des Fräsers am Kontaktpunkt der Vorschubrichtung. Der Zahn tritt mit der größten Spandicke in den Fräser ein und verlässt ihn mit nahezu null Spandicke. Beim Gegenlauffräsen hingegen tritt der Zahn mit nahezu null Spandicke in den Fräser ein, und der Span wächst zum Austritt hin.
Dieser kleine geometrische Unterschied verändert gleich vier Dinge.
Beim konventionellen Vorschneiden erfolgt zunächst ein kurzes Anschleifen, bevor sich ein echter Span bildet. Bei duktilem Aluminium kann dieses Anschleifen zu Hitzeentwicklung, Schmierung und Aufbauschneiden führen, wenn die Schneide stumpf ist oder die programmierte Spanabnahme zu gering ist. Beim Gleichlaufschneiden hingegen erfolgt der Span von Anfang an präziser, sodass ein scharfes, speziell für Aluminium entwickeltes Werkzeug in der Regel einen saubereren Schnitt ermöglicht.
Zweitens ändert sich der Spanfluss. Beim Gleichlauffräsen werden die Späne eher hinter dem Fräser zurückgelassen, anstatt zum nächsten Zahn transportiert zu werden. Wiederaufgeschnittene Aluminiumspäne können sich mit der Schneide verschweißen und die Oberfläche beschädigen. Daher ist der Einsatz von Druckluft oder die gezielte Kühlmittelzufuhr auch bei günstiger Werkzeugwegrichtung wichtig.
Drittens ändert sich der Kraftvektor. In allgemeinen Diagrammen wird oft angenommen, dass Gleichlauffräsen ein Werkstück nach unten drückt und Gegenlauffräsen es anhebt. Dies ist zwar für das Planfräsen hilfreich, aber für eine dünne vertikale Wand unvollständig. Beim Seitenfräsen entstehen radiale und tangentiale Kräfte, deren tatsächliche Richtung von der Spindeldrehung, der Konturseite, dem Eintrittswinkel und der vorhandenen Unterstützung abhängt. Die CAM-Simulation muss im Zusammenhang mit der Vorrichtung betrachtet werden und darf nicht als isolierter Kraftpfeil verstanden werden.
Viertens ist das Spiel entscheidend. Bei älteren Maschinen kann ein Gleichlaufschnitt das Vorschubsystem in den Freiraum ziehen. Moderne CNC-Bearbeitungszentren verwenden vorgespannte Bewegungssysteme, sodass dieses Risiko normalerweise beherrscht wird. Dennoch sollte man es niemals annehmen, wenn der Zustand der Maschine unbekannt ist.
Einen prägnanten Vergleich des Verhaltens von Mehrachsenmaschinen und der Rüstzeitreduzierung finden Sie im Leitfaden von Liqin zur 3-Achs- versus 5-Achs-CNC-Bearbeitung .
Warum dünnwandiges Aluminium die übliche Regel ändert
Ein dicker Block absorbiert eine sich ändernde Kraft nahezu bewegungslos. Eine 1,5 mm dicke Wand, die 40 mm über ihrer Basis steht, verhält sich eher wie eine Feder. Das Werkzeug bewegt sich, die Wand bewegt sich; das programmierte Aufmaß entspricht nicht mehr dem Aufmaß, das die Schneide tatsächlich wahrnimmt.
Die Wandsteifigkeit nimmt mit zunehmender freier Höhe rapide ab. Die Steifigkeit des Fräsers verhält sich ähnlich unnachgiebig: Die von Sandvik veröffentlichte Durchbiegungsbeziehung ist proportional zur dritten Potenz des Überstands und umgekehrt proportional zur vierten Potenz des Fräserdurchmessers. Vereinfacht gesagt: Schon ein geringfügig größerer Überstand kann einen großen Unterschied machen. Verwenden Sie die kürzestmögliche Baugruppe und das größtmögliche Werkzeug, das die Innenradien zulassen.
Aluminium reagiert ebenfalls schnell auf Wärme. Kaiser Aluminum gibt für die Legierung 6061 einen mittleren Wärmeausdehnungskoeffizienten von 23,6 µm/m·K im Temperaturbereich von 20 °C bis 100 °C an. Ein lokaler Temperaturanstieg von 10 °C über eine Länge von 300 mm entspricht einer freien Wärmeausdehnung von etwa 0,071 mm. Ein eingespanntes Bauteil dehnt sich nicht frei und gleichmäßig aus. Genau deshalb kann die Bearbeitung einer heißen, ungleichmäßig eingespannten dünnen Wand bei der Endkontrolle zu einer unerwarteten Kälteüberraschung führen.
Auch der Härtegrad der Legierung ist wichtig. Ein Lieferant sollte „Aluminium“ nicht als vollständige Materialbezeichnung verwenden. Die Legierungen 6061-T6, 6061-T651, 7075-T6 und 7075-T651 können unterschiedliche Herstellungsgeschichten und Eigenspannungseigenschaften aufweisen. Der Bearbeitungsleitfaden von Liqin für 6061- und 7075-Aluminium ist eine nützliche interne Referenz, wenn Festigkeit, Korrosionsbeständigkeit, Kosten und Bearbeitbarkeit gegeneinander abgewogen werden müssen.
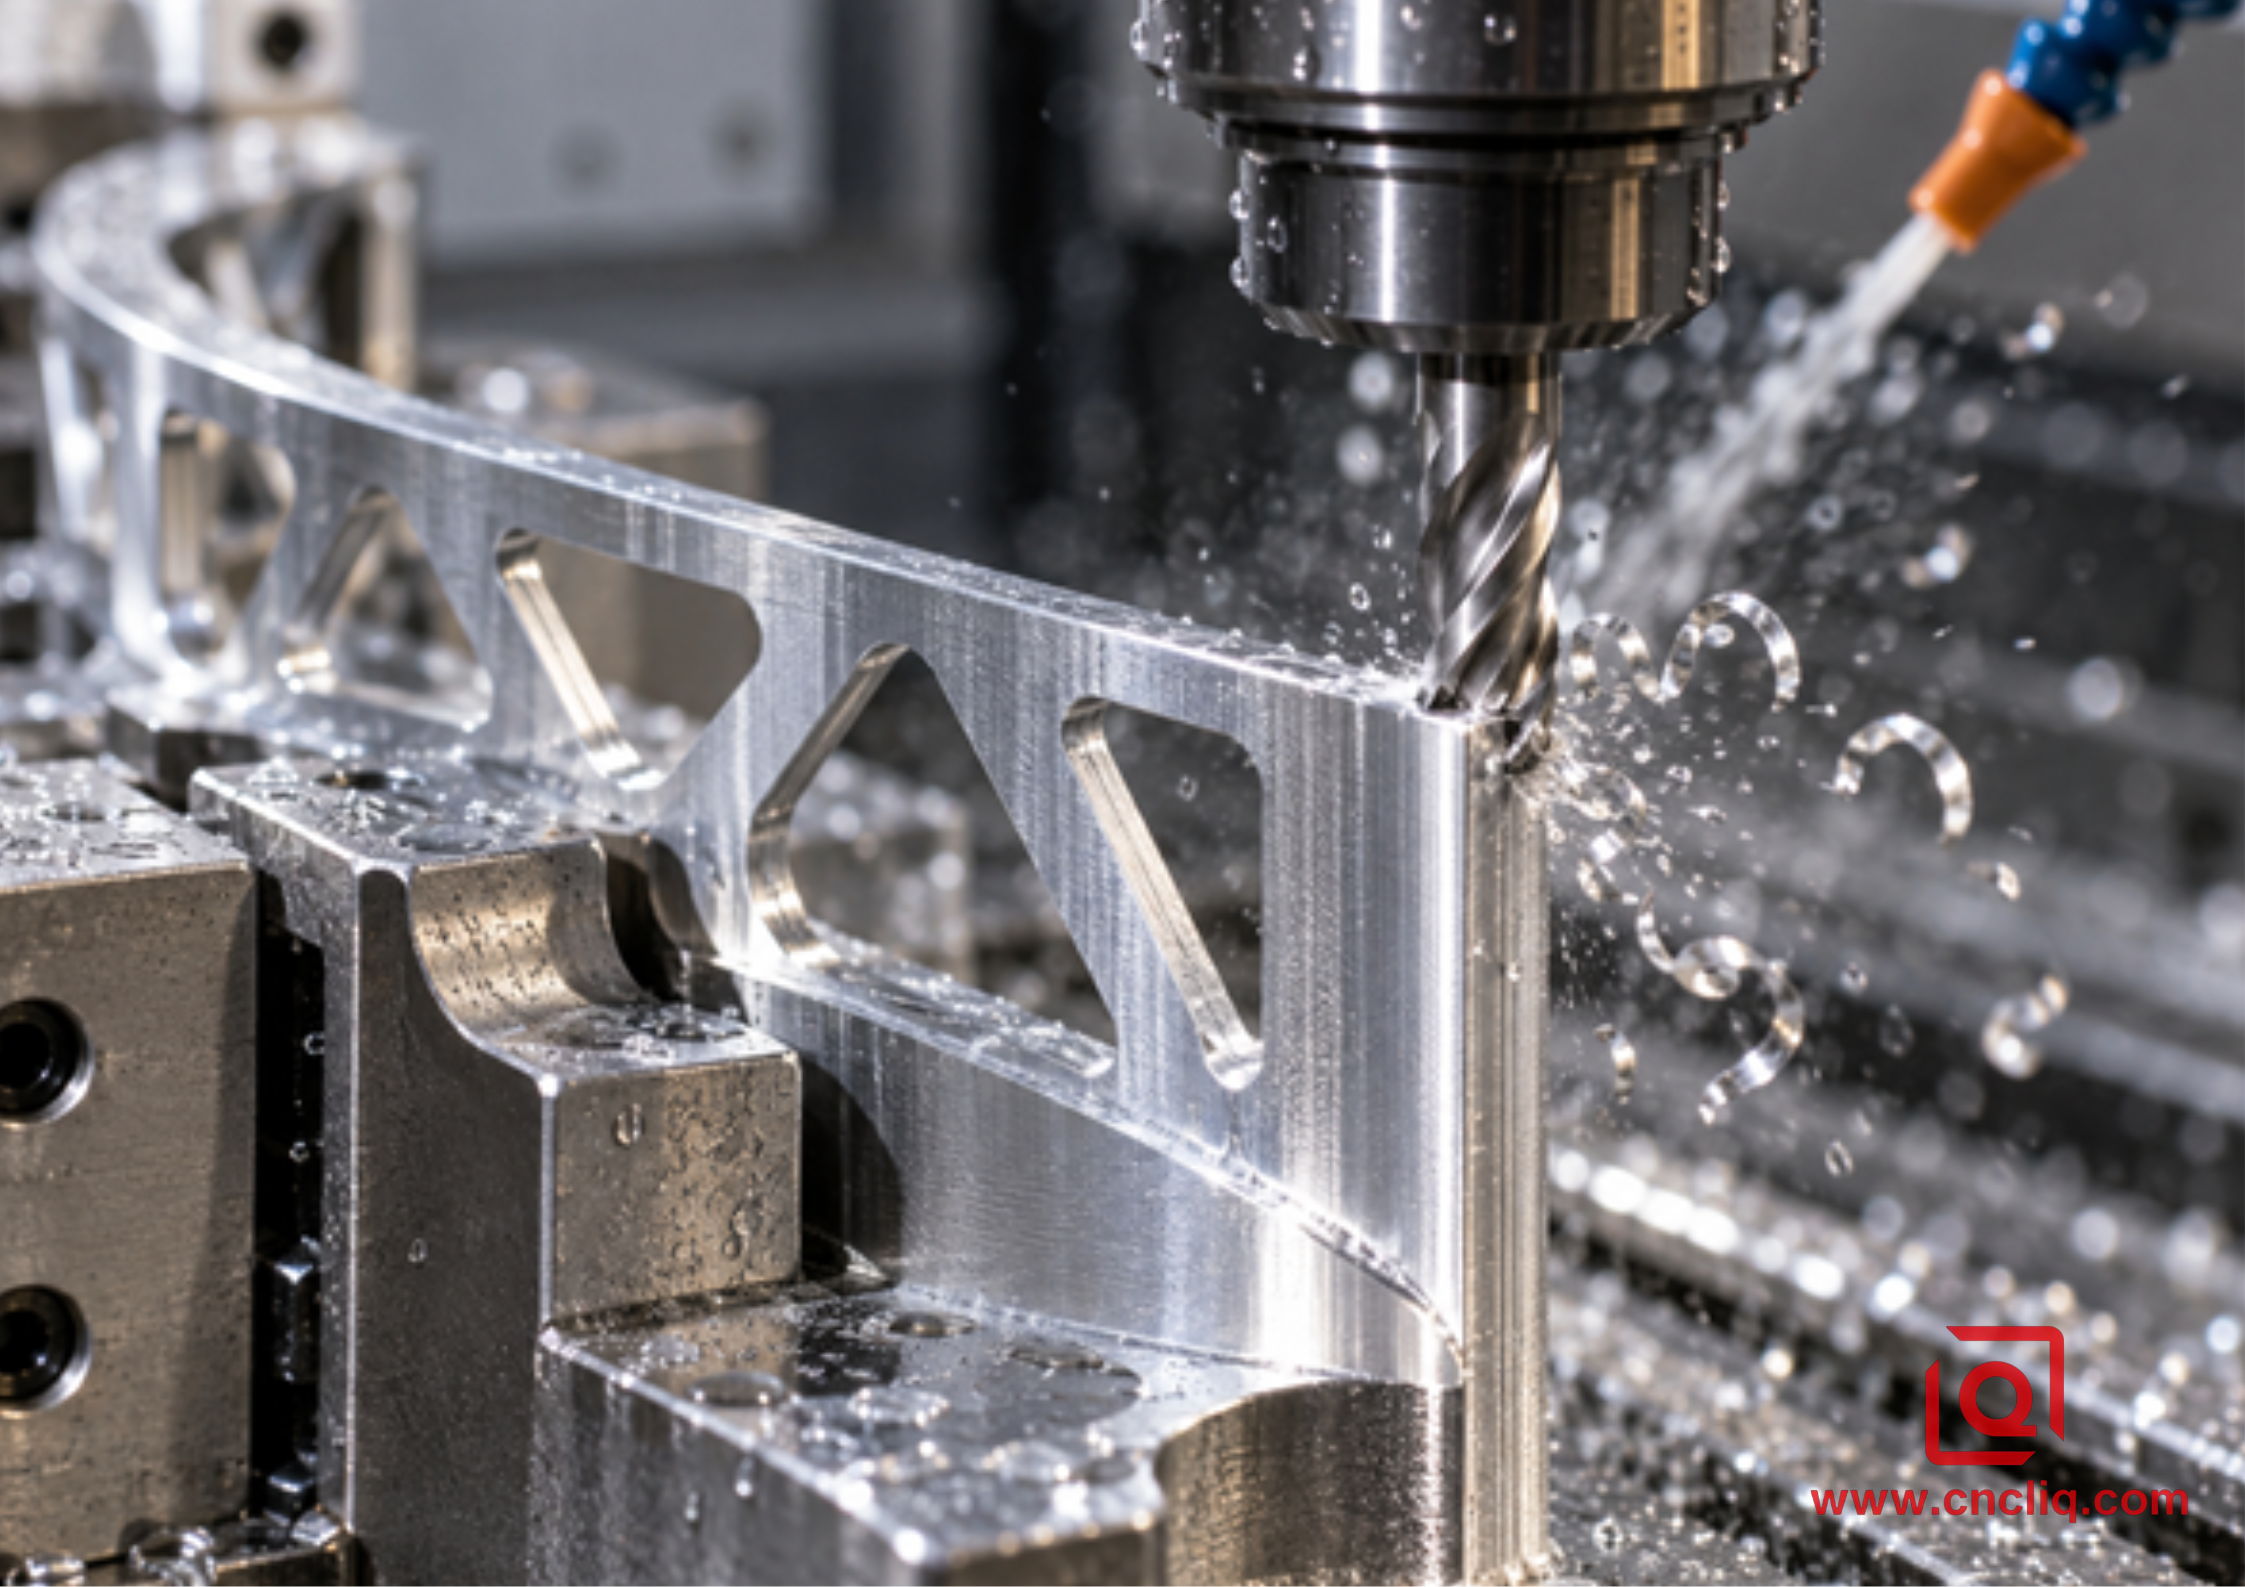
Nahaufnahme eines Hartmetall-Schaftfräsers beim Bearbeiten einer dünnen, gestützten Aluminiumwand
Eine bessere Entscheidungsmethode: Folge der Kraft in Richtung der Vorrichtung.
Bevor Sie eine Richtung wählen, markieren Sie die Auflagerseite, die freie Seite, die Oberkante, den Basisradius, die benachbarten Rippen und die Klemmkräfte der Wand. Stellen Sie sich anschließend fünf Fragen.
1. Wohin kann sich die Wand bewegen?
Die am wenigsten unterstützte Richtung ist die risikoreichste. Drückt ein Gegenlauf die Wand in Richtung einer passgenauen weichen Backe, einer Opferrippe, einer Wachsstütze oder des festen Grundmaterials, kann dies sehr stabil sein. Zieht derselbe Weg die Wand in Richtung einer offenen Tasche, kann die Durchbiegung zunehmen. Eine Umkehrung der Kontur kann effektiver sein als eine Halbierung des Vorschubs, da sie die Stelle des Lastangriffs verändert.
2. Ist die Wand noch mit nutzbarem Material verbunden?
Entfernen Sie nicht die gesamte Stützstruktur und führen Sie anschließend einen Schlichtgang durch, um das Ergebnis zu korrigieren. Bearbeiten Sie dünne Wände schrittweise, während dahinter ein breiter Bereich verbleibt. Wechseln Sie die Seiten ab, sofern die Geometrie dies zulässt. Harvey Performance empfiehlt eine gestufte axiale Bearbeitung und zunehmend leichtere radiale Bearbeitungsgänge mit zunehmender Wandhöhe. Dadurch bleibt die Stützstruktur länger erhalten und der Werkzeugdruck in der Nähe der Endfläche wird reduziert.
3. Ist der Fräser steif genug?
Prüfen Sie Werkzeugdurchmesser, Schneidenlänge, Halterreichweite, Rundlauf und Eckenradius. Eine lange Schneide wird durch reduzierten Vorschub nicht steif. Im Gegenteil: Zu geringer Vorschub kann zu Reibung beim Schneiden führen. Ein Werkzeug mit reduziertem Hals bietet mehr Reichweite bei gleichzeitig höherem Schaftmaterial, seine Anwendung muss jedoch den Anforderungen an die Werkzeugtasche und den Spanabfuhr entsprechen.
4. Wird der radiale Eingriff gesteuert?
Dünne Wände reagieren empfindlich auf abrupte Eingriffsänderungen. Ein Schruppprozess mit konstantem Eingriff erzeugt in der Regel eine gleichmäßigere Belastung als ein konventioneller Taschenbearbeitungsprozess, bei dem der Fräser in Ecken versinkt. Für die Schlichtbearbeitung sollte ein gleichmäßiges radiales Aufmaß belassen werden. Vermeiden Sie einen „Null-Aufmaß“-Werkzeugweg, der aufgrund von Wandbewegungen zwischen Schneiden und Polieren wechselt.
5. Was sagt die Inspektion nach der Freigabe aus?
Ein maschinenseitiger Messtaster kann die Position bestätigen, solange das Werkstück noch eingespannt ist. Er kann jedoch nicht gewährleisten, dass das Werkstück nach dem Entspannen und dem Temperaturausgleich die gleiche Geometrie beibehält. Das erste Werkstück sollte im freien Zustand an definierten Bezugspunkten geprüft werden, wobei Wandstärke, Profil, Rechtwinkligkeit, Ebenheit und Konizität in mehreren Höhen gemessen werden.
Arbeitsablauf in der Fertigungshalle zur Auswahl der Fräsrichtung
Schritt 1: Die funktionale Geometrie definieren
Trennen Sie kritische Wände von Freiwänden. Eine 2,00 mm starke Wand mit einer auf Bezugspunkt A bezogenen Profiltoleranz erfordert eine andere Planung als eine Schutzabdeckung mit großzügigem Freiraum. Kennzeichnen Sie Dichtflächen, Lagersitze, Ausschnitte für Verbindungsstücke, Oberflächen und Kanten, bei denen die Gratrichtung die Montage beeinflusst.
Schritt 2: Stabile Bezugspunkte festlegen, bevor das Bauteil ausgedünnt wird
Robuste Positionierungselemente frühzeitig anfertigen. Ausreichend Material um die zukünftige Wand herum einplanen, um den Schruppkräften standzuhalten. Bei eng aneinanderliegenden Flächen kann eine 4- oder 5-Achs-Aufspannung den Nachspannfehler reduzieren, jedoch ersetzt eine geringere Anzahl an Aufspannungen nicht die Notwendigkeit eines gleichmäßigen Materialabtrags.
Schritt 3: Raues, aber vorhersehbares Engagement
Verwenden Sie, wo sinnvoll, eine präzise Aluminiumgeometrie, eine effektive Spanabfuhr und einen gleichmäßigen Eingriff. Gleichlauffräsen ist die übliche Startrichtung auf einer starren CNC-Maschine. Lassen Sie gleichmäßiges Vorschlicht stehen; die genaue Menge sollte sich nach Wandstärke, Materialbeschaffenheit, Werkzeugreichweite und gemessener Prozessfähigkeit richten und nicht aus einer allgemeinen Tabelle übernommen werden.
Schritt 4: Halbfertigstellung bei bestehender Stütze
Arbeiten Sie die Wand abschnittsweise oder abwechselnd von jeder Seite einer Rippe aus. Bearbeiten Sie nicht eine Seite in voller Höhe und entfernen Sie dann das Material, das die gegenüberliegende Seite stützte. Wenn das Bauteil empfindlich auf Eigenspannungen reagiert, lösen Sie die Klemmen und lassen Sie es sich stabilisieren, bevor Sie die Endbearbeitung vornehmen.
Schritt 5: Führen Sie einen Richtungstest am ersten Artikel durch.
Bei schwierigen Wandbearbeitungen fertigen Sie zwei kurze Testsegmente unter gleichen Bedingungen (Spindeldrehzahl, Vorschub pro Zahn, Radialzugabe, axiale Schnitttiefe, Kühlmittelzustand und Werkzeugüberhang). Bearbeiten Sie eines im Gleichlauf und das andere im Gegenlauf. Messen Sie die Oberflächenrauheit, die Konizität, die Wandstärke und das Freiformprofil. Dies ist deutlich schneller, als theoretische Überlegungen anzustellen und dabei Produktionsteile zu verschrotten.
Schritt 6: Vom Stallende aus beenden
Beginnen Sie nach Möglichkeit nahe der Wandbasis oder einer stabilen Rippe und arbeiten Sie sich in Richtung des flexiblen Bereichs vor. Achten Sie auf einen gleichmäßigen Eingriff in Ecken. Autodesk warnt davor, dass das Einpressen eines Fräsers in eine Innenecke mit einem Radius, der dem Werkzeugradius entspricht, zu Rattern und Oberflächenfehlern führen kann; ein angepasster Werkzeugweg oder eine Restbearbeitung verhindern diese Eingriffsspitzen.
Schritt 7: Ziehen Sie einen kontrollierten Federdurchgang nur dann in Betracht, wenn die Beweislage dies rechtfertigt.
Ein wiederholter Schleifgang mit demselben Versatz kann Material abtragen, das durch elastische Rückstellung entstanden ist. Ein verdeckter Federschliff hingegen kann die Wand abreiben, erhitzen oder nur die Oberfläche polieren. Falls ein Steigschliff messbare Verjüngungen verursacht, testen Sie einen leichten konventionellen Korrekturschliff unter denselben thermischen und Stützbedingungen. Dokumentieren Sie die Veränderungen.
Schritt 8: Entgraten, ohne das Bauteil zu verbiegen
Dünne Kanten lassen sich leicht von Hand umbiegen. Legen Sie fest, auf welcher Seite der Austrittsgrat entstehen soll, und wählen Sie die Bearbeitungsrichtung, die Anfasung oder das Kantenbruchwerkzeug entsprechend. Prüfen Sie die Kante nach dem Anodisieren oder anderen Oberflächenbehandlungen, ob sich Beschichtungsablagerungen gebildet haben, die Passgenauigkeit beeinträchtigen.
Startparameter: Verwenden Sie ein Fenster, kein Promise
Die unten aufgeführten Werte stellen Testwerte für einen scharfen, speziell für Aluminium entwickelten Hartmetall-Schaftfräser auf einer starren CNC-Maschine dar. Es handelt sich nicht um universelle Produktionseinstellungen. Vor der Freigabe sind die Angaben des Fräserherstellers, die Maschinengrenzen, die Werkzeuglänge, die Halterungsbalance, die Legierung/Produktform, das Kühlmittel und die Vorrichtung zu überprüfen.
Variable | Konservativer Versuchsansatz für dünne Wände | Warum es wichtig ist |
Cutter | 3-schneidige, polierte oder aluminiumspezifische Geometrie | Bietet Platz für Spanabnahmen und eine scharfe Schneidekante |
Werkzeugdurchmesser | Größter zulässiger Durchmesser aufgrund der Innenradien | Die Steifigkeit nimmt mit dem Durchmesser stark zu. |
Überhang | Kürzeste Reichweite, die das Merkmal überwindet | Die Durchbiegung steigt annähernd mit der dritten Potenz des Überhangs. |
Schnittgeschwindigkeit für 6061 | Beginnen Sie innerhalb des vom Werkzeughersteller angegebenen Hartmetallbereichs; überprüfen Sie Wärmebehandlung und Auswuchtung. | Maschinen-, Beschichtungs-, Kühlmittel- und Haltergrenzen variieren |
Futter pro Zahn | Halten Sie die Reibungsgrenze ein und begrenzen Sie gleichzeitig die Wandlast. | Zu geringe Futtermenge kann zu Verschmierungen statt zu Schnitten führen. |
Schruppen radialer Eingriff | Niedrig und kontrolliert mit konstantem Engagement | Reduziert Kraftspitzen und Überlastung in Kurven. |
Radialzugabe fertigstellen | Gleichmäßig, messbar und groß genug, um einen Chip zu bilden | Ein ungleichmäßiger Skimpass führt zu ungleichmäßigem Druck |
Axiale Strategie | Treten Sie tiefer oder wechseln Sie die Seite, sobald die Unterstützung nachlässt. | Erhält die Wandsteifigkeit während des Betriebs |
Kühlmittel/Luft | Zielen Sie zuverlässig auf die Schneidezone und den Evakuierungsweg. | Verhindert Nachschneiden und Aluminiumhaftung |
Nehmen wir als numerisches Beispiel einen 10-mm-Fräser bei einer Schnittgeschwindigkeit von 400 m/min. Die Drehzahl wird mit der Formel n = 1000Vc/(πD) auf etwa 12.732 U/min berechnet. Bei 3 Schneiden und 0,05 mm/Zahn beträgt der programmierte Vorschub mit der Formel vf = n × z × fz etwa 1.910 mm/min. Diese Werte sind keine Empfehlung für jedes 10-mm-Werkzeug. Sie zeigen lediglich, wie die dokumentierte Spanbelastung die Spindeldrehzahl und den Vorschub beeinflusst. Dies ist wesentlich aussagekräftiger als die alleinige Angabe des Vorschubs.
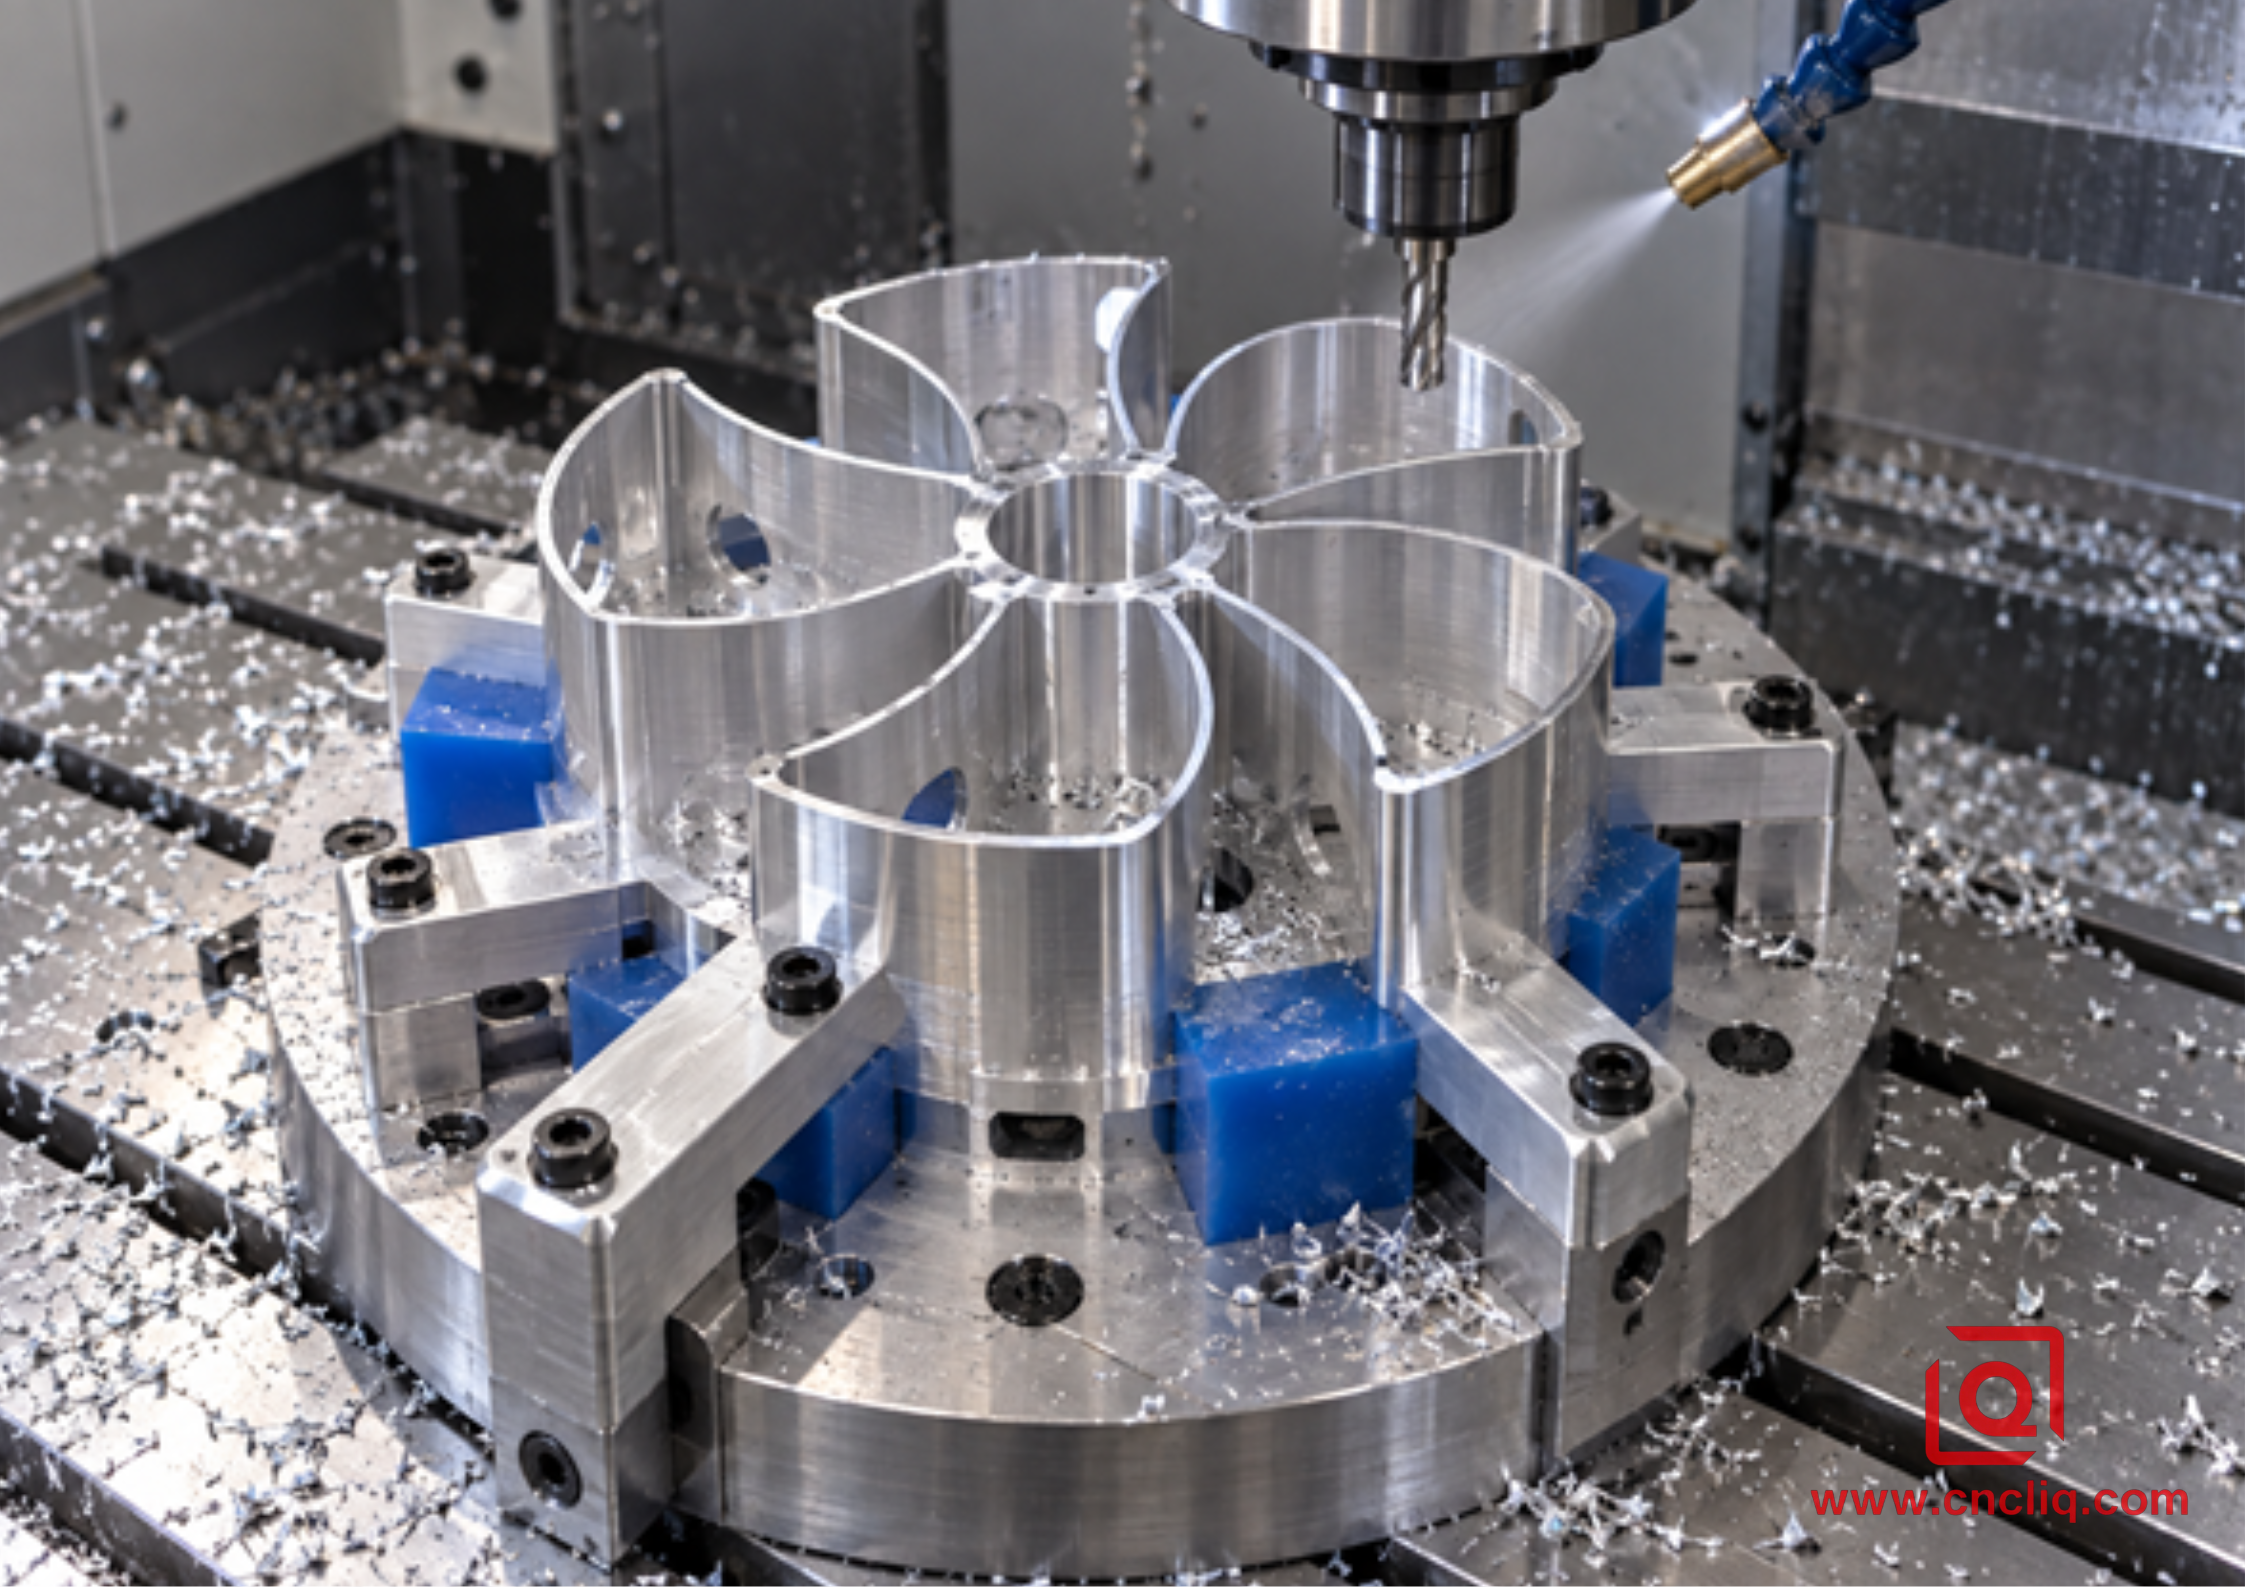
Eine modulare Halterung, die ein blütenblattförmiges, dünnwandiges Aluminiumgehäuse trägt.
Die Spielpaarung entscheidet oft über den Sieger
Eine präzise Führung kann eine mangelhafte Werkstückspannung nicht ausgleichen. Ein Schraubstock, der ein dünnes Gehäuse in Form presst, kann zwar eine perfekte Messung während des Bearbeitungsprozesses, aber ein verformtes Werkstück nach dem Ausspannen liefern. Verwenden Sie einen breiten, wiederholbaren Kontakt, kontrollieren Sie das Anzugsmoment bzw. den Anpressdruck und halten Sie die Schnittkräfte nahe an den Positionierpunkten.
Zu den geeigneten Stützmethoden gehören maschinell gefertigte, weiche Spannbacken, Opferlaschen oder -brücken, entfernbares Wachs oder thermoplastische Füllstoffe, niedrigschmelzende Stützmaterialien, die nach einem zugelassenen Verfahren ausgewählt werden, Vakuumvorrichtungen mit festen seitlichen Anschlägen und konturgenaue Stützblöcke. Für jede Methode ist ein Plan zur Entfernung und Reinigung erforderlich. Füllstoffe dürfen niemals in die Nähe von medizinischen, optischen oder fluidtechnischen Bauteilen gebracht werden, ohne vorher die Anforderungen an Rückstände und Rückverfolgbarkeit zu prüfen.
Liqins bestehender Artikel zur Vermeidung von Dünnwandverformungen bei der CNC-Bearbeitung von Aluminium behandelt das allgemeinere Verformungsproblem. Für diese konkrete Entscheidung sollte die Vorrichtung als Kraftverteilung betrachtet werden: Wohin wirkt die Gleichlauflast, wohin die Gegenlauflast, und welcher Pfad führt dazu, dass die Kraft in einem Positionierer eingeschlossen wird, anstatt die Wand in die Luft zu öffnen?
CAM-Verifizierung: Vertrauen Sie nicht allein dem Etikett.
Die Option „Steigen“ in einem CAM-Dialog ist nicht ausreichend. Überprüfen Sie Spindelrichtung, Werkzeugseite, Konturrichtung, Werkzeugkompensation, Einlauf- und Auslaufzeit sowie die Übergänge zwischen Restbearbeitung und Bearbeitung. In komplexen Taschen kann sich der lokale Kontakt ändern, selbst wenn die Operation eine globale Richtungseinstellung verwendet. Autodesk weist ausdrücklich darauf hin, dass manche Geometrien nicht über den gesamten Bearbeitungsweg eine einheitliche Richtung beibehalten können.
Beobachten Sie die Simulation an Ecken und engen Kanälen. Markieren Sie jede Bewegung, die den Eingriff plötzlich erhöht, Späne über die bearbeitete Oberfläche zieht oder die Schnittrichtung um eine Insel herum umkehrt. Überprüfen Sie auch die Maschinenbeschleunigung: Eine dünne Wand kann durch wiederholte Richtungsänderungen beansprucht werden, selbst wenn die durchschnittliche Schnittkraft im Rahmen liegt.
Programmierer, Einrichter und Prüfer sollten dieselbe Modell- und Zeichnungsversion verwenden. Ein praktisches Einrichtungsblatt dokumentiert die Werkzeugmontage, den gemessenen Rundlauf, den Anpressdruck bzw. das Drehmoment der Vorrichtung, die Schrupp- und Schlichtzugaben, den Kühlmittelzustand, die Werkzeugstandzeitbegrenzung, die Tastroutine und den Zeitpunkt der Leerlaufprüfung.
Anonymer Kundenfall: Dünnwandiges Aluminium-Steuergehäuse
Ein anonymer Kunde aus der Industrieautomation forderte ein kompaktes 6061-T651-Steuergehäuse mit tiefer Aussparung, Anschlussfenstern, innenliegenden Befestigungspunkten und einer Nennwandstärke von 1,6 mm. Die Zeichnung verband das Anschlussmuster und die Dichtfläche auf eine gemeinsame Bezugsstruktur. Im ersten Prozesskonzept wurde jede Kontur als Gleichlauffräsen behandelt, da es sich um eine moderne CNC-Maschine handelte.
Die technische Überprüfung ergab ein Problem: An einer Längswand wirkte die gewählte Gleichlaufrichtung radial auf die offene Tasche, während die gegenüberliegende Wand noch vom Grundmaterial gestützt wurde. Anstatt den gesamten Bearbeitungsprozess auf konventionelles Fräsen umzustellen, änderte das Team die Bearbeitungsreihenfolge. Beim Schruppen wurde mit gleichmäßigem Materialeinsatz im Gleichlaufverfahren gearbeitet. Beim Vorschlichten wurden die beiden Längsseiten abwechselnd bearbeitet, wobei in der Nähe jeder Verbindungsöffnung eine Opferbrücke verblieb. Der Hauptschlichtvorgang erfolgte weiterhin im Gleichlaufverfahren auf den gestützten Seiten; die empfindliche Wand wurde nach einem Testschnitt, der eine geringere Konizität im freien Zustand ergab, für ein kurzes Schlichtsegment mit umgekehrter Kontur bearbeitet. Ein abschließender leichter Kantenbruch entfernte den Grat von der Dichtungsfläche.
Die Prüfung umfasste die Wandstärke in drei Höhen, das Profil relativ zu den Funktionsbezugspunkten, die Planheit der Dichtungsfläche nach dem Lösen und die Position des Steckverbinders mittels Koordinatenmessmaschine. Der Fall bewies nicht, dass konventionelles Fräsen generell besser ist. Er zeigte jedoch etwas Nützlicheres: Eine Strategie mit gemischten Bearbeitungsrichtungen, kombiniert mit Unterstützung und Messung, kann eine einseitige CAM-Standardeinstellung übertreffen.
Bei ähnlichen Sonderanfertigungen veranschaulicht der von Liqin angebotene explosionsgeschützte Leuchtendeckel aus seewasserbeständigem Aluminium die Geometrie der bearbeiteten Aluminiumabdeckung, bei der Dichtflächen, Rippen, Wandstabilität und Oberflächenschutz gleichermaßen berücksichtigt werden müssen. Projektspezifische Abmessungen und Ergebnisse hängen weiterhin von der genehmigten Zeichnung und dem Qualitätsplan ab.
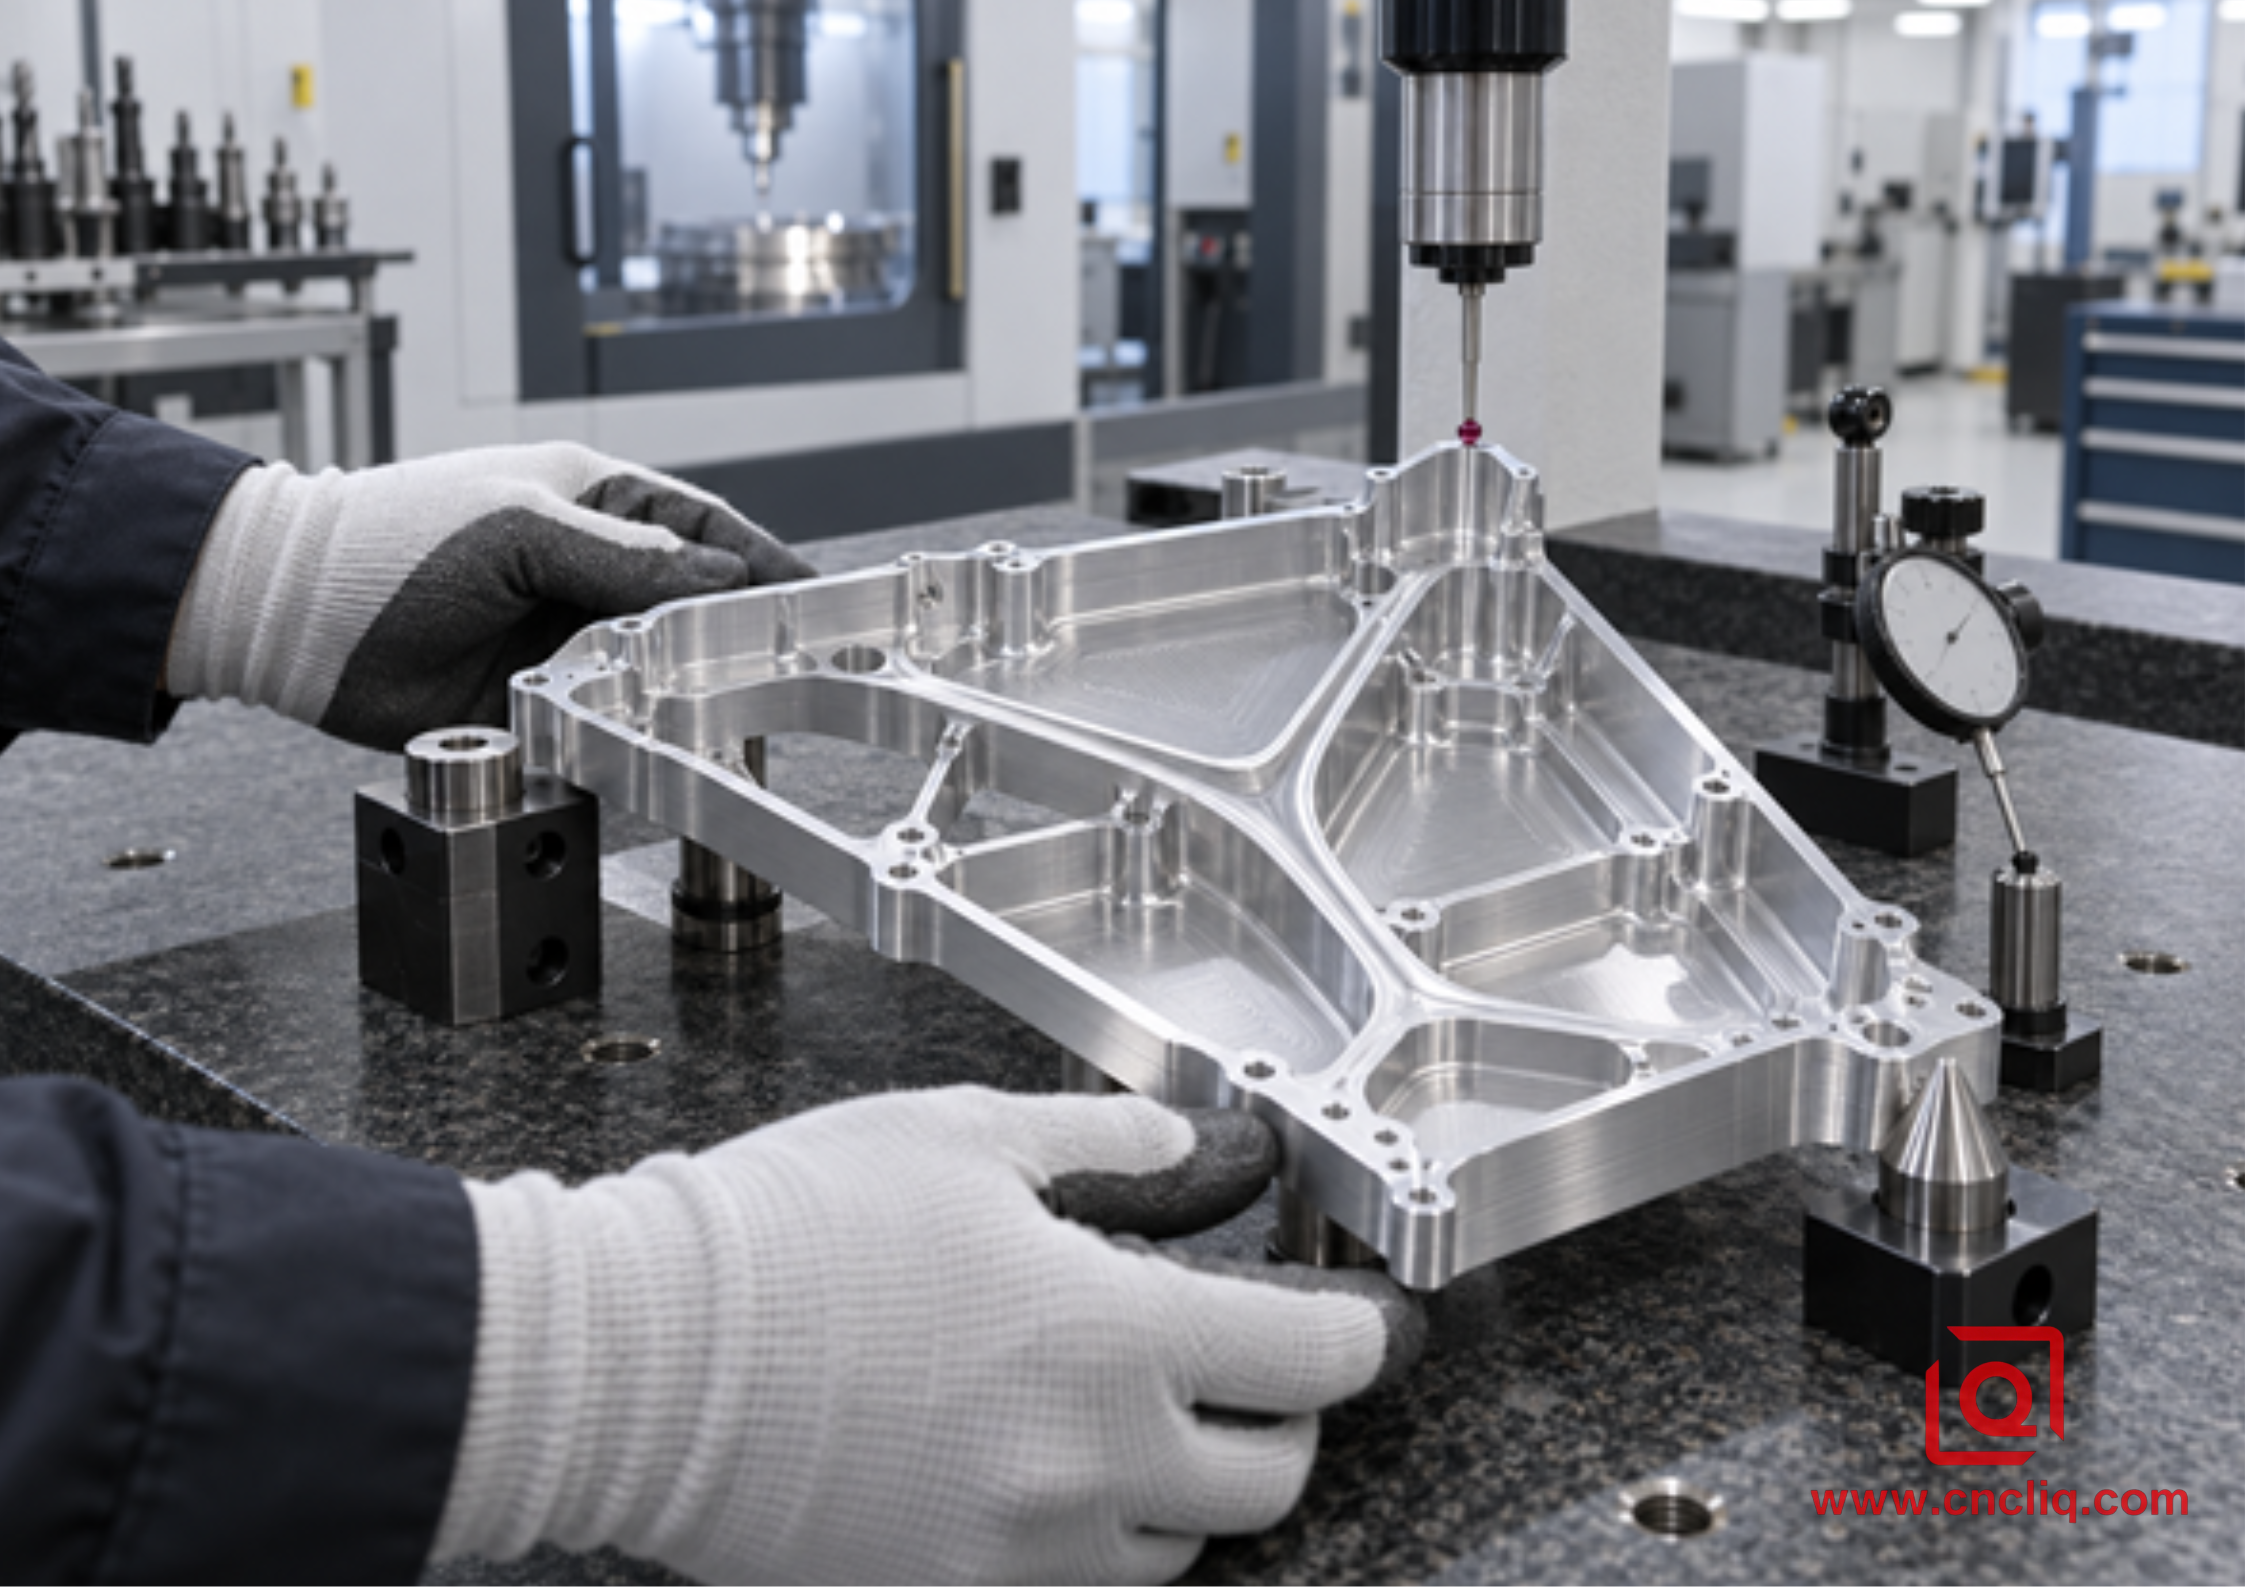
CMM-Prüfung einer dünnwandigen Aluminiumschale nach der Bearbeitung
Inspektions- und Angebotsanfragedaten, die teure Annahmen verhindern
Die Oberflächenbeschaffenheit allein beweist keine geometrische Genauigkeit. Eine Wand kann glänzend erscheinen, aber dennoch konisch sein; ein Koordinatenmessgerät (KMG) kann ein zulässiges, fixiertes Bauteil melden, das sich nach der Freigabe bewegt. Definieren Sie den Prüfzustand, die Temperatur, die Bezugseinstellung, den Stichprobenplan und den Beschichtungszustand. Liqins Artikel zur KMG-Prüfung bei der kundenspezifischen Aluminiumbearbeitung erläutert, wie die Maßprüfung in einen kontrollierten OEM-Prozess integriert wird.
Um ein aussagekräftiges Angebot zu erhalten, geben Sie bitte Folgendes an:
· 2D-Zeichnung und natives oder neutrales 3D-Modell;
· Legierung, Härtegrad, Produktform und alle zugelassenen Ersatzstoffe;
· kritische Wandstärke, Profil, Ebenheit, Rechtwinkligkeit und Oberflächenrauheit;
· kosmetische Bereiche und zulässige Werkzeugspuren;
· Beschichtungsart und ob die Abmessungen vor oder nach der Beschichtung gelten;
· Prototypenmenge, Losgröße, Jahresbedarf und Zielliefertermin;
· Zusammenpassendes Bauteil oder Montagekontext für kritische Merkmale;
· Inspektionsbericht, Materialzertifikat und Erwartungen an die Rückverfolgbarkeit.
Wenn die Wandrichtung, das Bezugssystem oder die Toleranzreihenfolge noch unklar sind, senden Sie die Konstruktionspläne, bevor Sie die Zeichnung endgültig festlegen. Eine DFM-Prüfung kann oft einen kleinen Stützradius hinzufügen, eine Klemmfläche verschieben, eine nicht-funktionale Toleranz lockern oder die Oberflächenbearbeitungsreihenfolge ändern, bevor diese Entscheidungen kostspielig werden. Sie können die Unterlagen über die Kontaktseite von Liqin für eine projektspezifische Prüfung und ein Angebot einreichen.
Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
1. Ist Gleichlauffräsen für dünnwandiges Aluminium immer besser?
Nein. Dies ist zwar der übliche Ausgangspunkt bei einer starren CNC-Maschine, da er einen dick-zu-dünn-Span erzeugt, die Reibung beim Eintritt reduziert und in der Regel einen sauberen Spanabtransport ermöglicht, jedoch kann die Stützrichtung der dünnen Wand diesen allgemeinen Vorteil zunichtemachen. Wenn die Steigkraft die Wand in den offenen Raum bewegt, während eine konventionelle Bahn sie gegen die Stütze schließt, kann eine kontrollierte konventionelle Bearbeitung eine bessere Geometrie erzielen. Testen Sie unter gleichen Parametern und prüfen Sie das entnommene Teil.
2. Warum wird eine dünne Aluminiumwand an der Maschine korrekt gemessen, versagt aber nach dem Ausspannen?
Spannvorrichtungen, Vakuum, Grundmaterial und Temperaturgradienten können das Werkstück vorübergehend in einer bestimmten Form fixieren. Die Sonde misst diesen fixierten Zustand. Beim Lösen der Vorrichtung verteilen sich elastische Dehnung und Eigenspannungen neu, und die Wand kann sich verformen oder verdrehen. Führen Sie daher eine Prüfung im freien Zustand nach der Temperaturstabilisierung durch, verwenden Sie eine gleichmäßige Materialabtragung und vermeiden Sie übermäßigen Spanndruck.
3. Sollte ich die Bildwiederholrate reduzieren, wenn eine Wand vibriert?
Nicht automatisch. Eine zu starke Reduzierung des Vorschubs pro Zahn kann zu Reibung an der Schneide führen, was wiederum die Wärmeentwicklung und die Bildung von Aufbauschneiden erhöht. Prüfen Sie zunächst Eingriffsspitzen, Werkzeugüberstand, Rundlauf, Auflage, Spanabfuhr und ob die Kraft in die schwache Richtung wirkt. Ändern Sie dann jeweils nur eine der regelbaren Variablen. Ein kürzeres Werkzeug oder ein geringerer radialer Eingriff beheben die Ursache oft direkter.
4. Kann ein Werkzeugweg im Gleichlauffräsen um eine gesamte Tasche herumgeführt werden?
CAM kann die Steigrichtung vorgeben, jedoch kann der Eingriff um Inseln, enge Kanäle, Restmaterial und Ecken herum variieren. Beim Nutenfräsen über die gesamte Breite greift der Fräser beidseitig ein, daher handelt es sich weder um reines Steig- noch um konventionelles Fräsen. Überprüfen Sie den Kontakt in der Simulation, verwenden Sie gleichmäßige Anfahrbewegungen und trennen Sie kritische Konturen, wenn die Richtung kontrolliert werden muss.
5. Welche Angaben sollte ein Käufer machen, um ein genaues Angebot für die CNC-Bearbeitung dünnwandiger Bauteile zu erhalten?
Senden Sie bitte das 3D-Modell, die bemaßte Zeichnung, die Aluminiumlegierung und -härte, wichtige Bezugspunkte, Wand- und Bodenstärken, Toleranz- und Rauheitsanforderungen, die Beschichtung, Prüfdokumente, Mengen und den Liefertermin. Kennzeichnen Sie bitte, welche Oberflächen versiegelt, positioniert oder optisch ansprechend bleiben sollen. Anhand dieser Informationen kann der Lieferant vor der Preisgestaltung die Vorrichtungen, die Bearbeitungsreihenfolge, die Schnittrichtung, die Prüfung und das realistische Prozessrisiko planen.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Gleichlauffräsen ist zwar meist die beste Ausgangsrichtung für dünnwandiges Aluminium auf einer starren CNC-Maschine, aber keine Garantie für optimale Ergebnisse. Die zuverlässige Methode besteht darin, die Schnittkraft in die Vorrichtung einzuleiten, die Unterstützung während des Schruppens und Vorschlichtens aufrechtzuerhalten, ein steifes, kurzes Werkzeug mit kontrolliertem Eingriff zu verwenden, den lokalen CAM-Kontakt zu überprüfen und das Werkstück nach dem Entformen zu prüfen. Wenn sich herausstellt, dass eine empfindliche Wand besser auf eine konventionelle Bearbeitung oder eine gemischte Bearbeitungsrichtung reagiert, sollten Sie sich an den Messwerten orientieren – nicht an den Angaben im CAM-Dialog.
Kontaktinformationen
Firma: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenbetreuung und Kundendienst : service@shturl.zhuwanying@cncliq.com
Neue Anfragen, Angebote und Bestellgespräche : business@shturl.zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs -CNC-Bearbeitung , Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen Ingenieursdisziplin behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge In-Process-, Final- und Out-of-Quality-Kontrollen (IPQC, FQC, OQC) für jede einzelne Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung profitieren Sie von unseren schnellen Reaktionszeiten von zwei Stunden auf neue Angebotsanfragen, direkter Unterstützung bei der Prototypenentwicklung und reibungslosem Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
