 Deutsch




+------------------------------------------------------------------------+
| KURZÜBERSICHT: |
| - 6061-T6: Universeller Standard. Vorhersehbares Scherverhalten, kostengünstig, |
| und geeignet für gleichmäßige, tiefe Farbanodisierung. |
| - 7075-T651: Hohe Scherfestigkeit und steife, dünne Wände. Biegebeständig, |
| aber teurer, schnellerer Werkzeugverschleiß und kann nach der Eloxierung matt aussehen. |
| Anodisieren. |

| - 5052-H32: Vielseitig einsetzbares duktiles Blech und Platte.Hervorragende Salzsprühbeständigkeit |

| aber klebrig unter Schaftfräsern; erfordert Flutkühlung, um |
| die Ansammlung von geschmolzenen Spänen zu verhindern. |

+------------------------------------------------------------------------+
Technische Grundlagen: Praktischer Materialvergleich
Bevor Sie das Werkstück auf den Maschinentisch spannen, prüfen Sie Ihren Materialprüfbericht anhand anerkannter Fertigungsstandards. Kenntnisse über das Verhalten der einzelnen Legierungen beim Unterschneiden vermeiden Werkzeugbruch und Ausschuss.
| Technische Werkstoffe | 6061-T6 (ASTM B221 / B209) | 7075-T651 (ASTM B209 / AMS 4045) | 5052-H32 (ASTM B209) |
| Primäre Legierungsmischung | Magnesium und Silizium | Hochzinkhaltig, ausgeglichen mit Magnesium | Magnesium mit Chromspuren |
| Streckgrenze | 276 MPa | 503 MPa | 193 MPa |
| Brinellhärte | 95 HBW | 150 HBW | 60 HBW |
| Bearbeitbarkeit | Vorhersagbares, scharfes Spanabscheren | Spröde, abrasive Späne; hoher Werkzeugverschleiß | Gummiartig,dehnbare Bänder; Anfällig für Schmierung |
| Materialkostenfaktor | 1,0x (Standardbasislinie der Werkstatt) | 1,45x bis 1,80x | 0,90x bis 1,05x |
| Zieloberflächenrauheit | Ra 0,4 bis 0,8 µm | Ra 0,2 bis 0,6 µm | Ra 0,8 bis 1,6 µm |
| Anodisierung Typ II Aussehen | Klarer, heller Satinton | Leicht matter oder dunkler Farbton | Ungleichmäßiger Glanz, sichtbare Maserung |
6061-T6: Der zuverlässige Werkstattstandard
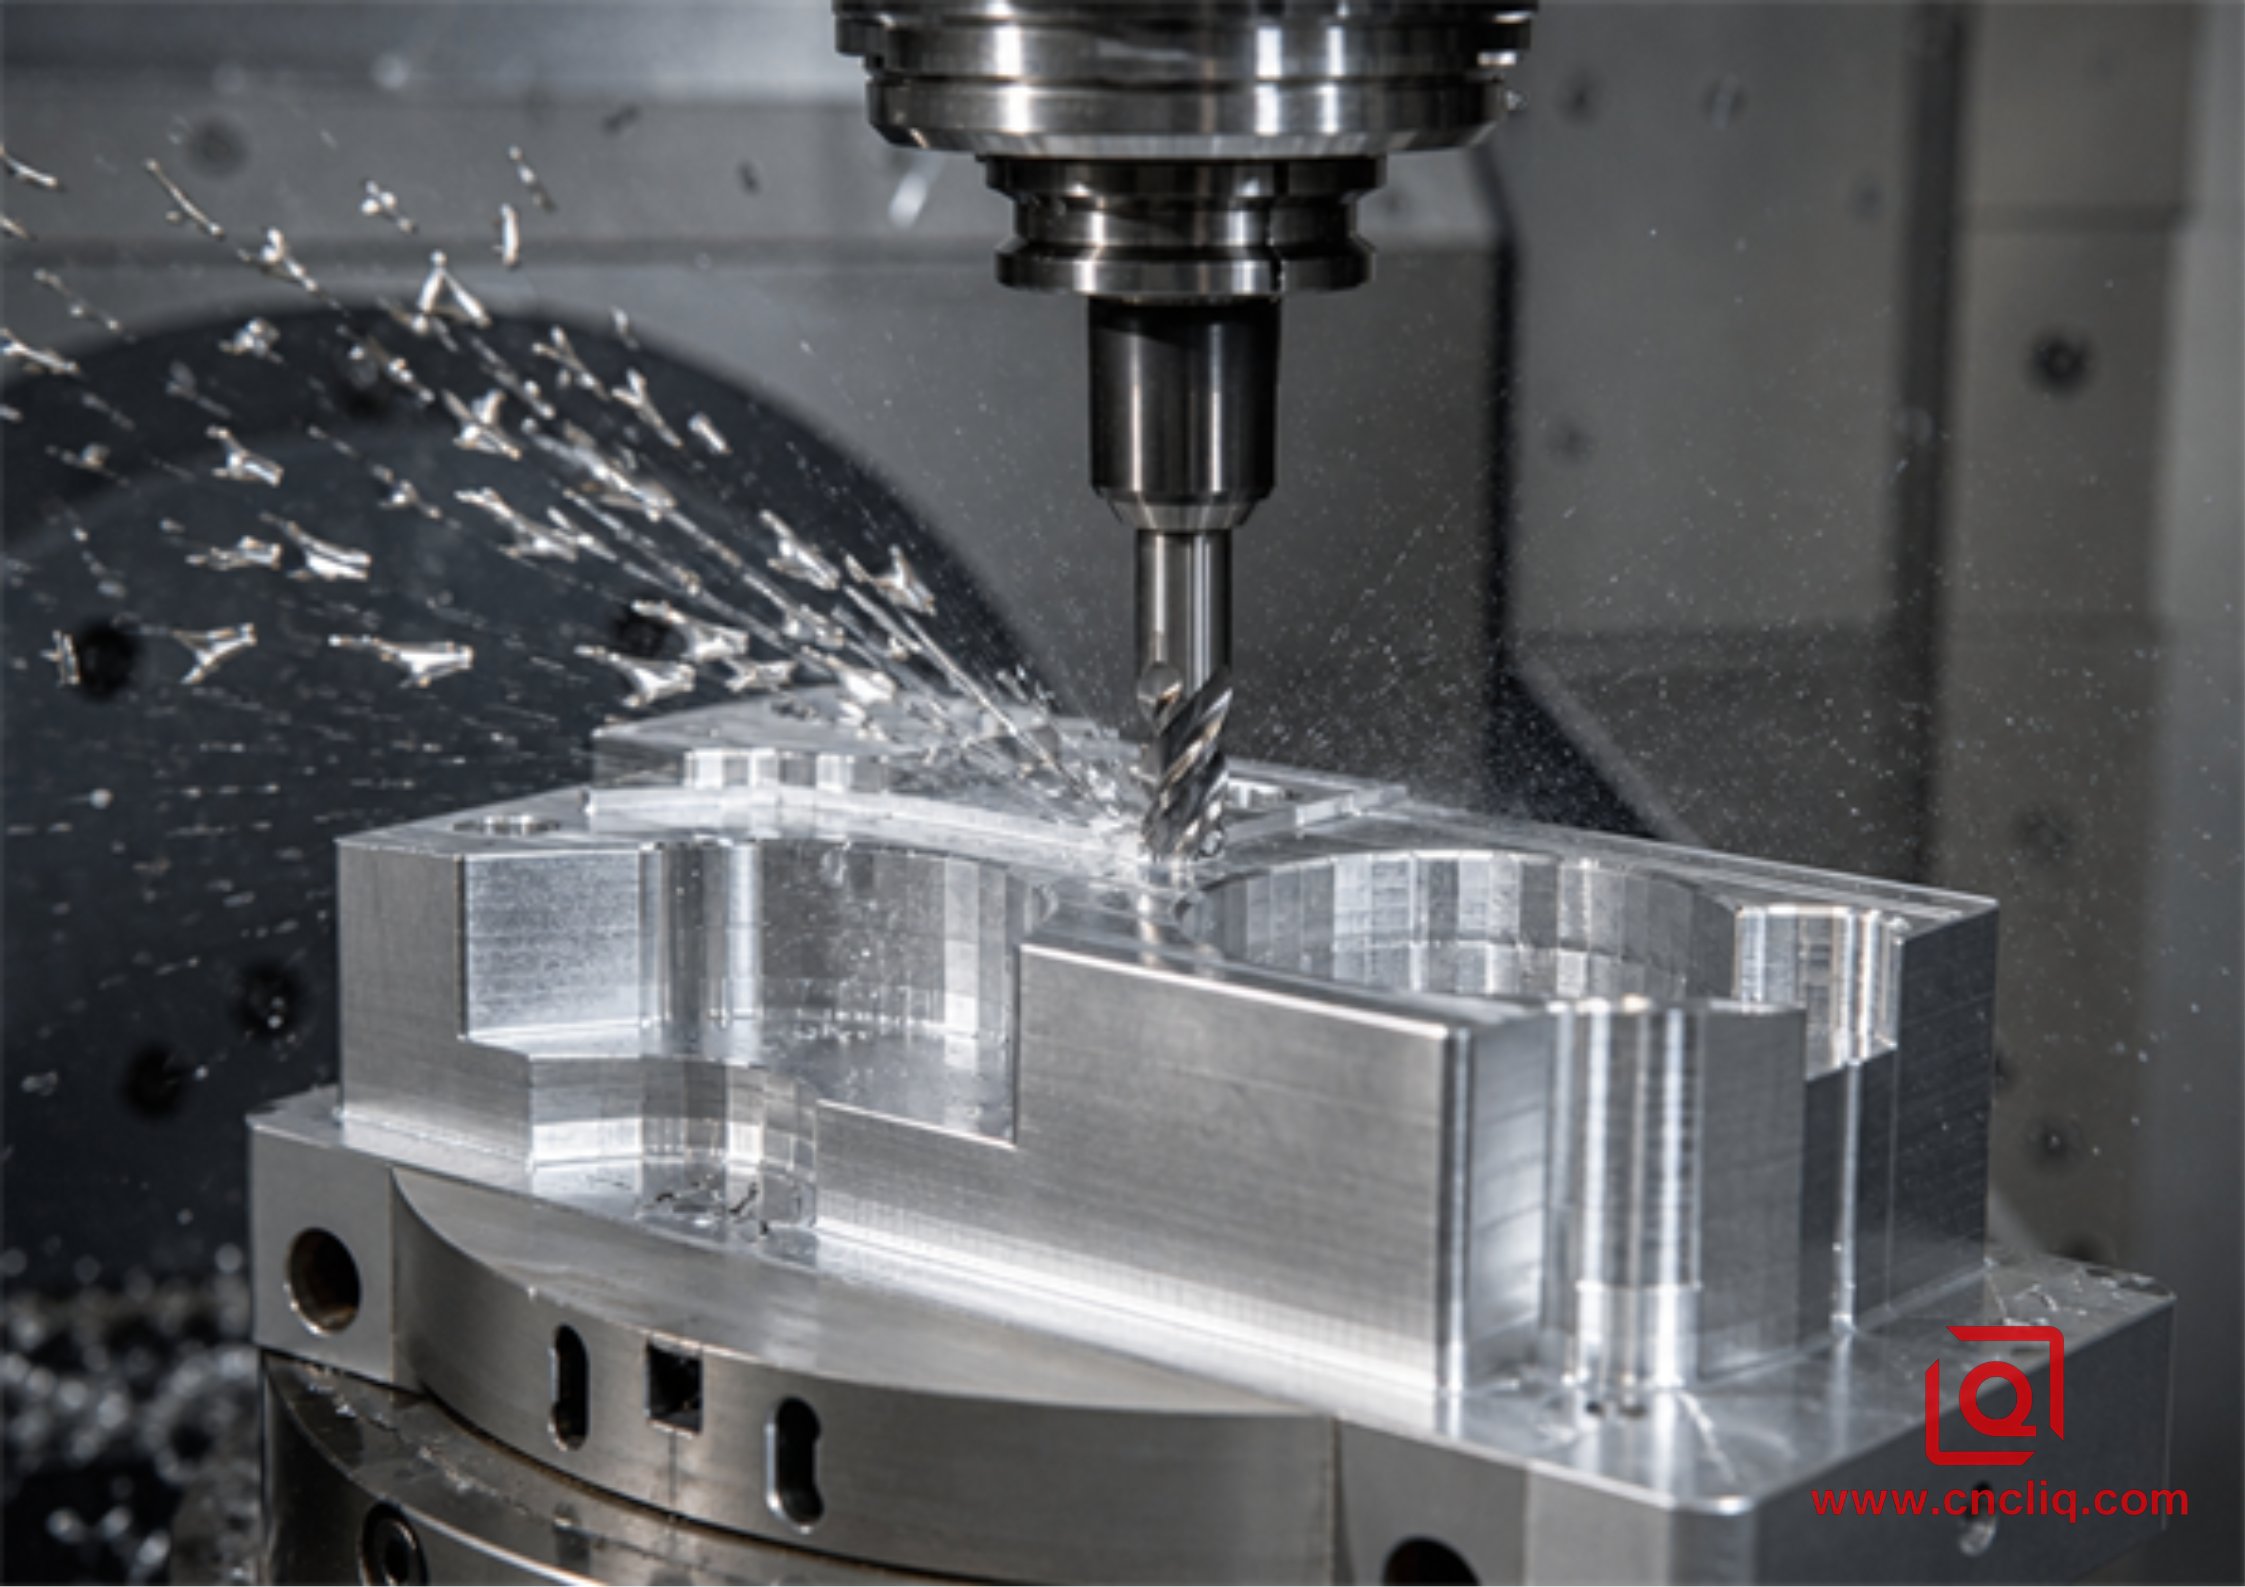
Sofern ein Projekt keine extreme mechanische Belastung oder ständigen Kontakt mit aggressiven Chemikalien erfordert, ist 6061-T6 die optimale Wahl.Dank seiner ausgewogenen chemischen Zusammensetzung schneiden Hartmetallfräser sauber und ohne zu schleifen oder zu fressen. Unter einem scharfen Dreischneiderfräser brechen die Späne sauber ab und gelangen aus tiefen Spalten, anstatt sich in den Schneiden zu verfangen.
Mäßiger Werkzeugdruck ──> Stabile Spanabfuhr ──> Vorhersagbare Schneidkante Leben
Es ist die Standardwahl für Elektronikgehäuse, Montagehalterungen, Befestigungsplatten und Fluidverteilerblöcke.
 TYPISCHE FRÄSPEKTRIEN FÜR 6061-T6
+-------------------------------------------------------------+
| Spindelstrategie: Läuft bei höheren Drehzahlen frei |

| Spanabfuhr: Standardmäßige wasserlösliche Emulsionswäsche |

| Schnittstil: Ausgewogene Schnitte ohne übermäßigen Werkzeugverschleiß |

+-------------------------------------------------------------+
6061 reagiert außergewöhnlich gut auf die Nachbearbeitung.Die kosmetische Anodisierung vom Typ II ergibt eine gleichmäßige, seidenmatte Oberfläche mit brillanter Farbübereinstimmung auch bei großen Chargen. Wenn Gleitflächen Verschleißfestigkeit erfordern, bildet die Hartbeschichtung vom Typ III eine dauerhafte, keramikartige Barriere, die fest und ohne Abblättern haftet.
Benötigen Sie Schweißarbeiten in der Konstruktion – beispielsweise das Heften einer gefrästen Grundplatte an einen extrudierten Rohrrahmen? 6061 lässt sich problemlos mit dem WIG- oder MIG-Schweißbrenner verarbeiten. Achten Sie jedoch auf die Hitzeentwicklung: Die Hitzeeinwirkung erweicht angrenzendes Material stark und reduziert die lokale Ausbeute um etwa 40 %, sofern die gesamte Baugruppe nicht anschließend einem vollständigen Lösungsglüh- und Aushärtungszyklus unterzogen wird.
7075-T651: Hohe Scherfestigkeit und Dünnwandsteifigkeit
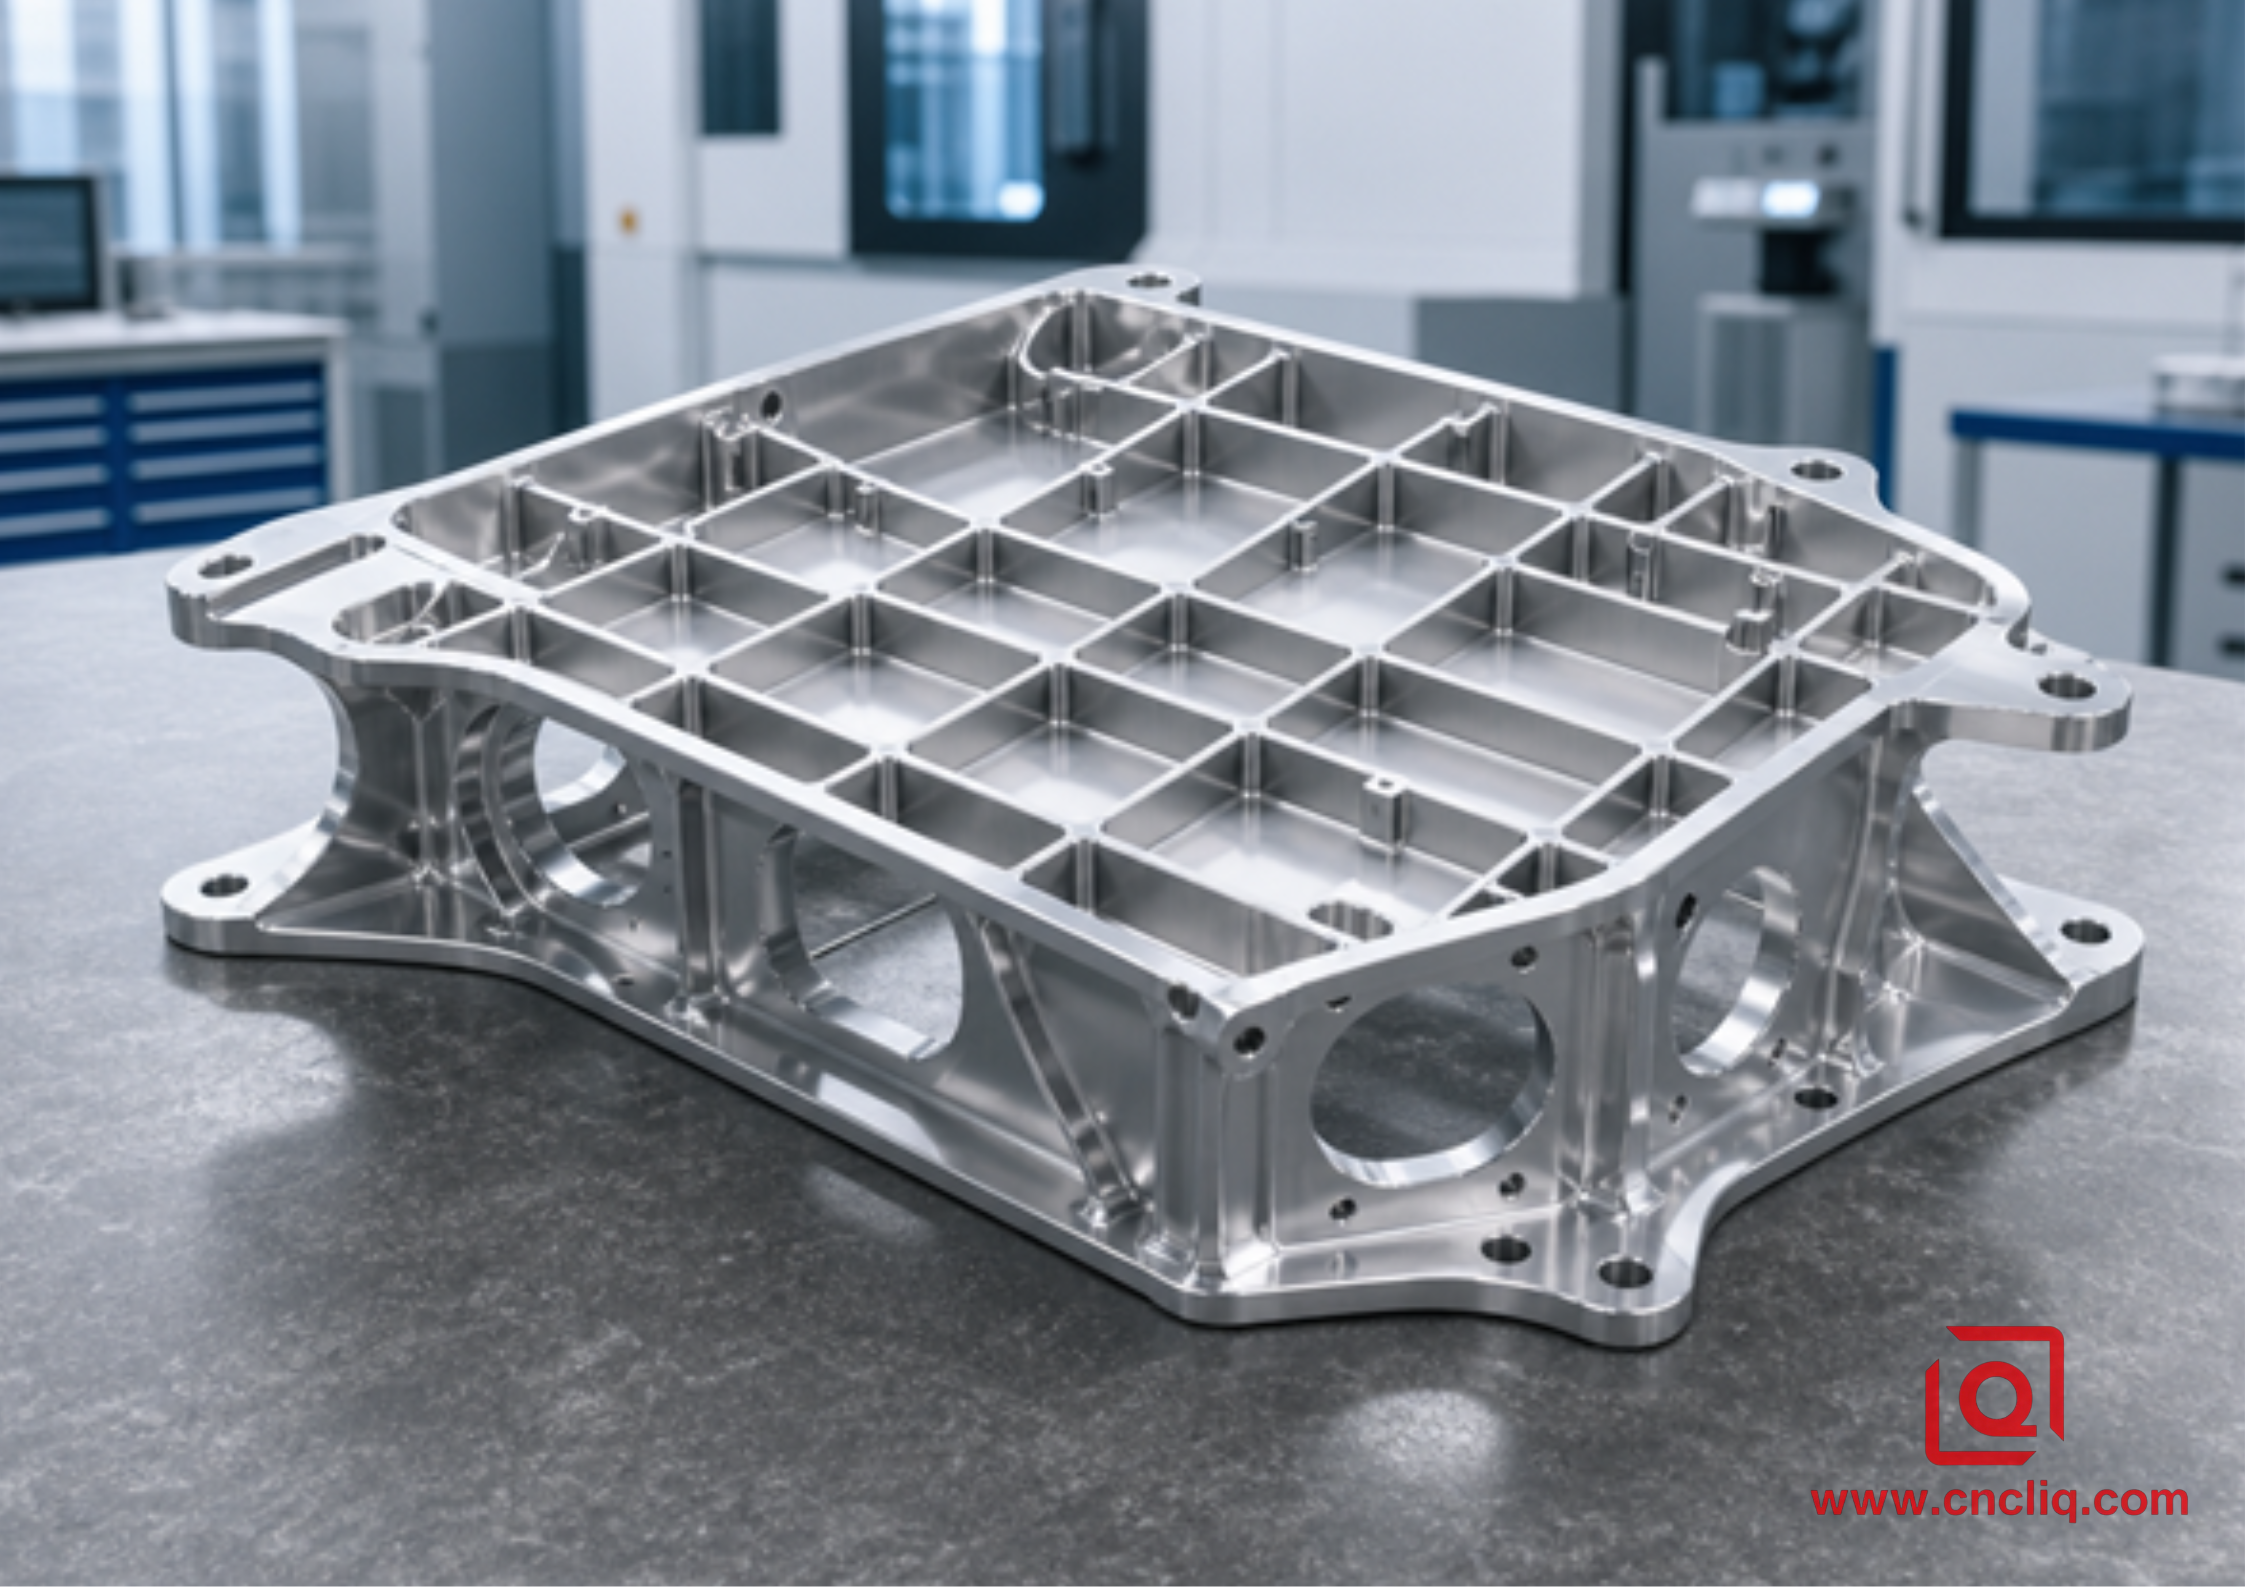
Realität in der Fertigung: Werkzeugverschleiß und Maschinenschwingungen
Da 7075 hart ist, reißen die Späne nicht; sie brechen scharf, fein und kurz ab. Allerdings werden Sie hören und spüren, wie die Spindel stärker beansprucht wird.Das Material übt hohe Seitenkräfte auf Werkzeuge mit großer Reichweite aus, drückt die Schneidkanten weg und verursacht Werkzeugabwurffehler.
 SCHNEIDKRAFTPROFIL

6061-T6: [==== Geringe Werkzeugdurchbiegung, schonend für die Schneidkante ====]

7075-T651: [======== Hohe Werkzeugseitenkräfte; Rattergefahr bei tiefen Schnitten ========]
Um Rattermarken zu vermeiden und hohe Wände aufrecht zu halten:
-
Verwenden Sie Werkzeuge mit Doppelkontaktspindel, um Werkzeugkegelspiel unter hohen Seitenlasten zu eliminieren.
-
Um den thermischen Verschleiß der Hartmetallspitzen zu reduzieren, sollten die Umfangsgeschwindigkeiten leicht moderat eingestellt werden.
-
Bei Schlichtschnitten den radialen Eingriff verringern, damit das Werkzeug gerade bleibt.
 7075-T651 HOCHWAND-FINISHING-SEQUENZ
Rohprofil ──> 0,35 mm Aufmaß lassen ──> Halbfertig (0.10 mm) ──> Letzter Federdurchgang
Oberflächenbearbeitung und Korrosionsschutz
7075 lässt sich direkt nach dem Fräsen auf Hochglanz polieren, seine chemische Zusammensetzung erfordert jedoch eine sorgfältige Nachbearbeitung:
-
Äußere Eigenschaften: Der hohe Zinkgehalt kann bei Standard-Klarlackierungen einen rauchigen Oliv- oder blassgelblichen Farbton erzeugen. Sollen die Teile optisch zu den 6061-Komponenten passen, eloxieren Sie zunächst ein Teststück.
-
Korrosionsbeständigkeit: Unbehandeltes 7075 korrodiert schnell in feuchter oder salzhaltiger Luft. Dynamische 7075-Komponenten dürfen niemals ungeschützt im Freien gelagert werden.Für optimale Lackhaftung eine chemische Konversionsschicht auftragen oder die Oberflächen mit einer dicken Hartlackschicht und anschließendem Heißbad mit Nickelacetat versiegeln.
5052-H32: Hochkorrosionsbeständig, zähflüssig unter der Spindel
5052-H32 erhält seine Härte allein durch Kaltwalzen, ohne die Härte- und Aushärtungsöfen.
Es trotzt Salzwasser, Sole-Nebel und ätzenden Reinigungsmitteln ohne Lochfraß und verdient sich damit seinen Platz als Standardwahl für Bootsbeschläge, abgedichtete Sensorkapseln und geschweißte Flüssigkeitszellen.Das Fräsen von 5052 erfordert jedoch eine völlig andere Handhabung im Schraubstock:
[Zähflüssiges/gummiartiges Material] + [Geringe Härte 60 HBW] ──> Hohes Risiko von Ablagerungen Edge
Weiches, zähes 5052 lässt sich nicht scharf abscheren. Anstatt in kurze Nadeln zu brechen, verglast es die Spannuten. Sobald heiße Späne an der Spanfläche reibverschweißen, verklemmen sich die Späne im Fräser – und ein zu kleiner Schaftfräser bricht im Nu.
 Vermeidung von Kantenverformungen bei 5052-H32
+---------------------------------------------------------------+
| Fräsertyp: Hochgeschnittener, ein- oder zweischneidiger Fräser mit polierter Geometrie |

| Schneidenvorbereitung: Hochglanzpolierte Schneiden (oder glatte DLC-Beschichtung) |

| Kühlmittelzufuhr: Druckbeaufschlagte Kühlleitungen, die auf die Schnittzone gerichtet sind |

| Schnittrichtung: Gleichlaufschnitte; flaches Reiben vermeiden |
+---------------------------------------------------------------+
Führen Sie den Fräser mit ausreichendem Vorschub vor. Wenn das Werkzeug nur leicht schleift, ohne einen Span abzunehmen, verfestigt sich die Oberfläche, die Schneide beginnt zu schleifen, und die gefräste Fläche reißt zu einer rauen Oberfläche mit einer Rauheit von Ra 1,6 µm auf.
Auch beim Einspannen ist Vorsicht geboten. Das Festziehen eines schweren Schraubstocks gegen eine 5052-Platte kann die Mitte des Werkstücks verformen.
Das Metall wird beim Einspannen komprimiert, plan gefräst und springt nach dem Lösen wieder in seine ursprüngliche Form zurück.-
Die Rohplatte auf weiche, dem Werkstückprofil angepasste Backen legen.
-
Die Spannschrauben mit einem abgemessenen, moderaten Drehmoment festziehen – gerade so, dass die Position gehalten wird, ohne dass sich das Werkstück verformt.
-
Sie möchten eine absolut ebene Fläche? Lösen Sie das Drehmoment des Schraubstocks direkt nach dem Ausfräsen der Kavitäten, damit sich die Spannungen abbauen können. Ziehen Sie die Backen ohne Klemmkraft wieder fest und führen Sie dann einen dünnen Schlichtgang durch, um die Oberfläche zu ebnen.
Fallstudie aus der Praxis: Industrieroboter-Endeffektor
 Montage-Schnittstellenschema
+---------------------------------------------------+

| 7075-T651 Kernhalterung (Hohe Last, 0.0,01 mm Stifte) |
+---------------------------------------------------+
|
+---------------------------------------------------+
| 6061-T6 Verteiler (Gewindebohrungen, Typ II Schwarz) |
+---------------------------------------------------+
|
+---------------------------------------------------+
| 5052-H32 Spritzschutz (Gebogenes Blech, spritzwassergeschützt) |
+---------------------------------------------------+
Das Konstruktionsteam einer Hochgeschwindigkeits-Verpackungsmaschine verwendete 7075-T651 für alle 18 Rahmenkomponenten eines pneumatischen Greiferkopfes. Ihr Ansatz: maximale Steifigkeit im gesamten Stapel.
Diese Entscheidung führte zu einigen Problemen in der Fertigung:
-
Das Schneiden von 48 Feingewinden über mehrere Montageblöcke hinweg führte zu hohem Werkzeugverschleiß und wiederholtem Verklemmen des Gewindebohrers im zähen 7075-Stahl.
-
Die klaren, eloxierten Platten wiesen aufgrund von Legierungskornvariationen sichtbare Farbunterschiede an den Kontaktflächen auf.
-
Die Rohmaterialkosten stiegen stark an, da für einfache Staubschutzabdeckungen und Sekundärblöcke ein teurer Werkstoff aus der Luft- und Raumfahrt verwendet wurde.
 PROJEKT-REDESIGN: KOSTEN & ZYKLUSZEITVERGLEICH
+-------------------------+-------------------------+-------------------------+
| Erstfertigung (alle 7075) | Optimierte Mehrkomponenten-Fertigung | Ergebnis |

| 1.420 $ pro Baugruppe | 910 $ pro Baugruppe | 35,9 % Kostenreduzierung |

| Zykluszeit: 145 Minuten | Zykluszeit: 98 Minuten | 32.4 % höherer Durchsatz |

+-------------------------+-------------------------+-------------------------+
-
Kern-Drehgelenkhalterung: Befindet sich in 7075-T651. Dieses Bauteil ist für hohe Beschleunigungskräfte und abrupte Stopps bei einer Nutzlast von 15 kg ausgelegt. Seine Streckgrenze von 503 MPa verhinderte das Ovalisieren der Positionierstiftlöcher unter zyklischer Belastung und hielt die Ausrichtung innerhalb von 0,010 mm.
-
Pneumatik-Verteilerblock: Umstellung auf 6061-T6. Der Werkstoff 6061 ließ sich leicht bearbeiten, verhinderte Gewindebohrerbrüche an winzigen Innengewinden und nahm eine gleichmäßige, seidenmatte, schwarze Eloxierung an, die zu den angrenzenden Standardventilen passte.
-
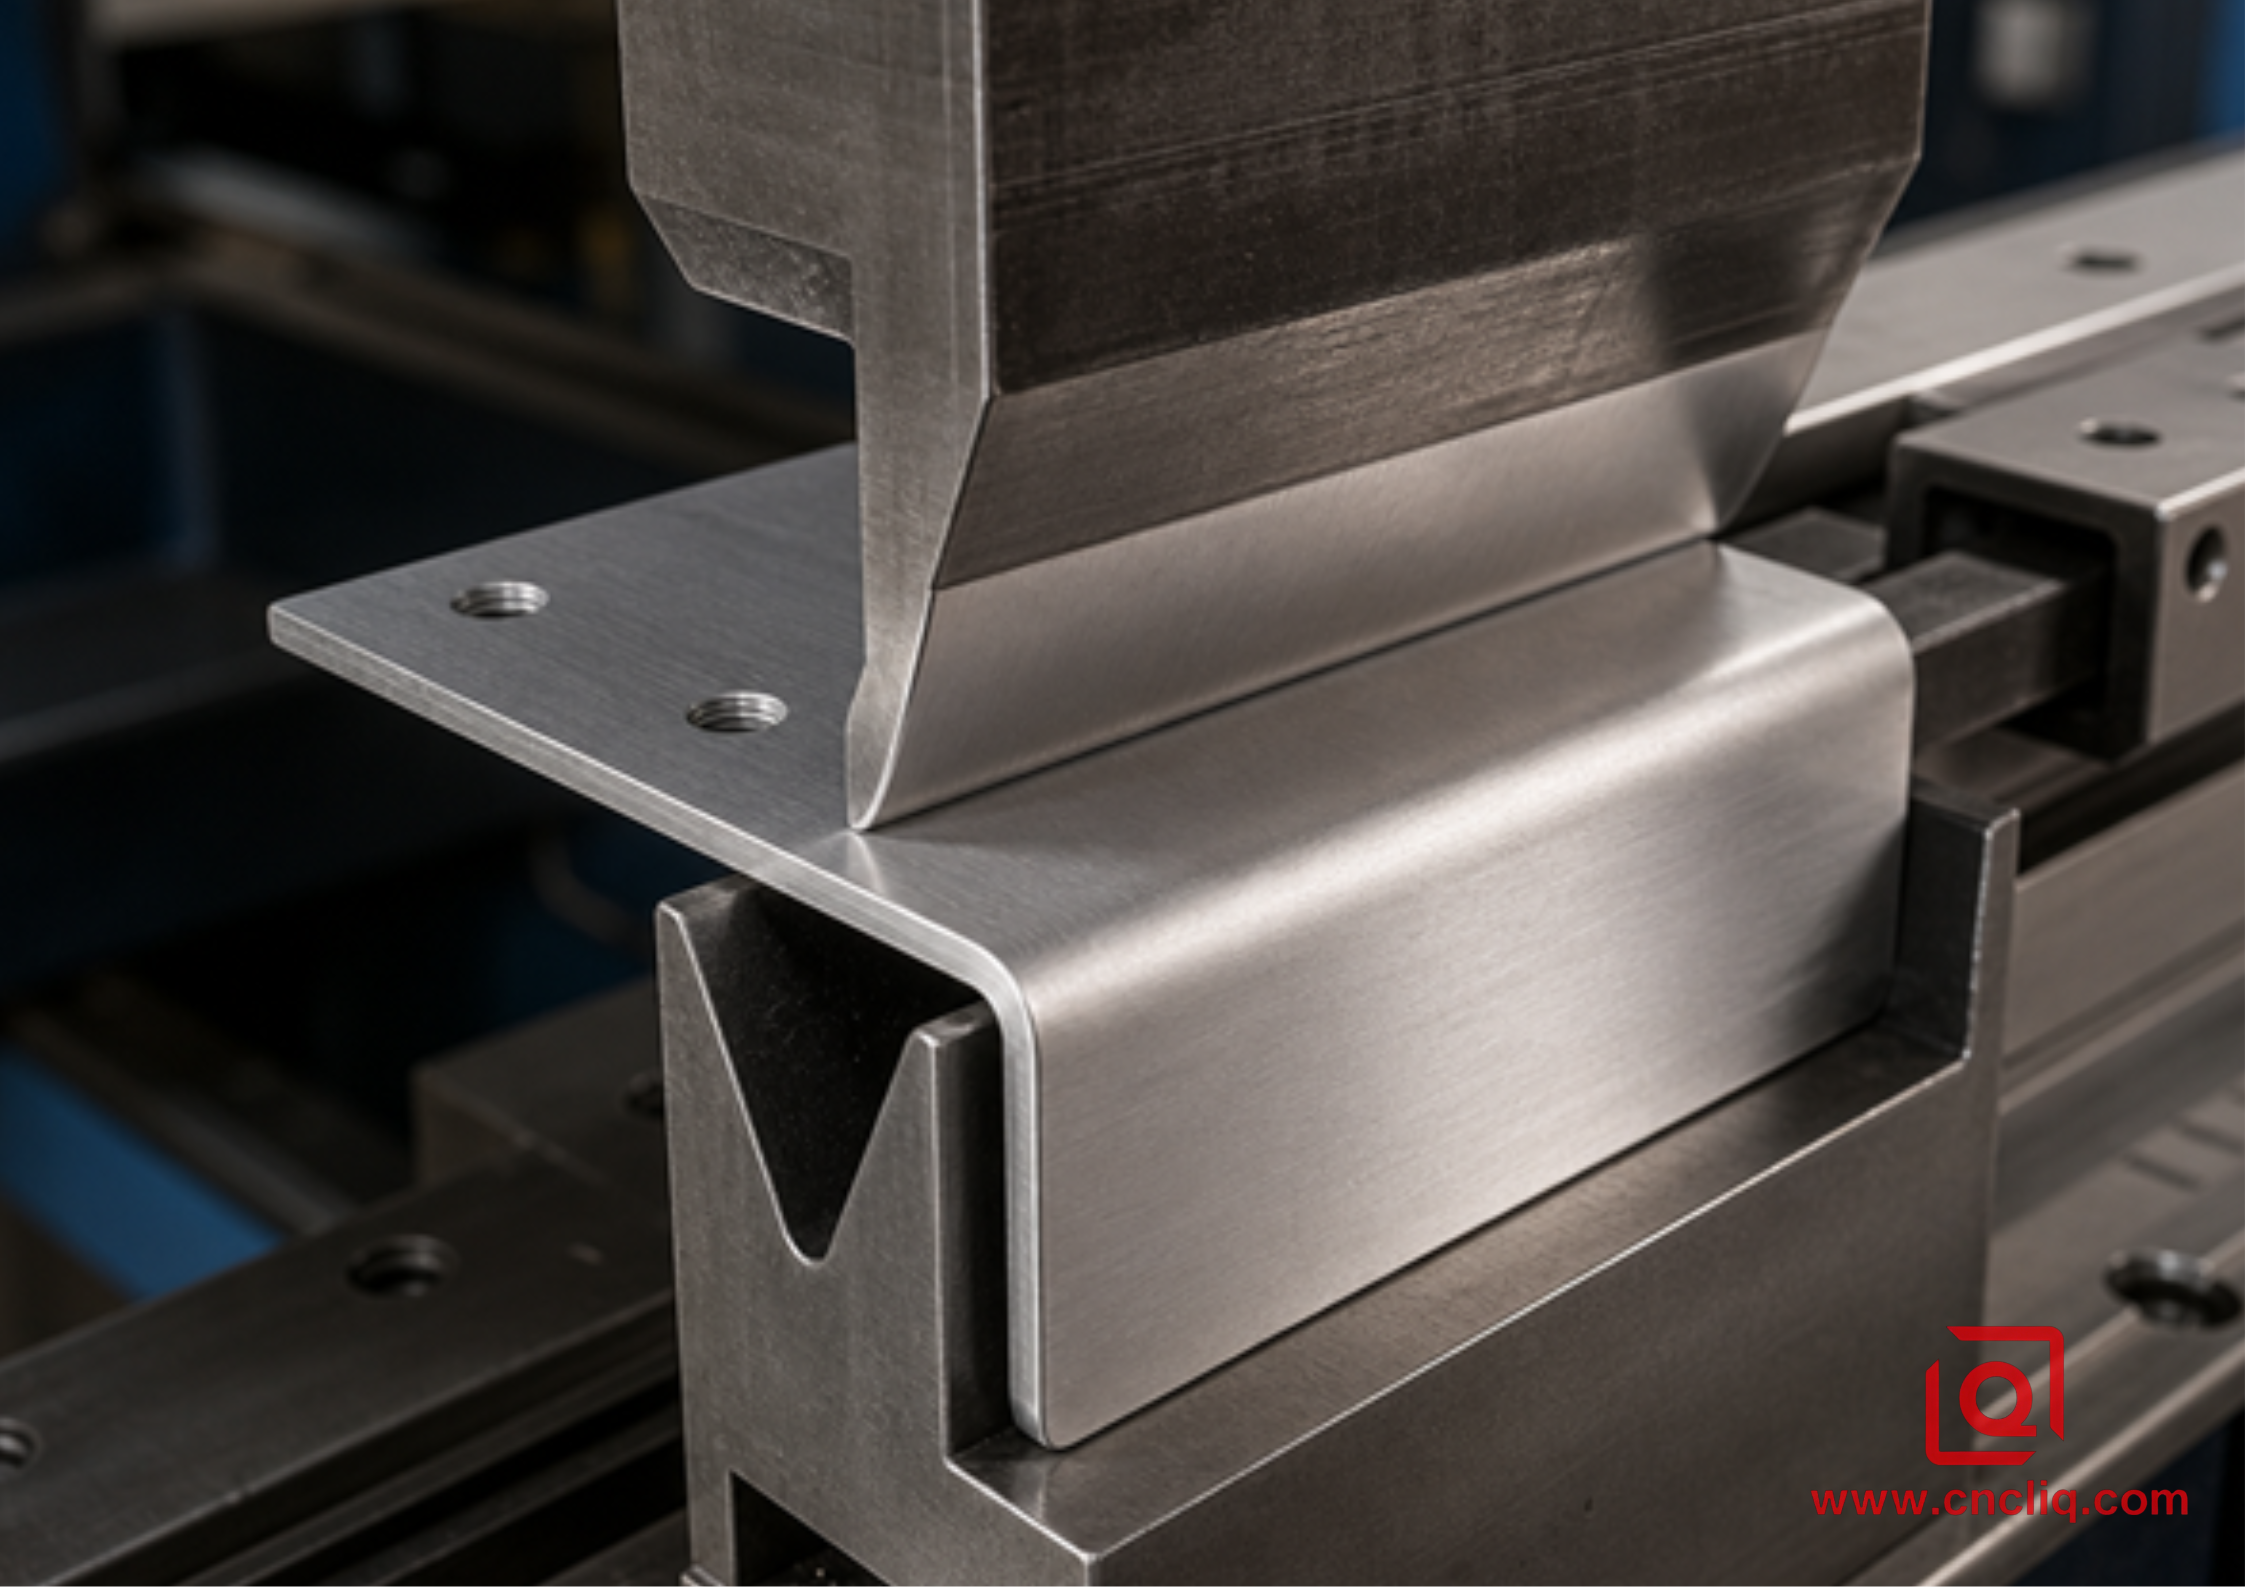
Umlaufende Spritzschutzabdeckung: Konvertiert zu 5052-H32. Aus 3 mm starkem Blech zugeschnitten, entlang der Montagekanten gefräst und auf einer Abkantpresse gebogen. Dadurch entfielen aufwendige Ausfräsarbeiten, ein Ausreißen der Ecken beim Biegen wurde vermieden und die Abdeckung ist beständig gegen aggressive Reinigungsmittel.
Diese Materialkombination senkte die gesamten Montagekosten um 35,9 % und reduzierte die Spindelzykluszeit von 145 auf 98 Minuten, während gleichzeitig alle Anforderungen an dynamische Steifigkeit und Positioniergenauigkeit erfüllt wurden.
Der Entscheidungsbaum: So wählen Sie den nächsten Schritt
 MATERIALAUSWAHLPFAD

│
Wird das Bauteil dynamisch belastet?
Extreme Belastung / dünne, biegsame Rippen?

┌────────┴────────┐
JA NEIN
│ │
[ 7075-T651 ] Erfordert Blechbiegen,
Schweißen,Oder abspülen?

┌──┴──┐
JA NEIN

│ │
[ 5052-H32 ] [ 6061-T6 ]
< !---->
Verwenden Sie 6061-T6, wenn:
-
Sie benötigen einen kostengünstigen und zuverlässigen Werkstoff für Gehäuse, Verstärkungsbleche, Sensorhalterungen oder Abdeckungen.
-
Die Zeichnung erfordert eine gleichmäßige, durchgefärbte Typ-II-Farbe oder eine robuste Typ-III-Hartlackierung.
-
Sie müssen strukturelle WIG-Nahtschweißnähte auftragen oder eine Vielzahl von Sacklöchern mit M4-Gewinde fertigen.
Verwenden Sie 7075-T651, wenn:
-
Lasten werden stark beansprucht, heftigen Stößen ausgesetzt oder ständig verformt – man denke an Fluggestänge, Quadcopter-Ausleger oder Stützen an einem Rennwagen.
-
Die Rippen sind dünn und tief (unter 1,5 mm), wo 6061 von der Nut wegbiegt, während 7075 absolut präzise schneidet.
-
Jedes Gramm zählt, und Sie benötigen Rohmaterial, das sich wie legierter Stahl verhält.
Wählen Sie 5052-H32, wenn:
-
Das Bauteil wird in maritimen Umgebungen, chemischen Prozessanlagen oder Bereichen eingesetzt, die Streusalz ausgesetzt sind.
-
Der Fertigungsprozess kombiniert CNC-Taschenfräsen mit Abkanten oder Tiefziehen.
-
Das Bauteil ist ein Gehäuse, eine Abdeckung oder eine Flüssigkeitswanne aus Blech, bei der die Korrosionsbeständigkeit wichtiger ist als die hohe mechanische Festigkeit.
Hier klicken für Ihre Anfrage 👆
FAQs
F1: Kann ich 7075-T651 direkt in einen 6061-T6-Auftrag einbauen, ohne den Code erneut zu posten?
Gehen Sie das Risiko nicht ein. Die Verwendung desselben Codes führt zu starkem Rattern, beschädigten Spiralnuten und Größenüberschreitungen. 7075-T651 ist deutlich anfälliger für Verjüngungen. Fixieren Sie die Werkzeuge mit Big Plus Werkzeughaltern für optimale Steifigkeit, optimieren Sie die radiale Zustellung und programmieren Sie einen Nulltiefen-Reinigungslauf, um die Konizität tiefer Taschenwände zu entfernen.
F2: Warum sehen klar eloxierte Teile aus 6061 und 7075 (Typ II) auf derselben Maschine völlig unpassend aus?
Die Ursache liegt in der chemischen Zusammensetzung, nicht in der Badkonfiguration. 6061 erhält sein klares Aussehen durch Magnesium und Silizium und hat eine matte, gleichmäßige, seidenmatte Oberfläche. 7075 enthält 5,6 % Zink. Dieses Zink streut das Licht durch die Eloxalschicht und verleiht dem Blech einen matten, olivgoldenen Farbton, der neben 6061 völlig deplatziert wirkt.
F3: Wie verhindert man, dass zähflüssiges 5052-H32 beim Taschenfräsen in den Werkzeugnuten festklebt?
Sorgen Sie mit polierten ein- oder zweischneidigen Hartmetall-Wendeschneidplatten mit hohem Spanwinkel für einen sicheren Späneabtransport (eine glatte DLC-Beschichtung ist dabei sehr hilfreich). Verwenden Sie beim Gegenlauffräsen eine hohe Spanbelastung – lassen Sie die Wendeschneidplatten das Metall bearbeiten, anstatt es zu polieren. Richten Sie die Strahldüsen direkt auf die Kontaktfläche aus; Sie möchten, dass der Kühlmitteldruck die heißen Späne wegbläst, bevor die Nuten verstopft werden.
Frage 4: Kann man CNC-gefräste 6061-T6-Halterungen direkt auf ein extrudiertes Gerüst schweißen?
Absolut, mit 4043- oder 5356-Draht lassen sich feste Schweißnähte erzeugen. Bedenken Sie jedoch, dass die Lichtbogenhitze die Umgebung auf den Härtegrad O oder T4 abschmelzen lässt. Das verringert die lokale Streckgrenze entlang der Schweißnaht um etwa 40 %, sofern die gesamte Schweißverbindung nicht erneut auf T6-Zustand erhitzt wird.
Frage 5: Was verhindert, dass dünne Bleche aus 5052 und 6061 beim Öffnen der Spannbacken ausfransen?
Die Teile werden mit bearbeiteten, weichen Spannbacken gegriffen, um den Klemmdruck zu verteilen. Den Schraubstock nach dem groben Schruppen vollständig öffnen, um die Walzspannungen abzubauen. Das Werkstück mit minimalem Drehmoment wieder festziehen und die Planfläche leicht abdrehen, um eine Ebenheit von unter 0,05 mm zu gewährleisten.
Hier klicken für Ihre Anfrage 👆
Zusammenfassung
Die Auswahl des Rohlings für einen Walzauftrag hängt im Wesentlichen von drei Faktoren ab: Belastung, Werkzeugverhalten und Aussehen der Teile nach dem Waschen. 6061-T6 ist der Standard für den täglichen Gebrauch. Es entstehen keine Späne, es lässt sich problemlos schweißen und die Bleche erhalten im Waschbad eine gleichmäßige, helle Farbe. Mit 7075-T651 erhalten Sie eine Stahlfestigkeit (> 500 MPa), die verhindert, dass sich hohe, dünne Rippen unter starker zyklischer Belastung verbiegen. Der Nachteil? Es verbraucht Hartmetall schnell und hinterlässt eine unschöne, olivgraue Oberfläche. Dann kommt 5052-H32. Salznebelbeständigkeit macht ihm nichts aus, und es verbiegt sich leicht, aber das Material lässt sich wie Kaugummi schneiden. Sie müssen spiegelpolierte Nuten verwenden, Hochdruck-Kühlmittel einsetzen und die Spannbacken lockern, um Materialansammlungen an der Schneidkante zu vermeiden und die Platte nicht zu verziehen.
Kontaktinformationen
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt.
Die dargestellten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen einheitlichen Standard für alle Aufträge dar.Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Wir betreiben ein 6.500 m² großes Produktionszentrum mit über 150 Maschinen, auf denen wir 4- und 5-Achs-CNC-Bearbeitung, Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach durchführen. Diese Struktur ermöglicht uns ein nahtloses Projektmanagement, von der ersten CAD-Konzeption bis zur Auslieferung der fertigen Teile. Wir legen größten Wert auf kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen Ingenieursdisziplin behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge IPQC-, FQC- und OQC-Prüfungen an jeder einzelnen Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung können Sie sich auf unsere Reaktionszeiten von zwei Stunden auf neue Angebotsanfragen, direkte Unterstützung bei der Prototypenfertigung und reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien verlassen. Wir freuen uns auf Ihre Anfragen und Muster.Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
