 Deutsch




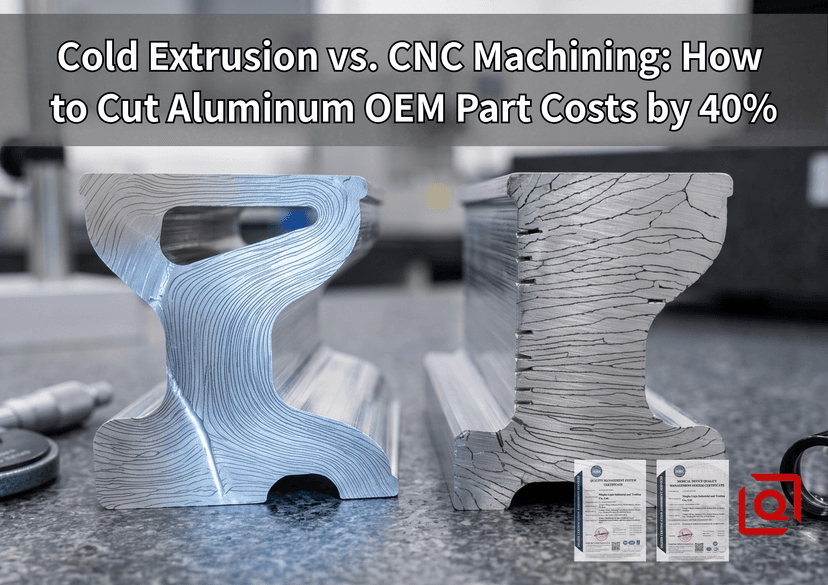
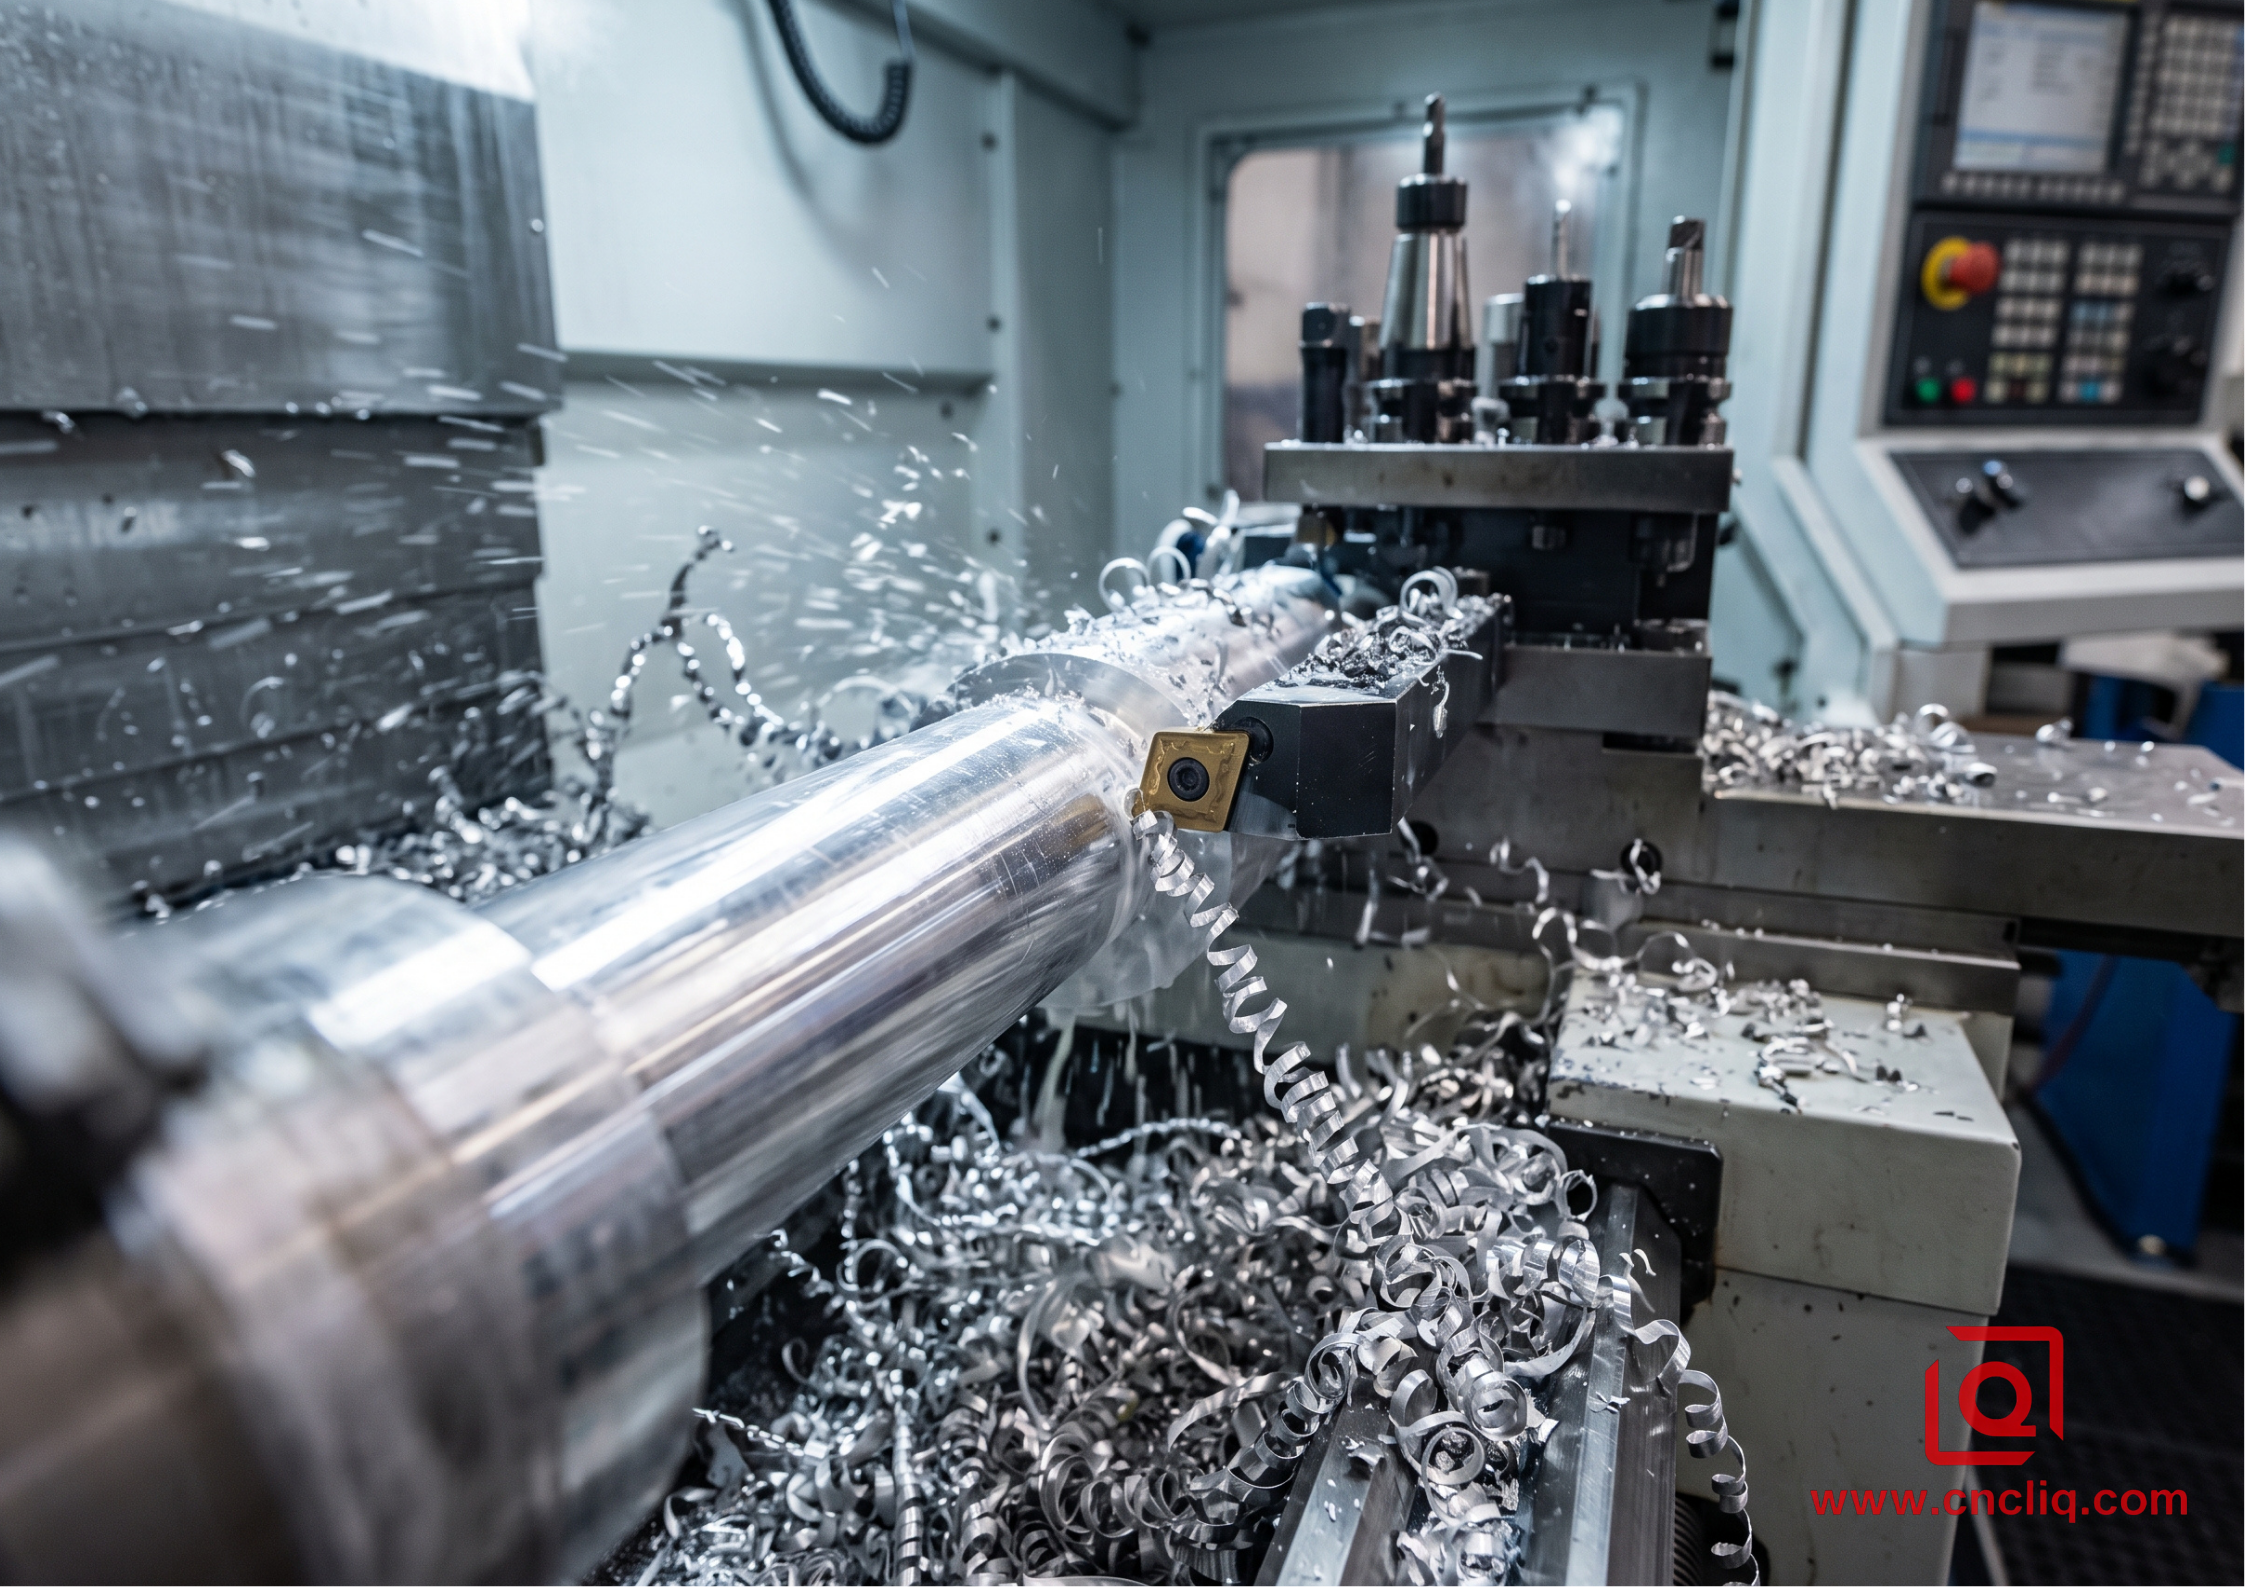
In der mechanischen Fertigung ist die Zykluszeit wichtig, aber die Rohmaterialausnutzung bestimmt die grundlegenden Bauteilkosten.
Schwerschruppen (82,5 % Späne) ──>Fertige Flanschhülse (0,21 kg)

Kaltfließpressenpfad:
Abgeschnittener Rohling (0,23 kg) ──>Rückwärtsfließpressen (91,3 % Ausbeute) ──>Endformnahe Hülle ──>Leichter CNC-Entgraten (0,21 kg) kg)
Betrachten Sie eine geflanschte Hydrauliksensorhülse mit einem Außendurchmesser von 52 mm, einer Innenbohrung von 38 mm und einer axialen Tiefe von 115 mm.
Die Bearbeitung dieser Geometrie aus einem massiven AL6061-T6-Stab erfordert den Kauf eines 1,20 kg schweren Rohlings pro Stück. Nachdem das Schruppwerkzeug den Kern entfernt und das Planfräswerkzeug den Flanschsitz geformt hat, wiegt das fertige Teil nur noch 0,21 kg. Sie haben 0 gedreht.99 kg hochwertiges Flugzeugaluminium werden zu minderwertigen Spänen verarbeitet. Selbst unter Berücksichtigung der Rückkaufprämie für Altmetall deckt die Spänegewinnung nur einen Bruchteil der Kosten für die Rohblockbeschaffung pro Tonne ab.
Kaltextrusion kehrt dieses Verhältnis um. Sie schneiden einen präzisen, kaltverjüngten Rohling mit einem Gewicht von 0,23 kg direkt aus gewickeltem Draht oder gesägtem Strangpressstahl.
1. Rohling auf präzises Volumen zuschneiden (Toleranz: +/-0,5 g)
2. Auf O-Zustand glühen (ca. 415 °C Haltezeit)
3. Zinkphosphat-Konversionsbeschichtung + reaktives Seifenschmiermittel auftragen
4. Rückwärtsschlag in Hartmetallmatrize unter einer 450-Tonnen-Kniehebelpresse
5.Nahe Netzhülse mit intaktem Untergewebe auswerfen
Die Materialausnutzung steigt sofort von 17,5 % auf 91,3 %. Bei einer jährlichen Produktionsmenge von 20.000 Einheiten vermeiden Sie so den unnötigen Einkauf von Rohaluminium um fast 20 Tonnen.
2. Prozessdynamik und mechanische Integrität
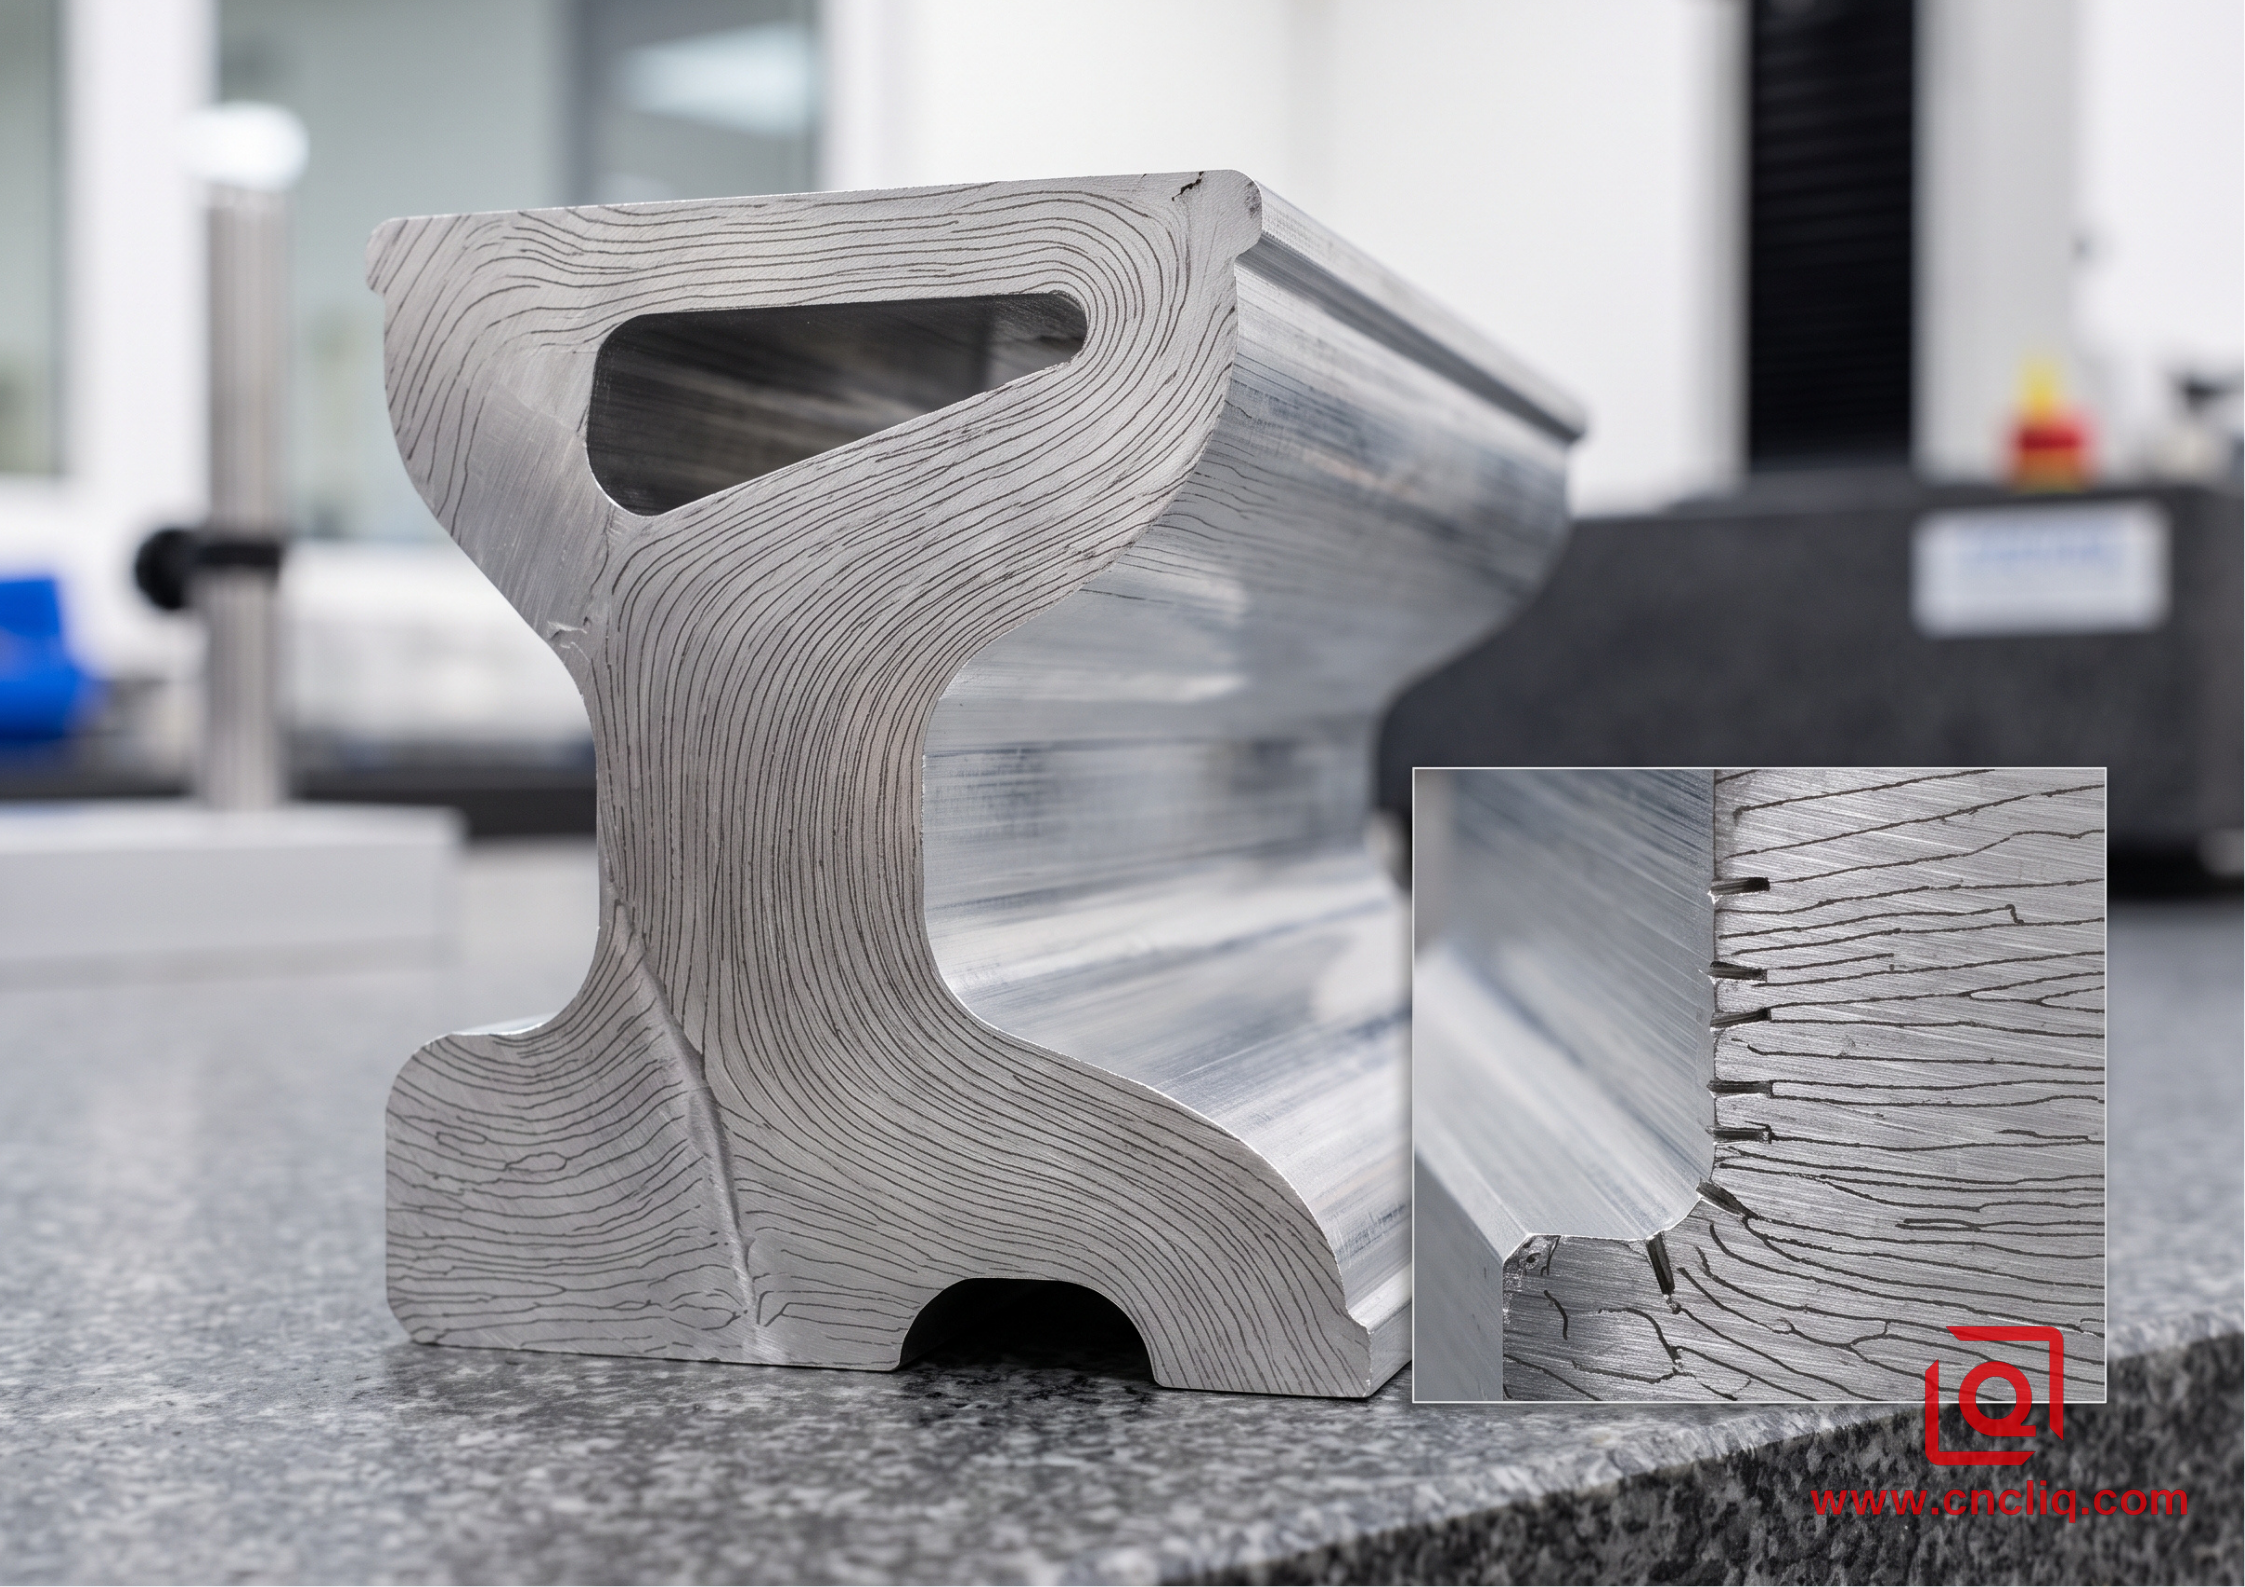
Neben der Einsparung von Rohmaterial verändert die Kaltumformung das metallurgische Verhalten der Legierung.
Beim Durchtrennen eines Aluminium-Extrusionsprofils mit einem Schaftfräser werden die beim Walzen entstandenen Längskorngrenzen durchtrennt. Dadurch entstehen Mikrokerben an den Übergängen. Unter dynamischer Druckbelastung wirken diese unterbrochenen Korngrenzen als Spannungskonzentrationszonen.
Vergleich des Faserverlaufs:

CNC-gefräster Hohlraum:

─ ─ ─ ─ ─ ─ ─ ─ ─ ─ ─ ─ ─ ─ ─ (Kontinuierlicher Stabfaserverlauf)
═══ Schnittfläche (Abgetrennte Fasern) ═════════════════
↓ Innenbohrung (Mikrokerben entlang der Schnittlinien)

Kaltfließgepresste Kavität:
╭─────────────────────────╮ (Verformung der Faserrichtungen)
│ ╭──────────────────────╮ │
│ │ ╭─────────────────╮ │ │ (Folgt der Kontur ununterbrochen um das Filet)
│ │ │ │ │ │
Zugfestigkeits- und Härteentwicklung (AL6061):

Zugfestigkeit im geglühten Zustand (O-Zustand):
• Zugfestigkeit: 125 MPa
• Härte: ~45 HBW

Nach Kaltfließpressen (starke plastische Verformung/Kaltverfestigung):
• Zugfestigkeit: 240 MPa
• Streckgrenze: 215 MPa

Nach der sekundären T6-Wärmebehandlung (Lösungsglühen + Auslagern):
• Zugfestigkeit: 310 MPa
• Streckgrenze: 275 MPa
• Härte: 95 HBW
Durch Kaltverfestigung steigen die Zugfestigkeitswerte im Ausgangszustand naturgemäß an.Reines 1050/1070 und kaltverfestigtes 5052 erreichen direkt nach dem Formen eine hohe Steifigkeit – es sind keine zusätzlichen Lösungsglühprozesse erforderlich, wodurch sie sich ideal für Kühlkörper eignen. Falls in der Zeichnung stattdessen 6061 gefordert ist, sollten die Teile in einem Durchlaufofen mit Drahtgewebe für die Standardlösungsglühung und künstliche Alterung vorbereitet werden. Dadurch wird der volle T6-Zustand gemäß ASTM B221 erreicht.
3. Vergleich der Konstruktionsparameter
Um zu beurteilen, ob ein Teil auf einer Drehspindel oder unter einem Extrusionsstempel bearbeitet werden soll, müssen die geometrischen Toleranzen mit dem Zyklusdurchsatz abgeglichen werden:
| Parameter / Merkmal | Reine CNC-Bearbeitung (Drehen/Fräsen) | Reine Kaltfließpressung (Rückwärts/Vorwärts) | Hybridverfahren (Extrudieren + leichte CNC-Bearbeitung) |
| Material Auslastung | 15 % – 35 % typisch bei Hohlräumen | 90 % – 96 % | 85 % – 92 % |
| Primäre Zykluszeit | 4–15 Minuten pro Teil | 1,5–3.5 Sekunden pro Hub | 2 Sekunden Hub + 35 Sekunden CNC-Fertigbearbeitung |
| Oberflächenrauheit (Ra) | Ra 0,8 bis 1,6 µm (Feinbearbeitung erforderlich) | Ra 0,2 bis 0,6 µm (durch Polieren mit der Matrize geglättet) | Ra 0,4 µm Bohrung / Ra 0,8 µm Gewinde |
| Maßtoleranz | ±0,010 bis ±0,025 mm | ±0,040 bis ±0,080 mm | +0,012 mm an kritischen Sitzen |
| Wandstärkenbegrenzung | Kann dünne Wände bis zu 0,5 mm reduzieren | Mindestens 1,2 mm (legierungsabhängig) | 0.8 mm durch Sekundärbohrung |
| Innenhinterschnitte | Direkt mit Mehrachsenwerkzeugen | Ohne geteilte/zusammenklappbare Werkzeuge nicht möglich | Formrohling, maschinell bearbeitete Hinterschnitte |
| Werkzeugkosten | 0 € für spezielle Hartwerkzeuge (nur Vorrichtung) | 3.500 € – 12.000 € (Stempel-/Matrizensatz) | 3.500 € – 8.000 $ (vereinfachte Werkzeuge) |
| Wirtschaftliche Mengenbegrenzung | 1 bis 2.500 Stück | >5.000 Stück pro Jahr | > 3.000 Stück pro Jahr |
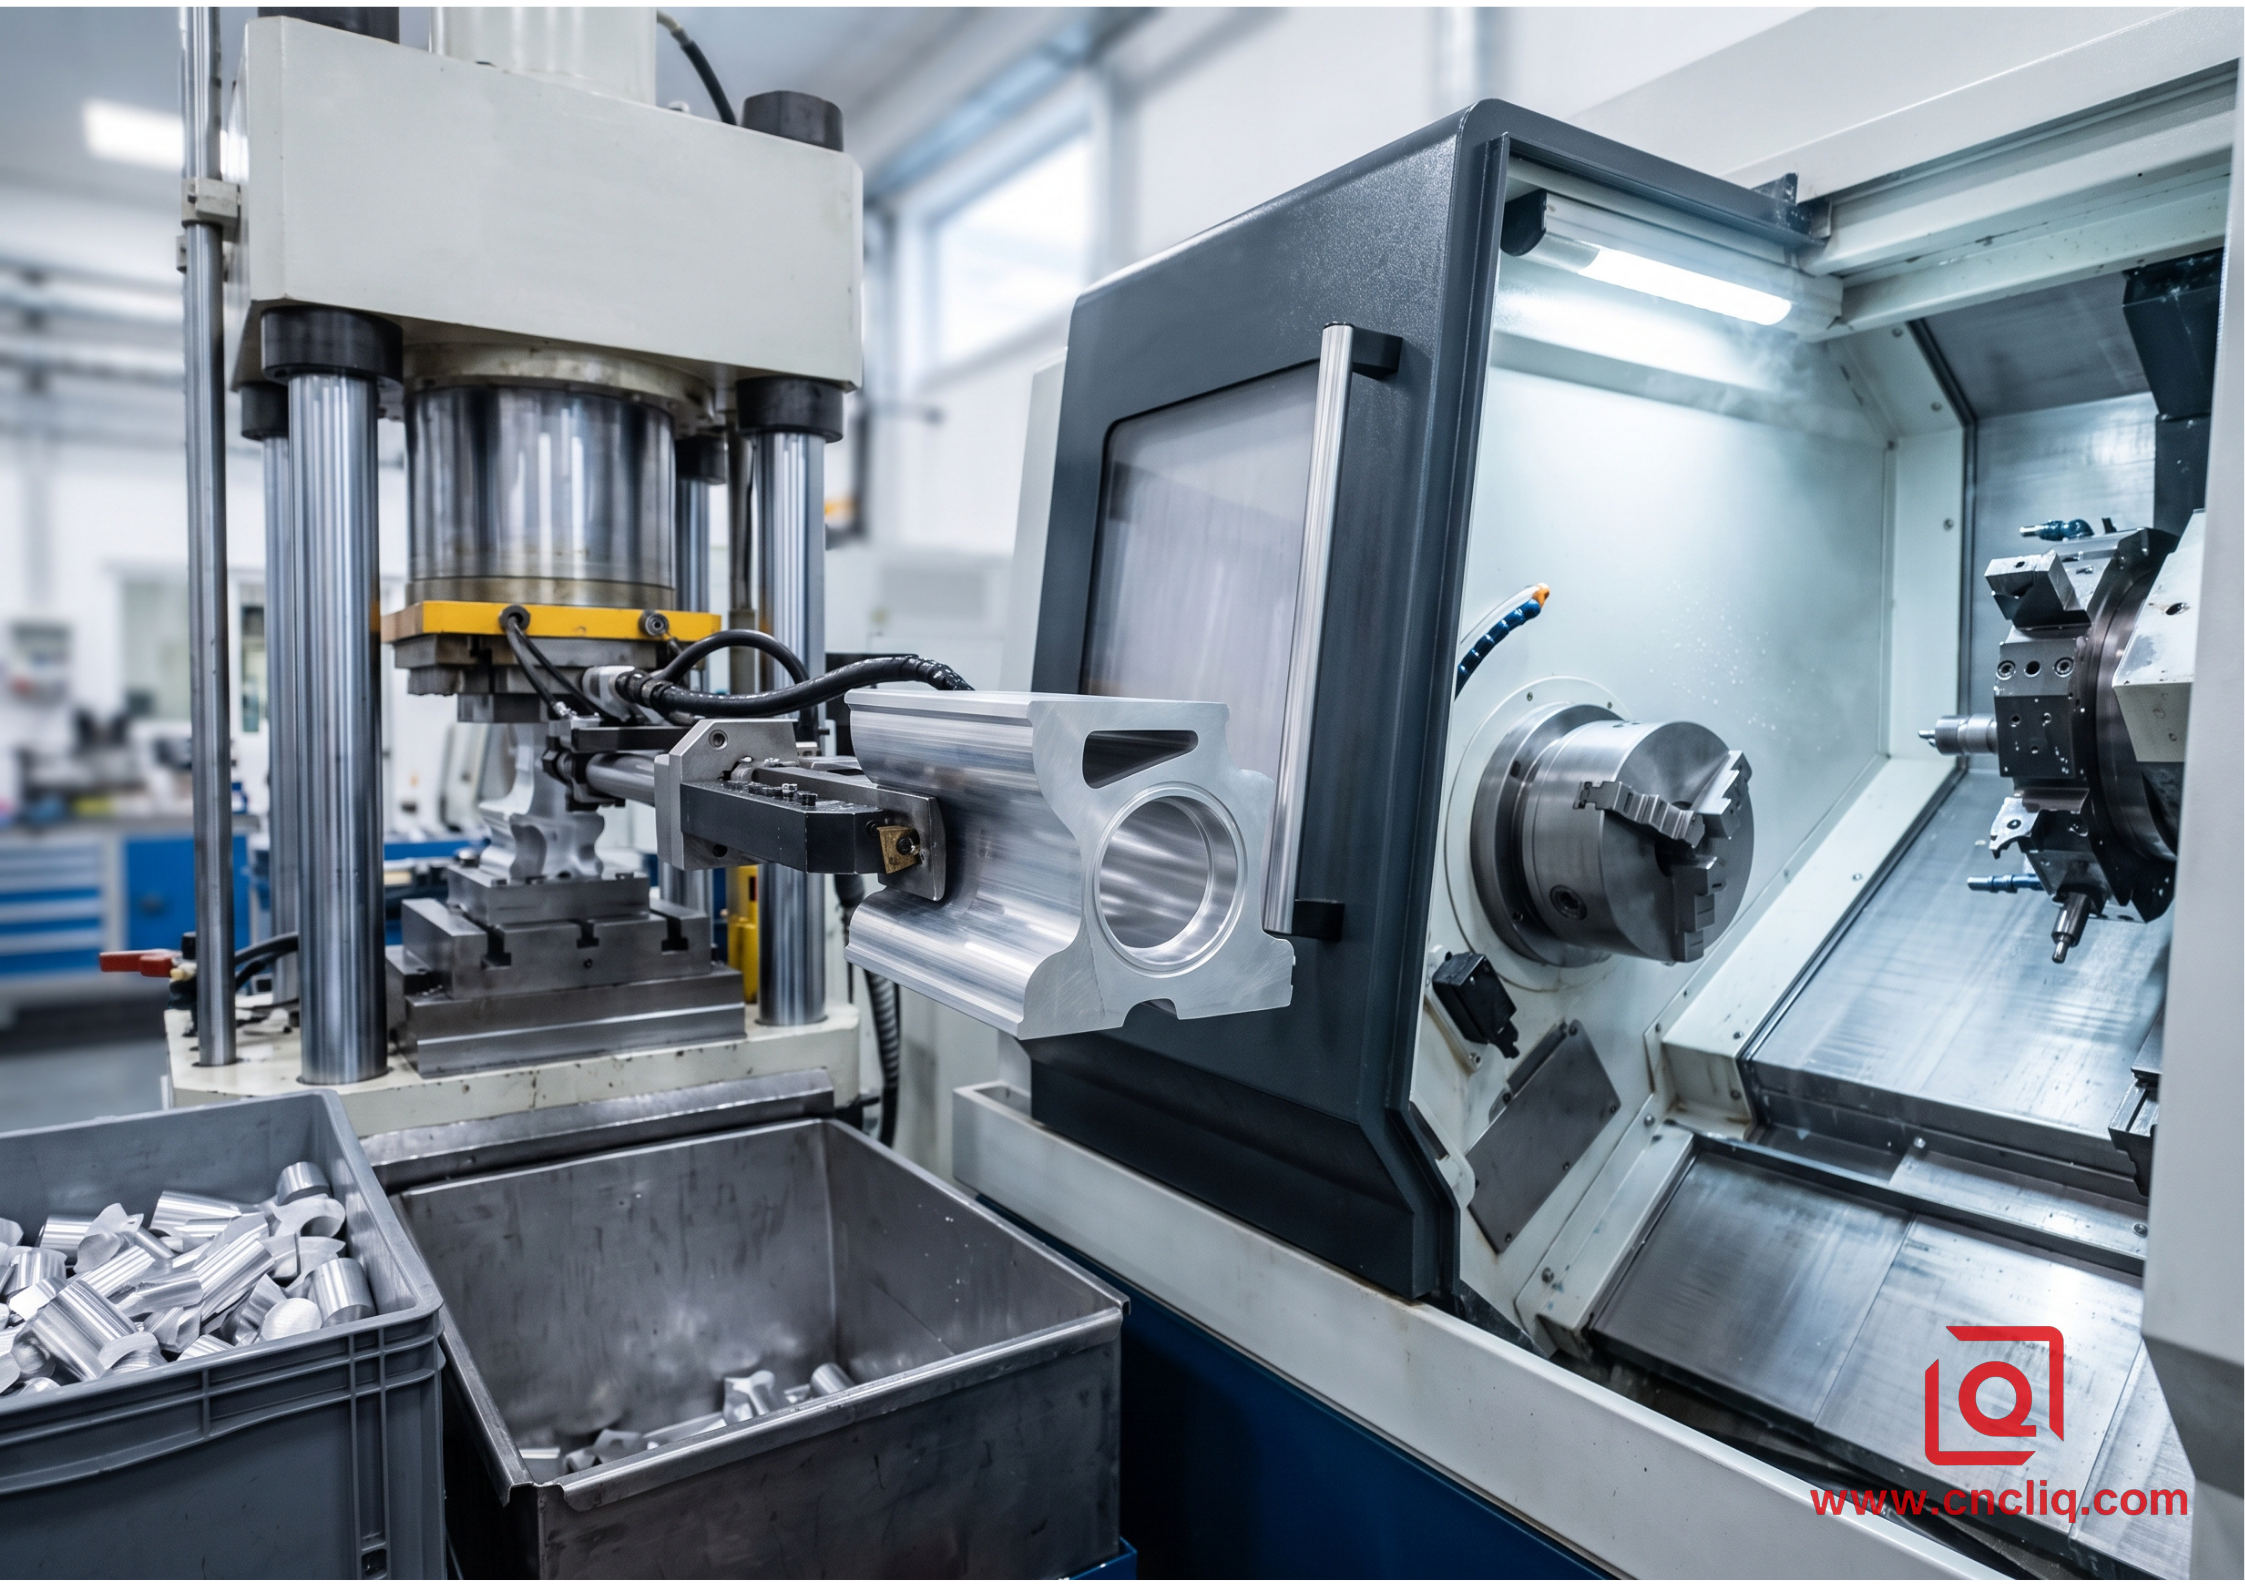
4. Wann CNC immer noch die Nase vorn hat (und wann man besser die Finger davon lässt)
Kaltextrusion ist kein universeller Ersatz für subtraktives Schneiden.Die Geometrie bestimmt den Schwellenwert.
Go/No-Go-Entscheidungspfad:

Beträgt das Jahresvolumen > 3.000 Einheiten?

├── NEIN ──> Bei reiner CNC-Bearbeitung bleiben

└── JA ──> Ist das Teil symmetrisch, rohrförmig,Oder dosenförmig?

├── NEIN ──> CNC-Bearbeitung (oder Hochdruck-Druckguss)

└── JA ──> Benötigt es Hinterschnitte oder Querbohrungen?

├── NEIN ──> Reines Kaltfließpressen

└── JA ──> Hybridverfahren (Extrudieren des Rohlings + CNC) Fertig)
Sweet Spots der Kaltfließpressung:

• Tiefgezogene zylindrische Gehäuse, Sacklochbehälter, Fluidanschlüsse

• Symmetrische Stufenwellen, Ritzel,Keilwellen-Anlasserhülsen
• Hochkühlfähige Wärmeleitstifte und LED-Elektronikgehäuse
• Gehäusehülsen für Batteriegehäuse mit dünnem Boden und hohen Wänden

Optimale Anwendungsbereiche der CNC-Fertigung:
• Asymmetrische Strukturträger mit unterschiedlichen Entformungsschrägen
• Kleinserienfertigung unter 2.000 Einheiten, bei der sich die Entwicklungskosten für Formen nicht amortisieren
• Komplexe Verteiler mit innenliegenden, quergebohrten, sich kreuzenden Fluidkanälen
• Ultradünne Wände unter 0,6 mm, die in Längsrichtung nicht unterstützt werden spans
5.Feldproduktionsfall: Hochdruck-Aluminium-Ventilgehäuse
Komponentenübersicht:

• Anwendung: Industrielle pneumatische Aktuatorkammer

• Material: AL6061 (Endgültige Spezifikation: T6-Härte gemäß AMS 4027)

• Produktionscharge: 40.000 Einheiten jährlich (Lieferung in vierteljährlichen Lieferungen à 10.000 Stück)

• Wichtige Merkmale:

- Innenbohrung: 42,00 mm (+0,03/-0,00 mm)

- Axialtiefe: 94,00 mm

- Innengewinde M48x1,5 (metrisch)

- Nut für unteren Dichtungsring (Ra 0,03 mm)4 µm)
--->! --->!
Das technische Problem
Ein Kunde aus dem Bereich Fluidtechnik bezog diese Komponente drei Jahre lang über 4-Achs-Drehzentren. Die Konstruktion umfasste einen 94 mm tiefen Hohlraum mit einer 42 mm Innenbohrung, die in einer ebenen Innenfläche für eine dynamische Dichtung endete.
Die Fertigung des Teils aus 60 mm starkem Vollmaterial führte zu zwei wiederkehrenden Problemen in der Produktion:
-
Das Bohren tiefer Bohrungen mit einem Längen-Durchmesser-Verhältnis von 2,2:1 verursachte hochfrequentes Rattern an der Rückwand. Die Rauheit verschlechterte sich auf Ra 1,8 µm und überschritt damit die vom Kunden geforderte Dichtungsrauheit von Ra 0,4 µm deutlich, sofern kein zusätzlicher Mikrohonvorgang durchgeführt wurde.
-
Jedes Teil blockierte die Maschine für 8,5 Minuten. Die Dreh- und Fräszentren mit zwei Spindeln liefen im 2-Schicht-Betrieb, erreichten aber monatlich eine Kapazität von knapp 3.200 Teilen, wodurch es zu Auftragsrückständen kam, sobald das Volumen stark anstieg.
Schritte zur Umsetzung der Hybridproduktion in der Fertigung:

Schritt 1: Kaltumformung
Ein Kaltumformstab aus AL6061 auf eine Länge von 32,5 mm und ein Gewicht von 310 g zuschneiden. Die Stirnflächen plan halten, um ein Verlaufen des Stempels beim Umformen zu verhindern.

Schritt 2: Kugelglühen und Beschichten
Die Stäbe in einen atmosphärischen Korbofen geben. Auf 415 °C erhitzen, 2,5 Stunden halten und anschließend im Ofen abkühlen lassen, bis die Härte unter 48 HBW sinkt. Tragen Sie eine dünne Schicht Natriumstearatseife über die chemische Mikroätzung auf, um dem extremen Pressdruck ohne Werkzeugverschleiß standzuhalten.

Schritt 3: Rückwärtsextrusion
Verformen Sie das Aluminium mit einer 600-Tonnen-Hydraulikpresse unter Verwendung einer hochglanzpolierten Hartmetall-Stempelspitze (Sorte CD-650). Das Aluminium wird innerhalb von 2,2 Sekunden entlang des Stempelschafts nach oben extrudiert. Der gehärtete Stempel poliert den Innendurchmesser direkt aus dem Werkzeughohlraum auf eine gleichmäßige Oberflächenrauheit von Ra 0,3 µm.

Schritt 4: Lösungsglühen & T6-Auslagern
Spülen Sie die Teile in einem alkalischen Entfettungsbad, um Schmierstoffreste zu entfernen.Lösungsglühen bei 530 °C für 60 Minuten, schnelles Abschrecken in Wasser innerhalb von 8 Sekunden, gefolgt von künstlicher Ausscheidungshärtung bei 175 °C für 8 Stunden, um die volle mechanische Härte T6 (mindestens 95 HBW) wiederherzustellen.

Schritt 5: Präzisionsgewindeschneiden per CNC
Den kaltgeformten Außendurchmesser mit speziellen Weichbacken einspannen. Das Innengewinde M48x1,5 einpunktschneiden, den oberen Rand auf die endgültige Gesamtlänge plandrehen und die äußere Haltenut schneiden. Die Zykluszeit auf der Drehmaschine reduziert sich auf 42 Sekunden.
6.Konstruktionsprinzipien für Kaltfließpressen (DFM-Faustregeln)
Wenn Sie ein bestehendes Drehteil ohne Zeitverlust durch Werkzeugnachbearbeitung auf Kaltfließpressen mit hoher Umformgeschwindigkeit umstellen möchten,Diese DFM-Regeln sollten Sie vorab in Ihre Volumenmodelle einbinden:
Wichtige Dimensionsverhältnisse:

│◄── Bohrungs-ID (d) ──►│
┌───┐ ┌───┐ ▲
│ │ │ │ │
│ │ │ │ │ Extrusionstiefe (H)
│ │ │ │ │ Max. Verhältnis: H/d <= 4 (für 6061)

│ │ │ │ ▼ Maximales Verhältnis: H/d <= 6 (für 1070)

└───┴─────────────┴───┘

▲ ▲

└── Wandstärke (t)┘
Regel: Wandstärke 't' gleichmäßig halten (+/- 10 %)
-
Beachten Sie die maximalen Längen-Durchmesser-Verhältnisse: Bei Stahlsorten wie 6061 oder 6082 ist das Verhältnis von Tiefe zu Durchmesser beim Rückwärtsextrusionsverfahren auf 4:1 zu begrenzen. Hochreines, duktiles Material (1050, 1070, 3003) ermöglicht ein Verhältnis von über 6:1, bevor der Stempel unter Last zu knicken droht.
-
Übergänge zwischen Wand und Boden optimieren: Vermeiden Sie abrupte Wandstärkensprünge zwischen dicken Böden und dünnen Seitenwänden. Ein plötzlicher Querschnittswechsel behindert den Materialfluss, führt zu einer Überlastung des Daches und kann Stempel durch schnelle Materialermüdung beschädigen. Halten Sie die Inneneckenverrundungen bei einem Mindestradius von 1,0 bis 1,5 mm.
-
Bodenstärke vs. Wandstärke: Die fertige Bodenstärke sollte mindestens das 1,2- bis 1,5-Fache der vertikalen Wandstärke betragen.Ist der Boden im Verhältnis zur Wand der extrudierten Hülse zu dünn, entstehen beim Werkzeugauszug massive Zugspannungen an der Stempelfläche, die zu Verformungen des Bodens führen.
-
Hybridgeometrien intelligent spezifizieren: Versuchen Sie nicht, Innengewinde, Querbohrungen, schmale Sicherungsringnuten oder extreme äußere Hinterschneidungen kalt zu formen. Formen Sie den dickwandigen, hochvolumigen Hohlkern auf der Presse. Gewindeschneiden, Bohren von Kanälen und die abschließenden, kritischen O-Ring-Sitzbearbeitungen sollten in einem separaten CNC-Drehvorgang erfolgen.
Hier klicken für Ihre Anfrage 👆
FAQ
F1: Welche Aluminiumsorten eignen sich besser als die CNC-Bearbeitung für die Kaltfließpressung?
A: Reines 1050 und 1070 – sowie 3003 – fließen hervorragend. Tiefrippige Kühlkörper oder hohe Batteriegehäuse lassen sich in einem Arbeitsgang ohne Zwischenglühen herstellen. Benötigen Sie hohe mechanische Festigkeit? Dann greifen Sie zu 6061 oder 6082. Führen Sie vor dem Pressvorgang eine Glühbehandlung bei 415 °C durch. Anschließend härten Sie die Legierungen gemäß AMS 4027/ASTM B221 auf T6 aus, wodurch die erforderliche Zugfestigkeit von 310 MPa erreicht wird. Ultraharte Legierungen wie 7075 führen zu plötzlichen Umformbelastungen und verschleißen Ihre Werkzeuge schnell. Für diese Legierungen sind CNC-Fräsen oder Warm-/Heißschmieden die einzig sinnvollen Optionen.
F2: Wie hoch sind die tatsächlichen Lieferzeiten und Werkzeugkosten für ein Kaltfließpresswerkzeug-Set?
A: Eine Einstationen-Stempel- und Kavitäteneinrichtung aus Hartmetall kostet für Standard-Stufen- oder Zylinderprofile etwa 3.500 bis 8.000 US-Dollar. Bei mehrstufigen Folgeverbundwerkzeugen steigen die Kosten auf fast 12.000 US-Dollar. Der Werkzeugbau – Drahterodieren, Vakuumhärten von H13/DC53-Blöcken und Spiegelläppen von CD-650-Hartmetallstempeln – dauert 18 bis 25 Arbeitstage. Sobald die Matrize auf der Presse eingestellt ist, werden vollständige Erstmusterprüfberichte (FAI) mit vollständigen CMM-Daten innerhalb von 5 Werktagen versendet.
F3: Wie schneidet die Oberflächengüte einer kaltgeformten Aluminiumbohrung im Vergleich zur CNC-Bearbeitung ab?
A: Durch Kaltumformung erhält man eine Rohbohrung mit einer Oberflächenrauheit (Ra) zwischen 0,2 µm und 0,6 µm, da der hochglanzpolierte Hartmetallstempel die Wand unter hohem Druck glättet. Konventionelles Drehen oder Fräsen erreicht eine Oberflächenrauheit von ca. Ra 0,8 µm bis Ra 1,6 µm. Um dynamische hydraulische oder pneumatische O-Ringe dicht zu montieren, sind daher zusätzliche Diamantpolier- oder Mikrohonvorgänge erforderlich.
F4: Kann man Standard- oder Harteloxierung direkt auf kaltgepresstes Aluminium auftragen?
A: Ja, aber nur, wenn Ihre Vorwaschanlage fest installiert ist. Bei der Schwerumformung sind Hochdruck-Zinkphosphat- und Natriumstearat-Seifen erforderlich, um Fressen unter einer Last von 450 bis 600 Tonnen zu verhindern.Bevor Sie Teile in Standard-Hartbeschichtungsbäder nach MIL-A-8625 Typ II oder Typ III geben, führen Sie eine Ultraschall-Entfettung mit alkalischer Lösung durch, gefolgt von einer Säure-Mikroätzung. Dadurch wird eingebettetes Schmiermittel von der Oberfläche entfernt. Nach dieser Vorbereitung erzeugt das dichte, kaltverfestigte Korn eine sauberere und dichtere Oxidschicht, als sie durch Guss erreicht werden könnte.
F5: Wo liegt der tatsächliche Kostenschnittpunkt zwischen Kaltfließpressen und CNC-Bearbeitung?
A: Die Gewinnschwelle liegt bei etwa 3.000 bis 5.000 Teilen pro Jahr. Bei weniger als 2.000 Teilen übersteigen die Werkzeugkosten (3.500 bis 8.000 US-Dollar) zusammen mit den Rüstkosten die Einsparungen beim Rohmaterial. In diesem Volumenbereich ist die Bearbeitung auf einer Fräs- oder Drehmaschine einfach kostengünstiger. Ab 5.000 Einheiten pro Jahr senken eine Materialausbeute von 85 % bis 92 % in Kombination mit Zykluszeiten von 2 bis 3 Sekunden die Stückkosten um 30 % bis 70 %. Die Werkzeuginvestition amortisiert sich somit bereits nach den ersten 800 bis 1.200 ausgelieferten Teilen.
Hier klicken für Ihre Anfrage 👆
Bereit, die Geometrie Ihres Bauteils zu analysieren?
Wenn Ihr Team derzeit CNC-gedrehte oder gefräste Aluminiumgehäuse in Mengen von mehr als 3.000 Stück pro Woche kauft Sie zahlen wahrscheinlich zu viel für die Entstehung von Metallschrott und die Maschinenlaufzeit.
Überprüfen Sie Ihre aktuellen Zeichnungen für zylindrische, rohrförmige oder symmetrische Hohlteile. Die Umstellung auf ein endkonturnahes, kaltfließgepresstes Vorformling in Kombination mit gezielten CNC-Nachbearbeitungen erhält die strukturelle Leistungsfähigkeit, optimiert den Faserverlauf und reduziert unnötige Stückkosten.
Kontaktinformationen
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass allgemeine Blog-Einblicke keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, werden verbindliche Qualitätsvorgaben ausschließlich durch Ihre genehmigten CAD-Zeichnungen, unterzeichneten Verträge und formalen Qualitätspläne bestimmt.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen einheitlichen Standard für alle Aufträge dar.
Das Liqin-Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Wir produzieren in einer 6.500 m² großen Produktionsstätte. Unser Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs-CNC-Bearbeitung, Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Konzeption bis zur Auslieferung. Wir legen größten Wert auf Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen technischen Präzision behandelt. Unsere Qualitätssicherungsingenieure, zertifiziert nach ISO 9001, ISO 13485 und IATF 16949, führen strenge In-Process-Quality-Control- (IPQC), Final-Quality-Control- (FQC) und Out-of-Quality-Control-Prüfungen (OQC) für jede einzelne Produktionscharge durch. Von der dimensionalen Erfassung mittels Koordinatenmessgerät und optischer Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Voraus – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände.Neben der Fertigung können Sie sich auf unsere Reaktionszeiten von zwei Stunden bei neuen Angebotsanfragen, direkte Unterstützung bei der Prototypenentwicklung und reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien verlassen.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein wettbewerbsfähiges Angebot!
