 Deutsch




1. Die versteckte Reibung beim „einfachen“ Drehen von Aluminium
Wenn eine technische Zeichnung mit einem allgemeinen Vermerk wie „Aluminiummaterial: noch festzulegen“ oder „Handelsübliches Aluminium“ auf unserer Bearbeitungsbank landet, werden die Schneidwerkzeuge darunter leiden. Oder zumindest der Preis des fertigen Werkstücks. Die Bearbeitung von Aluminium auf einer CNC-Drehmaschine liest sich auf dem Prozessblatt immer einfach. Das Material lässt sich schnell bearbeiten, sodass man die Spindeldrehzahl auf 4000 U/min hochdrehen, den Revolver mit einer 8%igen halbsynthetischen, wasserlöslichen Emulsion benetzen und scharfe Hartmetalleinsätze in kurzen Zykluszeiten durch das Material schneiden lassen kann.
Dann kommt es zum sogenannten Vogelnesteffekt. Ein faseriger, ununterbrochener Knoten aus silbernen Spänen verknotet sich um den Bohrstangenstab, beschädigt die fertige Innenbohrung, verformt die Spitze des Einsatzes um 0,04 mm und zerkratzt eine dynamische Dichtfläche, noch bevor die Inspektionssonde überhaupt abgesetzt wird.
[Spindle / Chuck] ===> [Workpiece: Turned OD] <--- [PCD / Polished Carbide Insert]
 |
 Long Stringy Swarf / Bird's Nesting
 (Wrong Alloy / Chipbreaker Mismatch)
 v
 Scratched Sealing Surface (Ra > 1.6 µm)
2. Warum die Spanmechanik wichtiger ist als die Zugfestigkeit
Die Auswahl des richtigen Werkstoffs für kundenspezifische Drehteile ist nie allein eine Frage der ASTM-Werkstofftabelle. Es handelt sich um eine Entscheidung, die in der Fertigung unter Berücksichtigung der Bearbeitbarkeit des Stangenmaterials, des Schnittdrucks, der Spindelschwingungen, der Werkzeugstandzeit, der Gewindespitzenintegrität und der Oberflächengüte getroffen werden muss.
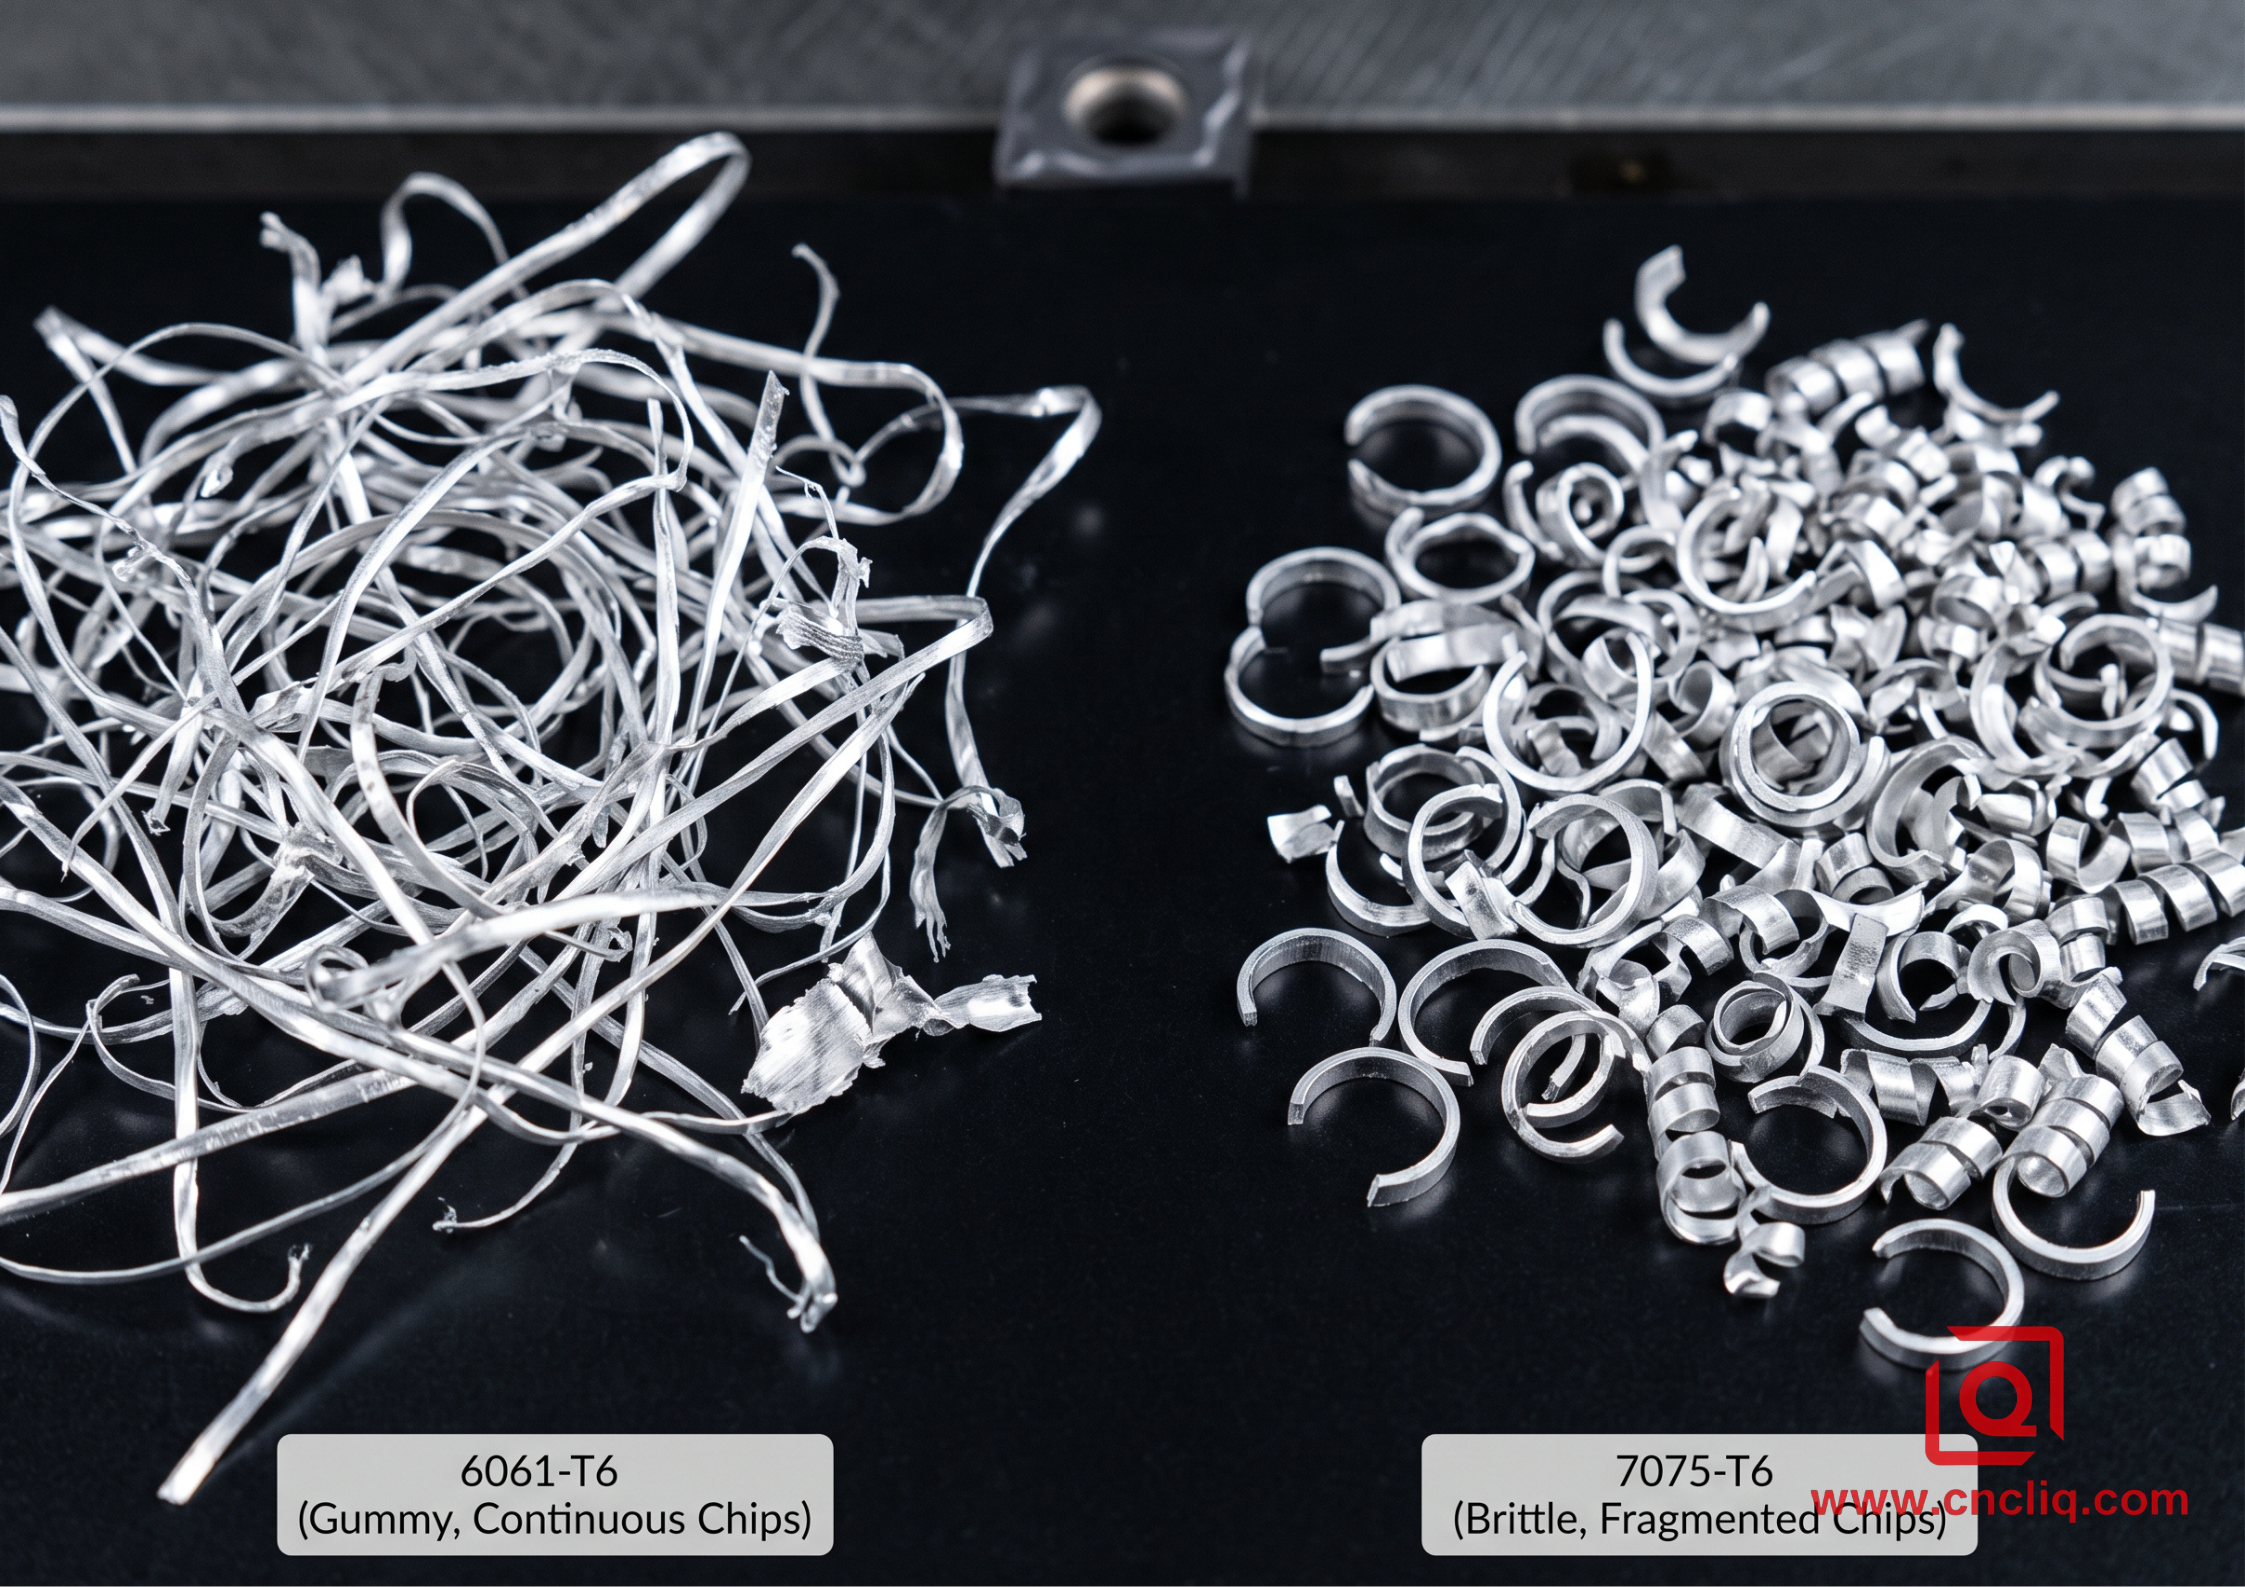
Die Zugfestigkeit ist nicht ausschlaggebend für die Leistung einer Drehmaschine; vielmehr sind die chemische Zusammensetzung, der Härtezustand und die Spanbildung entscheidend. Beim Drehen von zylindrischen Werkstücken entsteht an der Spanfläche des Werkzeugs eine ständige Reibung. Fehlen in einer Legierung spröde intermetallische Phasen, bricht der Span nicht an der Spanbrechertasche der Wendeschneidplatte. Anstatt in saubere Segmente zu brechen, fließt das heiße Metall, verschmiert und reibt sich an die Schneidkante an, wodurch ein Aufbauschneide entsteht. Sobald dies geschieht, schneidet die Wendeschneidplatte das Material nicht mehr sauber ab, sondern pflügt sich durch das Werkstück. Die Durchmessertoleranzen verschieben sich sofort um 0,03 mm oder mehr nach außen, während sich die Oberflächengüte von glatt (Ra 0,8 µm) auf rissig und trüb (Ra 3,2 µm) verschlechtert.
| Legierung & Härtegrad | Internationaler Standard | Spanbildungsverhalten | Drehbearbeitbarkeit | Typische OEM-Anwendungen |
| 6061-T6 / T651 | ASTM B221 / UNS A96061 | Kontinuierliches duktiles Band; erfordert einen positiven Brecher. | Mäßig; klebrig unter 350 m/min | Flüssigkeitsanschlüsse, Ventilblöcke, Sensorgehäuse |
| 7075-T6 / T651 | ASTM B211 / UNS A97075 | Kurze, spröde „C“-förmige Strukturen; brechen mühelos | Überlegen; minimaler Werkzeugdruck | Hochbelastete Wellen, Hülsen für die Luft- und Raumfahrt, Kolben |
| 2024-T351 | AMS 4120 / UNS A92024 | Enge Spirallocken; sehr gut vorhersagbare Scherlinie | Hervorragend; ergibt bodenähnliche Oberflächen | Präzisionsbuchsen, Ankerwellen, Führungsbolzen |
| 6082-T6 | EN 755 / EN AW-6082 | Steife, gekräuselte Späne; leicht abrasiv an den Werkzeugflanken | Gut; erfordert gezielten hohen Kühlmitteldurchfluss | Schiffsmaschinenbeschläge, Bolzen für schwere Maschinen |
3. Aufschlüsselung der Werkstattabläufe: Bearbeitung von vier wichtigen Aluminiumsorten
-
6061-T6: Der universelle Werkstoff und seine begrenzten Eigenschaften
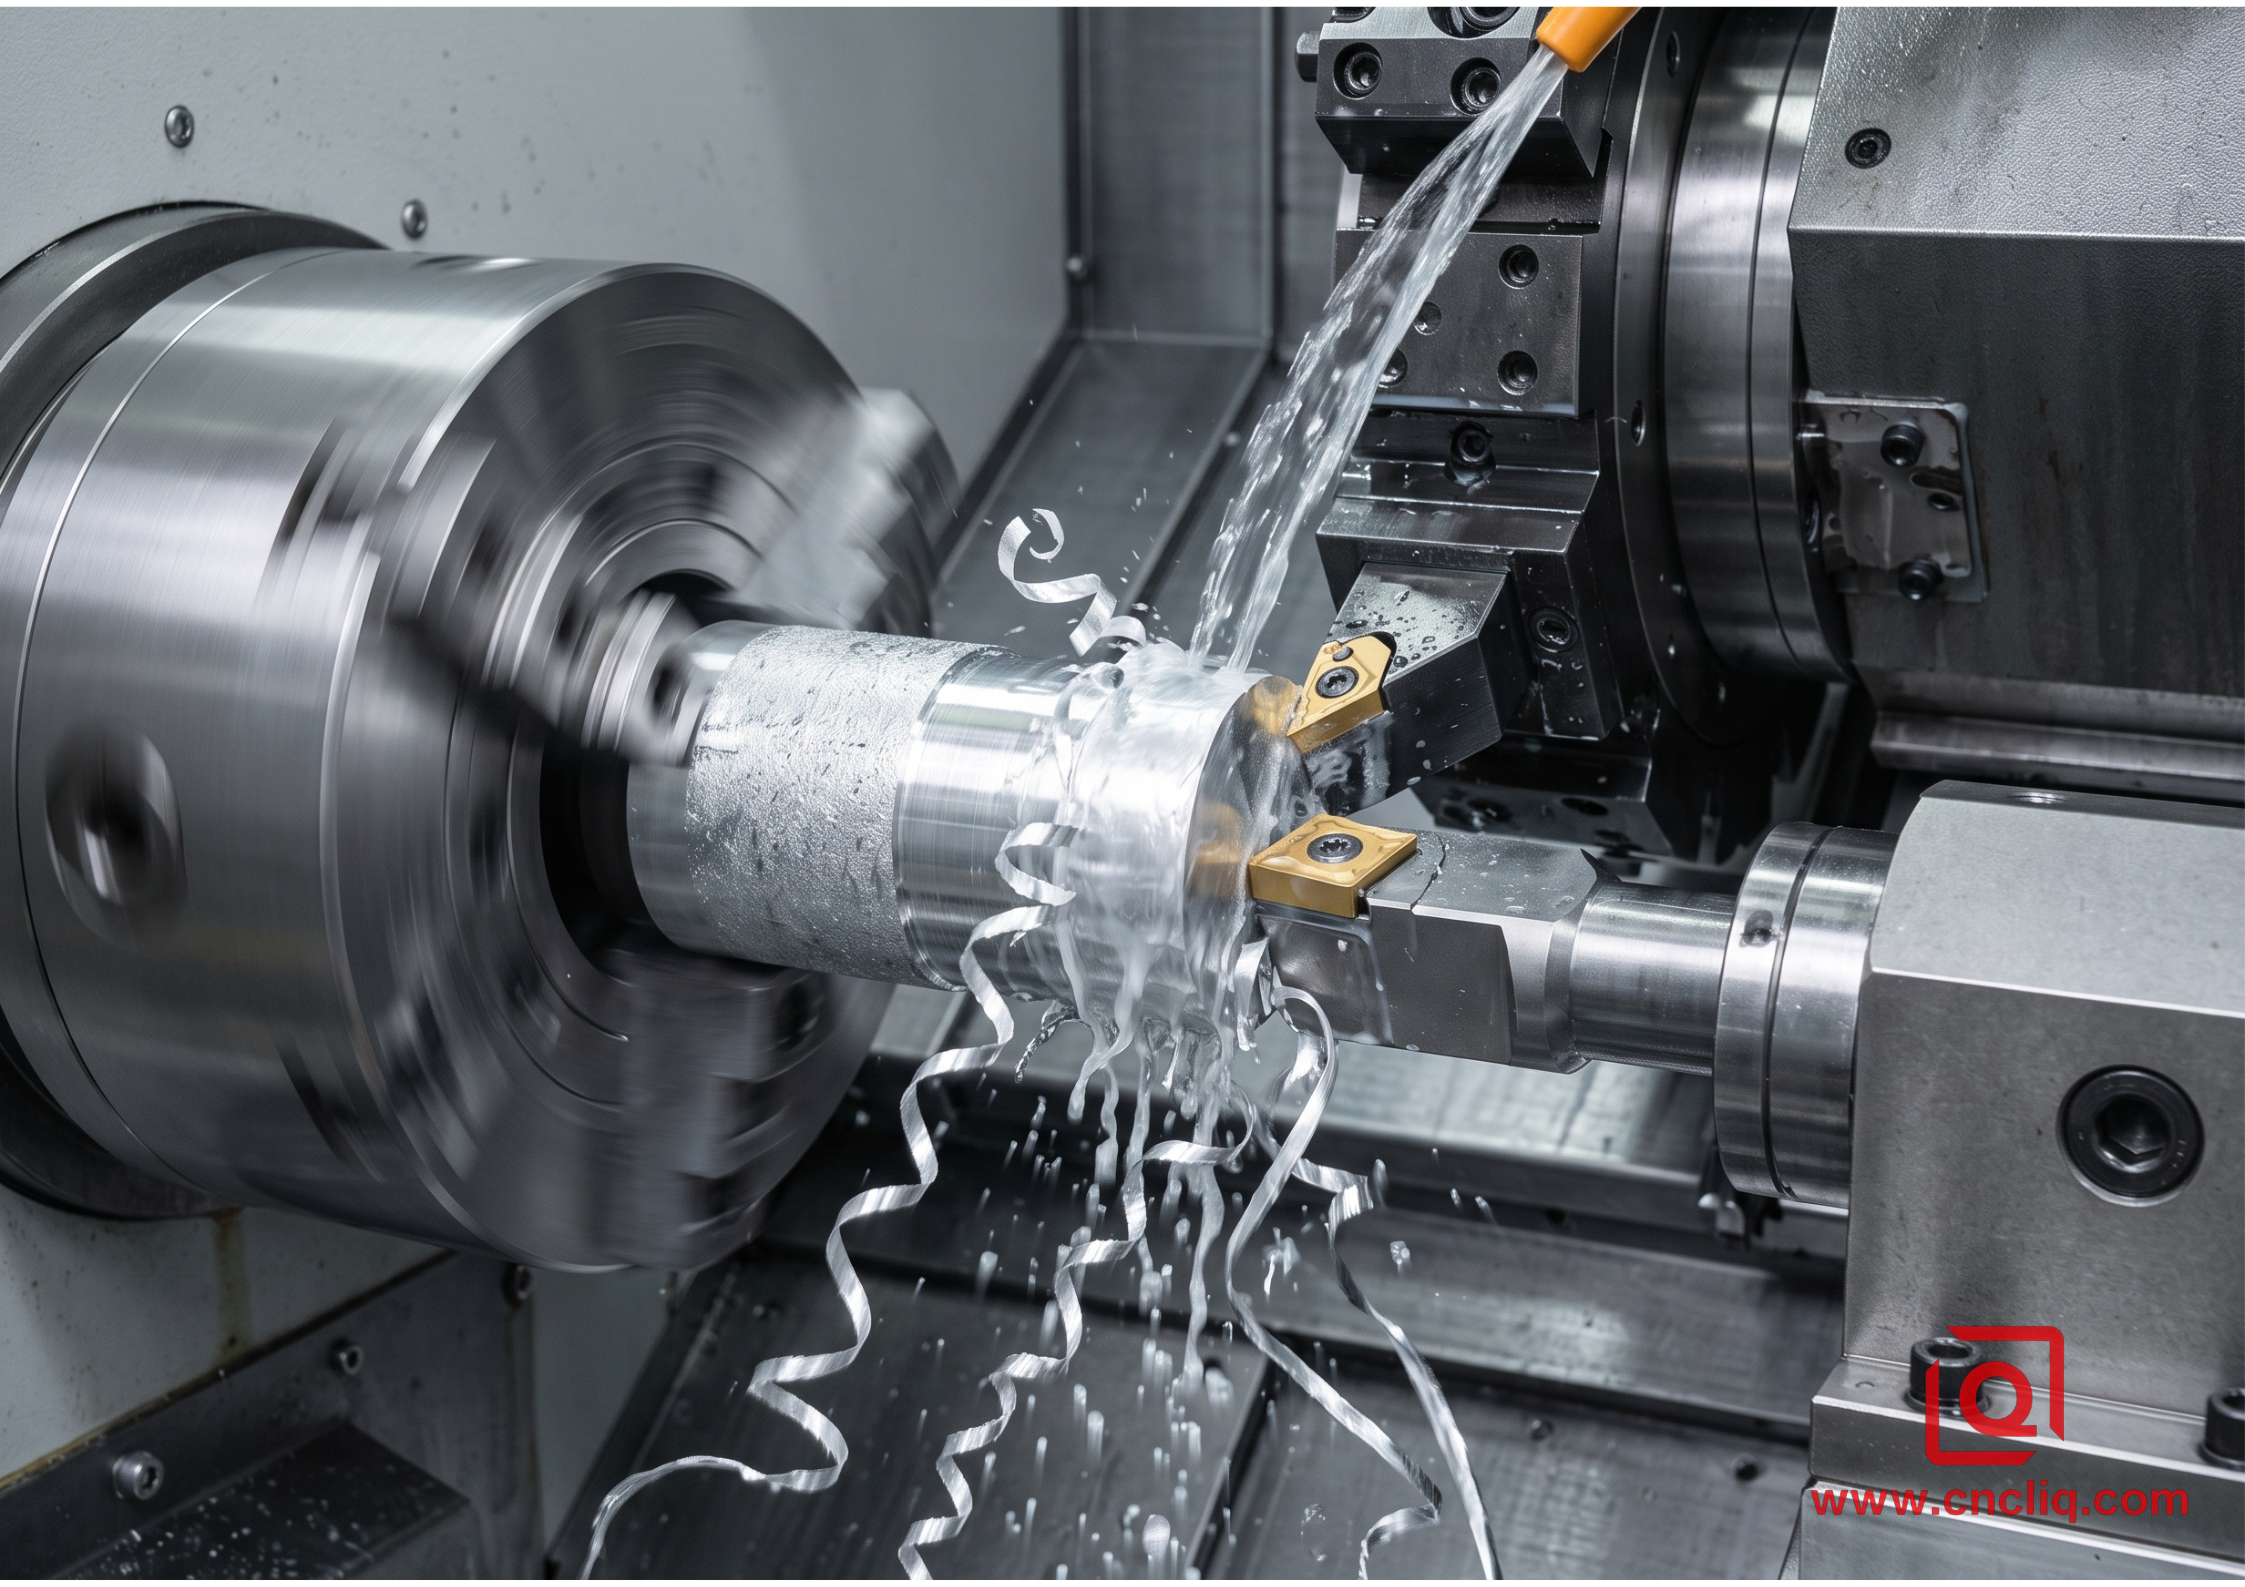
Jede Einkaufsabteilung schätzt 6061. Es ist als kaltgezogenes und stranggepresstes Stangenmaterial leicht erhältlich, lässt sich gut schweißen und kann gemäß MIL-A-8625 Typ II problemlos dekorativ farbig anodisiert werden. Stranggepresstes 6061-T6-Stangenmaterial zeigt jedoch beim Drehen eine weiche, zähe Konsistenz. Sinkt die Schnittgeschwindigkeit unter 350 m/min – beispielsweise beim Drehen von oben nach unten zur Mittellinie einer kleinen Welle, wo die Spindeldrehzahl an die Maschinengrenzen stößt –, wird das Metall nicht mehr sauber geschnitten, sondern reißt.
Für eine reibungslose Bearbeitung von 6061 sollten Zerspanungsmechaniker auf universelle, beschichtete Hartmetall-Wendeschneidplatten für Stahl verzichten und stattdessen auf hochglanzpolierte, unbeschichtete Feinkorn-Hartmetall-Wendeschneidplatten mit positiven Spanwinkeln zwischen 12 und 18 Grad zurückgreifen. Der Schlichtvorschub muss zwischen 0,08 mm/U und 0,12 mm/U liegen, da ein Vorschub unter 0,05 mm/U dazu führt, dass die Schneide reibt und poliert, anstatt zu schneiden. Dies verursacht Kaltverfestigung und Mikrorattern im Werkstück.
[Tool Turret]
 |
 +---> Roughing: CCGT / WCGT Insert (Uncoated ground carbide, nose radius 0.8 mm)
 |
 +---> Finishing: Polished PCD (Polycrystalline Diamond) Tip, nose radius 0.4 mm
 |
 +---> Delivers consistent Ra 0.4 - 0.8 µm across 5,000+ parts
-
7075-T6: Maximale Steifigkeit und Präzision beim Freischneiden für tiefe Gewinde
Wenn kurze Zykluszeiten, saubere Gewindeprofile und Maßgenauigkeit bei Tausenden von Teilen Ihre Prioritäten sind, übertrifft 7075-T6 6061 deutlich. Die hohe Zinkmatrix wirkt fast wie spröde Kreide auf eine scharfe Wendeschneidplattenspitze. Bei Vorschüben um 0,18 mm/U bilden die Späne enge Spiralen, die direkt in den Späneförderer fallen, ohne sich um die angetriebenen Werkzeugblöcke zu verfangen. Beim Eindrehen tiefer Innengewinde, wie z. B. einer M12x1,0-Bohrung, liefert 7075 scharfe, gratfreie Schneidkanten, die ein Nachbearbeiten überflüssig machen. Der einzige Nachteil ist die Korrosionsbeständigkeit. Da 7075 nicht den integrierten Witterungsschutz der 6000er-Serie bietet, muss die Oberfläche direkt nach dem Spindeln passiviert werden – üblicherweise mit einer 50 µm dicken Hartbeschichtung nach MIL-A-8625 Typ III, die mit Nickelacetat versiegelt ist.
-
2024-T351 & 6082-T6: Stabilität schlanker Wellen im Vergleich zur strukturellen Verschleißfestigkeit
Lange, schlanke Antriebswellen, deren Rundlaufgenauigkeit auf 0,015 mm genau eingestellt werden muss, stellen eine andere Herausforderung dar: Standard-Stangenmaterial aus 6061 neigt dazu, sich nach dem Schruppen zu verformen, da die beim Extrusionsprozess entstehenden Spannungen freigesetzt werden. Verwenden Sie stattdessen 2024-T351. Dank seines hohen Kupferanteils lässt es sich auch bei großen Temperaturschwankungen sauber schneiden und erreicht eine Oberflächenrauheit von Ra 0,4 µm direkt an der Wendeschneidplatte. Beachten Sie jedoch: Das Kupfer führt im Anodisierungsbad zu einer unansehnlichen, fleckigen Oberfläche. Verwenden Sie es daher nicht für Werkstücke, die eine makellose Farbe erfordern.
Inzwischen spezifizieren Zeichnungen europäischer Ingenieurteams regelmäßig EN AW-6082-T6. Obwohl es mechanisch gleichwertig mit 6061 in Bezug auf die Festigkeit ist, macht sein höherer Mangangehalt zwischen 0,40 % und 1,0 % die Späne steifer und abrasiver für die Schneideinsätze, was zu einem um 20 % schnelleren Flankenverschleiß führt und die Zufuhr von Kühlmittel durch das Werkzeug mit einem Druck von 20 bar direkt in die Schnittzone erfordert.
4. OEM-Fallstudie: Beseitigung von Leckagen in einem Aktuatorkolben für Schiffe
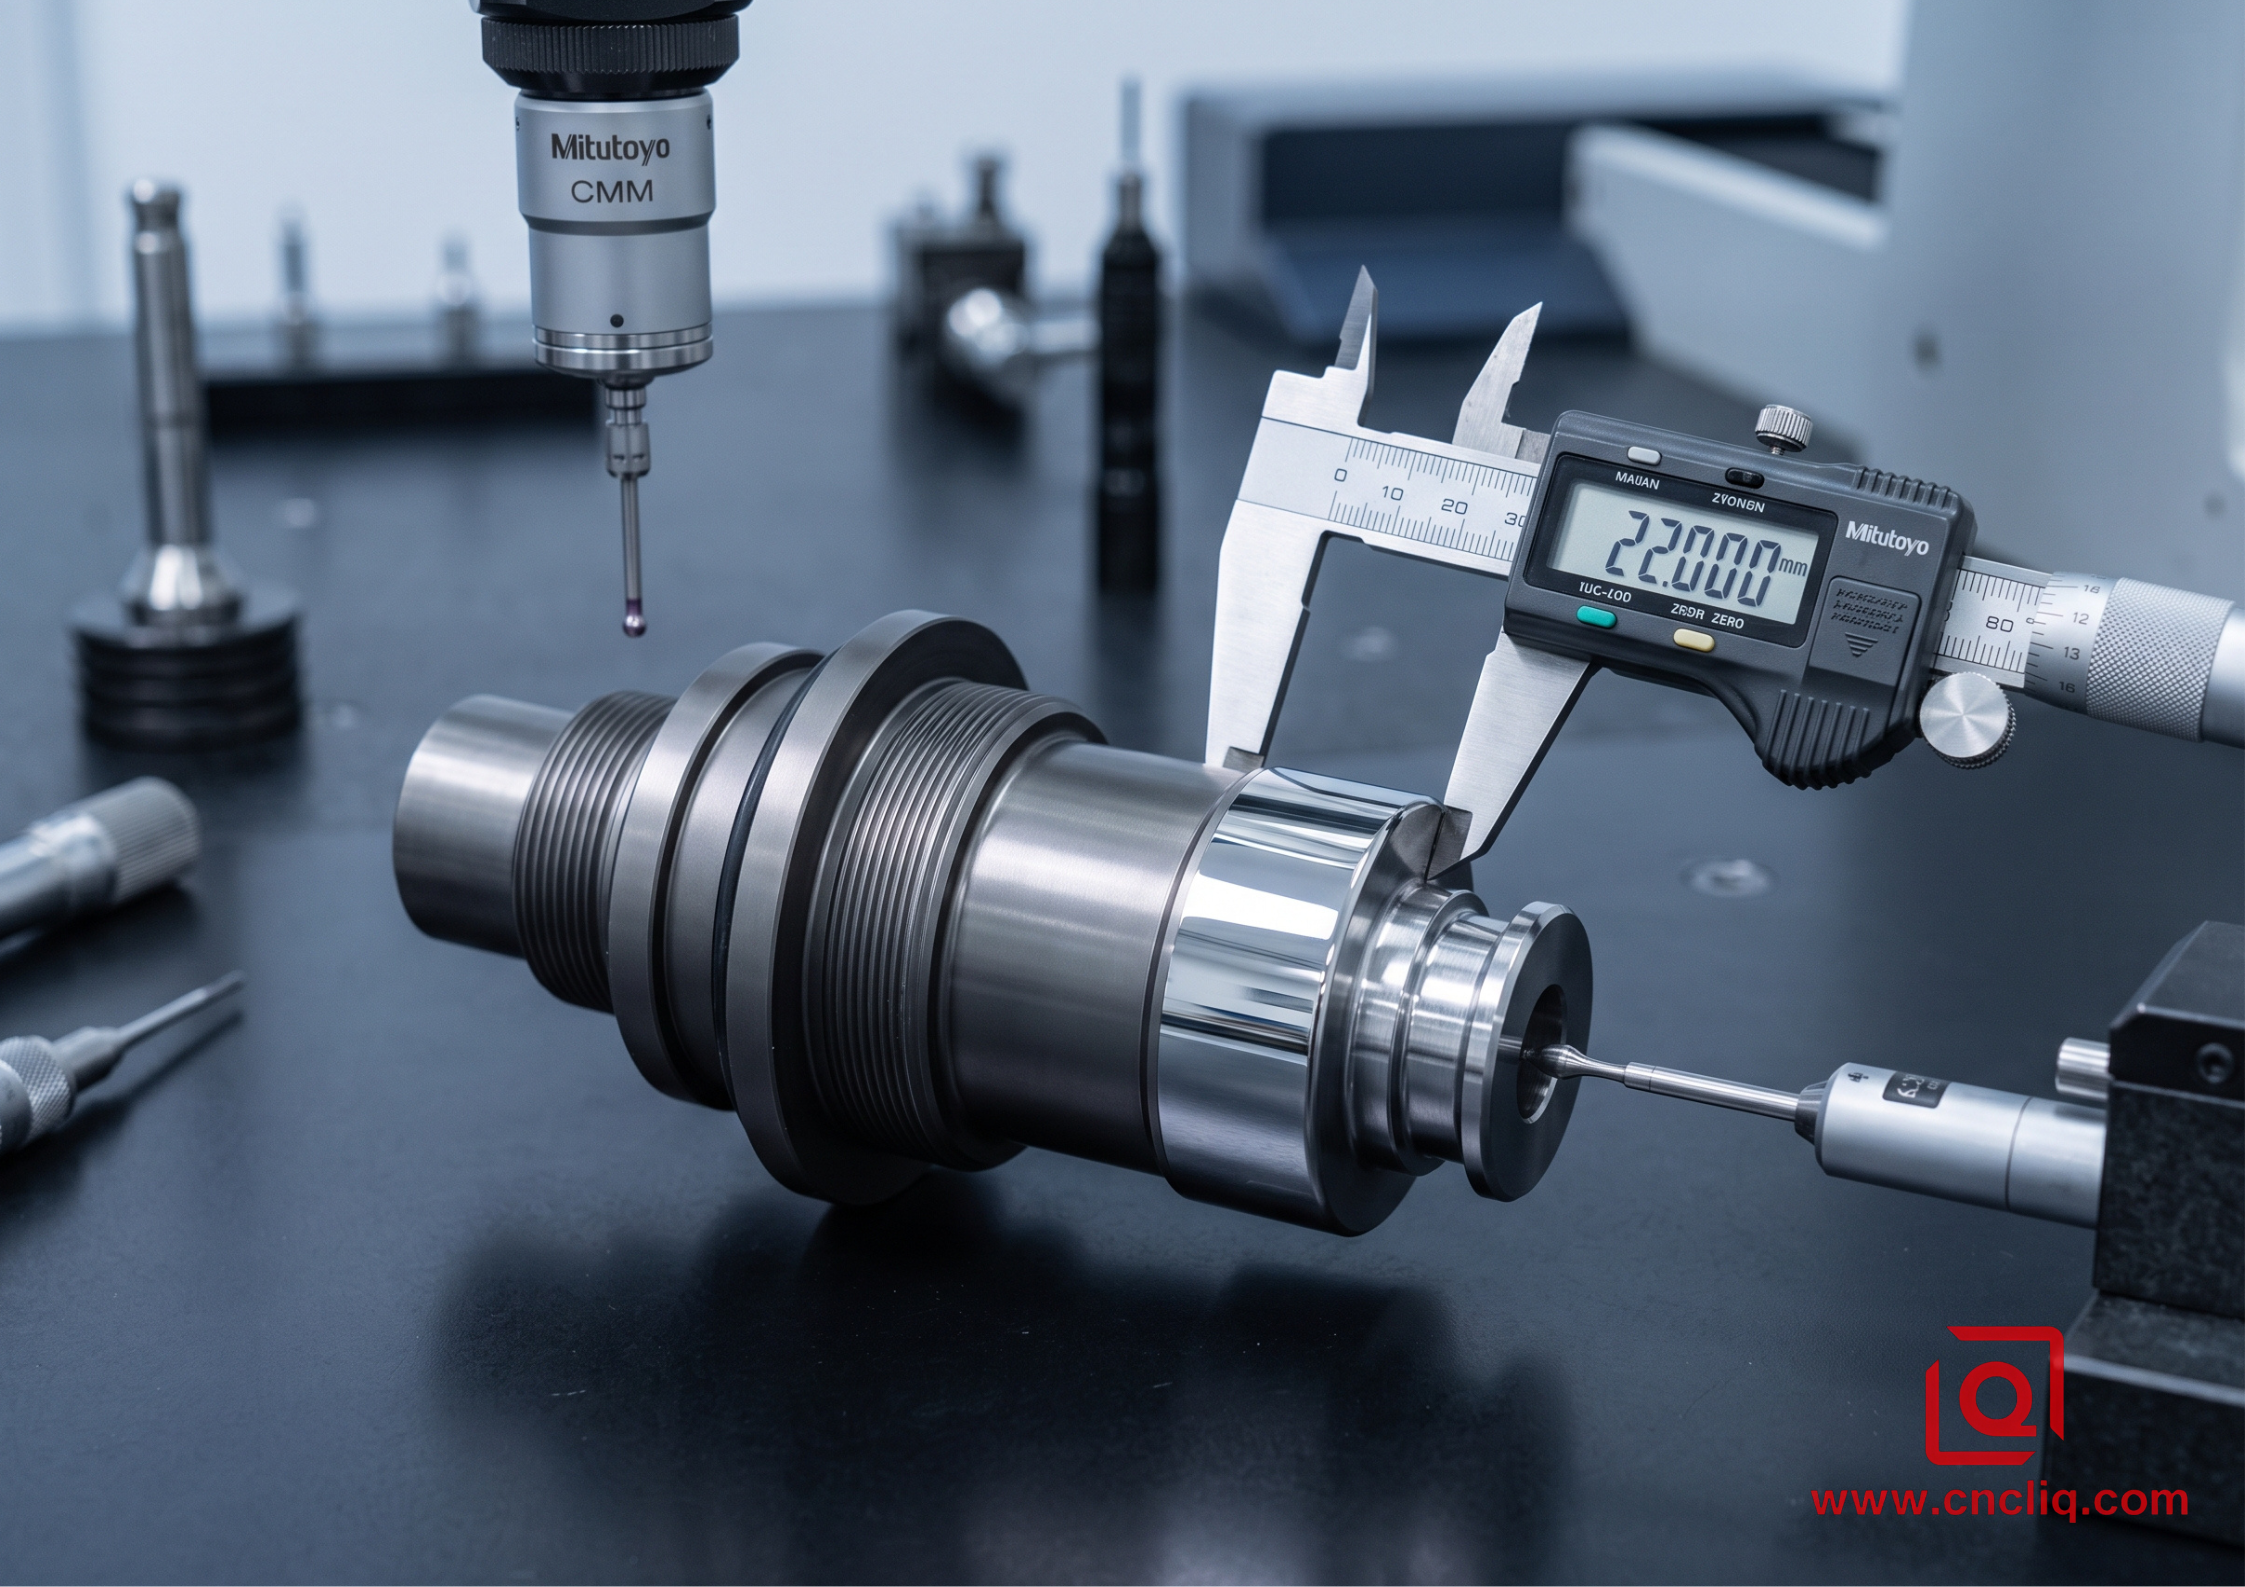
Ein OEM-Kunde aus der Schiffshydraulikbranche wandte sich kürzlich an uns mit der Fertigung eines Hochdruck-Aktuatorkolbens. Als Rohmaterial diente ein kaltgezogener Rundstab mit 45 mm Durchmesser, der zu einer Gesamtlänge des Bauteils von 142 mm verarbeitet wurde. Das kritische Merkmal war ein dynamischer Dichtungszapfen mit 22 mm Durchmesser, der sich über eine Länge von 45 mm erstreckte und eine enge Toleranz von +0,000 / -0,012 mm aufwies. Zudem musste die Oberflächenrauheit maximal Ra 0,4 µm betragen, um eine zuverlässige Abdichtung gegen eine hydraulische U-Manschette zu gewährleisten. Der Kolben musste einem Betriebsdruck von 210 bar in Offshore-Salzwasser standhalten.
Die ursprüngliche Zeichnung des Kunden sah 6061-T6 mit einer standardmäßigen 10 µm dicken, transparenten Anodisierungsschicht vor. Bei der Fertigung unseres ersten Prototyps mit 50 Stück führte das Abschälen eines 45 mm langen Rohlings auf einen 22 mm Zapfen zu erheblichen inneren Eigenspannungen. Dies verursachte eine Fehlausrichtung der Welle mit einem durchschnittlichen Rundlauffehler von 0,028 mm über die Zapfenlänge – fast das Dreifache des zulässigen Grenzwerts von 0,010 mm. Darüber hinaus traten trotz des Einsatzes diamantartig kohlenstoffbeschichteter Wendeschneidplatten bei einer Vorschubgeschwindigkeit von 600 m/min mikroskopische Risse am Dichtungsdurchmesser auf. Die Oberflächenrauheit (Ra) schwankte zwischen 0,6 µm und 0,8 µm, und die dynamischen Gummilippendichtungen bestanden die Druckprüfung unter 210 bar nicht.
Profilometer Trace Comparison:
6061-T6 Journal : ~~~^~~^v~~^~~~ (Ra 0.72 µm, localized micro-tearing) -> FAILED
6082-T651 Journal: ---------------- (Ra 0.31 µm, uniform shear plane) -> PASSED
Anstatt das Material durch sekundäres Rundschleifen zu bekämpfen, haben wir das Problem an der Wurzel gepackt, indem wir die Produktionsstrategie umstrukturiert haben:
-
Legierungs- und Härteverbesserung: Wir haben das Rohmaterial auf spannungsarm geglühte Rundstangen nach EN AW-6082-T651 umgestellt. Durch das mechanische Streckverfahren werden innere Spannungen fixiert, sodass die Wellen auch nach dem tiefen Schruppen perfekt gerade bleiben.
-
Zweistufiger Bearbeitungszyklus: Wir haben den Durchmesser mit einem polierten CCGT-Einsatz bei 420 m/min und 0,25 mm/U auf 23,2 mm vorgedreht, eine 12-sekündige Hochdruckkühlmittelspülung durchgeführt, um die Bauteiltemperatur auf 22 °C zu normalisieren, und dann einen letzten 0,6 mm radialen Schlichtgang mit einem polykristallinen Diamant-Einsatz (PCD) bei 720 m/min und 0,07 mm/U durchgeführt.
-
Maßtoleranz für Hartbeschichtung: Wir haben die Oberflächenbehandlung auf eine 25 µm dicke, nicht gefärbte Hartanodisierung nach MIL-A-8625 Typ III umgestellt, die mit PTFE imprägniert ist. Der Dichtungszapfen wurde auf der Drehbank beidseitig um 0,012 mm untermaßig bearbeitet, um genau der 50%igen Oberflächenpenetration und dem 50%igen Aufbau nach außen Rechnung zu tragen.
Durch diese Justierung wurde die Oberflächenrauheit der gedrehten Zapfen direkt nach der Bearbeitung auf Ra 0,28 µm bis 0,34 µm stabilisiert, während der Gesamtrundlauf während der gesamten Produktionsserie von 10.000 Stück sicher unter 0,006 mm blieb. Jeder Aktuatorkolben bestand die Qualifizierungsdruckprüfung ohne jegliche Leckage.
5. Checkliste für die Angebotsanfrage vor Produktionsbeginn für gedrehte Aluminiumbauteile
Vor der Freigabe eines Angebots oder einer Fertigungszeichnung für OEM-Drehteile sollten Sie die Spezifikationen stets prüfen. Geben Sie die genauen Härtegradbezeichnungen anstelle von generischen Sorten an, z. B. „6061-T651“ statt nur „6061“, um die Spannungsentlastung des Werkstücks zu gewährleisten. Legen Sie fest, ob die Toleranzen vor oder nach der Beschichtung gelten, insbesondere bei dicken Schichten wie z. B. Hartbeschichtungen vom Typ III. Sind die Anforderungen an die Oberflächenrauheit (Ra 0,4 µm) zu hoch? Ersetzen Sie zähflüssiges 6061 durch Automatenstahl wie 7075-T6 oder 6082-T6, um das Polieren komplett zu vermeiden. Dimensionieren Sie die dickste Schaftschulter auf Standard-Stangenmaterial – z. B. 25 mm, 32 mm oder 50 mm. Dadurch reduzieren Sie die Anzahl der Schruppzyklen und den Materialverlust erheblich.
Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
Frage 1: Warum entwickelt Aluminium 6061 beim CNC-Feindrehen oft eine trübe, rissige Oberfläche?
A: Diese milchige, schleifende Oberfläche deutet selten auf loses Maschineneisen hin; 6061 ist einfach weich und zähflüssig. Wenn sich Ihr Werkzeug der Werkstückmittellinie nähert, verringert sich die Schnitttiefe. Aufgrund der zu geringen Schnittgeschwindigkeit schneidet das erhitzte Material nicht mehr sauber, sondern verschweißt sich kalt mit der Hartmetallspitze und bildet eine Schneide. Ab diesem Zeitpunkt ziehen Sie einen stumpfen Keil hinter sich her, anstatt Metall zu schneiden. Um dies zu vermeiden, erhöhen Sie die Schnittgeschwindigkeit bis zur Werkstückmitte, verwenden Sie polierte Wendeschneidplatten mit hohem Spanwinkel und bis zu 18 Grad positivem Spanwinkel und halten Sie den Vorschubdruck konstant, damit die Schneide sauber schneidet und nicht schleift.
Frage 2: Worin besteht der praktische Unterschied bei der Bearbeitung von Rundstangen aus 6061-T6 und 6061-T651?
A: Beide Stahlsorten weisen die gleiche chemische Zusammensetzung und Zugfestigkeit auf, verhalten sich aber nach dem Abtragen der Walzhaut völlig unterschiedlich. Standard-T6-Stahl besitzt direkt unter der Walzhaut hohe Restspannungen. Beim Abtragen einer Seite oder beim Drehen einer tiefen Stufe auf einer Drehbank entladen sich diese ungleichmäßigen Kräfte schlagartig und verbiegen lange Wellen wie Bananenschalen. T651-Stahl wird direkt nach dem Abschrecken auf einer Streckvorrichtung um 1 % bis 3 % gedehnt. Diese mechanische Dehnung beseitigt die eingeschlossenen Kernspannungen, sodass die Teile auch bei starkem Abtragen plan und gerade bleiben.
Frage 3: Können gedrehte Teile aus 7075-T6 zusammen mit Bauteilen aus 6061 in derselben Baugruppe farbanodisiert werden?
A: Man kann sie zwar in derselben Lackieranlage tauchen, aber optisch werden sie nie übereinstimmen. Das hohe Zink und Kupfer, das 7075 seine Festigkeit verleiht, trübt die transparente Aluminiumoxidmatrix. Während 6061 in herkömmlichen Lackierbädern klare, satte Farben liefert, erzeugt 7075 einen trüben, messingfarbenen Unterton. Die Farbstoffe wirken dadurch schmutzig, graustichig und deutlich dunkler. Wenn Außenabdeckungen einen einheitlichen Farbton benötigen, sollten alle kosmetischen Abdeckungen in 6061 lackiert werden. Falls hohe Belastungen 7075 erforderlich machen, empfiehlt sich eine matte schwarze Lackierung oder ganz auf Farbe zu verzichten und stattdessen eine unbehandelte Hartlackierung zu verwenden.
Frage 4: Wie sollten Bauteilzeichnungen die Maßzunahme bei der Harteloxierung Typ III an gedrehten Durchmessern berücksichtigen?
A: Beim Galvanisieren wird Material aufgetragen; bei der Hartbeschichtung wird das Grundmetall angegriffen, um eine Aluminiumoxidschicht zu bilden. Diese Schicht teilt sich genau in der Mitte – eine Hälfte dringt in den Kern ein, die andere Hälfte wächst über die ursprüngliche Drehlinie hinaus. Bei einer Hartbeschichtung von 25 µm vergrößert sich der Außendurchmesser um ca. 0,025 mm. In den Zeichnungen muss angegeben werden, ob enge Wellengrenzen vor oder nach der Behandlung gelten. Wenn die Abmessungen die endgültige Größe vor der Montage bestimmen, sollten kritische Lagerzapfen etwas kleiner gedreht werden, damit die Passungen beim endgültigen Zusammenbau nicht zu eng werden.
Frage 5: Wann rechtfertigt sich bei einer OEM-Komponente der Wechsel von Standard 6061-T6 zu 2024-T351 oder 6082-T6?
A: Der Wechsel zu einer anderen Legierung wird notwendig, wenn die Festigkeit von 6061 an ihre Grenzen stößt. Für enge Bolzen, Getriebekomponenten und Präzisionszapfen empfiehlt sich 2024-T351, da sein Kupfergehalt ein sauberes Brechen der Späne ohne Verklumpen ermöglicht. So lassen sich geschliffene Oberflächen direkt vom Einsatz ohne Läppen gewinnen – vorausgesetzt, man kann auf eine helle Anodisierung verzichten. Für Strukturgehäuse, Schiffsgestänge und schwere Hydraulikkomponenten ist 6082-T6 die richtige Wahl. Sein Mangananteil sorgt für eine um 10 bis 15 % höhere Streckgrenze als 6061 und verhindert Lochfraß durch Salzwasser unter hohem Druck.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Die Auswahl des richtigen Aluminiumrohlings für die OEM-Drehbearbeitung erfordert ein ausgewogenes Verhältnis zwischen Zerspanbarkeit, Kernspannung und Nachbearbeitung. 6061-T6 ist nach wie vor ein zuverlässiger Werkstoff, doch seine zähe Schermechanik erfordert kurze Vorschübe, hohe Schnittgeschwindigkeiten und aggressive Spanbrecher, um Aufbauschneiden oder Ausrisse zu vermeiden. Bei der Fertigung großer Stückzahlen mit präzisen und haltbaren Gewinden zeichnet sich 7075-T6 durch sauberen Spanbruch und geringe Gratbildung aus. Für dünne Wellen, die keinen Rundlauffehler tolerieren und dennoch spiegelglatte Oberflächen nahe Ra 0,4 µm erfordern, verhindern vorgestreckte Stähle wie 2024-T351 und EN AW-6082-T651 ein Verziehen des Rohmaterials und machen das Richten auf der Drehbank oder das Nachschleifen überflüssig. Praktische DFM-Schritte – die Angabe der korrekten Härtegrade, die Dimensionierung für eine 50/50-Anodisierung und die Wahl von Stangendurchmessern nahe dem Endmaß – gewährleisten präzise Fertigungsanweisungen, plan geschliffene Stirnflächen und halten die Teilekosten direkt nach der Bearbeitung im Rahmen.
Kontaktinformationen
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs -CNC-Bearbeitung , Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen Ingenieursdisziplin behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge In-Process-, Final- und Out-of-Quality-Kontrollen (IPQC, FQC, OQC) für jede einzelne Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung profitieren Sie von unseren schnellen Reaktionszeiten von zwei Stunden auf neue Angebotsanfragen, direkter Unterstützung bei der Prototypenentwicklung und reibungslosem Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
