 Deutsch




Die Bearbeitung eines tiefen inneren Hohlraums aus einer massiven Aluminiumstange auf einer mehrachsigen CNC-Fräse fühlt sich auf dem Papier angenehm an, bis Sie zusehen, wie sich Ihre Schrottbehälter mit Spänen füllen, die mehr als die Hälfte des Rohbarrens ausmachen, für den Sie bezahlt haben. Für fünf schnelle Prototypen oder zwanzig Validierungsmuster ist die subtraktive Bearbeitung durchaus sinnvoll. Aber sobald sich Ihre Einkaufsprognose auf Zehntausende Einheiten pro Jahr beläuft, wird Ihre Produktmarge langsam schrumpfen, wenn Sie Maschinenspindeln Zeit aufwenden, um teures Rohmetall in Schrott umzuwandeln.
Wenn Sie hohle, becherförmige, symmetrische oder abgestufte Aluminiumkomponenten entwerfen oder beziehen, bietet Kaltfließpressen einen äußerst effizienten Weg. In unserer Werkstatt laufen kontinuierlich hydraulische Pressen, die runde Rohlinge abscheren, glatt rollen, sie mit speziellen Trockenschmiermitteln beschichten und das Metall bei Raumtemperatur über seine Streckgrenze hinaus verdrängen.
Hier erhalten Sie einen praktischen Einblick in die Kaltfließpressung von Aluminium aus der Fabrikhalle – wie das Metall unter Druck fließt, wie eine kontinuierliche Kornstruktur Drucklecks verhindert und wie Ingenieurteams die Stückkosten senken können, ohne die strukturelle Integrität zu beeinträchtigen.
 FORWARD EXTRUSION BACKWARD EXTRUSION
 [ Punch Moves Downward ] [ Punch Moves Downward ]
 +-----------------------+ +-----------------------+
 | | Punch | | | | Punch | |
 | +-------+ | | +-------+ |
 | [ Billet / Slug ] | | ^ [ Billet ] ^ |
 |-------+ +-------| | | Flows Up | |
 | Die | Extr. | Die | | | Around Punch | |
 | | Rod | | | |
 +-------+ +-------+ +-----------------------+
 (Material flows same (Material flows opposite
 direction as punch) direction to punch)
Was passiert eigentlich im Werkzeugwerkzeug?
Beim Kaltfließpressen ist kein Vorwärmen oder geschmolzenes Metall erforderlich. Stattdessen treiben mechanische oder hydraulische Pressen mit hoher Tonnage kalte Aluminiumrohlinge über ihre elastische Grenze hinaus in den Bereich der plastischen Verformung, und zwar ausschließlich durch reine mechanische Kraft.
Bevor ein Stück Metall jemals eine Presse sieht, wird roher Rundstab in zylindrische Rohlinge, sogenannte Rohlinge, geschnitten. Jeder einzelne Rohling wird automatisch gewogen, um die Massenkonsistenz zu überprüfen, in Vibrationsschüsseln geschüttelt, um scharfe Kanten zu entgraten, die das Werkzeug beschädigen könnten, und in ein spezielles Oberflächenumwandlungsbad getaucht.
Diese chemische Beschichtung – typischerweise eine mikrokristalline Zinkphosphatschicht, die mit einem reaktiven Seifenfilm überzogen ist – schafft eine unverzichtbare Hochdruckbarriere. Ohne diesen dünnen chemischen Film würde sich das Aluminium unter starker Reibung fast sofort an den polierten Hartmetall-Matrizenwänden festsetzen, was zu Abrieb führen, das Werkzeug beschädigen und den Pressenhub beeinträchtigen würde.
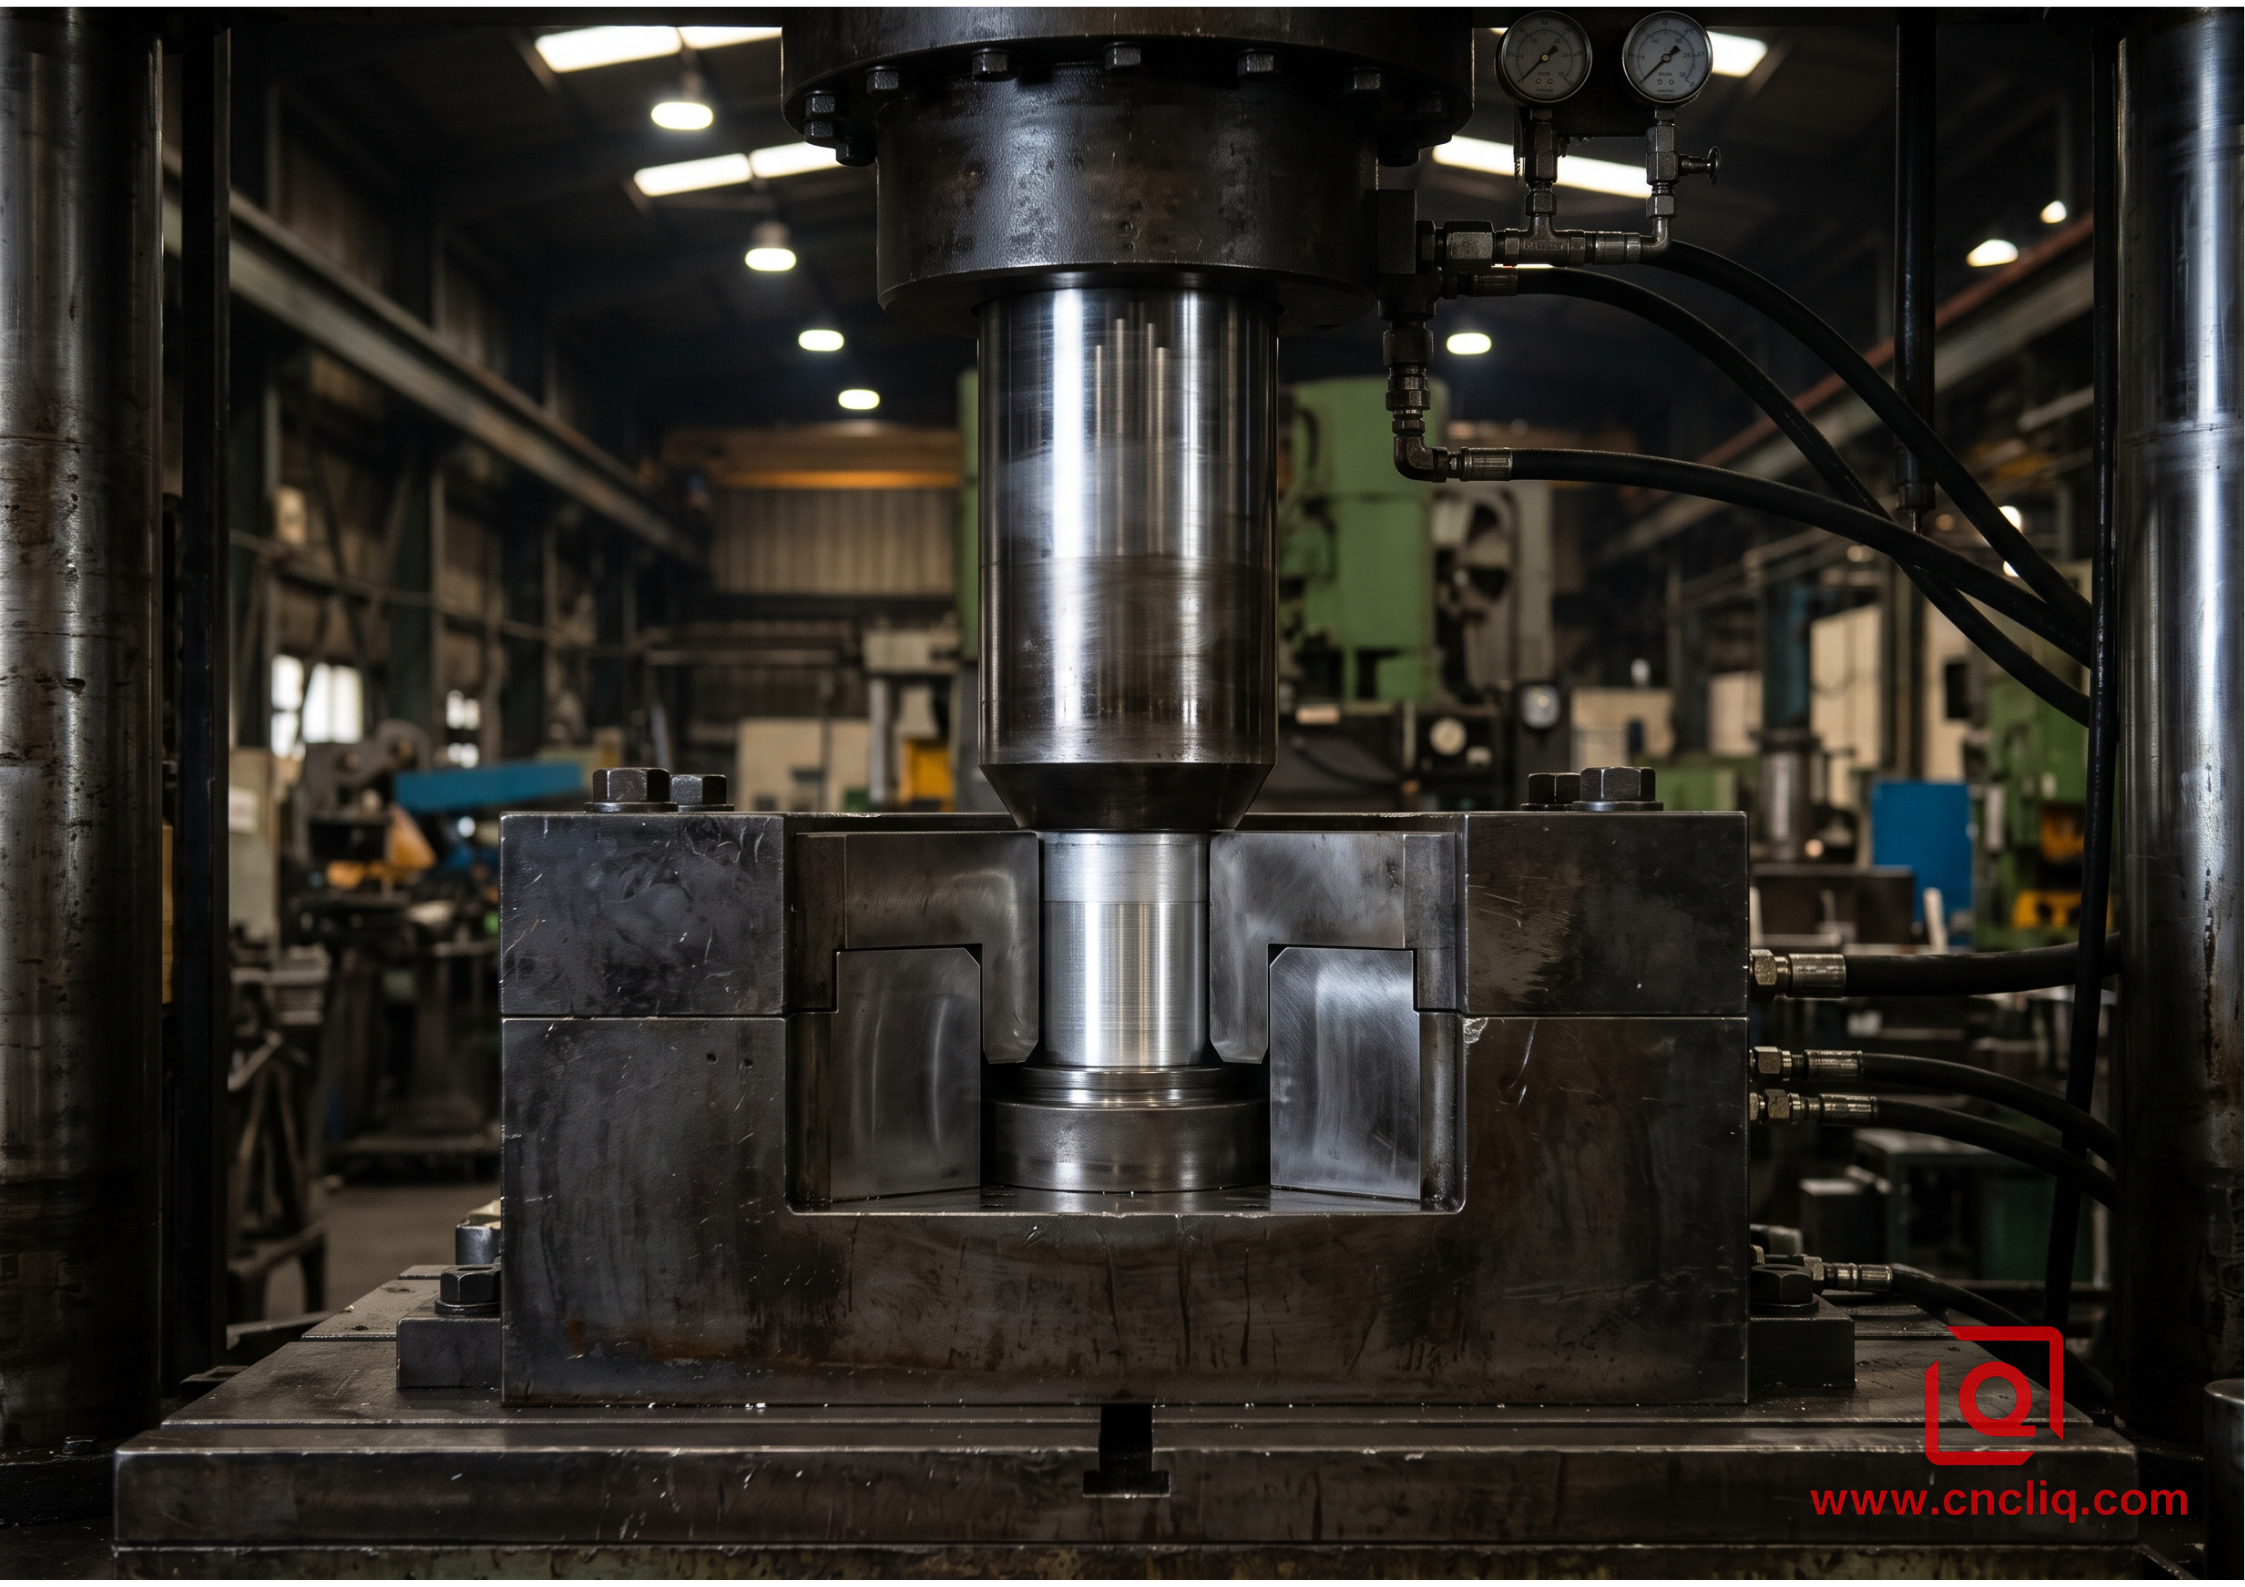
Nach der Schmierung fällt der Rohling in eine präzisionsgeschliffene Wolframcarbid-Matrize. Da der Stempel aus gehärtetem Stahl Hunderte Tonnen direkter Kraft ausgesetzt ist, verhält sich das eingeschlossene Aluminium bei Raumtemperatur ähnlich wie dichtes Wachs. Es folgt dem einfachsten verfügbaren Weg und drückt in die offenen Räume, die zwischen dem Stempel und dem Matrizenhohlraum vorgesehen sind.
Abhängig von der Geometrie Ihrer Zielkomponente wenden Werkzeughersteller drei grundlegende Metallflussstrategien an:
-
Vorwärtsextrusion: Der absteigende Stempel drückt den Rohling durch eine verengte Verengung im Matrizenhohlraum nach vorne. Das verdrängte Material bewegt sich in der gleichen Richtung wie der Stößelhub. Bei der Herstellung von abgestuften Motorwellen, Anschlussstiften mit mehreren Durchmessern, massiven Ventilspulen und strukturellen Abstandshaltern verlassen wir uns stark auf diese Konfiguration.
-
Rückwärts-Extrusion (Rückwärts-Extrusion): Der Rohling sitzt auf einer soliden Matrizenbasis und hat keine Möglichkeit, sich nach unten zu bewegen. Während der Stempel fest in die Mitte des Butzens drückt, fließt das verdrängte Aluminium nach oben in den ringförmigen Spalt, der den Stempelkörper umgibt. Dieser Aufbau ist das absolute Arbeitstier für Tiefziehdosen, Hochdrucksensorkörper, elektronische Kondensatorgehäuse und Hohlzylinder.
-
Kombinierte (Verbund-)Extrusion: Ein einziger Pressenhub verdrängt Aluminium gleichzeitig durch eine untere Kehle nach unten und um den absteigenden Stempel herum nach oben. Dadurch können wir in einem einzigen kontinuierlichen Zyklus einen kompletten Flüssigkeitsanschluss oder Ventilkörper herstellen – mit einem massiven Stufenschaft an einem Ende und einem tiefen Hohlraum am anderen Ende – ohne Sekundärschweißen oder mehrteilige Baugruppen.
 COMBINED (COMPOUND) EXTRUSION
 [ Punch Descends ]
 +-----------------------+
 | | Punch | |
 | +-------+ |
 | ^ [ Billet ] ^ | <- Material flows UP
 | | | | around the punch
 |---+ +--|
 |Die| |Die|
 | | [Shank Stem] | | <- Material flows DOWN
 +---+ +--+ through die throat
Materialverhalten: Duktilität und hohe Festigkeit ausgleichen
Wenn man Aluminiumlegierungen unter Druck stark genug drückt, verhalten sie sich nicht alle gleich – ihre Zusammensetzung und Kornstruktur entscheiden darüber. Bei der Wahl des einen über den anderen kommt es auf einen Kompromiss an: wie leicht es in die Form fließt und welche Streckgrenze Sie am Ende tatsächlich benötigen.
| Legierungsgrad | Ausgangszustand | Endgültiges Post-Form-Temper | Typische Streckgrenze | Hauptverwendungen von OEM-Komponenten | Werkzeugverschleißprofil |
| 1070 / 1050 | O geglüht | H14 / H18 kaltverfestigt | 95 bis 135 MPa | Hocheffiziente thermische Kühlkörper, Entlüftungskappen für Elektrofahrzeugbatterien, Kondensatordosen | Minimal |
| 6061 | O Weichglühen | T4/T6 nachträglich wärmebehandelt | 240 bis 275 MPa | Kfz-Bremskolben, Hochdruck-Hydraulikverteiler, Sensorgehäuse | Mäßig |
| 6082 | O Weichglühen | T6 nachwärmebehandelt | 260 bis 310 MPa | Robuste strukturelle Fahrgestellverbindungen, Aufhängungsbuchsen, Industriezylinder | Mäßig bis hoch |
| 7075 | O sphäroidisiert | T6 / T73 stressfrei | 430 bis 505 MPa | Strukturbeschläge für die Luft- und Raumfahrt, Gehäuse für Verteidigungswaffen, Spurstangenköpfe | Hoch |
Hochreine Legierungen wie 1070 und 1050 fließen unter Druck wie weicher Kitt. Ihr Kristallgitter weist viele Gleitebenen und wenige Legierungshindernisse auf, sodass sie tiefe Hohlräume ohne Scherrisse oder Glühen während des Prozesses füllen. Sie nehmen den Spitzenplatz ein, wenn die thermische oder elektrische Leitfähigkeit ihren Höhepunkt erreichen muss.
Wenn es auf Festigkeit und fadenhaltenden Halt ankommt, sind Sorten der 6000er-Serie wie 6061 und 6082 die Arbeitspferde der Branche. Ein Haken: Kaltfließpressen Sie das T6-Material nicht kalt – seine Härte im Auslieferungszustand zerschmettert Schläge und Risse an scharfen Ecken.
Rohe 6061-Slugs benötigen zunächst ein vollständiges Rekristallisationsglühen: Halten Sie sie etwa drei Stunden lang bei 380–415 °C und lassen Sie sie dann im Ofen langsam abkühlen. Dadurch bleibt das Metall weich und duktil.
Während der heftigen wenigen Sekunden der kalten plastischen Verformung erfährt das Metall eine starke Kaltverfestigung. Sobald sie geformt sind, durchlaufen die endformnahen Komponenten direkt einen speziellen Lösungswärmebehandlungs- und künstlichen Alterungsofen bei 175 Grad Celsius für 8 Stunden, um die vollständigen mechanischen Eigenschaften im T6-Temper zu erreichen.
Prozess-Benchmarks: Kaltfließpressen, CNC-Bearbeitung und Druckguss
Jeder Fertigungsprozess beinhaltet unterschiedliche technische Kompromisse zwischen Werkzeuginvestitionen, Materialnutzung, Zykluszeit und struktureller Haltbarkeit.
Grain Fiber Lines Comparison:

CNC Machining (Cut Fibers):
=================== (Cutting tool slices across native grain lines)
------------------- (Exposes microscopic leak paths and stress risers)

Cold Extrusion (Continuous Unbroken Fibers):
~~~~~~~~~~~~~~~~~~~ (Grain flow curves smoothly around structural contours)
~~~~~~~~~~~~~~~~~~~ (Maximizes burst resistance and cyclic fatigue life)
| Herstellungsparameter | Kaltfließpressen von Aluminium | Mehrachsige CNC-Bearbeitung | Hochdruck-Druckguss (HPDC) |
| Materialausschussrate | 5 % bis 8 % (geringfügige Ernteenden) | 55 % bis 75 % (erheblicher Spanverlust) | 15 % bis 25 % (Tore, Läufer und Blitz) |
| Kornstruktur und Ermüdung | Superior (kontinuierlicher Getreidefluss) | Mäßig (durch Werkzeuge geschnittene Körner) | Gering bis mäßig (anfällig für Porosität) |
| Maßtoleranz im Formzustand | Plus/minus 0,030 bis 0,060 mm | Plus/minus 0,008 bis 0,015 mm | Plus/minus 0,100 bis 0,250 mm |
| Oberflächenrauheit | Ra 0,2 bis 0,8 Mikrometer | Ra 0,8 bis 3,2 Mikrometer | Ra 1,6 bis 6,3 Mikrometer |
| Produktionszykluszeit | 1,5 bis 4,0 Sekunden pro Stück | 120 bis 480 Sekunden pro Stück | 25 bis 60 Sekunden pro Schuss |
| Wirtschaftlicher Produktionsmaßstab | 5.000 Einheiten und mehr | 1 bis 500 Einheiten | 10.000 Einheiten und mehr |
Die CNC-Bearbeitung bietet großzügige Maßfreiheit und sehr enge Toleranzen. Dadurch eignet es sich gut für Kleinserien und komplexe asymmetrische Profile. Die Kehrseite: Schneidwerkzeuge schneiden quer zur natürlichen Maserung von gewalztem Stangenmaterial und hinterlassen mikroskopisch kleine Spannungsanstiege und mögliche Leckagewege durch dünne Wände.
Beim Hochdruck-Druckguss entstehen schnell komplizierte Formen. Durch das turbulente Einspritzen geschmolzenen Metalls können jedoch winzige Gaseinschlüsse und Schrumpfungshohlräume entstehen. Bei konstantem Hydraulikdruck oder wiederholter hoher Ermüdungsbelastung können diese verborgenen Poren zu ernsthaften Leckpfaden heranwachsen.
Beim Kaltfließpressen wird das Metall umgeformt, während es völlig fest bleibt. Die kontinuierlichen Kornlinien des Aluminiums biegen sich um innere Hohlkehlen und folgen den Wandkonturen, sodass extrudierte Teile direkt nach der Presse eine höhere Berstfestigkeit, eine gute Ermüdungslebensdauer und eine glatte, brünierte Oberfläche erhalten.
Praktische DFM-Richtlinien für Designingenieure
Bei der Konstruktion eines Teils für die Kaltfließpressung muss darüber nachgedacht werden, wie festes Metall unter hydrostatischem Druck fließt. Merkmale, die scheinbar mühelos mit einem Schaftfräser geschnitten werden können, können bei harten Werkzeugen katastrophale Spannungsspitzen erzeugen.
 PRONE TO TOOL WEAR RECOMMENDED DFM PROFILE
 | | | |
 | Sharp Corner (R = 0) | | Smooth Fillet (R >= 1.5) |
 +-------+ +-------+ \ /--------\ /
 | | \ / \ /
 | | | | | |
 (Severe tool stress concentration) (Balanced flow, extended punch lifespan)
-
Verhältnis der Boden-zu-Wand-Dicke: Bei rückwärts extrudierten zylindrischen Teilen sollten Sie darauf achten, dass die Basisdicke etwa das 1,0- bis 1,5-fache der Seitenwanddicke beträgt. Wenn der untere Boden im Verhältnis zu den vertikalen Wänden zu dünn konstruiert ist, stößt die Stempelfläche direkt durch den Rohling, bevor sich eine kontinuierliche Rückströmung etablieren kann.
-
Übergangsrundungen und Innenradien: Vermeiden Sie scharfe 90-Grad-Innenübergangsschultern mit einem Radius von Null. Geben Sie immer großzügige Übergangskehlen von mindestens 1,5 mm an, idealerweise 2,5 mm bei Verwendung von Legierungen der 6000er-Serie. Scharfe Innenstufen blockieren eine gleichmäßige Metallverschiebung, schließen Lufteinschlüsse ein und führen zu starker Biegeermüdung an der Stempelschulter.
-
Symmetrische Wandverteilung: Asymmetrische Wandkonstruktionen erzeugen während des Pressenhubs ungleichmäßige seitliche Kräfte über die Stempelfläche. Wenn eine Seitenwand wesentlich dicker ist als die gegenüberliegende Wand, wird der absteigende Stempel zwangsläufig in die Richtung des geringsten Widerstands abgelenkt. Dieses Wandern des Stempels führt zu einem starken Unrunden der Wandstärke und kann zum Bruch des umgebenden Wolframcarbid-Matrizeneinsatzes führen.
-
Sanfte Formschrägen: Obwohl durch Kaltfließpressen gerade vertikale Wände ohne Formschräge erzeugt werden können, verringert das Hinzufügen eines subtilen Formschrägenwinkels zwischen 0,25 und 0,5 Grad entlang unkritischer Innenflächen die Extraktionsreibung während des Rückhubs erheblich. Dieses kleine Detail kann die Lebensdauer Ihrer Arbeitsgeräte leicht verdoppeln.
Qualitätskontroll- und Inspektionsstandards
Bei Hochgeschwindigkeits-Kaltfließpressvorgängen, bei denen Pressen bis zu 45 Mal pro Minute arbeiten, ist eine strenge Prozesskontrolle unerlässlich, um sicherzustellen, dass Tausende aufeinanderfolgender Teile präzise auf Maß bleiben.
-
Maßgenauigkeit (DIN ISO 2768-m): Außendurchmesser, die direkt gegen polierte Hartmetall-Matrizeneinsätze geformt werden, entsprechen regelmäßig den Toleranzstandards ISO IT8 bis IT9. Glatte Innenbohrungen, die über geschliffenen Stanzdornen erzeugt werden, erreichen ISO IT7-Konsistenz ohne Bohrdurchgänge.
-
Kontinuierliche Überprüfung der Rohlingsmasse: Jeder geschnittene Rohbarren durchläuft Hochgeschwindigkeits-Kontrollwaagen. Bei einer Werkzeugkonfiguration mit geschlossenem Gesenk kann überschüssiges Materialvolumen nicht entweichen; Ein übergewichtiger Butzen verursacht extreme hydrostatische Druckspitzen, die schwere Pressenplatten dauerhaft verformen können.
-
Oberflächenintegrität und zerstörungsfreie Prüfung (ASTM E1417): Kaltverformung führt zu starker Umfangsspannung entlang der äußeren Teilehäute. Durch eine automatisierte Wirbelstromprüfung und regelmäßige Fluoreszenz-Eindringprüfungen wird sichergestellt, dass die geformten Oberflächen völlig frei von Längsmikrorissen oder Reibungsrissen bleiben.
-
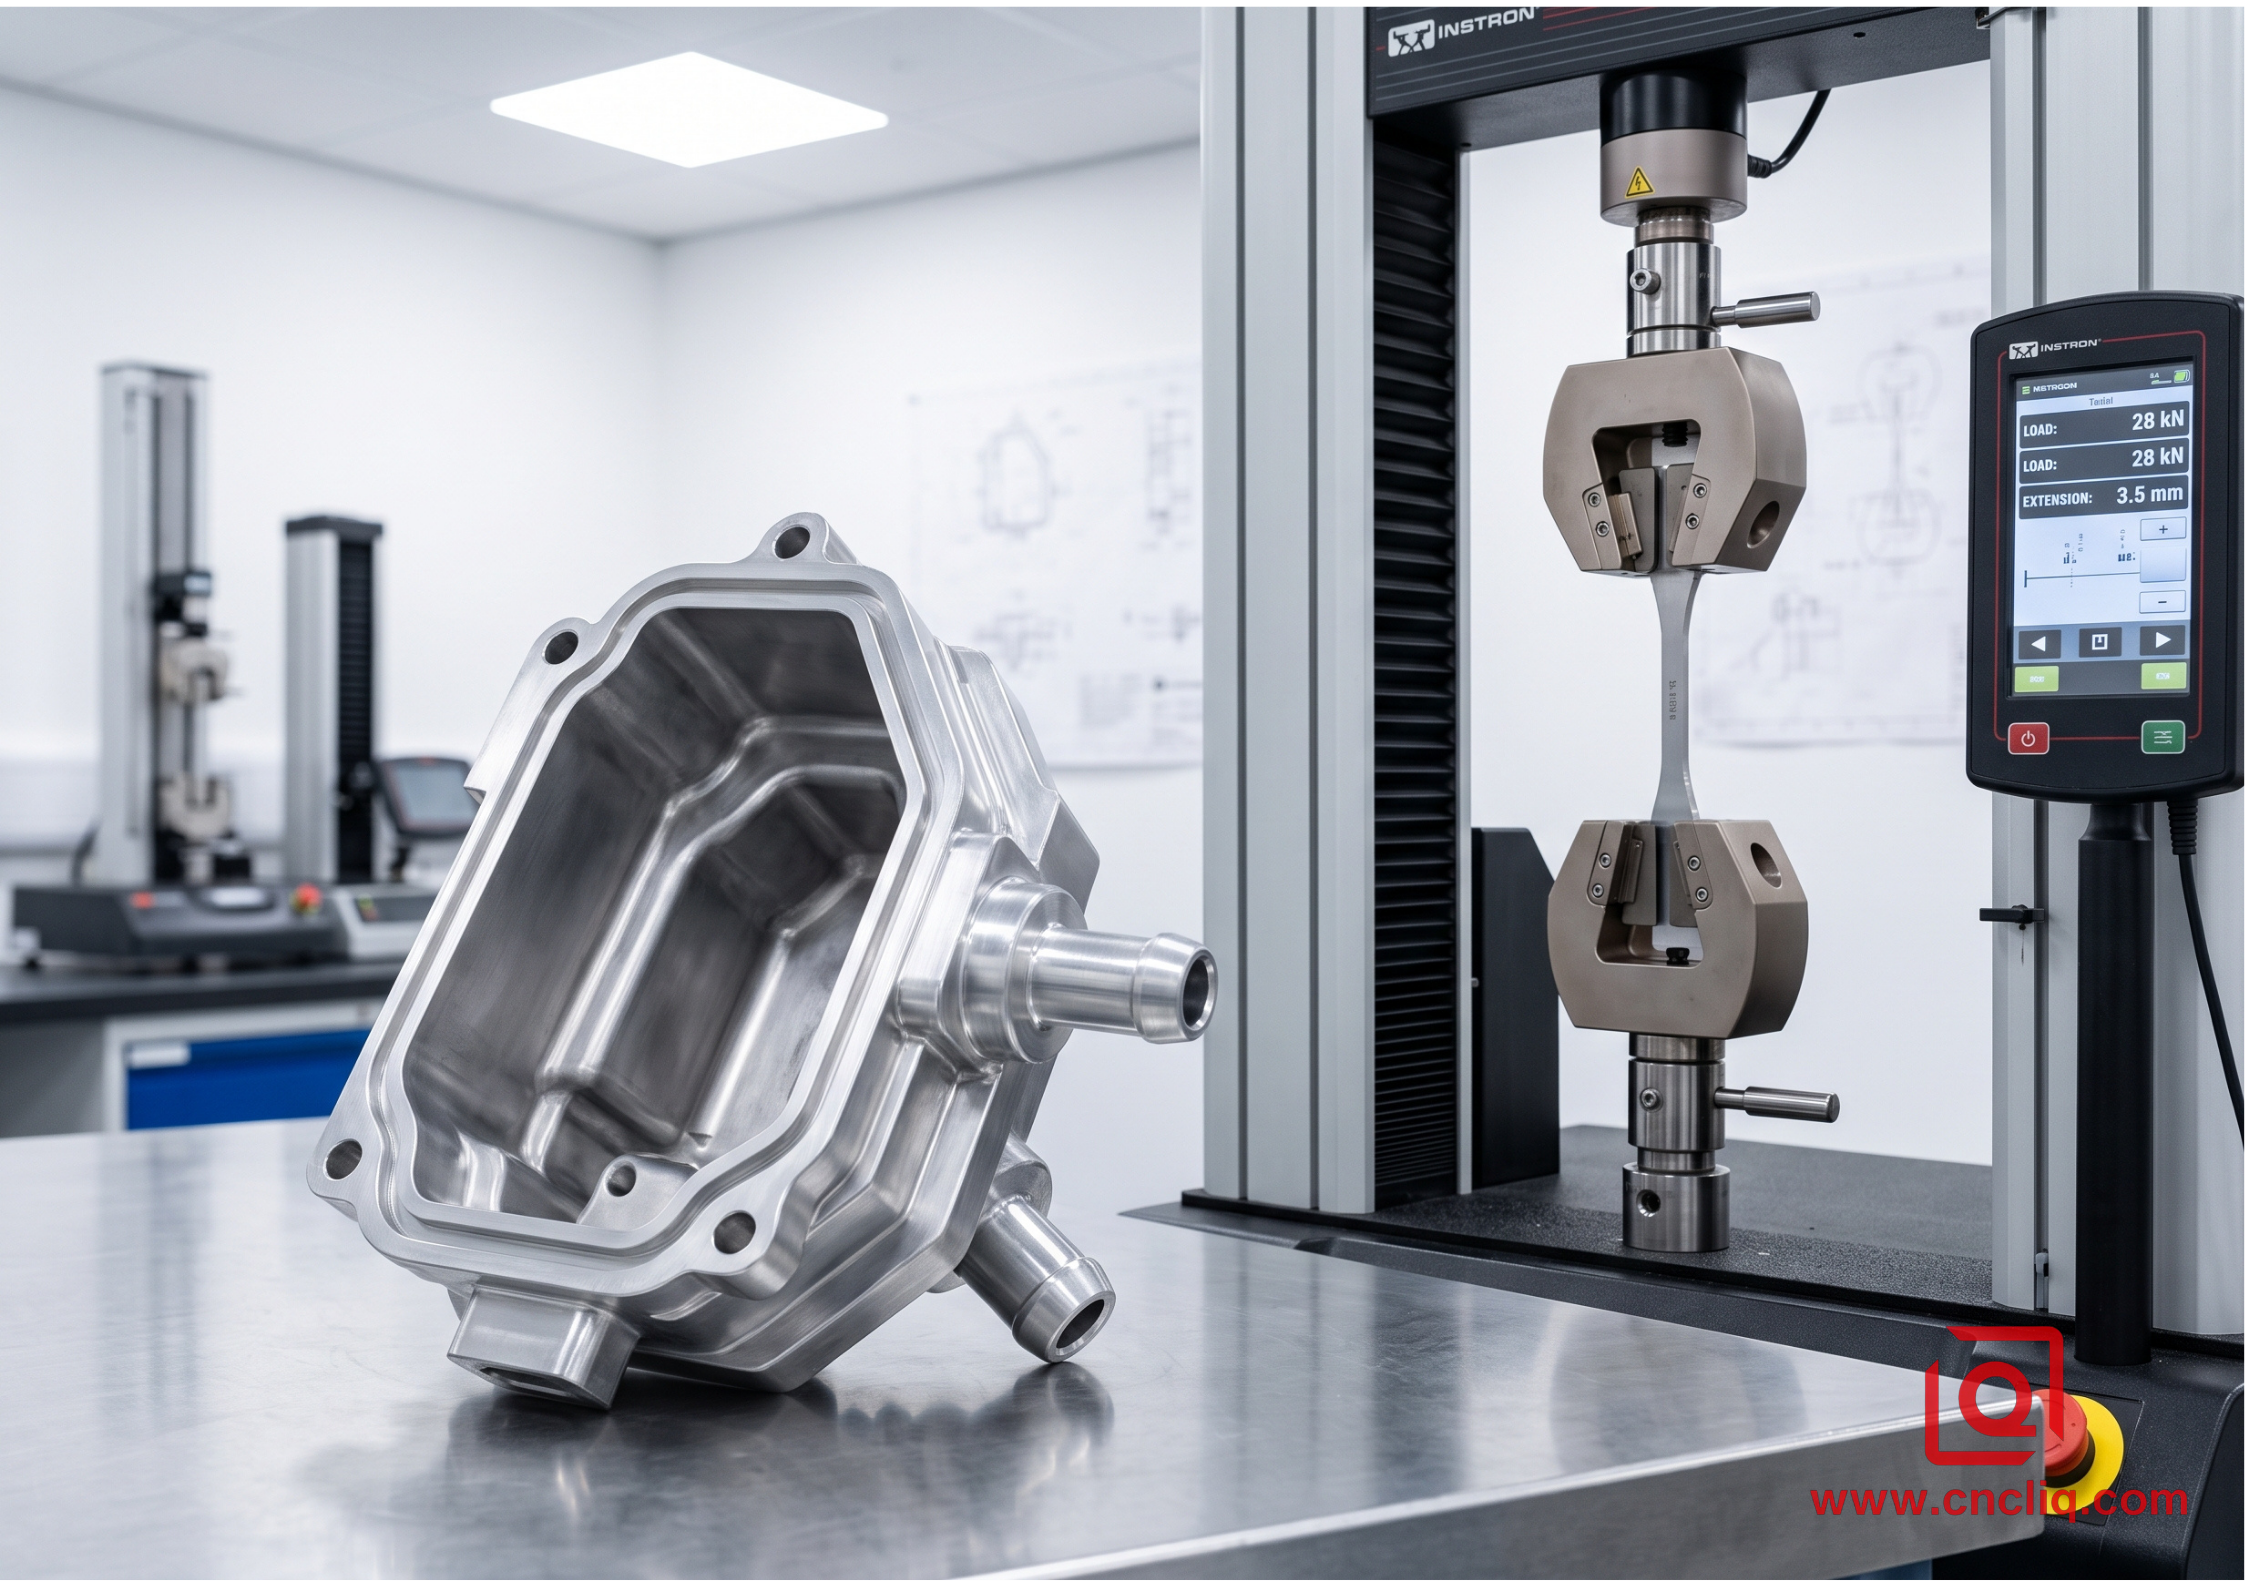
Härte- und mechanische Festigkeitsprüfung (ASTM E10 und ISO 6506-1): Teile, die aus Postforming-T6-Wärmebehandlungsöfen kommen, werden einer systematischen Brinell- und Vickers-Härteprüfung unterzogen, gepaart mit regelmäßigen zerstörerischen Zugzügen, um die vollständige Einhaltung der Streckgrenze bei jedem Produktionslos zu gewährleisten.
Aufschlüsselung realer OEM-Anwendungen
+-------------------------------------------------------------------------+
| CASE STUDY: AUTOMOTIVE PRESSURE HOUSING |
+-------------------------------------------------------------------------+
| Target Application: |
| - High-pressure fuel rail sensor enclosure |
| - Annual Production Volume: 120,000 units |
| - Material Specification: 6061-T6 Aluminum |
| - Performance Target: Zero leakage at 35 MPa proof pressure |
| |
| Prior Manufacturing Hurdles: |
| - Machined from solid 45 mm diameter 6061-T6 bar stock on CNC lathes |
| - Machine cycle time: 210 seconds per finished unit |
| - Material loss: 68% of raw aluminum converted into waste chips |
| - Minor porosity along cut grain lines caused occasional micro-leaks |
| |
| Implemented Cold Forming Process: |
| 1. Backward cold extrude hollow cup near-net shape in 2.2 seconds |
| 2. Perform solution and artificial aging heat treatment to T6 temper |
| 3. Quick 18-second secondary CNC pass for M18x1.5 thread and O-ring seal |
| |
| Quantified Production Gains: |
| - Raw material starting mass dropped from 385 grams to 132 grams |
| - Overall piece-part manufacturing cost decreased by 41.8% |
| - 100% burst test pass rate across 120,000 parts delivered |
+-------------------------------------------------------------------------+
Ein internationaler Tier-1-Automobilzulieferer wandte sich mit einem anspruchsvollen Hochdruck-Kraftstoffverteiler-Sensorgehäuse an unser Team. Ihr bestehender Fertigungspartner hatte die gesamte Komponente aus massivem extrudiertem 6061-T6-Stangenmaterial mit einem Durchmesser von 45 mm gedreht.
Für jedes Teil wurde eine hochpräzise Mehrachsen-Drehmaschine 210 Sekunden lang benötigt, wobei 68 % des ursprünglichen Rohmaterials in Schrottspäne zerschnitten wurden. Noch kritischer ist, dass die Bearbeitung direkt in den massiven Stab über die Längskorngrenzen schnitt, was bei Hochdruckvalidierungstests bei 35 MPa gelegentlich dazu führte, dass mikroskopisch kleine Flüssigkeiten durch die dünne Wand der Sensormembran sickerten.
Unser Ingenieurteam hat die Komponente auf einen hocheffizienten zweistufigen Herstellungsprozess umgestellt:
[Sheared 6061 Billet]
 |
 v
[Anneal Below 45 HBW Hardness]
 |
 v
[Apply Dry Phosphate Lubricant]
 |
 v
[Reverse Cold Extrude Near-Net Cup (2.2 Seconds)]
 |
 v
[Unbroken Grain Alignment Along Internal Cavity]
 |
 v
[Solution & Aging Heat Treatment to T6]
 |
 v
[High-Speed CNC Finish: Threads & Seal Groove (18 Seconds)]
Wir haben weichgeglühte 6061-Rohlinge geschert, ein fortschrittliches chemisches Umwandlungsschmiermittel aufgetragen und den tiefen Hohlkörper auf einer 400-Tonnen-Presse in nur 2,2 Sekunden rückwärts extrudiert. Diese plastische Verschiebung zwang die natürliche Aluminiumkornstruktur dazu, kontinuierlich um die inneren Basisübergänge und an den Seitenwänden entlang zu fließen.
Nach einem standardmäßigen T6-Wärmebehandlungszyklus zur Wiederherstellung der maximalen mechanischen Festigkeit benötigte eine sekundäre CNC-Drehmaschine nur 18 Sekunden für das Schneiden der M18x1,5-Außengewinde und das Einbringen einer Elastomer-Dichtungsnut.
Die Ergebnisse waren unmittelbar und messbar. Das Ausgangsmaterial sank von 385 Gramm auf 132 Gramm pro Stück – eine Reduzierung des Einkaufsgewichts des Rohmetalls um 65,7 %. Die Gesamtkosten der Teile sanken um 41,8 %, einschließlich der Werkzeugamortisation, während die dichte, kontinuierliche Kornausrichtung Fehler bei der Druckprüfung in allen 120.000 ausgelieferten Produktionseinheiten vollständig beseitigte.
Fazit: Evaluierung Ihres nächsten OEM-Projekts
Das Kaltfließpressen von Aluminium bietet eine zuverlässige Fertigungsbrücke zwischen der Materialökonomie des Gusses und der Oberflächenpräzision der Mehrachsbearbeitung.
Wenn Ihre Teile zylindrische Symmetrie, tiefe Blindhohlräume oder eine robuste Druckbeständigkeit unter zyklischer Belastung erfordern, verkürzt die Kaltumformung die Zykluszeiten von mehreren Minuten auf nur noch wenige Sekunden und reduziert gleichzeitig den Materialausschuss erheblich.
Senden Sie Ihre STEP- oder IGES-Komponentendateien zusammen mit Ihrem voraussichtlichen jährlichen Lieferbedarf. Unsere Ingenieursgruppe führt eine gründliche DFM-Überprüfung durch, berechnet die Presstonnagen, bewertet die Kornflusswege und entwirft eine optimierte Massenproduktionsstrategie, die genau auf Ihre technischen Spezifikationen zugeschnitten ist.
Kontaktinformationen
Haftungsausschluss
Alle in diesem Blog veröffentlichten technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass allgemeine Blogeinblicke unterzeichnete technische Vereinbarungen nicht ersetzen. Da kundenspezifische Teile je nach Materialwärmezahl, Maschinenkalibrierung und spezifischen Toleranzen variieren, werden verbindliche Qualitätsspezifikationen ausschließlich durch Ihre genehmigten CAD-Zeichnungen, unterzeichneten Verträge und formellen Qualitätspläne bestimmt.
Alle in diesem Blog vorgestellten Kundenfallstudien wurden gründlich anonymisiert und bereinigt. Die angezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Demonstration unserer kundenspezifischen Bearbeitungsfähigkeiten und stellen keinen einzigen universellen Standard für alle Aufträge dar.
Liqin-Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry Metallkomponenten mit hohen Toleranzen für anspruchsvolle globale Märkte. Wir operieren in einem 6.500 m² großen Produktionszentrum, das mit über 150 Maschinen ausgestattet ist, die mit 4 und 5 Achsen arbeiten CNC-Bearbeitung , Fräsdrehbearbeitung, Kaltfließpressen und Druckguss unter einem Dach. Mit diesem Setup können wir Projekte nahtlos verwalten und Teile von den ersten CAD-Konzepten direkt in die endgültigen Lieferungen überführen.
Wir übernehmen die Qualitätskontrolle ohne Kompromisse. Enge Toleranzen behandeln wir mit der nötigen Ingenieursdisziplin. Unterstützt durch die Zertifizierungen ISO 9001, ISO 13485 und IATF 16949 führen unsere QA-Ingenieure bei jeder einzelnen Produktionscharge strenge IPQC-, FQC- und OQC-Prüfungen durch. Von der KMG-Abmessungskartierung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Voraus – so erhalten Sie sofort einsatzbereite Komponenten ohne Montageschwierigkeiten oder kostspielige Produktionsunterbrechungen. Zusätzlich zur Fertigung können Sie sich auf uns verlassen: Reaktionszeiten von zwei Stunden bei neuen Anfragen, direkter Support für Prototypenmuster und reibungsloser Exportversand nach ganz Europa, Nordamerika, Asien und Ozeanien.
Begrüßen Sie Ihre Anfragen und Proben. Besuchen Sie unsere Website oder Kontaktieren Sie uns direkt für ein konkurrenzfähiges Angebot!
