 Deutsch



Produktbeschreibung
| Ding | beschreiben |
|---|---|
| Design/Größe | Nach Kundenzeichnungen oder Mustern |
| Material | Aluminium: 6061, 6063, 6082, 7075, 5052, A380 usw. Edelstahl: SS201, SS301, SS303, SS304, (SS304 lebensmittelecht), SS316, SS316L, SUS430, SS416 Stahl: niedriggekohlter Stahl, Kohlenstoffstahl, 4140, 4340, Q235, Q345B, 20#, 45#, etc. Legierter Stahl (15Cr, 20Cr, 42CrMo) usw. Messing: HPb63, HPb62, HPb61, HPb59, H59, H68, H80, H90 usw. Kupfer, Bronze, Kupfer usw. Titan: TC4 (TiAl6v4, Güteklasse f5) Kunststoff: ABS, PC, PE, POM, Delrin, Nylon, Kunststoff, PP, PEI, PEEK usw. |
| Verfahren | CNC-Bearbeitung, Drehen, Fräsen, Stanzen, Drehen, Schneiden usw. |
| Lieferzeit | Die Anfertigung von Mustern dauert in der Regel 3-7 Werktage, die Massenproduktion erfolgt nach Freigabe des Musters entsprechend der vereinbarten Menge. |
| Oberflächenbehandlung | Transparente Anodisierung, Farbanodisierung, chemische Beschichtung, Bürsten, Passivierung, Polieren, Verchromen, Sandstrahlen, Lasergravur, Verzinken, Brünieren, Vernickeln, Verchromen, Aufkohlen, Wärmebehandlung, Lackieren |
| Prüfgeräte | Koordinatenmessmaschine (KMM), 2D-Messinstrument, Projektor, Höhenmesser, Mikrometer, Gewindelehre, Härteprüfgerät, Messschieber, Stiftlehre, Salzsprühnebelprüfgerät, Konzentrizitätsmessgerät, Spektrometer. |
| Qualitätsmanagementsystem | ISO 9001:2015 IATF 16949:2016 ISO 13485:2016 |
| Anwendung | Autoteile, Maschinenteile, Computerteile, medizinische Teile, Haushaltsgeräteteile, elektrische Teile, Elektronikprodukte, elektronische Teile, Generatorteile, Lichtmaschinenteile, Schreibwaren, Netzschalter, Mikroschalter, Bauprodukte, Handelswaren und AV-Geräte. |
| Dateiformat | Solidworks, Pro/Engineer, CAD, PDF, JPG, DXF, IGS |
| Paket | Innenbeutel aus Plastik, Außenkarton nach Standardstandard oder gemäß Kundenwunsch |
| Versand | Seefracht, Luftfracht, internationaler Expressversand (DHL, FedEx, TNT, UPS). |
| Aufschlag | Das professionelle Außenhandelsteam bietet engagierten und schnellen Service. Maßprüfbericht/Rohstoffzertifikat/Oberflächenbehandlungsbericht/Technische Zeichnung RoHS-Bericht/Salzsprühtestbericht/Härtetestbericht |
Überblick und technischer Umfang
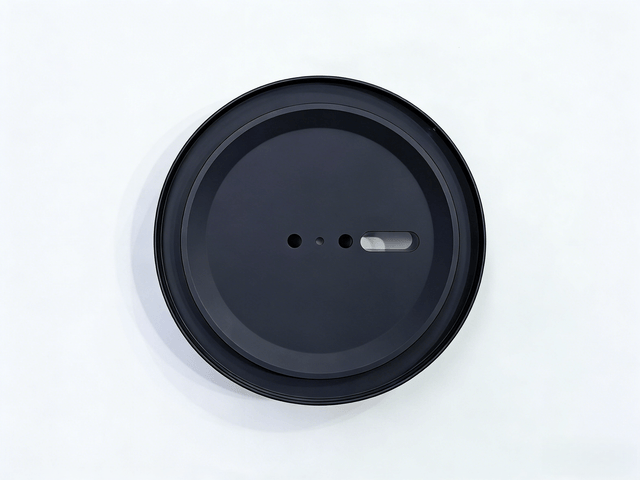
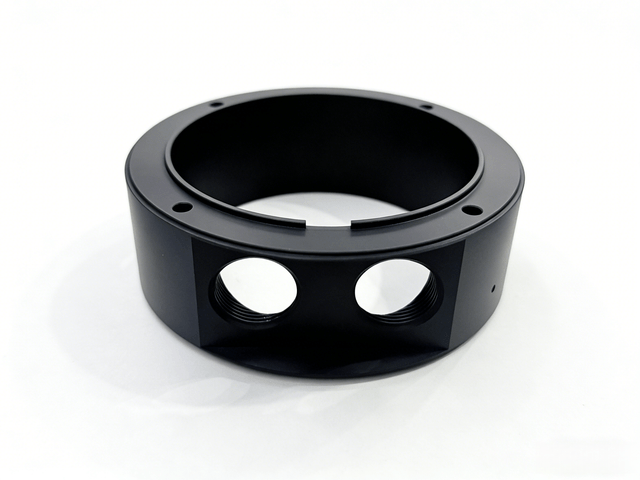
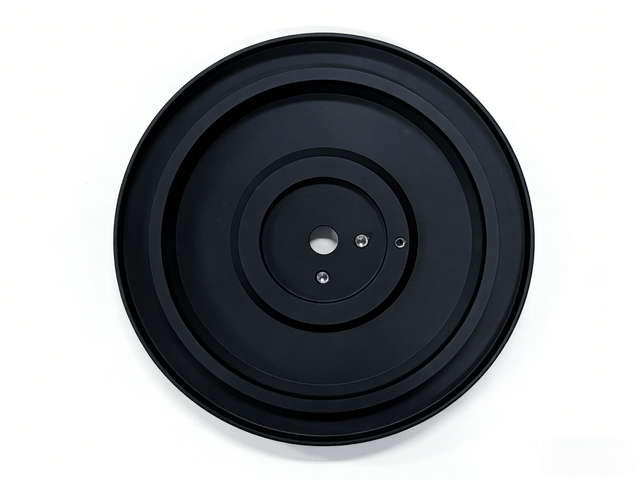
Der Betrieb in modernen Offshore-, Schifffahrts- und speziellen Industrieumgebungen erfordert mechanische Strukturen, die das Eindringen von Umweltschadstoffen, katastrophale galvanische Korrosion und die Entzündung flüchtiger Gase vollständig ausschließen. Dieses präzisionsgefertigte Verdrahtungsgehäuse dient als kritische strukturelle und schützende Grundlage für hochbelastbare elektrische Schiffsanlagen, Signalanlagen für explosionsgefährdete Bereiche und Navigationslichter für Hubschrauberlandeplätze und den Außenbereich. Gefertigt aus geschmiedetem Aluminium anstelle von porösem Gussmaterial, bietet es einen kompromisslosen Schutz für empfindliche elektrische Steckverbinder, Klemmenleisten und optische Beleuchtungsmodule unter extremen Witterungsbedingungen und Salzwassereinwirkung.
Materialwissenschaft und metallurgische Integrität
Die Grundlage dieses Gehäuses bildet eine Aluminiumlegierung nach europäischer Norm EN AW 6082 , eine Al-Si-Mg-Mn-Zusammensetzung, die international für ihre außergewöhnliche mechanische Integrität und überlegene Beständigkeit gegenüber atmosphärischen Einflüssen auf See anerkannt ist.
Im Gegensatz zu herkömmlichen Architekturaluminiumlegierungen zeichnet sich EN AW 6082 durch eine mittlere bis hohe Zugfestigkeit in Kombination mit bemerkenswerter Bruchzähigkeit aus. Dadurch wird Spannungsrisskorrosion bei thermischer Belastung, Tiefseefeuchtigkeit und Vibrationsstößen durch schwere Schiffsmotoren verhindert. Das präzise abgestimmte Magnesium-Silizium-Verhältnis der Legierung sorgt für hervorragende Schweißbarkeit und Bearbeitungsstabilität. So wird sichergestellt, dass tiefe Innenbohrungen und dünne Stufenprofile die Maßtoleranzen ohne Verzug einhalten.
Um in Offshore-Gebieten jahrzehntelang zu überstehen, wird das Bauteil einem fortschrittlichen, tief eindringenden, mattschwarzen Anodisierungsverfahren unterzogen. Diese elektrochemische Umwandlung erzeugt eine robuste, nichtleitende Aluminiumoxidschicht direkt im Metallgitter. Diese Oberflächenveredelung erfüllt mehrere Ziele:
-
Korrosionsschutzbarriere : Übertrifft die Standardanforderungen an die Korrosionsbeständigkeit bei Salzsprühnebel in Seewasserqualität und isoliert den Aluminiumkern vor Salzlauge und saurer Atmosphäre.
-
Optische Streulichtunterdrückung : Die tiefmatte, schwarze Oberfläche eliminiert vollständig spiegelnde Glanzlichter und interne Reflexionen – eine entscheidende Sicherheitsanforderung für Signalbasen auf Hubschrauberlandeplätzen und maritime Nachtsichtnavigationssysteme.
-
Oberflächenhärte und Verschleißfestigkeit : Schützt Passflächen und Befestigungsgewinde vor Fressen, mechanischem Abrieb und Werkzeugkratzern bei Wartungsarbeiten auf Offshore-Anlagen.
Fortschrittliche Fertigungsprozesse
Dieses Verdrahtungsgehäuse wird in einem automatisierten, hochpräzisen Mehrachsen-CNC-Fräs- und Drehprozess gefertigt. Ausgehend von einem massiven, homogenen Rohling wird jede Kurve, Stufe und Bohrung durch sequentielle Präzisionsbearbeitung geformt:
-
Präzisionsdrehen und Stufenbohren : Durch Drehen wird die hochpräzise konzentrische zylindrische Geometrie hergestellt und das mehrstufige Stufenprofil (mit präzisen Außen- und Innendurchmessern) ausgeschnitten, das den Hohlraum des Kerngehäuses und den Sitzrand des optischen Moduls bildet.
-
Mehrachsiges CNC-Fräsen und Gewindeerzeugung : Das Bauteil wird auf hochsteife 4-Achs-Bearbeitungszentren mit Vollhartmetall-Schaftfräsern überführt. Plane Passflächen werden konturiert, während spezielle Hartmetallbohrer und Formgewindebohrer die Gewindeeinführungsöffnungen erzeugen.
-
Zwei seitliche Kabeleinführungsöffnungen mit standardmäßigem metrischem explosionsgeschütztem M25×1,5-Gewinde, gefertigt nach strengen Toleranzen für hochbelastbare, gepanzerte Kabelverschraubungen.
-
Erdungs- und Sekundäranschlussöffnungen, einschließlich seitlicher M12×1,5-Einführungsöffnungen und peripherer M5-Befestigungslöcher, die symmetrisch entlang der Teilkreise angeordnet sind.
-
-
Entgraten und präzises Kantenbrechen : Durch Hochdruckentgraten und präzises Anfasen wird sichergestellt, dass innere Übergänge und Gewindeansätze keine Mikrograte aufweisen, die Kabelmäntel beschädigen oder O-Ring-Dichtungen beeinträchtigen könnten.
-
Oberflächenbehandlung und Qualitätsprüfung : Nach gründlicher Ultraschallentfettung werden die Teile eloxiert. Die Qualitätssicherung umfasst eine vollständige Überprüfung der Erstmuster mittels Koordinatenmessmaschine (KMM) sowie regelmäßige Inline-Prüfungen während der Serienproduktion. Kritische Gewinde und Dichtflächen werden zu 100 % mit Präzisionslehren (Gut/Ausschuss) geprüft, um die Einhaltung der geometrischen Normen nach ISO 2768-M sicherzustellen.
Kernproduktvorteile
-
Überlegener Explosionsschutz : Die Bearbeitung des massiven Rohlings eliminiert Lufteinschlüsse, Mikrorisse und die für Gussgehäuse typische Schwindungsporosität. Die verstärkten Wandabschnitte widerstehen problemlos dem Explosionsdruck im Inneren und erfüllen die Anforderungen an den Flammenaustritt für explosionsgefährdete Bereiche.
-
Zuverlässige Langzeit-Dichtungsgeometrie : Das Gehäuse ist mit einer vertieften umlaufenden Stufe und glatten Flanschoberflächen ausgestattet und bietet eine gleichmäßige Kompression für elastomere Dichtungen. Dadurch wird die langfristige Wasserdichtigkeit und Staubdichtigkeit gemäß IP66 und IP67 auch bei starkem Regen und hohen Wellen gewährleistet.
-
Doppelte Hochleistungs-Kabeleinführungen : Die beiden flachgefrästen Einführungsöffnungen sind für standardmäßige metrische explosionsgeschützte Kabelverschraubungen und Vergussdichtungen geeignet und ermöglichen so ein unkompliziertes Schleifen und Reihenschalten mehrerer Leuchten ohne externe Verteilerkästen.
-
Vibrationsfeste Strukturstabilität : Durch präzisionsgeschnittene periphere Sack- und Durchgangslöcher werden interne Treiber, Reflektorbaugruppen und externe Montagearme fest gegen die bei Offshore-Plattformen und Handelsschiffen üblichen hochfrequenten Strukturvibrationen gesichert.
Zielanwendungsszenarien
-
Marine- und Offshore-Beleuchtungssysteme : Dient als Anschlussbasis und Gehäusekern für Schiffsnavigationslaternen, Brückenflügel, Kranflutlichter und Deckstatusanzeigen.
-
Helideck-Perimeter- und Hindernisbeleuchtungsgehäuse : Werden auf Offshore-Plattformen, Superyachten und schwimmenden Produktionsanlagen installiert, um omnidirektionale Landeleitlichter und Perimetersicherheitslichter zu verankern.
-
Robuste Anwendungen in der Chemie- und Petrochemiebranche : Einsatz als robuste Kabelendgehäuse, lokale Steuerschalter und Sensorverteiler in petrochemischen Anlagen und Küstentankstellen.
-
Hafeninfrastruktur & Kräne : Beherbergt die Verbindungselektronik für Hafenkrananlagen, Seebojen und freiliegende Überwachungseinrichtungen für Seeschleusen.
Kommerzieller Wert und Gesamtbetriebskosten
Für Schiffs- und Industriehersteller führen Komponentenausfälle in Offshore-Anlagen zu extrem hohen Reparatur- und Logistikkosten. Dieses Kabelgehäuse adressiert den strukturellen Kern der Gerätezuverlässigkeit:
-
Drastische Reduzierung ungeplanter Offshore-Wartungsarbeiten : Durch die Beseitigung von Gussfehlern und die Kombination der korrosionsbeständigen Legierung EN AW 6082 mit einer langlebigen Anodisierung verhindert das Gehäuse das Eindringen von Feuchtigkeit und das Festfressen des Gewindes, wodurch die Lebensdauer der Ausrüstung weit über herkömmliche Alternativen hinaus verlängert wird.
-
Beschleunigte Endmontage : Präzise Toleranzen und saubere Gewindeprofile eliminieren das manuelle Nachschneiden von Gewinden und die Ausrichtungsanpassungen an den Montagelinien der Erstausrüster und beschleunigen so die Produktionszykluszeiten erheblich.
-
Erhöhte Systemsicherheit und Konformität : Die strukturelle Integrität gibt Geräteherstellern Sicherheit bei ATEX-, IECEx- und Typgenehmigungsprüfungen durch Schiffsklassifikationsgesellschaften, minimiert das Risiko von Neukonstruktionen und liefert Endnutzern Premiumqualität.
Häufig gestellte Fragen
Frage 1: Warum wird die Legierung EN AW 6082 gegenüber herkömmlichem Aluminiumguss bevorzugt?
A : In rauen Offshore- und Gefahrenzonen ist absolute strukturelle Integrität unerlässlich. Aluminium-Druckguss neigt häufig zu Porosität und Schwindung, was Druckverlust und Korrosion begünstigt. EN AW 6082 ist eine Konstruktionslegierung, die aus massivem Rohmaterial gefräst wird und so einen gleichmäßigen, porenfreien Kern mit überlegener Zugfestigkeit und hervorragender Salzwasserbeständigkeit gewährleistet.
Frage 2: Welche Funktion haben die seitlichen Gewindeanschlüsse und wie zuverlässig ist deren Abdichtung?
A : Die beiden M25×1,5-Anschlüsse sind für standardmäßige explosionsgeschützte Kabelverschraubungen kalibriert und ermöglichen eine einfache Schleifenverdrahtung zwischen den Leuchten. Der M12×1,5-Anschluss dient als externe Erdungsklemme oder als Einlass für ein Belüftungsventil. Hochpräzise Gewindeprofile gewährleisten einen reibungslosen Sitz und dauerhaften Schutz gemäß IP66/IP67 mit Dichtungsringen.
Frage 3: Was sind die praktischen Vorteile der mattschwarzen eloxierten Oberfläche?
A : Die Beschichtung erfüllt zwei Hauptzwecke: Sie bildet eine widerstandsfähige, keramikartige Barriere, die Salznebel, chemischen Angriffen und mechanischen Abrieb widersteht; und sie beseitigt metallische Reflexionen und Streulicht, wodurch gefährliche Blendung für Piloten oder Besatzung bei Nachteinsätzen auf Hubschrauberlandeplätzen und Schiffsdecks verhindert wird.
Tel.: +86 187 5714 8656
E-Mail: zhouli@chinaliqin.com
WhatsApp: +86 187 5714 8656
Website: https://www.cncliq.com/