 Deutsch



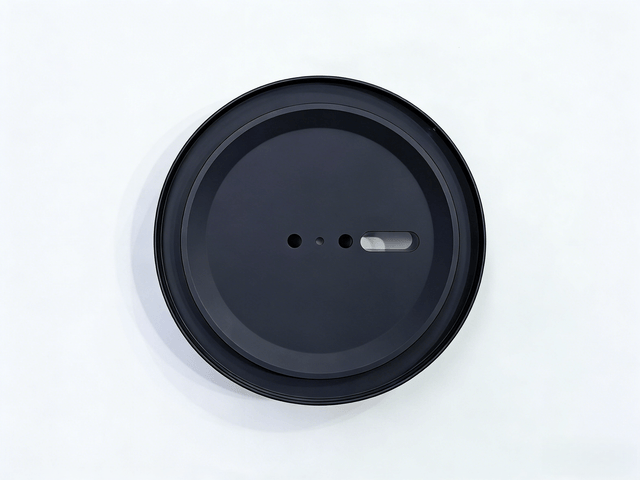
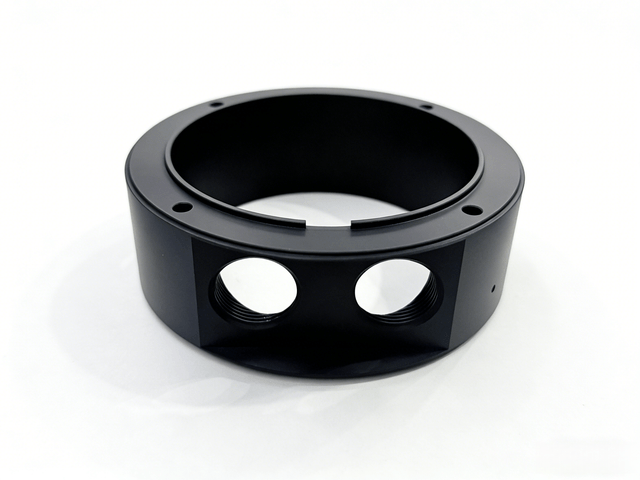
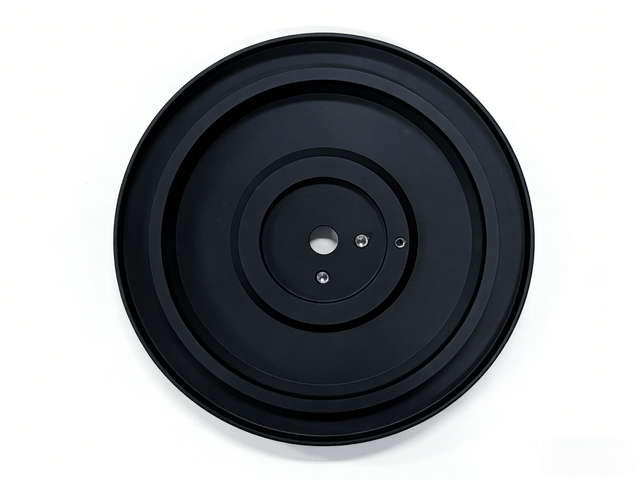
Produktbeschreibung
| Ding | beschreiben |
|---|---|
| Design/Größe | Nach Kundenzeichnungen oder Mustern |
| Material | Aluminium: 6061, 6063, 6082, 7075, 5052, A380 usw. Edelstahl: SS201, SS301, SS303, SS304, (SS304 lebensmittelecht), SS316, SS316L, SUS430, SS416 Stahl: niedriggekohlter Stahl, Kohlenstoffstahl, 4140, 4340, Q235, Q345B, 20#, 45#, etc. Legierter Stahl (15Cr, 20Cr, 42CrMo) usw. Messing: HPb63, HPb62, HPb61, HPb59, H59, H68, H80, H90 usw. Kupfer, Bronze, Kupfer usw. Titan: TC4 (TiAl6v4, Güteklasse f5) Kunststoff: ABS, PC, PE, POM, Delrin, Nylon, Kunststoff, PP, PEI, PEEK usw. |
| Verfahren | CNC-Bearbeitung, Drehen, Fräsen, Stanzen, Drehen, Schneiden usw. |
| Lieferzeit | Die Anfertigung von Mustern dauert in der Regel 3-7 Werktage, die Massenproduktion erfolgt nach Freigabe des Musters entsprechend der vereinbarten Menge. |
| Oberflächenbehandlung | Transparente Anodisierung, Farbanodisierung, chemische Beschichtung, Bürsten, Passivierung, Polieren, Verchromen, Sandstrahlen, Lasergravur, Verzinken, Brünieren, Vernickeln, Verchromen, Aufkohlen, Wärmebehandlung, Lackieren |
| Prüfgeräte | Koordinatenmessmaschine (KMM), 2D-Messinstrument, Projektor, Höhenmesser, Mikrometer, Gewindelehre, Härteprüfgerät, Messschieber, Stiftlehre, Salzsprühnebelprüfgerät, Konzentrizitätsmessgerät, Spektrometer. |
| Qualitätsmanagementsystem | ISO 9001:2015 IATF 16949:2016 ISO 13485:2016 |
| Anwendung | Autoteile, Maschinenteile, Computerteile, medizinische Teile, Haushaltsgeräteteile, elektrische Teile, Elektronikprodukte, elektronische Teile, Generatorteile, Lichtmaschinenteile, Schreibwaren, Netzschalter, Mikroschalter, Bauprodukte, Handelswaren und AV-Geräte. |
| Dateiformat | Solidworks, Pro/Engineer, CAD, PDF, JPG, DXF, IGS |
| Paket | Innenbeutel aus Plastik, Außenkarton nach Standardstandard oder gemäß Kundenwunsch |
| Versand | Seefracht, Luftfracht, internationaler Expressversand (DHL, FedEx, TNT, UPS). |
| Aufschlag | Das professionelle Außenhandelsteam bietet engagierten und schnellen Service. Maßprüfbericht/Rohstoffzertifikat/Oberflächenbehandlungsbericht/Technische Zeichnung RoHS-Bericht/Salzsprühtestbericht/Härtetestbericht |
Umfassende Produktübersicht
Diese präzisionsgefertigte Deckelkomponente wurde speziell für die anspruchsvollsten Einsatzbedingungen in der Schifffahrt und Offshore-Industrie entwickelt und dient als zentrale Schutzbarriere für maritime Signal-, Deckbeleuchtungs- und explosionsgeschützte Navigationsbeleuchtungssysteme. Der Betrieb in Meeresumgebungen setzt die Funktionshardware einer extremen Kombination aus korrosiven Chlorid-Aerosolen in der Luft, intensivem Meerwasser, unerbittlicher ultravioletter Strahlung und mechanischen Stößen durch Rumpfschwingungen und hohen Seegang aus.
Dieser Gehäusedeckel, gefertigt durch subtraktive, mehrachsige CNC-Bearbeitung aus hochfestem Schmiedematerial, dient als undurchlässige Schutzbarriere. Er vereint strukturelle Stabilität mit einer ausgeklügelten, konzentrischen Dichtungsarchitektur und bietet industriellen OEMs einen sofort einsatzbereiten Gehäuseverschluss, der für unterbrechungsfreie Funktion, absoluten Schutz vor Eindringen von Fremdkörpern und eine lange Lebensdauer sowohl in explosionsgefährdeten Bereichen als auch in ATEX/IECEx-klassifizierten maritimen Zonen entwickelt wurde.
Werkstofftechnik & Strukturmetallurgie
-
Substratspezifikation : Gefertigt aus der Konstruktionslegierung EN AW 6082-T6 aus Aluminium. Im Bereich der maritimen Industriekomponenten stellt EN AW 6082 die optimale technische Kombination aus mechanischer Festigkeit, geringem Gewicht und natürlicher Oxidationsbeständigkeit dar.
-
Korrosionsdynamik : Die zugrundeliegende Legierung weist eine ausgewogene Zusammensetzung aus Silizium, Magnesium und Mangan auf. Im T6-Zustand zeigt das Material eine außergewöhnliche Beständigkeit gegen interkristalline Korrosion und Spannungsrisskorrosion – häufige Schadensursachen bei minderwertigen Aluminiumgussteilen, die über längere Zeit der Einwirkung von Meeresströmungen und der Atmosphäre ausgesetzt sind.
-
Thermische Leistung und Homogenität : Das gewalzte Blockmaterial ist frei von inneren Poren, Wasserstoffeinschlüssen und Mikro-Schrumpfungshohlräumen, wie sie bei Druckgussalternativen typisch sind. Dadurch wird eine nahtlose Wärmeleitfähigkeit im gesamten Bauteil gewährleistet. Dies unterstützt die passive Wärmeableitung von geschlossenen, hochleistungsfähigen Halbleiter-Leuchtenmodulen und erhält gleichzeitig die Dimensionsstabilität über einen weiten Temperaturwechselbereich hinweg – von arktischen Minustemperaturen bis hin zu intensiver tropischer Sonneneinstrahlung.
Strenges Messtechnik- und Qualitätssicherungsrahmenwerk
-
Geometrische Bemaßung und Tolerierung : Die Fertigung erfolgt unter strikter Einhaltung der allgemeinen Toleranzklassifizierungen der ISO 2768-m. Jeder Durchmesser, jede Auflagefläche, jede Senkung und jede Lochteilung entspricht Toleranzen im Mikrobereich, um eine reibungslose austauschbare Montage auf den Produktionslinien des Kunden zu gewährleisten.
-
Qualitätsprüfungsverfahren während des Produktionsprozesses :
-
Erstmusterprüfung (FAI) : Vor der Serienfreigabe wird jede Aufspannung einer umfassenden Prüfung mit einer Koordinatenmessmaschine unterzogen, um die konzentrische Ausrichtung, die Gewindetiefen, die Planarität und den Rundlauf über alle Stufenmerkmale hinweg zu überprüfen.
-
Regelmäßige Qualitätskontrolle : Die Produktion folgt einem kompromisslosen Qualitätsprotokoll mit obligatorischen Qualitätskontrollen alle 2,5 Stunden . Jede Prüfung umfasst mindestens eine Einheit pro Bearbeitungszentrum, bei kritischen Arbeitsgängen mindestens drei Einheiten, um Werkzeugverschleiß frühzeitig zu erkennen, bevor Maßabweichungen auftreten.
-
Überprüfung der Gewindeintegrität : Die axialen Befestigungslöcher und die radialen Gewindebohrungen (ausgelegt für metrische Standardbefestigungselemente M3 und M4) werden vollständig mit zertifizierten Gut/Ausschuss-Gewindelehren geprüft, um die präzise Gewindeeingriffsklasse, die Genauigkeit des Teilkreisdurchmessers und die Flankenintegrität zu bestätigen.
-
Arbeitsablauf für Präzisionsfertigung und Oberflächenbearbeitung
-
Fortgeschrittene subtraktive CNC-Bearbeitung:
-
Die Fertigung erfolgt auf Hochgeschwindigkeits-Bearbeitungszentren mittels progressiver Schrupp- und ausgewogener Schlichtbearbeitung. Dieses Verfahren vermeidet die Freisetzung von Eigenspannungen, die häufig zu Verformungen von runden Werkstücken mit dünnem Rand führen.
-
Mehrschneidige, speziell für Aluminium entwickelte Schruppfräser erzeugen schnell das Grundprofil, gefolgt von speziellen Hartmetall-Anbohrern und Präzisions-Stufenbohrern. Diese formen konzentrische Sichtöffnungen, Drahtdurchführungen und gestufte Durchgangsbohrungen in einer einzigen Spannebene und eliminieren so radiale Stapelfehler.
-
Innengewinde werden mittels präzisionsgefertigter, spanloser Kaltwalzgewindebohrer anstelle herkömmlicher Gewindebohrer hergestellt. Diese Kaltverfestigung führt zu einer optimalen Kornstruktur des Innengewindes und gewährleistet so eine hohe Gewindeflankendichte, keine Späne in Sacklöchern und eine außergewöhnliche Beständigkeit gegen zyklisches Gewindeausreißen unter hohem Drehmoment.
-
-
Industrielle mattschwarze Anodisierung:
-
Vor der elektrochemischen Umwandlung werden die Teile einem mikrofeinen Strahlverfahren unterzogen, um mikroskopische Werkzeugspuren zu beseitigen und eine gleichmäßige, blendfreie Oberflächenstruktur zu erzeugen.
-
Die Bauteile werden einer industriellen, mattschwarzen Architekturanodisierung unterzogen. Bei diesem elektrochemischen Verfahren wird die Außenfläche in eine Aluminiumoxid-Keramikschicht umgewandelt, die fest mit der darunterliegenden Legierung verbunden ist.
-
Durch die hydrothermale Versiegelung wird die mikroskopische röhrenförmige Porenstruktur verschlossen, was zu einer hervorragenden Oberflächenhärte, geringer optischer Reflexion und der Fähigkeit führt, über 1000 Stunden kontinuierlichen neutralen Salzsprühtests ohne Lochfraß, Abplatzungen oder Kreidung standzuhalten.
-
Diverse Anwendungsszenarien
-
Kommerzielle Schiffsnavigations- und Signaltürme : Dienen als primäre schützende obere Umhüllung für Topplichter, Hecklaternen und Sektornavigationslampen, die auf Containerschiffen, Chemikalientankern und Offshore-Schleppern installiert sind.
-
Offshore-Öl- und Gasplattformen (Explosionsgeschützte Gehäuse) : Integriert in spezielle Beleuchtungseinrichtungen, explosionsgeschützte Anschlusskästen und Deckbaken, die auf festen Plattformen, Halbtauchern und FPSO-Verarbeitungsmodulen montiert sind, die in klassifizierten Zonen operieren.
-
Hafenkrane & Windkraftanlagen auf See : Installiert an Gondeln, Warneinrichtungen für Flughindernisse, Kai-Portalkranbeleuchtung und Sicherheitsflutlichtern am Rand von Offshore-Umspannwerken, wo die salzhaltige Luftfeuchtigkeit konstant über 90 Prozent liegt.
Wichtigste Produktvorteile
-
Speziell entwickelte Stufendichtungsgeometrie : Die Unterseite weist präzise gedrehte, konzentrische Stufen und vorgesehene Dichtungspressflächen auf. Bei Verschraubung in passende Gehäuse sorgt diese Konstruktion für gleichmäßigen axialen Druck entlang der elastischen O-Ringe und erreicht so die Schutzarten IP66, IP67 und IP68 .
-
Außergewöhnliche Planarität der Oberfläche : Die kontrollierte Schnittgeometrie garantiert eine ebene Auflagefläche und stellt sicher, dass Hochdruckreinigung, Schlagregen und die Reinigung des Grünwasserdecks nicht in den Randbereich eindringen können.
-
Vibrationsfeste Befestigungsschnittstelle : Ausgestattet mit radialen M3-Stellschraubenanschlüssen und axialen M4-Gewindepositionen, bleibt der Deckel trotz kontinuierlicher struktureller harmonischer Resonanz, die durch Schiffsantriebsmotoren oder Wellenschlag verursacht wird, unbeweglich auf seinem darunter liegenden Trägerkörper befestigt.
-
Monolithische Strukturintegrität : Im Gegensatz zu Druckgusskappen, die unter hohem hydrostatischem Druck Mikrorisse oder Feuchtigkeitslecks entwickeln können, bietet der vollständig CNC-gefräste massive Körper eine hohe Berst- und Schlagfestigkeit und hält problemlos physischen Stößen durch herabfallende Ausrüstung oder Bohrinseltrümmer stand.
Messbarer Kundennutzen
-
Beseitigung katastrophaler Ausfälle durch Wassereintritt : Durch die Kombination einer undurchlässigen Legierungsdichte mit einer mikropräzisen Dichtungsgeometrie wird das Eindringen von Wasser im Deckel verhindert, welches nach wie vor die Hauptursache für optisches Beschlagen, Treiberausfall und elektrische Kurzschlüsse in Offshore-Beleuchtungsanlagen ist.
-
Erhebliche Reduzierung des gesamten Lebenszyklus-Wartungsaufwands : Der Einsatz von Wartungsteams an Offshore-Windkraftanlagen oder Masten von Seeschiffen ist mit erheblichen Kosten und logistischer Komplexität verbunden. Diese obere Abdeckungskomponente verlängert die geplante Betriebsdauer und ermöglicht es den Anlagenbetreibern, vorzeitige Teilewechsel und ungeplante Serviceeinsätze auf See zu vermeiden.
-
Überragende architektonische Ästhetik und Markenreputation : Neben der industriellen Widerstandsfähigkeit sorgen die tiefe, nicht reflektierende schwarze Oberfläche und die abgeschrägten Kanten für eine hochwertige haptische und visuelle Ästhetik, die die Wahrnehmung der Endnutzer hinsichtlich struktureller Exzellenz verstärkt und es Leuchtenherstellern ermöglicht, bei anspruchsvollen globalen Ausschreibungen einen höheren Wert zu erzielen.
Häufig gestellte Fragen
Frage 1: Welche strukturellen Vorteile bietet EN AW 6082-T6 gegenüber herkömmlichem Aluminium-Druckguss für diesen Deckel?
A1: Im Gegensatz zu herkömmlichen Aluminium-Druckgussteilen, die prinzipbedingt Mikroporosität, Kaltverbindungen und Lunker unter der Oberfläche aufweisen – welche unter den Bedingungen der Meeresfeuchtigkeit unweigerlich als kapillare Feuchtigkeitswege wirken –, bietet die massive Knetlegierung EN AW 6082-T6 nach vollständiger CNC-Bearbeitung eine durchgehende Strukturdichte und einen gleichmäßigen metallurgischen Kornverlauf. Diese hochwertige, seewasserbeständige Legierung zeichnet sich durch eine außergewöhnliche Streckgrenze, eine hervorragende Wärmeleitfähigkeit zur Ableitung der Leuchtenwärme und eine hohe Beständigkeit gegen Spannungsrisskorrosion und interkristalline Lochfraßkorrosion aus. Dadurch wird sichergestellt, dass das Gehäuse den ständigen Belastungen durch Motorschwingungen, Temperaturschocks und das Aufprallen auf das Wasser ohne Mikrorisse oder Materialermüdung standhält.
Frage 2: Wie wird durch die mechanische Konstruktion des Deckels eine undurchdringliche IP67/IP68-Wasserdichtigkeit gewährleistet?
A2: Zuverlässige Wasserdichtigkeit wird durch CNC-Drehen mit Mikrotoleranzen erreicht. Dabei entstehen mehrstufige, selbstzentrierende, kreisförmige Registerschultern und spezielle O-Ring-Dichtungen. Durch die präzise Kontrolle der Planheit und des Rundlaufs über alle Stufenprofile hinweg gewährleistet der Deckel beim Festziehen mit den präzisionsgefertigten axialen M4-Schrauben und radialen M3-Gewindestiften eine gleichmäßige, verformungsfreie Kompression der Elastomerdichtungen. Dieses optimierte Kompressionsprofil verhindert lokale Dichtungsspalten und Mikrokanäle mit Lufteinschlüssen und schützt so vor Beschlagen der optischen Linse, Kurzschlüssen im Treiber und dem Eindringen von salzhaltigem Dampf bei schweren Seestürmen oder Hochdruck-Meerwasserreinigungen.
Frage 3: Hält die mattschwarze eloxierte Oberflächenbehandlung längerer UV-Strahlung und Salzwasserspritzern auf See stand?
A3: Ja; vor der elektrochemischen Umwandlung wird jeder Deckel einem Präzisions-Glasperlenstrahlen unterzogen, um Bearbeitungsspuren zu entfernen und eine isotrope, matte Oberfläche zu erzeugen. Anschließend erfolgt eine industrielle, architektonische Schwarzanodisierung, die die äußere Schicht in eine integrierte, extrem harte Aluminiumoxid-Keramikbarriere umwandelt. Die darauffolgende hydrothermale Versiegelung schließt jede mikroskopische Pore und schützt so vor Chloriden aus der Luft. Dadurch ist die Oberfläche über 1000 Stunden kontinuierlicher Einwirkung von neutralem Salzsprühnebel beständig, ohne Blasenbildung, Abblättern oder Kreiden. Gleichzeitig ist sie resistent gegen UV-Strahlung und bietet eine blendfreie Oberfläche, die für die Sicherheit auf See unerlässlich ist.
Tel.: +86 187 5714 8656
E-Mail: zhouli@chinaliqin.com
WhatsApp: +86 187 5714 8656
Website: https://www.cncliq.com/