 Español




¿Aún no te decides entre el fresado en contracorriente y el fresado convencional para una pieza de aluminio de paredes delgadas, y te preguntas por qué la dirección "mejor" en una pared puede perjudicar la siguiente? Esta guía explica la elección desde la perspectiva del taller. Verás cómo la formación de virutas, el soporte de la pared, la deflexión de la herramienta, la dirección de la trayectoria y el momento de la inspección interactúan. En resumen, el fresado en contracorriente suele ser la primera opción en una máquina CNC rígida, pero las paredes delgadas no se rigen por reglas generales. La dirección correcta es aquella que dirige la fuerza de corte dominante hacia el soporte más resistente disponible, manteniendo al mismo tiempo un contacto estable.
Si está preparando una solicitud de cotización, envíe el modelo 3D, un dibujo con anotaciones, la aleación y el temple, el volumen anual, los requisitos de acabado superficial, el recubrimiento y los datos relevantes después del desmontaje. Estos detalles permiten al proveedor de mecanizado cotizar un proceso controlado en lugar de simplemente fijar el precio del tiempo de mecanizado.
La respuesta en 30 segundos
Estado de la planta de producción | Comience con | Por qué es un punto de partida sensato | Qué debe verificarse |
CNC moderno, fijación rígida, pared lateral abierta | fresado de ascenso | La formación de virutas de gruesas a finas reduce la fricción y normalmente mejora la evacuación de las virutas. | La fuerza no debe arrastrar la pared hacia un espacio sin soporte. |
Pared alta y flexible con soporte detrás de la fuerza de corte | fresado de ascenso | El soporte reacciona a la carga y limita el movimiento de la pared. | Compruebe la inclinación de la pared en la parte superior, media y base. |
Largo muro que se curva durante el final de la escalada. | Prueba de finalización convencional o ruta de ascenso por el lado opuesto | La dirección de la deflexión puede ser más importante que la reducción promedio de la fuerza de corte. | Compare ambas direcciones en un cupón o primer artículo. |
Máquina manual o desgastada con juego medible | Molienda convencional | Es menos probable que arrastre la mesa a través del espacio libre del sistema de accionamiento. | Juego, sujeción de la pieza y seguridad del operario |
Ranura de ancho completo | Ninguna de las direcciones se mantiene puramente | Ambos lados del cortador están involucrados | Utilice una estrategia de entrada controlada o adaptativa y gestione los chips. |
Superficie rugosa, oxidada o interrumpida | Depende del caso | Una entrada gradual y convencional puede proteger un borde; una escalada estable aún puede ser mejor. | Siga los datos de aplicación del fabricante de herramientas. |
La regla práctica es sencilla: en una máquina CNC estable, se recomienda optar por el fresado ascendente y, posteriormente, justificar esta elección comprobando la dirección del soporte, el acoplamiento radial, la respuesta de la pared y los resultados dimensionales. Seco Tools señala que el fresado ascendente se suele recomendar porque reduce la fricción de entrada y transfiere el calor a la viruta, si bien reconoce que el fresado convencional puede ser útil en trabajos con superficies rugosas o paredes delgadas en determinadas condiciones. Este matiz es el punto clave de este artículo.
¿Qué diferencias existen entre el fresado en ascenso y el fresado convencional?
En el fresado ascendente, también llamado fresado descendente, el movimiento tangencial de la herramienta en el punto de contacto sigue la dirección de avance. El diente entra con el máximo espesor de viruta y sale con un espesor cercano a cero. En el fresado convencional, o fresado ascendente, el diente entra con un espesor de viruta cercano a cero y la viruta crece hacia la salida.
Esa pequeña diferencia geométrica cambia cuatro cosas a la vez.
En primer lugar, el corte convencional incluye una breve etapa de frotamiento antes de que el filo forme una viruta propiamente dicha. En el caso del aluminio dúctil, el frotamiento puede favorecer el calentamiento, la formación de grumos y la acumulación de material en el filo si este está desafilado o la carga de viruta programada es demasiado baja. El corte en ascenso comienza con un mordisco más definido, por lo que una herramienta afilada específica para aluminio suele cortar de forma más limpia.
En segundo lugar, el flujo de virutas cambia. Una trayectoria ascendente tiende a dejar virutas detrás de la fresa en lugar de transportarlas al siguiente diente. Las virutas de aluminio re-cortadas pueden soldarse al borde y rayar el acabado, por lo que el chorro de aire o el refrigerante correctamente dirigido siguen siendo importantes incluso cuando la dirección de la trayectoria de la herramienta es favorable.
En tercer lugar, el vector de fuerza cambia. Los diagramas generales suelen indicar que el movimiento ascendente empuja la pieza hacia abajo, mientras que el convencional la eleva. Esto es útil para el fresado frontal, pero resulta incompleto para una pared vertical delgada. El fresado lateral crea componentes radiales y tangenciales cuya dirección real depende de la rotación del husillo, el lado del contorno, el ángulo de entrada y la ubicación del soporte. La simulación CAM debe interpretarse junto con la fijación, no como una flecha aislada.
En cuarto lugar, el juego mecánico es importante. Un corte ascendente puede desplazar el sistema de avance hacia la holgura en una máquina antigua. Los centros de mecanizado CNC modernos utilizan sistemas de movimiento precargados, por lo que este riesgo suele estar controlado, pero nunca debe darse por sentado cuando se desconoce el estado del equipo.
Para una comparación concisa del comportamiento de las máquinas multieje y la reducción del tiempo de configuración, consulte la guía de Liqin sobre el mecanizado CNC de 3 ejes frente al de 5 ejes .
Por qué el aluminio de paredes delgadas cambia la regla habitual
Un bloque grueso absorbe una fuerza variable con poco movimiento visible. Una pared de 1,5 mm de espesor, situada a 40 mm de su base, se comporta más como un resorte. La herramienta se mueve; la pared se mueve; la tolerancia de material programada ya no coincide con la tolerancia que percibe el filo.
La rigidez de la pared disminuye rápidamente a medida que aumenta la altura sin soporte. La rigidez de la fresa se comporta de manera igualmente implacable: la relación de deflexión publicada por Sandvik es proporcional al cubo del voladizo e inversamente proporcional al cuarto exponente del diámetro de la fresa. En otras palabras, una pequeña protuberancia adicional puede tener consecuencias importantes. Utilice el conjunto más corto posible y la herramienta más grande que permitan los radios internos.
El aluminio también reacciona rápidamente al calor. Kaiser Aluminum indica un coeficiente de dilatación térmica medio de 23,6 µm/m·K para la aleación 6061 entre 20 °C y 100 °C. Un aumento local de 10 °C en una sección de 300 mm corresponde a una dilatación térmica libre de aproximadamente 0,071 mm. Una pieza sujeta no se dilatará de forma libre ni uniforme, razón por la cual el acabado de una pared delgada caliente y con una sujeción irregular puede provocar sorpresas durante la inspección en frío.
El temple de la aleación también es importante. Un proveedor no debe considerar el "aluminio" como una especificación de material completa. Las aleaciones 6061-T6, 6061-T651, 7075-T6 y 7075-T651 pueden presentar diferentes historiales de fabricación y comportamiento de tensiones residuales. La guía de mecanizado de aluminio 6061 vs. 7075 de Liqin es una referencia interna útil cuando se debe equilibrar la resistencia, la resistencia a la corrosión, el costo y la maquinabilidad.
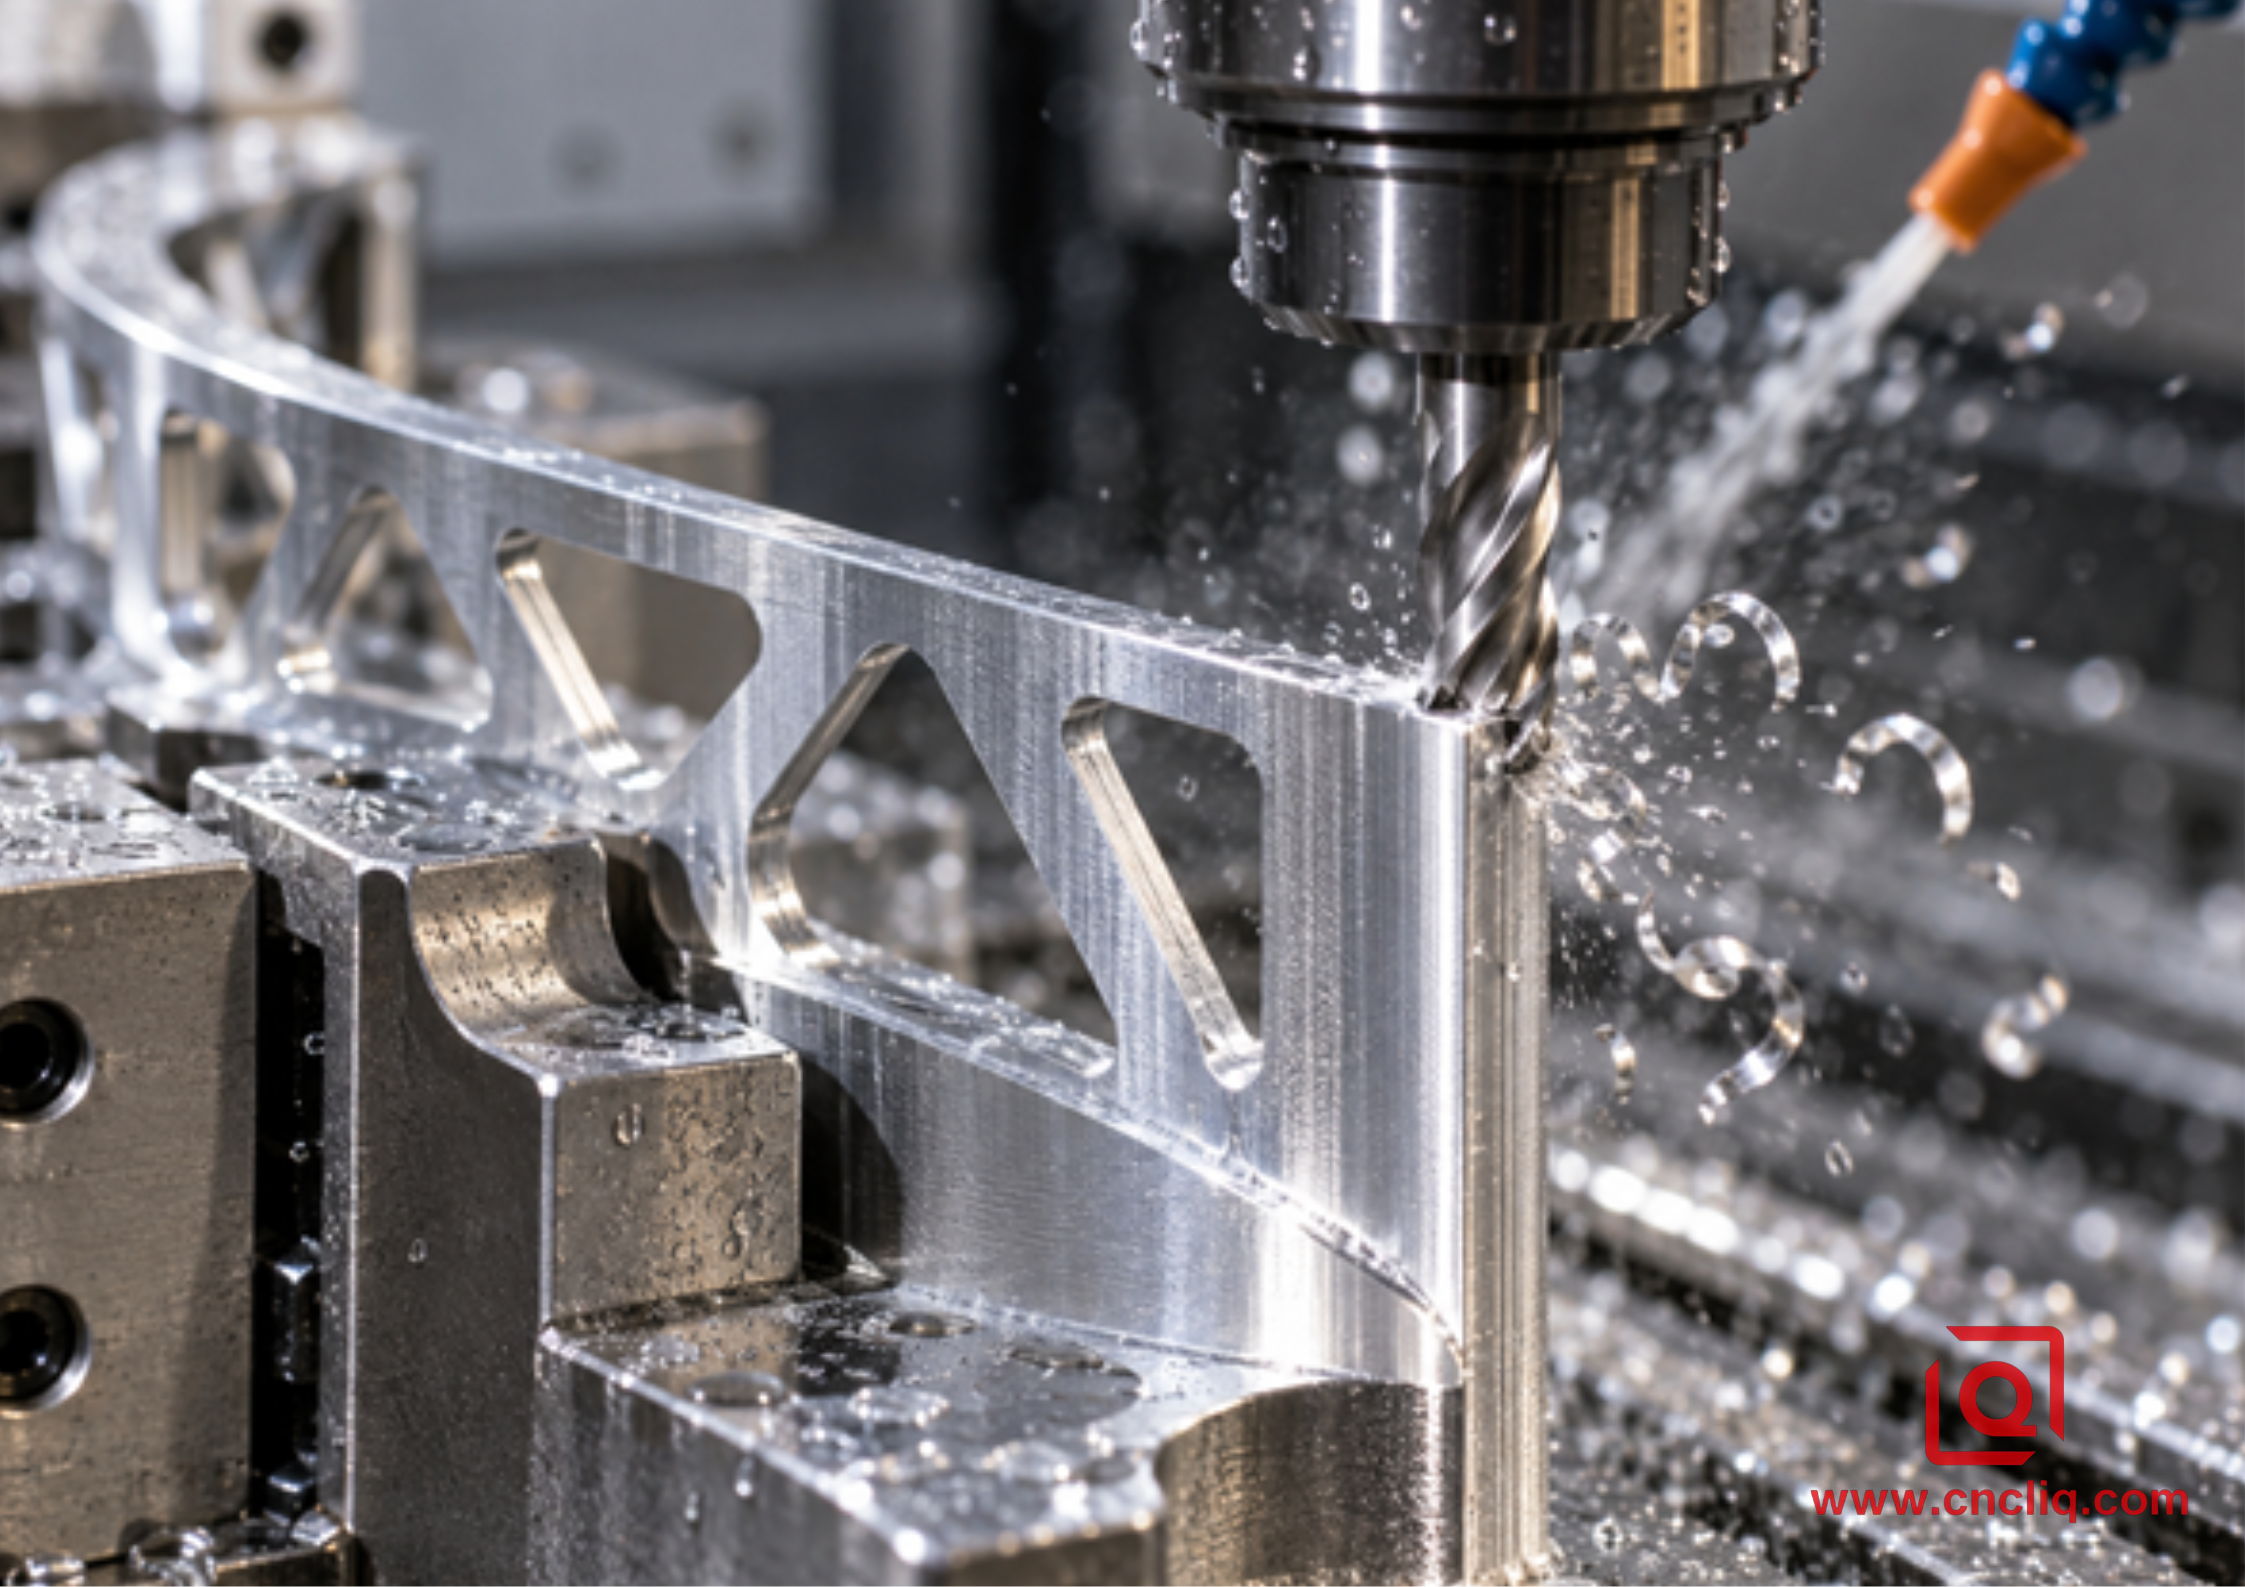
Primer plano de una fresa de carburo que acaba una pared delgada de aluminio soportada.
Un mejor método de decisión: Siga la fuerza hacia el accesorio.
Antes de elegir una dirección, marque el lado apoyado del muro, el lado libre, el borde superior, el radio de la base, las nervaduras adyacentes y las reacciones de las abrazaderas. Luego, hágase cinco preguntas.
1. ¿Hacia dónde se puede mover el muro?
La dirección con menor soporte es la más arriesgada. Si un paso de ascenso empuja la pared hacia una mordaza blanda ajustada, una nervadura de sacrificio, un soporte de cera o un material base sólido, puede resultar muy estable. Si la misma trayectoria tira de la pared hacia una cavidad abierta, la deflexión puede aumentar. Invertir el contorno puede ser más eficaz que reducir la alimentación en un 50 %, ya que modifica el punto de cierre de la carga.
2. ¿La pared sigue conectada a existencias útiles?
No elimine todo el soporte y luego solicite una pasada de acabado para corregir el resultado. Mecanice paredes delgadas progresivamente mientras una sección ancha permanece detrás de ellas. Alterne los lados donde la geometría lo permita. Harvey Performance recomienda el mecanizado axial escalonado y pasadas radiales progresivamente más ligeras a medida que aumenta la altura de la pared; esto conserva el soporte por más tiempo y reduce la presión de la herramienta cerca de la superficie final.
3. ¿La cuchilla es lo suficientemente rígida?
Verifique el diámetro de la herramienta, la longitud de la ranura, el alcance del portaherramientas, la excentricidad y el radio de la esquina. Una ranura larga no se vuelve rígida por la reducción del avance. De hecho, un avance demasiado ligero puede convertir el corte en fricción. Una herramienta de cuello reducido puede proporcionar mayor alcance conservando más material del vástago, pero su aplicación debe ajustarse a las necesidades de la cavidad y la evacuación de virutas.
4. ¿Está controlado el acoplamiento radial?
Las paredes delgadas no toleran cambios bruscos de contacto. Una trayectoria de desbaste con contacto constante suele generar una carga más uniforme que una trayectoria de cavidad convencional que hunde la fresa en las esquinas. Para el acabado, deje un margen radial constante. Evite una trayectoria de herramienta sin material base que alterne entre corte y pulido debido al movimiento de la pared.
5. ¿Qué dice la inspección después de la liberación?
Una sonda integrada en la máquina puede confirmar la posición mientras la pieza aún está sujeta. Sin embargo, no puede garantizar que la pieza mantenga la misma geometría tras liberarla y estabilizar la temperatura. La primera pieza debe comprobarse en estado libre en puntos de referencia definidos, registrando el espesor de pared, el perfil, la perpendicularidad, la planitud y la conicidad a diferentes alturas.
Flujo de trabajo en planta para seleccionar la dirección de fresado
Paso 1: Definir la geometría funcional
Separe las paredes críticas de las paredes de holgura. Una pared nominal de 2,00 mm con una tolerancia de perfil vinculada al punto de referencia A requiere un diseño diferente al de una cubierta protectora con holgura amplia. Identifique las superficies de sellado, los asientos de los cojinetes, los recortes de los conectores, las superficies cosméticas y los bordes donde la dirección de las rebabas afecta al montaje.
Paso 2: Establecer puntos de referencia estables antes de adelgazar la parte.
Mecanice con precisión las características de posicionamiento. Mantenga suficiente material alrededor de la futura pared para resistir las cargas de desbaste. Si se requiere una estrecha relación entre varias caras, una configuración de 4 o 5 ejes puede reducir el error de reajuste, pero un menor número de configuraciones no elimina la necesidad de una eliminación de material equilibrada.
Paso 3: Áspero con compromiso predecible
Utilice una geometría de aluminio precisa, una evacuación eficaz de las virutas y una trayectoria de contacto constante cuando sea apropiado. El fresado en ascenso es la dirección de inicio habitual en una máquina CNC rígida. Deje un material semiacabado uniforme; la cantidad exacta debe basarse en la altura de la pared, el estado del material, el alcance de la herramienta y la capacidad de procesamiento medida, en lugar de copiarla de una tabla genérica.
Paso 4: Semifinalizar mientras el soporte permanece
Trabaje por niveles o alternándolos en las nervaduras de la pared. No termine un lado completo y luego retire el material que sostenía el lado opuesto. Si la pieza es sensible a las tensiones residuales, suéltela y deje que se estabilice antes de realizar el acabado.
Paso 5: Ejecuta una prueba de dirección en el primer artículo.
Para una pared difícil, cree dos segmentos de prueba cortos con la misma velocidad de husillo, avance por diente, tolerancia radial, profundidad axial, condiciones de refrigeración y voladizo de la herramienta. Termine uno en rotación ascendente y el otro en rotación convencional. Mida la rugosidad superficial, la conicidad, el espesor de la pared y el perfil en estado libre. Esto es más rápido que debatir la dirección a partir de la teoría mientras se desechan piezas de producción.
Paso 6: Terminar desde el extremo estable
Siempre que sea posible, comience cerca de la base de la pared o de una nervadura rígida y avance hacia la zona flexible. Mantenga un contacto suave con la esquina. Autodesk advierte que forzar la fresa en una esquina interna con un radio igual al de la herramienta puede generar vibraciones y distorsionar el acabado; una trayectoria de herramienta combinada o una operación de mecanizado residual evitan este pico de contacto.
Paso 7: Considere un pase de resorte controlado solo cuando la evidencia lo justifique.
Repetir el proceso con el mismo desplazamiento puede eliminar el material remanente de la recuperación elástica, pero un rebaje a ciegas puede rozar, calentar la pared o pulir solo la superficie. Si un acabado en ascenso produce una conicidad apreciable, pruebe un rebaje de corrección convencional ligero con las mismas condiciones térmicas y de soporte. Registre los cambios.
Paso 8: Eliminar las rebabas sin doblar la pieza.
Los bordes delgados se pueden repasar fácilmente a mano. Defina qué lado puede presentar la rebaba de salida y seleccione la dirección de la trayectoria, el biselado o la herramienta de corte de borde según corresponda. Inspeccione el borde después del anodizado u otro acabado si la acumulación de recubrimiento afecta las superficies de contacto.
Parámetros iniciales: Utilice una ventana, no una promesa.
Los valores que se muestran a continuación corresponden a los rangos de prueba de ingeniería para una fresa de carburo afilada, específica para aluminio, en una máquina CNC rígida. No son ajustes de producción universales. Confirme los datos del fabricante de la fresa, los límites de la máquina, la longitud de la herramienta, el equilibrio del portaherramientas, la aleación/forma del producto, el refrigerante y el dispositivo de sujeción antes de su uso.
Variable | Enfoque de prueba conservador para paredes delgadas | Por qué es importante |
Cortador | Geometría de 3 ranuras, pulida o específica para aluminio | Proporciona espacio para las virutas y un borde de corte afilado. |
Diámetro de la herramienta | Diámetro máximo permitido por los radios internos | La rigidez aumenta considerablemente con el diámetro. |
Sobresalir | Alcance más corto que supera la característica | La deflexión aumenta aproximadamente con el cubo del voladizo |
Velocidad de corte para 6061 | Comience dentro del rango de carburo publicado por el fabricante de herramientas; valide el calor y el equilibrio. | Los límites de la máquina, el recubrimiento, el refrigerante y el soporte varían. |
Alimentación por diente | Mantener por encima del régimen de fricción mientras se limita la carga de la pared. | Una alimentación demasiado baja puede untar en lugar de cortar. |
Desbaste del acoplamiento radial | Bajo y controlado con compromiso constante | Reduce los picos de fuerza y la sobrecarga en las esquinas. |
Tolerancia radial de acabado | Uniforme, medible y lo suficientemente grande como para formar una ficha. | Un pase de deslizamiento inconsistente genera una presión inconsistente. |
Estrategia axial | Baja o alterna los lados a medida que desaparece el apoyo. | Preserva la rigidez de la pared durante el funcionamiento. |
Refrigerante/aire | Apunte con precisión a la zona de corte y a la ruta de evacuación. | Evita el re-corte y la adherencia del aluminio. |
A modo de ejemplo numérico, una fresa de 10 mm a una velocidad de corte de 400 m/min genera aproximadamente 12 732 rpm utilizando la fórmula n = 1000Vc/(πD). Con 3 filos y 0,05 mm/diente, el avance programado es de aproximadamente 1910 mm/min, según la fórmula vf = n × z × fz. Estos valores no constituyen una recomendación para todas las herramientas de 10 mm. Simplemente muestran cómo la carga de viruta documentada relaciona la velocidad del husillo con el avance, lo cual resulta mucho más útil que especificar únicamente la velocidad de avance.
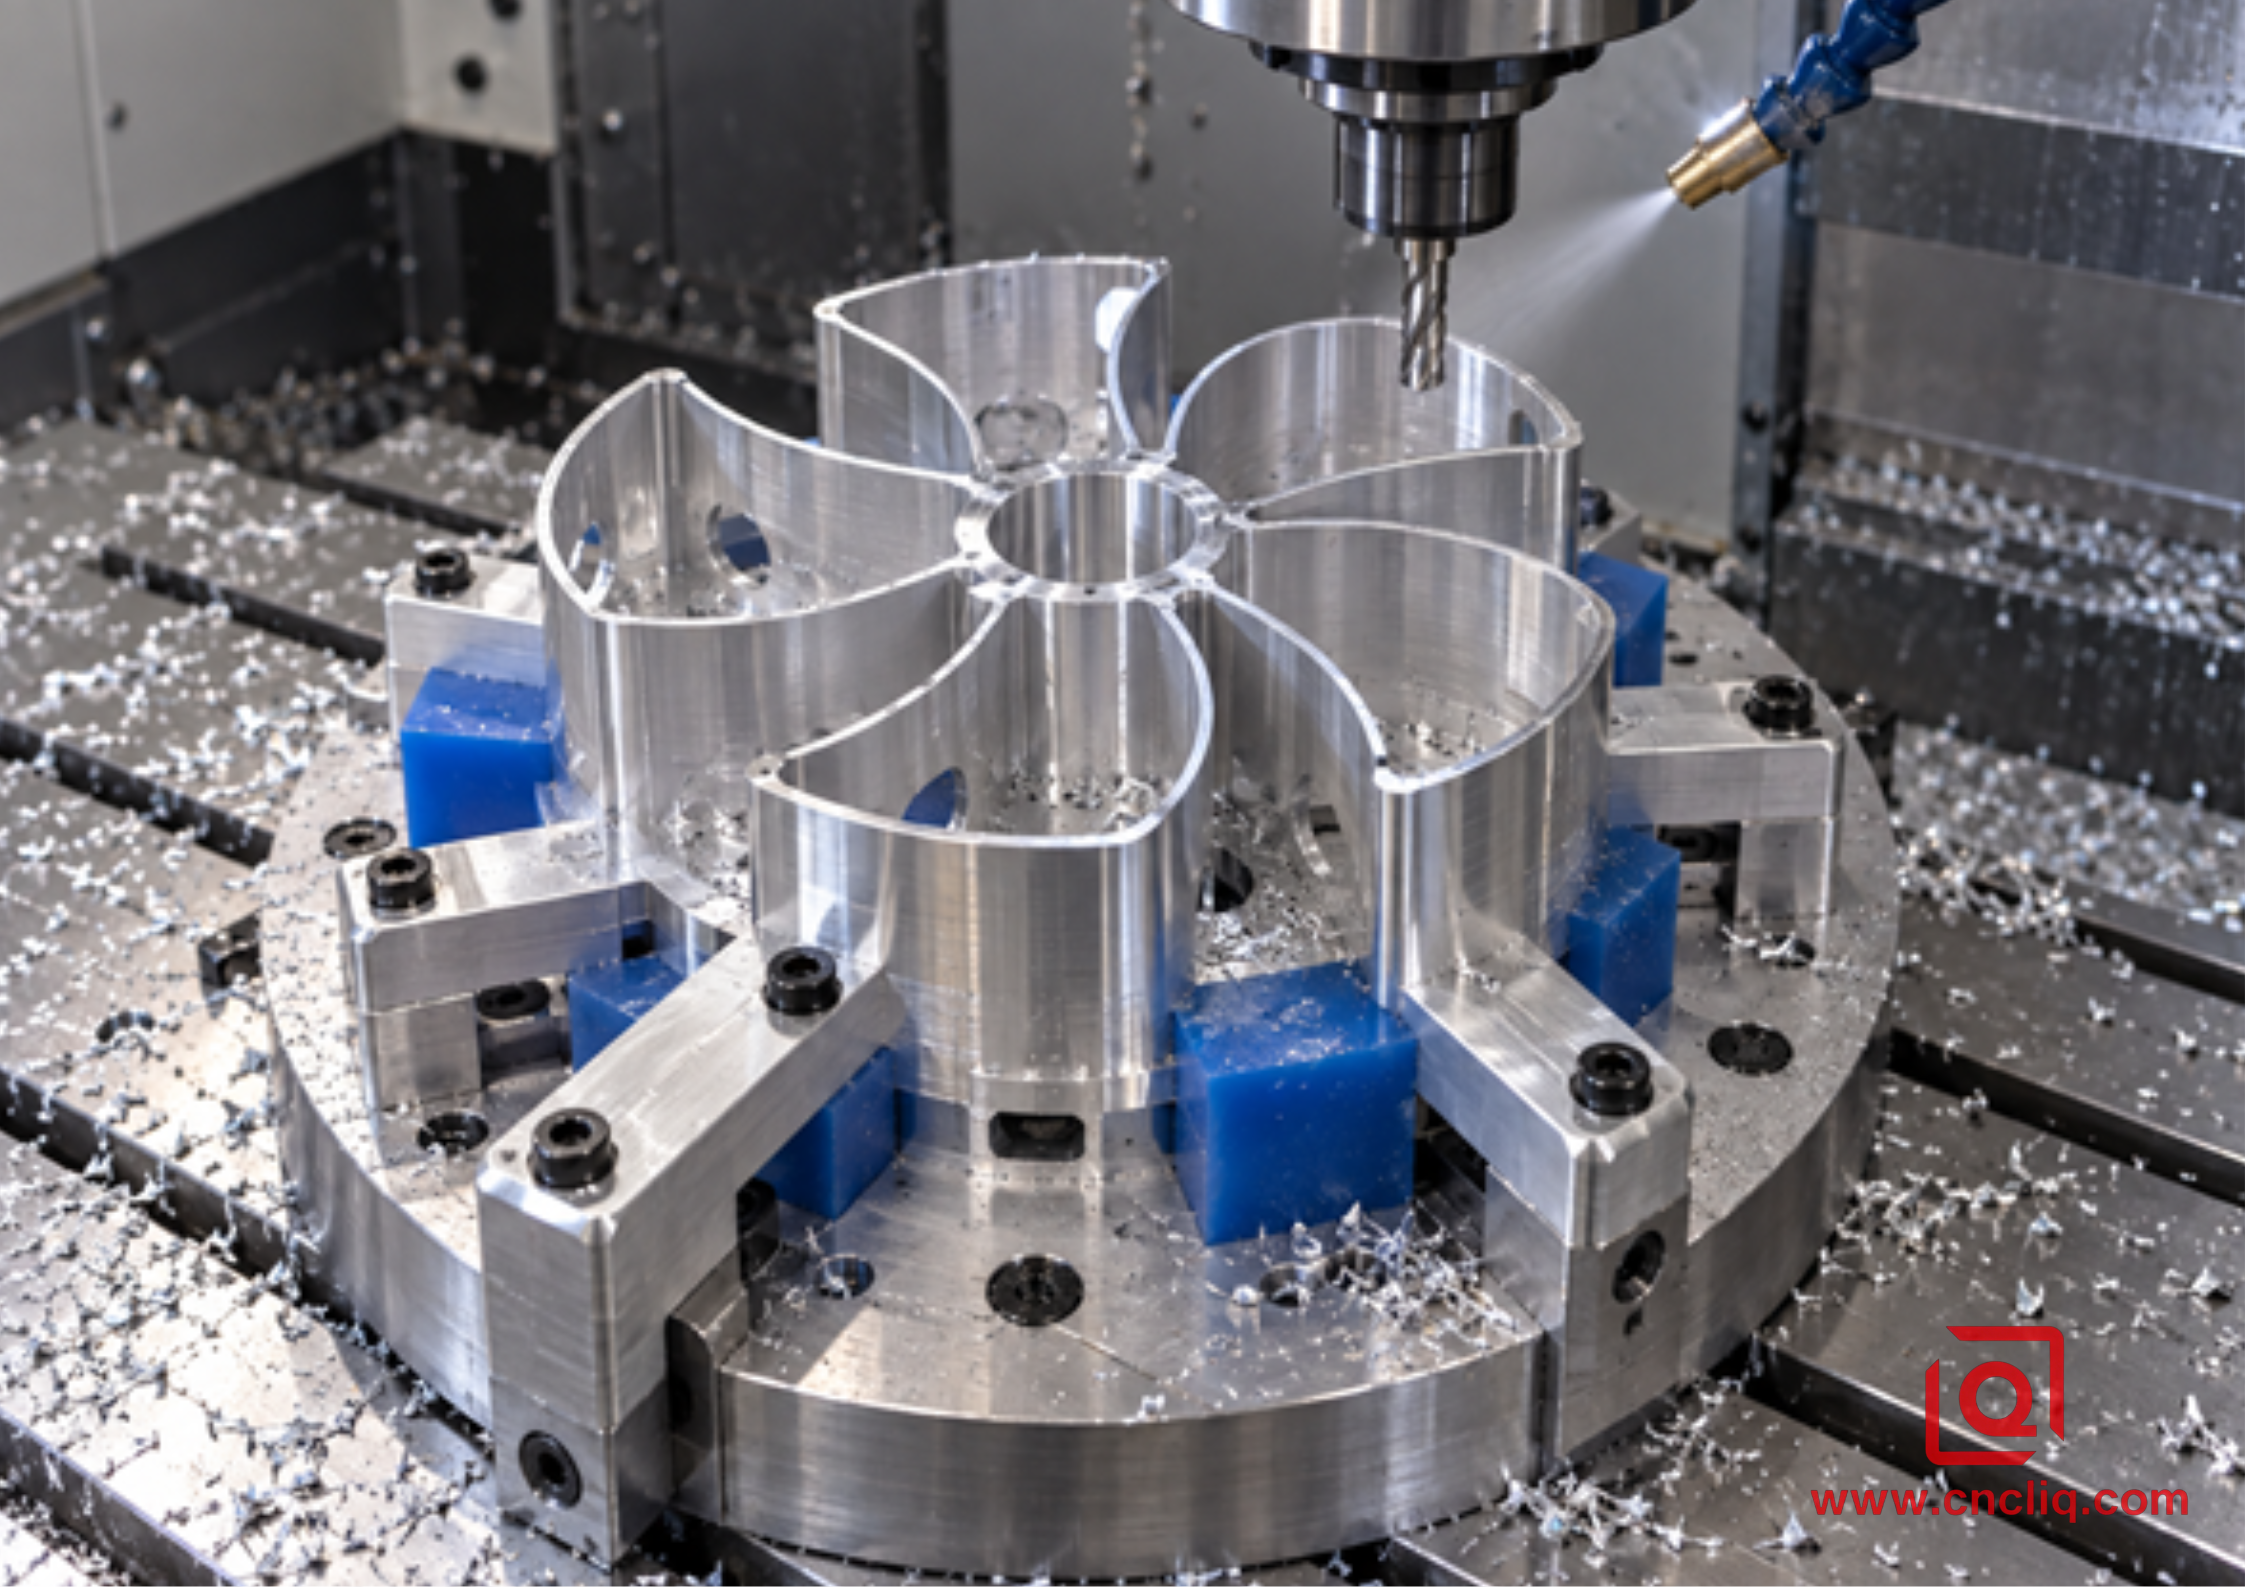
Un soporte modular que sostiene una carcasa de aluminio de paredes delgadas con forma de pétalo.
El montaje de los partidos a menudo decide al ganador.
La dirección no puede compensar una mala sujeción de la pieza. Una mordaza que comprime una carcasa delgada para darle forma puede producir una medición perfecta durante el proceso, pero una pieza deformada al liberarla. Utilice un contacto amplio y repetible, controle el par o la presión de sujeción y mantenga las reacciones de corte cerca de los puntos de referencia.
Entre los métodos de soporte útiles se incluyen mordazas blandas mecanizadas, pestañas o puentes de sacrificio, relleno de cera o termoplástico removible, medios de soporte de bajo punto de fusión seleccionados mediante un proceso aprobado, fijaciones de vacío con topes laterales positivos y bloques de respaldo conformados. Cada método requiere un plan de remoción y limpieza. Nunca introduzca un relleno cerca de un componente médico, óptico o de control de fluidos sin confirmar los requisitos de residuos y trazabilidad.
El artículo de Liqin sobre cómo prevenir la deformación de paredes delgadas en el mecanizado CNC de aluminio aborda el problema general de la deformación. Para esta decisión específica, el dispositivo de sujeción debe analizarse como un mapa de fuerzas: ¿a dónde irá la carga de ascenso, a dónde irá la carga convencional y qué trayectoria concentra la fuerza en un punto de fijación en lugar de exponer la pared al aire?
Verificación CAM: No confíe solo en la etiqueta.
La opción "ascender" en un cuadro de diálogo CAM no es suficiente. Confirme la dirección del husillo, el lado de la herramienta, la dirección del contorno cerrado, la compensación de la herramienta, la entrada, la salida y las transiciones de mecanizado restante. En cavidades complejas, el contacto local puede cambiar incluso cuando la operación mantiene una dirección global. Autodesk señala explícitamente que algunas geometrías no pueden mantener una dirección constante a lo largo de toda la trayectoria.
Observa la simulación en las esquinas y los canales estrechos. Marca cualquier movimiento que aumente repentinamente la fricción, arrastre virutas sobre la superficie acabada o retroceda alrededor de una isla. Revisa también la aceleración de la máquina: una pared delgada puede verse afectada por cambios de dirección repetidos, incluso cuando la fuerza de corte promedio parece razonable.
El programador, el ajustador y el inspector deben compartir la misma revisión del modelo y del plano. Una hoja de configuración práctica registra el montaje de la herramienta, la excentricidad medida, la presión o el par de apriete del dispositivo de fijación, las tolerancias de desbaste y acabado, el estado del refrigerante, el límite de vida útil de la herramienta, la rutina de la sonda y el tiempo de inspección en estado libre.
Caso de cliente anónimo: Caja de control de aluminio de paredes delgadas
Un cliente anónimo del sector de la automatización industrial solicitó una caja de control compacta de aluminio 6061-T651 con un hueco profundo, ventanas para conectores, salientes internos y paredes perimetrales nominales de 1,6 mm. El plano vinculaba el patrón de conectores y la superficie de la junta a una estructura de referencia común. El primer concepto de proceso consideraba cada contorno como un fresado ascendente, dado que la máquina era una CNC moderna.
La revisión de ingeniería reveló un problema: en una pared larga, la dirección de ascenso seleccionada enviaba una fuerza radial hacia la cavidad abierta, mientras que la pared opuesta aún estaba respaldada por el material base. En lugar de cambiar todo el proceso a fresado convencional, el equipo modificó la secuencia. El desbaste utilizó una trayectoria de ascenso de acoplamiento constante con material uniforme. El semiacabado alternó los dos lados largos, manteniendo un puente de sacrificio cerca de cada abertura del conector. El acabado principal se mantuvo en ascenso en los lados apoyados; la pared vulnerable utilizó un contorno invertido para un segmento de acabado corto, luego de que una prueba de corte mostrara una conicidad de estado libre menor. Una operación final de rotura de borde ligero separó la rebaba de la cara de la junta.
La inspección incluyó el espesor de la pared a tres alturas, el perfil con respecto a los puntos de referencia funcionales, la planitud de la superficie de la junta tras su liberación y la posición del conector mediante una máquina de medición por coordenadas (MMC). El caso no demostró que el fresado convencional sea superior en general. Demostró algo más útil: una estrategia de direcciones mixtas, vinculada al soporte y la medición, puede superar el rendimiento de una configuración CAM predeterminada.
Para trabajos personalizados similares, la tapa superior de aluminio antiexplosivos para iluminación de grado marino de Liqin ilustra el tipo de geometría de cubierta de aluminio mecanizado donde deben considerarse conjuntamente las superficies de sellado, las nervaduras, la estabilidad de la pared y la protección de la superficie. Las dimensiones y los resultados específicos del proyecto dependen del plano y el plan de calidad aprobados.
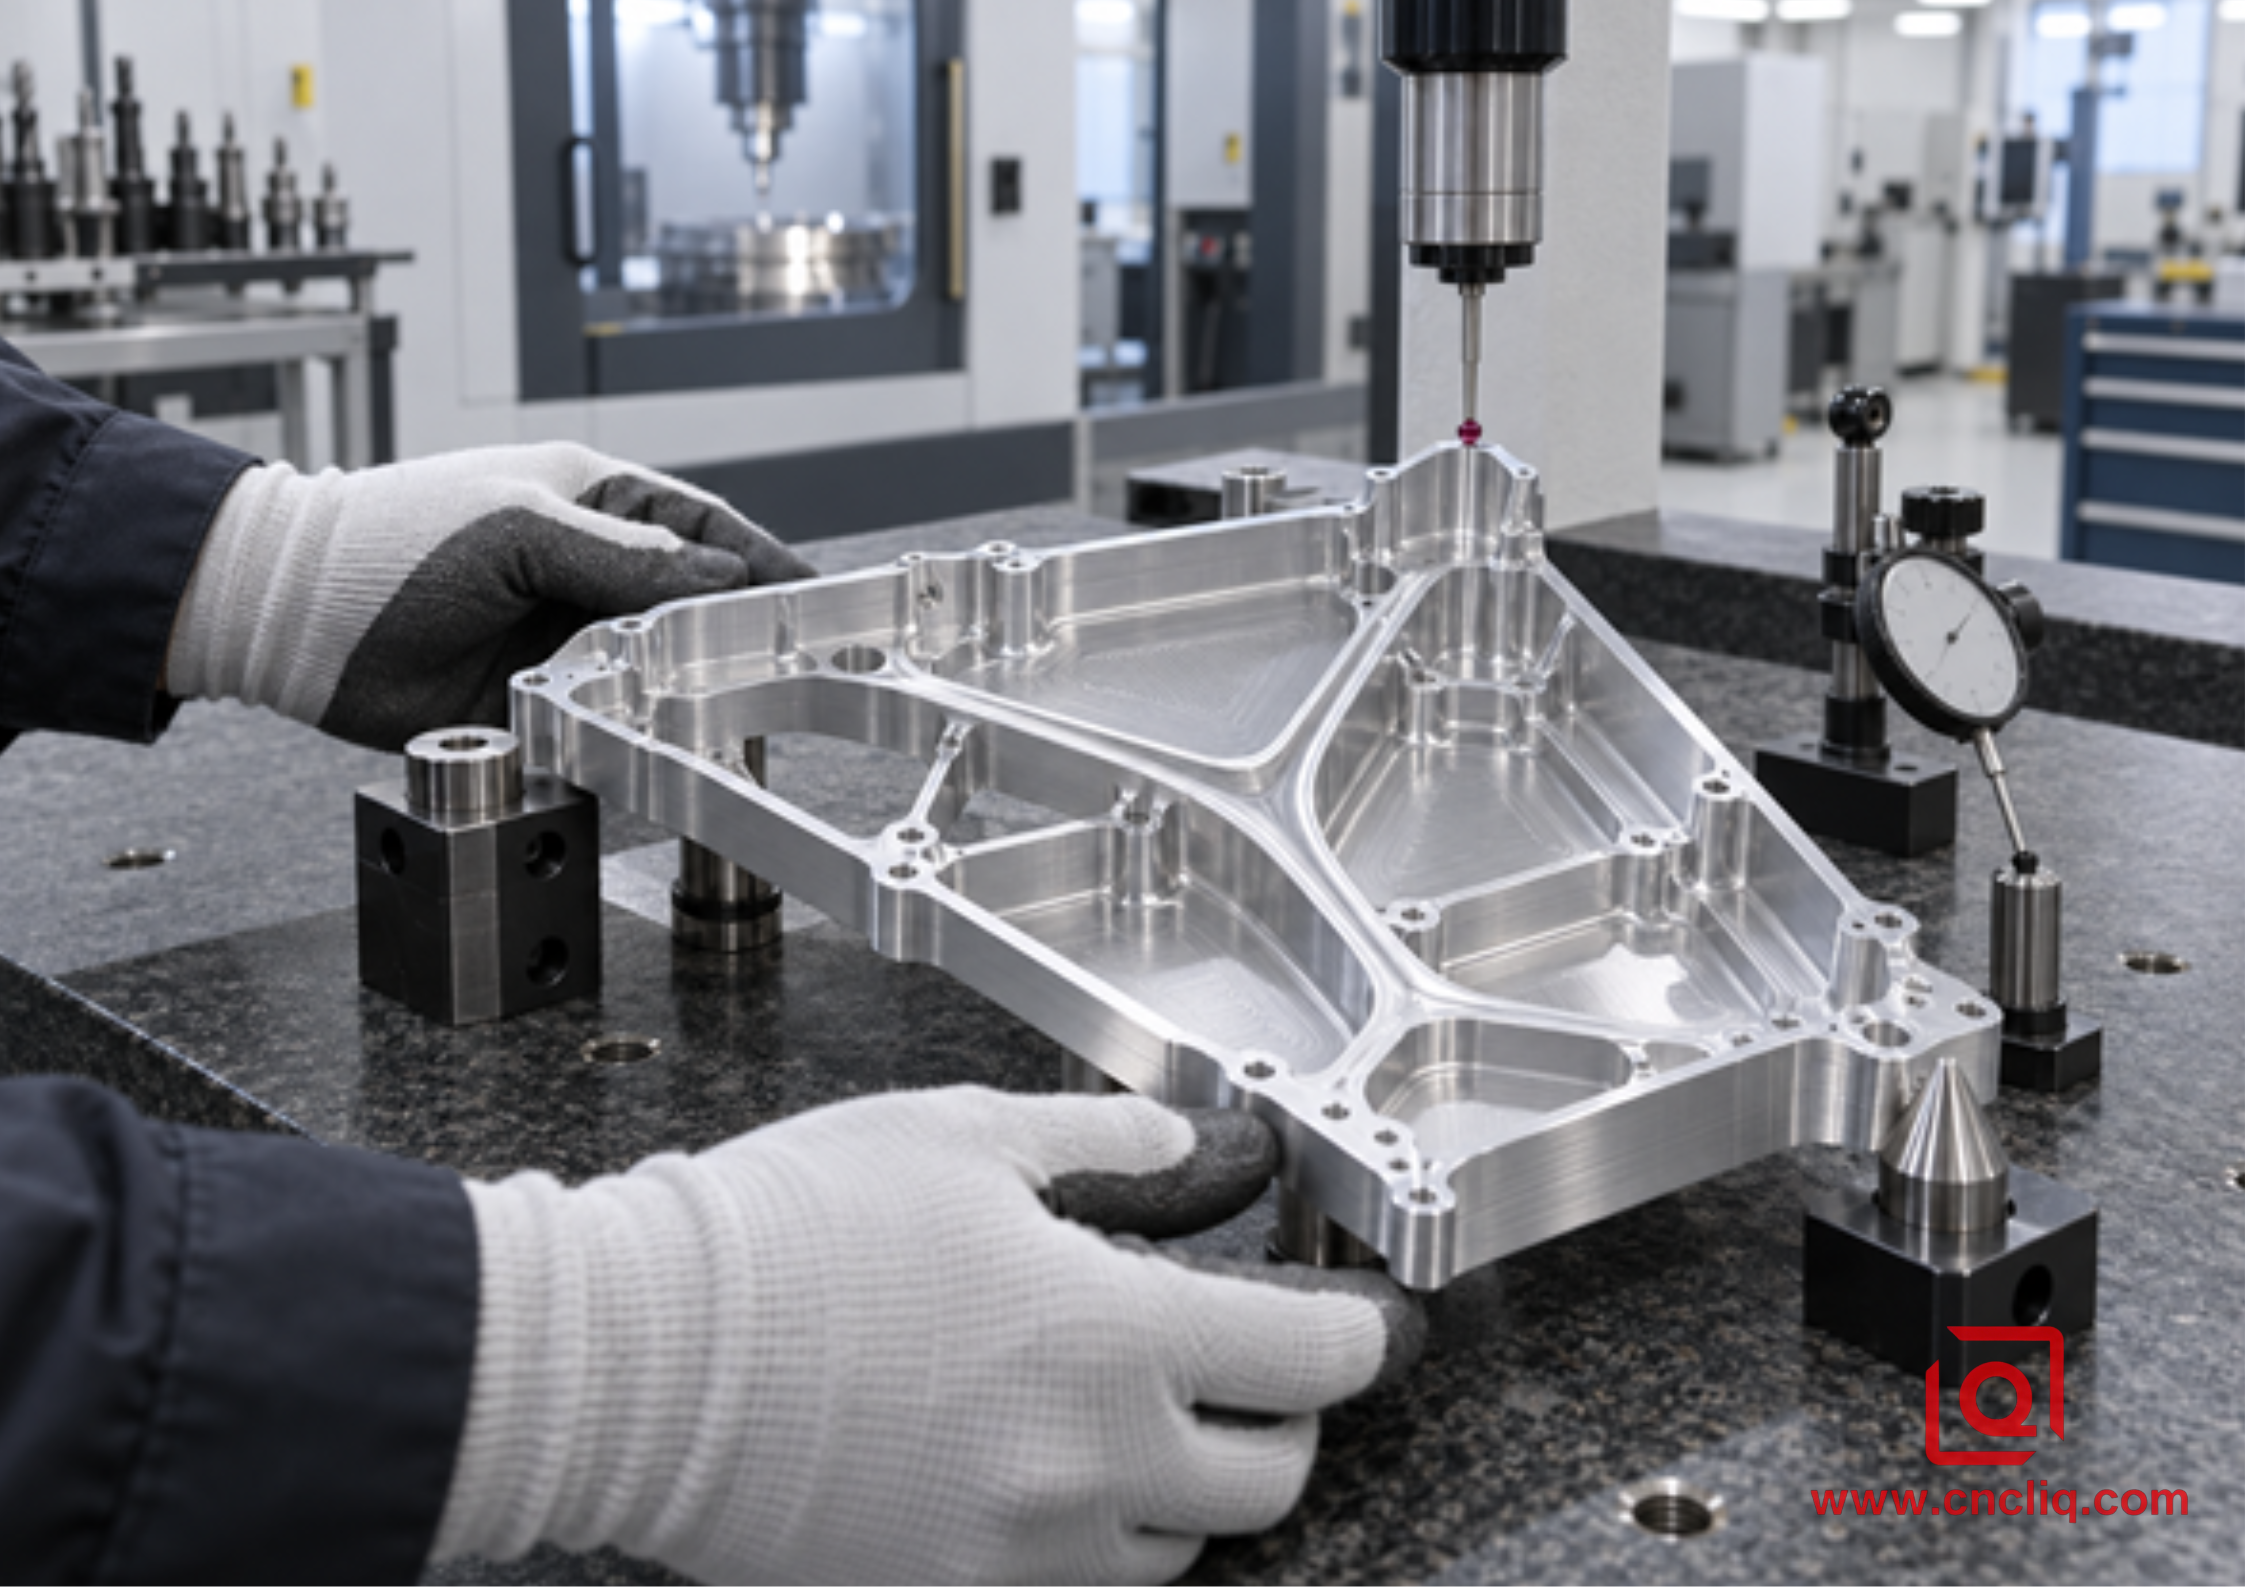
Inspección con máquina de medición por coordenadas (CMM) de una bandeja de aluminio de paredes delgadas después del mecanizado.
Datos de inspección y solicitud de cotización que evitan suposiciones costosas.
El acabado superficial por sí solo no demuestra precisión geométrica. Una pared puede parecer brillante pero estar biselada; una máquina de medición por coordenadas (MMC) puede informar una pieza restringida aceptable que se mueve después de su liberación. Defina el estado de inspección, la temperatura, la configuración del punto de referencia, el plan de muestreo y el estado del recubrimiento. El artículo de Liqin sobre la inspección con MMC para el mecanizado de aluminio a medida explica cómo la verificación dimensional se integra en un proceso OEM controlado.
Para obtener un presupuesto útil, incluya lo siguiente:
· Dibujo 2D y modelo 3D nativo o neutro;
· aleación, temple, forma del producto y cualquier sustituto aprobado;
· espesor crítico de la pared, perfil, planitud, perpendicularidad y rugosidad superficial;
· zonas cosméticas y marcas de herramientas permitidas;
· tipo de recubrimiento y si las dimensiones se aplican antes o después del recubrimiento;
· Cantidad de prototipos, cantidad de lotes, demanda anual y fecha de entrega prevista;
· Contexto de la pieza de acoplamiento o del ensamblaje para características críticas;
· Informe de inspección, certificado de material y expectativas de trazabilidad.
Si la dirección de la pared, el esquema de referencia o la pila de tolerancias aún son inciertos, envíe el diseño antes de finalizar el dibujo. Una revisión DFM a menudo permite añadir un pequeño radio de apoyo, mover una zona de sujeción, flexibilizar una tolerancia no funcional o modificar la secuencia de acabado antes de que estas decisiones resulten costosas. Puede enviar el paquete a través de la página de contacto de Liqin para una revisión y cotización específicas del proyecto.
Haz clic aquí para tu consulta 👆
Preguntas frecuentes
1. ¿El fresado en ascenso es siempre mejor para el aluminio de paredes delgadas?
No. Es el punto de partida habitual en una máquina CNC rígida porque genera una viruta de gruesa a delgada, reduce la fricción de entrada y, por lo general, facilita la evacuación limpia de la viruta. Sin embargo, la dirección de apoyo de la pared delgada puede anular esta ventaja general. Si la fuerza de ascenso desplaza la pared hacia el espacio abierto, mientras que una trayectoria convencional la cierra contra el apoyo, un acabado convencional controlado puede producir una mejor geometría. Realice pruebas con parámetros iguales e inspeccione la pieza obtenida.
2. ¿Por qué una pared delgada de aluminio se mide correctamente en la máquina pero falla después de soltarla?
Las abrazaderas, el vacío, el material base y los gradientes térmicos pueden mantener la pieza en una forma temporal. La sonda mide esta condición restringida. Al liberarse la sujeción, la deformación elástica y la tensión residual se redistribuyen, y la pared puede deformarse o torcerse. Tras la estabilización de la temperatura, realice una inspección en estado libre, utilice una eliminación de material equilibrada y evite una presión de sujeción excesiva.
3. ¿Debo reducir la velocidad de transmisión cuando un muro emite un sonido?
No automáticamente. Reducir demasiado el avance por diente puede provocar roce en el filo, aumentando el calor y la acumulación de material en el filo. Primero, verifique los puntos de contacto, el voladizo de la herramienta, la excentricidad, el soporte, la evacuación de virutas y si la fuerza se dirige hacia la dirección débil. Luego, modifique una variable controlada a la vez. Una herramienta más corta o un contacto radial más ligero suelen solucionar la causa de forma más directa.
4. ¿Puede una trayectoria de herramienta mantenerse en fresado ascendente alrededor de toda una cavidad?
CAM puede solicitar dirección de ascenso, pero el contacto local alrededor de islas, canales estrechos, material residual y esquinas puede no ser uniforme. El ranurado de ancho completo involucra ambos lados de la fresa, por lo que no es puramente de ascenso ni convencional. Revise el contacto en la simulación, utilice movimientos de entrada suaves y separe los contornos de acabado críticos cuando sea necesario controlar la dirección.
5. ¿Qué información debe enviar un comprador para obtener un presupuesto preciso para el mecanizado CNC de paredes delgadas?
Envíe el modelo 3D, el plano acotado, la aleación y el temple del aluminio, los datos críticos, los espesores de pared y suelo, los requisitos de tolerancia y rugosidad, el recubrimiento, los documentos de inspección, las cantidades y la fecha de entrega prevista. Indique qué superficies sellan, se ubican o permanecen con acabado estético. Esta información permite al proveedor planificar la fijación, la secuencia de mecanizado, la dirección de corte, la inspección y la evaluación realista de los riesgos del proceso antes de fijar el precio.
Haz clic aquí para tu consulta 👆
Resumen
El fresado en ascenso suele ser la mejor dirección de inicio para aluminio de paredes delgadas en una máquina CNC rígida, pero no garantiza el éxito. El método fiable consiste en mapear la fuerza de corte en la fijación, mantener el soporte durante el desbaste y el semiacabado, usar una herramienta corta y rígida con acoplamiento controlado, verificar el contacto local de la leva e inspeccionar la pieza después de liberarla. Cuando la evidencia muestra que una pared vulnerable responde mejor a un acabado convencional o a una estrategia de direcciones mixtas, siga la medición, no la etiqueta en el cuadro de diálogo de la leva.
Información del contacto
Empresa: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y soporte postventa: service@shturl.zhuwanying@cncliq.com
Para nuevas consultas, cotizaciones y pedidos : business@shturl.zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 m², cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta los envíos finales.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas desde el principio, para que reciba componentes listos para su instalación sin complicaciones de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de dos horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
