 Español




1. La fricción oculta en el torneado "fácil" del aluminio
Cuando un plano de ingeniería llega a nuestro banco de mecanizado con una nota genérica como "Material de aluminio: Pendiente de definir" o "Aluminio de grado comercial", las herramientas de corte están a punto de pagar las consecuencias. O el precio unitario final lo hará. El torneado de aluminio en un torno CNC siempre parece sencillo en una hoja de proceso. El material se corta rápidamente, lo que permite aumentar la velocidad del husillo a 4000 RPM, rociar la torreta con una emulsión semisintética soluble en agua al 8 % y dejar que las afiladas plaquitas de carburo corten el material a tiempos de ciclo agresivos.
Entonces se produce el efecto de enredo. Un nudo fibroso e ininterrumpido de virutas plateadas se adhiere a la barra de mandrinar, daña el orificio interior terminado, desvía la punta del inserto 0,04 mm y raspa la superficie de sellado dinámico incluso antes de que la sonda de inspección descienda.
[Spindle / Chuck] ===> [Workpiece: Turned OD] <--- [PCD / Polished Carbide Insert]
 |
 Long Stringy Swarf / Bird's Nesting
 (Wrong Alloy / Chipbreaker Mismatch)
 v
 Scratched Sealing Surface (Ra > 1.6 µm)
2. Por qué la mecánica de las virutas importa más que la resistencia a la tracción.
Seleccionar el grado adecuado para componentes torneados a medida nunca es solo un ejercicio de la tabla de materiales ASTM. Es una decisión que se toma en el taller, donde se consideran la maquinabilidad de la barra, la presión de corte, la resonancia del husillo, la vida útil de la herramienta, la integridad de la rosca y el acabado superficial secundario.
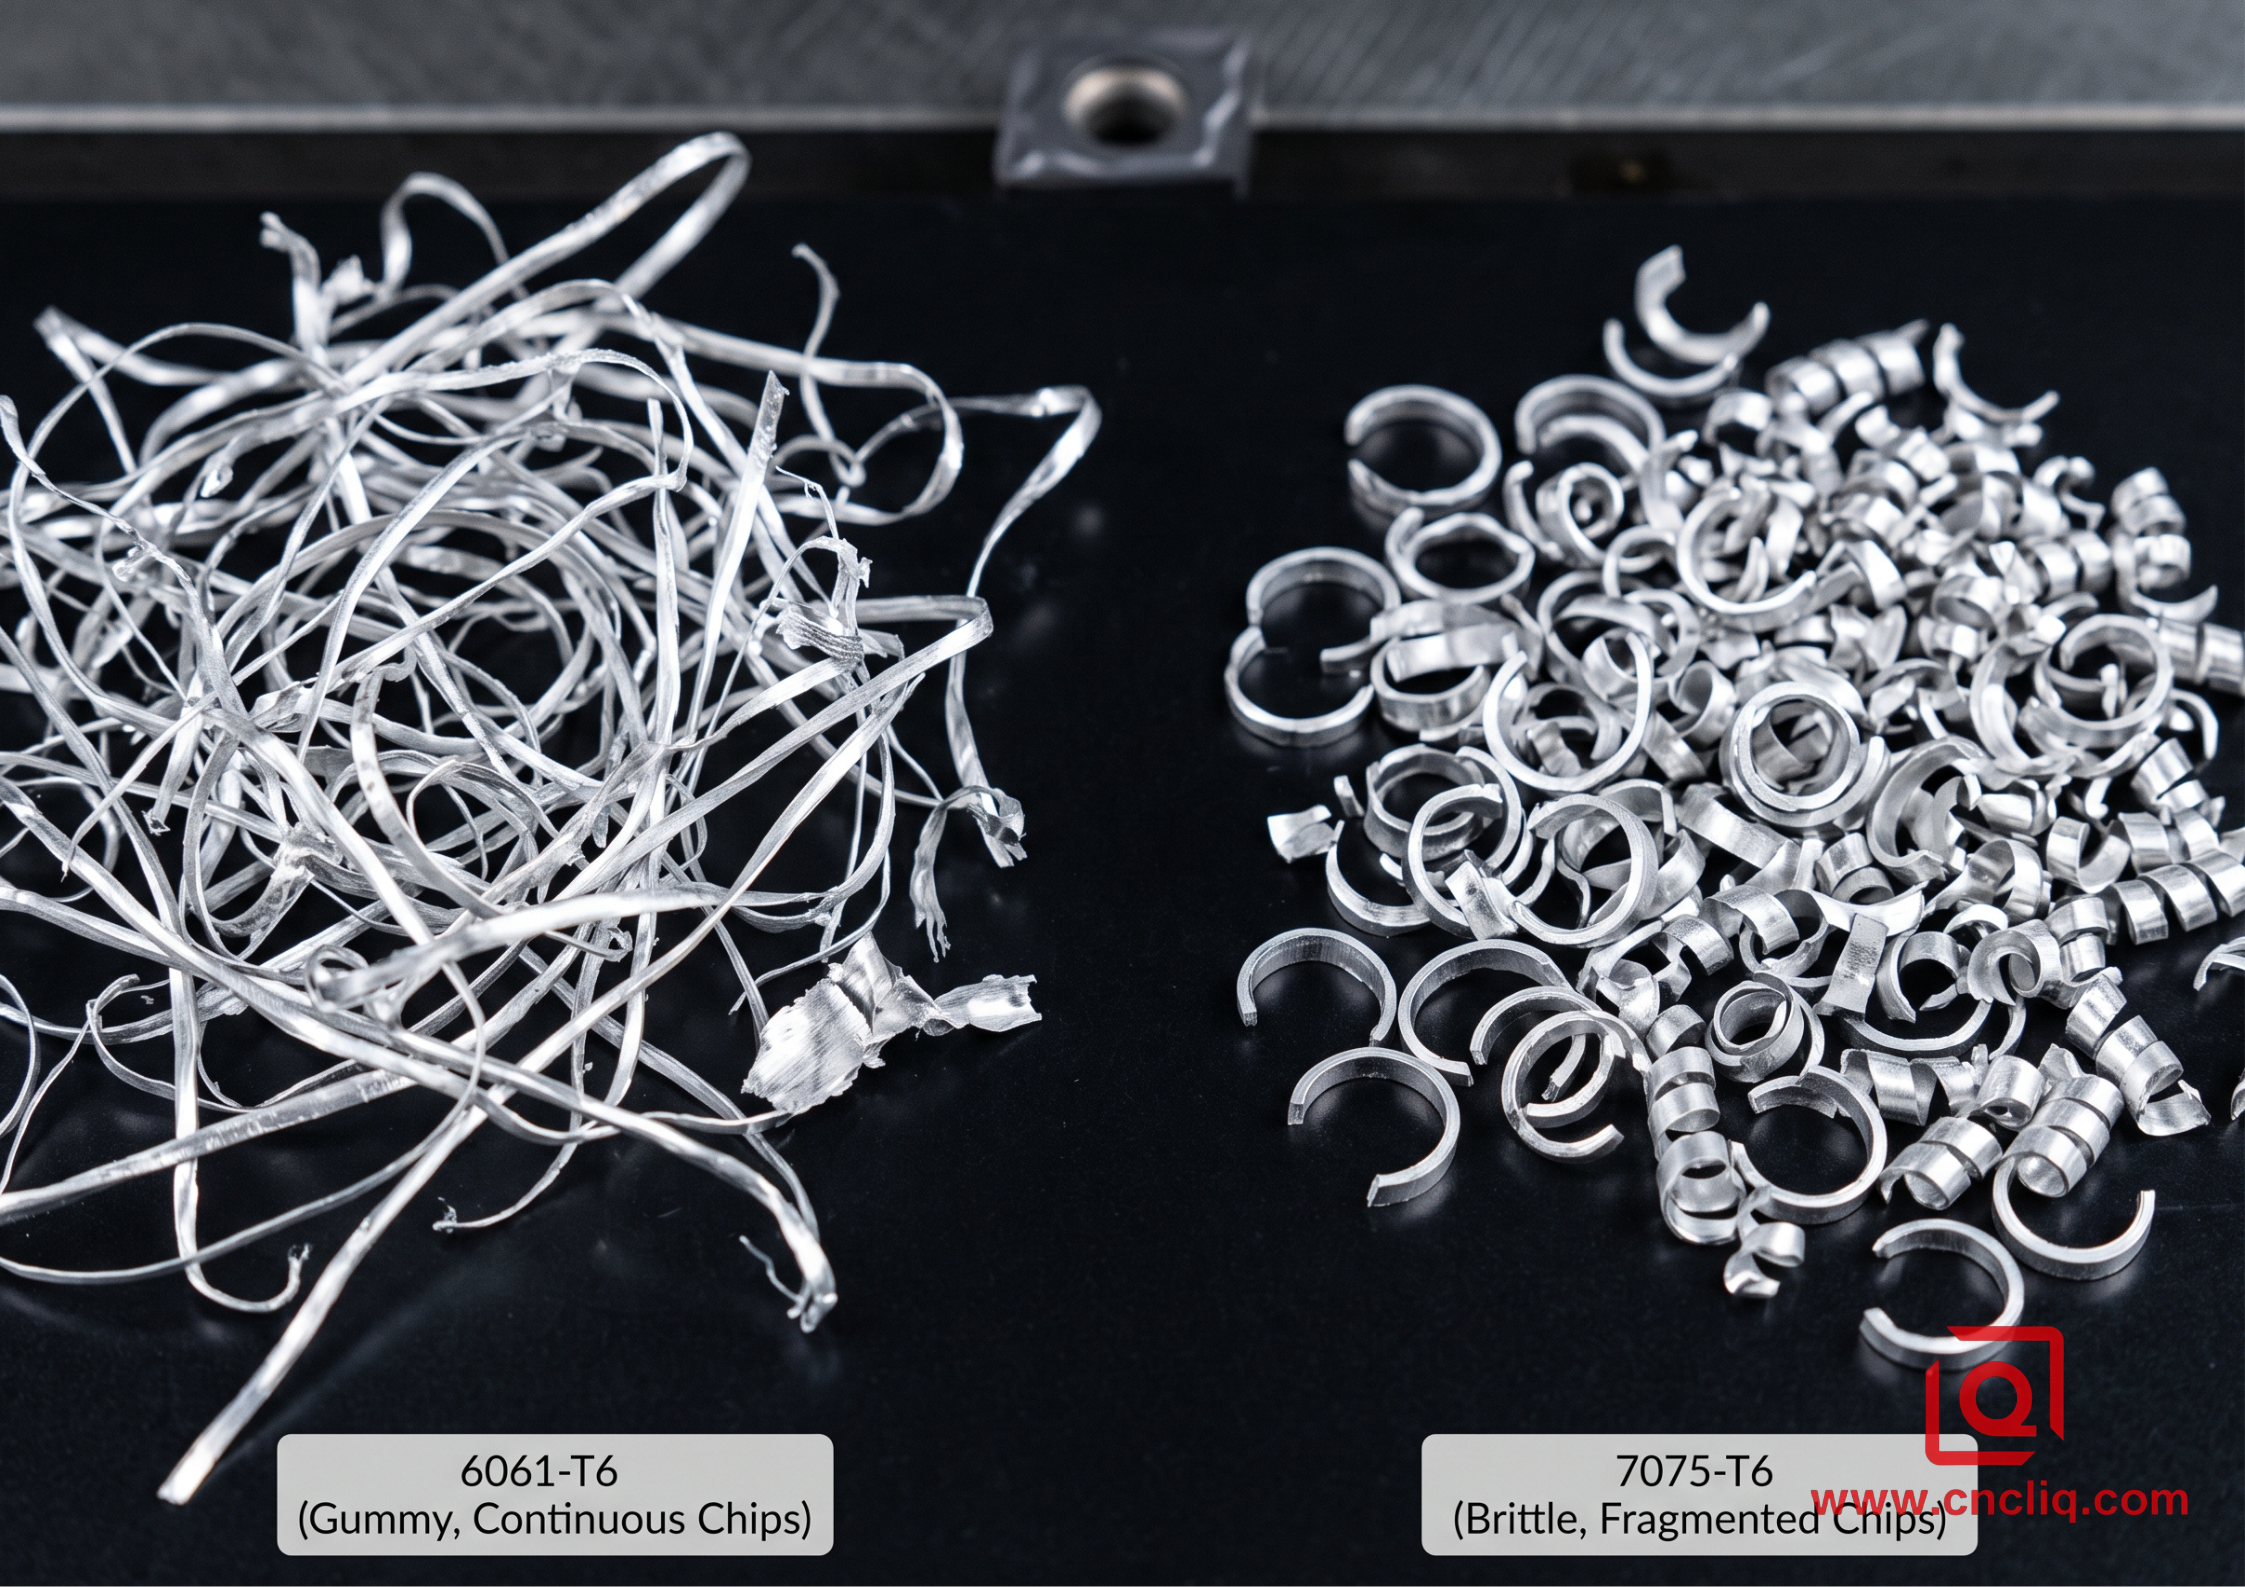
La resistencia a la tracción no determina el rendimiento del torno; la composición química, el estado de temple y la mecánica de formación de virutas sí. Al tornear piezas cilíndricas, estas generan fricción constante a lo largo de la cara de ataque de la herramienta. Si una aleación carece de fases intermetálicas frágiles, la viruta se resiste a fracturarse contra el alojamiento del rompevirutas. En lugar de romperse en segmentos limpios, el metal caliente fluye, se extiende y se suelda por fricción al filo de corte, creando un borde recrecido. Una vez que esto ocurre, el inserto ya no corta el material limpiamente, sino que lo ara. Las tolerancias diametrales se desvían inmediatamente hacia afuera en 0,03 mm o más, mientras que los acabados superficiales se degradan de un Ra 0,8 µm liso a un Ra 3,2 µm desgarrado y opaco.
| Aleación y temple | Norma internacional | Comportamiento de formación de chips | Maquinabilidad del torneado | Aplicaciones típicas de fabricantes de equipos originales (OEM) |
| 6061-T6 / T651 | ASTM B221 / UNS A96061 | Cinta dúctil continua; requiere rompedor positivo | Moderado; gomoso por debajo de 350 m/min | Racores para fluidos, bloques de válvulas, carcasas de sensores |
| 7075-T6 / T651 | ASTM B211 / UNS A97075 | Formas cortas y frágiles en forma de "C"; se fractura sin esfuerzo. | Superior; mínima presión de la herramienta | Ejes sometidos a altas tensiones, manguitos aeroespaciales, pistones |
| 2024-T351 | AMS 4120 / UNS A92024 | Rizos espirales apretados; línea de corte altamente predecible | Excelente; produce superficies similares al suelo. | Casquillos de precisión, ejes de armadura, pasadores guía |
| 6082-T6 | EN 755 / EN AW-6082 | Virutas rígidas y rizadas; ligeramente abrasivas para los flancos de la herramienta. | Bien; requiere un flujo de refrigerante alto y específico. | Herrajes mecánicos marinos, pasadores para maquinaria pesada |
3. Desglose del proceso en planta: Mecanizado de cuatro grados principales de aluminio
-
6061-T6: El caballo de batalla universal y sus limitaciones en cuanto a la viscosidad.
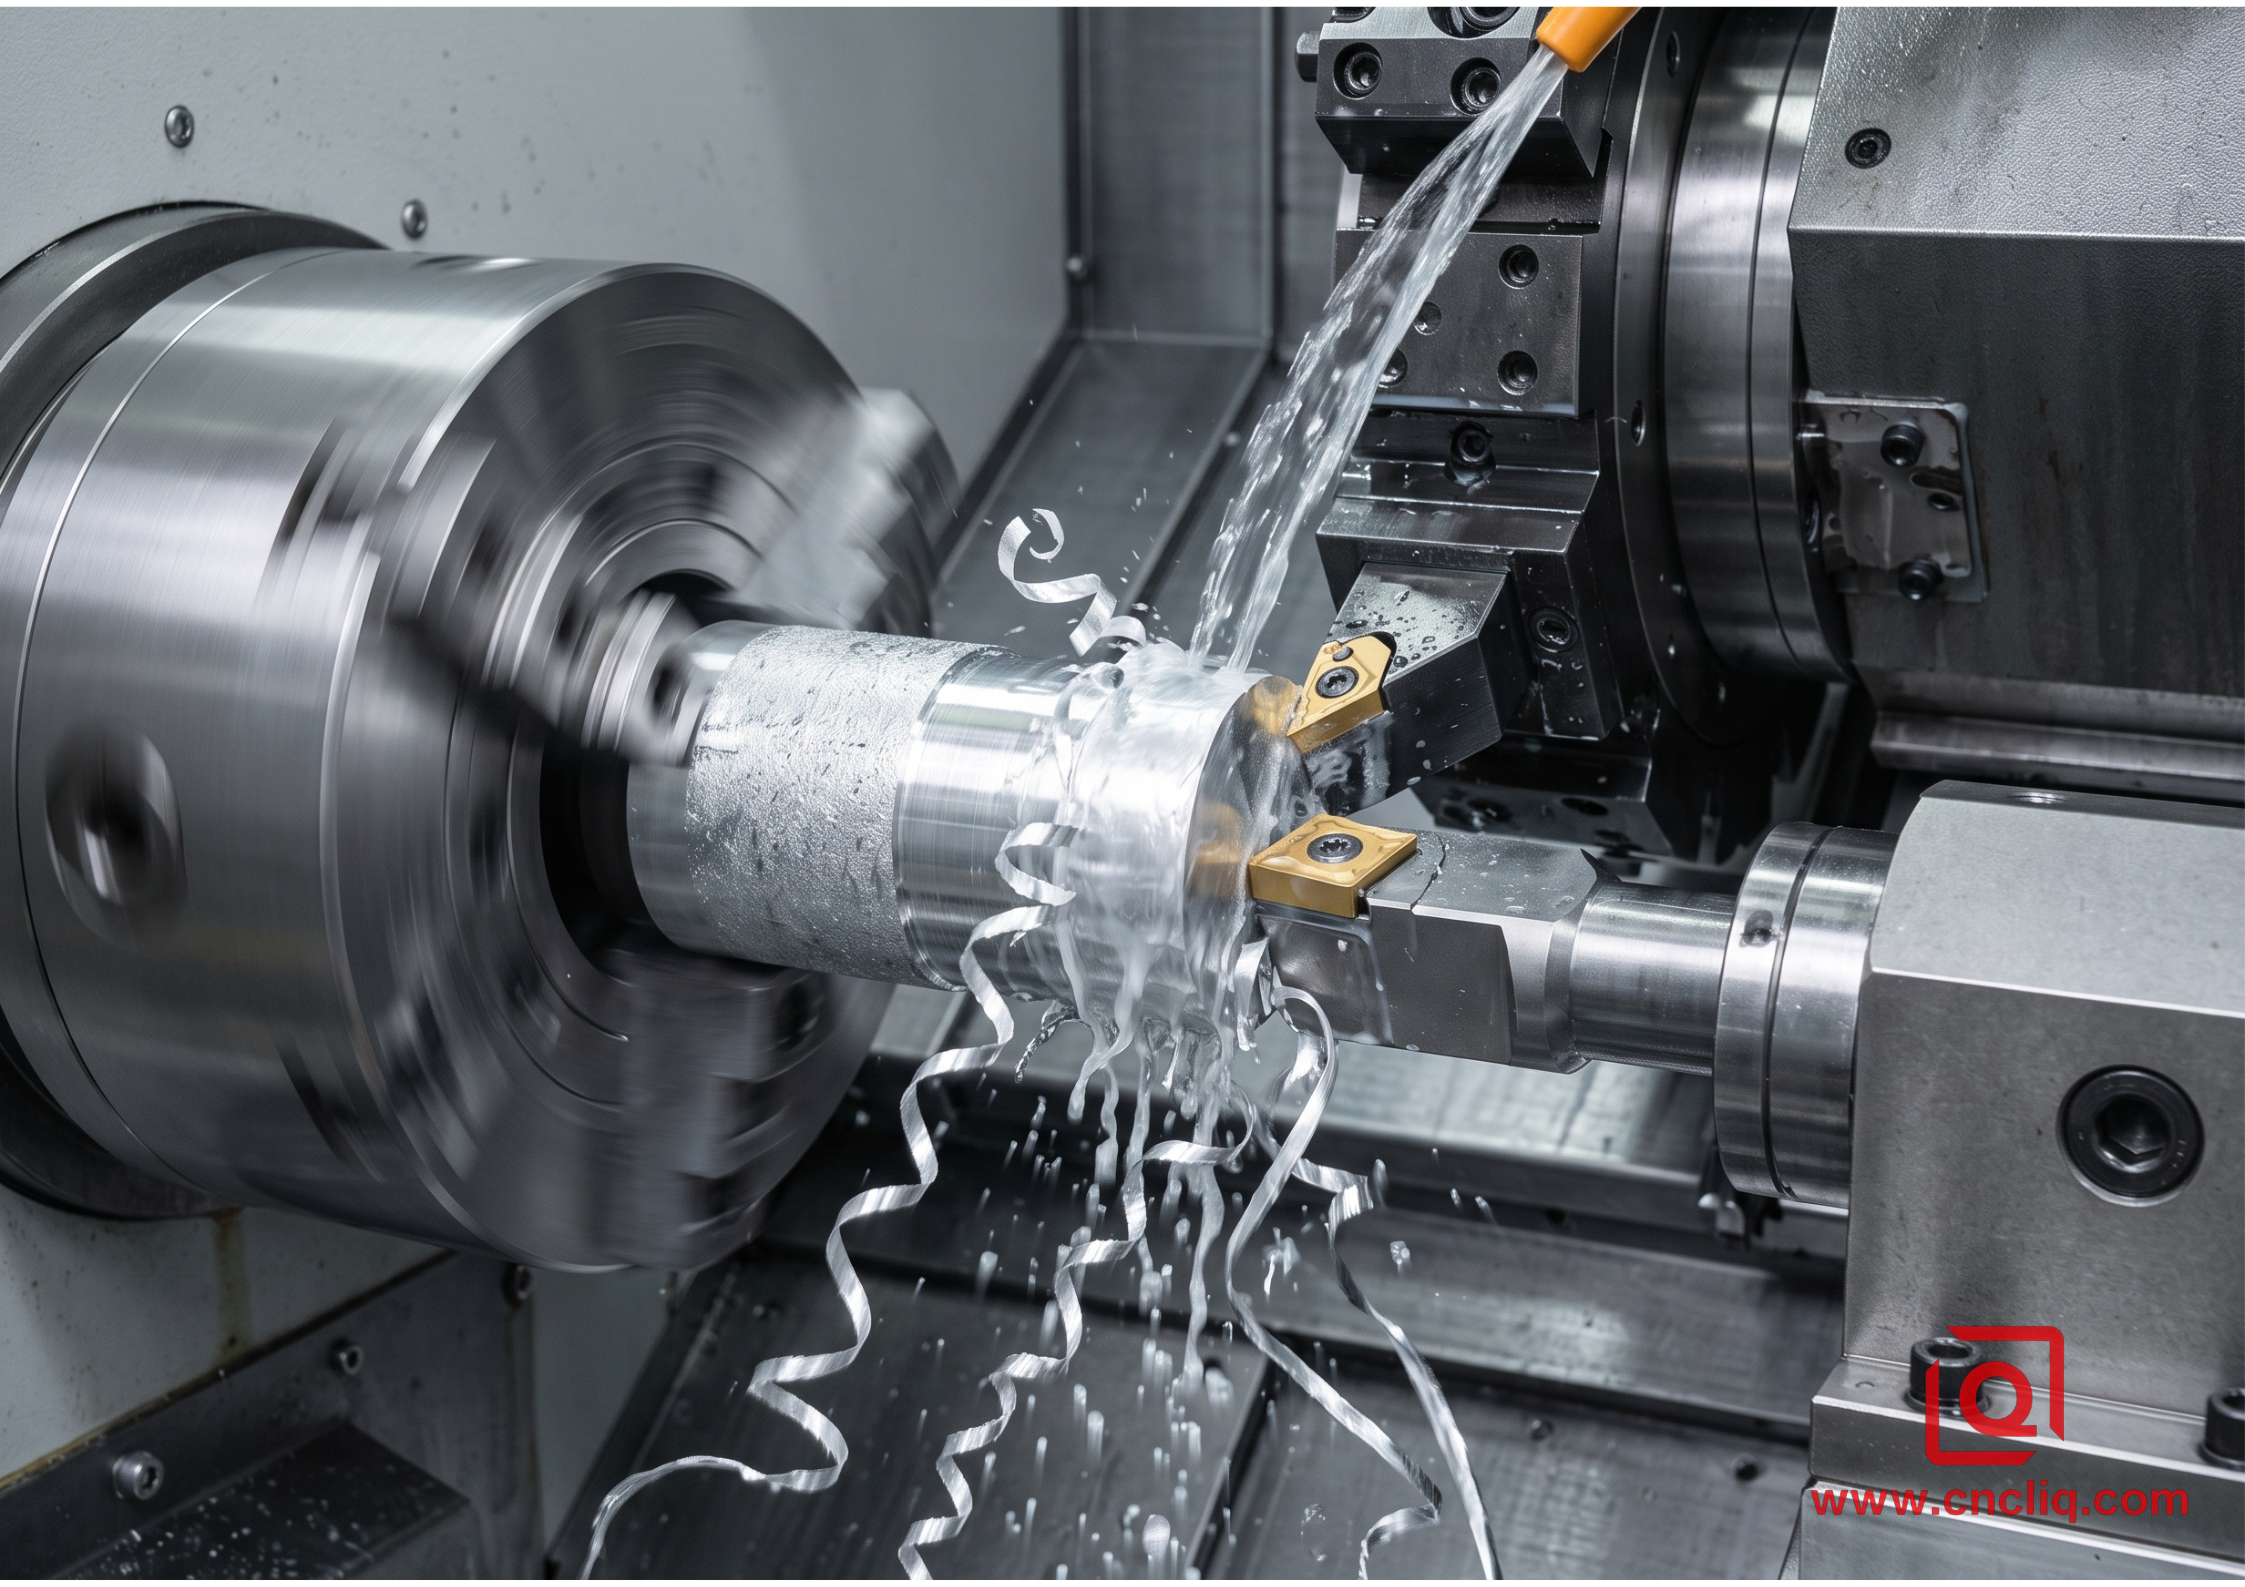
Todos los departamentos de compras adoran el acero 6061. Está fácilmente disponible en barras extruidas y acabadas en frío, se suelda con facilidad y admite anodizado decorativo de color según la norma MIL-A-8625 Tipo II sin imperfecciones. Sin embargo, las barras extruidas de 6061-T6 presentan una naturaleza blanda y gomosa durante el torneado. Si la velocidad de corte cae por debajo de 350 m/min —como cuando se trabaja hacia abajo, cerca del eje central de un eje pequeño, donde las RPM del husillo alcanzan los límites de la máquina— el metal deja de cortarse limpiamente y comienza a desgarrarse.
Para mecanizar la aleación 6061 sin problemas, los operarios deben evitar las plaquitas de carburo recubiertas de uso general diseñadas para acero y, en su lugar, utilizar plaquitas de carburo de micrograno sin recubrimiento, pulidas a espejo y rectificadas con ángulos de ataque positivos de entre 12 y 18 grados. Los avances de acabado deben mantenerse entre 0,08 mm/rev y 0,12 mm/rev, ya que si caen por debajo de 0,05 mm/rev, el filo de la plaquita roza y bruñe en lugar de cortar, lo que provoca endurecimiento por deformación y microvibraciones en la pieza.
[Tool Turret]
 |
 +---> Roughing: CCGT / WCGT Insert (Uncoated ground carbide, nose radius 0.8 mm)
 |
 +---> Finishing: Polished PCD (Polycrystalline Diamond) Tip, nose radius 0.4 mm
 |
 +---> Delivers consistent Ra 0.4 - 0.8 µm across 5,000+ parts
-
7075-T6: Máxima rigidez y precisión de corte libre para roscas profundas.
Si sus prioridades son tiempos de ciclo rápidos, perfiles de rosca limpios y repetibilidad dimensional en miles de piezas, el 7075-T6 supera fácilmente al 6061. La matriz de alto contenido de zinc actúa casi como tiza quebradiza contra la punta afilada de un inserto. A velocidades de avance de alrededor de 0,18 mm/rev, las virutas se rompen formando espirales compactas que caen directamente en el transportador de virutas sin enredarse en los bloques de herramientas motorizados. Al mecanizar roscas internas profundas con un solo punto, como un orificio M12x1.0, el 7075 ofrece crestas afiladas y sin rebabas que eliminan el desbarbado secundario. La resistencia a la corrosión es el verdadero inconveniente aquí. Sin la protección contra la intemperie incorporada del material de la serie 6000, el 7075 requiere una pasivación superficial inmediata justo después de salir del husillo, generalmente un recubrimiento duro MIL-A-8625 Tipo III de 50 µm sellado en acetato de níquel.
-
2024-T351 y 6082-T6: Estabilidad de ejes delgados frente a resistencia al desgaste estructural.
Los ejes de transmisión largos y delgados que requieren una concentricidad ajustada con una precisión de 0,015 mm en la lectura total del indicador presentan una trampa diferente: la barra estándar 6061 tiende a deformarse una vez que las pasadas de desbaste liberan las tensiones de extrusión retenidas. Opte por la aleación 2024-T351. Con alto contenido de cobre, se corta limpiamente en amplios rangos de temperatura, obteniendo una rugosidad superficial Ra de 0,4 µm directamente del inserto. Sin embargo, tenga en cuenta lo siguiente: ese mismo cobre convierte las piezas en una masa turbia y con manchas en el baño de anodizado, por lo que debe evitarse en cualquier lista de materiales que requiera un color cosmético impecable.
Mientras tanto, los planos elaborados por equipos de ingeniería europeos suelen especificar la aleación EN AW-6082-T6. Si bien su resistencia mecánica es equivalente a la de la aleación 6061, su mayor contenido de manganeso, entre el 0,40 % y el 1,0 %, hace que las virutas sean más rígidas y abrasivas para las plaquitas de corte, lo que provoca que el desgaste del flanco avance un 20 % más rápido y requiere la inyección de refrigerante a través de la herramienta a una presión de 20 bares directamente en la zona de corte.
4. Caso práctico de un fabricante de equipos originales (OEM): Eliminación de fugas en un émbolo de actuador marino
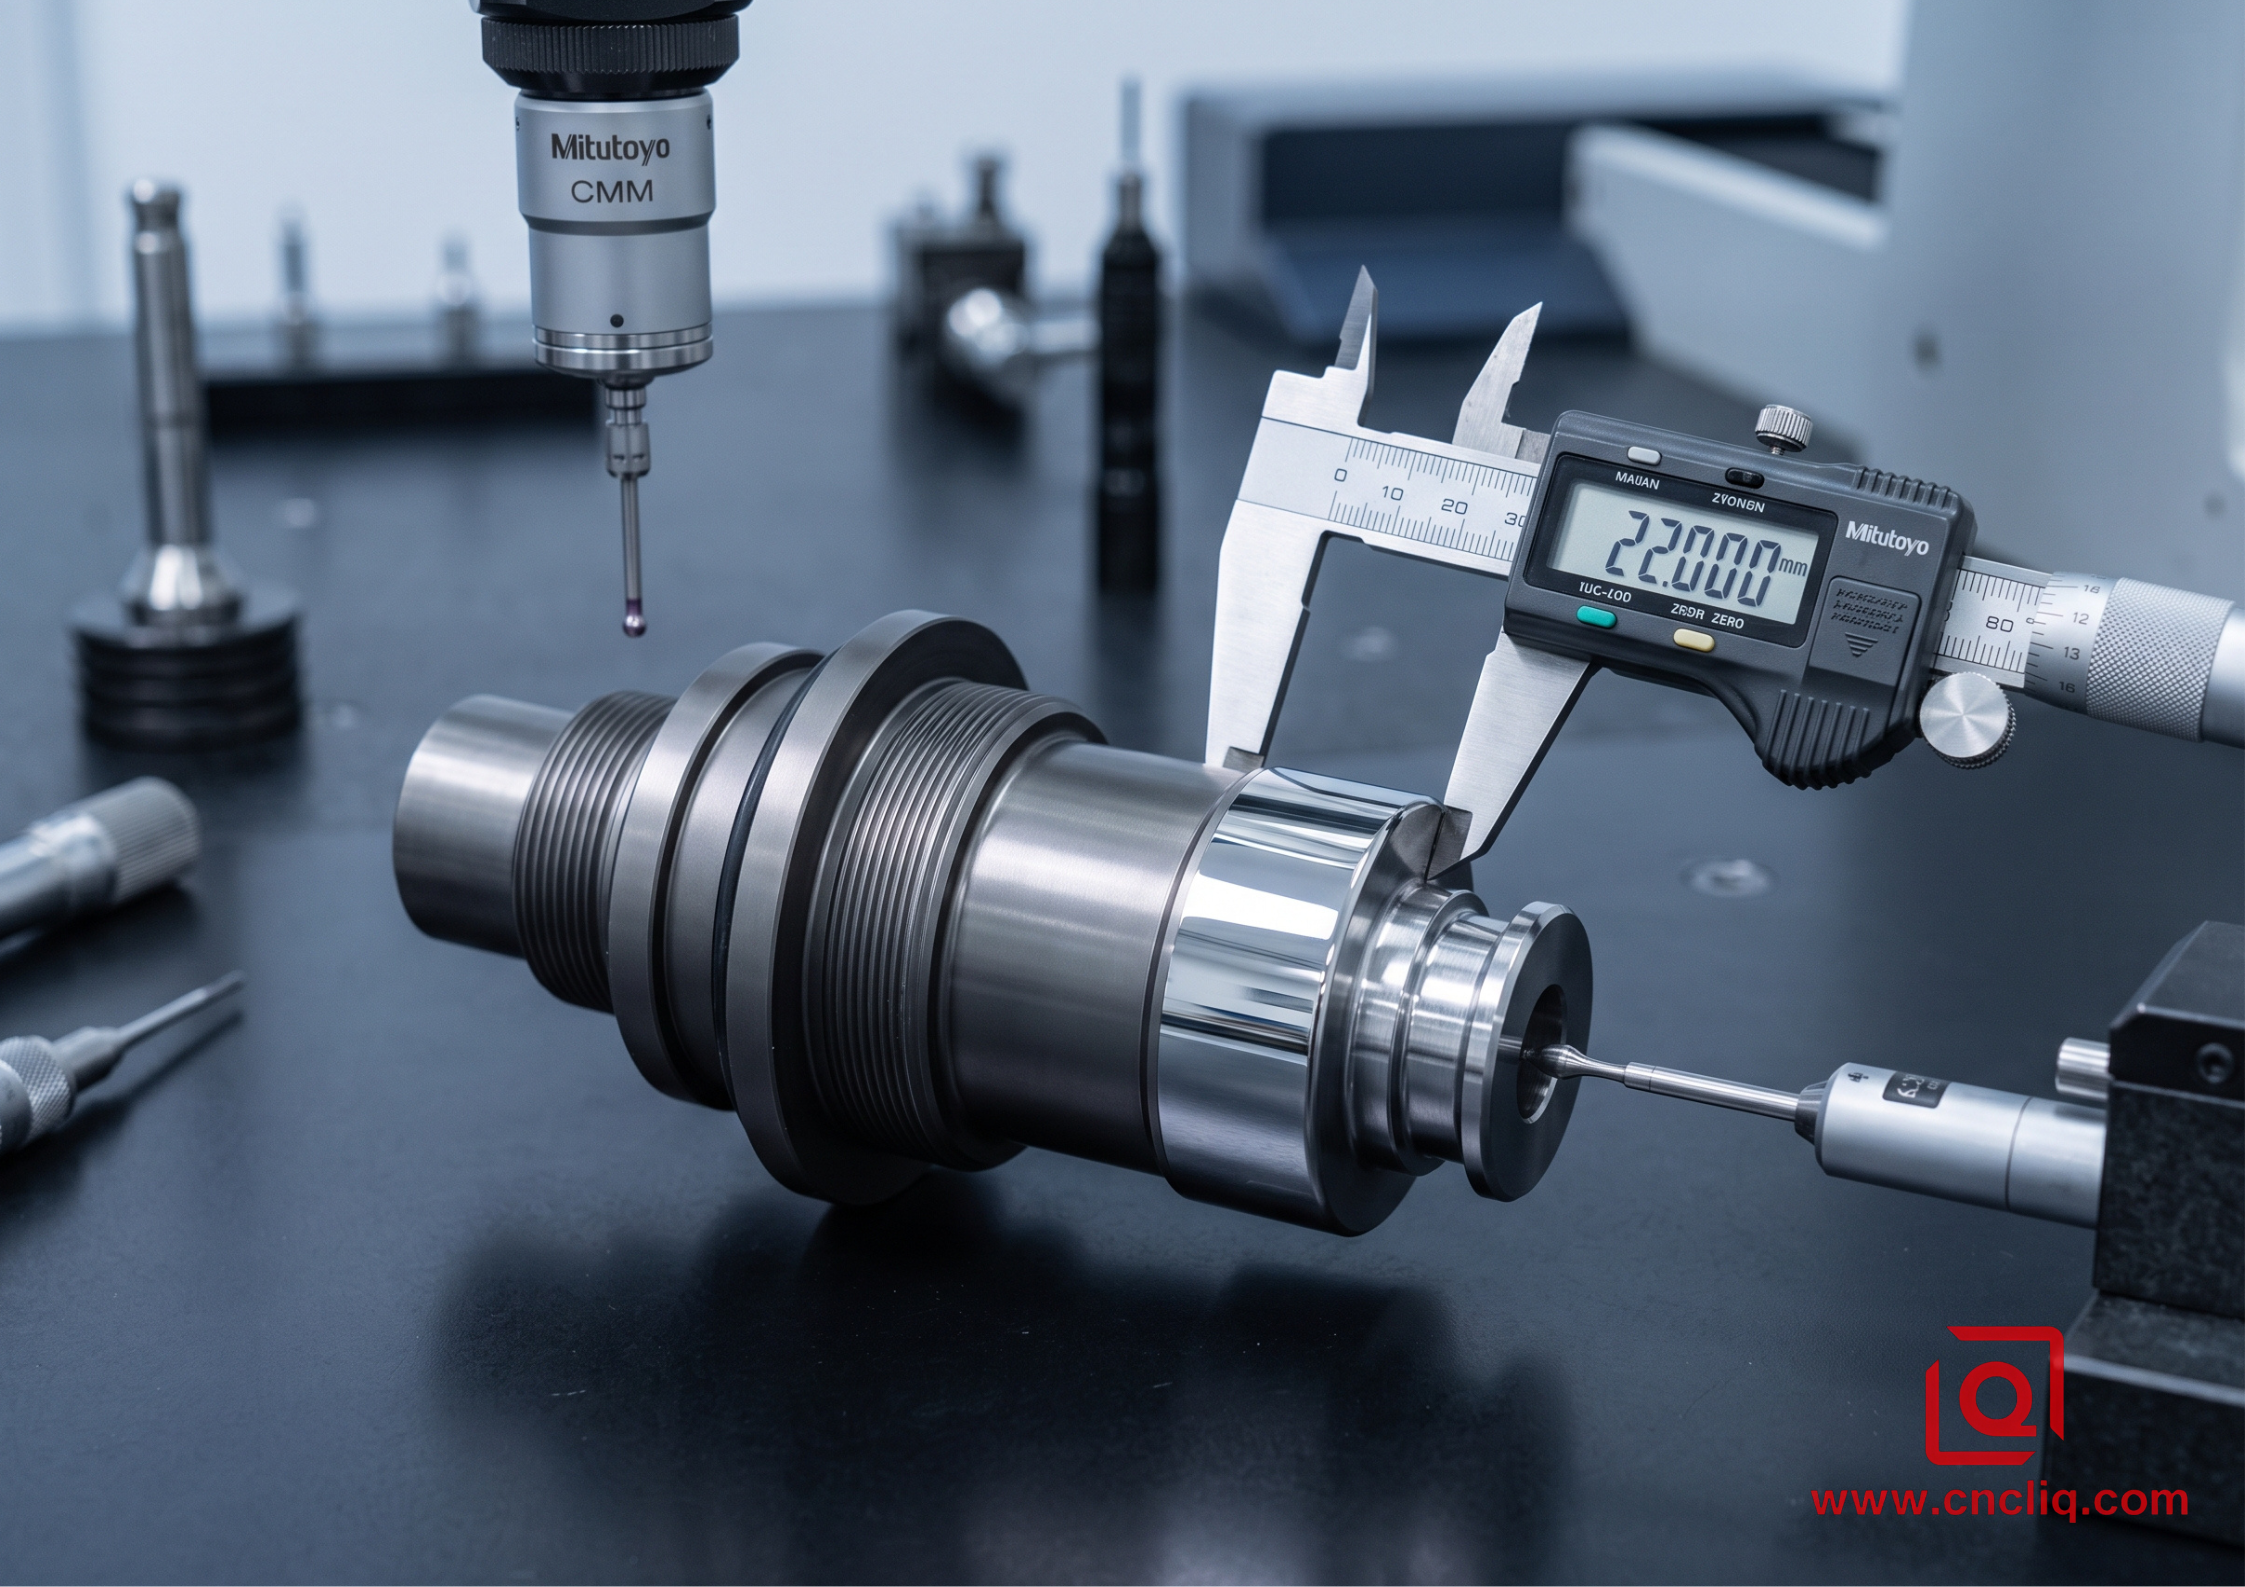
Un cliente OEM de sistemas hidráulicos marinos nos contactó recientemente para la fabricación de un émbolo de actuador de alta presión. La materia prima era una barra redonda estirada en frío de 45 mm de diámetro, diseñada para obtener una longitud total del componente de 142 mm. La característica crítica era un cojinete de sellado dinámico de 22 mm de diámetro que se extendía a lo largo de 45 mm, con una tolerancia estricta de +0,000 / -0,012 mm, un requisito de superficie estricto de Ra 0,4 µm como máximo para sellar contra una copa en U hidráulica y un requisito de servicio operativo de soportar una presión de 210 bar en agua salada marina.
El plano inicial del cliente especificaba 6061-T6 con una capa de anodizado transparente estándar de 10 µm. Durante nuestra primera serie de prototipos de 50 piezas, el desprendimiento de material de 45 mm hasta un muñón de 22 mm liberó fuertes tensiones residuales internas, lo que provocó la desalineación del eje con una desviación promedio de 0,028 mm a lo largo del muñón, casi el triple del límite admisible de 0,010 mm. Además, aparecieron microdesgarros en el diámetro de sellado a pesar de utilizar insertos recubiertos de carbono tipo diamante a 600 m/min. El perfilómetro de contacto osciló entre Ra 0,6 µm y 0,8 µm, y los sellos de labio de goma dinámicos no superaron la validación de retención de presión por debajo de 210 bar.
Profilometer Trace Comparison:
6061-T6 Journal : ~~~^~~^v~~^~~~ (Ra 0.72 µm, localized micro-tearing) -> FAILED
6082-T651 Journal: ---------------- (Ra 0.31 µm, uniform shear plane) -> PASSED
En lugar de combatir el material con un rectificado cilíndrico secundario, corregimos el problema de raíz reestructurando la estrategia de producción:
-
Mejora de la aleación y el temple: Cambiamos la materia prima a una barra redonda con alivio de tensiones EN AW-6082-T651, donde el proceso de estiramiento mecánico fija las tensiones internas en su lugar, de modo que los ejes permanecen perfectamente rectos después del desbaste profundo.
-
Ciclo de mecanizado en dos etapas: Se realizó un torneado basto del diámetro hasta 23,2 mm utilizando una plaquita CCGT pulida a 420 m/min y 0,25 mm/rev. A continuación, se aplicó un lavado con refrigerante a alta presión durante 12 segundos para normalizar la temperatura del componente a 22 °C, y finalmente se realizó una pasada de acabado radial de 0,6 mm utilizando una plaquita de diamante policristalino (PCD) a 720 m/min y 0,07 mm/rev.
-
Tolerancia dimensional para el recubrimiento duro: Cambiamos el tratamiento superficial a un anodizado de recubrimiento duro MIL-A-8625 Tipo III sin teñir de 25 µm impregnado con PTFE, mecanizando el muñón del sello 0,012 mm menos de tamaño por lado en el torno para tener en cuenta exactamente la penetración superficial del 50 % y la acumulación hacia afuera del 50 %.
Este ajuste estabilizó la superficie del muñón torneado entre 0,28 µm y 0,34 µm Ra directamente al salir de la máquina, mientras que la desviación total del indicador se mantuvo por debajo de 0,006 mm durante toda la producción de 10 000 piezas. Todos los émbolos del actuador superaron las pruebas de presión de calificación sin presentar fugas.
5. Lista de verificación de la solicitud de cotización previa a la producción para componentes de aluminio torneado
Antes de publicar un paquete de RFQ o un plano de fabricación para componentes torneados OEM, siempre revise las especificaciones. Especifique designaciones de temple completas en lugar de grados genéricos, indicando "6061-T651" en lugar de solo "6061" para garantizar el alivio de la tensión de la barra. Defina si las tolerancias del plano se aplican antes o después del recubrimiento, especialmente cuando se incorporan materiales de gran espesor como el recubrimiento duro Tipo III. ¿Necesita ajustar las especificaciones de acabado más allá de Ra 0,4 µm? Reemplace el 6061 gomoso por un material de fácil mecanizado como el 7075-T6 o el 6082-T6 para evitar por completo el pulido en banco. Finalmente, ajuste el tamaño del hombro más grueso del eje a un material de barra estándar disponible en el mercado: piense en 25 mm, 32 mm o 50 mm. Reducirá drásticamente tanto los ciclos de desbaste como el desperdicio de material.
Haz clic aquí para tu consulta 👆
Preguntas frecuentes
P1: ¿Por qué el aluminio 6061 suele desarrollar un acabado opaco y agrietado durante el torneado de acabado CNC?
A: Esa superficie lechosa y arrastrada rara vez indica que el hierro de la máquina esté suelto; el 6061 simplemente es blando y gomoso. A medida que la herramienta se acerca al eje central de la pieza, la superficie se reduce drásticamente. Sin velocidad, el material caliente deja de cortar limpiamente y se suelda en frío directamente a la punta de carburo, formando un filo. A partir de ese momento, se arrastra una cuña roma en lugar de cortar metal. Para evitar esto, ajuste la velocidad superficial constante (CSS) hasta el centro, cambie a plaquitas pulidas de alto ángulo de ataque con hasta 18 grados de gancho positivo y mantenga la presión de avance constante para que el filo corte limpiamente en lugar de rozar.
P2: ¿Cuál es la diferencia práctica de mecanizado entre la barra redonda de 6061-T6 y la de 6061-T651?
A: Ambos grados tienen la misma composición química y valores de resistencia a la tracción, pero su comportamiento es completamente distinto una vez que se eliminan los cortes superficiales. La barra T6 estándar mantiene una fuerte tensión residual de temple justo debajo de su superficie de laminación. Si se recorta un lado o se mecaniza un escalón profundo en un torno, esas fuerzas desiguales se liberan de inmediato, doblando los ejes largos como si fueran cáscaras de plátano. El material T651 se estira en una máquina de estirado para lograr una elongación permanente del 1 % al 3 % justo después del baño de temple. Este estiramiento mecánico elimina la tensión interna atrapada, lo que significa que las piezas permanecen perfectamente planas y rectas incluso durante los cortes superficiales más intensos.
P3: ¿Se pueden anodizar en color las piezas torneadas de 7075-T6 junto con los componentes de 6061 en el mismo ensamblaje?
A: Puedes sumergirlos en la misma línea química, pero nunca coincidirán a simple vista. El zinc y el cobre pesados que le dan al 7075 su resistencia bruta también ensucian la matriz transparente de óxido de aluminio. Mientras que el 6061 extrae un color nítido y saturado de los tanques de tinte comunes, el 7075 genera un tinte turbio y cobrizo debajo. Los tintes de color terminan sucios, con un cambio de color a gris y notablemente oscuros. Cuando las cubiertas exteriores necesitan un tono uniforme, mantén todas las cubiertas cosméticas en 6061. Si las cargas altas te obligan a usar 7075, usa un tinte negro mate o prescinde del color por completo con una capa dura sin tratar.
P4: ¿Cómo deben tenerse en cuenta en los planos de las piezas el aumento dimensional del anodizado duro tipo III en los diámetros torneados?
A: El recubrimiento deposita material en la superficie; el recubrimiento duro, en realidad, consume el metal base para formar una capa de óxido de aluminio. Este crecimiento se divide justo por la mitad: una mitad penetra en el núcleo y la otra se extiende hacia afuera más allá de la línea de giro original. Para una especificación de recubrimiento duro de 25 µm, el diámetro exterior se expande aproximadamente 0,025 mm en todo el diámetro. Los planos deben indicar si se aplican límites de eje estrictos antes o después del tratamiento. Si las dimensiones determinan el tamaño final de preensamblaje, gire los muñones de cojinete críticos ligeramente por debajo para que los ajustes no se atasquen durante el montaje final.
P5: ¿Cuándo justifica un componente OEM el cambio del estándar 6061-T6 al 2024-T351 o al 6082-T6?
A: Se opta por un cambio de aleación cuando el 6061 alcanza su límite físico. Elija el 2024-T351 para pasadores ajustados, componentes de transmisión y espigas de precisión porque su contenido de cobre rompe las virutas limpiamente sin formar nidos de pájaro, lo que permite obtener acabados superficiales de grado rectificado directamente del inserto sin lapeado, siempre que pueda prescindir del anodizado de color brillante. Recurra al 6082-T6 para carcasas estructurales, enlaces marinos e hidráulica pesada. Su estructura de manganeso añade entre un 10 % y un 15 % más de resistencia a la fluencia que el 6061 y resiste la corrosión por agua salada bajo alta presión.
Haz clic aquí para tu consulta 👆
Resumen
La optimización del material de aluminio para trabajos de torneado OEM se reduce a equilibrar la facilidad de corte, la tensión del núcleo y el acabado secundario. Si bien el 6061-T6 sigue siendo la opción confiable, su mecánica de corte más adherente requiere avances ajustados, alto SFM y rompevirutas agresivos para evitar bordes recrecidos o superficies rasgadas. Para trabajos de alto volumen que requieren roscas nítidas y duraderas, el 7075-T6 rompe las virutas limpiamente y resiste el rebabo. Para ejes delgados que no toleran la excentricidad y aún requieren acabados de espejo cerca de Ra 0.4 µm, el 2024-T351 preestirado y el EN AW-6082-T651 evitan que el material en bruto se curve, evitando el enderezamiento en banco o el rectificado secundario. Pasos prácticos de DFM (indicar designaciones de temple reales, dimensionar para acumulación de anodizado 50-50 y elegir diámetros de barra casi netos) mantienen planos ajustados, caras de sellado planas y mantienen los costos de las piezas dentro del objetivo directamente desde el husillo.
Información del contacto
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 m², cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta los envíos finales.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas desde el principio, para que reciba componentes listos para su instalación sin complicaciones de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de dos horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
