 Español




Mecanizar una cavidad interna profunda a partir de una barra de aluminio sólida en una fresadora CNC de ejes múltiples se siente cómodo en papel hasta que observa cómo sus contenedores de chatarra se llenan con virutas que representan más de la mitad de la palanquilla en bruto que pagó. El mecanizado sustractivo tiene mucho sentido para cinco prototipos rápidos o veinte muestras de validación. Pero en el momento en que su pronóstico de compras aumente a decenas de miles de unidades cada año, pagar el tiempo del husillo de la máquina para convertir el costoso metal en bruto en chatarra agotará lentamente el margen de su producto.
Si diseña u obtiene componentes de aluminio huecos, en forma de copa, simétricos o escalonados, la extrusión en frío ofrece una ruta excepcionalmente eficiente. En nuestro taller, las prensas hidráulicas funcionan continuamente, cortando trozos redondos, haciéndolos girar suavemente, cubriéndolos con lubricantes secos especializados y desplazando el metal más allá de su límite elástico a temperatura ambiente.
A continuación se presenta una mirada práctica a la extrusión en frío de aluminio desde el piso de la fábrica: cómo el metal fluye bajo presión, cómo la estructura de grano continuo elimina las fugas de presión y cómo los equipos de ingeniería pueden reducir los costos de las piezas sin comprometer la integridad estructural.
 FORWARD EXTRUSION BACKWARD EXTRUSION
 [ Punch Moves Downward ] [ Punch Moves Downward ]
 +-----------------------+ +-----------------------+
 | | Punch | | | | Punch | |
 | +-------+ | | +-------+ |
 | [ Billet / Slug ] | | ^ [ Billet ] ^ |
 |-------+ +-------| | | Flows Up | |
 | Die | Extr. | Die | | | Around Punch | |
 | | Rod | | | |
 +-------+ +-------+ +-----------------------+
 (Material flows same (Material flows opposite
 direction as punch) direction to punch)
¿Qué sucede realmente dentro del troquel?
La extrusión en frío no depende del precalentamiento ni del metal fundido. En cambio, las prensas mecánicas o hidráulicas de alto tonelaje impulsan los trozos de aluminio frío más allá de su umbral elástico hacia el rango de deformación plástica completamente mediante fuerza mecánica bruta.
Antes de que una pieza de metal llegue a una prensa, la barra redonda en bruto se corta en espacios cilíndricos llamados babosas. Cada trozo se pesa automáticamente para verificar la consistencia de la masa, se voltea en recipientes vibratorios para desbarbar los bordes afilados que podrían dañar las herramientas y se sumerge en un baño especializado de conversión de superficies.
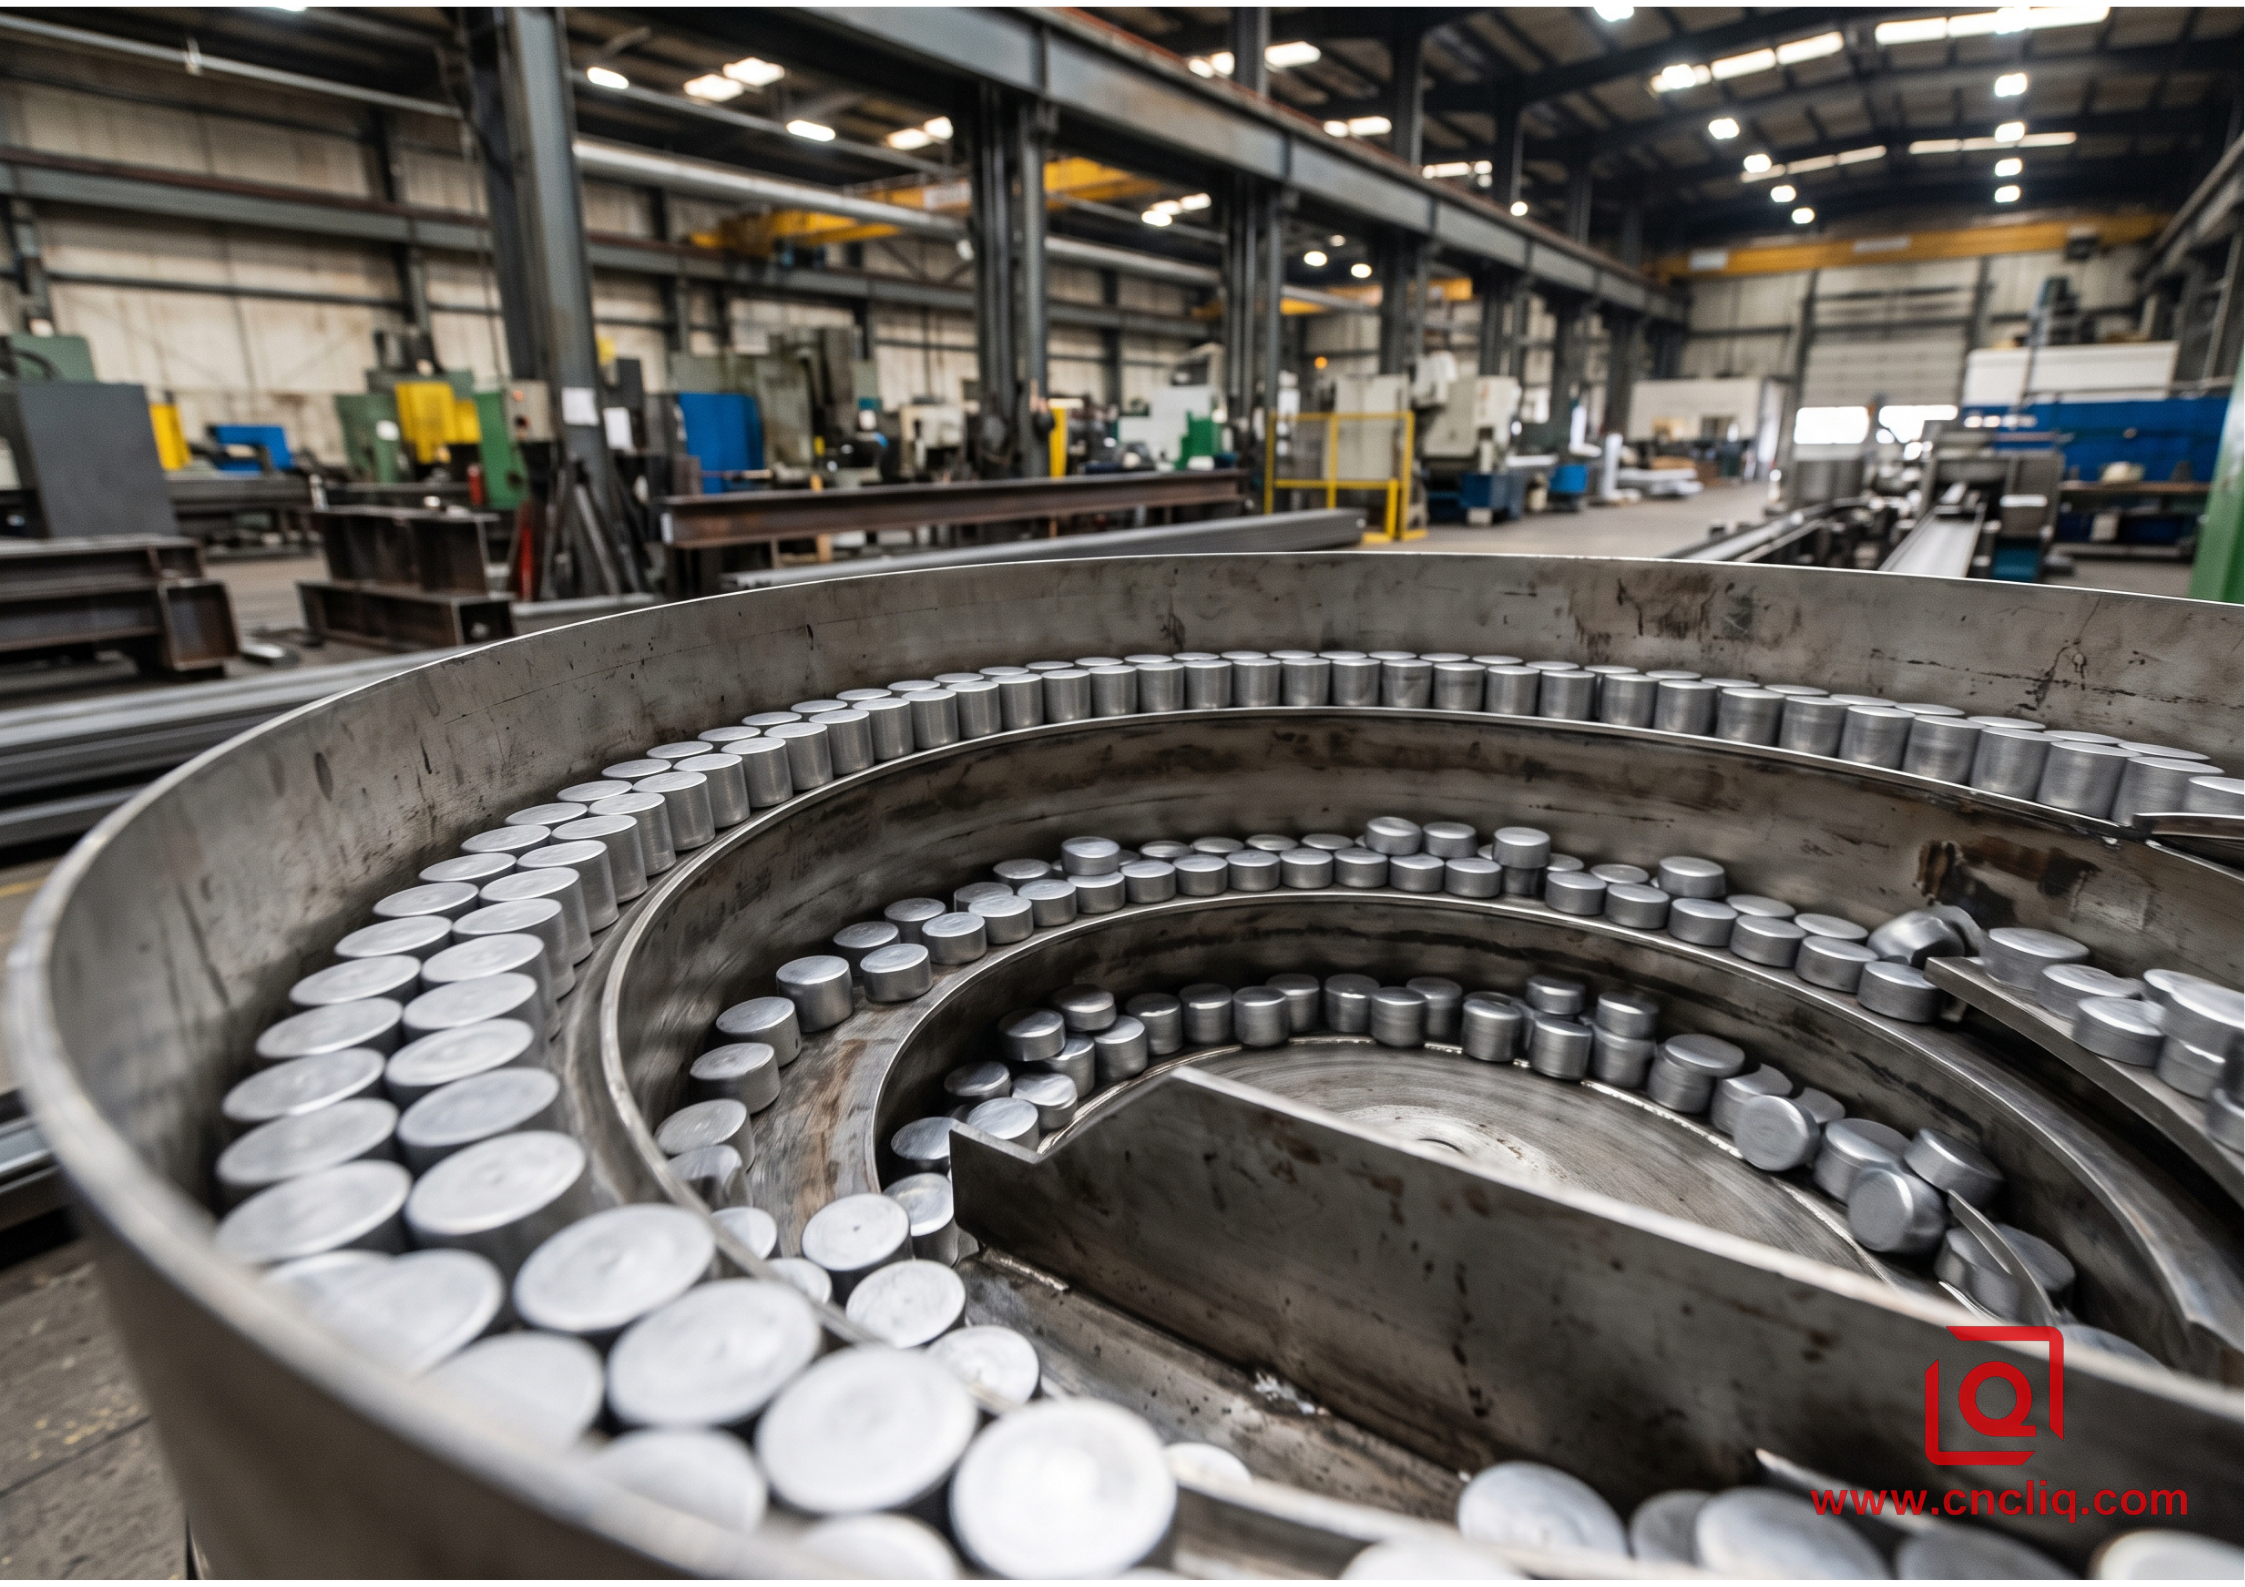
Este recubrimiento químico (normalmente una capa de fosfato de zinc microcristalino rematada con una película de jabón reactivo) crea una barrera de alta presión indispensable. Sin esta fina película química, el aluminio se aferraría a las paredes pulidas del troquel de carburo casi inmediatamente bajo una fuerte fricción, provocando irritaciones, daños en las herramientas y desviaciones de la carrera de la prensa.
Después de la lubricación, el trozo cae en una matriz de carburo de tungsteno rectificada con precisión. A medida que el punzón de acero endurecido cae con cientos de toneladas de fuerza directa, el aluminio confinado actúa de manera muy parecida a la cera densa a temperatura ambiente. Sigue la ruta más fácil disponible, empujando hacia los espacios abiertos diseñados entre el punzón y la cavidad del troquel.
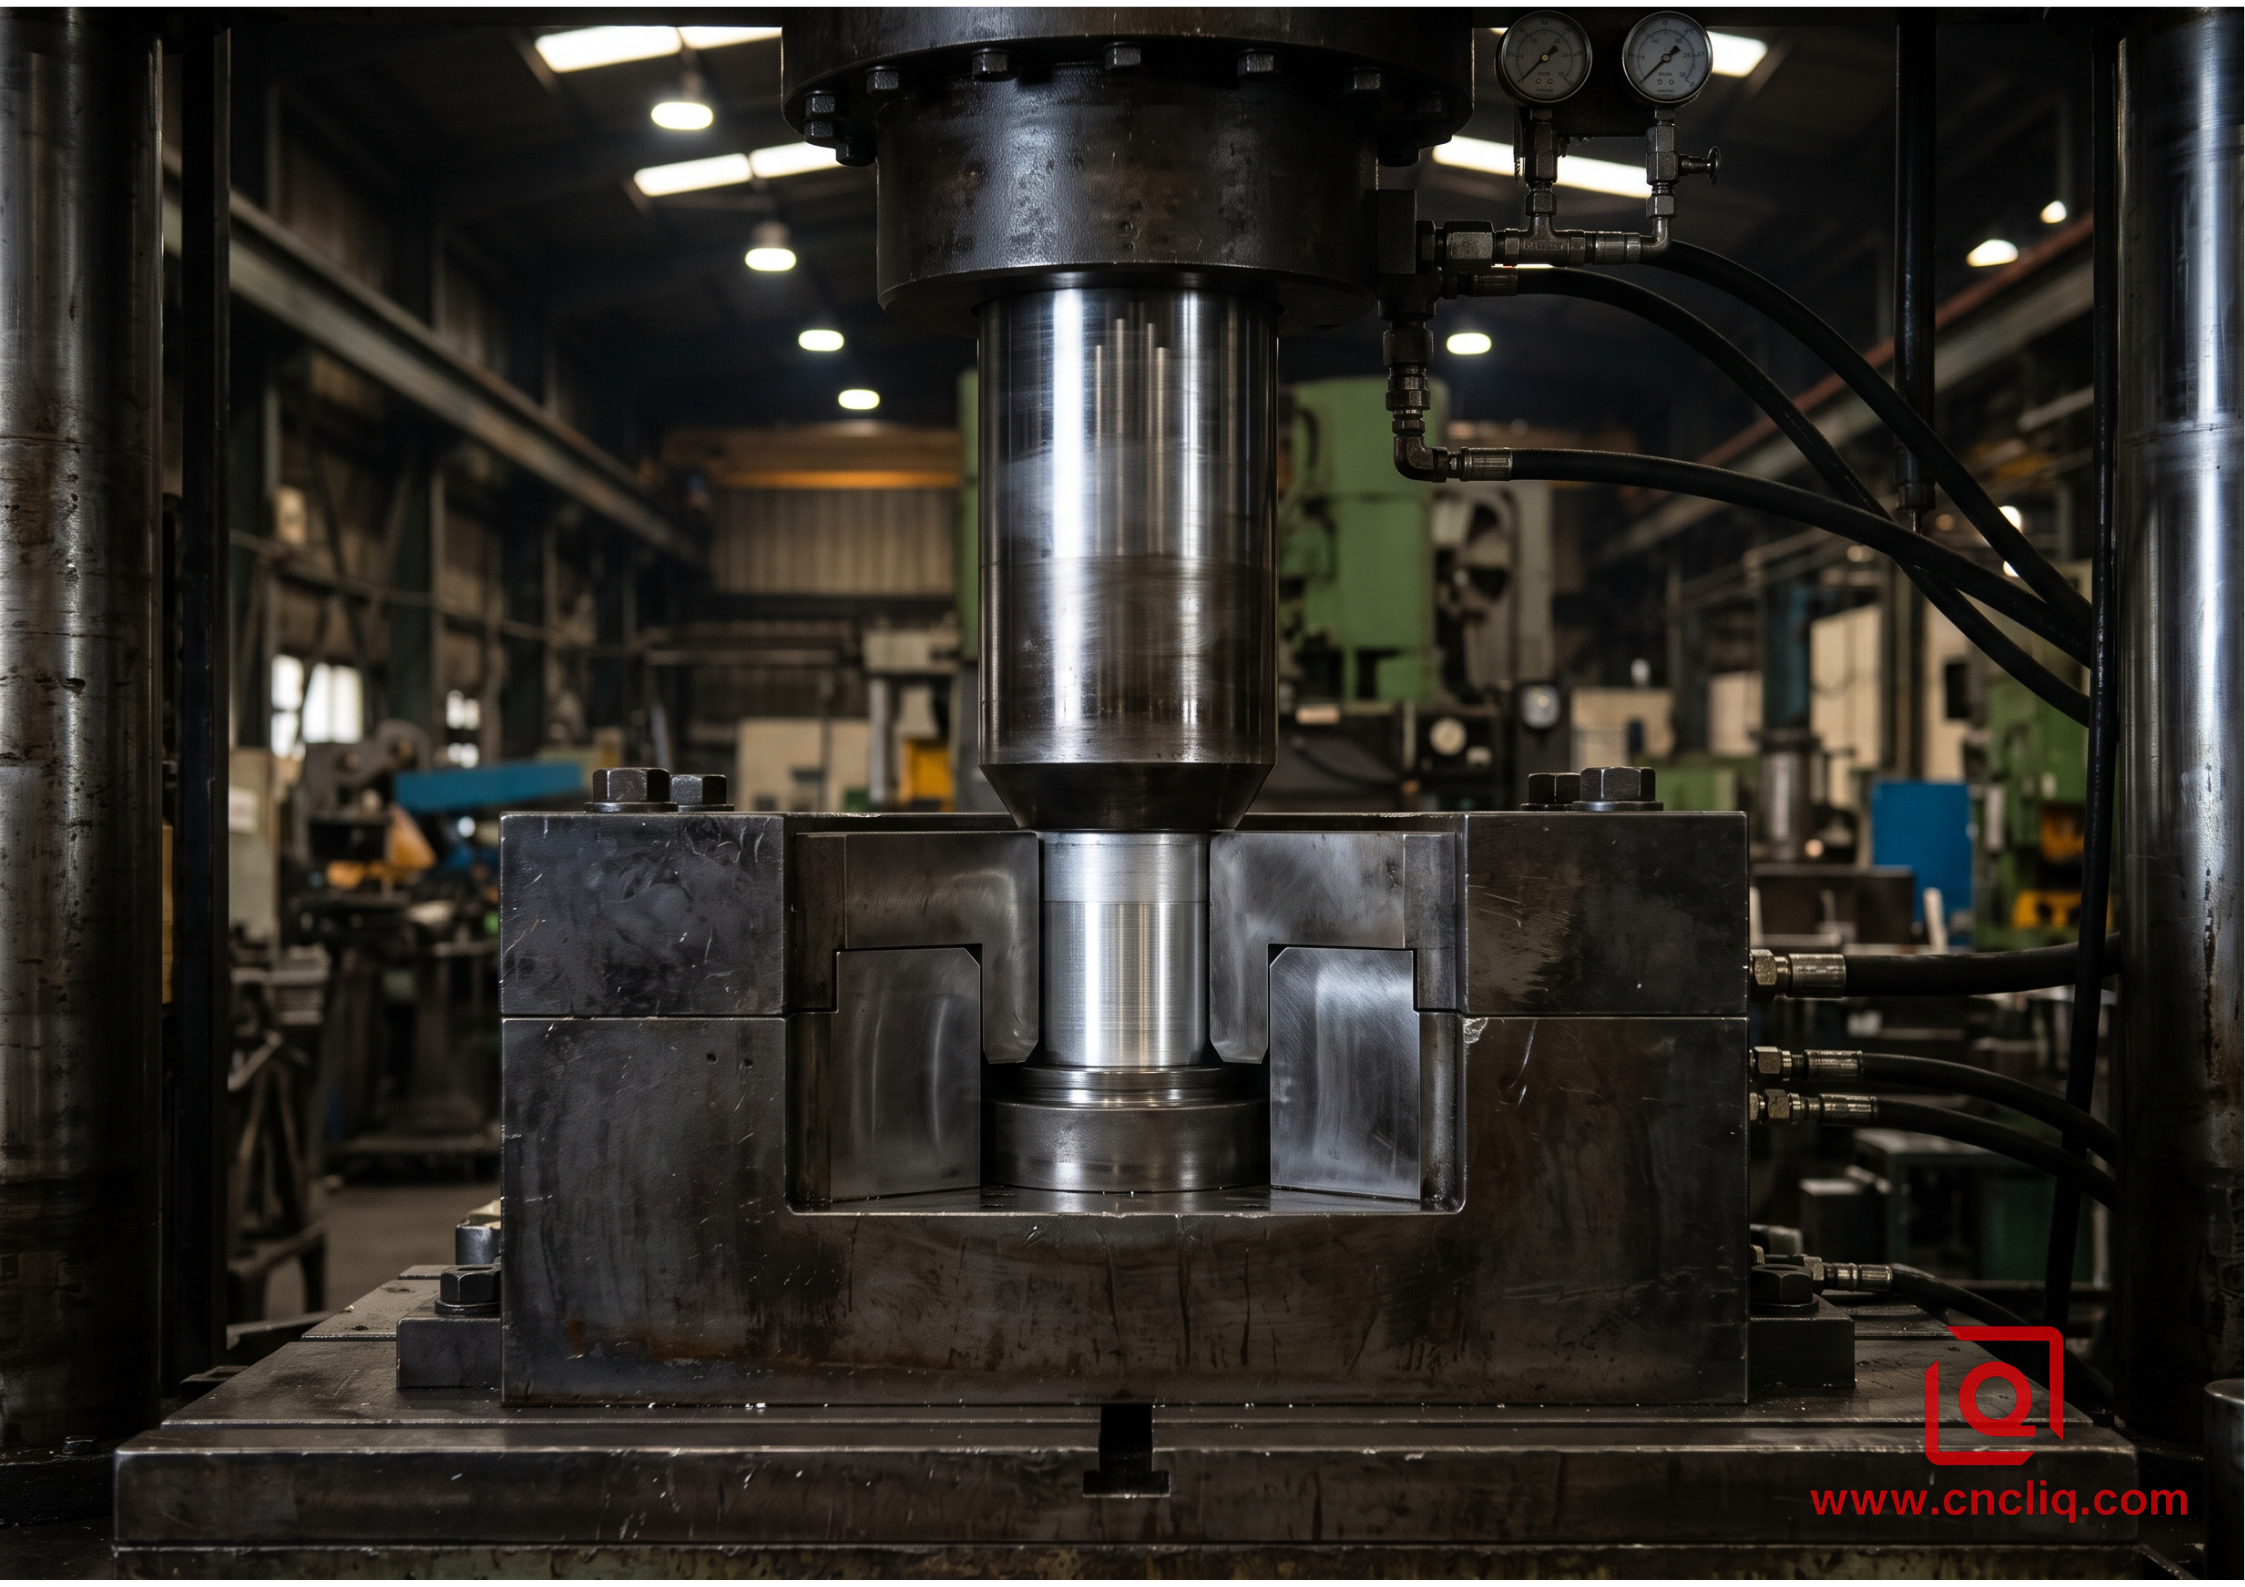
Dependiendo de la geometría del componente objetivo, los fabricantes de herramientas implementan tres estrategias fundamentales de flujo de metal:
-
Extrusión hacia adelante: el punzón descendente fuerza el trozo hacia adelante a través de una restricción estrechada en la cavidad del troquel. El material desplazado se mueve en la misma dirección que la carrera del ariete. Dependemos en gran medida de esta configuración cuando fabricamos ejes de motores paso a paso, pasadores de conector de diámetro múltiple, carretes de válvula sólidos y separadores estructurales.
-
Extrusión hacia atrás (inversa): el trozo se asienta contra una base sólida del troquel sin ningún lugar hacia donde descender. A medida que el punzón empuja firmemente hacia el centro del trozo, el aluminio desplazado fluye hacia arriba hacia el espacio anular que rodea el cuerpo del punzón. Esta configuración es el caballo de batalla absoluto para latas de embutición profunda, cuerpos de sensores de alta presión, carcasas de condensadores electrónicos y cilindros huecos.
-
Extrusión combinada (compuesta): una sola pasada de prensa desplaza el aluminio hacia abajo a través de una garganta inferior y hacia arriba alrededor del punzón descendente simultáneamente. Esto nos permite producir un conector de fluido o cuerpo de válvula completo, que presenta un vástago escalonado sólido en un extremo y una cavidad hueca profunda en el otro, en un único ciclo continuo sin soldadura secundaria ni conjuntos de varias piezas.
 COMBINED (COMPOUND) EXTRUSION
 [ Punch Descends ]
 +-----------------------+
 | | Punch | |
 | +-------+ |
 | ^ [ Billet ] ^ | <- Material flows UP
 | | | | around the punch
 |---+ +--|
 |Die| |Die|
 | | [Shank Stem] | | <- Material flows DOWN
 +---+ +--+ through die throat
Comportamiento del material: equilibrio entre ductilidad y alta resistencia
Si se presionan las aleaciones de aluminio con suficiente fuerza para comprimirlas, no todas se comportarán de la misma manera; eso lo deciden su composición y estructura de grano. Elegir uno sobre el otro se reduce a un equilibrio: la facilidad con la que fluye en el troquel versus el límite elástico que realmente necesita al final.
| Grado de aleación | Estado inicial | Temperamento final post-formato | Límite elástico típico | Usos de componentes OEM primarios | Perfil de desgaste de la herramienta |
| 1070/1050 | O recocido | H14 / H18 Endurecido por trabajo | 95 a 135MPa | Disipadores de calor térmicos de alta eficiencia, tapas de ventilación para baterías de vehículos eléctricos y latas de condensadores | Mínimo |
| 6061 | Oh recocido suave | Poste T4 / T6 tratado térmicamente | 240 a 275 MPa | Pistones de freno para automóviles, colectores hidráulicos de alta presión, cuerpos de sensores | Moderado |
| 6082 | Oh recocido suave | Poste T6 tratado térmicamente | 260 a 310 MPa | Enlaces de chasis estructurales de servicio pesado, casquillos de suspensión, cilindros industriales | Moderado a alto |
| 7075 | O esferoidizado | T6/T73 alivio del estrés | 430 a 505 MPa | Accesorios estructurales aeroespaciales, carcasas de artillería de defensa, extremos de tirantes | Alto |
Las aleaciones de alta pureza como 1070 y 1050 fluyen como masilla blanda bajo presión. Su red cristalina tiene muchos planos de deslizamiento y pocos obstáculos de aleación, por lo que llenan cavidades profundas sin grietas por cizallamiento ni recocido a mitad del proceso. Ocupan el primer puesto cuando la conductividad térmica o eléctrica debe estar en su punto máximo.
Cuando se requiere resistencia y sujeción de hilo, los grados de la serie 6000, como 6061 y 6082, son los caballos de batalla de la industria. Un problema: no extruya en frío el temple original T6: su dureza tal como se envía rompe golpes y grietas en las esquinas afiladas.
Las babosas crudas 6061 necesitan primero un recocido de recristalización completa: manténgalas a 380-415 °C durante aproximadamente 3 horas, luego déjelas enfriar lentamente dentro del horno. Eso deja el metal blando y dúctil.
Durante los violentos segundos de deformación plástica en frío, el metal experimenta un severo endurecimiento por deformación. Una vez formados, los componentes con forma casi neta pasan directamente a un horno de envejecimiento artificial y tratamiento térmico de solución dedicado a 175 grados Celsius durante 8 horas para lograr propiedades mecánicas de temple T6 completas.
Puntos de referencia de procesos: extrusión en frío, mecanizado CNC y fundición a presión
Cada proceso de fabricación implica distintas compensaciones técnicas entre inversión en herramientas, utilización de materiales, tiempo de ciclo y durabilidad estructural.
Grain Fiber Lines Comparison:

CNC Machining (Cut Fibers):
=================== (Cutting tool slices across native grain lines)
------------------- (Exposes microscopic leak paths and stress risers)

Cold Extrusion (Continuous Unbroken Fibers):
~~~~~~~~~~~~~~~~~~~ (Grain flow curves smoothly around structural contours)
~~~~~~~~~~~~~~~~~~~ (Maximizes burst resistance and cyclic fatigue life)
| Parámetro de fabricación | Extrusión en frío de aluminio | Mecanizado CNC de múltiples ejes | Fundición a presión de alta presión (HPDC) |
| Tasa de desperdicio de material | 5% a 8% (finales de cosecha menores) | 55% a 75% (Pérdida sustancial de viruta) | 15 % a 25 % (puertas, corredores y flash) |
| Estructura del grano y fatiga | Superior (flujo de grano continuo) | Moderado (Granos cortados con herramientas) | Bajo a moderado (propenso a la porosidad) |
| Tolerancia dimensional tal como se formó | Más/menos 0,030 a 0,060 mm | Más/menos 0,008 a 0,015 mm | Más/menos 0,100 a 0,250 mm |
| Rugosidad de la superficie | Ra 0,2 a 0,8 micrómetros | Ra 0,8 a 3,2 micrómetros | Ra 1,6 a 6,3 micrómetros |
| Tiempo del ciclo de producción | 1,5 a 4,0 segundos por pieza | 120 a 480 segundos por pieza | 25 a 60 segundos por disparo |
| Escala de producción económica | 5.000 unidades y más | 1 a 500 unidades | 10.000 unidades y más |
El mecanizado CNC ofrece una generosa libertad dimensional y tolerancias muy estrictas. Eso lo convierte en una buena opción para tiradas de bajo volumen y perfiles complejos no simétricos. La otra cara de la moneda: las herramientas de corte cortan la veta natural de las barras laminadas, dejando elevadores de tensión microscópicos y posibles rutas de fuga a través de paredes delgadas.
La fundición a presión a alta presión produce formas intrincadas rápidamente. Pero la inyección turbulenta de metal fundido puede atrapar pequeñas bolsas de gas y huecos de contracción. Bajo una presión hidráulica constante o cargas repetidas de alta fatiga, esos poros ocultos pueden convertirse en vías de fuga graves.
La extrusión en frío remodela el metal mientras permanece completamente sólido. Las líneas de veta continua del aluminio se doblan alrededor de los filetes internos y siguen los contornos de las paredes, por lo que las piezas extruidas obtienen una mayor resistencia al estallido, una buena vida útil y un acabado suave y bruñido nada más salir de la prensa.
Directrices prácticas de DFM para ingenieros de diseño
Diseñar una pieza para extrusión en frío requiere pensar en cómo fluye el metal sólido bajo presión hidrostática. Las características que parecen fáciles de cortar con una fresa de ranurar pueden generar picos de tensión catastróficos en herramientas duras.
 PRONE TO TOOL WEAR RECOMMENDED DFM PROFILE
 | | | |
 | Sharp Corner (R = 0) | | Smooth Fillet (R >= 1.5) |
 +-------+ +-------+ \ /--------\ /
 | | \ / \ /
 | | | | | |
 (Severe tool stress concentration) (Balanced flow, extended punch lifespan)
-
Proporciones de espesor de la parte inferior a la pared: en piezas cilíndricas extruidas hacia atrás, intente mantener el espesor de la base aproximadamente entre 1,0 y 1,5 veces el espesor de la pared lateral. Si el piso inferior está diseñado demasiado delgado en relación con las paredes verticales, la cara del punzón perforará directamente a través del trozo antes de que pueda establecerse un flujo continuo hacia atrás.
-
Filetes de transición y radios internos: Evite los hombros de transición internos agudos de 90 grados con radio cero. Especifique siempre filetes de transición generosos de al menos 1,5 mm, o idealmente 2,5 mm cuando utilice aleaciones de la serie 6000. Los escalones internos afilados bloquean el desplazamiento uniforme del metal, atrapan bolsas de aire y crean una fatiga severa por flexión en el hombro del punzón.
-
Distribución simétrica de las paredes: los diseños de paredes asimétricas crean fuerzas laterales desiguales a lo largo de la cara del punzón durante la carrera de prensa. Cuando una pared lateral es sustancialmente más gruesa que la pared opuesta, el punzón descendente inevitablemente se desvía hacia el camino de menor resistencia. Este desplazamiento del punzón provoca un descentramiento severo del espesor de la pared y puede fracturar el inserto de carburo de tungsteno circundante.
-
Ángulos de tiro suaves: aunque la extrusión en frío puede producir paredes verticales rectas con cero tiro, agregar un ángulo de tiro sutil entre 0,25 y 0,5 grados a lo largo de superficies internas no críticas reduce significativamente la fricción de extracción durante la carrera de retorno. Este pequeño detalle puede duplicar fácilmente la vida útil de las herramientas.
Estándares de inspección y control de calidad
En operaciones de extrusión en frío de alta velocidad donde las prensas realizan hasta 45 veces por minuto, un control riguroso del proceso es esencial para garantizar que miles de piezas consecutivas permanezcan exactamente en sus dimensiones.
-
Precisión dimensional (DIN ISO 2768-m): Los diámetros exteriores formados directamente contra insertos de matriz de carburo pulido mantienen regularmente los estándares de tolerancia ISO IT8 a IT9. Los orificios internos lisos creados sobre mandriles de punzonado rectificados logran una consistencia ISO IT7 sin pasadas de perforación.
-
Verificación continua de la masa de trozos: cada palanquilla cruda cortada pasa por controladoras de peso de alta velocidad. En una configuración de herramientas de matriz cerrada, el exceso de volumen de material no puede escapar; un trozo con sobrepeso provoca picos extremos de presión hidrostática que pueden deformar permanentemente las pesadas placas de refuerzo de la prensa.
-
Integridad de la superficie y pruebas no destructivas (ASTM E1417): la deformación en frío introduce una intensa tensión circular a lo largo de las pieles de las partes externas. La inspección automatizada por corrientes parásitas y las pruebas periódicas de penetrantes fluorescentes verifican que las superficies formadas permanezcan completamente libres de microfisuras longitudinales o desgarros por fricción.
-
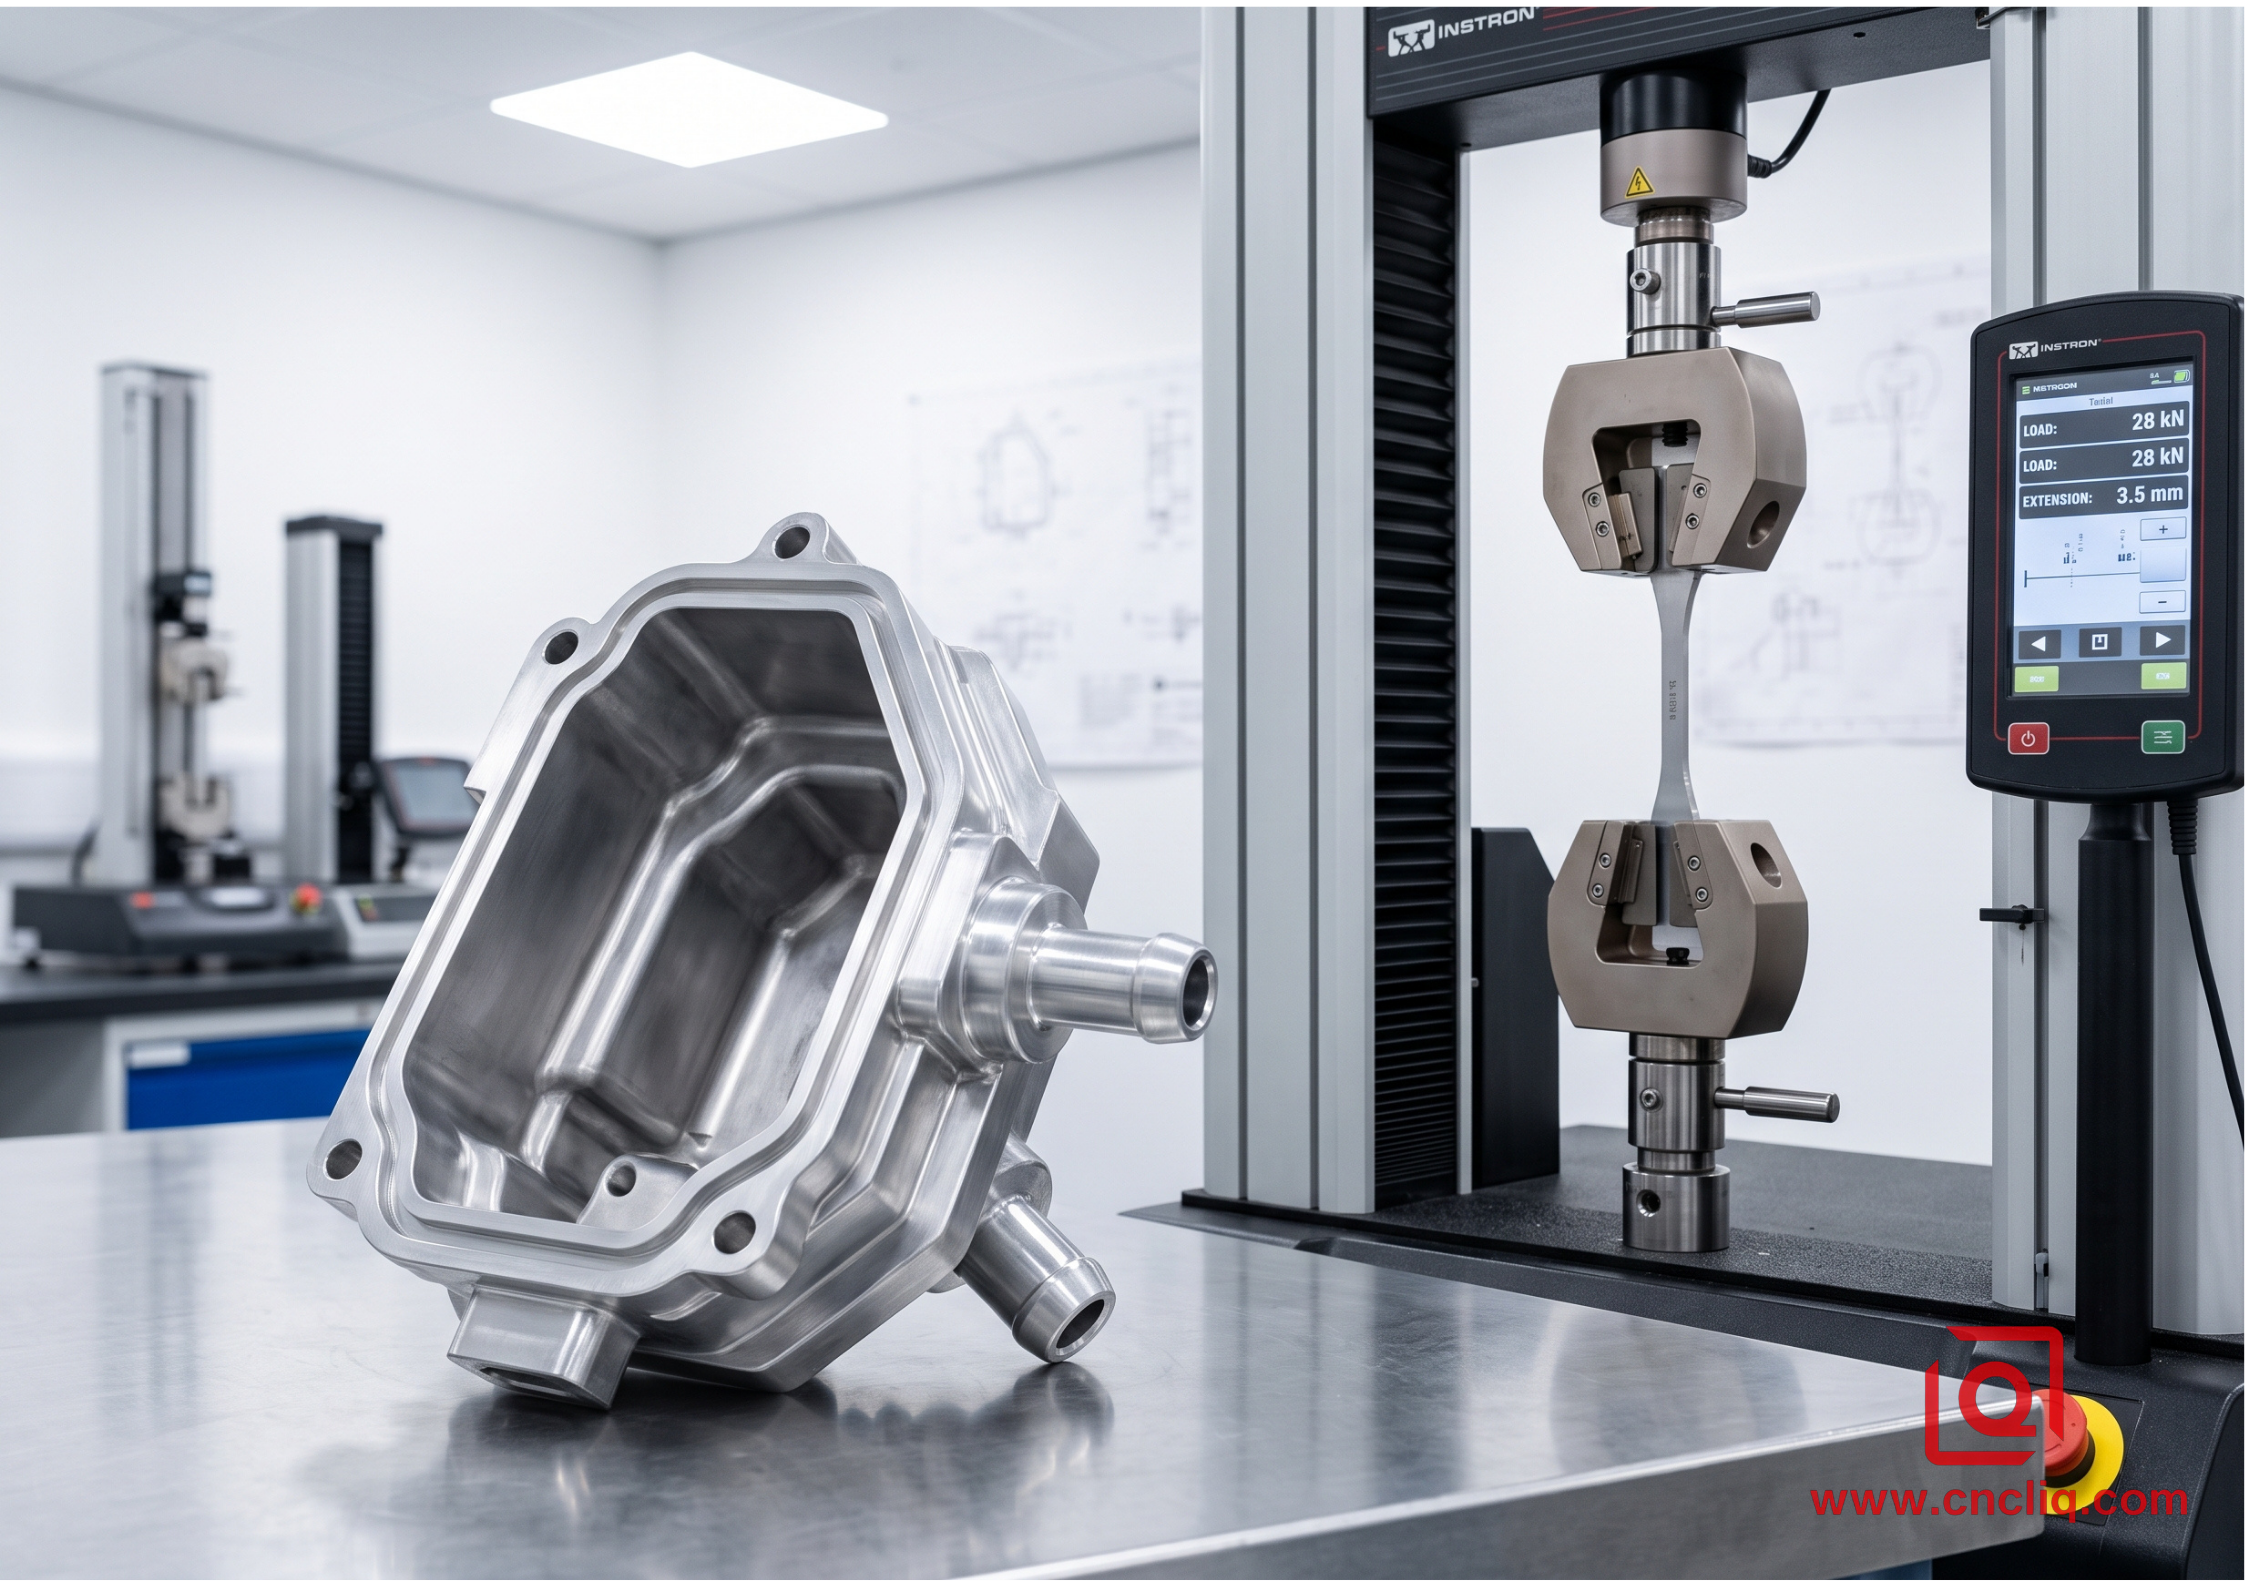
Pruebas de dureza y pruebas mecánicas (ASTM E10 e ISO 6506-1): las piezas que salen de los hornos de tratamiento térmico T6 de posformado se someten a pruebas sistemáticas de dureza Brinell y Vickers, junto con tirones de tracción destructivos periódicos para garantizar el cumplimiento total del límite elástico en cada lote de producción.
Desglose de aplicaciones OEM del mundo real
+-------------------------------------------------------------------------+
| CASE STUDY: AUTOMOTIVE PRESSURE HOUSING |
+-------------------------------------------------------------------------+
| Target Application: |
| - High-pressure fuel rail sensor enclosure |
| - Annual Production Volume: 120,000 units |
| - Material Specification: 6061-T6 Aluminum |
| - Performance Target: Zero leakage at 35 MPa proof pressure |
| |
| Prior Manufacturing Hurdles: |
| - Machined from solid 45 mm diameter 6061-T6 bar stock on CNC lathes |
| - Machine cycle time: 210 seconds per finished unit |
| - Material loss: 68% of raw aluminum converted into waste chips |
| - Minor porosity along cut grain lines caused occasional micro-leaks |
| |
| Implemented Cold Forming Process: |
| 1. Backward cold extrude hollow cup near-net shape in 2.2 seconds |
| 2. Perform solution and artificial aging heat treatment to T6 temper |
| 3. Quick 18-second secondary CNC pass for M18x1.5 thread and O-ring seal |
| |
| Quantified Production Gains: |
| - Raw material starting mass dropped from 385 grams to 132 grams |
| - Overall piece-part manufacturing cost decreased by 41.8% |
| - 100% burst test pass rate across 120,000 parts delivered |
+-------------------------------------------------------------------------+
Un proveedor automotriz internacional de nivel 1 se acercó a nuestro equipo con una desafiante carcasa de sensor de riel de combustible de alta presión. Su socio de fabricación existente había estado torneando todo el componente a partir de barras sólidas extruidas 6061-T6 de 45 mm de diámetro.
Cada pieza se involucró en un torno multieje de alta precisión durante 210 segundos, cortando el 68% de la materia prima inicial en virutas de desecho. Más importante aún, el mecanizado directo en la barra sólida cortó los límites longitudinales del grano, lo que ocasionalmente resultó en una filtración microscópica de fluido a través de la delgada pared del diafragma sensor durante las pruebas de validación de alta presión a 35 MPa.
Nuestro equipo de ingeniería realizó la transición del componente a una ruta de fabricación de dos etapas de alta eficiencia:
[Sheared 6061 Billet]
 |
 v
[Anneal Below 45 HBW Hardness]
 |
 v
[Apply Dry Phosphate Lubricant]
 |
 v
[Reverse Cold Extrude Near-Net Cup (2.2 Seconds)]
 |
 v
[Unbroken Grain Alignment Along Internal Cavity]
 |
 v
[Solution & Aging Heat Treatment to T6]
 |
 v
[High-Speed CNC Finish: Threads & Seal Groove (18 Seconds)]
Cortamos trozos 6061 recocidos suavemente, aplicamos un lubricante de conversión química avanzada y extruimos hacia atrás el cuerpo hueco profundo en una prensa de 400 toneladas en solo 2,2 segundos. Este desplazamiento plástico obligó a la estructura natural del grano de aluminio a fluir continuamente alrededor de las transiciones internas de la base y hacia las paredes laterales.
Después de un ciclo de tratamiento térmico T6 estándar para restaurar la máxima resistencia mecánica, un torno CNC secundario dedicó solo 18 segundos a cortar las roscas de montaje externas M18x1,5 y asentar una ranura de sello elastomérico.
Los resultados fueron inmediatos y mensurables. El material de partida en bruto cayó de 385 gramos a 132 gramos por pieza, una reducción del 65,7 % en el peso de compra del metal en bruto. El costo total de las piezas cayó un 41,8%, incluida la amortización de herramientas, mientras que la alineación densa y continua del grano resolvió por completo las fallas en las pruebas de presión en las 120.000 unidades de producción entregadas.
Conclusión: evaluación de su próximo proyecto OEM
La extrusión en frío de aluminio ofrece un puente de fabricación confiable entre la economía de materiales de la fundición y la precisión de la superficie del mecanizado multieje.
Cuando sus piezas requieren simetría cilíndrica, cavidades ciegas profundas o una sólida resistencia a la presión bajo carga cíclica, el conformado en frío reduce los tiempos de ciclo de varios minutos a solo segundos, al tiempo que reduce drásticamente el desperdicio de material.
Envíe sus archivos de componentes STEP o IGES junto con sus requisitos de entrega anuales proyectados. Nuestro grupo de ingeniería llevará a cabo una revisión exhaustiva del DFM, calculará los tonelajes de la prensa, evaluará las rutas de flujo de grano y delineará una estrategia de producción en volumen optimizada adaptada a sus especificaciones técnicas exactas.
Información del contacto
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines informativos y de referencia únicamente. Tenga en cuenta que las ideas generales del blog no reemplazan los acuerdos técnicos firmados. Debido a que las piezas personalizadas varían según los números de calor del material, las calibraciones de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen únicamente por sus dibujos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los estudios de casos de clientes que aparecen en este blog han sido completamente anonimizados y desinfectados. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes mostradas sirven únicamente para demostrar nuestras capacidades de mecanizado personalizado y no representan un estándar universal único para todos los pedidos.
Equipo de fabricación de Liqin
Ningbo Liqin Industry, basada en 18 años de experiencia en ingeniería de precisión, fabrica componentes metálicos de alta tolerancia para mercados globales exigentes. Operamos desde un centro de producción de 6.500 m² equipado con más de 150 máquinas de 4 y 5 ejes. Mecanizado CNC , mecanizado por torno, extrusión en frío y fundición a presión bajo un mismo techo. Esta configuración nos permite gestionar proyectos sin problemas, llevando piezas desde los conceptos iniciales de CAD directamente hasta los envíos finales.
Manejamos el control de calidad sin compromiso. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Respaldados por las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan controles estrictos de IPQC, FQC y OQC en cada lote de producción. Desde mapeo dimensional de CMM y perfiles ópticos hasta pruebas de dureza y niebla salina, validamos sus especificaciones críticas por adelantado, para que reciba componentes listos para usar sin dolores de cabeza de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede confiar en nosotros para tiempos de respuesta de dos horas en nuevas solicitudes de presupuesto, soporte directo para muestreo de prototipos y envíos de exportación sin problemas en Europa, América del Norte, Asia y Oceanía.
Bienvenido a sus consultas y muestras. Visita nuestro sitio web o contáctanos directamente ¡Para una cotización competitiva!
