 Français




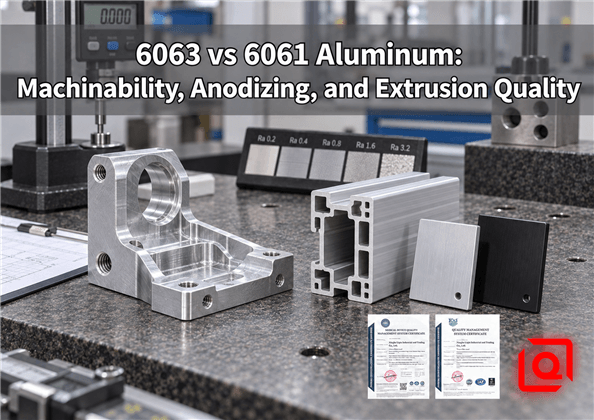
Un acheteur a un jour posé à notre boutique une question qui semblait simple : "Pouvons-nous faire passer cette extrusion visible du 6063 au 6061 afin que les languettes de montage soient plus solides ?" La réponse n’a pas été un oui ou un non rapide. Le profil avait des ailettes fines, une longue face cosmétique, quatre trous post-usinés et une finition anodisée transparente qui devait correspondre au cadre environnant. Plus de résistance dans la fiche technique du matériau pourrait facilement créer un travail d'extrusion plus difficile, plus de lignes de filière, une sortie de presse plus lente et un résultat cosmétique moins indulgent.
C'est la vraie décision 6063 contre 6061. Il ne s’agit pas d’un concours pour trouver le « meilleur » aluminium. Il s'agit d'une décision de routage : quel alliage donne au dessin le meilleur chemin à travers l'extrusion, l'usinage CNC, la finition, l'inspection et l'assemblage ? Ce guide explique ce chemin du point de vue de l'atelier. Si vous publiez des dessins ou achetez des pièces pour gagner votre vie, ceci est pour vous. L'objectif est un matériel reproductible, pas une jolie feuille de comparaison.
Réponse courte : Voici comment cela se passe habituellement dans l'atelier. Des charges, des filetages et beaucoup de post-usinage nous conduisent vers le 6061. Une section fine et compliquée que les clients verront après l'anodisation place normalement le 6063 en tête de ligne. Si une partie a besoin des deux, ne devinez pas. Examinez ensemble la trempe, la géométrie du profil, les références d'usinage, la classe de surface et la légende du revêtement final.
6063 contre 6061 en un coup d'œil
|
Point de décision |
Aluminium 6061 |
Aluminium 6063 |
Signification pratique du sourcing |
|
Raison typique pour le spécifier |
Résistance structurelle plus élevée et fabrication CNC polyvalente |
Meilleure extrudabilité et surface décorative plus propre |
Commencez par la fonction, puis vérifiez l'apparence et l'itinéraire du processus |
|
Etats extrudés courants |
T6, T6510, T6511 |
T5, T52, T6 |
« 6061 » ou « 6063 » ne constituent pas à eux seuls une spécification complète d'appel d'offres |
|
Comportement CNC |
Généralement plus ferme et plus facile à contrôler pour un post-usinage précis |
S'usine bien avec une géométrie en aluminium pointue, mais peut sembler plus douce ou plus gommeuse |
Le bord de l'outil, l'évacuation des copeaux, le support des fixations et la trempe peuvent avoir plus d'importance que le nom de l'alliage |
|
Extrusion de profil |
Convient aux profils plus solides et moins complexes |
Préféré pour les profils complexes, à parois fines et de haute finition |
6063 donne généralement au concepteur de matrices une fenêtre de traitement plus large |
|
Anodisation décorative |
Bon lorsque le lot et le prétraitement sont contrôlés |
Généralement plus uniforme et plus brillant sur les extrusions visibles |
Approuver un échantillon de limite ; n'utilisez jamais « anodisation noire » comme spécification d'apparence complète |
|
Exemples les mieux adaptés |
Cadres de machines, supports, fixations, boîtiers structurels, composants filetés |
Cadres d'affichage, garnitures, profils de dissipateur thermique, rails, boîtiers visibles, tubes complexes |
Écran utile, pas un verdict : le dessin et le cycle de service réel ont toujours le dernier mot |
Regardez sous le cachet de qualité et les deux alliages appartiennent à la famille 6xxx traitable thermiquement. Le magnésium et le silicium effectuent l’essentiel du travail de renforcement. Les plages autorisées se chevauchent sur papier ; néanmoins, le 6061 est le grade normalement utilisé lorsque le concepteur a besoin de plus de résistance. Le 6063 échange délibérément une certaine résistance contre un écoulement du métal plus facile et une meilleure réponse de finition. La fiche technique d'extrusion du 6063 publiée par Hydro évalue particulièrement le fini de surface et l'anodisation décorative, tandis que son aperçu de l'alliage 6063 indique que des usinages et des charges structurelles plus lourdes pointent souvent vers le 6061. Il s'agit d'un consensus utile dans l'industrie, mais le certificat du lot réel régit toujours la pièce.
Pourquoi l'alliage et la trempe doivent être choisis ensemble
Une erreur fréquente lors d'une demande de prix est une note de dessin qui indique uniquement "Aluminium 6061" ou "Aluminium 6063". L'humeur n'est pas une note de bas de page. On le ressent à la presse, au redresseur, sous la fraise, et encore lorsqu'une pièce desserrée décide de rester en place. Prenez un rail d'affichage 6063-T5 et un tube usiné 6063-T6. Même famille d’alliages, attentes assez différentes en matière de résistance et de coupe. Les derniers chiffres comptent également pour le 6061 : T6511 identifie une extrusion étirée et sans contrainte, souvent bienvenue lorsqu'une pièce longue sera fraisée plus fort d'un côté que de l'autre.
Lorsque l'achat couvre une barre, une tige, un profilé ou un tube extrudé, ASTM B221 est une référence nord-américaine courante. Ouvrez-le et vous trouverez les exigences chimiques et mécaniques liées aux alliages et états répertoriés. Les dessins européens fonctionnent généralement avec les exigences de la série EN 755, et les profils de précision 6060/6063 peuvent invoquer la norme EN 12020. Indiquez la norme applicable sur le bon de commande. Indiquez ensuite la trempe, la révision du dessin de profil, le document d'inspection requis et si l'acceptation dimensionnelle a lieu avant ou après l'anodisation.
Un chiffre de force extrait d'un graphique Web constitue un mauvais critère de publication. Modifiez l'état, l'épaisseur de la section, la forme du produit ou la norme en vigueur et le minimum applicable peut varier. Lors du travail de conception, il est juste de dire que le 6061-T6 est clairement plus résistant que le 6063-T6. Une fois le dessin publié, revenez au bon tableau et au certificat pour cette section exacte.
Usinabilité au niveau de la broche : là où la différence apparaît
Les deux alliages s'usinent confortablement sur une CNC performante, mais ils échouent de différentes manières. Une extrusion 6061 bien vieillie offre généralement plus de soutien sous l'outil. Cela en fait un choix d'atelier confortable pour les sièges de roulements, les bossages filetés, les lamages et les interfaces de support de charge. La recette n'est pas exotique : des cannelures polies, un râteau positif, une vraie charge de copeaux et suffisamment de liquide de refroidissement ou d'air pour évacuer les copeaux. Définissez ces bases correctement et les bords restent nets tandis que les dimensions se comportent.
6063 n'est pas "inusinable". Loin de là. Nous le traitons régulièrement comme un profil nécessitant des opérations secondaires précises plutôt que comme une billette nécessitant un enlèvement de matière agressif. Sa dureté inférieure peut favoriser l'accumulation de bords si l'outil frotte, s'attarde ou recoupe des copeaux chauds. Le résultat peut être un bord taché, une face trouble ou une bavure qui devient douloureusement évidente après l'anodisation. Gardez le bord tranchant. Donnez la puce quelque part où aller. Soutenez les parois minces près de la coupe au lieu de serrer plus fort et de plier la section.
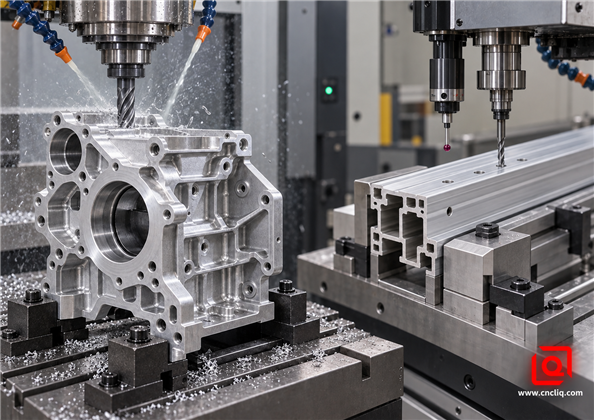
L'usinage secondaire doit être planifié en fonction de la rigidité de la section, de la qualité des références, de l'évacuation des copeaux et de la surface visible finale.
Quatre contrôles d'usinage qui comptent sur les deux alliages
1. Partez de références stables. Les faces d'extrusion brutes peuvent porter une couronne, une torsion, un arc, des lignes de matrice ou une variation locale. Localisez-le à partir d'un mur soutenu, d'un élément d'outillage conçu ou de tampons pré-usinés. Les profils longs bénéficient souvent d'un sondage plutôt que d'une butée dure qui suppose une rectitude parfaite.
2. Utilisez une géométrie de coupe spécifique à l'aluminium. Un outil poli et tranchant avec un espace de flûte généreux réduit l'adhérence et l'accumulation de copeaux. Un revêtement choisi pour l'acier peut arrondir le bord et aggraver la coupe d'un aluminium mou ; Du ZrN ou du DLC fin peuvent être envisagés lorsque la stratégie d'outil nécessite un revêtement.
3. Terminez après que la pièce se soit détendue. Un enlèvement de matière important et unilatéral peut libérer les contraintes résiduelles. Commencez par dégrossir, relâchez ou réinstallez la pièce, puis terminez les interfaces critiques. La séquence exacte dépend de la longueur de la section, de la trempe, de l'état du stock et de la tolérance ; il ne s'agit pas d'une recette universelle de temps d'attente.
4. Ébavurez pour le revêtement, pas seulement pour le toucher. Une bavure en forme de plume au niveau d'un trou, d'une fente ou d'un bord peut survivre à une inspection occasionnelle, puis éclaircir, brûler ou piéger la chimie pendant l'anodisation. Définissez les cassures des bords et protégez le visage cosmétique lors de chaque transfert.
Pour une discussion plus approfondie sur les processus, le guide de Liqin sur le fraisage, tournage et extrusion CNC de l'aluminium explique pourquoi la rectitude du profil, le sondage et le post-usinage le contrôle des copeaux appartient au même plan de processus. Le dessin contient-il un alésage ou une glissière qui n'est accepté qu'après revêtement ? Dans ce cas, continuez avec le guide de Liqin sur les les surépaisseurs d'usinage pour l'aluminium anodisé est la prochaine étape la plus pertinente.
Point de contrôle RFQ : Un package utile contient le modèle 3D et le dessin 2D contrôlé. Ajoutez la quantité annuelle, l'alliage et la trempe proposés, une carte cosmétique du visage, la légende d'anodisation et l'ajustement d'accouplement. Avec cela en main, Liqin peut mettre côte à côte les 6061, 6063 et une route hybride d'extrusion et de CNC avant que quiconque ne publie d'outillage. Demander une révision DFM basée sur un dessin.
Anodisation : La finition commence avant le réservoir
Le6063 a gagné sa réputation d'« aluminium architectural » car il peut être extrudé avec une surface lisse et répondre de manière cohérente à l'anodisation décorative. Des niveaux de cuivre plus faibles et des niveaux d’impuretés contrôlés aident. Sur un long rail visible ou un cadre de boîtier, cette ligne de base plus propre est importante. Les finitions transparentes, champagne, bronze ou noires exposent tout ce qui se trouve en dessous : le ramassage de la matrice, le frottement de manipulation, les grains grossiers, les zones de soudure, le ponçage agressif et les lots de matériaux incompatibles.
6061 s'anodise également bien. Il est largement utilisé pour les pièces usinées anodisées noires et naturelles. La prudence n’est pas que 6061 semble automatiquement mauvais ; la prudence est de mise : le choix structurel et les promesses cosmétiques doivent être gérés ensemble. Une face usinée et une face d'extrusion intacte peuvent graver différemment. Deux lots de fusion peuvent aboutir à des teintes légèrement différentes. Une région soudée peut révéler un halo. Un panneau de logo poli peut ne plus correspondre à un bossage de montage microbillé.
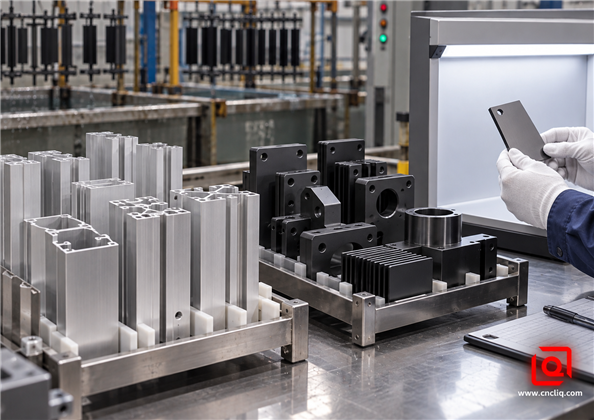
Un échantillon limite, un lot de matériaux, un prétraitement contrôlé et des conditions de visualisation convenues font plus pour la cohérence des couleurs qu'un nom de couleur vague.
Spécifiez l'apparence de manière à ce qu'une usine puisse l'inspecter
· Marquez les visages cosmétiques et les visages non cosmétiques sur le dessin.
· Nommez la norme d'anodisation et la classe de revêtement. ISO 7599:2018, confirmée en vigueur en 2023, explique comment les revêtements anodiques décoratifs et protecteurs sont spécifiés et souligne l'importance de la qualité de l'alliage. et prétraitement jusqu'à l'apparence finale.
· Indiquer la couleur, la brillance ou la texture attendue, les exigences d'étanchéité et tout test de corrosion ou d'usure.
· Définissez un échantillon ou une plage limite approuvée plutôt que de promettre une correspondance visuelle parfaite impossible entre des lots non liés.
· Identifiez les points de contact et les marques de soutirage. L'électricité a besoin d'un contact, donc « pas de marques nulle part » n'est pas une instruction pratique.
· Faites ressortir les filetages masqués, les faces rectifiées, les contacts électriques, les sièges de roulement et autres zones sans revêtement.
L'anodisation change également de taille. Le revêtement est formé en partie dans le métal de base et en partie vers l'extérieur, mais le changement dimensionnel exact doit provenir du processus approuvé et des spécifications du revêtement. Pour un alésage, un filetage, un rail coulissant ou un joint d'étanchéité de précision, n'appliquez pas de « règle 50/50 » Internet générique et publiez le dessin. Convenez de l'épaisseur de finition, du plan de masquage, de la cible de pré-couche, de la méthode de mesure et de la dimension d'acceptation finale avec le fabricant et l'anodiseur.
Pour les travaux de décoration générale, le 6063 offre à l'équipe de finition une surface de départ plus conviviale. Pour les pièces usinées qui travaillent dur, le 6061 offre souvent aux équipes de conception et d'usinage un ensemble global plus solide. Parfois, la réponse la plus simple consiste à cesser de demander à un seul alliage de faire deux tâches. Gardez le rail visible en 6063. Mettez 6061 là où la charge entre réellement. Détaillez ensuite le joint de manière à ce qu'un changement de teinte soit contrôlé ou semble délibéré.
Qualité d'extrusion : pourquoi le 6063 donne plus d'espace à la presse
Imaginez ce que l'on demande à la presse de faire. Le métal chaud doit se diviser, tourner, passer à travers la matrice, se réunir à nouveau en une section creuse et répéter cet acte sur des mètres. Le 6063 coule généralement avec moins d'arguments que le 6061. Les parois minces, les fentes fines, les chambres internes et les petits détails visibles ont donc de meilleures chances de fonctionner proprement. La vitesse de la presse peut s'améliorer et un mauvais remplissage peut diminuer, mais ce n'est pas une promesse de prix. La taille, la difficulté de la matrice, les tolérances, la durée de vie de l'outil, le volume et chaque opération après la scie figurent toujours sur le devis.
6061 peut être extrudé et constitue la bonne réponse pour de nombreux profils structurels. Il demande simplement plus à la presse et meurt lorsque la section devient complexe. Les problèmes commencent lorsque le 6061 est choisi pour sa résistance mais dessiné comme une garniture vaporeuse de 6063. Les changements brusques de paroi, les languettes délicates et les poches profondes et étroites ne disparaissent pas car la section CAO est élégante. L’extrudeur doit payer ce mal de tête. Sur un programme long, une section 6061 légèrement plus lourde et mieux équilibrée peut battre un profil astucieux qui ne fonctionne jamais calmement.
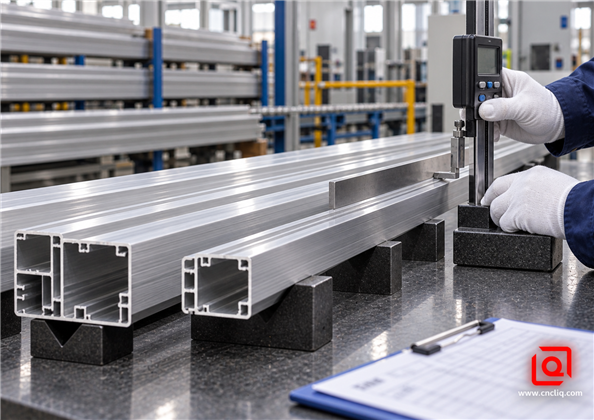
Un contrôle de longueur de coupe n'est pas une inspection à l'arrivée. Étalez le profil, examinez sa longueur, mesurez la section, inspectez la finition, confirmez l'état et demandez si la CNC dispose d'une donnée à laquelle elle peut réellement faire confiance.
Défauts qui se propagent en aval
|
Condition observée |
Pourquoi c'est important après l'extrusion |
Contrôle avant CNC ou anodisation |
|
Inclinez ou tournez |
Crée une assise incohérente, une dérive de la position des trous et une charge de serrage variable |
Définir l'acceptation de rectitude/torsion applicable ; inspecter sur un support adapté ; sonder les pièces longues là où c'est nécessaire |
|
Lignes de découpe ou ramassage |
Peut rester visible grâce à une anodisation transparente ou colorée |
Attribuer une classe de surface cosmétique ; entretenir le dé ; approuver un échantillon anodisé représentatif |
|
Déséquilibre de l'épaisseur des murs |
Modifie la rigidité, le refroidissement, la réponse au vieillissement et la déflexion d'usinage |
Équilibrez la section lorsque cela est possible ; identifiez les murs vraiment critiques au lieu de sur-tolérer chaque fonctionnalité |
|
Sensibilité des coutures ou des lignes de soudure dans les profils creux |
Peut affecter l'apparence ou les performances en fonction de l'emplacement et du service |
Vérifiez le concept de la matrice et l'emplacement des joints avec l'extrudeuse ; appliquer tous les tests requis à partir des spécifications du produit |
|
Lots mixtes ou tempéraments |
Peut créer des variations de teinte, de dureté et d'usinage |
Maintenir la traçabilité des matériaux et séparer les lots pour les assemblages visibles correspondants |
|
Gérer les dégâts |
Les petites marques de frottement deviennent souvent évidentes après un prétraitement chimique |
Utilisez des séparateurs, des gants propres, des racks protégés et un emballage défini de la presse à la finition |
C'est pourquoi un dessin de profil ne doit pas être évalué indépendamment des post-opérations. La comparaison de Liqin entre l'l'usinage CNC complet par rapport à un itinéraire d'extrusion et d'usinage est utile lorsqu'une section transversale constante peut remplacer de grandes quantités de enlèvement des billettes. Cela explique également le problème de référence qui apparaît lorsqu'un profil brut est traité comme s'il s'agissait d'un bloc usiné avec précision.
Quel alliage convient à votre pièce ?
|
Exigence relative aux pièces |
Choix de départ probable |
Raison |
Question à résoudre avant la publication |
|
Support usiné haute charge avec trous taraudés |
Variante 6061-T6/T651 |
Résistance supérieure et usinabilité générale robuste |
La forme brute et l'état sans contrainte sont-ils adaptés au modèle d'enlèvement de matière ? |
|
Rail de boîtier à paroi mince visible |
6063-T5 ou T6 |
Bon flux de métal et potentiel de finition décorative |
Quelles faces sont cosmétiques et quelles caractéristiques post-usinées nécessitent une tolérance finale ? |
|
Extrusion de dissipateur thermique complexe |
6 063 comme première étude DFM |
Les ailerons complexes et la consistance de la surface dominent souvent |
Le modèle thermique et mécanique a-t-il vraiment besoin d'une résistance 6061 ? |
|
Elément de machine structurel long |
6 061 comme première étude DFM |
Les caractéristiques de charge et de fixation peuvent l'emporter sur la finition |
La section peut-elle être suffisamment simplifiée pour une extrusion et un redressage stables ? |
|
Panneau avant anodisé noir haut de gamme |
6 063 si principalement extrudé ; 6061 si fortement usiné |
L'itinéraire dépend de la zone visible, de la rigidité et des caractéristiques de coupe |
Un lot, une voie de prétraitement et un échantillon limite peuvent-ils être conservés ? |
|
Prototype à géométrie incertaine et faible volume |
Billet 6061 ou profil standard |
Évite de s'engager trop tôt dans une filière d'extrusion dédiée |
À quel volume validé l'extrusion personnalisée devient-elle économique ? |
Il existe un piège supplémentaire : une pièce contrôlée par la déflexion. Le module élastique de ces qualités d’aluminium est globalement similaire. Gardez la géométrie inchangée et un passage au 6061 ne transformera pas soudainement un rail flexible en une poutre rigide. Si la conception dépend de la déflexion plutôt que de l'élasticité, la modification de l'emplacement des parois ou de la forme de la section peut faire plus que changer entre ces deux alliages. Exécutez le cas de charge avant de payer pour la résistance que la pièce n'utilise jamais.
Cas basé sur un produit vérifié : CNC de précision 6061-T6 Preform Plus
L'exemple suivant est basé sur un produit Liqin publié et est présenté sans identité du client ni mesures de commande non vérifiées. Il est utile car il montre où le 6061 mérite sa place et aussi pourquoi « extrusion » doit être définie correctement.La pièce est une électrode parafoudre 6061-T6 produite à partir d'une préforme extrudée à froid et d'un usinage CNC de précision. L'extrusion à froid est un processus de formage discret, et non l'extrusion continue à chaud utilisée pour les longs rails et cadres.
Le produit présente de petites structures symétriques, des fentes, des cavités, des trous, des filetages et des caractéristiques bien ajustées. Le parcours publié par Liqin commence par la préparation de la barre 6061-T6 qualifiée, puis forme l'ébauche principale dans une filière d'extrusion à froid dédiée. Le travail de post-formage comprend la gestion des contraintes, la préparation des références, le serrage de la lumière dans un montage dédié, la finition CNC, l'usinage des trous et des filetages, l'ébavurage détaillé et l'inspection dimensionnelle. La page produit identifie spécifiquement la micro-déformation, le positionnement de l'ébauche sur le support, l'usure de la matrice et le remplissage cohérent de minuscules éléments comme problèmes de fabrication.
Pourquoi ne pas en faire une affirmation générique selon laquelle le 6061 est toujours supérieur ? Parce que le tracé répond à une problématique différente. Ici, le composant a besoin d'une préforme intégrée proche du réseau et de détails fonctionnels précis ; La qualité des surfaces décoratives à profil long n’est pas le facteur principal. Un profil architectural 6063 ne résoudrait pas la géométrie. La bonne leçon est plus large : choisissez l'alliage et la voie de formage par paire, puis concevez les références CNC en fonction de l'état réel de l'ébauche. C'est la même discipline requise lors du post-usinage d'un boîtier 6063 extrudé à chaud.
Vous avez une décision de fabrication ou d'achat similaire ? Partagez le volume annuel, le dessin, les besoins en matériaux, la légende de finition et les surfaces qui déterminent l'assemblage. Liqin peut comparer l'usinage de billettes, le profil standard, l'extrusion à chaud personnalisée, l'extrusion à froid et la CNC en aval sans forcer chaque pièce dans un seul processus. Envoyez votre demande de prix pour un examen du processus.
Comment rédiger une demande de prix qui produit un devis utile
Une demande d'offre solide permet au fournisseur d'évaluer le risque au lieu de le deviner. Incluez ces éléments :
· Alliage, trempe et norme : par exemple, AA 6063-T6 selon les normes convenues norme d'extrusion – pas simplement « aluminium ».
· Fichiers 3D et 2D contrôlés : le modèle 3D communique la forme ; le dessin définit les références, les tolérances, les filetages, la finition et l'inspection.
· Forme du produit : billette, plaque, extrusion standard, profil personnalisé extrudé à chaud ou préforme extrudée à froid.
· Profil de quantité : quantité du prototype, premier lot de production, demande annuelle et durée de vie prévue du programme.
· Carte cosmétique : surfaces A/B/C, direction du grain, limitations de manipulation, marques de rack autorisées, et les exigences relatives à l'échantillon limite.
· Détails d'anodisation : norme, type/classe, plage d'épaisseur, couleur, texture, joint, tests, masquage et acceptation dimensionnelle finale.
· Interfaces fonctionnelles : pièces d'accouplement, ajustements de roulements ou de joints, zones de contact électrique et caractéristiques mesurées après finition.
· Documentation : certificat de matériau, rapport du premier article, format d'inspection, traçabilité et toute réglementation exigences.
Si la section n'est pas figée, demandez du DFM avant de découper le dé. Le déplacement d'une nervure, l'égalisation d'une transition de paroi, l'ouverture d'un canal étroit ou l'ajout d'une fonction de localisation sacrificielle peuvent améliorer la stabilité de la presse et simplifier l'usinage. Ces modifications sont peu coûteuses en CAO et coûteuses après approbation de l'outillage.
Coût : regardez au-delà du prix par kilogramme
Le 6063 est souvent moins cher à insérer dans une matrice complexe, tandis que le 6061 peut réduire la taille de la section lorsque la résistance prévaut. Cela ne rend pas l’un ou l’autre alliage universellement moins cher. Le coût de la pièce livrée comprend la prime de billette, l'investissement dans la matrice, le temps de presse, les rebuts, le traitement thermique, le redressage, la découpe, les montages, le temps de cycle CNC, l'ébavurage, le rendement d'anodisation, l'inspection, l'emballage et le fret.
Pour les petits volumes ou les changements de géométrie, le stock standard 6061 et l'usinage CNC peuvent être la solution judicieuse car ils évitent l'outillage dédié. Une fois que la section transversale se stabilise et que le volume augmente, un profil 6063 personnalisé peut supprimer la plupart des usinages grossiers et exposer une meilleure surface esthétique. A l’inverse, un profil fortement chargé peut justifier le 6061 même si l’extrusion s’effectue plus lentement. Demandez aux fournisseurs de citer l’itinéraire complet et d’identifier les hypothèses. Une extrusion bon marché qui crée un lissage supplémentaire, des déchets cosmétiques ou une reprise sur cinq axes n'est pas une pièce bon marché.
Cliquez ici pour votre demande 👆
Questions fréquemment posées
1. Le 6061 est-il toujours plus facile à usiner que le 6063 ?
6061 est généralement le point de départ le plus simple pour les travaux structurels CNC car il est plus résistant et souvent moins gommeux, mais le résultat réel dépend de l'état, de la forme du brut, de la rigidité de la section, de la géométrie de l'outil, de l'évacuation des copeaux et du serrage. Un profil 6063-T6 stable avec un outillage poli et tranchant peut usiner magnifiquement, tandis qu'une extrusion 6061 stressée ou mal supportée peut bouger après le relâchement.
2. Le 6063 est-il toujours meilleur après anodisation ?
6063 est normalement préféré pour les extrusions anodisées décoratives car sa chimie et sa réponse à l'extrusion permettent une finition lisse et cohérente, mais l'alliage à lui seul ne peut garantir l'apparence. L'état de la matrice, la structure des grains, le lot de fusion, la manipulation, les marques d'usinage, le prétraitement, le soutirage, le contrôle du bain et le scellement influencent tous le résultat. Les assemblages visibles doivent donc utiliser des lots contrôlés et un échantillon limite approuvé.
3. Le 6061 peut-il être utilisé pour des profils extrudés complexes ?
Oui, le 6061 est largement extrudé, en particulier pour les éléments structurels, mais des parois très fines, des poches profondes, des ouvertures étroites et des changements brusques d'épaisseur peuvent faire travailler la presse et la matrice plus fort qu'avec le 6063. L'extrudeur doit vérifier la taille circonscrite, l'équilibre des parois, le rapport des languettes, l'emplacement des coutures, la tolérance, l'état et la classe cosmétique avant la sortie du profil.
4. Quel alliage dois-je utiliser pour un dissipateur thermique anodisé ?
6063 est le premier candidat habituel pour un dissipateur thermique extrudé, car les ailettes fines, la finition de surface et les aspects économiques du profil déterminent souvent la conception, tandis que le 6061 mérite d'être pris en considération lorsque les fixations filetées, les impacts ou les charges structurelles plus élevées dominent. Les performances thermiques dépendent également de la géométrie des ailettes, du flux d'air, de la résistance de l'interface et du revêtement. Vérifiez donc le modèle thermique et mécanique complet plutôt que de choisir uniquement par le nom de l'alliage.
5. Que dois-je envoyer pour recevoir un devis 6061 ou 6063 précis ?
Envoyer le fichier STEP et le dessin 2D contrôlé, l'alliage et la trempe, la norme de matériau applicable, les quantités, les prévisions annuelles, la carte de surface cosmétique, les spécifications d'anodisation, les zones de masquage, les tolérances de post-finition, les documents d'inspection, la livraison cible et toute information sur les pièces à assembler qui affecte l'ajustement ; si l'alliage n'est pas fixé, dites-le et demandez une recommandation DFM côte à côte.
Cliquez ici pour votre demande 👆
Résumé
6061 est le premier choix pratique pour les pièces en aluminium plus solides, fortement usinées, filetées ou structurelles ; Le 6063 est le premier choix pratique pour les profils complexes, les parois minces, les surfaces extrudées visibles et l'anodisation décorative cohérente. La décision la plus sûre consiste à examiner l'alliage, la trempe, la conception des sections, la qualité de l'extrusion, les références CNC, la classe cosmétique, la croissance du revêtement et l'inspection en tant que système de fabrication. Envoyez un ensemble de dessins complet avant la sortie de l'outillage, approuvez une limite de finition physique et demandez au fournisseur de citer l'ensemble de l'itinéraire, pas seulement la matière première.
Coordonnées
Entreprise : Ningbo Liqin Industry Co., Ltd.
Maintenance client quotidienne et assistance après-vente :service@shturl. zhuwanying@cncliq.com
Nouvelle demande de renseignements, devis et discussion sur les commandes :business@shturl. zhouli@chinaliqin.com
Hotline : +86 18757148656
Avis de non-responsabilité
Tous les articles techniques, spécifications des matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont uniquement à des fins d'information et de référence. Veuillez noter que les informations générales sur le blog ne remplacent pas les accords techniques signés. Étant donné que les pièces personnalisées varient en fonction des indices thermiques des matériaux, des étalonnages de la machine et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies uniquement par vos dessins CAO approuvés, vos contrats signés et vos plans qualité formels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les mesures de performances, les flux de travail de fabrication et les images affichées servent uniquement à démontrer nos capacités d'usinage personnalisé et ne représentent pas une norme universelle unique pour toutes les commandes.
Équipe de fabrication Liqin
S'appuyant sur 18 années d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques à haute tolérance pour les marchés mondiaux exigeants. Nous opérons à partir d'un centre de production de 6 500 m² équipé de plus de 150 machines, exécutant l'usinage CNC 4 axes et 5 axes, usinage fraisage-tournage, usinage à froid. extrusion et moulage sous pression sous un même toit. Cette configuration nous permet de gérer les projets de manière transparente, en prenant les pièces depuis les concepts CAO initiaux directement jusqu'aux expéditions finalisées.
Nous gérons le contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la discipline d’ingénierie dont elles ont besoin. Soutenus par les certifications ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle sur MMT au profilage optique en passant par les tests de dureté et de brouillard salin, nous validons vos spécifications critiques à l'avance. Vous recevez ainsi des composants prêts à l'emploi sans problèmes d'assemblage ni arrêts de ligne coûteux. En plus de la fabrication, vous pouvez compter sur nous pour des délais de réponse de deux heures sur les nouveaux appels d'offres, une assistance directe pour l'échantillonnage des prototypes et une expédition fluide à l'exportation vers l'Europe, l'Amérique du Nord, l'Asie et l'Océanie.
Bienvenue à vos demandes et échantillons. Visitez notre site Web ou contactez-nous directement pour un devis compétitif !
