 Français




Vous hésitez encore entre le fraisage en avalant et le fraisage conventionnel pour une pièce en aluminium à parois minces, et vous vous demandez pourquoi une direction « optimale » sur une paroi peut compromettre la suivante ? Ce guide explique ce choix du point de vue de l’atelier. Vous découvrirez comment la formation des copeaux, le support de paroi, la déviation de l’outil, la trajectoire d’outil et le calendrier des contrôles interagissent. En résumé, le fraisage en avalant est généralement privilégié sur une machine CNC rigide, mais les parois minces ne permettent pas d’appliquer des règles absolues. La direction optimale est celle qui concentre la force de coupe dominante sur le support le plus résistant, tout en assurant une prise stable.
Si vous préparez une demande de devis, veuillez inclure le modèle 3D, un dessin annoté, la composition de l'alliage et son état de trempe, le volume annuel de production, les exigences en matière de finition de surface, le type de revêtement et les données de référence pertinentes après desserrage. Ces informations permettront au fournisseur d'usinage de vous proposer un devis basé sur un processus maîtrisé plutôt que de simplement facturer le temps machine.
La réponse en 30 secondes
État de l'atelier | Commencez par | Pourquoi c'est un point de départ judicieux | Ce qui doit être vérifié |
CNC moderne, montage rigide, paroi latérale ouverte | fraisage en montée | La formation de copeaux d'épaisseur variable réduit le frottement et améliore généralement l'évacuation des copeaux. | La force ne doit pas tirer le mur dans un espace non soutenu |
Paroi haute et flexible avec support derrière la force de coupe | fraisage en montée | Le support réagit à la charge et limite le mouvement du mur | Vérifiez la conicité du mur en haut, au milieu et à la base. |
Long mur qui se courbe à la fin de l'ascension | Test d'arrivée conventionnel ou parcours d'ascension du côté opposé | La direction de la déviation peut avoir plus d'importance que la réduction moyenne de la force de coupe. | Comparez les deux sens sur un coupon ou un premier article |
Machine manuelle ou usée avec jeu mesurable | fraisage conventionnel | Il est moins probable que la table soit tirée par le jeu du système d'entraînement | Jeu, maintien des pièces et sécurité de l'opérateur |
Emplacement pleine largeur | Aucune des deux directions n'est purement maintenue | Les deux côtés de la fraise sont engagés | Utilisez une stratégie à entrée contrôlée ou adaptative et gérez les jetons |
Surface rugueuse, oxydée ou interrompue | Selon le cas | Une entrée progressive et conventionnelle peut protéger un avantage ; une escalade stable peut toutefois s'avérer préférable. | Suivre les données d'application du fabricant d'outils |
La règle pratique est simple : privilégier le fraisage en avalant sur une machine CNC stable, puis justifier ce choix en vérifiant la direction du support, l’engagement radial, la réponse aux parois et les résultats dimensionnels. Seco Tools souligne que le fraisage en avalant est généralement recommandé car il réduit le frottement à l’entrée et favorise la dissipation de la chaleur vers le copeau, tout en reconnaissant que le fraisage conventionnel peut s’avérer utile pour les pièces rugueuses ou à parois minces dans certaines conditions. Cette nuance est au cœur de cet article.
Quelles sont les différences entre le fraisage en montée et le fraisage conventionnel ?
En fraisage en avalant, le mouvement tangentiel de la fraise au point de contact suit le sens d'avance. La dent entre en contact avec l'épaisseur de copeau maximale et en sort avec une épaisseur quasi nulle. En fraisage conventionnel, ou fraisage en opposition, la dent entre en contact avec une épaisseur de copeau quasi nulle et le copeau s'épaissit vers la sortie.
Cette petite différence géométrique change quatre choses à la fois.
Tout d'abord, l'entrée en matière conventionnelle comprend une brève phase de frottement avant la formation d'un copeau net. Avec l'aluminium ductile, le frottement peut engendrer de la chaleur, des bavures et un bourrelet si le tranchant est émoussé ou si la charge de copeaux programmée est trop faible. La coupe en opposition commence par une attaque plus franche ; un outil affûté spécifiquement pour l'aluminium permet donc généralement une coupe plus nette.
Deuxièmement, le flux de copeaux se modifie. Une trajectoire d'outil montante tend à laisser des copeaux derrière la fraise plutôt que de les acheminer vers la dent suivante. Les copeaux d'aluminium réusinés peuvent se souder au bord et rayer la finition ; par conséquent, le soufflage d'air ou un arrosage correctement dirigé restent importants, même lorsque la direction de la trajectoire d'outil est favorable.
Troisièmement, le vecteur de force change. Les schémas généraux indiquent souvent que l'usinage en montée abaisse la pièce et que l'usinage conventionnel la soulève. Ceci est utile pour le fraisage en bout, mais incomplet pour une paroi verticale mince. Le fraisage latéral crée des composantes radiales et tangentielles dont la direction réelle dépend de la rotation de la broche, du côté du contour, de l'angle d'entrée et de l'emplacement des supports. La simulation FAO doit être interprétée conjointement avec le dispositif de fixation, et non comme une simple flèche.
Quatrièmement, le jeu est important. Une passe en opposition peut entraîner le jeu du système d'avance sur une machine ancienne. Les centres d'usinage CNC modernes utilisent des systèmes de précontrainte, ce qui permet généralement de maîtriser ce risque, mais il ne faut jamais le prendre pour acquis lorsque l'état de la machine est inconnu.
Pour une comparaison concise du comportement des machines multi-axes et de la réduction des temps de réglage, consultez le guide de Liqin sur l'usinage CNC à 3 axes par rapport à l'usinage CNC à 5 axes .
Pourquoi l'aluminium à parois minces change la donne
Un bloc épais absorbe une force variable avec un mouvement à peine visible. Une paroi de 1,5 mm d'épaisseur, surélevée de 40 mm par rapport à sa base, se comporte davantage comme un ressort. L'outil se déplace ; la paroi se déplace ; la surépaisseur programmée n'est plus celle perçue par l'arête de coupe.
La rigidité de la paroi diminue rapidement avec l'augmentation de la hauteur non supportée. La rigidité de l'outil de coupe se comporte de manière tout aussi impitoyable : la relation de déflexion publiée par Sandvik est proportionnelle au cube du porte-à-faux et inversement proportionnelle à la puissance quatre du diamètre de l'outil. Autrement dit, un léger dépassement peut avoir des conséquences importantes. Utilisez l'assemblage le plus court possible et l'outil le plus grand compatible avec les rayons internes.
L'aluminium réagit rapidement à la chaleur. Kaiser Aluminum indique un coefficient de dilatation thermique moyen de 23,6 µm/m·K pour l'aluminium 6061 entre 20 °C et 100 °C. Une élévation de température locale de 10 °C sur une dimension de 300 mm correspond à une dilatation thermique libre d'environ 0,071 mm. Une pièce fixée ne se dilatera pas librement ni uniformément ; c'est précisément pourquoi la finition d'une paroi mince chaude et soumise à une contrainte irrégulière peut réserver une mauvaise surprise lors d'une inspection à froid.
L'état de trempe de l'alliage est également important. Un fournisseur ne doit pas considérer l'appellation « aluminium » comme une désignation de matériau exhaustive. Les alliages 6061-T6, 6061-T651, 7075-T6 et 7075-T651 peuvent présenter des historiques de fabrication et des comportements en contraintes résiduelles différents. Le guide d'usinage de l'aluminium 6061 vs 7075 de Liqin constitue une référence interne utile lorsque le compromis entre résistance, résistance à la corrosion, coût et usinabilité est nécessaire.
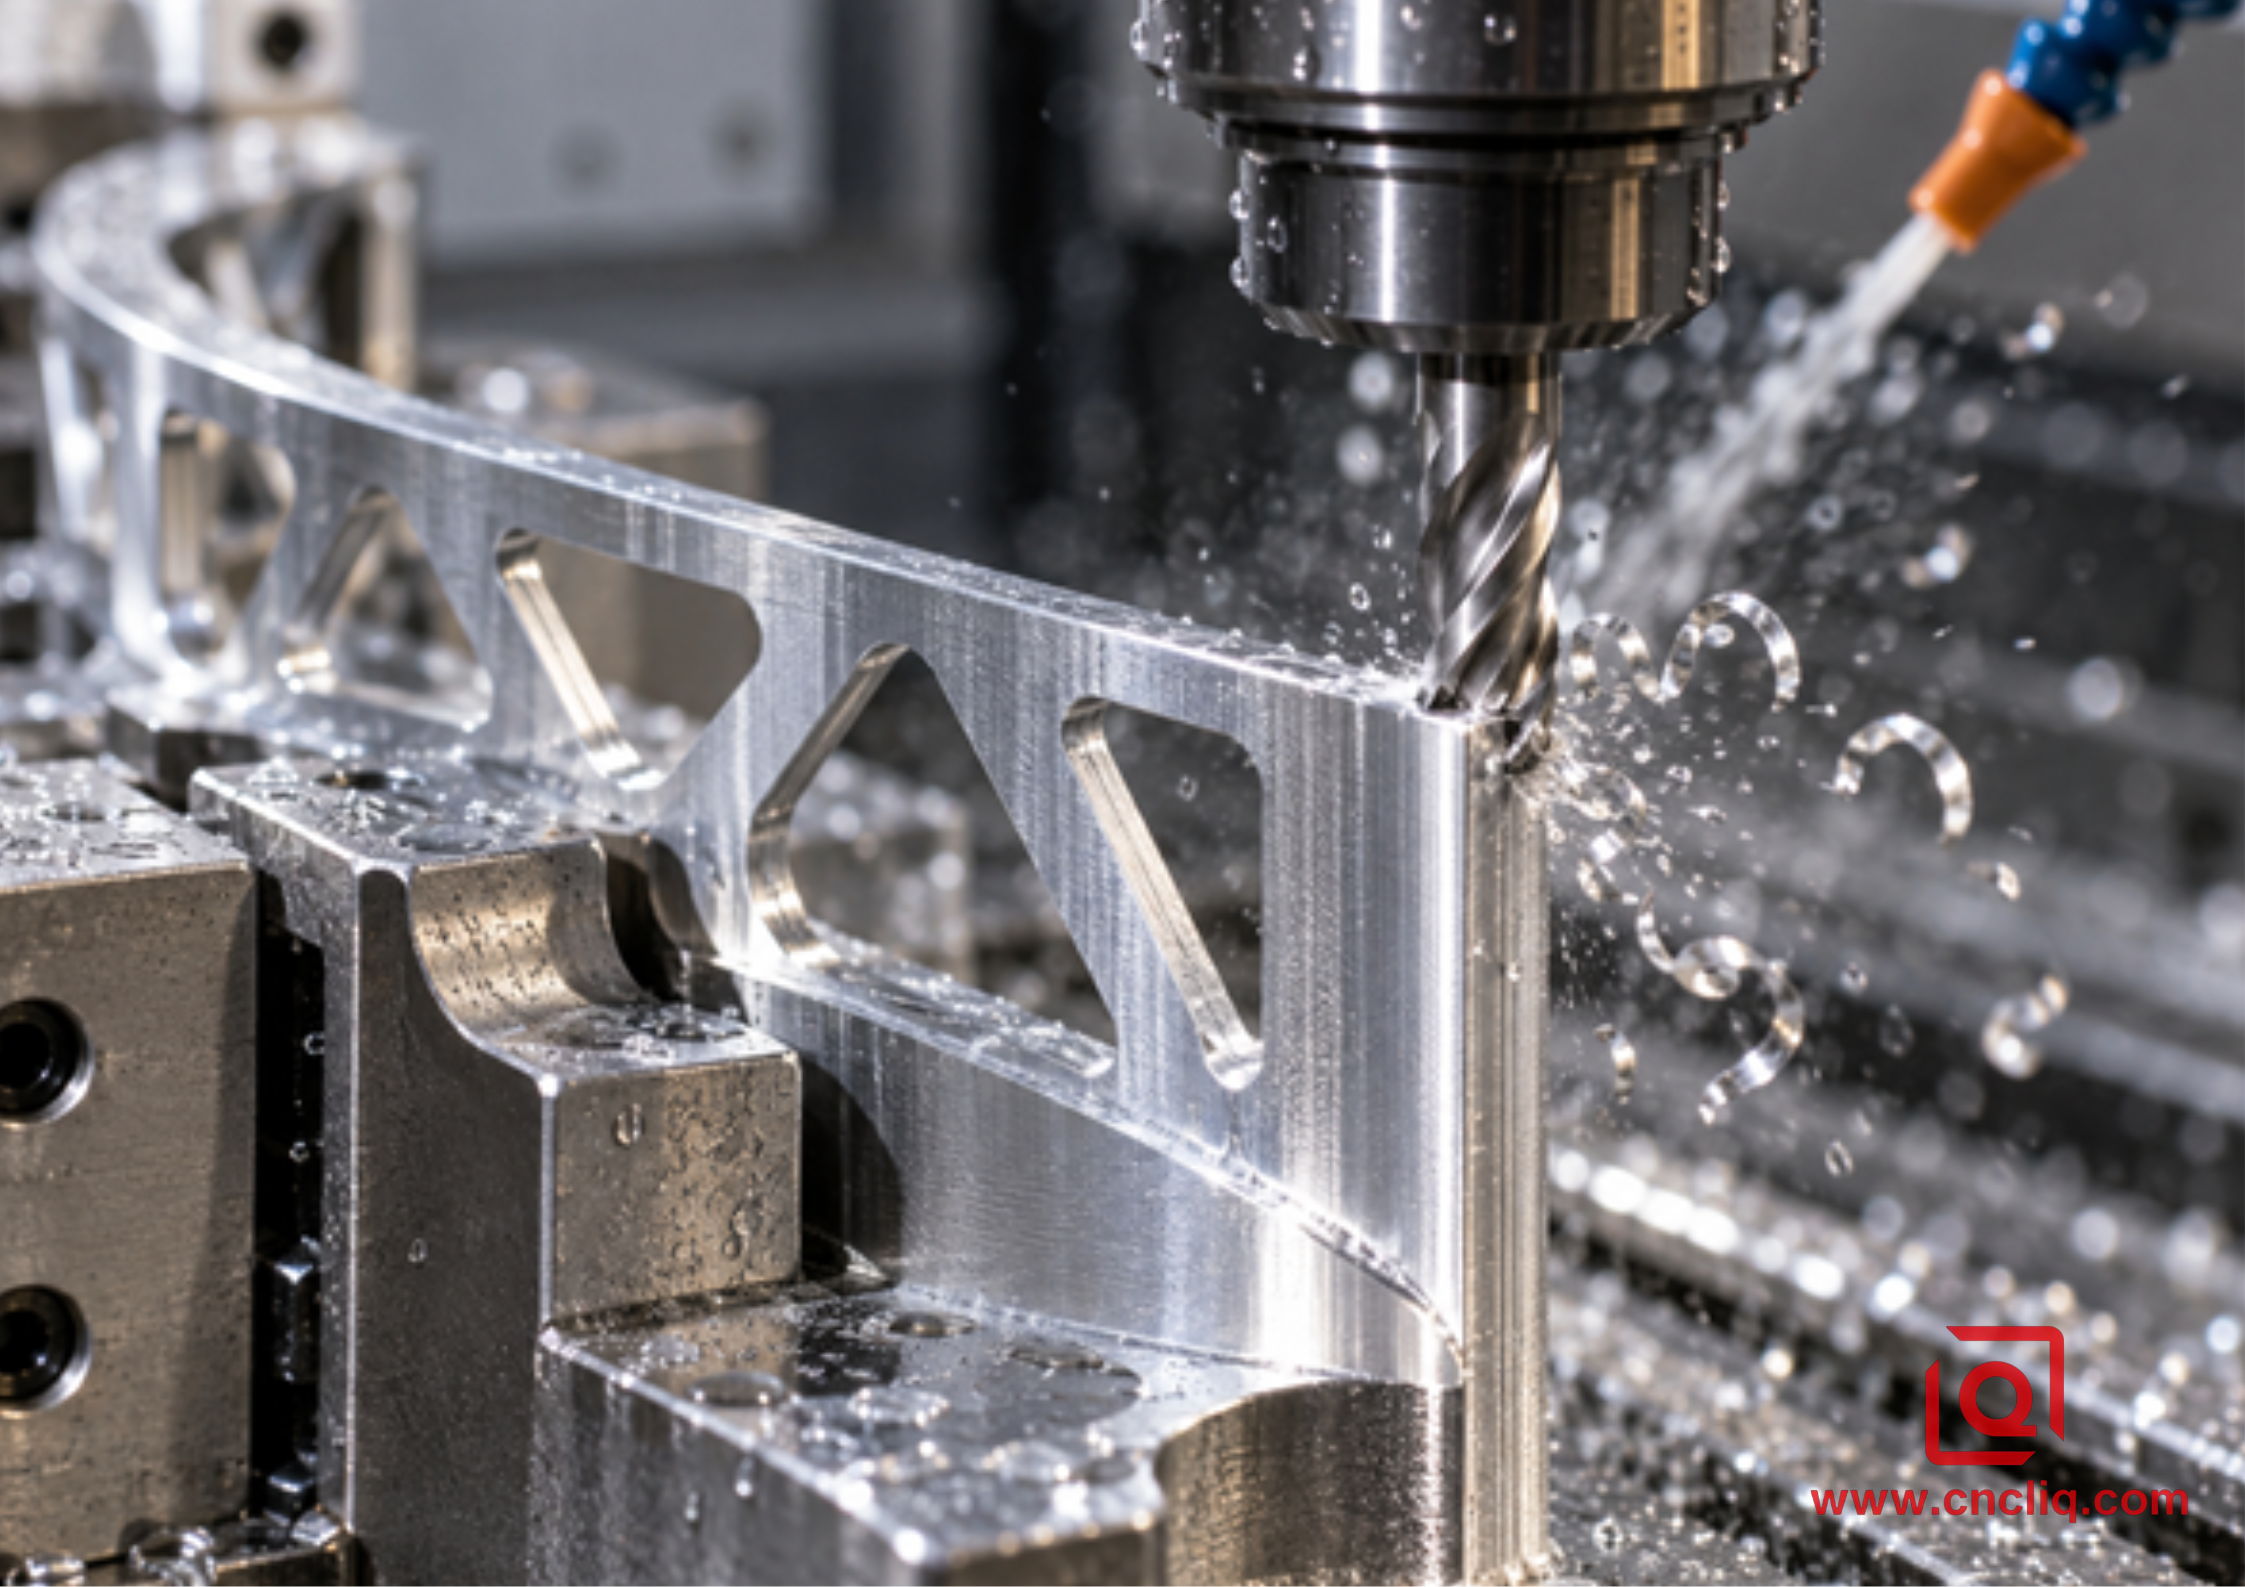
Gros plan d'une fraise en carbure en train de finir une paroi mince en aluminium supportée
Une meilleure méthode de décision : suivre la force jusqu'au match.
Avant de choisir une direction, repérez le côté appuyé, le côté libre, le bord supérieur, le rayon de base, les nervures adjacentes et les réactions des fixations. Ensuite, posez-vous cinq questions.
1. Où le mur peut-il se déplacer ?
La direction la moins soutenue est la plus risquée. Si une passe d'escalade pousse la paroi vers une mâchoire souple ajustée, une nervure sacrificielle, un support en cire ou une armature solide, elle peut être très stable. Si la même passe tire la paroi vers une cavité ouverte, la déformation peut augmenter. Inverser le contour peut être plus efficace que de réduire l'avance de 50 %, car cela modifie le point d'application de la charge.
2. Le mur est-il toujours relié à des stocks utiles ?
Ne retirez pas tout le support pour ensuite effectuer une passe de finition afin de corriger le résultat. Usinez les parois minces progressivement en conservant une section large derrière elles. Alternez les côtés lorsque la géométrie le permet. Harvey Performance recommande un usinage axial étagé et des passes radiales progressivement plus légères à mesure que la hauteur de paroi augmente ; cela préserve le support plus longtemps et réduit la pression de l'outil près de la surface finale.
3. La lame est-elle suffisamment rigide ?
Vérifiez le diamètre de l'outil, la longueur de la goujure, la portée du porte-outil, le faux-rond et le rayon d'angle. Une goujure longue ne devient pas rigide du fait d'une réduction de l'avance. En réalité, une avance trop faible peut transformer la coupe en frottement. Un outil à col réduit permet d'atteindre une plus grande portée tout en conservant davantage de matière sur la queue, mais son utilisation doit être adaptée aux besoins de la poche et d'évacuation des copeaux.
4. L'engagement radial est-il contrôlé ?
Les parois fines supportent mal les changements brusques d'engagement. Une trajectoire d'ébauche à engagement constant génère généralement une charge plus stable qu'une trajectoire de poche classique qui enfonce l'outil dans les angles. Pour la finition, conservez une surépaisseur radiale constante. Évitez une trajectoire d'outil « à surépaisseur nulle » qui alterne entre coupe et polissage en raison des mouvements de la paroi.
5. Que dit l'inspection après la libération ?
Une sonde montée sur machine peut confirmer la position de la pièce lorsqu'elle est encore contrainte. Elle ne peut cependant pas garantir que la pièce conservera la même géométrie après desserrage et égalisation de la température. Le premier article doit être contrôlé à l'état libre à des points de référence définis, en mesurant l'épaisseur de paroi, le profil, la perpendicularité, la planéité et la conicité à plusieurs hauteurs.
Flux de travail en atelier pour la sélection du sens de fraisage
Étape 1 : Définir la géométrie fonctionnelle
Distinguer les parois critiques des parois de jeu. Une paroi nominale de 2,00 mm avec une tolérance de profil liée à la référence A nécessite un plan différent de celui d'un couvercle de protection avec un jeu important. Identifier les surfaces d'étanchéité, les logements de roulement, les découpes de connecteurs, les surfaces d'aspect et les arêtes où l'orientation des bavures influe sur l'assemblage.
Étape 2 : Établir des points de référence stables avant d’amincir la pièce.
Usiner avec précision les éléments de positionnement dès le début. Conserver une marge suffisante autour de la future paroi pour résister aux efforts d'ébauche. Si plusieurs faces doivent être étroitement liées, un système 4 ou 5 axes peut réduire les erreurs de repositionnement, mais un nombre réduit de systèmes ne dispense pas d'un enlèvement de matière équilibré.
Étape 3 : Engagement difficile mais prévisible
Utilisez une géométrie d'aluminium précise, une évacuation efficace des copeaux et une trajectoire d'engagement constante lorsque cela est possible. Le fraisage en avalant est la direction de départ habituelle sur une machine CNC rigide. Laissez une surépaisseur uniforme ; la quantité exacte doit être déterminée en fonction de la hauteur de paroi, de l'état du matériau, de la portée de l'outil et des capacités de la machine, plutôt que de se baser sur un tableau générique.
Étape 4 : Semi-finition tant que le support reste
Travaillez par paliers ou en alternant les côtés d'une nervure. Ne terminez pas un côté sur toute sa hauteur puis ne retirez pas le matériau qui soutenait le côté opposé. Si la pièce est sensible aux contraintes résiduelles, desserrez-la et laissez-la se stabiliser avant de procéder à la finition.
Étape 5 : Effectuer un test de direction sur le premier article
Pour une paroi difficile, réalisez deux courts segments de test avec les mêmes vitesses de broche, avances par dent, tolérances radiale et axiale, conditions d'arrosage et porte-à-faux d'outil. Finissez l'un en mode avalant et l'autre en mode conventionnel. Mesurez la rugosité de surface, la conicité, l'épaisseur de paroi et le profil à l'état libre. Cette méthode est plus rapide que de débattre de la direction à suivre en théorie tout en mettant au rebut des pièces de production.
Étape 6 : Terminer par l’extrémité stable
Dans la mesure du possible, commencez près de la base de la paroi ou d'une nervure rigide et progressez vers la zone flexible. Veillez à un usinage en douceur dans les angles. Autodesk prévient que forcer l'outil de coupe dans un angle rentrant avec un rayon égal à celui de l'outil peut engendrer des vibrations et déformer la finition ; une trajectoire d'outil progressive ou une opération d'usinage de finition permet d'éviter ce pic d'engagement.
Étape 7 : Envisager une passe de printemps contrôlée uniquement lorsque les preuves le justifient.
Un passage répété avec le même décalage permet d'éliminer les résidus dus au retour élastique, mais un passage de ponçage à l'aveugle peut frotter, chauffer la paroi ou polir uniquement la surface. Si une finition en montée produit une conicité mesurable, effectuez un léger passage de correction conventionnel dans les mêmes conditions thermiques et de support. Notez les changements observés.
Étape 8 : Ébavurer sans plier la pièce
Les bords fins sont faciles à arrondir à la main. Déterminez le côté qui présentera la bavure de sortie et choisissez en conséquence le sens de coupe, le chanfreinage ou l'outil de rupture d'arête. Après anodisation ou autre finition, inspectez l'arête pour vérifier si l'accumulation de revêtement affecte l'assemblage.
Paramètres de démarrage : utilisez une fenêtre, pas une promesse.
Les valeurs ci-dessous correspondent à des plages d'essais d'ingénierie pour une fraise en carbure de tungstène spécialement conçue pour l'aluminium, montée sur une machine CNC rigide. Elles ne constituent pas des paramètres de production universels. Avant la mise en production, veuillez vérifier les données du fabricant de la fraise, les limites de la machine, la longueur de l'outil, l'équilibrage du porte-outil, l'alliage/la forme du produit, le liquide de refroidissement et le dispositif de fixation.
Variable | Approche d'essai conservatrice pour les parois minces | Pourquoi c'est important |
Coupeur | Géométrie à 3 cannelures, polie ou spécifique à l'aluminium | Offre un espace pour les copeaux et un tranchant net. |
Diamètre de l'outil | Diamètre maximal autorisé par les rayons internes | La rigidité augmente fortement avec le diamètre |
Surplomb | Portée minimale permettant de franchir la fonction | La flèche augmente approximativement avec le cube du porte-à-faux |
Vitesse de coupe pour 6061 | Commencez par utiliser les carbures spécifiés par le fabricant ; validez la coulée et l’équilibrage. | Les limites de la machine, du revêtement, du liquide de refroidissement et du porte-pièce varient |
Alimentation par dent | Maintenez une pression supérieure à la limite de frottement tout en limitant la charge murale. | Une quantité insuffisante d'aliment peut s'étaler au lieu de couper. |
Engagement radial grossier | Faible et contrôlé avec un engagement constant | Réduit les pics de force et la surcharge dans les coins |
Tolérance radiale de finition | Uniforme, mesurable et suffisamment grande pour former une puce | Une passe rasante irrégulière engendre une pression irrégulière |
Stratégie axiale | Descendez ou alternez les côtés lorsque le soutien disparaît. | Préserve la rigidité de la paroi pendant l'opération |
Liquide de refroidissement/air | Visez avec précision la zone de coupe et le chemin d'évacuation. | Empêche la redécoupe et l'adhérence de l'aluminium |
À titre d'exemple numérique, une fraise de 10 mm à une vitesse de coupe de 400 m/min correspond à environ 12 732 tr/min (n = 1000Vc/(πD)). Avec 3 dents et une avance de 0,05 mm, l'avance programmée est d'environ 1 910 mm/min (vf = n × z × fz). Ces valeurs ne constituent pas une recommandation pour tous les outils de 10 mm. Elles illustrent simplement comment la charge de copeaux documentée influe sur la vitesse de broche et l'avance, ce qui est bien plus utile que de spécifier uniquement l'avance.
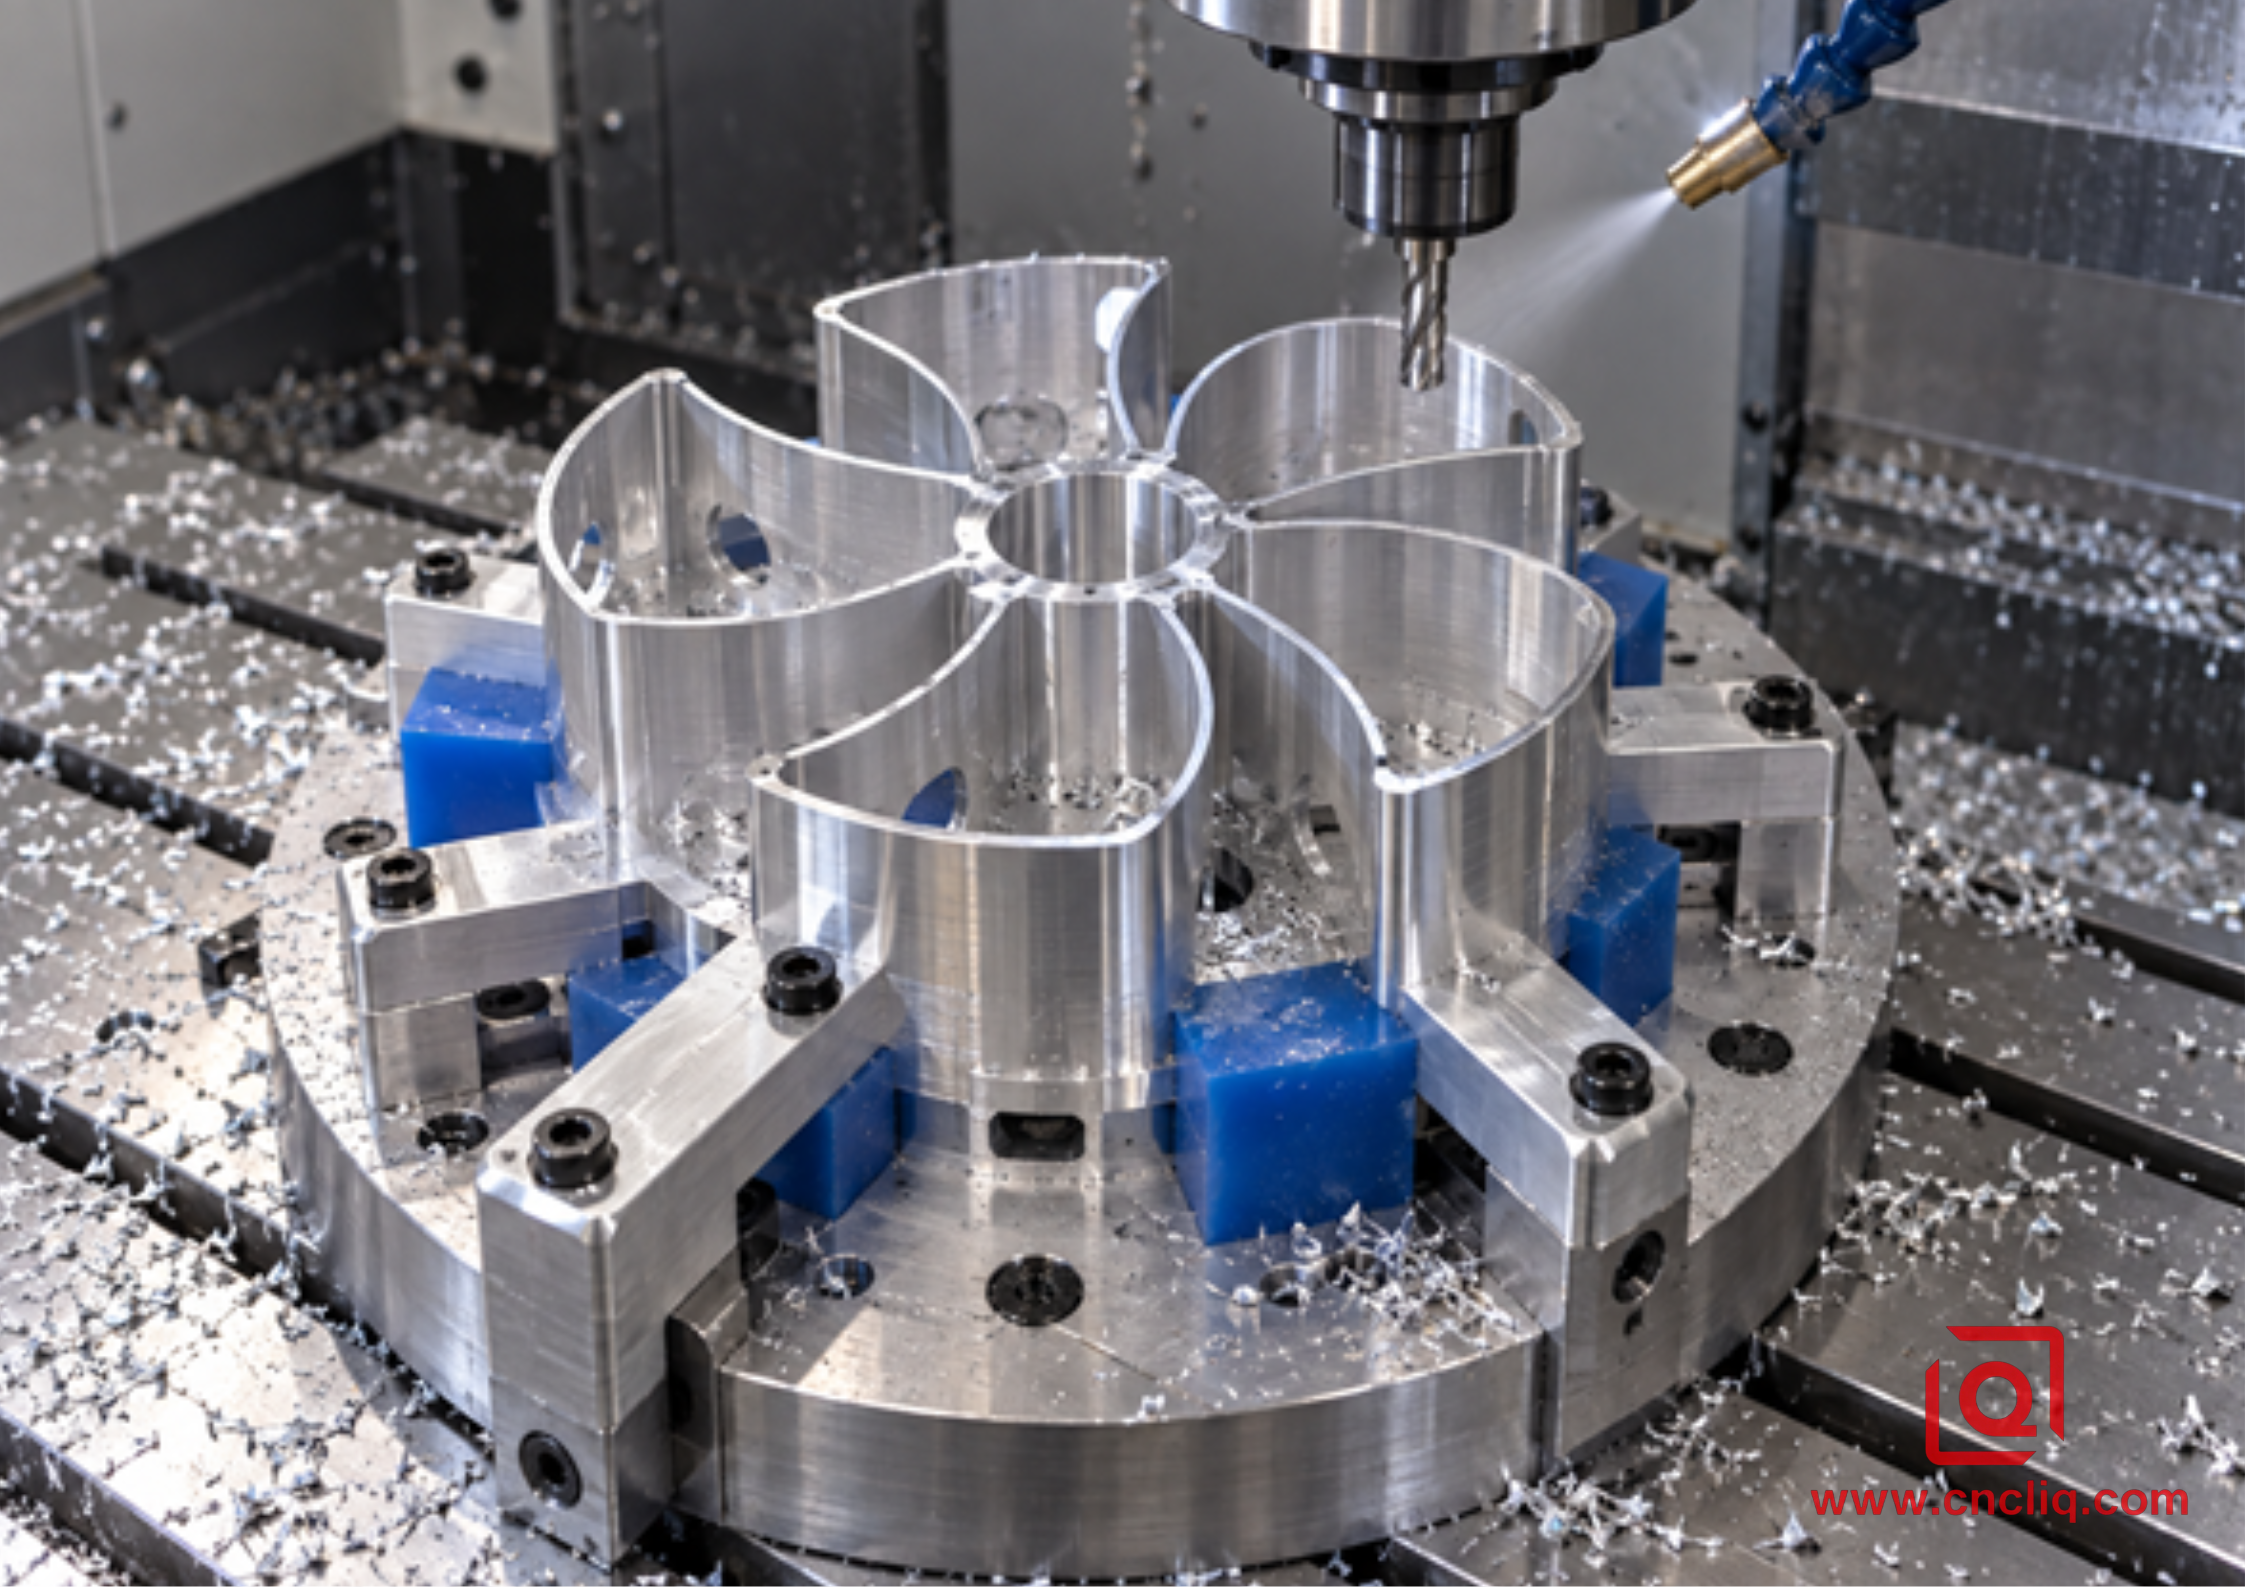
Un dispositif modulaire supportant un boîtier en aluminium à parois minces en forme de pétale
L'organisation des matchs détermine souvent le vainqueur.
Un mauvais guidage ne peut compenser un serrage insuffisant. Un étau qui comprime un boîtier mince peut produire une mesure parfaite en cours d'usinage et une pièce déformée une fois relâchée. Utilisez une surface de contact large et répétable, contrôlez le couple ou la pression de serrage et maintenez les points de coupe au plus près des repères.
Les méthodes de support utiles comprennent les mâchoires souples usinées, les languettes ou ponts sacrificiels, le remplissage amovible en cire ou en thermoplastique, les matériaux de support à bas point de fusion sélectionnés selon un processus approuvé, les dispositifs de fixation par le vide avec butées latérales positives et les blocs d'appui conformes. Chaque méthode nécessite un plan de démoulage et de nettoyage. Il est impératif de ne jamais introduire de produit de remplissage à proximité d'un composant médical, optique ou de contrôle des fluides sans avoir préalablement vérifié les exigences relatives aux résidus et à la traçabilité.
L'article de Liqin sur la prévention de la déformation des parois minces lors de l'usinage CNC de l'aluminium aborde le problème de déformation de manière plus générale. Pour cette décision précise, il convient d'analyser le dispositif de fixation comme une cartographie des forces : où s'appliquera la charge de montée, où s'appliquera la charge conventionnelle, et quel chemin permet de concentrer la force sur un dispositif de positionnement plutôt que de laisser la paroi se déformer ?
Vérification CAM : Ne vous fiez pas uniquement à l’étiquette.
L'option « Monter » dans une boîte de dialogue FAO ne suffit pas. Il est nécessaire de vérifier le sens de rotation de la broche, le côté de l'outil, le sens de fermeture du contour, la compensation de l'outil, l'entrée, la sortie et les transitions d'usinage. Dans les poches complexes, le contact local peut varier même si l'opération applique un seul paramètre de direction global. Autodesk précise d'ailleurs que certaines géométries ne peuvent pas conserver une direction constante tout au long de la trajectoire.
Observez la simulation dans les virages et les passages étroits. Signalez tout mouvement qui augmente brusquement l'engagement, traîne des copeaux sur la surface finie ou effectue un demi-tour autour d'un îlot. Surveillez également l'accélération de la machine : une paroi mince peut être perturbée par des changements de direction répétés, même si la force de coupe moyenne semble raisonnable.
Le programmeur, le régleur et le contrôleur doivent utiliser la même version du modèle et du dessin. Une fiche de réglage pratique consigne l'assemblage de l'outil, le faux-rond mesuré, la pression ou le couple de serrage, les tolérances d'ébauche et de finition, l'état du liquide de refroidissement, la limite de durée de vie de l'outil, la procédure de palpage et le calendrier des contrôles à l'état libre.
Cas client anonyme : Boîtier de commande en aluminium à parois minces
Un client anonyme du secteur de l'automatisation industrielle a demandé un coffret de commande compact en aluminium 6061-T651, doté d'un logement profond, de fenêtres pour les connecteurs, de bossages internes et de parois périphériques d'une épaisseur nominale de 1,6 mm. Le schéma reliait la configuration des connecteurs et la face du joint à une structure de référence commune. La première ébauche de processus prévoyait un fraisage en avalant pour chaque contour, la machine étant une commande numérique moderne.
L'analyse technique a révélé un problème : sur l'une des parois longues, la direction d'usinage choisie envoyait une force radiale vers l'ouverture, tandis que la paroi opposée était encore soutenue par la matière première. Au lieu de convertir l'ensemble de l'usinage en fraisage conventionnel, l'équipe a modifié la séquence. L'ébauche a été réalisée avec une trajectoire d'usinage en prise constante et une matière première uniforme. La semi-finition a été effectuée alternativement sur les deux parois longues, un pont sacrificiel étant maintenu près de chaque ouverture de connexion. La finition principale a été réalisée en mode avalant sur les faces soutenues ; la paroi vulnérable a bénéficié d'un profil inversé pour une courte étape de finition, après qu'un essai de coupe ait révélé une conicité à l'état libre plus faible. Une dernière opération de léger ébavurage a permis d'éloigner la bavure de la face du joint.
L'inspection comprenait la mesure de l'épaisseur de paroi à trois hauteurs, le profil par rapport aux références fonctionnelles, la planéité de la face du joint après démoulage et la position du connecteur par MMT. Cette étude de cas n'a pas démontré la supériorité globale du fraisage conventionnel. Elle a en revanche prouvé un point plus utile : une stratégie d'usinage multidirectionnel, associée à un système de support et de mesure, peut surpasser les performances d'un réglage par défaut d'un logiciel de FAO.
Pour des travaux sur mesure similaires, le couvercle supérieur antidéflagrant en aluminium de qualité marine de Liqin illustre le type de géométrie de couvercle usiné où les surfaces d'étanchéité, les nervures, la stabilité des parois et la protection de surface doivent être prises en compte conjointement. Les dimensions et les résultats spécifiques à chaque projet dépendent néanmoins du plan approuvé et du plan qualité.
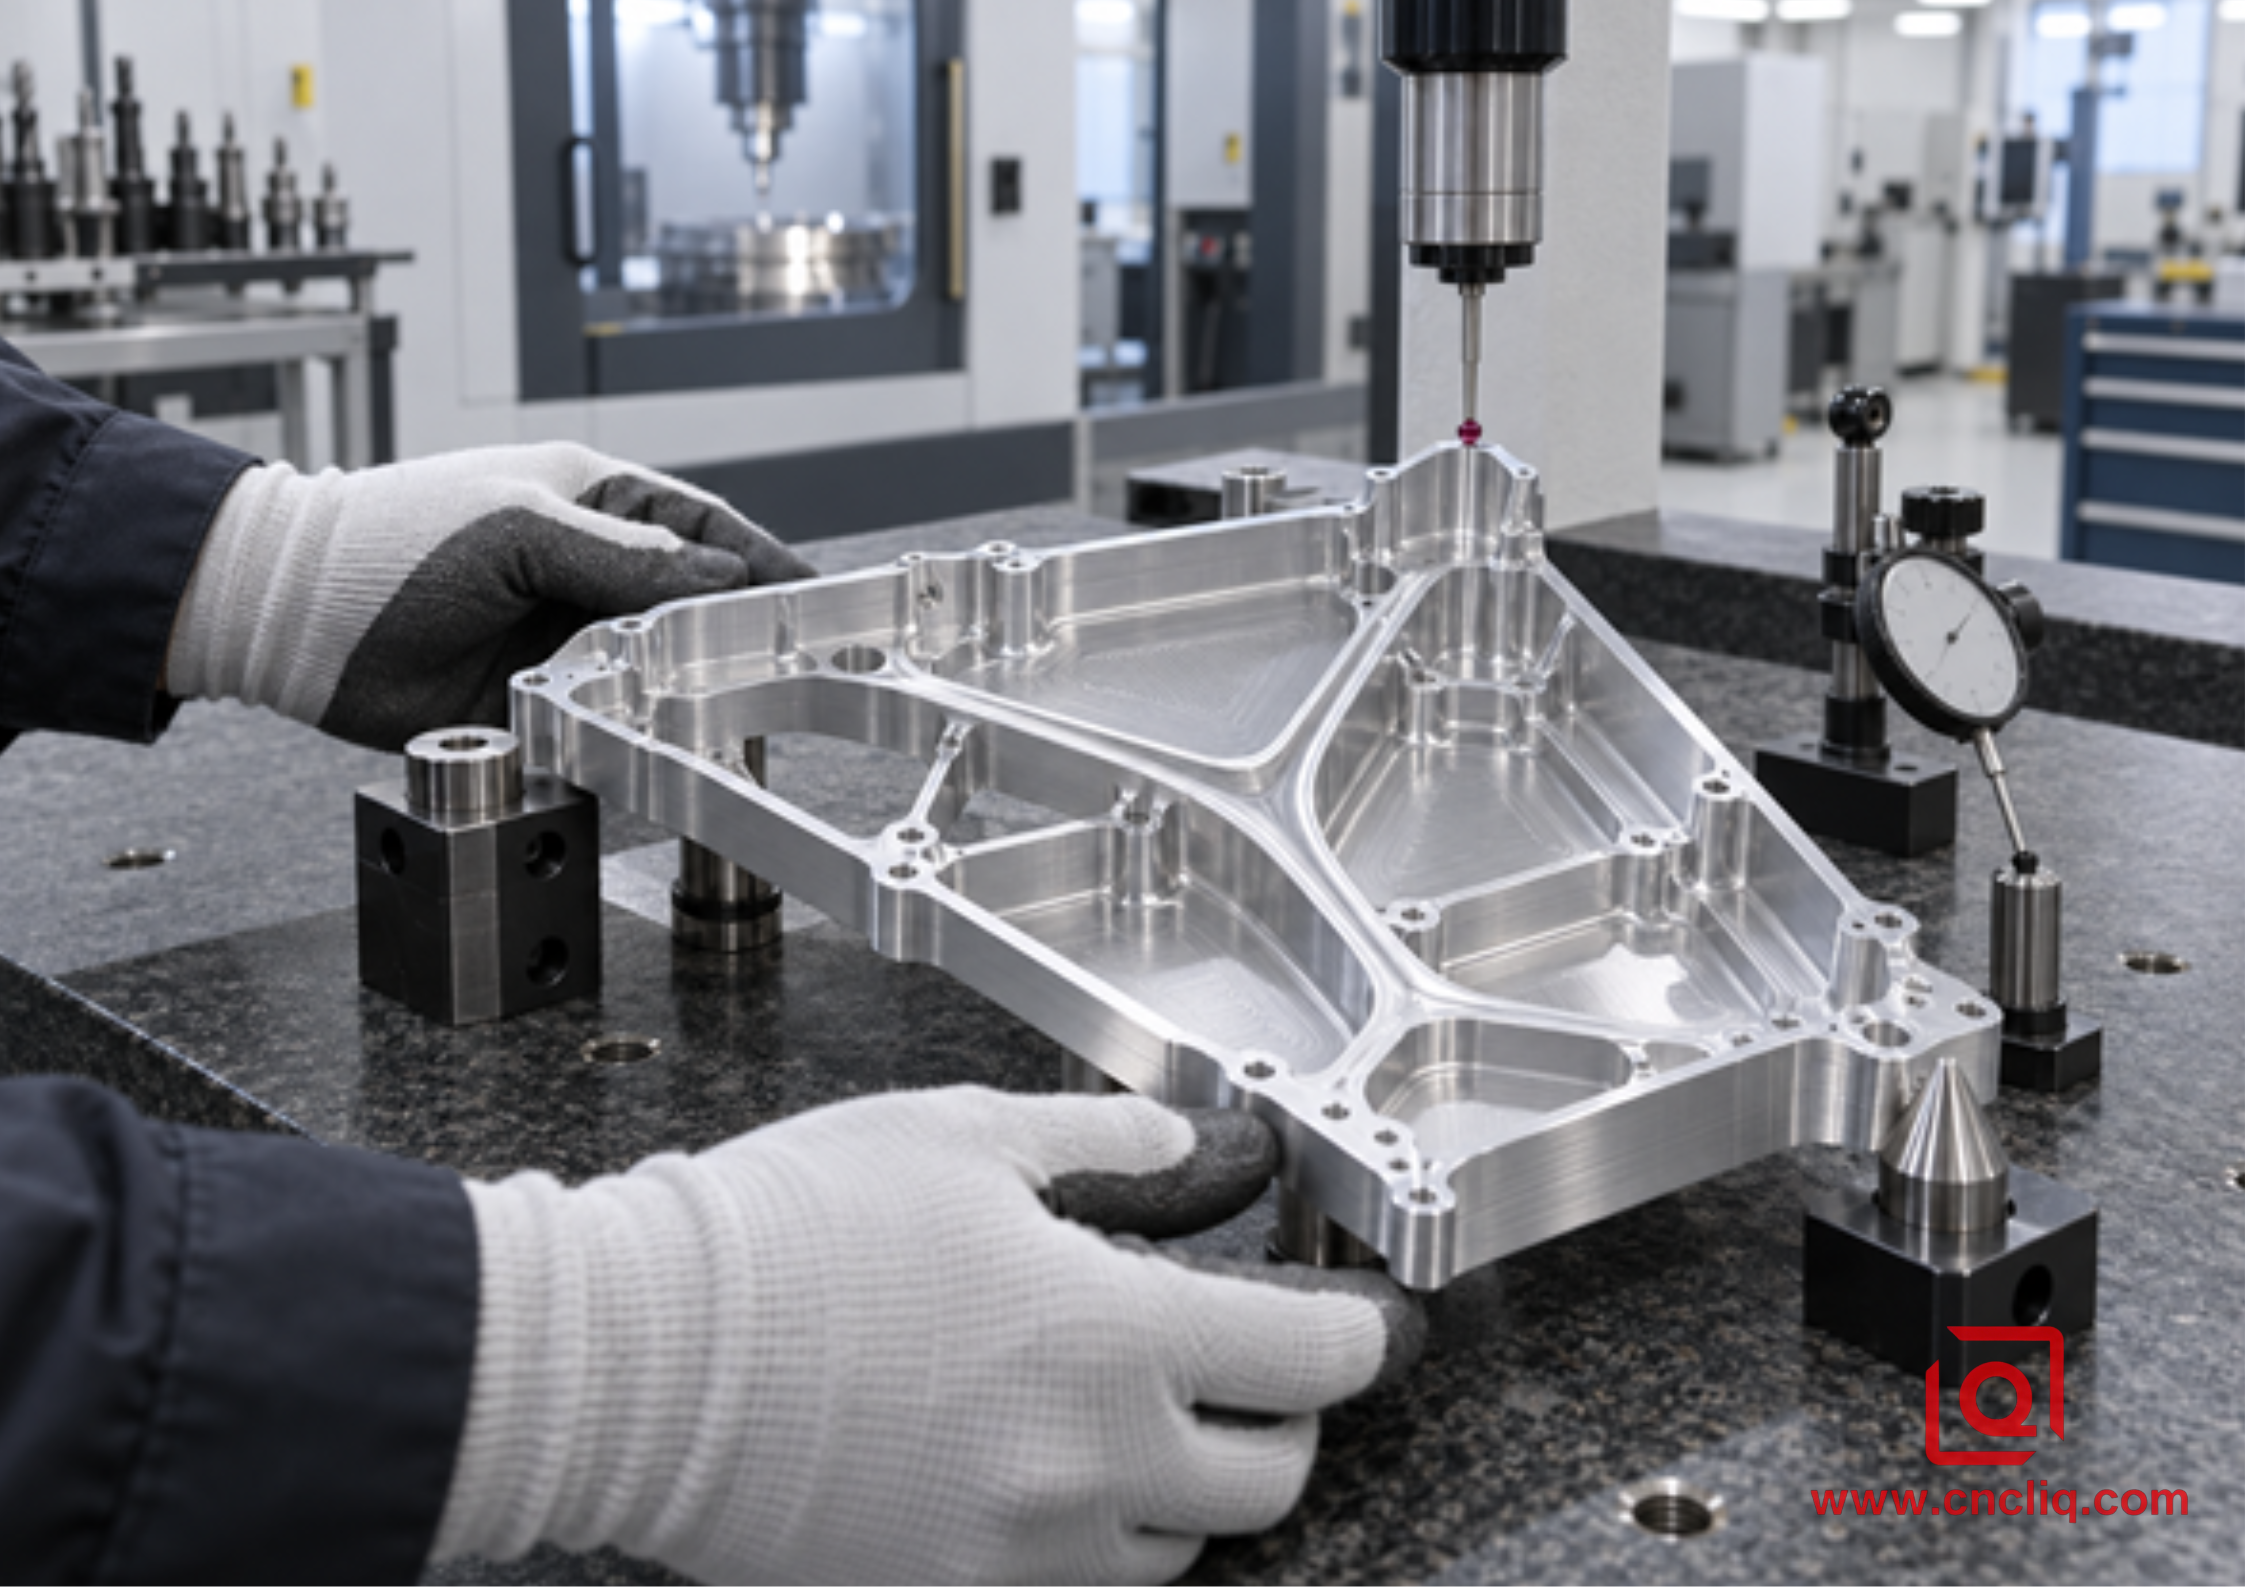
Contrôle par machine à mesurer tridimensionnelle (MMT) d'un plateau en aluminium à paroi mince après usinage
Données d'inspection et de demande de prix qui évitent les hypothèses coûteuses
L'état de surface seul ne garantit pas la précision géométrique. Une paroi peut paraître brillante tout en étant conique ; une machine à mesurer tridimensionnelle (MMT) peut indiquer une pièce contrainte acceptable qui se déforme après relâchement. Il convient de définir l'état d'inspection, la température, le système de référence, le plan d'échantillonnage et l'état du revêtement. L'article de Liqin sur l'inspection par MMT pour l'usinage sur mesure de l'aluminium explique comment la vérification dimensionnelle s'intègre dans un processus OEM contrôlé.
Pour obtenir un devis utile, veuillez inclure :
· Dessin 2D et modèle 3D natif ou neutre ;
· alliage, trempe, forme du produit et tous les substituts approuvés ;
· épaisseur de paroi critique, profil, planéité, perpendicularité et rugosité de surface ;
· zones cosmétiques et marques d'outils autorisées ;
· type de revêtement et indication si les dimensions s'appliquent avant ou après le revêtement ;
· quantité de prototypes, quantité de lots, demande annuelle et date de livraison prévue ;
· contexte de pièces d'accouplement ou d'assemblage pour les fonctionnalités critiques ;
· rapport d'inspection, certificat de matériau et exigences en matière de traçabilité.
Si l'orientation des parois, le système de référence ou la somme des tolérances restent incertains, veuillez soumettre le projet avant de le finaliser. Une analyse de fabricabilité (DFM) permet souvent d'ajouter un petit rayon de support, de déplacer une zone de serrage, d'assouplir une tolérance non fonctionnelle ou de modifier la séquence de finition avant que ces modifications n'entraînent des coûts importants. Vous pouvez soumettre votre projet via la page de contact de Liqin pour une analyse et un devis personnalisés.
Cliquez ici pour toute demande 👆
FAQ
1. Le fraisage en avalant est-il toujours préférable pour l'aluminium à parois minces ?
Non. C'est le point de départ habituel sur une machine CNC rigide car il forme un copeau d'épaisseur décroissante, réduit le frottement à l'entrée et favorise généralement une évacuation propre des copeaux. Cependant, la direction d'appui de la paroi mince peut annuler cet avantage général. Si la force de montée déplace la paroi dans l'espace libre tandis qu'une trajectoire conventionnelle la ferme contre l'appui, une finition conventionnelle contrôlée peut produire une meilleure géométrie. Effectuez des essais avec des paramètres identiques et inspectez la pièce démoulée.
2. Pourquoi une paroi mince en aluminium mesure-t-elle correctement sur la machine mais se casse-t-elle après le desserrage ?
Le serrage, le vide, la matière première et les gradients thermiques permettent de maintenir la pièce dans une forme temporaire. La sonde mesure cet état contraint. Lors du relâchement du dispositif de fixation, les déformations élastiques et les contraintes résiduelles se redistribuent, et la paroi peut se déformer ou se tordre. Il est recommandé de réaliser un contrôle à l'état libre après stabilisation de la température, d'utiliser un enlèvement de matière équilibré et d'éviter une pression de serrage excessive.
3. Dois-je réduire le flux à chaque fois qu'un mur bavarde ?
Pas automatiquement. Une avance par dent trop faible peut provoquer un frottement excessif de l'arête vive, augmentant ainsi la chaleur et la formation d'un bourrelet. Commencez par vérifier les points d'engagement, le porte-à-faux de l'outil, le faux-rond, le support, l'évacuation des copeaux et l'orientation de la force (dans le sens de la moindre résistance). Modifiez ensuite une variable contrôlée à la fois. Un outil plus court ou un engagement radial plus léger permettent souvent de résoudre le problème plus directement.
4. Une trajectoire d'outil peut-elle rester en fraisage en avalant autour d'une poche entière ?
La commande numérique peut définir une direction de coupe, mais l'engagement local autour des îlots, des chenaux étroits, des zones de résidus et des angles peut varier. Le rainurage pleine largeur sollicite les deux côtés de l'outil de coupe ; il ne s'agit donc pas d'un rainurage purement conventionnel. Il est recommandé d'analyser le contact en simulation, d'effectuer des mouvements d'entrée fluides et de séparer les contours de finition critiques lorsque la direction doit être contrôlée.
5. Que doit fournir un acheteur pour obtenir un devis précis pour une découpe CNC à paroi mince ?
Veuillez fournir le modèle 3D, le plan coté, la composition de l'alliage d'aluminium et son état de trempe, les données critiques, les épaisseurs des parois et du fond, les exigences de tolérance et de rugosité, le revêtement, les documents de contrôle, les quantités et la date de livraison prévue. Indiquez les surfaces à sceller, à positionner ou à laisser à titre esthétique. Ces informations permettront au fournisseur de planifier l'outillage, la séquence d'usinage, le sens de coupe, le contrôle et d'évaluer les risques liés au processus avant d'établir le prix.
Cliquez ici pour toute demande 👆
Résumé
Le fraisage en avalant est généralement la meilleure option pour l'usinage de l'aluminium à parois minces sur une machine CNC rigide, mais ce n'est pas une solution miracle. La méthode fiable consiste à adapter la force de coupe au dispositif de fixation, à maintenir le support pendant l'ébauche et la semi-finition, à utiliser un outil court et rigide avec un engagement contrôlé, à vérifier le contact local du logiciel de FAO et à inspecter la pièce après démoulage. Si les résultats montrent qu'une paroi fragile réagit mieux à une finition conventionnelle ou à une stratégie de fraisage mixte, fiez-vous à la mesure et non à l'indication dans la boîte de dialogue FAO.
Coordonnées
Société : Ningbo Liqin Industry Co., Ltd.
Maintenance quotidienne et assistance après-vente : service@shturl.zhuwanying@cncliq.com
Nouvelle demande de renseignements, devis et discussion de commande : business@shturl.zhouli@chinaliqin.com
Assistance téléphonique : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre site de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, vous garantissant ainsi des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
