 Français




+------------------------------------------------------------------------+
| RÉSUMÉ RAPIDE : |

| - 6061-T6 : Base universelle. Cisaillement prévisible, économique, |
| et anodisation colorée avec un lustre uniforme et profond. |

| - 7075-T651 : Haute résistance au cisaillement et parois minces rigides. Résiste à la flexion, |

| mais coûte plus cher, use plus rapidement les cannelures des outils et peut paraître terne après |

| anodisation. |

| - 5052-H32 : Alliage ductile robuste pour la fabrication de tôles et de plaques.Excellente résistance au brouillard salin |

| mais collant sous les fraises ; nécessite un arrosage abondant pour |

| éviter l'accumulation de copeaux fondus. |
+------------------------------------------------------------------------+
Base technique : Comparaison pratique des matériaux
Avant de fixer la pièce sur la table de la machine, vérifiez que votre rapport d'essai des matériaux est conforme aux normes de fabrication reconnues. Connaître le comportement de chaque alliage en coupe permet d'éviter la casse des outils et les mises au rebut.
| Mesure d'ingénierie | 6061-T6 (ASTM B221 / B209) | 7075-T651 (ASTM B209 / AMS 4045) | 5052-H32 (ASTM B209) | |
| Mélange d'alliage primaire | Magnésium et silicium | Riche en zinc et équilibré avec du magnésium | Magnésium avec des traces de chrome | |
| Limite d'élasticité | 276 MPa | 503 MPa | 193 MPa | |
| Dureté Brinell | 95 HBW | 150 HBW | 60 HBW | |
| Nature d'usinabilité | Cisaillement des copeaux prévisible et net | Cropes fragiles et abrasifs ; usure importante de l'outil | Gommeux,rubans ductiles ; tendance à baver | |
| Facteur de coût des matériaux | 1,0x (Référence standard de l'atelier) | 1,45x à 1,80x | 0,90x à 1,05x | |
| Finition de surface cible | Ra 0,4 à 0,8 µm | Ra 0,2 à 0,6 µm | Ra 0,8 à 1,6 µm | |
| Anodisation de type II Aspect | Teint satiné net et brillant | Teinte légèrement mate ou foncée | Brillance irrégulière, grain visible |
6061-T6 : La référence en atelier
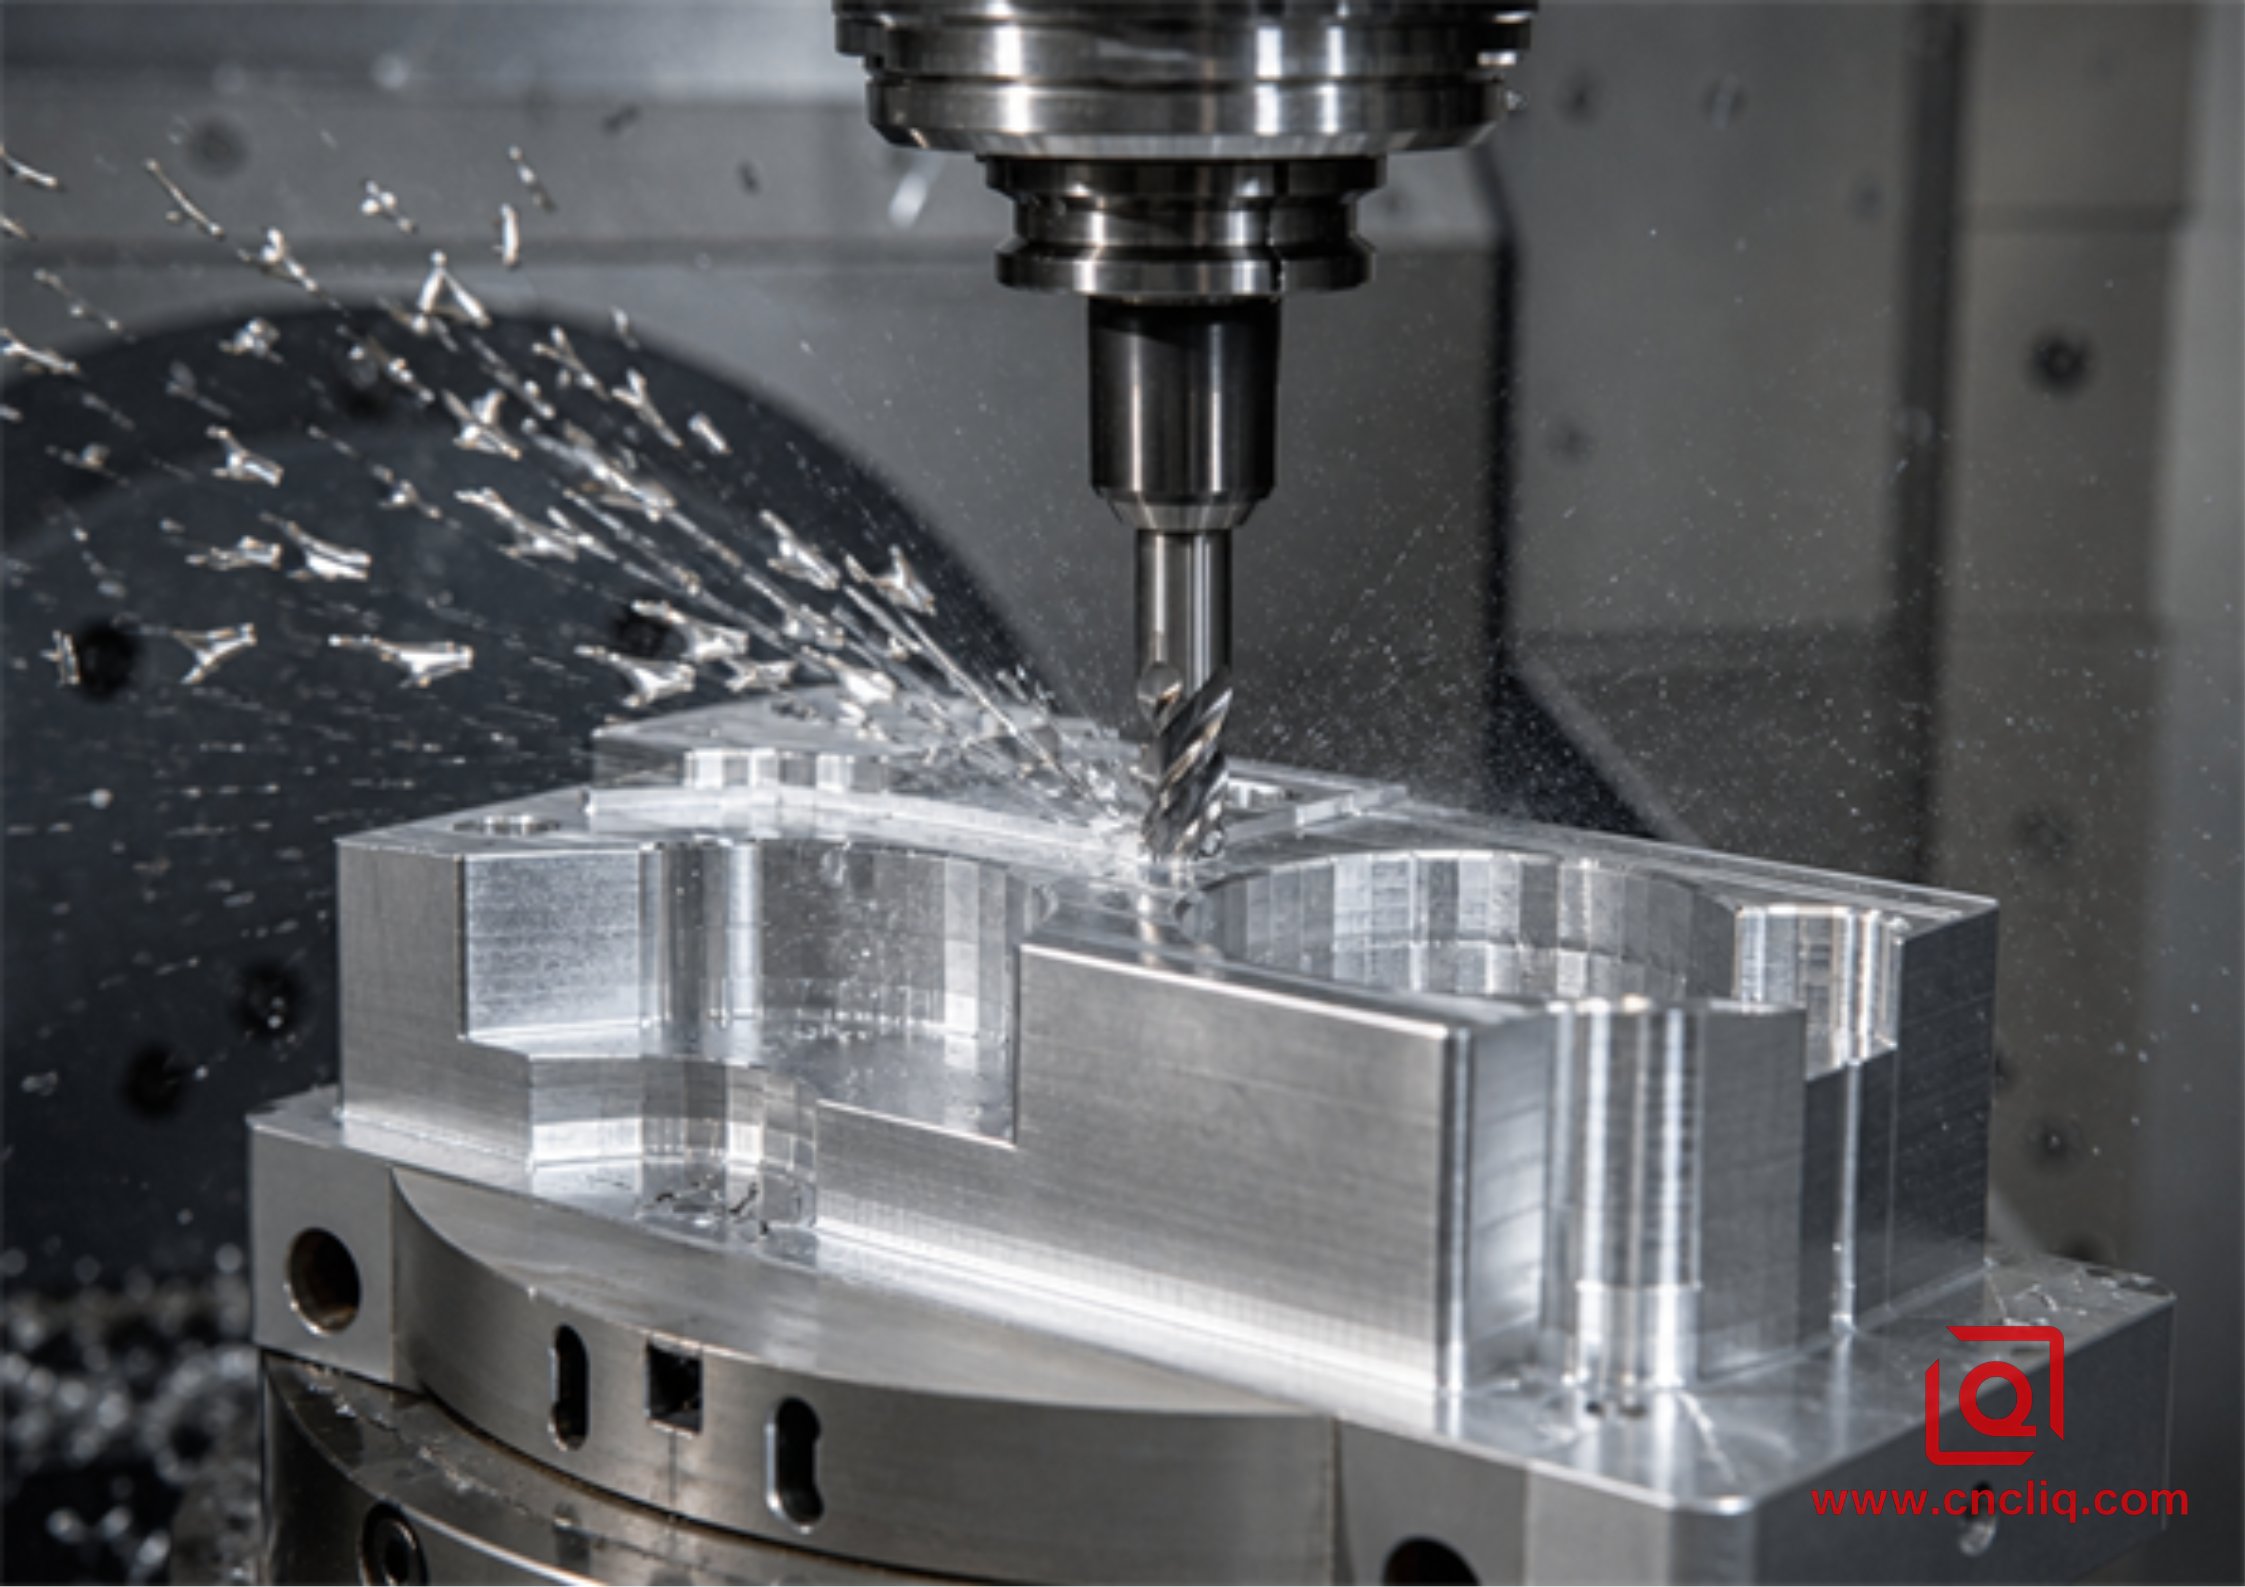
Sauf si un projet exige des charges mécaniques extrêmes ou une exposition constante à des produits chimiques agressifs, l'aluminium 6061-T6 est le choix naturel.Sa composition chimique équilibrée permet aux fraises en carbure de couper net, sans frottement ni grippage. Sous une fraise à trois cannelures bien affûtée, les copeaux se détachent proprement et s'évacuent des cavités profondes au lieu de s'y accumuler.
Pression d'outil modérée ──> Cisaillement des copeaux stable ──> Tranchant de coupe prévisible vie
C'est le choix standard pour les boîtiers électroniques, les supports de montage, les plaques de fixation et les blocs de distribution de fluides.
 PRATIQUES TYPIQUES DE FRAISAGE DE L'ALUMINIUM 6061-T6

+-------------------------------------------------------------+

| Stratégie de broche : Fonctionnement fluide à haute vitesse |

| Évacuation des copeaux : Lavage standard à l'émulsion hydrosoluble |

| Style de coupe : Coupes équilibrées sans usure excessive de l'outil de coupe |
+-------------------------------------------------------------+
6061 réagit exceptionnellement bien au post-traitement.L'anodisation cosmétique de type II offre une surface satinée uniforme et une correspondance de couleur éclatante, même sur de grands lots. Si les surfaces de glissement nécessitent une résistance à l'usure, le revêtement dur de type III crée une barrière durable de type céramique qui adhère fortement sans s'écailler.
Besoin de souder sur la pièce imprimée ? Par exemple, pour pointer une plaque de base fraisée sur un cadre tubulaire extrudé ? L'alliage 6061 permet de réaliser des cordons de soudure TIG ou MIG solides sans problème. Attention toutefois à la flamme : la chaleur dégagée peut ramollir les pièces adjacentes, réduisant le rendement local d'environ 40 %, sauf si vous effectuez ensuite un cycle complet de mise en solution et de vieillissement.
7075-T651 : Haute résistance au cisaillement et rigidité des parois minces
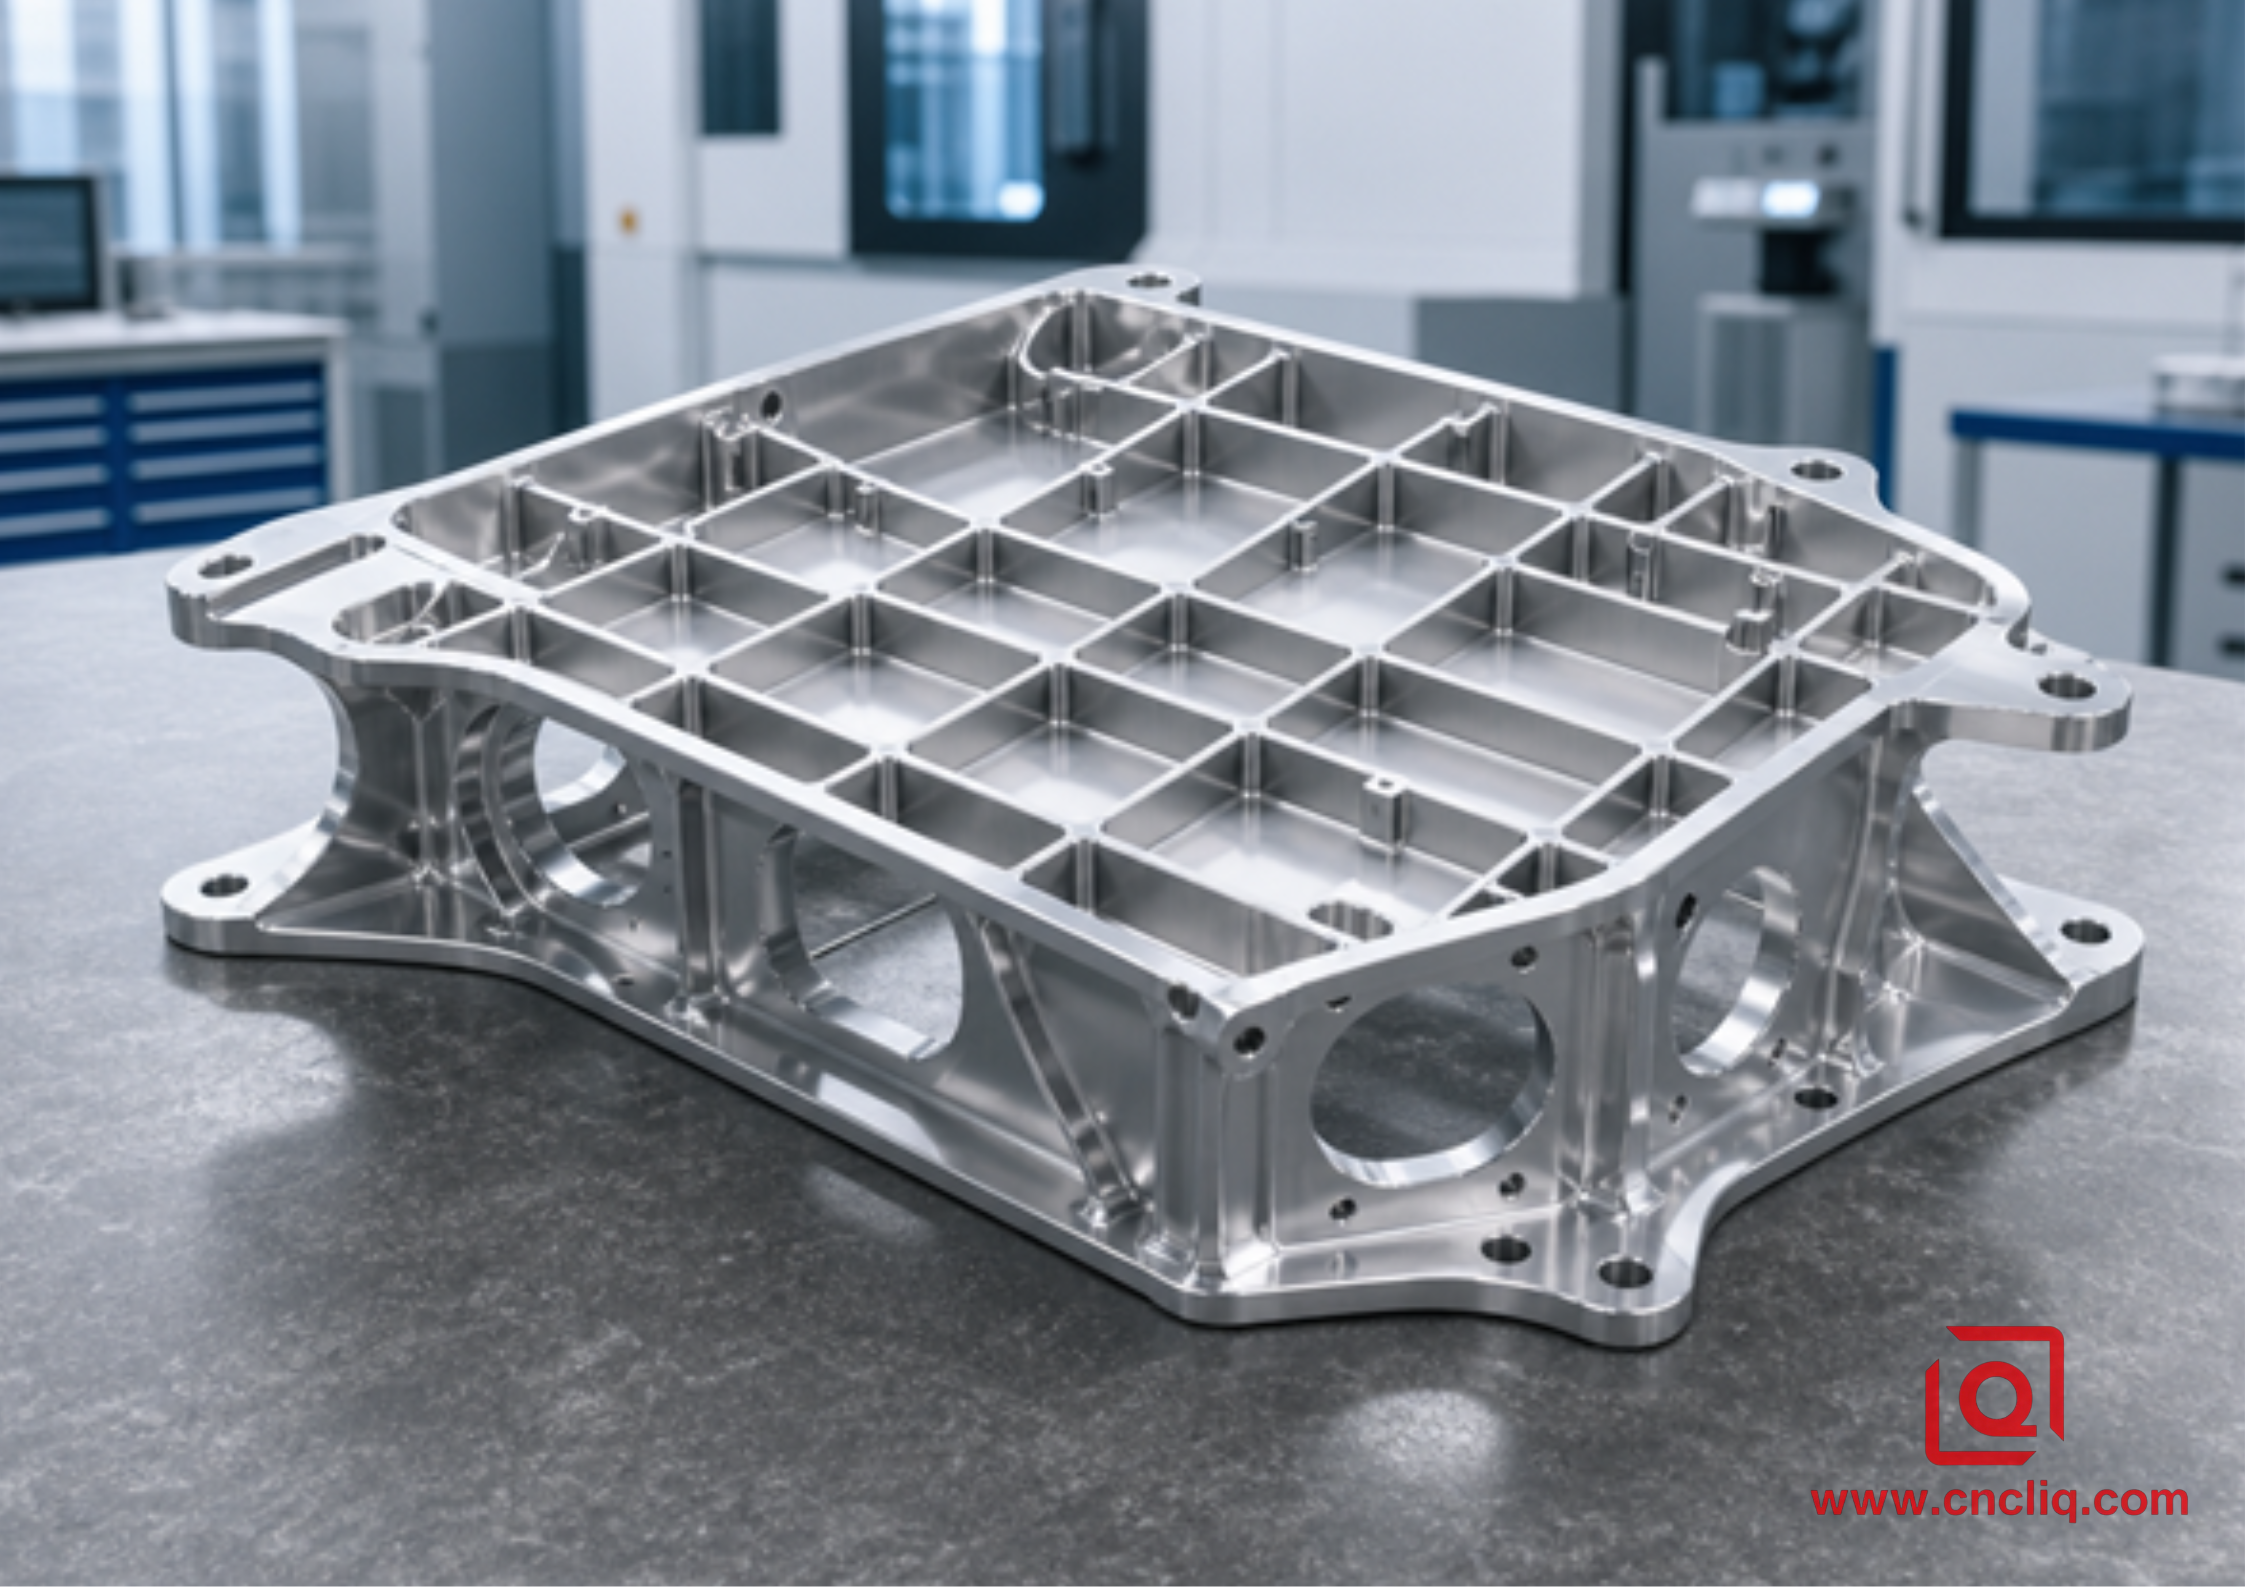
L'alliage 7075-T651 résiste aux fortes contraintes. Riche en zinc, cet alliage offre une limite d'élasticité supérieure à 500 MPa, rivalisant avec l'acier de construction doux, tout en restant léger.
La mention « 51 » indique que la tôle a été étirée après traitement thermique afin de réduire les contraintes internes. Cet équilibre interne empêche les grandes pièces de se déformer en forme de banane lorsqu'on usine des cavités importantes.
Réalité de l'atelier : Usure des outils et vibrations de la machine
Comme l'alliage 7075 est dur, les copeaux de coupe ne se déchirent pas ; ils se détachent nets, fins et courts. Cependant, vous entendrez et sentirez la broche travailler davantage.Le matériau exerce une forte pression latérale sur les outils à longue portée, repoussant les arêtes de coupe et provoquant des erreurs de déviation de l'outil.
 PROFIL DE FORCE DE COUPE

6061-T6 : [==== Faible déflexion de l'outil, préserve la durée de vie du tranchant ====]

7075-T651 : [======== Charges latérales importantes sur l'outil ; risque de vibrations lors des coupes profondes ========]
Pour éviter les marques de vibration et maintenir les parois hautes droites :
-
Utilisez des outils de broche à double contact pour éliminer le jeu conique de l'outil sous de fortes charges latérales.
-
Modérer légèrement les vitesses périphériques pour réduire l'usure thermique des plaquettes en carbure.
-
Réduire l'engagement radial lors des passes de finition pour que l'outil reste droit.
 7075-T651 SÉQUENCE DE FINITION DE MUR HAUT
Profil d'ébauche ──> Laisser une surépaisseur de 0,35 mm ──> Semi-finition (0.10 mm) ──> Passage final du ressort
Résistance à la corrosion : L'aluminium 7075 brut se corrode rapidement en milieu humide ou salin. Ne laissez jamais de composants en aluminium 7075 exposés sans protection à l'extérieur.Appliquez une couche de conversion chimique pour l'adhérence de la peinture, ou scellez-les sous une épaisse couche de revêtement dur suivie d'un bain d'acétate de nickel chaud.
5052-H32 : Haute résistance à la corrosion, adhérent sous la broche
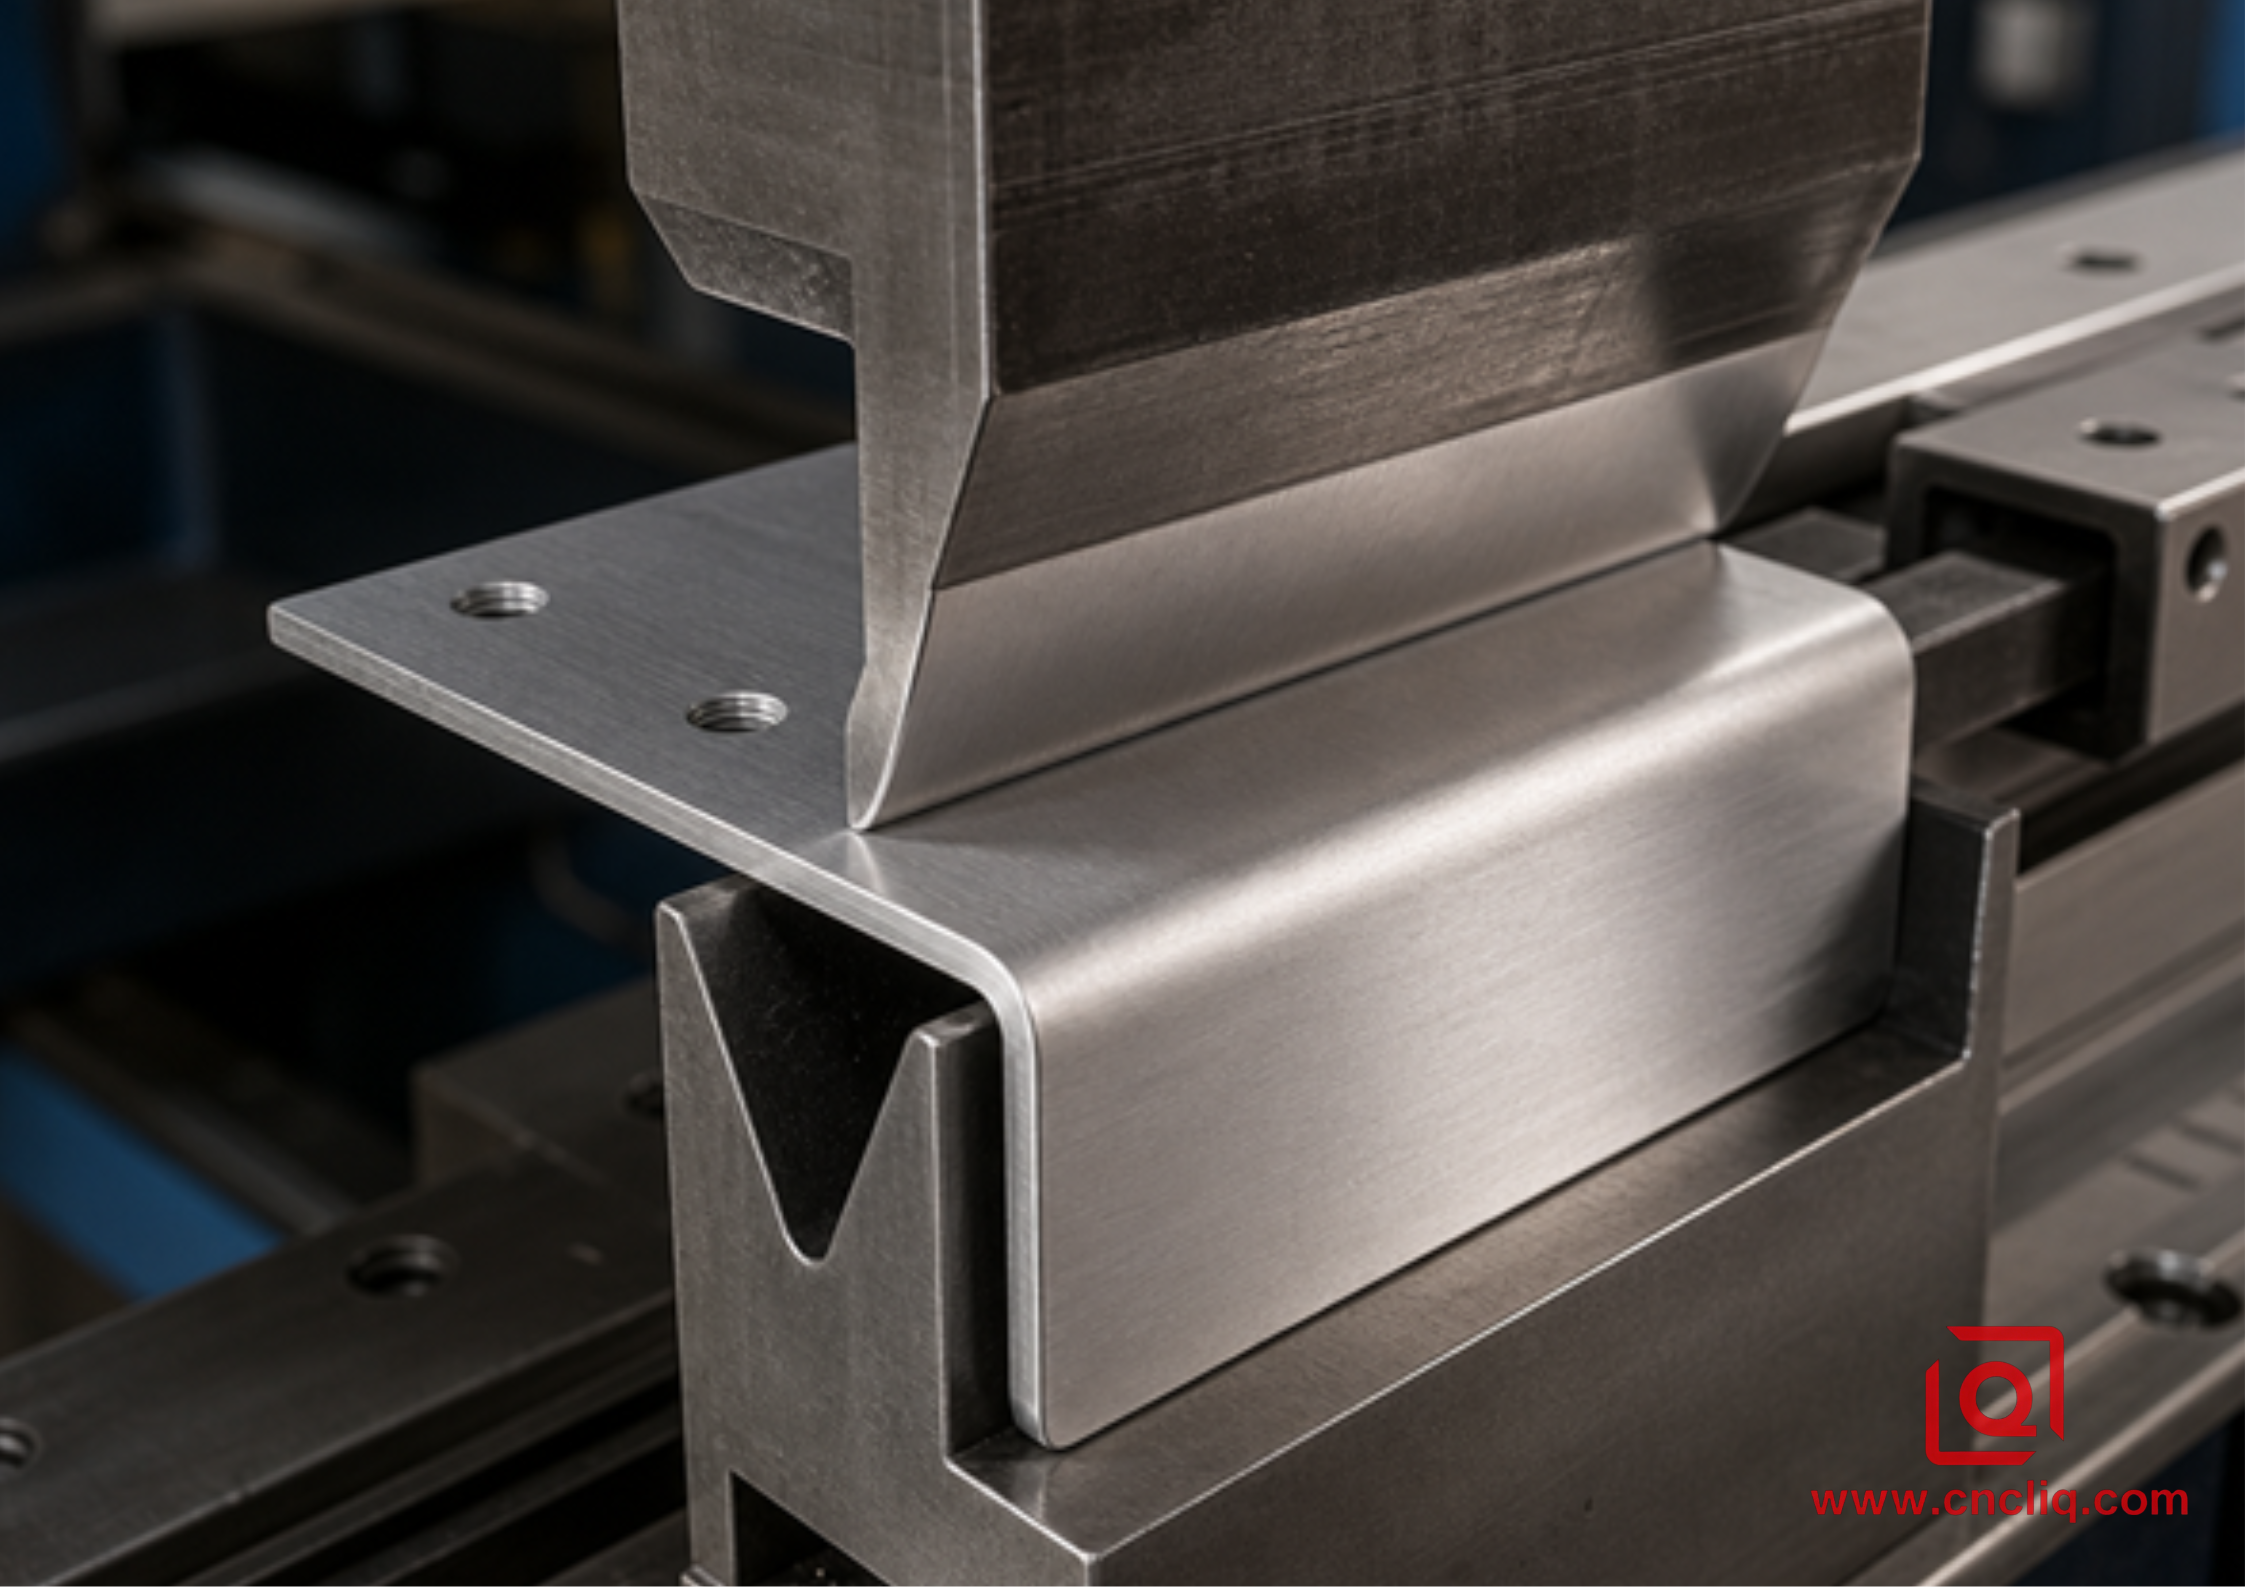
Le 5052-H32 obtient son revenu par laminage à froid uniquement, sans aucun passage dans les fours de trempe et de vieillissement. Il résiste à l'eau salée, aux brouillards de saumure et aux lavages caustiques sans se piquer, ce qui lui vaut sa place de choix par défaut pour l'accastillage de bateaux, les modules de capteurs à joints et les cellules de fluide soudées.
Cependant, le fraisage de l'acier 5052 exige une approche totalement différente à l'étau :
[Matériau visqueux/collant] + [Faible dureté 60 HBW] ──> Risque élevé de formation de grumeaux Bord
L'acier 5052, mou et collant, refuse de se couper net. Au lieu de se briser en petits copeaux, il glace les cannelures. Une fois que les copeaux chauds adhèrent par friction à la face de coupe, des poches compactes bloquent l'outil de coupe — et une fraise en bout sous-dimensionnée casse instantanément.
 ÉVITER L'ACCUMULATION DE BORDS DANS L'ALLIAGE 5052-H32
+---------------------------------------------------------------+

| Type de fraise : Géométrie polie à une ou deux dents avec angle de coupe élevé |

| Préparation des dents : Doigts polis miroir (ou revêtement DLC lisse) |

| Système d'arrosage : Lignes d'arrosage sous pression dirigées vers la zone de coupe |

| Trajectoire de coupe : Coupes en opposition ; éviter le frottement superficiel |
+---------------------------------------------------------------+
Maintenez la fraise en mouvement vers l'avant avec une bonne prise. Si l'outil frotte légèrement sans enlever de copeaux, la surface s'écrouit, la fraise commence à déraper et la face fraisée présente une rugosité Ra de 1,6 µm.
Le serrage requiert également de la prudence. Serrer un étau lourd contre une plaque 5052 peut déformer le centre de la pièce. Le métal se comprime sous le serrage, on le fraise à plat, puis il se déforme une fois desserré.
-
Poser la plaque brute sur des mors doux adaptés au profil de la pièce.
-
Serrer les vis de serrage avec un couple modéré et mesuré, juste assez pour maintenir la position sans creuser la pièce brute.
-
Vous recherchez une face parfaitement plane ? Relâchez le couple de serrage de l'étau juste après l'usinage des cavités afin que les contraintes résiduelles puissent se dissiper. Resserrer les mors sans forcer, puis effectuer une passe de finition pour rectifier la surface.
Étude de cas concret : effecteur terminal d'un robot industriel
 SCHÉMA D'INTERFACE D'ASSEMBLAGE

+---------------------------------------------------+

| Support de noyau 7075-T651 (Charge élevée, 0.Broches de 0,01 mm) |

+---------------------------------------------------+


+---------------------------------------------------+

Collecteur 6061-T6 (Trous taraudés, Type II Noir) |

+---------------------------------------------------+


+---------------------------------------------------+

| Pare-éclaboussures 5052-H32 (Tôle pliée, résistant au lavage) |
+---------------------------------------------------+
L'équipe de conception d'une emballeuse à grande vitesse a utilisé du 7075-T651 sur les 18 composants du châssis pour une tête de préhension pneumatique. Leur objectif : obtenir une rigidité optimale sur toute la pile.
Ce choix a engendré plusieurs problèmes en atelier :
-
Le taraudage de 48 filets borgnes fins sur plusieurs blocs de montage a entraîné une usure importante de l'outil et des blocages répétés du taraud dans le matériau robuste 7075.
-
Les plaques anodisées transparentes présentaient des différences de couleur visibles entre les faces de contact, dues aux variations de grain de l'alliage.
-
Le coût des matières premières a fortement augmenté suite à l'utilisation d'un alliage de qualité aérospatiale onéreux pour de simples couvercles anti-poussière de périmètre et des blocs secondaires.
 RECONSTRUCTION DU PROJET : COÛT & COMPARAISON DES TEMPS DE CYCLE
+-------------------------+-------------------------+-------------------------+
| Assemblage initial (tout en 7075) | Alliage multiple optimisé | Résultat |

| 1 420 $ par assemblage | 910 $ par assemblage | Réduction des coûts de 35,9 % |

| Temps de cycle : 145 minutes | Temps de cycle : 98 minutes | 32.Débit 4 % plus rapide |

+-------------------------+-------------------------+-------------------------+
Support de montage du pivot central : Conservé en 7075-T651. Cette pièce supporte des forces d'accélération élevées et des arrêts brusques avec une charge utile de 15 kg. Sa limite d'élasticité de 503 MPa a empêché l'ovalisation des trous de centrage sous charges cycliques, maintenant ainsi un alignement à 0,010 mm près.
Bloc collecteur pneumatique : Passage à l'aluminium 6061-T6. L'aluminium 6061 s'usinait facilement, éliminait la casse des tarauds sur les filetages internes de petite taille et présentait une anodisation noire satinée uniforme, assortie aux vannes standard adjacentes.
Couvercle anti-éclaboussures périmétrique : Converti en 5052-H32. Découpé dans une tôle de 3 mm, fraisé le long des bords de montage et plié sur une presse plieuse. Cela a permis d’éliminer un temps d’usinage important, d’éviter les déchirures aux angles lors du pliage et de garantir une bonne résistance aux lavages caustiques.
Cette combinaison de matériaux a permis de réduire les coûts d’assemblage totaux de 35,9 % et le temps de cycle de la broche de 145 minutes à 98 minutes, tout en respectant les objectifs de rigidité dynamique et de précision de positionnement.
L'arbre de décision : comment choisir votre prochaine pièce
 CHEMIN DE SÉLECTION DES MATÉRIAUX

│

Le composant est-il chargé dynamiquement ?

Contraintes extrêmes / nervures fines sujettes à la flexion ?

┌────────┴────────┐

OUI NON

│ │

[ 7075-T651 ] Nécessite le pliage de la tôle,

soudage,Ou rinçage ?

┌──┴──┐

OUI NON

│ │

[ 5052-H32 ] [ 6061-T6 ]
< !---->
-
Vous recherchez un acier robuste et abordable pour les carrosseries, les goussets, les supports de capteurs ou les couvercles esthétiques.
-
Le cahier des charges préconise une coloration uniforme de type II ou un revêtement dur de type III résistant.
-
Vous devez réaliser des cordons de soudure TIG structuraux ou tarauder de nombreux trous borgnes sous M4.
Optez pour l'acier 7075-T651 lorsque :
-
Les charges subissent des cycles difficiles, des chocs violents ou une flexion constante — pensez aux liaisons de vol, aux bras de quadricoptère ou aux montants d'une voiture de piste.
-
Les nervures sont fines et profondes (moins de 1,5 mm) là où l'acier 6061 se déforme par rapport à la cannelure, tandis que l'acier 7075 est usiné avec une précision parfaite.
-
Chaque gramme compte, et vous exigez des billettes aussi performantes que l'acier allié.
Choisissez l'acier 5052-H32 si :
-
Le composant est utilisé en milieu marin, sur des chaînes de production chimique ou dans des zones exposées au sel de déneigement.
- data-path-to-node="57,1,0">Le processus de fabrication combine le fraisage CNC de poches avec le pliage sur presse plieuse ou l'emboutissage profond.
-
La pièce est un boîtier, un panneau de couverture ou un bac à liquide en tôle, où la résistance mécanique élevée est secondaire par rapport à la résistance à la corrosion.
Vous recherchez un acier robuste et abordable pour les carrosseries, les goussets, les supports de capteurs ou les couvercles esthétiques.
Le cahier des charges préconise une coloration uniforme de type II ou un revêtement dur de type III résistant.
Vous devez réaliser des cordons de soudure TIG structuraux ou tarauder de nombreux trous borgnes sous M4.
Les charges subissent des cycles difficiles, des chocs violents ou une flexion constante — pensez aux liaisons de vol, aux bras de quadricoptère ou aux montants d'une voiture de piste.
Les nervures sont fines et profondes (moins de 1,5 mm) là où l'acier 6061 se déforme par rapport à la cannelure, tandis que l'acier 7075 est usiné avec une précision parfaite.
Chaque gramme compte, et vous exigez des billettes aussi performantes que l'acier allié.
Le composant est utilisé en milieu marin, sur des chaînes de production chimique ou dans des zones exposées au sel de déneigement.
La pièce est un boîtier, un panneau de couverture ou un bac à liquide en tôle, où la résistance mécanique élevée est secondaire par rapport à la résistance à la corrosion.
Cliquez ici pour votre demande 👆
FAQ
Q2 : Pourquoi les pièces en aluminium 6061 et 7075 anodisées transparentes de type II semblent-elles complètement différentes sur la même machine ? C’est la chimie, pas la configuration du bain. L’aluminium 6061 doit son aspect propre au magnésium et au silicium, ce qui lui confère un aspect satiné plat et uniforme. L’aluminium 7075 contient 5,6 % de zinc. Ce zinc déforme la lumière à travers la couche d’anodisation, donnant au panneau une teinte vert olive terne qui détonne complètement à côté de l’aluminium 6061. Q3 : Comment empêcher l’alliage 5052-H32, très collant, de fusionner à l’intérieur des goujures de l’outil lors de l’usinage de poches ? Évacuez les copeaux tendres à l’aide d’une fraise en carbure à angle de coupe élevé, polie, à une ou deux goujures (un film DLC lisse est très utile). Maintenez une charge de copeaux importante lors du fraisage en avalant : laissez les plaquettes mordre le métal au lieu de le polir. Orientez vos buses de sablage directement vers la zone de contact ; Vous souhaitez que la pression du liquide de refroidissement évacue les copeaux chauds avant que les cannelures ne se bouchent. Q4 : Peut-on souder directement des supports en aluminium 6061-T6 usinés CNC sur une structure extrudée ? Absolument, l’utilisation de fil 4043 ou 5356 permet d’obtenir des cordons de soudure solides. N’oubliez pas que la chaleur de l’arc thermique transforme la zone environnante en zone de trempe O ou T4. Cela réduit la limite d'élasticité locale d'environ 40 % le long du cordon de soudure, sauf si vous réchauffez l'ensemble de la soudure à l'état T6. Q5 : Qu'est-ce qui empêche les tôles minces 5052 et 6061 de s'écailler lorsque les mâchoires sont ouvertes ? Utilisez des mâchoires douces usinées pour répartir la pression de la pince. Desserrez complètement l'étau après un dégrossissage important pour permettre aux contraintes de laminage de s'évacuer, resserrez la pièce avec un couple minimal et effectuez une légère passe de finition pour maintenir une planéité inférieure à 0,05 mm. Cliquez ici pour votre demande 👆 Le choix d'une billette pour un laminage se résume à trois critères : la charge de service, la réactivité de l'outil et l'aspect des pièces après le lavage final. L'alliage 6061-T6 est un choix standard et courant. Les copeaux s'évacuent facilement, le soudage est aisé et les panneaux présentent une couleur uniforme et brillante après le bain. Optez pour l'alliage 7075-T651 et vous bénéficiez d'une limite d'élasticité comparable à celle de l'acier (> 500 MPa), ce qui empêche les nervures hautes et fines de se déformer sous l'effet d'une fatigue cyclique intense. En contrepartie ? Il use rapidement le carbure et laisse une coloration gris-olive peu esthétique après le bain. Vient ensuite… 5052-H32. Le brouillard salin ne l'affecte pas et il se cintre facilement, mais il se coupe comme de la gomme. Il faut utiliser des cannelures polies miroir, un sablage à haute pression et desserrer le serrage des mâchoires pour éviter la formation de bavures ou le déformage de la tôle. Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales de ce blog ne remplacent pas les accords techniques signés. Les pièces sur mesure variant selon les numéros de coulée des matériaux, les étalonnages des machines et les tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité officiels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées.Les indicateurs de performance, les processus de fabrication et les images présentés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent pas une norme universelle applicable à toutes les commandes.
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés mondiaux les plus exigeants. Notre centre de production de 6 500 m² est équipé de plus de 150 machines, permettant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression, le tout sous un même toit. Cette configuration nous permet de gérer vos projets de manière fluide, en prenant en charge les composants depuis les concepts CAO initiaux jusqu'aux expéditions finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. Du contrôle dimensionnel par machine à mesurer tridimensionnelle (MMT) au profilage optique, en passant par les tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, afin que vous receviez des composants prêts à l'emploi, sans problème d'assemblage ni arrêt de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous contacter pour toute demande de renseignements ou pour nous envoyer des échantillons.Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif ! Ethan Zhang Spécialiste des procédés de fabrication métallique et de l'usinage de précision Partage d'informations sur le forgeage à froid, le moulage sous pression, la fonderie et l'usinage CNC de pièces en cuivre, aluminium et acier inoxydable, afin d'aider les ingénieurs et les acheteurs à optimiser la conception des pièces, les procédés de fabrication et les coûts de production. Étiquettes:Résumé
Informations de contact
Avertissement
Blogs associés
Anodisation claire ou anodisation noire pour les pièces en aluminium : processus et spécifications
Comparaison des devis d'usines CNC en Chine : prix unitaire, outillage et inspection
Fabrication OEM aluminium sur mesure : Quel procédé d’usinage CNC convient à votre pièce ?
Choisir le bon procédé CNC pour les pièces en aluminium sur mesure : 3 axes, 5 axes et tournage-fraisage
Maîtriser le perçage de trous profonds et le taraudage rigide dans l'aluminium : un guide DFM pour les pièces OEM
Liste de contrôle pour demande de devis d'usinage CNC : Éléments à fournir aux fabricants d'équipement d'origine (OEM) en Chine

Blogs en vedette