 Français




1. Le frottement caché dans le tournage « facile » de l'aluminium
Lorsqu'un plan technique arrive sur notre établi avec une mention générique comme « Matériau : aluminium à déterminer » ou « Al de qualité commerciale », les outils de coupe vont en faire les frais. Ou le prix unitaire de votre pièce finie. L'usinage de l'aluminium sur un tour CNC est toujours simple en théorie. Le matériau se coupe rapidement, ce qui permet de faire tourner la broche à 4 000 tr/min, d'enduire la tourelle d'une émulsion semi-synthétique hydrosoluble à 8 % et de laisser les plaquettes en carbure affûtées découper la pièce à des cadences de production très rapides.
Puis, c'est le dysfonctionnement. Un nœud filandreux et ininterrompu de copeaux d'argent s'enroule autour de la barre d'alésage, entaille l'alésage intérieur fini, dévie la pointe de l'insert de 0,04 mm et raye une surface d'étanchéité dynamique avant même que la sonde d'inspection ne descende.
[Spindle / Chuck] ===> [Workpiece: Turned OD] <--- [PCD / Polished Carbide Insert]
 |
 Long Stringy Swarf / Bird's Nesting
 (Wrong Alloy / Chipbreaker Mismatch)
 v
 Scratched Sealing Surface (Ra > 1.6 µm)
2. Pourquoi la mécanique des copeaux est plus importante que la résistance à la traction
Choisir la nuance appropriée pour les pièces usinées sur mesure ne se résume jamais à consulter un tableau de matériaux ASTM. C'est une décision concrète prise en atelier, qui prend en compte l'usinabilité de la barre, la pression de coupe, les harmoniques de la broche, la durée de vie de l'outil, l'intégrité du filetage et la finition de surface secondaire.
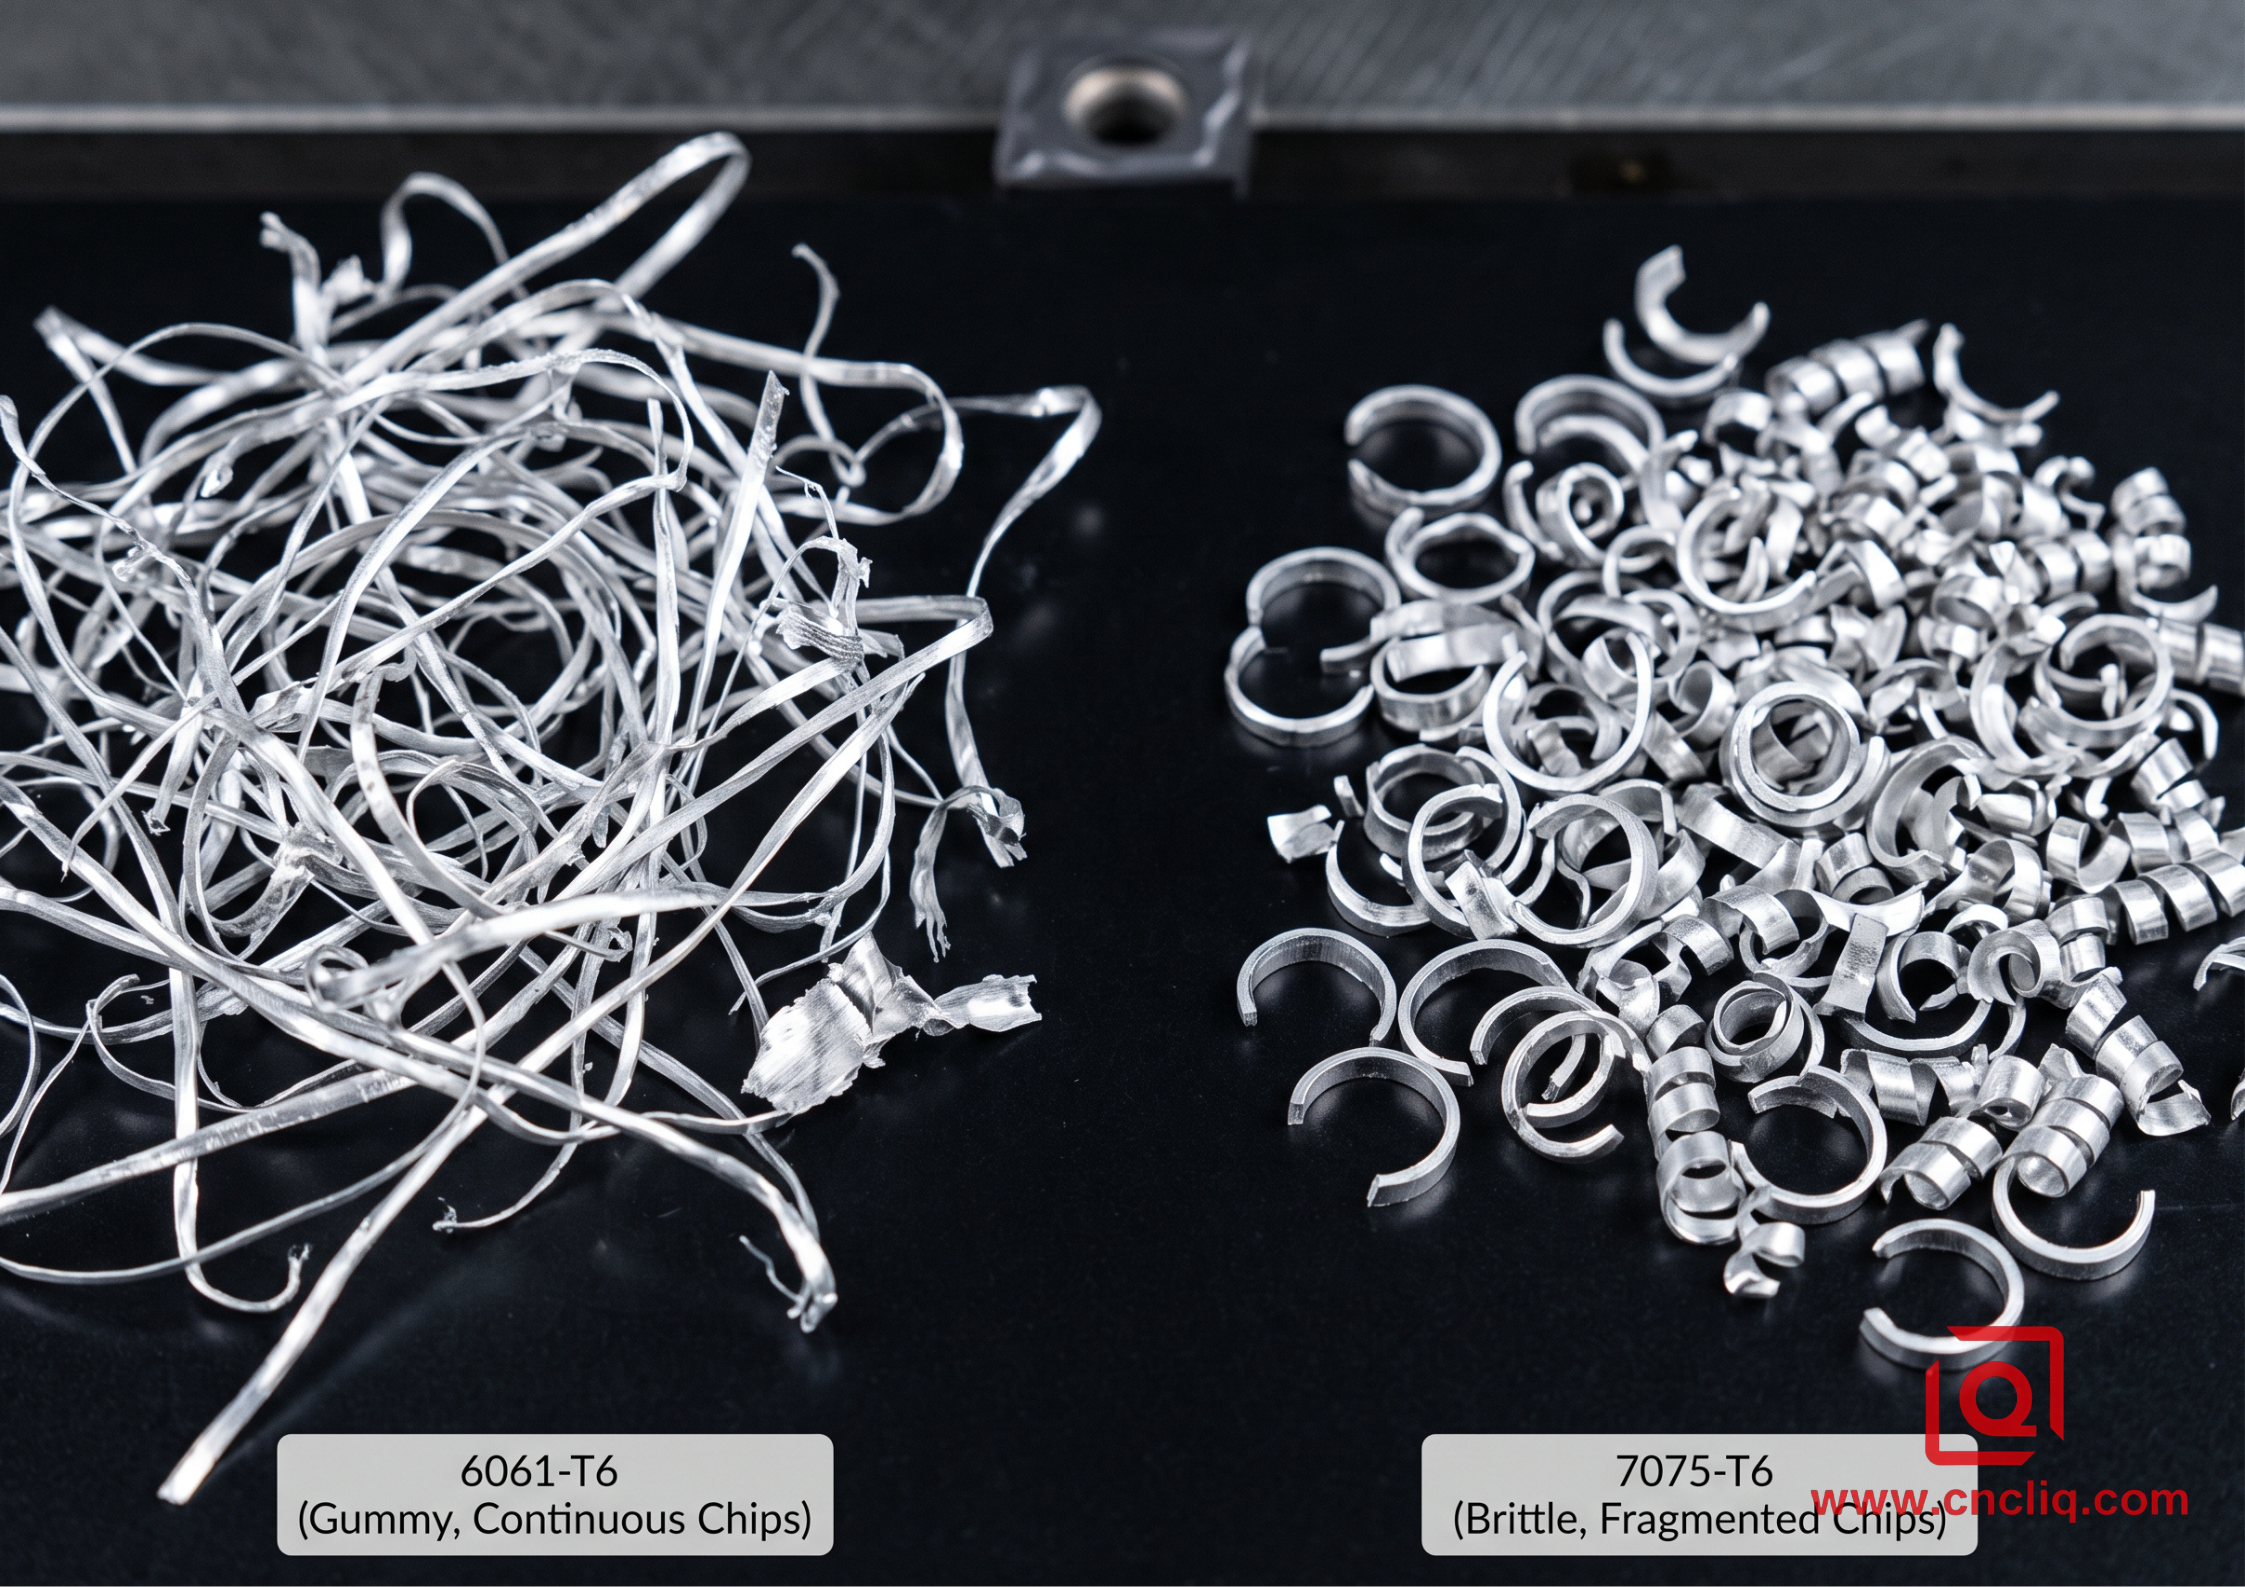
La résistance à la traction ne détermine pas les performances d'un tour ; ce sont la composition chimique, l'état de trempe et la mécanique de formation des copeaux qui comptent. Lors du tournage de barres cylindriques, les pièces génèrent un frottement constant le long de la face de coupe de l'outil. Si un alliage est dépourvu de phases intermétalliques fragiles, le copeau refuse de se fracturer contre la zone de rupture de la plaquette. Au lieu de se détacher en segments nets, le métal chaud s'écoule, s'étale et se soude par friction sur l'arête de coupe pour créer une arête rapportée. Dès lors, la plaquette ne coupe plus la matière proprement ; elle la laboure. Les tolérances diamétrales augmentent immédiatement de 0,03 mm ou plus, tandis que l'état de surface se dégrade, passant d'une rugosité Ra de 0,8 µm à une rugosité Ra de 3,2 µm, irrégulière et opaque.
| Alliage et trempe | Norme internationale | Comportement de formation des copeaux | usinabilité de tournage | Applications OEM typiques |
| 6061-T6 / T651 | ASTM B221 / UNS A96061 | Ruban ductile continu ; nécessite un brise-roche positif | Modérée ; gommeuse en dessous de 350 m/min | Raccords hydrauliques, blocs de vannes, boîtiers de capteurs |
| 7075-T6 / T651 | ASTM B211 / UNS A97075 | Formes en « C » courtes et fragiles ; se fracturent sans effort | Supérieur ; pression minimale sur l'outil | Arbres à hautes contraintes, manchons aérospatiaux, pistons |
| 2024-T351 | AMS 4120 / UNS A92024 | Boucles en spirale serrées ; ligne de cisaillement très prévisible | Exceptionnel ; produit des surfaces semblables à du sol | bagues de précision, arbres d'induit, axes de guidage |
| 6082-T6 | EN 755 / EN AW-6082 | Copeaux rigides et frisés ; légèrement abrasifs pour les flancs des outils | Bien ; nécessite un débit de liquide de refroidissement élevé ciblé | Quincaillerie mécanique marine, goupilles pour machines lourdes |
3. Détail de l'atelier : Usinage des quatre principales nuances d'aluminium
-
6061-T6 : Le cheval de bataille universel et ses limites gélatineuses
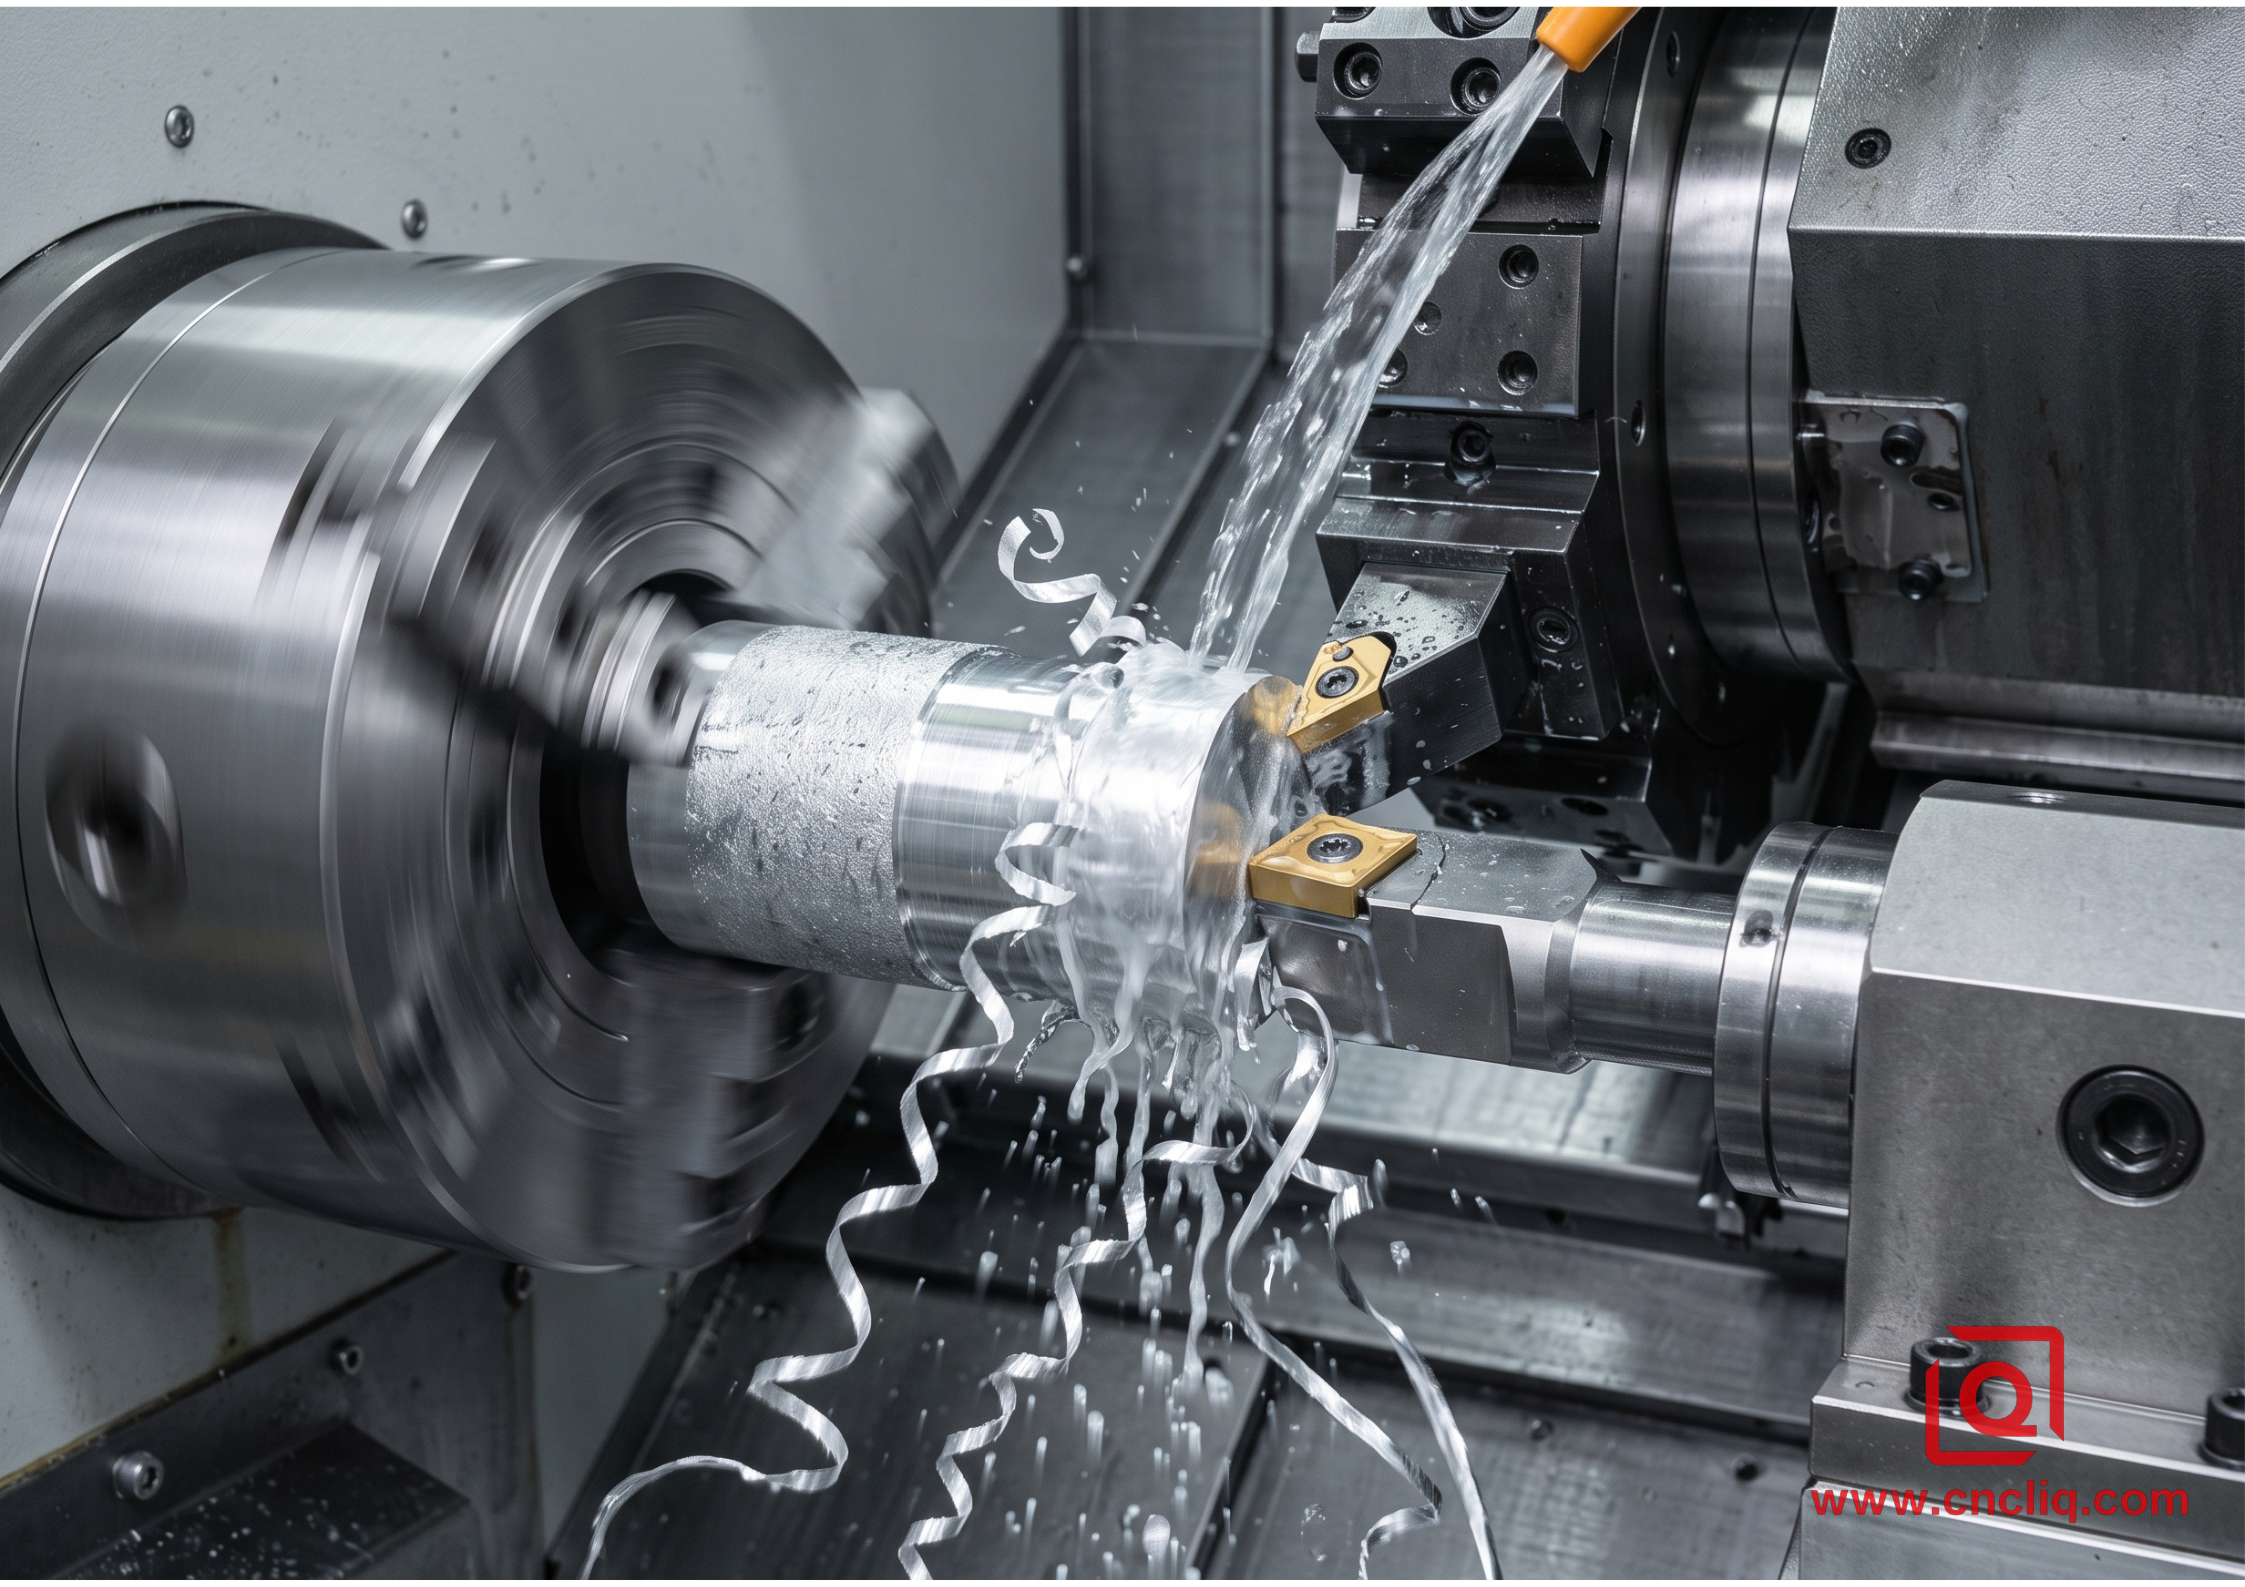
Tous les services achats apprécient l'acier 6061. Disponible en barres étirées à froid et extrudées, il se soude facilement et supporte l'anodisation décorative colorée selon la norme MIL-A-8625 Type II sans défaut. Cependant, les barres extrudées en 6061-T6 présentent une texture molle et collante lors des passes de tournage. Si la vitesse de coupe descend en dessous de 350 m/min – par exemple lors du tournage sur un petit arbre où la vitesse de rotation de la broche atteint les limites de la machine – le métal cesse de se cisailler proprement et commence à se déchirer.
Pour usiner l'acier 6061 avec précision, les machinistes doivent éviter les plaquettes carbure revêtues standard conçues pour l'acier et privilégier des plaquettes carbure à micrograins, non revêtues et polies miroir, rectifiées avec un angle de coupe positif compris entre 12 et 18 degrés. Les avances de finition doivent être maintenues entre 0,08 mm/tr et 0,12 mm/tr, car une valeur inférieure à 0,05 mm/tr entraîne un frottement et un polissage de l'arête de coupe plutôt qu'une coupe efficace, ce qui provoque un écrouissage et des micro-vibrations sur la pièce.
[Tool Turret]
 |
 +---> Roughing: CCGT / WCGT Insert (Uncoated ground carbide, nose radius 0.8 mm)
 |
 +---> Finishing: Polished PCD (Polycrystalline Diamond) Tip, nose radius 0.4 mm
 |
 +---> Delivers consistent Ra 0.4 - 0.8 µm across 5,000+ parts
-
7075-T6 : Rigidité maximale et précision de coupe libre pour les filetages profonds
Si vos priorités sont des temps de cycle rapides, des profils de filetage nets et une répétabilité dimensionnelle sur des milliers de pièces, l'acier 7075-T6 surpasse largement le 6061. Sa matrice à haute teneur en zinc offre une accroche comparable à celle de la craie cassante face à un outil de coupe pointu. À des avances d'environ 0,18 mm/tr, les copeaux s'enroulent en spirales serrées qui tombent directement dans le convoyeur sans s'emmêler autour des porte-outils. Lors du filetage interne profond en une seule passe, comme un alésage M12x1,0, l'acier 7075 produit des crêtes nettes et sans bavures, éliminant ainsi l'ébavurage secondaire. Sa principale faiblesse réside dans sa résistance à la corrosion. Dépourvu de la protection intégrée contre les intempéries des aciers de la série 6000, l'acier 7075 exige une passivation de surface immédiate dès la sortie de la broche — généralement une couche dure de 50 µm conforme à la norme MIL-A-8625 Type III, scellée dans de l'acétate de nickel.
-
2024-T351 et 6082-T6 : Stabilité des arbres minces vs. résistance à l’usure structurelle
Les arbres de transmission longs et fins, dont la concentricité doit être réglée à 0,015 mm près (mesure totale de l'indicateur), présentent un autre écueil : les barres d'aluminium 6061 standard ont tendance à se déformer en forme de banane dès les premières passes d'ébauche, libérant ainsi les contraintes d'extrusion résiduelles. Il est préférable d'utiliser l'aluminium 2024-T351. Riche en cuivre, il s'usine proprement malgré d'importantes variations thermiques, avec une rugosité Ra de 0,4 µm directement sur l'insert. Attention cependant : ce même cuivre rend les pièces opaques et irrégulières lors du bain d'anodisation. Il est donc impératif de l'éviter pour toute nomenclature exigeant une finition impeccable.
Parallèlement, les dessins provenant d'équipes d'ingénierie européennes spécifient régulièrement l'acier EN AW-6082-T6. Bien que mécaniquement équivalent à l'acier 6061 en termes de résistance, sa teneur plus élevée en manganèse, comprise entre 0,40 % et 1,0 %, rend les copeaux plus rigides et plus abrasifs pour les plaquettes de coupe, ce qui accélère l'usure en dépouille de 20 % et nécessite un arrosage par l'outil dirigé à une pression de 20 bars directement dans la zone de coupe.
4. Étude de cas OEM : Élimination des fuites dans un piston d’actionneur marin
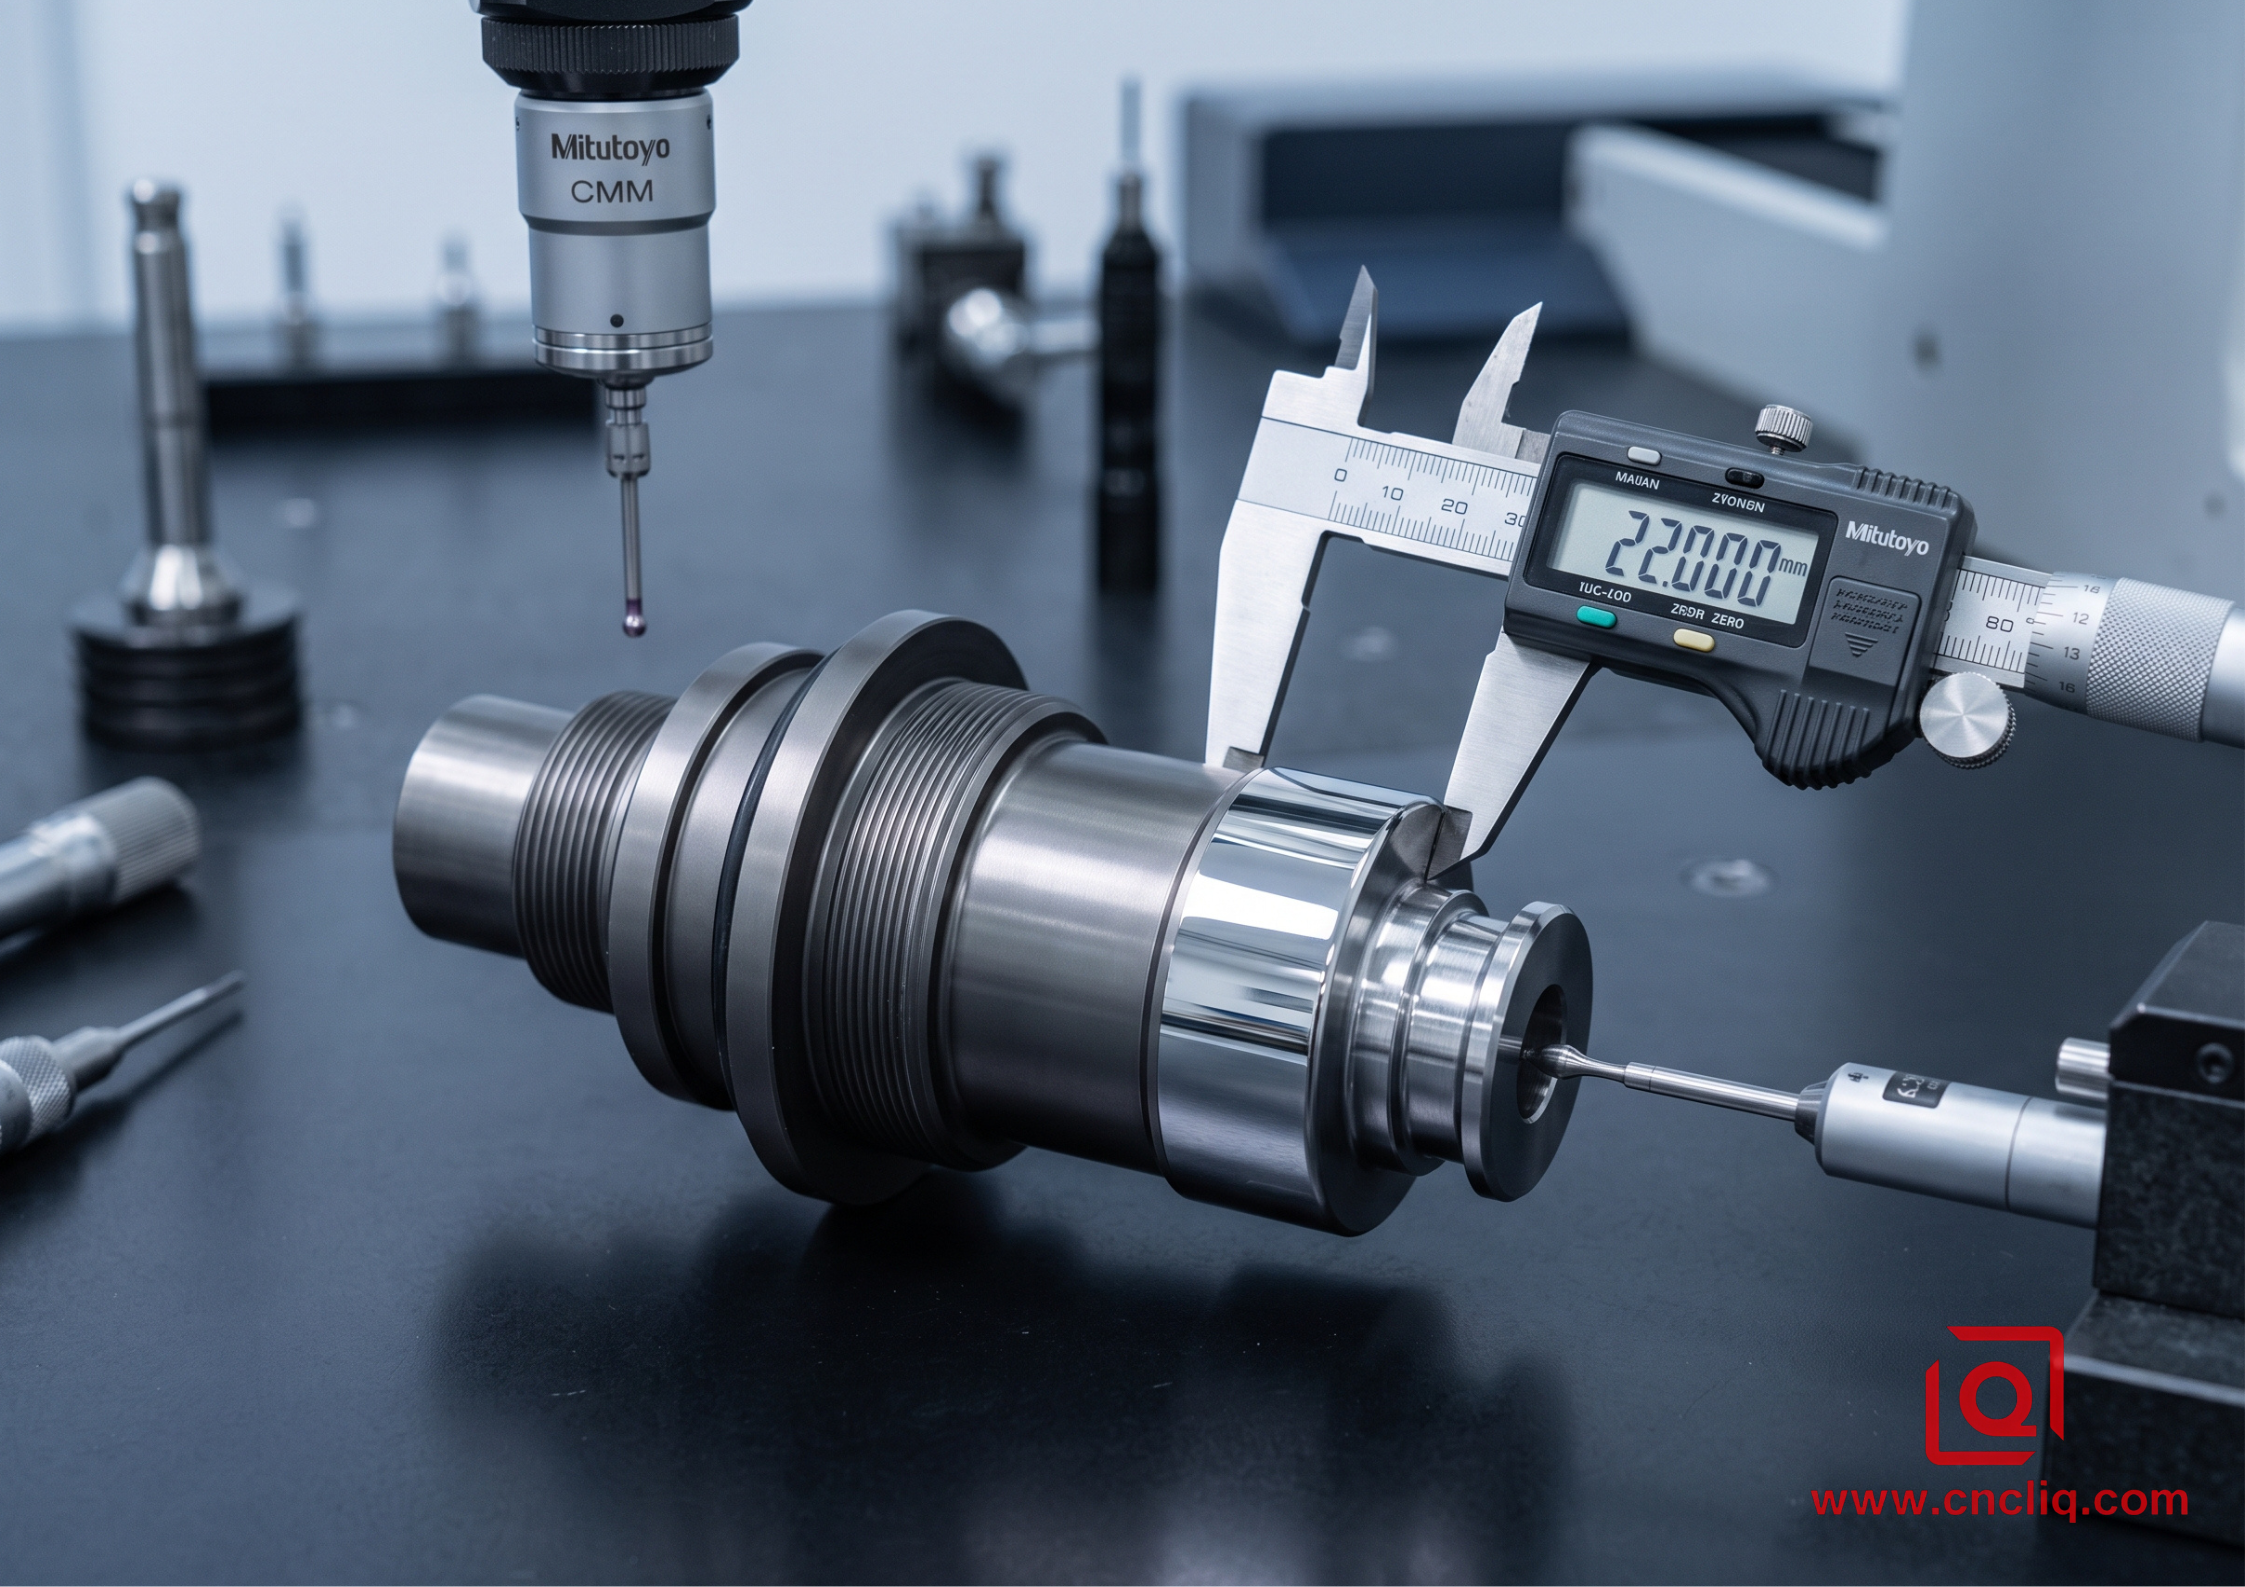
Un client OEM du secteur de l'hydraulique marine nous a récemment sollicités pour la fabrication d'un piston d'actionneur haute pression. La matière première était une barre ronde étirée à froid de 45 mm de diamètre, usinée pour obtenir une pièce d'une longueur totale de 142 mm. L'élément critique résidait dans un palier d'étanchéité dynamique de 22 mm de diamètre s'étendant sur 45 mm de longueur, avec une tolérance serrée de +0,000 / -0,012 mm, une rugosité de surface maximale de Ra 0,4 µm pour assurer l'étanchéité avec un joint en U hydraulique, et une capacité de fonctionnement à 210 bars en eau salée offshore.
Le dessin initial du client prévoyait un acier 6061-T6 avec une couche d'anodisation transparente standard de 10 µm. Lors de la production de notre premier prototype de 50 pièces, l'usinage d'une barre de 45 mm jusqu'à un tourillon de 22 mm a libéré d'importantes contraintes résiduelles internes, provoquant un désalignement de l'arbre avec un faux-rond moyen de 0,028 mm sur toute la longueur du tourillon – près de trois fois la limite admissible de 0,010 mm. De plus, des micro-déchirures sont apparues sur le diamètre d'étanchéité malgré l'utilisation d'inserts revêtus de carbone amorphe (DLC) à une vitesse de 600 m/min. Le profilomètre de contact a enregistré une rugosité Ra oscillant entre 0,6 µm et 0,8 µm, et les joints à lèvres dynamiques en caoutchouc n'ont pas satisfait aux exigences de maintien de la pression sous 210 bar.
Profilometer Trace Comparison:
6061-T6 Journal : ~~~^~~^v~~^~~~ (Ra 0.72 µm, localized micro-tearing) -> FAILED
6082-T651 Journal: ---------------- (Ra 0.31 µm, uniform shear plane) -> PASSED
Au lieu de lutter contre le matériau par un meulage cylindrique secondaire, nous avons corrigé le problème à la source en restructurant la stratégie de production :
-
Amélioration de l'alliage et du traitement thermique : Nous avons changé la matière première pour une barre ronde détendue EN AW-6082-T651, où le processus d'étirage mécanique bloque les contraintes internes afin que les arbres restent parfaitement droits après un dégrossissage profond.
-
Cycle d'usinage en deux étapes : Nous avons ébauché le diamètre jusqu'à 23,2 mm à l'aide d'un insert CCGT poli à 420 m/min et 0,25 mm/tr, inséré un lavage de liquide de refroidissement haute pression de 12 secondes pour normaliser la température du composant à 22 °C, puis effectué une passe de finition radiale finale de 0,6 mm à l'aide d'un insert en diamant polycristallin (PCD) à 720 m/min et 0,07 mm/tr.
-
Tolérance dimensionnelle pour le revêtement dur : Nous avons opté pour un traitement de surface avec une anodisation dure MIL-A-8625 de type III non teintée de 25 µm imprégnée de PTFE, en usinant le tourillon d'étanchéité 0,012 mm sous-dimensionné de chaque côté sur le tour pour tenir compte exactement de la pénétration de surface de 50 % et de l'accumulation extérieure de 50 %.
Ce réglage a permis de stabiliser la surface du tourillon usiné entre Ra 0,28 µm et 0,34 µm dès la sortie de la machine, tandis que le faux-rond total est resté largement inférieur à 0,006 mm tout au long de la production de 10 000 pièces. Chaque piston d'actionneur a passé avec succès les tests de pression de qualification sans la moindre fuite.
5. Liste de contrôle de la demande de prix de préproduction pour les composants en aluminium tourné
Avant de publier un dossier de demande de devis ou un plan de fabrication pour des composants usinés OEM, vérifiez systématiquement les spécifications. Indiquez les désignations complètes de trempe plutôt que les nuances génériques, en précisant par exemple « 6061-T651 » plutôt que simplement « 6061 » afin de garantir la relaxation des contraintes dans la barre. Définissez clairement si les tolérances du plan s'appliquent avant ou après le traitement de surface, notamment pour les revêtements épais comme le revêtement dur de type III. Vous devez réduire les spécifications de finition au-delà de Ra 0,4 µm ? Remplacez le 6061, matériau collant, par un matériau facile à usiner comme le 7075-T6 ou le 6082-T6 pour éviter toute étape de polissage. Enfin, dimensionnez l'épaulement le plus large de l'arbre avec une barre standard disponible dans le commerce (par exemple, 25 mm, 32 mm ou 50 mm). Vous réduirez ainsi considérablement le nombre de cycles d'ébauche et les chutes.
Cliquez ici pour toute demande 👆
FAQ
Q1 : Pourquoi l'aluminium 6061 développe-t-il souvent une finition trouble et déchirée lors du tournage de finition CNC ?
A : Cette surface laiteuse et irrégulière indique rarement un défaut d'usinage ; l'aluminium 6061 est simplement mou et collant. Lorsque l'outil est orienté vers l'axe de la pièce, la profondeur de coupe diminue. Privée de vitesse, la matière chauffée cesse de se couper proprement et se soude à froid directement sur la pointe en carbure, créant ainsi une arête. Dès lors, vous utilisez un coin émoussé au lieu de couper du métal. Pour éviter cela, réglez la vitesse de coupe constante (CSS) au maximum, utilisez des plaquettes polies à fort angle de coupe avec un angle d'attaque positif jusqu'à 18 degrés et maintenez une pression d'avance constante pour que l'arête coupe proprement sans frottement.
Q2 : Quelle est la différence pratique d'usinage entre une barre ronde 6061-T6 et 6061-T651 ?
A : Les deux nuances présentent une composition chimique et des valeurs de résistance à la traction identiques, mais leur comportement diffère considérablement après l'usinage de surface. La barre T6 standard conserve d'importantes contraintes résiduelles de trempe juste sous sa surface de laminage. Un enlèvement de matière sur une face ou un usinage en épaulement profond sur un tour parallèle libère instantanément ces forces inégales, provoquant la déformation des barres longues comme des peaux de banane. Les barres T651 sont étirées sur une machine d'étirage pour obtenir un allongement permanent de 1 % à 3 % juste après le bain de trempe. Cette traction mécanique élimine les tensions internes emprisonnées, garantissant ainsi la planéité et la rectitude des pièces même après des passes d'enlèvement de matière importantes.
Q3 : Est-il possible d'anodiser par couleur des pièces usinées en aluminium 7075-T6 aux côtés de composants en aluminium 6061 dans le même assemblage ?
A : Vous pouvez les tremper dans la même gamme de produits chimiques, mais la couleur ne sera jamais identique à l'œil nu. La forte teneur en zinc et en cuivre qui confère au 7075 sa robustesse brute altère également la matrice transparente d'oxyde d'aluminium. Alors que le 6061 permet d'obtenir une couleur vive et saturée avec les bains de teinture classiques, le 7075 génère une teinte cuivrée et trouble en dessous. Les teintures deviennent ternes, grisâtres et nettement foncées. Lorsque les revêtements extérieurs nécessitent une teinte uniforme, utilisez exclusivement du 6061. Si des charges importantes vous contraignent à utiliser du 7075, optez pour une teinture noire mate ou choisissez un revêtement dur brut sans coloration.
Q4 : Comment les dessins de pièces doivent-ils tenir compte de la croissance dimensionnelle de l'anodisation dure de type III sur les diamètres tournés ?
A : Le placage consiste à déposer de la matière en surface ; le revêtement dur, quant à lui, corrode le métal de base pour former une pellicule d'oxyde d'aluminium. Cette croissance se divise en deux : une moitié pénètre dans le cœur et l'autre s'étend au-delà de la ligne de tournage initiale. Pour un revêtement dur de 25 µm, le diamètre extérieur augmente d'environ 0,025 mm sur toute sa longueur. Les plans doivent préciser si les tolérances d'arbre serré s'appliquent avant ou après traitement. Si les dimensions imposent la taille finale avant assemblage, il est conseillé de sous-dimensionner légèrement les tourillons de paliers critiques afin d'éviter un serrage excessif lors de la fabrication finale.
Q5 : Quand un composant OEM justifie-t-il le passage de la norme 6061-T6 à la norme 2024-T351 ou 6082-T6 ?
A : Le passage à un alliage supérieur s'impose lorsque le 6061 atteint ses limites physiques. Privilégiez le 2024-T351 pour les axes serrés, les composants de transmission et les plots de précision, car sa teneur en cuivre permet une évacuation nette des copeaux, sans formation de nids d'oiseaux, et un usinage direct de qualité rectifiée, sans rodage – à condition de pouvoir se passer d'une anodisation de couleur vive. Optez pour le 6082-T6 pour les carters structuraux, les articulations marines et les systèmes hydrauliques lourds. Sa structure en manganèse lui confère une limite d'élasticité supérieure de 10 à 15 % à celle du 6061 et une excellente résistance à la corrosion par piqûres due à l'eau salée, même sous haute pression.
Cliquez ici pour toute demande 👆
Résumé
Le choix de l'aluminium pour l'usinage sur tour OEM repose sur un équilibre entre la facilité de coupe, les contraintes internes et la finition secondaire. Si le 6061-T6 reste un choix fiable et de référence, sa meilleure adhérence au cisaillement exige des avances faibles, une vitesse de coupe élevée et des brise-copeaux performants pour éviter les arêtes accumulées et les surfaces déchirées. Pour les productions en grande série nécessitant des filetages nets et durables, le 7075-T6 offre une évacuation propre des copeaux et résiste aux bavures. Pour les arbres fins qui ne tolèrent aucun faux-rond et exigent une finition miroir proche de Ra 0,4 µm, les aciers pré-étirés 2024-T351 et EN AW-6082-T651 empêchent le cintrage des barres brutes, évitant ainsi le redressage sur établi ou la rectification secondaire. Des mesures pratiques de conception pour la fabrication (DFM) – comme la spécification précise des états de trempe, le dimensionnement pour une anodisation à 50/50 et le choix de diamètres de barres proches des diamètres nets – garantissent des plans précis, des faces planes et un coût de production optimal dès la sortie de la broche.
Coordonnées
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre site de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, vous garantissant ainsi des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
