 Français




L'usinage d'une cavité interne profonde à partir d'une barre d'aluminium solide sur une fraiseuse CNC multi-axes est confortable sur le papier jusqu'à ce que vous voyiez vos bacs à ferraille se remplir de copeaux représentant plus de la moitié de la billette brute que vous avez payée. L'usinage soustractif est tout à fait logique pour cinq prototypes rapides ou vingt échantillons de validation. Mais dès que vos prévisions d’achat s’élèvent à des dizaines de milliers d’unités chaque année, payer du temps de broche de machine pour transformer du métal brut coûteux en ferraille réduira lentement votre marge produit.
Si vous concevez ou achetez des composants en aluminium creux, en forme de coupelle, symétriques ou étagés, l'extrusion à froid offre une voie exceptionnellement efficace. Dans notre atelier, les presses hydrauliques fonctionnent en continu, cisaillant les lopins ronds, les lissant par culbutage, les enduisant de lubrifiants secs spécialisés et déplaçant le métal au-delà de sa limite d'élasticité à température ambiante.
Voici un aperçu pratique de l'extrusion à froid de l'aluminium depuis l'usine : comment le métal s'écoule sous pression, comment la structure continue des grains élimine les fuites de pression et comment les équipes d'ingénierie peuvent réduire les coûts des pièces sans compromettre l'intégrité structurelle.
 FORWARD EXTRUSION BACKWARD EXTRUSION
 [ Punch Moves Downward ] [ Punch Moves Downward ]
 +-----------------------+ +-----------------------+
 | | Punch | | | | Punch | |
 | +-------+ | | +-------+ |
 | [ Billet / Slug ] | | ^ [ Billet ] ^ |
 |-------+ +-------| | | Flows Up | |
 | Die | Extr. | Die | | | Around Punch | |
 | | Rod | | | |
 +-------+ +-------+ +-----------------------+
 (Material flows same (Material flows opposite
 direction as punch) direction to punch)
Que se passe-t-il réellement à l’intérieur de la matrice d’outillage ?
L'extrusion à froid ne repose pas sur le préchauffage ou le métal en fusion. Au lieu de cela, des presses mécaniques ou hydrauliques de fort tonnage poussent les lingots d'aluminium froids au-delà de leur seuil élastique dans la plage de déformation plastique entièrement grâce à la force mécanique brute.
Avant qu’un morceau de métal ne soit pressé, la barre ronde brute est cisaillée en flans cylindriques appelés limaces. Chaque lopin est pesé automatiquement pour vérifier la consistance de la masse, culbuté dans des bols vibrants pour ébavurer les arêtes vives susceptibles d'entailler l'outillage, et immergé dans un bain de conversion de surface spécialisé.
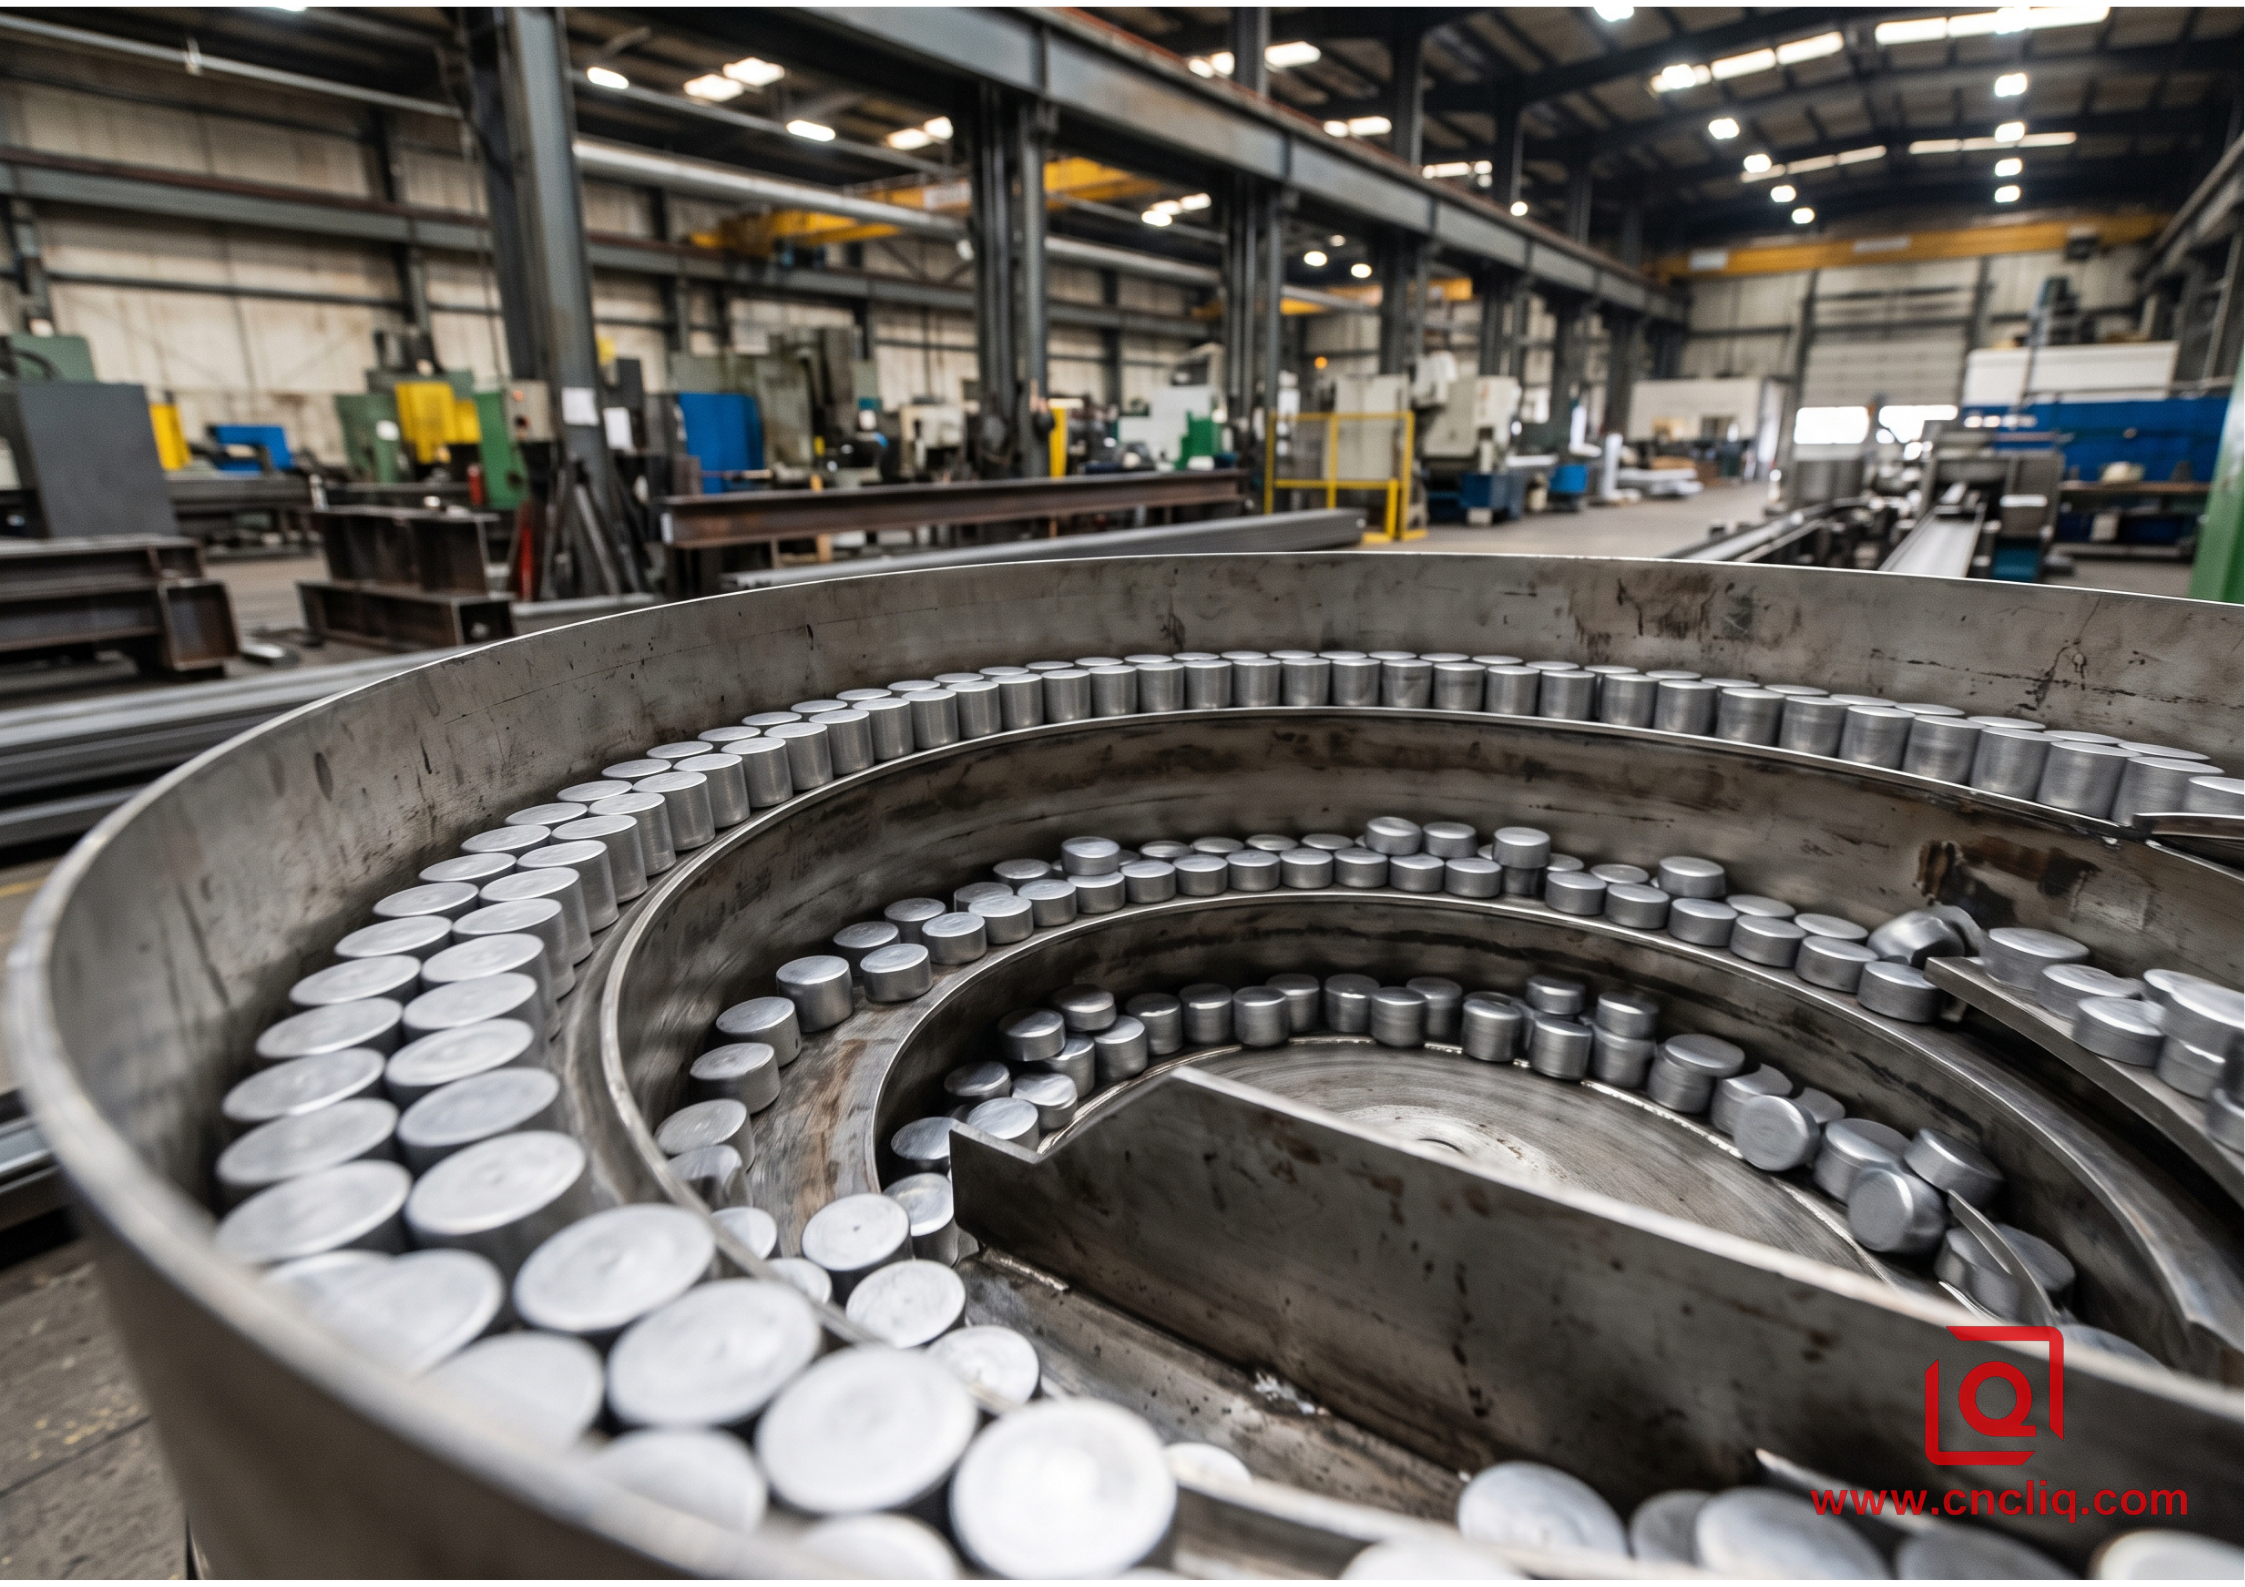
Ce revêtement chimique, généralement une couche de phosphate de zinc microcristallin surmontée d'un film de savon réactif, crée une barrière haute pression indispensable. Sans ce mince film chimique, l'aluminium s'accrocherait presque immédiatement aux parois polies de la matrice en carbure sous l'effet d'un frottement important, provoquant un grippage, endommageant l'outillage et perturbant le coup de presse.
Après lubrification, la balle tombe dans une matrice en carbure de tungstène rectifiée avec précision. Alors que le poinçon en acier trempé subit des centaines de tonnes de force directe, l'aluminium confiné agit un peu comme une cire dense à température ambiante. Il suit le chemin le plus simple disponible, en poussant dans les espaces ouverts conçus entre le poinçon et la cavité de la matrice.
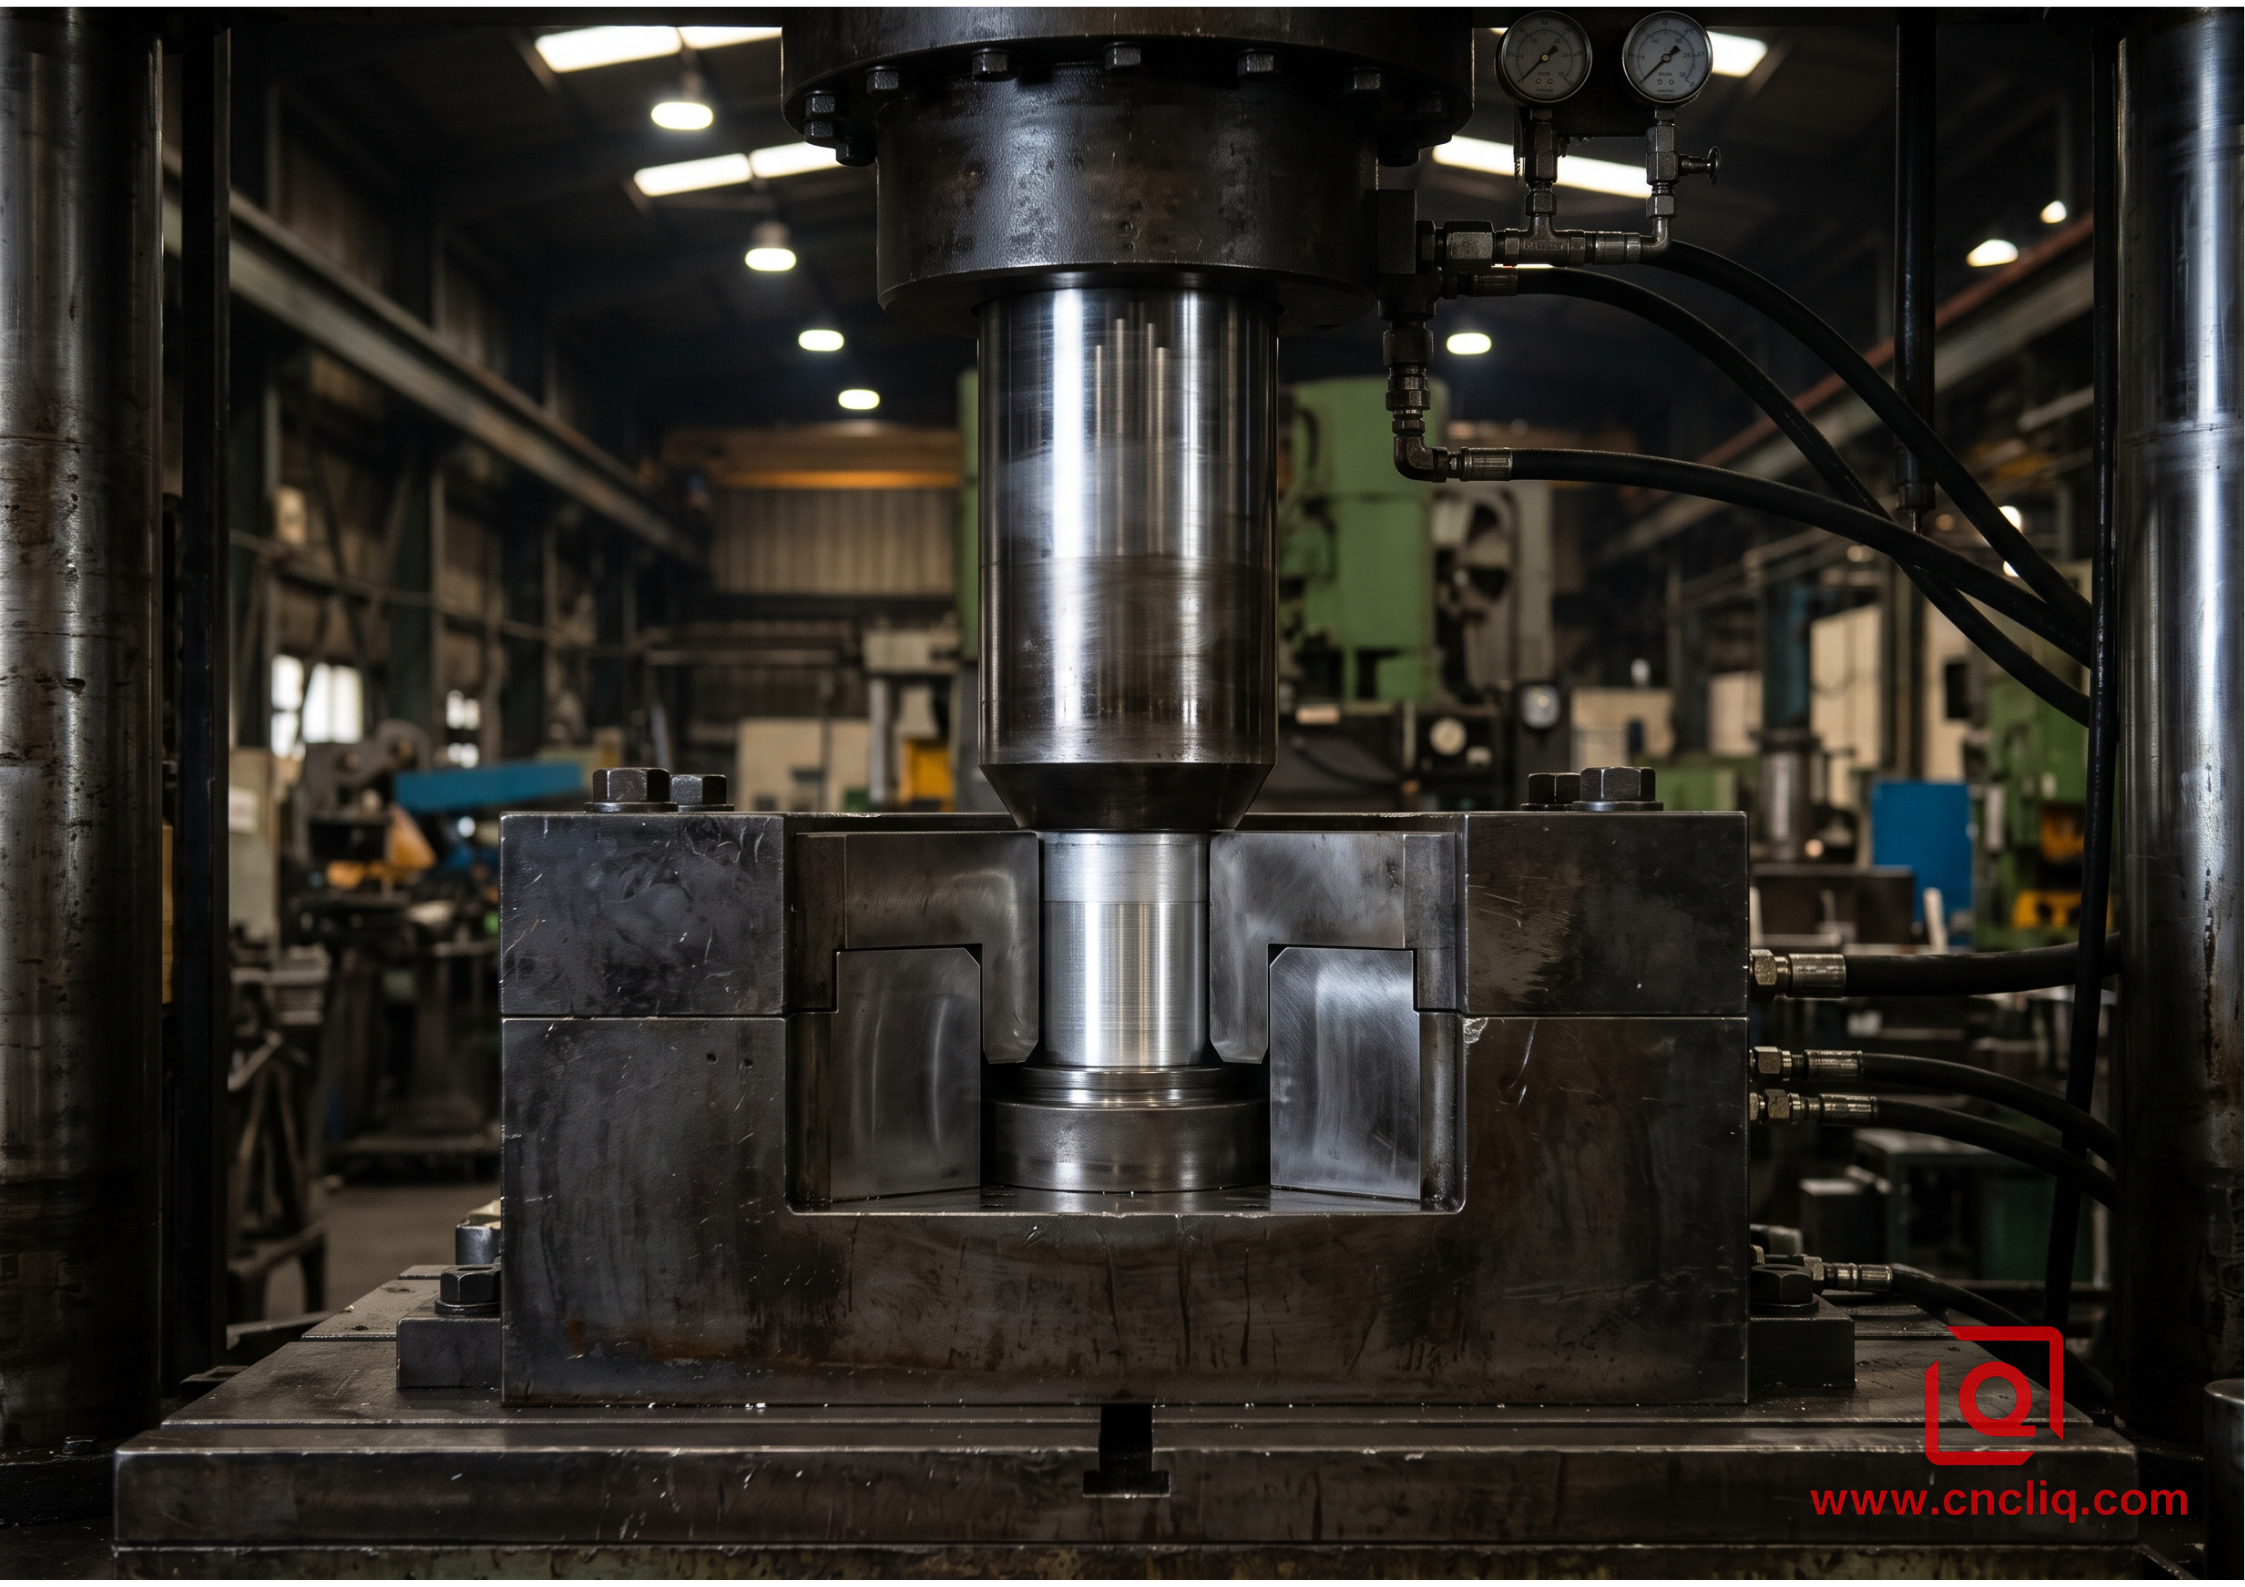
En fonction de la géométrie de votre composant cible, les outilleurs déploient trois stratégies fondamentales de flux de métal :
-
Extrusion vers l'avant : le poinçon descendant force la balle vers l'avant à travers une restriction rétrécie dans la cavité de la matrice. Le matériau déplacé se déplace dans le même sens que la course du vérin. Nous nous appuyons fortement sur cette configuration lors de la fabrication d'arbres de moteur étagés, de broches de connecteur multi-diamètres, de tiroirs de vannes solides et d'entretoises structurelles.
-
Extrusion vers l'arrière (inverse) : la limace repose contre une base de matrice solide sans nulle part où descendre. Lorsque le poinçon s'enfonce fermement au centre du poinçon, l'aluminium déplacé s'écoule vers le haut dans l'espace annulaire entourant le corps du poinçon. Cette configuration est la bête de somme absolue pour les boîtes d'emboutissage profond, les corps de capteurs haute pression, les boîtiers de condensateurs électroniques et les cylindres creux.
-
Extrusion combinée (composée) : un seul coup de presse déplace simultanément l'aluminium vers le bas à travers une gorge inférieure et vers le haut autour du poinçon descendant. Cela nous permet de produire un connecteur de fluide ou un corps de vanne complet, doté d'une tige solide à gradins à une extrémité et d'une cavité creuse profonde à l'autre, en un seul cycle continu, sans soudure secondaire ni assemblages multipièces.
 COMBINED (COMPOUND) EXTRUSION
 [ Punch Descends ]
 +-----------------------+
 | | Punch | |
 | +-------+ |
 | ^ [ Billet ] ^ | <- Material flows UP
 | | | | around the punch
 |---+ +--|
 |Die| |Die|
 | | [Shank Stem] | | <- Material flows DOWN
 +---+ +--+ through die throat
Comportement des matériaux : équilibre entre ductilité et haute résistance
Poussez les alliages d'aluminium assez fort en compression, et ils ne se comportent pas tous de la même manière : leur composition et la structure de leurs grains en décident. Choisir l'un plutôt que l'autre revient à un compromis : la facilité avec laquelle il s'écoule dans la matrice par rapport à la limite d'élasticité dont vous avez réellement besoin à la fin.
| Qualité d'alliage | État initial | Trempe finale post-formage | Limite d'élasticité typique | Utilisations principales des composants OEM | Profil d'usure des outils |
| 1070/1050 | O recuit | H14 / H18 écroui | 95 à 135 MPa | Dissipateurs thermiques à haut rendement, bouchons d'aération de batterie EV, boîtiers de condensateur | Minimal |
| 6061 | O Recuit doux | T4 / T6 post-traité thermiquement | 240 à 275 MPa | Pistons de frein automobile, collecteurs hydrauliques haute pression, corps de capteurs | Modéré |
| 6082 | O Recuit doux | T6 post-traité thermiquement | 260 à 310 MPa | Liaisons de châssis structurelles robustes, bagues de suspension, cylindres industriels | Modéré à élevé |
| 7075 | O sphéroïdisé | T6 / T73 Soulagé le stress | 430 à 505 MPa | Ferrures structurelles aérospatiales, boîtiers de munitions de défense, embouts de tirants | Haut |
Les alliages de haute pureté comme les alliages 1070 et 1050 s'écoulent comme un mastic souple sous pression. Leur réseau cristallin comporte de nombreux plans de glissement et peu d'obstacles d'alliage, de sorte qu'ils remplissent des cavités profondes sans fissures de cisaillement ni recuit à mi-processus. Ils occupent la première place lorsque la conductivité thermique ou électrique doit être à son maximum.
Lorsque la résistance et la tenue du filetage sont des exigences, les qualités de la série 6000 telles que 6061 et 6082 sont les bêtes de somme de l'industrie. Un problème : n'extrudez pas à froid la trempe T6 d'origine : sa dureté telle qu'elle est expédiée brise les poinçons et les fissures dans les coins pointus.
Les limaces brutes 6061 nécessitent d'abord un recuit de recristallisation complet : maintenez-les à 380–415°C pendant environ 3 heures, puis laissez-les refroidir lentement à l'intérieur du four. Cela laisse le métal mou et ductile.
Au cours des violentes secondes de déformation plastique à froid, le métal subit un écrouissage important. Une fois formés, les composants de forme presque nette passent directement dans un four de traitement thermique et de vieillissement artificiel dédié à 175 degrés Celsius pendant 8 heures pour obtenir des propriétés mécaniques complètes de trempe T6.
Références de processus : extrusion à froid, usinage CNC et moulage sous pression
Chaque processus de fabrication implique des compromis techniques distincts entre l'investissement en outillage, l'utilisation des matériaux, la durée du cycle et la durabilité structurelle.
Grain Fiber Lines Comparison:

CNC Machining (Cut Fibers):
=================== (Cutting tool slices across native grain lines)
------------------- (Exposes microscopic leak paths and stress risers)

Cold Extrusion (Continuous Unbroken Fibers):
~~~~~~~~~~~~~~~~~~~ (Grain flow curves smoothly around structural contours)
~~~~~~~~~~~~~~~~~~~ (Maximizes burst resistance and cyclic fatigue life)
| Paramètre de fabrication | Extrusion à froid d'aluminium | Usinage CNC multi-axes | Moulage sous pression haute pression (HPDC) |
| Taux de rebut de matériaux | 5 % à 8 % (fin des récoltes mineures) | 55 % à 75 % (perte substantielle de copeaux) | 15 % à 25 % (Portes, coureurs et flash) |
| Structure des grains et fatigue | Supérieur (flux de grain continu) | Modéré (Grains coupés par outillage) | Faible à modéré (sujet à la porosité) |
| Tolérance dimensionnelle telle que formée | Plus/moins 0,030 à 0,060 mm | Plus/moins 0,008 à 0,015 mm | Plus/moins 0,100 à 0,250 mm |
| Rugosité de la surface | Ra 0,2 à 0,8 micromètres | Ra 0,8 à 3,2 micromètres | Ra 1,6 à 6,3 micromètres |
| Temps de cycle de production | 1,5 à 4,0 secondes par pièce | 120 à 480 secondes par pièce | 25 à 60 secondes par tir |
| Échelle de production économique | 5 000 unités et plus | 1 à 500 unités | 10 000 unités et plus |
L'usinage CNC offre une liberté dimensionnelle généreuse et des tolérances très serrées. Cela en fait un bon choix pour les tirages à faible volume et les profils non symétriques complexes. Le revers de la médaille : les outils de coupe tranchent le grain naturel des barres laminées, laissant des montées de contraintes microscopiques et d'éventuelles voies de fuite à travers les parois minces.
Le moulage sous pression à haute pression permet d'obtenir rapidement des formes complexes. Mais une injection turbulente de métal en fusion peut piéger de minuscules poches de gaz et des vides de retrait. Sous une pression hydraulique constante ou sous des charges de fatigue répétées, ces pores cachés peuvent se transformer en de sérieuses voies de fuite.
L'extrusion à froid remodèle le métal tout en restant entièrement solide. Les lignes de grain continues de l'aluminium se courbent autour des congés internes et suivent les contours des parois, de sorte que les pièces extrudées bénéficient d'une plus grande résistance à l'éclatement, d'une bonne résistance à la fatigue et d'une finition lisse et brunie dès la sortie de la presse.
Lignes directrices pratiques DFM pour les ingénieurs de conception
Concevoir une pièce pour l'extrusion à froid nécessite de réfléchir à la manière dont le métal solide s'écoule sous pression hydrostatique. Les éléments qui semblent faciles à usiner avec une fraise en bout peuvent générer des pics de contrainte catastrophiques dans les outils durs.
 PRONE TO TOOL WEAR RECOMMENDED DFM PROFILE
 | | | |
 | Sharp Corner (R = 0) | | Smooth Fillet (R >= 1.5) |
 +-------+ +-------+ \ /--------\ /
 | | \ / \ /
 | | | | | |
 (Severe tool stress concentration) (Balanced flow, extended punch lifespan)
-
Proportions d'épaisseur du bas à la paroi : dans les pièces cylindriques extrudées vers l'arrière, essayez de maintenir l'épaisseur de la base à environ 1,0 à 1,5 fois l'épaisseur de la paroi latérale. Si le plancher inférieur est trop mince par rapport aux parois verticales, la face du poinçon percera directement la balle avant qu'un flux continu vers l'arrière puisse s'établir.
-
Congés de transition et rayons internes : évitez les épaulements de transition internes pointus à 90 degrés avec un rayon nul. Spécifiez toujours des congés de transition généreux d'au moins 1,5 mm, ou idéalement de 2,5 mm lors de l'utilisation d'alliages de la série 6000. Les marches internes pointues bloquent le déplacement uniforme du métal, emprisonnent les poches d'air et créent une fatigue de flexion importante sur l'épaulement du poinçon.
-
Répartition symétrique des parois : les conceptions asymétriques des parois créent des forces latérales inégales sur la face du poinçon pendant le course de la presse. Lorsqu'une paroi latérale est sensiblement plus épaisse que la paroi opposée, le poinçon descendant dévie inévitablement vers le chemin de moindre résistance. Cette errance du poinçon provoque un voilage important de l'épaisseur de paroi et peut fracturer l'insert de matrice en carbure de tungstène environnant.
-
Angles de dépouille doux : Bien que l'extrusion à froid puisse produire des parois verticales droites sans dépouille, l'ajout d'un angle de dépouille subtil entre 0,25 et 0,5 degrés le long des surfaces internes non critiques réduit considérablement la friction d'extraction pendant la course de retour. Ce petit détail peut facilement doubler la durée de vie de vos outils de travail.
Normes de contrôle de qualité et d’inspection
Dans les opérations d'extrusion à froid à grande vitesse où les presses fonctionnent jusqu'à 45 fois par minute, un contrôle rigoureux du processus est essentiel pour garantir que des milliers de pièces consécutives restent précisément dans leurs dimensions.
-
Précision dimensionnelle (DIN ISO 2768-m) : Les diamètres extérieurs formés directement contre des inserts en carbure poli respectent régulièrement les normes de tolérance ISO IT8 à IT9. Les alésages internes lisses créés sur des mandrins de poinçonnage rectifiés atteignent la cohérence ISO IT7 sans passes d'alésage.
-
Vérification continue de la masse des limaces : chaque billette brute cisaillée passe par des trieuses pondérales à grande vitesse. Dans une configuration d'outillage à matrice fermée, le volume de matière excédentaire ne peut pas s'échapper ; une balle en surpoids provoque des pics de pression hydrostatique extrêmes qui peuvent déformer de manière permanente les lourdes plaques de renfort de la presse.
-
Intégrité de surface et tests non destructifs (ASTM E1417) : La déformation à froid introduit une contrainte circonférentielle intense le long des peaux externes des pièces. L'inspection automatisée par courants de Foucault et les tests de ressuage fluorescents réguliers vérifient que les surfaces formées restent complètement exemptes de microfissures longitudinales ou de déchirures par frottement.
-
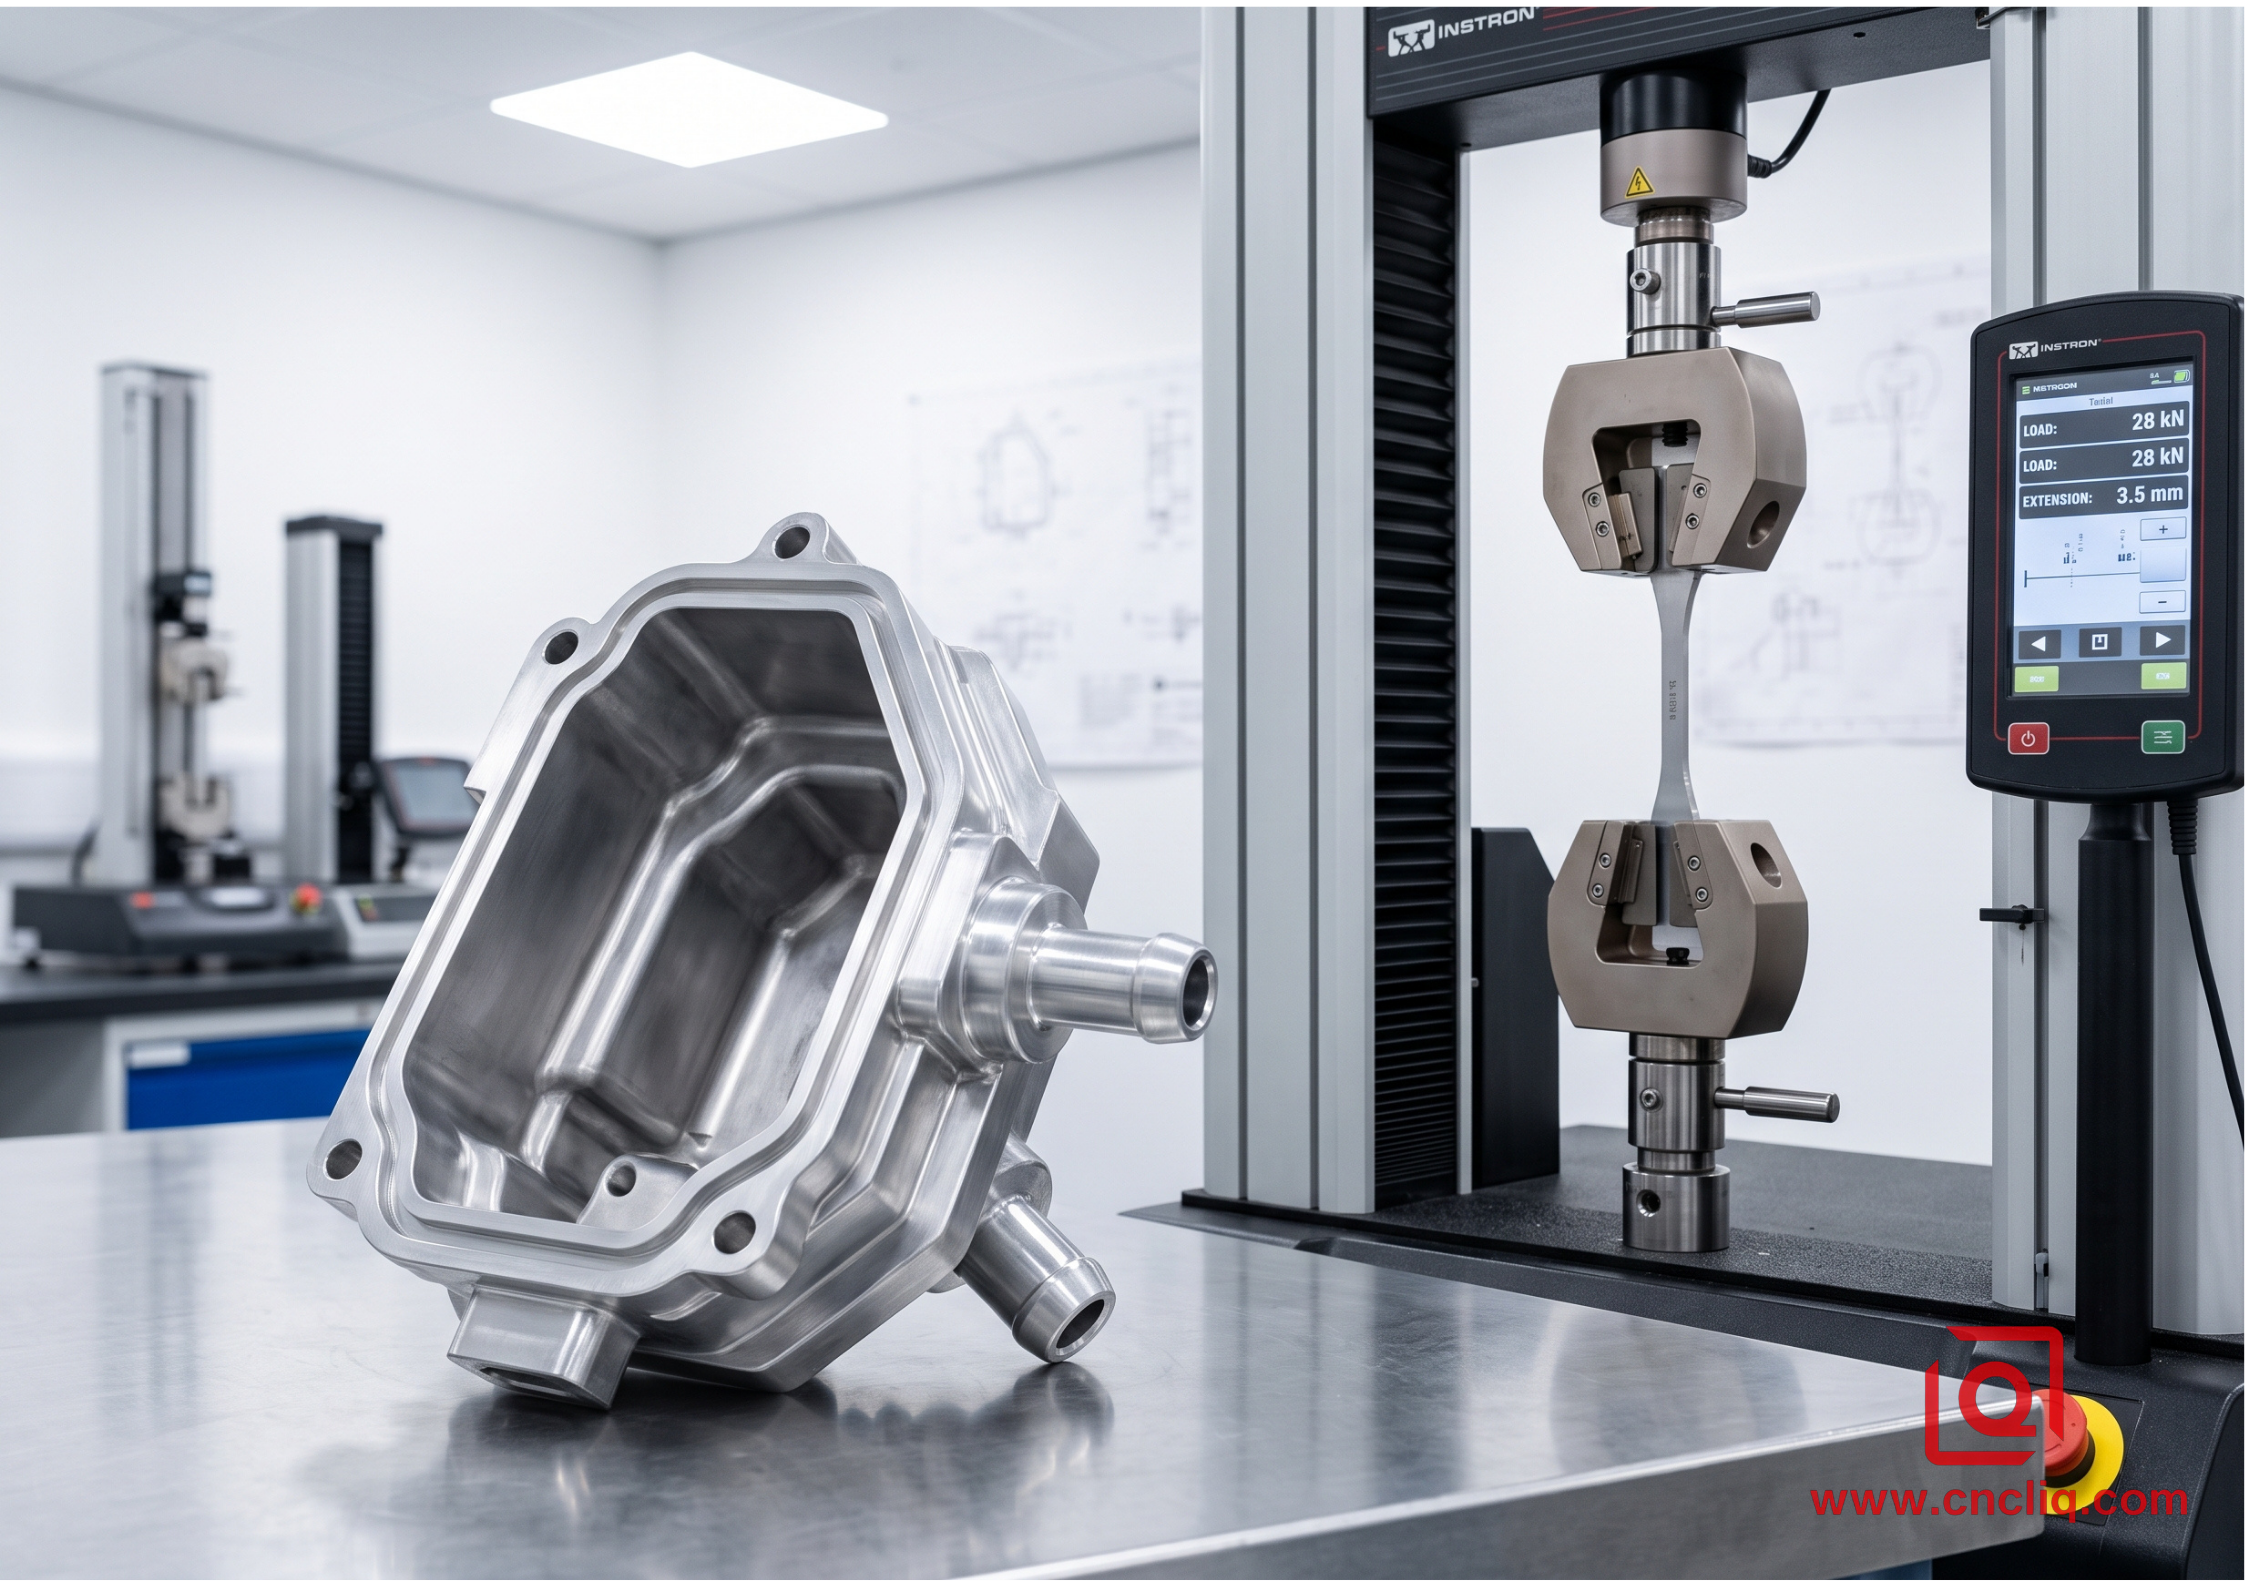
Tests de dureté et d'épreuve mécanique (ASTM E10 et ISO 6506-1) : Les pièces sortant des fours de traitement thermique T6 post-formage sont soumises à des tests de dureté Brinell et Vickers systématiques, associés à des tractions de traction destructives périodiques pour garantir le respect complet de la limite d'élasticité dans chaque lot de production.
Répartition des applications OEM du monde réel
+-------------------------------------------------------------------------+
| CASE STUDY: AUTOMOTIVE PRESSURE HOUSING |
+-------------------------------------------------------------------------+
| Target Application: |
| - High-pressure fuel rail sensor enclosure |
| - Annual Production Volume: 120,000 units |
| - Material Specification: 6061-T6 Aluminum |
| - Performance Target: Zero leakage at 35 MPa proof pressure |
| |
| Prior Manufacturing Hurdles: |
| - Machined from solid 45 mm diameter 6061-T6 bar stock on CNC lathes |
| - Machine cycle time: 210 seconds per finished unit |
| - Material loss: 68% of raw aluminum converted into waste chips |
| - Minor porosity along cut grain lines caused occasional micro-leaks |
| |
| Implemented Cold Forming Process: |
| 1. Backward cold extrude hollow cup near-net shape in 2.2 seconds |
| 2. Perform solution and artificial aging heat treatment to T6 temper |
| 3. Quick 18-second secondary CNC pass for M18x1.5 thread and O-ring seal |
| |
| Quantified Production Gains: |
| - Raw material starting mass dropped from 385 grams to 132 grams |
| - Overall piece-part manufacturing cost decreased by 41.8% |
| - 100% burst test pass rate across 120,000 parts delivered |
+-------------------------------------------------------------------------+
Un fournisseur automobile international de niveau 1 a approché notre équipe avec un boîtier de capteur de rampe d'alimentation en carburant haute pression exigeant. Leur partenaire de fabrication existant tournait l'ensemble du composant à partir de barres extrudées 6061-T6 solides de 45 mm de diamètre.
Chaque pièce a été immobilisée sur un tour multiaxes de haute précision pendant 210 secondes, réduisant ainsi 68 % de la matière première initiale en copeaux. Plus important encore, l'usinage directement dans la barre pleine a coupé les joints longitudinaux des grains, ce qui a parfois entraîné une infiltration de fluide microscopique à travers la fine paroi de détection lors des tests de validation à haute pression à 35 MPa.
Notre équipe d'ingénieurs a fait passer le composant à une voie de fabrication à haute efficacité en deux étapes :
[Sheared 6061 Billet]
 |
 v
[Anneal Below 45 HBW Hardness]
 |
 v
[Apply Dry Phosphate Lubricant]
 |
 v
[Reverse Cold Extrude Near-Net Cup (2.2 Seconds)]
 |
 v
[Unbroken Grain Alignment Along Internal Cavity]
 |
 v
[Solution & Aging Heat Treatment to T6]
 |
 v
[High-Speed CNC Finish: Threads & Seal Groove (18 Seconds)]
Nous avons cisaillé des limaces 6061 recuites, appliqué un lubrifiant de conversion chimique avancé et extrudé vers l'arrière le corps creux profond sur une presse de 400 tonnes en seulement 2,2 secondes. Ce déplacement plastique a forcé la structure naturelle du grain d'aluminium à circuler en continu autour des transitions internes de la base et sur les parois latérales.
Après un cycle de traitement thermique T6 standard pour restaurer une résistance mécanique maximale, un tour CNC secondaire n'a passé que 18 secondes à couper les filetages de montage externes M18x1,5 et à placer une rainure d'étanchéité en élastomère.
Les résultats ont été immédiats et mesurables. La matière première brute est passée de 385 grammes à 132 grammes par pièce, soit une réduction de 65,7 % du poids d'achat de métal brut. Le coût total des pièces a diminué de 41,8 %, amortissement de l'outillage compris, tandis que l'alignement dense et continu des grains a complètement résolu les échecs des tests de pression sur les 120 000 unités de production livrées.
Conclusion : évaluer votre prochain projet OEM
L'extrusion à froid de l'aluminium offre un pont de fabrication fiable entre l'économie de matériaux du moulage et la précision de surface de l'usinage multi-axes.
Lorsque vos pièces nécessitent une symétrie cylindrique, des cavités borgnes profondes ou une résistance robuste à la pression sous charge cyclique, le formage à froid réduit les temps de cycle de plusieurs minutes à quelques secondes tout en réduisant considérablement les déchets de matériaux.
Envoyez vos fichiers de composants STEP ou IGES ainsi que vos besoins de livraison annuels prévus. Notre groupe d'ingénierie procédera à un examen DFM approfondi, calculera les tonnages de presse, évaluera les chemins d'écoulement des grains et définira une stratégie de production en volume optimisée adaptée à vos spécifications techniques exactes.
Coordonnées
Clause de non-responsabilité
Tous les articles techniques, spécifications des matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont uniquement à des fins d'information et de référence. Veuillez noter que les informations générales sur le blog ne remplacent pas les accords techniques signés. Étant donné que les pièces personnalisées varient en fonction des indices thermiques des matériaux, des étalonnages des machines et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies uniquement par vos dessins CAO approuvés, vos contrats signés et vos plans qualité formels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les mesures de performance, les flux de fabrication et les images affichées servent uniquement à démontrer nos capacités d'usinage personnalisé et ne représentent pas une norme universelle unique pour toutes les commandes.
Équipe de fabrication Liqin
S'appuyant sur 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques à haute tolérance pour les marchés mondiaux exigeants. Nous opérons à partir d'un pôle de production de 6 500 m² équipé de plus de 150 machines, fonctionnant en 4 axes et 5 axes. Usinage CNC , usinage fraisage-tournage, extrusion à froid et moulage sous pression sous un même toit. Cette configuration nous permet de gérer les projets de manière transparente, en prenant les pièces depuis les concepts CAO initiaux directement jusqu'aux expéditions finalisées.
Nous gérons le contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la discipline d’ingénierie dont elles ont besoin. Soutenus par les certifications ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle des MMT au profilage optique en passant par les tests de dureté et de brouillard salin, nous validons vos spécifications critiques à l'avance. Vous recevez ainsi des composants prêts à l'emploi sans problèmes d'assemblage ni arrêts de ligne coûteux. En plus de la fabrication, vous pouvez compter sur nous pour des délais de réponse de deux heures sur les nouveaux appels d'offres, une assistance directe pour l'échantillonnage des prototypes et une expédition fluide à l'exportation en Europe, en Amérique du Nord, en Asie et en Océanie.
Faites bon accueil à vos demandes et échantillons. Visitez notre site Web ou contactez-nous directement pour un devis compétitif !
