 Русский




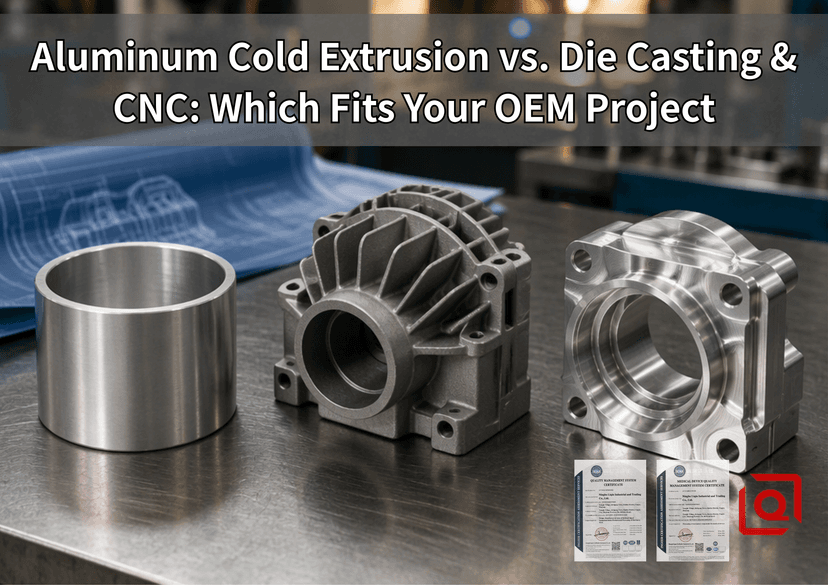
Каждая сборка оборудования сталкивается с одним и тем же узким местом. Модель CAD заблокирована, допуски проверены, и теперь перед поставщиками стоит трудный компромисс: как нам масштабировать этот алюминиевый корпус, не снижая при этом себестоимость деталей и не устраняя сбои на местах?
Большинство инженерных команд при создании прототипов придерживаются многоосного ЧПУ. Как только количество заказов на выпуск продукции увеличивается, они рефлекторно переходят на литье под высоким давлением (HPDC), полностью отказываясь от холодной экструзии. Этот прыжок часто приводит к обратным результатам. Для корпусов с глубокими полостями, симметричных или цилиндрических корпусов переход прямо от прутковой заготовки к литью под давлением приводит к скрытой пористости, выбросам лома во время испытаний на разрушение под давлением и пятнистому анодированию.
Давайте посмотрим, как холодная экструзия, литье под давлением и обработка заготовок на станках с ЧПУ ведут себя в реальных производственных условиях на заводе.
Что на самом деле происходит внутри инструмента
Программа просмотра 3D CAD не покажет вам, как металл деформируется под нагрузкой. Выбор правильного маршрута требует отслеживания смещения металла, деформации и термической истории во время цикла.
Холодная экструзия алюминия (ударная ковка/холодная штамповка)
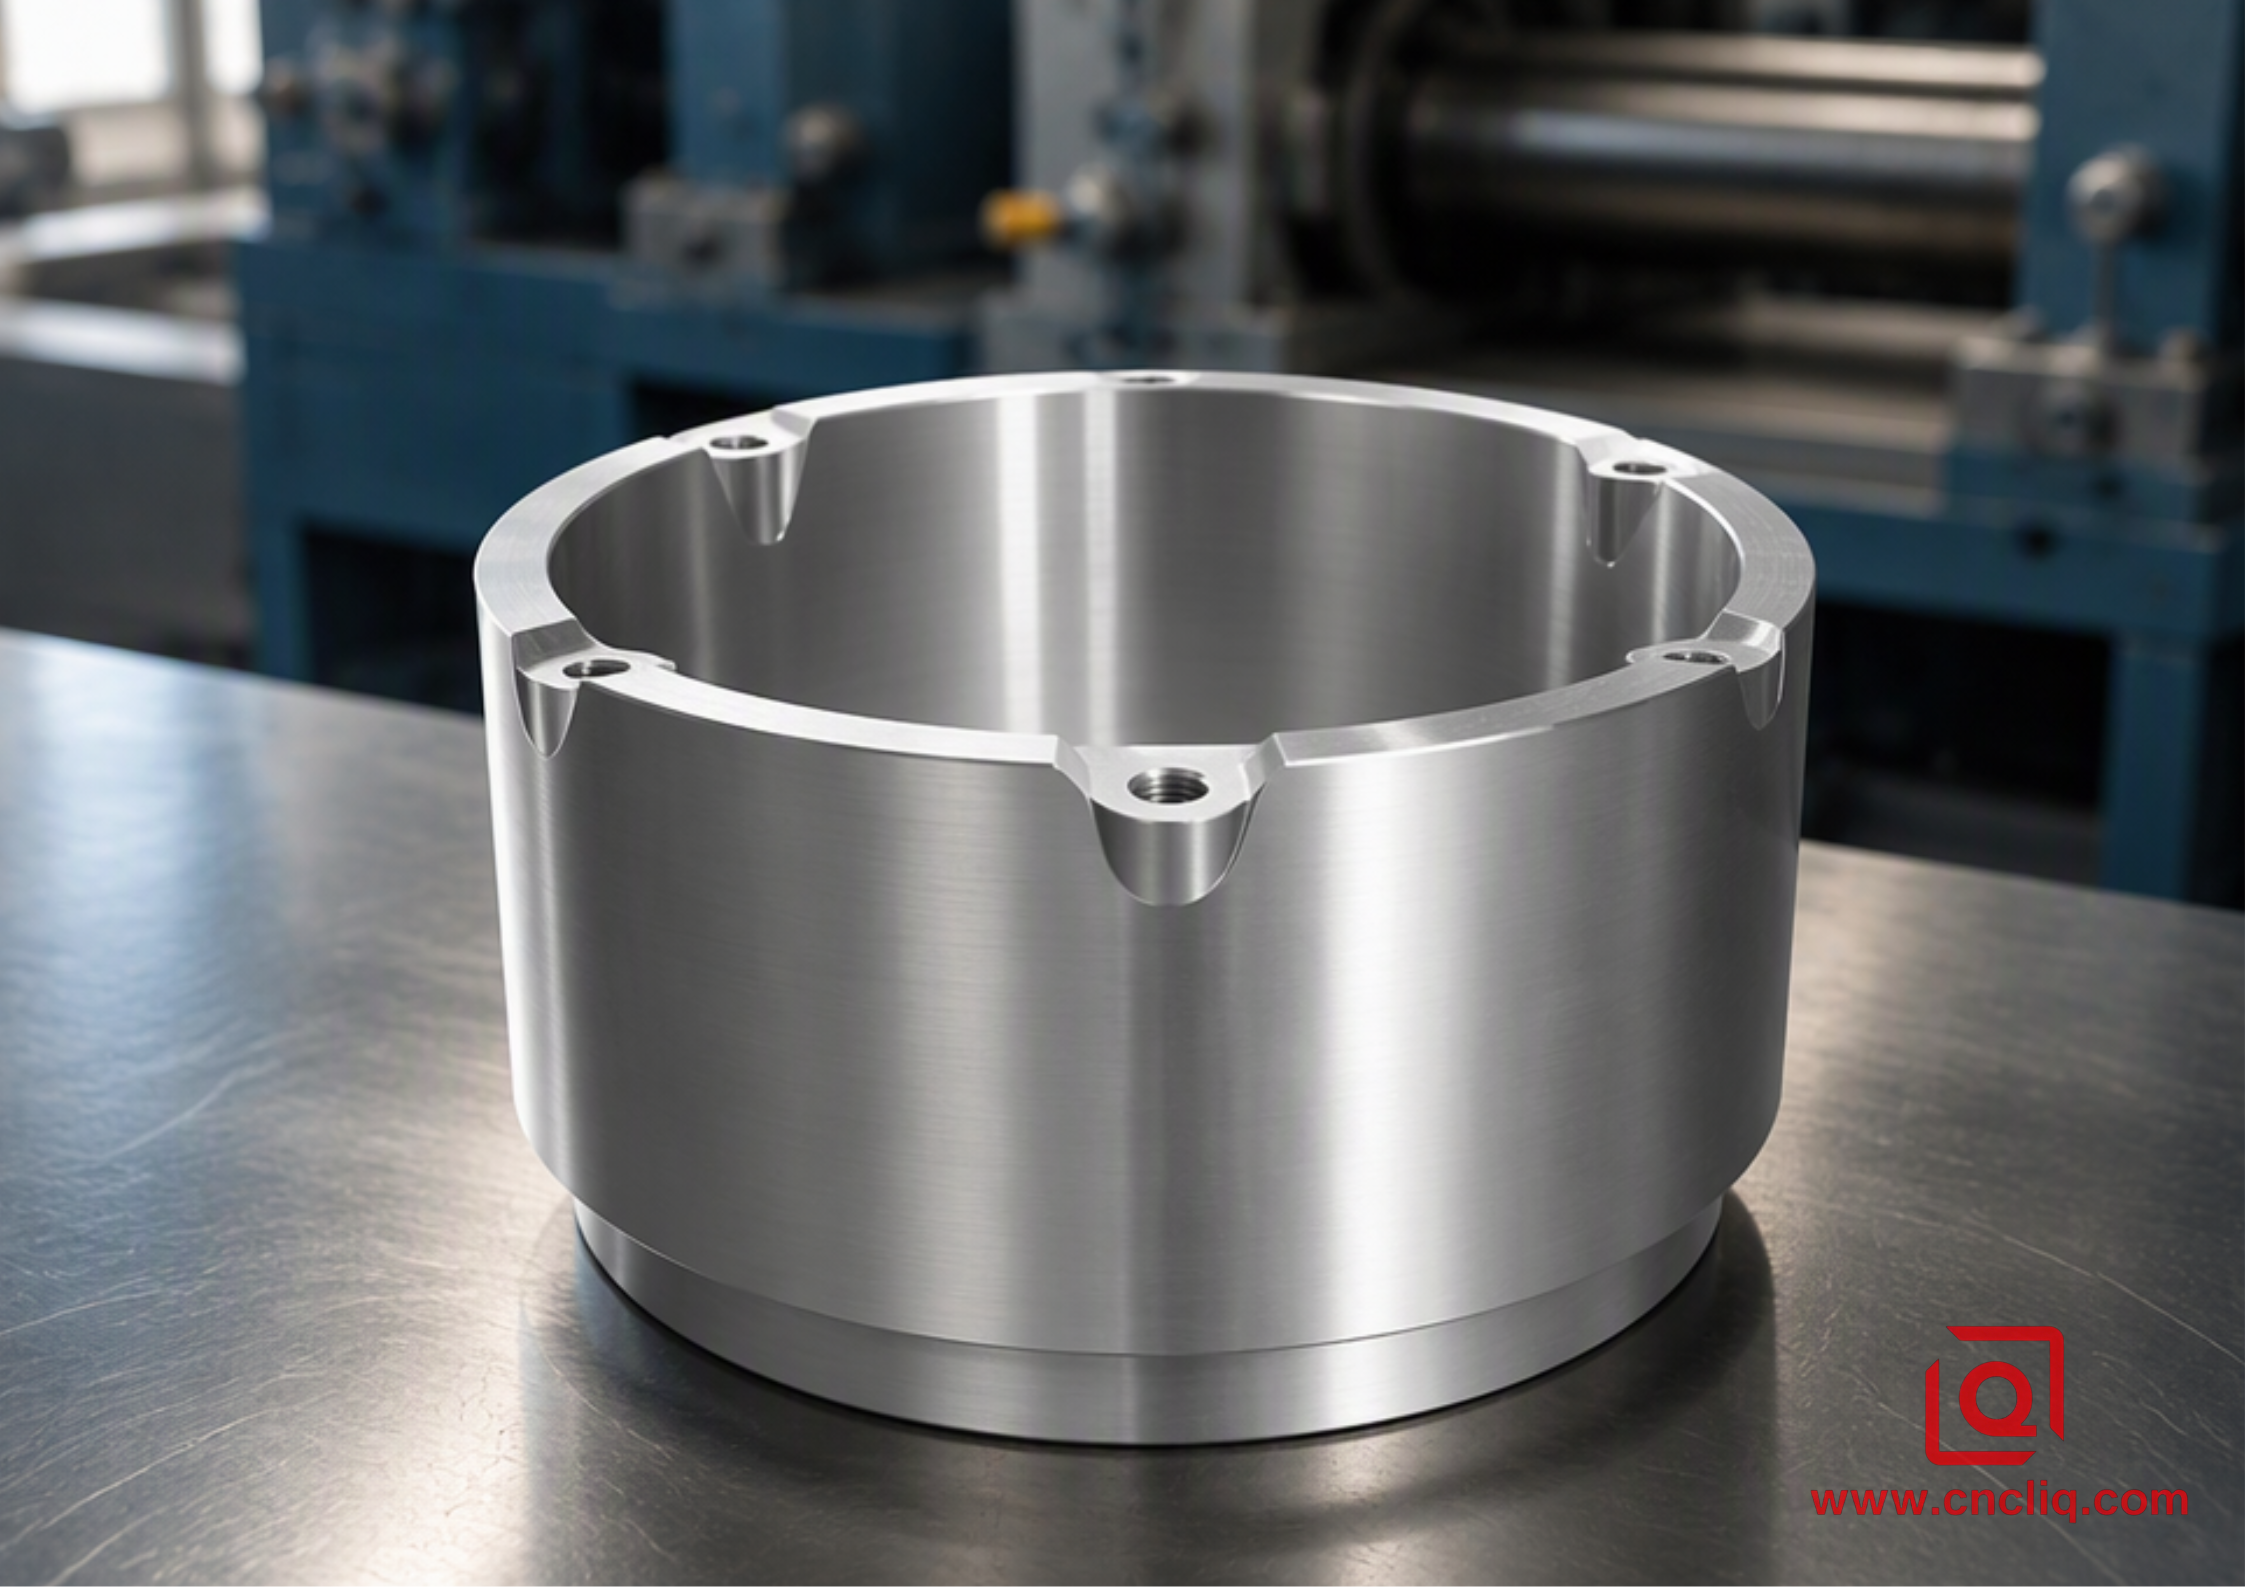
Производство начинается с отожженной цилиндрической заготовки с покрытием, вырезаемой из непрерывнолитого стержня. Загруженная в матрицу из карбида вольфрама при комнатной температуре, заготовка принимает на себя удар пуансона из инструментальной стали, приводимого в движение механическим прессом усилием от 250 до 1200 метрических тонн.
Заготовка мгновенно выходит за пределы своего пластического предела, устремляясь назад через кончик пуансона, проталкиваясь вперед через горловину матрицы или заполняя элементы нижней полости. Поскольку формование происходит значительно ниже порога рекристаллизации, этот процесс вызывает серьезное наклеп.
-
Результат: продольные линии потока зерна изгибаются и непрерывно охватывают геометрию детали без сдвига.
-
Скорость цикла: Один ход нажатия формирует полое тело, расположенное рядом с сеткой, за 2–4 секунды, прежде чем выбивной штифт выбивает его.
-
Вторичные операции: Токарный станок с одним зажимом обрезает горловину, вырезает канавки для уплотнительных колец и нарезает одноточечную резьбу до нужного шага.
Литье под высоким давлением (HPDC)
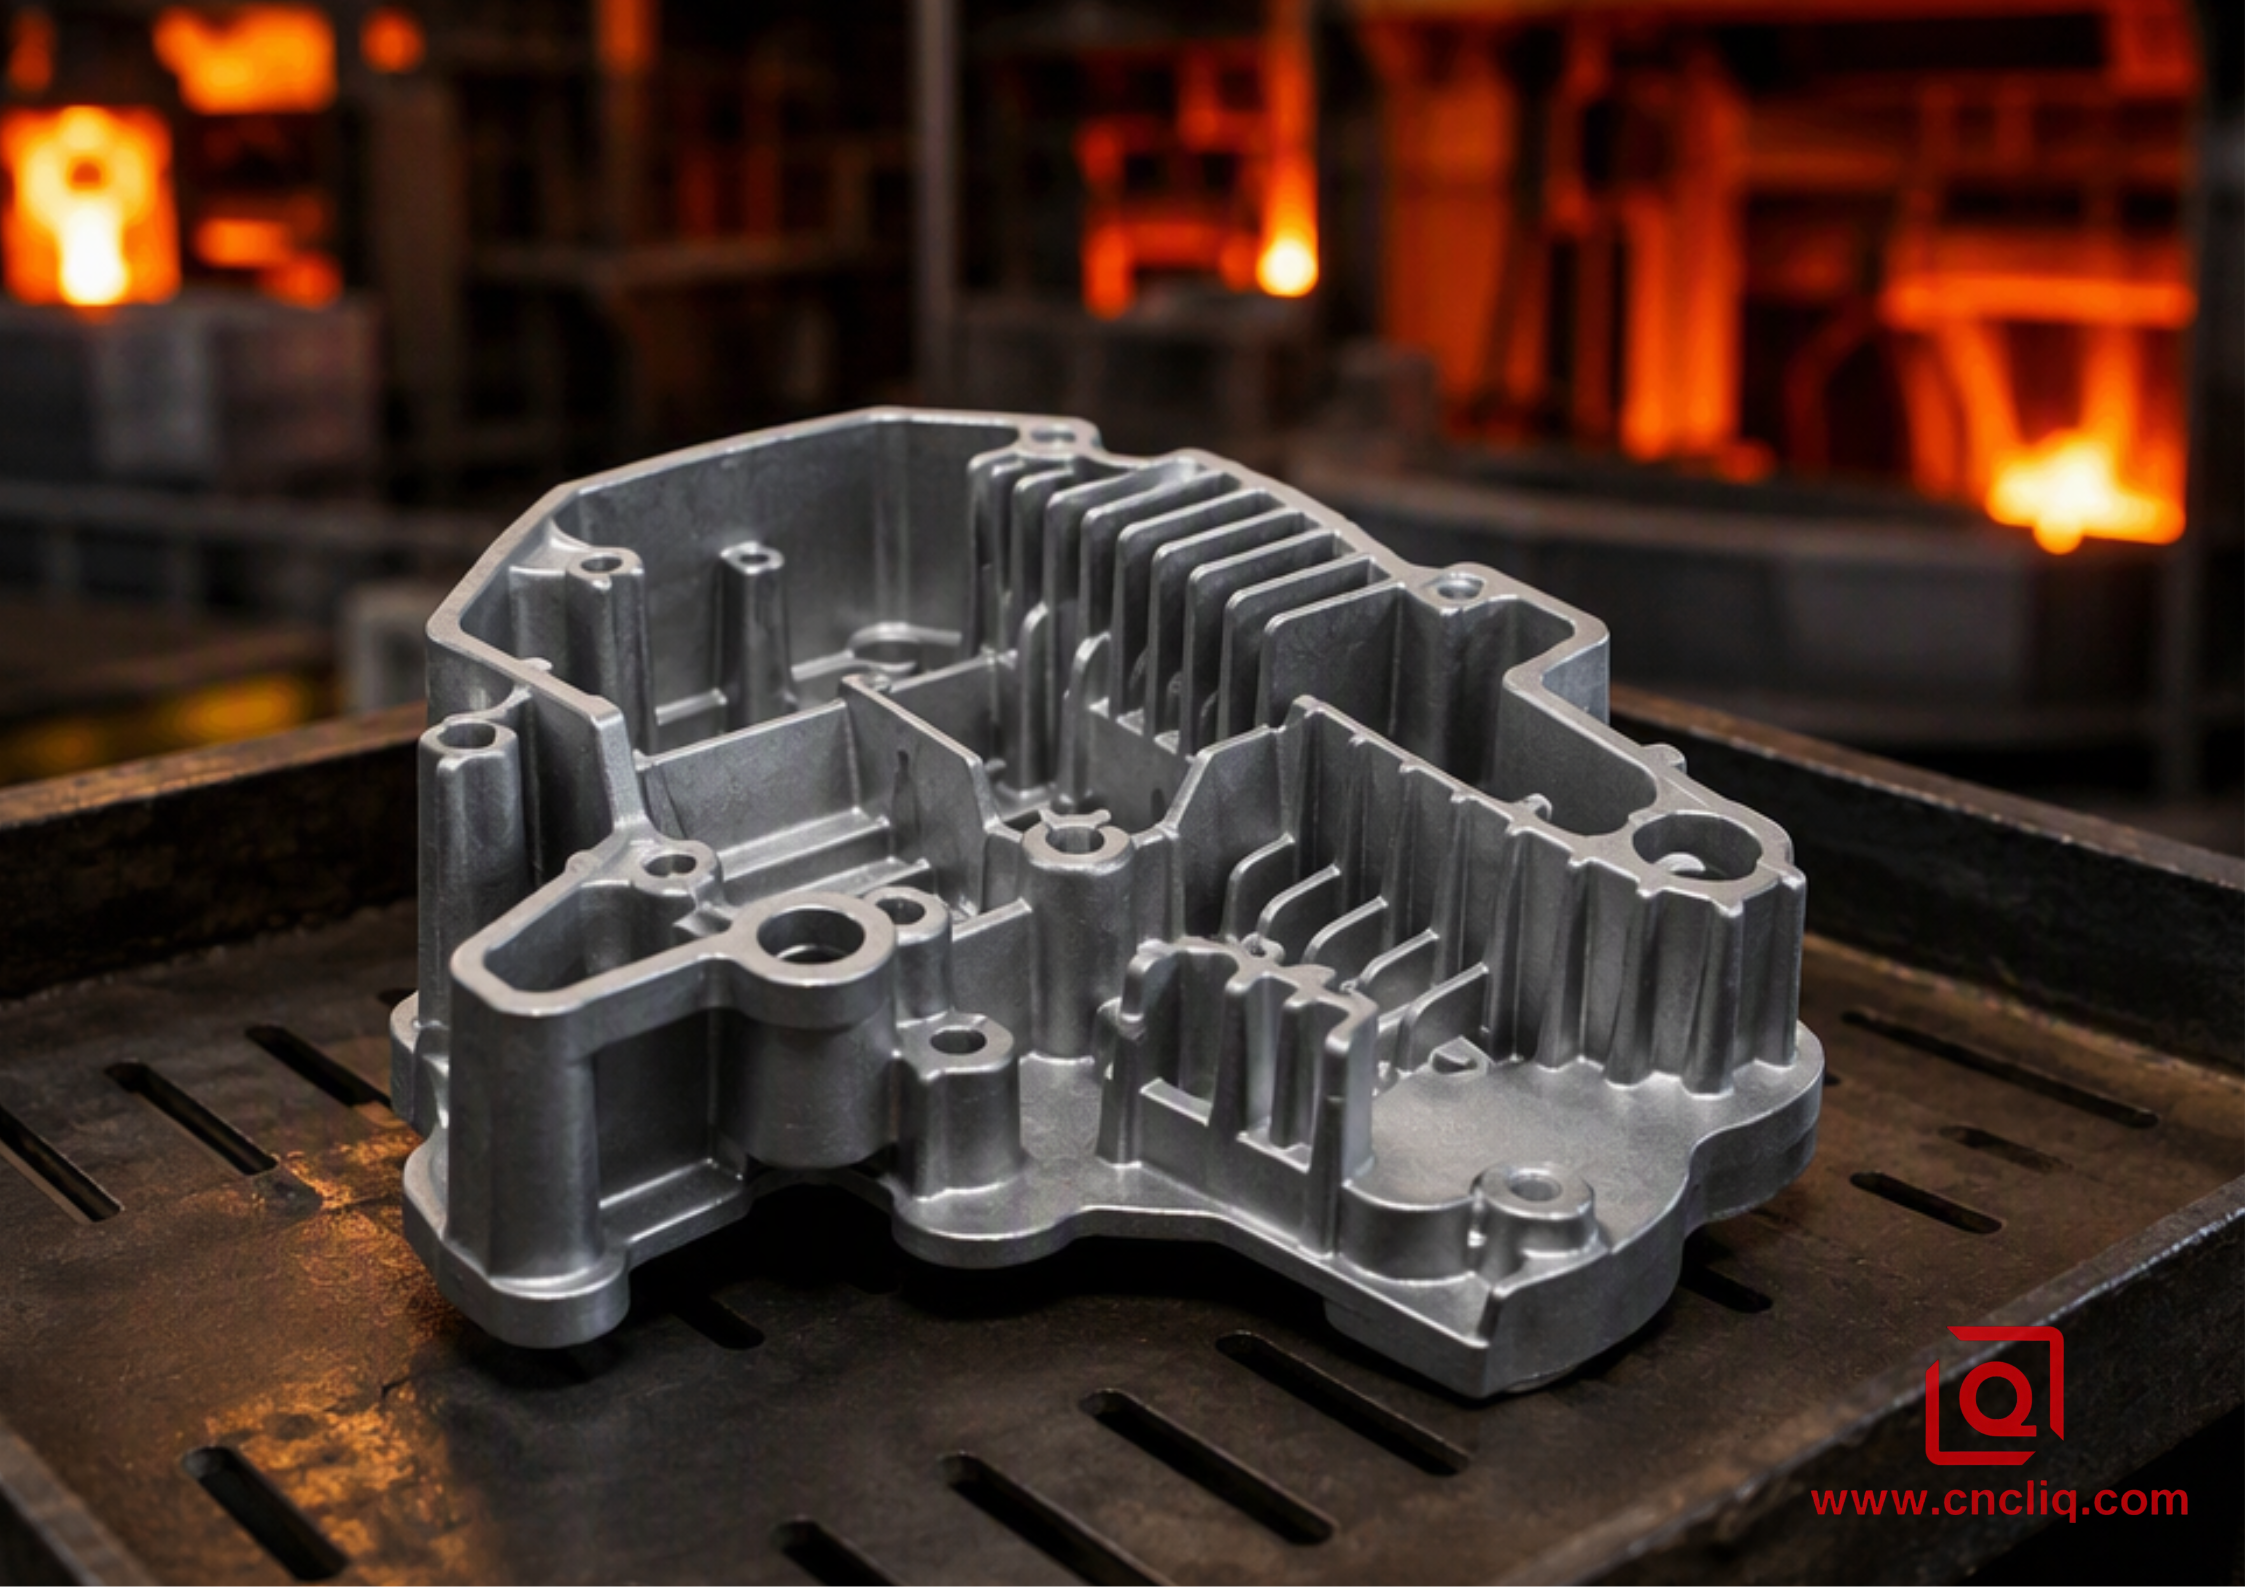
Литейные заводы плавят слитки вторичного алюминия (смеси с высоким содержанием кремния, такие как A380 или ADC12) примерно до 660–700 градусов Цельсия. Гидравлическая втулка нагнетает жидкий сплав в инструмент из стали H13 со скоростью от 40 до 60 метров в секунду под давлением усилителя от 30 до 100 МПа.
-
Результат: отличная свобода для нерегулярных лямок, внутренних тепловых ребер, выступов и тонких стенок до 1,5 мм.
-
Проблема: турбулентное наполнение захватывает воздух из гильзы и сгоревшие разделительные составы в расплаве. Под воздействием импульсов гидравлического давления или постоянной вибрации эти внутренние пузырьки создают пути утечки и ранние усталостные разрывы.
Субтрактивная обработка с ЧПУ
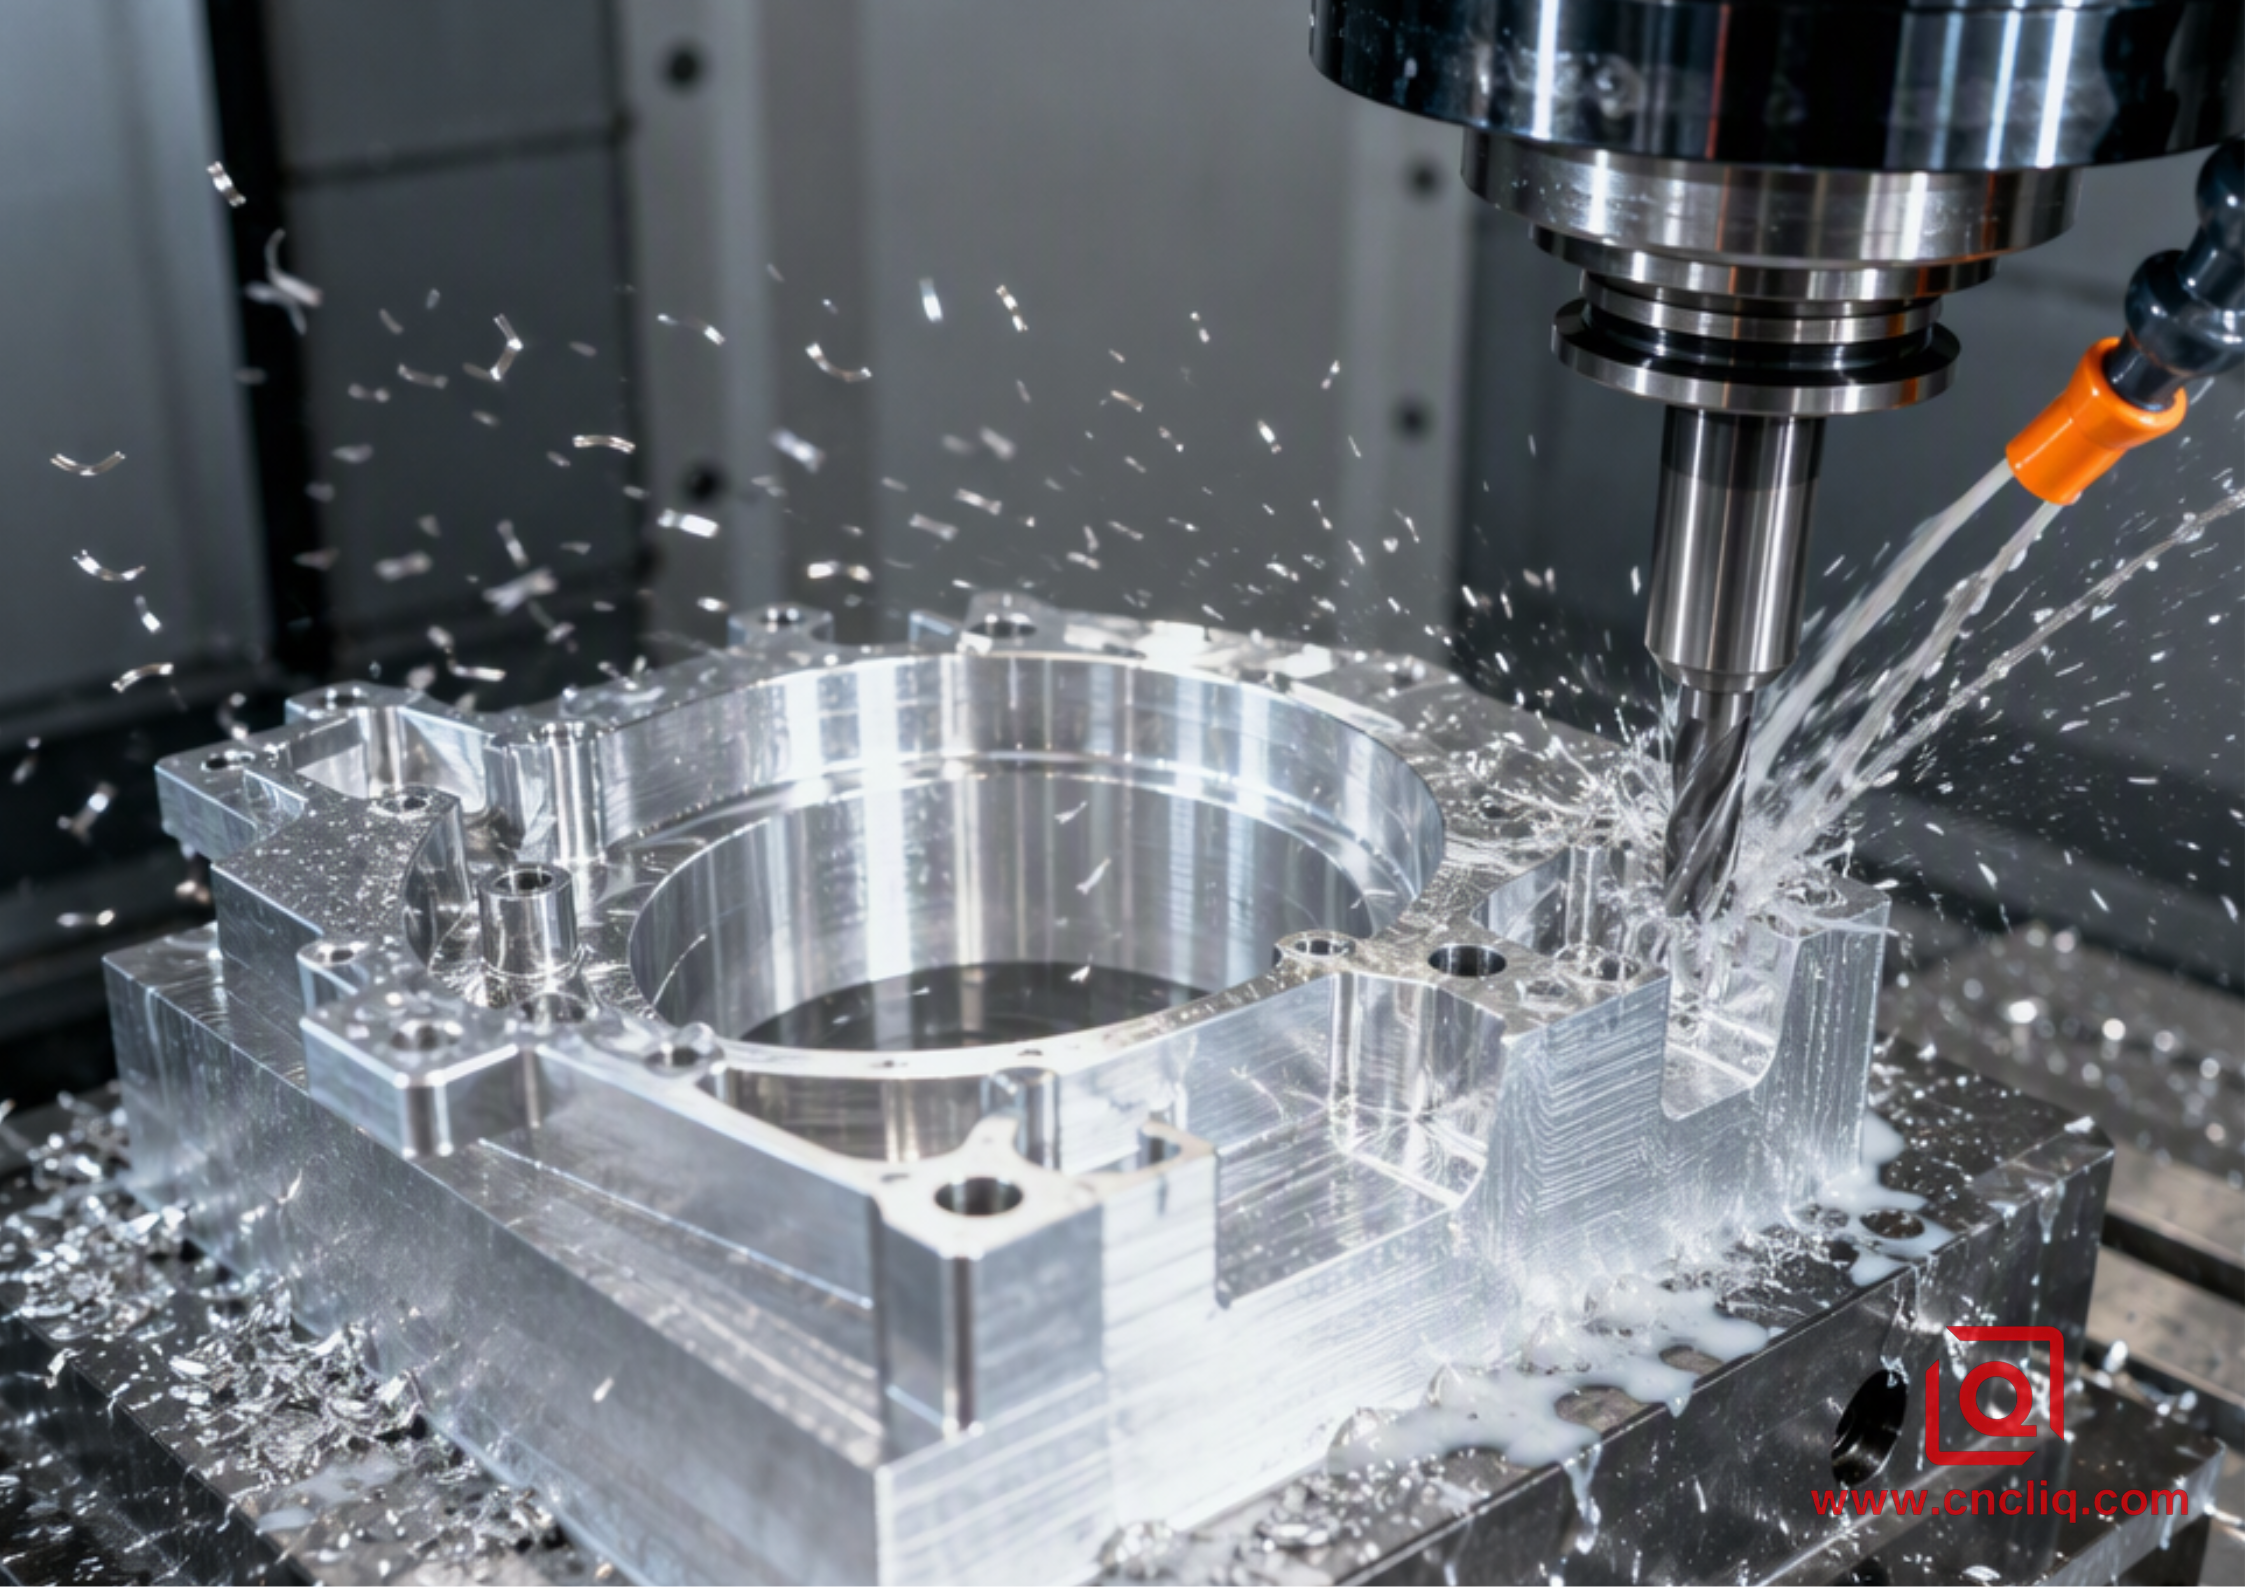
Операторы устанавливают экструдированный кованый стержень 6061-T6511 в специальные патроны на токарно-фрезерном станке. Твердосплавные концевые фрезы вращаются со скоростью от 8000 до 18000 об/мин, очищая сырье до тех пор, пока не появится готовая геометрия.
-
Результат: узкие отверстия с допуском 0,005 мм, четкие кромки и нулевое время выполнения заказа на оснастку с фронтальной загрузкой.
-
Проблема: Глубокие полые профили превращают 65–80 процентов дорогостоящего прутка непосредственно в стружку, увеличивая время цикла шпинделя до 6–15 минут на деталь.
Структурная надежность: зернистые волокна, пористость и прочность на разрыв
Показатели растяжения, указанные в технических характеристиках, мало что значат, если корпус содержит гидравлическую жидкость или подвергается термическим нагрузкам электромобиля. Долгосрочная надежность зависит от внутренней микроструктуры.
Cold Extrusion (Continuous Flow) Die Cast (Dendritic + Pores) CNC Solid Billet (Cut Flow)
┌──────────────────────────────┐ ┌───────────────────────────┐ ┌───────────────────────────┐
│ ══════════════════════════ │ │ · · ○ · · · · │ │ ───────────────────────── │
│ ══════════════════════════ │ │ · · · · ○ · · │ │ ──────────── [Cut] ────── │
│ ═══════╗ ╔═════════ │ │ · ○ · · · · · │ │ ═══════╗ ╔════════ │
│ ║ Flow ║ │ │ [Micro-porosity] │ │ ║ Cut ║ │
│ ║ Lines ║ │ │ │ │ ║ Lines ║ │
└────────╨────────╨──────────┘ └─────────────────────────────┘ └────────╨────────╨─────────┘
Холодная штамповка 6061 или 6082 сохраняет непрерывный поток металлических зерен вдоль боковых стенок компонента. Это позволяет заготовке выдерживать резкие скачки давления и циклические ударные нагрузки. HPDC работает по четкому механизму: быстрое затвердевание приводит к образованию дендритных образований, склонных к захвату газа и образованию микроусадочных пустот. Детали, полностью обработанные на станках с ЧПУ, изготавливаются из прутков с однородной текстурой. Вместо этого глубокие полости и ступенчатая геометрия нарушают ориентацию зерен, образуя зоны высокого напряжения вблизи внутренних радиусов.
Матрица сравнения процессов
| Параметр | Холодная экструзия алюминия | Литье под высоким давлением (HPDC) | Прецизионный ЧПУ (от заготовки) |
| Марки материалов | 1070, 6061, 6082, 7075 | А380, А383, АЦП12, АлСи10Мг | 6061-Т6, 7075-Т6, 2024, 5083 |
| Использование материалов | От 88 до 96 процентов (около сети) | От 82 до 90 процентов (переплавленные полозья) | От 20 до 45 процентов (высокие потери стружки) |
| Время первичного цикла | От 2 до 6 секунд за гребок | От 25 до 60 секунд на выстрел | От 4 до 20 минут на штуку |
| Формируемый допуск | от 0,03 до 0,08 мм | от 0,10 до 0,25 мм | от 0,005 до 0,02 мм |
| Шероховатость поверхности (Ra) | 0,4–1,6 мкм (полированный) | От 1,6 до 3,2 мкм (литая кожа) | От 0,8 до 3,2 мкм (следы реза) |
| Внутренняя плотность | 100-процентная плотность; непрерывное волокно | Присутствует микропористость (классы от 1 до 4) | 100-процентная плотность; разрезать волокно |
| Анодирование косметического качества | Равномерное, чистое, блестящее покрытие | Тускло-серые, мутные кремниевые пятна | Равномерное, чистое, блестящее покрытие |
| Инструментальные инвестиции | От 3500 до 15000 долларов США (Ударь и умри) | От 15000 до 65000 долларов США (стальная форма) | 0 USD (Стандартные мягкие губки) |
| Экономическое пакетное окно | От 3000 до 200000+ шт/год | От 10000 до 500000+ шт/год | от 1 до 2500 шт/год |
Практические правила DFM для холодной экструзии
Чтобы пуансоны не сломались, а металл не порезался во время крупнотоннажных перевозок, привязывайте свои отпечатки деталей к этим пяти проверенным на заводе правилам:
-
Ограничьте коэффициенты экструзии: определите уменьшение поперечного сечения от заготовки до готовой стены. Поддерживайте этот показатель в диапазоне от 3,0 до 8,0 при холодной штамповке сплавов серии 6000. Нагрузка на штамп, превышающая 10,0 пиков, превышает 1800 МПа, что позволяет в кратчайшие сроки шлифовать инструмент.
-
Соблюдение пропорций от стены до пола: резкие изменения размеров — например, соединение стенки толщиной 1,2 мм со сплошным дном толщиной 18 мм — вызывают неравномерное сопротивление потоку, которое сминает или разрывает корпус банки. Вместо этого стремитесь к соотношению толщины стены и основания от 0,6:1 до 1,5:1.
-
Удобный радиус входа: резкие шаги под углом 90 градусов ограничивают обратное выдавливание. Придайте внутренним углам радиус не менее 1,0 мм и откройте входные переходы матрицы до 1,5 мм или шире, чтобы материал не срезался в середине хода.
-
Требуйте надлежащей закалки и смазки: подавайте заготовки 6061 или 6082 в полностью мягкую закалку O, обработанную фосфатом цинка или реактивным полимерным мылом. После формования проведите термообработку на раствор и дисперсионное твердение (вымачивание при 530 градусах Цельсия в течение 2 часов, закалку в воде менее чем за 15 секунд, затем старение при 175 градусах Цельсия в течение 8 часов) для достижения пределов текучести и прочности на растяжение более 310 МПа.
-
Используйте гибридный подход «Экструзия + ЧПУ». Позвольте холодной экструзии обрабатывать 90 процентов объемных форм — полостей, ступенчатых бочек, шестигранников с нижним приводом — за секунды. Затем пропустите необработанную оболочку на высокоскоростной токарный станок для очистки в течение 30–50 секунд по поверхностям резьбы и канавкам уплотнительного кольца.
Практический пример цеха: корпус автомобильного датчика
Поставщику жидкостной системы уровня 1 требовался алюминиевый корпус датчика (наружный диаметр 48 мм, внутренний диаметр 40 мм, глубина 85 мм, внутренняя резьба M38×1,5, нижний внешний шестигранник).
 Raw Billet Slug (Ø46mm x 32mm)
 │
 ▼ [1. Cold Extrusion Strike - 3.2s]
 Near-Net Cup (Ø48mm x 88mm, Wall 4mm)
 │
 ▼ [2. T6 Heat Treatment]
 Homogenized 6061-T6 Mechanical Matrix
 │
 ▼ [3. Secondary CNC Lathe - 42s]
 Final Product: Thread M38x1.5 + O-Ring Groove + Face Trim
Исходный процесс (сплошной стержень с ЧПУ)
Для токарной и фрезерной обработки цельной заготовки диаметром 55 мм и прутка 6061-T6 диаметром 95 мм потребовалось 610 граммов сырья для получения корпуса весом 138 граммов. Время шпинделя составляло 8 минут 45 секунд на деталь. Цех переработал 77,3 процента запасов (472 грамма) в ломовую щепу, в результате чего себестоимость единицы продукции составила 6,85 долларов США при годовой программе выпуска 45 000 штук.
Неудачный запуск литейного производства (литье под давлением ADC12)
Переход на литой ADC12 снизил время первичного цикла, но корпус должен был пройти испытание на герметичность гелием при давлении 3,5 МПа. Турбулентность при литье привела к 8,4-процентному проценту утечек вблизи впадин резьбы и боковых стенок холодных затворов. Что еще хуже, богатый кремнием сплав в ванне для анодирования стал темно-серым с пятнами, не пройдя косметический контроль качества.
Гибридное решение (холодная штамповка 6061 + токарный станок с ЧПУ)
Команда инженеров перешла на хладнокровную установку вырубки 6061:
-
Подготовка заготовок: Алюминиевые заготовки 6061-О стригут и снимают фаски по краям, имеют размеры 46 мм в диаметре и 32 мм в длину, общий вес 146 грамм.
-
Обратная холодная экструзия: 400-тонный пресс выполняет однократную штамповку для придания формы чашке. Готовая деталь имеет стенку толщиной 3,8 мм и цельную нижнюю шестигранную конструкцию, весь процесс занимает 3,2 секунды.
-
Термическая обработка: традиционная обработка раствором Т6 и искусственное старение применяются для корректировки характеристик материала, обеспечивая предел текучести 275 МПа и предел прочности на разрыв 310 МПа.
-
Пост-обработка на станке с ЧПУ: процесс чистовой токарной обработки выполняется за одну операцию зажима за 42 секунды. В ходе этой процедуры обрабатывается канавка для уплотнительного кольца, обрезается край торцевой поверхности и нарезается внутренняя резьба M38×1,5.
Cost Breakdown Comparison (Per Part at 45,000 Units/Year)
Pure CNC Machining: ████████████████████ 6.85 USD
Die Casting (w/ scrap):████████████ 4.20 USD (High defect rate)
Cold Extrusion+CNC: ███████ 2.95 USD (0% burst leaks)
Стоимость конечной детали снизилась до 2,95 долларов США, что на 56,9 процента меньше, чем при использовании чистого станка с ЧПУ. Затраты на оснастку составили 5800 долларов США за пуансон и вставку матрицы из карбида вольфрама, которые были полностью амортизированы в течение первых 1500 деталей. На протяжении всего пробега в 45 000 единиц уровень утечки гелия оставался на уровне 0,00 процента.
Руководство по поиску
Выбирайте Pure Multi-Axis CNC, когда:
-
Ежегодное производство остается ниже 2000 единиц.
-
Геометрия асимметрична и лишена осевого или плоского баланса.
-
Проект предполагает частые пересмотры в середине периода.
-
Истинное положение и биение должны сохраняться с точностью более 0,010 мм по нескольким опорным точкам.
Выбирайте литье под высоким давлением, когда:
-
Годовой объем превышает 15000 деталей.
-
Геометрия включает несимметричные монтажные кронштейны, переменное сечение стенок до 1,5 мм и ребра глубокого охлаждения.
-
Деталь не удерживает жидкость под давлением, что делает микропористость безвредной.
-
Внешняя отделка предполагает порошковое или электронное покрытие, а не яркое декоративное анодирование.
Выбирайте холодную экструзию (или холодную экструзию + ЧПУ), когда:
-
Годовой объем превышает 3000 деталей.
-
Деталь бывает трубчатой, чашеобразной, цилиндрической или вращательно сбалансированной.
-
Требования к применению требуют плотной деформируемой прочности серий 6000 или 7000 с нулевой пористостью для утечек.
-
Косметические характеристики требуют чистого и равномерного анодирования.
-
Вы хотите сократить отходы стружки сырья на 50–75 процентов по сравнению с выгрузкой заготовки на стане.
Нажмите здесь для вашего запроса 👆
Часто задаваемые вопросы
1. Можно ли подвергать холодной экструзии высокопрочные алюминиевые сплавы серии 7000 (например, 7075) или мы ограничены сериями 1000 и 6000?
Да, 7075 формируется в холодном состоянии, но ваш запас обработки резко сокращается по сравнению с 6061 или 1070. Заготовка требует полного отжига в O-температуре в сочетании с многослойной конверсионной смазкой, чтобы избежать истирания. Вам также нужны большие радиусы углов на пуансоне, чтобы экстремальные напряжения не сломали инструментальную сталь. Износ пуансона и штампа быстро возрастает; при работе с глубокими или сложными геометриями чашек 7075 цеха повышают температуру заготовок до 200–250 градусов Цельсия (теплая формовка), чтобы снизить тоннаж без нарушения выравнивания зерен.
2. Как первоначальная стоимость оснастки и время выполнения работ при холодной экструзии сравниваются с литьем под давлением?
Инструменты для холодной штамповки обходятся дешевле и работают быстрее. Протачивание пуансона из закаленной инструментальной стали вместе с твердосплавной пластиной обычно обходится в 3500–15 000 долларов США, а от чертежей до первых изделий требуется от 3 до 5 недель. И наоборот, инструменты HPDC включают в себя сложные направляющие, внутреннее охлаждение и выбивные штифты — затраты на забивку достигают 15 000–65 000 долларов США, а доставка занимает от 8 до 14 недель.
3. Почему холодная экструзия дает более чистое анодированное покрытие, чем литье под высоким давлением? Разницу объясняют уровни кремния и отсутствие пустот в металле. Марки, отлитые под давлением, такие как A380 и ADC12, содержат от 9 до 12 процентов кремния для обеспечения текучести расплава в тонких сечениях. Этот кремний сопротивляется растворению в серной ванне, оставляя на детали тусклую, пятнистую серую пленку. При экструзии используется кованый стержень (например, 6061 или 6082) с минимальным содержанием кремния и нулевыми внутренними пустотами, обеспечивающий четкий, яркий анодированный цвет при каждом проходе.
4. Что произойдет, если наша деталь имеет асимметричный боковой кронштейн или перпендикулярное монтажное отверстие? Холодная штамповка зависит от симметричного радиального потока, что делает невозможным смещение выступов или поперечных отверстий во время хода вниз. Маршрут перехода представляет собой двухэтапный гибридный метод: пробейте симметричную банку, корпус или оболочку до почти готовой формы за 3 секунды, затем поместите ее в 4- или 5-осевую установку с ЧПУ, чтобы вырезать поперечные отверстия, лыски или боковые выступы.
5. Как долго служат пуансоны и твердосплавные матрицы для холодной экструзии, прежде чем потребуется замена? Держите заготовки отожженными, применяйте цинк-фосфатное мыло и поддерживайте коэффициент экструзии ниже 8,0, а твердосплавные вставки выдерживают от 200 000 до 500 000 ударов, прежде чем выйти за пределы технических характеристик. Пуансоны из инструментальной стали (такие как CPM-10V или Vanadis 4 Extra) обычно выдерживают от 50 000 до 150 000 циклов, прежде чем усталость или эрозия профиля заставят их заменить.
Нажмите здесь для вашего запроса 👆
Краткое содержание
Выбор правильного пути зависит от геометрии детали, размера партии и целевых характеристик. Многоосное ЧПУ подходит для небольших тиражей с неровными, произвольными формами, где скорость настройки имеет значение. Литье под высоким давлением позволяет изготавливать большие объемы сложных деталей при условии, что захваченный воздух и подповерхностные пустоты не вызывают беспокойства. Для глубоких круглых корпусов, требующих надежной защиты от разрыва, чистой анодированной косметической отделки и минимальной цены на отдельные детали, используйте холодную экструзию, сопровождаемую быстрой вторичной механической очисткой.
Контактная информация
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку нестандартные детали различаются в зависимости от плавкости материала, калибровки станка и конкретных допусков, характеристики качества переплета регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все тематические исследования клиентов, представленные в этом блоге, были полностью анонимизированы и обработаны. Показатели производительности, рабочие процессы производства и отображаемые изображения служат исключительно для демонстрации наших возможностей индивидуальной обработки и не представляют собой единого универсального стандарта для всех заказов.
Производственная группа Лицинь
Основываясь на 18-летнем опыте точного машиностроения, компания Ningbo Liqin Industry производит металлические компоненты с высокими допусками для требовательных мировых рынков. Мы работаем на базе производственного центра площадью 6500 м², оснащенного более чем 150 станками, работающими с 4 и 5 осями. обработка с ЧПУ , токарно-фрезерная обработка, холодная экструзия и литье под давлением под одной крышей. Такая настройка позволяет нам беспрепятственно управлять проектами, переходя от первоначальных концепций САПР непосредственно к завершенным поставкам.
Мы осуществляем контроль качества без каких-либо компромиссов. Мы относимся к жестким допускам с учетом необходимой им инженерной дисциплины. Опираясь на сертификаты ISO 9001, ISO 13485 и IATF 16949, наши инженеры по обеспечению качества проводят строгие проверки IPQC, FQC и OQC для каждой отдельной производственной партии. От картографирования размеров КИМ и оптического профилирования до испытаний на твердость и соляного тумана — мы заранее проверяем ваши критически важные характеристики, поэтому вы получаете готовые компоненты без головной боли при сборке или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на нас в двухчасовом ответе на новые запросы предложений, прямой поддержке при отборе образцов прототипов и бесперебойной экспортной доставке по Европе, Северной Америке, Азии и Океании.
Приветствуем ваши запросы и образцы. Посетите наш сайт или свяжитесь с нами напрямую за конкурентоспособное предложение!
