 Русский




Вы все еще выбираете между попутным и традиционным фрезерованием тонкостенной алюминиевой детали и задаетесь вопросом, почему «лучшее» направление на одной стенке может испортить следующую? В этом руководстве объясняется выбор с точки зрения производственного процесса. Вы увидите, как образование стружки, поддержка стенки, отклонение фрезы, направление траектории инструмента и время контроля работают вместе. Вкратце, попутное фрезерование обычно является предпочтительным вариантом на жестком станке с ЧПУ, но для тонких стенок не действуют универсальные правила. Правильное направление — это то, которое направляет основную силу резания в наиболее прочную доступную опору, сохраняя при этом стабильность зацепления.
При подготовке запроса на коммерческое предложение (RFQ) отправьте 3D-модель, чертеж с разбивкой по категориям, информацию о сплаве и состоянии, годовом объеме производства, требованиях к качеству поверхности, покрытии и базовых параметрах, важных после снятия зажима. Эти детали позволят поставщику услуг механической обработки рассчитать стоимость контролируемого процесса, а не просто оценить стоимость машинного времени.
Ответ за 30 секунд
Состояние торгового зала | Начните с | Почему это разумная отправная точка | Что необходимо проверить |
Современный станок с ЧПУ, жесткая оснастка, открытая боковая стенка. | Полезная фрезеровка | Формирование стружки от толстого слоя к тонкому уменьшает трение и, как правило, улучшает удаление стружки. | Сила не должна втягивать стену в незакрепленное пространство. |
Высокая гибкая стенка с опорой за усилием резания. | Полезная фрезеровка | Опора реагирует на нагрузку и ограничивает движение стены. | Проверьте конусность стены в верхней, средней и нижней частях. |
Длинная стена, которая прогибается на финише подъема. | Обычный финишный тест или маршрут подъема с противоположной стороны. | Направление отклонения может иметь большее значение, чем среднее снижение силы резания. | Сравните оба варианта на купоне или первом экземпляре товара. |
Ручной или изношенный механизм с измеримым люфтом | Традиционное измельчение | Вероятность того, что стол выйдет за пределы зазора приводной системы, значительно снижается. | Люфт, фиксация заготовки и безопасность оператора |
Прорезь во всю ширину | Ни одно из направлений не поддерживается в чистом виде. | Обе стороны режущего инструмента задействованы. | Используйте стратегию контролируемого входа или адаптивную стратегию управления фишками. |
Шероховатая, окисленная или прерывистая поверхность | Зависит от конкретного случая | Постепенный традиционный вход может защитить край скалы; однако устойчивое восхождение может быть еще лучше. | Следуйте инструкциям производителя инструмента по применению. |
Практическое правило простое: по умолчанию используйте попутное фрезерование на стабильном станке с ЧПУ, а затем оправдайте этот выбор, проверив направление опоры, радиальное зацепление, реакцию стенок и результаты размеров. Компания Seco Tools отмечает, что попутное фрезерование обычно рекомендуется, поскольку оно уменьшает трение при входе и отводит тепло в стружку, а также признает, что традиционное фрезерование может помочь при обработке черновых или тонкостенных деталей в некоторых условиях. Этот нюанс является сутью данной статьи.
В чём разница между попутным и традиционным фрезерованием?
При попутном фрезеровании, также называемом фрезерованием вниз, тангенциальное движение режущего инструмента в точке контакта следует направлению подачи. Зуб входит в обрабатываемую поверхность при наибольшей толщине стружки и выходит практически без нее. При обычном фрезеровании, или фрезеровании вверх, зуб входит в обрабатываемую поверхность при почти нулевой толщине стружки, и стружка растет в направлении выхода.
Эта небольшая геометрическая разница меняет сразу четыре вещи.
Во-первых, при традиционном способе резки предусмотрен короткий этап растирания, после которого на кромке образуется настоящая стружка. При работе с пластичным алюминием растирание может способствовать нагреву, размазыванию и образованию наростов на кромке, если кромка затупилась или запрограммированная нагрузка по стружке слишком низкая. При попутной резке начинается более четкое срезание, поэтому острый инструмент, специально предназначенный для обработки алюминия, обычно обеспечивает более чистый срез.
Во-вторых, изменяется поток стружки. При попутном движении стружка, как правило, остается позади режущего инструмента, а не переносится на следующий зуб. Повторно нарезанная алюминиевая стружка может привариться к кромке и поцарапать поверхность, поэтому обдув воздухом или правильное направление потока охлаждающей жидкости по-прежнему важны, даже если направление движения инструмента благоприятное.
Во-третьих, изменяется вектор силы. На общих схемах часто говорится, что попутный фрезер вдавливает деталь вниз, а обычный — поднимает. Это полезно для торцевого фрезерования, но это неполное описание для тонкой вертикальной стенки. Боковое фрезерование создает радиальные и тангенциальные компоненты, фактическое направление которых зависит от вращения шпинделя, стороны контура, угла входа и наличия опоры. Моделирование в CAM-системе следует рассматривать вместе с приспособлением, а не как отдельную стрелку.
В-четвертых, люфт имеет значение. При попутном резе система подачи может выйти за пределы допустимых параметров на старых станках. Современные обрабатывающие центры с ЧПУ используют системы предварительно нагруженного перемещения, поэтому этот риск обычно контролируется, но его никогда не следует предполагать, если состояние оборудования неизвестно.
Для краткого сравнения характеристик многоосевых станков и сокращения времени на переналадку см. руководство Лициня по сравнению 3-осевой и 5-осевой обработки на станках с ЧПУ .
Почему тонкостенный алюминий меняет привычные правила
Толстый блок поглощает изменяющуюся силу с минимальным видимым движением. Стенка толщиной 1,5 мм, возвышающаяся на 40 мм над основанием, ведет себя скорее как пружина. Инструмент движется; стенка движется; запрограммированный припуск на заготовку больше не соответствует фактическому припуску, который воспринимает кромка.
Жесткость стенки быстро снижается с увеличением высоты, не имеющей опоры. Жесткость фрезы ведет себя аналогичным образом: опубликованная компанией Sandvik зависимость прогиба пропорциональна кубу выступа и обратно пропорциональна диаметру фрезы в четвертой степени. Проще говоря, небольшой дополнительный выступ может иметь большое значение. Используйте кратчайшую возможную длину сборки и самый большой инструмент, который позволяют внутренние радиусы.
Алюминий также быстро реагирует на нагрев. Компания Kaiser Aluminum указывает средний коэффициент теплового расширения 23,6 мкм/м·К для сплава 6061 в диапазоне температур от 20 °C до 100 °C. Локальное повышение температуры на 10 °C на участке длиной 300 мм соответствует примерно 0,071 мм свободного теплового расширения. Зажатая деталь не будет расширяться свободно или равномерно, именно поэтому обработка горячей, неравномерно зафиксированной тонкой стенки может привести к неожиданному результату при проверке.
Степень термообработки сплава также имеет значение. Поставщик не должен рассматривать «алюминий» как исчерпывающее описание материала. Сплавы 6061-T6, 6061-T651, 7075-T6 и 7075-T651 могут иметь различную историю изменения формы и поведение при остаточных напряжениях. Руководство Liqin по обработке алюминия 6061 и 7075 является полезным внутренним справочником, когда необходимо найти баланс между прочностью, коррозионной стойкостью, стоимостью и обрабатываемостью.
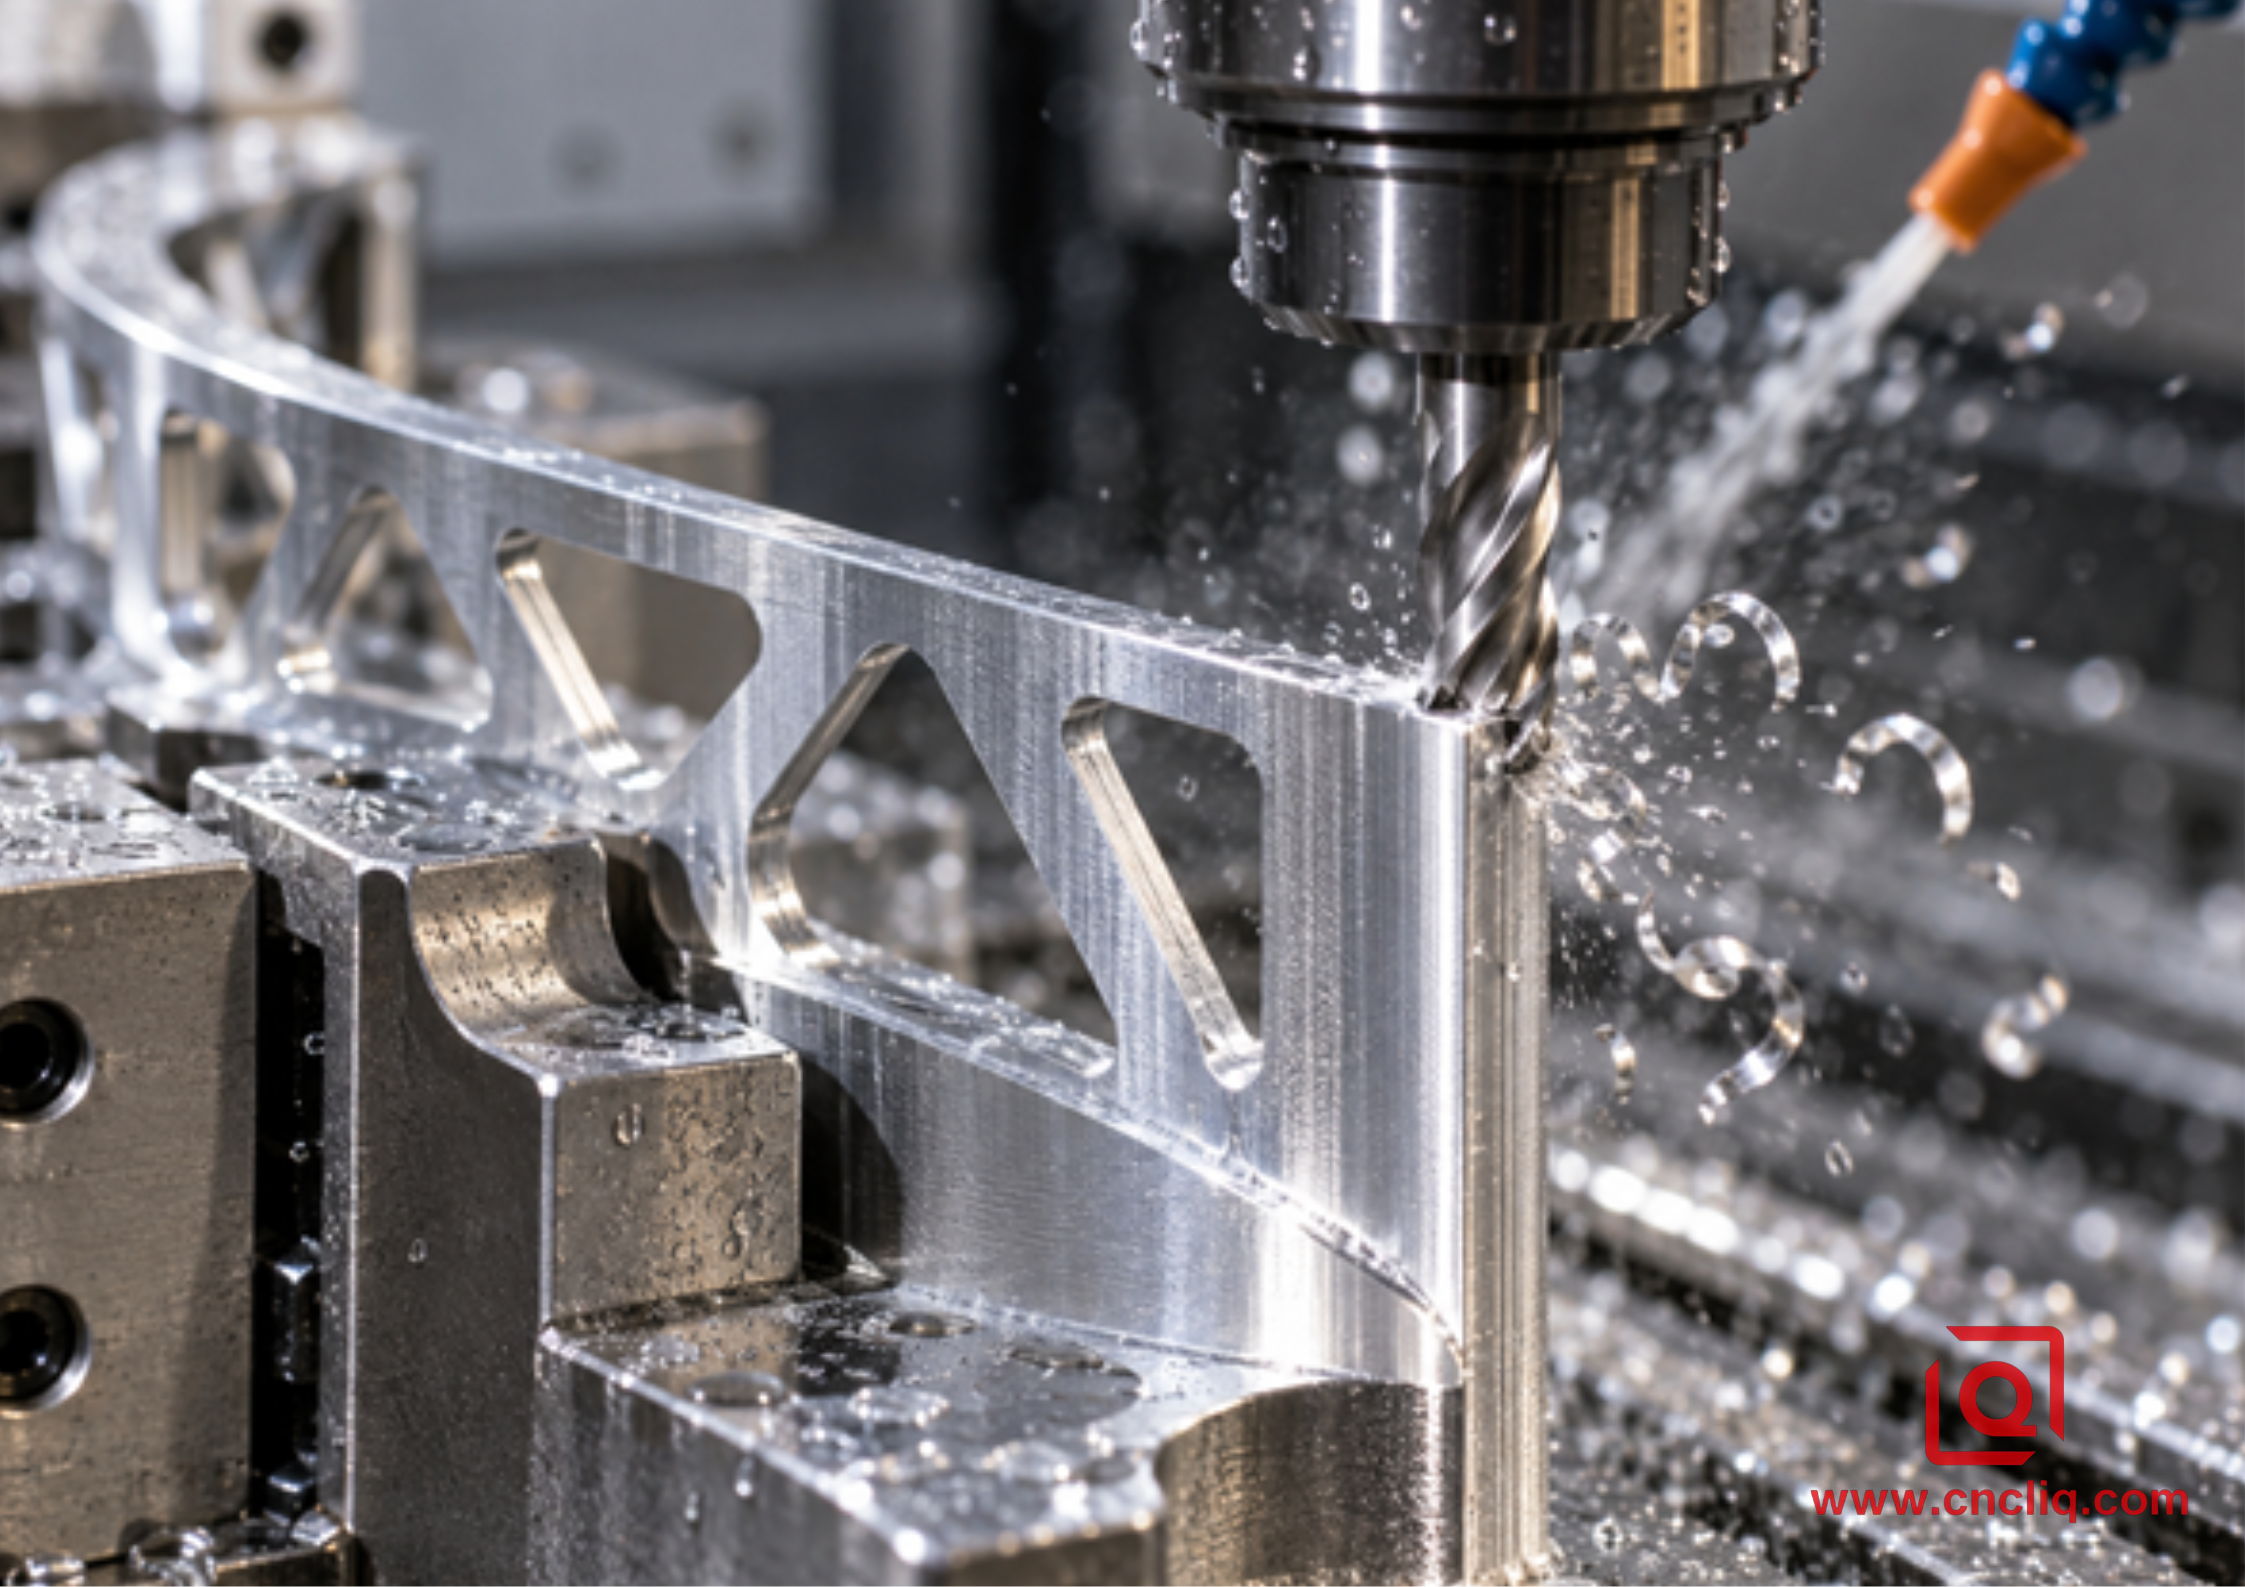
Крупный план обработки тонкой алюминиевой стенки твердосплавной концевой фрезой.
Более эффективный метод принятия решений: следуйте за силой в процессе установки.
Прежде чем выбрать направление, отметьте на стене опорную сторону, свободную сторону, верхний край, радиус основания, соседние ребра и реакции зажимов. Затем задайте себе пять вопросов.
1. Куда может переместиться стена?
Наименьшее количество опор — это рискованное направление. Если при проходе по вертикали стенка смещается в сторону подогнанных мягких зажимов, жертвенного ребра, восковой опоры или твердого основного материала, она может быть очень устойчивой. Если же тот же путь смещает стенку в сторону открытого кармана, прогиб может увеличиться. Изменение контура может быть более эффективным, чем уменьшение подачи на 50%, поскольку это меняет точку закрытия нагрузки.
2. Примыкает ли стена по-прежнему к полезному запасу?
Не следует удалять всю опорную поверхность, а затем запрашивать чистовую обработку для исправления результата. Обрабатывайте тонкие стенки постепенно, оставляя за ними широкую часть. Чередуйте стороны там, где это позволяет геометрия. Компания Harvey Performance рекомендует ступенчатую осевую обработку и постепенно уменьшающиеся радиальные проходы по мере увеличения высоты стенки; это позволяет дольше сохранять опорную поверхность и снижает давление инструмента вблизи конечной поверхности.
3. Достаточно ли жесткий резак?
Проверьте диаметр инструмента, длину канавки, вылет держателя, биение и радиус скругления углов. Длинная канавка не становится жесткой из-за уменьшения подачи. На самом деле, слишком слабая подача может превратить резание в трение. Инструмент с уменьшенной шейкой может обеспечить больший вылет, сохраняя при этом больше материала хвостовика, но его применение должно соответствовать потребностям в обработке паза и удалении стружки.
4. Контролируется ли радиальное зацепление?
Тонкие стенки плохо переносят резкие изменения зацепления. Траектория черновой обработки с постоянным зацеплением обычно обеспечивает более стабильную нагрузку, чем обычная траектория обработки в углублениях, при которой режущий инструмент застревает в углах. Для чистовой обработки оставляйте постоянный радиальный припуск. Избегайте траектории обработки с «нулевым припуском», при которой резание и полировка чередуются из-за движения стенок.
5. Что говорится в заключении инспекции после выпуска?
Встроенный в станок датчик может подтвердить положение детали, пока она еще зафиксирована. Он не может доказать, что деталь сохранит свою геометрию после снятия зажима и выравнивания температуры. Первое изделие следует проверить в свободном состоянии на заданных базовых точках, при этом толщина стенки, профиль, перпендикулярность, плоскостность и конусность должны быть измерены на нескольких высотах.
Схема производственного процесса выбора направления фрезерования
Шаг 1: Определите функциональную геометрию.
Разделите критически важные стенки от стенок зазора. Номинальная толщина стенки 2,00 мм с допуском профиля, привязанным к базовой точке А, требует иного подхода, чем защитная крышка с большим зазором. Определите уплотнительные поверхности, опорные седла, вырезы для соединителей, декоративные поверхности и кромки, где направление заусенцев влияет на сборку.
Шаг 2: Установите стабильные базовые точки перед истончением детали.
Надежная фиксация элементов станка должна производиться на ранних этапах. Необходимо обеспечить достаточный припуск вокруг будущей стенки, чтобы противостоять нагрузкам при черновой обработке. Если необходимо плотно соединить несколько поверхностей, 4-осевая или 5-осевая настройка может уменьшить погрешность повторной фиксации, но меньшее количество настроек не исключает необходимости сбалансированного удаления материала.
Шаг 3: Грубое, предсказуемое взаимодействие
Используйте четкую геометрию алюминиевых заготовок, эффективное удаление стружки и постоянную траекторию зацепления там, где это необходимо. Попутное фрезерование является обычным начальным направлением на жестком станке с ЧПУ. Оставляйте равномерный получистовый припуск; его точное количество должно определяться исходя из высоты стенки, состояния материала, вылета инструмента и измеренных технологических возможностей, а не копироваться из общей таблицы.
Шаг 4: Завершите работу на начальном этапе, не снимая опоры.
Обрабатывайте стенку послойно или поочередно с каждой стороны ребра. Не следует обрабатывать одну сторону во всю высоту, а затем удалять материал, который поддерживал противоположную сторону. В местах, чувствительных к остаточным напряжениям, снимите зажимы и дайте детали стабилизироваться, прежде чем устанавливать финишную обработку.
Шаг 5: Проведите тест направления на первой статье.
Для обработки сложной стенки создайте два коротких тестовых участка при одинаковой скорости вращения шпинделя, подаче на зуб, радиальном припуске, осевой глубине, условиях охлаждения и вылете инструмента. Обработайте один участок в режиме попутной обработки, а другой — в обычном режиме. Измерьте шероховатость поверхности, конусность, толщину стенки и профиль в свободном состоянии. Это быстрее, чем спорить, основываясь на теории, и при этом выбрасывать готовые детали.
Шаг 6: Завершите движение со стороны конюшни.
По возможности начинайте обработку у основания стенки или жесткого ребра и продвигайтесь к гибкой области. Обеспечьте плавное зацепление в углах. Компания Autodesk предупреждает, что принудительное вхождение фрезы во внутренний угол с радиусом, равным радиусу инструмента, может вызвать вибрацию и исказить поверхность; плавная траектория движения инструмента или операция обработки с упором предотвратят этот резкий скачок в зацеплении.
Шаг 7: Рассматривайте возможность проведения контролируемого весеннего паса только в том случае, если это подтверждается имеющимися доказательствами.
Повторная обработка с тем же смещением может удалить материал, оставшийся после упругого восстановления, но слепой проход пружины может истирать, нагревать стену или полировать только верхнюю поверхность. Если при обработке методом «подъема» наблюдается заметное сужение, проверьте легкий обычный корректирующий проход с теми же термическими условиями и условиями крепления. Зафиксируйте изменения.
Шаг 8: Снимите заусенцы, не сгибая деталь.
Тонкие кромки легко закруглить вручную. Определите, с какой стороны может образоваться заусенец, и выберите соответствующее направление траектории, фаску или инструмент для обработки кромки. Осмотрите кромку после анодирования или другой обработки, если скопление покрытия влияет на сопрягаемые элементы.
Начальные параметры: используйте окно (Window), а не промис (Promise).
Приведенные ниже значения представляют собой диапазоны инженерных испытаний для острой твердосплавной концевой фрезы, предназначенной для обработки алюминия, на жестком станке с ЧПУ. Это не универсальные производственные настройки. Перед выпуском необходимо подтвердить данные производителя фрезы, предельные параметры станка, длину инструмента, балансировку держателя, сплав/форму изделия, охлаждающую жидкость и приспособление.
Переменная | Консервативный экспериментальный подход для тонких стенок | Почему это важно |
Резак | 3-канавочная, полированная или специально разработанная для алюминия геометрия | Обеспечивает пространство для стружки и острую режущую кромку. |
диаметр инструмента | Максимально допустимый диаметр, определяемый внутренним радиусом. | Жесткость резко возрастает с увеличением диаметра. |
Нависание | Кратчайший радиус действия, позволяющий обойти препятствие. | Прогиб увеличивается приблизительно пропорционально кубу выступа. |
Скорость резки для сплава 6061 | Начните с диапазона твердосплавных материалов, указанного производителем инструмента; проверьте нагрев и балансировку. | Предельные значения параметров станка, покрытия, охлаждающей жидкости и держателя могут различаться. |
Кормление каждого зуба | Сдерживайте режим трения, ограничивая при этом нагрузку на стены. | Слишком низкое количество корма может размазываться, а не срезаться. |
Грубое радиальное зацепление | Низкий и контролируемый уровень с постоянным вовлечением | Снижает скачки усилия и перегрузку в поворотах. |
Радиальный припуск на чистовую обработку | Однородный, измеримый и достаточно большой, чтобы образовать чип. | Неравномерный поверхностный слой приводит к нестабильному давлению. |
Осевая стратегия | По мере исчезновения опоры делайте шаги вниз или чередуйте стороны. | Сохраняет жесткость стенок во время работы. |
Охлаждающая жидкость/воздух | Надежно цельтесь в зону выемки и на путь эвакуации. | Предотвращает повторную резку и прилипание алюминия. |
В качестве численного примера: для фрезы диаметром 10 мм при скорости резания 400 м/мин расчетная скорость вращения составляет примерно 12 732 об/мин, используя формулу n = 1000Vc/(πD). При 3 канавках и шаге резания 0,05 мм/зуб запрограммированная подача составляет примерно 1910 мм/мин, используя формулу vf = n × z × fz. Эти значения не являются рекомендацией для каждого инструмента диаметром 10 мм. Они просто показывают, как документированная нагрузка на режущий инструмент связывает скорость вращения шпинделя и подачу, что гораздо полезнее, чем указывать только скорость подачи.
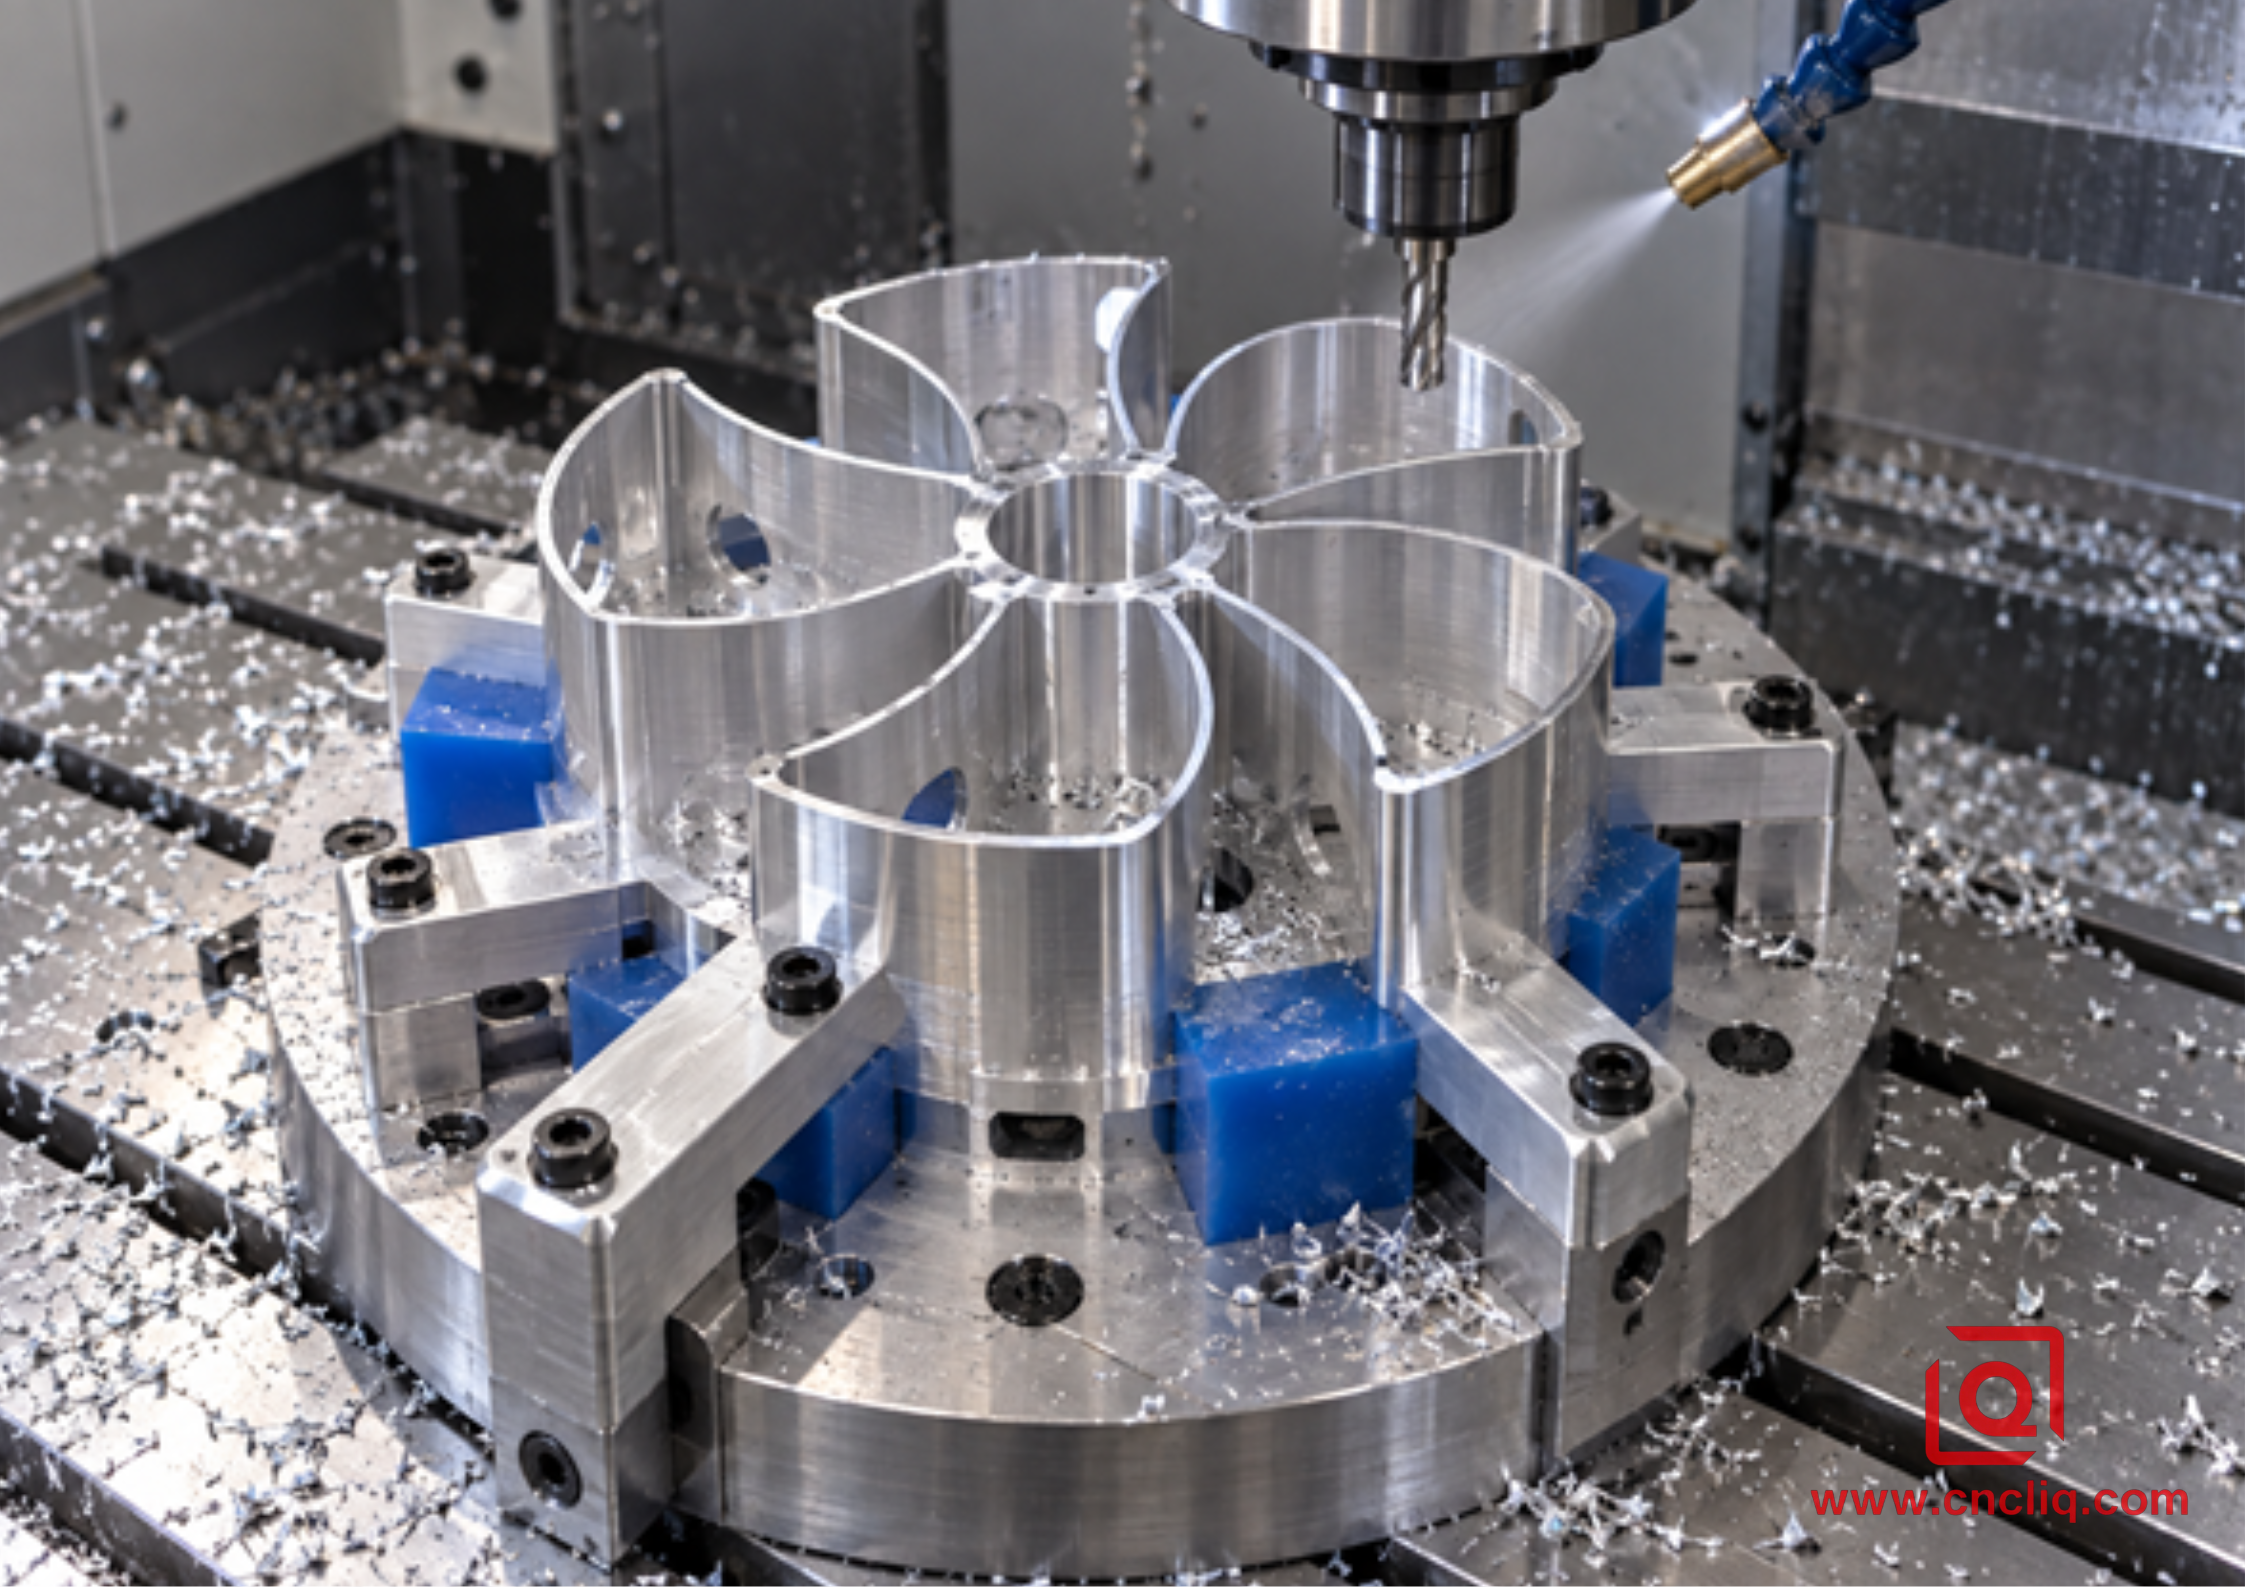
Модульное крепление, поддерживающее тонкостенный алюминиевый корпус в форме лепестка.
Часто именно расписание матчей определяет победителя.
Направление не может исправить плохую фиксацию заготовки. Тиски, сжимающие тонкий корпус, могут привести к идеальному измерению в процессе обработки, но деформированной детали после снятия зажима. Используйте широкий, повторяемый контакт, контролируйте крутящий момент или давление зажима и располагайте точки приложения режущей реакции близко к контрольным точкам.
К эффективным методам поддержки относятся обработанные мягкие зажимы, жертвенные пластины или мостики, съемный восковой или термопластичный наполнитель, низкоплавкие поддерживающие материалы, выбранные в соответствии с утвержденным процессом, вакуумные приспособления с надежными боковыми упорами и конформные опорные блоки. Для каждого метода необходим план удаления и обеспечения чистоты. Никогда не вводите наполнитель вблизи медицинских, оптических или гидравлических компонентов без подтверждения соблюдения требований к остаткам и отслеживаемости.
В существующей статье Лициня о предотвращении деформации тонких стенок при обработке алюминия на станках с ЧПУ рассматривается более широкая проблема деформации. Для принятия конкретного решения следует рассмотреть зажимное приспособление как карту сил: куда будет направлена нагрузка при поступательном перемещении, куда будет направлена обычная нагрузка и какой путь направляет силу в точку прицеливания, а не открывает стенку в воздух?
Проверка CAM: не полагайтесь только на маркировку.
В диалоговом окне CAM недостаточно просто указать «Подъем». Необходимо подтвердить направление вращения шпинделя, сторону инструмента, направление замкнутого контура, компенсацию резца, шаг подачи, шаг вывода и переходы между обработкой и остыванием. В сложных углублениях локальный контакт может изменяться, даже если операция имеет одну глобальную настройку направления. Компания Autodesk прямо указывает, что некоторые геометрические формы не могут сохранять одно направление на протяжении всего пути.
Внимательно следите за симуляцией в углах и узких каналах. Отмечайте любые движения, которые внезапно увеличивают зацепление, перемещают стружку по обработанной поверхности или меняют направление движения вокруг выступа. Также проверяйте ускорение станка: тонкая стенка может возбуждаться при многократных изменениях направления, даже если средняя сила резания кажется приемлемой.
Программист, наладчик и инспектор должны использовать одну и ту же версию модели и чертежа. В практическом листе настройки регистрируются параметры сборки инструмента, измеренное биение, давление или крутящий момент зажимного приспособления, допуски на черновую и чистовую обработку, состояние охлаждающей жидкости, предельный срок службы инструмента, процедура измерения и время контроля в свободном состоянии.
Анонимный клиентский случай: тонкостенный алюминиевый корпус управления
Анонимный заказчик из сферы промышленной автоматизации запросил компактный корпус управления из сплава 6061-T651 с глубоким выступом, окнами для разъемов, внутренними выступами и стенками номинальным периметром 1,6 мм. Чертеж связал схему расположения разъемов и поверхность прокладки с общей базовой структурой. В первоначальной концепции процесса каждый контур обрабатывался методом попутного фрезерования, поскольку использовался современный станок с ЧПУ.
Инженерный анализ выявил проблему: на одной длинной стенке выбранное направление попутного движения направляло радиальную силу к открытому карману, в то время как противоположная стенка все еще опиралась на основной материал. Вместо того чтобы полностью переходить к традиционному фрезерованию, команда изменила последовательность действий. Черновая обработка выполнялась попутным движением с постоянным зацеплением и равномерным материалом. Получистовая обработка чередовалась на двух длинных сторонах, при этом рядом с каждым соединительным отверстием оставался защитный мостик. Первичная чистовая обработка продолжалась попутным движением на поддерживаемых сторонах; на уязвимой стенке для короткого чистового участка использовался обратный контур после того, как пробный рез показал меньшую конусность в свободном состоянии. Завершающая легкая операция сглаживания кромки отводила заусенец от поверхности прокладки.
Проверка включала измерение толщины стенки на трех высотах, профиля относительно функциональных базовых точек, плоскостности поверхности прокладки после снятия и положения соединителя с помощью КИМ. Данный случай не доказал, что традиционное фрезерование в целом лучше. Он показал нечто более полезное: стратегия смешанного направления, связанная с поддержкой и измерениями, может превзойти стандартный метод CAM.
В качестве примера аналогичной работы на заказ можно привести крышку для светильника из взрывозащищенного морского алюминия от компании Liqin, которая демонстрирует геометрию обработанной алюминиевой крышки, где необходимо учитывать уплотнительные поверхности, ребра, устойчивость стенок и защиту поверхности. Размеры и результаты, специфичные для конкретного проекта, по-прежнему зависят от утвержденного чертежа и плана контроля качества.
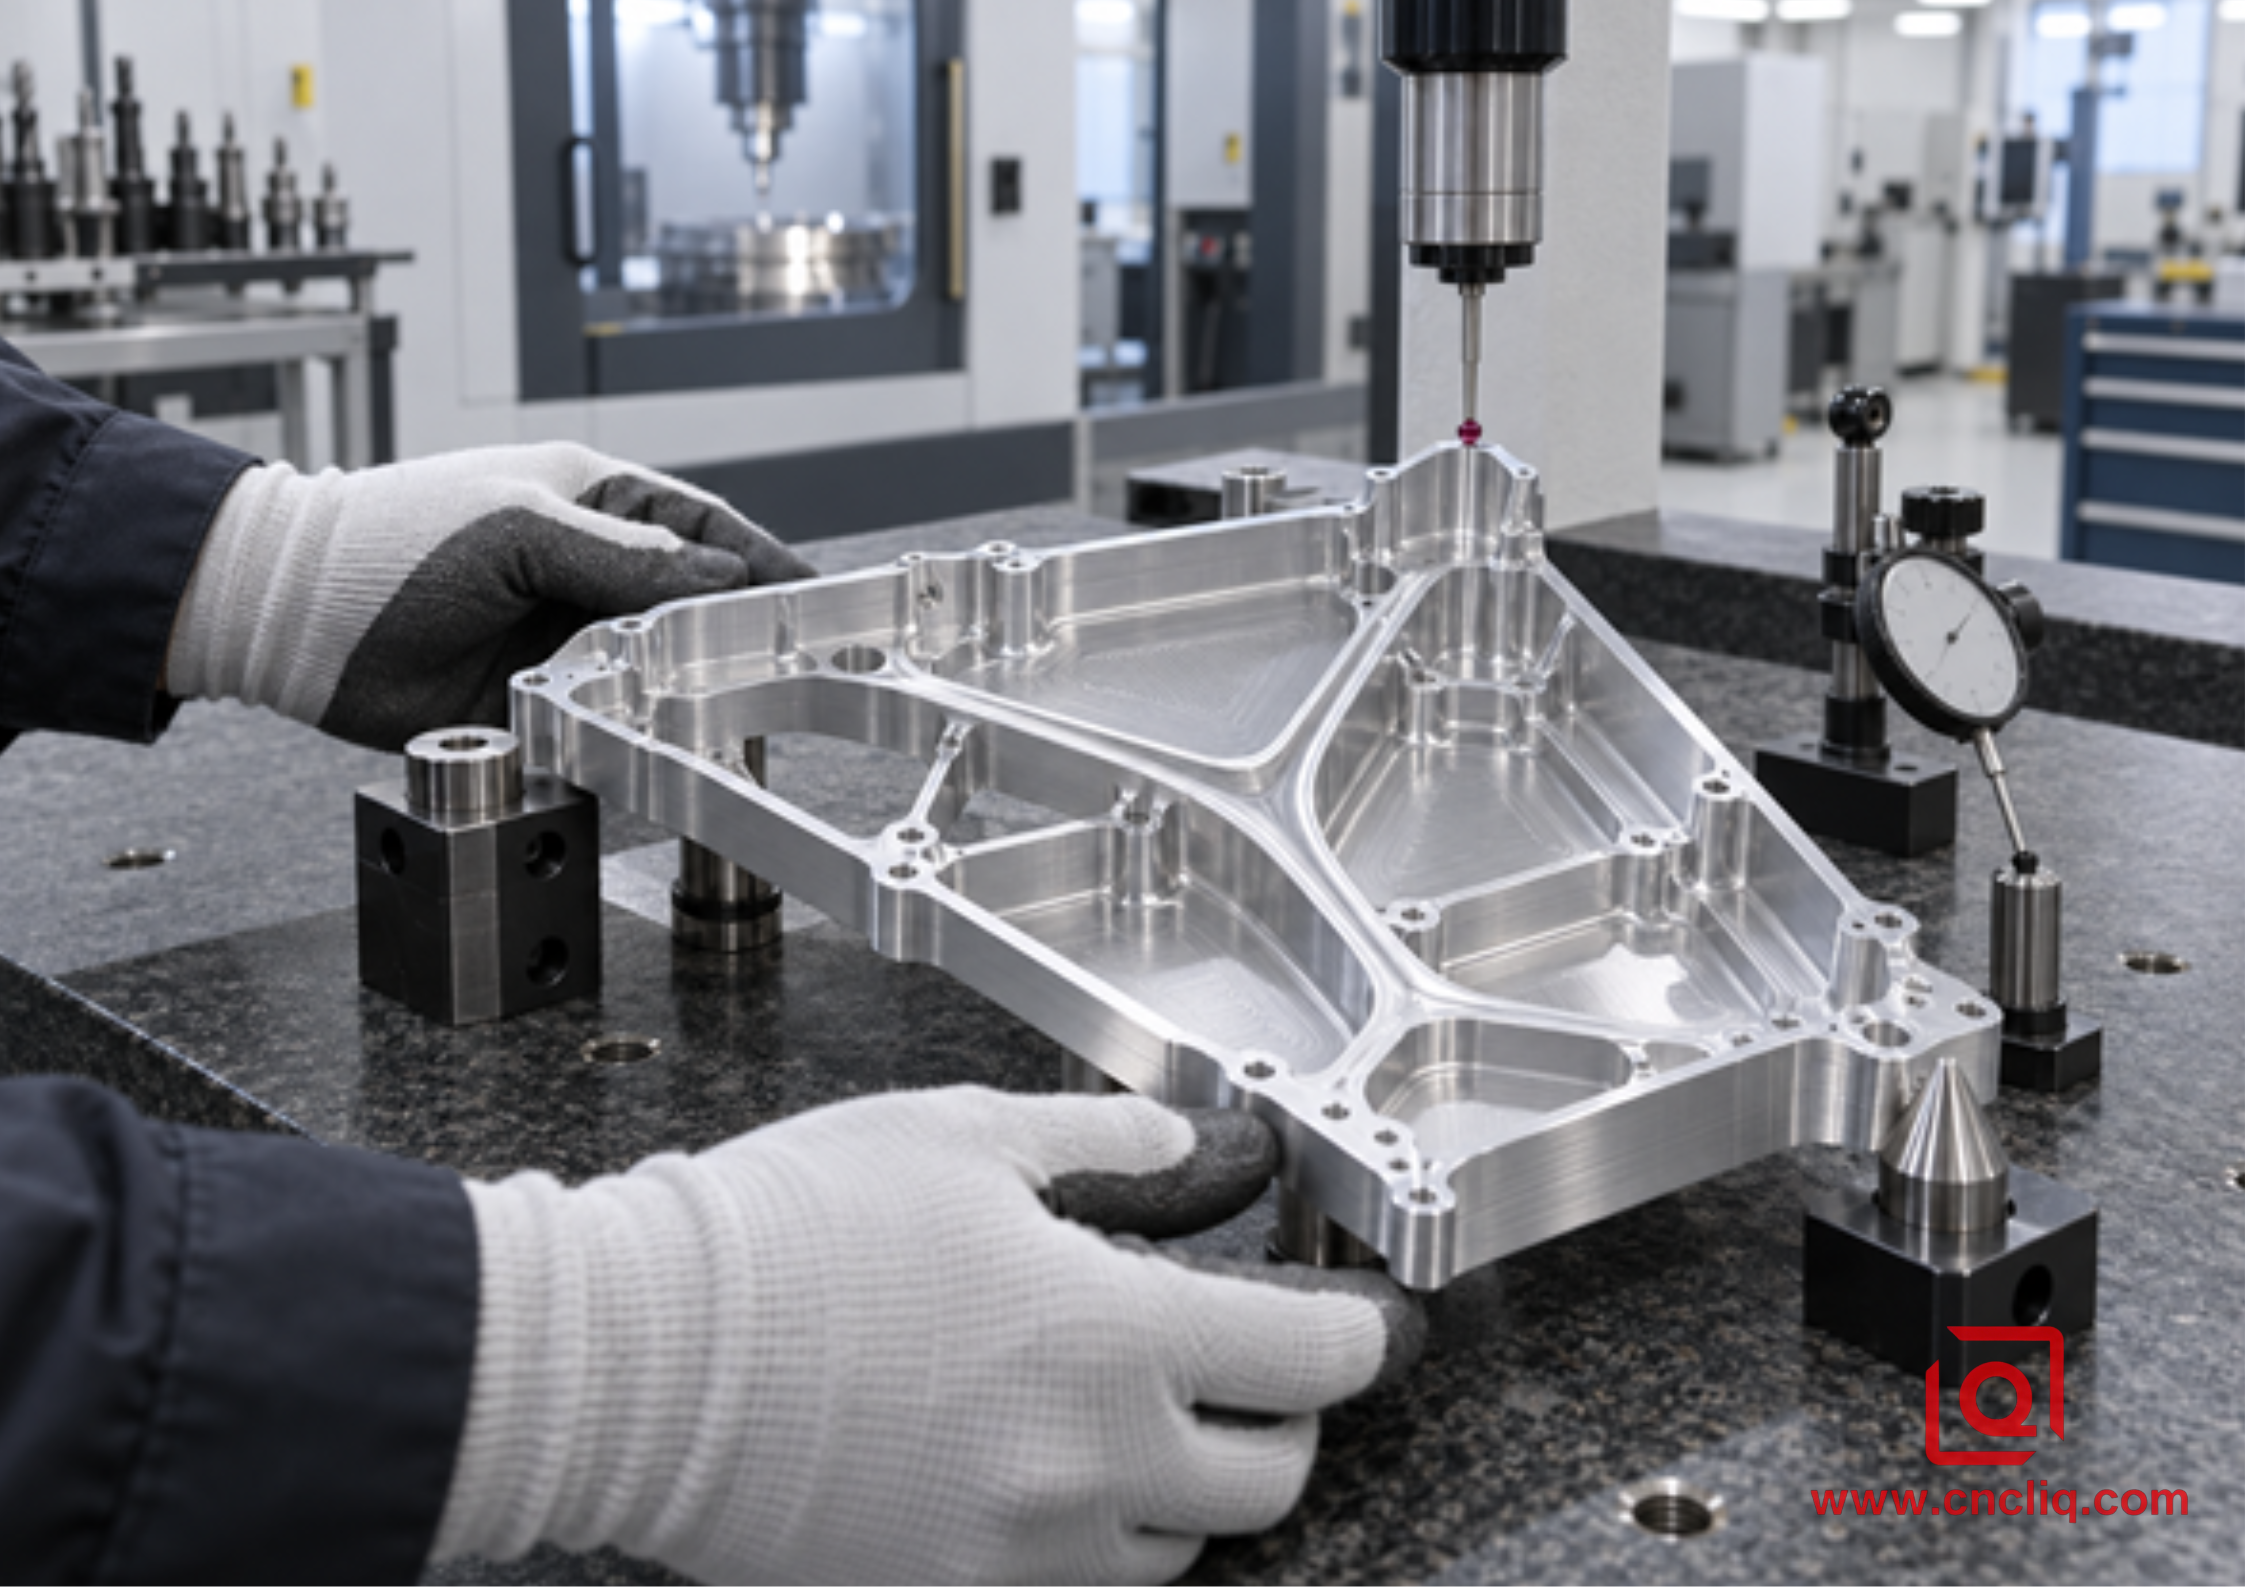
Контроль тонкостенного алюминиевого лотка после механической обработки с помощью координатно-измерительной машины (КИМ).
Данные инспекций и запросов предложений, позволяющие избежать дорогостоящих допущений.
Одной лишь чистоты поверхности недостаточно для подтверждения геометрической точности. Стенка может выглядеть блестящей, но при этом иметь конусность; координатно-измерительная машина может показать приемлемую жесткость детали, которая смещается после снятия ограничений. Определите состояние контроля, температуру, базовую конфигурацию, план выборочного контроля и состояние покрытия. В статье Лицина о контроле с помощью координатно-измерительной машины для обработки алюминия на заказ объясняется, как проверка размеров вписывается в контролируемый производственный процесс OEM-производителя.
Для получения полезной сметы укажите:
· Двумерный чертеж и исходная или нейтральная трехмерная модель;
· сплав, состояние, форма изделия, а также любые утвержденные заменители;
· критическая толщина стенки, профиль, плоскостность, перпендикулярность и шероховатость поверхности;
· Косметические зоны и разрешенные следы от инструментов;
· тип покрытия и указаны ли размеры до или после нанесения покрытия;
· Количество прототипов, количество партий, годовой спрос и целевые сроки поставки;
· Контекст сопрягаемой детали или сборки для критически важных характеристик;
· Отчет об инспекции, сертификат на материал и требования к отслеживаемости.
Если направление стенки, базовая схема или набор допусков все еще не определены, отправьте проект до утверждения чертежа. Проверка DFM часто позволяет добавить небольшой радиус опоры, переместить защелку, ослабить нефункциональный допуск или изменить последовательность отделки до того, как эти решения станут дорогостоящими. Вы можете отправить пакет документов через страницу контактов Liqin для проверки и получения сметы, специфичной для вашего проекта.
Нажмите здесь для отправки запроса 👆
Часто задаваемые вопросы
1. Всегда ли фрезерование попутным методом лучше для тонкостенного алюминия?
Нет. Это обычная отправная точка на жестком станке с ЧПУ, поскольку она формирует стружку от толстой к тонкой, уменьшает трение при входе и обычно обеспечивает чистое удаление стружки, но направление опоры тонкой стенки может нивелировать это общее преимущество. Если сила поступательного движения перемещает стенку в открытое пространство, в то время как обычный путь закрывает ее, прижимая к опоре, контролируемая обычная чистовая обработка может обеспечить лучшую геометрию. Проведите испытания при одинаковых параметрах и осмотрите извлеченную деталь.
2. Почему тонкая алюминиевая стенка правильно измеряется на станке, но выходит из строя после снятия зажима?
Зажимы, вакуум, исходный материал и температурные градиенты могут удерживать деталь во временной форме. Зонд измеряет это ограниченное состояние. Когда зажим освобождается, упругая деформация и остаточные напряжения перераспределяются, и стенка может пружинить или скручиваться. Определите контроль в свободном состоянии после стабилизации температуры, используйте сбалансированное удаление материала и избегайте чрезмерного давления зажима.
3. Следует ли уменьшать скорость подачи корма при появлении щелчков от стены?
Не автоматически. Слишком сильное снижение подачи на зуб может привести к трению острой кромки, увеличению нагрева и образованию наростов на кромке. Сначала проверьте пики зацепления, вылет инструмента, биение, опору, отвод стружки и направление силы в слабое место. Затем изменяйте по одному контролируемому параметру за раз. Более короткий инструмент или меньшее радиальное зацепление часто решают проблему более непосредственно.
4. Может ли одна траектория движения инструмента оставаться в режиме попутного фрезерования по всей длине кармана?
Система CAM может запрашивать направление подъема, но локальное зацепление вокруг островов, узких каналов, остаточного материала и углов может не оставаться одинаковым. Прорезка по всей ширине задействует обе стороны режущего инструмента, поэтому это не чисто подъемный или традиционный способ обработки. Проанализируйте контакт в симуляции, используйте плавные входные движения и разделяйте критически важные контуры финишной обработки, когда необходимо контролировать направление.
5. Что должен отправить покупатель для получения точной сметы на изготовление тонкостенных изделий на станках с ЧПУ?
Предоставьте 3D-модель, чертеж с указанием размеров, сплава и состояния алюминия, критически важных базовых элементов, толщины стенок и днища, требований к допускам и шероховатости, покрытия, инспекционной документации, количества и сроков поставки. Отметьте, какие поверхности являются герметизирующими, фиксирующими или декоративными. Эта информация позволит поставщику спланировать оснастку, последовательность обработки, направление резки, контроль качества и оценить реальные риски процесса до определения цены.
Нажмите здесь для отправки запроса 👆
Краткое содержание
Попутное фрезерование обычно является наилучшим начальным направлением для тонкостенного алюминия на жестком станке с ЧПУ, но это не гарантированный успех. Надежный метод заключается в том, чтобы распределить усилие резания по зажимному приспособлению, сохранить опору во время черновой и получистовой обработки, использовать жесткий короткий инструмент с контролируемым зацеплением, проверить локальный контакт с CAM-системой и осмотреть деталь после снятия зажимного приспособления. Если данные показывают, что уязвимая стенка лучше поддается обычной чистовой обработке или смешанной стратегии фрезерования, следуйте измерениям, а не указаниям в диалоговом окне CAM-системы.
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd.
Ежедневная поддержка клиентов и послепродажное обслуживание : service@shturl.zhuwanying@cncliq.com
Для новых запросов, обсуждения цен и заказов : business@shturl.zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной машиностроения, производит высокоточные металлические компоненты для требовательных мировых рынков. Наш производственный комплекс площадью 6500 м² оснащен более чем 150 станками, включая 4-осевую и 5-осевую обработку на станках с ЧПУ , фрезерно-токарную обработку, холодную экструзию и литье под давлением. Такая организация производства позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы проверяем ваши критически важные характеристики заранее — поэтому вы получаете готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на двухчасовое время ответа на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!
