 Русский




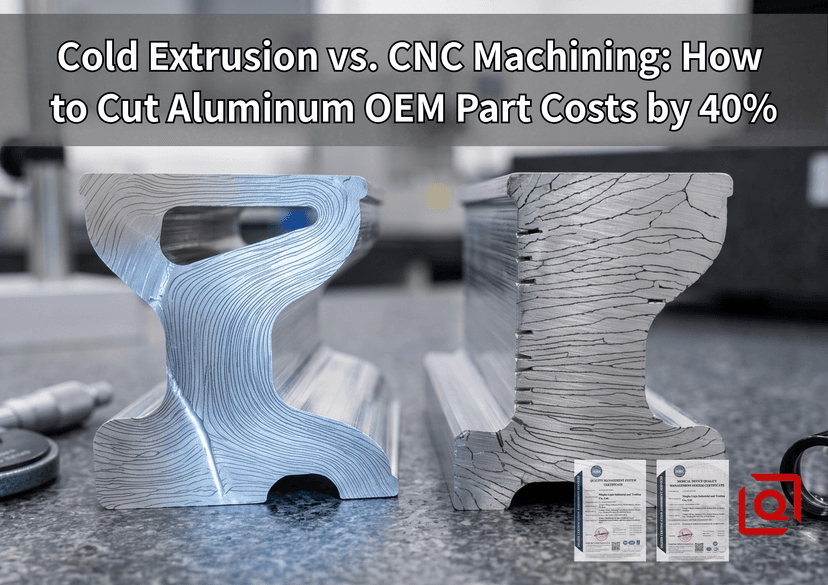
Наблюдать, как цельный алюминиевый пруток превращается на 90% в лом, тяжело. Время цикла достигает 12 минут. Вибрация в глубоких углублениях с невероятной скоростью изнашивает концевые фрезы. Выход материала падает ниже 15%.
Фрезерование трудно превзойти для мелкосерийного изготовления прототипов. Но как только ваши годовые заказы превышают 5000 единиц, производство такого количества стружки просто сжигает деньги. Холодная экструзия позволяет пластически изменять форму металла при комнатной температуре в цехе. Используются заготовки, близкие к окончательной форме, один или два хода гидравлического или механического пресса, и обеспечивается жесткая геометрия стенок без образования большого количества отходов. Давайте разберем, где находится точка перелома фактической себестоимости единицы продукции, как непрерывное выравнивание зерен влияет на усталостную долговечность и как гибридные производственные маршруты — сочетание заготовок, полученных методом холодной экструзии, с быстрыми вторичными операциями на станках с ЧПУ — обеспечивают допуски размеров, удовлетворяющие требованиям требовательных команд контроля качества. 1. Выход материала: основной фактор экономической эффективности деталей
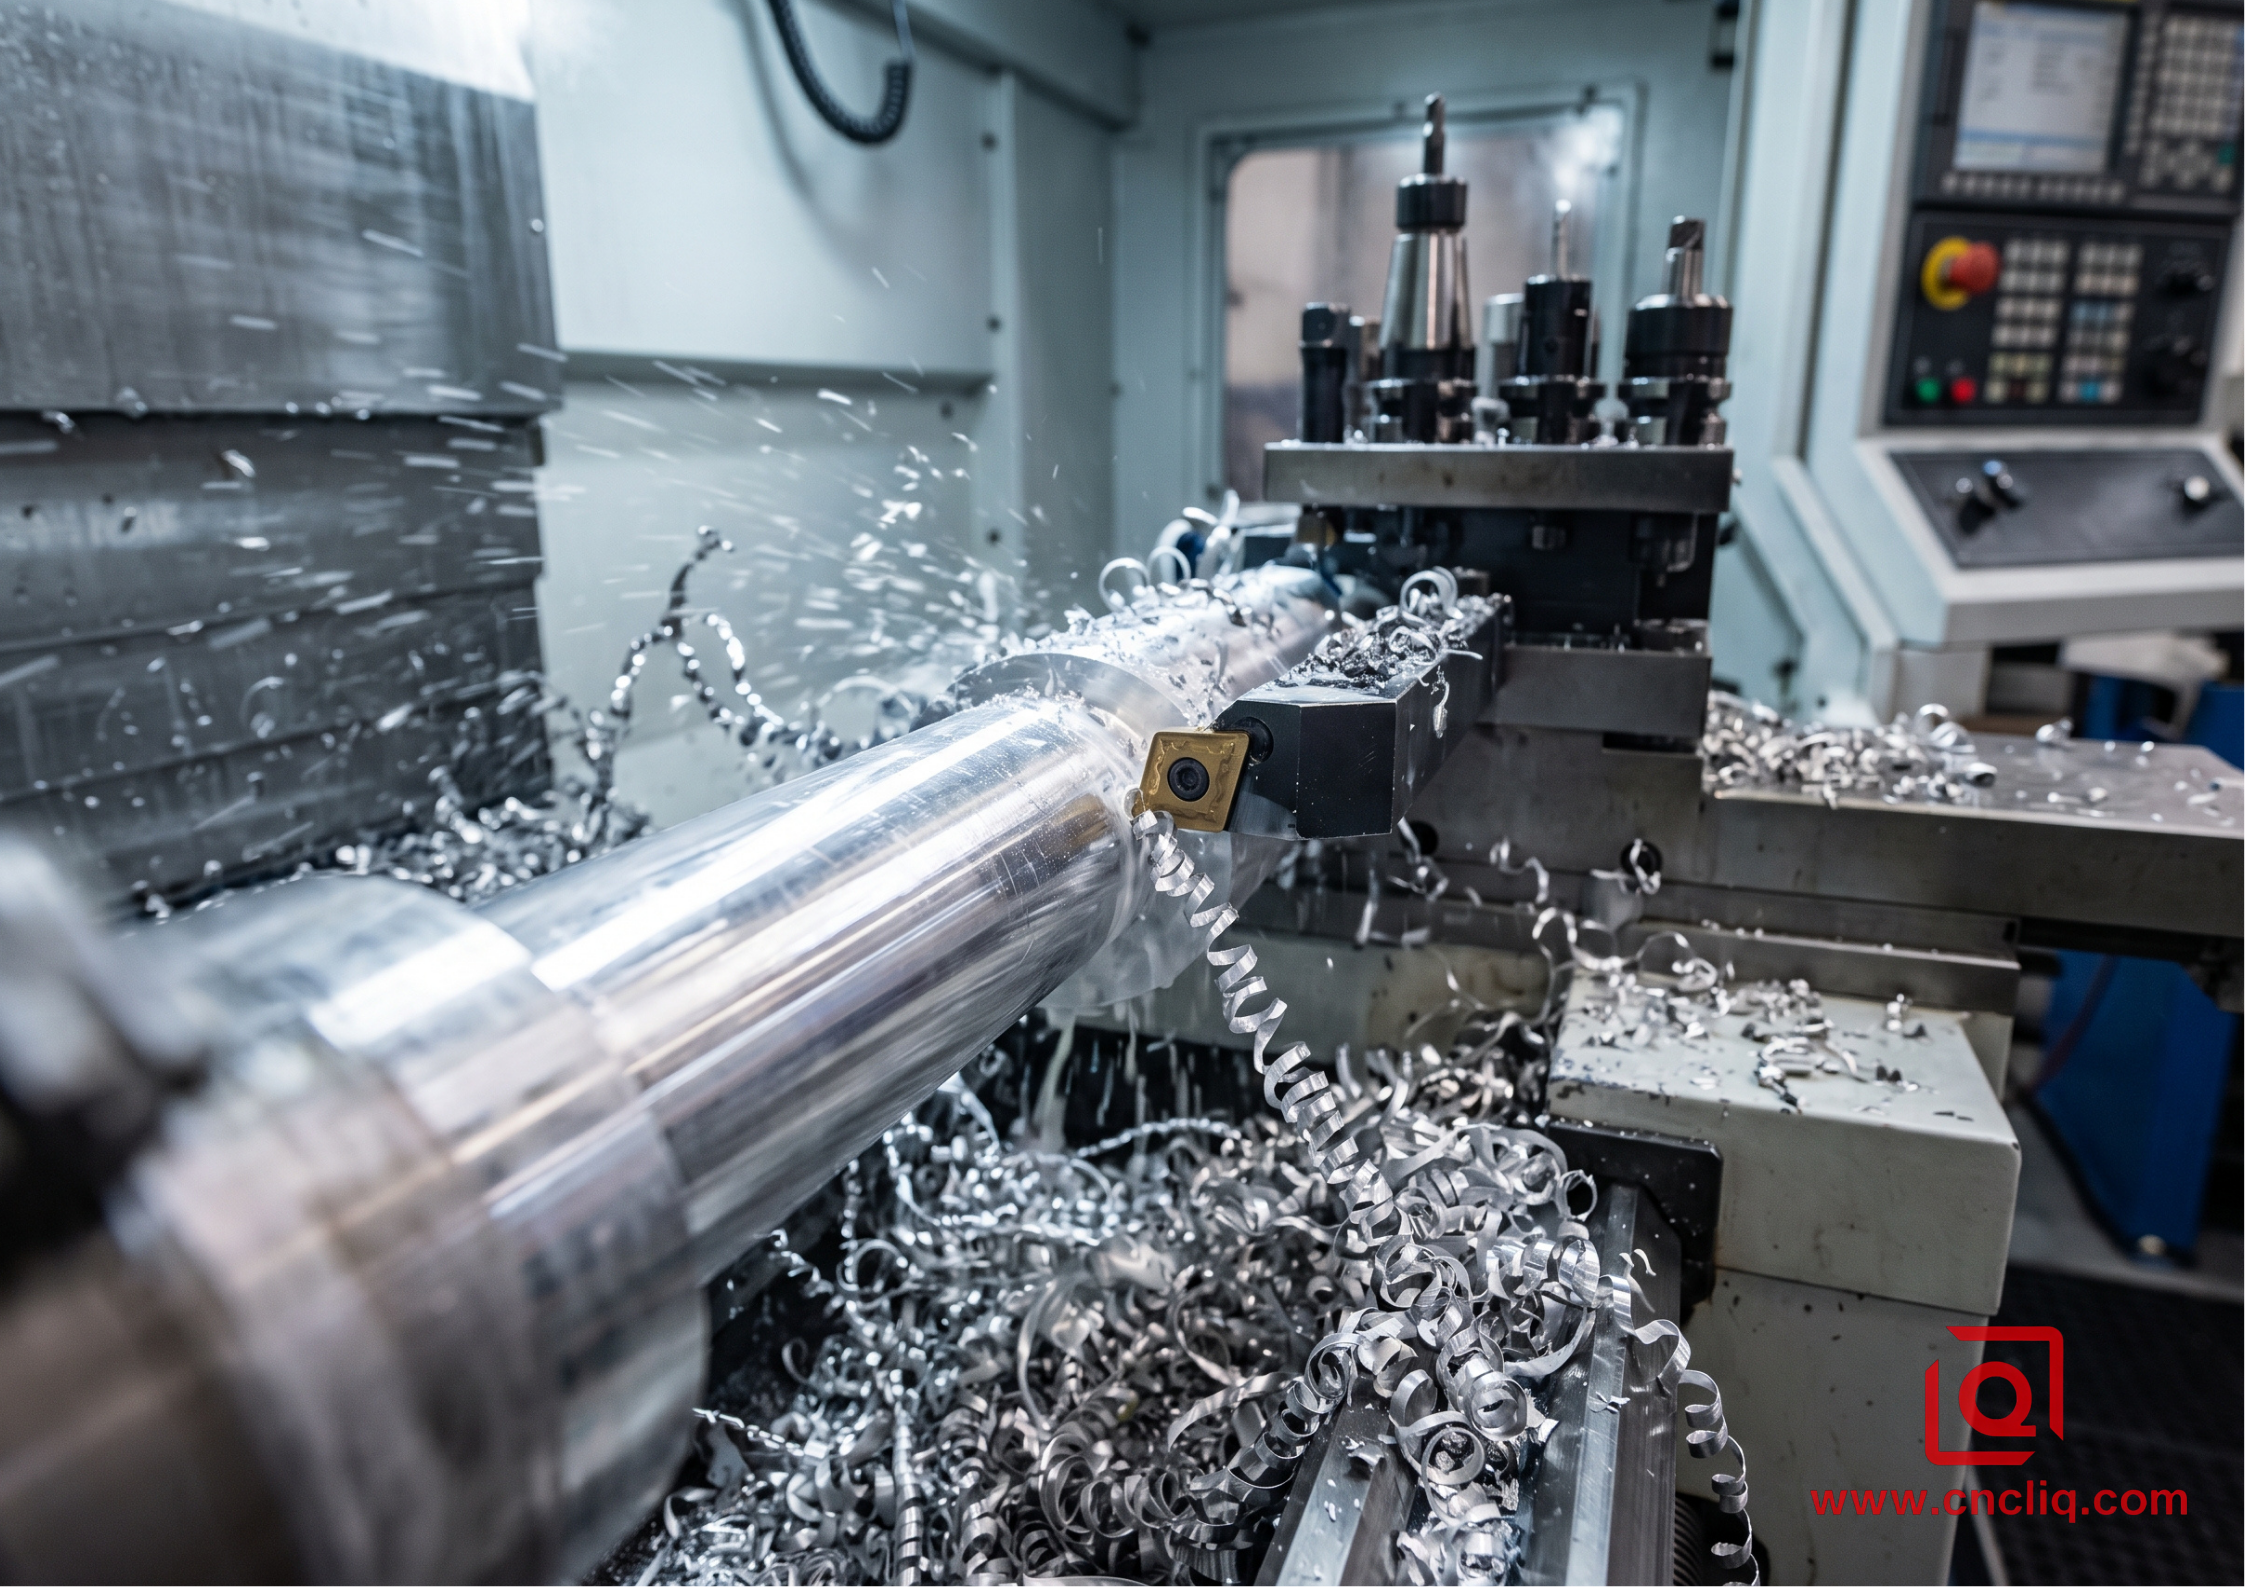
В машиностроении время цикла имеет значение, но использование заготовки определяет базовую стоимость детали.
Путь обработки на станке с ЧПУ:
Необработанная цилиндрическая заготовка (1,20 кг) ──>Черновая обработка с большой полостью (82,5% стружки) ──>Готовая фланцевая втулка (0,21 кг)

Путь холодной экструзии:
Срезанный заготовка (0,23 кг) ──> Экструзия с обратным ударом (91,3% выхода годной продукции) > Корпус, близкий к готовому изделию > Легкая обработка на станке с ЧПУ (0,21 кг)
< !---->
Рассмотрим фланцевую гидравлическую втулку датчика с внешним диаметром 52 мм, внутренним отверстием 38 мм и осевой глубиной 115 мм.
Профиль отходов материалов (годовой объем: 20 000 шт.):

Технология обработки заготовок на станках с ЧПУ:
24 000 кг закупленной заготовки
19 800 кг образовавшегося алюминиевого лома (82,5%)

Технология холодной экструзии:
4 600 кг закупленных заготовок
400 кг обрезков (8.7%)
Для обработки этой геометрии из цельного прутка AL6061-T6 требуется приобрести заготовку весом 1,20 кг на штуку. К тому моменту, когда черновой инструмент завершит обработку сердцевины, а инструмент для нарезания канавок на торце определит посадочное место фланца, готовая деталь будет весить всего 0,21 кг. Вы обработали 0.99 кг высококачественного авиационного алюминия превращается в низкокачественную стружку. Даже с учетом кредита на выкуп лома, переработка стружки дает лишь малую долю от стоимости закупки заготовки на метрическую тонну.
Холодная экструзия меняет это соотношение.
Вы вырезаете прецизионный заготовку для холодной штамповки весом 0,23 кг непосредственно из намотанной проволоки или экструдированного прутка, распиленного пилой.1. 1. Довести объем заготовки до точного значения (допуск: +/-0,5 г)
2. Отжиг до состояния O-термостойкости (примерно 415°C)
3. Нанести конверсионное покрытие из фосфата цинка + реактивную мыльную смазку
4. Обратный удар в твердосплавной матрице под механическим рычажным прессом мощностью 450 тонн
5.Выброс почти цельной гильзы с неповрежденной нижней перемычкой
Коэффициент использования материалов мгновенно возрастает с 17,5% до 91,3%. При годовом объеме производства в 20 000 единиц вы исключаете почти 20 метрических тонн невостребованных закупок сырья алюминия.
2. Динамика процесса и механическая целостность
Помимо экономии на сырье, холодная формовка изменяет металлургические свойства сплава.
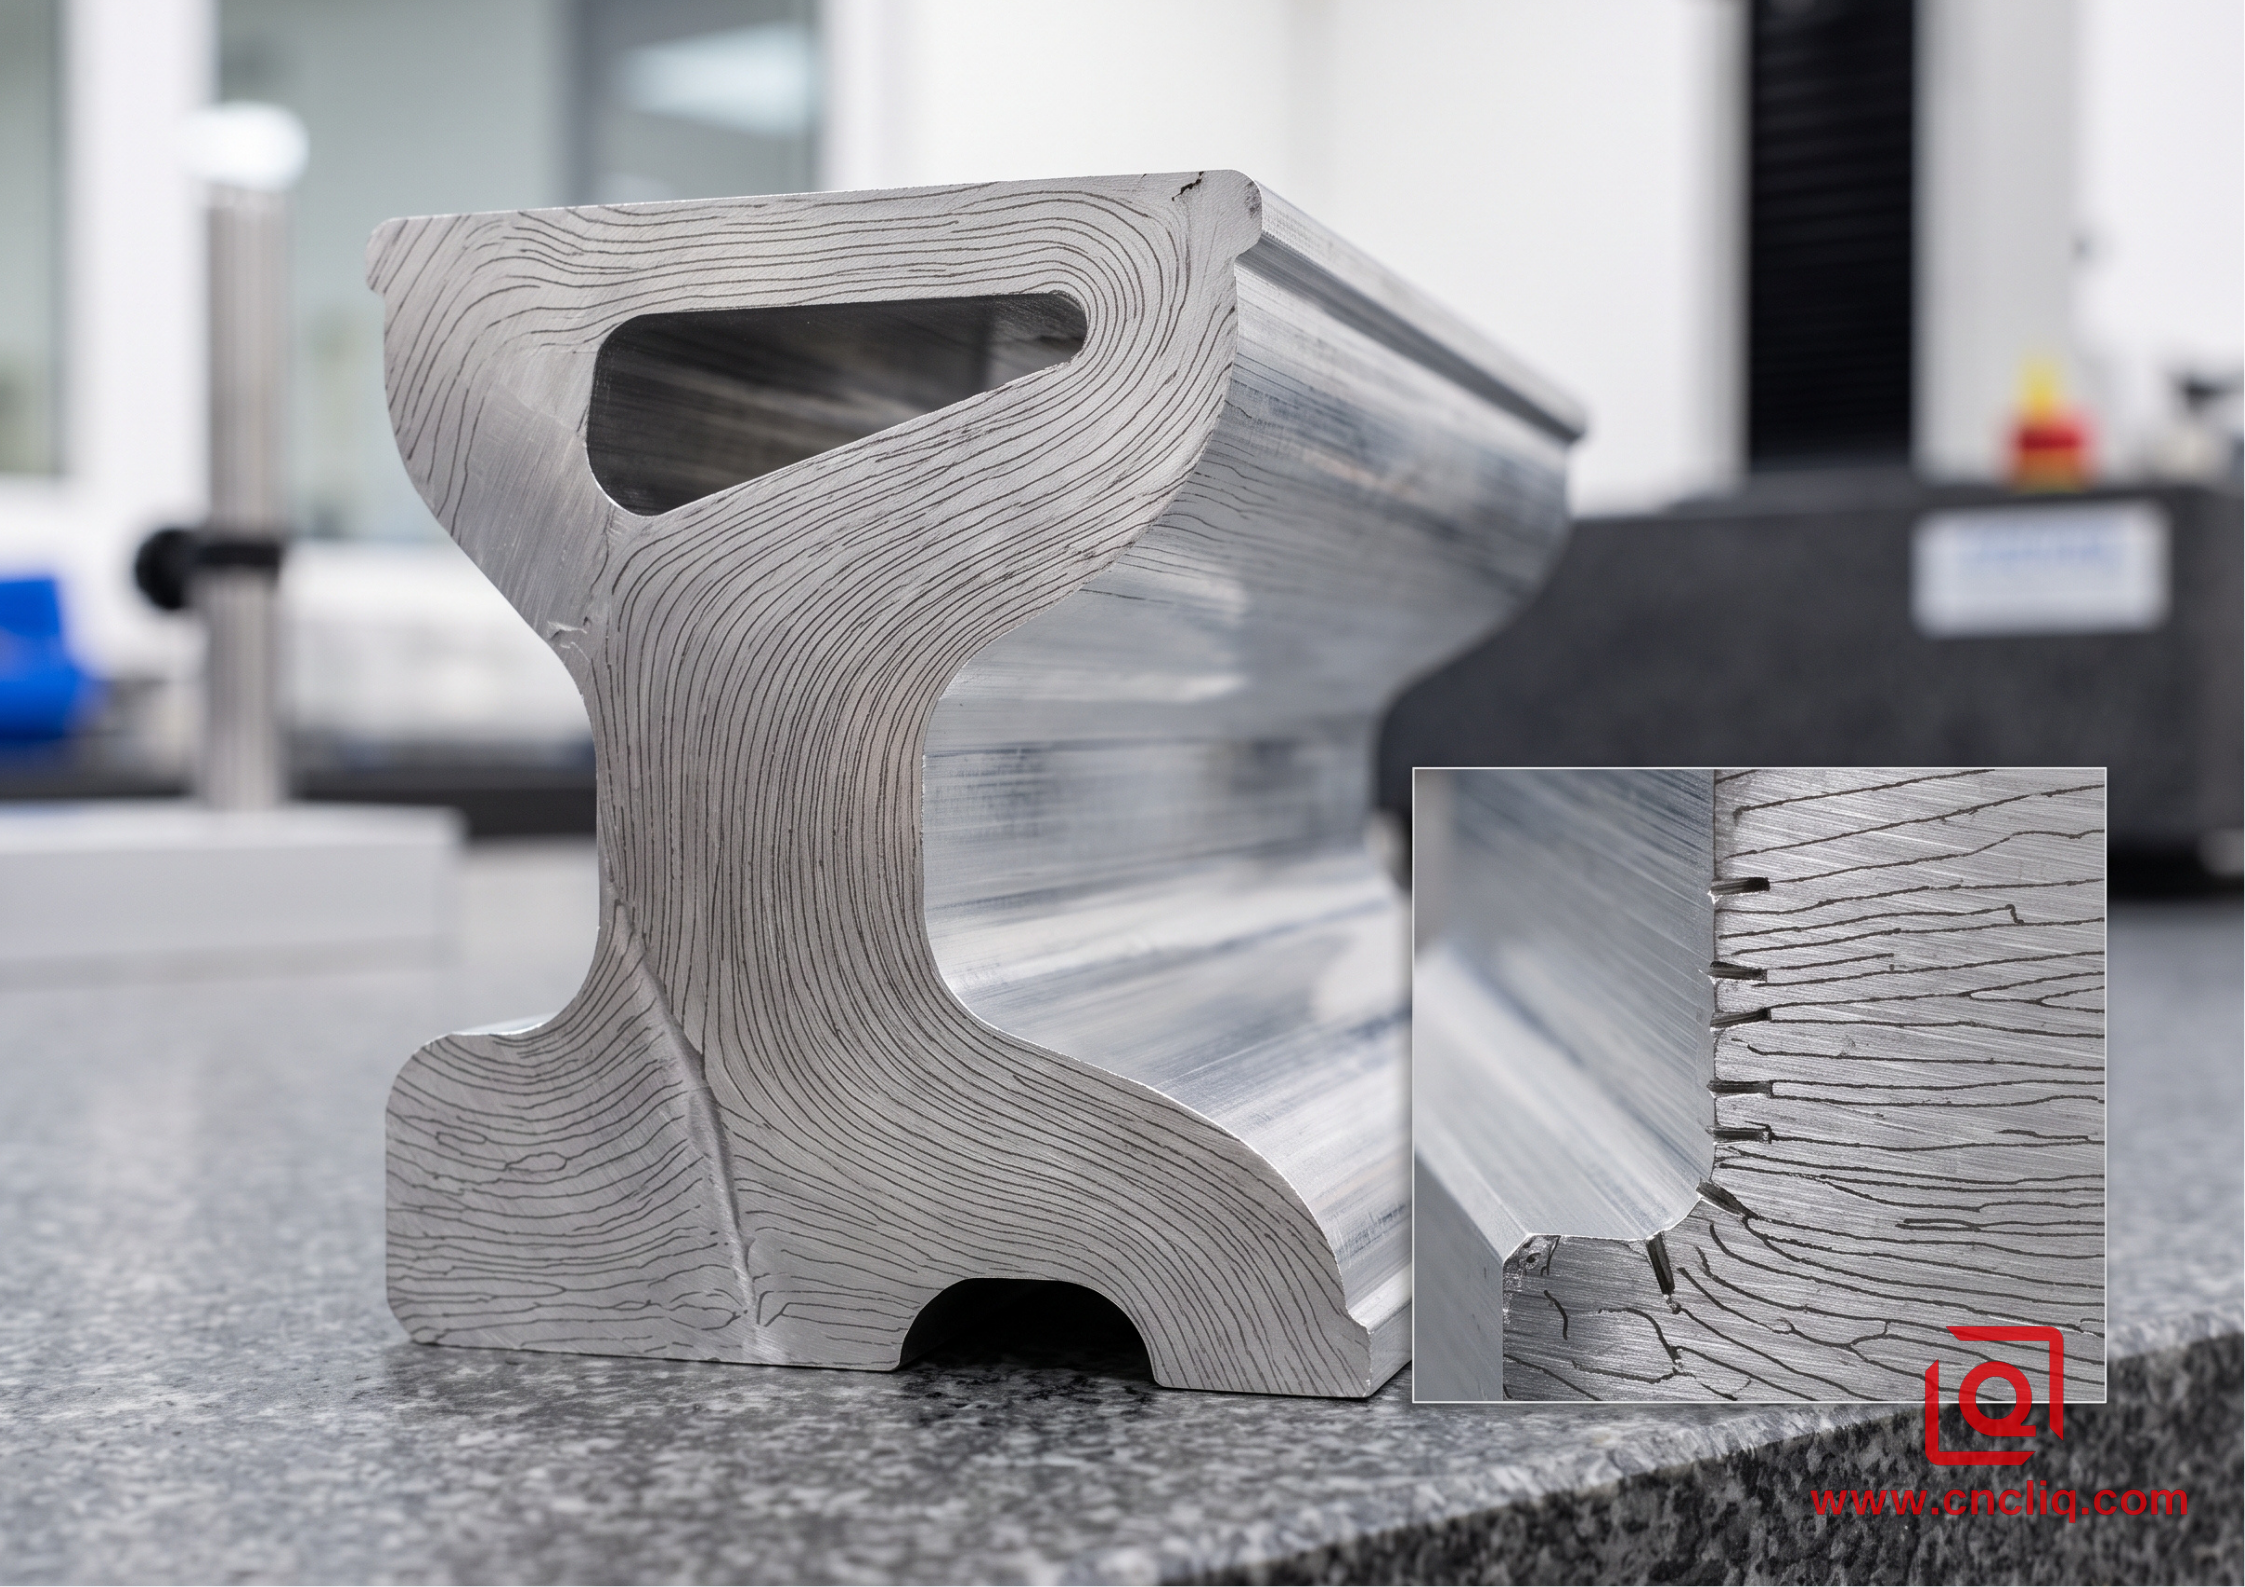
Когда концевая фреза пересекает профиль алюминиевого экструзионного профиля, она разрывает продольные линии границ зерен, образовавшиеся во время первоначальной прокатки. Это создает микронадрезы вдоль обработанных переходов. При динамическом циклическом давлении эти разорванные линии зерен действуют как зоны концентрации напряжений.
Сравнение потока зерна:

Полость, обработанная на станке с ЧПУ:
─ ─ ─ ─ ─ ─ ─ ─ ─ ─ ─ ─ ─ ─ (Непрерывное зерно прутка)
═══ Поверхность среза (Разделенные зерна) ═════════════════
↓ Внутренняя полость отверстия (микронадрезы вдоль линий разреза)

Полость после холодной экструзии:
╭──────────────────────────╮ (Границы деформируются пластически)
│ ╭──────────────────────╮ │
│ │ ╭─────────────────╮ │ │ (Следует непрерывному контуру вокруг скругления)
│ │ │ │ │ │
Холодная экструзия заставляет металл деформироваться при прохождении через закаленные вставки из стали D2 или карбида. Вместо поперечного сечения, линии микроструктурного потока плотно обвивают каждый внутренний радиус, повторяя окончательный профиль без разрывов.
Изменение прочности на растяжение и твердости (AL6061):

В состоянии после отжига (O-Temper):
• Предел прочности на растяжение: 125 МПа
• Твердость: ~45 HBW

После холодной экструзии (сильная пластическая деформация / упрочнение):
• Предел прочности на растяжение: 240 МПа
• Предел текучести: 215 МПа

Послевторичная термообработка T6 (растворение + старение):
• Предел прочности на растяжение: 310 МПа
• Предел текучести: 275 МПа
• Твердость: 95 HBW
< !---->
Упрочнение при деформации естественным образом повышает значения прочности на растяжение в исходном состоянии.Чистый сплав 1050/1070 и упрочняемый сплав 5052 приобретают высокую жесткость сразу после штамповки — никаких дополнительных стадий обработки не требуется, что делает их идеальными для радиаторов. Если в чертеже указан сплав 6061, детали следует пропустить через непрерывную ленточную печь для стандартной обработки раствором и искусственного старения. Это позволяет получить полную термообработку T6 в соответствии со стандартом ASTM B221.
3. Сравнение инженерных параметров
Оценка того, подходит ли деталь для токарного станка или для экструзионного пуансона, требует согласования геометрических допусков с производительностью цикла:
| Параметр / Характеристика | Чисто ЧПУ-обработка (токарная/фрезерная) | Чисто холодная экструзия (обратная/прямая) | Гибридный маршрут (экструзия + легкая ЧПУ-обрезка) |
| Использование материалов | 15% - 35% типично для пустотелых материалов | 90% - 96% | 85% - 92% |
| Первичное время цикла | 4 – 15 минут на деталь | 1,5 – 3.5 секунд на ход | 2 секунды на ход + 35 секунд на чистовую обработку на станке с ЧПУ |
| Шероховатость поверхности (Ra) | Ra от 0,8 до 1,6 мкм (требуется тонкая обработка) | Ra от 0,2 до 0,6 мкм (полировка с помощью штамп) | Ra 0,4 мкм диаметр отверстия / Ra 0,8 мкм резьба |
| Допуск по размерам | +0,010 до +0,025 мм | +0,040 до +0,080 мм | +0,012 мм на критических посадочных местах|
| Предельная толщина стенки | Можно обрезать тонкие стенки до 0,5 мм | Минимальная толщина 1,2 мм (зависит от сплава) | 0.8 мм путем вторичной расточки |
| Внутренние подрезы | Простая обработка с помощью многоосевых инструментов | Невозможно без разъемных/складных штампов | Формирование заготовки, машинные подрезы |
| Первоначальные затраты на оснастку | $0 выделенные штампы (только приспособление) | $3,500 – $12,000 (комплект пуансонов/штампов) | $3,500 – 8000 долларов (упрощенная оснастка) |
| Экономический объем производства | 1–2500 шт. | >5000 шт. в год | > 3000 шт. в год |
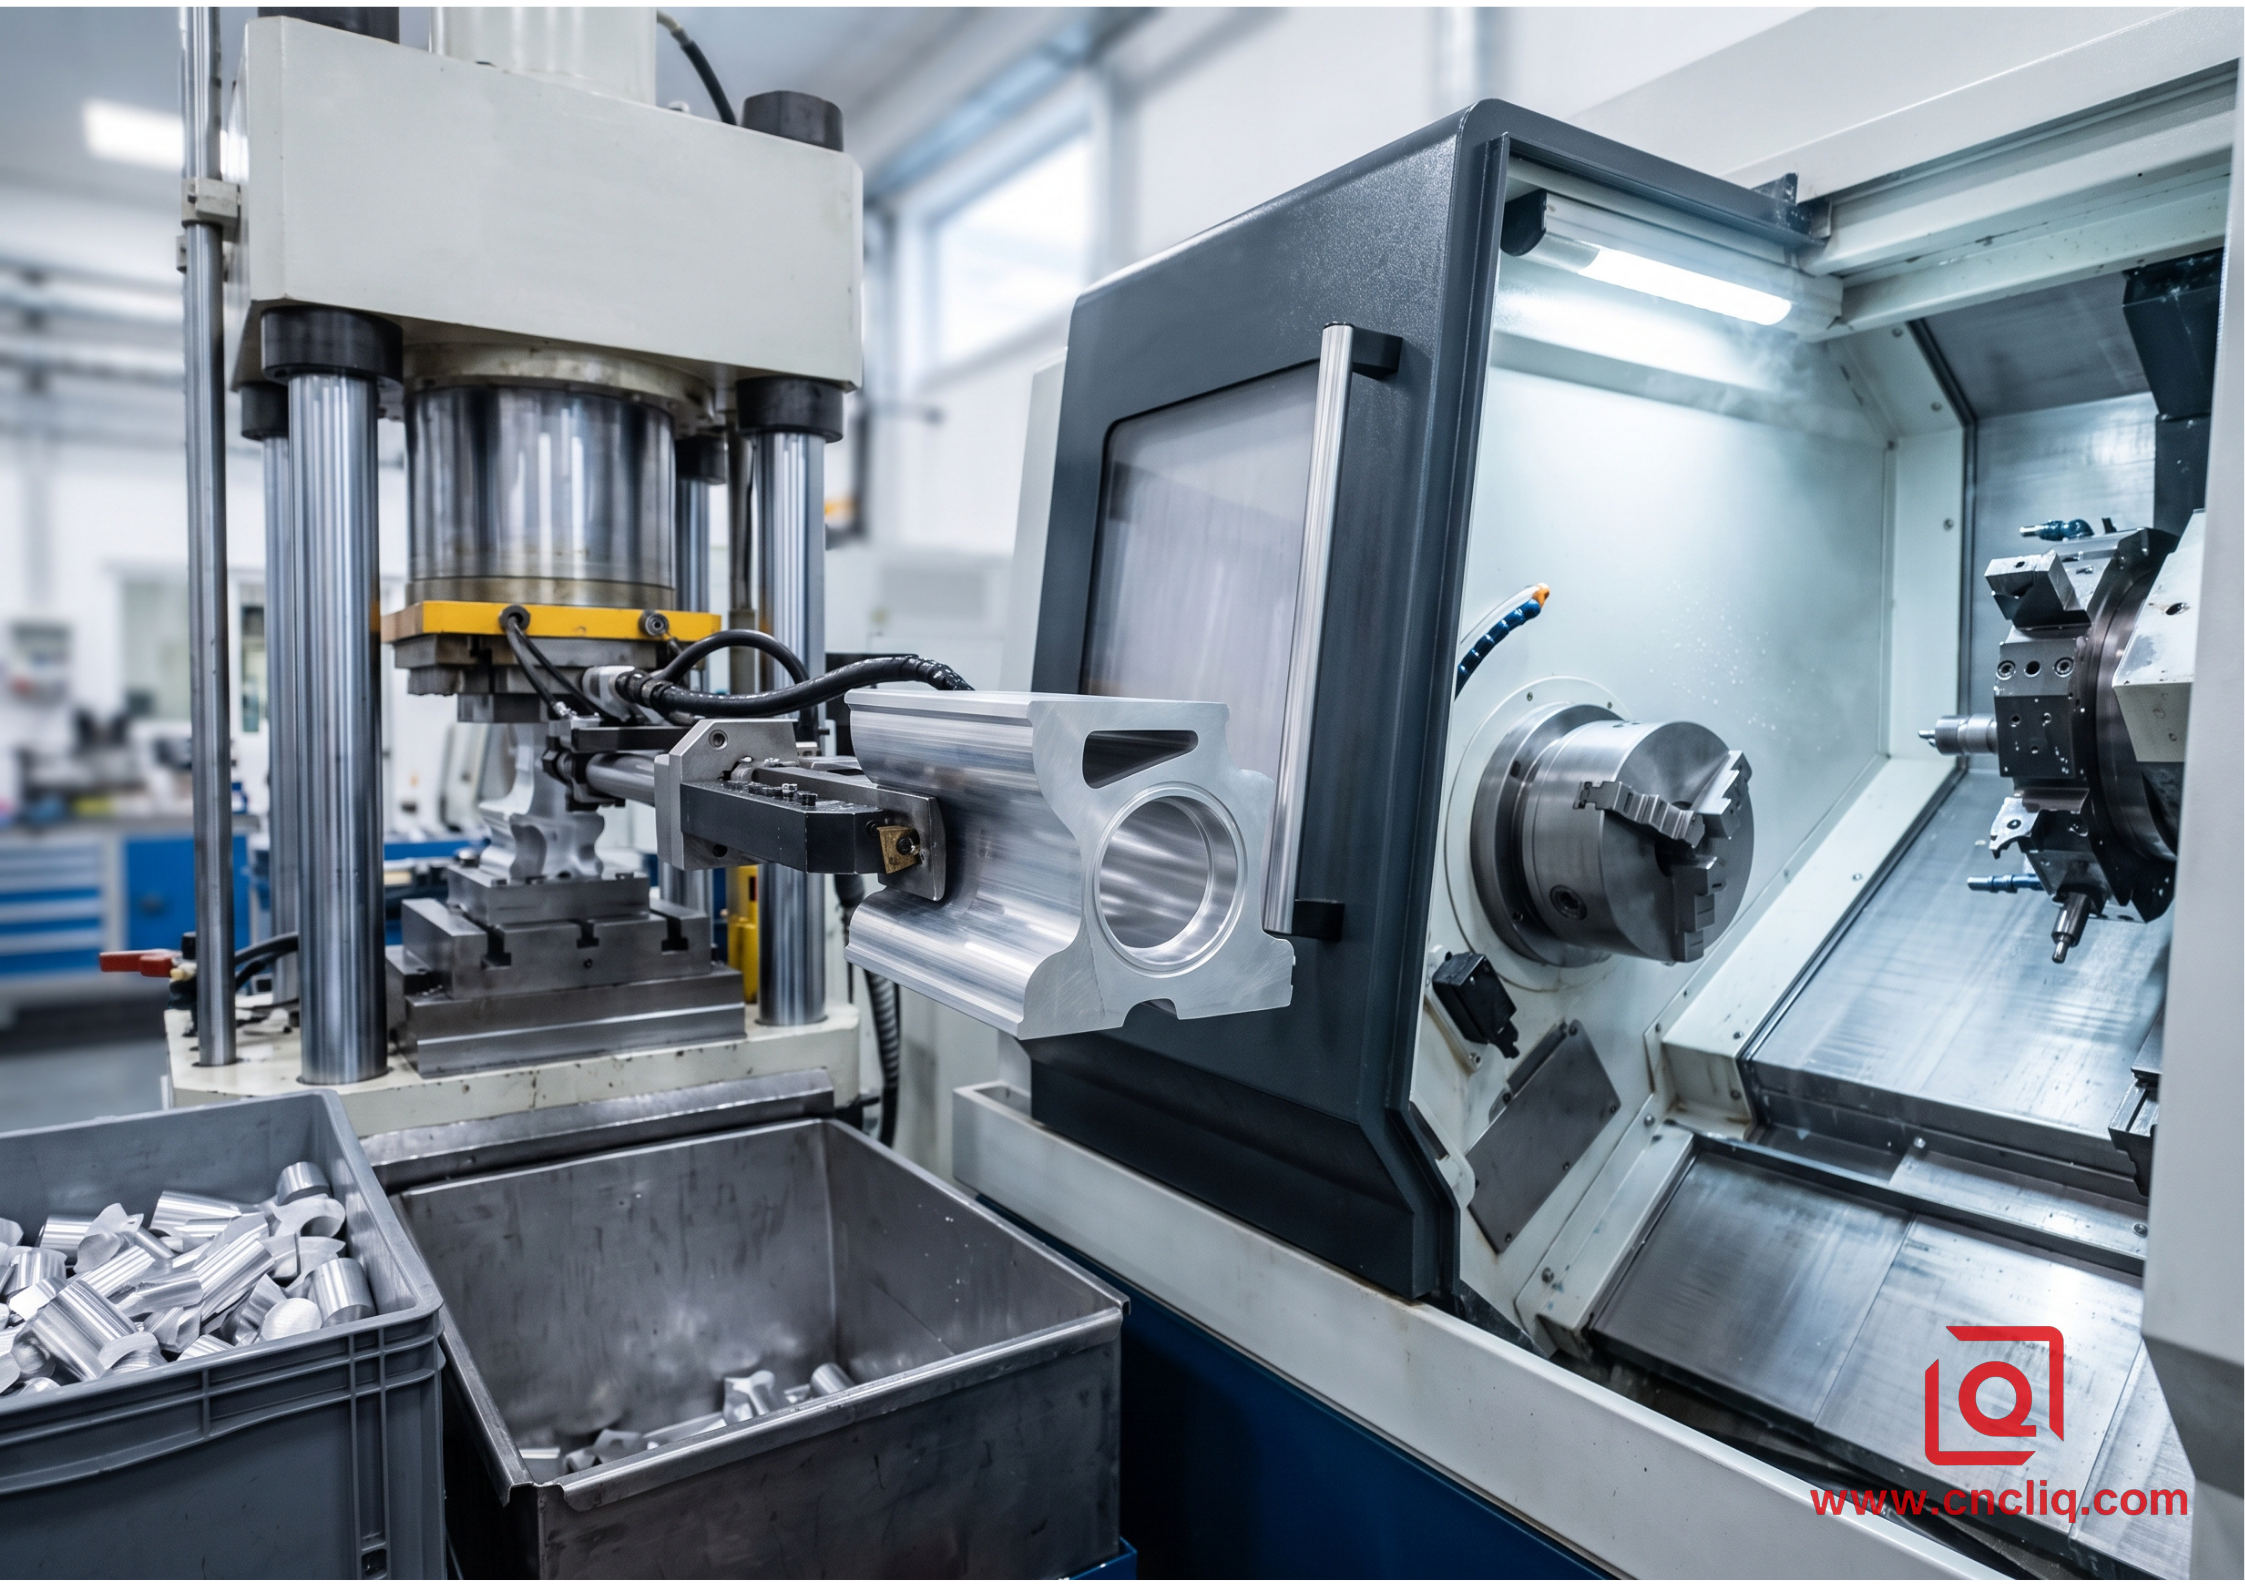
4. Когда ЧПУ все еще выигрывает (и когда следует отказаться)
Холодная экструзия не является универсальной заменой резке с удалением материала.Порог определяется геометрией.
Путь принятия решения «Да/Нет»:

Годовой объем > 3000 единиц?

├── НЕТ ──>Придерживаться обработки на станках с ЧПУ

└── ДА ──>Является ли деталь симметричной, трубчатой,или в форме банки?

├── НЕТ ──>Обработка на станках с ЧПУ (или литье под высоким давлением)

└── ДА ──>Требуются ли внутренние подрезы или поперечные отверстия?

├── НЕТ ──>Чисто холодная экструзия

└── ДА ──>Гибридный способ (экструзия заготовки + ЧПУ) Финиш)
Оптимальные параметры холодной экструзии:
• Цилиндрические оболочки, изготовленные методом глубокой вытяжки, глухие канистры, порты для жидкости
• Симметричные ступенчатые валы, шестерни,Пусковые втулки со шлицами
• Высокоребристые тепловые массивы штифтов и корпуса для светодиодной электроники
• Тонкостенные, высокостенные корпуса батарей

Идеальные области применения ЧПУ:
• Асимметричные конструктивные кронштейны с изменяющимися плоскостями уклона
• Пилотные партии малого объема (менее 2000 единиц), где амортизация оснастки для НИОКР невозможна
• Сложные коллекторы с внутренними поперечно просверленными пересекающимися каналами для жидкости
• Сверхтонкие стенки толщиной менее 0,6 мм без опоры вдоль длинной оси spans
5.Производственный кейс: Корпус клапана высокого давления из алюминия
Обзор компонента:
• Применение: Камера промышленного пневматического привода
• Материал: AL6061 (Окончательная спецификация: закалка T6 согласно AMS 4027)
• Производственная партия: 40 000 единиц в год (отгрузка по 10 000 штук ежеквартально)
• Ключевые характеристики:

- Внутренний диаметр: 42,00 мм (+0,03/-0,00 мм)

- Осевая глубина: 94,00 мм

- Внутренняя метрическая резьба M48x1,5

- Канавка для нижнего уплотнительного кольца (Ra 0.4 мкм)
--->! --->!
Сравнительный анализ стоимости (за деталь):

Обработка на станке с ЧПУ из цельного прутка:
├── Необработанная заготовка (экструдированный пруток AL6061, 1,45 кг по 3,80 долл./кг): 5,51 долл.
├── Время работы на токарном и фрезерном станках с ЧПУ (8,5 минут по ставке 55 долл./час): 7,79 долл.
├── Компенсация за выкуп отходов (1,18 кг стружки по 1,40 долл./кг): -1,65 долл.
└── Подготовка поверхности и Стирка: 0,45 долл.
───────────────────────────────┄
ОБЩАЯ СТОИМОСТЬ УПАКОВКИ: 12,10 долл.

Гибридный подход холодной экструзии + ЧПУ:
├── Срезанный заготовка (проволока AL6061, 0,31 кг по 3,95 долл./кг): 1,22 долл.
├── Ход экструзионного пресса (гидравлический, один удар): 0,42 долл.
├── Стоимость партии отжига + термообработки T6: 0,65 долл.
├── Вторичная обработка на ЧПУ Финишная обработка (нарезание резьбы и канавок, 42 секунды): 0,64 долл. США
├── Амортизация оснастки (6 800 долл. США на 40 000 шт.): 0,17 долл. США
└── Подготовка поверхности и Стирка: 0,45 долл.
───────────────────────────────────────────────────────
ОБЩАЯ СТОИМОСТЬ ЗА ЕДИНИЦУ: 3,55 долл.

Общая экономия на единицу: 8,55 долл. (70.(Снижение затрат на 6% при больших объемах производства)
Инженерная проблема
Клиент, занимающийся гидравлическими и силовыми системами, в течение 3 лет закупал этот компонент через 4-осевые токарные центры. Конструкция включала полость глубиной 94 мм с внутренним отверстием 42 мм, заканчивающуюся плоской внутренней нижней поверхностью, на которой располагалось динамическое уплотнение.
Изготовление детали из цельного прутка диаметром 60 мм вызвало две хронические проблемы в цехе:
-
Расточка глубоких отверстий с соотношением L/D 2,2:1 вызывала высокочастотную вибрацию на задней стенке. Шероховатость снижалась до Ra 1,8 мкм, что превышало требуемый заказчиком показатель Ra 0,4 мкм для уплотнения, если не применялась дополнительная операция микрохонингования.
-
Каждая деталь занимала станок 8,5 минут.
Двухшпиндельные токарно-фрезерные обрабатывающие центры работали в две полные смены, но их производительность не превышала 3200 деталей в месяц, что приводило к образованию задержек при резком увеличении объёма работ. -
Учитывайте соотношение глубины и диаметра: Для конструкционных марок, таких как 6061 или 6082, ограничьте соотношение глубины и диаметра обратной экструзии на уровне 4:1. Высокочистый, пластичный металл (1050, 1070, 3003) позволяет увеличить коэффициент сжатия более чем на 6:1, прежде чем пуансон начнет деформироваться под нагрузкой.
-
Сглаживайте переходы от стены к полу: Избегайте резких скачков толщины между массивными основаниями и тонкими боковыми стенками. Внезапное изменение поперечного сечения сдавливает поток металла, вызывая резкое увеличение толщины и поломку пуансонов из-за быстрой усталости. Сглаживайте внутренние углы с радиусом не менее 1,0–1,5 мм.
-
Толщина днища против толщины стенки: Толщина готового днища должна быть не менее чем в 1,2–1,5 раза больше толщины вертикальной стенки.Если нижняя поверхность слишком тонкая по сравнению со стенкой экструдированной втулки, то при извлечении инструмента на поверхности пуансона возникают огромные растягивающие напряжения, что приводит к деформации основания.
-
Указывайте гибридные геометрии разумно: Не пытайтесь холодноформовать внутреннюю резьбу, поперечные отверстия, узкие канавки для стопорных колец или экстремальные внешние подрезы. Формируйте толстостенный, объемный полый сердечник на прессе. Оставьте нарезание резьбы, сверление отверстий и окончательную обработку критически важных посадочных мест уплотнительных колец вторичной операции на токарном станке с ЧПУ.
Этапы внедрения гибридного производства в цехе:

Шаг 1: Холодная резка заготовки
Обрежьте холоднокатаный пруток AL6061 до длины 32,5 мм, веса 310 г. Сохраняйте плоские торцы, чтобы предотвратить смещение пуансона во время удара.

Шаг 2: Сфероидизация, отжиг и покрытие
Загрузите заготовки в атмосферную корзинную печь. Нагреть до 415°C, выдержать 2,5 часа, затем охладить в печи до снижения твердости ниже 48 HBW. Нанести тонкий слой мыльного раствора стеарата натрия поверх химического микротравления для обеспечения устойчивости к экстремальному давлению без заедания инструмента.

Шаг 3: Обратная ударная экструзия
Провести обработку на 600-тонном гидравлическом прессе с использованием зеркально отполированного наконечника пуансона из карбида вольфрама (марка CD-650). Алюминий выдавливается вверх вдоль хвостовика пуансона за 2,2 секунды. Закаленный пуансон полирует внутренний диаметр до равномерной чистоты поверхности Ra 0,3 мкм непосредственно из полости матрицы.

Шаг 4: Термическая обработка раствором и старение T6
Промыть детали в щелочной обезжиривающей ванне для удаления остатков смазки.Выдержка при 530°C в течение 60 минут, быстрое охлаждение в воде в течение 8 секунд, затем искусственное осаждение при 175°C в течение 8 часов для восстановления полной механической твердости T6 (минимум 95 HBW).

Шаг 5: Вторичная прецизионная нарезка резьбы на станке с ЧПУ
Зажмите холодноформованный наружный диаметр с помощью специальных мягких зажимных губок. Нарежьте внутреннюю резьбу M48x1.5 в одну точку, обработайте верхний край до окончательной общей длины и нарежьте наружную фиксирующую канавку. Время цикла на токарном станке сокращается до 42 секунд.
Шероховатость поверхности нижнего уплотнительного отверстия прошла проверку с показателем Ra от 0,28 до 0,35 мкм, что полностью исключает необходимость вторичной хонинговки.
Однократное нажатие обратного пуансона позволяет откалибровать всю внутреннюю полость, гарантируя биение между отверстием и внешним диаметром в пределах 0,035 мм по всей поверхности.
Выход годных изделий увеличился с 18,6% до 88,7%. Стоимость изготовления детали снизилась с 12,10 до 3,55 долларов.Клиент возместил затраты на специализированную оснастку в размере 6800 долларов США в рамках первых 800 деталей, отгруженных по его первоначальному заказу на покупку.
6.Как проектировать для холодной экструзии (практические правила DFM)
Если вы хотите перевести существующую точеную деталь на высокоскоростную холодную формовку без затрат времени на доработку инструмента,Зафиксируйте эти правила DFM в ваших твердотельных моделях заранее:
Ключевые размерные соотношения:

│◄── Внутренний диаметр отверстия (д) ──►│

┌───┐ ┌───┐ ▲

│ │ │ │ │

│ │ │ │ │ Глубина экструзии (H)

│ │ │ │ │ Максимальное соотношение: H/d <= 4 (для 6061)

│ │ │ │ ▼ Максимальное соотношение: H/d <= 6 (для 1070)

└───┴─────────────┴───┘

▲ ▲
└── Толщина стенки (t)┘
Правило: Поддерживайте равномерную толщину стенки (+/- 10%)
< !---->
Нажмите здесь для вашего запроса 👆
Часто задаваемые вопросы
Вопрос 1: Какие марки алюминия превосходят обработку на станках с ЧПУ для холодной экструзии?
Ответ: Чистые 1050 и 1070 — а также Сплав 3003 обладает исключительной текучестью. С его помощью можно за один проход изготовить радиаторы с глубокими ребрами или высокие корпуса для батарей без промежуточных отжигов. Нужна настоящая механическая прочность? Отдавайте предпочтение сплавам 6061 или 6082. Перед прессованием проведите выдержку при температуре 415°C. После этого проведите старение до температуры T6 в соответствии со стандартом AMS 4027/ASTM B221, что обеспечивает требуемый предел прочности на растяжение 310 МПа. Сверхтвердые сплавы, такие как 7075, резко увеличивают нагрузки при формовке и быстро разрушают штампы. В таких случаях единственным разумным решением является обычная фрезеровка на станках с ЧПУ или горячая ковка.
Q2: Каковы реальные сроки выполнения и стоимость оснастки для комплекта фильер для холодной экструзии?
A: Стоимость установки с твердосплавным пуансоном и полостью на одной станции составляет примерно от 3500 до 8000 долларов для стандартных ступенчатых или цилиндрических профилей, приближаясь к 12000 долларов, если речь идет о многоступенчатых прогрессивных фильерах. Изготовление инструмента — электроэрозионная обработка проволокой, вакуумная закалка блоков H13/DC53 и зеркальная притирка твердосплавных пуансонов CD-650 — занимает от 18 до 25 рабочих дней. После того, как мы настроим штамп на прессе, полные отчеты о проверке первого образца (FAI), подкрепленные полными данными КИМ, отправляются в течение 5 рабочих дней.
Вопрос 3: Как качество обработки поверхности холодноформованного алюминиевого отверстия соотносится с обработкой на станке с ЧПУ?
Ответ: Холодная формовка обеспечивает внутреннее отверстие после штамповки с шероховатостью Ra от 0,2 мкм до 0,6 мкм, поскольку зеркально отполированный твердосплавный пуансон полирует стенку под огромным усилием. Традиционная токарная или фрезерная обработка имеет максимальный радиус шероховатости около Ra 0,8–1,6 мкм, что означает необходимость дополнительных операций алмазной полировки или микрохонингования только для того, чтобы установить динамические гидравлические или пневматические уплотнительные кольца без протечек.
Вопрос 4: Можно ли наносить стандартное или твердое анодирование непосредственно на холодноэкструдированный алюминий?
Ответ: Да, но только если ваша система предварительной промывки надежно настроена. Для тяжелой формовки требуются мыла на основе фосфата цинка и стеарата натрия, работающие под экстремальным давлением, чтобы предотвратить заедание под нагрузкой от 450 до 600 тонн.Перед загрузкой деталей в стандартные ванны для твердого покрытия MIL-A-8625 типа II или типа III, проведите ультразвуковую щелочную обезжирку с последующим кислотным микротравлением. Это удалит въевшуюся смазку с поверхности. После надлежащей подготовки плотное, упрочненное зерно фактически обеспечивает более чистый и плотный оксидный слой, чем любое литье когда-либо могло бы обеспечить.
Q5: Где находится истинная точка пересечения затрат между холодной экструзией и обработкой на станках с ЧПУ?
A: Вы выходите на точку безубыточности примерно при 3000–5000 деталях в год. При объеме менее 2000 деталей затраты на оснастку (от 3500 до 8000 долларов) вместе с наладкой сводят на нет всю экономию на сырье. В этом диапазоне объемов производства поддержание работы на фрезерном или токарном станке просто обходится дешевле. При объеме производства более 5000 единиц в год выход материала от 85% до 92% в сочетании с циклом обработки в 2-3 секунды снижает себестоимость единицы продукции на 30-70%, окупая инвестиции в оснастку уже в первые 800-1200 отгруженных деталей.
Нажмите здесь для вашего запроса 👆
Готовы оценить геометрию вашей детали?
Если ваша команда в настоящее время закупает алюминиевые корпуса, изготовленные на станках с ЧПУ или фрезерные, в объемах, превышающих 3000 единиц в год В течение года вы, вероятно, переплачиваете за образование металлолома и время цикла обработки на станках.
Просмотрите ваши текущие чертежи цилиндрических, трубчатых или симметричных полых деталей. Переход к заготовке, полученной методом холодной экструзии с минимальными потерями, в сочетании с целенаправленными вторичными операциями на станках с ЧПУ сохраняет структурные характеристики, улучшает внутренний поток зерна и снижает ненужные удельные затраты.
Контактная информация
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие положения блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные технические условия качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами контроля качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей по изготовлению деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Команда Liqin Manufacturing
Основываясь на 18-летнем опыте в области точного машиностроения, компания Ningbo Liqin Industry производит высокоточные металлические компоненты для требовательных мировых рынков. Мы работаем на площади 6500 м²; Производственный центр, оснащенный более чем 150 станками, работающими на 4-осевых и 5-осевых станках с ЧПУ, фрезерно-токарной обработке, холодной экструзии и литье под давлением под одной крышей. Такая организация позволяет нам бесперебойно управлять проектами, доводя детали от первоначальных CAD-концепций до окончательной отгрузки. Мы обеспечиваем бесперебойный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров с помощью координатно-измерительной машины и оптического профилирования до испытаний на твердость и воздействие солевого тумана — мы заранее проверяем ваши критически важные характеристики, чтобы вы получали готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок производственной линии.Помимо производства, вы можете рассчитывать на то, что мы ответим на новые запросы в течение двух часов, окажем прямую поддержку в изготовлении опытных образцов и обеспечим бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую для получения конкурентного предложения!
