 Русский




1. Скрытое трение при "легкой" токарной обработке алюминия.
Когда на наш обрабатывающий станок попадает инженерный чертеж с общим примечанием типа «Алюминиевый материал: уточняется» или «Алюминий коммерческого класса», режущие инструменты вот-вот поплатятся за это. Или же поплатится цена готовой продукции. Обработка алюминия на токарном станке с ЧПУ всегда легко читается по технологической карте. Материал обрабатывается быстро, позволяя вращать шпиндель со скоростью 4000 об/мин, покрывать револьверную головку 8%-ной полусинтетической водорастворимой эмульсией и затачивать заготовки острыми твердосплавными пластинами за интенсивный цикл обработки.
Затем начинается «птичье гнездо». Тонкий, сплошной узелок серебристой стружки обвивается вокруг расточной оправки, царапает готовое внутреннее отверстие, отклоняет наконечник вставки на 0,04 мм и повреждает поверхность динамического уплотнения еще до того, как инспекционный зонд успевает опуститься.
[Spindle / Chuck] ===> [Workpiece: Turned OD] <--- [PCD / Polished Carbide Insert]
 |
 Long Stringy Swarf / Bird's Nesting
 (Wrong Alloy / Chipbreaker Mismatch)
 v
 Scratched Sealing Surface (Ra > 1.6 µm)
2. Почему механические свойства стружки важнее прочности на растяжение
Выбор правильного сорта стали для деталей, изготовленных на заказ методом токарной обработки, никогда не ограничивается лишь следованием таблице материалов ASTM. Это решение принимается непосредственно в цехе, учитывая обрабатываемость прутка, давление резания, вибрации шпинделя, срок службы инструмента, целостность вершины резьбы и качество вторичной обработки поверхности.
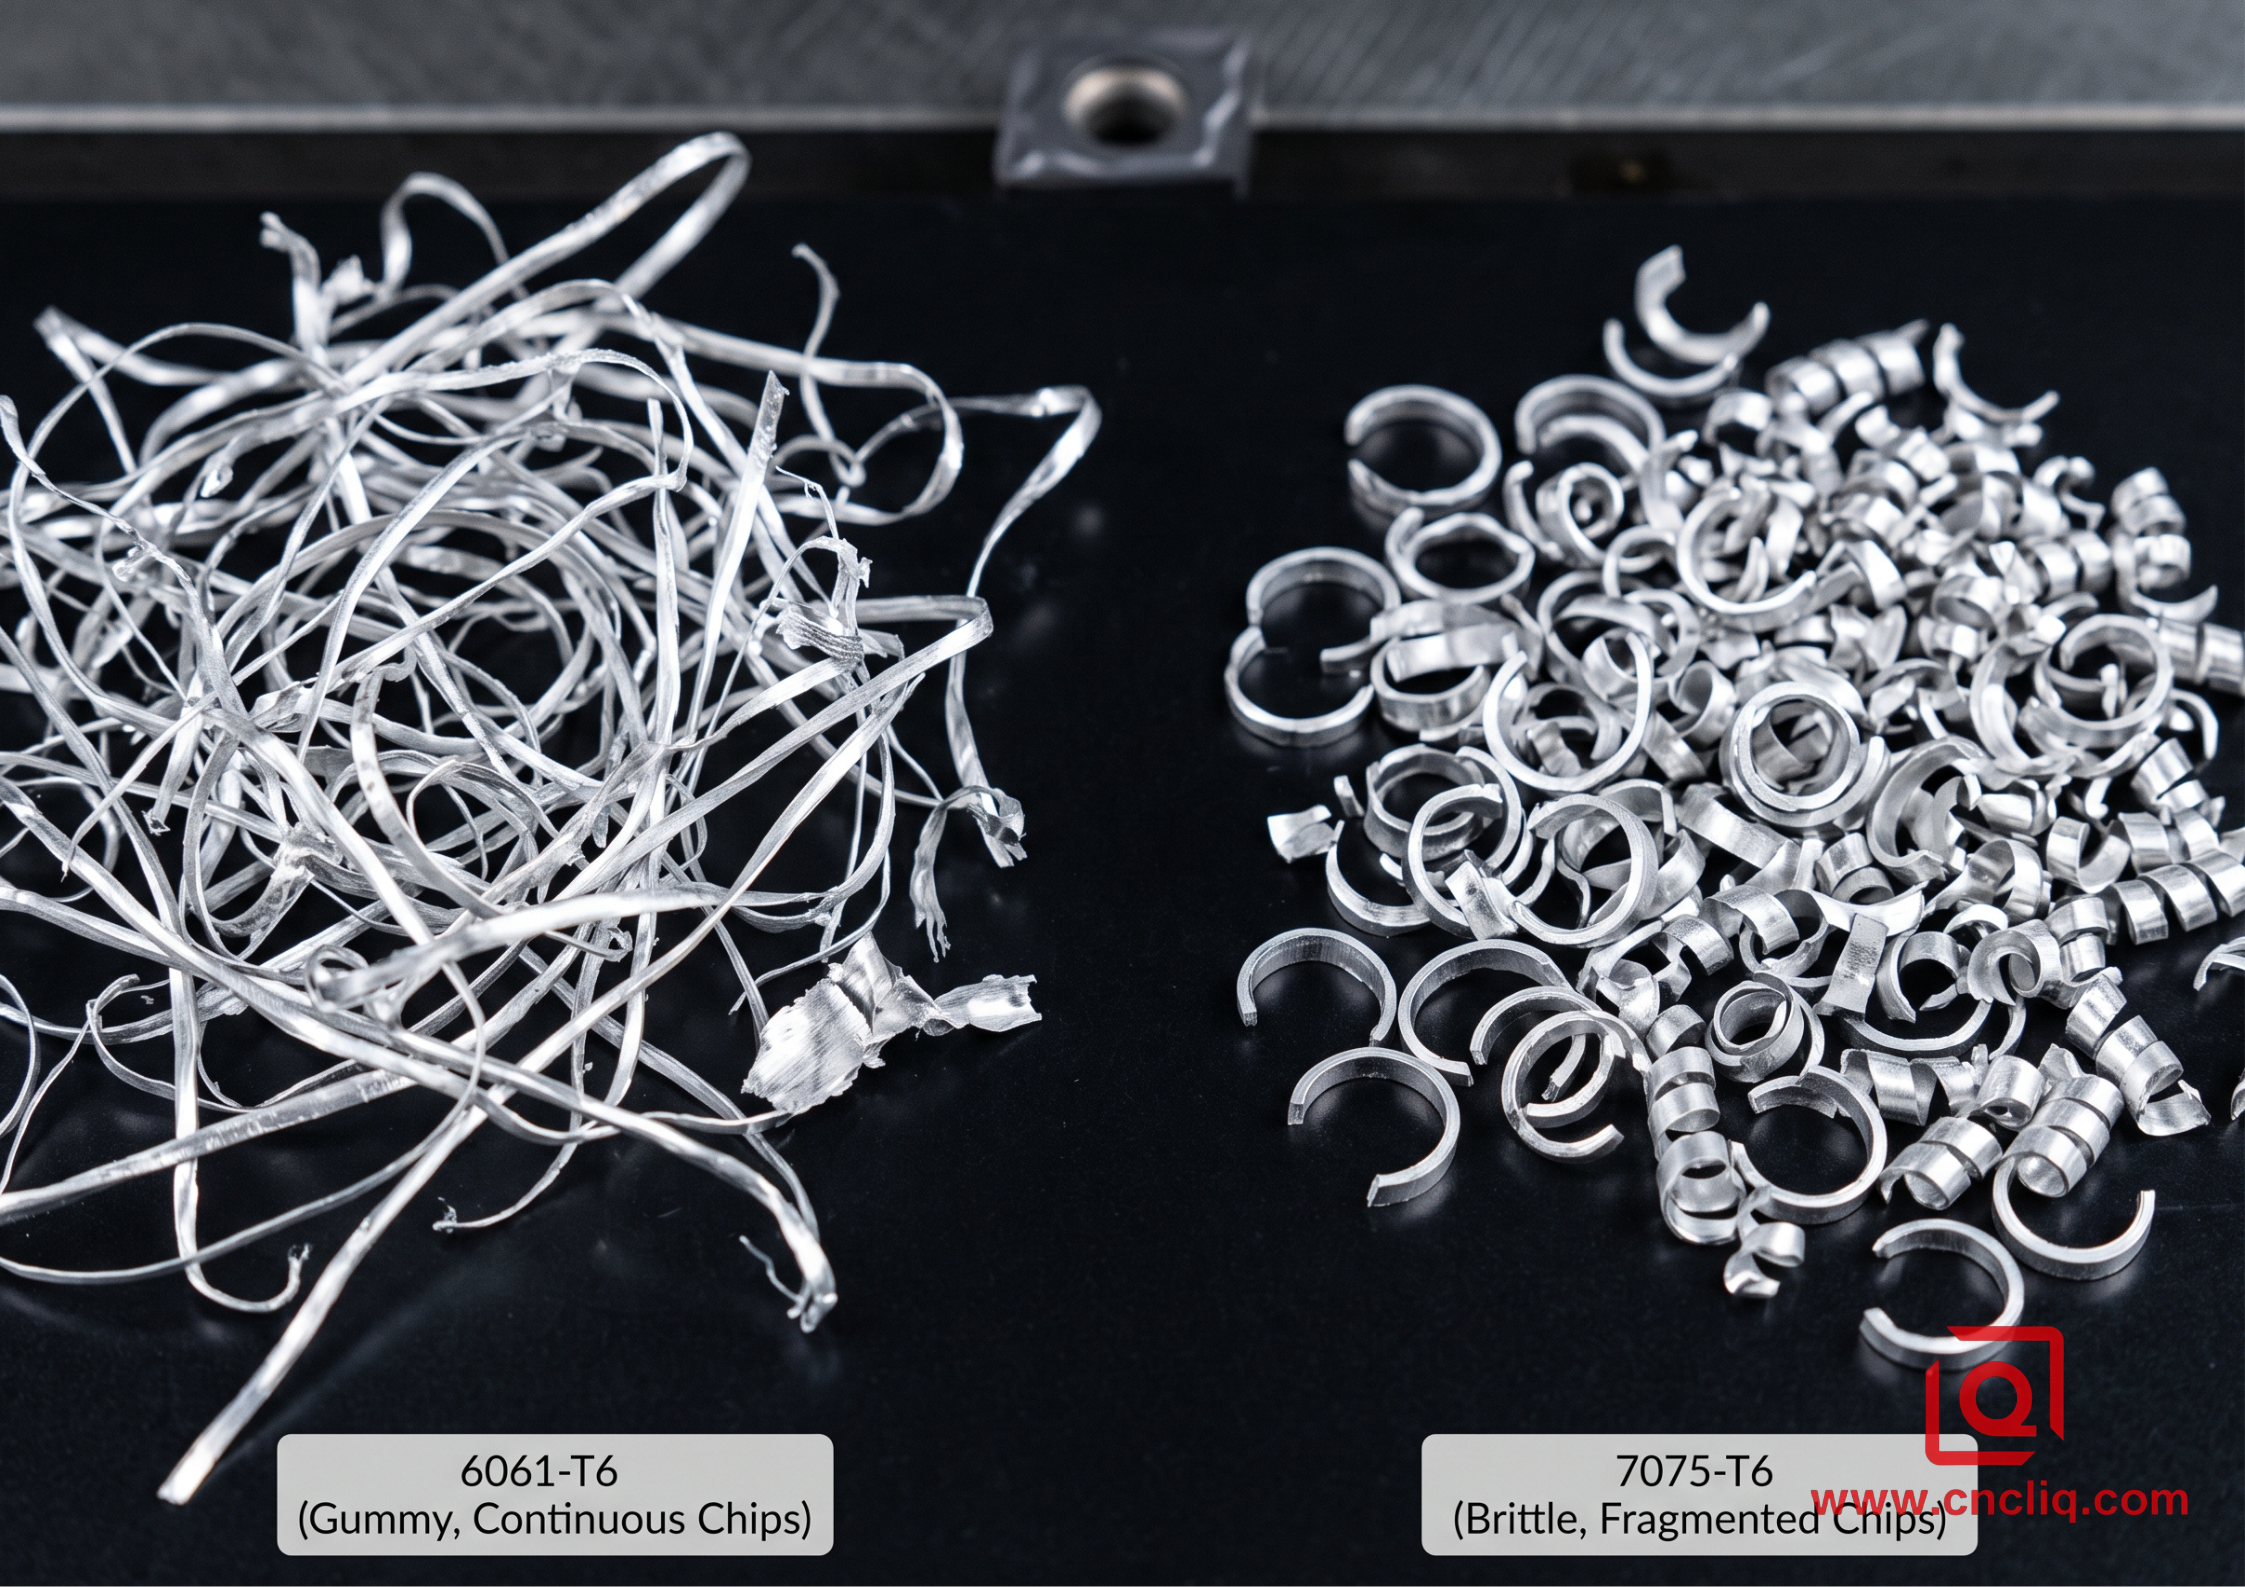
Прочность на растяжение не определяет производительность токарного станка; это делают химический состав, состояние закалки и механика образования стружки. При токарной обработке цилиндрических заготовок вдоль передней поверхности инструмента возникает постоянное трение. Если в сплаве отсутствуют хрупкие интерметаллические фазы, стружка не будет разрушаться о гнездо для разделительной пластины. Вместо того чтобы разламываться на чистые сегменты, горячий металл растекается, размазывается и приваривается трением к режущей кромке, образуя нарост. Как только это происходит, ваша пластина перестает чисто срезать материал; она начинает прорубать заготовку. Диаметральные допуски немедленно смещаются наружу на 0,03 мм или более, а качество поверхности ухудшается от гладкого Ra 0,8 мкм до рваного, мутного Ra 3,2 мкм.
| Сплав и закалка | Международный стандарт | Поведение при формировании чипов | Обрабатываемость при токарной обработке | Типичные области применения OEM-производителей |
| 6061-T6 / T651 | ASTM B221 / UNS A96061 | Непрерывная пластичная лента; требуется положительный прерыватель. | Умеренная скорость; высокая скорость ниже 350 м/мин. | Трубопроводы, клапанные блоки, корпуса датчиков |
| 7075-T6 / T651 | ASTM B211 / UNS A97075 | Короткие, хрупкие С-образные формы; легко ломаются. | Превосходное качество; минимальное давление инструмента. | Валы, подверженные высоким нагрузкам, втулки для аэрокосмической техники, поршни |
| 2024-Т351 | AMS 4120 / UNS A92024 | Плотные спиральные завитки; высокопредсказуемая линия сдвига. | Превосходно; образует поверхности, похожие на грунт. | Прецизионные втулки, валы якоря, направляющие штифты |
| 6082-Т6 | EN 755 / EN AW-6082 | Жесткая, волнистая стружка; слегка абразивна для боковых поверхностей инструмента. | Хорошо; требует целенаправленного увеличения потока охлаждающей жидкости. | Морская механическая фурнитура, штифты для тяжелой техники |
3. Схема цеха: обработка четырех основных марок алюминия.
-
6061-T6: Универсальная рабочая лошадка и её недостатки, связанные с липкостью.
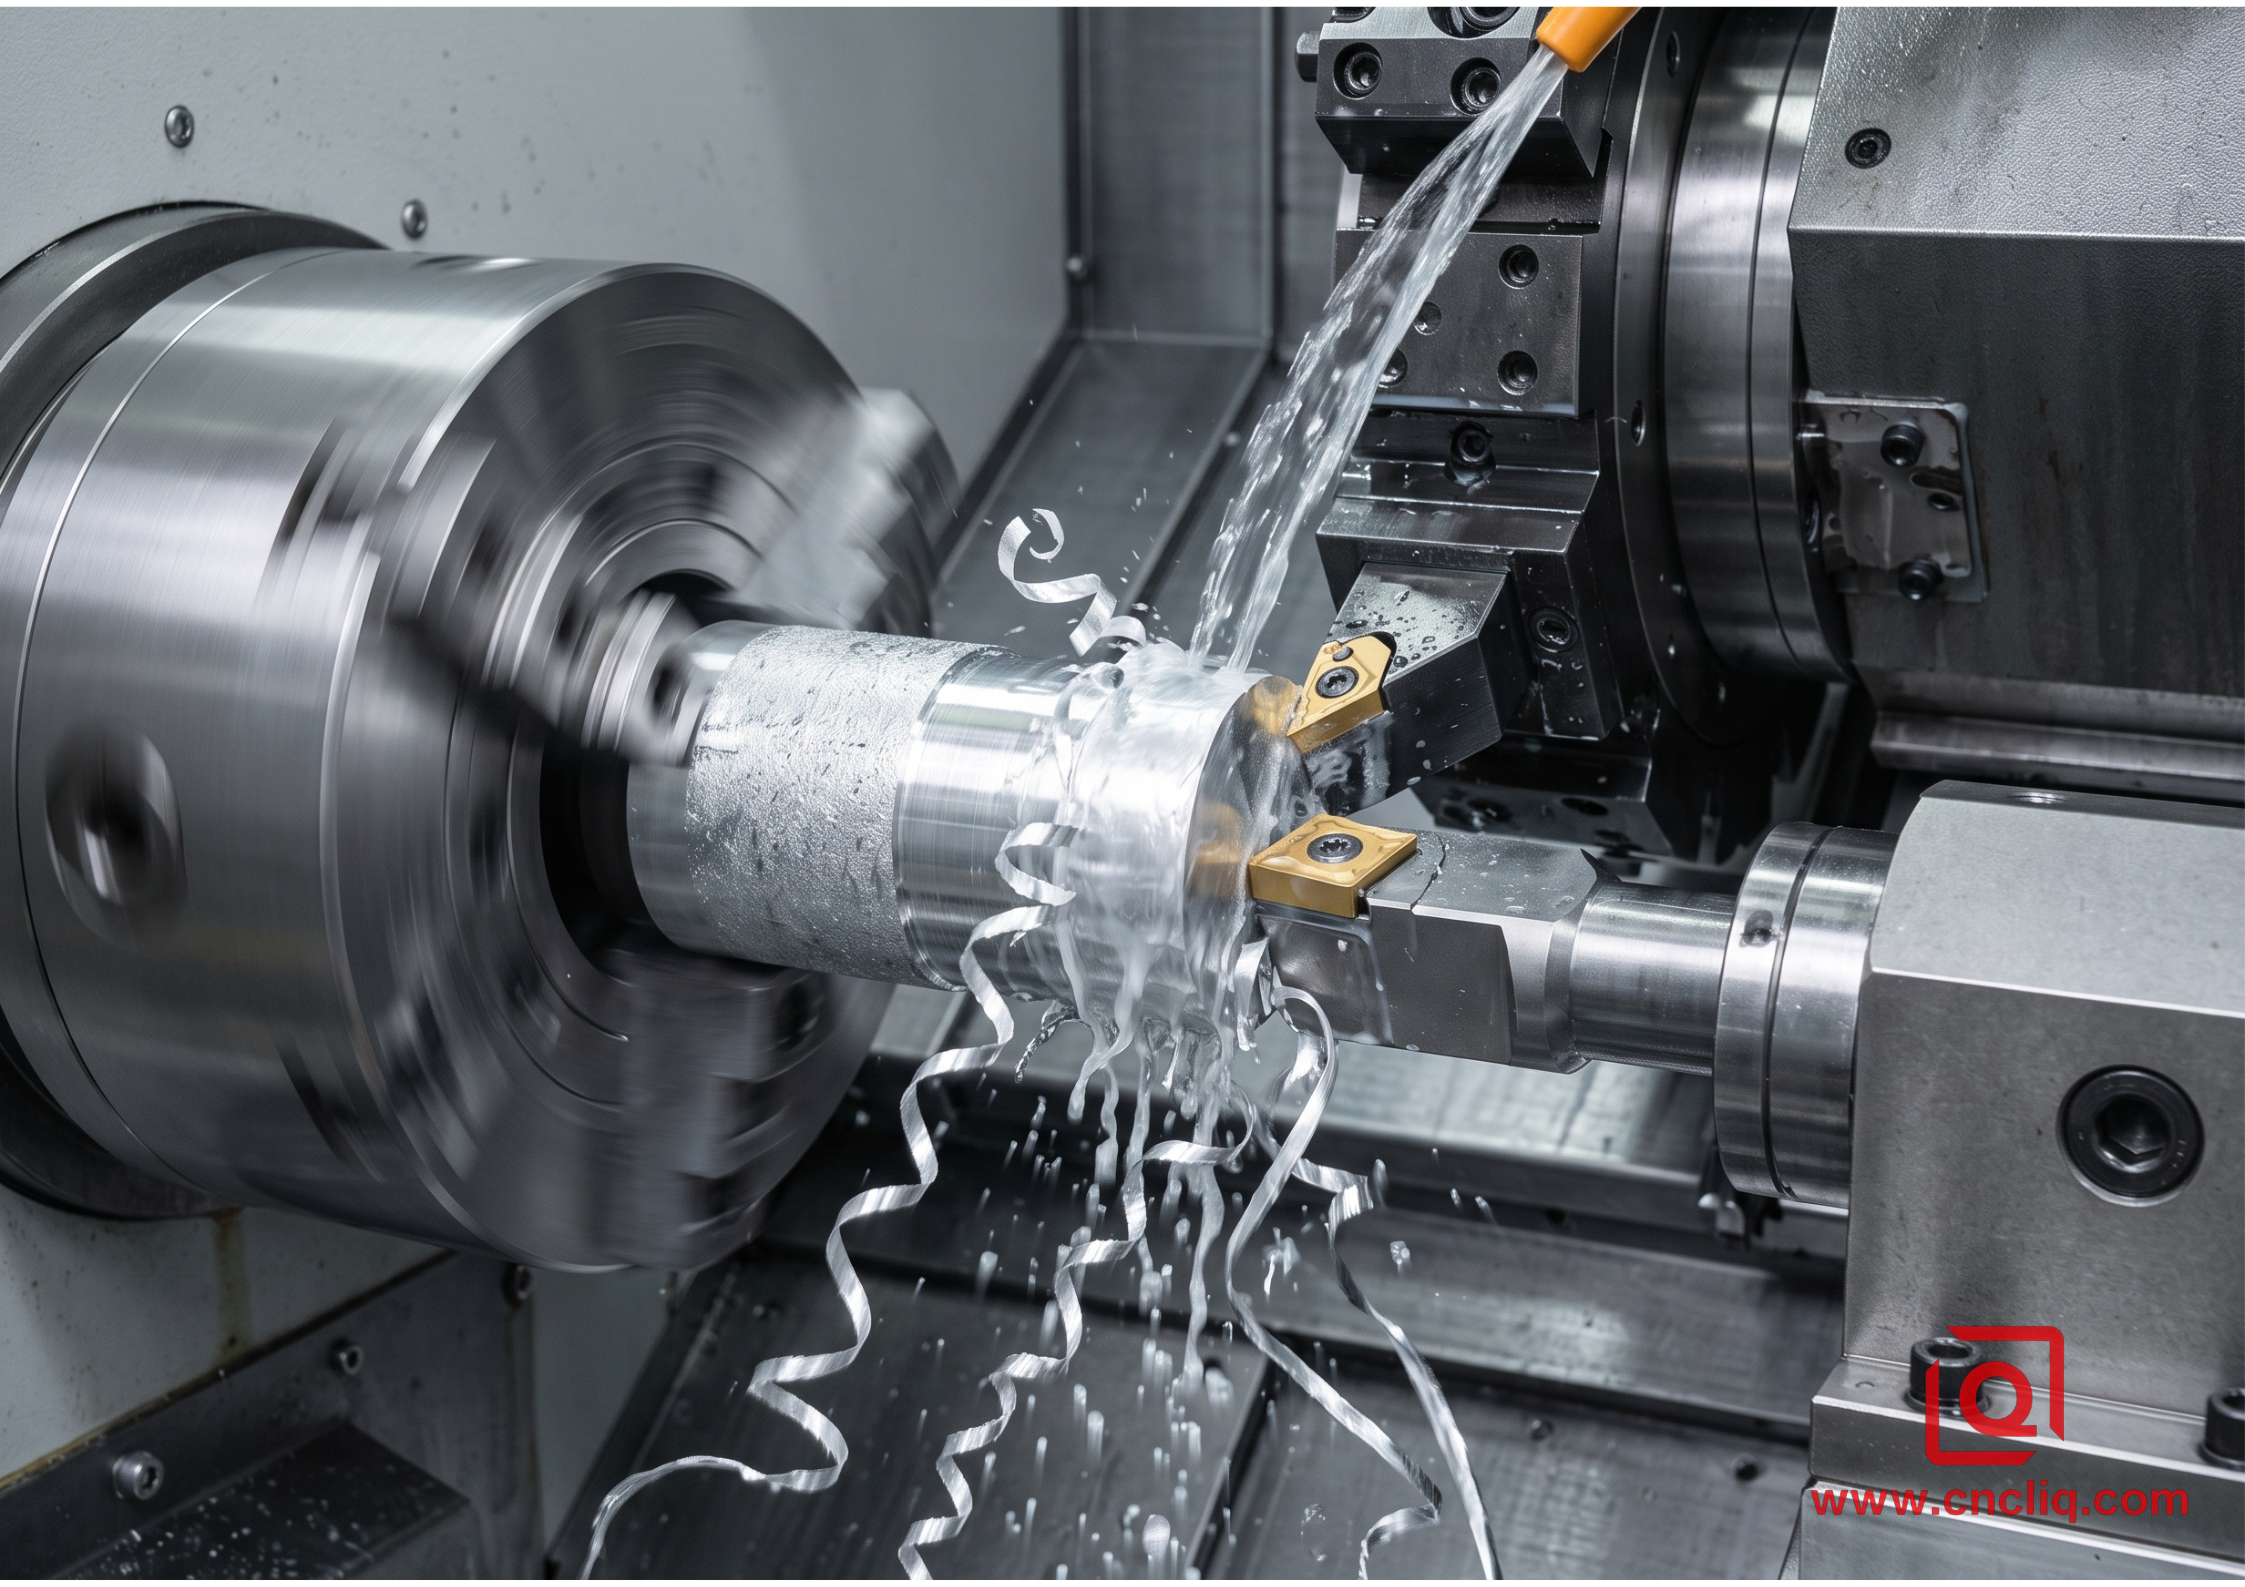
Все отделы закупок любят алюминиевый сплав 6061. Он легко доступен в виде холоднокатаных и экструдированных прутков, легко сваривается и без дефектов поддается декоративному цветному анодированию в соответствии со стандартом MIL-A-8625 Type II. Однако экструдированные прутки 6061-T6 при токарной обработке приобретают мягкую, клейкую консистенцию. Если скорость резания падает ниже 350 м/мин — например, при обработке торца в направлении центральной линии небольшого вала, где частота вращения шпинделя достигает предельных значений, — металл перестает чисто резать и начинает разрываться.
Для бесперебойной обработки стали 6061 операторам станков следует избегать использования универсальных твердосплавных пластин с покрытием, предназначенных для стали, и вместо этого полагаться на зеркально отполированные, непокрытые микрозернистые твердосплавные пластины, заточенные с положительным углом заточки от 12 до 18 градусов. Подача при чистовой обработке должна оставаться в пределах от 0,08 мм/об до 0,12 мм/об, поскольку снижение подачи ниже 0,05 мм/об приводит к трению и полировке кромки пластины, а не к резанию, вызывая упрочнение и микровибрацию на обрабатываемой детали.
[Tool Turret]
 |
 +---> Roughing: CCGT / WCGT Insert (Uncoated ground carbide, nose radius 0.8 mm)
 |
 +---> Finishing: Polished PCD (Polycrystalline Diamond) Tip, nose radius 0.4 mm
 |
 +---> Delivers consistent Ra 0.4 - 0.8 µm across 5,000+ parts
-
7075-T6: Максимальная жесткость и высокая точность нарезания глубоких резьб.
Если ваши приоритеты — быстрое время цикла, чистые профили резьбы и повторяемость размеров тысяч деталей, то 7075-T6 легко превосходит 6061. Высокоцинковая матрица действует почти как хрупкий мел на острый наконечник пластины. При подаче около 0,18 мм/об стружка отламывается в плотные завитки, которые падают прямо вниз по конвейеру для стружки, не запутываясь вокруг подвижных инструментальных блоков. При одноточечном нарезании глубокой внутренней резьбы, например, отверстия M12x1.0, 7075 обеспечивает острые, без заусенцев, гребни, исключающие вторичную зачистку. Коррозионная стойкость — вот реальный недостаток. Без встроенной защиты от атмосферных воздействий, присущей заготовкам серии 6000, 7075 требует немедленной пассивации поверхности сразу после снятия со шпинделя — обычно это твердое покрытие MIL-A-8625 Type III толщиной 50 мкм, герметизированное ацетатом никеля.
-
2024-T351 и 6082-T6: устойчивость тонкого вала против структурной износостойкости
Длинные, тонкие приводные валы, требующие концентричности с точностью до 0,015 мм, представляют собой другую проблему: стандартный пруток из сплава 6061 имеет тенденцию деформироваться после черновой обработки, когда возникают закрепившиеся экструзионные напряжения. Переключитесь на сплав 2024-T351. Насыщенный медью, он чисто срезается при широких температурных колебаниях, обеспечивая шероховатость Ra 0,4 мкм прямо с пластины. Просто помните о подвохе: эта же медь превращает детали в мутную, пятнистую массу в ванне для анодирования, поэтому не используйте ее в спецификациях материалов, требующих чистого, эстетичного цвета.
Между тем, в чертежах европейских инженерных групп регулярно указывается EN AW-6082-T6. Хотя по прочности он механически эквивалентен 6061, более высокое содержание марганца (от 0,40% до 1,0%) делает стружку более жесткой и абразивной для режущих пластин, что приводит к ускорению износа боковой поверхности на 20% и требует подачи охлаждающей жидкости под давлением 20 бар непосредственно в зону резания.
4. Пример из практики производителя оригинального оборудования: устранение утечек в плунжере морского привода.
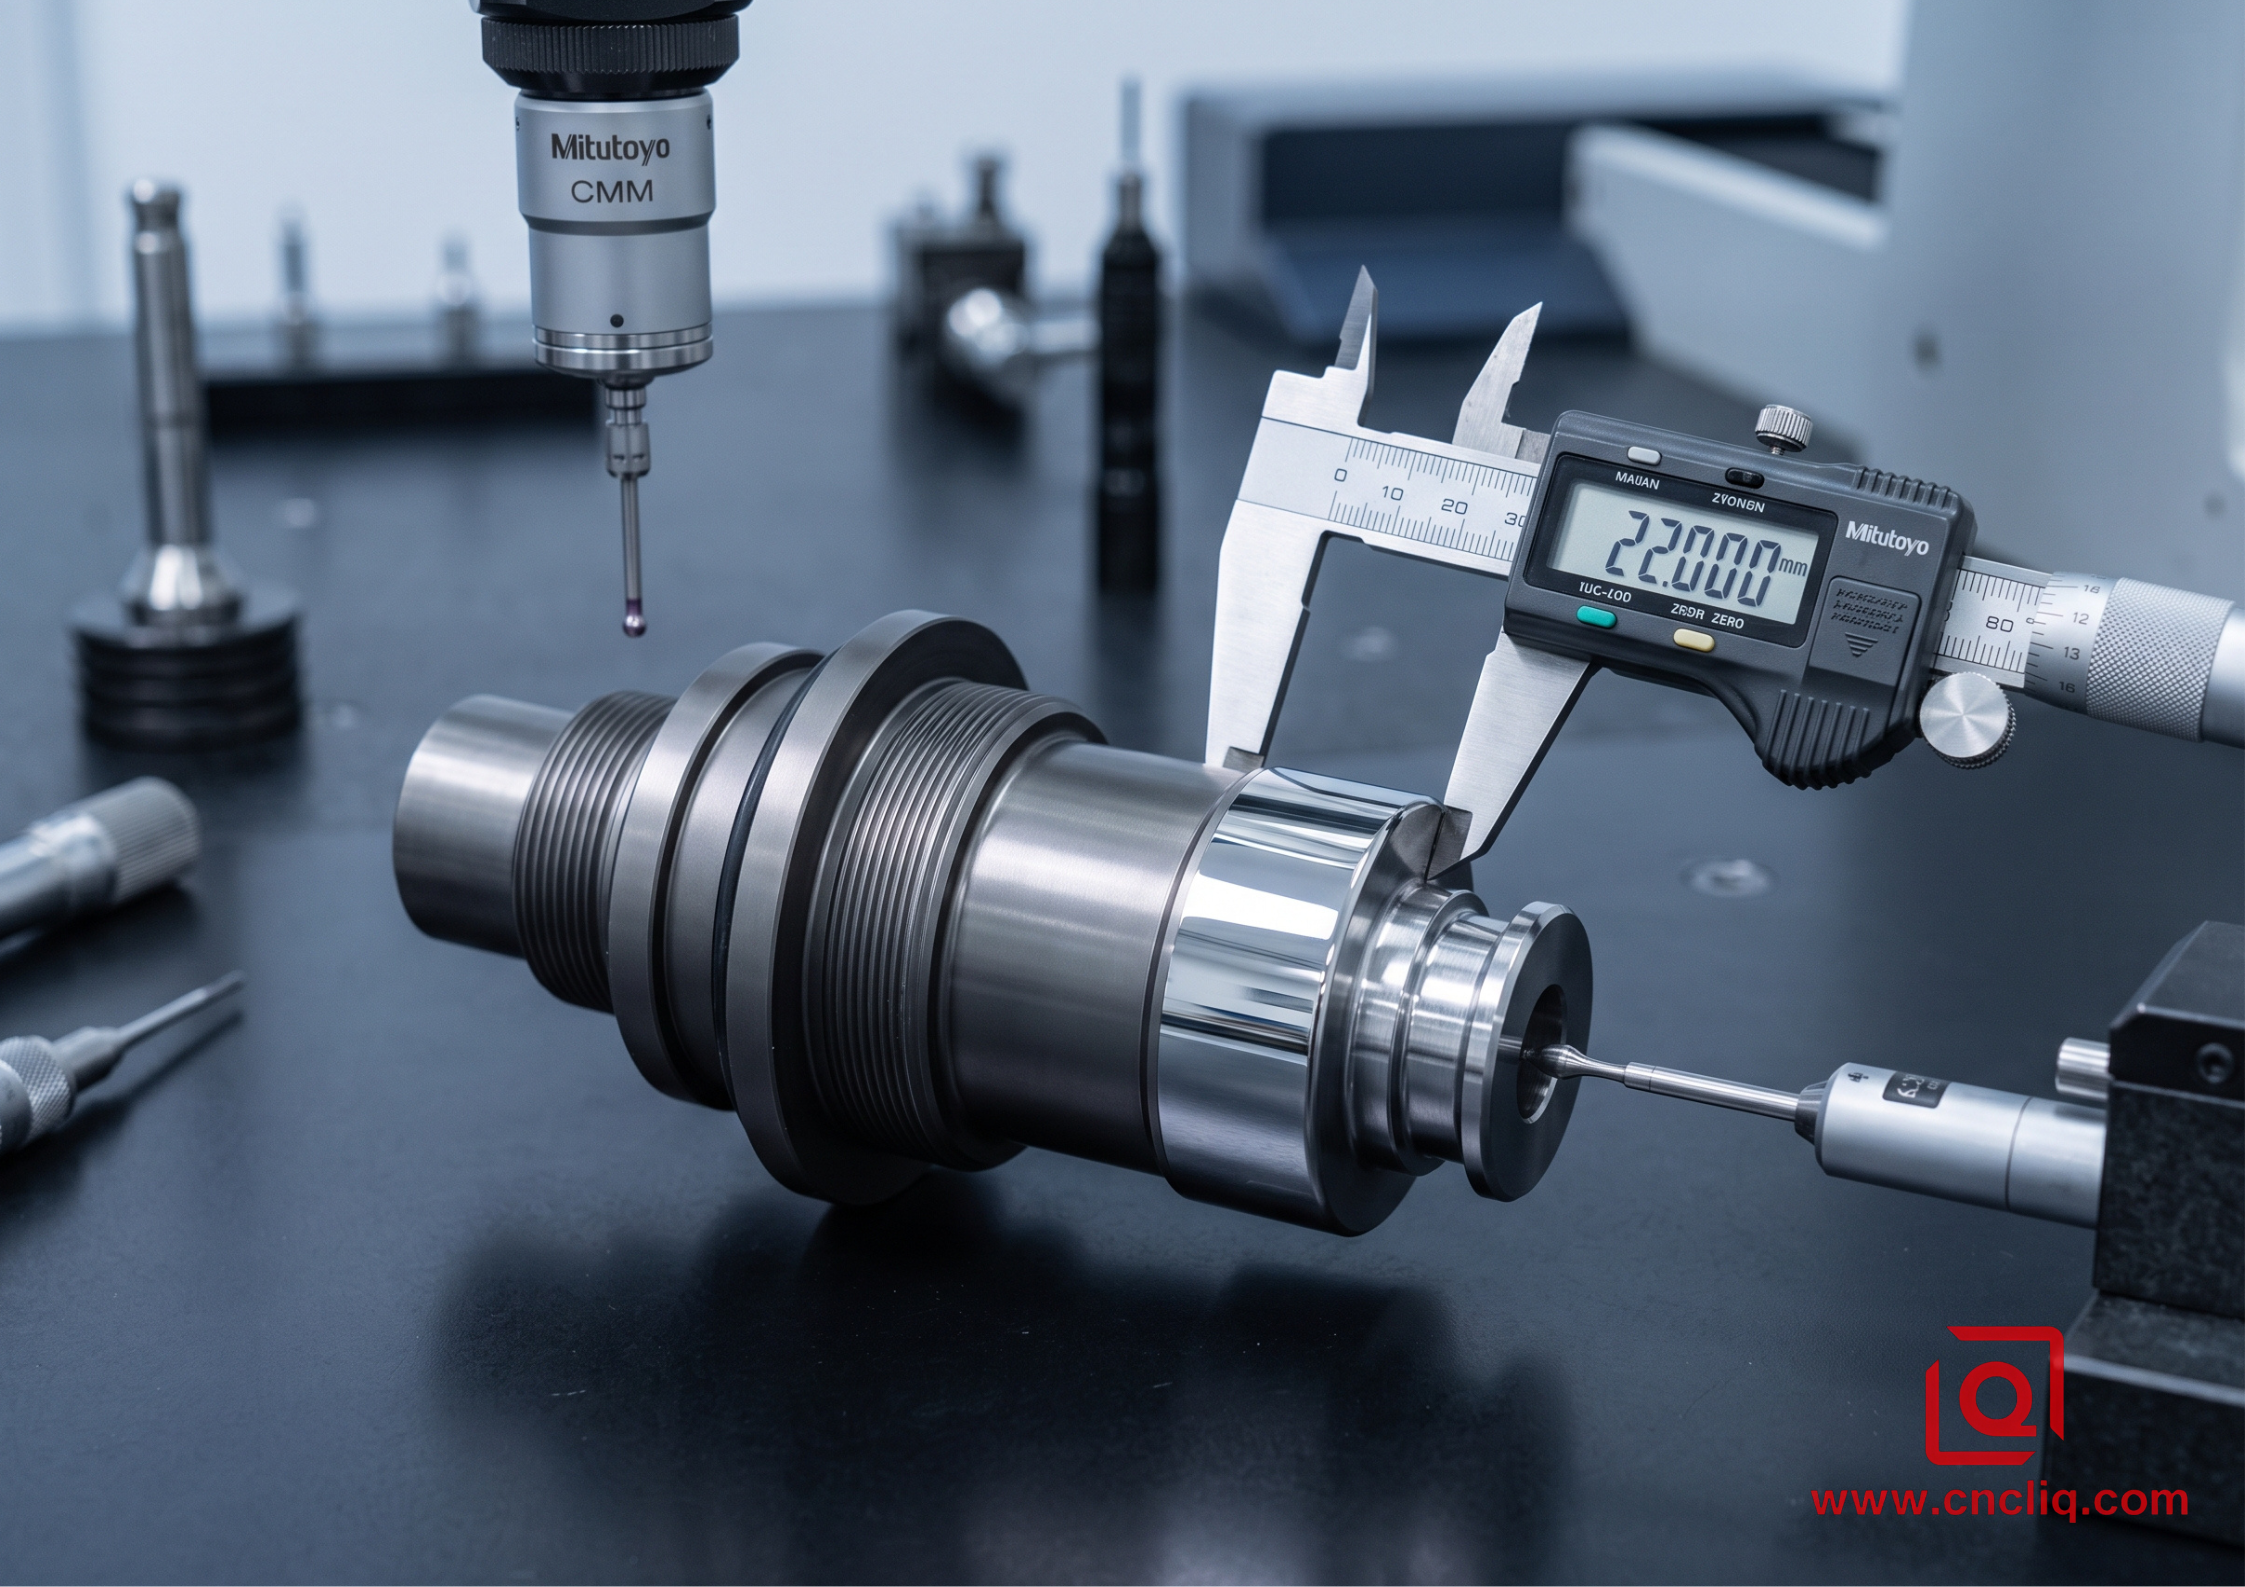
Недавно к нам обратился клиент, производитель морского гидравлического оборудования, с просьбой изготовить плунжер для привода высокого давления. Исходным материалом послужил холоднотянутый круглый пруток диаметром 45 мм, рассчитанный на общую длину детали 142 мм. Ключевой особенностью был динамический уплотнительный вал диаметром 22 мм, расположенный на протяжении 45 мм, с жестким допуском +0,000 / -0,012 мм, строгим требованием к шероховатости поверхности Ra 0,4 мкм макс. для герметизации гидравлическим U-образным уплотнением, а также требованием к условиям эксплуатации при давлении 210 бар в морской соленой воде.
Первоначальный чертеж заказчика предусматривал использование сплава 6061-T6 со стандартным слоем прозрачного анодирования толщиной 10 мкм. В ходе первой партии из 50 прототипов, при снятии покрытия с заготовки диаметром 45 мм до шейки диаметром 22 мм, возникли сильные внутренние остаточные напряжения, что привело к смещению вала со средним биением 0,028 мм по всей длине шейки — почти втрое превышающим допустимый предел в 0,010 мм. Кроме того, несмотря на использование алмазоподобных углеродных вставок со скоростью 600 м/мин, на диаметре уплотнения появились микроскопические разрывы. Показания контактного профилометра колебались между 0,6 мкм и 0,8 мкм, а динамические резиновые манжетные уплотнения не прошли проверку на устойчивость к давлению при давлении 210 бар.
Profilometer Trace Comparison:
6061-T6 Journal : ~~~^~~^v~~^~~~ (Ra 0.72 µm, localized micro-tearing) -> FAILED
6082-T651 Journal: ---------------- (Ra 0.31 µm, uniform shear plane) -> PASSED
Вместо того чтобы бороться с материалом с помощью вторичной цилиндрической шлифовки, мы устранили проблему в источнике, перестроив производственную стратегию:
-
Улучшение сплава и закалки: Мы заменили сырье на круглый пруток, прошедший термообработку по стандарту EN AW-6082-T651, в котором процесс механического растяжения фиксирует внутренние напряжения, благодаря чему валы остаются идеально прямыми после глубокой черновой обработки.
-
Двухэтапный цикл обработки: мы выполнили черновую обработку до диаметра 23,2 мм с использованием полированной пластины CCGT со скоростью 420 м/мин и 0,25 мм/об, затем провели 12-секундную промывку охлаждающей жидкостью под высоким давлением для нормализации температуры детали до 22°C, после чего выполнили окончательную радиальную чистовую обработку с шагом 0,6 мм с использованием пластины из поликристаллического алмаза (PCD) со скоростью 720 м/мин и 0,07 мм/об.
-
Припуск на размеры для твердого покрытия: Мы перешли на обработку поверхности с использованием неокрашенного анодированного покрытия MIL-A-8625 типа III толщиной 25 мкм, пропитанного ПТФЭ, и обработали на токарном станке уплотнительную шейку на 0,012 мм меньше с каждой стороны, чтобы точно учесть 50% проникновения в поверхность и 50% наращивания наружу.
Эта регулировка стабилизировала поверхность обработанной цапфы в диапазоне шероховатости Ra от 0,28 мкм до 0,34 мкм сразу после снятия с станка, при этом общее биение индикатора оставалось стабильно ниже 0,006 мм на протяжении всего производственного цикла из 10 000 деталей. Каждый плунжер привода прошел квалификационные испытания под давлением без единой капли утечки.
5. Контрольный список для запроса коммерческого предложения перед началом производства точеных алюминиевых компонентов.
Перед отправкой запроса коммерческого предложения или производственной чертежи для токарных компонентов OEM-производителя всегда проверяйте указанные параметры. Указывайте полные обозначения термической обработки, а не общие марки, например, «6061-T651», а не просто «6061», чтобы гарантировать снятие напряжений с заготовки. Четко определите, применяются ли допуски чертежа до или после нанесения покрытия, особенно при нанесении толстых слоев, таких как твердое покрытие типа III. Ужесточаете параметры чистовой обработки после Ra 0,4 мкм? Замените вязкий 6061 на легкообрабатываемый материал, например, 7075-T6 или 6082-T6, чтобы полностью избежать полировки на верстаке. Наконец, подберите размер самого толстого плеча вала к стандартному заводскому прутку — например, 25 мм, 32 мм или 50 мм. Это позволит значительно сократить количество циклов черновой обработки и потери материала.
Нажмите здесь для отправки запроса 👆
Часто задаваемые вопросы
В1: Почему при чистовой токарной обработке на станках с ЧПУ алюминий 6061 часто приобретает мутное, рваное покрытие?
А: Эта молочно-белая, шероховатая поверхность редко указывает на рыхлую металлическую заготовку; сплав 6061 просто мягкий и липкий. По мере того, как инструмент направляется к центральной линии детали, площадь резания резко падает. Из-за недостатка скорости нагретый материал перестает чисто резать и приваривается холодным припоем прямо к твердосплавному наконечнику, формируя кромку. С этого момента вы тянете затупившийся клин вместо того, чтобы резать металл. Чтобы этого избежать, установите постоянную скорость резания (CSS) до упора в центр, замените полированные пластины на пластины с высоким углом заточки до 18 градусов и поддерживайте постоянное давление подачи, чтобы кромка резала чисто, а не терлась.
В2: В чем заключается практическая разница в обработке круглых прутков из сплава 6061-T6 и 6061-T651?
А: Оба сорта имеют одинаковый химический состав и показатели прочности на растяжение, но ведут себя совершенно по-разному после снятия поверхностного слоя. Стандартный пруток T6 удерживает значительное остаточное напряжение закалки непосредственно под поверхностью прокатного стана. Если снять обжимную головку с одной стороны или сделать глубокий надрез на токарном станке, эти неравномерные силы мгновенно высвобождаются, изгибая длинные валы, как банановую кожуру. Заготовка из стали T651 растягивается на растяжном стане для постоянного удлинения на 1-3% сразу после закалки. Это механическое растяжение устраняет защемленное напряжение в сердцевине, а это значит, что детали остаются идеально ровными и прямыми на протяжении интенсивных проходов обжимной головки.
В3: Можно ли анодировать в цвет детали из сплава 7075-T6, изготовленные точеным способом, одновременно с компонентами из сплава 6061 в одной сборке?
А: Вы можете окунуть их в один и тот же химический раствор, но на глаз они никогда не совпадут. Тяжелое содержание цинка и меди, придающее сплаву 7075 его прочность, также загрязняет прозрачную матрицу из оксида алюминия. В то время как сплав 6061 обеспечивает четкий, насыщенный цвет в обычных красильных ваннах, 7075 создает под ним мутный, медный оттенок. Цветные красители в итоге получаются тусклыми, с серым оттенком и заметно темными. Если для наружных покрытий необходим однородный оттенок, используйте для всех декоративных покрытий сплав 6061. Если большие объемы работ вынуждают вас использовать 7075, используйте матовый черный краситель или вообще откажитесь от цвета, используя необработанное твердое покрытие.
В4: Как следует учитывать на чертежах деталей приращение размеров на обработанных диаметрах при анодировании твердым покрытием типа III?
A: При нанесении покрытия материал накапливается сверху; твердое покрытие фактически разъедает основной металл, образуя слой оксида алюминия. Этот рост разделяется ровно пополам — половина проникает в сердцевину, а половина распространяется наружу за пределы исходной линии поворота. При толщине твердого покрытия 25 мкм внешний диаметр увеличивается примерно на 0,025 мм по всей окружности. В чертежах необходимо указать, действуют ли жесткие ограничения по толщине вала до или после обработки. Если размеры определяют окончательный размер перед сборкой, слегка подточите критически важные подшипниковые шейки, чтобы избежать заедания при окончательной сборке.
В5: В каких случаях целесообразно переходить с использования стандартного сплава 6061-T6 на 2024-T351 или 6082-T6 в компоненте OEM-производителя?
A: Решение о замене сплава принимается, когда сплав 6061 достигает своего физического предела. Для тугих штифтов, компонентов трансмиссии и прецизионных шпилек выбирайте 2024-T351, поскольку его содержание меди обеспечивает чистое удаление стружки без образования «птичьих гнезд», позволяя снимать шлифованную поверхность непосредственно с вставки без притирки — при условии, что вы можете обойтись без яркого цветного анодирования. Для конструкционных корпусов, морских соединений и тяжелой гидравлики используйте 6082-T6. Его марганцевая основа обеспечивает на 10-15% больший предел текучести, чем у 6061, и устойчива к коррозии в соленой воде под высоким давлением.
Нажмите здесь для отправки запроса 👆
Краткое содержание
Настройка алюминиевого сплава для токарных работ на заводах-изготовителях сводится к балансу между легкостью резания, напряжением в сердцевине и вторичной обработкой. Хотя 6061-T6 остается надежным вариантом, его более жесткие механические свойства требуют плотной подачи, высокой скорости подачи материала (SFM) и агрессивных стружколомов для предотвращения образования наростов или разрывов на поверхности. При выполнении больших объемов работ, требующих четкой и прочной резьбы, 7075-T6 чисто отламывает стружку и устойчив к образованию заусенцев. Для тонких валов, которые не допускают биения и при этом требуют зеркальной поверхности с шероховатостью Ra 0,4 мкм, предварительно растянутые 2024-T351 и EN AW-6082-T651 предотвращают деформацию заготовки, позволяя избежать выравнивания на верстаке или вторичной шлифовки. Практические шаги DFM — указание точных обозначений закалки, подбор размеров для 50/50 анодирования и выбор диаметров прутков, близких к окончательному, — обеспечивают точность печати, плоскую герметизацию поверхностей и поддерживают оптимальную себестоимость деталей сразу после изготовления.
Контактная информация
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной машиностроения, производит высокоточные металлические компоненты для требовательных мировых рынков. Наш производственный комплекс площадью 6500 м² оснащен более чем 150 станками, включая 4-осевую и 5-осевую обработку на станках с ЧПУ , фрезерно-токарную обработку, холодную экструзию и литье под давлением. Такая организация производства позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы проверяем ваши критически важные характеристики заранее — поэтому вы получаете готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на двухчасовое время ответа на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!
