 Русский




Обработка глубокой внутренней полости из цельного алюминиевого прутка на многокоординатном станке с ЧПУ кажется комфортной на бумаге до тех пор, пока вы не увидите, как ваши мусорные баки заполняются стружкой, составляющей более половины необработанной заготовки, за которую вы заплатили. Субтрактивная обработка имеет смысл для пяти быстрых прототипов или двадцати проверочных образцов. Но в тот момент, когда ваш прогноз закупок масштабируется до десятков тысяч единиц каждый год, оплата времени станка для переработки дорогого необработанного металла в металлолом будет медленно истощать вашу прибыль от продукта.
Если вы разрабатываете или производите полые, чашеобразные, симметричные или ступенчатые алюминиевые компоненты, холодная экструзия предлагает исключительно эффективный путь. В нашем цехе непрерывно работают гидравлические прессы, разрезающие заготовки, придающие им гладкость, покрывающие их специализированными сухими смазочными материалами и вытесняющие металл за пределы предела текучести при комнатной температуре.
Вот практический взгляд на холодную экструзию алюминия в заводских цехах: как металл течет под давлением, как непрерывная структура зерен устраняет утечки давления и как группы инженеров могут сократить затраты на отдельные детали без ущерба для структурной целостности.
 FORWARD EXTRUSION BACKWARD EXTRUSION
 [ Punch Moves Downward ] [ Punch Moves Downward ]
 +-----------------------+ +-----------------------+
 | | Punch | | | | Punch | |
 | +-------+ | | +-------+ |
 | [ Billet / Slug ] | | ^ [ Billet ] ^ |
 |-------+ +-------| | | Flows Up | |
 | Die | Extr. | Die | | | Around Punch | |
 | | Rod | | | |
 +-------+ +-------+ +-----------------------+
 (Material flows same (Material flows opposite
 direction as punch) direction to punch)
Что на самом деле происходит внутри штампа?
Холодная экструзия не требует предварительного нагрева или расплавления металла. Вместо этого высокотоннажные механические или гидравлические прессы вытесняют холодные алюминиевые заготовки за пределы их упругого порога в область пластической деформации исключительно за счет чистой механической силы.
Прежде чем кусок металла попадет в пресс, необработанный круглый пруток разрезается на цилиндрические заготовки, называемые заготовками. Каждая заготовка автоматически взвешивается для проверки однородности массы, обваливается в вибрационных чашах для удаления заусенцев с острых кромок, которые могут порезать инструмент, и погружается в специальную ванну для обработки поверхности.
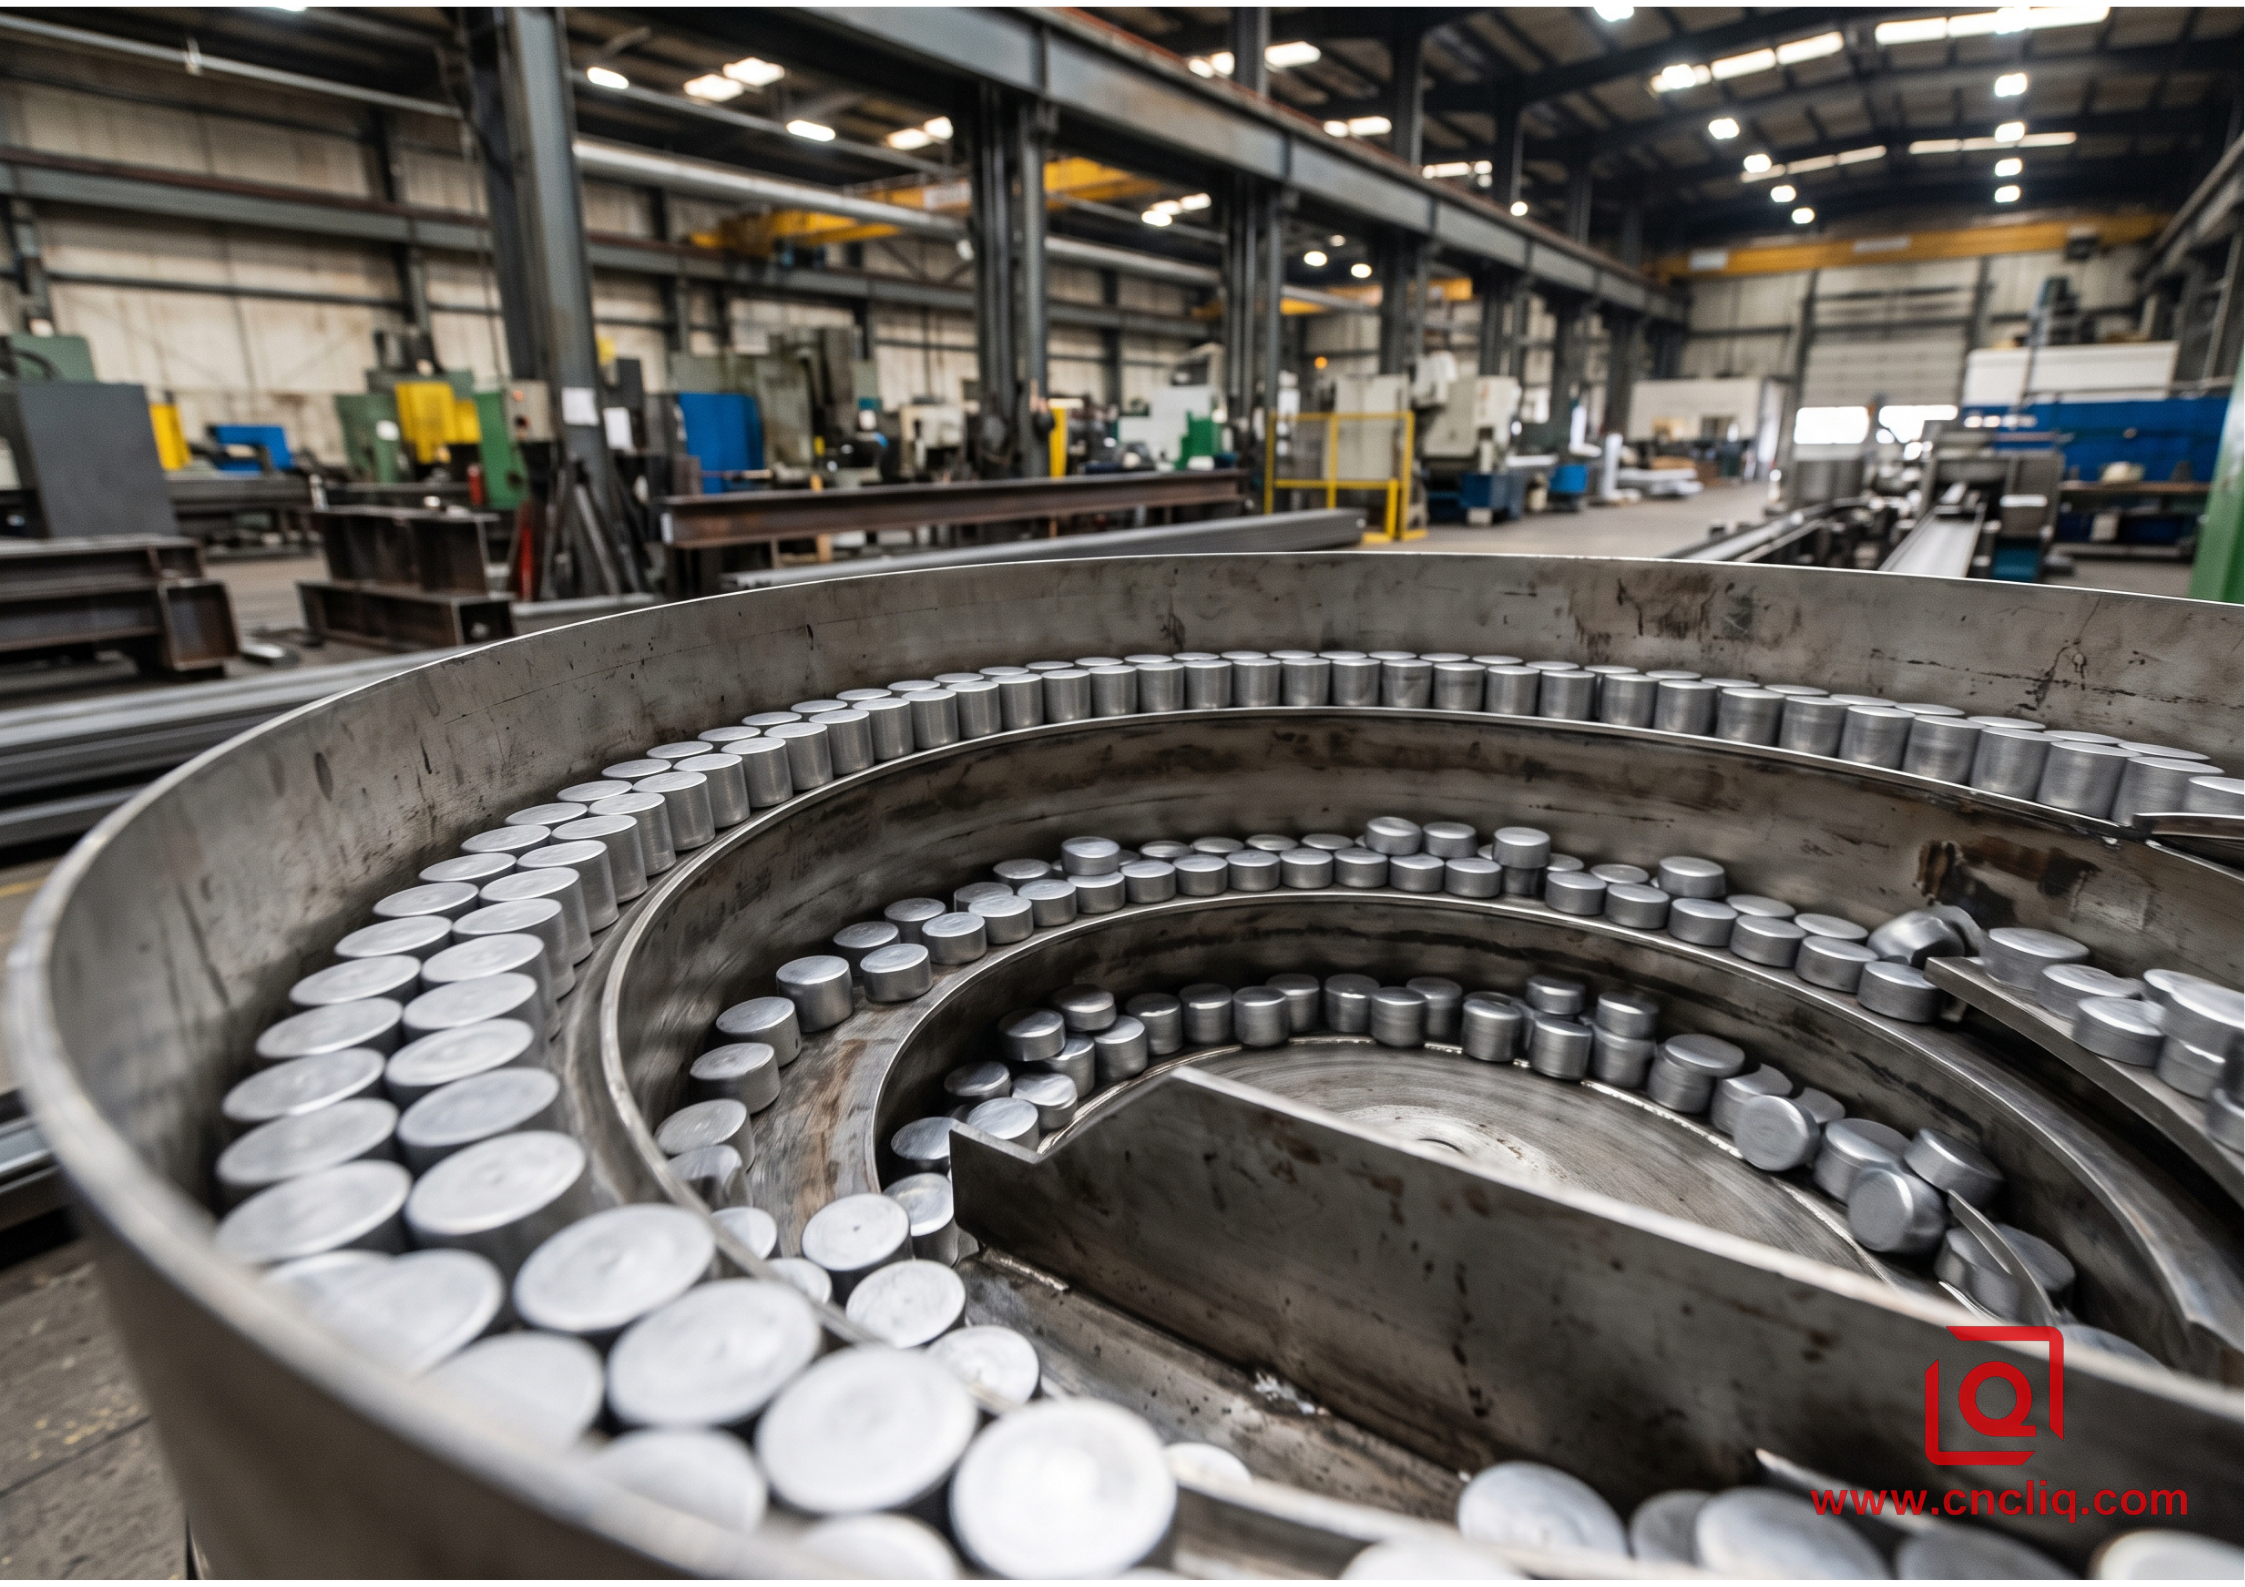
Это химическое покрытие — обычно слой микрокристаллического фосфата цинка, покрытый реактивной мыльной пленкой — создает незаменимый барьер высокого давления. Без этой тонкой химической пленки алюминий почти сразу же прихватывал бы стенки полированной твердосплавной матрицы под сильным трением, вызывая истирание, повреждение инструмента и срыв хода пресса.
После смазки заготовка попадает в прецизионную матрицу из карбида вольфрама. Поскольку пуансон из закаленной стали падает под воздействием сотен тонн прямой силы, заключенный в нем алюминий при комнатной температуре действует во многом как густой воск. Он следует самым простым доступным маршрутом, проникая в открытые пространства, созданные между пуансоном и полостью матрицы.
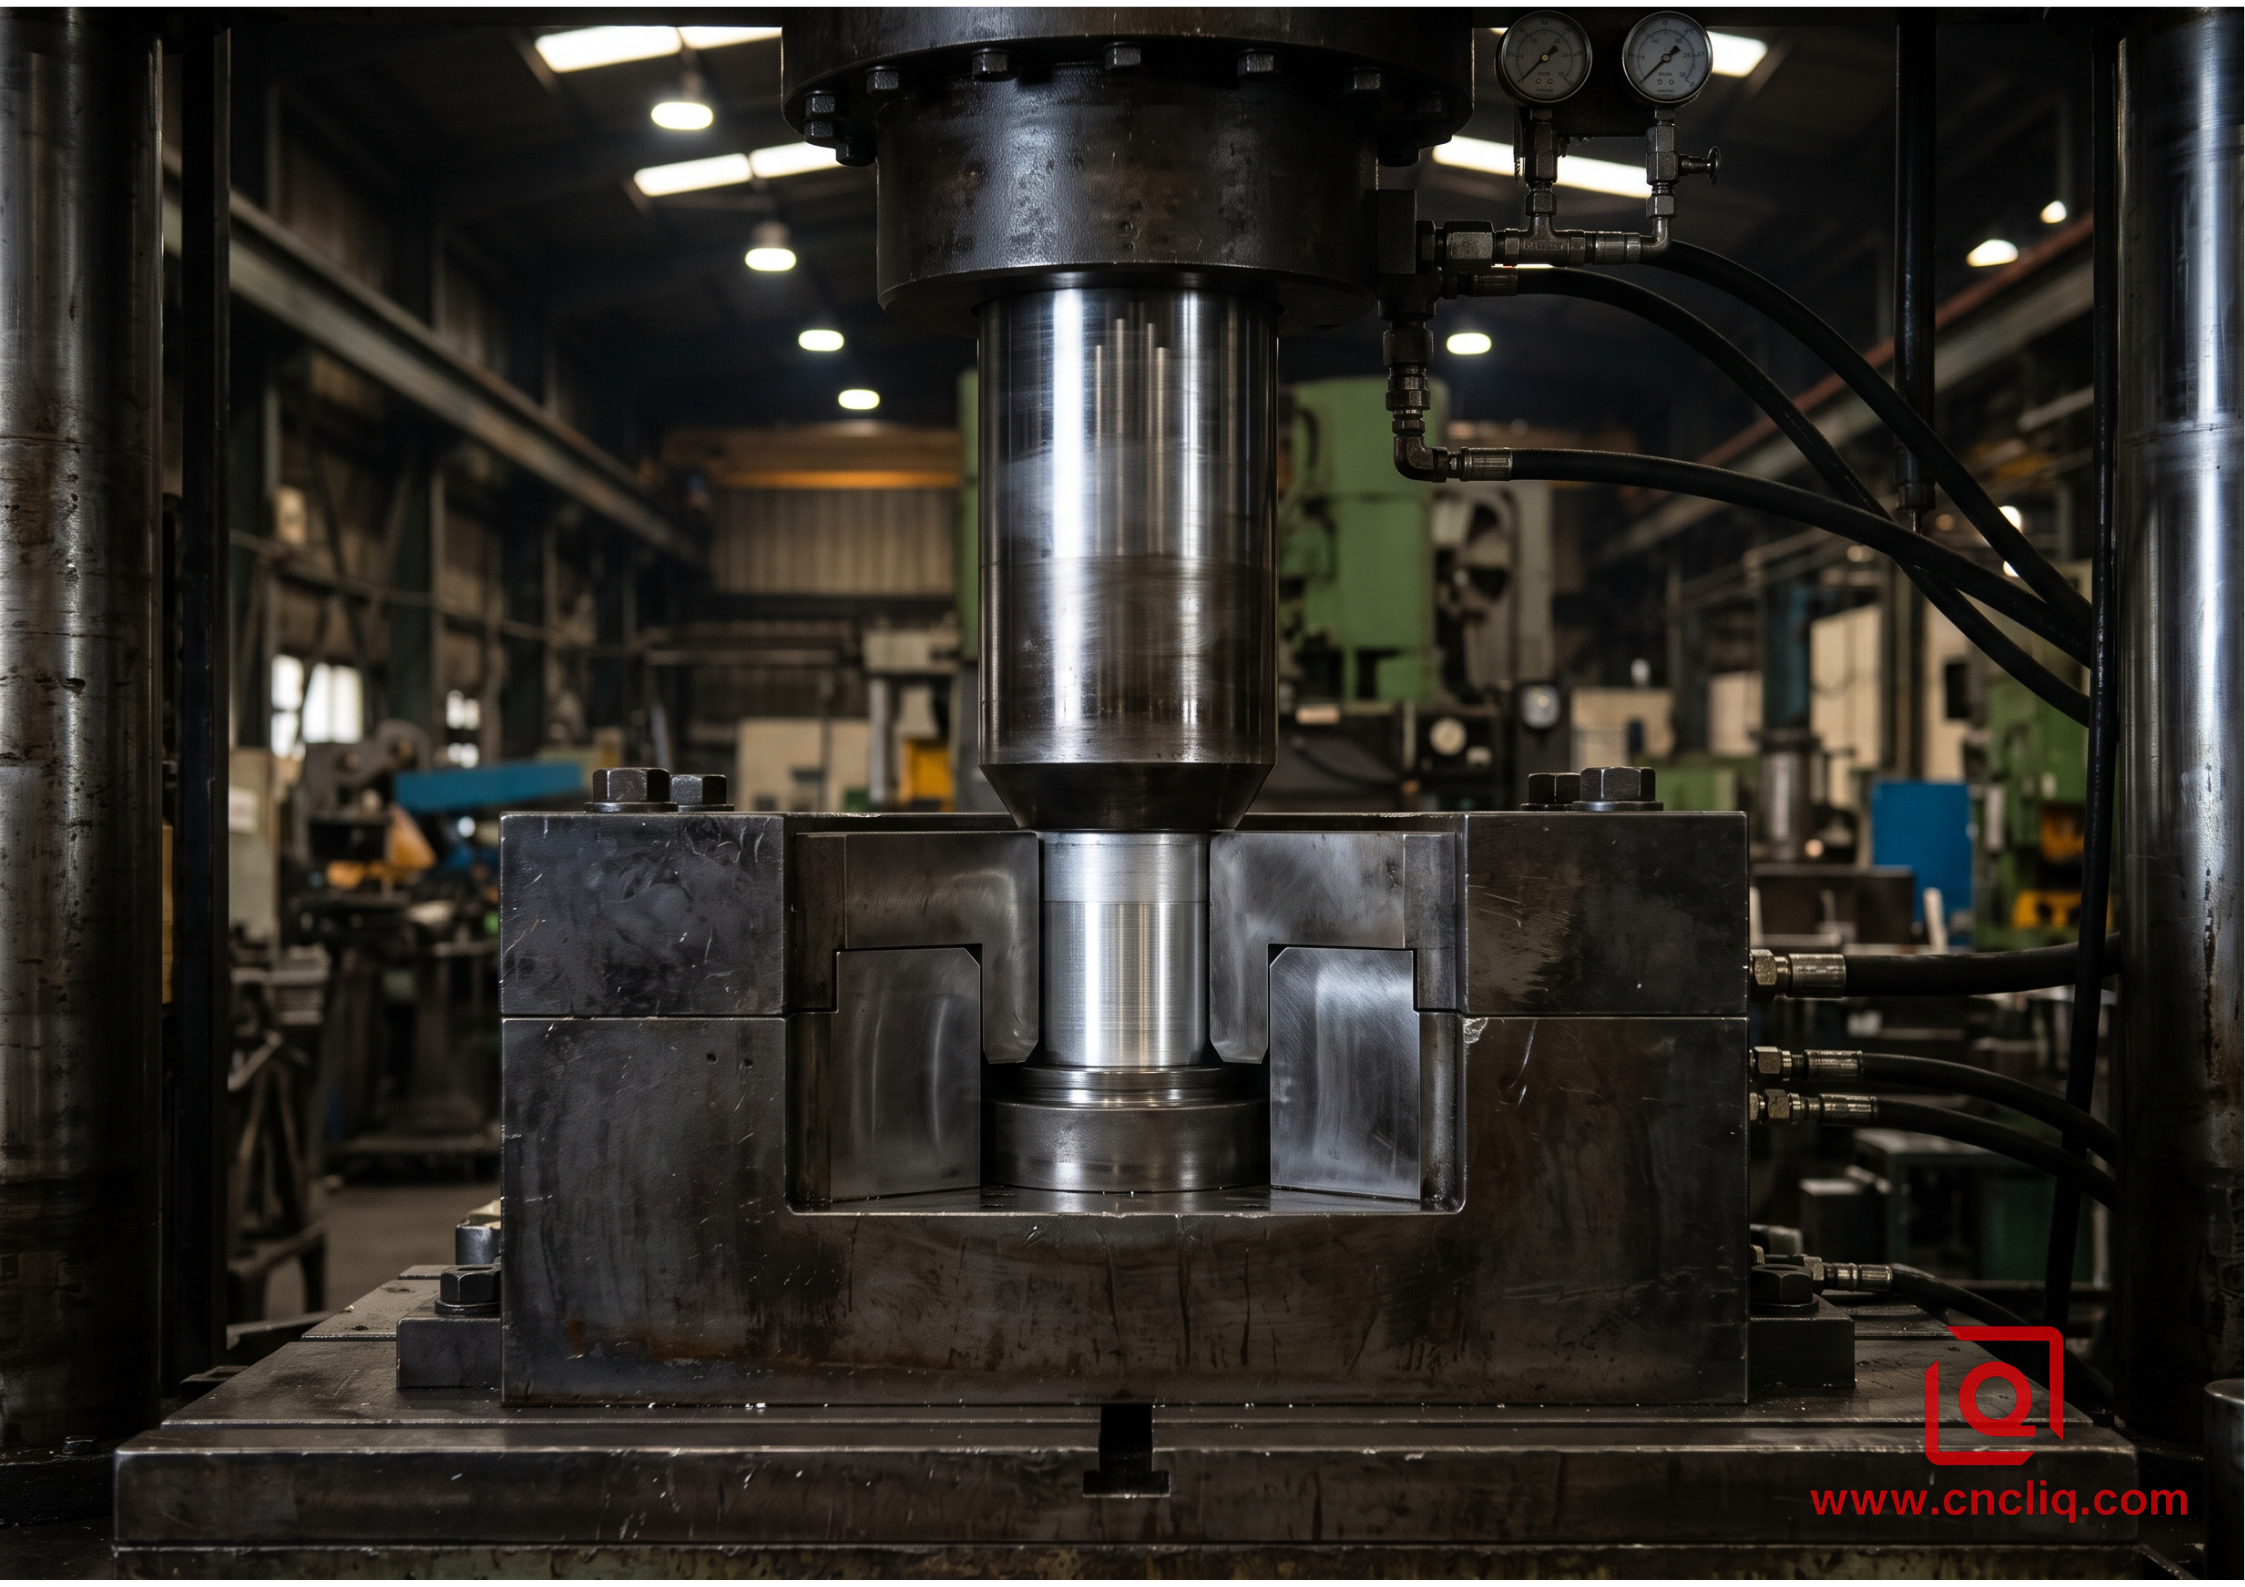
В зависимости от геометрии вашего целевого компонента производители инструментов применяют три основные стратегии потока металла:
-
Прямая экструзия: нисходящий пуансон выталкивает заготовку вперед через суженное ограничение в полости матрицы. Перемещенный материал движется в том же направлении, что и ход плунжера. Мы в значительной степени полагаемся на эту конфигурацию при производстве валов ступенчатых двигателей, соединительных штифтов разного диаметра, цельных золотников клапанов и конструкционных стоек.
-
Обратная (обратная) экструзия: заготовка сидит на твердом основании матрицы, и ей некуда двигаться вниз. Когда пуансон плотно входит в центр заготовки, смещенный алюминий течет вверх в кольцевой зазор, окружающий корпус пуансона. Эта установка является идеальной рабочей лошадкой для банок глубокой вытяжки, корпусов датчиков высокого давления, корпусов электронных конденсаторов и полых цилиндров.
-
Комбинированная (комбинированная) экструзия: один ход пресса смещает алюминий как вниз через нижнюю горловину, так и вверх вокруг нисходящего пуансона одновременно. Это позволяет нам производить готовый гидравлический соединитель или корпус клапана, имеющий сплошной ступенчатый шток на одном конце и глубокую полую полость на другом, за один непрерывный цикл без вторичной сварки или многокомпонентных сборок.
 COMBINED (COMPOUND) EXTRUSION
 [ Punch Descends ]
 +-----------------------+
 | | Punch | |
 | +-------+ |
 | ^ [ Billet ] ^ | <- Material flows UP
 | | | | around the punch
 |---+ +--|
 |Die| |Die|
 | | [Shank Stem] | | <- Material flows DOWN
 +---+ +--+ through die throat
Поведение материала: баланс пластичности и высокой прочности
Сжимайте алюминиевые сплавы достаточно сильно, и они не все ведут себя одинаково — это решает их состав и структура зерен. Выбор одного варианта над другим сводится к компромиссу: насколько легко он течет в матрице по сравнению с пределом текучести, который вам действительно нужен в конце.
| Марка сплава | Исходное состояние | Окончательное состояние после оформления | Типичный предел текучести | Использование основных OEM-компонентов | Профиль износа инструмента |
| 1070/1050 | О отожженный | H14 / H18 Закаленный | от 95 до 135 МПа | Высокоэффективные теплоотводы, вентиляционные крышки аккумуляторов электромобилей, банки с конденсаторами | Минимальный |
| 6061 | О Мягкий отжиг | T4/T6 после термообработки | от 240 до 275 МПа | Поршни автомобильных тормозов, гидравлические коллекторы высокого давления, корпуса датчиков | Умеренный |
| 6082 | О Мягкий отжиг | T6 После термообработки | от 260 до 310 МПа | Тяжелые конструкционные звенья шасси, втулки подвески, промышленные цилиндры | От умеренного до высокого |
| 7075 | О сфероидизированный | T6/T73 Снятие стресса | от 430 до 505 МПа | Арматура аэрокосмических конструкций, корпуса оборонительных боеприпасов, наконечники рулевых тяг | Высокий |
Сплавы высокой чистоты, такие как 1070 и 1050, под давлением растекаются, как мягкая замазка. Их кристаллическая решетка имеет множество плоскостей скольжения и мало легирующих препятствий, поэтому они заполняют глубокие полости без трещин сдвига или отжига в середине процесса. Они занимают первое место, когда тепловая или электропроводность должна быть на пике.
Когда требуется прочность и фиксация резьбы, сплавы серии 6000, такие как 6061 и 6082, являются лучшими промышленными лошадками. Одна загвоздка: не подвергайте закалку Т6 холодной экструзией — ее твердость при поставке разрушает удары и трещины на острых углах.
Необработанные заготовки 6061 сначала требуют полного рекристаллизационного отжига: выдержите их при температуре 380–415°C примерно 3 часа, затем дайте им медленно остыть внутри печи. Это делает металл мягким и пластичным.
В течение нескольких секунд холодной пластической деформации металл испытывает сильное деформационное упрочнение. После формирования компоненты почти чистой формы поступают непосредственно в специальную печь для термообработки и искусственного старения при температуре 175 градусов Цельсия в течение 8 часов для достижения полных механических свойств отпуска T6.
Контрольные показатели процесса: холодная экструзия, обработка на станках с ЧПУ и литье под давлением
Каждый производственный процесс предполагает определенные технические компромиссы между инвестициями в оснастку, использованием материалов, временем цикла и долговечностью конструкции.
Grain Fiber Lines Comparison:

CNC Machining (Cut Fibers):
=================== (Cutting tool slices across native grain lines)
------------------- (Exposes microscopic leak paths and stress risers)

Cold Extrusion (Continuous Unbroken Fibers):
~~~~~~~~~~~~~~~~~~~ (Grain flow curves smoothly around structural contours)
~~~~~~~~~~~~~~~~~~~ (Maximizes burst resistance and cyclic fatigue life)
| Производственный параметр | Холодная экструзия алюминия | Многоосевая обработка с ЧПУ | Литье под высоким давлением (HPDC) |
| Уровень отходов материалов | От 5% до 8% (незначительные окончания урожая) | От 55% до 75% (значительная потеря стружки) | От 15% до 25% (ворота, бегунки и вспышка) |
| Зерновая структура и усталость | Superior (непрерывный поток зерна) | Умеренный (зерна срезаются инструментом) | От низкой до умеренной (склонность к пористости) |
| Размерный допуск в готовом виде | Плюс/минус 0,030–0,060 мм | Плюс/минус от 0,008 до 0,015 мм. | Плюс/минус от 0,100 до 0,250 мм. |
| Шероховатость поверхности | Ra от 0,2 до 0,8 микрометра | Ra от 0,8 до 3,2 микрометра | Ra от 1,6 до 6,3 микрометра |
| Продолжительность производственного цикла | От 1,5 до 4,0 секунды на деталь | От 120 до 480 секунд на штуку | От 25 до 60 секунд на выстрел |
| Экономичный масштаб производства | 5000 единиц и выше | от 1 до 500 единиц | 10 000 единиц и выше |
Обработка на станке с ЧПУ дает большую свободу размеров и очень жесткие допуски. Это делает его подходящим для небольших тиражей и сложных несимметричных профилей. Обратная сторона: режущие инструменты разрезают естественную текстуру прокатанного прутка, оставляя микроскопические очаги напряжений и возможные пути утечек через тонкие стенки.
Литье под высоким давлением позволяет быстро создавать сложные формы. Но турбулентная инжекция расплавленного металла может захватывать крошечные газовые карманы и усадочные пустоты. Под постоянным гидравлическим давлением или повторяющимися сильными утомительными нагрузками эти скрытые поры могут превратиться в серьезные пути утечки.
Холодная экструзия изменяет форму металла, сохраняя при этом его твердость. Непрерывные линии текстуры алюминия огибают внутренние галтели и повторяют контуры стенок, поэтому экструдированные детали получают более высокую прочность на разрыв, хорошую усталостную долговечность и гладкую полированную поверхность прямо после пресса.
Практические рекомендации DFM для инженеров-конструкторов
Проектирование детали для холодной экструзии требует размышлений о том, как твердый металл течет под гидростатическим давлением. Детали, которые, казалось бы, легко резать концевой фрезой, могут вызвать катастрофические скачки напряжения в твердых инструментах.
 PRONE TO TOOL WEAR RECOMMENDED DFM PROFILE
 | | | |
 | Sharp Corner (R = 0) | | Smooth Fillet (R >= 1.5) |
 +-------+ +-------+ \ /--------\ /
 | | \ / \ /
 | | | | | |
 (Severe tool stress concentration) (Balanced flow, extended punch lifespan)
-
Пропорции толщины нижней части к стенке: в цилиндрических деталях, экструдированных назад, старайтесь, чтобы толщина основания была примерно в 1,0–1,5 раза больше толщины боковой стенки. Если нижний пол спроектирован слишком тонким относительно вертикальных стенок, поверхность пуансона пробьет пробку прямо насквозь, прежде чем сможет установиться непрерывный обратный поток.
-
Переходные скругления и внутренние радиусы. Избегайте острых внутренних переходных уступов под углом 90 градусов и нулевым радиусом. Всегда указывайте большие переходные галтели размером не менее 1,5 мм, а в идеале — 2,5 мм при использовании сплавов серии 6000. Острые внутренние ступеньки блокируют равномерное смещение металла, задерживают воздушные карманы и создают сильную усталость плеча пуансона при изгибе.
-
Симметричное распределение стенок. Асимметричная конструкция стенок создает неравномерные боковые силы на поверхности пуансона во время хода пресса. Когда одна боковая стенка существенно толще противоположной, нисходящий пуансон неизбежно отклоняется в сторону наименьшего сопротивления. Такое блуждание пуансона приводит к сильному биению стенки и может привести к разрушению окружающей вставки матрицы из карбида вольфрама.
-
Мягкие углы уклона: хотя холодная экструзия может создавать прямые вертикальные стенки с нулевой уклоном, добавление небольшого угла уклона от 0,25 до 0,5 градусов вдоль некритических внутренних поверхностей значительно снижает трение вытягивания во время обратного хода. Эта маленькая деталь может легко удвоить срок службы вашего рабочего инструмента.
Стандарты контроля качества и инспекции
В операциях высокоскоростной холодной экструзии, где прессы совершают ходы до 45 раз в минуту, строгий контроль процесса необходим для обеспечения точного соблюдения размеров тысяч последовательных деталей.
-
Точность размеров (DIN ISO 2768-m): Наружные диаметры, полученные прямой штамповкой на полированных твердосплавных вставках, регулярно соответствуют стандартам допусков ISO IT8 и IT9. Гладкие внутренние отверстия, созданные на шлифованных оправках, обеспечивают соответствие стандарту ISO IT7 без проходов растачивания.
-
Непрерывная проверка массы заготовок: каждая нарезанная необработанная заготовка проходит через высокоскоростные чеквейеры. В конфигурации инструмента с закрытой матрицей избыточный объем материала не может уйти; заготовка с избыточным весом вызывает резкие скачки гидростатического давления, которые могут необратимо деформировать тяжелые плиты пресс-подрессоры.
-
Целостность поверхности и неразрушающий контроль (ASTM E1417): Холодная деформация вызывает сильное кольцевое напряжение вдоль внешних обшивок деталей. Автоматизированный вихретоковый контроль и регулярные флуоресцентные проникающие испытания подтверждают, что сформированные поверхности остаются полностью свободными от продольных микротрещин или трещин от трения.
-
Испытания на твердость и механические контрольные испытания (ASTM E10 и ISO 6506-1). Детали, полученные из печей термообработки Т6, подвергаются систематическим испытаниям на твердость по Бринеллю и Виккерсу в сочетании с периодическими разрушающими нагрузками на растяжение, чтобы гарантировать полное соответствие предела текучести для каждой производственной партии.
Разбивка реальных OEM-приложений
+-------------------------------------------------------------------------+
| CASE STUDY: AUTOMOTIVE PRESSURE HOUSING |
+-------------------------------------------------------------------------+
| Target Application: |
| - High-pressure fuel rail sensor enclosure |
| - Annual Production Volume: 120,000 units |
| - Material Specification: 6061-T6 Aluminum |
| - Performance Target: Zero leakage at 35 MPa proof pressure |
| |
| Prior Manufacturing Hurdles: |
| - Machined from solid 45 mm diameter 6061-T6 bar stock on CNC lathes |
| - Machine cycle time: 210 seconds per finished unit |
| - Material loss: 68% of raw aluminum converted into waste chips |
| - Minor porosity along cut grain lines caused occasional micro-leaks |
| |
| Implemented Cold Forming Process: |
| 1. Backward cold extrude hollow cup near-net shape in 2.2 seconds |
| 2. Perform solution and artificial aging heat treatment to T6 temper |
| 3. Quick 18-second secondary CNC pass for M18x1.5 thread and O-ring seal |
| |
| Quantified Production Gains: |
| - Raw material starting mass dropped from 385 grams to 132 grams |
| - Overall piece-part manufacturing cost decreased by 41.8% |
| - 100% burst test pass rate across 120,000 parts delivered |
+-------------------------------------------------------------------------+
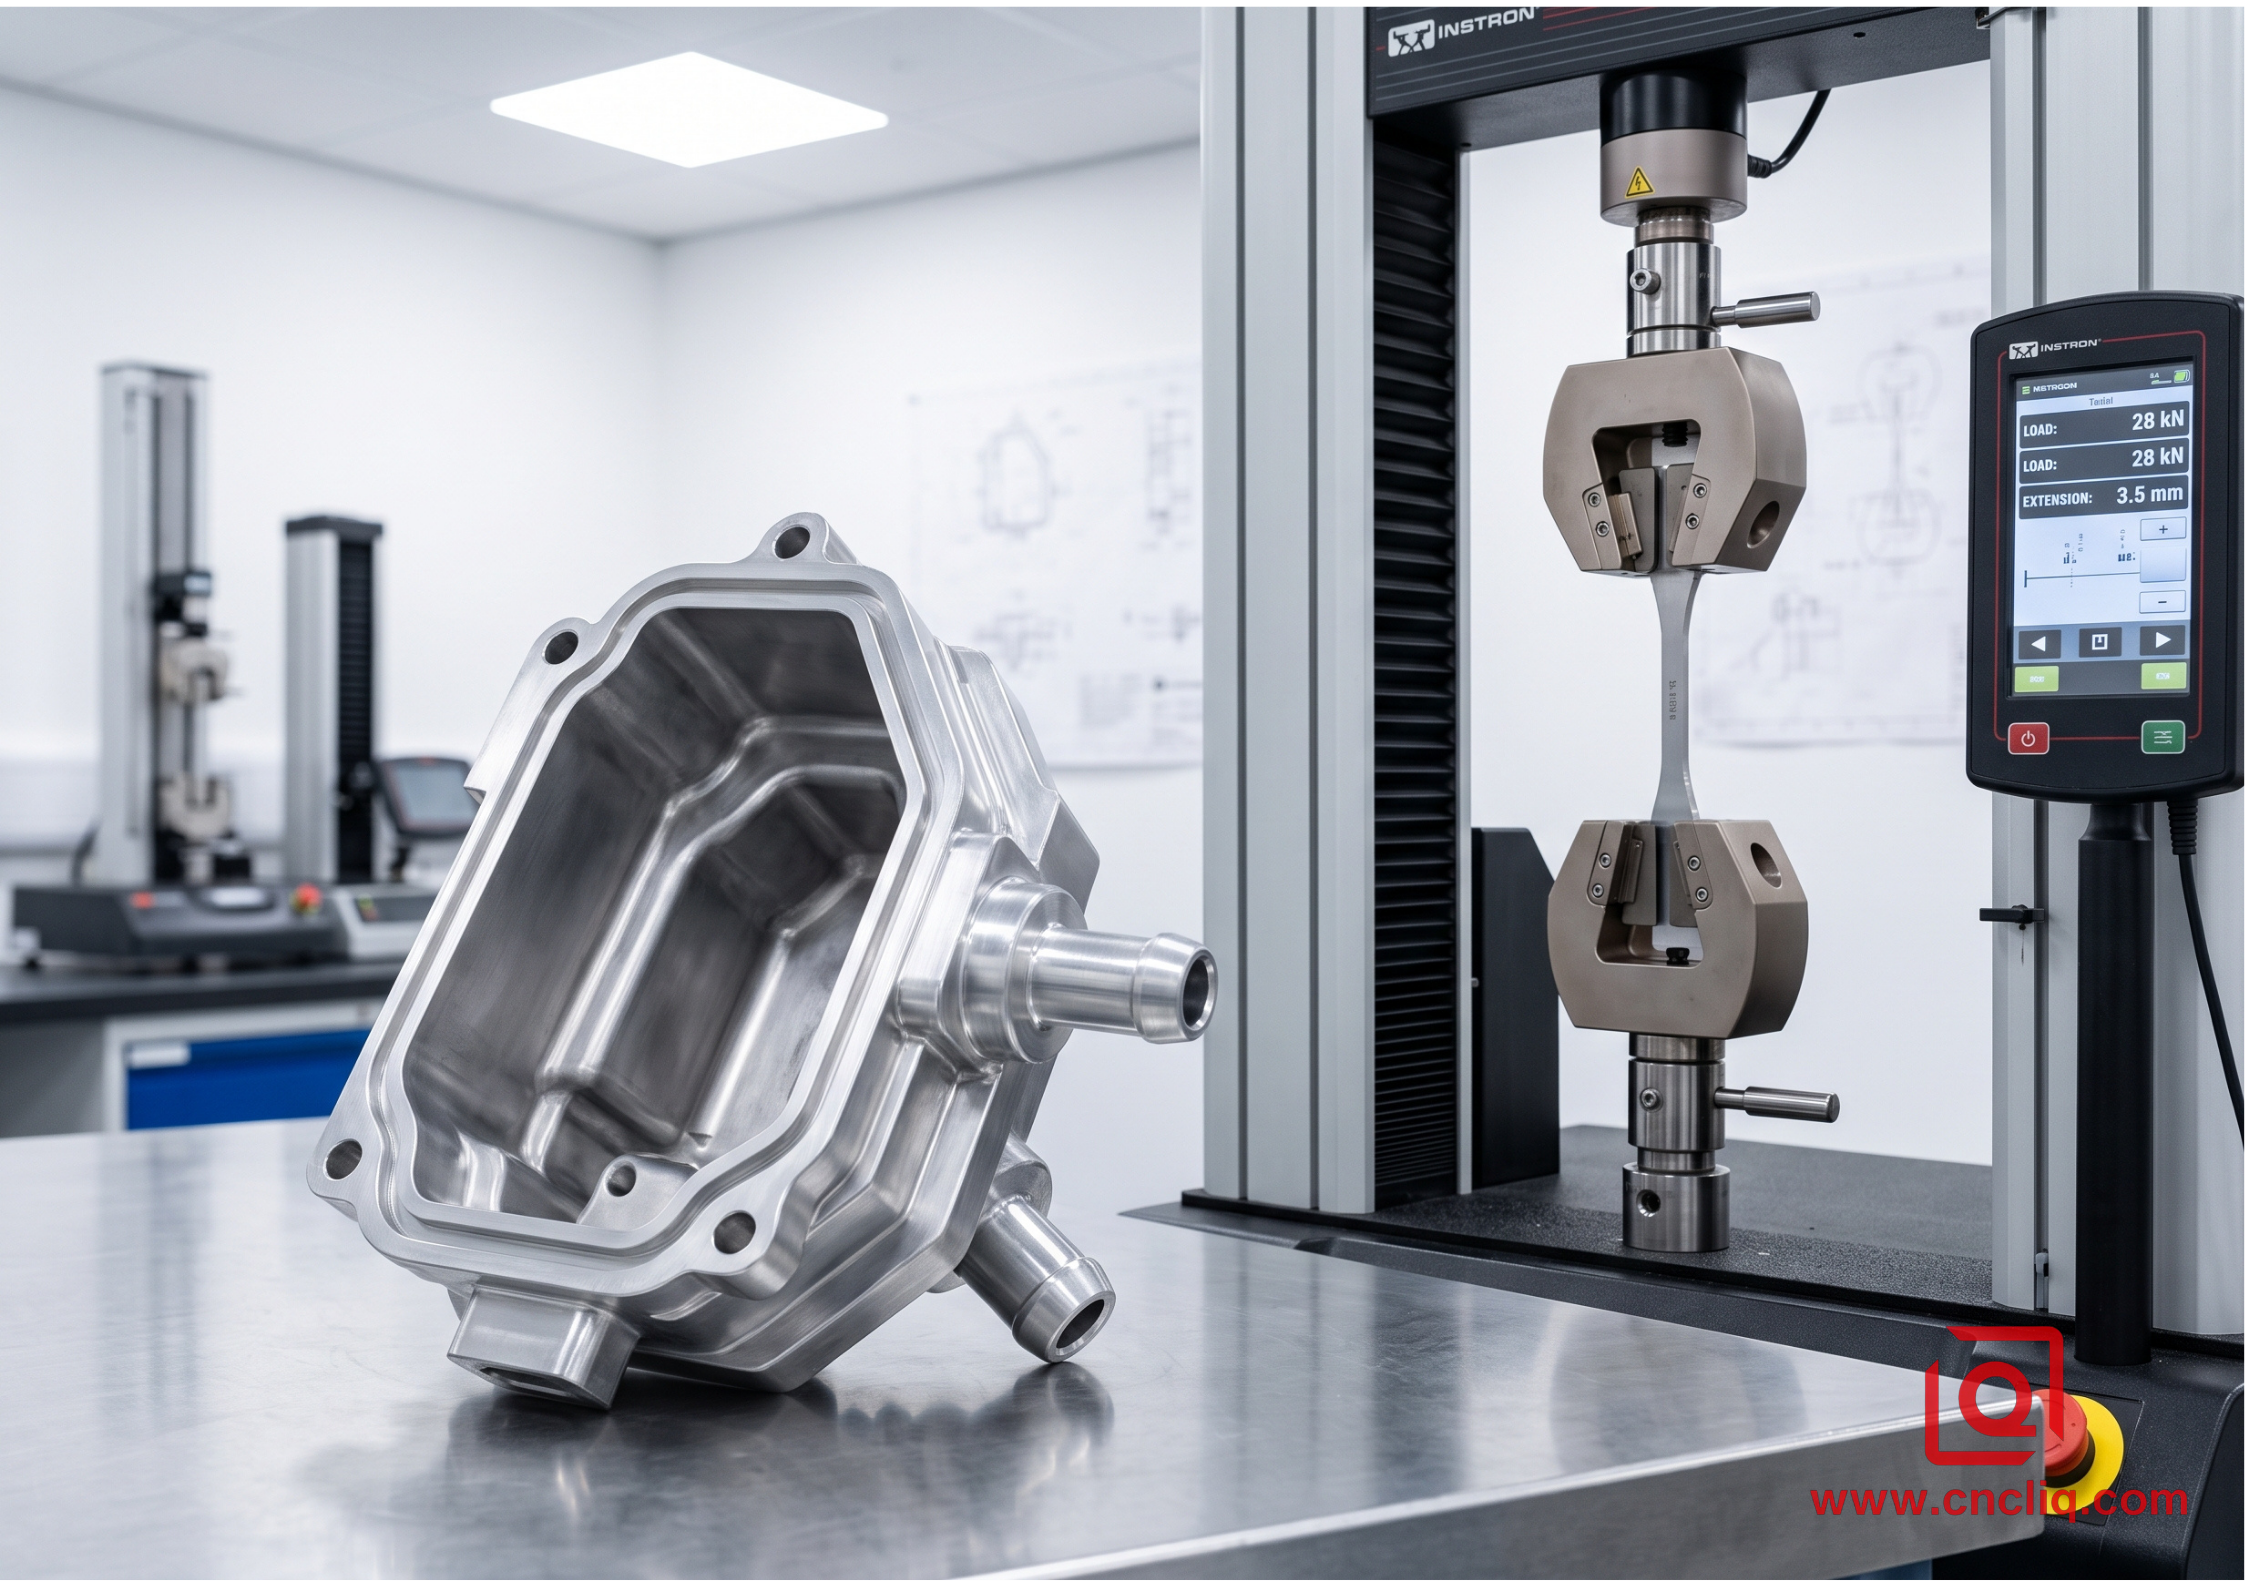
Международный поставщик автомобилей первого уровня обратился к нашей команде с предложением сложного корпуса датчика топливной рампы высокого давления. Их нынешний партнер-производитель изготавливал весь компонент из цельного экструдированного прутка 6061-T6 диаметром 45 мм.
Каждую деталь обвязывал высокоточный многокоординатный токарный станок за 210 секунд, разрезая 68% исходного сырья на стружку-лом. Что еще более важно, механическая обработка прямо в твердом стержне разрезала продольные границы зерен, что иногда приводило к просачиванию микроскопической жидкости через тонкую стенку чувствительной диафрагмы во время проверочных испытаний под высоким давлением 35 МПа.
Наша команда инженеров перевела компонент на высокоэффективный двухэтапный производственный маршрут:
[Sheared 6061 Billet]
 |
 v
[Anneal Below 45 HBW Hardness]
 |
 v
[Apply Dry Phosphate Lubricant]
 |
 v
[Reverse Cold Extrude Near-Net Cup (2.2 Seconds)]
 |
 v
[Unbroken Grain Alignment Along Internal Cavity]
 |
 v
[Solution & Aging Heat Treatment to T6]
 |
 v
[High-Speed CNC Finish: Threads & Seal Groove (18 Seconds)]
Мы разрезали заготовки из мягко отожженной стали 6061, нанесли усовершенствованную химическую конверсионную смазку и экструдировали назад глубоко полое тело на 400-тонном прессе всего за 2,2 секунды. Это пластическое смещение заставило естественную структуру зерен алюминия непрерывно течь вокруг внутренних переходов основания и подниматься вверх по боковым стенкам.
После стандартного цикла термообработки Т6 для восстановления максимальной механической прочности вторичный токарный станок с ЧПУ потратил всего 18 секунд на нарезание внешней монтажной резьбы M18x1,5 и установку канавки для эластомерного уплотнения.
Результаты были немедленными и измеримыми. Вес исходного сырья снизился с 385 граммов до 132 граммов на штуку, что означает снижение покупного веса необработанного металла на 65,7%. Общая стоимость деталей снизилась на 41,8%, включая амортизацию оснастки, а плотное, непрерывное выравнивание зерен полностью устранило сбои при испытаниях под давлением на всех 120 000 поставленных производственных единицах.
Заключение: оценка вашего следующего OEM-проекта
Холодная экструзия алюминия предлагает надежный производственный мост между экономией материалов при литье и точностью поверхности при многоосной обработке.
Если вашим деталям требуется цилиндрическая симметрия, глубокие глухие полости или надежная устойчивость к давлению при циклических нагрузках, холодная штамповка сокращает время цикла с нескольких минут до нескольких секунд, одновременно значительно сокращая отходы материала.
Отправьте файлы компонентов STEP или IGES вместе с прогнозируемыми годовыми потребностями в поставке. Наша инженерная группа проведет тщательный анализ DFM, рассчитает тоннаж пресса, оценит пути движения зерна и наметит оптимизированную стратегию объемного производства, адаптированную к вашим точным техническим характеристикам.
Контактная информация
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку нестандартные детали различаются в зависимости от плавкости материала, калибровки станка и конкретных допусков, характеристики качества переплета регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все тематические исследования клиентов, представленные в этом блоге, были полностью анонимизированы и обработаны. Показатели производительности, рабочие процессы производства и отображаемые изображения служат исключительно для демонстрации наших возможностей индивидуальной обработки и не представляют собой единого универсального стандарта для всех заказов.
Производственная группа Лицинь
Основываясь на 18-летнем опыте точного машиностроения, компания Ningbo Liqin Industry производит металлические компоненты с высокими допусками для требовательных мировых рынков. Мы работаем на базе производственного центра площадью 6500 м², оснащенного более чем 150 станками, работающими с 4 и 5 осями. обработка с ЧПУ , токарно-фрезерная обработка, холодная экструзия и литье под давлением под одной крышей. Такая настройка позволяет нам беспрепятственно управлять проектами, переходя от первоначальных концепций САПР непосредственно к завершенным поставкам.
Мы осуществляем контроль качества без каких-либо компромиссов. Мы относимся к жестким допускам с учетом необходимой им инженерной дисциплины. Опираясь на сертификаты ISO 9001, ISO 13485 и IATF 16949, наши инженеры по обеспечению качества проводят строгие проверки IPQC, FQC и OQC для каждой отдельной производственной партии. От картографирования размеров КИМ и оптического профилирования до испытаний на твердость и солевого тумана, мы заранее проверяем ваши критически важные характеристики, поэтому вы получаете готовые компоненты без головной боли при сборке или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на нас в двухчасовом времени ответа на новые запросы предложений, прямой поддержке при отборе проб прототипов и бесперебойной экспортной доставке по Европе, Северной Америке, Азии и Океании.
Приветствуем ваши запросы и образцы. Посетите наш сайт или свяжитесь с нами напрямую за конкурентоспособное предложение!
