 العربية




1. المقدمة: حقائق أرضية المتجر
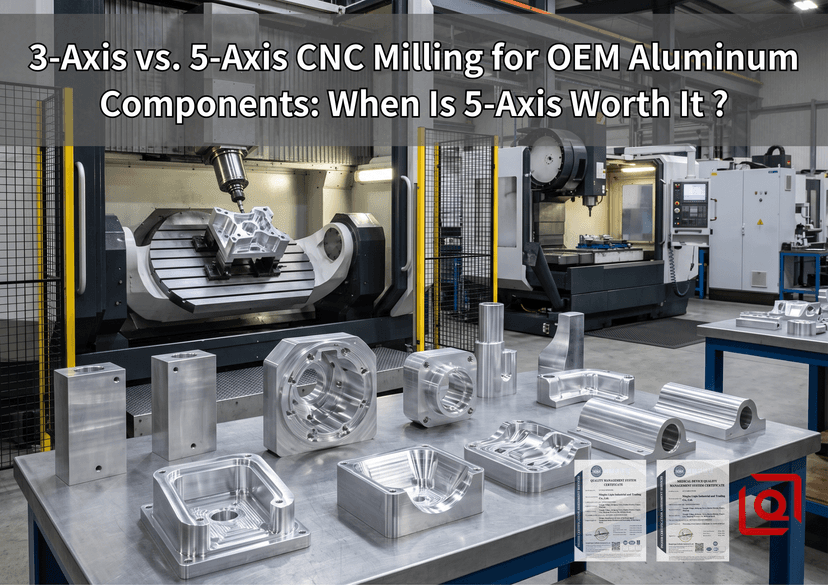
ادخل إلى أي منشأة تصنيع تعاقدية مزدحمة الألومنيوم المخصص الأجهزة لمصنعي المعدات الأصلية العالمية، وستلاحظ تقسيمًا مثيرًا للاهتمام للعمل في جميع أنحاء المتجر. في إحدى الخلجان، تعمل بشكل مستمر صفوف من مراكز المعالجة العمودية القوية ثلاثية المحاور. إنها تقطع الأسطح المسطحة المتصاعدة، وتمضغ الأشكال الهندسية الجيبية المستطيلة، وتغرق فتحات الصنبور في القضبان القياسية المبثوقة. وفي الخلية المجاورة مراكز تصنيع متعددة المحاور همهمة بإيقاع مختلف جدًا. تميل أسطواناتها الدوارة وتوضع بدون أي ضجة، مما يسمح لمطاحن نهاية الكربيد الصلبة بمسح الملامح المعقدة والمنافذ ذات الزوايا والأضلاع الضيقة بدون ثرثرة.
كلما سقطت ملفات ومطبوعات CAD للعملاء في قائمة الانتظار، يصل المشترون ومهندسو الأجهزة إلى مفترق الطرق نفسه: هل نقوم بتشغيل كتلة الألومنيوم هذه على مطاحننا القياسية ذات 3 محاور، أم أن الهندسة تتطلب دفع مبلغ إضافي مقابل إعداد 5 محاور؟
تحاول العديد من أدلة التصنيع العامة الإجابة على هذا السؤال بقاعدة عامة واضحة: المطاحن ثلاثية المحاور مخصصة للكتل المستطيلة البسيطة، في حين أن الآلات ذات الخمسة محاور مخصصة للانقضاض على الفضاء الجوي والمنحنيات الفنية المعقدة. أي شخص قام بإدارة منشأة تصنيع نشطة على الإطلاق يعرف أن هذا التفسير يتجاهل التفاصيل الأكثر أهمية. على أرضية المتجر، نادرًا ما يكون الاختيار بين الطحن ثلاثي المحاور وخمسة محاور متعلقًا بما إذا كان الجلد الخارجي منحنيًا أم مسطحًا. وبدلاً من ذلك، يعود القرار الحقيقي إلى احتكاك التعامل:
-
كم مرة يجب على المشغل لمس قطعة العمل؟
-
ما هو عدد التركيبات المخصصة الفردية التي يجب على صانعي الأدوات لدينا تصنيعها ومعايرتها وتخزينها؟
-
ما عدد المسندات الهندسية التي سنضعها فوق بعضها البعض عندما نقلب قطعة الحديد من وجه إلى وجه؟
-
كيف يبدو السطح الناتج عندما تقوم الأدوات بمزج مسارات القطع عبر عمليات مختلفة؟
إذا كنت يقوم مهندس تصنيع المعدات الأصلية بشراء أجزاء من الألومنيوم المُشكَّل آليًا ، إن فهم هذه الديناميكية العملية هو أسرع طريقة لحماية ميزانياتك الجزئية دون المساس بالتفاوتات الهيكلية. دعونا نتجاوز النظرية الأكاديمية ونستكشف كيف يتصرف سير عمل الطحن هذا فعليًا داخل ورشة الآلات العاملة.
2. حركيات الآلة: فهم الحركة
لمعرفة أين تتباين التكاليف والإمكانيات، تحتاج أولاً إلى تصور كيفية تفاعل أدوات القطع مع مخزون الألومنيوم الخام في كلا إعدادات الماكينة.
تعمل أي مطحنة CNC حول 3 محاور خطية أساسية. يتحرك المغزل أو الطاولة جنبًا إلى جنب على طول المحور X، ومن الأمام إلى الخلف على طول المحور Y، وينخفض بشكل مستقيم لأعلى ولأسفل على المحور Z. في الماكينة العمودية القياسية ثلاثية المحاور، يتم تثبيت قطعة الألومنيوم الفارغة مباشرة على السرير، وعادةً ما يتم تثبيتها بإحكام في ملزمة أو تثبيتها على لوحة شبكية. القاطع يهاجم المخزون من الأعلى فقط. إذا كانت طباعتك تتطلب ثقبًا ملولبًا على الوجه 1، وتجويفًا مضادًا على الجانب الأيسر، وتجويفًا مائلًا على الجدار المقابل، وجيبًا للتخليص أسفله، فلن يتمكن المغزل من ضرب تلك المقاطع في طلقة واحدة. يتعين على المشغل إيقاف التشغيل، وفك الفكين، وتفجير الرقائق، وقلب الكتلة يدويًا، والتقاط إزاحة العمل، والضغط على اللون الأخضر مرة أخرى.
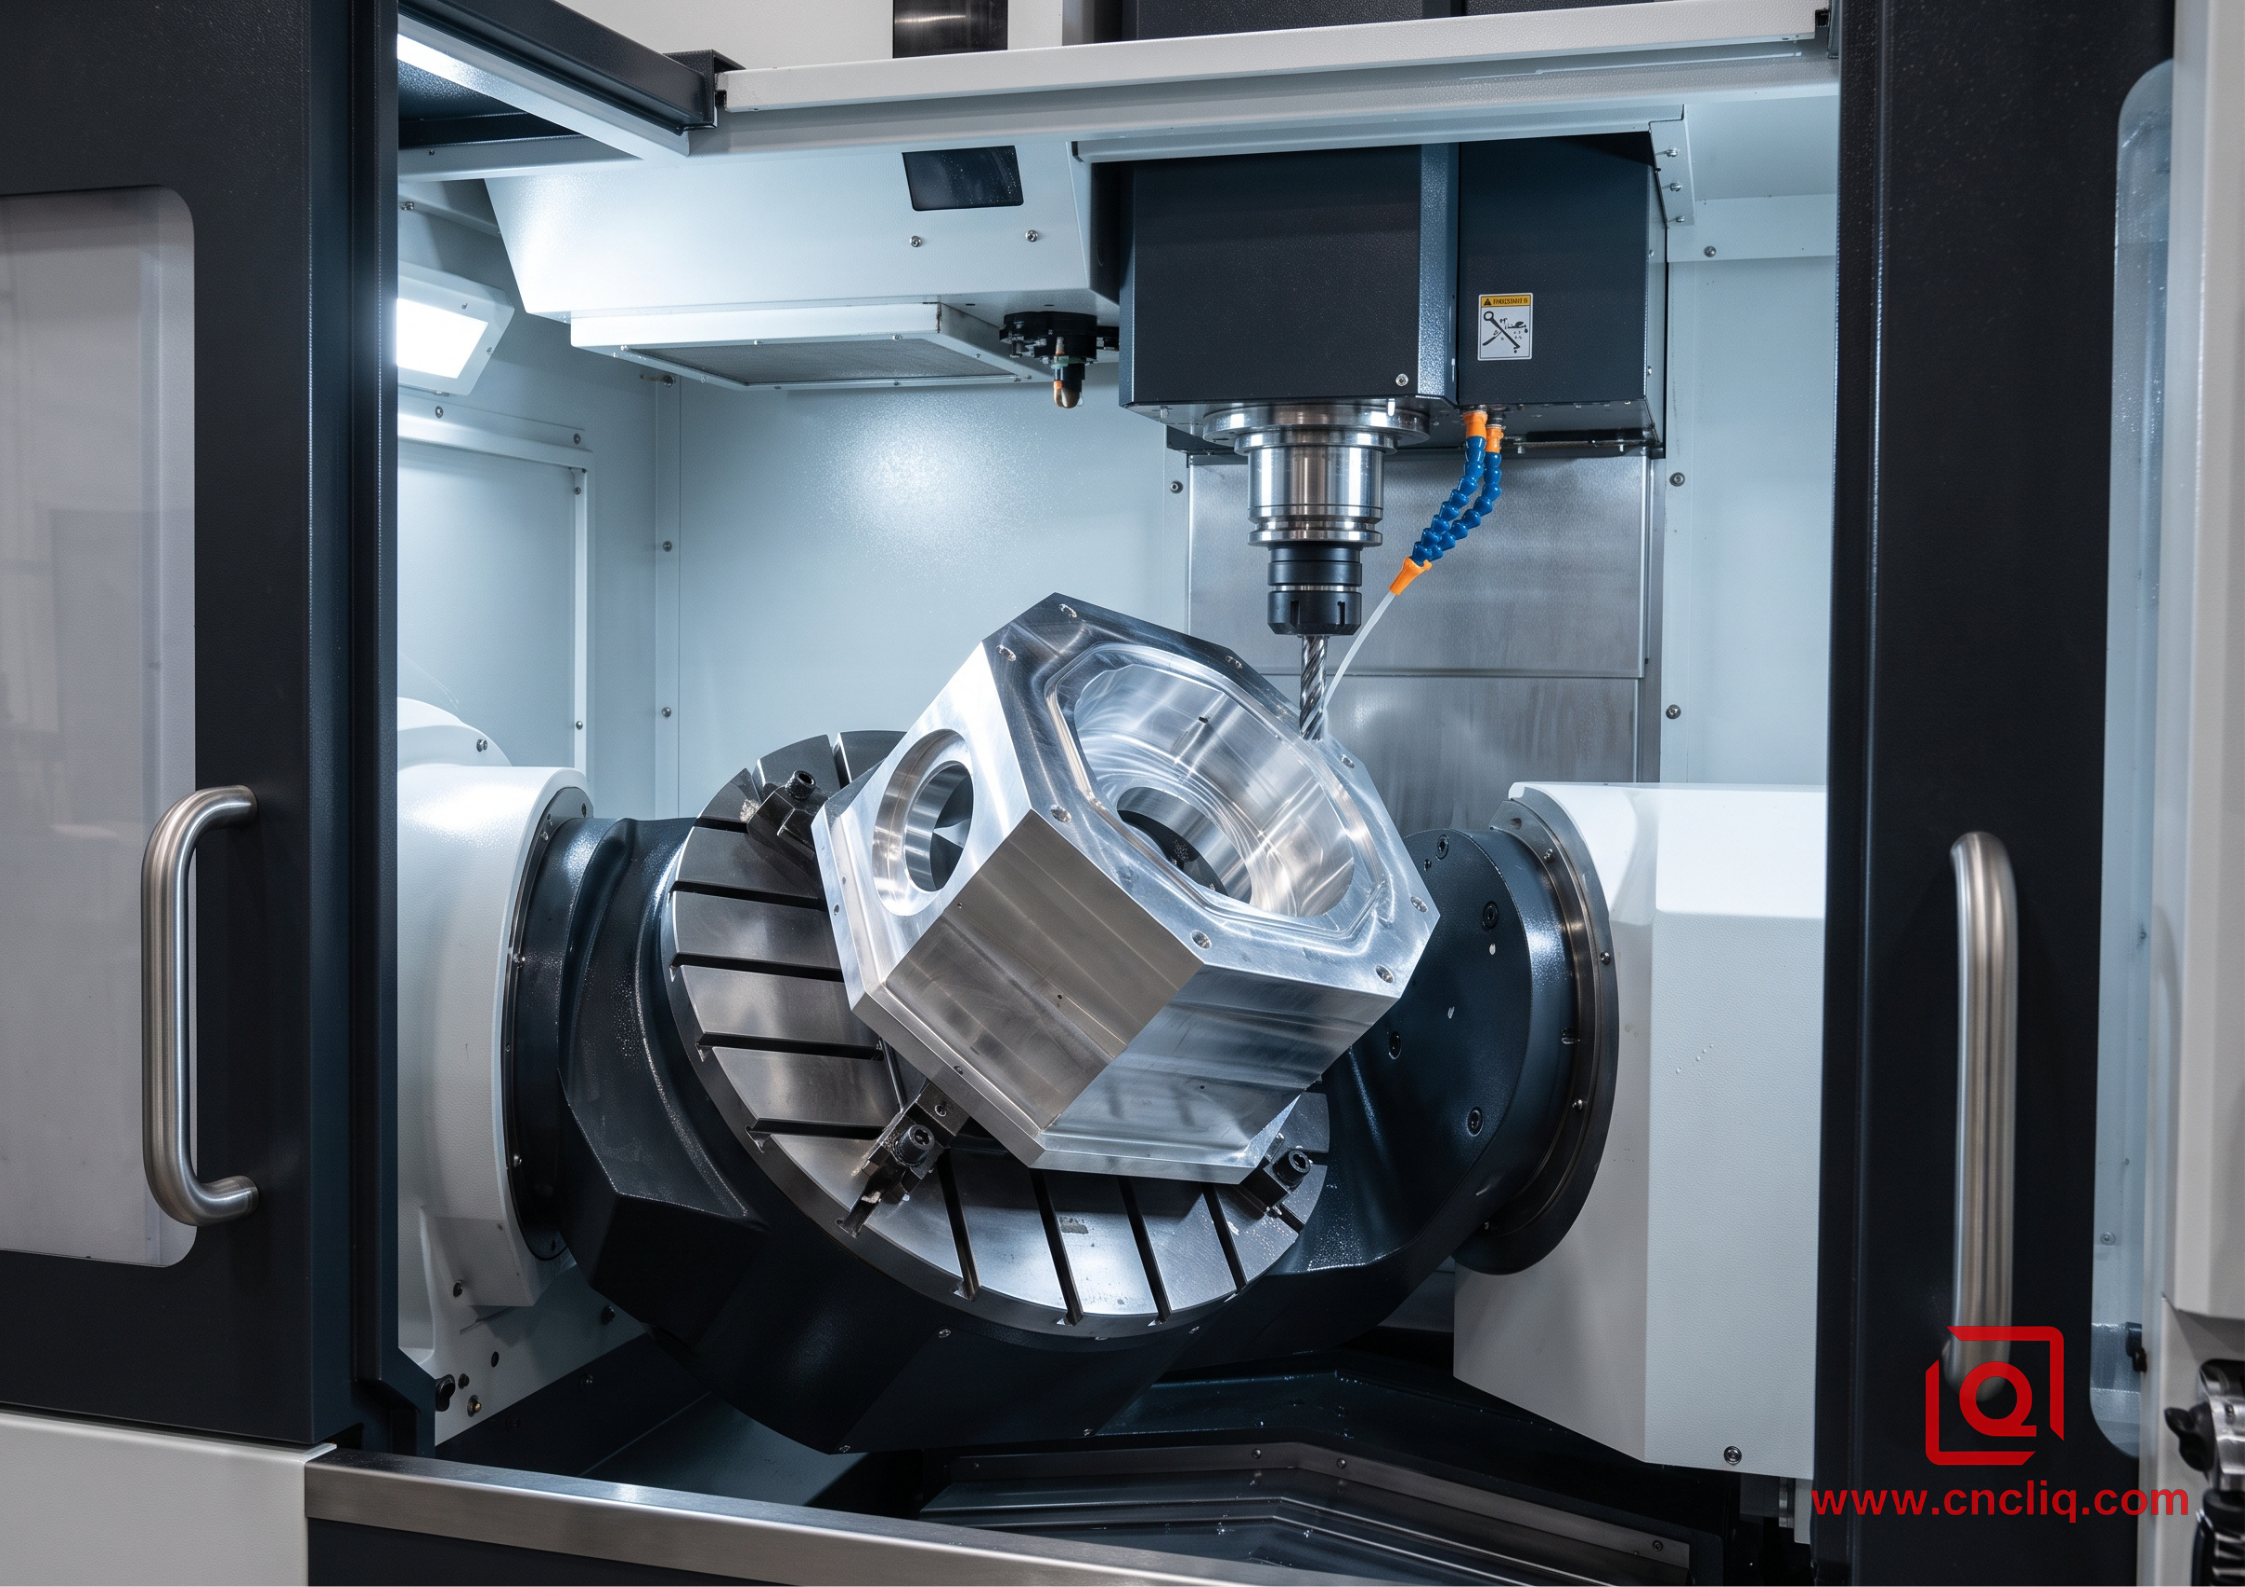
تقوم إعدادات 5 محاور بإلقاء محورين دورانيين في المزيج. في جهاز مرتكز الدوران الكلاسيكي، يتجه الطبق على طول المحور السيني (مما يمنحك المحور A) ويتأرجح باستمرار حول المحور Z (المحور C). تتعامل وحدات الرأس الدوارة معها بشكل مختلف، حيث يقوم رأس المغزل بالإمالة بينما تدور الطاولة بالأسفل. وفي كلتا الحالتين، تتمتع أداة القطع بإمكانية الوصول المباشر إلى خمسة جوانب مختلفة من المنشور الصلب في تسلسل واحد مستمر.
داخل منشآت التصنيع التعاقدية، يقوم الميكانيكيون عمومًا بتقسيم العمل ذي المحاور الخمسة إلى وضعين تشغيليين متميزين:
التصنيع المستمر بخمسة محاور
في هذا الوضع، تتحرك جميع المحاور الخمسة في نفس اللحظة بينما يقوم القاطع بتعشيق المادة. يلتف المغزل ويكتسح قطعة العمل بينما تتحرك الطاولة وتتدحرج. يعد هذا التنسيق المستمر أمرًا إلزاميًا عندما تقوم بقطع الدفاعات التوربينية الديناميكية، أو الأسطح الهوائية المعقدة، أو الأشكال العضوية الموجودة في الأطراف الاصطناعية الطبية المتقدمة. ومع ذلك، يتطلب التحديد المستمر خماسي المحاور مسارات أدوات تصنيع معقدة بمساعدة الكمبيوتر، ومحاكاة حاسوبية مكثفة لاستبعاد تصادمات المغزل، وهندسة الأدوات المتخصصة.
الطحن الموضعي "3+2".
هذا هو المكان الذي تجد فيه الغالبية العظمى من مكونات الألومنيوم الصناعية مكانها المناسب. في إعداد 3+2، تستخدم الماكينة محوريها الدوارين ببساطة لإمالة وتوجيه كتلة الألومنيوم الخام إلى زاوية مكانية محددة. بمجرد تثبيت قطعة العمل في موضعها، تعمل الفرامل الدوارة بقوة التثبيت الهيدروليكية. تقوم الآلة بعد ذلك بقطع الميزة باستخدام حركات خطية قياسية وصلبة وثلاثية المحاور.
بدلاً من تحريك جميع المحاور في وقت واحد، يعمل الطحن 3+2 كنظام فهرسة آلي. فهو يسمح للمتجر بقطع وجوه متعددة، وطحن أراضي الخلوص بزاوية، وحفر ممرات المنافذ المركبة عبر غلاف من الألومنيوم في دورة تثبيت واحدة. يعد فهم هذا التمييز أمرًا حيويًا بالنسبة لمشتري المعدات الأصلية: فأنت لا تحتاج إلى منحنيات واسعة لجناح الطائرة للاستفادة من الآلات ذات المحاور الخمسة؛ أنت ببساطة بحاجة إلى جزء به ميزات موزعة عبر مستويات متعددة.
3. ميزة المحاور الثلاثة: حيث تنتصر البساطة
نظرًا لأن المعدات متعددة المحاور تبدو مثيرة للإعجاب وتتمتع بجاذبية عالية التقنية، يفترض المهندسون أحيانًا أن توجيه كل جزء دقيق من خلال آلة ذات خمسة محاور يعد ترقية طبيعية. هذا الافتراض هو طريقة سهلة لتضخيم تكاليف الشراء الخاصة بك. يظل مركز المعالجة التقليدي ثلاثي المحاور الأداة الأكثر موثوقية وفعالية من حيث التكلفة في عالم التصنيع لمجموعة كبيرة من الأجزاء.
أولاً وقبل كل شيء، تتمتع المطاحن ثلاثية المحاور بميزة لا يمكن إنكارها من حيث معدل الماكينة. تحمل المطحنة العمودية ثلاثية المحاور من فئة الإنتاج التي يمكن الاعتماد عليها معدل فواتير داخلي يبلغ تقريبًا نصف معدل مركز مرتكز الدوران المتطور ذي خمسة محاور. يتم تشغيل CapEx مقدمًا على عمود دوران ثلاثي المحاور بشكل أقل، وقطع الغيار رخيصة الثمن، والمعالجة الروتينية غير مؤلمة، ويمكن لرجال الإعداد العاديين الاتصال بالأجزاء دون قضاء سنوات في إتقان الحركات الحركية متعددة المحاور.
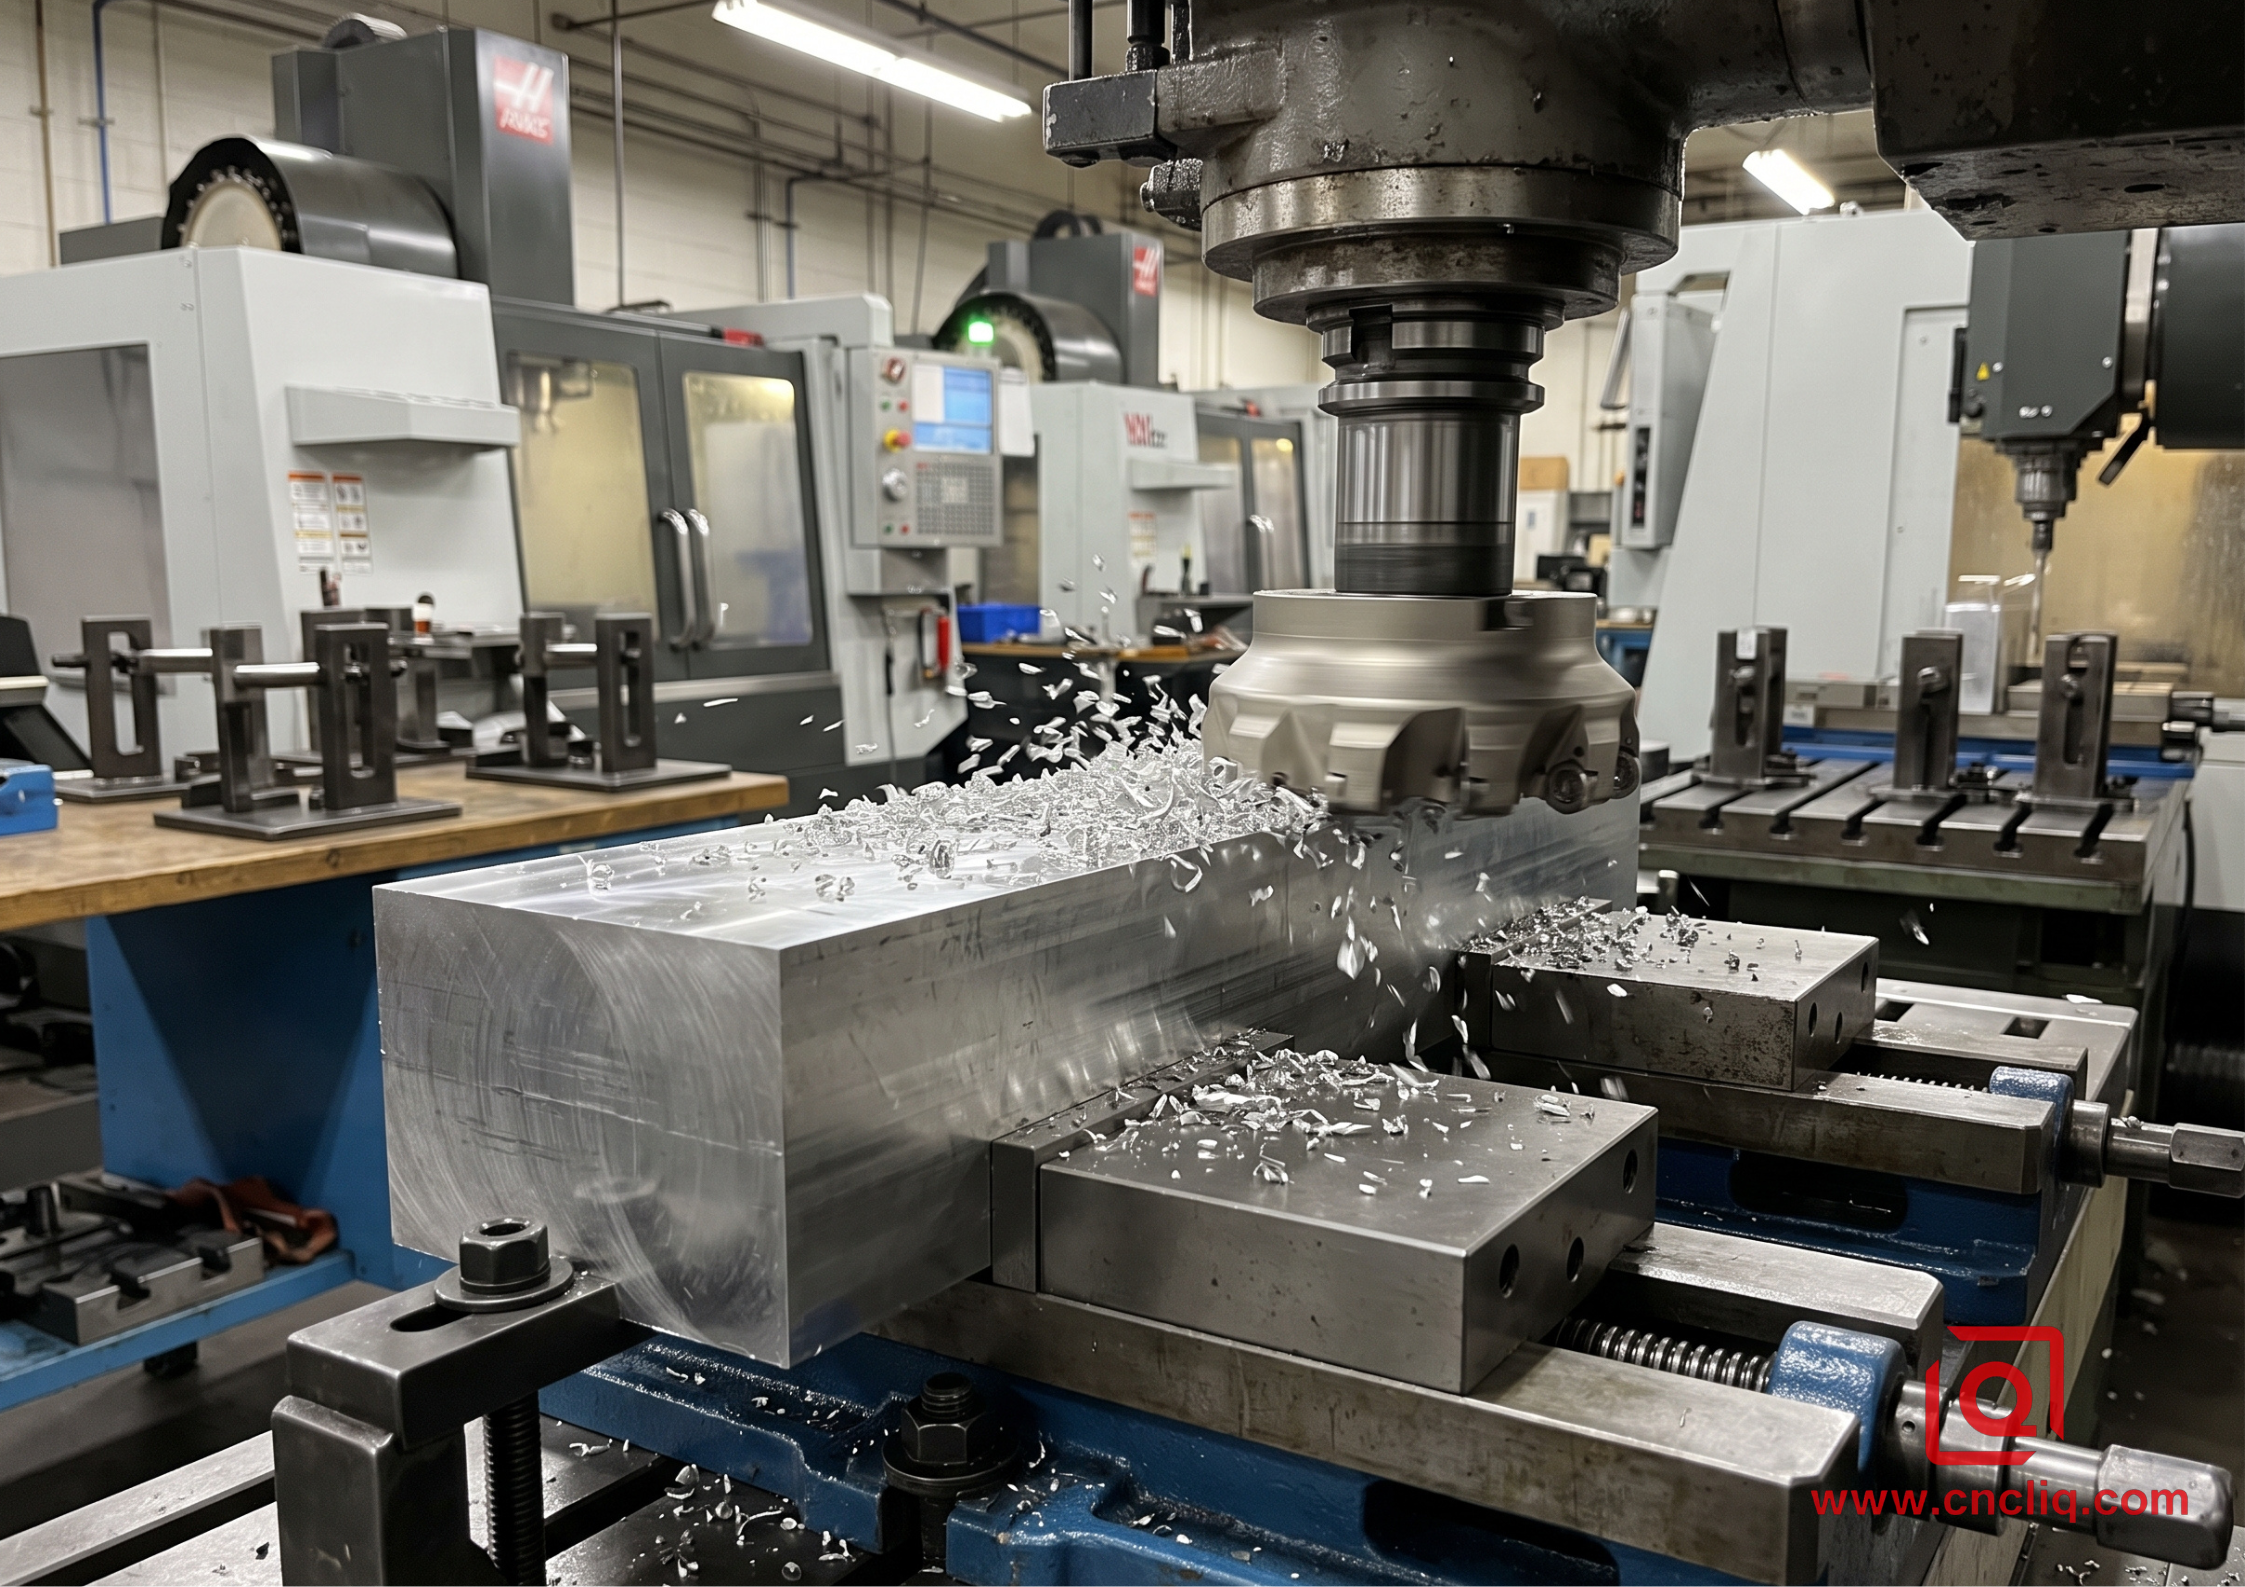
خذ لوحًا باردًا من الألومنيوم للاستخدام اليومي، أو حاوية مسطحة للوحة الأمامية، أو مقبض تثبيت عادي. يبدأ المخزون الخام على شكل لوح مقذوف أو قطعة من قطع المنشار المربعة 6061-T6 . جميع الميزات المهمة - مثل الأراضي المرجعية المطحونة الوجه، وأخاديد الختم الدائرية الداخلية، وتجويفات تقليل الوزن، وأنماط الفتحات - موجودة بشكل نظيف على السطح العلوي. العملية الوحيدة المطلوبة على الجانب الخلفي هي إزالة سمك المخزون الزائد وشطب الحواف المحيطة.
إن توجيه هذا النوع من المكونات من خلال مطحنة ذات خمسة محاور لا يوفر أي فائدة فنية تقريبًا. يمكن لطاحونة ذات ثلاثة محاور تثبيت اللوحة بشكل مسطح على سرير قرباني أو تثبيتها داخل فكوك الملزمة القياسية. يمكنها دفع مطحنة الوجه القوية عبر سطح الألومنيوم بسرعات دوران عالية جدًا، واقتلاع تجاويف الجيب، وحفر مجموعات الفتحات، وإنهاء الوجه في وقت قياسي. يقوم المشغل بقلب واحد لتنظيف الجانب الخلفي، ويتم الانتهاء من الجزء.
علاوة على ذلك، غالبًا ما توفر المطاحن ثلاثية المحاور صلابة خام فائقة عند استخراج كميات هائلة من المعدن من ألواح الألومنيوم الثقيلة. نظرًا لأن قطعة العمل يتم تركيبها مباشرة على طاولة الحديد الزهر الثقيلة بدلاً من تعليقها بين محامل مرتكز الدوران الدوارة، يمكن للآلة امتصاص قوى القطع الهائلة دون إثارة الثرثرة أو الرنين. إذا كان تصميمك يعتمد بشكل أساسي على مستوى واحد أو اثنتين، فإن الاحتفاظ بالمهمة على آلة ثلاثية المحاور هو الخيار الهندسي الأكثر مسؤولية والصديق للميزانية الذي يمكنك القيام به.
4. اختراق المحاور الخمسة: القضاء على عمليات الإعداد والتكديس
أين يبدأ سير العمل ثلاثي المحاور بالتعثر؟ نادرًا ما يظهر عنق الزجاجة في سرعة القطع لمغزل الآلة. وبدلاً من ذلك، تبدأ المشكلة بنقاط الاتصال البشرية، ووقت التعامل، وفيزياء نقل البيانات.
في كل مرة يقوم فيها الميكانيكي بفك الملزمة لتغيير موضع جزء من الألومنيوم، تتسلل العديد من المتغيرات التي لا يمكن تجنبها إلى عملية الإنتاج:
-
يجب على المشغل تنظيف كل شريحة من أسطح التحديد، لأن شريحة من الألومنيوم محاصرة أسفل مسند الإسناد يمكن أن تؤدي إلى إمالة قطعة العمل بعدة أجزاء من مئات المليمتر.
-
يجب أن يتم تثبيت فكي الملزمة بعزم دوران ثابت لمنع تشويه الجزء.
-
يجب على مشغل الآلة أو مسبار اللمس الآلي مسح الأسطح المكشوفة حديثًا لإنشاء إزاحة عمل إحداثية جديدة.
في تجارتنا، يُعرف هذا باسم تكديس المسند. عندما تقوم بقطع التجويف الأساسي في الإعداد 1، اقلب الجزء على جانبه للإعداد 2 لحفر فتحة تثبيت، ثم اقلبه مرة أخرى للإعداد 3 لطحن رأس بزاوية، وتعتمد العلاقة الهندسية بين تلك الميزات على الدقة الميكانيكية لثلاثة إعدادات فيزيائية منفصلة. إذا كان رسمك الهندسي يحتوي على متطلبات صارمة للأبعاد والتسامح الهندسي - مثل تحديد موضع حقيقي محكم بين الثقوب على الجانبين المتقابلين أو المطالبة بعمودية صارمة عبر الوجوه البعيدة - فإن الاحتفاظ بهذه المواصفات عبر إعدادات يدوية متعددة يصبح مهمة مرهقة للأعصاب. ارتفاع معدلات الخردة، ودورات التفتيش على آلة قياس الإحداثيات يستغرق وقتًا أطول، ويتباطأ زخم الإنتاج الإجمالي.
وهذا هو بالضبط المكان الذي تحقق فيه المعالجة خماسية المحاور أكبر عائد مالي وجودة. عندما تقوم بتثبيت قطعة من الألومنيوم في آلة ذات خمسة محاور - غالبًا ما تمسكها بشريط تثبيت بسيط على طول حافة المخزون السفلية - تحصل الماكينة على وصول غير مقيد إلى الجزء العلوي وجميع الجوانب الجانبية الأربعة.
نظرًا لأن قطعة العمل تظل ثابتة في مكانها، فإن الماكينة ترجع كل قطع وتجويف ووجه إلى نظام إحداثي رئيسي واحد. لم تعد الدقة الزاوية بين الوجه 1 والوجه 4 تعتمد على مدى دقة قيام المشغل بتثبيت الجزء مقابل دبوس التوقف؛ يعتمد ذلك بشكل كامل على أجهزة التشفير الضوئية الدقيقة المدمجة في المحاور الدوارة للآلة.
بالإضافة إلى استقرار المسند، تعمل المعالجة خماسية المحاور على حل معضلة الأدوات اليومية: التصاق القاطع والاهتزاز. تصور حاوية من الألومنيوم بها جيب داخلي عميق يبلغ طوله 100 ملم من الحافة. للوصول إلى الطابق السفلي على طاحونة عمودية قياسية ذات ثلاثة محاور، يجب عليك تركيب طاحونة نهائية بمدى طويل جدًا.
تعمل أدوات القطع الطويلة والنحيلة مثل ألواح الغوص الكابولية. بمجرد أن يعض القاطع الدوار الألومنيوم، فإن أحمال الرقائق تدفع الساق إلى الخارج. لمنع الكربيد من الصفير أو الاهتزاز أو الانقسام التام إلى قسمين، يتعين على رجل CAM خنق التغذية، وسحب عمق القطع للخلف، وضبط المسار. حتى مع التمريرات الخفيفة، لا تزال ضلوع الجيب تظهر عليها علامات الشهود، مما يترك أيدي المقعد لتتخلص من تموجات الثرثرة أو لتنظيف مستحضرات التجميل.
الآن تصور نفس الجيب العميق على مركز ذو خمسة محاور. بدلاً من غرس قاطعة طويلة المدى إلى الأسفل بشكل مستقيم، تقوم طاولة مرتكز الدوران بإمالة قطعة العمل بأكملها بزاوية. يتيح هذا الميل الديناميكي للمغزل الوصول مباشرة إلى الزاوية السفلية للجيب باستخدام أداة قصيرة وصلبة مثبتة بشكل آمن في حامل أدوات عالي التحمل.
نظرًا لأن الأدوات القصيرة لا تعاني من قوى الانحناء الشديدة، يمكن للآلة أن تعمل بمعدلات تغذية مرتفعة وتدفع كميات كبيرة من الرقائق دون ثرثرة. تكتسح الطاحونة الجدران الجانبية المسطحة والمستقيمة كالمرآة بقيم Ra الصلبة كالصخر، بينما تقفز حياة الحافة بشكل ملحوظ لأن المزامير تتفادى الضرب التوافقي المدمر. يؤدي التنحي من الوصول إلى طاحونة نهاية كربيد قصيرة ومعرضة للثرثرة إلى قلب مأزق الإنتاج إلى إعداد التشغيل والنسيان.
5. مقارنة شاملة: الطحن ذو 3 محاور مقابل الطحن ذو 5 محاور
لمساعدتك في تقييم خياراتك أثناء عمليات تدقيق الموردين أو مراجعات التصميم الداخلي، يوضح الجدول أدناه الاختلافات التشغيلية العملية وتأثيرات الأعمال بين استراتيجيتي التصنيع هاتين لأجزاء الألومنيوم OEM:
| المعلمة التشغيلية | الطحن القياسي باستخدام الحاسب الآلي ثلاثي المحاور | موضعي (3+2) و5 محاور مستمرة | التأثير في العالم الحقيقي على إنتاج OEM |
| معدل عبء الماكينة بالساعة | انخفاض تكلفة المتجر الأساسي (من 45 إلى 75 دولارًا في الساعة) | استثمار رأس مال أعلى (من 95 إلى 160 دولارًا في الساعة) | يجب أن يعوض المحور 5 المعدلات المرتفعة للساعة عن طريق تقليل خطوات المناولة أو تقصير أوقات الدورة. |
| تكرارات الإعداد النموذجية | من 2 إلى 6 إعدادات وقلبات فردية | إجمالي 1 إلى 2 إعدادات (كاملة في دورة واحدة) | تعمل المحاور الخمسة على التخلص من نقاط اللمس البشرية وتقليل عمالة الإعداد التراكمية. |
| الموقف الحقيقي والمحاذاة | اتساق معتدل (يعتمد على بيانات الإعداد) | دقة فائقة (يُشار إليها بنظام إحداثيات واحد) | 5 محاور تحمل بسهولة وسائل شرح GD&T عبر المستويات المتقاطعة المعقدة. |
| نسب الطول إلى القطر للأداة | يتطلب أدوات طويلة المدى للتجاويف العميقة | يسمح بأدوات قصيرة وصلبة ومنخفضة الانحراف | تعمل القواطع القصيرة على تقليل الثرثرة وتحسين تشطيبات الجدران وتسمح بمعدلات تغذية أعلى. |
| الأدوات والتركيبات المخصصة | إنفاق تركيبات عالية (فكوك ناعمة متعددة وألواح زاوية) | الحد الأدنى من احتياجات التركيب (تتوافق قياسي أو ملزمة ذاتية التمركز) | تعمل المحاور الخمسة على توفير التكاليف الهندسية الكبيرة غير المتكررة عند تقديم المنتجات الجديدة. |
| تعقيد برمجة CAM | وقت إنشاء مسار الأدوات قصير ومباشر | يتطلب التحقق من الاصطدام ومحاكاة نموذج الآلة | تستغرق البرمجة متعددة المحاور وقتًا أطول في المقدمة لضمان خلوص المغزل. |
| الانتهاء من السطح والمزج | علامات عدم تطابق خطوة الأداة شائعة عبر الإعدادات | قطع ممزوجة ناعمة وملمس سطحي موحد | تعمل 5 محاور على تقليل عملية طحن الطاولة، والصنفرة، وإعادة العمل الثانوية بعد التصنيع. |
| ملفات تعريف المكونات المثالية | الألواح المسطحة، والأقواس الهيكلية، والمشعبات ذات الوجه الواحد | أغلفة متعددة الجوانب، ومشعبات منافذ بزاوية، وأغلفة رقيقة الجدران | يحدد توزيع الميزات وفورات في التكاليف أكثر بكثير من الأبعاد الخارجية. |
6. دراسة حالة من العالم الحقيقي: تصنيع مبيت مستشعر الفضاء الجوي الخاص بشركة OEM
لنرى كيف تترجم هذه الديناميكيات الميكانيكية إلى دولارات وسنتات مباشرة، دعونا نستعرض دراسة حالة إنتاجية فعلية من متجرنا.
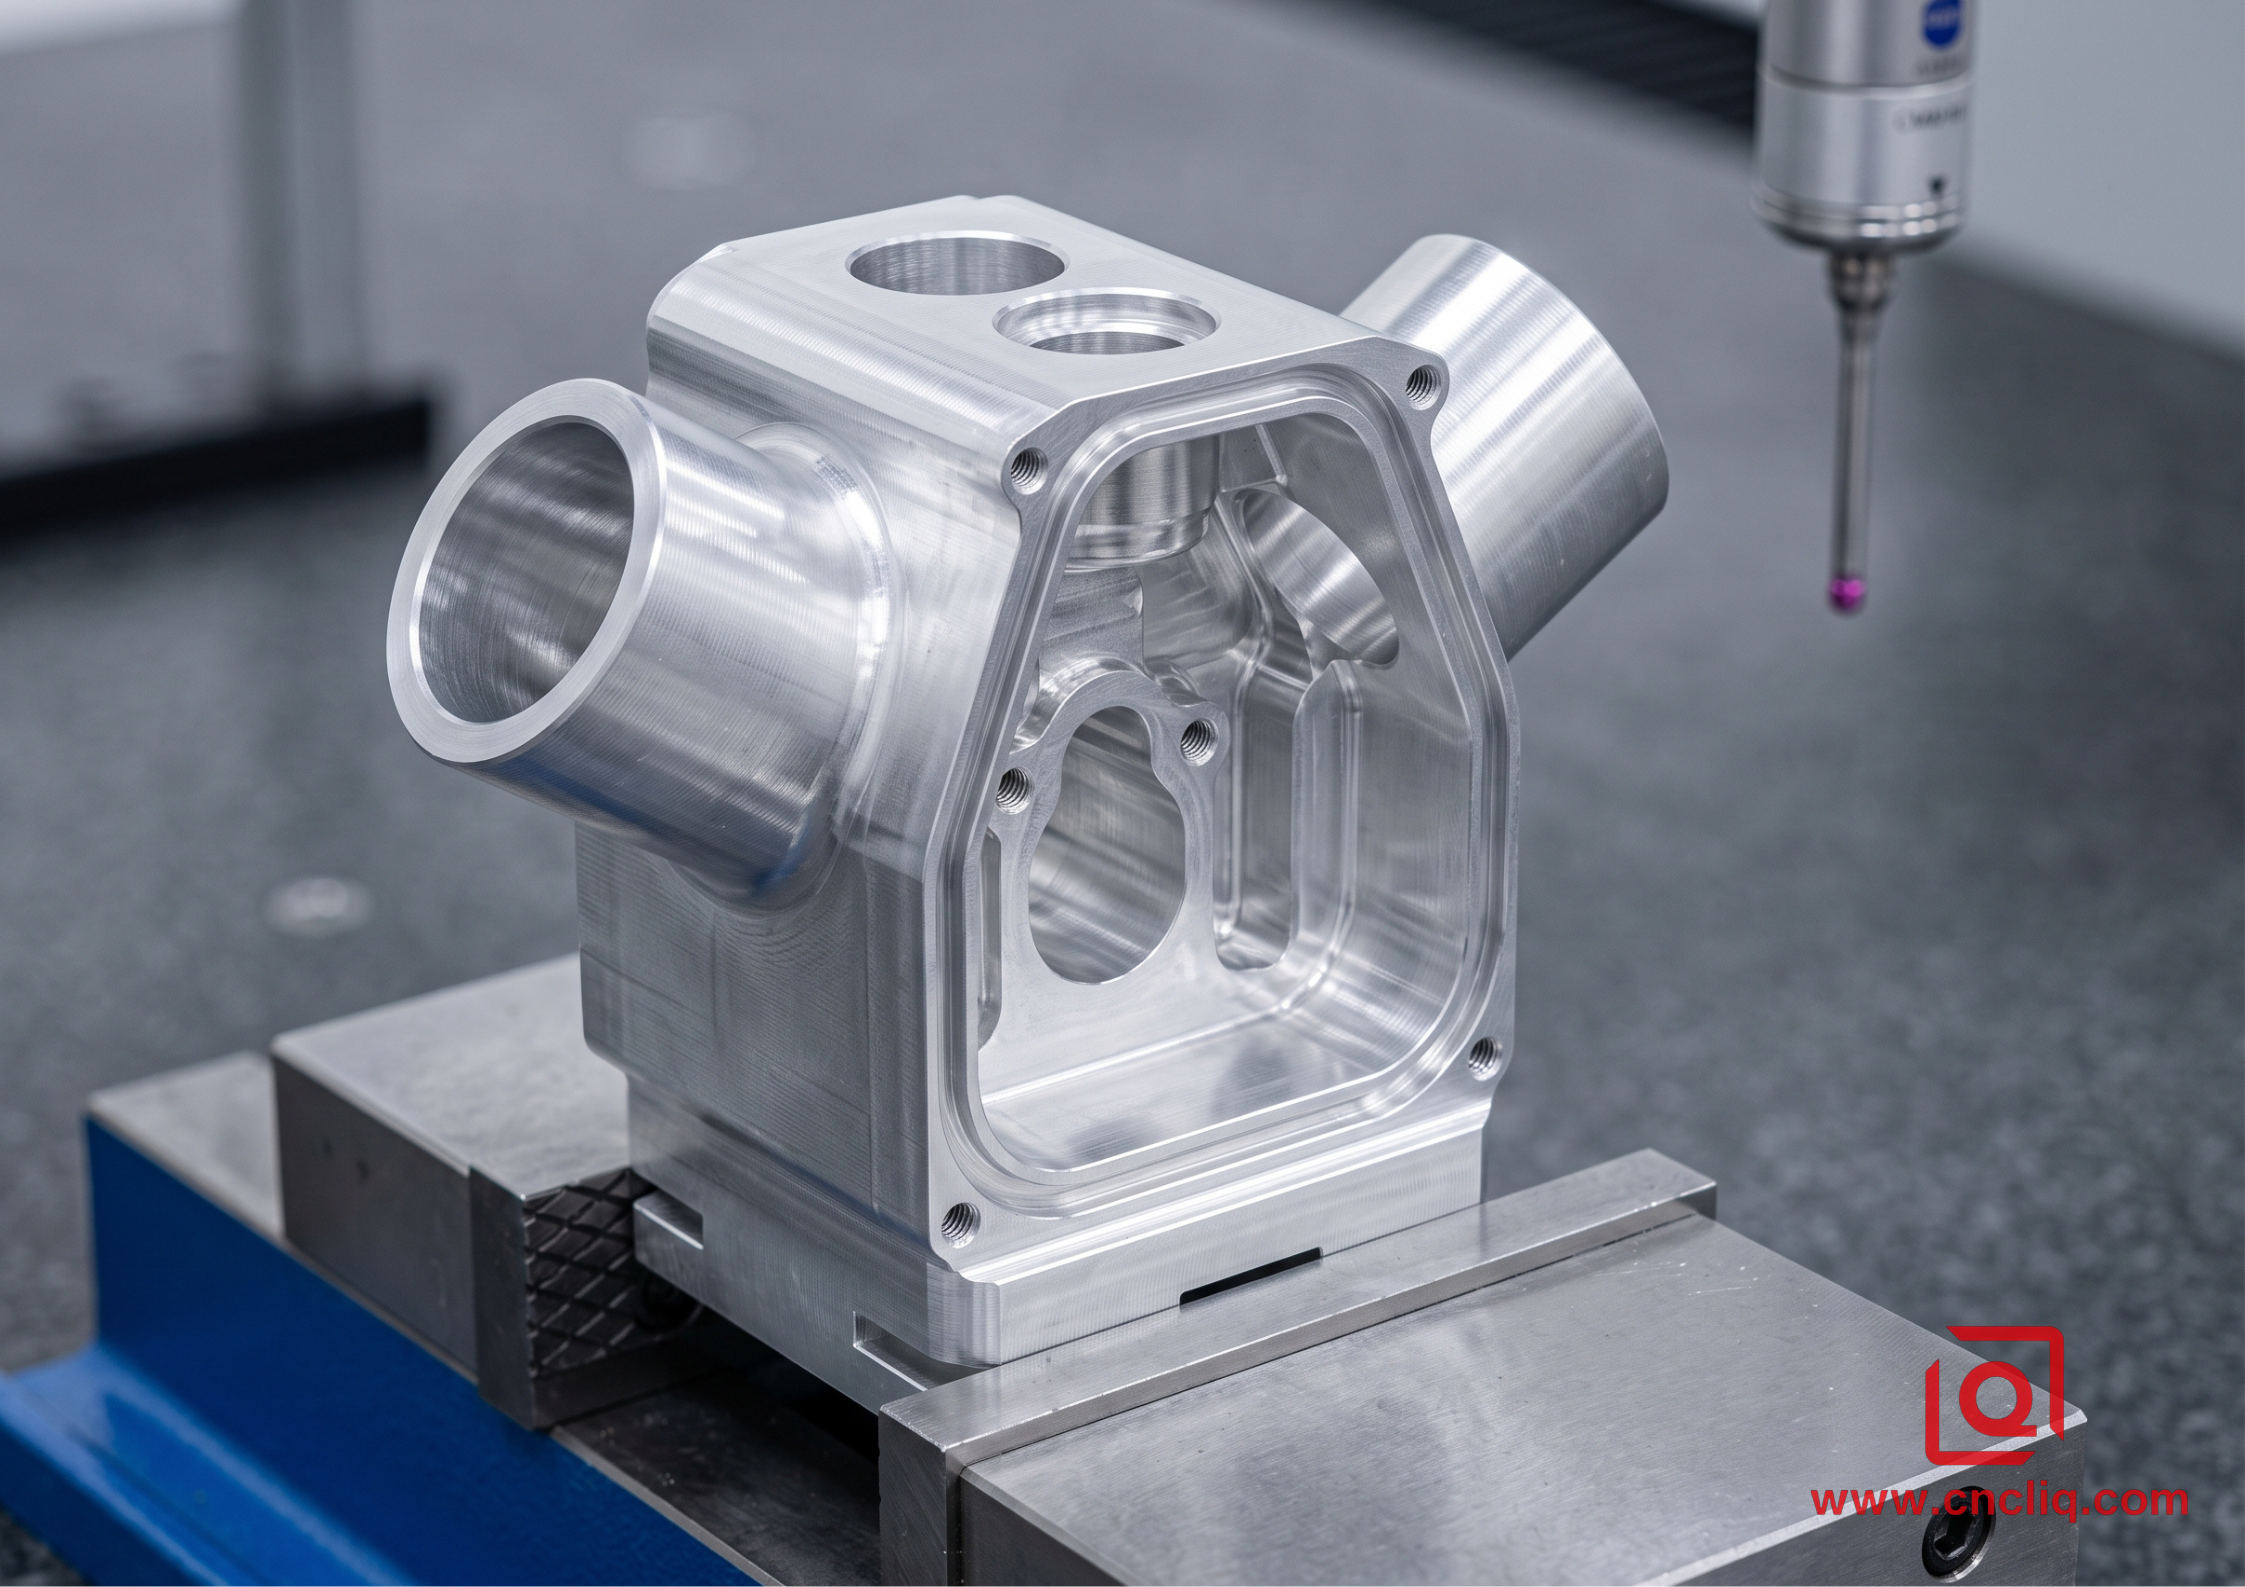
جاءت مجموعة طائرات بدون طيار تجارية إلى فريقنا لبناء غلاف بصري لإلكترونيات الطيران. لقد قمنا بقطع الوحدة من كتلة الألومنيوم الصلبة 6061-T6، التي تحتوي على غلاف خام يبلغ 145 ملم × 120 ملم × 85 ملم. جلست عمليات الاستدعاء المستهدفة بمعدل تشغيل ثابت يبلغ 350 جزءًا منتهيًا شهريًا.
يحمل الرسم الهندسي العديد من الميزات الهندسية الصعبة:
-
تم تجويف القلب الداخلي لتقليل وزن حمولة الرحلة، وترك جدران محيطية رقيقة.
-
ظهرت أربع فتحات جانبية من الجسم الرئيسي بزاوية مركبة غير عادية تبلغ 27 درجة.
-
يجب أن يظل الموضع الحقيقي لكل فتحة زاوية في حدود 0.015 ملم بالنسبة إلى التجويف البصري الرئيسي.
-
يتطلب مسار الختم الداخلي تشطيبًا سلسًا ومتواصلًا للسطح يبلغ Ra 0.8 لضمان الختم البيئي المحكم للطقس.
خطة التوجيه الأولية ثلاثية المحاور
اعتمدت خطة التصنيع الأصلية للعميل على خطوات المعالجة التقليدية ثلاثية المحاور:
-
العملية 10: قم بمواجهة سطح المسند العلوي، وقم بتخشين التجويف المركزي الأساسي، وحفر فتحتين داخليتين لتحديد المواقع (12 دقيقة).
-
العملية 20: اقلب الكتلة إلى ملزمة ثانية، وقم بتربيع وجه التركيب السفلي، ونحت شكل المحيط الخارجي (10 دقائق).
-
العمليات من 30 إلى 60: قم بتركيب الجزء شبه الميكانيكي على أربع تركيبات منفصلة ذات زاوية جيبية. كان على المشغل تركيب الجزء، والإشارة إلى الإعداد لتأكيد المحاذاة، وحفر المنفذ الزاوية، وتحمل القطر الداخلي، وطحن رئيس التثبيت، وفك الوحدة. تكررت هذه الدورة عبر الوجوه الأربعة (8 دقائق لكل جانب، بإجمالي 32 دقيقة).
وفي ظل سير العمل التقليدي هذا، وصل إجمالي وقت المعالجة إلى 54 دقيقة لكل قطعة عبر ستة إعدادات منفصلة للآلة. بلغ إجمالي تكاليف الأدوات غير المتكررة 4200 دولار لتصنيع الألواح الجيبية ذات الزوايا الدقيقة والفكوك الناعمة المخصصة.
والأسوأ من ذلك كله هو معدل الخردة. حتى مع تشغيل الميكانيكيين المهرة للخط، تسببت الاختلافات الصغيرة التي تم إدخالها عبر أربع عمليات إعادة تثبيت يدوية منفصلة في انحراف الموضع الحقيقي للتجويف الزاوي. عانى خط الإنتاج من معدل خردة بنسبة 8.5% أثناء التشغيل التجريبي الأولي، مما أدى إلى ربط محطة فحص CMM الخاصة بنا بعملية استكشاف الأخطاء وإصلاحها المملة.
الإصلاح الهندسي للمحاور الخمسة
جلس فريقنا الهندسي مع مجموعة مصادر العميل واقترح ترحيل المهمة بأكملها إلى مركز تصنيع مرتكز الدوران ذو خمسة محاور باستخدام مسارات أدوات موضعية 3+2:
-
التحضير: استغرقت قطع الألمنيوم المقطوعة بالمنشار 1.5 دقيقة في مطحنة إعداد يدوية، حيث تم قطع مقطع جانبي مسطح في مخزون النفايات السفلي.
-
العملية 10 (الدورة الرئيسية): قام المشغل بتثبيت قطعة العمل في ملزمة ذاتية التمركز ذات خمسة محاور عبر المقبض المتوافق. ومن خلال هذا الإعداد الفردي، كان الجهاز يعمل بشكل مستمر. قامت طاولة مرتكز الدوران بإمالة قطعة العمل بسلاسة لتصنيع التجويف العلوي، واكتساح الجدران الجانبية، وفهرستها إلى 27 درجة لتحمل جميع منافذ المستشعر ذات الزوايا الأربعة، وتتبع أخدود الختم الداخلي باستخدام قاطعة كروية صلبة (إجمالي 19 دقيقة).
-
العملية 20 (إزالة التعشيق): قام المشغل بنقل الجزء إلى طاحونة بسيطة، مع تثبيت الجسم النهائي داخل فكين ناعمين ناعمين لإزالة القدم الحاملة المتوافقة على الوجه السفلي (3.5 دقيقة).
النتيجة المالية
أدى سير العمل المنقح ذو المحاور الخمسة إلى خفض إجمالي وقت دورة المعالجة من 54 دقيقة إلى 24 دقيقة. انخفضت نفقات الأدوات من 4200 دولار أمريكي للتركيبات الجيبية المتخصصة إلى 650 دولارًا أمريكيًا لمجموعة فك ملزمة قياسية ذات خمسة محاور. انخفضت معدلات الخردة من 8.5% إلى أقل من 0.5%، لأن كل فتحة حرجة تم ملؤها بالإشارة إلى نظام إحداثيات العمل الأصلي دون تغيير موضعها يدويًا.
على الرغم من أن مركز التصنيع ذو المحاور الخمسة الخاص بنا كان يدفع أجرًا بالساعة يزيد عن ضعف معدل الطاحونة ذات المحاور الثلاثة، إلا أن التكلفة النهائية لكل مسكن انخفضت بنسبة 28%. إن التوفير المجمع من أوقات المغزل الأقصر، والحمل الزائد للتركيبات، والخردة القريبة من الصفر، يفوق بسهولة معدل ساعة الماكينة الأعلى.
7. الأسئلة الشائعة
1. هل يؤدي اختيار المعالجة خماسية المحاور تلقائيًا إلى جعل طلب الشراء الخاص بي أكثر تكلفة؟
ليس بالضرورة. في حين أن الآلة ذات خمسة محاور تحمل معدلًا أعلى للساعة من طاحونة ثلاثية المحاور، فإن سعر الوحدة النهائي يعتمد على إجمالي وقت الدورة، ومخاطر الخردة، ونفقات أدوات التثبيت. إذا كان جزء الألومنيوم يتطلب ثلاث عمليات منفصلة أو أكثر على طاحونة ثلاثية المحاور، فغالبًا ما يكون الإعداد خماسي المحاور أرخص بشكل عام. فهو يلغي خطوات المعالجة اليدوية، ويتخلص من تصنيع الفك الناعم المخصص، ويتجنب الخردة الشائعة في أدوات التثبيت اليدوية المتعددة.
2. ما هي أنواع الأجزاء التي يجب أن تبقى بالتأكيد في المطاحن القياسية ثلاثية المحاور؟
الألواح الأساسية المسطحة، وأقواس التثبيت العريضة، والمشتتات الحرارية الهيكلية، وأي مكون حيث توجد جميع الجيوب المطحونة والثقوب وملامح الحواف على وجه واحد أو وجهين متقابلين. إذا كان بإمكان مشغل الآلة إنهاء الجزء الخاص بك عن طريق قطع الجانب العلوي ببساطة وقلبه مرة واحدة، فإن نقل هذا الجزء إلى آلة ذات خمسة محاور يضيف أعباء برمجة دون تقديم أي فائدة هندسية حقيقية.
3. كيف تعمل المعالجة خماسية المحاور على تحسين دقة الأجزاء بشكل عام؟
في آلة ذات ثلاثة محاور، يتطلب قطع جوانب متعددة من كتلة الألومنيوم فك الجزء وإعادة تثبيته في اتجاهات مختلفة، مما يؤدي حتمًا إلى حدوث أخطاء محاذاة ميكانيكية بسيطة عبر الإعدادات. في الآلة ذات المحاور الخمسة، يصل المغزل إلى خمسة جوانب من الجزء في دورة تثبيت واحدة. نظرًا لأن كل ميزة تشترك في نفس المسند الإحداثي تمامًا، يمكن للآلة الحفاظ على تفاوتات ضيقة في الموضع الحقيقي والتركيز والعمودي تصل إلى 0.015 ملم دون الاعتماد على لمسة المشغل.
4. هل يؤدي الطحن خماسي المحاور إلى تسريع أوقات التسليم لعمليات تشغيل النموذج الأولي المبكرة؟
نعم، في كثير من الأحيان بفارق كبير. على الرغم من أن برمجة الكمبيوتر ذات المحاور الخمسة ومحاكاة الأعطال الافتراضية تتطلب المزيد من التحضير مقدمًا، إلا أن المتجر يوفر وقتًا كبيرًا على الأرض. لا يحتاج فريق التصنيع إلى تصميم وتصنيع ومعايرة العديد من تركيبات العمل المخصصة أو الفكوك الناعمة المتخصصة. بالنسبة لنماذج الألمنيوم الأولية المعقدة ومتعددة الجوانب، يمكن أن يؤدي ذلك إلى تقليل أيام أو أسابيع من جدول التسليم الأولي.
5. ما هي تعديلات التصميم التي يمكن للمهندسين إجراؤها لخفض تكاليف المعالجة خماسية المحاور؟
يجب أن يهدف مهندسو التصميم إلى استخدام نصف قطر زاوية داخلي موحد حتى يتمكن المتجر من تنظيف الجيوب باستخدام الأدوات الجاهزة بدلاً من أدوات القطع المخصصة. كما أنه يساعد أيضًا في تعيين منطقة تثبيت مخصصة - مثل الشفة السفلية أو اللسان المتوافق - حتى تتمكن الماكينة من الوصول إلى الجوانب الخمسة دون أي تدخل. وأخيرًا، تجنب القنوات العميقة والضيقة كلما أمكن ذلك؛ إن الحفاظ على نسب التجويف المعقولة يسمح للمتجر باستخدام أدوات قصيرة وصلبة بأقصى معدلات تغذية.
8. ملخص: قائمة مراجعة المصادر للفرق الهندسية
يعد الاختيار بين الطحن CNC ثلاثي المحاور وخمسة محاور قرارًا اقتصاديًا مدفوعًا بهندسة الأجزاء، وليس ترقية للشراء في حد ذاته. عندما تقوم بمراجعة الدفعة التالية من رسومات الألومنيوم المخصصة، استخدم قائمة المراجعة المباشرة هذه لتوجيه محادثات التصنيع الخاصة بك:
-
قم بتقييم الوجوه العاملة: انظر عن كثب إلى مكان وجود ميزاتك. إذا كان الجزء المصنوع من الألومنيوم الخاص بك يتطلب طحنًا أو نقرًا أو ثقبًا من أربعة جوانب أو أكثر، فمن المؤكد أن الإعداد خماسي المحاور سيخفض تكاليفك الإجمالية عن طريق إزالة خطوات المعالجة المتكررة.
-
افحص مخطط GD&T الخاص بك: عندما ترى وسائل شرح متعامدة صارمة، أو أعلام موضع حقيقي أقل من 0.02 ملليمتر، أو متطلبات تركيز ضيقة تربط الميزات على أوجه مختلفة، فإن المعالجة متعددة المحاور هي المسار الأكثر أمانًا لتجنب التكديس والخردة.
-
انظر إلى ما هو أبعد من أسعار الماكينات بالساعة: لا تحكم أبدًا على عرض الأسعار الأولي للمورد بناءً على رسوم المغزل بالساعة فقط. تأكد من حساب التكاليف الخفية لتركيبات الأدوات متعددة المراحل، وعمالة الإعداد اليدوي، وبدلات الخردة الأعلى عند مقارنة البدائل ثلاثية المحاور وخمسة محاور.
-
افتح المحادثة مبكرًا: قم بإشراك شريك التصنيع الخاص بك خلال مرحلة التصميم المبكرة. يمكن أن تساعد التعديلات البسيطة على نصف قطر زاوية جيبك، وسمك الجدار، وأراضي العمل، المتجر على الاستفادة من سرعة المعالجة خماسية المحاور مع الحفاظ على ميزانيات القطع الخاصة بك ثابتة على الهدف.
معلومات الاتصال
تنصل
جميع المقالات الفنية ومواصفات المواد وتوصيات التصنيع وتفاصيل المعالجة السطحية المنشورة على هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يرجى ملاحظة أن الرؤى العامة للمدونة لا تحل محل الاتفاقيات الفنية الموقعة. نظرًا لأن الأجزاء المخصصة تختلف حسب أرقام حرارة المواد ومعايرات الماكينة والتفاوتات المحددة، فإن مواصفات جودة الربط تخضع فقط لرسومات CAD المعتمدة والعقود الموقعة وخطط الجودة الرسمية.
لقد تم إخفاء هوية جميع دراسات حالة العملاء الواردة في هذه المدونة وتعقيمها تمامًا. تعمل مقاييس الأداء وسير عمل التصنيع والصور المعروضة فقط على إظهار قدراتنا في التصنيع المخصص ولا تمثل معيارًا عالميًا واحدًا لجميع الطلبات.
فريق التصنيع Liqin
مبنية على 18 عامًا من الخبرة الهندسية الدقيقة، تقوم شركة Ningbo Liqin Industry بتصنيع مكونات معدنية عالية التحمل للأسواق العالمية المتطلبة. نعمل في مركز إنتاج مساحته 6500 متر مربع ومجهز بأكثر من 150 آلة، تعمل بأربعة وخمسة محاور التصنيع باستخدام الحاسب الآلي ، وتصنيع الآلات الدورانية، والبثق البارد، وصب القوالب بالضغط تحت سقف واحد. يتيح لنا هذا الإعداد إدارة المشاريع بسلاسة، ونقل الأجزاء من مفاهيم CAD الأولية مباشرة إلى الشحنات النهائية.
نحن نتعامل مع مراقبة الجودة دون أي تنازلات. نحن نتعامل مع التفاوتات الصارمة مع الانضباط الهندسي الذي يتطلبه. مدعومًا بشهادات ISO 9001 وISO 13485 وIATF 16949، يقوم مهندسو ضمان الجودة لدينا بإجراء فحوصات IPQC وFQC وOQC الصارمة على كل دفعة إنتاج واحدة. بدءًا من رسم خرائط أبعاد CMM والتنميط البصري وحتى اختبار الصلابة ورش الملح، فإننا نتحقق من صحة مواصفاتك الهامة مقدمًا - بحيث تتلقى مكونات جاهزة للإسقاط دون أي مشاكل في التجميع أو توقف الخطوط المكلف. علاوة على التصنيع، يمكنك الاعتماد علينا في أوقات الاستجابة لمدة ساعتين لطلبات عروض الأسعار الجديدة، والدعم المباشر لأخذ عينات النماذج الأولية، وشحن الصادرات بسلاسة عبر أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. زيارة موقعنا على الانترنت أو اتصل بنا مباشرة للحصول على عرض أسعار تنافسي!
