 العربية




هل ما زلتَ تُفاضل بين تكلفة تشغيل أقل وعدد أقل من عمليات الإعداد لقطعة الألومنيوم الخاصة بك؟ يُساعدك هذا الدليل على قراءة الرسم كما يفعل مهندس العمليات: وجهًا تلو الآخر، ونقطة مرجعية تلو الأخرى، وبند تكلفة تلو الآخر. نادرًا ما يكون الخيار ذو الخمسة محاور هو الأفضل. بالنسبة للوحة مسطحة، أو دعامة بسيطة، أو كتلة ذات تجويفين، قد يكون مركز التشغيل الرأسي ذو الثلاثة محاور هو الأسرع والأقل تكلفة. أما بالنسبة لمشعب، أو غلاف مستشعر، أو جسم صمام، أو حامل روبوتي ذي ميزات مُرتبطة على ثلاثة أوجه أو أكثر، فقد يُقلل مسار الخمسة محاور المُفهرس من عمليات المناولة، وأعمال التثبيت، وحلقات الفحص، وخطأ التداخل بين الأوجه بما يكفي لتعويض ارتفاع تكلفة الساعة.
لذا، فإن المقارنة المفيدة ليست بين سعر آلة وسعر آلة، بل بين تكلفة القطعة المقبولة وتكلفة القطعة المقبولة. يشمل هذا الرقم البرمجة، والتجهيزات، وعمالة الإعداد، ووقت القطع، والفحص، والمعاينة، وإعادة العمل المتوقعة، والكمية التي تُوزع عليها التكاليف الثابتة. تركز هذه المقالة تحديدًا على قطع الألمنيوم المنشورية: وهي مكونات مصنوعة أساسًا من أسطح مستوية، وجيوب، وثقوب، وفتحات، وثقوب داخلية، وجدران مستقيمة. كما تفصل بين التشغيل الموضعي 3+2 والتشكيل المحيطي المتزامن بخمسة محاور، لأن معظم أعمال القطع المنشورية متعددة الأوجه لا تتطلب تحريك جميع المحاور الخمسة أثناء القطع.
باختصار: اختر نظام 3 محاور عندما يمكن الوصول إلى جميع الميزات المهمة في وضعية أو وضعيتين ثابتتين، وتكون التفاوتات بين الأسطح معتدلة. اطلب مراجعة لعملية 3+2 أو 5 محاور عندما يحتاج الجزء إلى قلب متكرر، أو الوصول بزوايا مركبة، أو استخدام أدوات قصيرة في الميزات العميقة، أو علاقات موضعية دقيقة بين الأسطح المختلفة. لا تحدد عدد المحاور في الرسم إلا إذا كانت العملية نفسها مطلوبة تعاقديًا؛ حدد الوظيفة، والبيانات المرجعية، والتفاوتات، والتشطيب، والكمية، والفحص بدلًا من ذلك.
1. ما الذي يُعتبر جزءًا من الألومنيوم المنشوري؟
لا يُعدّ الجزء المنشوري بالضرورة بسيطًا. فقد يكون شكله العام مكعبًا، ولكنه قد يحتوي على تجويف إلكتروني عميق، ومنافذ سوائل متقاطعة، وثقوب محامل، وأخاديد حلقات مانعة للتسرب، وثقوب ملولبة، وأضلاع رفيعة، وقواعد تثبيت على عدة مستويات. ومن الأمثلة الشائعة على ذلك كتل مشعبات الضغط الهيدروليكية والهوائية، وأقواس الأتمتة، وأغلفة الأجهزة البصرية، ومكونات البطاريات والعاكسات، وأغطية نهايات المحركات، ومجموعات الأدوات، وإطارات الأجهزة.
يُعدّ هذا التمييز مهمًا لأنّ القطعة المنشورية غالبًا ما تحتاج إلى وصول مُفهرس، وليس إلى نحتٍ مُستمر. في عملية الطحن 3+2، تُحدّد المحاور الدورانية موضع قطعة العمل، وتُثبّتها، وتسمح لمسار أداة ثلاثي المحاور عادي بقطع السطح المُقدّم. أما التشغيل الآلي الكامل المتزامن بخمسة محاور، فيُبقي المحاور الدورانية والخطية تتحرك معًا. يُعدّ هذا الأخير مفيدًا للمراوح، والأسطح الحرة المُدمجة، وتغيير متجهات الأداة، ولكنه قد يُضيف أعمال برمجة وتحقق لا تتطلبها القطعة ذات الشكل الكتلي.
إذا كنت بحاجة إلى شرح أوسع لهذه الأنماط، فإن دليل Liqin لتصنيع CNC ثلاثي المحاور، و3+2، وخماسي المحاور المستمر، يغطي الاختلافات الحركية. أما هنا، فالسؤال العملي أكثر تحديدًا: كم مرة يجب تحرير القطعة من مرجعها الأساسي، وماذا يُحدث كل تحرير من حيث الوقت والتكلفة والمخاطر؟
2. الإعداد هو وحدة المقارنة الحقيقية
في ورشة العمل، لا يقتصر الإعداد على تثبيت قطعة معدنية فحسب، بل يشمل أيضًا تنظيف أسطح التلامس، وتركيب أو التحقق من أدوات التثبيت، وتحميل القطعة، وتحديد نظام إحداثيات العمل، وفحص خلوص الأدوات، وفحص أو تحديد نقاط مرجعية، وتشغيل العملية الأولى بحذر، والتأكد من الخصائص الأساسية قبل استئناف الإنتاج. وقد يتطلب تغيير اتجاه القطعة استخدام ملزمة مختلفة، أو مجموعة فك ناعمة، أو محدد، أو لوحة فرعية، أو كتلة زاوية، أو إجراءات فحص مختلفة.
تقوم آلة التفريز ثلاثية المحاور بالقطع من اتجاه دوران واحد. الوصول إلى أحد الجوانب أو الأسفل يتطلب عادةً عملية إعداد أخرى. أما آلة التفريز خماسية المحاور، فيمكنها عرض عدة أسطح بينما تبقى قطعة العمل مثبتة على قاعدة واحدة. لا تُغني هذه الآلة عن جميع عمليات الإعداد، إذ لا يزال السطح المثبت بحاجة إلى تشطيب، وقد تصطدم قطع العمل الطويلة بالمغزل أو الطاولة أو أداة التثبيت. مع ذلك، فإن استبدال أربع عمليات تثبيت غير مترابطة بعملية واحدة مُتحكم بها متعددة الأسطح يُمكن أن يُحدث فرقًا كبيرًا في التكلفة، يفوق مجرد فرق بسيط في وقت إزالة المعدن.
نشاط الإعداد | لماذا يستغرق الأمر وقتاً؟ | التعريض ثلاثي المحاور | تعريض ثلاثي + ثنائي / خماسي المحاور |
نظف وحدد الموقع | يمكن أن تؤدي الشظايا أو النتوءات الموجودة أسفل نقطة مرجعية إلى إمالة الجزء. | يتكرر ذلك بعد كل تقليب. | يتركز في الإعداد الرئيسي. |
مشبك ودعامة | يؤثر عزم الدوران ونقاط الدعم على التشوه. | قد يختلف ذلك باختلاف اتجاه النظر. | عادةً ما يكون هناك نظام تثبيت ثابت. |
إعادة ضبط الصفر | كل عملية التقاط إحداثيات تضيف جهدًا وعدم يقين. | مطلوب لكل تركيب أو اتجاه جديد. | تحتفظ التحويلات الدورانية بنظام إحداثيات رئيسي واحد عند معايرتها بشكل صحيح. |
التحقق من القطعة الأولى | يجب على المشغلين تأكيد العملية الجديدة قبل المتابعة. | غالباً ما يتم تكرار ذلك في عمليات OP20 و OP30 والعمليات اللاحقة. | يمكن التحقق من المزيد من الميزات كمرحلة واحدة من مراحل العملية. |
قائمة انتظار العمليات المشتركة | قد ينتظر جزء ما حتى وصول الجهاز أو الآلة أو المفتش التالي. | تؤدي خطوات التوجيه الإضافية إلى زيادة نقاط الانتظار. | يمكن أن يؤدي تقليل عدد العمليات إلى تقصير الوقت المستغرق. |
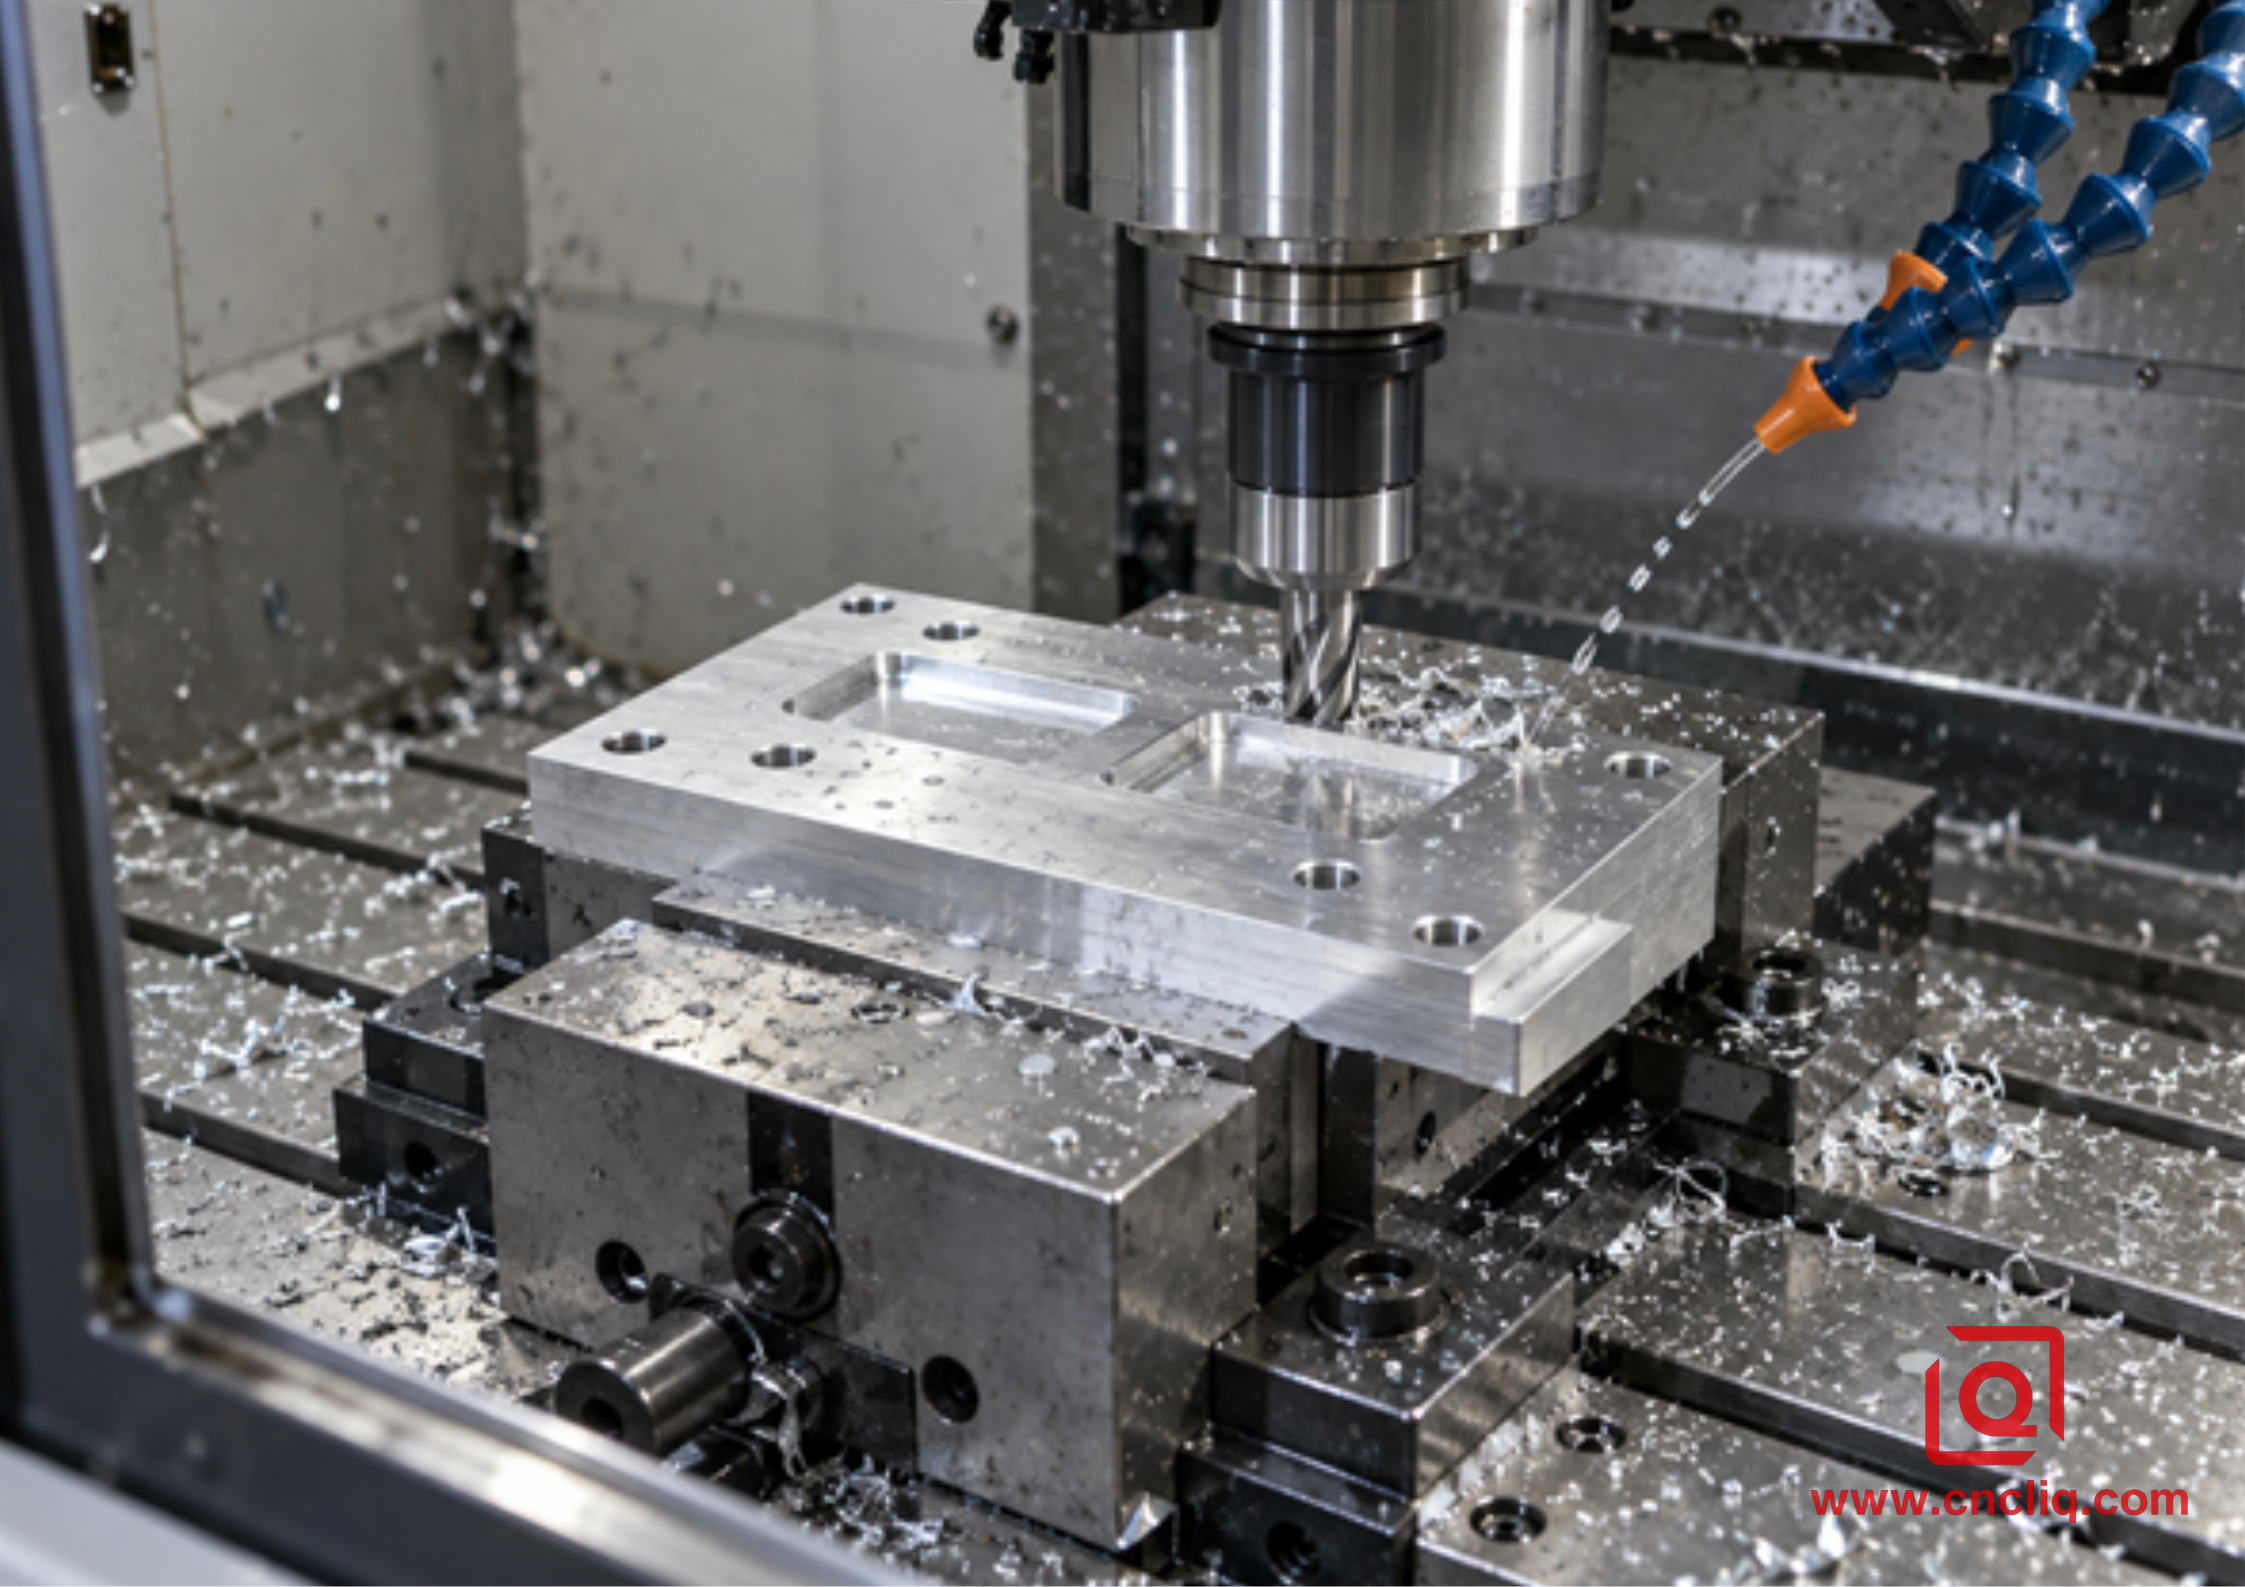
يمكن أن تكون لوحة الوصول العلوية الثابتة مثالية للعمل ثلاثي المحاور: تثبيت بسيط للقطعة، وأدوات قصيرة، وقيمة قليلة من الحركة الدورانية.
3. كيفية تقدير وقت إعداد ماكينة التفريز CNC بدون تخمين
لا يوجد وقت إعداد موحد. فإعادة استخدام فكوك ناعمة مجربة تختلف عن أول استخدام لتركيبة جديدة؛ كما أن دعامة بطول 150 مم تختلف عن غلاف كبير ذي جدران رقيقة. بدلاً من نسخ رقم عام في دراسة الجدوى، أنشئ جدولًا زمنيًا واطلب من المورد تقديم افتراضاته.
استخدم ورقة عمل الوجه والبيانات
حدد اتجاه اقتراب كل أداة. قم بتجميع الثقوب والفتحات والجيوب وأسطح منع التسرب التي يمكن الوصول إليها من نفس الاتجاه.
حدد البيانات الأساسية والثانوية والثالثية. لاحظ أي الميزات يجب أن تظل مرتبطة بعد قلب الجزء.
افصل بين سهولة الوصول والدقة. قد تصل آلة ثلاثية المحاور فعليًا إلى جانب في إعداد آخر، ولكن متطلبات تحديد الموضع عبر السطح قد تجعل التحكم في هذا المسار مكلفًا.
اذكر أدوات تثبيت القطعة لكل عملية. يشمل ذلك الفكوك اللينة، والموازيات، والمثبتات، والصفائح الفرعية، وتركيبات الزاوية، وإعداد وصلات التعشيق، والقطع القابلة للتضحية، وتنظيف السطح السفلي.
أضف بوابات التحقق. قم بتضمين الفحص، والفحوصات أثناء العملية، وفحص العينة الأولى، وبرمجة آلة قياس الإحداثيات، وأي فحص لاحق للتشطيب.
لأغراض التخطيط المبكر للميزانية، استخدم نطاقًا زمنيًا لكل مهمة: التحميل ، والإشارة، والفحص، والإثبات، والتفتيش، ثم استبدله بالوقت الذي حدده المورد أو عرضه. افصل بين وقت دورة التصميم الأولية ووقت دورة التصميم المتكررة. هذا يمنع خطأً شائعًا: قسمة كل تكلفة غير متكررة على نموذج أولي واحد، ثم افتراض أن سعر القطعة نفسه ينطبق على 100 قطعة.
اسأل عما إذا كان الإعداد الفردي يعني فعلاً إعداداً فردياً
قد تُخفي لغة التسويق عمليةً ثانية. فآلةٌ خماسية المحاور قد تقطع خمسة أسطحٍ يسهل الوصول إليها، لكن السطح السادس لا يزال يحمل وصلة التعشيق أو لسان التثبيت أو المادة الخام. يجب أن يوضح عرض السعر الدقيق ما إذا كانت العملية تتضمن إعدادًا واحدًا، أو إعدادًا رئيسيًا واحدًا بالإضافة إلى عملية قطع، أو إعدادين كاملين. تؤثر هذه التفاصيل على كلٍّ من التكلفة وعلى نقطة التحكم في السطح السفلي النهائي.
4. نموذج التكلفة: قارن تكلفة المسار بالكامل، وليس السعر بالساعة
من السهل ملاحظة ارتفاع معدل الأجر بالساعة. أما مضاعفة تكلفة الإعداد فهي أصعب ملاحظة لأنها موزعة على البرمجة، والتجهيزات، ووقت المشغل، والانتظار، والتفتيش. استخدم النموذج التالي لكلا المسارين:
إجمالي تكلفة الطلب = المواد + التشطيب + الشحن + برمجة NRE + التجهيزات المخصصة + الإعداد الأولي + الكمية (دورة الماكينة + المناولة المتكررة + الفحص + تكلفة الجودة المتوقعة)
عامل التكلفة | ميل ثلاثي المحاور | ميل 3+2 / 5 محاور | سؤال طلب تقديم العروض |
معدل الآلة | عادةً ما تكون أقل. | عادة ما تكون أعلى بسبب الآلة، ونظام CAM، والمعايرة، ومهارة المشغل. | ما الذي يشمله السعر المذكور؟ |
برمجة CAM | أبسط لكل عملية، ولكن قد يلزم وجود عدة برامج. | المزيد من عمليات المحاكاة والتحقق من التصادم؛ عدد أقل من ملفات التشغيل. | هل يتم احتساب تكلفة البرمجة مرة واحدة أم على دفعات؟ |
تجهيزات | قد يلزم استخدام عدة مجموعات من الفكوك أو تجهيزات الزاوية. | قد يغطي وصلة التعشيق، أو الملزمة ذاتية التمركز، أو القاعدة المشتركة عدة أوجه. | من يملك الجهاز المخصص وكيف يتم تخزينه؟ |
المعالجة المتكررة | المزيد من عمليات التقليب اليدوي وتنسيق عمليات الالتقاط. | تم حذف المزيد من الوجوه قبل إصدار الجزء. | كم عدد مرات لمس المشغل لكل جزء مقبول؟ |
تقتيش | قد يتم تكرار عمليات التحقق المتبادلة بين العمليات. | يمكن لهيكل بيانات واحد أن يبسط عملية التحقق من الوجوه المتعددة. | ما هي الخصائص التي يتم فحصها أثناء العملية وعلى جهاز قياس الإحداثيات (CMM)؟ |
مخاطر القدرة | يسهل توزيعها بين مراكز إدارة المركبات المشتركة. | قد يعتمد ذلك على مجموعة أصغر من الأجهزة والمبرمجين. | هل سعة النسخ الاحتياطي مؤهلة للطلبات المتكررة؟ |
يمكن التعبير عن كمية التعادل ببساطة:
كمية التعادل = (التكلفة الثابتة للمحور الخامس - التكلفة الثابتة للمحور الثالث) (تكلفة الوحدة المتكررة للمحور الثالث - تكلفة الوحدة المتكررة للمحور الخامس)
5. مثال عملي: مشعب ألومنيوم متعدد الأوجه
فيما يلي حالة مركبة مجهولة المصدر، تم إنشاؤها لشرح منطق التوجيه؛ وهي ليست اقتباسًا تاريخيًا أو نتيجة إنتاج مضمونة. يتوافق الشكل الهندسي مع مشعب الألمنيوم المصنّع باستخدام الحاسوب (CNC) والمنشور من قبل شركة Liqin : كتلة موشورية الشكل ذات منافذ متعددة الاتجاهات، وفتحات مغلقة ومتدرجة، وقنوات عرضية، وأسطح تحديد المواقع، وطبقة نهائية مؤكسدة. البيانات التجارية والأبعاد والأوقات والأسعار المذكورة أدناه هي افتراضات توضيحية مُعدّلة.
لم يكن الشاغل الرئيسي للعميل هو ما إذا كانت أي من الآلتين قادرة على تصنيع الكتلة، فكلتاهما قادرة على ذلك. بل كان الشاغل هو الحفاظ على مواقع المنافذ مرتبطة بنقطة مرجعية مشتركة مع التحكم في تكلفة إطلاق دفعة تجريبية مكونة من 25 قطعة.
عنصر توضيحي للمسار | مسار ثلاثي المحاور | مسار مُفهرس 3+2 |
العمليات الرئيسية | السطح العلوي والسفلي؛ الجانب أ؛ الجانب ب؛ الأسطح النهائية؛ التنظيف النهائي. | إعداد البيانات المرجعية؛ تشغيل آلي بخمسة أوجه مفهرسة؛ تنظيف القاع. |
افتراض التكلفة الثابتة | 540 دولارًا للبرمجة، والفكوك الناعمة، والإعداد الأولي. | 610 دولارًا للبرمجة متعددة المحاور، والمحاكاة، وتثبيت القطع المشتركة، والإعداد الأولي. |
افتراض الوحدة المتكررة | 72 دولارًا مقابل وقت تشغيل الآلة، والمعالجة، والتحقق. | 66 دولارًا مقابل وقت تشغيل الآلة، والمعالجة، والتحقق. |
قطعة واحدة توضيحية | 612 دولارًا قبل المواد والتشطيب والشحن. | 676 دولارًا قبل المواد والتشطيب والشحن. |
مجموعة توضيحية مكونة من 25 قطعة | 2340 دولارًا قبل المواد والتشطيب والشحن. | 2260 دولارًا قبل المواد والتشطيب والشحن. |
نقطة التعادل المحسوبة | (610 - 540) (72 - 66) = 11.7، لذا فإن النموذج يتقاطع عند حوالي 12 جزءًا مقبولًا. | |
عند استخدام قطعة واحدة، تتفوق خطة المحاور الثلاثة لأن سهولة تحضيرها أهم من تكرار عمليات المعالجة. أما عند استخدام 25 قطعة، يصبح المسار المفهرس أقل تكلفةً في هذا النموذج. والأهم من ذلك، أنه يحافظ على نمط المنافذ وأسطح التثبيت مرتبطة بنظام إحداثيات رئيسي واحد. مع ذلك، سيظل على الفريق الهندسي التحقق من الخلوص الدوراني، واستراتيجية المجس، ومدى وصول الأداة، وتشطيب السطح السفلي، وبدلات الأنودة، ومتطلبات اختبار الضغط أو التسرب قبل الإصدار.
لإجراء مقارنة عادلة بين الموردين، استخدم قائمة التحقق الخاصة بطلب عروض أسعار التصنيع باستخدام الحاسب الآلي من Liqin لمواءمة المراجعة والمواد والكمية والتشطيب والفحص وشروط التسليم.
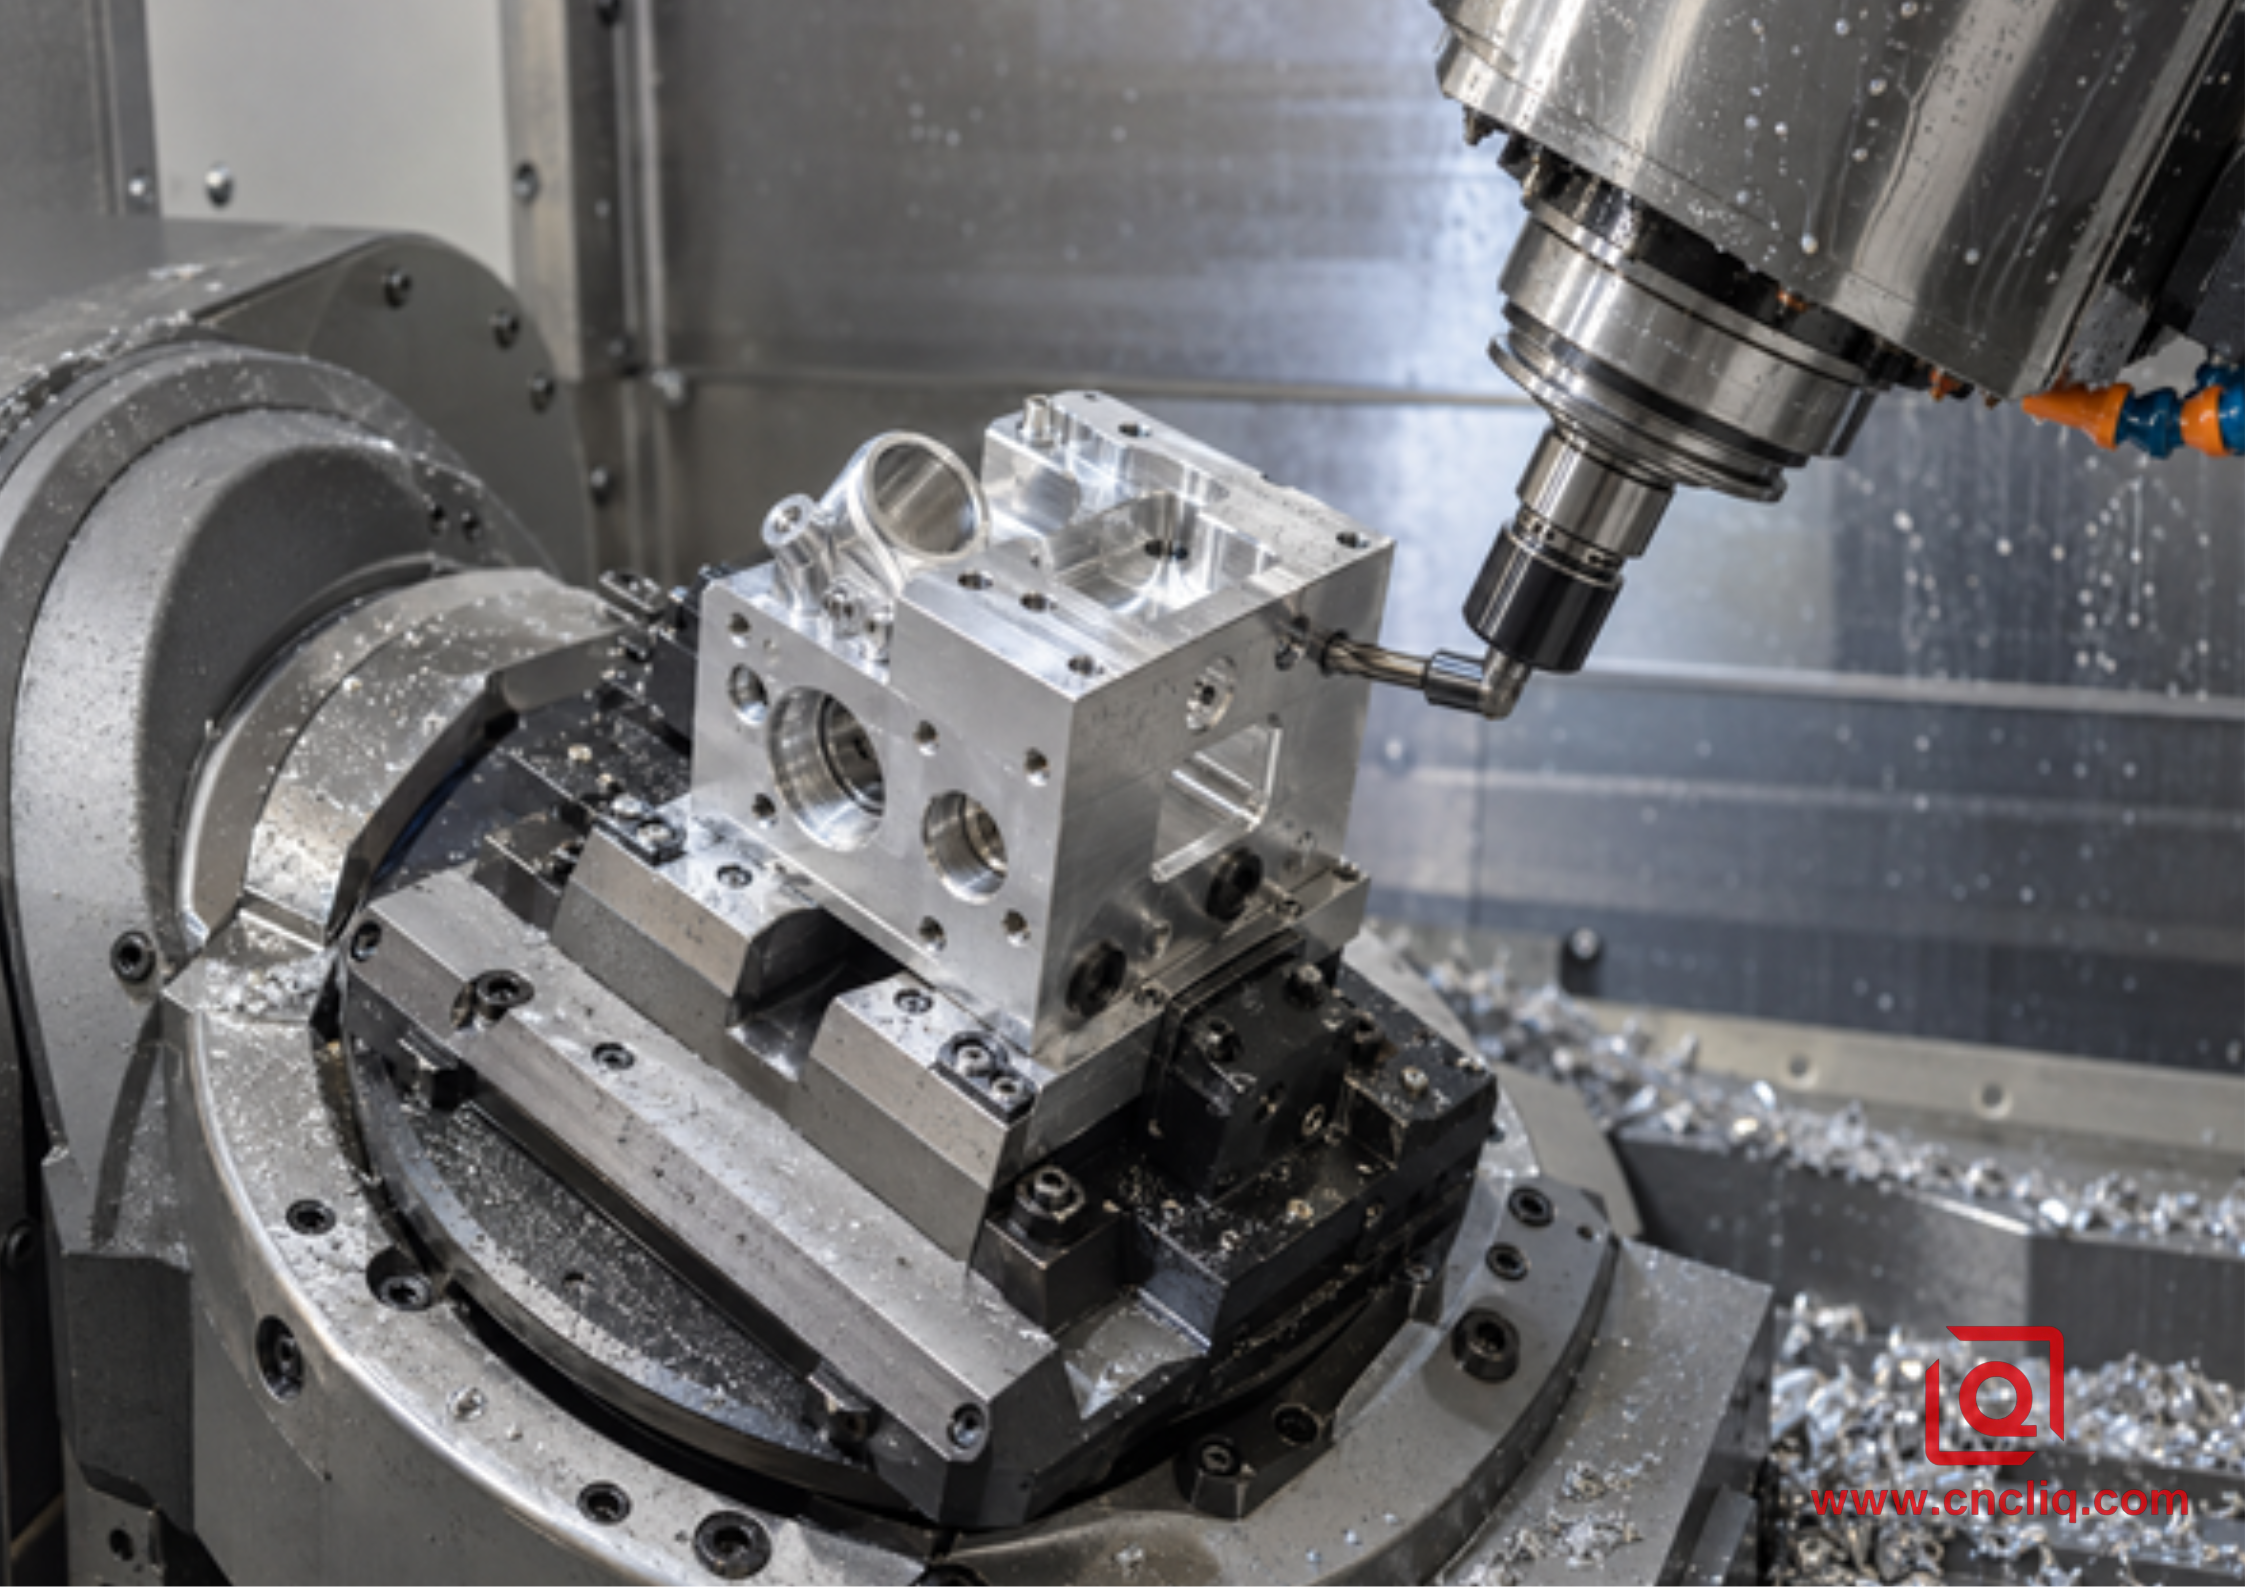
تحافظ عملية التشغيل المفهرسة 3+2 على ثبات المحاور الدوارة أثناء كل عملية قطع مع تقديم عدة أوجه للأدوات القصيرة والصلبة.
6. الدقة: تقليل عدد الجلسات يساعد في تحسين العلاقات، ولكن ليس في جميع الجوانب.
لا يعني وجود آلة خماسية المحاور بالضرورة دقةً أكبر من آلة ثلاثية المحاور. فآلة مركزية عمودية ثلاثية المحاور، إذا تمت صيانتها جيدًا، قادرة على تحقيق أبعاد دقيقة على سطح واحد، بينما قد يغفل نظام دوار غير معاير عن بعض التفاصيل. تبرز ميزة الإعداد الرئيسي الواحد عندما يجب أن تبقى التفاصيل على أسطح مختلفة مترابطة: مثل موضع كل ثقب، أو نمط الثقوب بالنسبة لمستوى منع التسرب، أو المنفذ الجانبي بالنسبة للقناة الداخلية.
يجب عدم الخلط بين لغة الرسم وقدرات الآلة. يحدد كل منمعيار ASME Y14.5-2018 (R2024) ومعيار ISO 1101:2017 أنظمة الأبعاد والتفاوتات الهندسية، ولا يضمنان أن عدد محاور معين سيحقق قيمة محددة. وبالمثل، توفر سلسلة معايير ISO 230 طرق اختبار لأدوات الآلات. يتناول معيار ISO 230-2:2014 دقة تحديد المواقع وقابلية تكرار المحاور الخطية والدوارة التي يتم التحكم فيها رقميًا، بينما يتناول معيار ISO 230-7:2015 الدقة الهندسية لمحاور الدوران. ينبغي للمورد الكفء ربط متطلبات الرسم بالمعايرة، والفحص، والتثبيت، والتحكم الحراري، والتفتيش، وليس بعلامة الآلة.
استمرارية البيانات هي الفائدة العملية
يجب تحديد نوع تشطيب السطح، وليس افتراضه.
يمكن لأداة أقصر أن تُحسّن الصلابة وتقلل الاهتزاز، إلا أن جودة التشطيب لا تزال تعتمد على هندسة القاطع، والانحراف، والتغذية، والتداخل، والتعشيق، وسائل التبريد، والاستقرار. يُحدد معيار ISO 21920-2:2021 المصطلحات والمعايير الخاصة بنسيج سطح المقطع الجانبي. يجب توضيح المعيار المطلوب وشروط التقييم على الرسم عندما تعتمد الوظيفة عليه. لا يُعد تشطيب المحاور الخمسة معيار قبول قابل للقياس.
7. متى يكون التفريز باستخدام الحاسوب ثلاثي المحاور هو الخيار الأفضل
1 أو 2 من الأسطح التي يمكن الوصول إليها: الألواح والأغطية وقضبان القاعدة والأقواس غير المعقدة غالباً لا تحتاج إلى قدرة دورانية.
تثبيت بسيط وصلب للقطع: يمكن للملزمة القياسية أو الفكوك اللينة المثبتة تحميل القطع بسرعة وتكرار العملية بشكل جيد.
نطاق عمل كبير: قد يتناسب الجزء مع مركز التحكم العمودي الشائع ولكنه يتجاوز قطر الدوران القابل للاستخدام أو الحمولة للمحاور ذات 5 محاور.
إنتاج متكرر مستقر: يمكن أن تجعل التركيبات المخصصة، أو قواعد التثبيت، أو أنظمة المنصات، أو التحميل متعدد الأجزاء، الإنتاج ثلاثي المحاور عالي الكفاءة.
العلاقات غير المحكمة بين الوجوه: عندما لا تشترك ملامح الوجه الجانبية في علاقة مرجعية وثيقة، فإن عمليات القلب الإضافية قد لا تؤدي إلى انخفاض كبير في الجودة.
كمية صغيرة جدًا ذات هندسة سهلة: يمكن للبرمجة البسيطة والسعة المتاحة أن تفوق أي تقليل في الإعداد.
يؤثر اختيار المواد أيضًا على عملية التوجيه؛ قارن بين 6061 و7075 و5052 قبل إصدار التصميم.
8. متى عادةً ما تستحق عمليات الطحن ثلاثية المحاور + محورين أو خماسية المحاور مراجعة؟
ميزات على 3 وجوه أو أكثر: خاصة عندما تشترك تلك الوجوه في متطلبات الموضع أو الاتجاه أو المظهر الجانبي.
فتحات أو وسادات بزوايا مركبة: يمكن للوصول المفهرس تجنب استخدام كتل الزوايا والأدوات الطويلة.
جيوب عميقة بجانب جدران عالية: يمكن أن يسمح إمالة الجزء باستخدام أداة أقصر وأكثر صلابة وتحسين إخراج الرقائق.
نماذج أولية متعددة ذات هندسة متغيرة: يمكن لأنظمة تثبيت القطع المرنة تجنب الاستثمار المتكرر في تجهيزات مخصصة.
الجدران الرقيقة حساسة للتثبيت المتكرر: يمكن أن يساعد تقليل عمليات الفك، على الرغم من أن حالة المخزون والتشكيل الخشن المتوازن يظلان أمرين بالغَي الأهمية.
فشل الأسطح المتقاطعة المكلف: إذا تسبب أحد الميزات الجانبية التي تم وضعها في غير موضعها في إتلاف جزء شبه مكتمل، فإن تقليل أحداث إعادة الإسناد له قيمة اقتصادية حقيقية.
بالنسبة للأعمال المنشورية، استفسر أولاً عن التشغيل الموضعي 3+2. يُنصح باختيار التشغيل المتزامن بخمسة محاور عندما يتطلب الأمر تغيير متجه الأداة أثناء القطع، وليس لمجرد قدرة الآلة على ذلك. هذا التمييز يُسهّل محاكاة العملية وفحصها وتكرارها.
9. تغييرات التصميم للتصنيع التي يمكن أن تنقل الجزء إلى المسار الأرخص
يُعد اختيار المحور جزئياً قراراً تصميمياً. يمكن لتغييرات طفيفة في الرسم أن تُزيل إعداداً كاملاً أو تمنع الحركة المتزامنة.
قم بمحاذاة الثقوب الجانبية مع الاتجاهات المتعامدة المشتركة حيثما يسمح بذلك الغرض الوظيفي.
أضف وسادة تحديد موقع موثوقة أو مساحة تثبيت مؤقتة.
افتح جيبًا يكفي لأداة قياسية أقصر.
استخدم أنصاف أقطار الزوايا الداخلية الواقعية بدلاً من استخدام قواطع صغيرة طويلة المدى.
لا تُطبّق معايير التفاوت الصارمة إلا على العلاقات الوظيفية.
حدد متطلبات ما بعد الأنودة على التركيبات وأسطح منع التسرب.
لا تقم بتقسيم شكل متجانس صعب إلا عندما تظل عملية التجميع والإغلاق والقوة والتكلفة الإجمالية مقبولة.
ينبغي مراجعة هذه التغييرات في ضوء وظيفتها، لا تطبيقها بشكل أعمى. إن اقتراحًا من قسم التصميم للتصنيع (DFM) يوفر عملية إعداد واحدة ولكنه يُضعف المكون، أو يُنشئ مسارًا للتسريب، أو يزيد من جهد التجميع، لا يُعد توفيرًا حقيقيًا.
10. ما يجب إرساله للحصول على عرض أسعار موثوق به لأنظمة ثلاثية المحاور مقابل أنظمة خماسية المحاور
بند طلب عرض الأسعار | لماذا يغير ذلك عملية اتخاذ القرار |
نموذج ثلاثي الأبعاد أصلي بالإضافة إلى رسم ثنائي الأبعاد مُتحكم به | يُعطي النموذج الهندسة؛ ويحدد الرسم المرجعيات، والتفاوتات الهندسية، والتشطيبات، والملاحظات، والقبول. |
السبيكة الدقيقة، والصلابة، وشكل المخزون المعتمد | تختلف خصائص الألواح والقضبان والبثق والتشكيل والصب وتؤثر على البدلات. |
النماذج الأولية، والتجارب التجريبية، والكميات السنوية | تختلف عملية استهلاك المعدات الثابتة والبرامج في كل مرحلة. |
قائمة الميزات الأساسية للجودة | بإمكان المورد حماية العلاقات التي تبرر إنشاء نظام واحد. |
معالجة الأسطح والتغطية | يمكن أن تؤدي عملية الأنودة أو الطلاء إلى تغيير المقاسات، والأسنان، وأسطح التلامس، وتوقيت الفحص. |
مخرجات التفتيش | تتطلب تقارير الفحص الأولي للمواد (FAI) وتقارير نمذجة المواد (CMM) وشهادات المواد ودراسات القدرات وقتاً مخططاً له. |
سياق التجميع والخدمة | إن معرفة وظيفة الثقب أو الأخدود أو السطح تساعد المهندسين على اقتراح تغييرات آمنة في التصميم من أجل التصنيع. |
اطلب من المورّد تزويدك بعدد عمليات الإعداد، وتصميم التركيب، وتدفق البيانات المخطط له، وخيارات المحاور الثلاثة/3+2/التشغيل المتزامن، وافتراضات الأدوات الخاصة، وخطة الفحص، وتكاليف الهندسة غير المتكررة، وسعر الوحدة المتكرر، ومدة التسليم. إنّ عرض الأسعار الذي يُظهر مسار العمل يُسهّل الوثوق به ويُسهّل تحسينه.
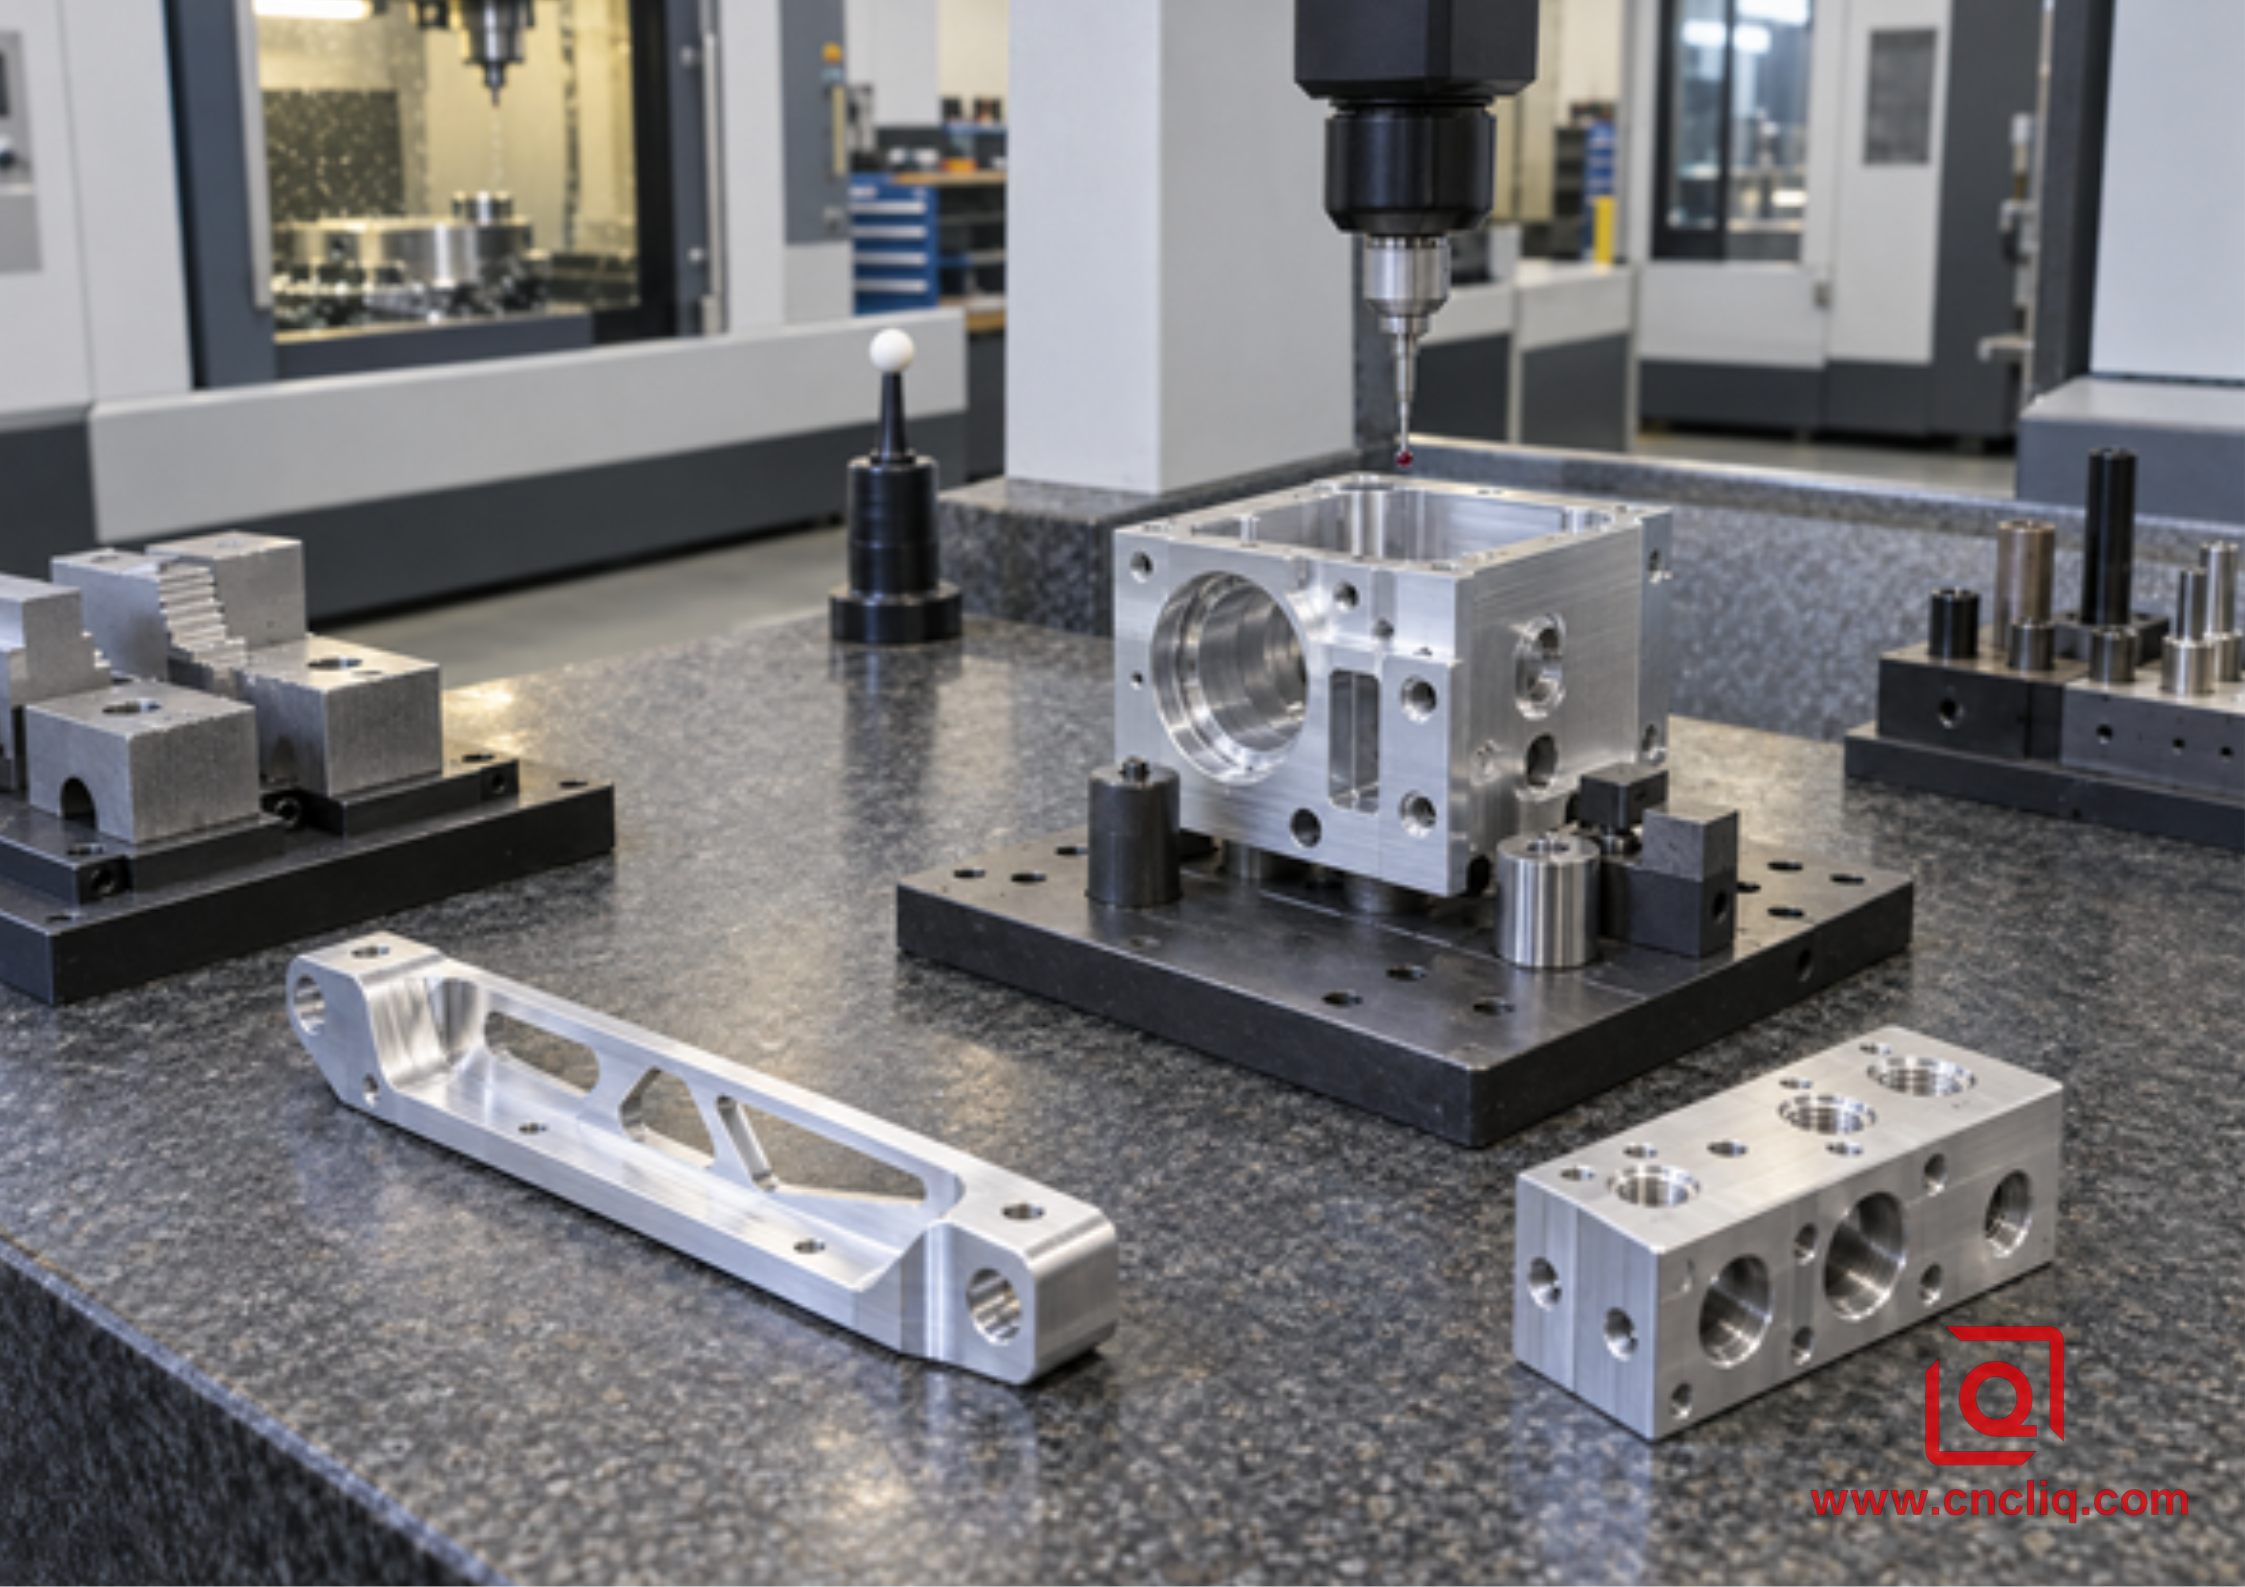
ينبغي أن يربط اختيار المسار بين عمليات التشغيل الآلي، وتثبيت القطع، والتحقق، ولا يتوقف عند معدل ساعات تشغيل الآلة.
هل تحتاج إلى مقارنة مسارات لرسمك؟ أرسل إلى Liqin ملف STEP الخاص بك، ورسمًا ثنائي الأبعاد مُتحكمًا به، ونوع السبيكة ودرجة صلابتها، والتشطيب، والميزات الأساسية، والكميات. اطلب من الفريق الهندسي مقارنة خيارات المحاور الثلاثة وخيارات المحاور المتعددة المفهرسة حيثما كان ذلك ممكنًا. اطلب مراجعة DFM وعرض سعر .
التعليمات
1. هل عملية الطحن باستخدام نظام CNC خماسي المحاور أغلى دائمًا من عملية الطحن باستخدام نظام CNC ثلاثي المحاور؟
لا. عادةً ما يكون معدل الأجر بالساعة أعلى، ولكن يمكن أن تكون تكلفة القطعة المقبولة أقل عند استخدام عمليات التصنيع المُفهرسة التي تُزيل أدوات التثبيت، أو عمليات القلب اليدوي، أو عمليات التقاط الإحداثيات المتكررة، أو عمليات الفحص المتبادل بين العمليات. تُفضل المكونات البسيطة ذات الوجه الواحد أو الوجهين عادةً استخدام ماكينات ثلاثية المحاور. أما الأجزاء متعددة الأوجه، فتحتاج إلى مقارنة على مستوى المسار تفصل بين تكاليف الهندسة غير المتكررة والتكاليف المتكررة، وتستخدم نفس المواد والكمية والتفاوتات والتشطيب والفحص ونطاق التسليم.
2. كم عدد عمليات الإعداد التي قد يحتاجها جزء من الألومنيوم المنشوري؟
يعتمد عدد العمليات على سهولة الوصول إلى الأدوات، ونظام تثبيت القطعة، واستراتيجية تحديد نقطة الإسناد. قد تحتاج الصفيحة المسطحة إلى عملية إعداد واحدة بالإضافة إلى تنظيف السطح الخلفي، بينما قد تحتاج الكتلة ذات الميزات على عدة أوجه إلى عدة عمليات ثلاثية المحاور. غالبًا ما تستطيع الآلة المفهرسة دمج الأوجه التي يمكن الوصول إليها في عملية رئيسية واحدة، ولكن عادةً ما يحتاج الجزء السفلي المثبت إلى خطوة تحضير أو تشطيب منفصلة. اطلب من العميل تحديد عدد العمليات الفعلي في عرض السعر.
3. هل تتطلب الأجزاء المنشورية عملية تصنيع متزامنة بخمسة محاور؟
في الغالب لا. يمكن إنتاج معظم الأسطح المستوية، والتجاويف، والثقوب، والمنافذ، والجدران المستقيمة باستخدام تقنية التشغيل الموضعي 3+2: حيث تقوم المحاور الدورانية بتوجيه قطعة العمل وتثبيتها، ثم تقوم المحاور الخطية الثلاثة بالقطع. يُعد التشغيل المتزامن بخمسة محاور مناسبًا عندما يجب تغيير اتجاه الأداة باستمرار على طول سطح حر الشكل، أو تجويف سفلي، أو محيط متداخل. إن اختيار تقنية 3+2 حيثما أمكن يُسهّل البرمجة، والمحاكاة، والفحص، والتحكم في العملية.
4. ما هو التفاوت الذي يتطلب تلقائيًا استخدام آلة تصنيع خماسية المحاور؟
لا يوجد حدٌّ واحدٌ للتفاوتات يحدد عدد المحاور تلقائيًا. فحجم الميزة، والمدى، وبنية المرجع، وحالة الماكينة، وقابلية تكرار التثبيت، ودرجة الحرارة، واستقرار المادة، وطريقة الفحص، وحجم الإنتاج، كلها عوامل مهمة. من المرجح أن تستفيد العلاقات الوثيقة بين الأسطح المختلفة من إعداد رئيسي واحد أكثر من بُعدٍ دقيقٍ بنفس القدر موجود على سطح واحد. حدد التفاوتات الهندسية الوظيفية (GD&T) ودع المورد يُثبت لك المسار الأمثل.
5. ما هي الملفات التي يجب عليّ إرسالها للحصول على مقارنة دقيقة لتكاليف طحن CNC؟
أرسل نموذج CAD ثلاثي الأبعاد أصلي أو محايد، ورسمًا ثنائي الأبعاد قابلًا للتعديل، ومعلومات عن السبيكة والمعالجة الحرارية، ومتطلبات شكل المخزون أو الشهادات، ومعالجة السطح، وملاحظات التغطية، وكميات الطلب، والميزات الأساسية للجودة، ووثائق الفحص، وتاريخ التسليم المستهدف، ومدة التسليم. إذا كان أحد المكونات المتوافقة يتحكم في التركيب أو الإحكام، فشارك معلومات الواجهة ذات الصلة. تُمكّن المدخلات الكاملة المورّد من مقارنة عدد عمليات الإعداد والتكلفة الإجمالية دون إخفاء أي افتراضات.
ملخص
بالنسبة لقطع الألمنيوم المنشورية، يُعدّ الطحن ثلاثي المحاور الخيار الأمثل من الناحية الاقتصادية عادةً عندما يوفر اتجاه أو اتجاهان ثابتان وصولاً كاملاً. أما الطحن المُفهرس ثلاثي المحاور + محورين أو خماسي المحاور فيستحق عرض سعر عندما تجعل عدة أسطح، أو زوايا مركبة، أو الوصول باستخدام أدوات قصيرة، أو علاقات مرجعية بين الأسطح، التثبيت المتكرر مكلفًا أو محفوفًا بالمخاطر. قارن بين تكاليف الهندسة الثابتة والتجهيزات بشكل منفصل عن تكاليف الماكينة والمناولة والفحص المتكررة؛ واطلب من المورد توضيح خطة الإعداد الخاصة به؛ واختر المسار الذي يوفر أقل تكلفة مُؤكدة لكل قطعة مقبولة، وليس أقل سعر للساعة.
معلومات الاتصال
الشركة: شركة نينغبو ليكين للصناعات المحدودة.
خدمة العملاء اليومية ودعم ما بعد البيع: 锟斤拷service@shturl. zhuwanying@cncliq.com
الاستفسار الجديد والاقتباس ومناقشة الطلب 锟斤拷business@shturl. تشولي@chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تشمل عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، والتصنيع بالخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع أدقّ التفاصيل بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن تصدير سلس إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
