 العربية




هل وافقت على شريحة 5052، ثم وجدت شقوقًا باهتة عند الانحناء أو شفة سقطت على بعد ملليمتر واحد من الطباعة؟ لقد رأيت كلا الفشلين يبدأان برسم بدا معقولًا تمامًا. 5052 يشكل شكلًا جيدًا بالتأكيد، لكن هذا الوصف يتجاهل الحبوب، وفتحة القالب، والطريقة التي تسترخي بها الورقة الحقيقية عندما ترفع الكبش. سنعمل من الرسم إلى الفرامل ومن ثم الفحص. على طول الطريق، سترى من أين تبدأ بنصف القطر، والأدوات، والظهر الزنبركي، والطول المسطح، وحماية السطح. سيحصل المشترون أيضًا على قائمة عملية لطلب عرض الأسعار، وبالتالي فإن عرض الأسعار التالي يعتمد على عملية متفق عليها بدلاً من الافتراض الهادئ.
إجابة سريعة: ما هو الحد الأدنى لنصف قطر الانحناء الذي يجب أن تستخدمه للألومنيوم 5052؟
للحصول على انحناء بارد عادي بزاوية 90 درجة في 5052-H32، ضع 1.0T إلى 1.5T على أول رسم تخطيطي لسوق دبي المالي؛ T يعني سمك الورقة المقاسة . هذا النطاق هو معيار البداية، وليس وعدا. تسمح طاولات الطاحونة بعمل أكثر إحكامًا في مخزون H32 الرقيق، ومع ذلك فإن أحد الجداول المنشورة يتحرك إلى ما يقرب من 1.5T عند 3.2 مم. يمكن أن يؤدي التغيير في المزاج، أو اتجاه الحبوب، أو حافة القطع، أو مجموعة الأدوات، أو كمية المواد إلى تغيير الحد.
يستحق الانحناء المرسوم على طول اتجاه التدحرج مساحة إضافية لأن الانقسامات السطحية الصغيرة تظهر هناك أولاً. قم بتدوير الفراغ بحيث يعبر الخط اتجاه التدحرج عندما يسمح العش بذلك؛ وإلا افتح نصف القطر. قبل إطلاق جزء جديد، قم بثني قسيمة واحدة مقطوعة من مجموعة حرارة الإنتاج باستخدام الأدوات التي ستؤدي المهمة فعليًا.
|
سمك الورقة 5052-H32 |
نشرت 90 درجة الحد الأدنى لنصف القطر المرجعي |
بداية الرسم المحافظ |
ملاحظة أرضية المتجر |
|
0.4 ملم |
0T |
0.5T إلى 1.0T |
يظهر انحناء حاد اسميًا في بيانات المطحنة، لكن نصف القطر الصغير يعمل على تحسين إمكانية التكرار والمظهر. |
|
0.8 ملم |
0T |
0.5T إلى 1.0T |
حماية الوجوه التجميلية من علامات الكتف. |
|
1.6 ملم |
1.0 طن |
1.0 طن |
نقطة انطلاق عامة قوية للأقواس والأغطية. |
|
3.2 ملم |
1.5 طن |
1.5 طن |
تأكد من الحمولة والحد الأدنى للشفة واتجاه الانحناء قبل التحرير. |
|
فوق 3.2 ملم |
تأكيد مع المورد |
1.5T أو أكبر في انتظار المحاكمة |
يعتمد سلوك اللوحة بشدة على المزاج واتجاه الحبوب والأدوات وطول الانحناء. |
القيم المنشورة أعلاه تأتي من ورقة بيانات هولامين 5052 لتشكيل البارد بدرجة 90 درجة. العمود المحافظ هو بداية رسم، وليس قدرة مضمونة. دخول نصف القطر صفر لا يعني أن المعدن يصبح زاوية حادة رياضيًا. سيظل الجزء المشكل له نصف قطر مادي، وقد يؤدي دفع الألياف الخارجية حول حافة السكين إلى ترك تجعد أو ترقق أو شقوق صغيرة.
لماذا يعتبر 5052 خيارًا طبيعيًا لأجزاء الألومنيوم المشكلة
ينتمي 5052 إلى عائلة الألومنيوم والمغنيسيوم ولا يمكن تقويتها بالمعالجة الحرارية. العمل المتداول يصلبها. وعلى النقيض من ذلك، يكتسب 6061-T6 الكثير من قوته من خلال معالجة المحاليل والشيخوخة. على الفرامل، من السهل الشعور بهذا الاختلاف المعدني. سوف يقبل مخزون H32 زوايا العلبة، وجدران الدرج، والأقواس البحرية، والطبقات الملحومة التي قد تكون محفوفة بالمخاطر في درجة أكثر صلابة وأقل ليونة.
تشتمل الخصائص الفيزيائية النموذجية المنشورة على كثافة تبلغ حوالي 2.68 جم/سم3 ومعامل مرن يقترب من 70 جيجا باسكال . تصف بيانات المطحنة أيضًا قابلية التشكيل الباردة الجيدة، وقابلية اللحام الجيدة جدًا، ومقاومة جيدة جدًا لمياه البحر والأجواء الصناعية. تختلف القيم الميكانيكية باختلاف السُمك والمواصفات الحاكمة، لذا يجب أن يشير أمر الشراء إلى السبائك والحالة المزاجية وشكل المنتج ومعايير المادة - عادةً ASTM B209/B209M لألواح وصفائح الألومنيوم - بدلاً من مجرد قول "5052 ألومنيوم".
لاحقة المزاج مهمة. H32 يعني أن الصفيحة قد تم تقويتها وتثبيتها في حالة ربع صلابة. H34 أصعب ويطلب عمومًا نصف قطر أكثر سخاءً. يتم تلدين المزاج ويتشكل بسهولة أكبر، ولكنه يتمتع أيضًا بقوة أقل ويمكن أن يضع علامة أو يتشوه بسهولة أكبر. يمكن أن يؤدي استبدال مزاج واحد بآخر دون الحصول على موافقة إلى تغيير قوة الانحناء، والظهر الزنبركي، والطول المسطح، وصلابة الخدمة.
للحصول على مقارنة أوسع بين 5052 والدرجات الموجهة نحو التصنيع، راجع دليل Liqin لـ تصنيع 6061، 7075، و 5052 الألومنيوم . تركز هذه المقالة على سلوك السبائك تحت أداة القطع؛ يبقى هذا الدليل مع التشكيل والقرارات حول خط الانحناء.
الحد الأدنى لنصف القطر هو قرار النظام، وليس رقم المادة
يفشل الانحناء عندما يتجاوز إجهاد الشد على السطح الخارجي ما يمكن أن تتحمله اللوحة الحقيقية. نصف القطر الداخلي مهم، لكنه مجرد مدخل واحد. قبل الموافقة على رسم التشكيل 5052، قم بمراجعة ما يلي معًا:
- درجة الحرارة والحرارة: لا يتشارك H32 وH34 وO في نصف قطر آمن واحد. حتى القطع المتوافقة لها نطاقات الملكية.
- السُمك الفعلي: قد لا يبلغ قياس الورقة الاسمية 2.0 مم 2.0 مم بالضبط. يجب أن يستخدم برنامج التشكيل والنمط المسطح أساس سمك متفق عليه.
- اتجاه التدحرج: عادة ما تكون الانحناءات الضيقة أكثر أمانًا عندما يكون خط الانحناء متعامدًا مع اتجاه التدحرج.
- حالة القطع المتطورة: يمكن أن تؤدي نتوءات وحواف الليزر الخشنة والخدوش العميقة وشقوق الزوايا إلى حدوث تشقق. ضع النتوء من الداخل عندما يكون ذلك عمليًا وقم بإزالة النتوء قبل التشكيل.
- زاوية الانحناء: لا يفرض الانحناء بمقدار 30 درجة والحاشية المغلقة نفس تاريخ الإجهاد مثل الانحناء بمقدار 90 درجة.
- العملية: ثني الهواء، ثني القاع، القطع، المسح، تشكيل اللف، والسحب العميق، يتم تحميل الورقة بشكل مختلف.
- تآكل الأداة ومواءمتها: يمكن أن يؤدي الكتف التالف أو جزء الأداة غير المتطابق إلى وضع علامة على الورقة وتحريف الزاوية.
- ميزة القرب: يمكن أن تمتد الثقوب والفتحات وعلامات التبويب والقواطع الموضوعة بالقرب من الانحناء إلى أشكال بيضاوية أو تسحب الحافة خارج الخط.
ولهذا السبب يجب على المشتري توخي الحذر عندما يعد عرض الأسعار بـ "1T لكل 5052". تعمل استجابة المورد المفيدة على ربط نصف القطر المقترح بالمزاج المحدد، والسمك المُقاس، واتجاه الانحناء، والفتحة على شكل حرف V، والأنف المثقب، وخطة الفحص.
اتجاه الحبوب: أرخص وسيلة لمنع التشققات في الرسم
الورقة المدرفلة تطور الاتجاه. عندما يسير خط الانحناء بالتوازي مع اتجاه التدحرج، تنفتح الألياف الخارجية على طول البنية الحبيبية الممدودة، مما يزيد من فرصة حدوث تشققات دقيقة مرئية. إن تحويل الفراغ بمقدار 90 درجة يجعل خط الانحناء يعبر اتجاه التدحرج ويحسن بشكل عام قابلية التشكيل. ال ورقة بيانات أطلس للألمنيوم 5052 يؤهل أيضًا بيانات الانحناء الموصى بها بمقدار 90 درجة عن طريق اتجاه التدحرج.
يمكن أن يؤثر هذا الدوران على إنتاجية المواد، خاصة عندما يحتوي العش على ألواح مستطيلة طويلة. لا تدع كفاءة التعشيش تبطل بهدوء الانحناء الحرج. حدد اتجاه التدحرج على النموذج المسطح، وحدد أي انحناء يجب أن يتقاطع مع الحبوب، واطلب من المُصنع الحفاظ على هذا الاتجاه من خلال القطع والتشكيل. إذا كان التدوير الفارغ مستحيلًا، قم بزيادة نصف القطر الداخلي والتحقق من صحة القسيمة قبل الإنتاج.
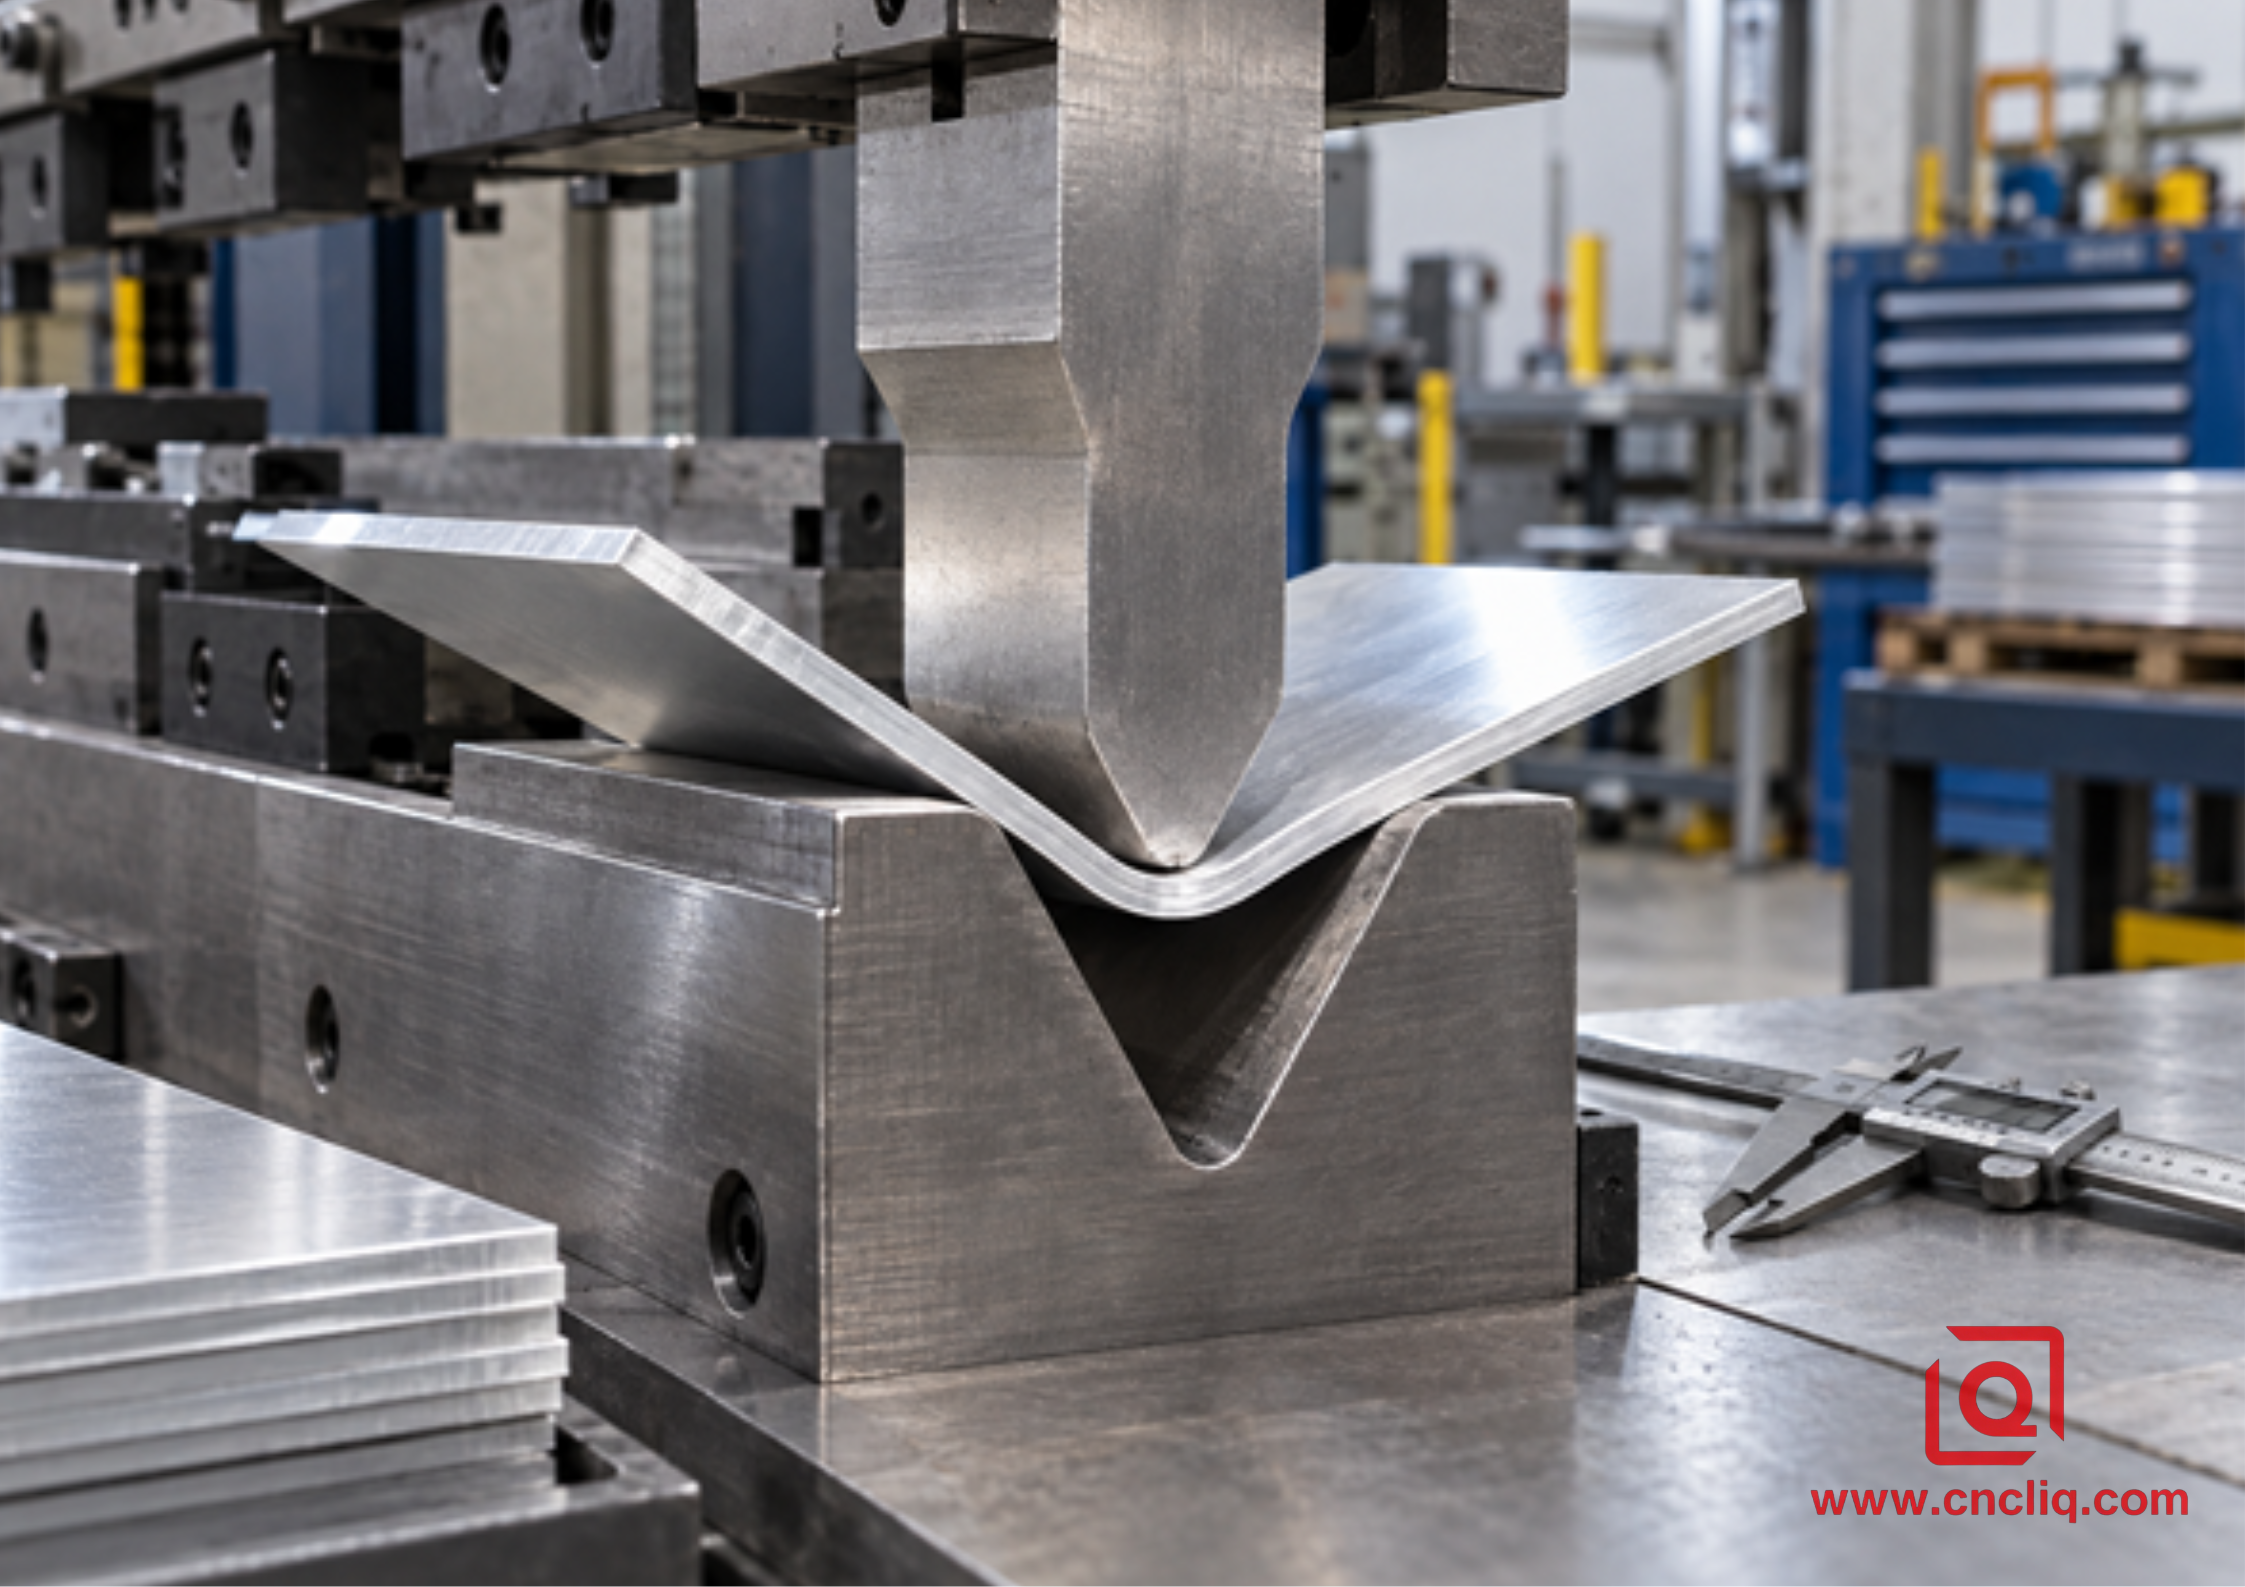
الشكل 1. يأتي الانحناء من الإعداد الكامل: الفتح على شكل حرف V، والثقب، والسمك المُقاس، واستجابة قطعة الورقة تلك.
اختيار أداة ثني الهواء لـ 5052-H32
تفضل معظم محلات العمل ثني الهواء: يمكن للثقب والقالب الواحد أن يغطي عدة زوايا، وتستخدم الصحافة قوة أقل مما تستخدمه في تحديد القاع أو العملات المعدنية. أثناء السكتة الدماغية، يحدث الاتصال في 3 أماكن - الأنف المثقوب وكلا الكتفين. لا تملأ الورقة أبدًا الجزء السفلي من V. ونتيجة لذلك، يعكس نصف القطر الداخلي المتحرر الفتحة واستجابة المادة؛ إنها ليست نسخة مختومة من طرف الثقب.
ابدأ بفتحة V-Die
يعد الفتح على شكل حرف V بالقرب من 6T إلى 8T مكانًا عمليًا للبدء في العديد من انحناءات الهواء بزاوية 90 درجة. "قاعدة 8" المألوفة ليست سوى نقطة بداية للأدوات. يمكن أن تدعم الفتحة الأضيق شفة أقصر وتنتج انحناءًا أكثر إحكامًا، لكن القوة وضغط السطح يرتفعان. تعمل الفتحة الأوسع على تقليل القوة، ولكنها تزيد من نصف القطر الطبيعي والحد الأدنى لطول الحافة والحساسية تجاه الزنبرك الخلفي.
بالنسبة للصلب الطري، فإن دليل تشغيل الفرامل بالضغط من Haas تقدر نصف قطر الهواء الداخلي المتكون بحوالي 16% من فتحة V ، وتوصي بفتحة على شكل حرف V بالقرب من 8T كبداية، وتضع الحد الأدنى لطول الحافة بالقرب من 77% من V. لا تنسخ المعامل 16% بشكل أعمى إلى برنامج 5052. سبائك الألومنيوم والمزاج يغيران العلاقة. استخدم مخطط الألومنيوم الخاص بمورد الفرامل/الأدوات، ثم تحقق من النتيجة على مجموعة الألواح الفعلية.
كفحص سريع للجدوى، يكون الحد الأدنى لطول الحافة في ثني الهواء التقليدي غالبًا حوالي 0.7 فولت إلى 0.77 فولت ، ويتم قياسه وفقًا للمخطط والهندسة المختارة. إذا كان النموذج يحتوي على شفة مقاس 7 مم ولكن القالب المقصود يحتاج إلى فتحة مقاس 12 مم، فقد لا يتم تثبيت الجزء بأمان على كلا الكتفين. قد تكون الإجابة على شكل حرف V أصغر، أو أداة خاصة، أو شفة مُعاد تصميمها، أو عملية مرحلية، أو طريقة تشكيل مختلفة - وليس مجرد المزيد من حركة المكبس.
قم بمطابقة الأنف المثقوبة مع نصف القطر المخطط
اللكمة الحادة جدًا لا تضمن انحناءًا حادًا ومتحكمًا فيه. إذا كان أنفه أصغر بكثير مما يمكن أن تقبله المادة، فيمكنه تركيز الضغط وترك تجعد بينما يبدأ السطح الخارجي في التمزق. حدد أنفًا مثقوبًا متوافقًا مع نصف القطر الداخلي للهدف وتأكد من أن تصنيف حمله يتجاوز القوة المحسوبة بهامش أمان مناسب.
توفر اللكمات المعقوفة خلوصًا لحواف الإرجاع وأشكال الصناديق. تكون اللكمات المستقيمة أكثر صلابة ومفضلة عندما تسمح بها الهندسة. قبل الإنتاج، قم بمحاكاة تسلسل الانحناء أو التحقق منه فعليًا: يمكن أن يكون الجزء قابلاً للانحناء بشكل فردي ولكن من المستحيل إزالته بعد إغلاق الحافة النهائية حول الأدوات.
حماية الأسطح التجميلية
5052 ناعم نسبيًا. يمكن لأكتاف القالب العارية أن تترك خطين شاهدين يظلان مرئيين بعد الطلاء بأكسيد الألومنيوم أو تنظيف الأسنان بالفرشاة. قم بتنظيف الأدوات، وإزالة جزيئات الفولاذ المدمجة، وفكر في استخدام طبقة اليوريثان أو الأدوات الواقية المناسبة للوجوه ذات المظهر الحرج. يغير الغشاء الواقي الاحتكاك وقد يغير الزاوية قليلاً، لذا فهو ينتمي إلى الإعداد المعتمد بدلاً من إضافته في منتصف الطريق خلال الكثير.
Springback: برمجة النتيجة، وليس السكتة الدماغية فقط
بعد تراجع الكبش، يتعافى الإجهاد المرن وينفتح الانحناء. هذا هو الربيع. إنه يزيد مع نسبة R/T أكبر، ومزاج أقوى، وفتحة على شكل حرف V أوسع، وتنوع المواد. قد تقوم وحدة التحكم بالتعويض عن طريق الانحناء الزائد، ولكن يجب إثبات التصحيح باستخدام مجموعة الأدوات الفعلية والمخزون.
تجنب نشر عبارة ثابتة واحدة مثل "5052 يحتاج دائمًا إلى درجتين من الانحناء الزائد." قد تعود القسيمة مقاس 75 مم بشكل مختلف عن جدار العلبة مقاس 900 مم. ابدأ بمكتبة الفرامل، وقم بإجراء تجربة تجريبية، وقم بالقياس فقط بعد انتهاء الحمل. ضبط الاختراق من تلك القراءة. ثم قم بحفظ وصفة العمل مع كمية الحرارة، والسمك، واتجاه الحبوب، والثقب، والقالب، وما إذا كان هناك طبقة واقية موجودة.
بالنسبة للانحناءات الطويلة، يمكن أن يأتي اختلاف الزوايا من انحراف الماكينة والأدوات، وليس فقط الزنبرك الخلفي. قد تكون هناك حاجة إلى تتويج أو تعويض مجزأ بحيث يتطابق مركز الانحناء مع الأطراف. تحقق من الزاوية في عدة مواضع بدلاً من قبول قراءة واحدة بالقرب من الحافة.
بدل الانحناء، وعامل K، والتحكم في النمط المسطح
يمتد الخارج ويضغط الداخل أثناء التشكيل. بينهما يوجد محور محايد يتغير طوله بشكل أقل بكثير. يستخدم برنامج النمط المسطح عامل K لوصف موضع المحور المحايد من خلال السُمك.
لزاوية الانحناء A بالدرجات ونصف القطر الداخلي R وسمك المادة T وعامل K K :
بدل الانحناء، BA = (pi / 180) x A x (R + K x T)
فيما يلي فحص تخطيطي من على الطاولة: لوح H32 مقاس 1.6 مم، ونصف قطر داخلي 1.6 مم، وانحناء 90 درجة، وعامل K مؤقت يبلغ 0.40.
BA = (pi / 180) × 90 × (1.6 + 0.40 × 1.6) = 3.52 مم
الإجابة، 3.52 ملم، تنتمي إلى ورقة عمل تجريبية - ولم يتم إصدارها بعد في ورقة الإنتاج الفارغة. يتغير عامل K الفعال باستخدام الأدوات، وR/T، والاحتكاك، والمزاج، وطريقة الانحناء. تقوم عملية الإطلاق السليمة بقطع قسيمة ذات طول معروف، وتشكيلها بالأدوات المقصودة، وقياس الحواف الناتجة، وحساب خصم الانحناء الخاص بالمتجر. احفظ هذه القيمة في جدول المواد/الأدوات واستخدمها للنمط المسطح الذي تم إصداره.
لا تخلط بين النموذج المسطح الذي أنشأه العميل وطاولة الانحناء الخاصة بالمورد دون اتفاق. ينص أنظف طلب عرض أسعار على ما إذا كان DXF المقدم موثوقًا أو ما إذا كان بإمكان الشركة المصنعة إعادة إنشاء الفراغ من النموذج ثلاثي الأبعاد النهائي والأبعاد الخاضعة للتحكم.
تسلسلات الثقوب والفتحات والنقوش والانحناءات
الميزات القريبة من الانحناء تقع داخل منطقة الضغط. يمكن أن يصبح الثقب المستدير بيضاويًا؛ قد تشتعل الفتحة؛ يمكن أن تسحب الحافة إلى الداخل. عندما تسمح مساحة التصميم، احتفظ بالثقوب والفتحات على الأقل R + 2T من ظل الانحناء. يعد المزيد من الخلوص مفيدًا للثقوب الكبيرة والأسطح التجميلية والزوايا الشديدة. إذا كان يجب أن تكون الميزة أقرب، ففكر في ثقبها أو تصنيعها بعد تشكيلها.
يعمل تخفيف الانحناء على إيقاف إجهاد الانحناء من سحب الحافة المجاورة. كهندسة بداية متحفظة، استخدم عرضًا بارزًا لا يقل عن 1T وعمقًا يصل على الأقل إلى R + T بعد خط الانحناء. قم بتقريب نهاية النقش بدلاً من ترك زاوية داخلية حادة. يجب أن يتناسب النقش الدقيق مع متطلبات الأداة والحافة المرئية.
التسلسل مهم أيضا. قم بتكوين حواف داخلية قصيرة قبل أن تمنع الجدران العالية الوصول إلى الأدوات. انتبه إلى الاصطدامات بين الأرجل التي تم تشكيلها مسبقًا وحامل المثقاب. عند إضافة رأس مطحون أو ثقب مسنن أو وجه دقيق بعد التشكيل، قم بإنشاء مرجع مرجعي يعكس الوظيفة المجمعة. نظرة عامة على Liqin اختيار عملية تصنيع المعدات الأصلية الألومنيوم المخصصة يشرح متى يستحق عمل CNC الثانوي الإضافة بدلاً من فرض كل ميزة على الفراغ المسطح.
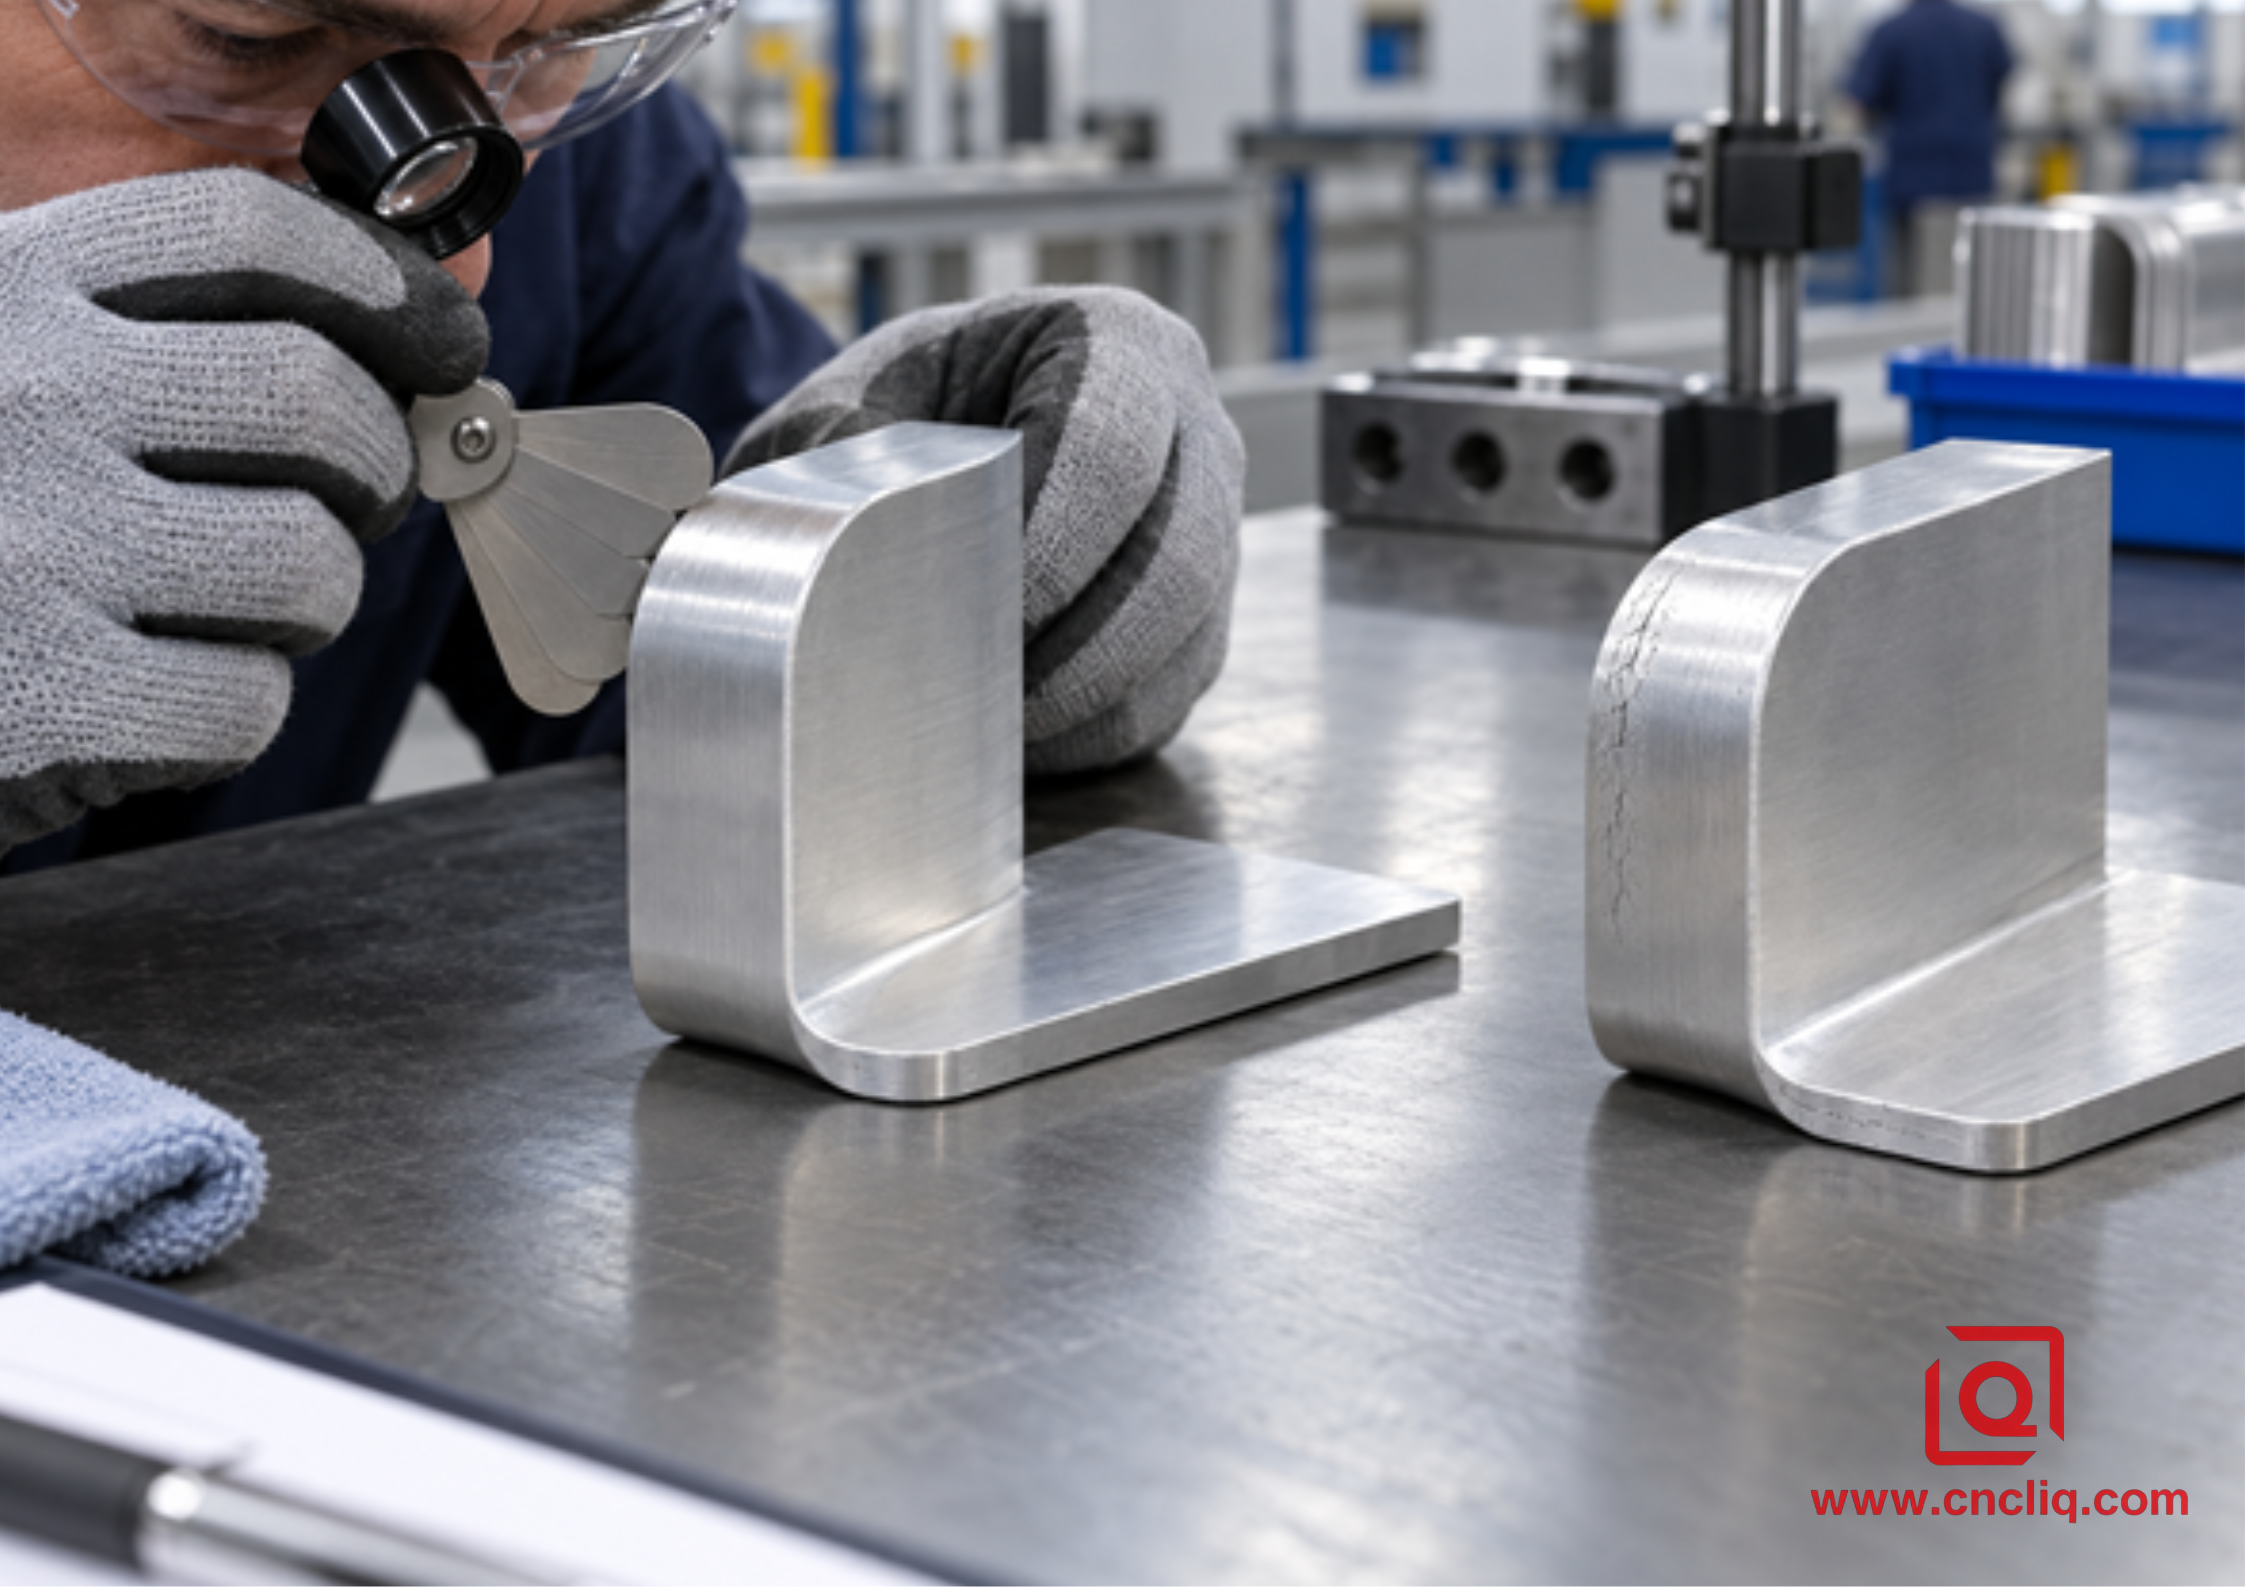
الشكل 2. قم بإمالة نصف القطر الخارجي تحت مصباح ساطع. غالبًا ما تظهر الخطوط الدقيقة التي تعمل مع الانحناء قبل حدوث انقسام واضح.
عيوب الانحناء الشائعة 5052 والتصحيحات العملية
|
أعراض |
السبب المحتمل |
التصحيح العملي |
|
شقوق دقيقة على نصف القطر الخارجي |
نصف القطر ضيق للغاية، أو ينحني مع الحبوب، أو المزاج القاسي، أو حافة القطع الخشنة، أو السطح التالف |
قم بتدوير الفراغ، وقم بزيادة R، وتحقق من الحالة المزاجية، وقم بإزالة الأزيز، وقم بتشغيل قسيمة كمية الحرارة. |
|
يفتح بيند بعد التفريغ |
لم يتم تعويض Springback أو تم تغيير الكثير من المواد |
قم بقياس الزاوية الحرة، وضبط الاختراق أو الانحناء الزائد، وقفل الوصفة على الأداة والدفعة. |
|
شفة خاطئة الأبعاد |
خصم الانحناء لا يتطابق مع العملية الفعلية |
قم بحساب خصم الانحناء من القسيمة وتجديد الشقة. |
|
خطين مشرقين على الوجه التجميلي |
ارتفاع ضغط الاتصال أو أكتاف الموت القذرة |
قم بتنظيف وتلميع الأدوات، واستخدم الحماية المعتمدة، وأعد ضبط الاحتكاك المتغير. |
|
تختلف الزاوية على طول الانحناء الطويل |
انحراف الآلة أو الأداة، أو السمك غير المتساوي، أو عدم المحاذاة، أو التتويج السيئ |
تحقق من وضع الأداة، وفحص السُمك، ثم قم بوضع التتويج، ثم قم بالقياس في عدة محطات. |
|
تشوه الفتحة أو الفتحة |
تكمن الميزة داخل منطقة إجهاد الانحناء |
انقله بعيدًا، أو أضف نقشًا بارزًا، أو قم بإنهاء الميزة بعد الانحناء. |
|
يتقلب الجزء بعد عدة انحناءات |
تسلسل غير متوازن، أو قياس غير متناسق، أو تأثيرات الحبوب، أو خطأ الزاوية المتراكم |
أعد تخطيط التسلسل، واستخدم قياسًا مستقرًا، وتحكم في اتجاه الحبوب، وفحص المراحل المتوسطة. |
حالة مركبة مجهولة المصدر: 5052 حاوية الإلكترونيات البحرية
فيما يلي مثال مركب مجهول المصدر تم إنشاؤه لإظهار سير عمل سوق دبي المالي الواقعي؛ إنها ليست مطالبة بشأن عميل محدد أو نتيجة إنتاج عالمية.
طلب مشتري معدات أوروبي حاوية إلكترونية مقاس 2.0 مم 5052-H32 لبيئة الهواء المالح. استخدم الرسم الأول نصف قطر داخلي يبلغ 1.0 ملم، وحواف رجوع ضيقة، و4 فتحات قريبة من مماسات الانحناء، ووجهًا مصقولًا تجميليًا. تم أيضًا إنشاء DXF المسطح باستخدام عامل K عام لم يكن مرتبطًا بقالب V المقترح.
أثناء المراجعة، تعامل فريق التصنيع مع نصف القطر 0.5T باعتباره الخطر الأول. تمت إعادة توجيه الانحناءات الطويلة الحرجة عبر اتجاه التدحرج، وتم فتح نصف قطر الرسم إلى 2.0 مم، أو 1T. تم نقل فتحتين خارج منطقة الضغط. تم ترك فتحتين ثابتتين وظيفيًا بحجم أصغر من أجل المعالجة الثانوية بعد التشكيل. تم توسيع شفة الإرجاع حتى تظل مدعومة على أكتاف القالب المحددة. تمت إضافة انحناء مستدير حيث يلتقي انحناء الجدار الجانبي بحافة مفتوحة.
غطى المسار التحقق من المواد، والقطع الفارغ وإزالة الأزيز، وتجارب القسيمة، وتصحيح النمط المسطح، والتشكيل المرحلي، وأعمال CNC الثانوية، وإعداد السطح، والفحص النهائي. استخدم الفريق القسيمة لتحديد خصم الانحناء بدلاً من التعامل مع عامل K اليدوي باعتباره نهائيًا. ظلت الوجوه التجميلية محمية من خلال التشكيل، ودعت خطة الفحص إلى العرض الإجمالي، وارتفاع الحافة، وزاوية الانحناء في عدة مواضع، وموقع الفتحة من المسندات المشكلة، والفحص البصري لنصف القطر الخارجي.
تمنع بيانات CAD والأدوات والفحص المحاذية حدوث نزاعات لاحقة. إذا كان الجزء الخاص بك يجمع بين الصفائح المشكلة والواجهات المطحونة، فإن Liqin's مادة الألومنيوم ودليل العملية يوفر سياقًا مفيدًا، في حين أن صفحة خدمة التصنيع باستخدام الحاسب الآلي يعرض مسار التصنيع المخصص الأوسع المتاح للميزات الثانوية.
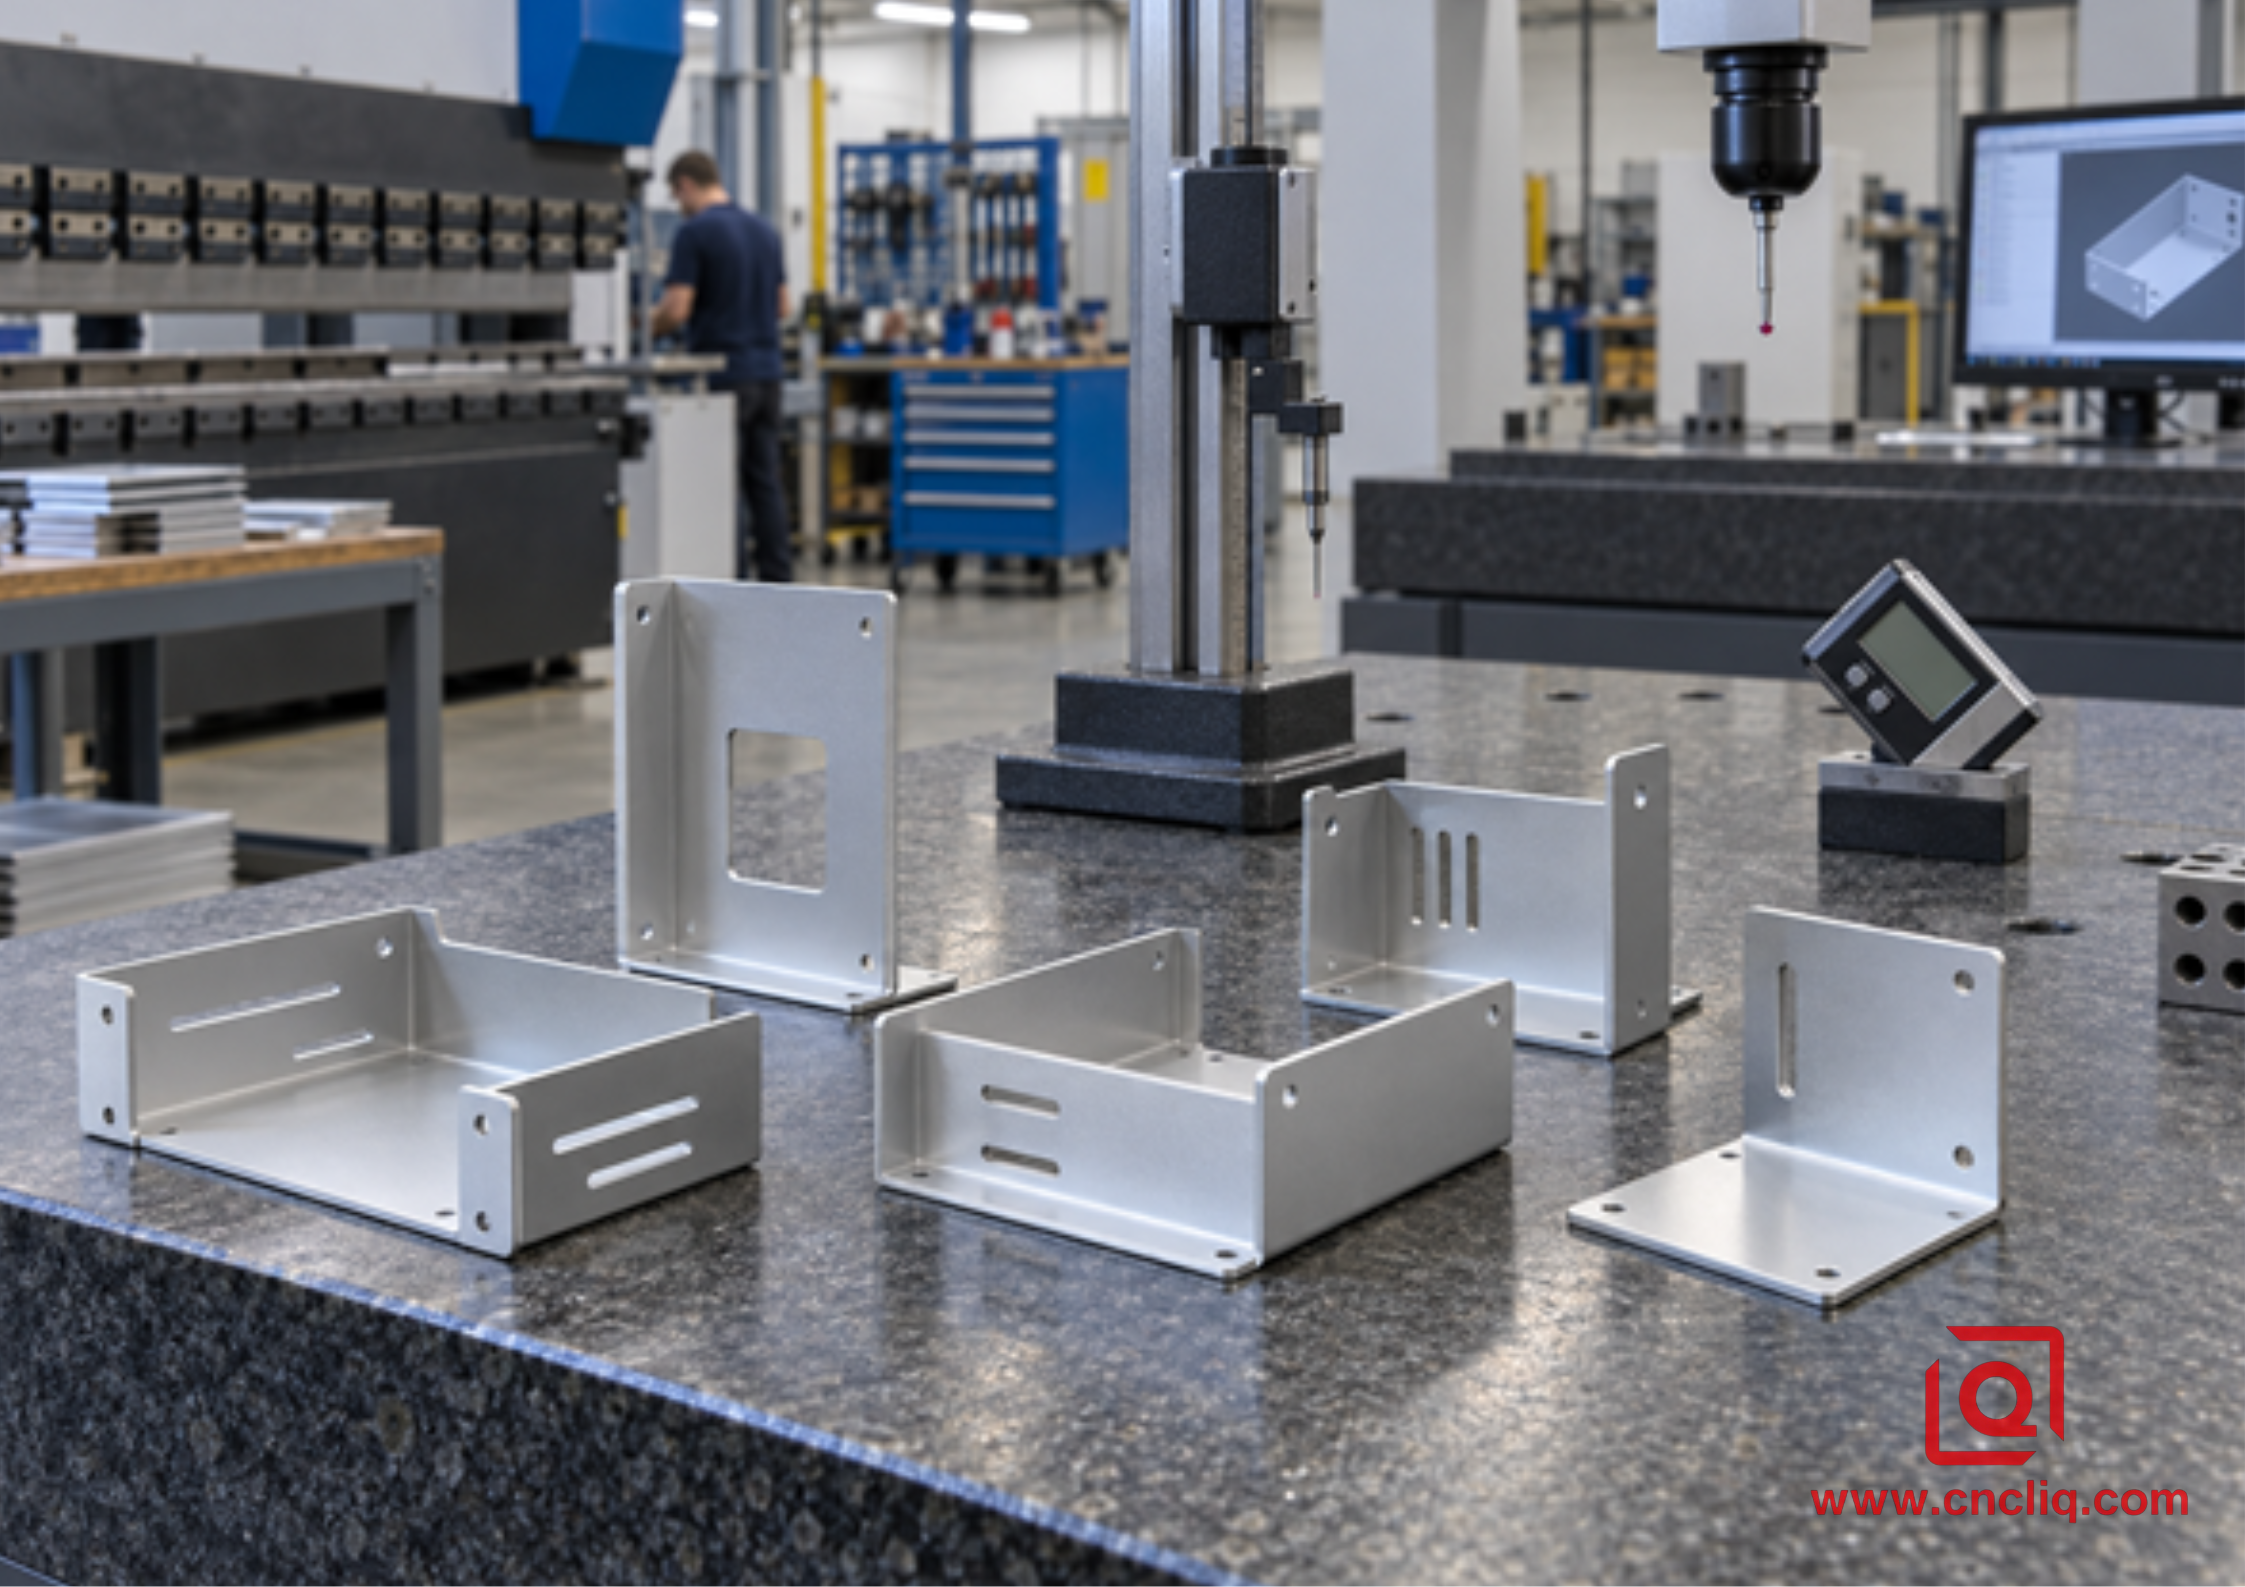
الشكل 3. تحقق من المسندات التي سيستخدمها التجميع، وخذ قراءات الزوايا في أكثر من نقطة واحدة.
ما الذي يجب وضعه في طلب عرض الأسعار للحصول على عرض أسعار موثوق به للانحناء 5052
أرسل معلومات كافية للمورد لتقييم نظام التشكيل بأكمله. تتضمن حزمة RFQ القوية ما يلي:
- نموذج STEP ورسم PDF ثنائي الأبعاد متحكم فيه مع مستوى المراجعة.
- السبائك والمزاج والسمك ومعايير المواد المطبقة.
- تم الانتهاء من نصف القطر والزاوية الداخلية؛ تحديد الأبعاد التي تعتبر ضرورية للفحص.
- متطلبات اتجاه التدحرج في المنحنيات الشديدة، إذا كانت معروفة.
- سلطة النمط المسطح: DXF يتحكم فيه العميل أو فارغ تم تطويره من قبل المورد.
- كمية النماذج الأولية، وحصص التحقق من الصحة، والطلب السنوي.
- التشطيب السطحي والجانب التجميلي واحتياجات الإخفاء وعلامات الأدوات المقبولة.
- الأجهزة واللحام والتصنيع وتسلسل الطلاء.
- الشهادات المطلوبة وتقرير الفحص والتغليف واختبار التآكل.
- جزء التزاوج أو سياق التجميع من أجل التفاوتات الضيقة في الشفة وموقع الثقب.
حدد ما إذا كان نصف قطر الانحناء مفتوحًا لضبط DFM أو وظيفة حرجة. للحصول على مراجعة فنية سريعة، أرسل ملف STEP والرسم والكمية والإنهاء وبيئة الخدمة من خلال صفحة الاتصال الخاصة بـ Liqin . اطلب من المورد تأكيد نصف القطر، والفتح على شكل حرف V، واتجاه الانحناء، وملكية النمط المسطح، وطريقة الفحص قبل الدفعة الأولى.
التعليمات
1. هل يمكن ثني 5052-H32 إلى نصف القطر الداخلي صفر؟
يمكن أن يطبع مخطط الطاحونة 0T بجانب H32 الرقيق جدًا، لكن اقرأ هذا الإدخال بعناية. وهو يصف حالة الاختبار؛ لا يخلق زاوية حادة بلا حدود. ادفع الورقة الحقيقية فوق حافة السكين ويمكنك استبدال الانحناء السليم بالتجعد أو الجلد الخارجي الرقيق أو الشقوق الدقيقة. في نسخة الإنتاج، عادةً ما أحتفظ بنصف قطر إيجابي صغير وأثبت أي شيء أكثر إحكامًا على المادة من مجموعة الحرارة الفعلية.
2. هل 1T آمن دائمًا عند الانحناء بمقدار 90 درجة في 5052-H32؟
لا - 1T ليست موافقة شاملة. غالبًا ما ينجح هذا الأمر، إلا أن المزاج القاسي، أو الحافة المخدوشة، أو الانحناء الطويل، أو الحبوب غير المواتية يمكن أن تغير النتيجة. يتحرك دليل المطحنة الواحدة إلى 1.5T تقريبًا بسمك 3.2 مم. إذا كان الخط يجب أن يسير مع اتجاه التدحرج، أو إذا كان الوجه الخارجي تجميليًا، فامنح الانحناء مساحة أكبر وقم بتجربته أولاً.
3. ما هي فتحة القالب V التي يجب أن أستخدمها للألومنيوم 5052؟
اسحب القوالب 6T و8T المتوفرة أولاً، ثم تحقق مما يفعله كل خيار بنصف القطر، والشفة القصيرة، والقوة، وحمل الثقب. لقد نشأت قاعدة 16% المألوفة من ممارسة الفولاذ الخفيف، لذا فهي ليست وعدًا دقيقًا لـ 5052. دع مخطط الألومنيوم الخاص بصانع الفرامل يضيق الاختيار، ويسويه بقسيمة من مخزون الإنتاج.
4. ما هو العامل K الذي يجب علي إدخاله لـ 5052-H32؟
لا يوجد عامل K واحد يتبع 5052 من فرامل إلى أخرى. بالنسبة للتخطيط المبكر لانحناء الهواء بزاوية 90 درجة، يعتبر 0.40 عنصرًا نائبًا معقولًا. لا تجمد DXF من حوله. قم بتكوين قسيمة باستخدام المثقاب المخطط له، والقالب على شكل حرف V، والسمك، ونصف القطر، ومجموعة الألواح؛ قياس الشفاه. ثم ضع الخصم المحسوب في جدول المتجر. هذه القيمة المقاسة تتفوق على القيمة الافتراضية للدولار الكندي.
5. ما هي الملفات والمواصفات التي تساعد Liqin في اقتباس جزء 5052 المُشكل؟
توفير نموذج STEP، ورسم ثنائي الأبعاد يتم التحكم فيه، والسبائك، والمزاج، والسمك، والكميات، والتشطيب، ومتطلبات الوجه التجميلي، والأبعاد الحرجة، واحتياجات الفحص. اذكر ما إذا كان يجب استخدام نمط DXF المسطح الخاص بك أو ما إذا كان بإمكان فريق التصنيع تطويره. اذكر الميزات الثانوية الملحومة أو الآلية وبيئة الخدمة بحيث تتناول خطة العملية والاقتباس الجزء الكامل.
ملخص
5052-H32 عبارة عن سبيكة ممتازة للحاويات المقاومة للتآكل، والأقواس، والصواني، وتجميعات الألواح الملحومة، ولكن الانحناء الموثوق به يأتي من نظام يتم التحكم فيه بدلاً من مخطط نصف قطر واحد. نافذة البداية المفيدة للعديد من الانحناءات بزاوية 90 درجة هي 1.0T إلى 1.5T. ضع الانحناء عبر الحبوب عندما تستطيع، واختر اللكم والموت معًا، وقطع قسيمة قبل قفل الشقة. أبقِ الثقوب خارج منطقة الضغط أيضًا. إرسال الحالة المزاجية والسمك والهندسة النهائية والحدود التجميلية والكمية واحتياجات الفحص باستخدام RFQ؛ هذه التفاصيل تحول نصف القطر المفعم بالأمل إلى جزء قابل للتكرار.
معلومات الاتصال
شركة: نينغبو Liqin الصناعة المحدودة صيانة العملاء اليومية ودعم ما بعد البيع: service@shturl. zhuwanying@cncliq.com
الاستفسار الجديد والاقتباس ومناقشة الطلب: Business@shturl. تشولي@chinaliq.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات الفنية ومواصفات المواد وتوصيات التصنيع وتفاصيل المعالجة السطحية المنشورة على هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يرجى ملاحظة أن الرؤى العامة للمدونة لا تحل محل الاتفاقيات الفنية الموقعة. نظرًا لأن الأجزاء المخصصة تختلف حسب أرقام حرارة المواد ومعايرات الماكينة والتفاوتات المحددة، فإن مواصفات جودة الربط تخضع فقط لرسومات CAD المعتمدة والعقود الموقعة وخطط الجودة الرسمية.
لقد تم إخفاء هوية جميع دراسات حالة العملاء الواردة في هذه المدونة وتعقيمها تمامًا. تعمل مقاييس الأداء وسير عمل التصنيع والصور المعروضة فقط على إظهار قدراتنا في التصنيع المخصص ولا تمثل معيارًا عالميًا واحدًا لجميع الطلبات.
فريق التصنيع Liqin
مبنية على 18 عامًا من الخبرة الهندسية الدقيقة، تقوم شركة Ningbo Liqin Industry بتصنيع مكونات معدنية عالية التحمل للأسواق العالمية المتطلبة. نعمل في مركز إنتاج مساحته 6500 متر مربع ومجهز بأكثر من 150 آلة، تعمل بأربعة محاور وخمسة محاور التصنيع باستخدام الحاسب الآلي ، وتصنيع الآلات الدورانية، والبثق البارد، وصب القوالب بالضغط تحت سقف واحد. يتيح لنا هذا الإعداد إدارة المشاريع بسلاسة، ونقل الأجزاء من مفاهيم CAD الأولية مباشرة إلى الشحنات النهائية.
نحن نتعامل مع مراقبة الجودة دون أي تنازلات. نحن نتعامل مع التفاوتات الصارمة مع الانضباط الهندسي الذي يتطلبه. مدعومًا بشهادات ISO 9001 وISO 13485 وIATF 16949، يقوم مهندسو ضمان الجودة لدينا بإجراء فحوصات IPQC وFQC وOQC الصارمة على كل دفعة إنتاج واحدة. بدءًا من رسم خرائط أبعاد CMM والتنميط البصري وحتى اختبار الصلابة ورش الملح، فإننا نتحقق من صحة مواصفاتك المهمة مقدمًا - بحيث تتلقى مكونات جاهزة للإسقاط دون أي مشكلات في التجميع أو توقف الخطوط المكلف. علاوة على التصنيع، يمكنك الاعتماد علينا في أوقات الاستجابة لمدة ساعتين لطلبات عروض الأسعار الجديدة، والدعم المباشر لأخذ عينات النماذج الأولية، وشحن الصادرات بسلاسة عبر أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم والعينات. زيارة موقعنا على الانترنت أو اتصل بنا مباشرة للحصول على عرض أسعار تنافسي!
