 العربية




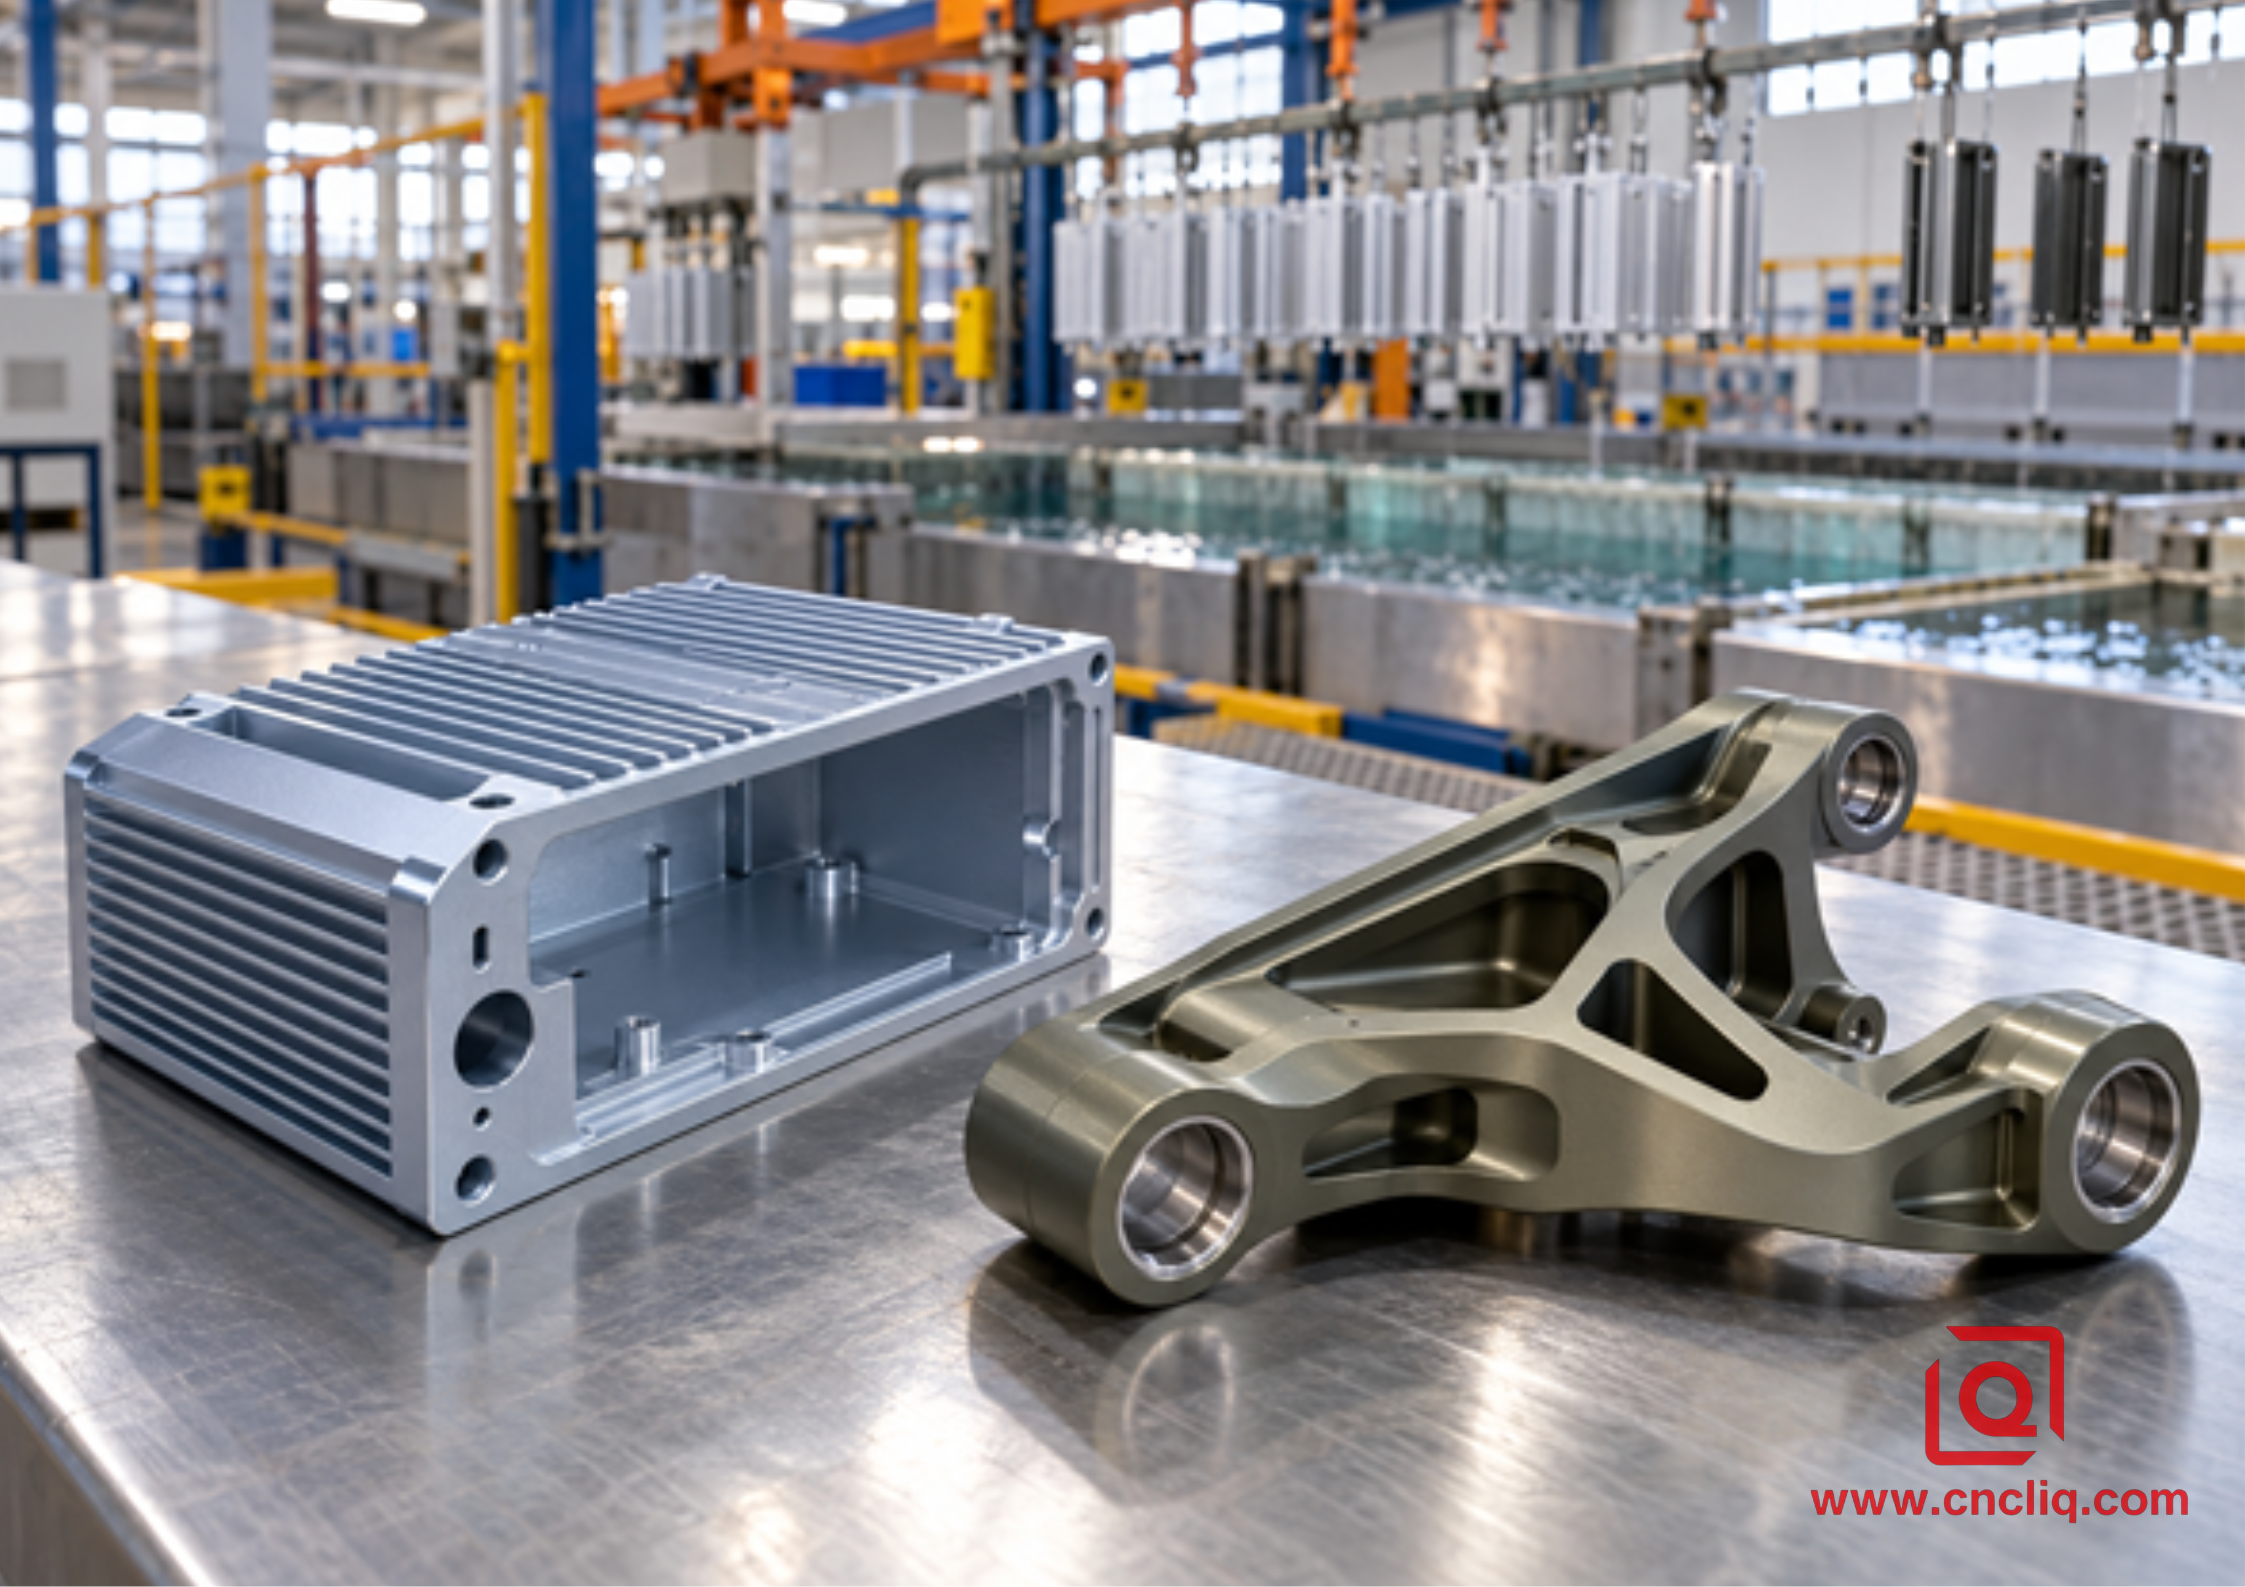
صورة الغلاف: غلاف 6061 مصمم حديثًا ووصلة 7075 بجانب خط أنودة
مقارنة سريعة: 6061 مقابل 7075 بعد الأنودة
|
سؤال هندسي |
ألومنيوم 6061 |
ألومنيوم 7075 |
قرار عملي |
|
نظام السبائك الرئيسي |
المغنيسيوم والسيليكون |
الزنك، المغنيسيوم والنحاس |
تُغير الكيمياء لون الأكسيد الطبيعي واستجابة الصبغة |
|
المظهر الطبيعي النموذجي من النوع الثاني |
من الفضي الشفاف إلى الرمادي الفاتح |
الرمادي، أو البني المصفر، أو البرونزي، أو الرمادي الزيتوني |
لا توافق على اللون بناءً على اسم سبيكة بمفرده |
|
ثبات لون الصبغة |
أسهل في التحكم بشكل عام |
أكثر عرضة لأن تبدو باهتة أو تتغير بين الدفعات |
استخدم عينات حد إنتاج السبائك للأعمال التجميلية |
|
مظهر الطبقة الصلبة من النوع الثالث |
رمادي داكن، يعتمد على السماكة |
رمادي داكن، برونزي، أو زيتوني، غالبًا ما يكون أكثر تباينًا |
تعامل مع الطلاء الصلب الطبيعي كطبقة نهائية وظيفية، وليس كلون ثابت |
|
سلوك بناء الطبقات |
عادةً ما يكون مستقرًا ضمن نطاق عملية محدد |
أكثر حساسية لكثافة التيار، ودرجة الحرارة، والتركيب الكيميائي المحلي، و البنية المجهرية |
تشغيل إعدادات العملية الخاصة بالسبيكة ومعاينة العينات |
|
أفضل ملاءمة |
الهياكل، والأقواس، والألواح، وقطع الغيار الدقيقة العامة |
الوصلات عالية التحميل، والتجهيزات، والأجزاء الهيكلية، والمعدات المستخدمة في صناعة الطيران |
اختر السبيكة المناسبة للخدمة الميكانيكية أولاً، ثم صممها إنهاء |
|
المخاطر الرئيسية للشراء |
اختلاف درجة اللون أو الملمس بين الدفعات |
اختلاف اللون بالإضافة إلى زيادة خطر عدم تجانس المظهر |
فصل القبول الوظيفي عن القبول الجمالي |
لا يمكن لأي جدول مقارنة أن يضمن درجة اللون. يحدد مجلس مُؤكسدات الألومنيوم السبيكة، والصلابة، واللمعان، وبنية السطح، وطريقة التلوين كمتغيرات للمظهر.
كما تشير إلى الاستجابة الجيدة عمومًا لعملية الأنودة لسبائك 6xxx، وإلى إمكانية الحصول على درجات لونية تتراوح بين الأزرق الرمادي والبني المائل للسواد على سبائك 7xxx. استخدم هذه الإرشادات كنقطة انطلاق، وليس كعينة لونية.1. لماذا تُغير التركيبة الكيميائية للسبيكة سطح الأنودة؟
فكّر في الأنودة على أنها تحويل لطبقة السطح الخارجي للقطعة، وليس طلاءها. يصبح الألومنيوم هو الأنود؛ يمر التيار عبر الإلكتروليت، ويتحول المعدن السطحي إلى أكسيد الألومنيوم. تحتوي الطبقة غير المغلقة على مسامات. يدخل الصبغ إلى هذه المسامات، ثم تعمل عملية الإغلاق على إغلاقها أو تثبيتها.
بما أن الطبقة تتكون من المعدن نفسه، فإن الحالة الأساسية لا تزال مهمة. يُشكل المغنيسيوم والسيليكون الجزء الأكبر من عناصر السبائك في سبيكة 6061. والنتيجة هي توازن بين المتانة، وسهولة التشغيل، ومقاومة التآكل، وسطح يتميز بأداء جيد في عملية التشكيل. هذا المزيج يفسر استخدامها في الهياكل، والأغطية، والإطارات، والأقواس. مع ذلك، لا يضمن استخدام سبيكة 6061 لونًا ثابتًا. فقد تبقى عوامل مثل درجة التصليد، وتاريخ البثق، وحرارة السبيكة، واتجاه الحبيبات، وآثار القطع، والمزج اليدوي ظاهرة بعد التشطيب. والآن، لننظر إلى سبيكة 7075. يُعد الزنك العنصر الرئيسي في السبائك، مدعومًا بالمغنيسيوم والنحاس. تشير الحدود المنشورة عادةً إلى أن نسبة الزنك تتراوح بين 5.1 و6.1%، ونسبة النحاس بين 1.2 و2.0%، على الرغم من أن شهادة الحرارة المشتراة هي التي تحدد ذلك. لا تشغل هذه العناصر طورًا واحدًا متجانسًا تمامًا. أثناء التنظيف وإزالة الأكسدة والأنودة، قد تذوب المناطق الغنية بالجسيمات أو تترك رواسب بشكل مختلف عن الألومنيوم المجاور. قد يجتاز الطلاء اختبار السماكة، ومع ذلك يظل يشتت الضوء بشكل غير متساوٍ. تبدأ العديد من شكاوى لون الألومنيوم 7075 من هذه النقطة. تلاحظ الفرق عند التقاء القطع أثناء التجميع. أنتجت آلة قطع واحدة كلا الوجهين. تم تنظيفهما بالرمل باستخدام دفعة واحدة من مواد السفع الرملي. حتى أنهما خضعا لنفس عملية الصبغ. ومع ذلك، تبدو لوحة الألومنيوم 6061 محايدة، بينما يبدو ذراع الألومنيوم 7075 أكثر دفئًا. لم تتغير التركيبة؛ بل تغيرت المعادن الأولية. تؤكد نظرة جمعية الألومنيوم العامة لسلسلة السبائك المرجعية العامة لسلسلة السبائك علم المعادن الأساسي: تستخدم سبائك 6xxx المغنيسيوم والسيليكون، بينما يُعد الزنك عامل السبائك الرئيسي في سبائك 7xxx. فيما يخص سلوك التشطيب، فإن إرشادات مجلس مُؤكسدات الألومنيوم بشأن السبائك والمعالجة الحرارية (https://members.anodizing.org/page/anodizing-alloy-temper) أكثر وضوحًا فيما يتعلق باستجابة سبائك 6xxx والمظهر المتغير من الرمادي إلى البني لمادة 7xxx. 2. تتشكل الطبقة بنفس التسلسل العام، ولكن ليس بنفس المعدل. يمكن للمستخدم عرض نفس مربعات المعالجة السبعة لكلا السبيكتين. ومع ذلك، داخل هذه المربعات، تبدأ استجابتهما بالانفصال. 1. التنظيف هو الخطوة الأولى. يجب إزالة رذاذ سائل التبريد، ومواد التلميع، وبصمات الأصابع، وغبار الورشة من القطعة. قد تعود طبقة رقيقة غير مرئية تقريبًا على طاولة العمل لاحقًا على شكل بقعة في الصبغة.2. يزيل التخريش كمية صغيرة من المعدن ويقلل من اللمعان. زيادة الوقت ليست بالضرورة أفضل. إذا كان التخريش قويًا جدًا أو طويلًا جدًا، فقد يؤدي ذلك إلى تليين الحواف، وزيادة فقدان المادة، وكشف الاختلافات داخل السبيكة.
3. تزيل عمليات إزالة الأكسدة والشوائب ما يخلفه التخريش. مع المواد الحاملة للنحاس أو المواد الغنية بالزنك، فإن هذه العملية تتجاوز مجرد الشطف. إذ يمكن أن تعيق الرواسب المتبقية على السطح عملية تكوين الأكسيد قبل بدء مرحلة الأنودة الرئيسية. 4. للحامل وظيفتان: تثبيت القطعة وتمرير التيار. إذا انفصلت نقطة التلامس في الحوض، سترتفع المقاومة، وقد يتبع ذلك ظهور بقعة رقيقة أو محترقة. ستترك نقطة التلامس أيضًا علامة. حدد مكان هذه العلامة قبل وصول الحمولة إلى الخزان. 5. على خط الإنتاج، تعمل قوة الحمض ودرجة حرارة الحوض وكثافة التيار والجهد والتحريك والوقت كنظام واحد. عندما ينحرف الحمام عن مساره، نادرًا ما يُعيد تدوير قرص واحد العملية إلى مسارها الصحيح. 6. للحصول على تشطيب من الفئة 2، يدخل الصبغ بينما تبقى المسام مفتوحة. يعتمد اللون على أكثر بكثير من مجرد اسم الصبغ. فبنية المسام مهمة، وكذلك سُمك الطبقة، بالإضافة إلى درجة الحموضة ودرجة الحرارة والتركيز ومدة التلامس. 7. تُنهي عملية الإغلاق التسلسل. قد يؤدي عدم كفاية الإغلاق إلى تقليل مقاومة البقع والتآكل.قد تؤدي الحرارة الزائدة أو عدم استقرار التركيبة الكيميائية إلى تغيير اللمعان واللون. كما أن عدم الشطف الجيد يُشكل خطراً آخر: فقد لا تظهر آثار المواد الكيميائية المحتبسة إلا لاحقاً.
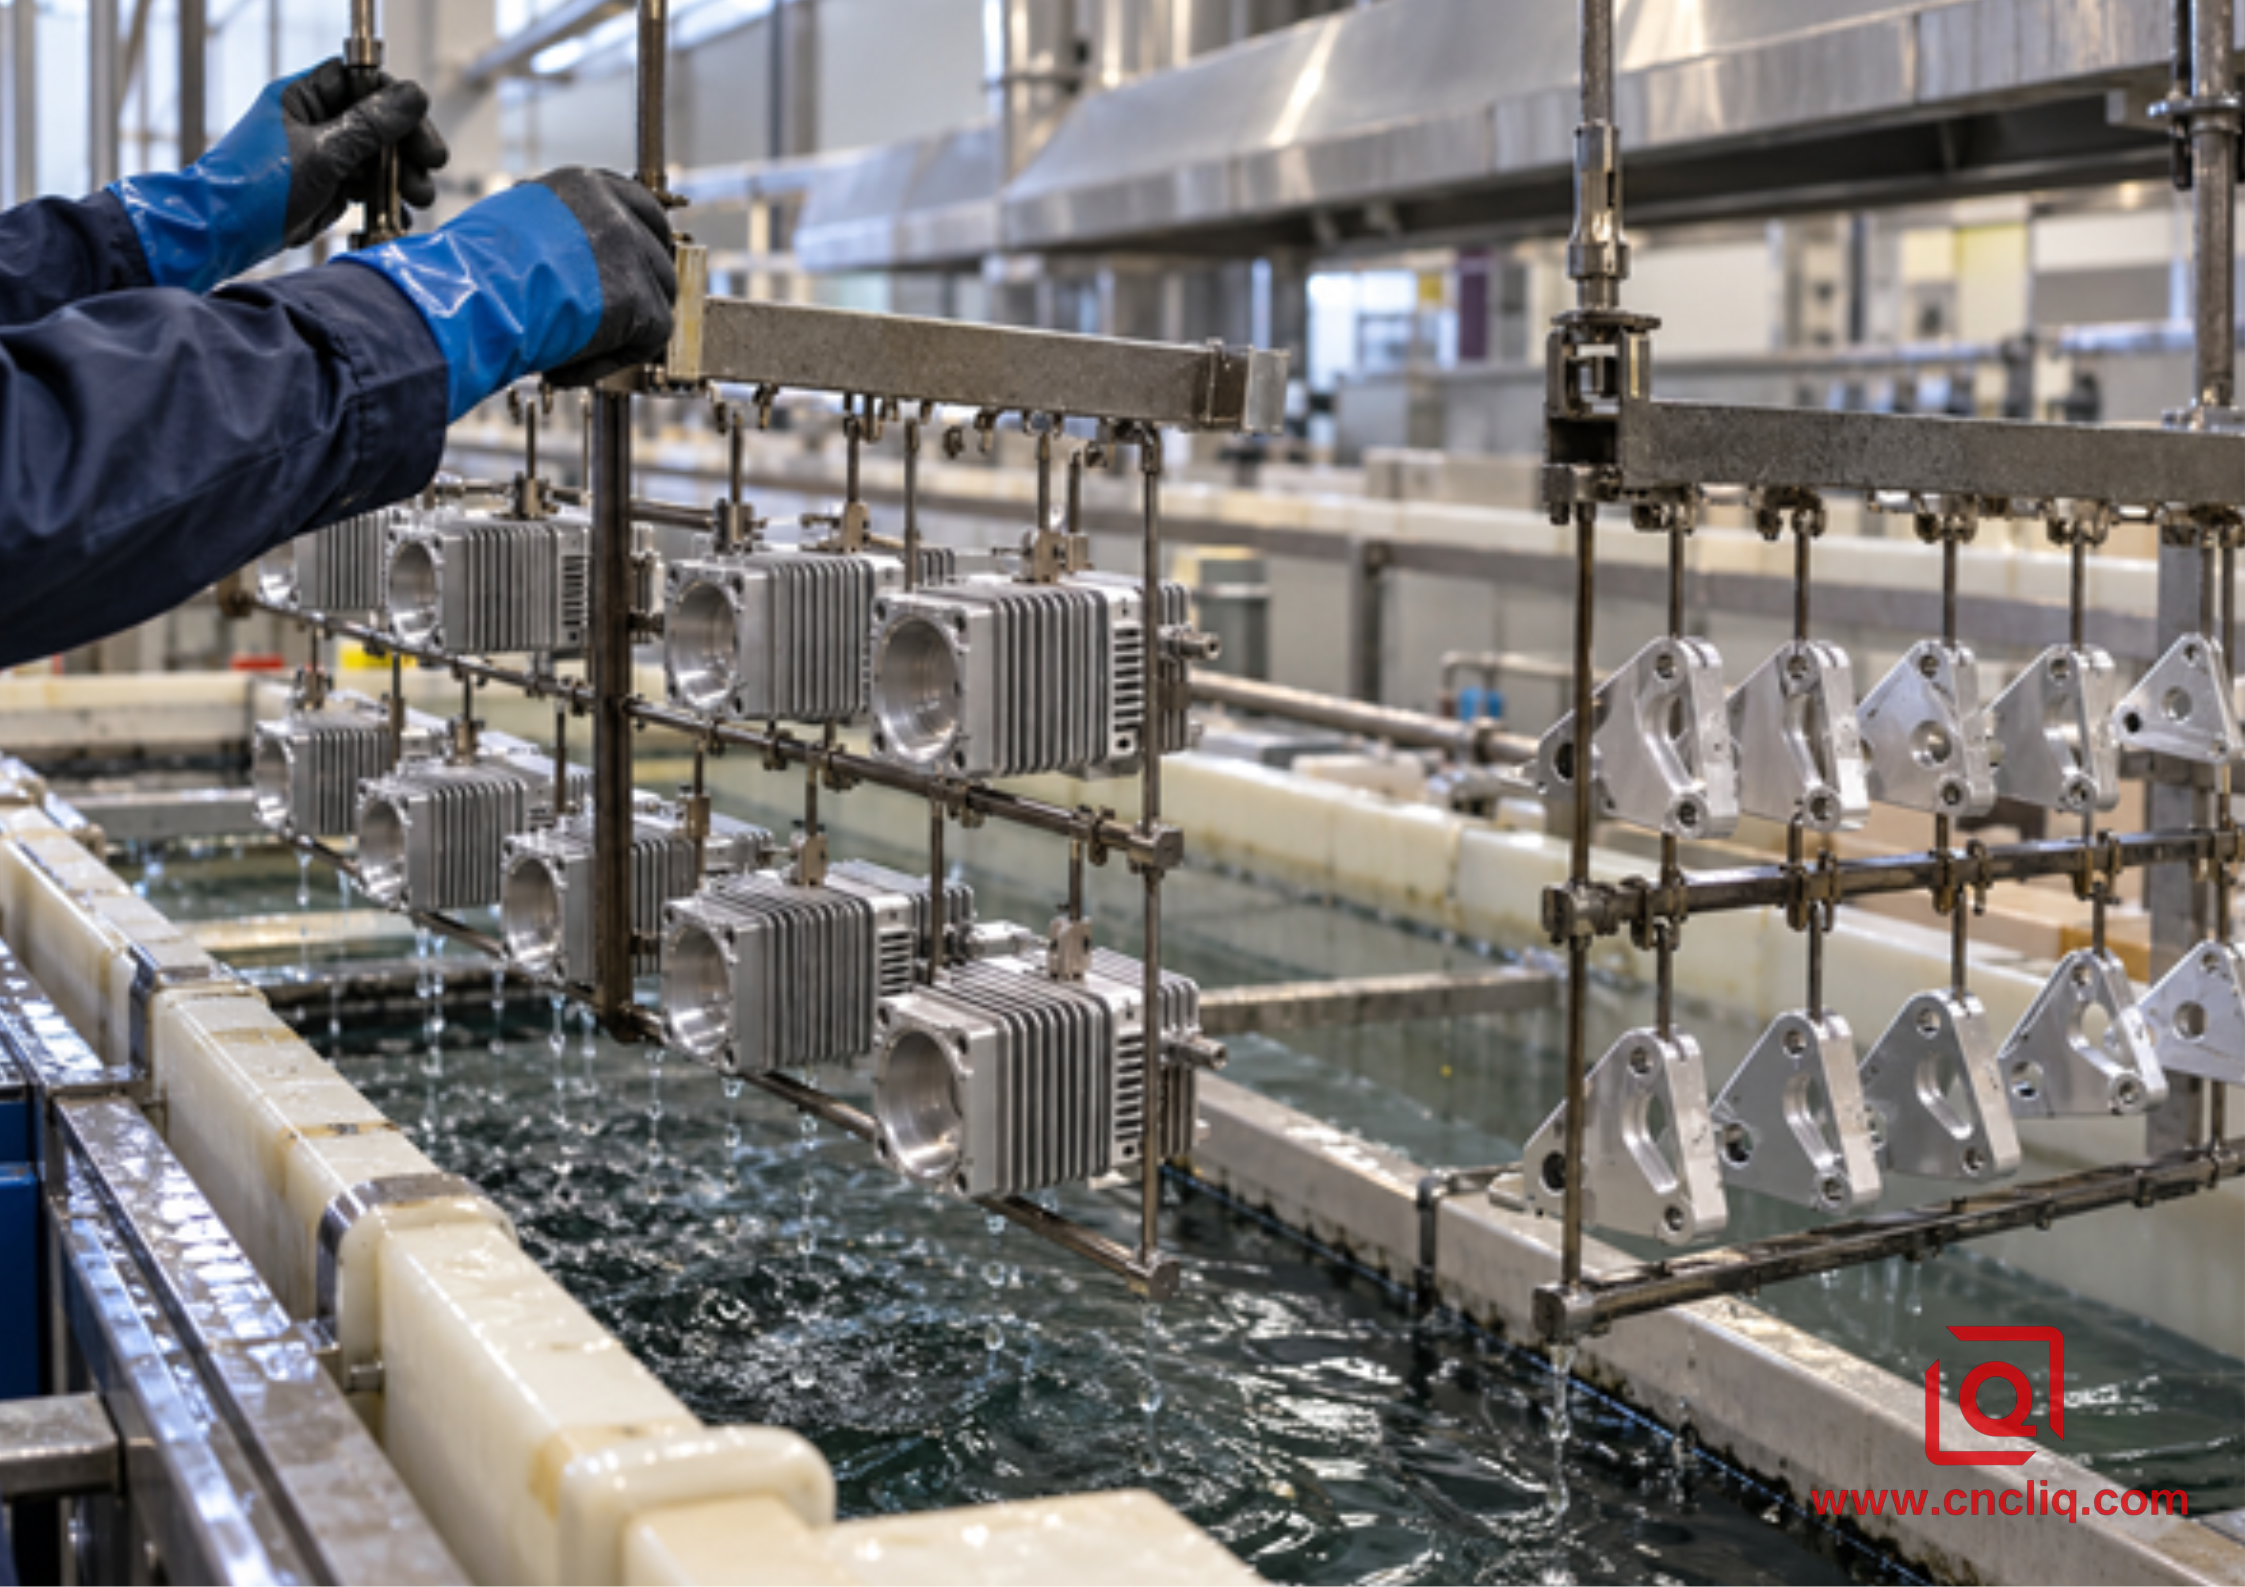
صورة توضيحية: هياكل فريدة من نوعها مصنوعة من سبيكة 6061 وأقواس تثبيت من سبيكة 7075 يتم وضعها على خط الأنودة
تقدم مواصفات عملية ناسا/مركز جونسون للفضاء PRC-5006 درسين مفيدين للمشترين. أولاً، الفئة 1 تعني غير مصبوغ، والفئة 2 تعني مصبوغ؛ يجب تضمين لون الفئة 2 المطلوب في ملاحظات الرسم. ثانيًا، يتم نسخ نسيج السطح بدلًا من تسويته، لذا يجب أن يكون السطح اللامع الأملس أملسًا في البداية، بينما يتطلب السطح غير اللامع تحضيرًا ميكانيكيًا محددًا. لن تخفي عملية الأنودة علامات الأدوات أو اختلافات اللحام أو الخدوش أو عدم انتظام عملية السفع بالخرز. للحصول على مقارنة أشمل لخيارات التشطيب، يُقدّم دليل Liqin لتشطيبات الأسطح لقطع غيار الألمنيوم الأصلية المخصصة (OEM) الأنودة جنبًا إلى جنب مع الخيارات العملية الأخرى. إذا كان المطلوب هو لون دقيق بين سبائك مختلفة، فإن مقارنة بين الطلاء المسحوقي والأنودة تستحق المراجعة قبل اعتماد الرسم النهائي.
3. النوع الثاني والنوع الثالث لهما وظائف مختلفة
MIL-PRF-8625 هي مواصفة أداء أمريكية سارية تغطي الطلاءات الأنودية لتطبيقات الألومنيوم غير المعمارية. في مصطلحاتها، يُطلق على النوع الثاني اسم الأنودة التقليدية بحمض الكبريتيك، بينما يُطلق على النوع الثالث اسم الأنودة الصلبة. الفئة الأولى غير مصبوغة، أما الفئة الثانية فهي مصبوغة. تُحدد هذه العلامات المسار، وليس درجة اللون المضمونة.
|
المنتج |
الأكسدة الكبريتية من النوع الثاني |
الأكسدة الصلبة من النوع الثالث |
|
الغرض الرئيسي |
الحماية من التآكل، المظهر، الصباغة، عام الخدمة |
مقاومة التآكل، طبقة أكسيد وظيفية أكثر سمكًا، عازلة أو خدمة انزلاقية |
|
نطاق التخطيط التجاري الشائع |
يتراوح عادةً بين 5 و25 ميكرومترًا، حسب الرسم وقدرة المورد |
يتراوح عادةً بين 25 و50 ميكرومترًا، مع إمكانية الحصول على سماكات أكبر بالاتفاق فقط |
|
اللون سلوك اللون على 6061 |
لون فضي شفاف إلى رمادي؛ إمكانية واسعة لتلوين الألوان |
يتحول اللون من الرمادي إلى الرمادي الداكن مع زيادة السماكة |
|
سلوك اللون على 7075 |
قد يظهر لون رمادي مصفر أو برونزي أو زيتوني |
اللون البرونزي الرمادي الداكن الطبيعي أو اللون الزيتوني شائع؛ قد يكون اللون الأسود أقل حيادية. |
|
الاعتبارات المتعلقة بالأبعاد |
التوافقات، والخيوط، والثقوب، وأسطح منع التسرب |
تأثير أقوى على التوافقات الدقيقة، والخيوط، والحواف الحادة، والأشكال الهندسية الحساسة للإجهاد |
|
إجراءات المشتري |
معلومات عن السبيكة، والمعالجة المسبقة، والسماكة، واللون، ومنع التسرب، والتغطية، و الفحص |
أضف استراتيجية الأبعاد النهائية، ونصف قطر الحواف، ومناطق الرفوف، وموافقة العينات الخاصة بالسبائك |
هذه نطاقات تخطيطية للورشة، وليست قواعد MIL-PRF-8625 تلقائية. تحدد عملية الرسم المُتحكم به، ومواصفات الشراء، والمورد المؤهل الهدف الفعلي. إن الإشارة إلى أن الأنودة الشفافة أو الطلاء الصلب الأسود فقط تترك الكثير من الأمور مفتوحة. حدد المواصفات والمراجعة الحاكمة، والنوع، والفئة، وسمك الهدف أو النطاق، واللون، والختم، والتغطية، ومناطق الرفوف المسموح بها، والاختبارات المطلوبة.
ينمو الأكسيد داخل الركيزة وفوق السطح الأصلي. بالنسبة للتصميم للتصنيع المبكر، تُقدر الصناعة عادةً حوالي 50% اختراقًا و50% تراكمًا خارجيًا لكل سطح.
يُقدّم دليل AAC المرجعي هذا التقسيم كقاعدة مقبولة عمومًا، مع التنبيه إلى أن السبيكة والعملية تُغيّران النتيجة. مع طبقة بسمك 20 ميكرومتر، قد يتراكم ما يقارب 10 ميكرومترات للخارج على كل جدار من جدران التجويف، مما يُقلّل القطر بحوالي 20 ميكرومترًا. هذا كافٍ للتأثير على تركيب وتد التثبيت أو مقعد المحمل.استخدم التقدير للتخطيط الأولي للتفاوتات، ثم استبدله ببيانات من المورّد الفعلي، والسبيكة، والسمك، والهندسة. يُغطي دليل Liqin's دليل DFM للأنودة من النوع الثالث التغطية، وبدل الطلاء، وتخطيط التركيب الدقيق بمزيد من التفصيل.
4. ما الذي يتحكم فعليًا في تجانس اللون؟
نادرًا ما تبدأ مشاكل اللون في خزان الصبغ. فبحلول الوقت الذي تصل فيه مجموعة الخيوط إلى الصبغ، قد تكون خيارات الخامة، والملمس، والتنظيف، والإعداد قد حددت النتيجة بالفعل.
احتفظ بالسبائك، والصلابة، ورقم دفعة المواد
ابدأ بالخامة؛ فهي الأساس. إن مطالبة صبغة واحدة بجعل 6061 و7075 متطابقين تمامًا هو مطالبة الكيمياء بحل مشكلة في علم المعادن. عندما تكون الحدود الجمالية ضيقة، حافظ على اتساق الصلابة ورقم دفعة التسخين ضمن كل درجة.
اربط شهادة المصنع بالمسافر، وحدد الأجزاء المتطابقة كمجموعة، وانقل هذه المجموعة عبر مراحل التحضير والتشطيب معًا.حدد الملمس الابتدائي
بعد ذلك، ثبّت الملمس. تعكس الحلقة المصقولة الضوء بشكل مختلف عن الصفيحة المطحونة، ولا يبدو التشطيب الاهتزازي مثل التلميع بالفرشاة أو السفع بالخرز. سمِّ عملية التحضير واحفظها بين العمليات. في كابينة السفع، يُعد نوع الوسائط ونظافتها أمرًا مهمًا إلى جانب الضغط والمسافة والزاوية ومدة التلامس. يمكن أن تترك الوسائط المتسخة أو الوقت الطويل جدًا في مكان واحد بقعة مرئية.
تحكم في المعالجة المسبقة حسب السبيكة
يجب أن تتبع المعالجة المسبقة خصائص السبيكة، وليس عادات الورشة. قد يُعطي التخريش القلوي الطويل سطحًا نظيفًا غير لامع في عملية ما، وخطوطًا في عملية أخرى.
في سبيكة 7075، يجب أن تزيل عمليات إزالة الأكسدة والشوائب بقايا الزنك والنحاس دون إلحاق ضرر غير ضروري بالقطعة. ابحث عن نطاق هذه العملية على عينة من سبيكة الإنتاج، وليس على الدفعة الكاملة.حافظ على استقرار التلامس الكهربائي
نتحقق من مخطط الرف قبل الإصدار. يجب أن يتحمل التلامس التيار المطلوب دون أن يسخن أو ينفك، وسيترك أثرًا. ضع منطقة تلامس مخفية ومسموح بها على الرسم.
إذا لم توفر الطباعة أي مساحة كافية لتثبيت الرف، فسيتعين على المتجر اختيار واجهة، وقد يكون ذلك اختيارًا تجميليًا.وافق على نطاق فعلي، وليس صورة شاشة
لا نوافق أبدًا على الألوان من شاشة الهاتف. فالكاميرات تُغير توازن اللون الأبيض، والشاشات تُضيف تغييرًا آخر، وإضاءة الغرفة تُكمل التشوه. استخدم نسخة أصلية فعلية مُوقعة، مع عينات حدود الضوء والظلام عند الحاجة. سجل بيانات المصباح، ومسافة المشاهدة، والزاوية. تُساعد قراءات L* و a* و b*، لكن قيمة Delta E ليست قيمة قبول عالمية. اتفق على الجهاز، والهندسة، والمواقع، والنافذة الرقمية.
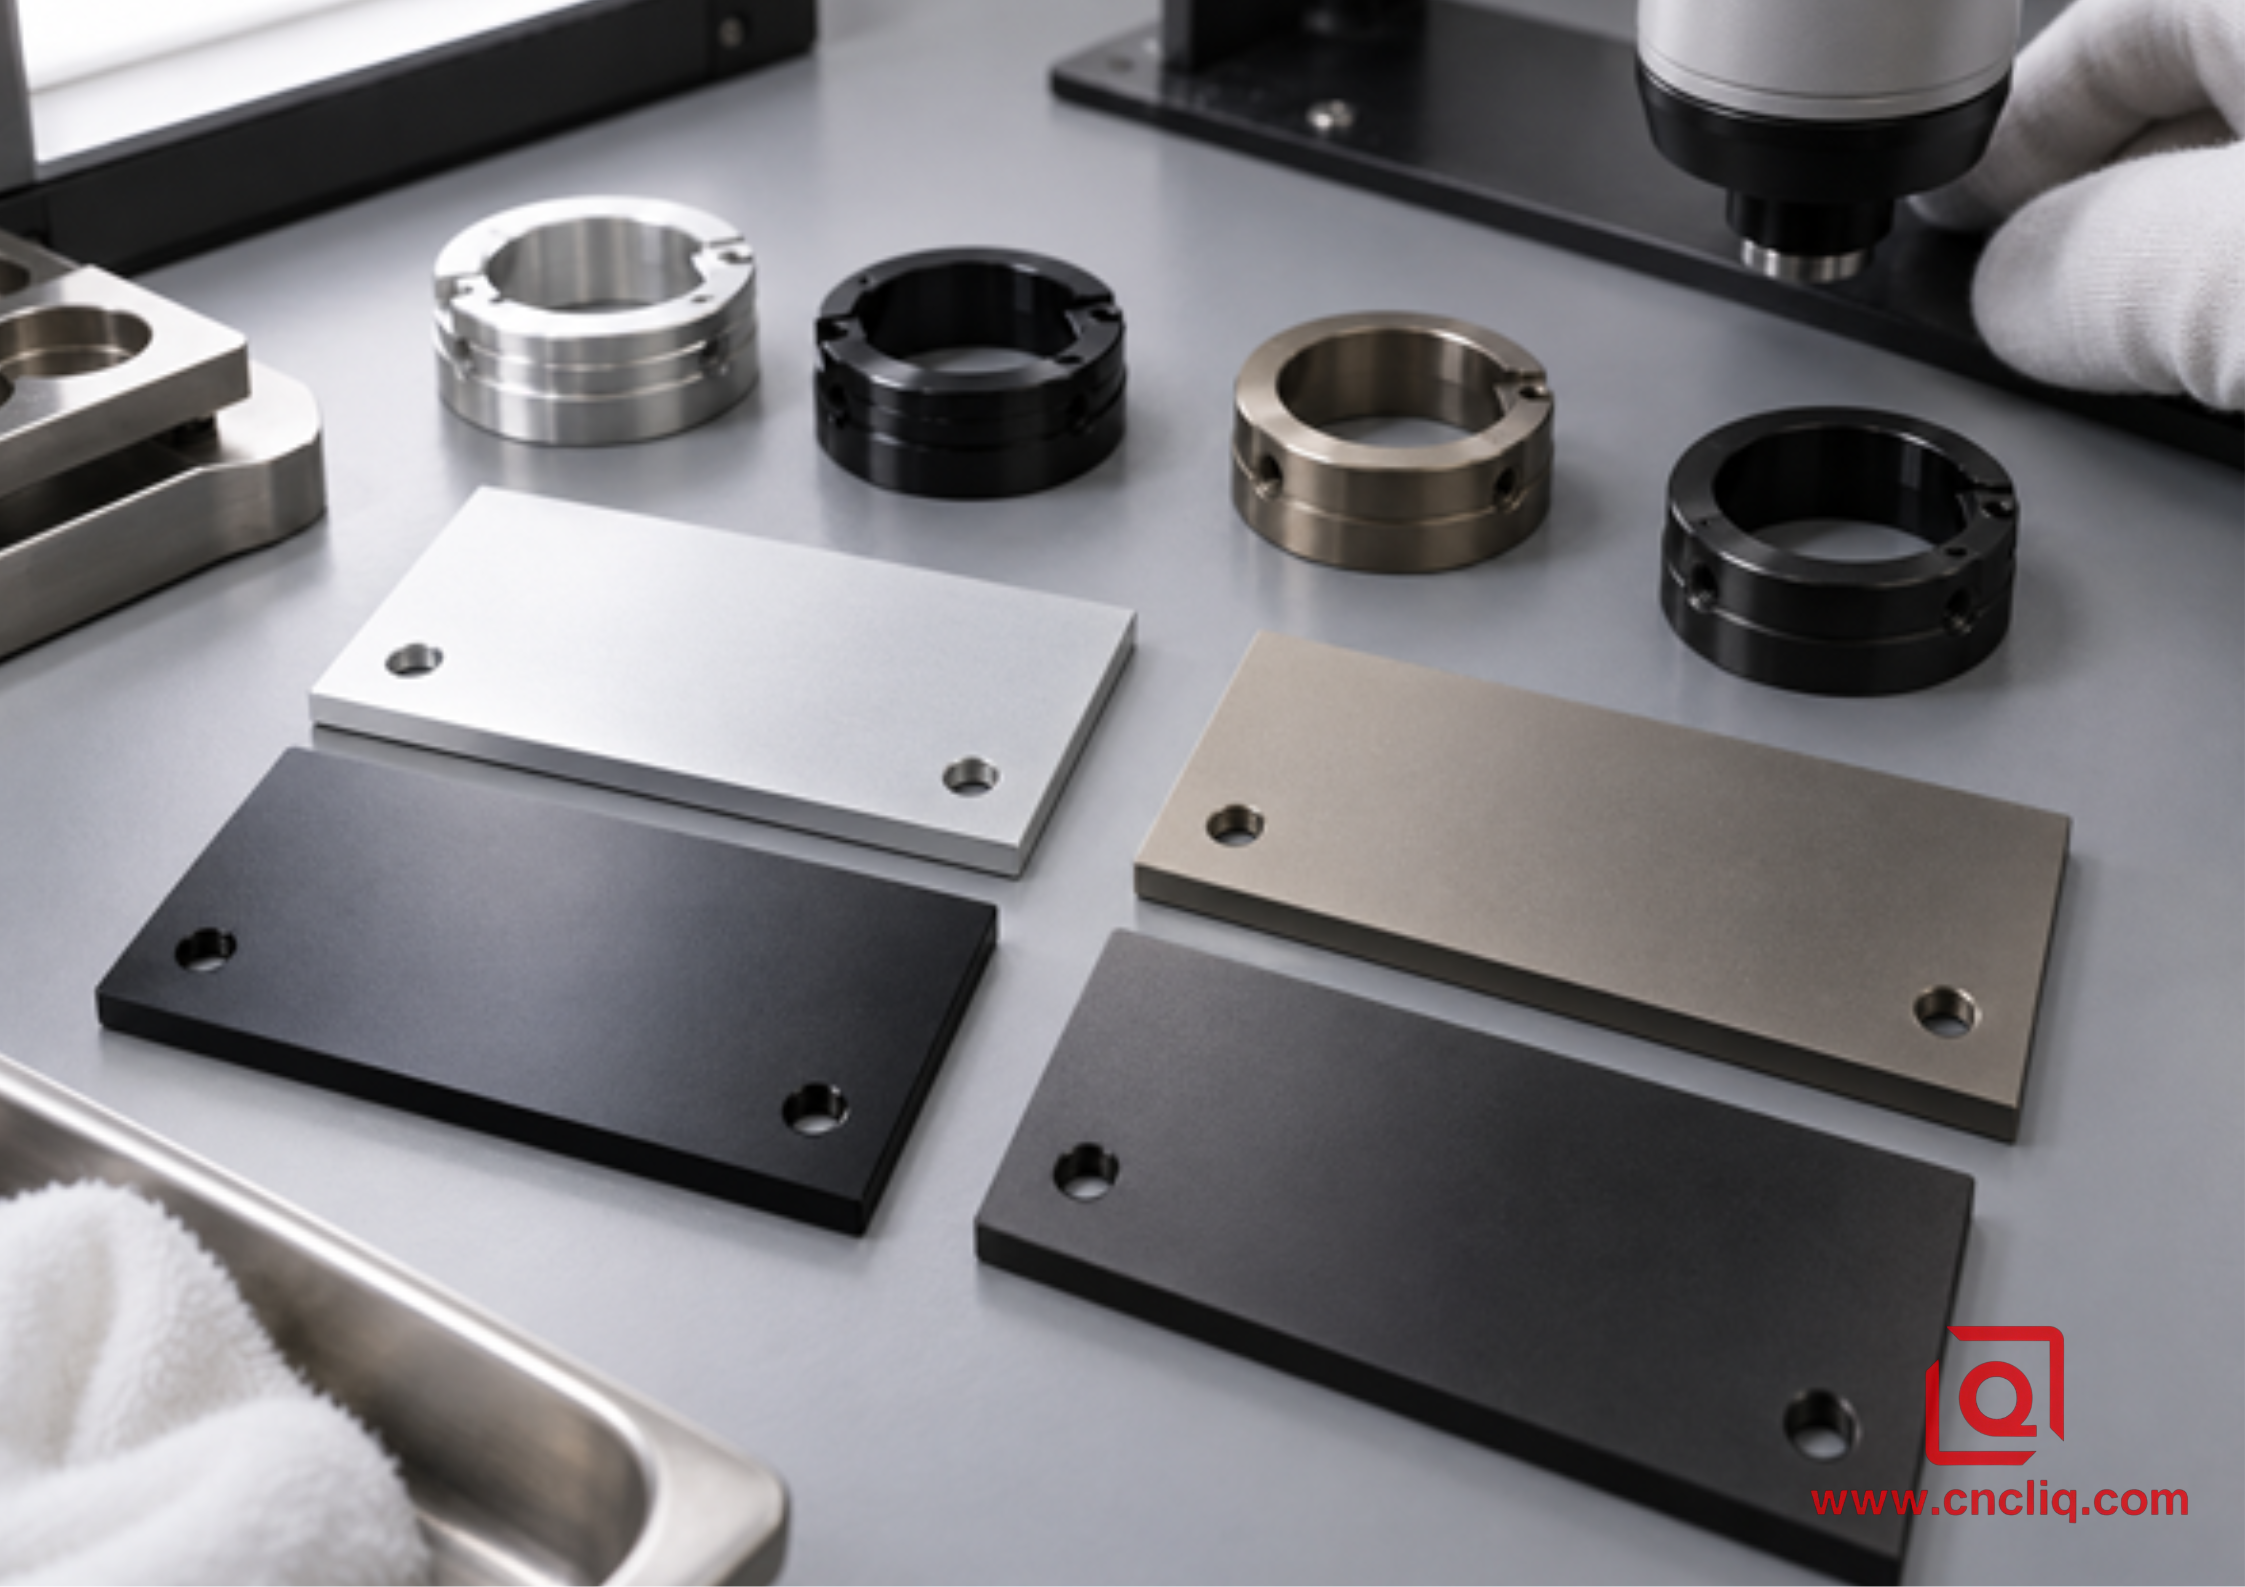
صورة فحص: عينات مؤكسدة غير مُعلَّمة من سبائك الألومنيوم 6061 و7075 تحت إضاءة محايدة مضبوطة
يشرح دليل Liqin' للمقارنة بين الأكسدة الشفافة والأكسدة السوداء، الأكسدة الشفافة مقابل الأكسدة السوداء لماذا تعني كلمة "شفاف" فقط "غير مصبوغ"، ولماذا لا يحوّل الصبغ الأسود اختلاف السبيكة إلى ركيزة متطابقة. لاختيار السبيكة قبل التشغيل الآلي، راجع تشغيل الألومنيوم 6061 أو 7075 أو 5052 باستخدام آلات CNC.
5. ملاحظة على الرسم لتجنب التخمين المكلف
استخدم الجدول التالي كقائمة مرجعية لطلب عرض الأسعار، وليس كنص يُلصق دون تغيير على كل رسم. عدّل كل حقل ليناسب القطعة الفعلية.
|
حقل الرسم أو طلب عرض الأسعار |
ما يجب ذكره |
لماذا هو مهم |
|
المادة الأساسية |
السبائك الدقيقة، والصلابة، وشكل المنتج، ومتطلبات الشهادة |
يؤكد الركيزة التي ستشكل الأكسيد |
|
المواصفات الحاكمة |
MIL-PRF-8625 أو أي معيار آخر سارٍ، بما في ذلك سياسة المراجعة |
يُوَحِّد لغة العملية ولغة القبول |
|
النوع والفئة |
النوع الثاني أو الثالث؛ الفئة 1 أو 2 |
يفصل بين مهمة الطلاء واختيار الصبغة |
|
السُمك |
النطاق المستهدف أو المسموح به وطريقة القياس |
يتحكم في التآكل وعمق اللون والتمدد البعدي |
|
المعالجة المسبقة |
مصنّع آليًا، أو مصقولًا بالفرشاة، أو لامعًا، أو معالجًا بالخرز |
يُحدد الملمس واللمعان |
|
قبول اللون |
لون مُحدد بالإضافة إلى عينات مادية معتمدة وطريقة عرض |
يقلل من الرفض الذاتي |
|
هام الأبعاد |
الأبعاد النهائية بعد التشطيب، أو العناصر المخفية، أو خطة التعويض المسبق |
يحمي الثقوب، والخيوط، والبيانات المرجعية، والأختام |
|
مواقع الرفوف |
مناطق التلامس المسموح بها |
يمنع ظهور أي دليل مرئي أو وظيفي العلامات |
|
الختم والاختبارات |
مسار الختم بالإضافة إلى فحوصات السماكة والتآكل والتلف والالتصاق المطلوبة |
مطابقة الفحص مع مخاطر الخدمة الفعلية |
|
إمكانية التتبع |
حرارة المادة، رقم الدفعة، حالة العينة، وتقرير الفحص |
يسهل إعادة إنتاج الطلبات المتكررة |
للحصول على عرض سعر، يُرجى إرسال النموذج ثلاثي الأبعاد، والرسم ثنائي الأبعاد المُتحكم به، والكميات، والتشطيب المطلوب، وخريطة المظهر، والأسطح الوظيفية، وتفاصيل الأجزاء المتوافقة. في حال عدم تحديد نوع السبيكة، يُرجى مشاركة معلومات عن الحمل، والبيئة، وظروف التجميع بدلاً من اختيار النوع الأقوى بشكل تلقائي. عندها يُمكن لشركة Liqin مراجعة عمليات التشغيل والتشطيب كعملية واحدة قبل قطع المخزون.
6. اختيار السبيكة بناءً على الوظيفة، وليس اللون فقط
اختر سبيكة 6061 عندما تتطلب القطعة قوة متوازنة، ومقاومة جيدة للتآكل، وتكلفة عملية، وإمكانية تشغيل موثوقة، ولمسة نهائية أنودة تجميلية قابلة للتكرار. تُعد هذه السبيكة خيارًا مثاليًا لأغلفة الأجهزة، وهياكل مشتتات الحرارة، وأغطية المحركات، وحوامل العدسات، وأقواس التشغيل الآلي، ومعدات الاتصالات. يُظهر قطب مانع الصواعق 6061-T6 5G المُعتمد من Liqin، والذي تم التحقق منه، نطاق الشركة في مجال البثق البارد، والتشطيب الدقيق باستخدام الحاسوب (CNC)، وإزالة النتوءات، والفحص، ومعالجة الأسطح للمكونات الألومنيومية المدمجة.
اختر 7075 عندما تبرر القوة الهيكلية، أو ثبات الخيوط، أو الصلابة، أو تقليل الوزن، المخاطرة الأعلى للمواد والتشطيب. تشمل التطبيقات النموذجية الوصلات عالية التحميل، والوصلات الروبوتية، والأقواس المستخدمة في صناعة الطيران، وعناصر التثبيت، والأجهزة التعويضية. يُعدّ صامولة القفل T ذات الحافة الاصطناعية المصنوعة من سبيكة 7075 من شركة Liqin مثالًا مناسبًا، إذ تجمع بين متطلبات المواد عالية القوة، والتشغيل الدقيق متعدد المحاور، وإزالة النتوءات، والأنودة.
إذا كان من الضروري تطابق جزأين مرئيين تمامًا، فإن استخدام سبيكة واحدة ونفس دفعة المواد هو الخيار الأمثل. أما إذا كانت المتطلبات الميكانيكية تستلزم استخدام مزيج من سبيكتي 6061 و7075، فيجب الموافقة على درجات لونية طبيعية مختلفة، واختيار نظام طلاء معتم، أو تحديد نطاق ألوان واقعي بعد تجارب إنتاج السبائك. تُقدّم فئة منتجات الألومنيوم ألومنيوم أمثلة إضافية على نطاق المواد والعمليات المتاحة للتصنيع حسب الطلب.
7. دراسة حالة عميل مجهول: تجميعة تحديد المواقع البصرية من سبائك مختلطة
يُسهّل مشروع تحديد المواقع البصرية المجهول فهم المخاطر. استخدمت التجميعة غلاف وحدة تحكم من الألومنيوم 6061-T6 ووصلتي تحميل قصيرتين من الألومنيوم 7075-T651. تطلّبت الرسومات استخدام اللون الأسود من النوع الثاني الفئة 2 في جميع الأجزاء، وأن تبدو الأجزاء المُجمّعة متناسقة.
تم عرض فتحات تثبيت المسامير القريبة وقاعدتي تأريض، لكن مناطق التثبيت، والتغطية، وأبعاد ما بعد التشطيب، وملمس السفع الرملي، وحدود اللون المناسبة كانت مفقودة. كشفت المراجعة عن ثلاثة تعارضات. لم يمتص السبيكتان اللون الأسود بنفس الطريقة. استبدال الوصلات بـ 6061 يتطلب فحصًا جديدًا للحمل. كما أن ملاحظة الأنودة الشاملة تتعارض مع كل من تركيبات المسامير والقواعد الكهربائية. طُلب تحديد تشطيب قصير واحد لتلبية احتياجات غير متوافقة. حافظ المسار المُعدَّل على كل سبيكة في مكانها المطلوب في التصميم. خضعت جميع الأسطح المرئية لعملية سفع رملي ساتان مُتحكَّم بها، وخضعت عينات من كلتا دفعتي الإنتاج للتجارب. وافق العميل على نطاق أسود أكثر دفئًا قليلاً لـ 7075. تم تغطية فتحات المسامير، وبعض الخيوط، وقاعدة تأريض واحدة. فقط بعد أن أظهرت بيانات العينات نموًا فعليًا، قام الفني بتعديل أبعاد ما قبل الأنودة. تم نقل نقاط توصيل الرفوف إلى أسطح مخفية.أُجري الفحص النهائي في مسارين. أجابت نتائج جهاز قياس الإحداثيات ثلاثية الأبعاد (CMM) على سؤال التجميع؛ وتحققت قراءات الطلاء من النقاط المتفق عليها. تم تقييم المظهر تحت إضاءة محددة واحدة مقابل عينات حدودية خاصة بكل سبيكة. لم يدّعِ أحد أن الركائز أصبحت متطابقة. بدلاً من ذلك، حوّل الفريق مطلبًا بصريًا غامضًا إلى طريقة قبول قابلة للتكرار.
8. الفحص الذي يربط جودة التشطيب بمخاطر التجميع
يجب أن يجيب كل فحص على خطر واحد.
لا يُقدّم قياس اللون أي معلومات عن ملاءمة المحمل، ولا يُمكن لقياس السُمك إثبات تشابه غطاءين.1. تحقق من شهادات المواد وإمكانية تتبع الدفعة قبل التشغيل الآلي.
2. سجّل التشطيب الميكانيكي المُعتمد وافحص الأسطح الخارجية قبل عملية الأنودة.
3. تحقق من الأبعاد الحرجة النهائية بعد الانتهاء، وخاصة الثقوب، والأسنان اللولبية، ونقاط الإسناد، ومناطق منع التسرب، والوصلات الكهربائية.
4.قم بقياس سمك الطلاء باستخدام الطريقة المتفق عليها في المواصفات. قد يكون معيار ASTM B244 أو ISO 2360 مناسبًا لقياس التيارات الدوامية على الطلاءات غير الموصلة فوق الركائز الموصلة غير المغناطيسية، وذلك حسب الهندسة والمعايرة.
5. افحص علامات الرفوف وانتقالات التغطية في مواقع الرسم الدقيقة.
6. قيّم المظهر تحت إضاءة مضبوطة وفقًا للمعايير الفيزيائية، وليس صورة فوتوغرافية ملتقطة بالهاتف.
7. أجرِ اختبارات التآكل، وجودة منع التسرب، والتآكل، والعزل الكهربائي، أو غيرها من الاختبارات فقط عندما تتطلبها متطلبات الخدمة والمواصفات المعتمدة.
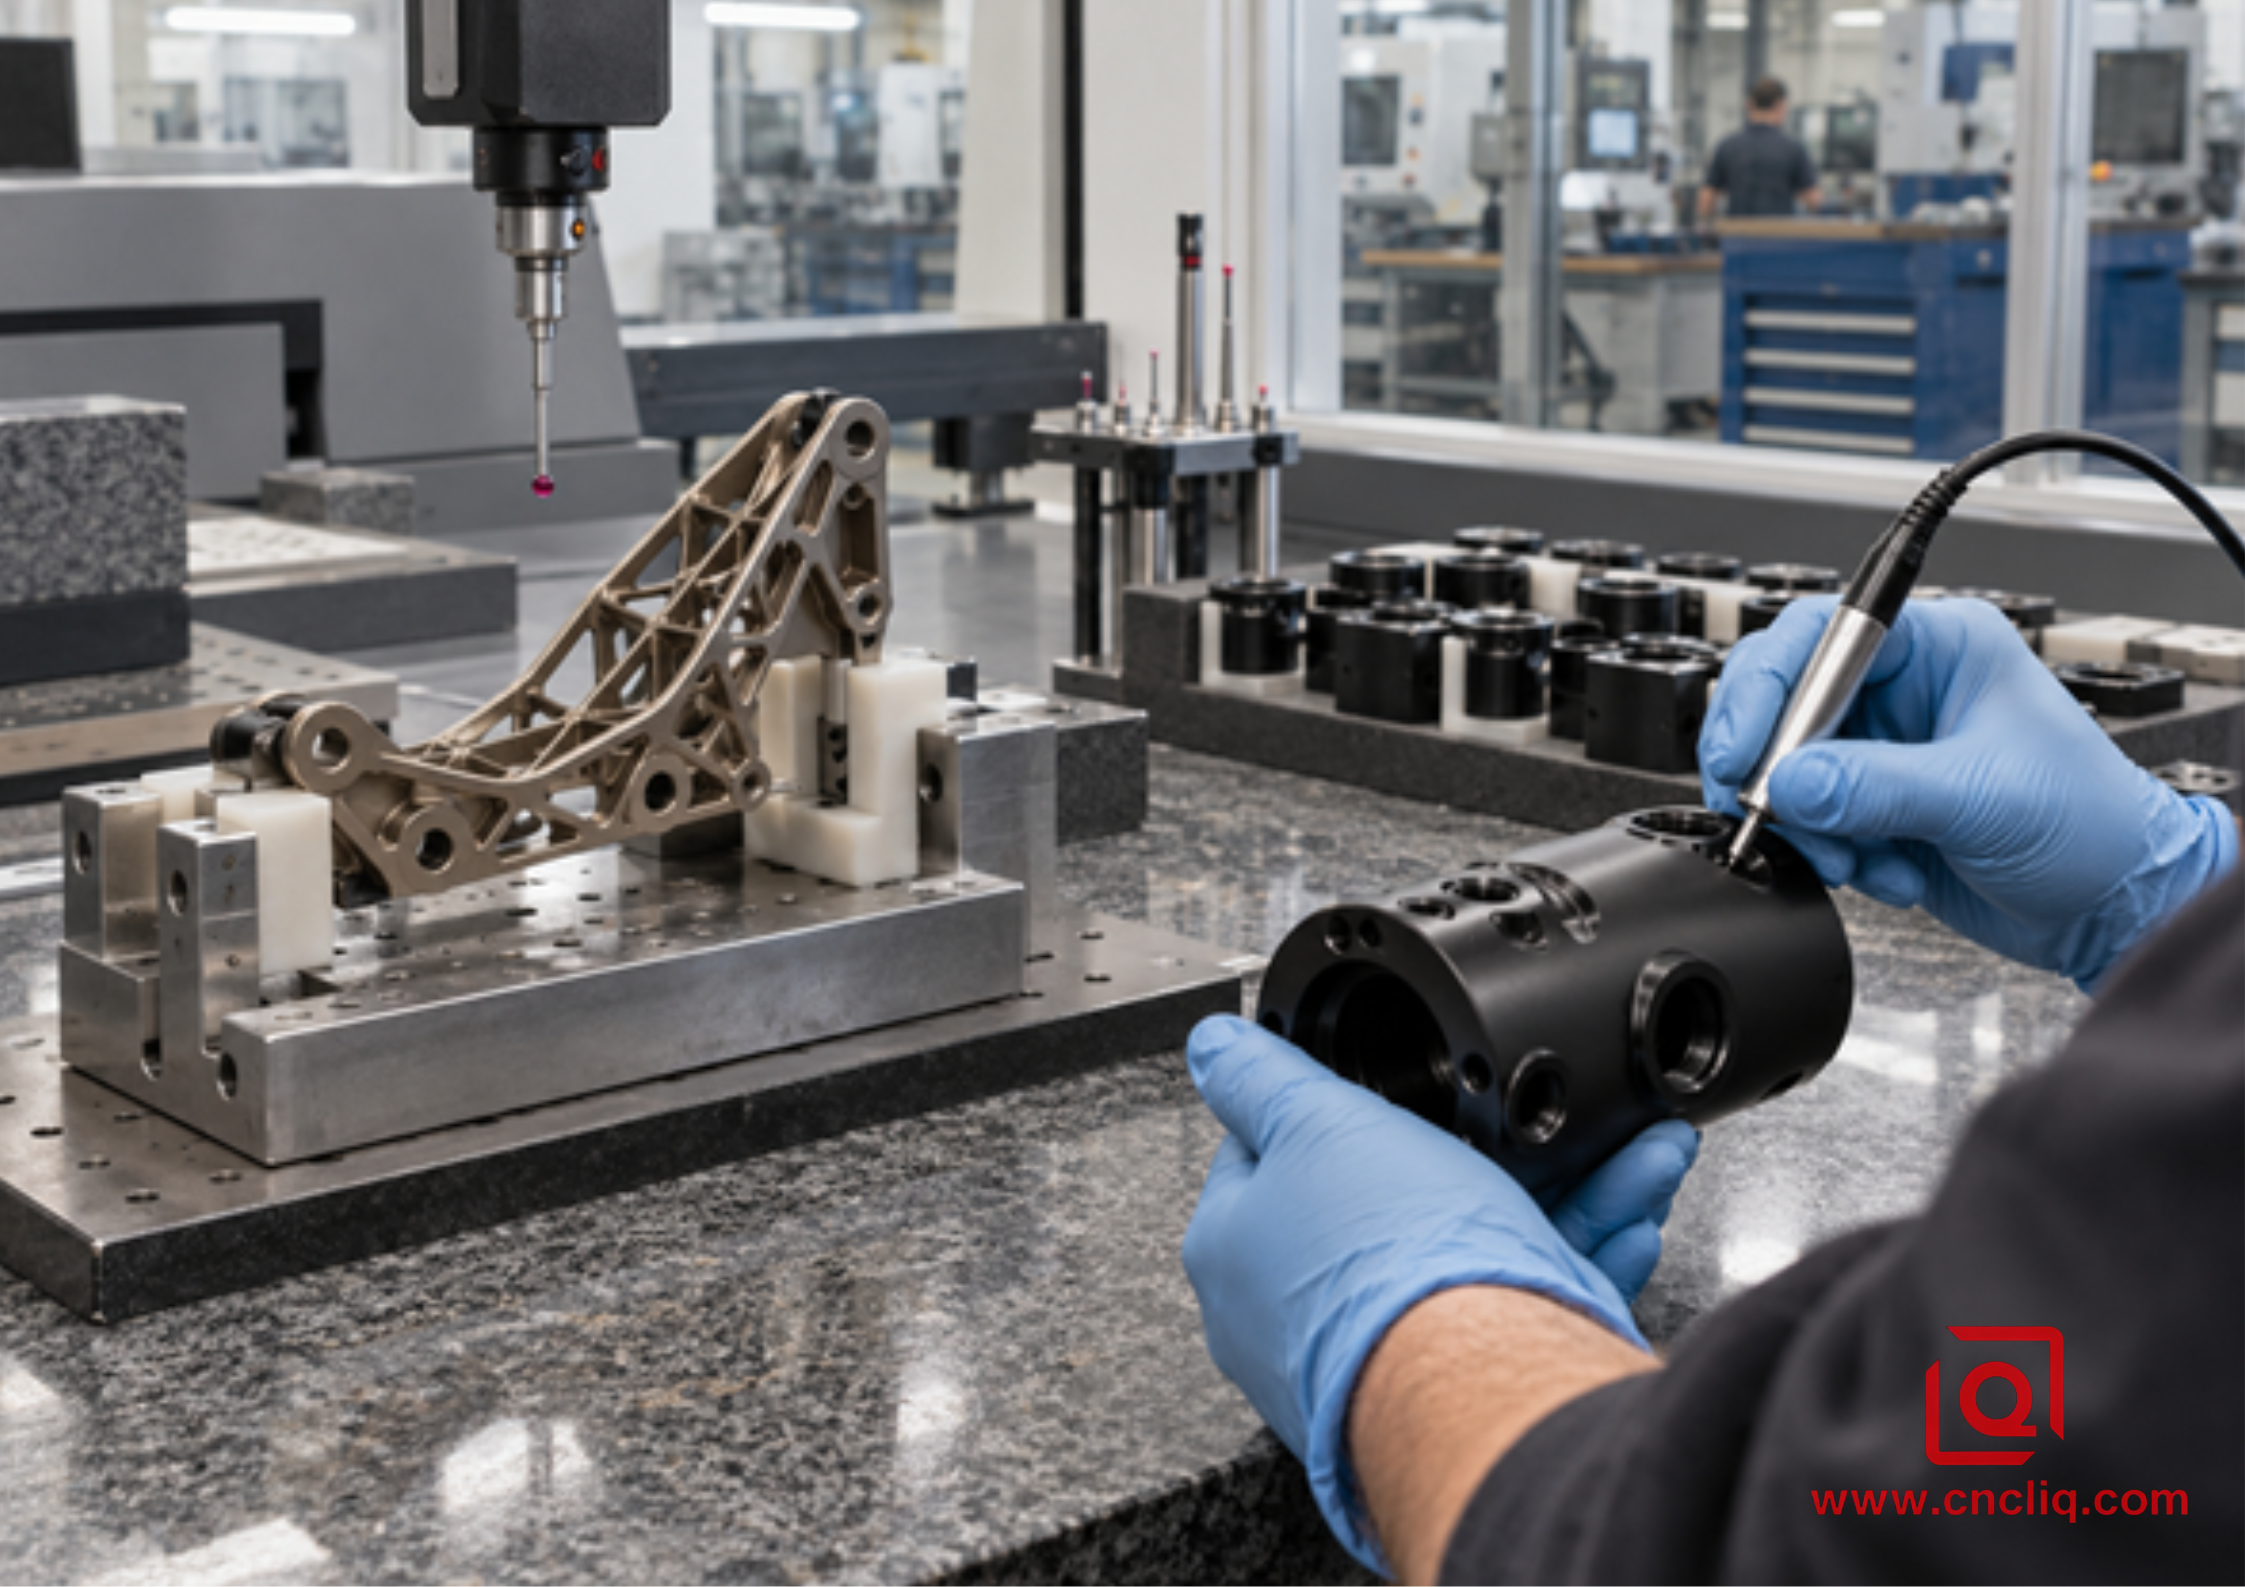
صورة عالية الجودة: قياس سمك الطلاء وفحص المكونات المؤكسدة باستخدام آلة قياس الإحداثيات ثلاثية الأبعاد
تُحدد إرشادات مواصفات الخرسانة الخلوية المؤكسدة سمك الطلاء وكثافته وسلامة مانع التسرب كخصائص جودة مميزة، وتُوجه مُحددي المواصفات نحو طرق ASTM وISO المناسبة. هذا الفصل مهم.قد يفشل جزء جميل في أداء وظيفته، بينما قد لا يفي جزء ذو أبعاد صحيحة بالمتطلبات الجمالية المتفق عليها.
9. ما يجب إرساله للحصول على عرض أسعار سريع وموثوق
يتيح طلب عرض الأسعار الجيد للمهندس رؤية مخاطر التشطيب بنظرة سريعة. يجب تضمين السبيكة والمعالجة الحرارية، وملفات CAD و2D، والنوع والفئة، والطبقة المستهدفة، وأساس اللون، والملمس، والمناطق التجميلية والمغطاة، وموصلات الرف، والأبعاد النهائية، والتقارير، والكمية، والوجهة، والتاريخ المطلوب. قد يتغاضى عن عنصر مفقود في دعامة غير محكمة. أما في حالة وجود غلاف متطابق ذي تركيبات دقيقة، فقد لا يكون ذلك كافيًا.
بالنسبة للتجميعات المتطابقة، يجب أيضًا تحديد ما إذا كان يجب معالجة المكونات كمجموعة، وما إذا كانت هناك سبائك مختلفة. إذا كان من الصعب وصف المظهر المقبول، فاطلب عينات من مخزون الإنتاج الفعلي.
لمناقشة مشروع جديد مخصص من سبائك الألومنيوم 6061 أو 7075، أرسل الرسومات عبر صفحة "اتصل بنا" على موقع Liqin الإلكتروني contact page واطلب مراجعة تصميم المنتج (DFM) للتصنيع والتأكسد. انقر هنا للاستفسار 👆 الأسئلة الشائعة
1. هل سيبدو كل من الألومنيوم 6061 و7075 المؤكسد الشفاف متطابقين؟
عادةً لا. كلمة "شفاف" تسبب الكثير من الالتباس: فهي تعني عدم إضافة أي صبغة، وليس أن الأكسيد عديم اللون. غالبًا ما يبقى جزء 6061 فضيًا أو رماديًا فاتحًا، بينما قد تترك نفس العملية الاسمية 7075 أصفر أو برونزيًا أو رماديًا أو زيتونيًا. بالنسبة للتجميع التجميلي، يجب الموافقة على عينات مصنوعة من كلا سبيكتي الإنتاج.
2. هل يمكن للصبغة السوداء إخفاء الفرق بين 6061 و7075؟
يُقلل اللون الأسود من هذا الفرق، لكنه لا يُغير المعدن الأساسي. قد يبدو مُكوّن 7075 أدفأ أو أقل عمقًا من مُكوّن 6061 المجاور له. حافظ على ثبات كميات المواد، والنسيج الأولي، وسماكة طبقة الطلاء، وظروف الصبغ، وعملية الإغلاق قدر الإمكان. إذا ظلّت كلتا السبيكتين مرئيتين، فوافق على نطاق حدّي منفصل لكل منهما.
3. هل 7075 غير مناسب لعملية الأنودة الصلبة من النوع الثالث؟
لا. تُجري ورش العمل عملية الأنودة الصلبة لـ 7075 عندما يكون السطح القوي والمقاوم للتآكل مُبررين لهذا الاختيار.
يحتاج العمل ببساطة إلى نقاش تخطيطي أفضل حول سُمك طبقة الطلاء، وحالة الحواف، والتغطية، والمناطق الحساسة للإجهاد، واللون الطبيعي. حدد نوع السبيكة والشكل الهندسي بدقة. لا يُمثل نموذج أسود عام جميع الأجزاء.4. ما مقدار التعويض الذي يجب أن أدفعه مقابل عملية الأنودة؟
ابدأ بتقدير تقريبي، وليس ببدل عام مُستنسخ من عمل سابق. في المراحل الأولى من التصميم للتصنيع، اعتبر نصف طبقة الطلاء تقريبًا نموًا خارجيًا؛ قد تفقد التجويف المطلي ما يُعادل سُمك طبقة طلاء واحدة تقريبًا من قطره. يعتمد التقسيم الفعلي على السبيكة وعملية التصنيع.
احصل على بيانات المُنهي، ثم تحقق من الملاءمة على أجزاء نموذجية.5. ما هي أفضل طريقة لتحديد تجانس لون الأنودة؟
اكتب طريقة قبول اللون بدقة كما تفعل مع وصف التشطيب. حدد السبيكة، والصلابة، وقاعدة الدفعة، والتحضير، والنوع، والفئة، والسماكة، والصبغة، والختم، والمناطق التجميلية. أضف نموذجًا رئيسيًا موقعًا مع حدود الضوء والظلام. إذا كان مقياس الألوان يتحكم في القبول، فحدد مساحة اللون، والإضاءة، والهندسة، ومواقع القراءة، والنافذة الرقمية. صورة البريد الإلكتروني ليست معيارًا للألوان.
ملخص
في الأعمال التجميلية، عادةً ما يكون من الأسهل الحفاظ على اتساق 6061. اختر 7075 عندما تتطلب حالة التحميل ذلك، ثم خطط لاستجابة سطح مختلفة.
تؤثر عوامل مثل الخامة، والملمس، والمعالجة المسبقة، والتوصيل الكهربائي، والتحكم في الحمام، وسماكة الطبقة، والصبغة، والختم، على المظهر النهائي. يجب فصل معايير الملاءمة عن معايير اللون. جرّب كلا السبيكتين. زوّد المورّد بمعلومات كافية لتخطيط عمليات التشغيل الآلي والأنودة معًا.معلومات الاتصال
الشركة: شركة نينغبو لي تشين للصناعة المحدودة. صيانة العملاء اليومية ودعم ما بعد البيع:service@shturl. zhuwanying@cncliq.com
للاستفسارات الجديدة، وطلبات الأسعار، و للاستفسار عن الطلبات: business@shturl.zhouli@chinaliqin.com الخط الساخن: +86 18757148656 إخلاء مسؤولية جميع المقالات التقنية ومواصفات المواد وتوصيات التشغيل وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى ملاحظة أن المعلومات العامة المنشورة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. نظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات جودة التجليد تخضع فقط لرسومات CAD المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية. تمت إزالة جميع بيانات دراسات حالة العملاء المعروضة في هذه المدونة وتنقيحها بالكامل. تُستخدم مقاييس الأداء، وسير العمل التصنيعي، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع المخصص، ولا تُمثل معيارًا عالميًا موحدًا لجميع الطلبات. فريق ليكين للتصنيع بناءً على 18 عامًا من الخبرة في الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة للأسواق العالمية المتطلبة. نعمل من مركز إنتاج تبلغ مساحته 6500 متر مربع، مُجهز بأكثر من 150 آلة، تُشغّل عمليات التصنيع باستخدام الحاسب الآلي رباعية وخماسية المحاور، والتصنيع بالخراطة والطحن، والبثق على البارد، والصب بالضغط تحت سقف واحد. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءًا من مفاهيم التصميم بمساعدة الحاسوب (CAD) الأولية وصولًا إلى الشحنات النهائية. <
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع التفاوتات الدقيقة بالدقة الهندسية المطلوبة. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط البُعدية باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مُسبقًا... لتستلم مكونات جاهزة للتركيب دون أي مشاكل في التجميع أو توقفات مكلفة لخط الإنتاج. إلى جانب التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا. نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!