 العربية




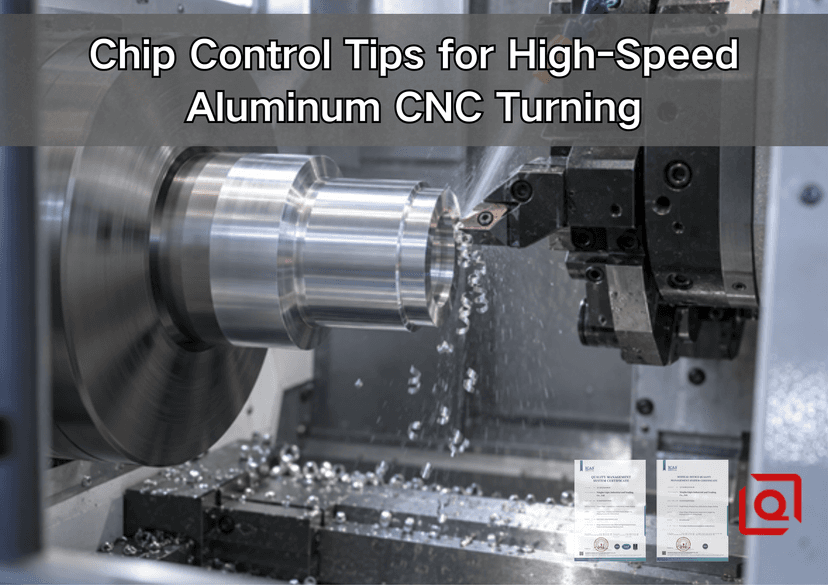
هل ما زلت تعاني من مشكلة شرائط الألمنيوم الطويلة التي تلتف حول ظرف التثبيت، أو تسحب على سطح القطعة النهائية، أو تجبر المشغل على إيقاف دورة تشغيل آلية؟ اقرأ هذا الدليل قبل خفض سرعة دوران المغزل أو إلقاء اللوم على سائل التبريد. في عمليات الخراطة CNC عالية السرعة للألمنيوم، لا يمكن تجاهل الرايش، بل هو مؤشر حيوي لعملية التشغيل. يُظهر عرضه، وانحناءه، ولونه، واتجاهه، وتجانسه ما إذا كانت أداة القطع تقطع، أو تحتك، أو تلحم، أو تفقد السيطرة.
تشرح هذه المقالة طريقة عملية للانتقال من التحكم العشوائي في رقائق القطع إلى التحكم الدقيق والمتكرر. وتغطي هندسة القطع، ومعدل التغذية لكل دورة، وعمق القطع، وسرعة السطح الثابتة، واتجاه سائل التبريد، والتجويف، والتخديد، واستراتيجية مسار الأداة، والفحص، ومعلومات طلب عروض الأسعار. لا يهدف هذا المقال إلى نشر وصفة عامة للسرعة والتغذية، إذ لا يمكن لأي وصفة أن تراعي جميع خصائص سبائك المعادن، وحالة القضبان، ومنحنى قدرة الماكينة، وبروز الأداة، ونوع القطع، أو نظام التبريد. إنما يهدف إلى مساعدة المهندسين والمشترين على تحديد نطاق تشغيل مُتحكم به يمكن التحقق منه على القطعة الفعلية.
إجابة سريعة: ما الذي يُصلح عادةً الرقائق الطويلة في عملية خراطة الألومنيوم؟
ابدأ باستخدام أداة قطع حادة ومصقولة ذات زاوية ميل موجبة مصممة للمعادن غير الحديدية. اختر أداة تكسير الرايش المناسبة لسرعة التغذية وعمق القطع الفعليين، وليس فقط بناءً على كلمة "ألومنيوم". تأكد من أن سمك الرايش كافٍ لملامسة أداة التكسير، ووجه سائل التبريد نحو منطقة التماس بين الرايش والأداة، وحافظ على ثبات حامل الأداة وقطعة العمل، وتحقق من تحقيق سرعة التغذية المبرمجة. إذا كان القطع خفيفًا جدًا بالنسبة للشكل الهندسي المحدد، فقد لا يصل الرايش إلى أداة التكسير. إذا كانت الحافة غير حادة أو كانت سرعة التغذية منخفضة، فقد يتراكم الألومنيوم على سطح أداة القطع، مما يؤدي إلى تراكم الرايش على الحافة. إذا لامس سائل التبريد الجانب الخطأ من الأداة، فقد يؤدي تدفقه بكميات كبيرة إلى جفاف منطقة القطع.
اعتبر أي جدول معلمات بمثابة إطار عمل مبدئي. وتُعطى الأولوية لنافذة تطبيق الشركة المصنعة لأدوات القطع والتجربة المعتمدة على النموذج الأولي.
أعراض أرضية المصنع | السبب المحتمل للعملية | الفحص الخاضع للرقابة الأول | يتجنب |
شريط طويل أو عش طائر | معدل التغذية أو عمق القطع أقل من نطاق كاسر الرقائق؛ حالة مطاوعة مفرطة | تأكد من خريطة الإدخال، ومعدل التغذية الفعلي لكل دورة، وعمق القطع. | تغيير السرعة والتغذية وسائل التبريد والأداة معًا |
الألومنيوم ملحوم بالحافة | الاحتكاك، أو الحافة الباهتة، أو ضعف التشحيم، أو السطح غير المناسب، أو إعادة قطع الرقائق | توقف وافحص وجه المجرفة؛ استبدل أو نظف القطعة الداخلية قبل إعادة الاختبار. | تعويض الحجم بالإزاحات مع بقاء BUE |
تجويف نهائي مخدوش | تدفق الرقائق موجه إلى داخل التجويف؛ تدفق ضعيف | غيّر اتجاه الأداة أو مستوى سائل التبريد واحمي طبقة الطلاء النهائية | سحب رقاقة طويلة عبر سطح مانع للتسرب مكتمل |
ثرثرة مع رقائق غير منتظمة | بروز مفرط، ودعم ضعيف، وتداخل غير مستقر | قم بتقصير مجموعة الأدوات وتحقق من تثبيت قطعة العمل قبل ضبط السرعة | التعامل مع كل مشكلة اهتزاز على أنها مشكلة في سرعة الدوران |
تتكسر الرقائق أثناء التخشين ولكن ليس أثناء التشطيب | الحد المسموح به للتشطيب أقل من نطاق عمل كاسر الرقائق | اختر شكلاً نهائياً أو أعد تصميم هامش التشطيب من الخام إلى النهائي | إجبار عامل تكسير التربة الخشنة على العمل في عملية قطع سطحية. |
1. لماذا يصعب أتمتة عملية تصنيع الألمنيوم "سهل التشكيل"
يُزال الألومنيوم بسرعة لأن العديد من أنواعه المطروقة تُقطع بقوة منخفضة نسبيًا وتُوصل الحرارة جيدًا. لكن هذا لا يعني أنها تُكسر الرايش بسهولة. يمكن لسبائك الألومنيوم المطيلية أن تُشكّل شريطًا متصلًا. عند سرعة دوران عالية، يصل هذا الشريط بسرعة إلى ظرف التثبيت، أو البرج الدوار، أو وعاء تجميع القطع، أو المسبار، أو السطح النهائي. لا تقتصر التكلفة المباشرة على اتساخ وعاء الرايش فحسب، بل قد تشمل أيضًا انقطاع دورة التشغيل، أو تلف القطعة الداخلية، أو قراءة خاطئة لجهاز ضبط الأدوات، أو خدش سطح منع التسرب، أو خطرًا على السلامة أثناء الإزالة اليدوية.
غالباً ما يبدأ العطل بهدوء. تلتصق رقعة صغيرة من الألومنيوم بالحافة. هذه الحافة المتراكمة، أو ما يُعرف بـ BUE، تُغير زاوية القطع وشكل مقدمة الأداة. تتحرك قوى القطع، ويصبح السطح النهائي ضبابياً أو ممزقاً، ويبدأ القطر بالانحراف. قد يُضيف المُشغل إزاحة، لكن حافة القطع لم تعد هي الحافة التي كانت مُعتمدة. يجب استعادة حالة الأداة قبل تصحيح الإزاحة.
الآلية الأساسية معروفة على نطاق واسع. يشير مرجع "تشغيل الألومنيوم وسبائكه" الصادر عن المعهد الوطني للمعايير والتكنولوجيا (NIST) إلى الدور الراسخ للكربيد في خراطة الألومنيوم، بينما يربط دليل الخراطة من ساندفيك كورومانت بين التغذية الخفيفة والتشوهات الطولية والحافة المتراكمة، والتغذية المفرطة والتشطيب الرديء والطاقة العالية ولحام الرايش. ويضيف استعراض MSC العملي للتحكم في الرايش في خراطة الألومنيوم باستخدام الحاسوب (CNC) تبعات ذلك على الإنتاج: فالرايش غير المتحكم به يقلل الإنتاجية وقد يصبح خطيرًا. وتتفق هذه المصادر على الدرس المهم: التحكم في الرايش مشكلة نظامية، وليست مجرد إعداد واحد لسرعة الدوران.
لاختيار السبيكة المناسبة قبل تخطيط عملية التصنيع، يوفر دليل سبائك الألمنيوم المُصنّعة من قبل شركة Liqin والمُستخدم في عمليات الخراطة باستخدام الحاسوب (CNC) معلوماتٍ أساسيةً حول المواد. يركز هذا المقال بشكلٍ أدق على كيفية ضمان تشغيل السبيكة المختارة بكفاءةٍ عالية على المخرطة.
2. اقرأ الشريحة قبل تعديل البرنامج
تبدأ عملية استكشاف الأعطال الأكثر فعالية بالمراقبة. تجنب إدخال يدك داخل الآلة أو لمس الرقائق المعدنية أثناء دوران المغزل. راقب من خلال الغطاء، وأوقف الدورة بأمان، واستخدم أدوات التعامل مع الرقائق المعتمدة والإجراءات المتبعة في المصنع.
عادةً ما تكون رقائق الألومنيوم الناتجة عن عملية الخراطة منفصلة، وصغيرة الحجم بما يكفي لإخراجها، وموجهة بعيدًا عن السطح النهائي. ولا يشترط أن تتطابق تمامًا مع صورة مثالية في الكتالوج. كما أن لون الرقائق أقل وضوحًا منه في الفولاذ لأن الألومنيوم ينقل الحرارة بشكل مختلف، لذا فإن الشكل، وحالة السطح، والصوت، وحمل المغزل، وحافة أداة القطع، كلها عوامل أكثر فائدة مجتمعة.
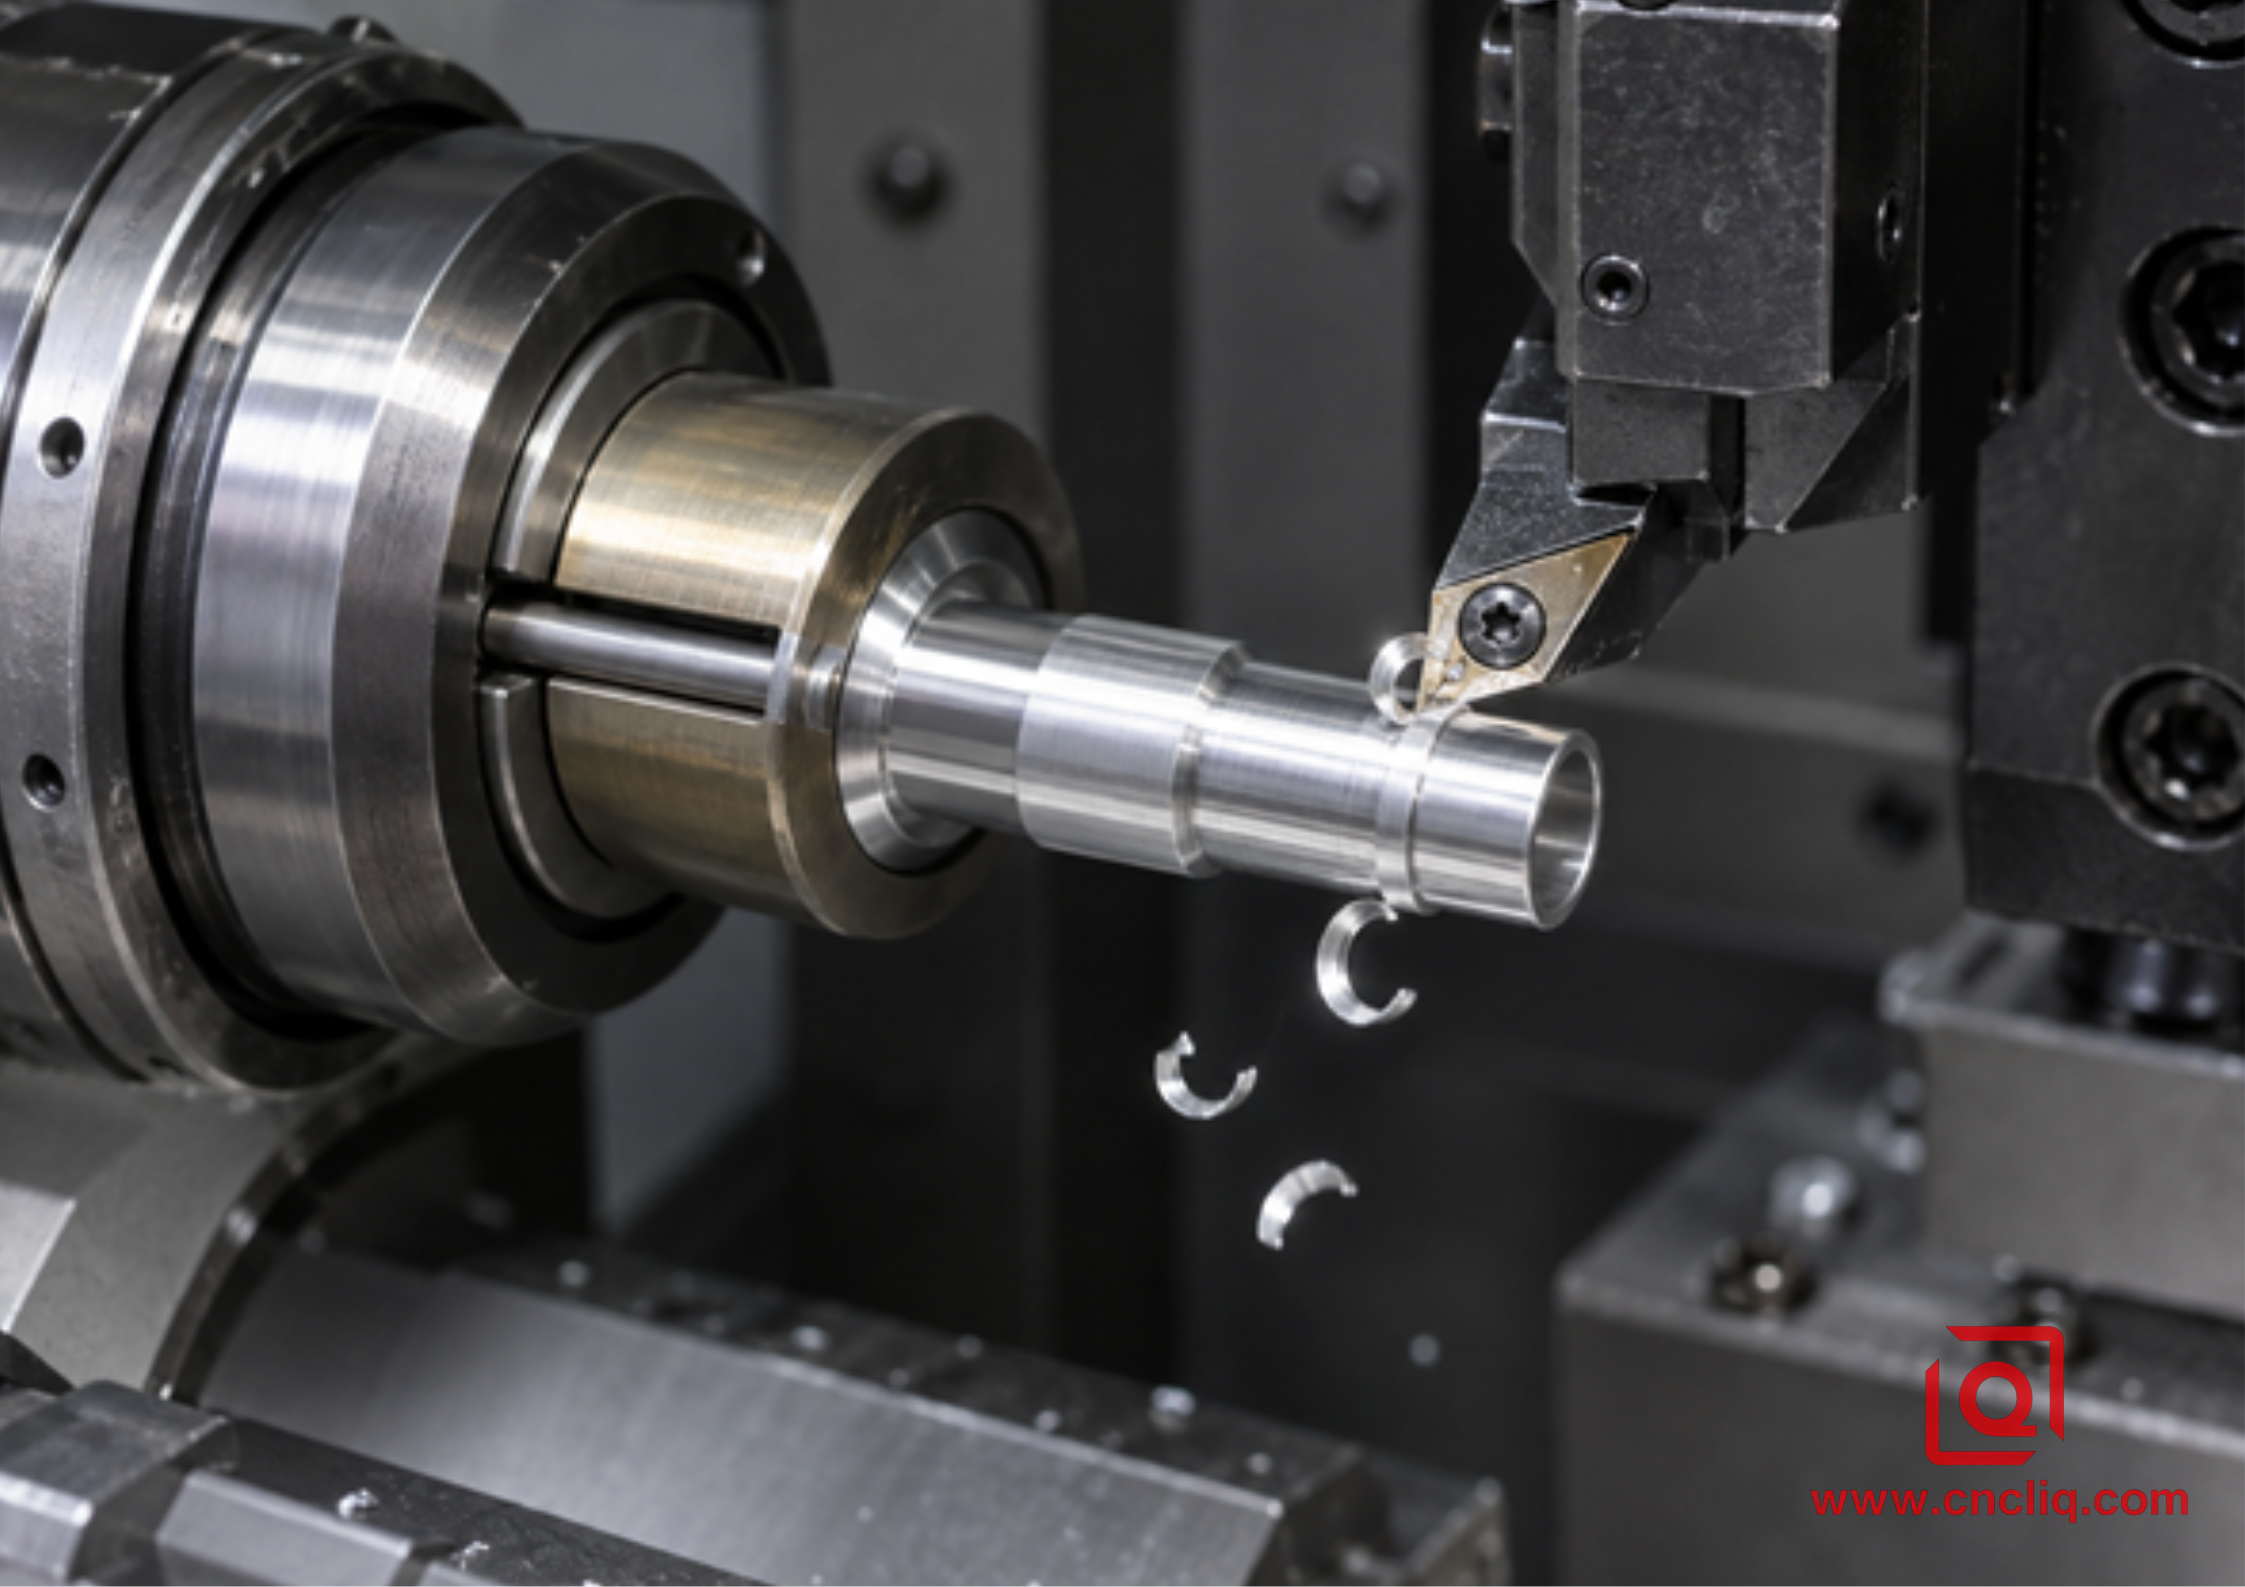
ما تشير إليه أشكال الرقائق الشائعة
· شريط طويل لامع: قد يكون القطع نظيفًا، لكن الرقاقة لا تلامس القاطع أو لا تُحمّله بالقدر الكافي. تحقق من معدل التغذية، وعمق القطع، وشكل القاطع، واتجاه الرقاقة.
· نابض عريض أو عش طائر: الرقاقة تلتف لكنها لا تنفصل. قد تعلق بالجزء أو الحامل. راجع نطاق تطبيق القاطع وتأكد من وصول القطع المبرمج إليه فعلاً.
· رقاقة رقيقة جدًا تشبه الرقاقة المعدنية: قد يكون سبب ذلك هو احتكاك الأداة بطبقة رقيقة من سطح التشطيب. قد يكون استخدام أداة تشطيب أكثر دقة أفضل من مجرد زيادة سرعة الدوران.
· الرقائق الرمادية أو الملطخة أو غير المنتظمة: افحصها بحثًا عن BUE أو حافة تالفة أو تشحيم ضعيف أو إعادة قطع الرقائق.
· التناوب بين الرقائق القصيرة والطويلة: ابحث عن تجاوز التغذية، وحدود التسارع، وتغيير القطر تحت سرعة دوران ثابتة، والتعشيق المتقطع، وانحراف القضيب، أو الاهتزاز.
سجّل الملاحظة مع رقم العملية، ومعرّف الأداة، وزاوية القطع، ونوع السبيكة ودرجة صلابتها، ورقم دفعة الخام، ومعدل التغذية لكل دورة، وعمق القطع، ووضع سرعة القطع، وحالة سائل التبريد، وعدد القطع. غالبًا ما تكون صورة الرايش بجانب مقياس أكثر فائدة من مجرد ملاحظة تقول "الرايش تالف".
3. مطابقة هندسة الإدخال مع القطع الحقيقي
في عمليات الخراطة العامة للألمنيوم، يُعدّ استخدام أداة قطع ذات شكل هندسي حادّ ومُحسّن، مع سطح قطع مصقول، خيارًا شائعًا في البداية، لأنها تُقلّل من قوة القطع وتُقلّل من الالتصاق. هذا مبدأ أساسي، وليس شرطًا للشراء. كما يجب تصميم كاسر الرقائق ليعمل بكفاءة عند معدل التغذية وعمق القطع المطلوبين.
تتطلب عمليات التخشين والتشطيب حلولاً مختلفة
تتميز عملية القطع الخشن بسماكة كافية للرقائق وعمق قطع مناسبين لتشغيل كاسر رقائق أكثر فعالية. أما عملية القطع النهائية فقد تكون ضحلة جدًا بحيث لا يتمكن هذا الكاسر من العمل. والنتيجة معروفة: ينتج عن القطع الخشن تموجات يمكن التحكم بها، بينما ينتج عن القطع النهائي شريطًا واحدًا. قد يكون الحل هو استخدام أداة قطع نهائية مزودة بكاسر رقائق أقرب إلى الحافة، أو تحديد هامش تشطيب مُخطط له يُبقي أداة القطع ضمن نطاق عملها، أو تغيير مسار الأداة لخلق فصل دوري دون مخالفة الرسم الهندسي.
يوضح دليل ساندفيك العام للخراطة العلاقة بوضوح: قد يؤدي عمق القطع الصغير جدًا إلى ضعف التحكم في الرايش والاهتزاز، بينما قد يؤدي معدل التغذية الخفيف جدًا إلى ظهور خطوط زائدة ونتوءات غير مرغوب فيها. استخدم هذه العلاقة كدليل تشخيصي. لا تفسرها على أنها إذن بزيادة الحمل بما يتجاوز حدود القطع أو الماكينة أو أداة تثبيت القطعة أو القطعة نفسها.
تجهيز الحواف واختيار الطلاء
قد تتسبب الحافة المصقولة بشدة والمصممة لقطع الفولاذ المتقطع في دفع وتشويه الألومنيوم اللين. في العديد من تطبيقات الألومنيوم، يُفضل استخدام حافة كربيد مصقولة للغاية وغير مطلية. قد يكون طلاء PCD مناسبًا للأعمال المستقرة ذات الإنتاجية العالية حيث تبرر جودة التشطيب وعمر الأداة تكلفة الأدوات. يجب اختيار الطلاء بناءً على توصيات مورد الأداة الخاصة بالألومنيوم؛ فالطلاء المُختار لقطع الفولاذ الساخن ليس بالضرورة مناسبًا لقطع المعادن غير الحديدية اللاصقة.
4. حدد نطاق بدء آمن للسرعة والتغذية وعمق القطع
ينبغي تعريف الخراطة عالية السرعة بسرعة السطح، وليس بعدد دورات محدد في الدقيقة. في وضع سرعة السطح الثابتة، يقوم نظام التحكم بتغيير سرعة المغزل بتغير القطر. العلاقة الأساسية هي:
سرعة دوران المغزل، n = (1000 × سرعة القطع، Vc) / (π × القطر، D)
حيث n بوحدة دورة في الدقيقة (rpm) عندما تكون Vc بوحدة متر/دقيقة (m/min) و D بوحدة مليمتر (mm). احرص دائمًا على ضبط سرعة دوران المغزل القصوى الآمنة. أثناء عملية التسوية، ترتفع سرعة الدوران النظرية بشكل حاد مع اقتراب الأداة من المركز؛ وتتحكم حدود الماكينة، وتصنيف ظرف التثبيت، وتثبيت قطعة العمل، وتوازن الخامة، وظروف تغذية القضبان في الحد الأقصى.
تُحدد سرعة التغذية في عملية الخراطة عادةً بوحدة مليمتر/دورة أو بوصة/دورة. وهذا مهم لأن تغيير سرعة الدوران في وضع التغذية بالدقيقة يُغير سُمك الرايش. عندما يكون الهدف من العملية هو الحصول على حمولة رايش ثابتة لكل دورة، تأكد من أن نظام التحكم والبرنامج يستخدمان الوضع المُراد.
عامل | إذا كان منخفضًا جدًا | إذا كان مرتفعًا جدًا | أدلة التحقق |
سرعة القطع | انبعاث توهج، بهتان، سطح رديء، إنتاجية منخفضة | التآكل السريع، الحرارة، فقدان الطلاء | حالة الحواف، والتشطيب، واتجاه عمر الأداة |
معدل التغذية لكل دورة | خيوط رفيعة، احتكاك، أزرق | قوة عالية، تشطيب رديء، طرق بالرقائق | شكل الرقاقة، حمل المغزل، خشونة السطح |
عمق القطع | قد لا يعمل قاطع الدائرة؛ احتكاك أو اهتزاز | طلب الطاقة، الانحراف، التحميل الزائد على الحافة | نتائج خريطة وحمل وحجم وشكل آلة تكسير الرقائق |
أقصى عدد دورات في الدقيقة | قد تتباطأ الدورة عند الأقطار الصغيرة | قد يتم تجاوز حد تثبيت قطعة العمل أو حد الماكينة. | وثائق الظرف والآلة، وإعدادات مثبتة |
استخدم بيانات الشركة المصنعة للقطعة لتحديد التجربة الأولى. ثم اختبر متغيرًا واحدًا في كل مرة. التسلسل العملي هو: التحقق من الأداة والإعداد، واختيار سرعة القطع الابتدائية المحددة من قبل الشركة المصنعة، وضبط معدل التغذية والعمق داخل خريطة الكسارة، وتحديد الحد الأقصى لعدد دورات المحرك في الدقيقة، وتوجيه سائل التبريد، وإجراء قطع قصير ومتحكم به، وفحص الرايش والحافة، وقياس القطعة، وتوثيق نطاق القياس المقبول.
إذا كان المكون نفسه يتضمن أيضًا أسطحًا مسطحة مطحونة، أو ثقوبًا متقاطعة، أو ميزات خلفية، فقارن سلسلة الإعداد الكاملة بدلًا من تحسين عملية الخراطة بمعزل عن غيرها. يشرح دليل Liqin للخراطة باستخدام الحاسوب (CNC) مقابل الخراطة والطحن للهياكل الألومنيومية متحدة المركز متى يمكن أن يحمي الاحتفاظ بهذه الميزات على آلة واحدة المحور الوظيفي.
5. ضع سائل التبريد في مكان نشأة الشريحة
يؤدي سائل التبريد ثلاث وظائف في هذا السياق: تقليل الاحتكاك عند الحافة، ونقل الحرارة، وإبعاد الرايش. يختلف حجم السائل في الحاوية عن كمية السائل المُوَصَّلة إلى منطقة القطع. قد يؤدي توجيه فوهة نحو الجزء الخلفي من الحامل إلى ظهور النافذة مبللة بينما يبقى سطح القطع غير مُزوَّد بكمية كافية من السائل.
في عمليات الخراطة الخارجية، وجّه تيارًا ثابتًا من سائل التبريد بحيث يصل إلى منطقة التماس بين الرايش وأداة القطع دون أن يعيقه الرايش. أما في عمليات التثقيب، فاستخدم حاملًا أو قضيبًا يوصل سائل التبريد بالقرب من الحافة كلما أمكن، لأن التثقيب نفسه يحبس الرايش. وفي عمليات التخديد والفصل، تأكد من وصول سائل التبريد إلى القناة الضيقة وعدم إغراق السطح الخارجي فقط.
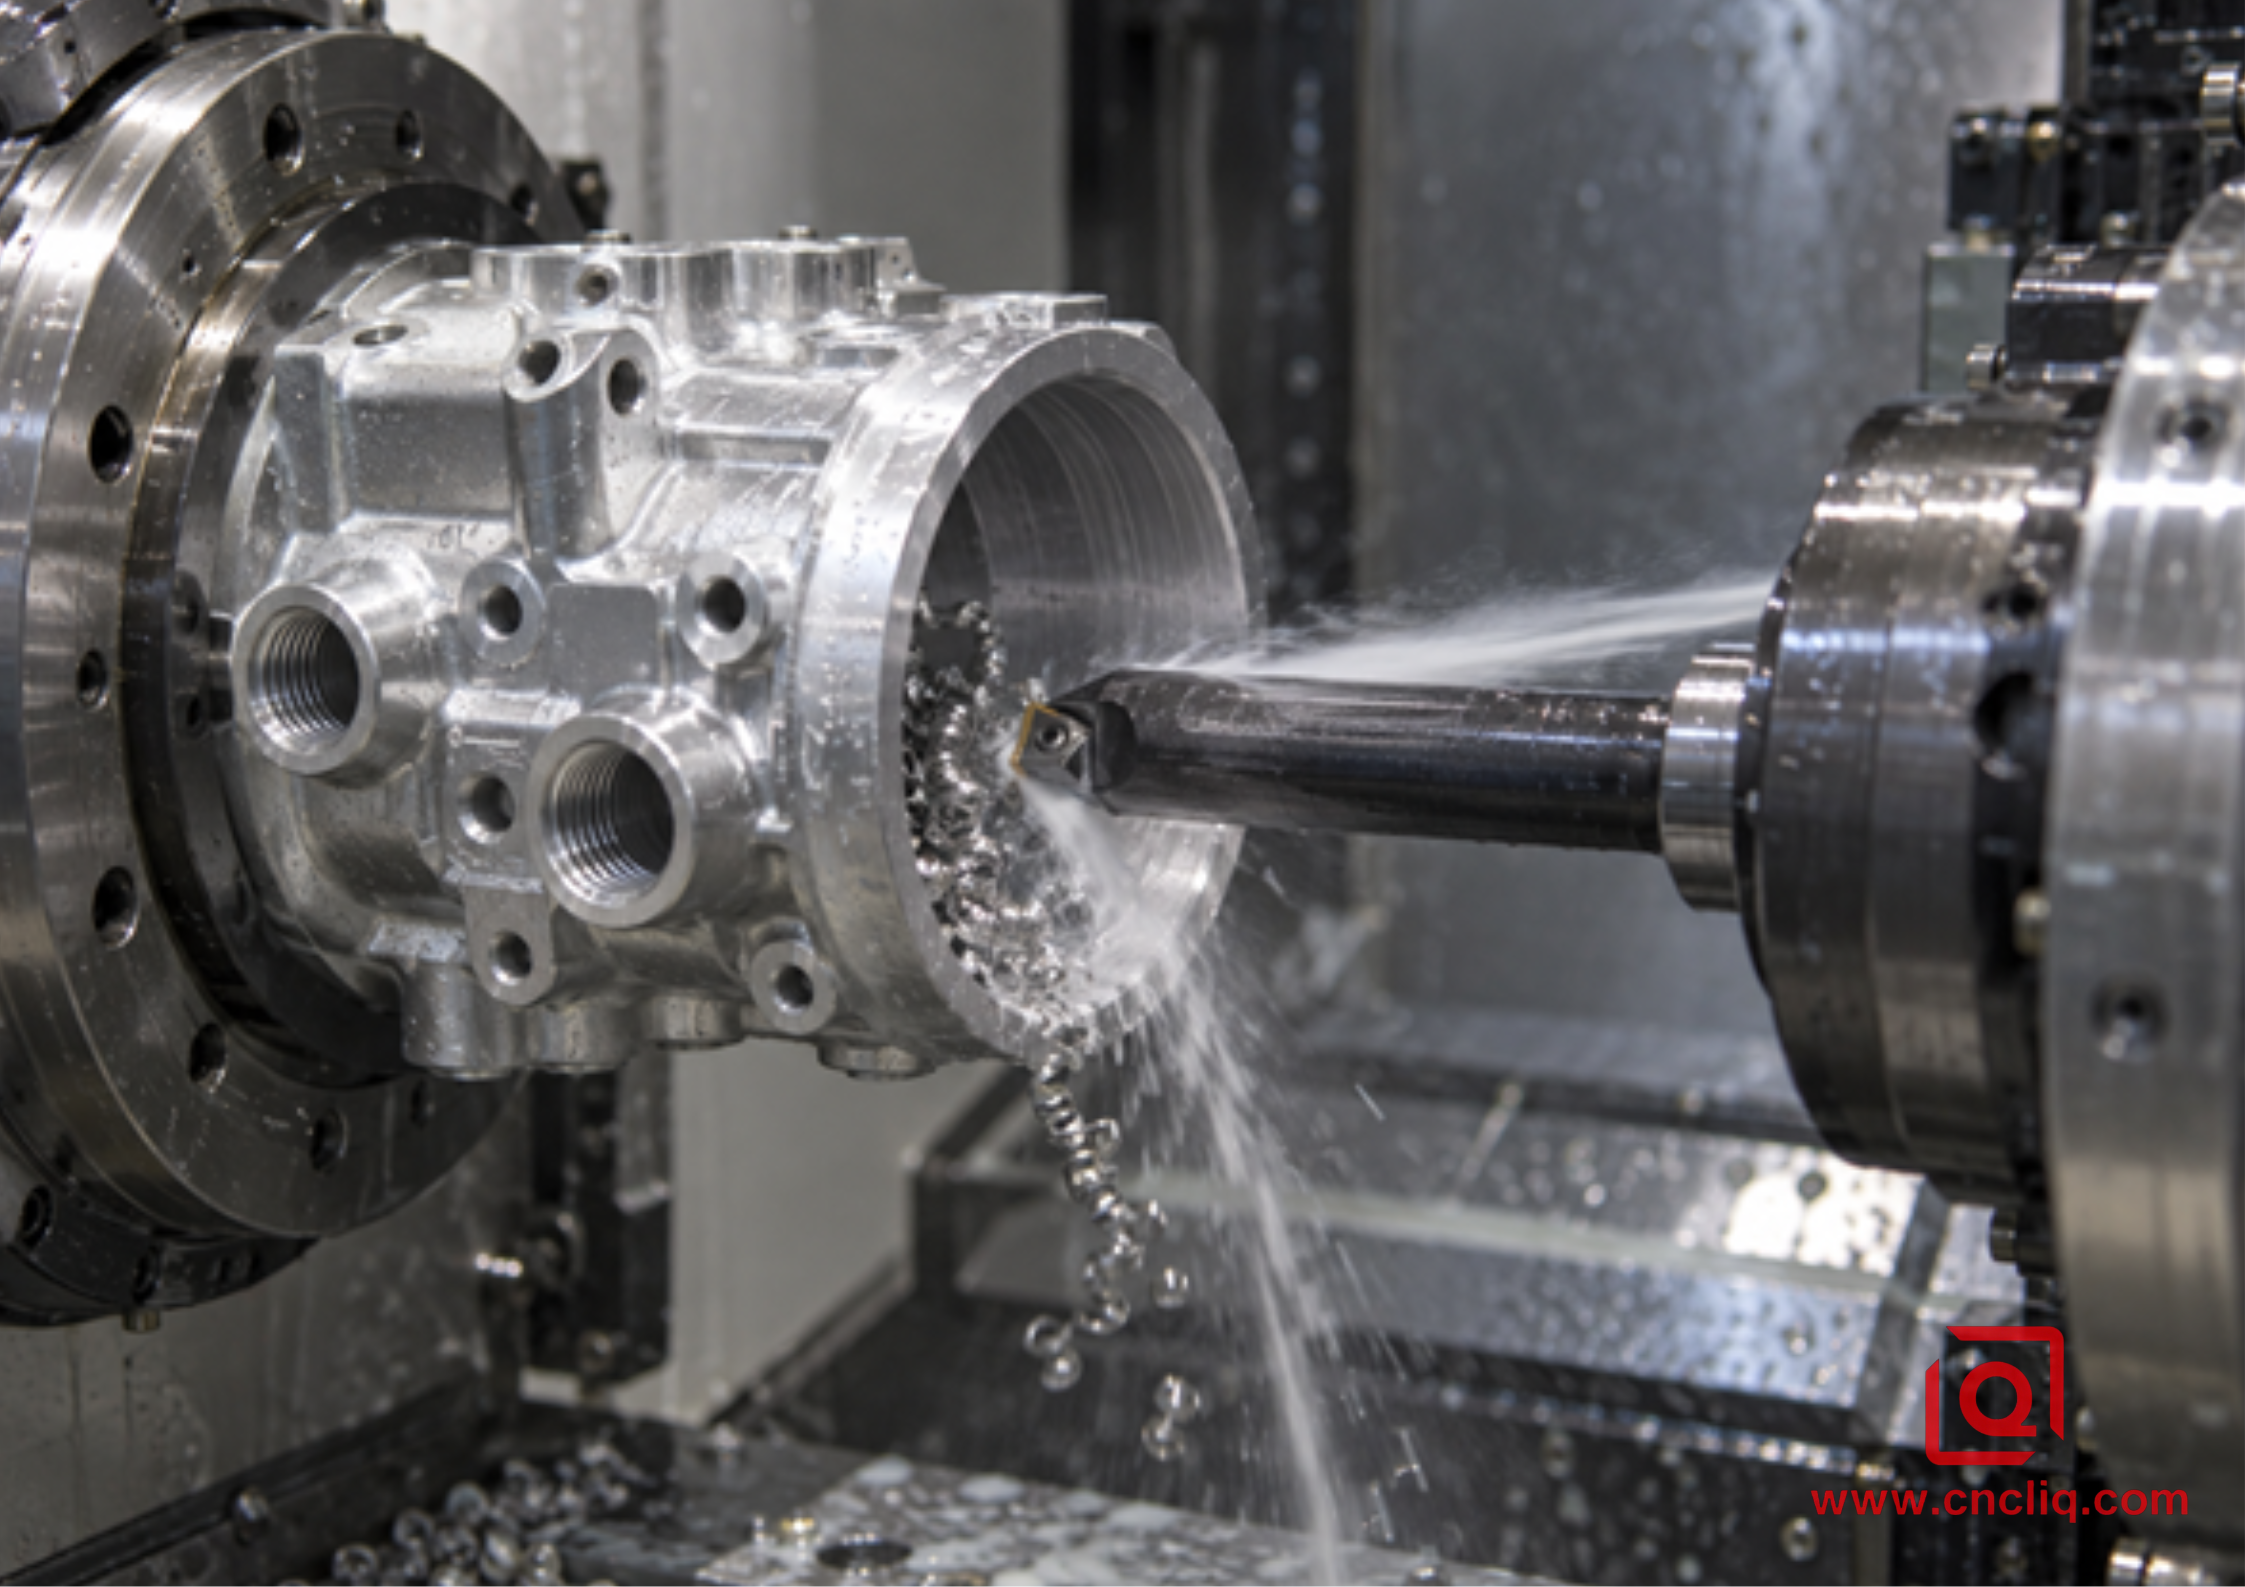
يمكن لسائل التبريد عالي الضغط تحسين رفع الرقائق وإزالتها عند تصميم الماكينة، والحامل، والأختام، والغطاء، والسائل، وأنظمة التحكم في السلامة بما يتناسب مع ذلك. ولا يُعدّ هذا ضغطًا مستهدفًا عالميًا. تصف شركة ساندفيك تأثير الإسفين الهيدروليكي للفوهات الدقيقة بين الرقائق وسطح الكاشطة، بينما يركز نظام التوجيه الدوراني للتبريد المباشر من سيكو على التوصيل الدقيق للتبريد وإزالة الرقائق. طبّق هذا المبدأ، ثم التزم بالحدود المقدرة من قِبل مُورّد المعدات.
6. التحكم في رقائق المعادن في عمليات التسوية، والتجويف، والتخديد، واللولبة
مواجهة المركز
تنخفض سرعة السطح باتجاه المركز إذا كان المغزل مغلقًا أو تم استخدام سرعة دوران ثابتة. قد يتغير سلوك التغذية أيضًا بالقرب من المركز. توقع أن تتصرف المنطقة الأخيرة من السطح بشكل مختلف. استخدم هندسة تسوية مناسبة، وتحقق من ارتفاع المركز، وتجنب التوقف عند المركز. إذا تغير التحكم في الرقائق عند قطر قابل للتكرار، فراجع سرعة الدوران والتغذية الفعلية عند تلك النقطة بدلاً من الحكم على عملية القطع بأكملها من خلال القطر الخارجي.
الحفر الداخلي
تكون مساحة الرايش محدودة، مما يسمح بسحبه عبر التجويف النهائي. حافظ على بروز القضيب قصيرًا قدر الإمكان. اختر شكلًا هندسيًا ضيقًا ومُحكمًا للحد من قوة القطع. وجّه الرايش نحو الفتحة، وخطط لتسلسل القطع بحيث لا يتجاوز الرايش الخشن قطر مانع التسرب المُكتمل. عند زيادة البروز، قد يصبح الاستقرار هو العامل المُحدد قبل سرعة القطع.
التناغم والانفصال
يجب أن يتناسب عرض الرايش مع التجويف وأن يخرج دون تراكم. استخدم نظام الإدخال والحامل المخصص، وتحقق من ارتفاع المركز، وقم بتزويد التجويف بسائل التبريد. قد يلتف خيط طويل حول القطعة؛ وقد يتسبب الرايش العريض جدًا في خدش كلا الجدارين. اتبع إرشادات التغذية والنقر الخاصة بصانع أداة التجويف لتحديد العرض والمادة بدقة.
عملية ربط الخيوط
تُنتج عملية التشكيل اللولبي رقاقة مُقيدة وتتداخل بشكل متكرر. تُغير طريقة التغذية الجانبية مسار الرقاقة وحركتها. توصي إرشادات تطبيق التشكيل اللولبي من ساندفيك باستخدام هندسة التحكم في الرقاقة، وتناقش التغذية الجانبية المُعدلة لضمان اتجاه رقاقة قابل للتنبؤ. تحقق من صحة الطريقة في المحاكاة وعلى قطعة تجريبية أولية، خاصةً بالقرب من الحواف حيث لا يوجد منفذ للرقاقة.
7. أساليب البرمجة عندما لا تكفي الهندسة وحدها
يمكن لدورات التحكم في الرقاقة ووظائف التذبذب إيقاف الرقاقة عمدًا في عمليات الخراطة المؤهلة. ويعتمد توفرها واستخدامها الصحيح على نظام التحكم، والشركة المصنعة للآلة، وديناميكيات المحاور، وبرنامج مسار الأداة. قد تكون هذه الوظائف مفيدة للإنتاج غير المراقب، والتشغيل السويسري، والعمليات الداخلية، ولكنها لا تغني عن الحافة الحادة أو الإعداد المستقر.
قبل تفعيل استراتيجية التغذية المتذبذبة أو المتقطعة:
1. تأكد من أن الآلة ووحدة التحكم تدعمان وظيفة التشغيل.
2. قم بمحاكاة الخلوصات عند ظرف التثبيت، وجلبة التوجيه، والمغزل الفرعي، والكتف، وحامل الأدوات.
3. تحقق مما إذا كانت الحركة ستترك أثراً على سطح مانع للتسرب أو سطح تجميلي.
4. تأكد من أن الرقاقة الناتجة يمكن أن تغادر منطقة القطع.
5. إعادة التحقق من الحجم، والاستدارة، وجودة السطح، وعمر الأداة، ووقت الدورة.
بالنسبة للأعمدة المصغرة، غالباً ما يحدد موقع الدعم مدى استقرار العملية. وتُعدّ مقارنة التشغيل السويسري والتشغيل القياسي باستخدام الحاسوب (CNC) للأعمدة الألومنيومية المصغرة مرجعاً مفيداً عندما تهيمن نسب الطول إلى القطر الكبيرة أو إعادة التثبيت على سلسلة التفاوتات.
8. روتين استكشاف الأخطاء وإصلاحها في أرضية المصنع المكون من 9 خطوات
1. اجعل الجهاز آمناً. أوقف الدورة باستخدام الإجراء المعتمد. لا تقم أبداً بسحب الشريحة باليد أو فتح الغلاف أثناء الحركة الخطرة.
2. احتفظ بالأدلة. سجل رقم الأداة، وزاوية الإدخال، والعملية، وعدد الأجزاء، والسبيكة، والصلابة، ورقم دفعة المخزون، والتجاوزات، وحالة سائل التبريد، وموقع العطل بالتحديد.
3. افحص الحافة. ابحث عن أي علامات احتراق أو تشقق أو تآكل أو تلوث أسفل الحشوة أو تلف في المقعد. أعد الأداة إلى حالتها الأصلية المعروفة أولاً.
4. افحص الآليات. تحقق من تثبيت القطعة، وارتفاع المركز، وبروز الحامل، ودعم قضيب التثقيب، والتثبيت، وحالة القضيب، وصلابة القطعة.
5. تأكد من أوضاع البرنامج. تحقق من سرعة السطح الثابتة أو عدد الدورات في الدقيقة الثابتة، والحد الأقصى لعدد الدورات في الدقيقة، والتغذية لكل دورة، وما إذا كانت حدود التسارع تقلل من التغذية الفعلية.
6. قارن ذلك بخريطة كاسر الرقائق. تأكد من أن كلاً من معدل التغذية وعمق القطع يقعان ضمن النطاق الموصى به من قبل الشركة المصنعة للقطعة المحددة.
7. تأكد من وصول سائل التبريد. راقب مكان سقوط الفوهة أثناء القطع وما إذا كانت الشظايا تسدها. افحص السائل باستخدام طريقة الصيانة الموصى بها من قبل المورد.
8. قم بتغيير متغير واحد. قم بإجراء تجربة قصيرة ومضبوطة وسجل شكل الرقاقة، والحمل، والصوت، وحالة الحافة، والأبعاد، والتشطيب.
9. قم بإغلاق نافذة الموافقة. قم بتحديث ورقة الإعداد، وقاعدة عمر الأداة، وتواتر الفحص، وأمثلة الرقائق، وخطة الاستجابة قبل الإصدار.
9. غلاف مركب مجهول المصدر: غلاف مستشعر 6061-T6
طلب أحد المشترين، الذي فضّل عدم الكشف عن هويته، غلافًا أسطوانيًا مخصصًا للمستشعر مصنوعًا من سبيكة الألومنيوم 6061-T6، يتميز بفتحة دقيقة، ودليل خارجي، وأخدود مانع للتسرب، ومنافذ توصيل شعاعية، وسطح خارجي مؤكسد تجميليًا. تتوافق هذه المجموعة من المنتجات مع إمكانيات شركة Liqin المنشورة في مجال تصنيع وفحص الألومنيوم حسب الطلب، إلا أن وصف التصميم والعملية أدناه مُبسّط ولا يُطابق رسمًا صادرًا عن العميل، ولا يضمن نتيجةً مُوحدة.
أنتجت العملية الأولية رقائق خشنة مستقرة، لكنها أنتجت شريطًا نهائيًا طويلًا. كان الشريط يمر أحيانًا بين قضيب التثقيب والتجويف المكتمل، تاركًا خطًا حلزونيًا مرئيًا. كان المشغلون يوقفون الدورة لإزالة الرقائق، لذا فإن الدورة الآلية المذكورة لم تكن آلية بالكامل.
كشف الفحص عن أربع مشكلات متداخلة. كان هامش التشطيب أقل من نطاق كاسر الرقائق الفعال لقطعة التشكيل الخشنة. امتد قضيب التجويف إلى مسافة أبعد من اللازم. اصطدم سائل التبريد بالسطح الخارجي للقضيب بدلاً من سطح القطع. وأخيرًا، تحول البرنامج إلى تغذية خفيفة جدًا بالقرب من الكتف، مما أدى إلى تكوين شريط رقيق في المكان الذي كانت فيه مساحة الخروج أضيق ما يمكن.
استخدم المسار المُعدَّل هندسة تشطيب حادة مُخصصة، وقصّرَ القضيب، وأعادَ وضع سائل التبريد، وحافظ على سماحية التشطيب والتغذية ضمن النطاق المُعلن من قِبل مُورِّد القطع. تم التحقق من صحة طريقة معالجة الكتف كجزء مُنفصل بدلاً من إخفائها ضمن تمريرة تشطيب عامة واحدة. فحصت عملية فحص العينة الأولى حجم التجويف، واستدارته، وعلاقة السطح بالتجويف، وهندسة الأخدود، وحالة السطح. ثم ربطت ضوابط الدفعة عمر زاوية القطعة بالانحراف المُقاس بدلاً من انتظار حدوث عطل مرئي.
كانت النتيجة التجارية عملية يمكن تحديد تكلفتها بدقة: تقليل التدخلات اليدوية لإزالة الرقائق، وتقليل المخاطر على تجويف مانع التسرب، وخطة أوضح لعمر الأدوات وفحصها. لم يتم الادعاء بأي نسبة توفير غير مدعومة، لأن وقت الدورة وتقليل الخردة يعتمدان على الرسم الفعلي والآلة والكمية والعملية المعتمدة.
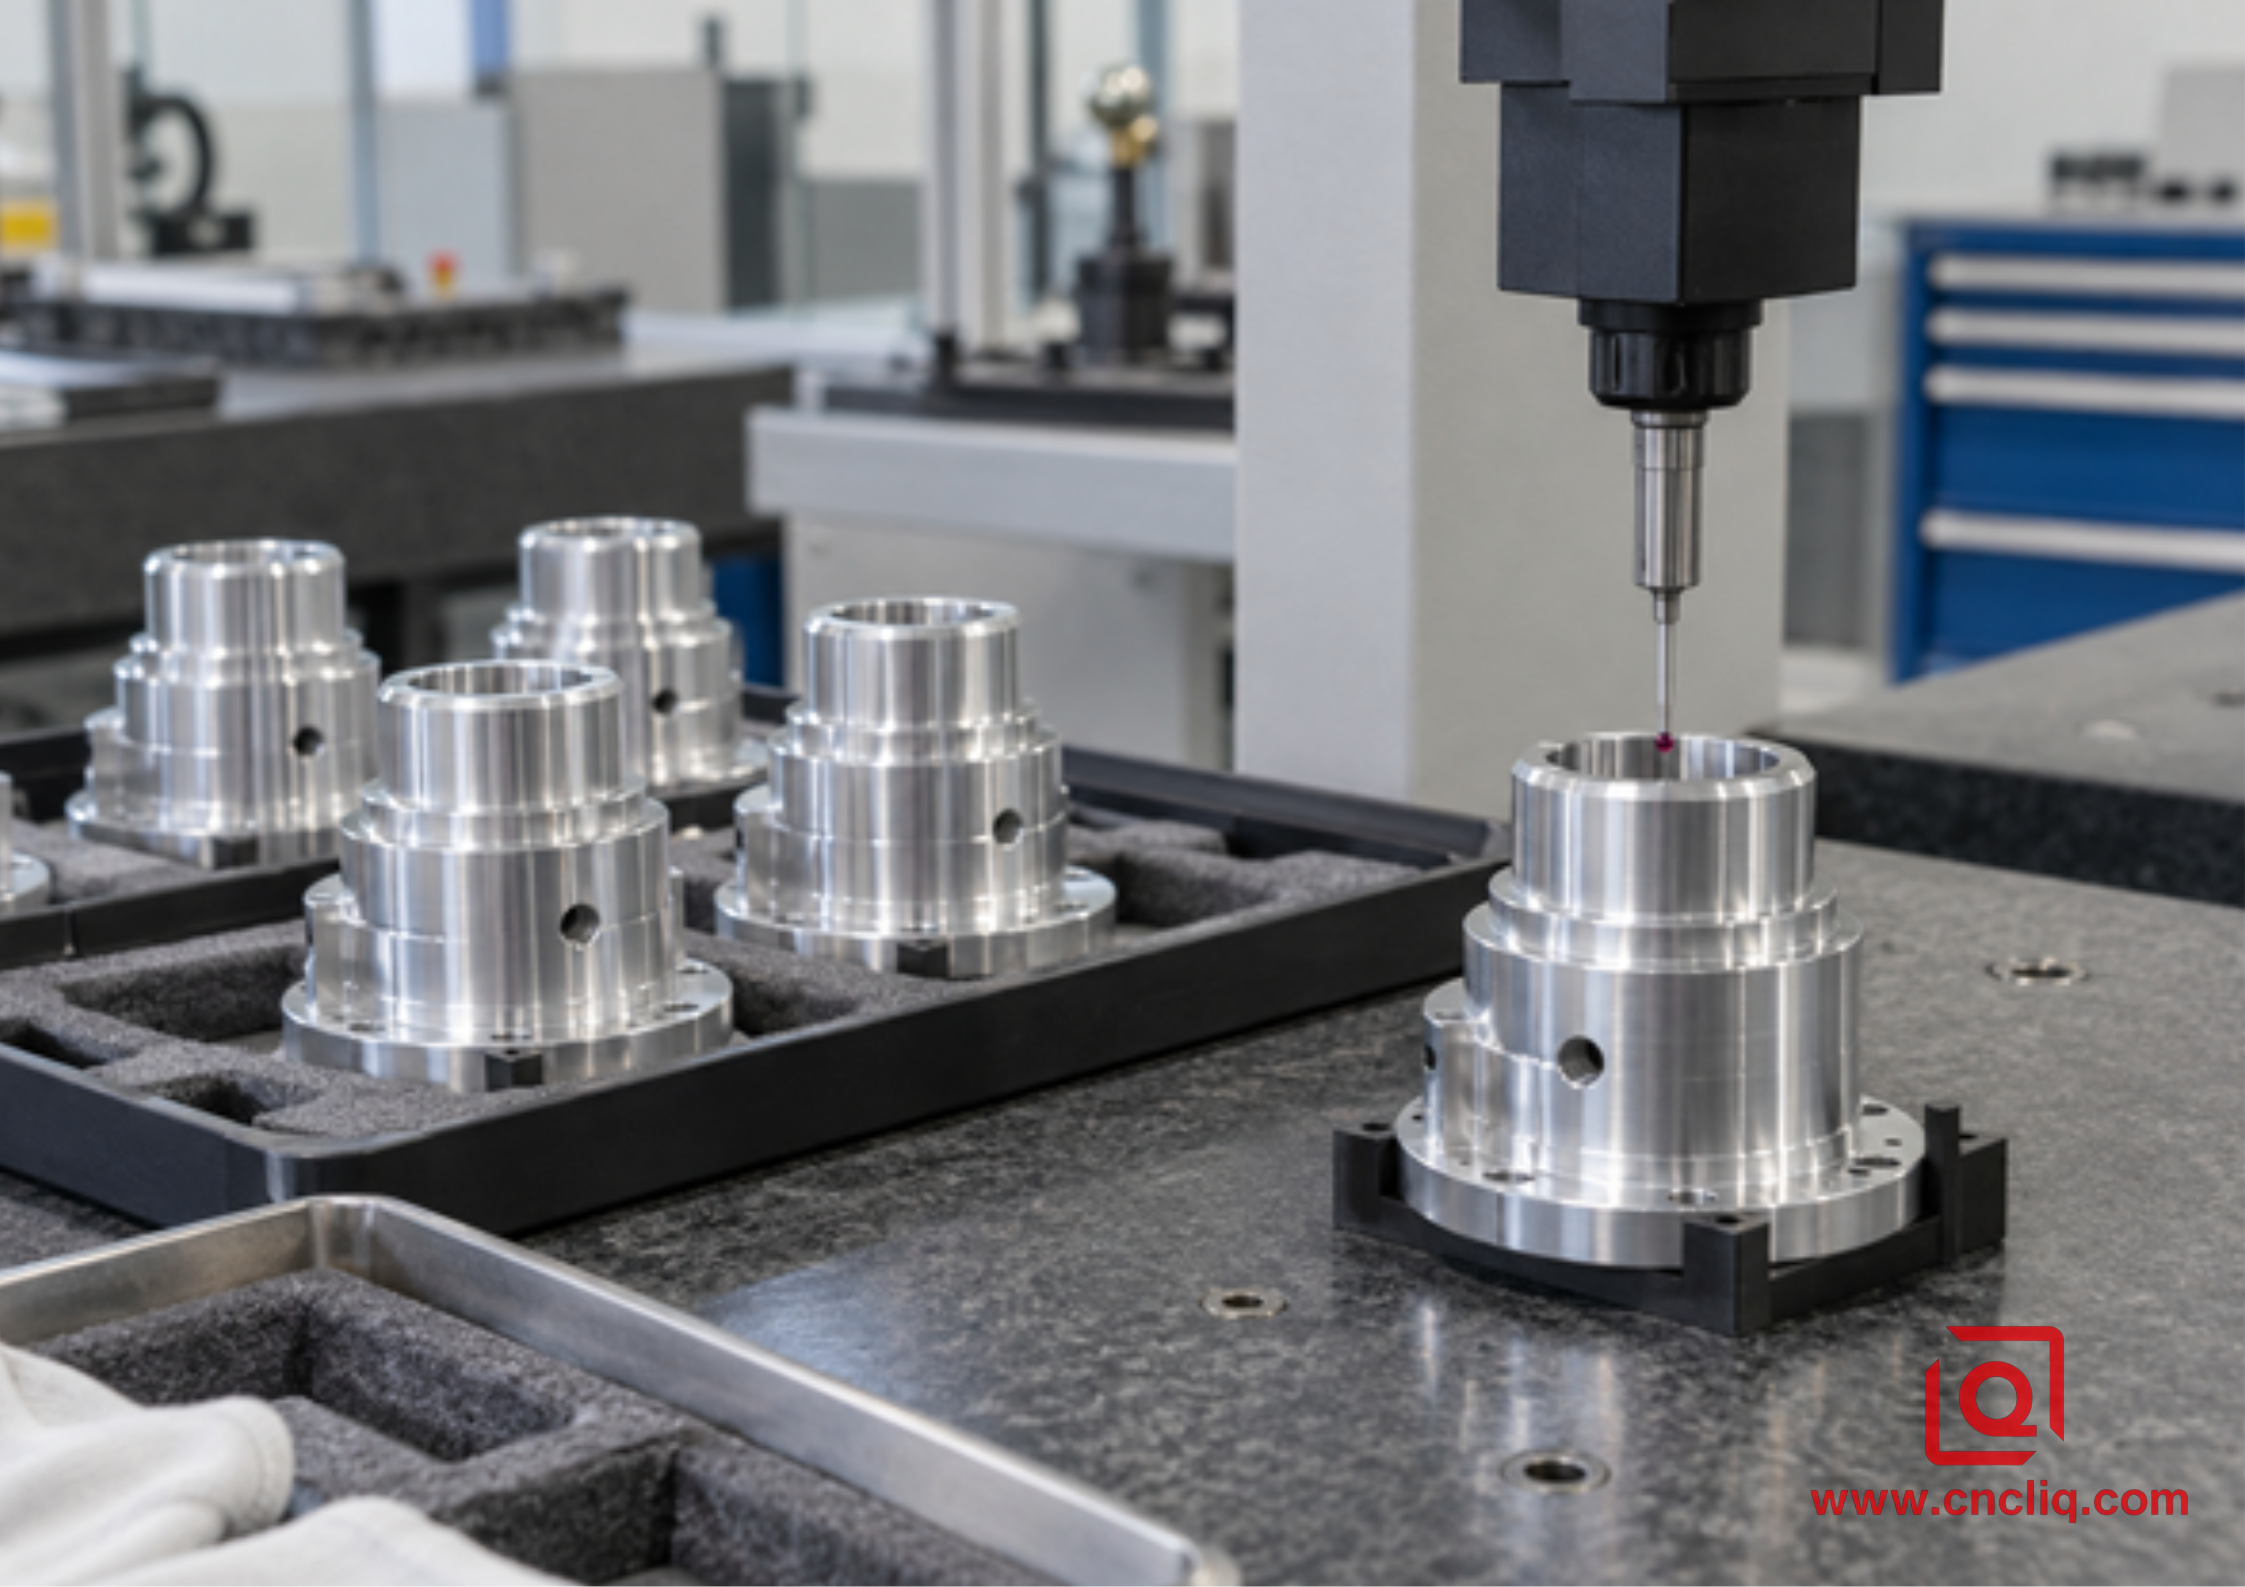
يُظهر قطب مانع الصواعق المصنوع من الألومنيوم 6061-T6، والمدرج لدى شركة Liqin، مزيجًا متجانسًا من عمليات تشكيل الألومنيوم، والتشطيب باستخدام الحاسوب (CNC)، والفحص البُعدي، والتغليف النظيف. مع أنه ليس نفس القطعة المعروضة في هذه الحالة، إلا أنه يُبيّن نوع مُكوّن الألومنيوم الأسطواني المُصمّم حسب الطلب والذي يستفيد من التحكم المُخطط في رقائق الألومنيوم وحماية السطح في المراحل اللاحقة.
10. ما الذي يجب على المشترين إدراجه في طلب عرض أسعار خراطة الألومنيوم؟
تبدأ عملية التحكم الموثوقة في رقائق القطع قبل وصول القضيب إلى المغزل. لا يستطيع المورد تخطيط عملية الإدخال، أو تثبيت القطعة، أو ترتيب العمليات، أو مسار الفحص من خلال لقطة شاشة فقط. أرسل:
· برنامج تصميم ثلاثي الأبعاد قابل للتعديل ورسم ثنائي الأبعاد واضح.
· سبيكة الألومنيوم، والصلابة، وشكل المنتج، وأي متطلبات لشهادة المواد.
· البيانات الحرجة، والتوافق، والانحراف، والاستدارة، والملف الجانبي، وخشونة السطح، وأسطح منع التسرب.
· الخيوط، والأخاديد، وحدود النتوءات، وكسور الحواف، والنظافة، والمناطق التجميلية.
· معالجة الأسطح، والمناطق المقنعة، وبدلات الطلاء، ومعايير المظهر.
· كميات النماذج الأولية والإنتاج، والطلب السنوي، والتعبئة والتغليف، ووجهة التسليم.
· سجلات الفحص المطلوبة، تقرير العينة الأولى، دليل القدرة، أو إمكانية التتبع.
· سياق التزاوج والتجميع حيث يؤثر على المخاطر الوظيفية.
للتخطيط الخاص بسبائك الألومنيوم 6061، يُرجى مراجعة دليل سرعات التغذية والقطع لسبائك الألومنيوم 6061 للحصول على منهجية تجريبية مضبوطة بدلاً من الاعتماد على الأرقام المنسوخة. إذا كانت دقة القياسات العالية هي مصدر القلق بعد حل مشكلة الرقائق، فإن المقالة الخاصة بفحص آلات القياس ثلاثية الأبعاد (CMM) لتصنيع الألومنيوم من قِبل الشركات المصنعة الأصلية (OEM) تشرح كيف يربط تخطيط القياس بين هدف الرسم والتحكم في الإنتاج.
أرسل إلى شركة Liqin حزمة الرسومات الكاملة، والكمية، وحالة المواد، والأسطح الحرجة، ومتطلبات الفحص. سيقوم فريقنا الهندسي بمراجعة إمكانية التصنيع، وتحديد مخاطر التحكم في الرقائق، وإعداد عرض أسعار يراعي تفاصيل العملية بدلاً من تسعير المنتج بناءً على افتراضات غير مكتملة.
التعليمات
1. لماذا ينتج عن عملية الخراطة باستخدام الحاسوب (CNC) رقائق طويلة وخيطية من الألومنيوم 6061؟
قد يتشوه سبيكة الألومنيوم 6061 إلى رقاقة متماسكة، خاصةً عندما يكون معدل التغذية أو عمق القطع منخفضًا جدًا بحيث لا يسمح بتفعيل كاسر الرقائق المُختار. كما أن الحافة غير الحادة أو غير المناسبة، وضعف تدفق سائل التبريد، وسطح القطع النهائي الضحل جدًا، كلها عوامل قد تزيد من سوء هذه المشكلة. لذا، تأكد من خريطة تطبيق القطعة المُدرجة بدقة، وافحص الحافة بحثًا عن أي تراكمات، واختبر تغييرًا واحدًا مُتحكمًا فيه في كل مرة.
2. هل يجب عليّ تقليل سرعة دوران المغزل عندما لا تتكسر رقائق الألومنيوم؟
ليس تلقائيًا. قد تُقلل السرعة المنخفضة من مشكلة الحرارة، ولكنها قد تُؤدي أيضًا إلى تراكم الرقائق على الحافة إذا بدأت بالاحتكاك أو الالتصاق. يتأثر تكسير الرقائق بشدة بمعدل التغذية لكل دورة، وعمق القطع، وهندسة كاسر الرقائق، واتجاه الرقائق. تحقق من هذه المتغيرات وبيانات الشركة المصنعة للأداة قبل تغيير السرعة.
3. هل سائل التبريد عالي الضغط مطلوب دائمًا لعملية خراطة الألومنيوم عالية السرعة؟
لا. دقة التوصيل أهم من تحديد ضغط عام. يمكن لسائل التبريد القياسي أن يعمل عند وصوله إلى منطقة القطع وإزالته للرقائق. قد يُحسّن التوصيل بضغط أعلى من رفع الرقائق في المعدات المناسبة، ولكن يجب أن تكون كل آلة وحامل ومانع تسرب وغلاف وسائل مصممة لتحمل الضغط المحدد.
4. كيف يمكن الحفاظ على التحكم في رقائق الطلاء في عملية التشطيب الخفيفة جدًا؟
استخدم شكلاً هندسياً حاداً للتشطيب بحيث يكون قاطع الرقائق قريباً من الحافة، وخطط لمساحة كافية للتشطيب تتناسب مع هذا الشكل، وحافظ على ثبات التركيب، وامنع الرقائق من تجاوز السطح المُشطّب. إذا سمح الرسم بذلك، فقد تُفيد دورة تحكم مُؤهلة في الرقائق. تحقق من التشطيب والحجم والاستدارة وآثار الأدوات على القطعة الفعلية.
5. ما الذي يجب أن أرسله للحصول على عرض أسعار موثوق به لخدمات الخراطة CNC للألمنيوم حسب الطلب؟
أرسل ملف CAD ثلاثي الأبعاد، ورسمًا ثنائي الأبعاد قابلًا للتعديل، ومعلومات عن السبيكة والصلابة، والكميات، والتفاوتات المسموح بها، ومواصفات التسامح الهندسي (GD&T)، وتشطيب السطح، والخيوط، ومتطلبات النتوءات والنظافة، والطلاء، والمناطق التجميلية الحساسة، ووثائق الفحص، والتغليف، واحتياجات التسليم. يساعد تحديد أسطح الختم وخصائص التزاوج المورد على حماية الأسطح الأكثر عرضة للتلف الناتج عن التكسر.
ملخص
يتحقق التحكم الموثوق في رقائق الألومنيوم في عمليات الخراطة CNC عالية السرعة من خلال مطابقة حافة حادة مصممة خصيصًا للألومنيوم مع كاسر رقائق يتناسب مع معدل التغذية وعمق القطع الفعليين، ثم دعم هذا القطع بأدوات صلبة، وحدود دوران آمنة للمغزل، ومبرد موجه بدقة، ومسارات أدوات مصممة خصيصًا للعملية، وفحص موثق. اقرأ الرقائق، وافحص الحافة، وغيّر متغيرًا واحدًا في كل مرة، وثبّت النطاق المُثبت في خطة الإعداد. للحصول على عرض أسعار جاهز للإنتاج، أرسل ملف CAD كاملًا، ورسمًا، ومتطلبات المواد، والكمية، والسطح، والجودة، بحيث يتم تصميم التحكم في الرقائق كجزء لا يتجزأ من مسار القطع بدلًا من اعتباره حلًا مؤقتًا للمشغل.
معلومات الاتصال
الشركة: شركة نينغبو لي تشين للصناعات المحدودة. خدمة العملاء اليومية ودعم ما بعد البيع: service@shturl. zhuwanying@cncliq.com
للاستفسارات الجديدة، وطلبات الأسعار، ومناقشة الطلبات: business@shturl.zhouli @chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تشمل عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، والتصنيع بالخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع أدقّ التفاصيل بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
