 العربية




هل ما زلت تعاني من مشكلة أعشاش الطيور، أو الأسطح المشغولة الغائمة، أو القطر الذي ينحرف بعد بضعة أجزاء فقط - على الرغم من أنه من المفترض أن يكون تشكيل الألومنيوم "سهلاً"؟ لا تكمن المشكلة غالبًا في السبيكة وحدها. فقد لا يكون تجهيز حافة القطع، أو سطح القطع، أو مجرى الرقائق، أو نصف قطر طرف القطع مناسبًا للألمنيوم اللين والملتصق. يوضح هذا الدليل كيفية اختيار درجة القطع المناسبة وهندسة القطع، ثم ربط هذا الاختيار بمعدلات التغذية، والتحكم في الرقائق، وجودة السطح، وخطة إنتاج جاهزة للتسعير.
إجابة سريعة: للحصول على أفضل استقرار في عملية خراطة الألومنيوم، ابدأ باستخدام أداة قطع حادة، مصقولة، ذات خلوص موجب، مصنوعة من كربيد ناعم الحبيبات غير مطلي، مصمم خصيصًا لمواد ISO N. استخدم سطح قطع مصقول، واختر نصف قطر طرف أداة القطع بناءً على عمق القطع الفعلي وصلابته، واعتمد على بيانات القطع من الشركة المصنعة. يصبح استخدام الماس متعدد النقاط (PCD) خيارًا جذابًا عند الحاجة إلى عمليات إنتاج طويلة، أو ألومنيوم عالي السيليكون ذي خصائص كاشطة، أو تشطيبات دقيقة ومتناسقة تبرر التكلفة الأعلى للحافة. أما باقي العوامل فتعتمد على القطعة نفسها.
1. لماذا يحتاج الألومنيوم إلى استراتيجية إدراج خاصة به
يُنتج الألومنيوم عادةً قوى قطع أقل من الفولاذ، لكن العديد من أنواعه المطروقة تتميز بالليونة والالتصاق. تحت تأثير الحرارة والضغط، قد تتشكل طبقة رقيقة تلتصق بسطح القطع وحافة القطع. هذه الحافة المتراكمة، أو ما يُعرف بـ BUE، تُغير الشكل الهندسي الفعال للأداة أثناء عملية القطع. قد ينتج عن ذلك سطح ممزق، أو قطر أكبر أو أصغر من المطلوب، أو تدفق غير مستقر للرقائق، أو نتوء بارز على حافة القطع.
تتميز الحافة المصقولة والمطلية، المصممة لتحمل الفولاذ، بقوة عالية. أما في الألومنيوم، فقد تعمل هذه الحافة المصقولة كإسفين غير حاد، مما يزيد الضغط ويشجع الاحتكاك، ويوفر للمعادن اللينة مكانًا للالتصاق. بينما تعمل هندسة الألومنيوم المصقولة عكس ذلك تمامًا: فهي تقلل الاحتكاك، وتوفر حافة حادة، وتسمح للرايش بالخروج من قطعة العمل بسهولة. إرشادات توب سويس من كيناميتال يصف هذا النص الأشكال الهندسية المصقولة كوسيلة لتحسين مقاومة اللحام وجودة السطح، ويربط بين تطبيقات المعادن غير الحديدية وكربيد الحبيبات الدقيقة غير المطلي. هذه مبادئ مفيدة، وليست رقمًا مرجعيًا عالميًا للأجزاء.
يُصنّف الألومنيوم ضمن مجموعة تطبيقات ISO N. هذا التصنيف هو نقطة انطلاق، وليس معيارًا نهائيًا لاختيار الدرجة. قد يختلف أداء قطعتين مُباعتين لتطبيقات ISO N نظرًا لاختلاف حجم حبيبات الكربيد، والمادة الرابطة، وحالة الحواف، والتلميع، والطلاء، وتصميم أخاديد القطع. لذا، يُنصح دائمًا بمطابقة جدول درجات المورّد مع السبيكة، وطريقة التشغيل، والاستقرار، ونظام التبريد، وهدف الإنتاج.
إذا كان اختيار السبيكة لا يزال متاحًا، فراجع دليل Liqin لـ عملية الخراطة باستخدام الحاسوب على الألومنيوم الأصلي وسلوك السبائك. تبدأ هذه المقالة بمستوى أعمق: بعد اختيار السبيكة، ما الذي يجب أن يلامس المعدن؟
2. ابدأ بالدرجة: كربيد غير مطلي، أو DLC، أو PCD؟
يصف مصطلح "الدرجة" مادة القطع وسلوكها المصمم للتآكل. أما مصطلح "الهندسة" فيصف الشكل الذي يُشكّل الرايش ويتحكم فيه. قد تفشل درجة صلبة ذات حافة غير مناسبة، وقد تتآكل هندسة مثالية على سطح غير ملائم بسرعة كبيرة. اختر كليهما.
|
خيار الإدراج |
أفضل استخدام مبدئي |
الميزة الرئيسية |
القيد الرئيسي |
تأكد قبل الإصدار |
|
كربيد غير مطلي ذو حبيبات دقيقة وفقًا لمعيار ISO N |
نماذج أولية، دفعات مختلطة، عمليات خراطة عامة لسبائك الألومنيوم 6061/6082/2024/7075 |
حافة أرضية حادة للغاية؛ اقتصادية ومتعددة الاستخدامات |
قد يكون عمر الحواف أقصر في الألمنيوم المصبوب الكاشط |
مجموعة سبائك صانع الأدوات، صقل الحواف، الحد الأدنى لسمك الرقاقة |
|
درجة غير حديدية مصقولة من نوع PVD/DLC |
سبائك لاصقة، سرعة أعلى، وظائف يستمر فيها تراكم الملوثات العضوية الثابتة |
يمكن للسطح ذي الاحتكاك المنخفض أن يقاوم التصاق الألومنيوم |
ليست كل أنواع الطلاء حادة أو مناسبة |
التركيب الكيميائي للطلاء، نصف قطر الحافة، نطاق الألومنيوم المعتمد |
|
PCD |
إنتاج مستقر طويل الأمد؛ ألومنيوم مصبوب عالي السيليكون مقاوم للتآكل؛ اتساق تشطيب دقيق |
مقاومة عالية للتآكل وعمر حافة طويل ومتسق |
تكلفة أعلى؛ هش في القطع المتقطعة |
انقطاع الخدمة، ومحتوى السيليكون، وتكلفة الجزء المقبول، وسياسة إعادة الطحن |
|
CBN أو السيراميك |
نادرًا ما يكون هذا هو الوضع الافتراضي في عمليات الخراطة العادية للألمنيوم |
للاستخدام المتخصص فقط |
عادة ما يكون ذلك غير ضروري للألمنيوم المطروق العادي |
توصية مكتوبة من صانع الأدوات |
بالنسبة لجسم صمام نموذجي مصنوع من سبيكة 6061-T6، يُعدّ الكربيد المصقول غير المطلي الخيار الأمثل كتجربة أولية. فهو حاد، ومتوفر بأشكال متعددة، ويتحمل التغييرات التي تطرأ على البرنامج. أما بالنسبة لطلبية نهائية تضم عشرات الآلاف من القطع المستقرة، فقد يُخفّض استخدام الكربيد المصقول غير المطلي تكلفة كل قطعة مقبولة، حتى لو كانت تكلفة حافة واحدة أعلى بكثير. لذا، احسب التأثير الكامل: تغييرات الأدوات، وانقطاعات الفحص، ومخاطر الهدر، ووقت الدورة، وما إذا كانت حافة واحدة قادرة على إكمال السطح الحرج دون توقف.
يُمثل الألمنيوم المصبوب عالي السيليكون مشكلة تآكل مختلفة عن الألمنيوم المطروق 6061. إذ تتسبب جزيئات السيليكون الصلبة في تآكل الكربيد، وهنا تبرز أهمية استخدام الماس متعدد البلورات (PCD). في المقابل، قد يؤدي وجود طبقة صب متقطعة أو ثقب عرضي إلى تآكل حافة الماس الهشة؛ لذا فإن استخدام كربيد أكثر صلابة قد يكون أكثر أمانًا. ولا تكفي كلمة "ألمنيوم" في الرسم لاتخاذ قرار بشأن أدوات الإنتاج. دليل سيكو لتحسين الدرجات ويؤكد كذلك على ضرورة مراعاة هندسة الإدخال والدرجة معًا.
3. فك تشفير إدراج الهندسة دون التوهان في الكتالوج
يُوفّر معيار ISO 1832 لغةً موحدةً لوصف القطع القابلة للفهرسة. في رمزٍ مثل CCGT، تصف الأحرف خصائصَ تشمل الشكل، والمسافة، وفئة التفاوت، ونوع القطعة. أما اللواحق الدقيقة التي تلي الرمز الأساسي - كاسر الرقائق، والدرجة، وتحضير الحافة، والاتجاه، والحجم - فتبقى خاصة بكل مُورّد. لا تفترض أن هندسة "AL" لدى مُصنِّعٍ ما تُطابق هندسة كاسر رقائق الألومنيوم لدى مُصنِّعٍ آخر.
|
أدخل العائلة |
زاوية الوصول |
الاستخدام العملي للألمنيوم |
التنازل عن ميزة ممن أجل الحصول على أخرى |
|
محطة توليد الطاقة ذات الدورة المركبة |
زاوية 80 درجة على شكل ماسة؛ زاوية قوية |
عمليات الخراطة الخارجية العامة، والتسوية، والتجويف المتوسط، وتشكيل الأكتاف |
إمكانية الوصول إلى الملف الشخصي أقل من الأشكال D أو V |
|
DCGT |
ماسة بزاوية 55 درجة |
تشطيب الخطوط الخارجية، أقطار أصغر، تجاويف سفلية، حفر خفيف |
زاوية أضعف من الزاوية على شكل حرف C |
|
TCGT |
مثلث قائم الزاوية 60 درجة؛ غالباً ما يكون له 3 زوايا |
الخراطة العامة والقطع المتوسطة الاقتصادية |
يجب أن يكون أسلوب الاقتراب مناسبًا للكتف |
|
VCGT/VBGT |
ماسة بزاوية 35 درجة |
ملامح دقيقة، نقوش بارزة ضيقة، خطوط معقدة |
نقطة حساسة |
|
RCGT |
حافة مستديرة |
تشكيل، أنصاف أقطار، خشونة قوية حيثما يسمح الوصول |
قوة شعاعية عالية وخطر الاهتزاز |
يشير تصنيف التفاوت "G" الشائع في حشوات الألمنيوم المصقولة إلى حشوة مصقولة بدقة عالية. يساعد جسم الحشوة ذو الخلوص الموجب ومحيطها المصقول على تكوين الحافة الحادة المطلوبة للألمنيوم. قد تتمكن الحشوات ذات الوجهين السالبة من إزالة الألمنيوم في ظل ظروف قاسية، ولكنها عادةً ما تتطلب قوة قطع أكبر، ولا تُعد الخيار الأمثل للحصول على تشطيب دقيق ومتماسك.
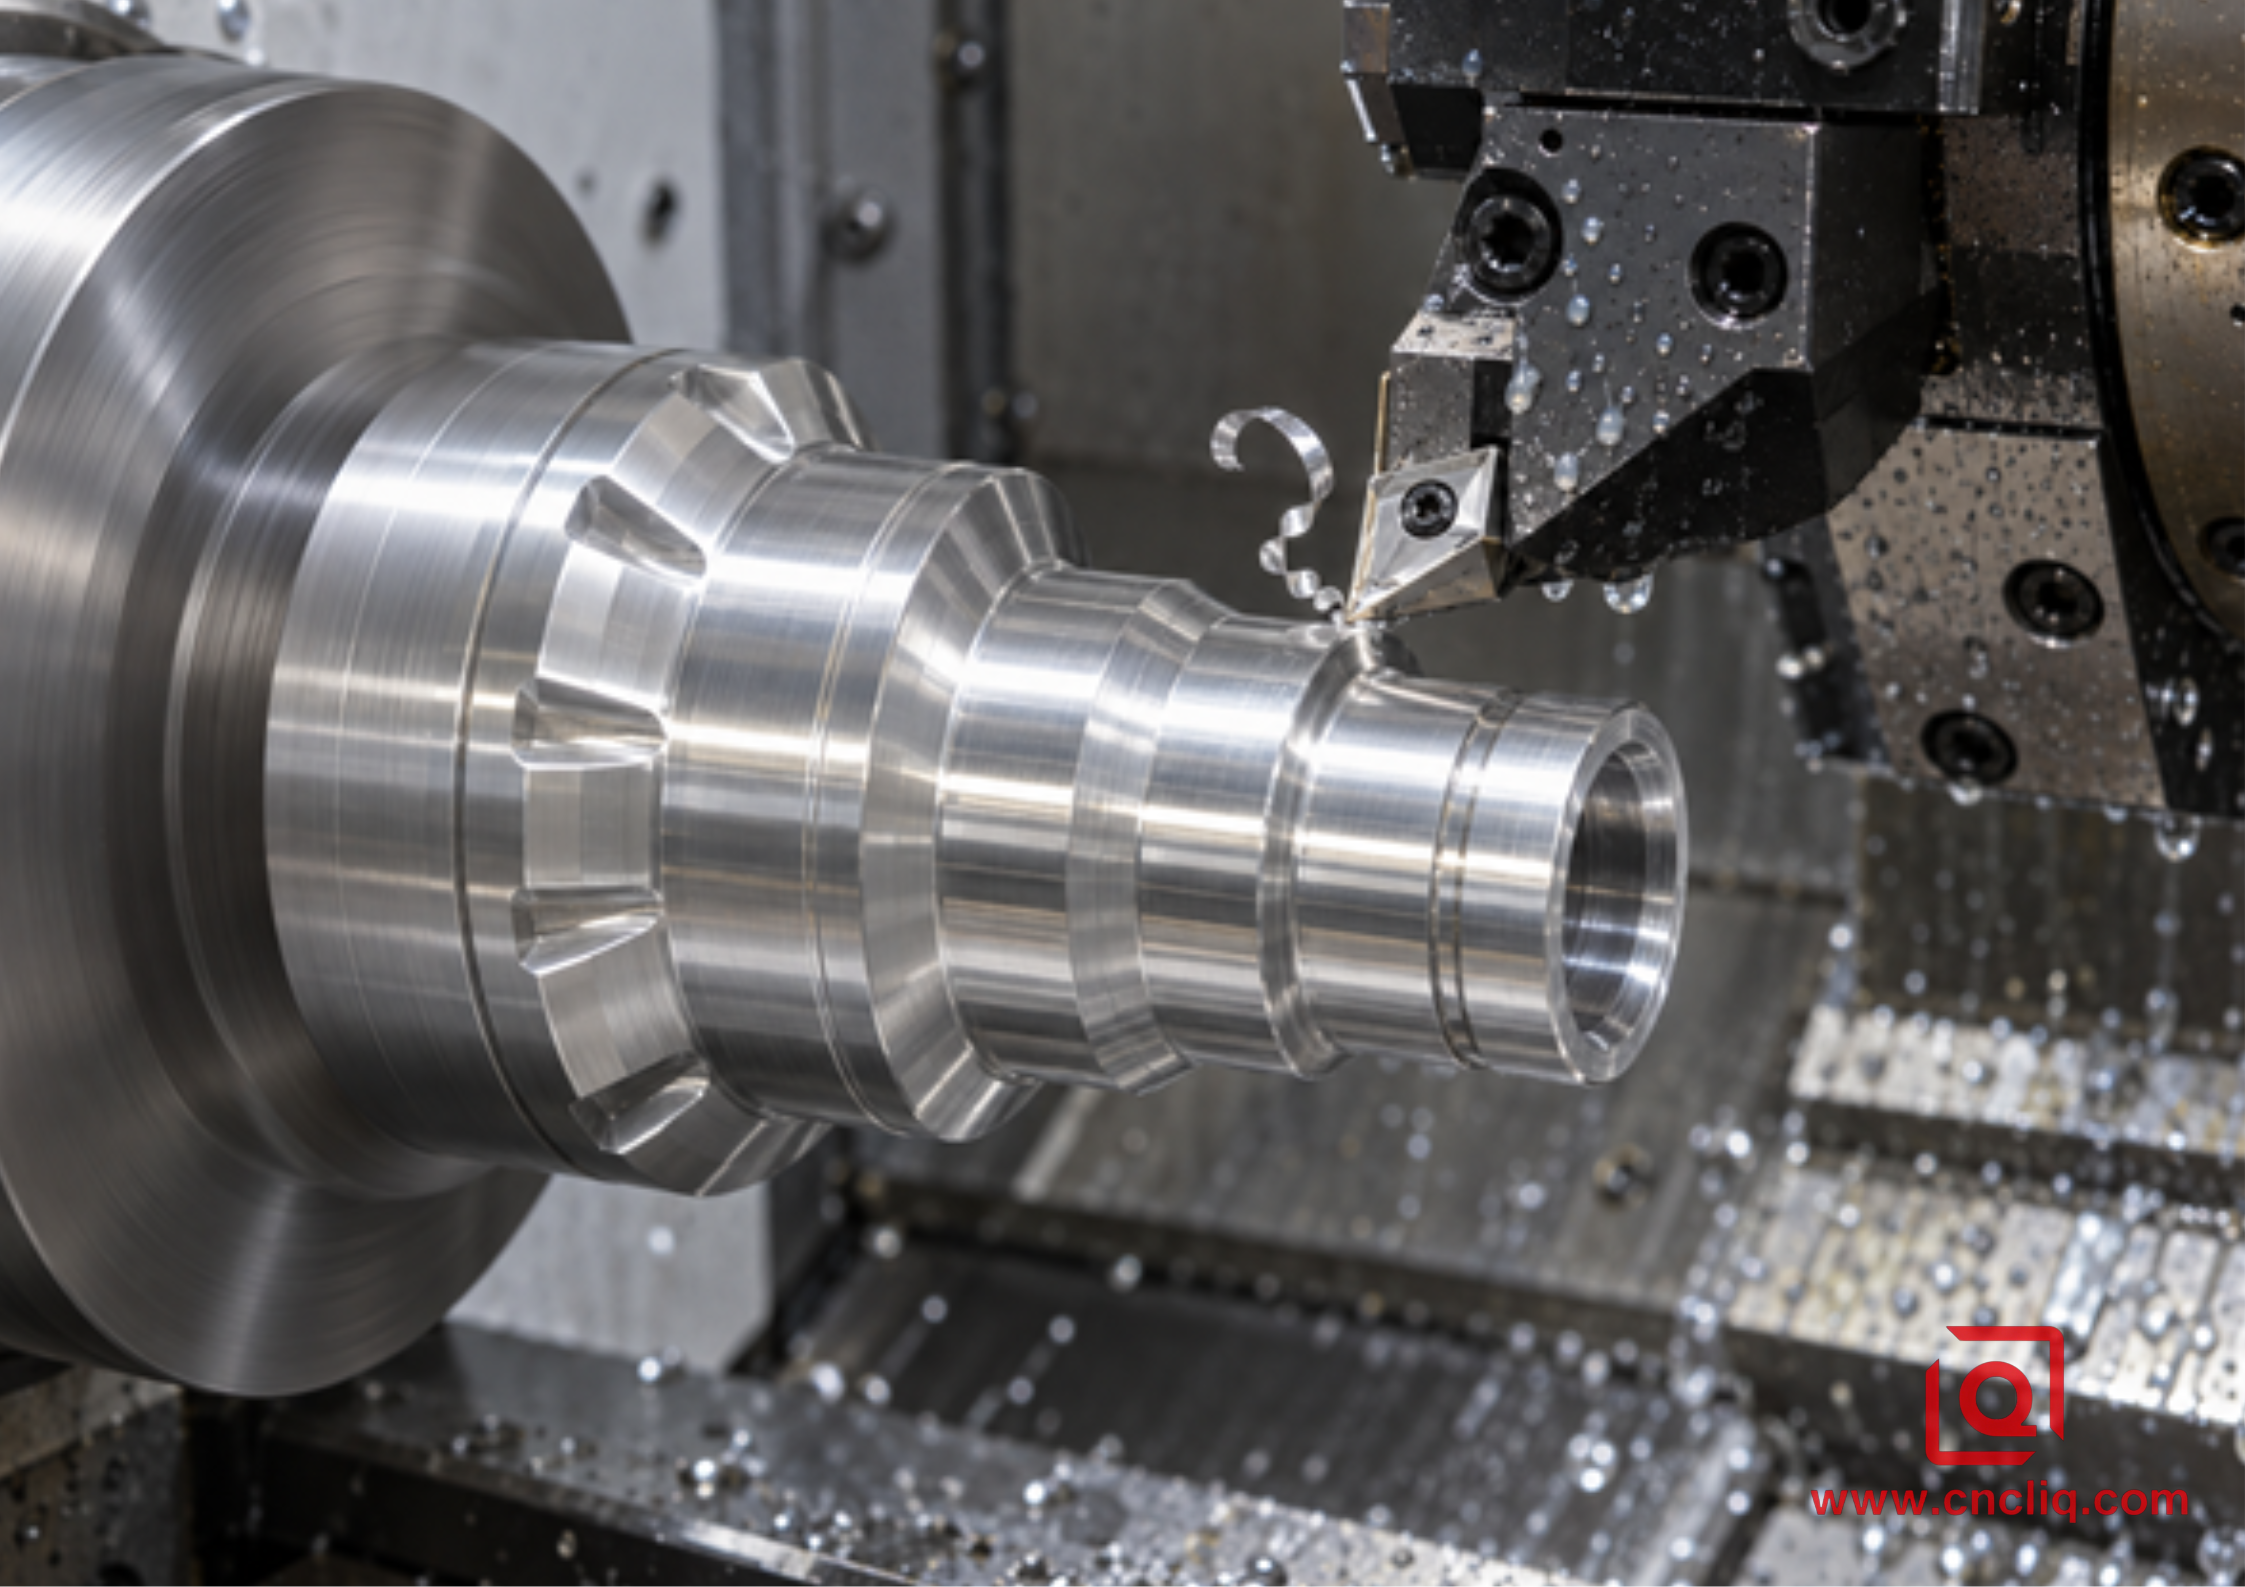
زاوية ميل إيجابية وحافة حادة
يقلل الميل الإيجابي من الطاقة اللازمة لقص الرايش ويوجهه بعيدًا عن السطح الجديد. تستخدم العديد من تصميمات الألمنيوم المخصصة سطحًا مصقولًا مفتوحًا وواضحًا وحافة حادة. يساهم كل من الحامل ومقعد الإدخال وزاوية الاقتراب في تحديد الميل الفعال؛ ولا تكفي مواصفات التصميم وحدها لتوضيح الصورة كاملة.
ليست الحدة دائمًا هي القوة. قد تتشقق الحافة الحادة كشفرة الحلاقة عند اصطدامها بثقب عرضي، أو شوائب الصب، أو قشور سميكة، أو قطع متقطع غير مستقر. في حالة القطع المتقطع، يُنصح باختيار شكل أقوى، أو حافة مُدعمة قليلاً، أو نتوء أصغر، أو نوع أكثر صلابة من كربيد المعادن غير الحديدية، دون اللجوء مباشرةً إلى حشوة فولاذية مصقولة بشدة.
كاسر الرقائق: أعطِ الرقاقة مكانًا تذهب إليه
يجب أن تعمل أداة تكسير الرقائق ضمن نطاق تغذية وعمق قطع محددين. إذا كانت طبقة التشطيب ضحلة جدًا بحيث لا تصل إلى أداة التكسير، فقد تبقى الرقائق على شكل شريط طويل. إذا كانت التغذية منخفضة جدًا، فقد تحتك الحافة بما يقل عن الحد الأدنى الفعال لسمك الرقائق. إذا كان العمق كبيرًا جدًا بالنسبة لأخدود تشطيب خفيف، فقد تتراكم الرقائق على الكتف أو تُحدث خدوشًا في الحافة.
استخدم مخطط التحكم في رقائق القطع الخاص بالشركة المصنعة، ثم حدد معدل التغذية الفعلي وعمق القطع الشعاعي ضمن النطاق الموصى به. راقب الرقاقة. عادةً ما تكون الرقاقة القصيرة المفتوحة التي تتجاوز القطعة أفضل من شريط حاد ملفوف حول قطر مانع التسرب، ولكن الرقائق المتكسرة إلى شظايا صغيرة قد تشير أيضًا إلى حمل زائد.
4. قم بمطابقة نصف قطر الأنف مع التشطيب والتغذية والصلابة
يؤثر نصف قطر طرف أداة القطع على قوة الحافة، والتشطيب النظري للسطح، واتجاه الرايش، وقوة القطع. تشمل أنصاف أقطار التشطيب الشائعة للألمنيوم 0.2 مم، و0.4 مم، و0.8 مم، ولكن لا يوجد نصف قطر "أفضل" بشكل تلقائي.
بالنسبة للسطح المثالي المخرط، فإن التقدير الهندسي المفيد هو Ra ≈ f² / (32 × rε)حيث تُستخدم وحدات متناسقة لكل من Ra، ومعدل التغذية لكل دورة f، ونصف قطر رأس القطع rε. عند f = 0.10 مم/دورة و rε = 0.40 مم، تبلغ قيمة Ra النظرية حوالي 0.00078 مم، أو 0.78 ميكرومتر. هذه القيمة هي الحد الأدنى الهندسي فقط. يمكن أن تؤدي عوامل أخرى، مثل الانحراف، والاهتزاز، ووجود حواف غير مكتملة، وشوائب المواد، وتآكل الأداة، وحالة الماكينة، وتوصيل سائل التبريد، وتصفية القياس، إلى تدهور القيمة الحقيقية.
يمكن لنصف قطر أكبر أن يدعم معدل تغذية أعلى لنفس الارتفاع النظري للنتوء، ولكنه يزيد أيضًا من القوة الشعاعية وطول التلامس. في الأنابيب الرقيقة أو ذات الثقوب الصغيرة أو الأعمدة الطويلة النحيلة، قد يحدث اهتزاز عند استخدام نصف قطر 0.8 مم، بينما يعمل نصف قطر 0.4 مم أو 0.2 مم بسلاسة. تجنب عمق قطع نهائي صغير جدًا بحيث لا تحتك الأداة إلا بالحافة المصقولة أو المستديرة. اجعل عملية القطع دقيقة ومتكررة.
|
الموقف |
التوجيه العملي الأول |
لماذا |
|
جدار رقيق أو عمود طويل نحيف |
نصف قطر أنف يتراوح بين 0.2 و0.4 مم، هندسة موجبة، حمولة رقائق خفيفة ولكنها حقيقية |
يقلل من القوة الشعاعية والانحراف |
|
تشطيب خارجي عام ثابت |
نصف قطر 0.4 مم |
تشطيب متوازن، وقوة، وسهولة الوصول |
|
التشطيب الخشن الصلب أو التغذية العالية |
0.8 مم أو أكبر إذا كان قاطع الدائرة يدعم ذلك |
زاوية أقوى وقدرة تغذية أفضل |
|
تجويف داخلي صغير |
إدخال إيجابي صغير مع أقل قدر من البروز |
انحراف قضيب التحكم والاهتزاز |
|
قطع متقطع أو ثقب متقاطع |
شكل/حافة أقوى؛ مشاركة محافظة |
يحمي الزاوية من الصدمات |
5. قم بإنشاء قطع بداية آمن - ثم اقرأ تعليمات الآلة
ابدأ بالبيانات الحالية للشركة المصنعة للقطعة، والتي تتضمن الدرجة والشكل الهندسي والسبائك وطريقة التشغيل بدقة. النطاقات المذكورة أدناه هي أمثلة لتخطيط العمليات، وليست إعدادات مضمونة. وهي تساعد المهندس على مناقشة التجربة، ولا تغني عن مخطط المورد أو اختبار أولي مضبوط.
|
عملية |
أدخل الاتجاه |
نافذة تجريبية نموذجية للألمنيوم المشكل الصلب |
يشاهد |
|
تشطيب خفيف |
كربيد مصقول موجب، قاطع دقيق، نصف قطر 0.2-0.4 مم |
Vc 250–600 م/دقيقة؛ f 0.05–0.15 مم/دورة؛ ap 0.15–0.80 مم شعاعي |
BUE، ثرثرة، تغليف رقائق البطاطس، Ra الفعلي |
|
الدوران العام |
كربيد مصقول موجب، أخدود ألومنيوم متوسط، نصف قطر 0.4-0.8 مم |
Vc 250–700 م/دقيقة؛ f 0.12–0.30 مم/دورة؛ ap 0.5–3.0 مم شعاعي |
طاقة المغزل، وإخراج الرقائق، وتعبئة الكتف |
|
تشطيب PCD |
هندسة PCD المعتمدة من المورد |
غالبًا ما تكون سرعتها أعلى من سرعة الكربيد؛ ولكنها محدودة بالتوازن، وسرعة الدوران، والانقطاع، وبيانات المورد. |
تشقق الحواف، التمدد الحراري، تكلفة القطعة المقبولة |
استخدم سرعة القطع، وليس عدد دورات المحرك في الدقيقة المفضل لديك، لتخطيط عملية القطع: دورة في الدقيقة = (1000 × Vc) / (π × D)عند سرعة دوران Vc = 400 م/دقيقة وقطر D = 50 مم، تكون السرعة المحسوبة حوالي 2546 دورة في الدقيقة. أثناء عملية التسوية، يتناقص القطر باستمرار، لذا فإن سرعة السطح الثابتة ترفع عدد الدورات في الدقيقة باتجاه المركز. برمج حدًا أقصى آمنًا لسرعة دوران المغزل بناءً على تصنيف ظرف التثبيت، وتثبيت قطعة العمل، وتوازن القطعة، وحدود الماكينة. لا تدع حسابات سرعة السطح الثابتة تتجاوز إعدادات الماكينة.
يجب أن يصل سائل التبريد أو سائل التزييت إلى حافة القطع ويزيل الرايش؛ رش حامل الأداة غير كافٍ. يتميز رايش الألومنيوم بقدرته العالية على العودة إلى القطع وخدش السطح الذي أحدثته الأداة. في العمليات الآمنة في الأماكن المفتوحة، قد يؤدي استخدام نفخة هواء موجهة بشكل صحيح إلى إزالة الرايش بفعالية، ولكن يجب مراعاة الغبار القابل للاشتعال، والتعرض للرذاذ، وقواعد العزل، وإجراءات السلامة في الموقع. التزم بمتطلبات السلامة الخاصة بالآلة والسوائل ومكان العمل.
لتطوير المعايير بشكل أوسع، استخدم موقع الويب دليل التغذية والسرعات والأدوات لـ 6061بالنسبة للأجزاء التي تجمع بين خصائص الخراطة والطحن، فإن مقارنة مسارات ثلاثية المحاور، وخماسية المحاور، ومسارات الخراطة والطحن يساعد ذلك في تحديد ما إذا كانت خطة استخدام المخرطة فقط ستؤدي إلى عمليات إعداد غير ضرورية.
6. سير عمل اختيار المنتجات في أرضية المصنع
1. قم بتأمين حالة المادة. سجّل نوع السبيكة، ودرجة صلابتها، وشكلها الخام، وما إذا كانت مطروقة أو مصبوبة. بالنسبة للمواد المصبوبة، سجّل نسبة السيليكون إن توفرت.
2. عرّف العملية. يمكن فصل عمليات التخشين والتشطيب والتشكيل والتجويف واللولبة والتجويف. لا يلزم استخدام أداة واحدة للقيام بكل شيء.
3. استقرار الخريطة. لاحظ نسبة الطول إلى القطر، وسمك الجدار، وبروز الأداة، والميزات المتقطعة، وتداخل الظرف، ودعم ذيل المخرطة أو المغزل الفرعي.
4. اختر مادة القطع. ابدأ باستخدام كربيد حبيبي دقيق غير مطلي حاد لإجراء التجارب العامة؛ قم بتقييم طلاء غير حديدي منخفض الاحتكاك أو PCD عندما يوفر الالتصاق أو التآكل أو الحجم مبرراً تجارياً.
5. اختر الشكل والمسافة. استخدم C أو T للقوة والعمل العام، و D أو V للوصول، وأسلوب الأرض الإيجابي للقوة المنخفضة.
6. ضع القطع داخل خريطة كاسر الرقائق. تحقق من كل من معدل التغذية وعمق القطع. لا يمكن لشكل هندسي أن يكسر رقاقة خارج نطاق عمله.
7. حدد نصف قطر الأنف حول الصلابة والتشطيب. لا تتبع قيمة Ra المحسوبة مع تجاهل الانحراف.
8. قم بإجراء تجربة قصيرة مضبوطة. سجل رمز الإدخال، الدفعة، Vc، سعة RPM، التغذية، العمق، سائل التبريد، وقت الدورة، شكل الشريحة، الاتجاه البعدي، والتشطيب المقاس.
9. قم بتغيير متغير واحد في كل مرة. افحص حافة القطع قبل تغيير السرعة والتغذية معًا. وإلا، فلن تتعلم شيئًا من هذه العملية.
تُحسّن هذه الآلية أيضًا من عملية طلب عروض الأسعار. فعندما يُرسل المشتري ملف STEP فقط وكلمة "ألومنيوم"، يضطر المصنع إلى تحديد السعر بناءً على عدم اليقين. يجب أن تتضمن الحزمة الكاملة الرسم ثنائي الأبعاد، ونوع السبيكة ودرجة صلابتها، والكمية السنوية، وحجم الدفعة، والمناطق التجميلية، والتشطيب السطحي المطلوب، والتفاوتات الحرجة، ومعيار إزالة النتوءات، والطلاء، ومستوى الفحص، وما إذا كانت الأبعاد تُطبق قبل التشطيب أو بعده.
7. استكشاف الأخطاء وإصلاحها حسب الأعراض
|
الأعراض |
الآلية المحتملة |
الفحوصات الأولية |
التصحيح العملي |
|
تشطيب غائم أو ممزق |
حواف باهتة/مصقولة، احتكاك، رقائق معاد قطعها |
افحص وجه المجرفة؛ تحقق من سرعة السطح الفعلية |
تركيب حشوة موجبة مصقولة؛ استعادة حمولة الرقائق؛ تحسين عملية الإخلاء |
|
رقائق طويلة على شكل عش طائر |
نافذة قاطع الدائرة الخارجية / التغذية/التطبيق |
حدد نقطة التشغيل على خريطة رقاقة المورد |
قم بتحريك التغذية أو العمق إلى النطاق المطلوب؛ قم بتغيير الكسر |
|
ثرثرة على القطر الخارجي النحيف |
نصف القطر أو البروز كبير جدًا؛ دعم ضعيف |
تحقق من بروز الأداة والجزء، وتلامس الفك، والدعامة المركزية |
تقليل نصف القطر/البروز؛ إضافة دعامات؛ تقليل الحمل القطري |
|
يزداد القطر أثناء عملية الإنتاج |
التآكل، الانحراف الحراري، حركة الإدخال |
أبعاد الاتجاه؛ افحص المقعد والحافة |
تنظيف المقعد؛ تثبيت درجة الحرارة؛ تحسين خطة الانحدار والتعويض |
|
نتوء عند الكتف |
حافة غير حادة، أسلوب رديء، مادة مضغوطة |
تحقق من الحافة، وارتفاع الأداة، والمسار، والكمية المتبقية من المادة |
استخدم هندسة أكثر دقة؛ راجع مسار النهاية |
|
رقائق حافة PCD |
انقطاع، اهتزاز، صدمة |
مراجعة الثقوب المتقاطعة، وتفاوت المخزون، والانحراف |
استخدم كربيدًا أكثر صلابة أو PCD مدعومًا؛ لتحسين الاستقرار |
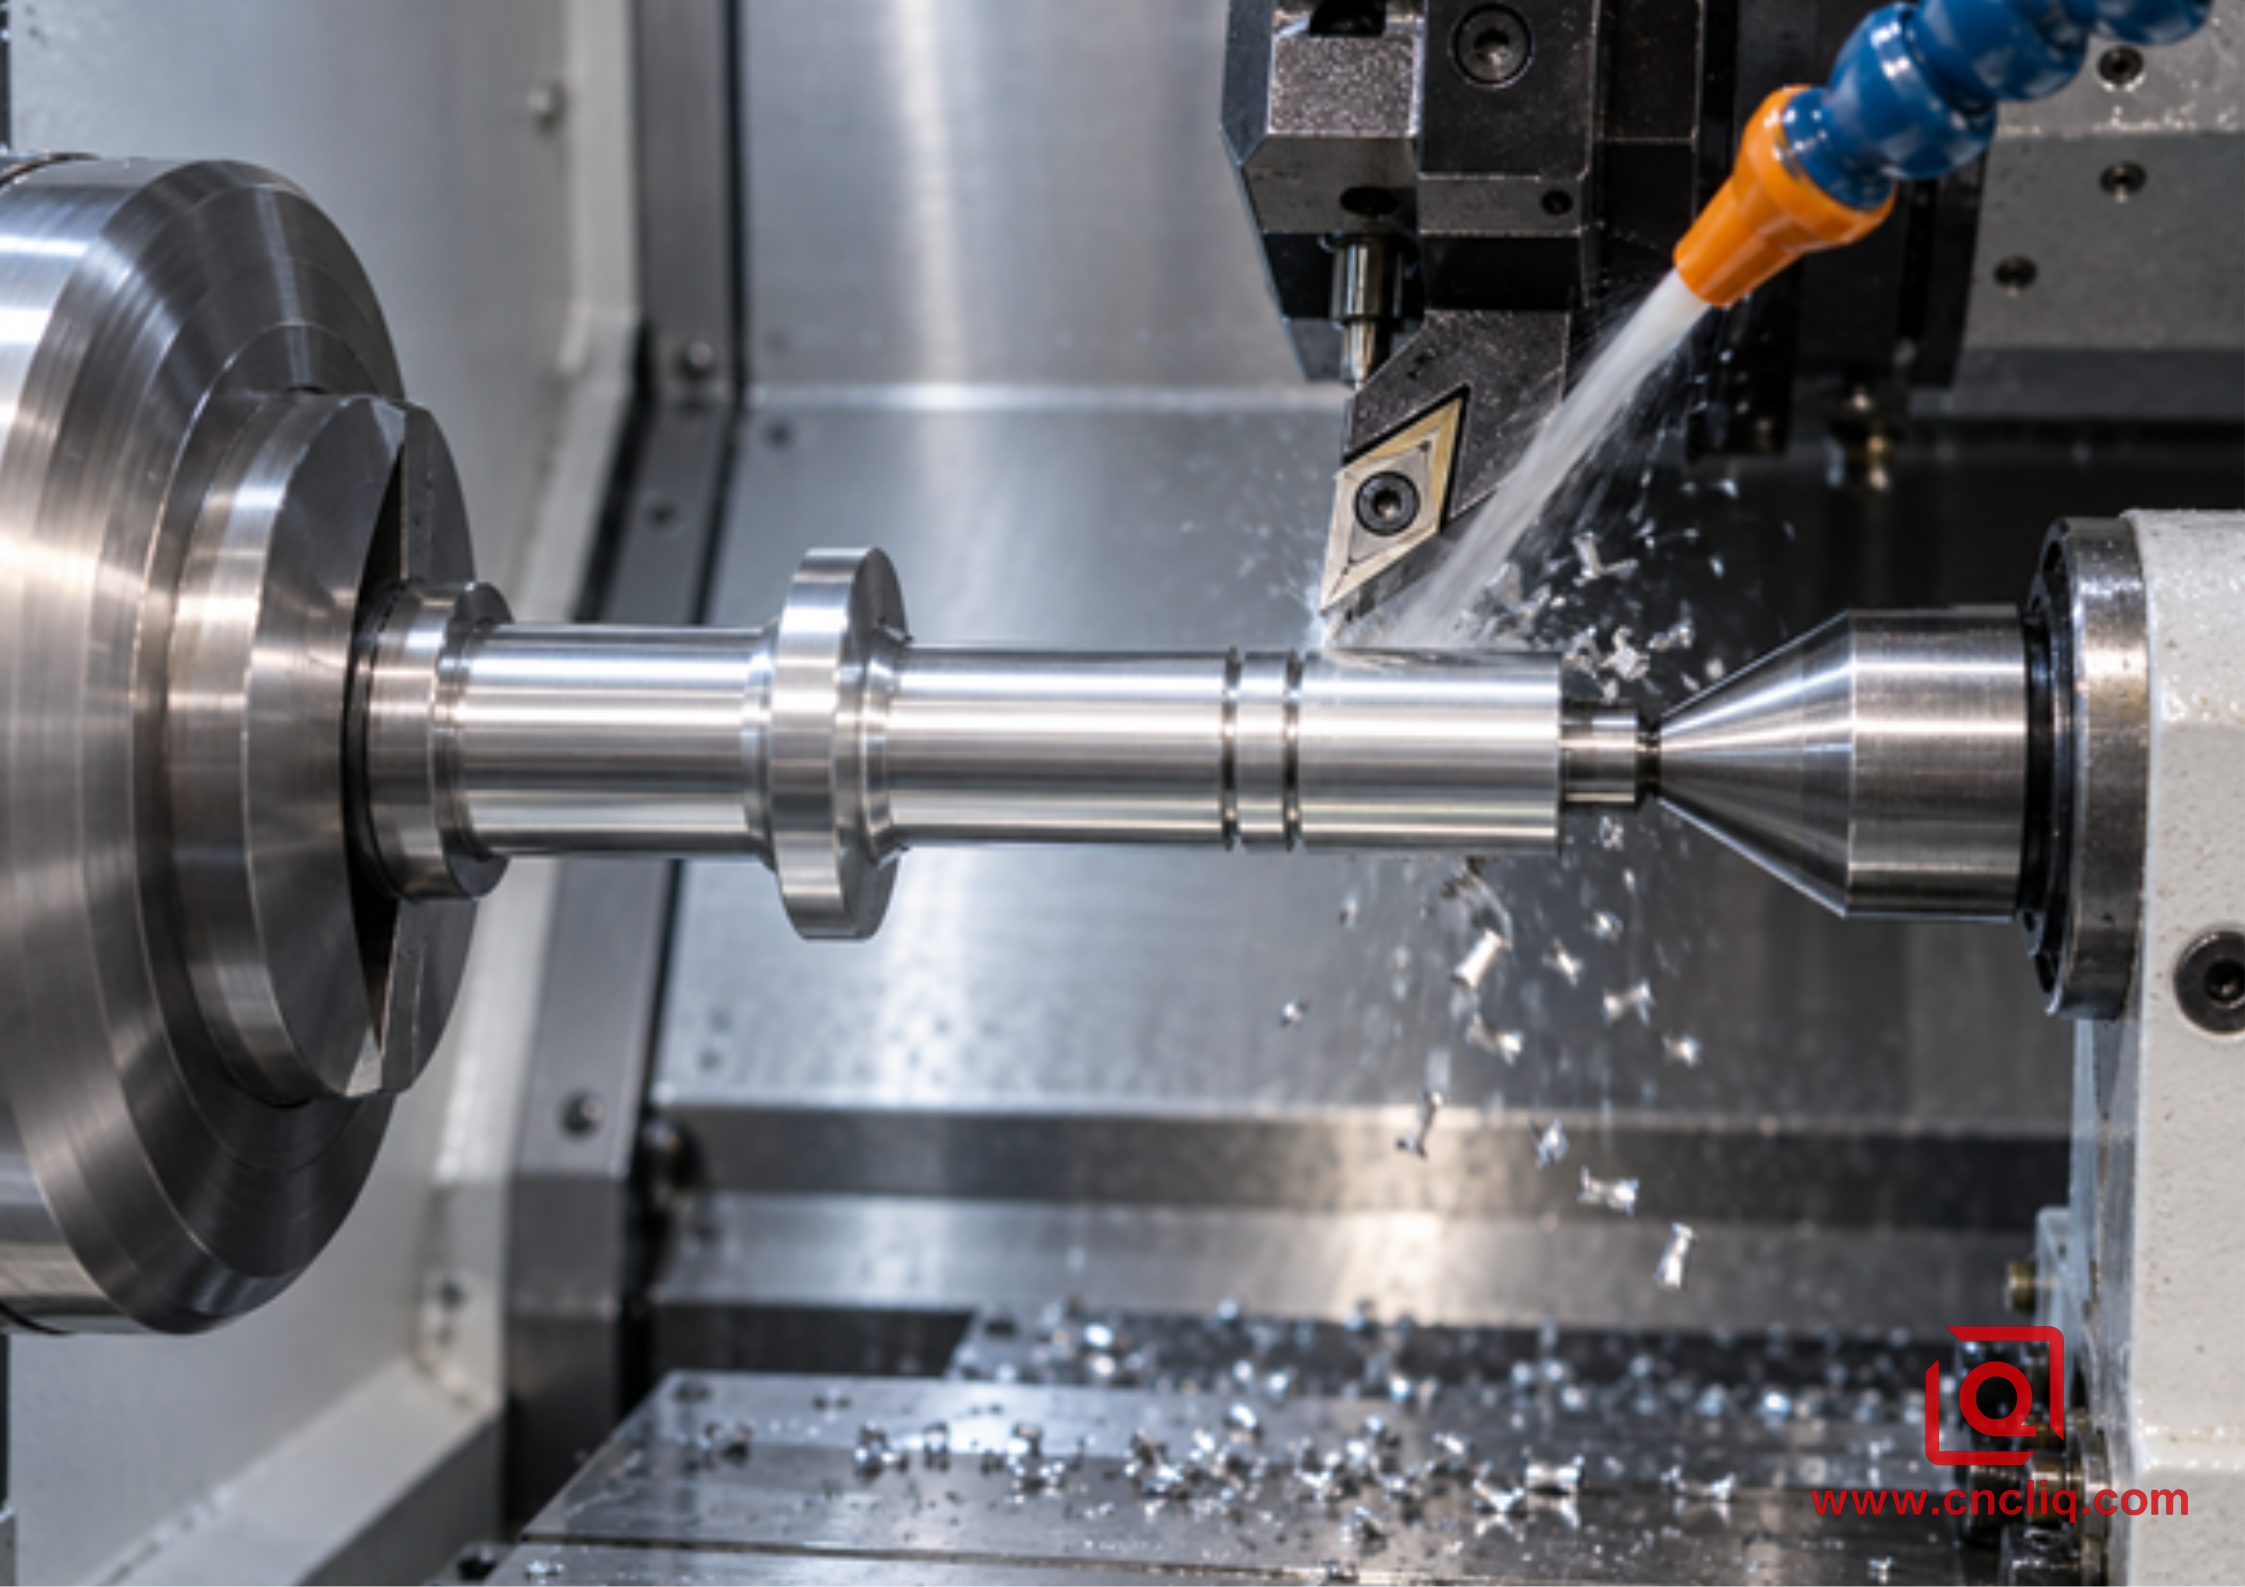
لا تعتمد على المظهر وحده لتشخيص جودة السطح. قِس خشونة السطح في الاتجاه المحدد، وتحقق من القطر عند درجة حرارة مضبوطة للجزء، وافحص الحافة باستخدام التكبير. قد لا يفي الجزء اللامع بمعيار Ra، بينما قد يكون نمط التغذية المرئي مستقر الأبعاد ومقبولاً.
8. غلاف مركب مجهول الهوية: غلاف صمام هوائي من الألومنيوم
فيما يلي مثال مركب مجهول المصدر، تم إنشاؤه لعرض منهجية واقعية لتطوير العمليات. وهو لا يُقدم كسجل من عميل واحد محدد الهوية أو كضمان أداء شامل.
طلب أحد مشتري أنظمة الأتمتة الصناعية غلاف صمام هوائي من سبيكة الألومنيوم 6061-T6 بقطر خارجي نهائي 32 مم، وثقب داخلي دقيق للبكرة، وحلقتين مانعتين للتسرب خارجيتين، وطلاء أنودة أسود. وكانت التوقعات السنوية 18000 قطعة تُدفع شهريًا. وشملت أهم المتطلبات هامش خطأ إجمالي للقطر الداخلي قبل الطلاء لا يتجاوز 0.015 مم، ودقة خشونة سطحية (Ra) تبلغ 0.8 ميكرومتر على حلقات منع التسرب الديناميكية، وحواف فاصلة مضبوطة، وخلوّ الممرات الداخلية من أي رقائق سائبة.
استخدم المفهوم الأول للعملية قطعةً مطليةً متعددة الأغراض متبقيةً في البرج من عملية تشكيل الفولاذ. أنتجت الحافة سطحًا لامعًا لعدة أجزاء، لكن الألومنيوم التصق تدريجيًا بسطح القطع. أصبح السطح النهائي ضبابيًا، وتداخلت شرائط الرقائق مع منطقة منع التسرب، وازدادت الحاجة إلى تصحيحات الإزاحة. بدلًا من التعويض عن الحافة غير المستقرة، أعاد فريق العمل بناء العملية حول تكوّن الرقائق.
للخراطة الخشنة، اختار الفريق أداة قطع دقيقة الصقل على شكل حرف C موجب، مصنوعة من كربيد غير حديدي غير مطلي، مع مجرى مفتوح لرقائق الألومنيوم ونصف قطر طرفي 0.8 مم. أما بالنسبة للتشطيبات النهائية، فقد استُخدمت أداة قطع مصقولة على شكل حرف D بنصف قطر 0.4 مم، مما يتيح الوصول إلى جانب الكتف بقوة شعاعية أقل. وُضعت التغذية والعمق الشعاعي داخل منطقة التحكم في الرقائق المحددة من قِبل الشركة المصنعة. وُجهت فوهات سائل التبريد نحو وجه القطع ومخرج الرقائق، وليس نحو جسم حامل الأداة. تم تشطيب التجويف باستخدام أقصر أداة حفر عملية، ولم تُقاس الأسطح الحرجة إلا بعد فترة محددة من استقرار درجة الحرارة.
اعتبرت خطة التحكم عملية الأنودة جزءًا من التصنيع، لا مجرد عملية تزيين. فصلت مراجعة الرسومات أبعاد ما قبل الطلاء عن المتطلبات الوظيفية النهائية، وحددت مناطق التغطية، واشترطت تقديم تقرير عن العينة الأولى يربط بين قطر التجويف، وقطر السطح، والخشونة، وحالة الطلاء. تمت الموافقة على تشغيل تجريبي قصير قبل الدفعة الشهرية.
الدرس التجاري لا يقل أهمية عن الدرس التقني: فسعر القطع المضافة المنخفض لا يعني بالضرورة انخفاض تكلفة القطعة. التحكم المستقر في الرقائق يقلل من تدخل المشغل ويحمي أسطح منع التسرب. ينبغي على المشتري الذي يقارن بين الموردين أن يسأل عن كيفية عمل استراتيجية القطع المضافة المقترحة، ونسبة الطلاء، وطريقة التنظيف، وخطة الفحص معًا، وليس مجرد السؤال عن أسرع سرعة دوران للمغزل.
نشرت لي تشين مثال على منتج مشعب ألومنيوم دقيق يُظهر هذا النوع من مكونات الألومنيوم المثقوبة والمنظفة والمفحوصة، حيث تُعدّ السيطرة على الرقائق وضبط سطح منع التسرب أمراً بالغ الأهمية. مجموعة منتجات مجال التطبيق يقدم أمثلة موثقة إضافية لأعمال الألمنيوم المخصصة للمعدات الصناعية ومعدات الاتصالات.
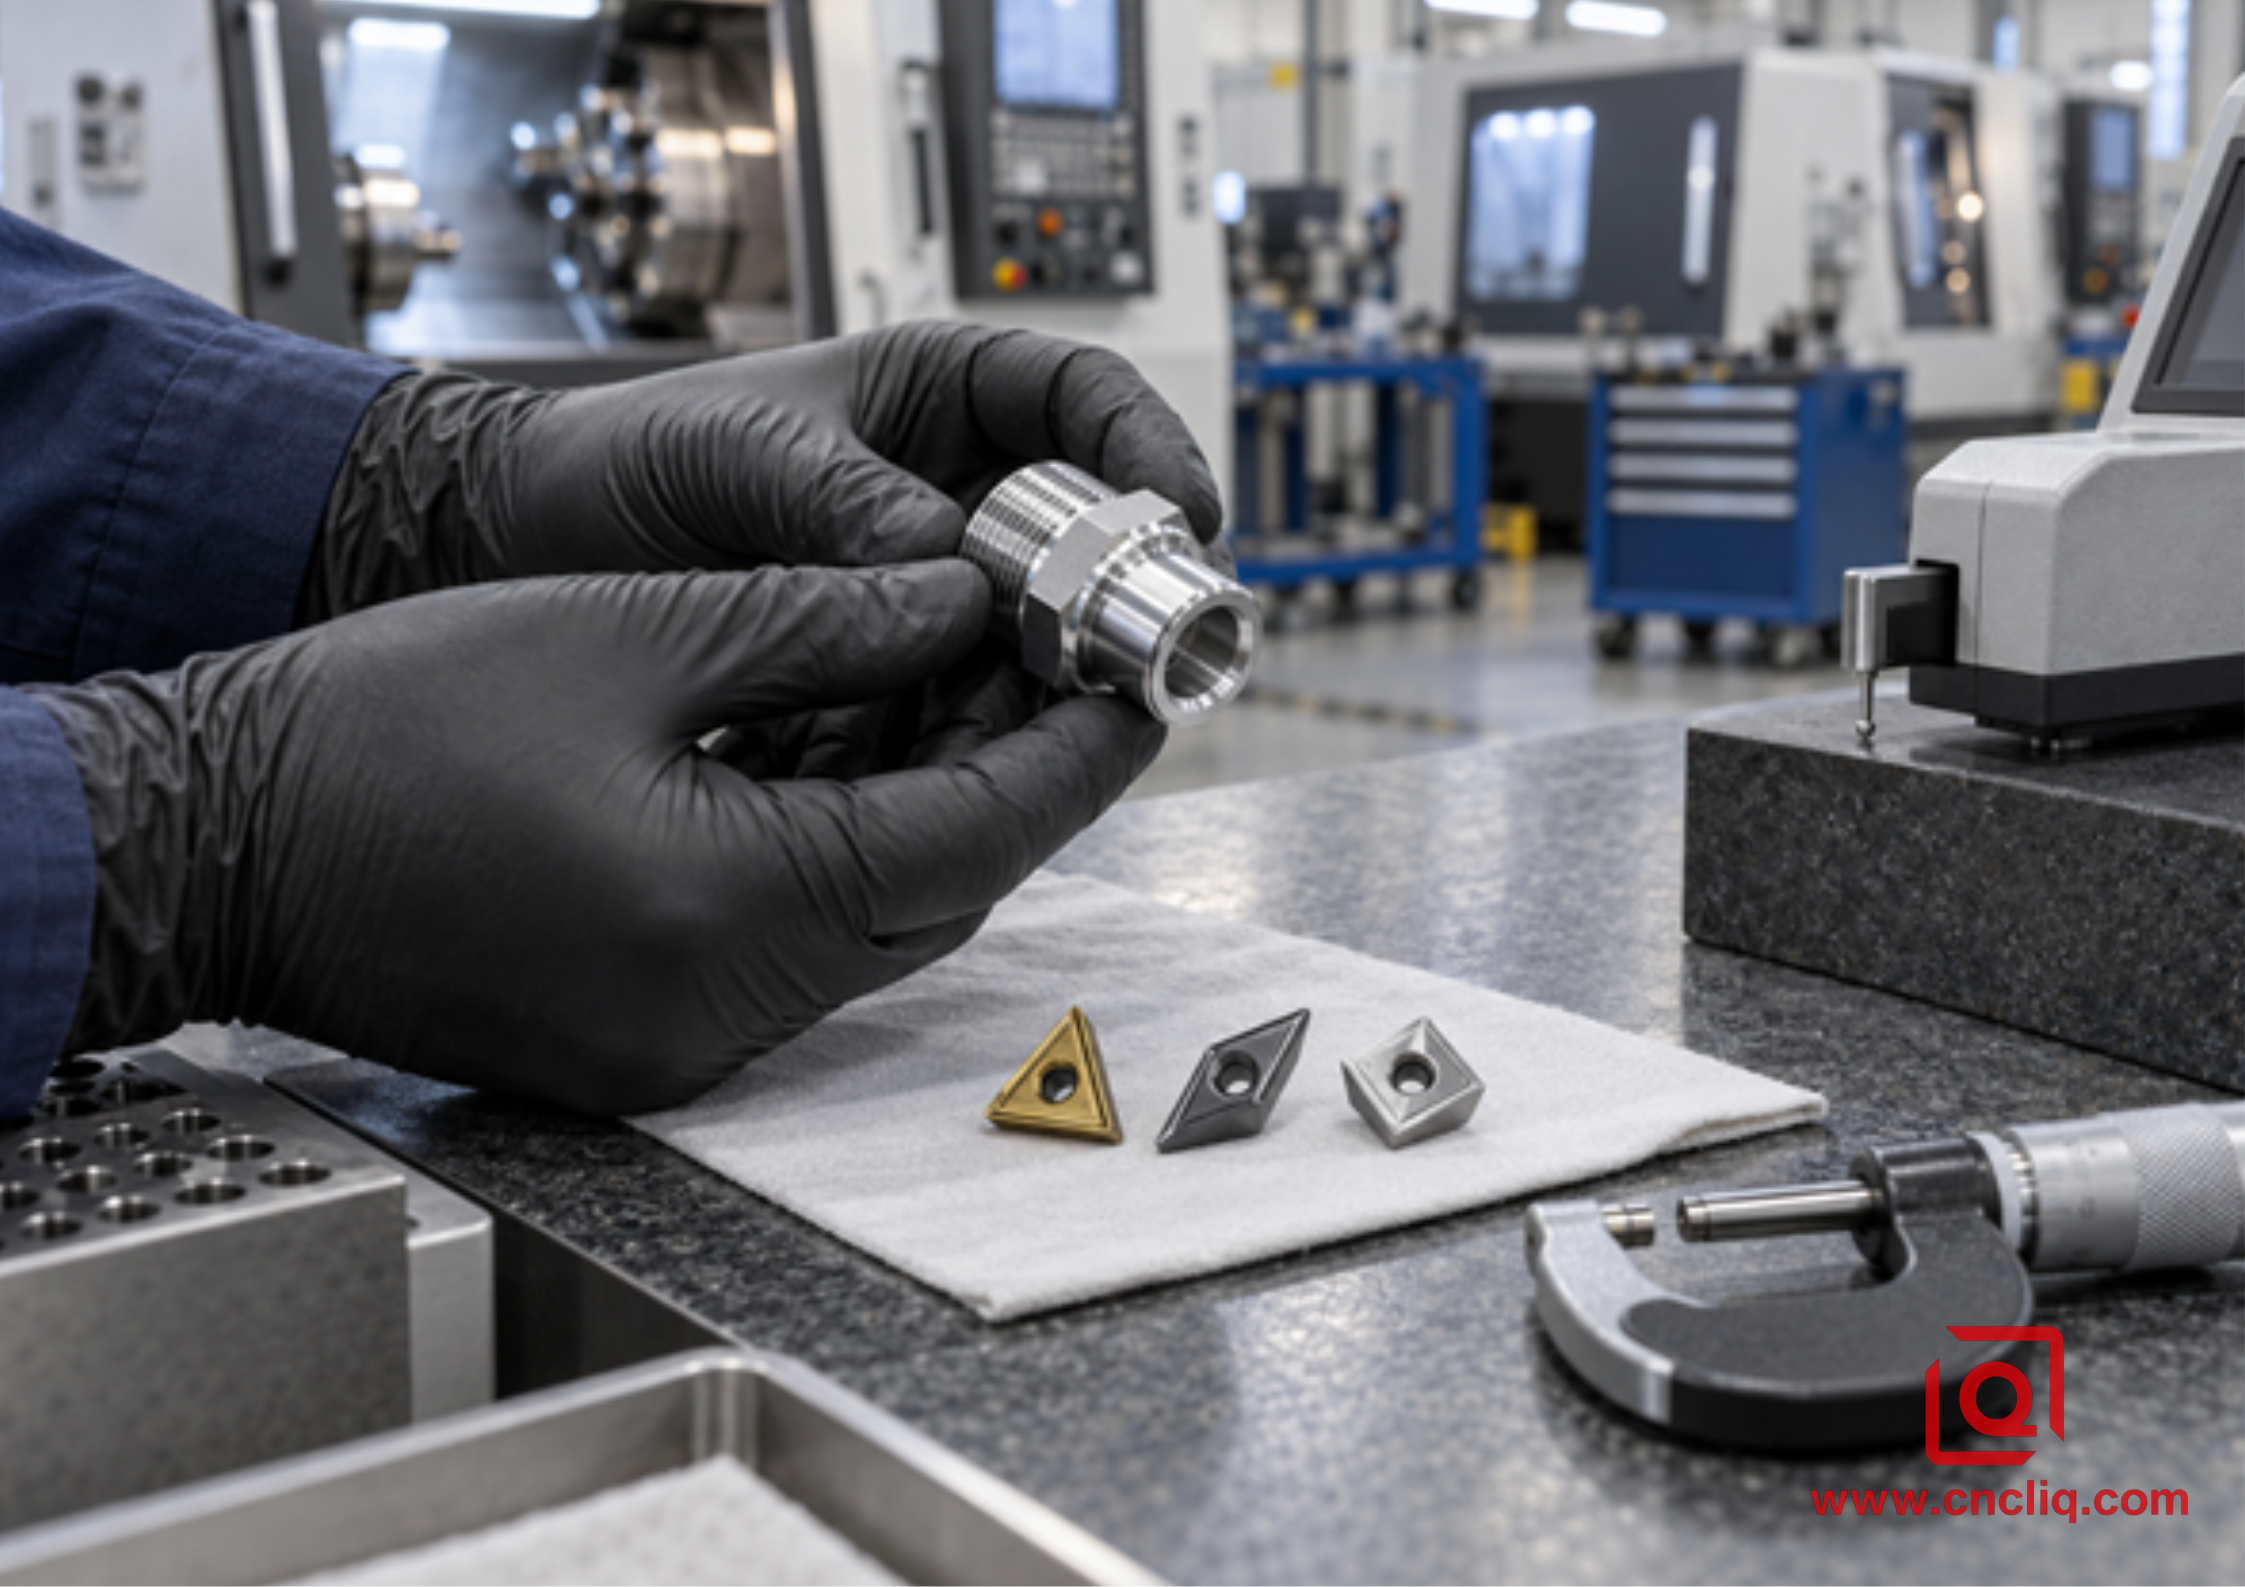
9. ما يجب إرساله للحصول على عرض أسعار مفيد لخدمات الخراطة باستخدام الحاسوب (CNC)
يتطلب عرض الأسعار عالي الجودة معلومات كافية لاختيار كل من العملية وضوابط المخاطر. أرسل:
· برنامج التصميم بمساعدة الحاسوب ثلاثي الأبعاد بالإضافة إلى رسم ثنائي الأبعاد مُتحكم به؛
· سبيكة كاملة، ودرجة حرارة مناسبة، وشكل مخزون مقبول؛
· الأبعاد الحرجة، ونظام الإسناد، والتفاوتات الهندسية، وبيانات خشونة السطح؛
· كمية النموذج الأولي، وكمية الإصدار، والحجم السنوي، والجدول الزمني المستهدف؛
· مواصفات الأنودة أو الطلاء، وتوقعات اللون، والتغطية، وما إذا كانت الأبعاد تنطبق قبل المعالجة أو بعدها؛
· ملاحظات حول الأجزاء المتزاوجة أو الوظيفية للثقوب، والخيوط، ومناطق حلقات منع التسرب، والتركيبات المضغوطة؛
· وثائق الفحص، وشهادة المواد، والنظافة، والتعبئة والتغليف، ومتطلبات التتبع.
إذا لم تكن متأكدًا من جدوى استخدام كربيد مصقول أو بلورات الماس متعددة البلورات اقتصاديًا، فاذكر التوقعات وطول السطح الحرج. يمكن لفريق الهندسة في شركة Liqin مراجعة الرسم، وتحديد مخاطر الوصول إلى الحشوة أو التحكم في الرقائق، وتقديم عرض تصنيع. استخدم موقع الشركة الإلكتروني. قائمة التحقق من طلبات عروض الأسعار الخاصة بالتصنيع باستخدام الحاسوب و تواصل مع الفريق مع ملفات التصميم بمساعدة الحاسوب (CAD) وفترة التسليم المطلوبة.
الأسئلة الشائعة
1. ما هي أفضل درجة من درجات القطع المستخدمة في عملية الخراطة باستخدام الحاسوب (CNC) للألمنيوم 6061؟
في معظم أعمال تصنيع النماذج الأولية والإنتاج العام باستخدام سبيكة 6061، يُعدّ استخدام كربيد دقيق الحبيبات غير مطلي، مصقول بدقة عالية، وغير مطلي، ومُصمم خصيصًا لمواد ISO N، الخيار الأمثل والأقوى، نظرًا لما يوفره من حدة فائقة وتكلفة معقولة. قد يُفيد استخدام طلاء غير حديدي منخفض الاحتكاك في حال استمرار مشكلة الالتصاق، بينما يُصبح استخدام كربيد متعدد الكريستالات (PCD) أكثر جدوى في عمليات التشغيل الطويلة والمستقرة، أو على الأسطح التي يجب أن تحافظ على تجانسها في العديد من الأجزاء. ويُمكن الاسترشاد بجدول درجات السبائك الخاص بالشركة المصنعة، وإجراء تجربة مضبوطة، لاتخاذ القرار النهائي.
2. هل وحدات التوربينات ذات الدورة المركبة (CCGT) أم وحدات التوربينات ذات الدورة المزدوجة (DCGT) أفضل للألمنيوم؟
لا يوجد خيار أفضل من الآخر بشكل مطلق. يوفر CCGT زاوية 80 درجة أقوى، وهو مناسب لعمليات الخراطة الخارجية العامة، والتسوية، والعديد من عمليات التثقيب. أما DCGT، فيتميز بنقطة 55 درجة أنحف، مما يسهل الوصول إلى التشكيلات، والتجاويف، وتفاصيل الكتف، ويقلل من الاحتكاك في عمليات القطع النهائية الدقيقة. اختر CCGT عندما تكون القوة والاستخدام العام هما الأهم؛ واختر DCGT عندما يكون الوصول والتشكيل الخفيف هما الأهم، ثم تأكد من أن زاوية حامل الأداة ومسارها يوفران الخلوص اللازم.
3. هل يجب أن تكون حشوات الخراطة المصنوعة من الألومنيوم مطلية أم غير مطلية؟
يُفضّل استخدام الكربيد المصقول غير المطلي غالبًا، لأن عمليات الصقل والتلميع تحافظ على حافة حادة جدًا ومنخفضة الاحتكاك. بعض الطلاءات المصممة خصيصًا للمعادن غير الحديدية، بما في ذلك بعض أنواع طلاء الكربون الشبيه بالماس (DLC)، تقاوم الالتصاق دون التأثير على الحدة المطلوبة. لا يُعدّ طلاء الفولاذ العام مناسبًا تلقائيًا، وقد يحتوي على مادة شحذ للحافة تُعزز ظاهرة التآكل الموضعي. اختر الطلاء بناءً على بيانات تطبيق الألومنيوم من الشركة المصنعة، وليس بناءً على لون الطلاء.
4. لماذا تبقى رقائق الألومنيوم لفترة طويلة حتى مع وجود قاطع رقائق الألومنيوم؟
لا يعمل كاسر الرقائق إلا ضمن نطاق التغذية وعمق القطع المصمم له. قد لا تدفع تمريرة التشطيب الخفيفة الرقاقة إلى داخل الأخدود، بينما قد تُنتج التغذية المنخفضة شريطًا رقيقًا ينثني بدلًا من أن ينكسر. تحقق من خريطة التحكم في الرقائق الخاصة بالقطعة، وزِد التغذية أو العمق ضمن الحدود الآمنة، وحسّن اتجاه سائل التبريد، وتأكد من أن السبيكة نفسها ليست شديدة الليونة. لا تُغير أيًا من المعايير دون مراعاة التشطيب والصلابة وحمل المغزل.
5. متى يغطي استخدام تقنية PCD تكلفته في خراطة الألومنيوم؟
تُعدّ تقنية القطع بالماس متعدد البلورات (PCD) الخيار الأمثل عندما يكون القطع مستقرًا، وحجم الإنتاج كبيرًا، ووقت التوقف لتغيير الأدوات مهمًا، وتجانس التشطيب ذا قيمة، أو عندما يتسبب السيليكون الكاشط في تآكل الكربيد بسرعة. وقد لا تكون مجدية في النماذج الأولية، أو الأجزاء التي تخضع لتعديلات متكررة، أو عمليات القطع المتقطعة التي تُسبب تشقق حافة الماس الهشة. قارن تكلفة كل جزء مقبول، بما في ذلك تكلفة القطع، والحواف المستخدمة، ووقت الدورة، وتوقفات الفحص، والخردة، وتغييرات الأدوات؛ فغالبًا ما يختلف سعر الحافة الأرخص عن سعر المكون النهائي الأرخص.
ملخص
تبدأ عملية الخراطة الناجحة للألمنيوم باستخدام الحاسوب (CNC) بحافة قطع حادة موجهة وفقًا لمعيار ISO N، ولكن القرار النهائي يشمل درجة الصلابة، والتلميع، والشكل، وزاوية القطع، وكسارة الرقائق، ونصف قطر طرف أداة القطع، ومعدل التغذية، وعمق القطع، والصلابة، ونظام التبريد. ابدأ باستخدام كربيد موجب مصقول للتجارب العامة، وقيّم أداء كربيد موجب مصقول عندما يسمح بذلك التآكل أو حجم الإنتاج، وحافظ على القطع ضمن نطاق التحكم في الرقائق الذي يحدده المورد، وتحقق من صحة العملية على السبيكة الفعلية والإعداد المحدد. يتيح عرض سعر يشمل درجة حرارة السبيكة، والتشطيبات المطلوبة، ومتطلبات الطلاء، وحجم الدفعة، واحتياجات الفحص، للمصنع بناء عملية مستقرة بدلًا من تسعير عوامل غير معروفة.
معلومات الاتصال
شركة: شركة نينغبو ليكين للصناعات المحدودة
الصيانة اليومية للعملاء ودعم ما بعد البيع:service@shturl. zhuwanying@cncliq.com
استفسار جديد، عرض سعر، ومناقشة طلب شراء:business@shturl.zhouli@chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
استنادًا إلى 18 عامًا من الخبرة في الهندسة الدقيقة، تُصنّع شركة نينغبو لي تشين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. نعمل انطلاقًا من مركز إنتاج تبلغ مساحته 6500 متر مربع، مُجهز بأكثر من 150 آلة، تعمل بنظامي 4 و5 محاور. التصنيع باستخدام الحاسوب (CNC)يضمّ هذا النظام عمليات تشغيل المعادن بالخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يتيح لنا هذا النظام إدارة المشاريع بسلاسة، بدءًا من التصاميم الأولية باستخدام برامج التصميم بمساعدة الحاسوب (CAD) وصولًا إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع أدقّ التفاصيل بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصل معنا مباشرة للحصول على عرض أسعار تنافسي!
