 العربية




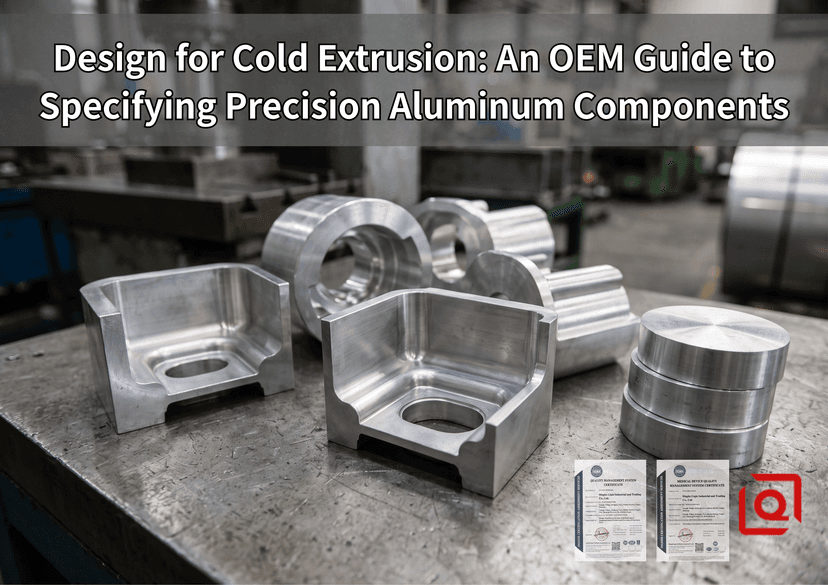
1. إعادة التفكير في إنتاج الألمنيوم للمصنعين الأصليين
ادخل إلى أي مصنع لإنتاج الألمنيوم بكميات كبيرة. استمع إلى صوت المكابس. عندما يضرب مكبس هيدروليكي بقوة 500 طن قطعة من الألمنيوم البارد، فإنه لا يكتفي بإزالة المادة لتشكيل القطعة، بل يجبر المعدن الصلب على التدفق كالمعجون اللزج، معيدًا ترتيب بنية الحبيبات الداخلية بدقة متناهية على طول محيط تجويف القالب. نسمي هذه العملية "تدفق الحبيبات المتواصل". وهذا هو السبب الرئيسي لتفوق المكونات المصنعة بالبثق البارد بشكل روتيني على نظيراتها المصنعة باستخدام آلات CNC القياسية من حيث مقاومة الإجهاد، ومقاومة الصدمات، والسلامة الهيكلية العامة.
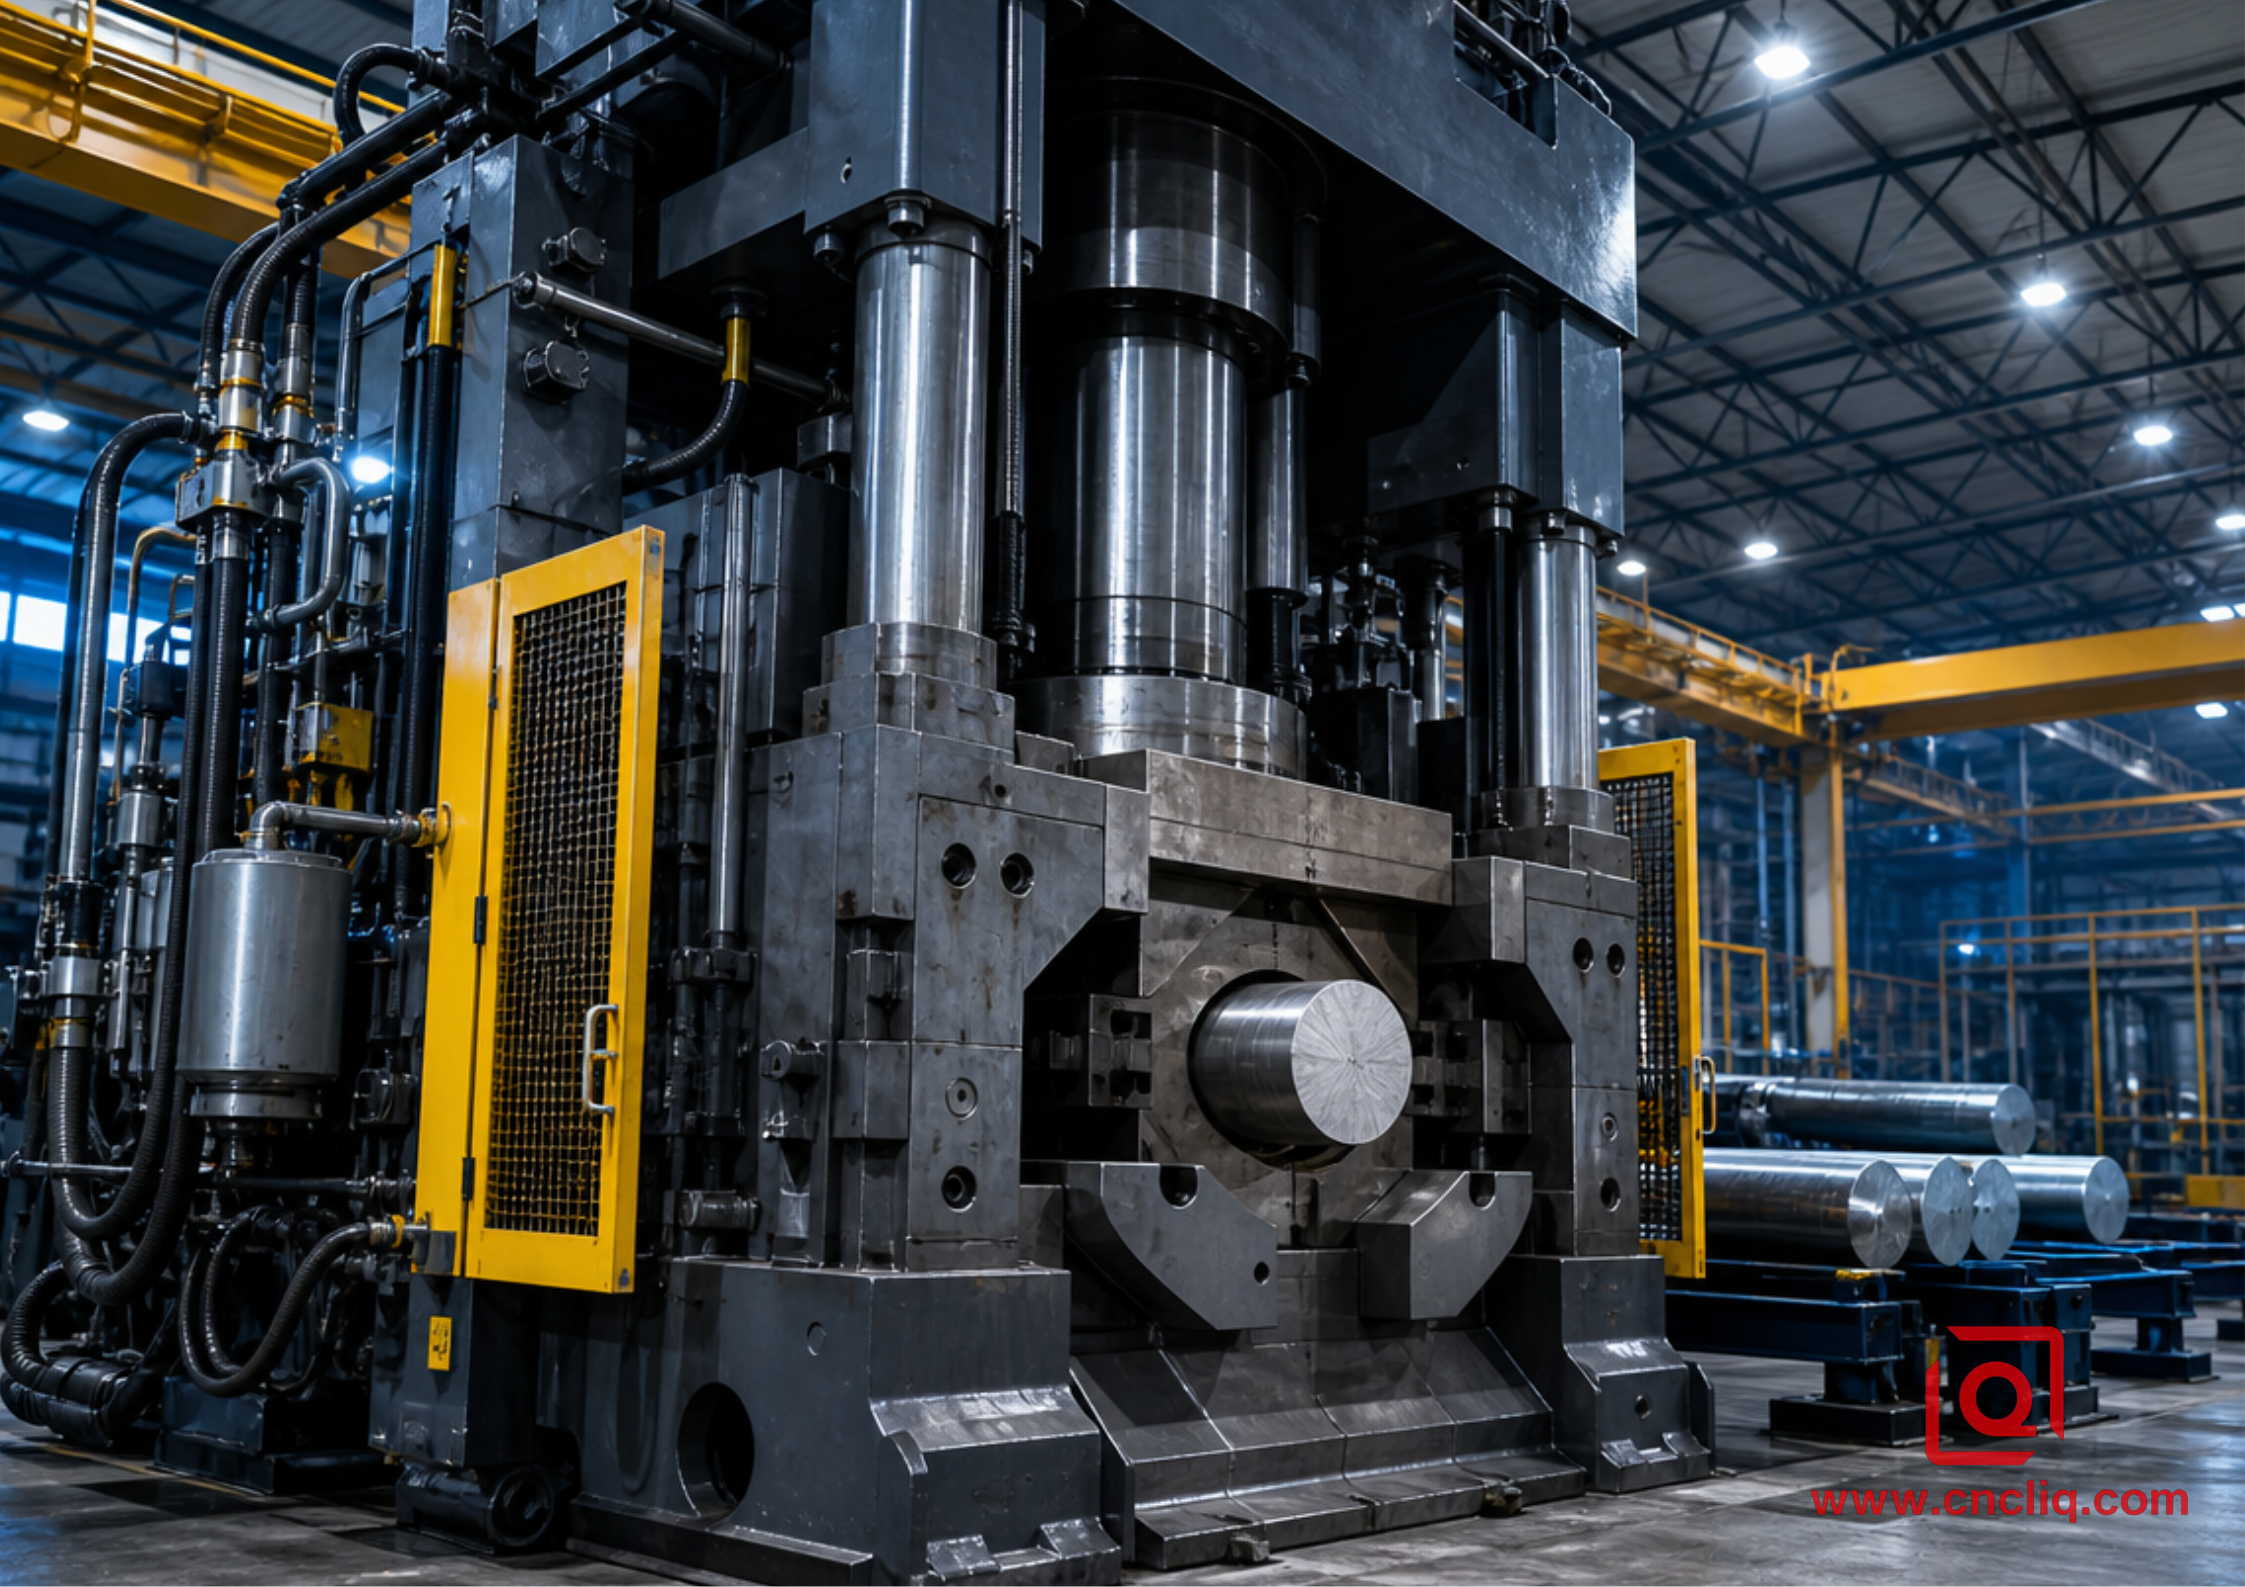
لكن إليكم الواقع الذي نواجهه في ورشة العمل كل ثلاثاء خلال مراجعات المخططات الهندسية: يرسل لنا المشترون والمهندسون ملفات CAD رائعة ومعقدة للغاية، مُحسّنة تمامًا للطحن متعدد المحاور، لكنها كارثية تمامًا للبثق على البارد. يطلبون زوايا سحب صفرية للثقوب العمياء بعمق 50 مم. ويحددون قيعانًا داخلية مسطحة تمامًا بزوايا داخلية حادة بزاوية 90 درجة. هذا ببساطة لا يُجدي نفعًا في عالم البثق. إذا حاولتَ تشغيل هذا التصميم الهندسي، فسوف يعلق مثقب الفولاذ فورًا، وسيحتك الألومنيوم الساخن المشوه بشدة بجدران القالب، وينخفض عمر أدواتك من 100,000 ضربة إلى أقل من 5,000. يتطلب تصميم البثق الدقيق على البارد تحولًا جذريًا في التفكير الميكانيكي. لم تعد تُدير عملية إخراج الرقائق، بل تُدير عملية تشكيل البلاستيك تحت ضغط عالٍ.
2. اختيار سبائك الألومنيوم المناسبة
لنتحدث عن اختيار السبائك والواقع الفيزيائي لإجهاد التدفق. لا تتدفق جميع أنواع الألومنيوم بسهولة. سبائك الألومنيوم النقية، مثل سلسلة 1070 (التي تتميز بنقاء ألومنيوم يصل إلى 99.7%)، تتشكل بشكل ممتاز تحت الضغط. يتدفق هذا المعدن بسلاسة إلى زعانف تبريد معقدة وعالية الكثافة تتطلب قوة ضغط منخفضة نسبيًا. مع ذلك، تتطلب المكونات الهيكلية المتينة سلسلة 6000. سبائك مثل 6061 و6082 هي الأكثر استخدامًا في مصنعنا. فهي تقع في المنطقة المثالية من الناحية المعدنية - إذ تتمتع بليونة طبيعية كافية في حالة التصليد T4 لتحمل انخفاضًا هائلاً في مساحة المقطع العرضي بنسبة 75%، ولكنها قادرة تمامًا على الوصول إلى قوة شد لا تقل عن 290 ميجا باسكال بعد دورة تقادم اصطناعي صارمة T6 وفقًا لمعايير الصناعة ASTM B221.
ماذا يحدث عندما يطلب المشتري قوةً فائقةً تُضاهي قوة صناعة الطيران؟ هل تحاول دفع قطعة من سبيكة 7075-T6 باردةً عبر قالب كربيد دون تلدينها أولاً؟ ستتحطم الأدوات الداخلية. يتجاوز إجهاد القصّ في سبائك الألومنيوم من سلسلة 7000، في ظروف التصليد الأمثل، حدود الضغط لمعظم تجهيزات التثقيب القياسية. إذا كان مشروعك يتطلب تحديدًا سبائك من سلسلة 7000 المستخدمة في صناعة الطيران، فيجب علينا أولاً تلدين القطعة الخام بالكامل حتى تصل إلى حالة التصليد O، ثم إجراء عملية البثق، وبعد ذلك إجراء معالجة حرارية كاملة وتبريد سريع لاستعادة الخواص الميكانيكية. انتبه جيدًا لاختيارك للمواد منذ البداية، فهو يُحدد مباشرةً قوة الضغط المطلوبة، ومعدل تآكل القالب، وفي النهاية، سعر القطعة.
تُعدّ الهندسة عاملاً حاسماً في عملية التصنيع على المكبس. فالزوايا الداخلية الحادة تُولّد نقاط تركيز إجهاد كارثية فورية. خلال جزء من الثانية من شوط البثق، يتسارع المعدن الصلب بعنف حول زوايا القالب. إذا كان نصف قطر التصميم ضيقًا جدًا، فإن المادة تنكسر وتتمزق بدلًا من أن تتدفق بسلاسة. يجب أن يكون نصف القطر 0.5 مم على الأقل في جميع الزوايا الداخلية، و1.5 مم أفضل بكثير. بالنسبة لسماكة الجدار الهيكلي، يجب الحفاظ عليها موحدة تمامًا. فالانتقالات السريعة وغير المنضبطة من قاعدة صلبة بسماكة 12 مم إلى جدار أسطواني رقيق بسماكة 2 مم تُخلّ فورًا بديناميكيات تدفق المادة، مما يُسبب فراغات داخلية، أو جيوب هواء محصورة، أو طيات سطحية قبيحة على الغلاف الخارجي.
ثم ننتقل إلى زوايا السحب. يكره فنيو تشغيل آلات CNC زوايا السحب عمومًا، بينما يصرّ عليها مصنّعو أدوات التشكيل بالبثق. تسمح زاوية سحب تتراوح بين 0.5° و1.5° على القطر الداخلي لأسطوانة مجوفة عميقة بانزلاق المكبس بسلاسة بعد وصوله إلى نهايته. بدون هذه الزاوية المحددة، ستعتمد كليًا على دبوس الإخراج الميكانيكي الذي يدفع القاعدة لفصل القطعة عن المكبس، مما يُعرّض القطعة المصنوعة من الألومنيوم الساخن والمشكّل حديثًا لخطر التشويه الشديد.
| ميزة التصميم | حدود التصنيع باستخدام الحاسوب | نقطة مثالية للبثق البارد | ملاحظات من أرضية المتجر |
| زاوية السحب الداخلية | 0° (مفضل) | 0.5° - 1.5° | يسمح بسحب المثقب؛ ويمنع التآكل على فولاذ H13. |
| زوايا داخلية | R0.0 مم (حادة) | R0.5 مم - R2.0 مم | يزيل المناطق المعدنية الميتة ويمنع التمزق الناتج عن القص. |
| تفاوت سمك الجدار | لا نهائي | نسبة قصوى 2:1 | يضمن سرعة تدفق منتظمة؛ ويمنع طي السطح. |
| نسبة العمق إلى العرض للثقب الأعمى | > 10:1 (حفر بيك) | الحد الأقصى 4:1 (بثق أمامي) | يحدث انحراف الثقب إذا كان الطول غير المدعوم مفرطًا للغاية. |
| التفاوت القياسي في الهوية | ±0.01 مم | ±0.05 مم - ±0.10 مم | يتطلب الأمر عملية تشطيب باستخدام نظام CNC هجين إذا كانت هناك حاجة إلى مواصفات أكثر دقة. |
كيف نُجهّز فعلياً دفعة إنتاجية؟ لا نكتفي بوضع المواد الخام في القادوس. إليكم تسلسل التحضير الكيميائي الدقيق وغير المُعدّل الذي نتبعه في ورشة العمل لإنتاج دفعة سيارات ذات دقة عالية:
-
تحقق من حجم الكتلة الخامة ديناميكيًا. يجب أن تتطابق كتلة سبيكة الألومنيوم تمامًا مع حجم القطعة النهائية المحسوب رياضيًا، بالإضافة إلى هامش ضئيل جدًا من الزوائد يتم التحكم فيه بدقة. نلتزم بدقة بنسبة ±0.5% من تفاوت الوزن.
-
التنظيف القلوي عند درجة حرارة 65 درجة مئوية. نقوم بإزالة جميع سوائل القطع المتبقية من عملية نشر البليت بشكل فعال.
-
يُغمر في حمام من فوسفات الزنك. يُعدّ احتكاك الألمنيوم الخام بفولاذ الأدوات الخام تحت قوة 400 طن وصفةً مضمونةً للحام البارد. يُكوّن التفاعل الحمضي طبقةً بلوريةً دقيقة المسام على سطح الألمنيوم.
-
يُغمر في حمام صابون ستيرات الصوديوم التفاعلي عند درجة حرارة 70 درجة مئوية. يتفاعل الصابون كيميائيًا مع طبقة فوسفات الزنك لتكوين ستيرات الزنك. يتميز هذا المركب بنقطة انصهار أعلى من حرارة الاحتكاك الشديدة المتولدة أثناء عملية البثق.
-
قم بتسخين قوالب كربيد التنجستن إلى 150 درجة مئوية. تعمل عملية التشكيل على البارد على تبريد الطبقة الخارجية لقالب الألومنيوم بشكل كبير عند التلامس، مما يؤدي على الفور إلى زيادة إجهاد تدفق المادة والتسبب في تمزق السطح.
-
قم بتشغيل القطع الخمس الأولى. اسحبها من خط الإنتاج. اقطع جزءًا واحدًا مباشرةً على طول المحور الأوسط. قم بنقش المقطع العرضي باستخدام كاشف كيلر. ضعه تحت المجهر المعدني للتحقق من أن خطوط التدفق متصلة تمامًا حول نصف قطر الحافة الحرج. إذا انقطعت الخطوط، فهذا يعني أن المعدن قد تعرض للقص. نقوم فورًا بتخفيض سرعة المكبس من 45 مم/ث إلى 28 مم/ث.
3. دراسة حالة هندسية: خفض الخردة بنسبة 82% في غلاف مستشعر ذي ثقب مغلق
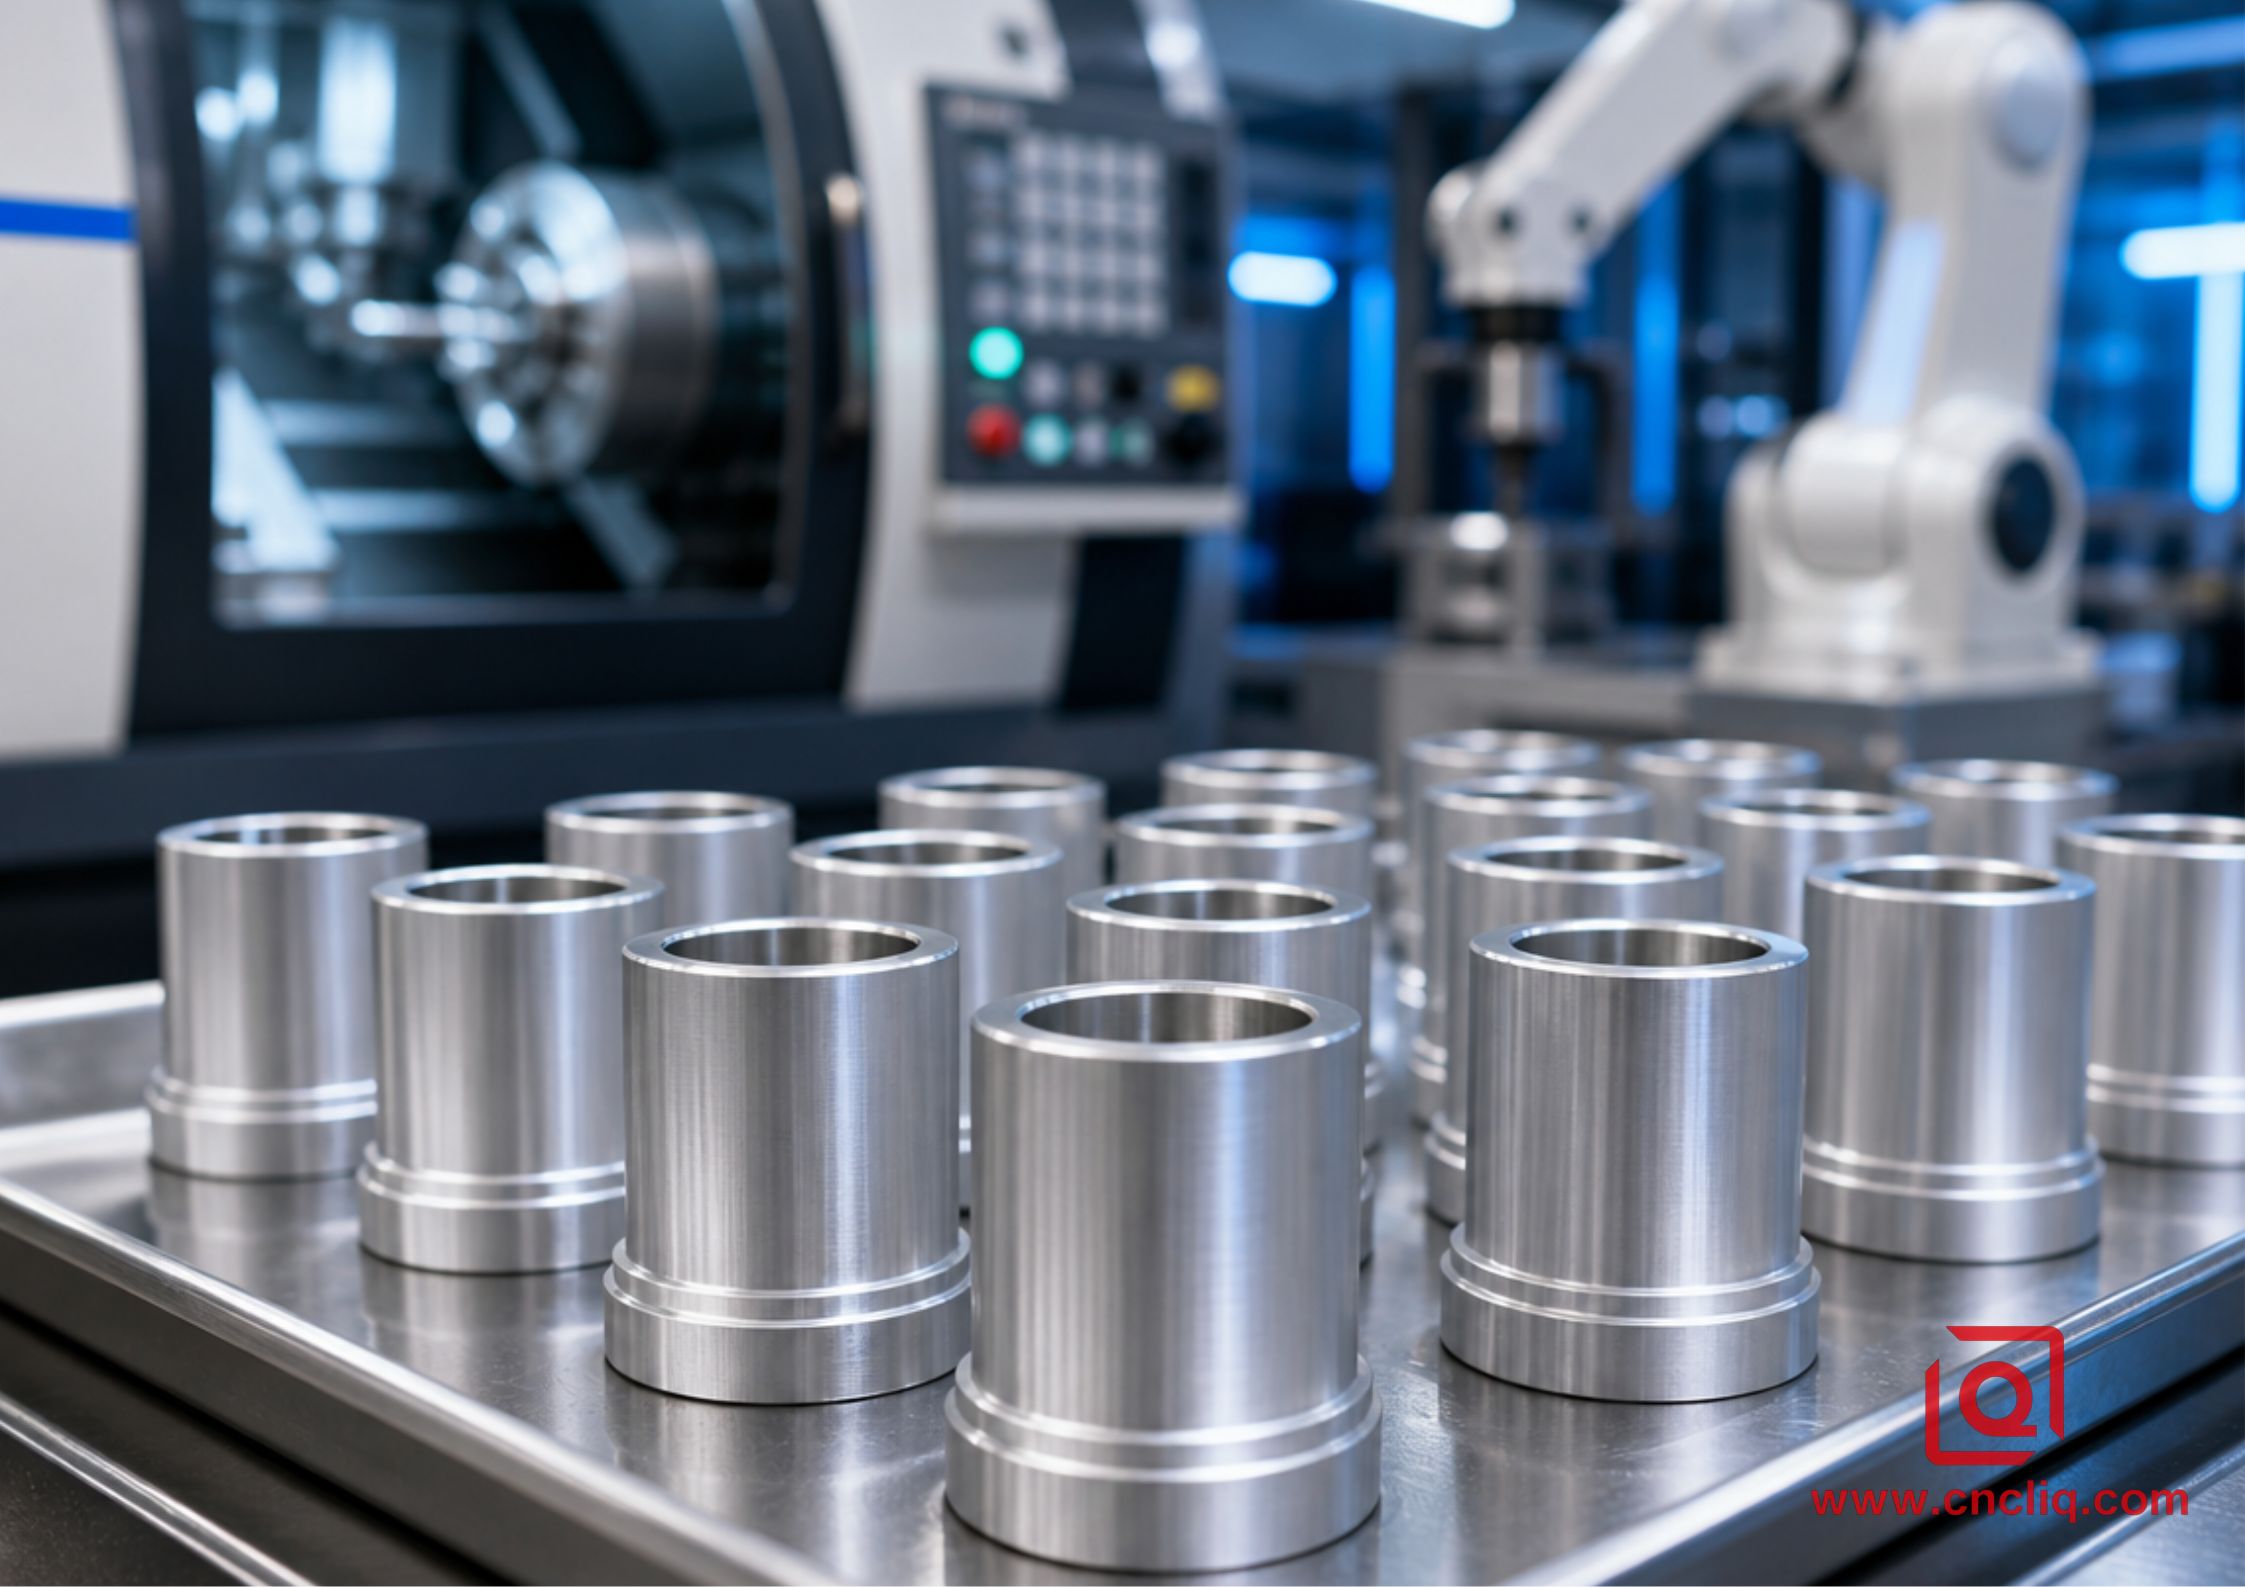
دعونا نتناول دراسة حالة واقعية محددة. احتاج موردٌ مجهول الهوية من الدرجة الأولى في قطاع السيارات إلى دفعة مستمرة من 50,000 غلاف استشعار ذي ثقوب مغلقة شهريًا لنظام مراقبة السوائل عالي الضغط. حددت الرسومات الهندسية الأصلية صراحةً استخدام ألومنيوم 6061، بقطر داخلي 18 مم، وعمق إجمالي 65 مم، وسماكة جدار موحدة رقيقة 1.5 مم. كان النموذج الأولي للتحقق من صحة المنتج مصنوعًا بالكامل باستخدام آلات CNC من قضيب صلب. كانت تكلفة الوحدة تستنزف ميزانية المشتريات لديهم بشكل كبير، حيث كانوا يحولون حوالي 82% من قضيب الألومنيوم الخام باهظ الثمن إلى رقائق خردة. لجأوا إلينا بحثًا عن حل تصنيع أصلي عالي الإنتاجية بتقنية البثق البارد.
تكمن المشكلة الأساسية في التفاوتات الأبعادية. فقد تطلبت المخططات الأصلية قاعًا مسطحًا تمامًا داخل الثقب العميق، وزوايا داخلية حادة بزاوية 90 درجة، وتفاوتًا صارمًا قدره ±0.015 مم على كامل المسافة الداخلية البالغة 65 مم.
تواصلنا مع فريق الهندسة الرئيسي لديهم وشرحنا لهم بدقة آلية عمل تجويف القالب. عندما يصل المثقب المسطح إلى أقصى ضغط، يندفع المعدن المزاح للخارج ويتحرك بعنف على جوانب الأداة. يُعيق الركن الحاد هذا التدفق الجانبي الحرج تمامًا، مما يحصر إسفينًا من الألومنيوم الساكن - ما نسميه منطقة المعدن الميت. ينزلق المعدن المحيط بهذه المنطقة، مما يُنشئ نقطة ضعف موضعية شديدة معرضة لانفجار الضغط.
اقترحنا تعديلًا تصميميًا إلزاميًا: أضفنا نصف قطر انحناء داخلي 1.5 مم عند قاعدة التجويف، وميلًا مستمرًا بزاوية 0.75 درجة على الجدار الداخلي لضمان إمكانية فصل القطعة عن المكبس بسرعات عالية دون حدوث تآكل. أما فيما يتعلق بتفاوت القطر الداخلي الدقيق، فمن المستحيل عمليًا أن تحقق مكبس البثق دقة ±0.015 مم مباشرةً بعد خروج القطعة من القالب. تُنتج عمليات البثق الدقيقة القياسية عادةً منتجات بمواصفات ISO 2768-mK أو IT9. وقد وعدنا بثقة بدقة ±0.08 مم مباشرةً بعد خروج القطعة من المكبس.
كان الحل الوسط في التصنيع فعالاً للغاية. بدأنا بتشكيل القطع شبه النهائية بالبثق البارد لتحقيق وفورات هائلة في المواد بنسبة 82% والحفاظ على بنية الحبيبات المقواة بالتشكيل. ثم أدخلنا القطع المبثوقة بسلاسة في مخرطة CNC آلية مخصصة. أجرينا عملية تشطيب سريعة ودقيقة لمدة 6 ثوانٍ على القطر الداخلي والقاعدة المسطحة للوصول إلى مواصفات ±0.015 مم بدقة. راجع العميل العملية الهجينة ووافق عليها. قمنا بتصنيع سبائك 6061، وأخضعناها لمعالجة حرارية T6، وسلمنا أول دفعة مكونة من 50,000 قطعة بتكلفة أقل بنسبة 38% من التكلفة المستهدفة الأصلية. خلال مرحلة اختبار الضغط الداخلي عند 120 بار، لم يتم تسجيل أي عيوب هيكلية.
4. سلامة السطح بعد عملية البثق: تخفيف الإجهاد والتحكم في عملية الأنودة
أخيرًا، لا تتجاهل حقائق ما بعد المعالجة. فالبثق على البارد يُخلّف بطبيعته إجهادات متبقية هائلة محصورة داخل مصفوفة الألومنيوم. لا يمكنك ببساطة وضع هذه الأجزاء المُشكّلة حديثًا في حمام أنودة قاسٍ وتتوقع مظهرًا مثاليًا بجودة صناعة الطيران. فالضغط الانضغاطي الشديد يُصلّب الطبقة السطحية بشكل كبير. إذا تطلّب رسم العميل أنودة صارمة من النوع الثاني بحمض الكبريتيك وفقًا لمعايير MIL-A-8625، فإننا نُلزم دائمًا بمعالجة حرارية لتخفيف الإجهاد أو وقت حفر كيميائي كاوٍ مُراقب بدقة. فالحفر الكيميائي الآلي القياسي لمدة 5 دقائق سيُهاجم بشدة ويُعرّض التشوه الحبيبي الشديد بالقرب من مناطق القص، مما ينتج عنه سطح غير لامع قبيح ومخطط وغير متساوٍ. لذلك، نُقلّل وقت الحفر الكيميائي الكاوي بدقة إلى 90 ثانية. ثم نقوم بتنظيفه وتلميعه وأنودته. بعد ذلك، نُغلق المسام في حمام أسيتات النيكل. والنتيجة النهائية هي مُكوّن أصلي من المصنع (OEM) ذو مظهر مثالي وبنية قوية لا يُمكن مُضاهاته بالتشغيل الآلي الأساسي.
الأسئلة الشائعة
س1: ما هي تكلفة الأدوات النموذجية لعملية بثق الألمنيوم على البارد حسب الطلب، ومتى يتم تحقيق التعادل مقارنة بالتصنيع باستخدام الحاسوب؟
تتراوح تكلفة أدوات البثق البارد المخصصة عادةً بين 3500 و12000 دولار أمريكي. ويعتمد هذا التفاوت على شكل القطعة، وعدد القطع المضافة، ونوع المادة المستخدمة (كربيد التنجستن أو فولاذ H13 المعالج حراريًا). بالمقارنة مع عمليات الطحن باستخدام الحاسوب متعدد المحاور، عادةً ما تصل التكلفة إلى نقطة التعادل عند إنتاج ما بين 3000 و5000 قطعة. بعد تجاوز هذا الحد، يصبح توفير المواد هو العامل الأهم، حيث يقلل من فقدان الرقائق من أكثر من 70% إلى أقل من 15%، بينما تستهلك دورة الضغط التي تستغرق من ثانيتين إلى ست ثوانٍ تكلفة القوالب الأولية بسرعة.
س2: هل يمكننا تحقيق دقة عالية في الثقوب والخيوط مباشرة من مكبس البثق دون عمليات ثانوية؟
لا. يمكن لعملية البثق البارد الدقيقة تحقيق دقة أبعاد تتراوح بين ±0.05 مم و±0.10 مم (الدرجة IT8-IT9) مباشرةً من القالب. مع ذلك، تتطلب بعض الميزات، مثل الخيوط الداخلية المغلقة، أو تجاويف المحامل الدقيقة (±0.01 مم)، أو أخاديد حلقات منع التسرب ذات التشطيبات السطحية الدقيقة، عملية خراطة أو طحن ثانوية سريعة باستخدام الحاسوب. يتمثل نهجنا القياسي في البثق البارد شبه النهائي لبناء الشكل الهندسي الأساسي، يليه تشطيب عالي السرعة باستخدام الحاسوب للحصول على ميزات ذات دقة عالية.
س3: ما هي سبيكة الألومنيوم التي توفر أفضل توازن بين إنتاجية البثق وقوة الهيكل النهائي؟
تُعدّ سبائك 6061 و6082 الأنسب للاستخدامات الهيكلية العامة وتطبيقات السيارات. ففي حالتها الأكثر ليونة T4، تتشكل هذه السبائك بسلاسة تحت ضغط عالٍ دون أن تتشقق أو تتسبب في تآكل مبكر للأدوات. وبعد تشكيلها، تُعزز المعالجة الحرارية القياسية T6 (المعالجة الحرارية بالمحلول، والتبريد بالماء، والتقادم الاصطناعي عند 175 درجة مئوية) مقاومة الشد لديها لتتجاوز 240 ميجا باسكال.
س4: كيف تعمل عملية البثق على البارد على تحسين عمر الإجهاد لجزء من الألومنيوم مقارنة بتصنيعه من قضيب معدني؟
عند تشكيل قطعة من قضيب معدني مبثوق، تقطع أداة القطع خطوط تدفق الحبيبات المعدنية المتصلة عند كل كتف وخيط وزاوية، مما يُحدث شقوقًا دقيقة تُسهّل حدوث تشققات الإجهاد تحت تأثير الأحمال الدورية. أما عملية البثق على البارد، فتعيد توجيه بنية الحبيبات وتضغطها على طول الشكل الهندسي الدقيق لتجويف القالب. ولأن خطوط التدفق البلورية تبقى متصلة ومتوازية مع محيط القطعة، فإن حد الإجهاد ومقاومة ضغط الانفجار يزدادان بنسبة تتراوح بين 20% و35%.
س5: ما هي اللمسة النهائية للسطح التي يمكننا توقعها مباشرة من قوالب البثق البارد، وهل تدعم عملية الأنودة الملونة؟
مباشرةً بعد التشكيل، تُنتج عملية البثق البارد خشونة سطحية (Ra) تتراوح بين 0.4 و 1.6 ميكرومتر، وهي أنظف بشكل ملحوظ من المسبوكات التقليدية أو الأسطح الخام المُشَكَّلة آليًا. مع ذلك، يُخلِّف التدفق البلاستيكي الشديد وطبقات التشحيم السميكة طبقةً خارجيةً عنيدة. يجب إزالة هذه الطبقة باستخدام غسيل قلوي ساخن وحفر كيميائي دقيق قبل المعالجة في الخزان. بمجرد ضبط هذه المرحلة التحضيرية، يستقبل سبيكة 6061 المُشكَّلة على البارد طبقة الطلاء الصلبة من النوع الثاني والثالث بشكل متجانس، خالية من أي عيوب مسامية.
ملخص
إذا كنت ترغب في تحقيق عائد مجزٍ من خلال استخدام تقنية البثق البارد للألمنيوم في الإنتاج بكميات كبيرة، فعليك تغيير استراتيجية التصميم لديك: توقف عن تصميم القطع بناءً على حجم الرقائق المعدنية، وابدأ برسم خريطة لتدفق المعدن. امنح القطع زوايا منحنية بشكل صحيح، وسحبًا واقعيًا، ومقاطع جدارية متوازنة. تعامل مع التفاوتات الدقيقة الصعبة بخطة عمل مقسمة - دع المكبس ينتج قطعًا خامًا قريبة من الحجم المطلوب مع محاذاة ألياف متصلة، ثم أرسل القطعة إلى آلة CNC عالية السرعة للحصول على دقة متناهية. عندما تحترم نماذجك ثلاثية الأبعاد فيزياء تدفق البلاستيك، فإنك تقلل من الهدر، وتطيل عمر القوالب، وتحقق متانة عالية ضد الإجهاد بتكلفة زهيدة.
معلومات الاتصال
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تشمل عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، والتصنيع بالخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع أدقّ التفاصيل بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
