 العربية




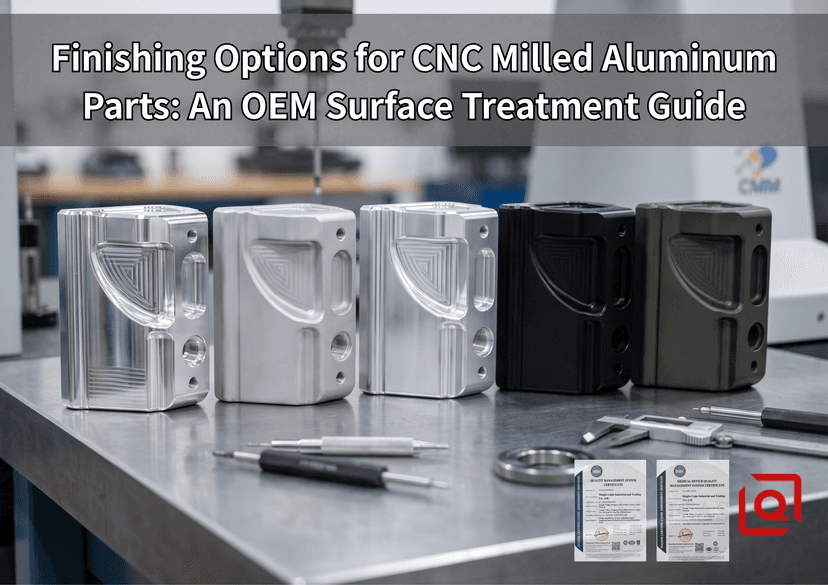
بعد إخراجها مباشرةً من ملزمة التشغيل، تبدو اللمسة النهائية الخماسية المحاور مثالية. تؤكد أنماط الحيود الواضحة الممتدة على طول قطعة 6061-T6 المنحوتة انعدام انحراف المغزل، وضبط تغذية برنامج CAM بدقة، وقيام قاطع الطحن بقطع الألومنيوم بسلاسة تامة.
ثم تصل هذه القطعة المجردة إلى طاولة التجميع... وتبدأ المشاكل الحقيقية.
الألومنيوم 6061 الخام لين، ونشط كيميائيًا، وعرضة للخدوش.
ضع قطعة غير محمية على طاولة رطبة طوال الليل، أو امسكها بأيدٍ عارية متعرقة، وستظهر بقع بيضاء باهتة من الصدأ بحلول الصباح. قم بربط مسمار فولاذي عادي مباشرة في لولب جاف، وستتصلب السنون بشدة قبل أن يصل المسمار إلى عزم الدوران المطلوب. تُحدد عملية التصنيع الشكل الهندسي، لكن خط التشطيب يُحوّل هذا الشكل الخام إلى منتج جاهز للاستخدام. في كثير من الأحيان، تصلنا مطبوعات التصميم مصحوبة بتعليق عام وسريع مثل "أكسدة سوداء" موضوع بشكل عشوائي في خانة العنوان. إن القيام بذلك دون التخطيط لنمو المادة، أو التوصيل الكهربائي، أو إخفاء الحدود، يحوّل عملية التجميع إلى مقامرة. فيما يلي دليل عملي للمهندسين حول المعالجة اللاحقة لقطع الألومنيوم المصنعة باستخدام آلات CNC، مع التركيز على المفاضلات العملية، والفروق الدقيقة في الأبعاد، وخطوات الإنتاج التي تسد الفجوة بين نماذج التصميم بمساعدة الحاسوب الرقمية والأجهزة المادية الموثوقة.مقارنة هندسية: التشطيبات الشائعة للألمنيوم المشكّل
| نوع التشطيب | المواصفات الأساسية | الانحراف البُعدي النموذجي | ملمس السطح النهائي | الغرض الهندسي الأساسي |
| data-path-to-node="11,1,0,0" data-index-in-node="0">كما تم تشكيله | ISO 2768-m / ISO 1302 | القيمة الاسمية الأساسية (بدون تغيير) | سطح أملس مع مسارات أدوات دقيقة مرئية | نماذج أولية وظيفية، أقواس داخلية، فحوصات سريعة للملاءمة. |
| التنظيف بالخرز | نوعية الوسائط (زجاج من رقم 8 إلى رقم 12) | تنعيم طفيف للحواف (تآكل دقيق) | ملمس ناعم مخملي يشبه الساتان | إزالة خطوط القطع، والقضاء على الوهج، والتحضير قبل الأنودة. |
| أنودة من النوع الثاني | MIL-A-8625 النوع الثاني | نمو خارجي طفيف (~0.008 مم/جانب) | لمعان ناعم وصلب ومتجانس | أغلفة إلكترونية، وهياكل تجميلية، وأقواس قياسية. |
| طبقة صلبة من النوع الثالث | MIL-A-8625 النوع الثالث | طبقة سميكة (~0.025 مم/جانب) | مطفي، كثيف، عالي مقاوم للخدش | منزلقات عالية الاحتكاك، وهياكل هيدروليكية، وأسطح مقاومة للتآكل الشديد. |
| Chem-Film (Alodine) | MIL-DTL-5541 النوع الثاني | تغيير معدوم تقريبًا | يحتفظ بالملمس المعدني الخام | أسطح تأريض الترددات اللاسلكية/التداخل الكهرومغناطيسي، والتجاويف الداخلية، والطبقات التمهيدية المطلية بالمسحوق. |
| نيكل غير كهربائي | ASTM B733 / AMS 2404 | ترسيب متجانس (~0.015 مم/جانب) | لمعان معدني صلب وناعم | ثقوب عمياء عميقة، مشعبات، بيئات كيميائية قاسية. |
الخطوة 0: خط الأساس - قراءة السطح بعد التشغيل
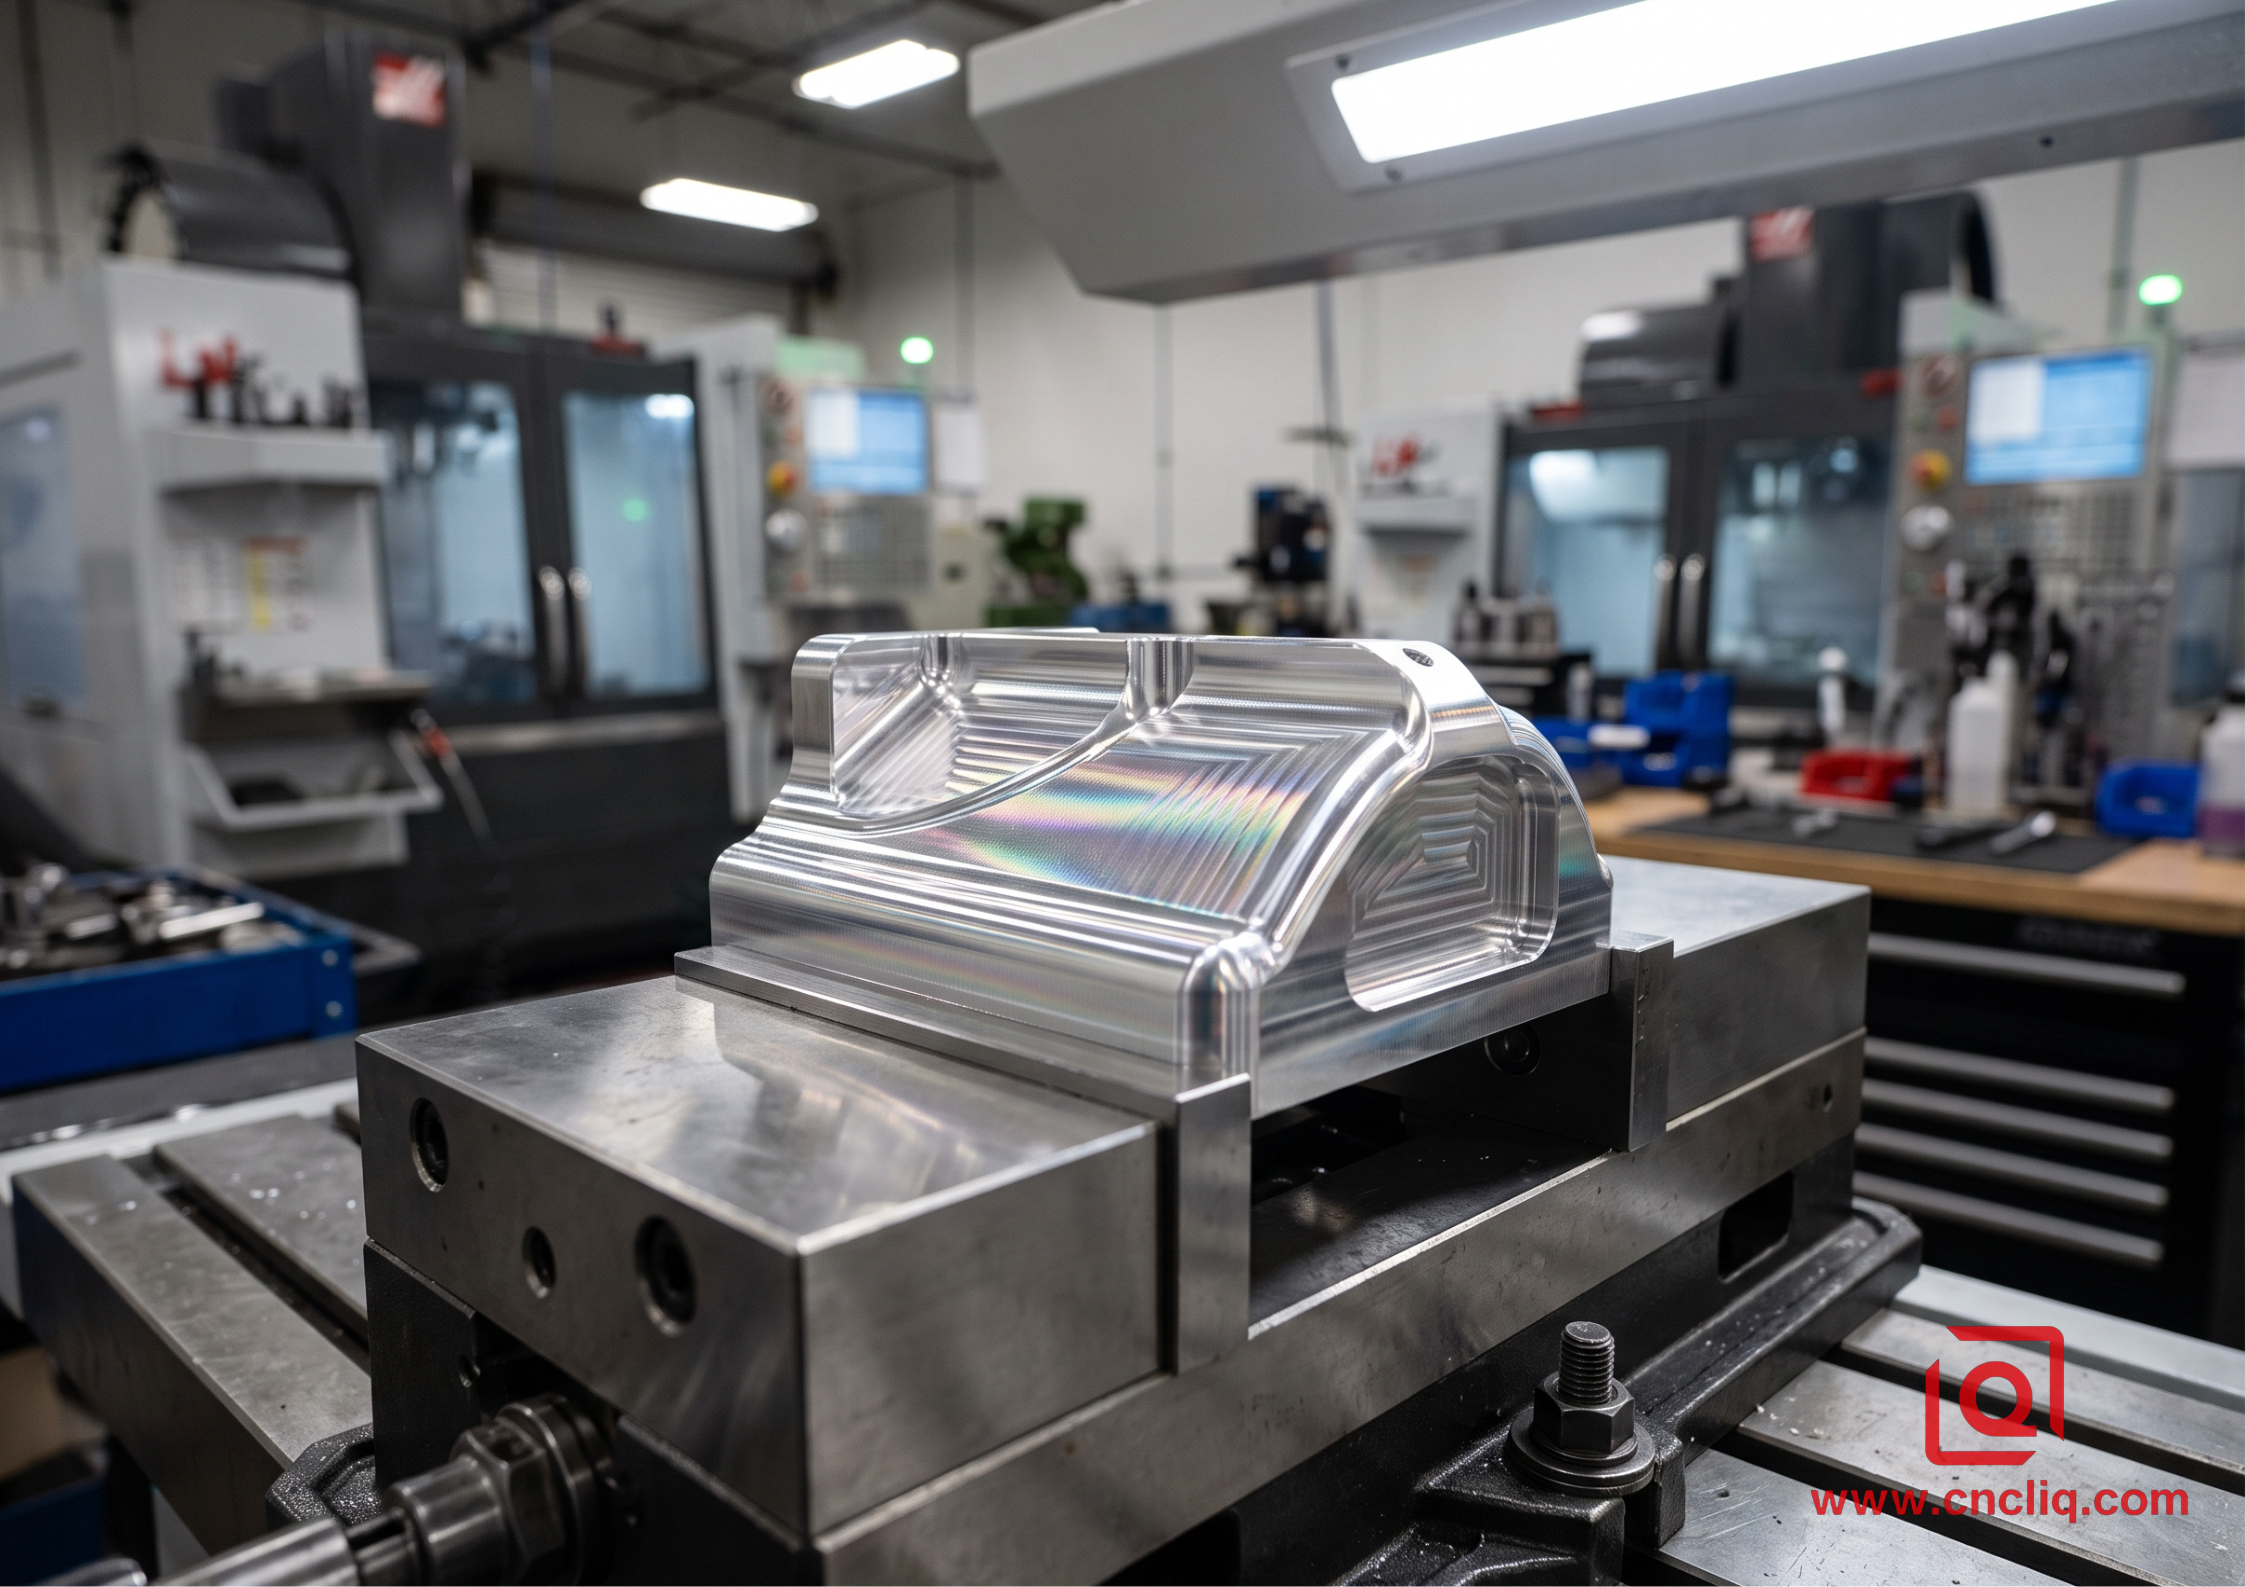
تتفاعل كل معالجة سطحية بشكل مباشر مع البنية المجهرية التي تخلفها أداة القطع. لا يمكنك ببساطة إخفاء عيوب التصنيع باستخدام مواد كيميائية.
 [ قاطع طيران أحادي النقطة ] [ قاطع كروي قياسي ]

~~~~~~~~~~~~~~~~~~~~~~~~~~ /\/\/\/\/\/\/\/\/\/\/\/\
سطح مستوٍ يشبه المرآة، حواف مسننة & نتوءات دقيقة

(احتكاك منخفض، لا يحتاج إلى نفخ) (يتطلب نفخًا لدمج الخطوط)
عندما يخرج غلاف من الألومنيوم من آلة الطحن، تعكس أسطحه مسار القطع المحدد المستخدم.تُنتج عملية تشكيل القشرة باستخدام قاطع طحن بقطر 80 مم مع تمريرات خفيفة سطحًا أملسًا عاكسًا، حيث تكون خطوط تلامس أداة القطع بالكاد محسوسة. في المقابل، غالبًا ما تُظهر التجاويف الداخلية العميقة التي يتم تنظيفها باستخدام قواطع طحن أصغر حوافًا واضحة لأداة القطع وعلامات تداخل دقيقة. تُعدّ القطع الخام، بعد تشكيلها مباشرةً، مناسبةً للهياكل الداخلية المخفية أو أدوات الاختبار التي تبقى جافة تمامًا. ولكن إذا تم إهمال طلاء المواد المصنوعة من سبائك غنية بالنحاس أو الزنك، مثل سبائك 2024 و7075، فسوف تتآكل بسرعة في الهواء الطلق أو في بيئة ذات هواء مالح. حتى سبيكة 6061 الموثوقة تتأثر سلبًا - إذ تترك آثارًا من سائل التبريد القابل للذوبان في الماء عليها بعد إزالتها من الطاولة، ويبدأ التآكل بالظهور بسرعة.
التنظيف بالخرز: إنشاء سطح ساتان موحد
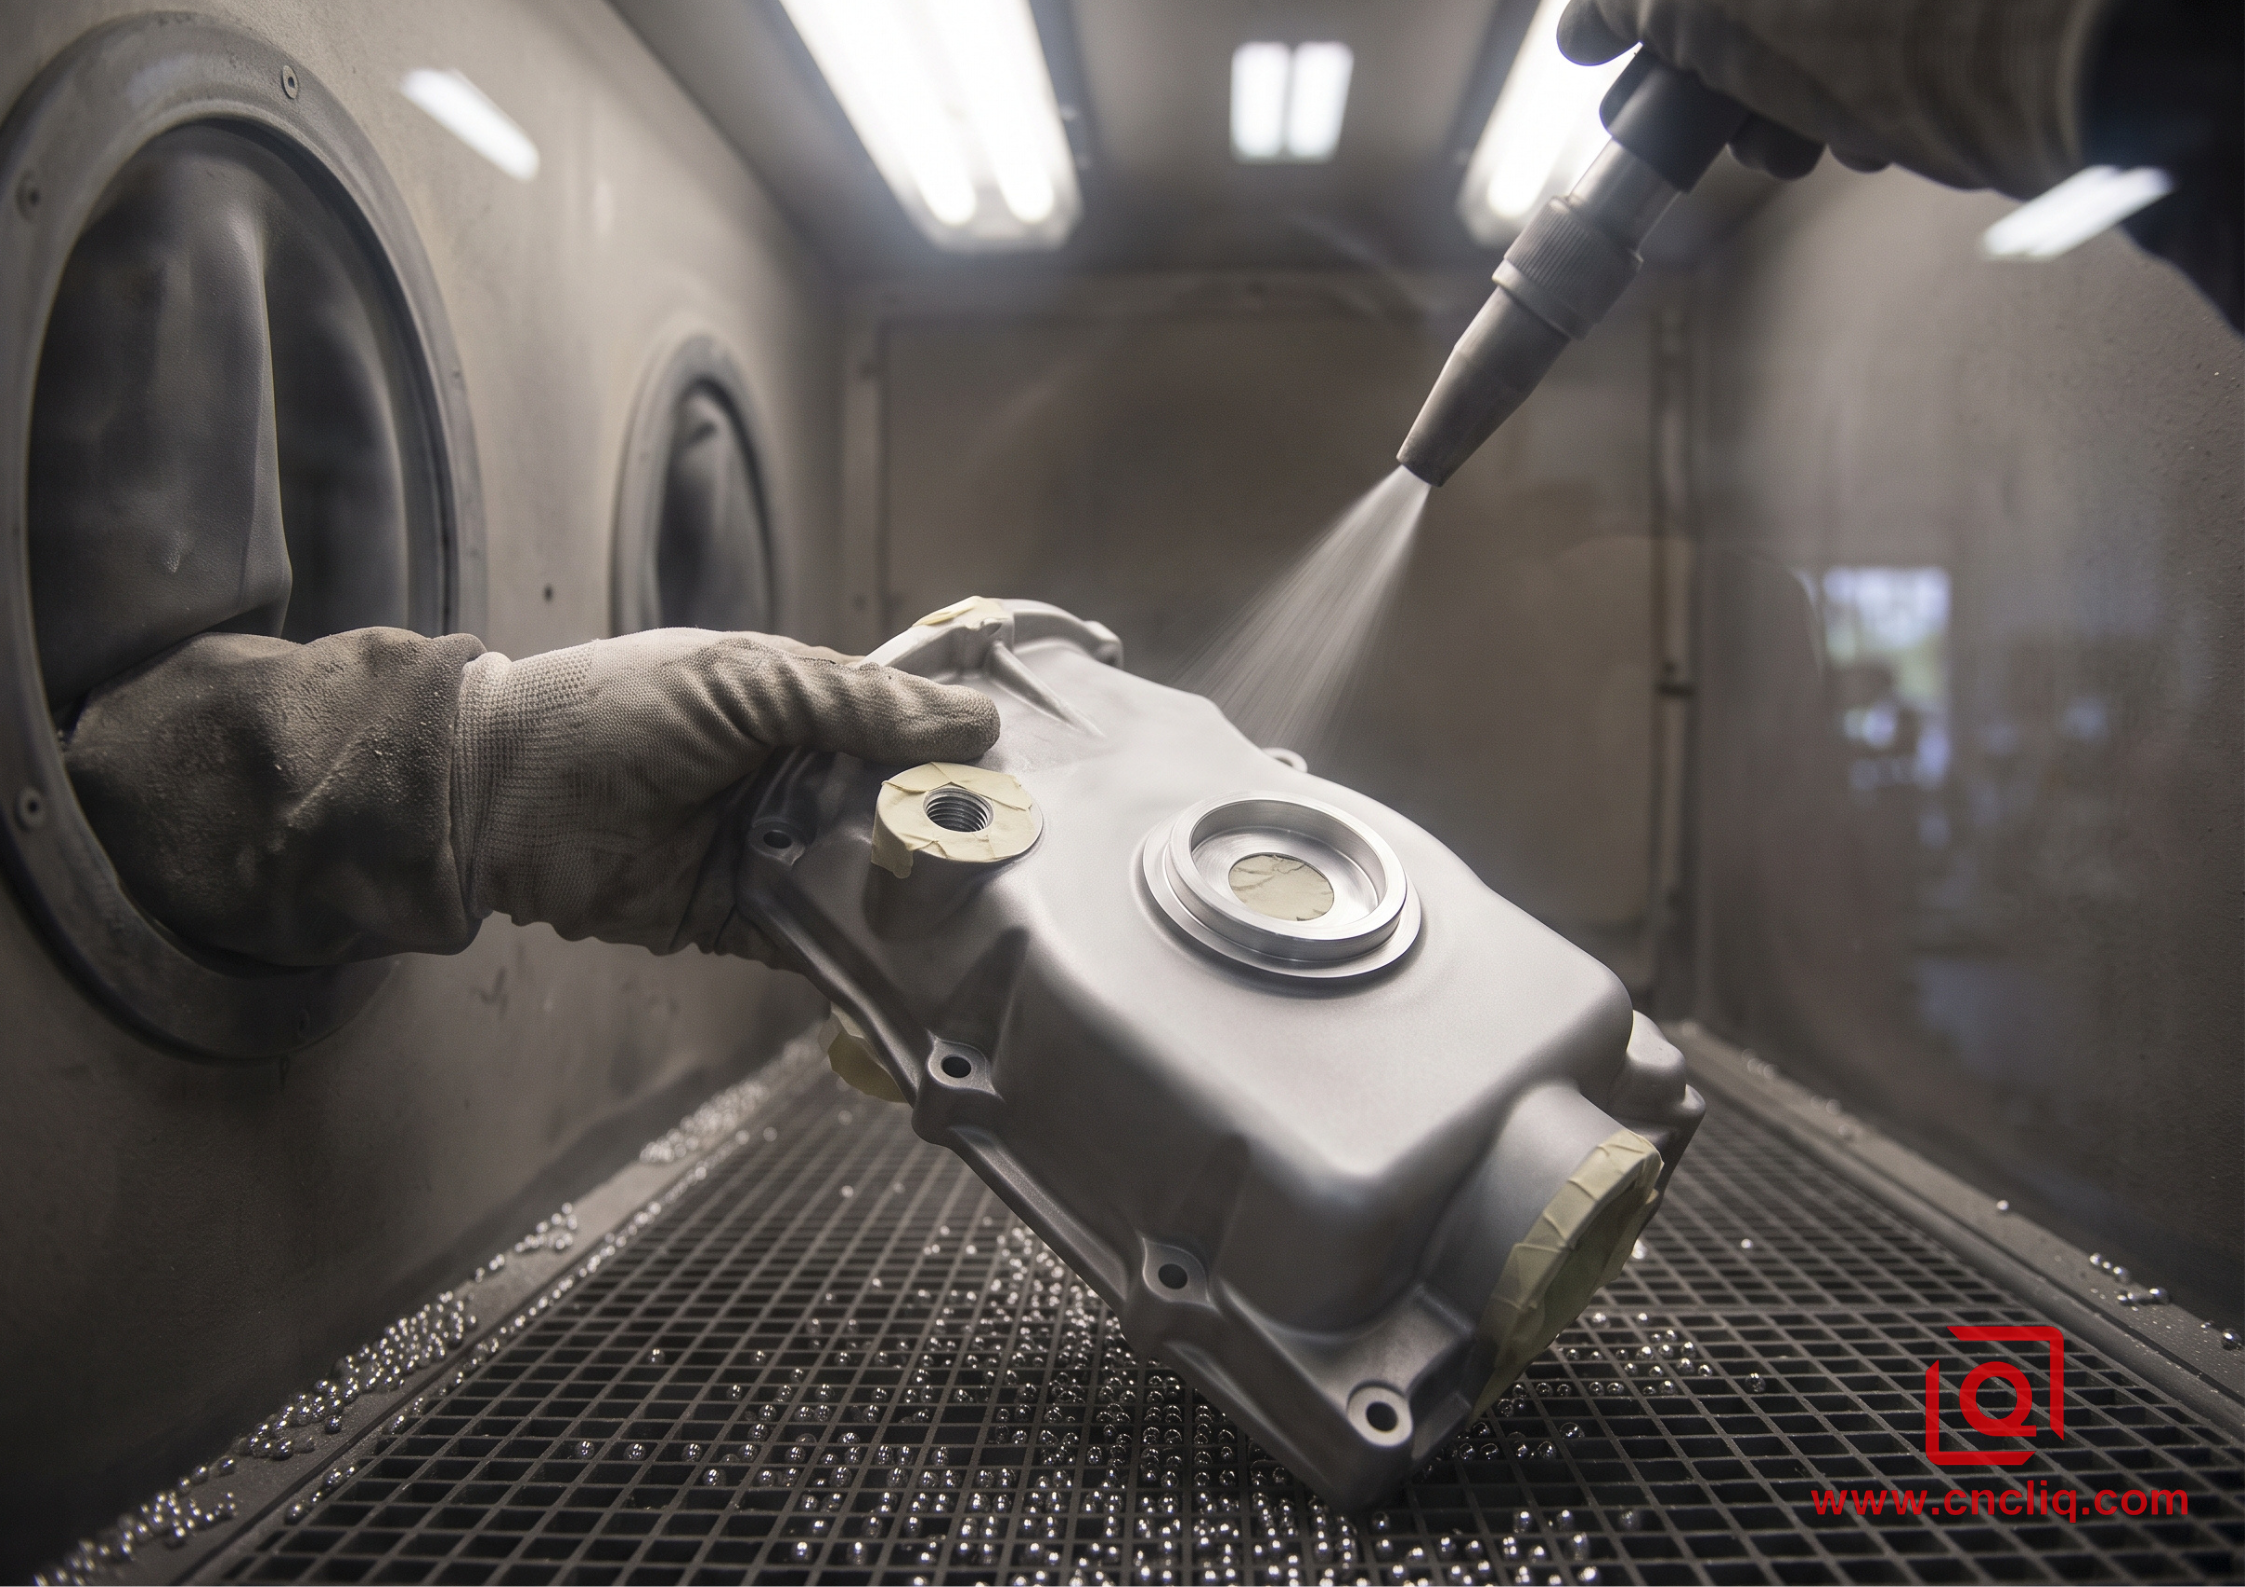
عندما تحتاج إلى غلاف ذي مظهر نظيف وغير لامع يخفي آثار الأدوات الدقيقة، فإن عملية السفع بالخرز هي خطوة التحضير القياسية قبل التشطيب الكيميائي.
التأثير الفيزيائي:

الهواء المضغوط + حبيبات زجاجية كروية ===>يُقشّر السطح ويُزيل حواف القطع

==>يترك نقرات دقيقة ضحلة (مظهر غير لامع)
لن تخترق الوسائط الزجاجية الكروية الألومنيوم؛ تخيل الانفجار وكأنه ملايين المطارق الصغيرة التي تدق.يدفع هواء ورشة العمل الجاف حبيبات الصنفرة داخل الخزانة، مما يُزيل النتوءات ويُوحّد مسارات القطع المتدرجة على جميع الأسطح. تخرج القطعة بلمعان باهت وموحد غير لامع يُقلل من الوهج العلوي الشديد.
التطبيق العملي في ورشة العمل:
يزيل السفع الرملي المعدن سواءً أردت ذلك أم لا. يُزيل السفع الرملي الخشن الحواف الحادة، ويُدوّر الشطبات الصغيرة، ويُدخل حبيبات الصنفرة الدقيقة مباشرةً في الثقوب الملولبة المغلقة. هل لديك ثقوب ضيقة أو خيوط لولبية ذات خطوة ضحلة؟ قم بتغطيتها أولاً، أو على الأقل وجّه فوهة الرش بعيدًا عن تلك المناطق الحساسة.
الطلاء الأنودي من النوع الثاني: الموازنة بين الحماية اليومية واللون
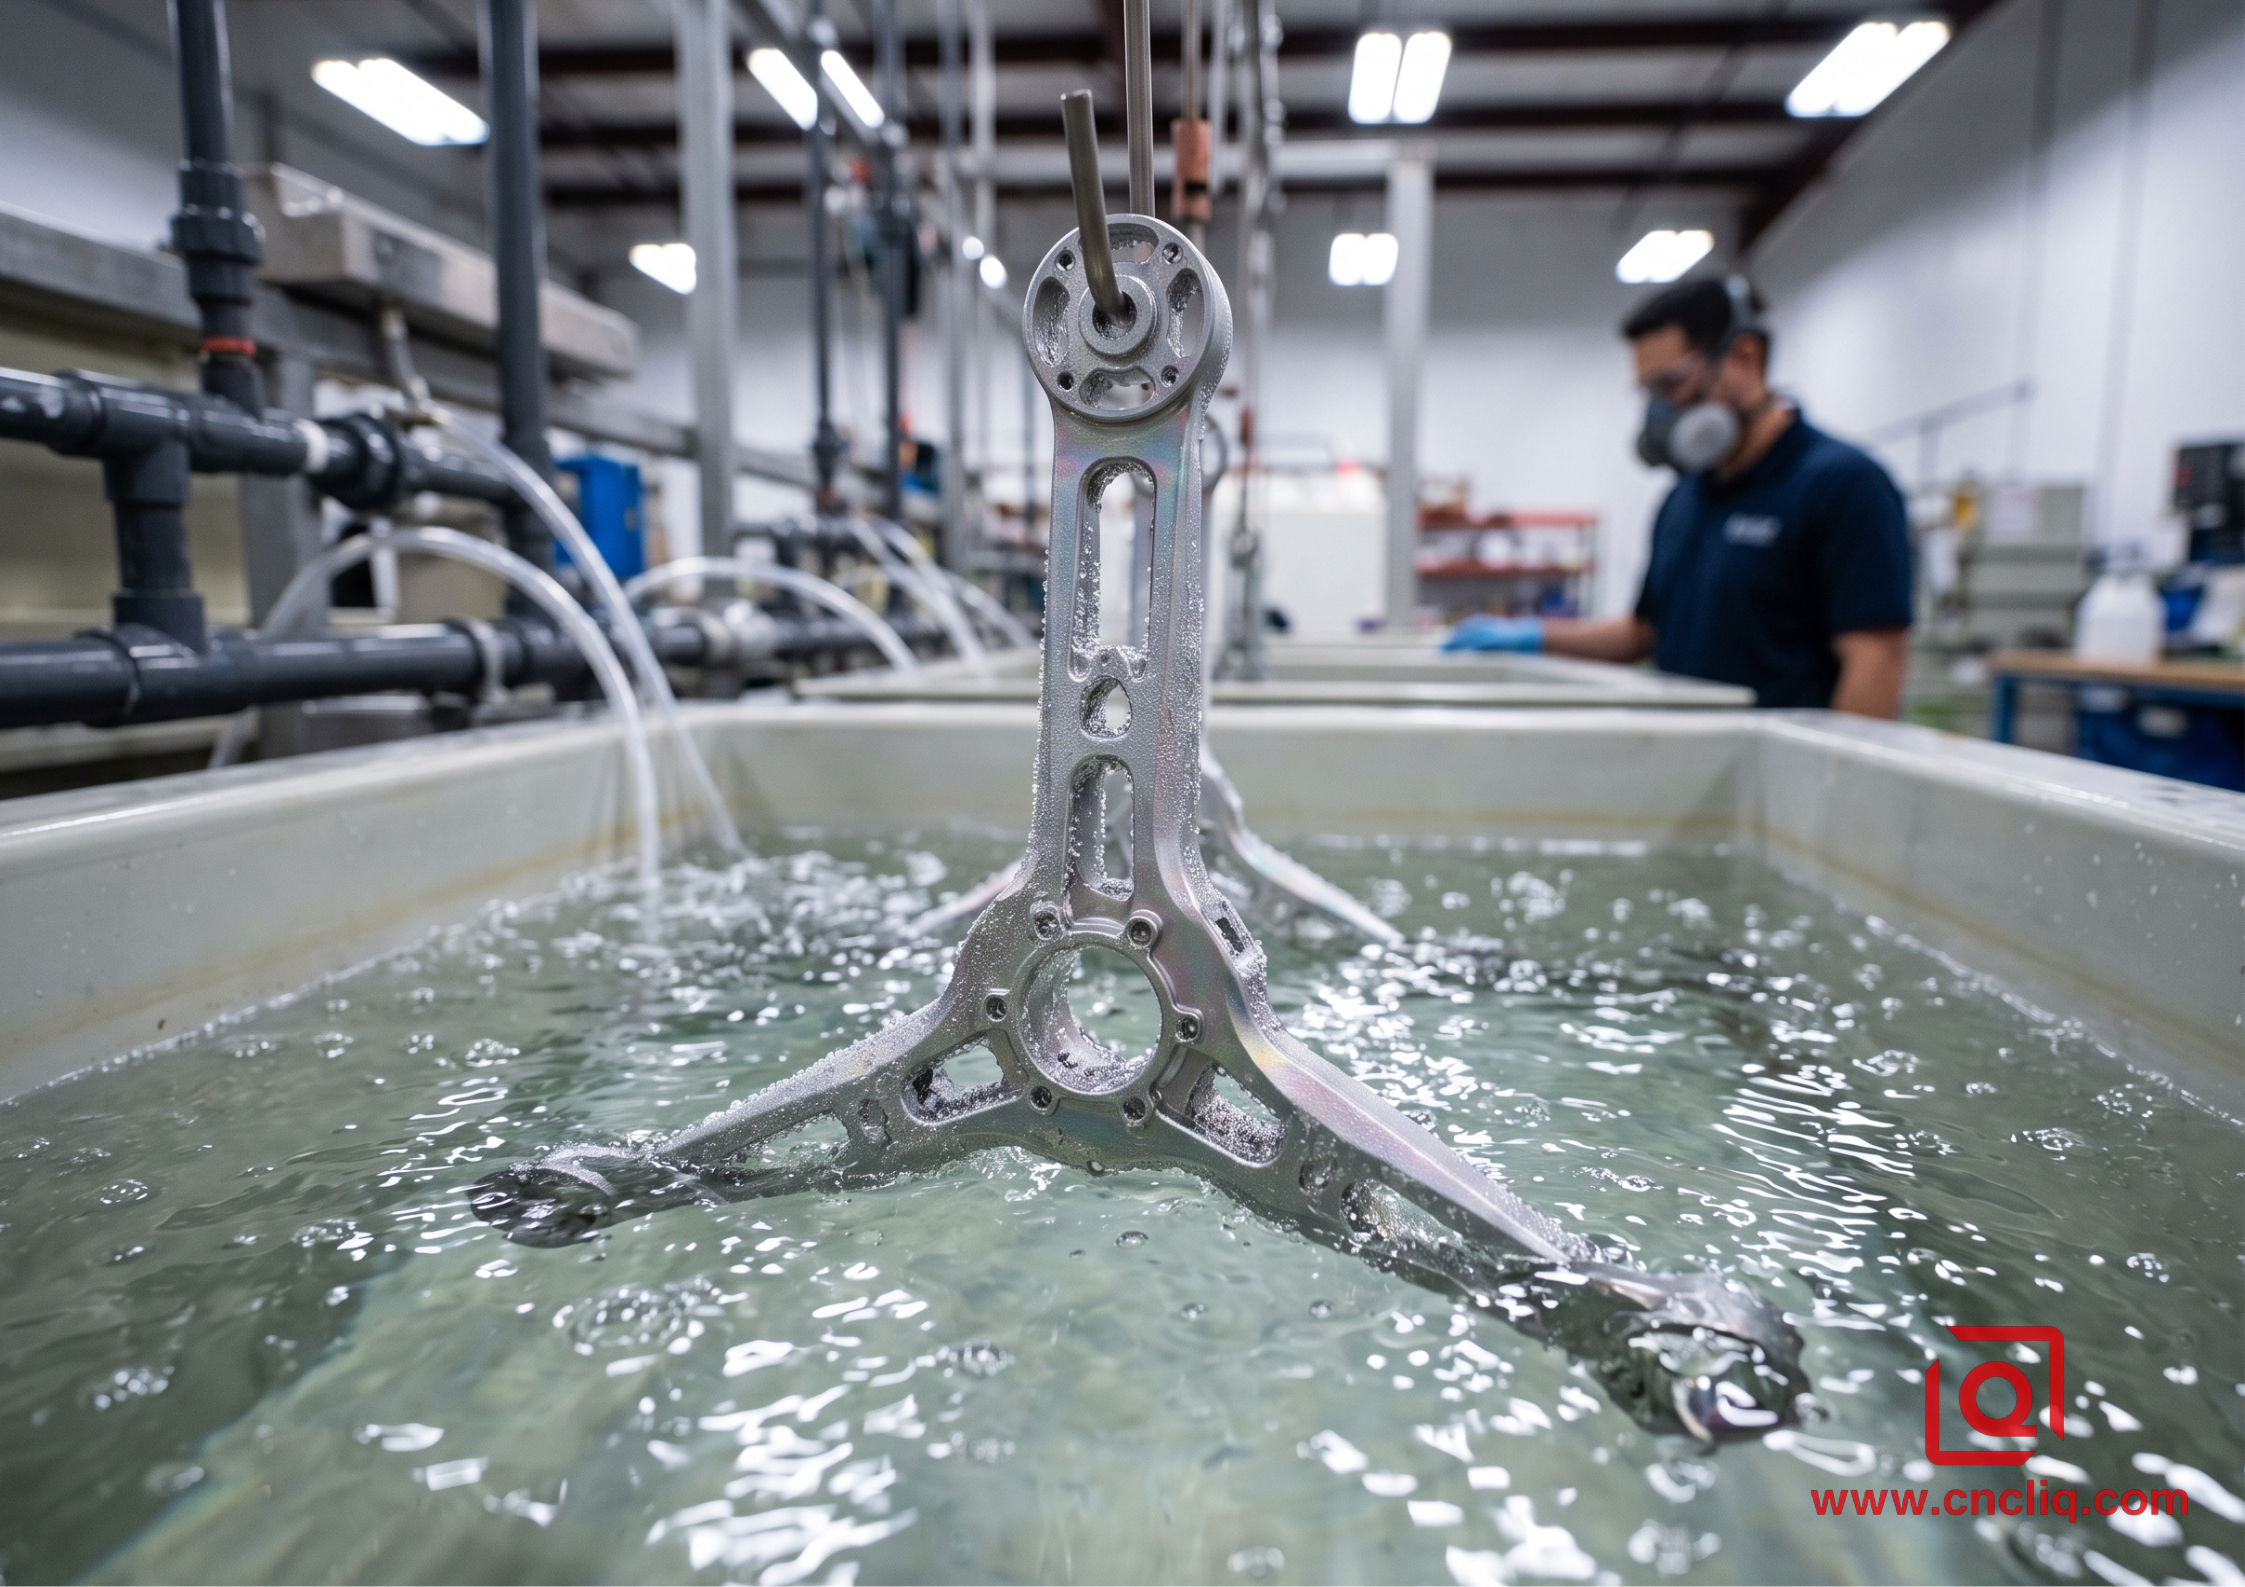
لا تزال عملية الأنودة الكبريتية هي الخيار الافتراضي لتشطيب أسطح الأجهزة المصنعة باستخدام الحاسوب، وأذرع الطائرات بدون طيار، وهياكل معدات الاختبار. أما الطلاء، أو الطلاء المسحوق، أو الطلاء الكهربائي، فيغطي المعدن الخام كطبقة رقيقة غير متماسكة. لكن الأنودة لا تعمل بهذه الطريقة. فعند تمرير تيار كهربائي عبر خزان حمضي، يتحول الألومنيوم الأساسي مباشرةً إلى طبقة خارجية متينة ومتماسكة من أكسيد الألومنيوم.
ديناميكية النمو 50/50:

+--------------------------+

| البناء الخارجي: +50% من الفيلم | <--- يتمدد للخارج في الفضاء (يزيد من القطر الخارجي / يغلق القطر الداخلي)

+==========================+ <--- حدود الجزء الأصلي

| الاختراق: -50% من الفيلم | <--- يستهلك قاعدة الألومنيوم الخام
+--------------------------+
لأن نصف هذا الغشاء الشبيه بالسيراميك يتراكم للخارج والنصف الآخر يتغلغل في الركيزة، فإن كل سطح مؤكسد يتحرك قليلاً في الفضاء. إذا كانت مواصفات التشطيب تُنتج طبقة أكسيد إجمالية بسماكة 0.016 مم:
-
تزداد السماكة الكلية والنتوءات الخارجية بمقدار 0.008 مم تقريبًا لكل جانب.
-
ينكمش التجويف الداخلي المُوسّع بمقدار 0.008 مم تقريبًا على نصف قطره، مما يُقلّص القطر الكلي بمقدار 0.016 مم.
إذا صمّم مهندس تجويفًا لاستيعاب محمل كروي مُثبّت بالضغط مع خلوصات ضيقة وأهمل مراعاة هذه الطبقة، فسوف يعلق المحمل أثناء التجميع.
يقوم مبرمج CNC خبير بتعويض هذا الأمر مسبقًا عن طريق حفر ثقب أكبر قليلًا أثناء عملية التشطيب، مما يسمح لخزان المواد الكيميائية بإغلاق البُعد إلى الحجم الاسمي الصحيح.الصباغة وختم الترطيب
تشبه طبقة الأكسيد المتكونة حديثًا مجموعة من المسام العمودية المجهرية الشبيهة بخلايا النحل. في عملية الأنودة من الفئة 2، تمتص هذه المسام الفارغة الأصباغ العضوية - الأسود الداكن، والفضي الشفاف، والأزرق الغني، والذهبي.
مباشرةً بعد الصباغة، تُغمر قطعة العمل في ماء منزوع الأيونات قريب من درجة الغليان. تعمل هذه الصدمة الحرارية على ترطيب طبقة الأكسيد الجديدة، مما يؤدي إلى انتفاخ جدران المسام الدقيقة وإغلاقها، وبالتالي تبقى الملونات محصورة في الداخل.
إذا تم التهاون في هذا الختم، فإن المسام المفتوحة تمتص رواسب سائل التبريد أو بصمات الأصابع المتسخة كقطعة قماش جافة بمجرد لمسها.الطلاء المؤكسد الصلب من النوع الثالث: درعٌ للتآكل الشديد
عندما يحتاج مكون من الألومنيوم إلى تحمل الاحتكاك الميكانيكي المستمر، أو الغبار الكاشط، أو السوائل الهيدروليكية المضغوطة، فإن الطلاء المؤكسد القياسي من النوع الثاني يتآكل بسرعة كبيرة. يتطلب هذا العمل الطلاء المؤكسد الصلب من النوع الثالث.
يُساعد تبريد الخزان على منع الحمض الساخن من إتلاف الطبقة الرقيقة، بينما يُجبر التيار الكهربائي العالي الأكسدة على التغلغل عميقًا في المادة. ستحصل على درع صلب كالزجاج - مقاومة للخدش تضاهي فولاذ الأدوات المكربن، دون أن تفقد ذرة من وزن الألومنيوم. نظرًا لأن طبقة الطلاء الصلب تتراكم بسماكة أكبر بكثير من طبقة الأنودة التجميلية، فإن بروز كل سطح يكون ملحوظًا. تدفع طبقة الطلاء الصلب النموذجية بسماكة 0.050 مم كل سطح خارجي للخارج بمقدار 0.025 مم. ستواجه وصلات التعشيق المنزلقة، وأعمدة المكابس الديناميكية، وأكتاف التثبيت الدقيقة صعوبة في الحركة ما لم يترك نموذج التصميم بمساعدة الحاسوب (CAD) مساحة كافية لهذه الطبقة السميكة. الخصائص البصرية: يختلف لون طبقة الطلاء الصلب الطبيعية غير المصبوغة اختلافًا كبيرًا اعتمادًا على السبيكة الموجودة أسفلها. في سبيكة 6061 القياسية، يستقر اللون على لون فحمي داكن أو زيتوني جذاب. أما بالنسبة للسبائك 7075، فإن محتوى الزنك يمنحها لوناً برونزياً مخضراً.إذا كان مشروعك يتطلب مظهرًا بصريًا متناسقًا عبر مكونات متعددة متصلة، فقم بتصنيعها جميعًا من نفس دفعة المواد الخام. الطبقة الكيميائية (ألوداين): الحفاظ على التأريض والأبعاد الدقيقة في بعض الأحيان، تحتاج إلى حماية الألومنيوم من التآكل، ولكن لا يمكن للجزء تحمل أي زيادة في الأبعاد أو فقدان التوصيل الكهربائي. وهنا تبرز أهمية الطلاءات الكيميائية التحويلية (المعروفة باسم Chem-Film أو Alodine).
 [ غشاء أكسيد أنودي ] [ غشاء تحويل كيميائي

* يشبه السيراميك، غير موصل * تفاعل رقيق للغاية يشبه الهلام

* نمو ملحوظ في الأبعاد * لا يوجد تغيير ملحوظ في الأبعاد

* مثالي للاحتكاك والتآكل * يحافظ على مسارات التأريض الكهربائي
تجاوز خزانات وتيار الأنودة؛ يبني الغشاء الكيميائي طبقة واقية رقيقة للغاية بمجرد غمره سريعًا.تُقرأ طبقة الطلاء المتراكمة كصفر مطلق. هذا يعني أنه يمكنك غسلها على حواف موجهات الموجات الراديوية، والخيوط ذات الخطوة الدقيقة، وفتحات الدبابيس المُوسّعة بإحكام دون إتلاف وصلات الانزلاق لاحقًا. نظرًا لأن طبقة التحويل هذه تسمح بمرور الإلكترونات بحرية، فمن الممارسات الشائعة تحديد طبقة كيميائية داخل العلب الإلكترونية التي تتطلب استمرارية تأريض للوحات الدوائر والدروع الداخلية. الطلاء بالنيكل غير الكهربائي: الوصول إلى التفاصيل الداخلية العميقة تعتمد عملية الأنودة بشكل كبير على التيار الكهربائي المباشر. تميل التيارات العالية إلى التمركز على طول الحواف الخارجية الحادة، مما قد يتسبب أحيانًا في احتراق موضعي، بينما تتلقى الزوايا الداخلية العميقة وقيعان الجيوب الضيقة تيارًا ضئيلاً للغاية، مما ينتج عنه طبقة واقية رقيقة أو معدومة. data-path-to-node="4">
مقارنة تدفق التيار الكهربائي بالغمر الكيميائي:
الأكسدة الأنودية (المجال الكهربائي): تراكم كثيف على الزوايا الخارجية؛ ضعيف داخل التجاويف العميقة. طلاء النيكل غير الكهربائي (السائل): يتدفق في كل مكان رطب؛ يُنتج سماكات جدارية متطابقة تمامًا.
يحل طلاء النيكل غير الكهربائي هذه المشكلة من خلال تفاعل كيميائي ذاتي التحفيز. لا يمر أي تيار كهربائي عبر الخزان. طالما أن محلول المعالجة الكيميائية يتدفق إلى التجويف ويُبلل المعدن، فإن سبيكة النيكل والفوسفور تترسب بمعدل ثابت وموحد في كل مكان. تتلقى المنافذ الهيدروليكية العميقة والقنوات الداخلية المتقاطعة والأسنان الملولبة الغائرة نفس سماكة الطلاء تمامًا مثل السطح الخارجي، مما يوفر درعًا معدنيًا متجانسًا ومتينًا ومقاومًا للتآكل. التغطية الاستراتيجية: حماية الأشكال الهندسية الحساسة نادرًا ما تحصل الأجزاء المخصصة المعقدة على طبقة نهائية موحدة على كل ملليمتر مربع. في أغلب الأحيان، يُفضل وجود طبقة صلبة متينة على الإطار الخارجي لمقاومة الخدوش، وسطح تأريض موصل غير مؤكسد على نتوء داخلي، ومعدن خام مكشوف داخل ثقب دبوس التثبيت الدقيق.
يتطلب تحقيق ذلك إخفاءً متعمداً قبل دخول الجزء إلى خط المعالجة الكيميائية.
 +-----------------------------+

| غلاف خارجي صلب من النوع الثالث |

| ========================== |

| [ هيكل من الألومنيوم 6061-T6 ] |

| |

( ) فتحة وتد مُوسّعة |

| | (سدادة سيليكون) |

| | [مُقنّع] |

+---+-------------------------+
أدوات التغطية الأساسية:

* سدادات سيليكون مدببة: تُضغط يدويًا في الثقوب العمياء الملولبة وفتحات المسامير المُوسّعة لمنع تسرب سوائل المعالجة.

* شريط مقاوم للحرارة العالية: يُلصق بدقة على نقاط التلامس المسطحة لحماية الألمنيوم المكشوف للتأريض الكهربائي.

* طلاء مقاوم سائل قابل للتقشير: يُطلى يدويًا على الدرجات غير المنتظمة والحدود المنحنية والانتقالات الداخلية المعقدة.
التصميم من أجل فواصل نظيفة:
يسحب الاحتكاك الشعري المواد الكيميائية من الخزان إلى الشقوق المجهرية.
اطلب من أحدهم وضع شريط لاصق في منتصف سطح مستوٍ مفتوح، وسيتسرب الحمض حتمًا أسفل الحافة، مُحدثًا خط طلاء خشنًا ومتسربًا.وفر لهم سطحًا يلتصقون به: قم بتشكيل حافة، أو قطع تجويفًا، أو إنشاء أخدود لحلقة دائرية على خط الفصل. تعمل هذه الحافة كحاجز صلب لحافة الشريط اللاصق، تاركةً خط فصل مستقيمًا ونظيفًا تمامًا.
حالة عملية: هيكل ماسح LiDAR الساحلي
طلب منا أحد عملاء الأتمتة تصميم غلاف مخصص لمستشعر 6061-T6 لأجهزة LiDAR الدوارة على رافعات أرصفة الموانئ. كانت ظروف التشغيل قاسية: رذاذ ملح بحري متواصل، وأشعة فوق بنفسجية حارقة، واهتزازات محرك عنيفة تُزعزع الهيكل على مدار الساعة.
معضلة التصميم:

* الغلاف الخارجي: مُعرَّض للتآكل المستمر الناتج عن رذاذ الملح والاحتكاك أثناء التعامل.

* محاور المحامل: فتحتان تتطلبان تركيبًا انزلاقيًا من نوع H7 لتثبيت محامل المغزل الدقيقة.

* رف التثبيت الداخلي: يتطلب تلامسًا معدنيًا نظيفًا لتبديد الحرارة والتأريض الكهربائي.

* سطح العدسة: يتطلب حلقة مانعة للتسرب لمنع تسرب مياه الأمطار الغزيرة.
data-path-to-node="66">كيفية تنفيذ عملية التصنيع:
-
إعدادات التشغيل الآلي:
تم تشغيل الهيكل الرئيسي آليًا على مركز خماسي المحاور.
تم تصنيع تجاويف المحامل المزدوجة عمدًا بقطر أصغر بمقدار 0.015 مم خلال عملية التشكيل الأولي، ثم تم ضبطها على بُعد وسيط محسوب مسبقًا في عملية التشكيل النهائي لتوفير خلوص دقيق لخطوات التشطيب اللاحقة. -
تحضير أخدود مانع التسرب:
تم قطع أخدود حلقة منع التسرب باستخدام أداة تشكيل مخصصة لإنتاج سطح أملس ونظيف. مُنع استخدام السفع الرملي داخل الأخدود منعًا باتًا، وذلك للحفاظ على نعومة سطح الأداة، مما يضمن تثبيت مانع التسرب المطاطي المرن بشكل موثوق دون تسريب.
-
التغطية والمعالجة الكيميائية متعددة المراحل:
-
أولاً، تم غمر الهيكل الخام بالكامل في غشاء تحويل كيميائي شفاف لمنح جميع التجاويف الداخلية مقاومة أساسية للتآكل دون تغيير أي أبعاد.
-
بعد ذلك، تم إدخال سدادات سيليكون مصممة خصيصًا في جميع الثقوب الملولبة، وتم ضغط أقراص شريطية مقطوعة بدقة بإحكام فوق تجاويف المحامل والمشتت الحراري الداخلي. وسادات.
-
ثم وُضع الجزء في رف ونُقل إلى خزان حمض مبرد لعملية الأنودة الصلبة من النوع الثالث، مما أدى إلى تكوين طبقة خارجية كثيفة ومقاومة للتآكل بلون الفحم الزيتوني على الأسطح الخارجية.
-
-
التجريد والفحص النهائي:
-
بعد شطف الأجزاء وتجفيفها، قام الفنيون بإزالة الشريط اللاصق وسحب السيليكون المقابس.
-
ظهرت رفوف التأريض الداخلية وفتحات المحامل نظيفة تمامًا، مع ظهور اللون القزحي الخافت للغشاء الكيميائي الموصل، مع الحفاظ على موصلية المعدن الخام.
-
أكد فحص آلة قياس الإحداثيات (CMM) أن فتحات المحامل ظلت ضمن نطاق التفاوت المستهدف H7، مما سمح لمحامل المغزل بالانزلاق بسلاسة في مكانها أثناء التجميع النهائي.
-
قواعد عملية عامة لرسومات الشركات المصنعة للمعدات الأصلية
-
حدد سبيكة الأساس بوضوح: لا تتصرف جميع أنواع الألومنيوم بنفس الطريقة في خزان الحمض. يُنتج الألومنيوم 6061 تشطيبات موحدة ويمكن التنبؤ بها؛ بينما يتأكسد الألومنيوم 7075 بشكل طبيعي إلى درجات أغمق مائلة إلى الأخضر؛ ويمكن أن تتحول سبائك الصب إلى اللون الرمادي أو المرقش.
-
تحديد أبعاد ما بعد المعالجة: تجنب سوء الفهم من خلال الإشارة بوضوح على الرسم إلى ما يلي: "تُطبق الأبعاد بعد جميع معالجات السطح والطلاء." هذا يُوجه الفني لضبط إزاحاته لنمو طبقة الطلاء.
-
تجنب أنودة الخيوط الداخلية المصغرة: إلا إذا كنت عند قطع الخيوط الداخلية الدقيقة (مثل M3 أو أصغر) باستخدام صنابير خاصة كبيرة الحجم، يجب تحديد ضرورة سدها أثناء عملية الأنودة. غالبًا ما يتسبب تراكم أكسيد صلب داخل الخيوط الدقيقة في انحشار براغي الفولاذ المقاوم للصدأ أثناء التجميع. تخفيف حدة الحواف الخارجية: تنمو طبقة الأنودة بشكل عمودي على سطح المعدن. عند الزوايا الحادة جدًا، تنفصل طبقة الأكسيد الهشة، مما يُنشئ حافة هشة عرضة للتشقق. صمم جميع الحواف الخارجية بشطفة أو نصف قطر صغير على الأقل.
-
تأكيد نقاط التلامس: تتطلب عملية الأنودة اتصالاً كهربائياً، مما يعني ضرورة ملامسة مشبك زنبركي صغير أو قضيب تيتانيوم ملولب للجزء. حدد سطحًا غير حساس، أو جدارًا داخليًا، أو ثقبًا ملولبًا موجودًا حيث لا تؤثر علامات التلامس الصغيرة الناتجة عن التثبيت على الوظيفة أو المظهر.
الأسئلة الشائعة
س1: هل يمكن للتنظيف بالخرز أن يخفي تمامًا آثار الأدوات العميقة أو الخدوش الناتجة عن التشغيل الخشن؟
يعمل التنظيف بالخرز على تنعيم الحواف الحادة وإخفاء آثار القطع الطفيفة، ولكنه لا يُصلح عيوب التشغيل.
تتحول الخدوش العميقة، وأنماط الاهتزاز، والتفاوتات غير المستوية إلى تجاويف غائرة تحت سطح المادة. ومع ذلك، تظل هذه التجاويف تعكس الضوء وتبرز بوضوح. يبدأ السعي للحصول على لمسة نهائية غير لامعة حقيقية من المغزل. اسحب القطع النظيفة من على الطاولة أولاً؛ فاستخدام وسائط زجاجية دائرية مصمم لتشكيل أسطح متجانسة على البارد، وليس لتغطية علامات الطحن الخشنة. س٢: لماذا تبدو القطع المصنعة من دفعات مختلفة من نفس سبيكة الألومنيوم غير متطابقة أحيانًا بعد عملية الأنودة؟ تنمو طبقة الأنودة مباشرة من المعدن الأساسي بدلاً من أن تتراكم فوقه. هذا يعني أن طبقة الأكسيد تعكس التركيب الكيميائي الموجود داخل تلك القطعة المعدنية. تتذبذب نسب السيليكون والنحاس والحديد في كل عملية صب في المسبك، بينما تؤثر درجات حرارة الدرفلة ودورات التبريد على بنية الحبيبات الداخلية. عند غمر أجزاء من درجات حرارة مختلفة في نفس الحمام، يتفاعل الحمض بشكل مختلف. وينتهي بك الأمر بلمعان غير متناسق وانقسامات لونية صارخة عند نقاط اتصال القطع ببعضها.س٣: هل من الممكن تطبيق لون تجميلي زاهٍ على طبقة الأنودة الصلبة من النوع الثالث؟
تكوّن طبقة أكسيد سميكة ومتراصة حول درجة التجمد، والتي تتحول بشكل طبيعي إلى لون فحمي أو برونزي داكن أو زيتوني باهت حسب السبيكة. مع هذه الطبقة الأساسية الداكنة، يصبح استخدام الأصباغ الفاتحة مثل الفضي الشفاف أو الأحمر الغني أو الأزرق الملكي غير ممكن. الأسود القاتم هو الصبغة الوحيدة التي تلتصق بالطبقة الصلبة بشكل متجانس. إذا كنت ترغب في الحصول على ألوان زاهية للشركات، فعليك استخدام النوع الثاني العادي.
س٤: كيف يعمل غشاء التحويل الكيميائي تحت الطلاء المسحوق أو الطلاء الرطب؟
يتأكسد الألومنيوم الخام مكونًا قشرة طباشيرية لا تسمح للطلاء الرطب أو الطلاء المسحوق بالالتصاق.
إذا تُركت القطعة مكشوفة، ستتقشر الطبقة العلوية بسهولة بينما يتسلل الصدأ تحتها بمرور الوقت. أما غمر القطع المُجهزة في حمام كيميائي فيُشكل طبقة واقية محكمة فوق المعدن، مانعًا الرطوبة ومُعطيًا طبقة الأساس سطحًا خشنًا للالتصاق. هذا الحاجز الرقيق يُثبت الطلاء بالكامل، فلا تتسبب الرطوبة الخارجية في ظهور فقاعات في الطلاء حتى لو تسببت خدوش طفيفة في اختراق الطبقة العلوية. س5: ماذا يحدث إذا نسي المهندس تحديد موقع التثبيت على قطعة تجميلية مؤكسدة؟ يجب أن تثبت كل قطعة ألومنيوم بإحكام في قاعدة موصلة من التيتانيوم أو الألومنيوم لتحمل شدة التيار العالية. لا ينتقل التيار عبر الهواء، لذا يبقى الجزء الذي تثبت عليه أطراف التثبيت مكشوفًا تمامًا وبدون لون.اترك هذا القرار لمورد الطلاء، فقد يقوم أحدهم بتثبيت قطعة معدنية مباشرةً على إطار أمامي أو شطفة خارجية، تاركًا علامتي تلامس فضيتين خامتين في المنتصف تمامًا حيث ينظر العميل أولًا.ملخص
تحوّل عملية التشطيب المعدن الخام المصنّع باستخدام الحاسوب إلى أجهزة موثوقة. يُزيل السفع بالخرز الزجاجي الدرجات، ويُضفي الأنودة من النوع الثاني لونًا دقيقًا مع مقاومة عالية للخدوش، بينما يُغطي الطلاء الصلب من النوع الثالث الدروع شديدة التحمل، ويحافظ الغشاء الكيميائي الرقيق على مسارات التأريض. كل عملية طلاء تتطلب مفاضلات محددة بين نمو القطعة، والتوصيلية، ومقاومة العوامل الجوية. يتطلب ضبط مكونات الشركة المصنعة الأصلية تخطيطًا مبكرًا: مراعاة سُمك الطلاء داخل تجاويف التثبيت بالضغط، وقطع أخاديد تخفيف الضغط لأقنعة الشريط، وتجنب الاحتكاك الجاف بين المعدن والمعدن. افعل ذلك، وستسقط الأجزاء مباشرةً في الجهاز دون أي عوائق أو أعطال أثناء التشغيل.
معلومات الاتصال
جميع دراسات حالة العملاء المنشورة في هذه المدونة تم إخفاء هوية أصحابها وتنقيحها بالكامل. تُستخدم مقاييس الأداء وسير عمليات التصنيع والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا عالميًا موحدًا لجميع الطلبات.
