 العربية




هل ما زلتَ تُعاني من الحيرة بشأن ما إذا كان عمود الألمنيوم المصغر مناسبًا لماكينة سويسرية أو مركز خراطة CNC قياسي؟ اقرأ هذا الدليل قبل الموافقة على عرض السعر التالي. قد تبدو العينة الأولى جيدة، لكنها تُخفي في طياتها عيوبًا في عملية الإنتاج. تبدأ المحاور الطويلة بالاهتزاز. يؤدي إعادة تثبيت الظرف إلى زيادة الانحراف. يحمل ثقب عرضي نتوءًا إلى عملية التجميع. ثم يرتفع السعر المُقدَّم بمجرد ظهور وقت إضافي للطحن والفحص.
الدقة وحدها ليست نقطة انطلاق صحيحة. يمكن لأي من المنصتين إنتاج أجزاء ممتازة عندما يتناسب التصميم الهندسي مع الإعداد. انظر أولاً إلى نقطة الدعم أثناء القطع. ثم احسب عدد مرات رفع العمود وتحريكه وإعادة تثبيته قبل إتمام خصائصه الأساسية. توضح الأقسام التالية الطريقة التي يراجع بها مهندس العمليات الرسم عند الآلة. كما توضح التفاصيل التي يحتاجها طلب عرض الأسعار لضمان أن السعر المُقدّم سيصمد أمام الإنتاج.
1. الاختلاف الميكانيكي الذي يغير القطع
في مخرطة CNC التقليدية، يقوم ظرف التثبيت أو الكوليت بتثبيت القطعة، سواءً كانت من قضيب أو قطعة خام مقطوعة. تدور القطعة الخام، وتقوم أدوات المحورين X وZ بعملية القطع. وبحسب نوع المخرطة، يدعم مسند الذراع أو مسند التثبيت القطعة، بينما يقوم مغزل فرعي أو محور Y أو أداة مدفوعة بتنفيذ العمليات الإضافية. يتميز هذا التصميم بالمرونة والإنتاجية العالية طالما بقي الجزء المكشوف صلبًا.
تعمل ماكينة رأس الدوران المنزلق بطريقة مختلفة: يمر قضيبها عبر جلبة توجيه محكمة التثبيت. يُعرف هذا الترتيب عادةً باسم الخراطة السويسرية. تقطع أداة القطع مباشرةً بعد الجلبة. أثناء تغذية رأس الدوران، لا يظهر سوى جزء قصير من القضيب غير المدعوم بجانب الأداة. هذه الفجوة القصيرة تقلل من مساحة انحناء قطعة العمل تحت ضغط الأداة. تصبح الفائدة واضحة على عمود رفيع ذي نسبة طول إلى قطر عالية. يمكن للأدوات الدوارة والمغزل الفرعي حينها تشكيل الميزات الشعاعية ونهاية القطع في دورة تلقائية واحدة.
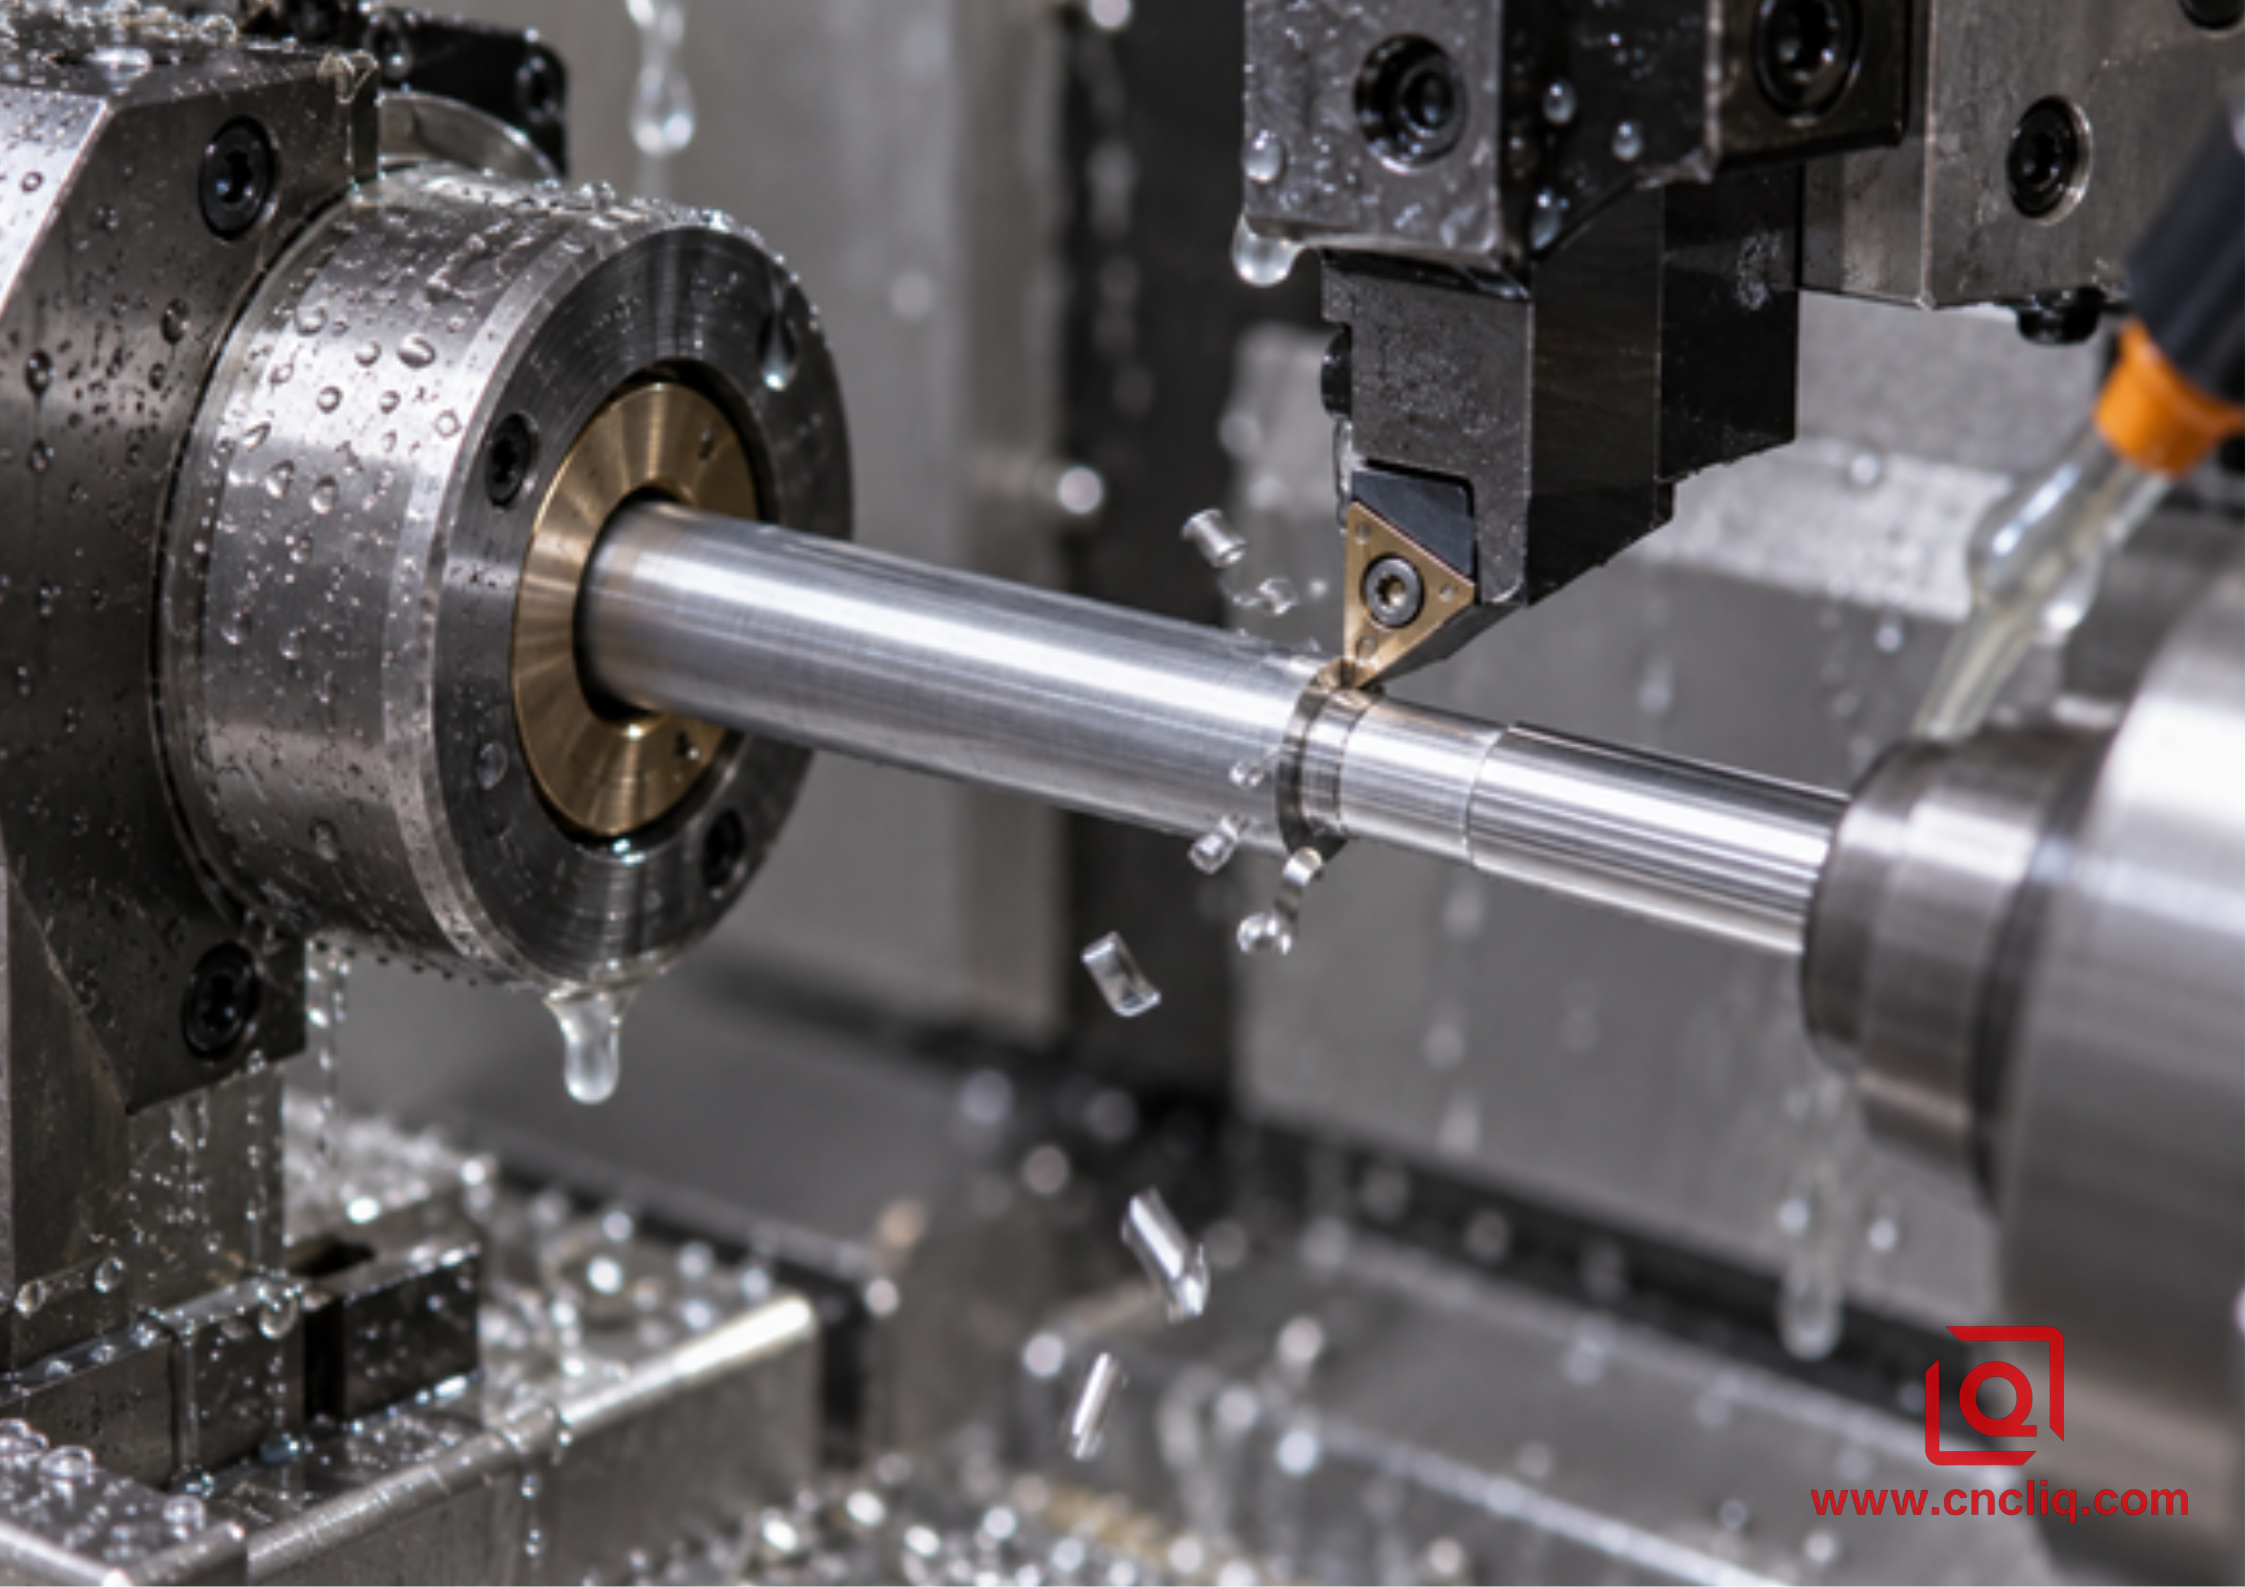
يُعد القطع بالقرب من نقطة الدعم الميزة الأساسية للتشغيل الآلي من النوع السويسري.
هذا التمييز أهم من مجرد ذكر "أدوات حية" في قائمة الآلات. فالمخرطة القياسية ذات الأدوات الحية قادرة على إنتاج الأسطح المستوية، والشقوق، والأخاديد، والثقوب المتقاطعة. لكنها لا توفر تلقائيًا دعمًا بجلبة التوجيه في منطقة القطع. في المقابل، لا تُعتبر المخرطة السويسرية اقتصادية بالضرورة لمجرد صغر حجم القطعة، فهي تحتاج إلى قضيب متوافق، وإعداد دقيق، وعدد كافٍ من عمليات التكرار لتبرير عملية التحضير.
2. نظرة عامة على مقارنة بين التصنيع السويسري والتشغيل القياسي باستخدام الحاسوب
| عامل القرار | التصنيع السويسري | الخراطة القياسية باستخدام الحاسوب | فحص المشتري |
|---|---|---|---|
| دعم العمل | يدعم جلبة التوجيه القضيب بالقرب من مكان القطع. | الظرف أو الكوليت هو الأساسي؛ وقد يساعد استخدام ذيل المخرطة أو مسند ثابت أو مغزل فرعي. | الطول غير المدعوم خلال كل تمريرة تشطيب حاسمة. |
| أفضل هندسة | أعمدة صغيرة، طويلة، نحيلة، رقيقة، أو ذات تفاصيل كثيرة. | أعمدة قصيرة صلبة، وأقطار أكبر، وقطع خام، وحواف، ومقاطع أثقل. | القطر، والطول الإجمالي، وأطول محور، وسماكة الجدار. |
| توحيد الميزات | مناسبة تمامًا للخراطة، والعمل الشعاعي، والقطع، والعمل العكسي في دورة واحدة. | كما أنها قادرة على العمل عند تجهيزها بمحاور C/Y، وأدوات حية، ومغزل فرعي. | الثقوب المتقاطعة، والأسطح المستوية، والشقوق، والخيوط، وتفاصيل الجانب الخلفي. |
| نموذج اقتصادي أولي | يمكن أن يهيمن تجهيز المكان وإعداد البار على عمليات الإنتاج الصغيرة جدًا. | غالباً ما يكون إطلاقها أسرع لتغيير التصاميم أو قطع القوالب. | حجم النماذج الأولية، ونضج المراجعة، والطلب السنوي المستقبلي. |
| مدخلات المواد | يُعد اتساق قطر القضيب واستقامته أمراً بالغ الأهمية. | أكثر تسامحاً مع أشكال المخزون المتنوعة وبدل تنظيف أكبر. | السبيكة، والصلابة، وشكل المنتج، وتفاوتات القضبان، والشهادات. |
| التركيز على التفتيش | الانحراف، والاستقامة، واتجاه القطر، وعلامات الجلبة، والنتوءات. | الانحراف، تشوه الفك، تأثير الدعم، ونقل البيانات. | البيانات الوظيفية وطريقة القياس على الرسم. |
هذا الجدول أداة فحص مبدئية، وليس مخططًا نهائيًا للحدود القصوى. فظروف تشغيل الآلة، والأدوات، ووحدة تغذية القضبان، ومعدات الفحص، وخبرة المشغل، كلها عوامل تؤثر على هذه الحدود. لذا، ينبغي أن يتضمن طلب عرض الأسعار الجيد وصفًا كاملاً للجزء المطلوب، بدلاً من طلب "تسعير سويسري" دون توضيح أبعاده الهندسية وسياق الإنتاج.
3. ابدأ بنسبة الطول إلى القطر، ثم اسأل نفسك ما الذي تخفيه هذه النسبة
نسبة الطول إلى القطر، وتُكتب L/D، هي وصفٌ موجزٌ لمدى النحافة. تُحسب هذه النسبة بقسمة الطول النهائي غير المدعوم على القطر الذي يقاوم حمل القطع. كلما زادت هذه النسبة، أصبح سلوك قطعة العمل أقرب إلى سلوك عارضة مرنة. قد يؤدي ضغط أداة القطع إلى دفعها بعيدًا، مما يُسبب تدرجًا أو تشققات أو اهتزازًا، أو سطحًا يبدو لامعًا ولكنه لا يزال يفتقر إلى الاستدارة أو الانحراف.
لا يوجد معيار عالمي موثوق يُلزم جميع أعمدة الألومنيوم التي تتجاوز نسبة معينة بالخضوع للتصنيع السويسري. قد تتغير النتيجة بتغيير نصف قطر طرف العمود أو عمق القطع. كما أن نوع السبيكة، والصلابة، والسرعة، والدعم، وكمية المادة المتبقية للتشطيب، كلها عوامل تؤثر على هذا المعيار. تتوقف العديد من ورش التصنيع لإجراء فحص دقيق عندما يقترب طول العمود غير المدعوم من أربعة أضعاف قطره. يجب التعامل مع هذا كعلامة تحذيرية، وليس كخيار تلقائي للماكينة. يمكن للمخرطة القياسية المدعومة بذيل متحرك التعامل مع بعض الأعمدة الطويلة بكفاءة. أما العمود ذو المحور النهائي الصغير، والثقب العرضي، وعدم وجود مساحة كافية للمركز، فقد يُفضل بشدة استخدام دعامة جلبة التوجيه.
قبل اختيار المسار، ضع هذه الأسئلة الأربعة في مراجعة الطباعة:
- ما هو القطر ذو الأهمية الوظيفية، وما هي المسافة بينه وبين الدعامة أثناء عملية التشطيب؟
- هل يتعلق شرط الانحراف بالميزات المقطوعة في عملية تثبيت واحدة أم على طرفين متقابلين؟
- هل يمكن للجزء أن يقبل مركزًا، أم أن دعامة الذيل ستتعارض مع التصميم؟
- هل سيؤدي وجود سطح مستوٍ أو ثقب متقاطع أو خيط أو أخدود أو شطف خلفي إلى فرض إعداد آخر؟
إذا كشفت النتائج عن قطع نهائي طويل غير مدعوم بالإضافة إلى عدة خصائص مرتبطة بمحور مرجعي واحد، فإن التصنيع السويسري يستحق مراجعة جادة. أما إذا كان العمود قصيرًا ومتينًا وبسيطًا، فقد يوفر الخراطة القياسية نفس النتيجة الوظيفية مع تقليل مخاطر الإعداد.
4. الألومنيوم يجعل حالة القضيب والتحكم في الرقائق أمراً بالغ الأهمية
تتميز أعمدة الألمنيوم المصغرة بخفة وزنها وسهولة قطعها نسبيًا، لكن سهولة القطع لا تعني سهولة التحكم. قد يتراكم نتوء على حافة عمود الألمنيوم 6061-T6 الشائع عند احتكاك أداة القطع بدلًا من قصه بسلاسة. قد تلتف الرقائق الطويلة حول محور ضيق أو تتجمع قرب جلبة التوجيه. كما قد يترك ثقب صغير نتوءًا كبيرًا مقارنةً بحجم العمود. تسخن الأجزاء الرقيقة بسرعة، وقد يؤدي الضغط الزائد من ظرف التثبيت أو الجلبة إلى ترك علامات على السطح النهائي.
لذا، يجب ذكر مواصفات المواد في بداية عرض السعر. لشراء قضبان أو أسلاك أو قطاعات أو أنابيب الألمنيوم المبثوقة، يُرجى مراجعة معيار ASTM B221. أما القضبان والأسلاك المدرفلة والمُشَكَّلة على البارد فتخضع لمعيار ASTM B211. قد يكون اسم السبيكة واحدًا، لكن هذه الأشكال الخام لا تصل إلى الماكينة بنفس الحالة. قد تتطلب عملية التشكيل السويسري دقة أعلى في قطر القضبان أو تجهيزها مسبقًا لضمان مرورها بسلاسة عبر جلبة التوجيه. بينما قد تكون المخرطة القياسية أكثر تسامحًا مع القطع المنشورة ومساحة التفاوت الإضافية.
توضح بيانات المواد المنشورة أيضًا سبب أهمية مراعاة درجة الحرارة. ينشر المعهد الوطني للمعايير والتكنولوجيا (NIST) بيانات الخصائص المعتمدة على درجة الحرارة لسبائك الألومنيوم 6061-T6. وتقدم مجموعة بيانات تصميم وكالة ناسا لصفائح سبائك الألومنيوم 6061-T6 قيمًا نموذجية تبلغ حوالي 0.0000227 إجهاد لكل درجة مئوية للتمدد الحراري، و68.3 جيجا باسكال لمعامل المرونة. استخدم هذه الأرقام كمرجع للمواد فقط؛ فهي لا تضمن قياسات العمود النهائي. بالنسبة للأعمدة الضيقة، يجب أن تتطابق الرسومات وشهادة المواد ودرجة حرارة القطعة وطريقة القياس ودرجة حرارة القبول.
للحصول على مزيد من التفاصيل حول السبائك، يتناول دليل Liqin لسبائك الألمنيوم المصنعة حسب الطلب والمستخدمة في عمليات الخراطة باستخدام الحاسوب (CNC) سبائك 6061 و7075 و2024 و6082 من منظور الخراطة. ينبغي اعتبار نطاقات القطع المذكورة فيه نقاط بداية تجريبية، والتحقق منها وفقًا لموردي القطع، والماكينة، وسائل التبريد، والبروز، ودفعة المواد الفعلية. يشرح الدليل المتخصص في تشغيل الألمنيوم 6061 أهمية شكل الرايش وحالة حافة القطع أكثر من مجرد ضبط سرعة دوران المغزل.
5. قد تكون كثافة الميزات أكثر أهمية من قطر العمود
لنفترض وجود عمودين متساويين في القطر (8 مم) والطول (55 مم). يحتوي العمود (أ) على قطرين متدرجين وشطفة قطع. أما العمود (ب) فيحتوي على ثقب عرضي، وسطح مستوٍ، وأخدود ضيق، وخيط داخلي، وميزة في السطح الخلفي. حجم المواد المستخدمة فيهما متقارب، لكن مخاطر التوجيه مختلفة.
قد تكون عملية الخراطة باستخدام الحاسوب (CNC) القياسية سريعة وبسيطة بالنسبة للعمود (أ). أما بالنسبة للعمود (ب)، فيجب على المورد تحديد ما إذا كان بإمكان مخرطة ذات أدوات حية إنجاز جميع العمليات باستخدام مغزل فرعي. إذا لم يكن ذلك ممكنًا، يتم نقل القطعة إلى آلة تفريز، وإعادة تحديد موضعها، وإزالة النتوءات منها، وفحصها وفقًا لبيانات مرجعية مُنقولة. تصبح عمليات التشغيل السويسرية جذابة عندما تُغني محطات الأدوات المتعددة وعمليات التشغيل الخلفية عن عمليات التسليم هذه.
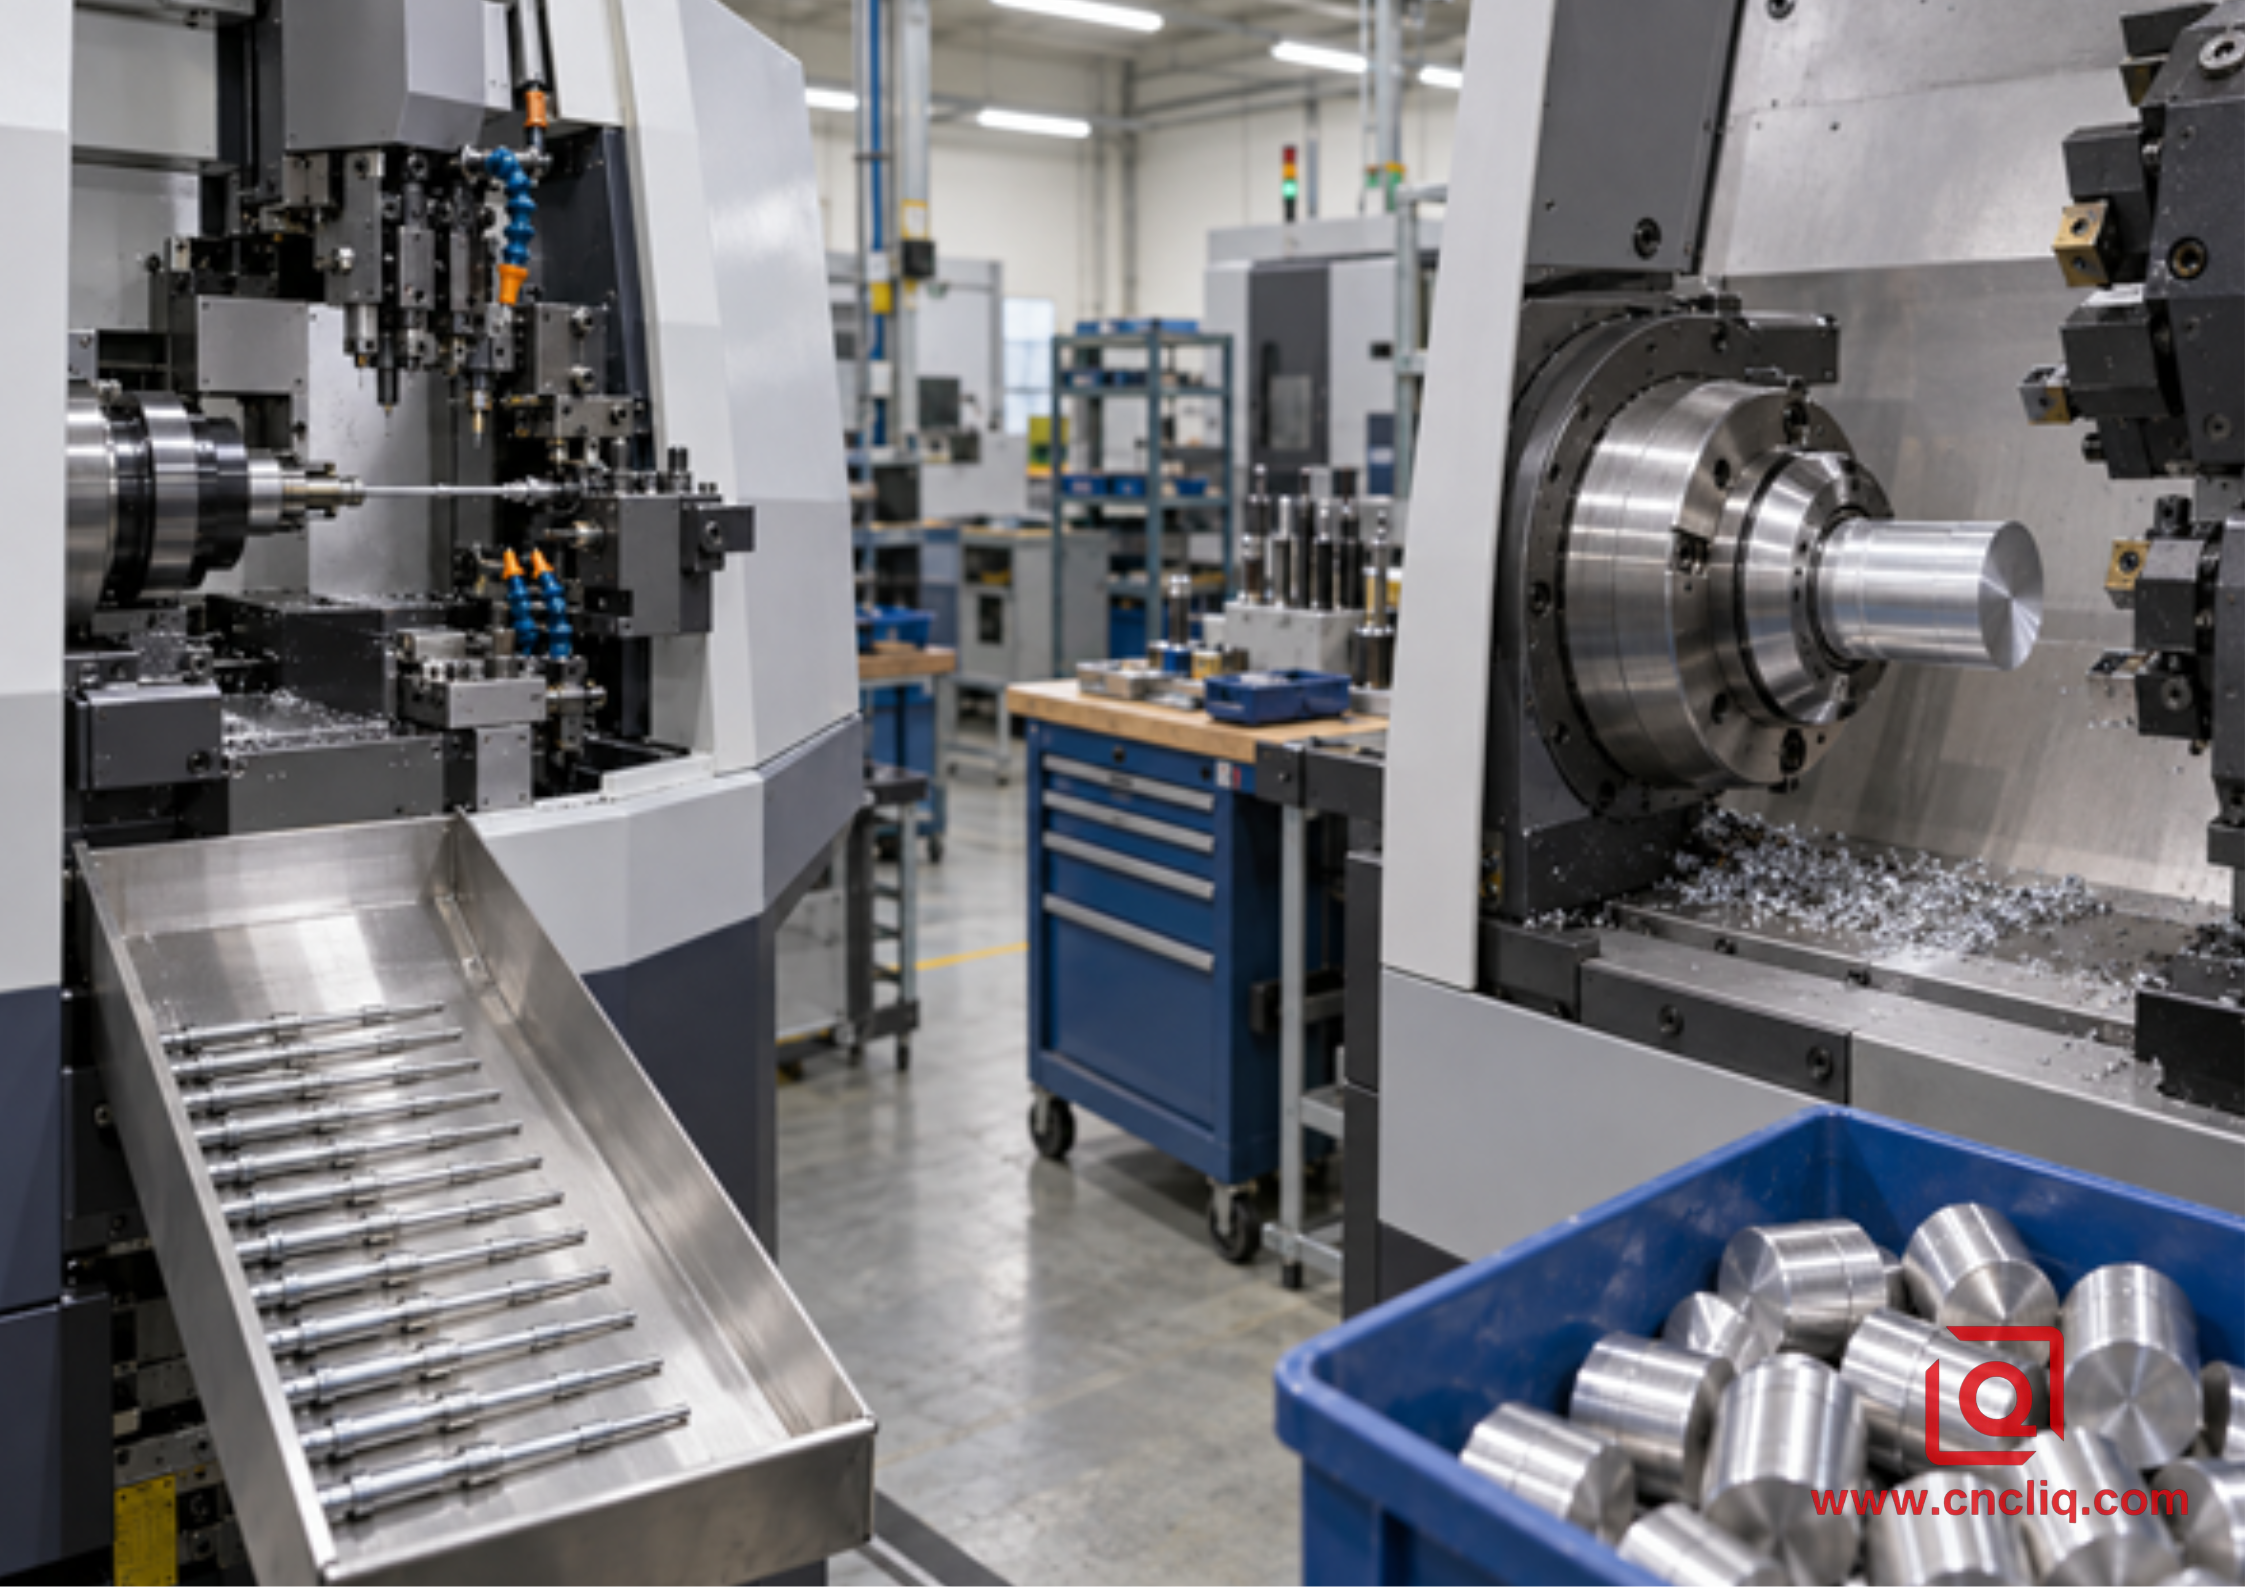
يعتمد الخيار الاقتصادي على الهندسة والدعم والتعامل - وليس على مكانة الآلة.
قد تكون معدات الخراطة والطحن خيارًا وسطًا. يُبيّن دليل Liqin لاختيار آلات الخراطة والطحن ثلاثية المحاور أو خماسية المحاور كيف يمكن للأجزاء الدائرية المتدرجة ذات الخصائص غير المحورية الاستفادة من دمج العمليات. عندما لا يتناسب العمود مع الحجم القياسي لمركز الخراطة والطحن السويسري، يمكن لمركز الخراطة والطحن إكمال التفاصيل الشعاعية والطرف الخلفي دون الحاجة إلى إعادة توجيه القطعة إلى ورشة العمل.
6. كيفية تحديد التفاوت المسموح به في العمود دون دفع تكلفة لكل قطر
يبدو تحديد حد أقصى للزيادة أو النقصان إجراءً حذرًا نظريًا. في الواقع، يفرض هذا التحديد قيودًا مكلفة على أقطار غير ضارة، ويجعل من الصعب تحديد الخصائص الوظيفية. قد يحتاج عمود مصغر في الواقع إلى محور ارتكاز واحد مُتحكم به، وعلاقة انحراف مع دليل، وملاءمة على أحد الكتفين، وخلوص عادي في باقي الأجزاء.
استخدم معيار ISO 286-1 عندما يتطلب الرسم نظام رموز ISO لتحديد التفاوتات والتوافقات في الأبعاد الخطية. أما بالنسبة للشكل والاتجاه والموقع والانحراف، فيوفر معيار ISO 1101 رموز التفاوتات الهندسية وقواعد قراءتها. المعيار ليس سوى لغة مشتركة، وتكمن قيمته في تمكين المصمم والفني من الإشارة إلى نفس المتطلبات الوظيفية دون الحاجة إلى التخمين.
يفصل رسم تخطيطي مفيد للعمود ما يلي:
- التفاوت المسموح به في حجم المجلات الوظيفية؛
- الانحراف الدائري أو الكلي بالنسبة لمحور مرجعي محدد؛
- الاستقامة حيثما تؤثر على التجميع أو الدوران؛
- نسيج السطح على مناطق التحميل أو منع التسرب أو الانزلاق؛
- متطلبات كسر الحواف أو الحد الأقصى للنتوءات عند الثقوب والأخاديد؛
- عملية الأنودة، والتغطية، وما إذا كانت الأبعاد تنطبق قبل أو بعد التشطيب؛
- درجة حرارة الفحص وطريقته عندما تكون المقاييس اليدوية غير كافية.
لا تُحوّل كل مشكلة إلى هامش خطأ +/- 0.005 مم بشكل تلقائي. اطلب من المورّد تحديد الخصائص الحساسة للعملية واقتراح خطة للتحكم بها. هذا يُسهّل مقارنة عروض الأسعار المتنافسة ويُجنّبك تكاليف فحص غير ضرورية للخصائص غير الحرجة.
7. لا تؤجل إزالة النتوءات وعملية الأنودة إلى النهاية
قد يكون قياس القطر صحيحًا، ومع ذلك قد يحدث عطل أثناء التجميع. قد تسد نتوءة واحدة التجويف المقابل، وقد يتسبب ثقب عرضي حاد في إتلاف مانع التسرب، وقد يؤدي التأكسد الأنودي إلى إخراج المحور من مكانه. يجب معالجة هذه النقاط أثناء مراجعة التصميم للتصنيع، وليس بعد أول دفعة إنتاج.
تعتمد جودة سطح القطع بعد التشغيل على هندسة أداة القطع، ومعدل التغذية لكل دورة، وحالة الحواف، واستقرار الماكينة، وإخراج الرايش. لا يمكن لقيمة Ra المنخفضة تصحيح اهتزازات التموج أو عدم انتظام الدوران. إذا كان سطح محمل أو مانع تسرب فقط هو المطلوب، فحدد طوله بدقة بدلاً من تطبيق هذا الشرط على القطعة بأكملها.
عند الحاجة إلى عملية الأنودة، حدد أبعاد التغطية والأبعاد النهائية. لا تفترض أن حجم المنتج بعد التشطيب يساوي حجمه بعد التشغيل. يؤثر نوع الطلاء، والسبائك، والتحكم في حوض الطلاء، والشكل الهندسي على النتيجة، لذا يجب تحديد هامش التداخل من الرسم المعتمد وخطة العملية. يوفر نظام سير عمل Liqin لتصنيع ومعالجة أسطح الألمنيوم الأصلي إرشادات إضافية لتنسيق بيانات التشغيل مع الفحص النهائي.
8. غلاف مركب مجهول الهوية: عمود إدارة مستشعر مصغر
فيما يلي رسم توضيحي مُركّب مجهول المصدر، مبني على شروط طلب عروض أسعار شائعة؛ ولا يُمثّل سجلاً لعميل مُحدّد الهوية. يحتاج مُشتري أوروبي لمعدات الأتمتة إلى عمود إدارة مُصغّر من سبيكة الألومنيوم 6061-T6 لآلية استشعار بصرية صغيرة الحجم. يُظهر الرسم التصميمي قطرًا رئيسيًا 7 مم، وطولًا إجماليًا 62 مم، ومحورًا طرفيًا 4 مم، وفتحة عرضية شعاعية واحدة، وسطحًا مُسطّحًا واحدًا، وأخدودًا لحلقة التثبيت، وشطفة خلفية. يبلغ الطلب 120 نموذجًا أوليًا، يليه 6000 قطعة سنويًا على دفعات ربع سنوية.
مراجعة المخاطر الأولية
تشير كمية النموذج الأولي إلى إمكانية استخدام الخراطة القياسية باستخدام الحاسوب (CNC) نظرًا لعدم ثبات التصميم. أما طول المحور البالغ 4 مم، والخصائص الشعاعية المتعددة، وتكرار الطلب، فتشير إلى إمكانية استخدام التصنيع السويسري بعد التحقق من صحة التصميم. تربط الرسومات الوظيفية موضع الثقوب المتقاطعة وانحراف المحور بنفس محور الإسناد. إن فصل الخراطة عن التفريز سيضيف عملية تحديد موقع أخرى في المرحلة الأكثر حساسية.
قرار التوجيه العملي
بالنسبة لأول 120 قطعة، سيقارن الفريق الهندسي بين خطتين مؤهلتين: مركز خراطة بأدوات حية مع دعم للمغزل الفرعي، وعملية من النوع السويسري باستخدام قضبان مُجهزة. يجب أن تسجل التجربة وقت الدورة، وخطوات المناولة، وتجهيز القضبان، وحالة النتوءات، واتجاه الانحراف، ووقت الفحص - وليس فقط معدل تكلفة الماكينة بالساعة. يحد الخراطة القياسي من تكلفة الإعداد الثابتة بينما تظل التعديلات محتملة. بمجرد استقرار الرسم، يمكن أن يبرر إنتاج 6000 قطعة سنويًا تحسين دعم جلبة التوجيه وإعادة التشغيل العكسي بدورة واحدة.
خطة التفتيش
يجب أن يشمل فحص العينة الأولى محاور البيانات، والانحراف الكلي، وموقع الثقوب المتقاطعة، وعرض الأخاديد، والطول الإجمالي، والحالة البصرية. أثناء الإنتاج، ينبغي أن تتبع مخططات التحكم الأقطار والانحرافات الحرجة بدلاً من أخذ عينات من كل شطفة غير حرجة بنفس الكثافة. يُعد القياس البصري مفيدًا للأكتاف الصغيرة والنتوءات؛ ويمكن استخدام الميكرومتر أو جهاز قياس الانحراف المخصص أو نظام قياس العمود لمراقبة الخصائص الأسطوانية. توضح صفحة عمود الإخراج الدقيق المخصص من Liqin عناصر التحكم ذات الصلة بالاستقامة والمحورية والتثبيت والفحص، على الرغم من أن المنتج المذكور مصنوع من الفولاذ المقاوم للصدأ 302 وليس من الألومنيوم المستخدم في هذه الحالة المركبة.
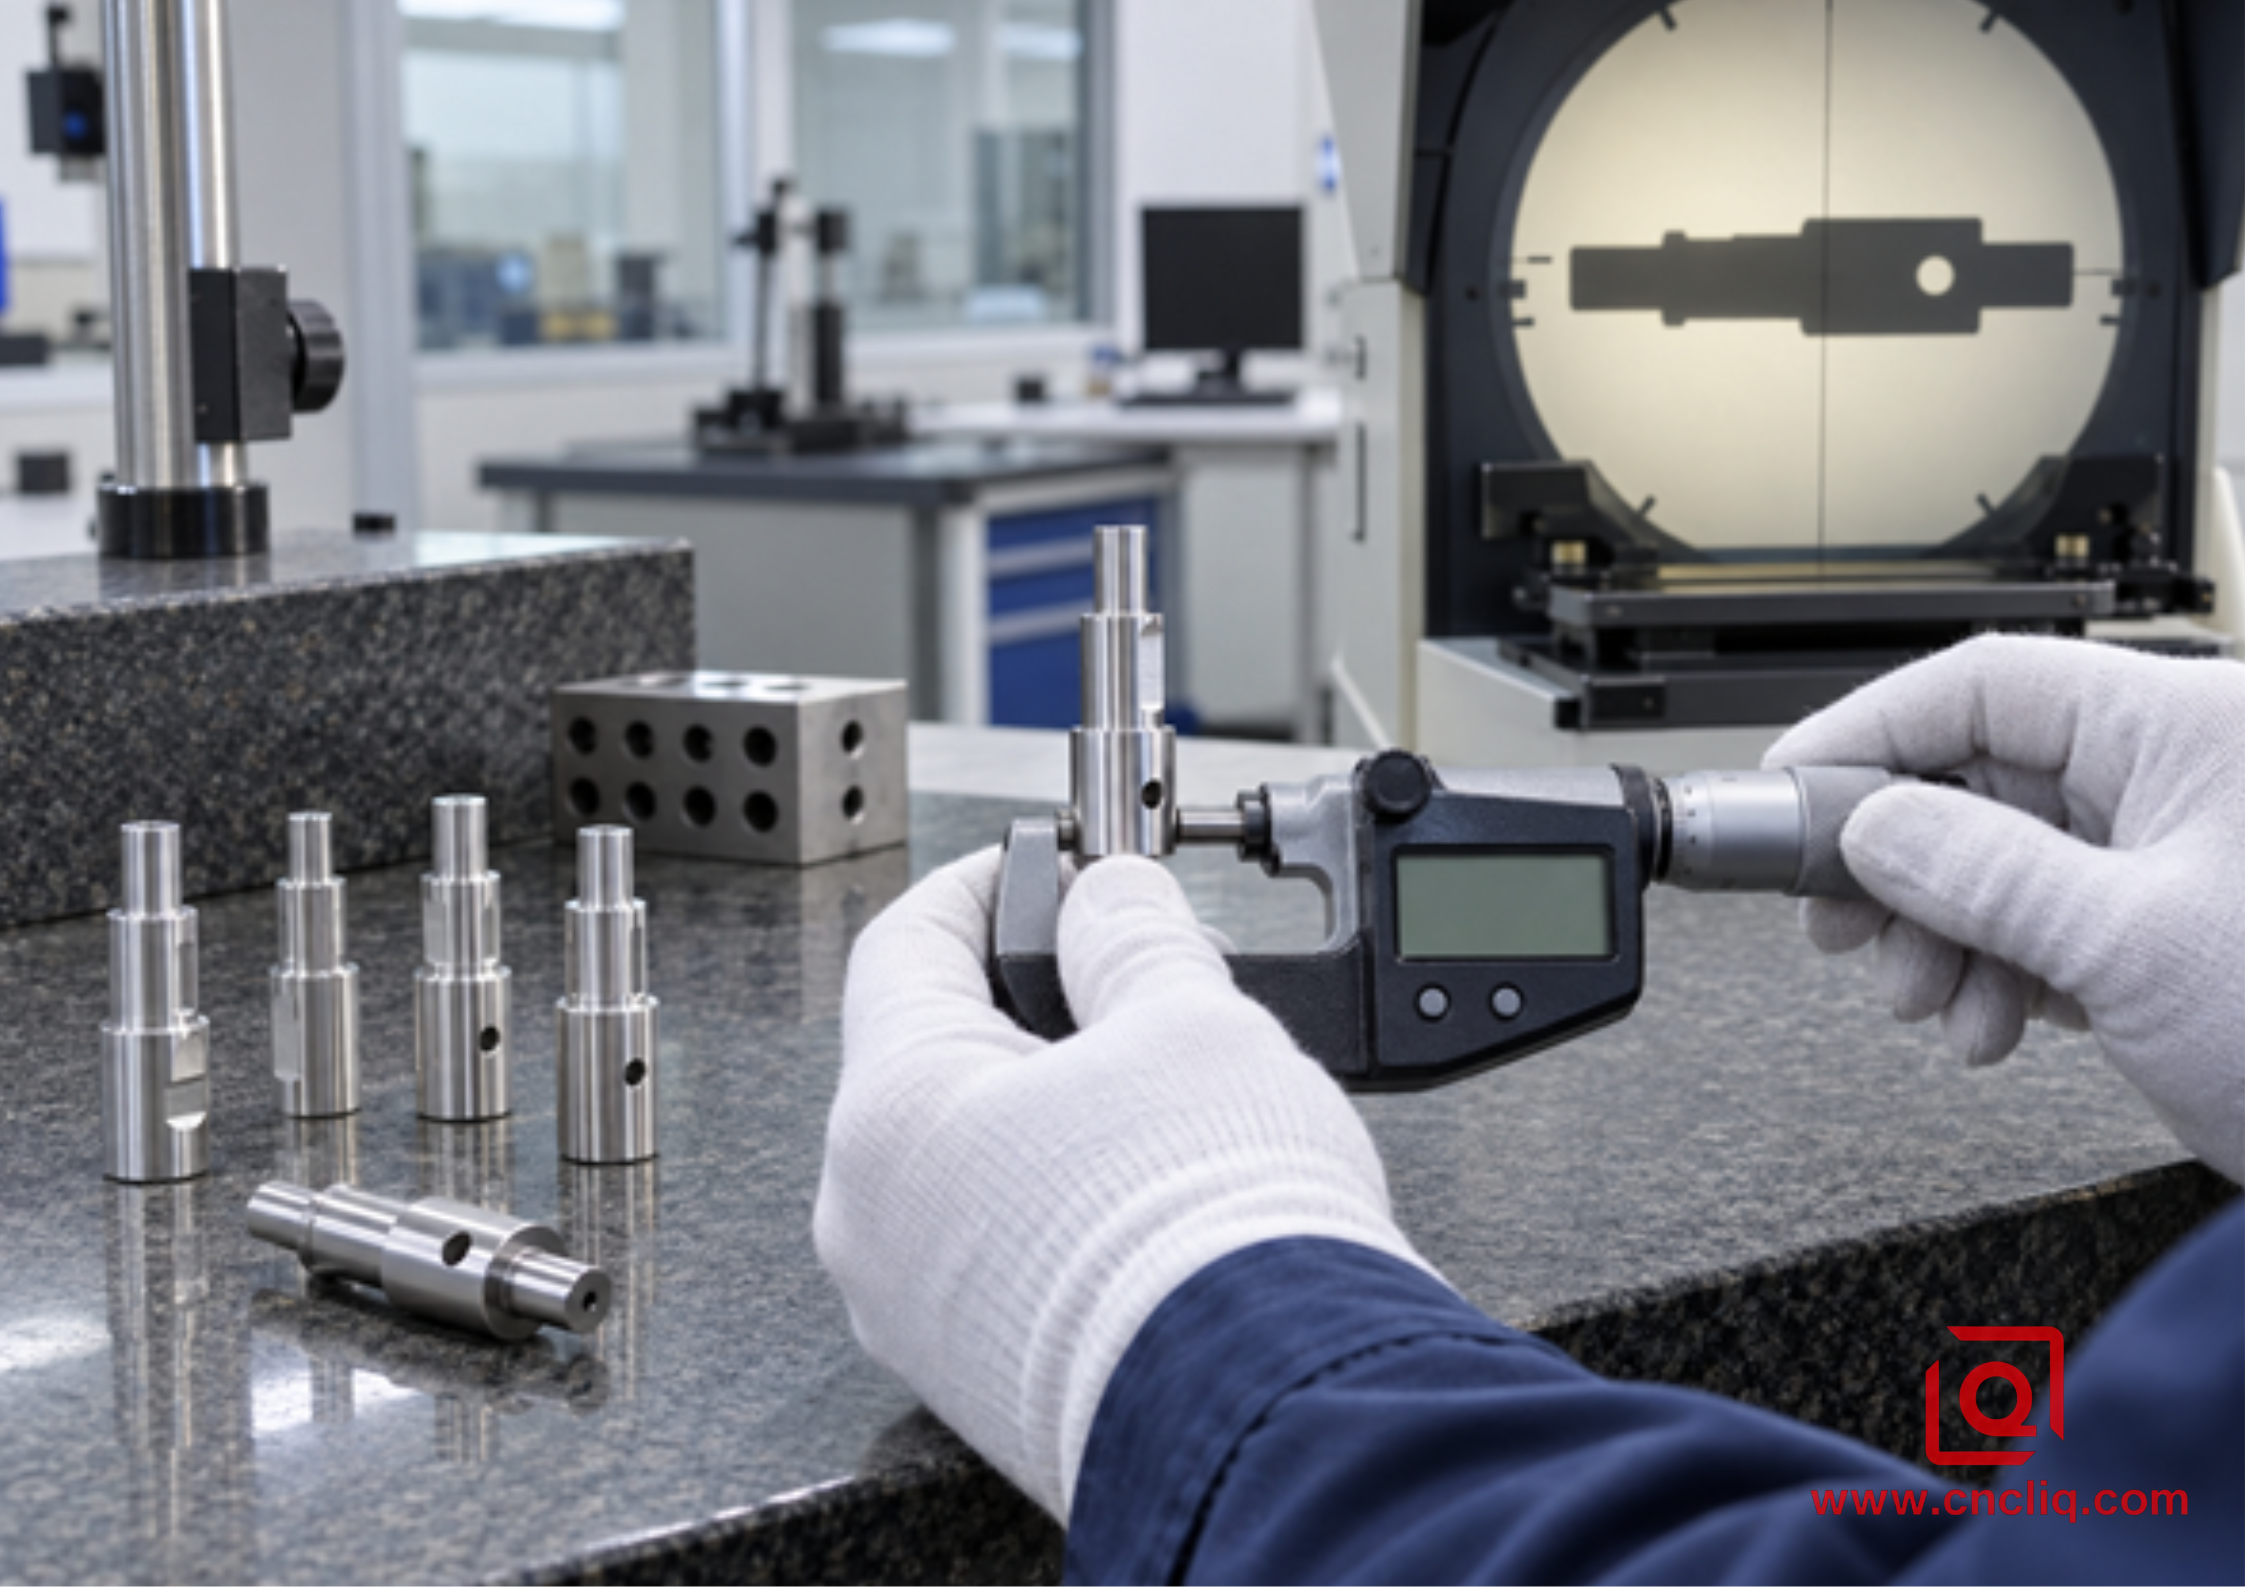
ينبغي أن يتبع الفحص البيانات الوظيفية، مع إيلاء الاهتمام للانحرافات، والأكتاف، والنتوءات، والتركيبات النهائية.
9. قارن مسار التصنيع بأكمله
لا يضمن انخفاض معدل تشغيل الماكينة انخفاض تكلفة القطعة. قارن بين المواد، والإعداد، وتحضير القضبان، وزمن الدورة، والتشغيل الثانوي، والتنظيف، وإزالة النتوءات، والتشطيب، والفحص، وفقدان الجودة المتوقع، والعمليات الجارية، والتغليف. غالبًا ما تتطلب عمليات التشغيل السويسرية تحضيرًا أكثر، ولكنها تُقلل من قوائم الانتظار وعمليات النقل اليدوي. يمكن أن تبدأ عمليات الخراطة القياسية بشكل أسرع وتستوعب التغييرات بسهولة أكبر، ولكن قد تُفقد هذه الميزة عند إجراء عملية طحن منفصلة.
إجمالي تكلفة الدفعة = المواد + الإعداد + التشغيل الآلي + العمليات الثانوية + التشطيب + الفحص + فقدان الجودة المتوقع + الخدمات اللوجستية.
قسّم الناتج على الكمية المقبولة، وليس الكمية المبدئية. اطلب من الموردين توضيح افتراضات مسار الإنتاج. قد يصل موردان إلى نفس الرسم عبر مسارين مختلفين. أحدهما يُنهي العمل في دورة فرعية للمغزل، بينما ينقل الآخر العمود إلى آلة الطحن. يختلف وقت الانتظار ومخاطر نقل البيانات لديهما.
10. ما يجب إرساله للحصول على طلب عرض أسعار سريع وقابل للدفاع عنه
| بند طلب عرض الأسعار | لماذا يغير ذلك من اختيار العملية |
|---|---|
| التصميم بمساعدة الحاسوب ثلاثي الأبعاد والرسم ثنائي الأبعاد المُتحكم به | يصف التصميم بمساعدة الحاسوب (CAD) الهندسة؛ ويتحكم الرسم في البيانات المرجعية والتفاوتات والمواد والتشطيب والقبول. |
| السبيكة الدقيقة، والصلابة، وشكل المنتج | يعتمد سلوك القضيب، وملاءمة جلبة التوجيه، والتحكم في الرقائق، والقوة، والتشطيب على المواصفات الكاملة. |
| النماذج الأولية، والكميات المجمعة، والكميات السنوية | يؤدي تكرار انتشار الطلب إلى تهيئة الظروف المناسبة ويمكن أن يغير الفائز الاقتصادي. |
| الميزات الأساسية للجودة | يوضح أي المجلات، وعلاقات الامتداد، والثقوب، والأسطح التي تحتاج إلى التحكم في القدرة. |
| معالجة الأسطح والتغطية | يحدد مقدار السماحية بالتصنيع، والميزات المحمية، ومرحلة الفحص النهائية. |
| وثائق التفتيش | تُضيف عمليات الفحص الأولي للمواد، وشهادات المواد، وتقارير الأبعاد، وبيانات القدرات، عملاً حقيقياً. |
| سياق التجميع والأجزاء المتزاوجة | يساعد هذا في فصل متطلبات الوظائف عن التسميات العامة الموروثة في تصميم التصنيع. |
تغطي قائمة التحقق الخاصة بطلب عروض أسعار التصنيع باستخدام الحاسوب (CNC) من شركة Liqin الملفات والحزم التجارية الأوسع نطاقًا. بالنسبة للعمود المصغر، أضف أطول محور غير مدعوم، وملاءمة التزاوج المطلوبة، وبيانات الانحراف، وحدود النتوءات بين الثقوب، وما إذا كانت الأبعاد تنطبق قبل أو بعد عملية الأنودة.
التعليمات
1. هل التصنيع السويسري دائمًا أكثر دقة من الخراطة القياسية باستخدام الحاسوب؟
لا. تتميز عمليات التصنيع السويسرية بميزة هيكلية في القطع الطويلة والرفيعة لأن جلبة التوجيه تدعم القضيب بالقرب من موضع القطع، ولكن يمكن إنتاج عمود قصير وصلب بدقة عالية على مخرطة CNC قياسية. وتعتمد القدرة على حالة الماكينة، ونظام تثبيت القطعة، والأدوات، والتحكم الحراري، ونوع المادة، والبرمجة، والفحص. اختر المنصة التي تُثبّت الشكل الهندسي المحدد بأقل قدر من عمليات التسليم الخطرة.
2. ما هي نسبة الطول إلى القطر التي تتطلب استخدام التصنيع السويسري؟
لا توجد نسبة إلزامية عالمية. تُستخدم نسبة 4:1 تقريبًا كمؤشر مبكر للمراجعة في عمليات الخراطة غير المدعومة، لكنها ليست مواصفة قياسية. قد يُسهم استخدام ذيل متحرك، أو مسند ثابت، أو مغزل فرعي، أو خطة قطع خفيفة، أو تسلسل مختلف في جعل الخراطة القياسية عملية. راجع أطول جزء نهائي غير مدعوم، وليس فقط الطول الإجمالي مقسومًا على أكبر قطر.
3. هل سبيكة 6061-T6 مناسبة لأعمدة الألمنيوم المصغرة؟
يُستخدم سبيكة 6061-T6 على نطاق واسع عندما تكون القوة المتوسطة، والكتلة المنخفضة، ومقاومة التآكل، والتوافر، واستجابة الأنودة عوامل مهمة، ولكن مدى ملاءمتها يعتمد على الحمل، والتآكل، وتلامس المحامل، وإجهاد التحميل، والبيئة. حدد السبيكة، والصلابة، وشكل المنتج، ومواصفات المادة الأساسية بدقة، ثم تأكد من أن المتطلبات الميكانيكية والسطحية تتناسب مع التطبيق.
4. متى تكون تكلفة الخراطة باستخدام الحاسوب (CNC) القياسية أقل؟
غالبًا ما تكون تكلفة الخراطة التقليدية أقل في النماذج الأولية، والكميات الصغيرة، والأجزاء الصلبة القصيرة، والأقطار الكبيرة، وتغيير التصاميم، وإزالة كميات كبيرة من المواد، أو قطع الخامات. كما أنها قد تكون الخيار الأمثل عندما تُنجز آلة الخراطة ذات المغزل الفرعي الدوار جميع العمليات في دورة واحدة. قارن المسار الكامل، بما في ذلك عمليات الطحن الثانوية، وإزالة النتوءات، والفحص، ومخاطر الهدر، والمناولة.
5. ما الذي يجب أن أدرجه للحصول على عرض أسعار موثوق به للأعمدة المصغرة؟
أرسل ملف CAD ثلاثي الأبعاد أصلي بالإضافة إلى رسم ثنائي الأبعاد مُحكم، مع تحديد دقيق للسبائك والصلابة، وشكل المنتج، وحجم الإنتاج الأولي والسنوي، والبيانات المرجعية والتفاوتات الحرجة، وملمس السطح، وحدود النتوءات، ومتطلبات التشطيب والتغطية، ووثائق الفحص، والوجهة، والتاريخ المطلوب. حدد الأبعاد الوظيفية، واذكر الملف المُعتمد في حال وجود تعارض بين ملف CAD والرسم.
ملخص
تُعدّ المعالجة السويسرية عادةً الخيار الأمثل لأعمدة الألمنيوم الصغيرة والرفيعة ذات التفاصيل الكثيرة عند إنتاج كميات متكررة، وذلك بفضل دعمها بواسطة جلبة التوجيه ودورة التشغيل العكسي الواحدة التي تُسهم في التحكم بالانحراف وتقليل عمليات المناولة. بينما تبقى عملية الخراطة باستخدام الحاسوب (CNC) عمليةً مناسبةً للأعمدة القصيرة والصلبة، والأقطار الكبيرة، والنماذج الأولية، والتعديلات غير المستقرة، والقطع الثقيلة. يُقدّم أفضل عرض سعر مراجعة شاملة لنسبة الطول إلى القطر، وتسلسل التفاصيل، وحالة القضيب، والتفاوتات المسموح بها، والتشطيب، والفحص، والطلب السنوي، ثم يُوثّق المسار المقترح بدلاً من اختيار آلة بناءً على اسمها.
معلومات الاتصال
الشركة: شركة نينغبو ليكين للصناعات المحدودة.
الصيانة اليومية للعملاء ودعم ما بعد البيع: service@shturl. zhuwanying@cncliq.com
للاستفسارات الجديدة، وطلبات الأسعار، ومناقشة الطلبات: business@shturl.zhouli@chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تُشغّل تحت سقف واحد عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، بالإضافة إلى عمليات الخراطة والطحن، والبثق على البارد، والصب بالضغط. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع أدقّ التفاصيل بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
