 العربية




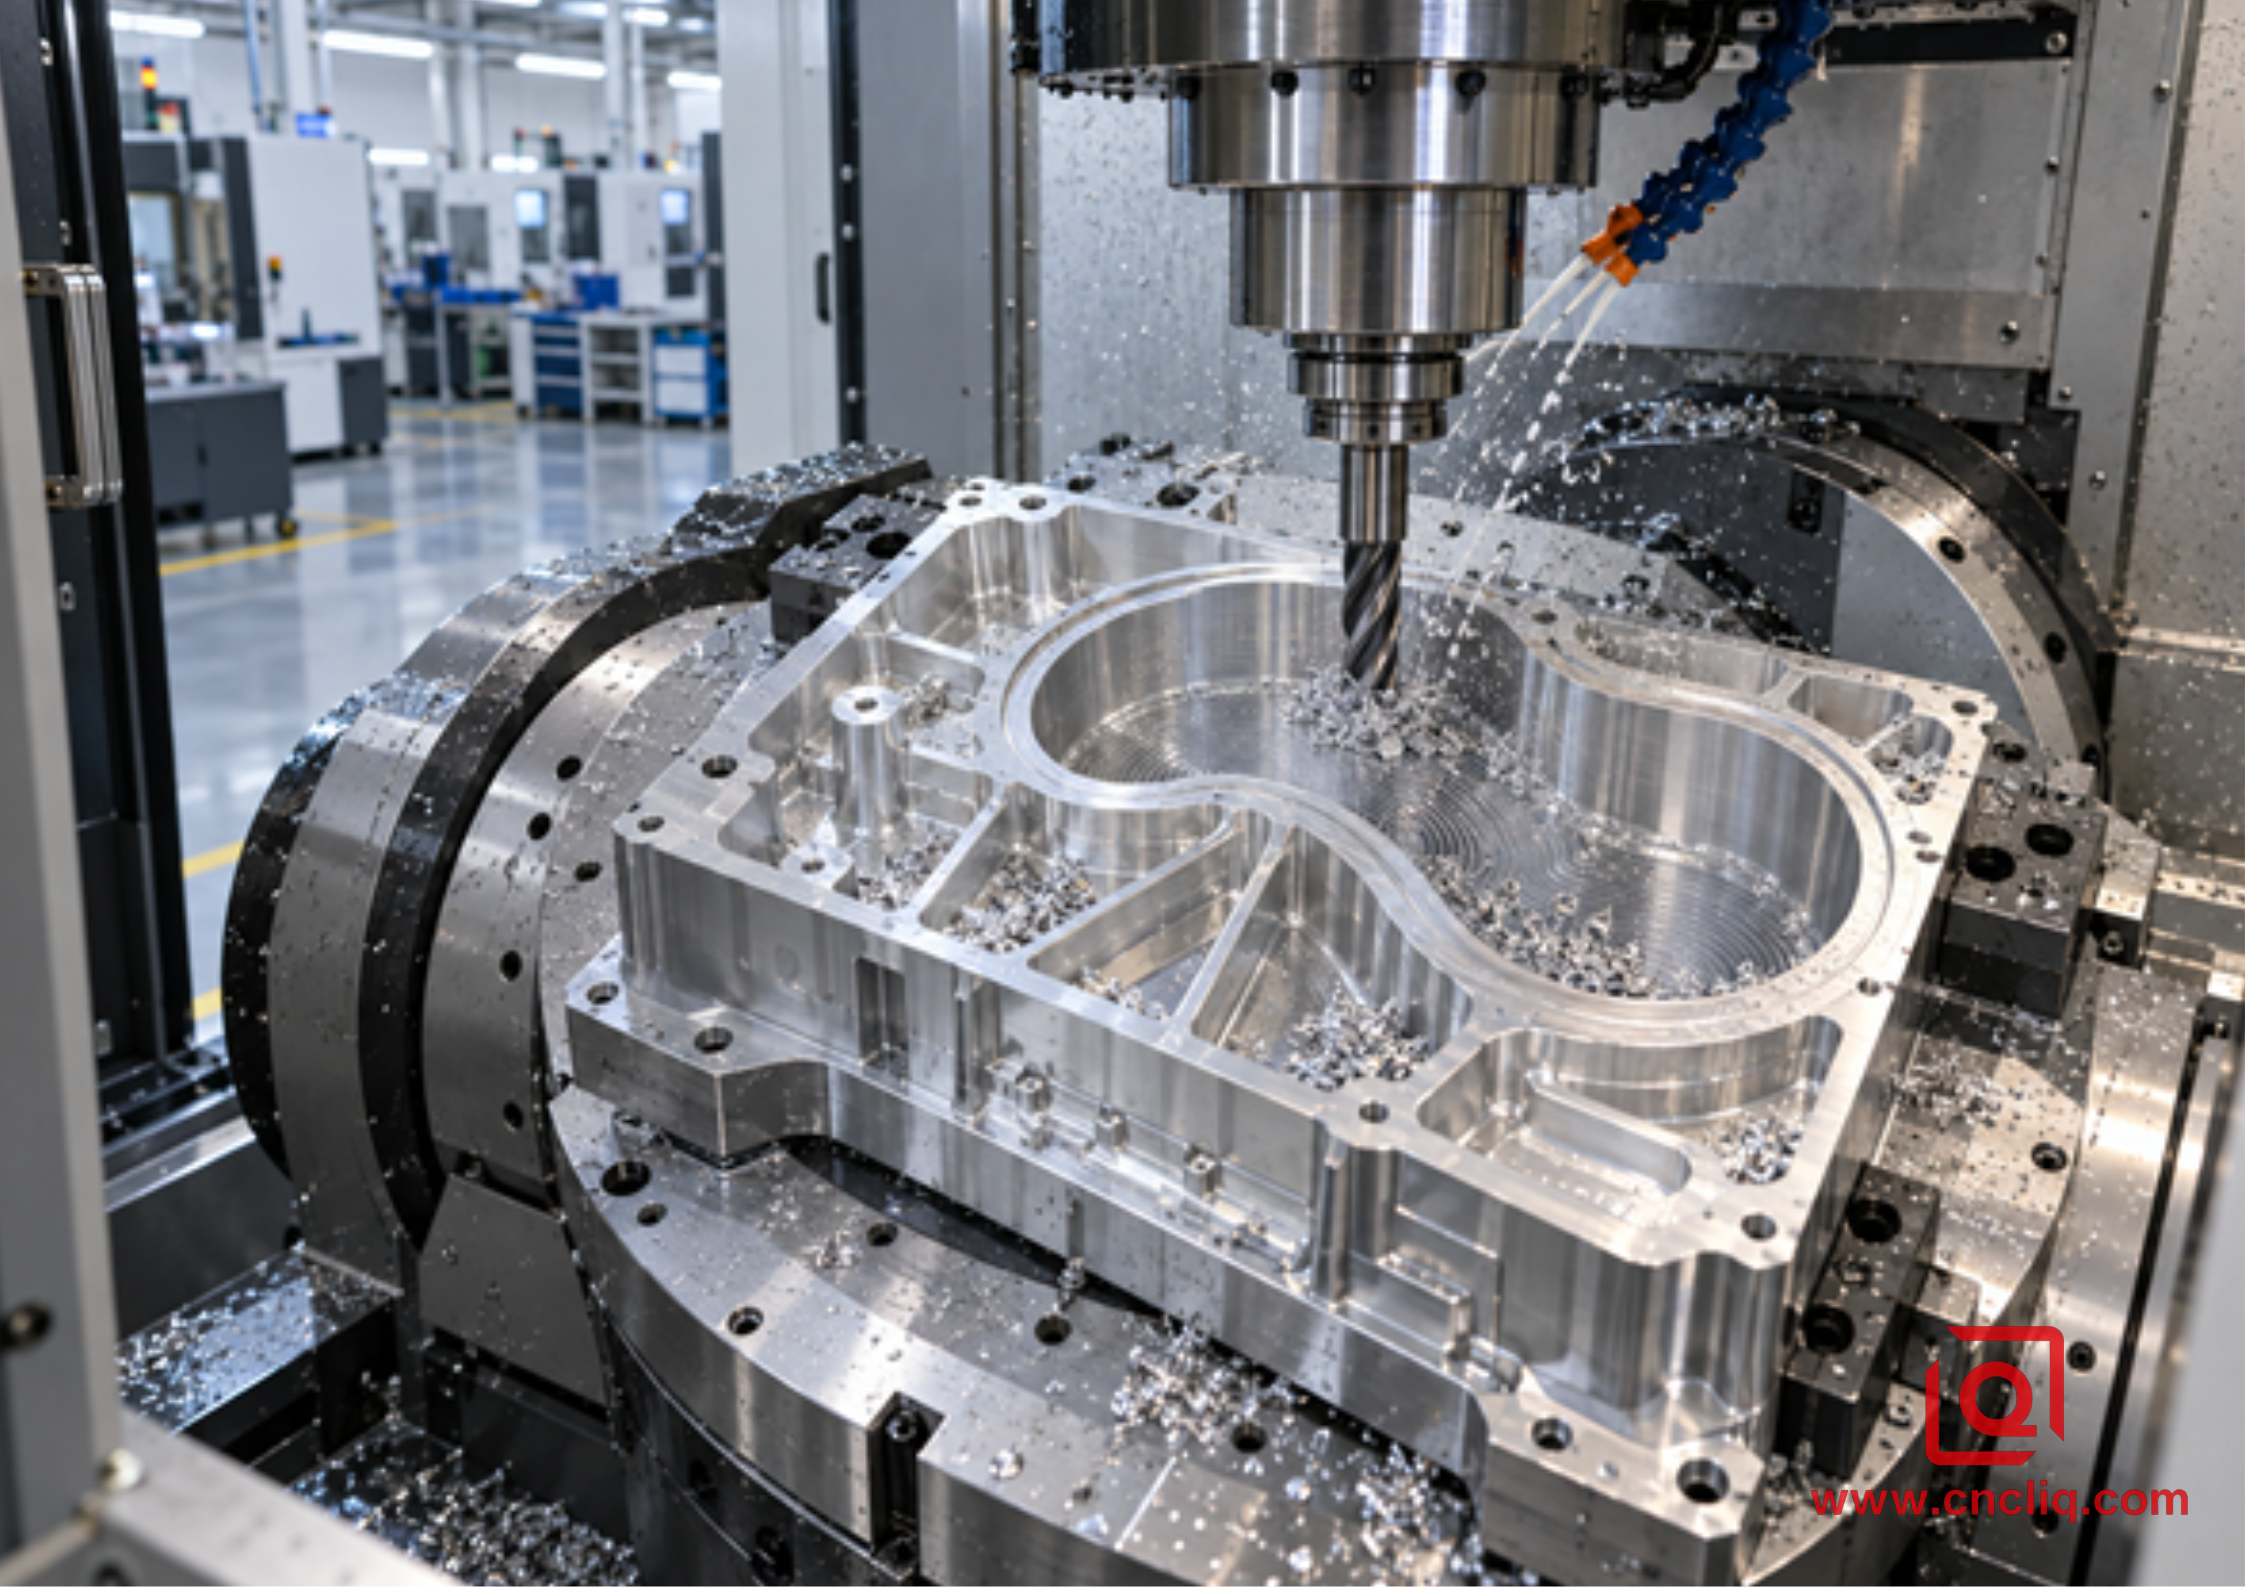
هل ما زلت تعاني من كسر رؤوس القطع، وتراكم الرايش، وعدم انتظام سطح الجدار كلما ازداد عمق تجويف الألمنيوم؟ قد تبدو الأجزاء الأولى جيدة، لكن سرعان ما يبدأ حمل المغزل بالارتفاع، ويتراكم الرايش في الأسفل، وتتحول زاوية حادة إلى قطع ثابت مع حمولة زائدة مفاجئة. وقبل أن يتمكن المشغل من التدخل، يكون الألمنيوم قد تسبب في انسداد قناة القطع أو انكسرت أداة القطع أسفل الحامل.
يمكن لعملية الطحن الحلقي أن تجعل عمليات تشكيل الألمنيوم ذات الجيوب العميقة أكثر قابلية للتنبؤ، لكن مسار الأداة الحلقي ليس حلاً كافياً بحد ذاته. يجب أن تتكامل عوامل عديدة، منها قطر الأداة، وشكل قناة القطع، وبروز الأداة، وحركة الدخول، وتداخل الزوايا، واتجاه سائل التبريد، وتسارع الماكينة. يشرح هذا الدليل هذه الطريقة من منظور ورشة العمل، ليتمكن مهندسو التصميم والمشترون وفرق الإنتاج من تحديد الوقت الأمثل لاستخدامها، وكيفية إجراء تجربة آمنة، وما يجب تضمينه في طلب عرض الأسعار.
إجابة سريعة: متى يكون طحن التروكويد مفيدًا؟
تُتيح عملية الطحن الحلقي تحريك أداة القطع عبر أقواس متداخلة مع الحفاظ على تلامس شعاعي منخفض وثابت نسبيًا. كما يُمكن للأداة استخدام طول أكبر من قناة القطع محوريًا، مما يُوزّع التآكل على طول الحافة بدلًا من تركيزه عند الطرف. تُعدّ هذه الطريقة مفيدة للغاية عندما يُقيّد حمل الأداة أو مدى الوصول أو الزوايا أو إخراج الرايش عملية القطع.
حالة أرضية المتجر | لماذا يواجه المسار التقليدي صعوبات؟ | يا له من تغيير في مسار التروكويد المضبوط |
جيب عميق مع مخرج محدود للرقائق | تسقط رقائق البطاطس تحت القاطع ويتم تقطيعها مرة أخرى | تمنح عمليات التلامس القصيرة الهواء الموجه أو سائل التبريد فرصًا أكبر لإزالة الرقائق المعدنية. |
زاوية داخلية ضيقة | يرتفع كل من معدل التعشيق وحمل المغزل بشكل حاد | يحد نظام CAM من التداخل ويستخدم أقواس ربط سلسة |
أداة طويلة بارزة | تؤدي القوة الشعاعية إلى انحناء الأداة وإثارة الاهتزاز. | يؤدي انخفاض العرض القطري إلى تقليل الحمل الجانبي عندما تكون مجموعة حامل الأداة صلبة |
جدار جيب رقيق | يدفع الضغط الشعاعي الشديد الجدار بعيدًا | يؤدي التفاعل الأكثر اتساقًا إلى تقليل الانحراف الناتج عن الخشونة |
قطعة غيار باهظة الثمن أو دورة غير مراقبة | يمكن لآلة نفخ واحدة معبأة أن تُخرّد جزءًا عالي القيمة | يُسهّل الحمل المستقر والتحكم المُثبت في رقائق السيليكون عملية مراقبة التآكل |
لا تُعدّ هذه الطريقة أسرع تلقائيًا في تجويف ضحل ومفتوح، فقد يكون مسار الإزاحة التقليدي أبسط في هذه الحالة. تُثبت عملية الطحن الحلقي جدواها عندما تحوّل القطع العميق غير المستقر إلى قطع مُتحكّم به.
1. ما الذي يحدث في طليعة التطور؟
قد ينتقل مسار القطع التقليدي من القطع الجانبي الخفيف إلى زاوية حيث يواجه القاطع فجأة كمية أكبر من المادة. يزداد سمك الرايش، وترتفع القوة الشعاعية، وينحرف القاطع. في الألومنيوم، قد يلتصق الرايش الساخن بالحافة مكونًا حافة متراكمة. ثم تحتك الحافة المستديرة بدلًا من أن تنكسر، مما يولد المزيد من الحرارة ويسرع من التلف.
يسعى المسار الحلقي إلى تحقيق أقصى قدر من التلامس ضمن نطاق مُخطط له. ينزلق القاطع داخل المادة، ويصل إلى تلامس مُتحكم به، ثم ينزلق للخارج قبل الحلقة التالية. يساعد هذا التلامس المتقطع على خروج الرقائق ويمنح حافة القطع وقتًا كافيًا خارج قطعة العمل.
يؤدي انخفاض معدل التلامس القطري أيضًا إلى ترقق الرايش القطري. يصبح الحد الأقصى لسمك الرايش أقل مما قد يُشير إليه معدل التغذية المُبرمج لكل سن. لذا، فإن نسخ معدل تغذية تقليدي إلى مسار ذي تلامس منخفض قد يتسبب في احتكاك الحافة. قد يُعوض برنامج التصنيع بمساعدة الحاسوب (CAM) ذلك، ولكن يجب على المبرمج التحقق من سمك الرايش الفعلي بمقارنته ببيانات الشركة المصنعة للأداة. القطع الهادئ ليس دائمًا قطعًا سليمًا.
للاطلاع على تعريفات سرعة القطع، ومعدل التغذية لكل سن، والعمق المحوري (ap)، والتعشيق القطري (ae)، يُرجى مراجعة دليل سرعات ومعدلات التغذية لألومنيوم 6061 من شركة Liqin. إذا كان اختيار السبيكة لا يزال قيد الدراسة، فإن مقارنة سبائك 6061 و7075 و5052 في عمليات التفريز باستخدام الحاسوب (CNC) توضح سبب اختلاف أداء مسارات القطع المتطابقة.
2. لماذا تتسبب الجيوب العميقة المصنوعة من الألومنيوم في تلف الأدوات
تجمع التجاويف العميقة بين عدة آليات للفشل. إصلاح إحداها فقط يؤدي عادةً إلى نقل المشكلة إلى مكان آخر.
إعادة تشكيل الرقائق والحافة المتراكمة
رقائق الألومنيوم خفيفة الوزن، قابلة للطرق، ومن المرجح أن تتجمع في قاع التجويف. قد تعلق رقاقة مُعاد تشكيلها بين قناة التجويف والجدار، أو تخدش السطح النهائي، أو تزيد من عزم الدوران، أو تلتصق بالحافة. لا يكفي أن يكون شكل الرقاقة جيدًا؛ بل يجب أن تخرج الرقائق من التجويف.
انحراف الأداة بسبب بروزها
يتطلب الوصول العميق تجميعًا أطول، بينما تنخفض الصلابة بسرعة مع زيادة البروز. استخدم أقصر حامل ومدى يسمحان بتجاوز الشكل الهندسي، وحافظ على قوة قلب الأداة، وفكّر في تحديد الموضع بثلاثة محاور بالإضافة إلى محورين أو خمسة محاور إذا كان إمالة القطعة تسمح باستخدام قاطع أقصر. يغطي دليل Liqin للطحن متعدد المحاور للأشكال الهندسية المعقدة من الألومنيوم قرار المفاضلة بين سهولة الوصول والصلابة.
خطوبة الزوايا
إذا كان نصف القطر الداخلي قريبًا من نصف قطر أداة القطع، فقد تحيط المادة بالأداة عند الزاوية. عادةً ما يكون استخدام أداة أصغر ذات نصف قطر تصميم أكبر، أو اتباع تسلسل إعادة التشكيل الخشن، أكثر أمانًا من إجبار أداة واحدة على تجاوز كل زاوية.
الحرارة المحتبسة والجدران المتحركة
قد تمنع الجدران العالية وصول سائل التبريد إلى منطقة القطع الفعلية. في الوقت نفسه، يؤدي إزالة نسبة كبيرة من قطعة المعدن إلى تخفيف الإجهاد المتبقي وتقليل صلابة القطعة. تظل الألواح المُخففة للإجهاد، وإزالة المواد بشكل متوازن، والتثبيت المُتحكم فيه، وبدلات التشطيب المنفصلة عناصر أساسية حتى مع مسار أداة ممتاز.
3. هل جيبك مرشح جيد؟
راجع عمق الجيب، والحد الأدنى لنصف القطر، وارتفاع الجدار وسمكه، وسمك الأرضية، وخلوص الحامل، ومساحة الدخول، واتجاه خروج الشريحة قبل البرمجة.
تشمل الخيارات المناسبة الجيوب العميقة المفتوحة، والفتحات الضيقة التي يمكن فتحها باستخدام قاطع أصغر من الفتحة، ومسارات التشذيب الطويلة، والتجاويف ذات الزوايا التي قد تُسبب ارتفاعات مفاجئة في الحمل. كما تُساعد هذه الاستراتيجية في أعمال التخشين بالقرب من الجدران الرقيقة لأن القوة الشعاعية تكون أقل وأكثر اتساقًا.
تشمل الخيارات غير المناسبة التجاويف التي لا تسمح بحركة دائرية، والمداخل التي تحبس كلاً من الرقائق وسائل التبريد، والآلات التي لا تستطيع تنفيذ أقواس قصيرة بسلاسة. كما تفقد الحركة الحلقية قيمتها إذا تسببت آلاف القطع الخطية الصغيرة في تردد وحدة التحكم. ويمكن أن يكون لتنعيم CAM، وملاءمة القوس، وقدرة التنبؤ، وتفاوت المسار الواقعي أهمية مماثلة للتغذية المبرمجة.
غالباً ما تُحقق التغييرات التصميمية التحسين الأقل تكلفة. يمكن زيادة نصف قطر الانحناءات الداخلية غير الوظيفية، وتوفير منطقة دخول واضحة، وتجنب التجاويف التجميلية العميقة غير الضرورية، وتحديد الجدران والأرضيات ذات الأهمية القصوى. تُقلل هذه الخيارات من مدى وصول الأدوات، والمخاطر، وعدم اليقين في تقدير التكلفة.
4. اختر القاطع والحامل كنظام واحد
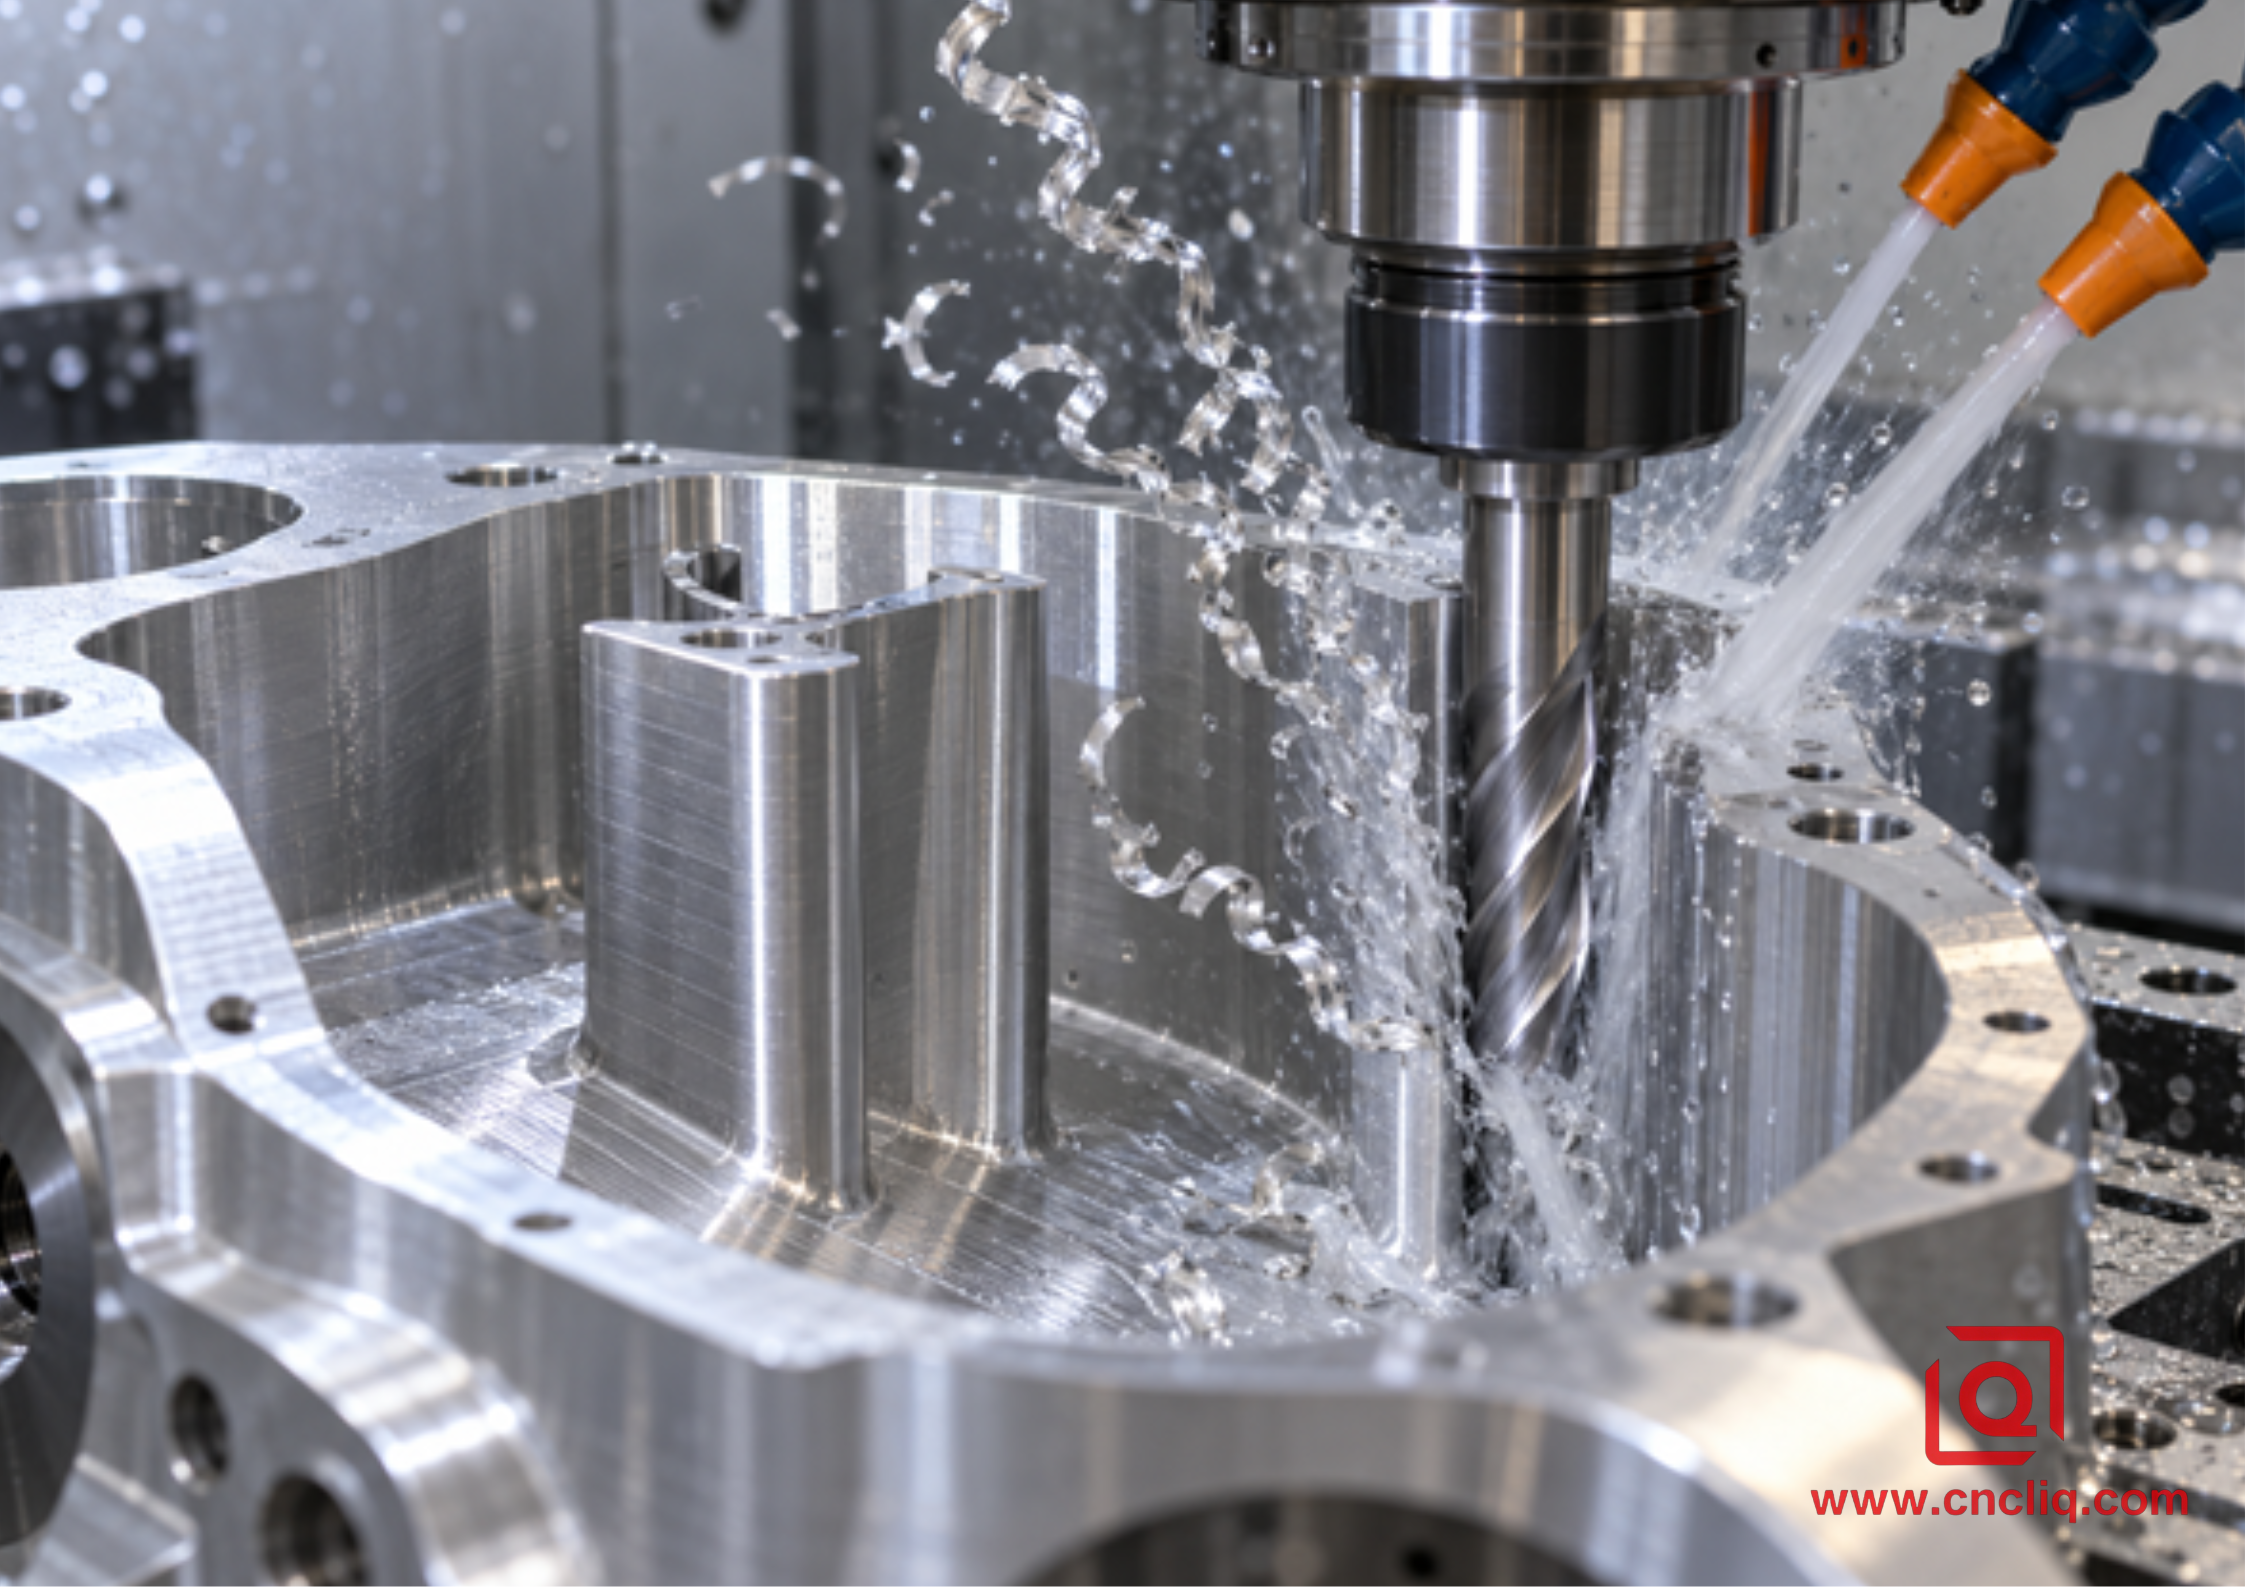
في عمليات التجليخ الخشن للألمنيوم ذي الجيوب العميقة، يُعدّ قاطع تفريز حادّ من الكربيد الصلب ذو شفرتين أو ثلاث شفرات نقطة انطلاق عملية. توفر الشفرتان مساحة واسعة للرقائق. أما الشفرات الثلاث فتزيد من صلابة اللب وقدرة التغذية مع الحفاظ على مساحة أكبر للرقائق مقارنةً بأداة ذات أربع شفرات للأغراض العامة.
ابحث عن شفرات مصقولة، ذات شكل هندسي حاد وموجب مصمم خصيصًا للمعادن غير الحديدية، وطول شفرة كافٍ للقطع المحوري المطلوب. تُعدّ خيارات الكربيد المصقول غير المطلي، ونيتريد الزركونيوم، والطلاءات الكربونية الشبيهة بالماس من الخيارات الشائعة، وذلك حسب نوع السبيكة، وسائل التبريد، وتوجيهات مُورّد الأدوات. لا يُفترض أن يكون الطلاء الذي يُناسب الفولاذ مناسبًا للألمنيوم.
حافظ على طول القياس قصيرًا، ونظّف المخروط والظرف، وقِس الانحراف بالقرب من حافة القطع. يؤدي الانحراف إلى زيادة الجهد المبذول على أحد أجزاء الشفرات مقارنةً بالأجزاء الأخرى، مما يُفقد عملية التعشيق المُتحكّم بها فائدةها.
يصف دليل تطبيقات Sandvik Coromant عملية الطحن الحلقي كعملية راسخة في صناعة الألومنيوم، وينشر قيمًا مرجعية أولية: قطر أداة القطع يقارب 65% من عرض الفتحة، وخطوة القطع المبرمجة حوالي 8% من قطر أداة القطع، وعمق القطع المحوري حوالي 1 إلى 1.5 ضعف القطر، وأقصى قطع شعاعي أقل من 20% من قطر أداة القطع. وبالمثل، يشير دليل تطبيقات الطحن من Iscar إلى أن التآكل التدريجي على كامل حافة القطع يمكن أن يزيد من عمر الأداة في الفتحات العميقة والجيوب والتجاويف. هذه نقاط مرجعية موثوقة، وليست وصفات عامة.
5. بناء نافذة بداية آمنة
عامل | مرجع التخطيط | أسباب لتقليله |
التداخل الشعاعي، هـ | تتراوح الإرشادات المنشورة عادةً بين 5% و15% من القطر؛ وتُعد نسبة 8% مرجعًا تجريبيًا مفيدًا. | بروز طويل، تثبيت ضعيف، جدار رقيق، خروج رقائق ضعيف، انحراف عالٍ |
التداخل المحوري، ap | استخدم جزءًا مناسبًا من الفلوت؛ حيث تظهر الأرقام من 1.0D إلى 1.5D في الإرشادات المنشورة. | طول محدود للفلوت، خلوص الحامل، حركة الجدار، صلابة منخفضة |
قطر القاطع | صغيرة بما يكفي للحفاظ على مساحة رقائق الخشب وتجنب دفنها في الزوايا | نصف قطر ضيق، دخول مقيد، إخلاء محدود |
دخول | دخول حلزوني أو مماس سلس؛ تجنب الغطس المستقيم إلا إذا كانت الأداة مصممة لذلك. | أرضية رقيقة، حد القطع المركزي، أداة طويلة غير مستقرة |
يٌطعم | احسب من سرعة الدوران المُثبتة، وعدد الشفرات، وحمل الرقائق، ثم تحقق من ترقق الرقائق. | اهتزاز، حمل متزايد، تسارع ضعيف، تآكل غير متساوٍ |
مخزون نهائي | اترك مساحة متساوية شعاعيًا ومحوريًا لتشطيب منفصل | الجدران الرقيقة، والتشوه، وأسطح منع التسرب الحرجة |
ابدأ ببيانات مورد أداة القطع الدقيقة. احسب سرعة دوران المغزل كالتالي: n = (1000 × Vc) / (π × D)، حيث Vc هي سرعة القطع بالمتر/دقيقة وD هو القطر بالمليمتر. احسب تغذية الطاولة كالتالي: Vf = n × z × fz، حيث z هو عدد الشفرات وfz هي التغذية لكل سن بالمليمتر/سن.
ثم راقب الآلة الحقيقية. قد تكون الحلقات الصغيرة محدودة بالتسارع، لذا قد تبقى التغذية الفعلية أقل بكثير من القيمة المطلوبة. يُظهر المسار المستقر نطاقًا ضيقًا لحمل المغزل. تشير الارتفاعات المتكررة في موضع واحد إلى تعشيق زائد، أو وصلة مفاجئة، أو منطقة ميتة للرقاقة. يشير الارتفاع التدريجي عبر عدة أجزاء إلى التآكل، أو عدم استقامة المحور، أو حالة سائل التبريد، أو تراكم الحواف.
بالنسبة لأعمال 2024، يؤكد دليل Liqin لتصنيع الألومنيوم 2024 وإدارة تآكل الأدوات على ضرورة تقييم السرعة وحمل الرقائق و ae و ap معًا بدلاً من التعامل مع rpm كإعداد رئيسي.
6. إزالة الرقائق جزء من مسار الأداة
يُعدّ تبريد الأداة من خلال رأس القطع مفيدًا عندما يدعمه كلٌّ من القاطع والحامل، لأنّ تياره يصل إلى ما دون الحافة. كما يمكن للفوهات الخارجية الموجهة بشكل صحيح أن تعمل في الفتحات المفتوحة. وقد يكون نفخ الهواء فعالًا في عمليات القطع الجافة المعتمدة أو عمليات القطع بكميات قليلة. أيًا كانت الطريقة، تأكد من وصول التدفق إلى أعمق نقطة في القطع.
لا توجه جميع الفوهات من جانب واحد. يجب أن يصل تيار واحد إلى منطقة التشغيل، بينما يساعد تيار آخر في رفع الرقائق باتجاه الفتحة. تحكم في تركيز سائل التبريد ونظافته باستخدام نطاق تركيز السائل الذي يحدده المورد وإجراءات القياس المتبعة في الورشة، بدلاً من تطبيق نسبة مئوية موحدة على جميع المنتجات.
قبل البدء بقطع قطعة معدنية باهظة الثمن، قم بقطع عمق مناسب، وتوقف بأمان، وافحص التجويف. فوجود كومة من الرقائق في إحدى الزوايا يكشف أكثر مما يظهر في رسوم متحركة سلسة بتقنية CAM. عند التشغيل الآلي بدون مراقبة، تأكد من إخلاء الغازات من أعمق منطقة وأكثرها انغلاقًا، وليس فقط من المستوى المرئي الأول.
7. تفاصيل CAM التي تحمي عمر الأداة
1. استخدم مدخلاً مماساً أو حلزونياً. يقلل الغطس المستقيم من مساحة الرايش ويحمل مركز الأداة ما لم يكن القاطع مصمماً لذلك.
2. قلل من الاحتكاك عند الزوايا والمناطق الضيقة. لا تدع المادة المتبقية تفاجئ الأداة بتلامس شبه كامل العرض.
3. حافظ على سلاسة الوصلات. فالتغييرات المفاجئة في الاتجاه تُسبب اهتزازات وقد تُبطئ الآلة عن معدل التغذية المطلوب.
4. ابقَ منخفضًا فقط عندما تسمح ظروف الرقائق بذلك. تجنب إضاعة الوقت في عمليات السحب غير الضرورية، ولكن لا تقم بالربط عبر كومة من الرقائق.
5. افصل بين عملية التخشين وعملية التشطيب. اترك مخزونًا موحدًا للجدار النهائي أو الأرضية أو منطقة العزل أو عملية الحفر.
6. استخدم عملية التشغيل المتبقية. يمكن لأداة أصغر تنظيف الزوايا دون إتلاف أداة التشغيل الخشنة الرئيسية.
7. قم بمحاكاة الحامل والعنق، وليس فقط حافة القطع.
8. راجع البرنامج المنشور. قد يؤدي ارتفاع كثافة النقاط إلى تردد في التحكم أو نقص في البيانات.
8. حماية الجدران الرقيقة والتحقق من النتيجة
لا يؤدي انخفاض مستوى التداخل إلى إزالة الإجهاد المتبقي أو جعل الجدار المرن صلبًا. قم بالتشكيل الخشن بينما لا تزال المادة المحيطة تدعم الميزة. اترك مخزونًا متوازنًا، واسمح بالاسترخاء عندما يتطلب المسار ذلك، وأنهِ العمل بتمريرات متحكم بها.
بالنسبة للجدران العالية، يُنصح باستخدام دعامات متبادلة أو أشرطة محورية لتجنب توجيه القوة دائمًا نحو الجانب الأضعف. أما بالنسبة للأرضيات الرقيقة، فيُفضل تجنب تراكم الرقائق الساخنة أسفل الأداة وتقليل القوة المحورية غير الضرورية. يجب أن تدعم أدوات التثبيت نقاط الارتكاز الوظيفية دون الضغط على القطعة لإجبارها على التوافق المؤقت.
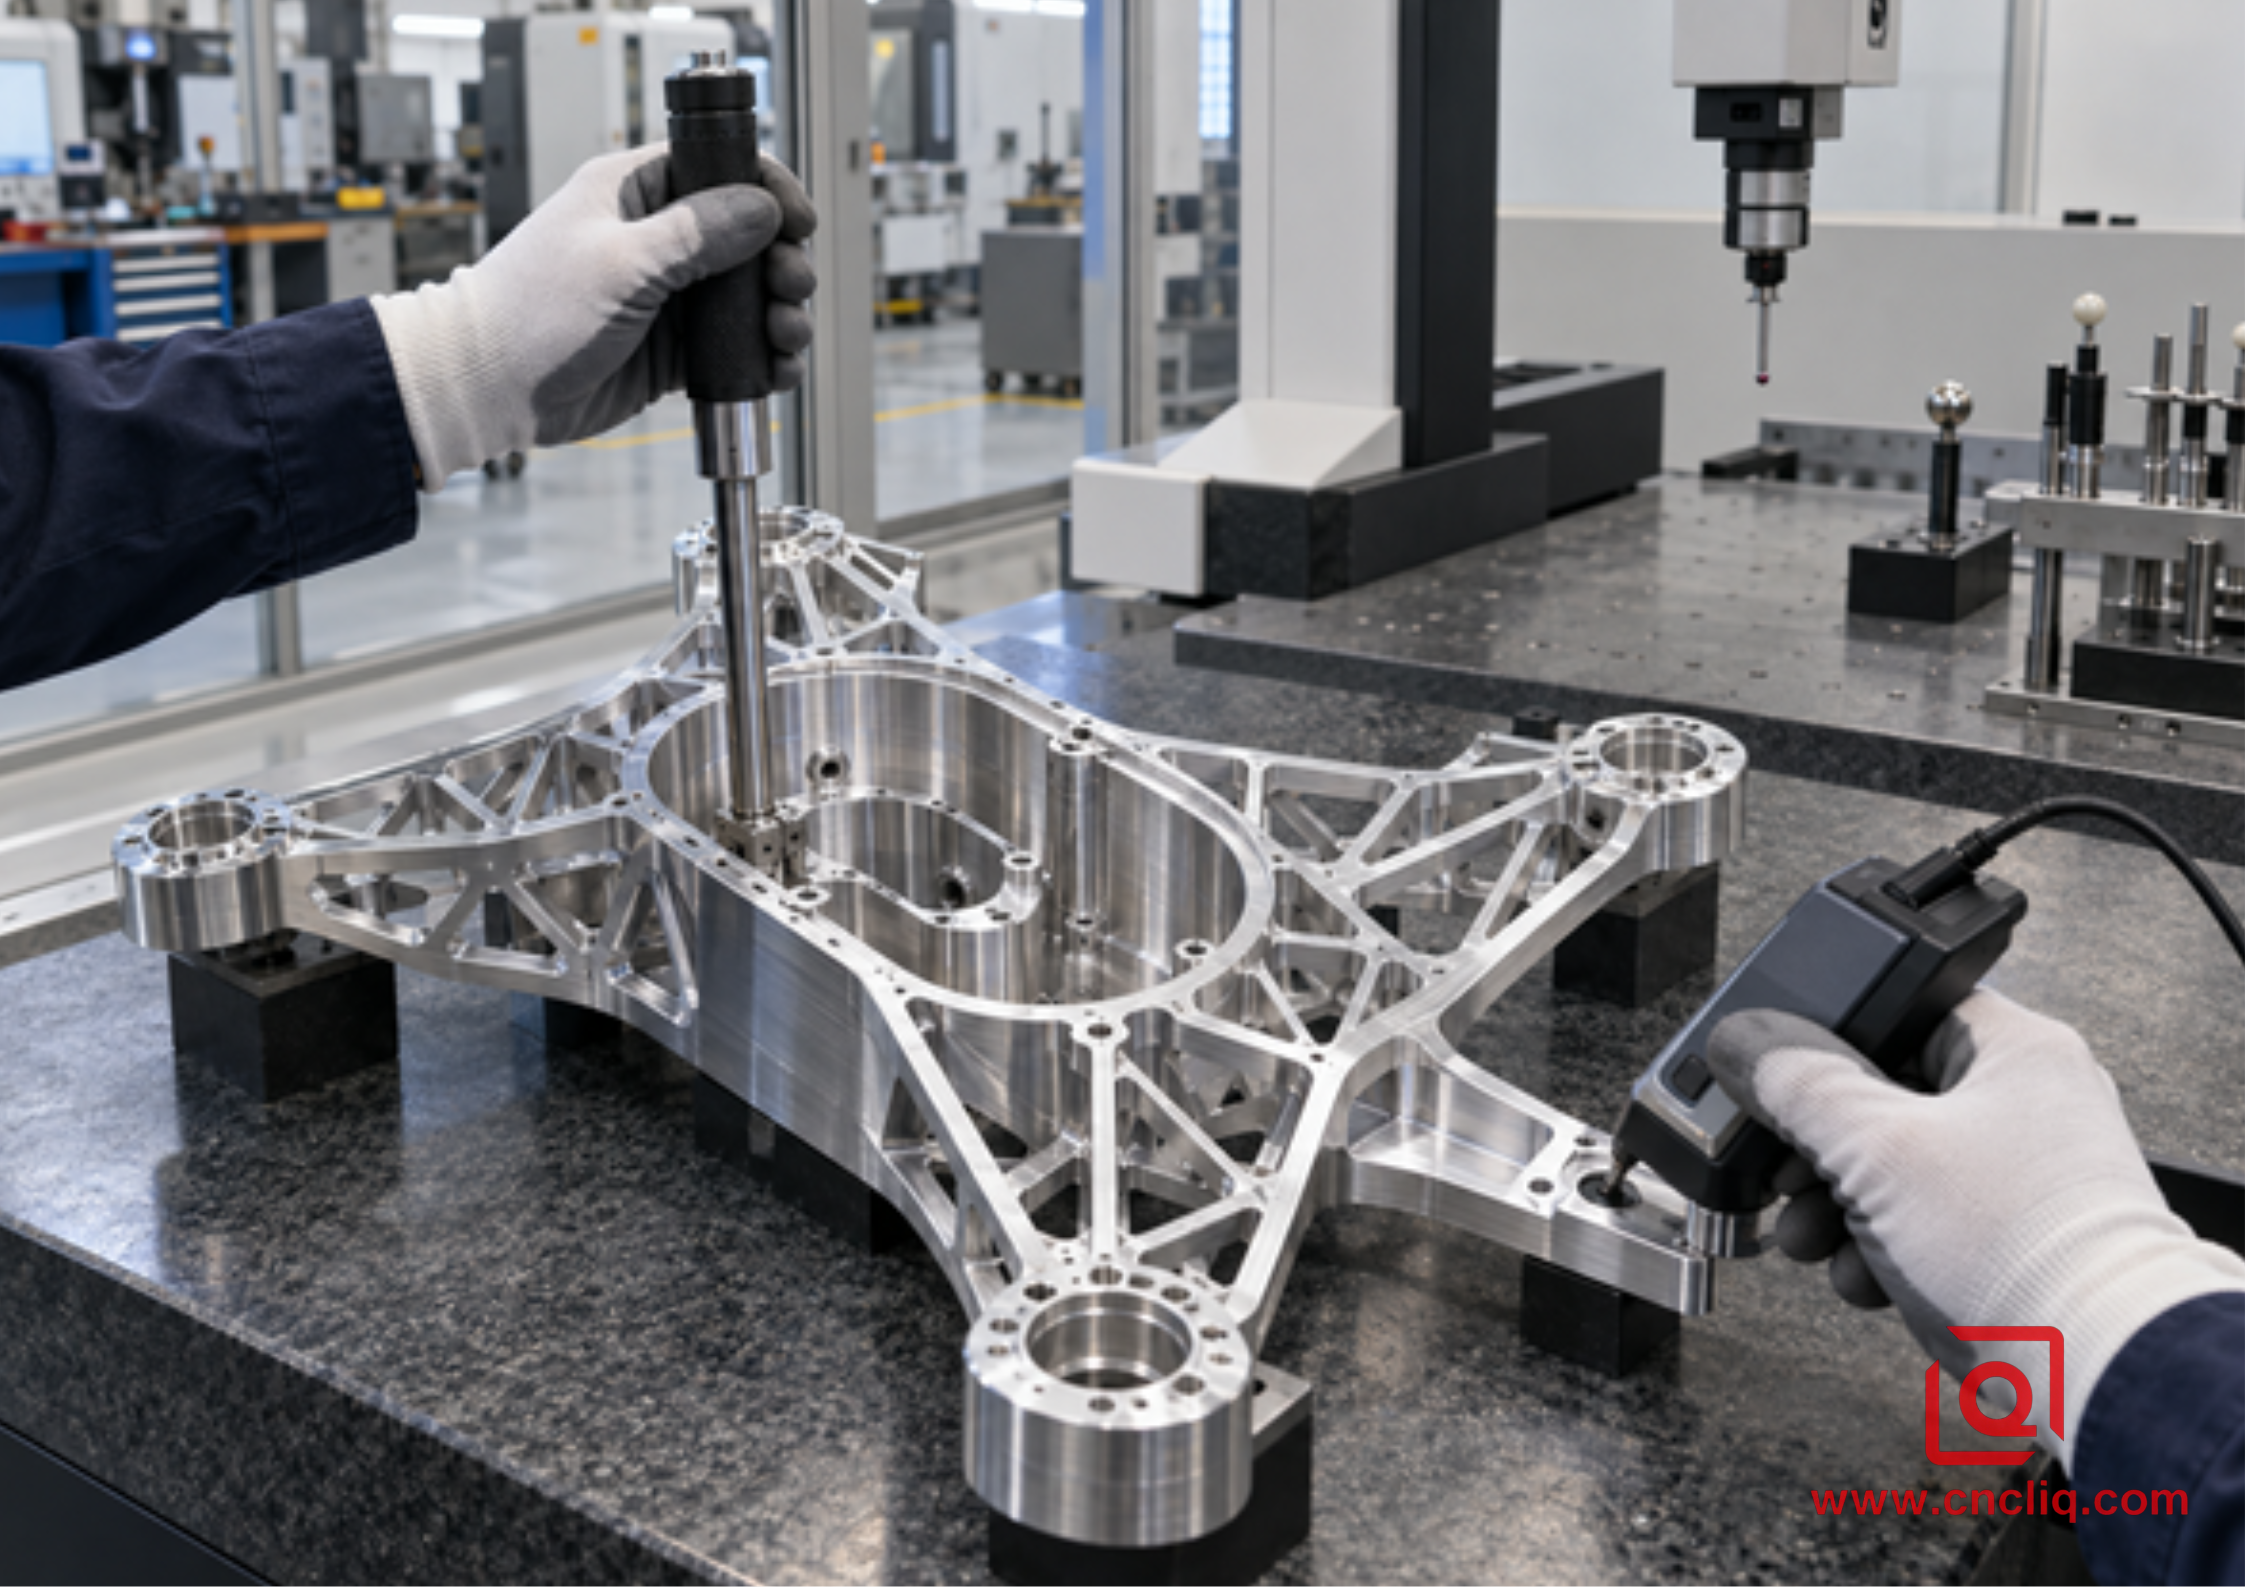
ينبغي أن يتبع الفحص الوظيفة. يمكن لجهاز قياس الإحداثيات ثلاثية الأبعاد (CMM) تحديد موضع التجويف، وشكل الجدار، ونقاط المرجعية؛ وقد يناسب مقياس الثقوب القطر الوظيفي؛ ويتحقق مقياس ملامح السطح من الملمس المحدد. قم بالقياس بعد استقرار القطعة عند درجة حرارة مضبوطة ومسجلة. اتفق على إعداد نقطة المرجعية وطريقة الفحص قبل الإنتاج عندما تحتوي القطعة على مناطق مانعة للتسرب، أو ثقوب عميقة، أو ممرات متقاطعة.
9. حالة مركبة مجهولة المصدر: مشعب فراغ ذو جيب عميق

تستند هذه الحالة المركبة المجهولة المصدر إلى ظروف التصنيع المخصصة الشائعة. وهي توضح سير عمل هندسي موثوق، وليس ادعاءً بأن مجموعة واحدة من المعايير تنطبق على كل طلب.
طلب أحد عملاء أنظمة الأتمتة الصناعية هيكل مشعب تفريغ مصنوع من سبيكة الألومنيوم 6061-T651، يتميز بتجويف عميق على شكل دمعة، ونقاط تقاطع للمنافذ، وسطح مانع للتسرب مرتفع، وممرات مثقوبة بشكل متقاطع. كان التجويف بحاجة إلى مدى وصول ممتد، مع ضرورة الحفاظ على ثبات سطح منع التسرب المحيط به. شملت الخطة تصميم نماذج أولية، تليها دفعات متكررة بعد الحصول على الموافقة الوظيفية.
اعتمد التصميم الأولي على قاطع تفريز متعدد الأغراض ومسار إزاحة تقليدي. كان من السهل برمجته، لكن القاطع أمضى وقتاً طويلاً في وضعية تعشيق عالية. تراكمت الرقائق بالقرب من الطرف الضيق، مما تسبب في ذروات تحميل متكررة وحافة غير مستوية.
أثناء مراجعة التصميم للتصنيع، سمح العميل بنصف قطر داخلي غير وظيفي أكبر، وحدد مناطق أرضية مخصصة للتخليص فقط. وبذلك، تمكن المبرمج من استخدام أداة تشكيل خشنة ثلاثية الشفرات خاصة بالألمنيوم مع مجموعة أقصر. وشكّلت استراتيجية التشكيل الخشنة الجديدة تعشيقًا شعاعيًا منخفضًا، وتعشيقًا محوريًا فعالًا ضمن حدود الشركة المصنعة للأداة، ودخولًا حلزونيًا سلسًا، وحركة زاوية مضبوطة. استهدفت فوهة تبريد واحدة القطع، بينما دفعت فوهة أخرى الرقائق باتجاه الفتحة.
ترك الفريق مخزونًا موحدًا على الجدران ومنطقة الإغلاق. بعد فك المشابك وتثبيتها، أُعيد تحديد نقطة المرجع، وتم تشطيب الأسطح الحساسة بشكل منفصل. اكتملت المنافذ العرضية باستخدام آلة التشغيل الآلي المفهرسة. شمل فحص آلة القياس ثلاثية الأبعاد نقاط المرجع وموضع المنفذ، بينما خضع سطح الإغلاق لفحوصات دقيقة للتأكد من استوائه وملمسه.
كان المكسب الرئيسي هو الإنتاج المتوقع بدلاً من معدل التغذية الرئيسي. أصبح حمل المغزل أكثر استقراراً، وتوقف الطرف الضيق عن تجميع الرقائق، وأصبح من الممكن التخطيط لتغييرات الأدوات بناءً على التآكل الملحوظ بدلاً من الكسر الطارئ.
يُعدّ مشعب الألمنيوم الدقيق الذي نشرته شركة Liqin مثالاً مناسباً للمشترين الذين يُقيّمون الممرات المُصنّعة آلياً، وأسطح منع التسرب، وعمليات الأنودة، والفحص. وتُقدّم فئة تصنيع الألمنيوم حسب الطلب خيارات إضافية من المواد والمنتجات.
10. استكشاف الأخطاء وإصلاحها حسب الأعراض
الأعراض | تحقق أولاً | مسار التصحيح |
ألومنيوم ملحوم بالقناة | حمولة الرقائق، التشحيم، حالة الحافة، إعادة القطع | استعادة حمولة الرقاقة المُتحقق منها، وتحسين التسليم، وإزالة الرقائق، واستخدام هندسة الألومنيوم |
لا يصدر صوت ثرثرة إلا عند العمق الكامل | بروز، اتصال الحامل، جدار ضعيف، أداة مهترئة | تقصير عملية التجميع، والتحقق من الخلوص، وتقليل الانبعاثات، وتجهيز مراحل التشطيب. |
ارتفاع الحمل في كل زاوية | المشاركة، نصف القطر، المخزون المتبقي | اضبط برنامج CAM، واستخدم أداة إعادة التدوير، وزد نصف قطر التصميم المسموح به |
أرضية الجيب المخدوشة | رقائق أسفل القاطع، وصلات ثابتة | قم بإعادة توجيه سائل التبريد أو الهواء وأضف حركات آمنة لإزالة الرقائق |
إحدى آلات الناي تبلى أسرع | نظافة حامل البطاقات | نظّف، أعد التجميع، قِس بالقرب من الحافة، استبدل الكوليت البالي |
معدل التغذية المبرمج مرتفع لكن الدورة بطيئة | حدود التسارع أو التعليمات البرمجية الكثيفة | مسار سلس، ومراجعة حجم الحلقة، والمتابعة، والتحكم في التطلع المسبق |
يتحرك الجزء بعد فك التثبيت | تشوه المشبك أو الإجهاد المتبقي | قلل قوة التثبيت، واضبط عملية التخشين، وأضف الاسترخاء، وأعد الفحص. |
11. ما يجب إرساله للحصول على طلب عرض أسعار سريع ودقيق
أرسل نموذجًا ثلاثي الأبعاد ثابتًا ورسمًا ثنائي الأبعاد مضبوطًا، ثم حدد نوع السبيكة ودرجة صلابتها، وكميات النموذج الأولي والكميات المجمعة، والأبعاد الحرجة للجودة، ونقاط المرجعية، وعمق التجويف، والحد الأدنى لنصف القطر، ومناطق الجدران الرقيقة، ومتطلبات التشطيب، والشهادات، وتقارير الفحص، وأي اختبارات ضغط أو تسريب. أضف معلومات الأجزاء المتوافقة عندما تؤثر علاقة منطقة منع التسرب أو التجويف أو المنفذ على الوظيفة.
لا يتأثر السعر بحجم الجيب بقدر ما يتأثر بالمدى، وصلابة الجدار، ونصف قطر الزاوية، والتفاوتات المسموح بها، والفحص، وعدد عمليات الإعداد، وسهولة الوصول إلى الأدوات. لا تقم بربط جميع الأبعاد افتراضيًا. حدد الخصائص التي تتحكم في منع التسرب، والمحاذاة، وملاءمة المحامل، والموضع البصري، أو التجميع. هذا يسمح للمورد بحماية الوظيفة دون إضافة وقت تشغيل غير ضروري.
بالنسبة للمشاريع السرية، اطلب اتفاقية عدم إفصاح قبل نقل الملفات الخاضعة للرقابة، وحدد أي متطلبات للاحتفاظ بها أو الوصول إليها في طلب عرض الأسعار. ولجدول زمني فعال، افصل بين الموافقة على النموذج الأولي ومدة الإنتاج، وحدد وثائق التشطيب والفحص المطلوبة.
تدعم شركة Liqin خدمات التصنيع باستخدام الحاسوب (CNC) للنماذج الأولية والإنتاج حسب الطلب . أرسل نموذجك، ورسمك، والكمية، ونوع السبيكة، وقائمة المواصفات الفنية الحرجة (CTQ) للحصول على مراجعة هندسية وعرض سعر.
التعليمات
1. هل الطحن الحلقي هو نفسه التصفية التكيفية؟
تتداخل المصطلحات لكنها ليست متطابقة تمامًا. تستخدم عملية الطحن الحلقي تقليديًا أقواسًا متكررة، بينما يُعدّ التنظيف التكيفي أو الديناميكي استراتيجية أوسع في مجال التصنيع بمساعدة الحاسوب (CAM) تُغيّر الحركة للحفاظ على التلامس مع الهدف. ويهدف كلا الأسلوبين إلى تقليل تباين الحمل. عند طلب عرض أسعار، ركّز على التحكم في التلامس، والدخول، وإزالة الرقائق، وحركة الماكينة المُدققة، بدلًا من التركيز على اسم برنامج معين.
2. ما هو التعشيق الشعاعي الذي يجب أن أستخدمه في عملية طحن الألمنيوم ذات الجيوب العميقة؟
تُشير الإرشادات المنشورة عادةً إلى أن نسبة تعشيق الحافة الحلزونية تتراوح بين 5% و15% من قطر الأداة، مع اعتبار 8% قيمةً مرجعيةً مفيدة، مع الحفاظ على الحد الأقصى للقطع الشعاعي أقل من 20% في دليل ساندفيك المذكور. وتعتمد القيمة الصحيحة على نوع القاطع، وطول الحافة الحلزونية، وبروزها، وانحرافها، ونوع السبيكة، وصلابة الماكينة، وسائل التبريد، وصلابة الجدار. ابدأ ببيانات الشركة المصنعة للأداة، وتحقق من صحتها من خلال فحص الحمل، وشكل الرايش، والصوت، ودرجة الحرارة، والحافة.
3. كم تبلغ تكلفة قطعة ألومنيوم ذات تجويف عميق مصممة خصيصًا؟
لا يمكن تحديد سعر وحدة معقول دون معرفة الهندسة والكمية ونوع السبيكة والتفاوتات والتشطيب ونطاق الفحص. تزيد عوامل مثل الوصول العميق، ونصف قطر الزوايا الصغير، والجدران الرقيقة، والتركيبات المتعددة، والأنودة، وتقارير CMM الكاملة من التكلفة؛ بينما يمكن تقليلها من خلال زيادة نصف القطر، وسهولة الوصول إلى الأدوات، والتفاوتات الواقعية، وكميات الدفعات المتكررة. للحصول على عرض سعر مماثل، يرجى تقديم ملف STEP، ورسم تخطيطي مُتحكم به، والحجم السنوي، وقائمة CTQ.
4. ما هو الوقت المتوقع لإنجاز الرسم، وكيف يتم التعامل مع سرية الرسم؟
تعتمد مدة التنفيذ على توفر المواد، والأدوات، ومدى تعقيد التجهيزات، والموافقة على النموذج الأولي، والتشطيب، ووثائق الفحص، لذا ينبغي تأكيدها في عرض السعر الرسمي بدلاً من الاعتماد على تقدير عام من مدونة. إذا كان التصميم سريًا، فاطلب اتفاقية عدم إفصاح قبل نقل الملفات، وحدد قيود مراقبة الصادرات أو قيود الوصول، واتفق على كيفية تخزين الرسومات والتعديلات وسجلات الفحص ومشاركتها.
5. ما هي سجلات الجودة التي يجب أن أطلبها لجزء ذي تجويف عميق؟
اطلب السجلات التي تتوافق مع الوظيفة: شهادة المواد عند الاقتضاء، وفحص العينة الأولى أو فحص الأبعاد للميزات الحرجة، ونتائج قياس الإحداثيات ثلاثية الأبعاد لتحديد العلاقات المرجعية، ودليل نسيج السطح لتحديد مناطق منع التسرب، ونتائج اختبار الضغط أو التسرب عند مرور السوائل. تجنب طلب حزمة تقارير مطولة بشكل اعتيادي؛ حدد معايير الجودة الحرجة، ومعايير القبول، وأخذ العينات، وتنسيق المستند في أمر الشراء أو خطة الجودة.
ملخص
يمكن لعملية الطحن الحلقي إطالة عمر أداة القطع في تجاويف الألمنيوم العميقة عند التحكم الكامل في العملية: الحفاظ على تعشيق شعاعي منخفض وثابت، واستخدام طول قناة القطع بشكل مسؤول، وتصحيح ترقق الرايش، وتقليل الانحراف والنتوء، وتوجيه الرايش خارج أعمق منطقة، وحماية الجدران الرقيقة باستخدام مخزون متوازن وتشطيب منفصل، والتحقق من النتيجة من خلال فحص الحمل وتآكل الأداة والأبعاد. يجب أن يحدد طلب عرض الأسعار الكامل نوع السبيكة ودرجة صلابتها، والهندسة، والكمية، ومتطلبات الجودة الحرجة، والتشطيب، واحتياجات السرية، ونطاق الفحص، بحيث تعالج عملية التصنيع مخاطر التجميع الحقيقية بدلاً من التخمين.
معلومات الاتصال
الشركة: شركة نينغبو ليكين للصناعات المحدودة.
الصيانة اليومية للعملاء ودعم ما بعد البيع: service@shturl. zhuwanying@cncliq.com
للاستفسارات الجديدة، وطلبات الأسعار، ومناقشة الطلبات: business@shturl.zhouli @chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تشمل عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، والتصنيع بالخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع أدقّ التفاصيل بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
